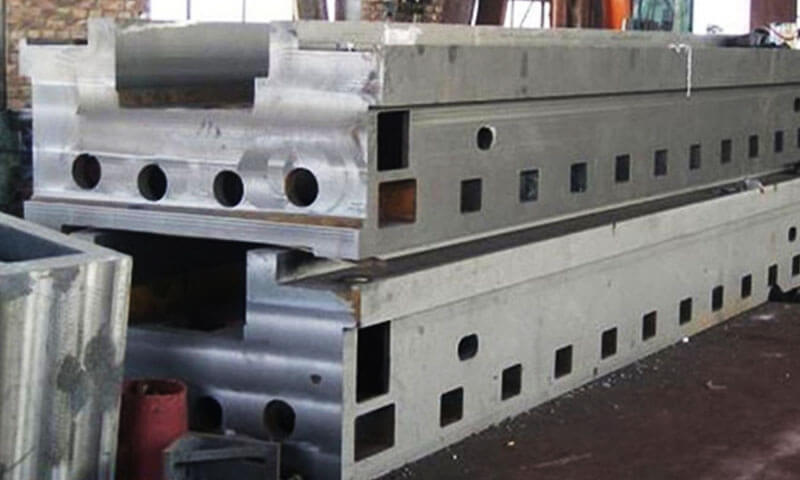
Dans la production de fonderie, c'est un phénomène bien trop courant et déroutant: deux fonderies produisent exactement la même pièce moulée à partir du même alliage, en utilisant des températures de coulée identiques, conceptions de portes, et charger le matériel,
Pourtant, l'un livre systématiquement des pièces sans défaut tandis que l'autre se bat avec des problèmes persistants., craquements récurrents.
De nombreux directeurs de fonderie attribuent cet écart aux compétences des opérateurs, variation des matières premières, ou même de la chance.
En réalité, la différence provient presque toujours de différences fondamentales dans le comportement du système de sable de moulage qui sont invisibles à une observation occasionnelle.
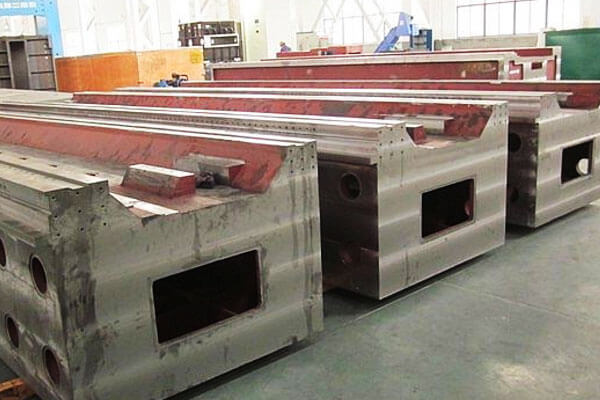
Cet article examine un cas industriel classique réel: une pièce moulée identique de poutre de machine-outil de 6 mètres produite sur les deux sable de résine et lignes de moulage de sable auto-durcissant pour ciment.
Avec des paramètres de coulée strictement adaptés, composition chimique, et qualité de fusion, le processus de sable de résine a produit de manière constante des poutres sans fissures, tandis que la ligne de sable auto-durcissant en ciment a subi des défauts récurrents de fissuration transversale concentrés dans la section médiane épaisse de la poutre..
Les six mécanismes métallurgiques et de processus fondamentaux à l'origine de ce résultat sont analysés en profondeur ci-dessous., fournir des informations techniques exploitables aux équipes de fonderie optimisant les processus de coulée d'acier de sections lourdes.
1. Pourquoi la même pièce moulée pour machine-outil de six mètres peut-elle se comporter différemment?
Un grand banc de machine-outil est un excellent exemple de fonderie où le comportement du moule est extrêmement important..
Sa géométrie contient souvent:
- Dimensions hors tout longues
- Sections épaisses et fines reliées entre elles
- Côtes et toiles
- Grands bossages ou zones de montage
- Cavités internes
- Longues sections horizontales
- Masses thermiques locales fortement variables
- Retrait de solidification accumulé important
Lorsque le métal refroidit de l'état liquide à température ambiante, il contracte.
La pièce moulée ne peut pas se contracter librement car le moule l'entoure, les noyaux limitent le mouvement interne, et différentes sections du moulage refroidissent et se solidifient à des rythmes différents.
Cela génère une compétition entre deux forces:
Contraction du moulage par rapport à la résistance du moule à cette contraction
Si le moule peut se déformer ou s'effondrer au stade approprié, une partie de la contraction est compensée par le mouvement du moule.
Si le moule reste très rigide, la contraction se transforme de plus en plus en contrainte dans le métal.
Pendant longtemps, pièce moulée pour machine-outil relativement mince, cela peut devenir critique.
Le mécanisme de base peut être simplifié comme:
Contraction thermique + retenue structurelle → contrainte de traction → déformation plastique locale → initiation de fissure
Le fait que la contrainte se transforme réellement en fissure dépend de la température, microstructure, géométrie, alimentation, stress résiduel, et la capacité du moule et des noyaux à se déplacer.
C’est pourquoi la simple comparaison de la température de coulée ou de la composition chimique est souvent insuffisante..
2. Résistance résiduelle à haute température et élasticité du moule
Pour un grand faisceau de machine-outil, L'une des différences les plus importantes entre le sable lié à la résine et le sable auto-durcissant lié au ciment réside dans la façon dont le moule réagit mécaniquement lorsque sa température augmente et que la pièce moulée commence à se solidifier et à se contracter..
Cette distinction est plus importante que la simple comparaison de la résistance du moule à température ambiante..
Un moule peut être exceptionnellement résistant lors du moulage et de la manipulation, mais devenir problématique s'il reste excessivement rigide pendant la période où la pièce moulée doit se contracter librement..
Deux propriétés doivent donc être considérées ensemble:
Résistance résiduelle à haute température — quelle résistance le moule conserve-t-il après avoir été chauffé par du métal en fusion.
Rendement ou pliabilité du moule — la facilité avec laquelle le moule peut se déformer ou perdre de la résistance lorsque la pièce moulée en contraction tente de bouger.
Pour une poutre de machine-outil de six mètres, l'interaction entre ces propriétés et la contraction de la coulée peut fortement influencer le développement de contraintes thermiques et de déchirure à chaud.
Sable auto-durcissant pour ciment: Résistance résiduelle élevée et plus grande retenue
Le sable auto-durcissant lié au ciment développe sa résistance grâce à un système de liant cimentaire et est capable de produire des moules rigides avec une bonne stabilité dimensionnelle..
Dans des conditions de coulée, cependant, le moule ne perd pas nécessairement sa résistance mécanique aussi rapidement qu'un système à liant organique.
Pendant que la pièce moulée en acier refroidit, il subit une contraction de solidification suivie d'une contraction thermique. Le moule et les noyaux s'opposent en partie à ce mouvement.
Où le moule reste très rigide, une plus grande proportion de la contraction requise de la pièce moulée est convertie en déformations et contraintes mécaniques.
Pour une longue poutre de machine-outil, l'effet est cumulatif plutôt que purement local.
Une pièce moulée de six mètres peut subir une contraction thermique totale appréciable, tandis que les côtes, patrons, cœurs, et les sections épaisses peuvent créer une contrainte locale supplémentaire.
Si le moule ne cède pas suffisamment, la contrainte qui en résulte peut se concentrer dans des régions géométriquement sensibles.
Le mécanisme peut être représenté conceptuellement comme:
Contraction de coulée → résistance au moule → déformation contenue → contrainte de traction → accumulation de déformation locale → initiation de fissure
C'est important, cependant, ne pas considérer la résistance résiduelle du moule comme la seule cause de fissuration.
Le risque réel de fissure dépend également de l'alliage, plage de solidification, géométrie de coupe, conditions d'alimentation, répartition de la température, retenue de base, et les propriétés mécaniques du métal à la température appropriée.
Ainsi, le problème technique avec un moule lié au ciment très rigide n’est pas simplement qu’il est « trop solide ».
Le problème est que sa résistance à la contraction de la pièce moulée peut rester importante pendant une étape critique de l’histoire thermique de la pièce moulée..
Sable lié à la résine: Perte progressive de la force d’adhésion et amélioration de la rendementabilité
Les systèmes de moulage à liant résine utilisent des liants organiques dont le comportement thermique diffère fondamentalement de celui des systèmes à base de ciment..
Lorsqu'il est exposé à la chaleur de l'acier en fusion, le liant organique subit une dégradation thermique, avec ramollissement et perte progressive de la force de liaison à mesure que la température augmente.
Ce changement est particulièrement pertinent pour les pièces moulées de grande taille, car le moule peut passer d'un support solide pendant le remplissage et la manipulation à un état moins restrictif lors d'un refroidissement ultérieur..
Comme les contrats de casting, le sable peut progressivement perdre sa capacité à résister au mouvement.
Plutôt que de maintenir une coque très rigide autour de la pièce moulée tout au long du processus de refroidissement, le moule peut devenir plus souple à mesure que le liant se dégrade.
Le mécanisme conceptuel est:
Contraction de la coulée → dégradation du liant → résistance réduite du sable → mouvement/effondrement du moule → contrainte mécanique inférieure
Cela peut être bénéfique pour les grands, pièces moulées géométriquement compliquées car une partie de la contraction thermique de la pièce moulée est absorbée par la déformation du moule au lieu d'être entièrement convertie en contrainte dans le métal.
Cependant, Le sable de résine ne doit pas être décrit comme complètement « mou » ou « sans stress » à haute température..
Différents systèmes de résine, concentrations de liant, températures du sable, systèmes de revêtement, densités de moisissures, et les histoires thermiques produisent différentes courbes de résistance résiduelle.
La caractéristique pertinente est la dépendance à la vitesse et à la température de la perte de résistance., pas simplement si le moule contient de la résine.
3. Expansion thermique du moule et interaction thermique avec la pièce moulée
La retenue du moule n'est qu'une partie de l'interaction thermomécanique entre un moule et une pièce moulée de grande taille..
Le moule lui-même subit une dilatation thermique et une déformation une fois que le métal en fusion pénètre dans la cavité., et ce changement dimensionnel peut modifier la quantité et la direction de la contrainte imposée à la pièce moulée en contraction..
Pour une poutre de machine-outil de six mètres, cet effet ne doit pas être pris en compte indépendamment de la contraction du casting.
Le moulage refroidit simultanément et tente de se contracter, pendant que le moule environnant est chauffé et subit sa propre réponse thermique.
L'état de contrainte qui en résulte est donc régi par le mouvement relatif de la pièce coulée et du moule, pas par le coefficient de dilatation thermique de l'un ou l'autre matériau isolément.
Sable lié au ciment: Interaction thermique plus forte avec le moulage
Le sable auto-durcissant lié au ciment contient une phase de granulat et un système de liant cimentaire, et sa réponse dimensionnelle lors du chauffage dépend de la minéralogie des agrégats, formule de liant, état d'humidité, densité de moisissure, et histoire thermale.
Pour sable de moulage riche en silice, la dilatation thermique de l'agrégat devient particulièrement importante lorsque le moule est chauffé par l'acier en fusion.
Le moule ne reste pas simplement géométriquement inchangé après le coulage; les particules de sable individuelles et la structure liée environnante subissent une dilatation thermique et d'autres changements de température élevée.
En même temps, la pièce moulée en acier commence à se solidifier puis à se contracter.
Cela crée un problème de déplacement relatif:
Mouvement du moule chauffé + contraction du casting + conformité limitée des moisissures → contrainte interfaciale accrue
Si le moule reste suffisamment rigide, son mouvement thermique peut s’opposer localement à la contraction de la pièce moulée.
L'interaction qui en résulte peut augmenter les contraintes de traction dans les régions vulnérables, surtout là où la géométrie de coulée impose déjà une contraction différentielle.
Pour une poutre de machine-outil de six mètres, l'effet peut devenir important autour:
- Transitions de sections épaisses à fines
- Intersections de côtes
- Grands patrons
- Cavités supportées par noyau
- Sections longues et retenues
- Discontinuités géométriques
Le point clé est que le moule n’a pas besoin d’exercer une simple « force de compression » uniforme sur la pièce moulée pour que la dilatation thermique soit importante..
L'expansion différentielle et la déformation contrainte suffisent à modifier l'état de contrainte.
Sable lié à la résine: Réponse thermique différente et dégradation progressive du liant
Le sable lié à la résine subit également une dilatation thermique, en particulier lorsque des granulats de silice sont utilisés.
Donc, il serait techniquement inexact de décrire le sable résineux comme ayant une « dilatation thermique négligeable » simplement parce qu'il utilise un liant organique..
La différence la plus importante réside dans la réponse thermique combinée du système de granulats et de liant..
À mesure que la température du moule augmente, la résine organique se ramollit progressivement, se décompose, et perd sa force de liaison.
Le sable lié peut par conséquent devenir moins rigide mécaniquement pendant la même période pendant laquelle la pièce coulée subit une contraction thermique importante..
Cela produit une interaction différente:
Contraction de coulée + conformité progressive du moule → transfert réduit du mouvement thermique dans la contrainte de coulée
Le moule chauffe et se dilate encore, mais sa capacité à transmettre ce changement dimensionnel sous forme de contrainte mécanique rigide peut diminuer à mesure que le liant se dégrade..
Cette distinction est particulièrement importante lorsque l’on compare les systèmes liés à la résine et ceux liés au ciment.. La question pertinente n'est pas simplement:
Quel moule a le coefficient de dilatation thermique le plus faible?
C'est:
Quelle part du mouvement thermique du moule est réellement transmise à la pièce moulée alors que la pièce moulée est mécaniquement vulnérable?
C'est un critère d'ingénierie beaucoup plus utile.
Le type d’agrégat peut être plus important que le type de liant
Une autre considération importante est que la dilatation thermique est fortement influencée par la agrégat.
Sable de silice, zircon, chromite, et d'autres agrégats réfractaires ont des caractéristiques de dilatation thermique différentes.
Par conséquent, deux moules utilisant des liants différents peuvent toujours présenter un mouvement thermique similaire s'ils utilisent le même granulat, tandis que deux moules utilisant le même système de résine peuvent se comporter différemment lorsque leurs agrégats ou la qualité de leur sable diffèrent.
Cela signifie qu'une comparaison significative des processus doit faire la distinction entre:
Comportement du liant + comportement global + densité de moisissure + historique de la température
plutôt que d’attribuer tout le comportement thermique au liant seul.
Par exemple, le sable riche en quartz présente une réponse de dilatation thermique caractéristique associée à son comportement de transformation minérale.
Le mouvement du moule qui en résulte dépend de la structure complète du moule et des conditions de chauffage., pas simplement sur un seul coefficient de dilatation publié.
4. Évolution de l’humidité et des gaz: Pourquoi la teneur en eau des systèmes liés au ciment est importante
L'humidité est l'une des principales différences entre le sable auto-durcissant lié au ciment et le sable lié à la résine., mais son influence sur les grandes pièces moulées en acier est plus compliquée que simplement dire que « l’eau provoque des fissures ».
Le problème important est l’interaction entre l’humidité résiduelle, production de gaz, perméabilité aux moisissures, température métallique, température du moule, et l’état thermique et mécanique de la pièce moulée lors du remplissage et du début de la solidification.
Pour une poutre de machine-outil de six mètres, le moule représente une très grande surface entourant une pièce moulée en acier à haute température.
Tout produit de décomposition d'humidité ou de liant généré à l'interface moule-métal doit être transporté à travers le moule..
Si le dégagement de gaz dépasse la capacité d’évacuation du moule, la pression qui en résulte et les réactions interfaciales peuvent contribuer à l’apparition de défauts et compliquer l’histoire thermique de la pièce moulée.
La différence fondamentale est que les systèmes à base de ciment contiennent de l'eau dans le cadre de leur mécanisme de durcissement., alors que les systèmes liés à la résine ne reposent pas sur l'hydratation du ciment.
Cependant, le sable de résine n'est pas sans gaz: son liant organique peut se décomposer thermiquement et générer des produits gazeux lorsqu'il est exposé au métal en fusion.
Sable auto-durcissant pour ciment: Eau, Génération de vapeur, et pression du gaz
Le sable autodurcissant lié au ciment utilise l'eau comme composant essentiel du processus de durcissement..
En fonction du système de ciment, agrégat, conditions de durcissement, humidité ambiante, temps de stockage, et épaisseur du moule, une certaine humidité peut rester physiquement présente dans le moule tandis que de l'eau supplémentaire est incorporée dans la structure du liant hydraté.
Quand l'acier en fusion pénètre dans la cavité, la surface du moule est soumise à une charge thermique extrême. Toute humidité libre ou physiquement disponible à proximité de la face chaude peut se vaporiser rapidement, créer de la vapeur.
Cela crée une séquence potentielle:
Humidité résiduelle → chauffage rapide → génération de vapeur → transport de gaz → effets locaux de pression/débit
Si le taux de génération de gaz est élevé et la perméabilité est insuffisante, le gaz peut s’accumuler près de l’interface moule-métal. Cela peut contribuer à des défauts tels que:
- Porosité des gaz
- Évents
- Coups de surface
- Trous d'épingle
- Veines ou défauts liés à la surface, en fonction du système de moule
- Pénétration de métal ou érosion de moisissures dans des conditions défavorables
Le degré de risque dépend fortement de la perméabilité du moule et du système de ventilation..
Un moule correctement séché ou durci avec une perméabilité adéquate peut libérer des gaz efficacement, alors qu'une moisissure riche en humidité ou mal ventilée peut créer des problèmes beaucoup plus graves.
La vapeur provoque-t-elle directement des fissures thermiques?
Ce point nécessite une attention particulière.
Il est tentant de décrire la vaporisation de l'humidité comme une «explosion de vapeur → trempe superficielle → fissure thermique» mécanisme. Dans la plupart des grandes pièces moulées en acier, cette explication est trop simpliste.
Le moule absorbe rapidement la chaleur de l'acier en fusion et la surface métallique développe naturellement un gradient de température..
La vaporisation de l'humidité peut modifier le transfert de chaleur local, pression du gaz, et conditions de surface, mais cela ne signifie pas automatiquement que la surface de l'acier est instantanément « trempée » au sens métallurgique du terme..
L'apparition de fissures dépend des effets combinés de:
Dégradé thermique + comportement de solidification + retenue de moisissure + ductilité à chaud + géométrie locale + développement du stress
Donc, l'humidité doit être considérée comme un contributeur potentiel aux défauts thermiques et de coulée, non traité comme une cause universelle et autonome de fissuration.
Pour une poutre de machine-outil de six mètres, cette distinction est importante car une fissure attribuée à tort à une « trempe à la vapeur » peut en réalité provenir d'une combinaison de contraintes de moisissure, sensibilité aux déchirures à chaud, différences d'épaisseur de section, et une alimentation inadéquate.
Sable lié à la résine: Pas d'hydratation, mais la décomposition du liant produit toujours du gaz
Le sable lié à la résine ne durcit pas par l'hydratation du ciment. Son liant organique subit un durcissement chimique et se décompose ensuite lorsqu'il est exposé à la charge thermique générée par l'acier en fusion..
Par conséquent, un moule en résine correctement préparé peut contenir relativement peu d'eau libre par rapport à un système lié au ciment, réduisant considérablement le problème spécifique de la génération de vapeur provenant de l'humidité résiduelle du moulage.
Cependant, ce serait incorrect de dire:
"Le sable résineux ne produit aucun gaz."
Les liants à base de résine organique peuvent générer une gamme de produits de décomposition gazeux lors du coulage.
Si l’ajout de liant est excessif ou si la perméabilité est mauvaise, ces gaz peuvent encore produire des défauts de coulée.
La relation d’ingénierie pertinente est donc:
Contenu du classeur + décomposition thermique + perméabilité + ventilation = comportement de coulée lié au gaz
C'est pourquoi une humidité plus faible ne signifie pas automatiquement une production totale de gaz inférieure..
5. Taux de refroidissement et gradient thermique: Le moteur caché derrière le craquage à grande échelle
Pour une pièce moulée de machine-outil de six mètres, le refroidissement n'est pas simplement l'étape finale après la solidification.
Il s'agit d'un processus thermomécanique continu dans lequel les gradients de température, transformation de phase, contraction, retenue de moisissure, et la géométrie locale interagissent.
L'état de contrainte qui en résulte peut déterminer si une pièce moulée reste intacte ou si elle développe des déchirures chaudes., fissures de refroidissement, ou distorsion.
La distinction importante entre le sable lié à la résine et le sable auto-durcissant lié au ciment ne réside donc pas dans le fait qu’un système « refroidit automatiquement » rapidement et l’autre « refroidit lentement ».
Le comportement de refroidissement réel dépend du type d'agrégat, densité de moisissure, contenu du classeur, épaisseur du moule, configuration de base, module de coulée, et conditions de contact thermique.
Ce qui change de manière significative entre les systèmes de sable, c'est la combinaison du comportement de transfert de chaleur et, plus important encore, comment le moule continue de retenir la pièce moulée à mesure que la température baisse.
Pour un grand faisceau de machine-outil, cette interaction devient particulièrement importante car la pièce moulée peut contenir de longues parois minces, côtes lourdes, patrons épais, et des sections localement massives qui se refroidissent à des rythmes sensiblement différents.
Sable lié au ciment: Interaction thermique et mécanique prolongée
Un moule épais lié au ciment peut fournir une isolation thermique substantielle et peut conserver une résistance mécanique importante pendant une partie considérable du cycle de refroidissement de la pièce moulée..
Le temps de refroidissement exact varie considérablement en fonction de la taille de la section de coulée et de la conception du moule, les valeurs fixes telles que « 12 à 24 heures » ne doivent donc pas être considérées comme universelles.
Le problème le plus important est que la pièce moulée continue de se contracter alors que le moule peut encore assurer une contrainte mécanique significative..
Une section centrale lourde reste chaude plus longtemps qu'une bande ou un bord mince. À mesure que les sections plus minces environnantes deviennent mécaniquement plus résistantes et moins capables de supporter les contraintes, la section la plus chaude continue d'évoluer thermiquement. Cela crée une contraction différentielle.
Le stress qui en résulte peut être conceptualisé comme:
Refroidissement différentiel → contraction différentielle → retenue moule/noyau → accumulation de contraintes de traction
Si la contrainte de traction locale dépasse la ductilité disponible du matériau à cette température, une déchirure ou une fissure chaude peut se produire.
Pour une longue coulée de machine-outil, le risque est amplifié par la longueur totale du casting. Même des déformations de contraction relativement faibles peuvent correspondre à un déplacement absolu important sur plusieurs mètres..
Sable lié à la résine: Réponse thermique et perte précoce de retenue
Le sable lié à la résine présente également une résistance thermique importante, en particulier lorsque des granulats de silice sont utilisés, il serait donc techniquement inexact d'affirmer que le sable de résine fournit intrinsèquement une vitesse de refroidissement considérablement plus élevée dans chaque application..
Sa caractéristique la plus importante est la dégradation du liant organique en fonction de la température..
Pendant que le moule est chauffé, la résine perd progressivement sa force d'adhérence. Par conséquent, le moule peut devenir de plus en plus souple tandis que la pièce moulée entre dans la phase de contraction.
Cela crée une séquence potentiellement favorable:
Le moulage refroidit et se contracte → la liaison résineuse perd de sa résistance → le moule devient plus souple → la contraction est acceptée → la contrainte diminue
La réduction de la rétention des moisissures peut être plus importante que la vitesse de refroidissement absolue elle-même.
Autrement dit, un moule en résine n'empêche pas nécessairement le stress en refroidissant rapidement la pièce moulée. Au lieu de cela, il peut réduire la durée et l'ampleur de la contention mécaniquement efficace au cours des dernières étapes du refroidissement..
6. Microfissures induites par le durcissement des moisissures et le décapage
L'état du moule avant le coulage est une autre variable souvent négligée lors de l'étude des fissures dans les pièces moulées de grande taille..
Un moule ne commence pas son interaction avec la pièce moulée au moment où l'acier en fusion entre dans la cavité..
Il a déjà subi un mixage, durcissement, décapage, manutention, assemblée, installation de base, stockage, et transport.
Les dommages introduits lors de ces étapes peuvent affecter la qualité de la surface du moule et la stabilité dimensionnelle de la cavité..
Cependant, il est important de faire la distinction entre la microfissuration du moule et la fissuration de la pièce moulée métallique.
Un défaut visible ou microscopique dû au sable et au moulage ne se transforme pas automatiquement en fissure métallique.. Son effet dépend de l'endroit où il se produit et s'il modifie la pénétration du métal., géométrie des surfaces, ou concentration de stress.
Sable lié au ciment: Sensibilité au durcissement et à la manipulation
Les moules autodurcissants liés au ciment s'appuient sur des réactions de durcissement contrôlées pour développer leur résistance finale.
Pour les très grands moules, un durcissement uniforme peut être plus difficile en raison de l'épaisseur, répartition de l'humidité, conditions ambiantes, et la concentration locale en liant peut varier.
Les problèmes potentiels incluent:
- Durcissement inégal
- Variation de force locale
- Friabilité superficielle
- Gestion des dégâts
- Fissuration au niveau des éléments pointus du moule
- Modifications dimensionnelles pendant le stockage
Si une surface de moule est endommagée pendant le démoulage ou le transport, le métal en fusion peut pénétrer ou reproduire la région endommagée.
Un rugueux, cassé, ou une surface de moule localement érodée peut alors créer une discontinuité géométrique dans la pièce coulée.
Dans une région très stressée, une telle discontinuité peut agir comme un concentrateur de stress local.
C'est techniquement plus précis que de supposer que chaque microfissure dans le sable devient automatiquement une fissure métallique..
Sable lié à la résine: Durcissement rapide mais le contrôle du processus reste important
Les systèmes liés à la résine développent généralement une résistance à la manipulation relativement rapidement, en fonction du système de liant et de catalyseur. Cela peut simplifier la suppression des motifs, assemblage de moule, et logistique de production.
Cependant, un durcissement rapide n'élimine pas la possibilité de dommages causés par la moisissure.
Catalyseur excessif, mauvais dosage de résine, mauvais mélange, température excessive du sable, ou un durcissement inégal peut produire:
- Surfaces de moisissures fragiles
- Variation de force locale
- Instabilité dimensionnelle
- Réaction prématurée du liant
- Dommages causés par la moisissure lors de la manipulation
Autrement dit, le sable de résine n’est pas intrinsèquement à l’abri des défauts du moule avant coulée. Son avantage réside dans la capacité à développer rapidement la résistance requise tout en maintenant une fenêtre de processus contrôlée..
Que se passe-t-il lorsqu'une surface de moule endommagée rencontre du métal en fusion?
Supposons qu'une paroi de moule locale contienne une petite fissure ou une région endommagée.
Plusieurs issues sont possibles.
Le métal ne peut reproduire le défaut que sous la forme d'une irrégularité superficielle de la surface..
Il peut également pénétrer dans l'ouverture, créer une aileron ou une projection métallique localisée. Dans les cas plus graves, le mouvement ou l'érosion du moule peut modifier la géométrie de la coulée.
La question de savoir si la fonctionnalité résultante devient structurellement importante dépend de:
- Profondeur du défaut
- Orientation des défauts
- Géométrie de coulée
- État de stress local
- Surépaisseur d'usinage
- Ductilité du matériau
- Finition de surface
Donc, un défaut de moisissure est mieux considéré comme un site d'initiation potentiel ou imperfection géométrique, plutôt que comme une source automatique de fissuration.
7. Pliabilité par secousses et fissuration sous contrainte secondaire
Le processus de coulée ne se termine pas lorsque le métal atteint la température ambiante. Le shakeout est un autre événement mécanique qui peut influencer l'intégrité finale d'un grand moulage..
Pour une poutre de machine-outil de six mètres, cette étape mérite une attention particulière car la coulée peut encore contenir des contraintes résiduelles, tandis que la structure longue peut être relativement sensible à la flexion et aux chocs.
La variable clé est pliabilité— la capacité du moule et des noyaux à perdre suffisamment de résistance après la coulée pour que le composant puisse être retiré sans imposer de charge mécanique inutile.
Sable lié au ciment: Une résistance aux pannes plus élevée peut augmenter la demande de secousses
Les moules liés au ciment peuvent conserver une résistance substantielle après la coulée, en fonction du système de liant et de l'exposition thermique.
Si le moule reste fortement lié après le refroidissement de la pièce moulée, plus d'énergie mécanique peut être nécessaire pour séparer le sable du composant.
Pour une poutre massive de six mètres, vibrations excessives, impact, martelage localisé, ou une rupture mécanique mal contrôlée peut transférer des charges dans la pièce moulée.
Cela devient plus significatif lorsque le casting contient déjà:
- Contrainte thermique résiduelle
- Distorsion induite par le moulage
- Discontinuités locales
- Concentrations de contraintes géométriques
- Zones de ductilité réduite
Dans une telle situation, l'extraction peut ne pas créer le défaut métallurgique d'origine, mais il peut déclencher ou étendre une fissure existante qui était déjà proche de son état critique.
Cette distinction est importante dans l’analyse des causes profondes.
Sable lié à la résine: La rupture thermique améliore la repliabilité
Les liants à base de résine organique se décomposent progressivement sous l'exposition thermique générée lors de la coulée.. Cela peut réduire la résistance du sable après le versement et faciliter le démoulage..
Par conséquent, les moules liés à la résine peuvent souvent atteindre une bonne pliabilité après coulée sans nécessiter d'impact mécanique excessif.
C'est l'une des raisons pour lesquelles les systèmes de résine sont attrayants pour les pièces moulées complexes où le démoulage autour des nervures, cavités, et les noyaux sont difficiles.
Cependant, « auto-effondrement » ne doit pas être interprété littéralement. Résistance résiduelle du sable, épaisseur du moule, formule de liant, revêtements, et l'exposition thermique locale influencent toutes le comportement réel d'extraction.
Shakeout peut-il créer une fissure qui n’était pas présente auparavant?
Oui, mais cela doit être décrit avec précision.
Une pièce moulée qui ne présente aucune fissure visible avant le décochage peut développer une fracture lors d'un retrait agressif du moule si elle contient suffisamment de contraintes résiduelles et si la charge mécanique appliquée dépasse la capacité structurelle locale..
Cependant, cela ne prouve pas que le processus de démantèlement ait été la cause fondamentale.
La séquence réelle peut être:
La coulée développe une région faible latente → une contrainte résiduelle demeure → le décochage applique une charge mécanique supplémentaire → une fissure s'ouvre
Ainsi, le shakeout peut être le déclenchement, alors que la cause sous-jacente réside dans la conception du casting, état métallurgique, défauts de solidification, ou développement précoce du stress.
Cette distinction est essentielle pour une action corrective efficace.
8. Sable de résine vs. Sable auto-durcissant pour ciment: Ce qui change vraiment?
Le contraste fondamental peut être résumé comme suit:
| Facteur de base | Sable lié à la résine | Sable auto-durcissant lié au ciment |
| Mécanisme de durcissement | Résine organique + catalyseur/durcisseur | Liant cimentaire + réactions chimiques/hydratation à base d'eau |
| Résistance initiale du moule | Élevé et contrôlable | Élevé après un durcissement suffisant |
| Comportement à haute température | Le liant se dégrade considérablement avec la chaleur | Le système de liant peut conserver une résistance résiduelle substantielle en fonction de la formulation |
| Pliabilité | Peut devenir favorable à mesure que le liant organique se décompose thermiquement | Peut rester relativement solide à moins d'être spécifiquement conçu pour la panne |
| Dépendance à l'humidité | Besoin en eau libre généralement faible | L'eau fait partie intégrante du système de liant |
| Production de gaz | La décomposition des liants organiques doit être contrôlée | La production d’eau et de gaz liés aux liants doit être contrôlée |
Perméabilité |
Fortement affecté par le compactage et le niveau de liant | Fortement affecté par le compactage, humidité, et système de reliure |
| Grande aptitude au moulage | Très polyvalent pour les grandes pièces moulées complexes | Peut convenir lorsque le comportement des moisissures est correctement contrôlé |
| Sensibilité du processus principal | Niveau de liant, catalyseur, température du sable, production de gaz | Humidité, durcissement, résistance résiduelle, perméabilité |
| Risque clé pour l'analyse des fissures | Contention excessive ou effets de gaz si mal contrôlés | Retenue persistante du moule/du noyau et instabilité du processus liée à l'humidité |
| Objectif principal en ingénierie | Transition contrôlée de la résistance à la repliabilité | Résistance au durcissement contrôlée et comportement à la rupture adéquat |
9. Implications pratiques et optimisation des processus
Pour les fonderies produisant de grands bancs de machines-outils, colonnes, traverses, et autres pièces moulées en acier à section lourde, le choix entre le sable lié à la résine et le sable auto-durcissant lié au ciment ne doit pas être évalué uniquement du point de vue du matériau ou du coût de moulage..
L'indicateur économique le plus significatif est le coût total de production d'une pièce moulée acceptable.:
Coût de moulage → Rendement de coulée → Taux de rebut → Reprise → Perte d'usinage → Coût d'inspection → Fiabilité de livraison
Un système de sable qui semble moins cher par tonne peut devenir considérablement plus cher s'il augmente la fissuration., distorsion, instabilité dimensionnelle, ou dommages causés par les secousses.
En même temps, ni le sable de résine ni le sable de ciment ne doivent être décrits comme universellement supérieurs.
Le bon choix dépend de la taille du casting, épaisseur de section, géométrie, alliage, volume de production, exigences de qualité, équipement disponible, et capacité de contrôle des processus.
Quand le sable auto-durcissant pour ciment est-il approprié?
Le sable auto-durcissant lié au ciment peut être un procédé de moulage efficace lorsque ses caractéristiques sont compatibles avec le moulage..
Cela peut être particulièrement pratique pour les grands moules où la résistance du moule est élevée., stabilité dimensionnelle, faible coût de modèle, et une logistique de production relativement simple sont importantes.
Cela peut également être intéressant pour certains faibles- et pièces moulées de volume moyen pour lesquelles un outillage permanent coûteux ne serait pas économiquement justifié.
Cependant, à mesure que la géométrie de coulée devient plus complexe et que la contrainte thermomécanique devient plus critique, la fonderie doit évaluer si la résistance résiduelle et l’affaissement du moule restent compatibles avec la contraction de la pièce coulée.
Pour les applications sujettes aux fissures, la question pertinente n'est pas de savoir si le sable de ciment peut techniquement produire le composant. Il s'agit de savoir si le processus peut le faire de manière répétée avec un taux de rebut et de reprise acceptable..
Quand le sable lié à la résine est-il plus attrayant?
Le sable lié à la résine est souvent intéressant pour les grands, complexe, pièces moulées à section lourde où construction précise du moule, noyaux complexes, reproduction dimensionnelle contrôlée, et une pliabilité post-coulée favorable sont importantes.
Son principal avantage n’est pas simplement « une qualité supérieure ». L'avantage le plus significatif est la possibilité de créer un système de moulage dans lequel la résistance lors de la manipulation et du coulage peut être combinée avec une perte progressive de la résistance du liant lors de l'exposition thermique..
Pour les pièces moulées de grande valeur pour machines-outils, cela peut être économiquement significatif car une légère réduction des taux de fissures et de retouches peut compenser le coût plus élevé du système de liant..
L’analyse de rentabilisation peut donc être exprimée comme suit ::
Coût de moulage plus élevé → probabilité de défaut plus faible → réduction des rebuts/retouches → rendement de fabrication global plus élevé
Le bénéfice réel doit être démontré par les données de production plutôt que supposé à l'avance.
10. Conclusion
Les performances d'une grande fonderie de machine-outil sont déterminées par une chaîne d'interactions plutôt que par un seul paramètre de processus..
Le sable lié à la résine et le sable auto-durcissant lié au ciment créent différents environnements de moulage, notamment en termes de résistance à chaud, résistance résiduelle, dégagement de gaz, comportement thermique, pliabilité, et contention mécanique.
Pour une poutre ou un banc de machine-outil de six mètres, ces différences peuvent affecter sensiblement la susceptibilité à la fissuration. Cependant, attribuer entièrement le défaut au processus de moulage serait incomplet.
Conception de moulage, métallurgie des alliages, alimentation, gradients thermiques, retenue de base, densité de moisissure, durcissement, humidité, refroidissement, et le démantèlement doit tous être pris en compte.
L'approche la plus fiable consiste donc à traiter le moule et fonderie comme un seul système d'ingénierie couplé.
Lorsqu'une pièce moulée se comporte différemment après un changement de processus de sable, la réponse n'est généralement pas cachée dans un paramètre évident.
On le trouve dans l'interaction entre la façon dont le métal veut se contracter et la mesure dans laquelle le moule lui permet de bouger..
FAQ
Pourquoi le sable de ciment provoque-t-il plus de fissures que le sable de résine pour les pièces moulées lourdes?
Le sable de ciment reste rigide aux températures de coulée, créant une contrainte de retenue de retrait élevée.
Il se dilate également thermiquement, contient de l'humidité qui provoque un choc de vapeur, et nécessite un séisme violent.
Le sable de résine se ramollit à haute température, rendement avec retrait, a un minimum d'humidité, et s'effondre automatiquement pour un secouement en douceur.
Le sable de ciment auto-durcissant peut-il un jour être utilisé pour les grandes poutres de machines-outils?
Oui, mais cela nécessite une modification du processus: ajout d'agents de rendement organiques, optimisation du gate et du riser, contrôler la vitesse de refroidissement, et en utilisant des pratiques de secouage douces.
Même avec optimisation, cependant, les taux de fissures seront généralement plus élevés qu’avec le sable résineux.
Le sable de résine est-il toujours plus cher que le sable de ciment?
Le sable de résine a un coût de matériau par tonne plus élevé, mais il produit généralement un rendement plus élevé, Moins de ferraille, temps de cycle plus rapide, et un coût de nettoyage réduit.
Pour les pièces moulées à section lourde de grande valeur, le sable de résine offre presque toujours un coût total inférieur par bonne pièce.
À quelle taille de coulée le sable de résine devient-il préférable?
Il n'y a pas de seuil strict, mais généralement pour les pièces moulées supérieures à 1 à 2 tonnes avec des épaisseurs de section supérieures à 50 mm, le risque de fissuration du sable de ciment dépasse généralement son avantage en termes de coût.
Plus le casting est gros et lourd, plus les arguments en faveur du sable de résine sont solides.
Pouvez-vous mélanger de la résine et du sable de ciment pour obtenir un terrain d'entente?
Des systèmes hybrides sont utilisés dans certaines fonderies, généralement avec une couche de sable de résine contre la surface de coulée et un support en sable de ciment.
Cela peut améliorer la qualité de la surface et réduire le risque de fissuration à moindre coût que le sable entièrement résineux., mais nécessite un contrôle minutieux du processus.