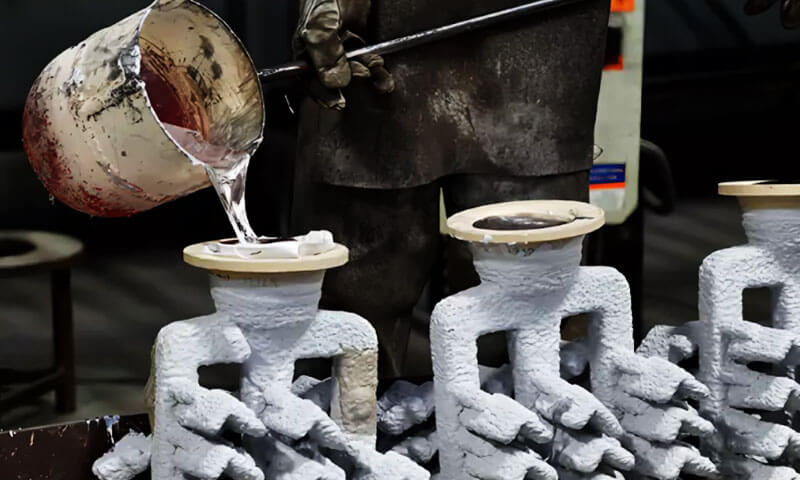
Choisir entre fonte d'aluminium et acier moulé de précision il ne s’agit pas simplement de comparer le poids ou le prix des matériaux.
Dans casting d'investissement, la différence entre ces deux familles de matériaux affecte presque toutes les étapes de la production, depuis la fusion des alliages et la préparation des coques jusqu'au gate., alimentation, traitement thermique, usinage, et inspection finale.
Après des années de travail avec des processus de moulage de précision, J'ai découvert que de nombreux problèmes de moulage surviennent lorsqu'un procédé développé pour l'acier est simplement transféré à l'aluminium sans changer l'approche sous-jacente..
Les alliages d'aluminium ont une densité plus faible, conductivité thermique plus élevée, fort comportement à l'oxydation, et différentes caractéristiques de solidification.
Acier coulé, entre-temps, exige des températures de coulée plus élevées et impose généralement des exigences thermiques et mécaniques plus élevées à la coque en céramique et au système d'accès.
Je couvrirai les différences essentielles, les défis de fusion et de coulée, le rôle de la filtration et des modificateurs, le traitement des retours de matières, et les critères de décision qui devraient guider la sélection des matériaux.
Où je peux, Je partagerai les données de ma propre expérience et des magasins avec lesquels j'ai travaillé.
1. Aluminium moulé de précision ou acier moulé: La différence fondamentale
La différence la plus évidente est la densité. Les alliages d'aluminium ont généralement une densité d'environ 2.6–2,8 g/cm³, tandis que les aciers au carbone et alliés sont généralement autour 7.8–7,9 g/cm³.
Une pièce moulée en aluminium comparable peut donc être considérablement plus légère qu'une pièce moulée en acier..
Mais le poids n'est qu'un début.
L'aluminium a également une température de fusion beaucoup plus basse, généralement autour 600–660°C selon alliage, alors que l'acier est généralement coulé à des températures bien supérieures 1,500° C.
Cela change complètement l'environnement de casting. L'aluminium est plus sensible à l'absorption d'hydrogène et à la formation de films d'oxyde, tandis que l'acier impose des exigences beaucoup plus élevées en matière de réfractarité de la coque, résistance thermique, et conception de déclenchement.

Du point de vue d'une fonderie, Je résumerais la différence de cette façon:
Le moulage de l'aluminium est souvent un combat contre l'oxydation, hydrogène, alimentation, et la propreté; le moulage de l'acier est le plus souvent une bataille contre la température, remplissage, solidification, et stress thermique.
Aucun des deux matériaux n’est intrinsèquement meilleur. Ils nécessitent simplement une réflexion sur les processus différente.
2. Principales différences matérielles entre l’aluminium moulé de précision et l’acier moulé
Avant de comparer les candidatures, il est important de comprendre les différences métallurgiques fondamentales entre l'aluminium et l'acier.
En fonderie de précision, ces différences déterminent directement la façon dont la fonderie aborde la fusion, préparation de la coquille, déclenchement, alimentation, filtration, et verser.
| Propriété | Précision Couler en aluminium | Précision Acier coulé |
| Fusion / température de versement | Généralement autour de 700-780°C, dépendant de l'alliage et du procédé | Généralement autour de 1 550 à 1 650 °C pour le versement, dépendant du grade et du processus |
| Densité | Environ 2,6 à 2,8 g/cm³ | Environ 7.8 g / cm³ |
| Fluidité | Globalement excellent; bien adapté aux murs fins et aux détails fins | Bien, mais nécessite une gestion thermique minutieuse et des températures de coque souvent plus élevées |
| Retrait de solidification linéaire | Environ 1,0 à 1,3 % pour les alliages typiques | Environ 0,5 à 0,7 % |
| Conductivité thermique | Haut; la chaleur est transférée rapidement | Beaucoup plus bas; la chaleur est retenue plus longtemps |
Tendance à l'oxydation |
Très haut; Un film d'Al₂O₃ se forme rapidement sur le métal en fusion exposé | Significatif, avec formation de scories et d'oxydes nécessitant un contrôle |
| Sensibilité à l'hydrogène | Haut; l'humidité peut introduire de l'hydrogène dissous et de la porosité | Relativement faible par rapport à l'aluminium |
| Reproduction des détails de la surface | Excellent lorsque la fonte et la coque sont bien contrôlées | Bien; fortement dépendant de la qualité de la coque et des conditions de coulée |
3. Pourquoi l'aluminium moulé de précision est attrayant
L'aluminium moulé avec précision est particulièrement précieux lorsque réduction de poids et géométrie complexe sont des objectifs de conception majeurs.
Parce que les alliages d'aluminium sont relativement fluides aux températures de coulée et ont une bonne conductivité thermique, ils peuvent reproduire efficacement des géométries de fonderie de précision relativement détaillées.
Murs fins, côtes, patrons, cavités, et les fonctionnalités de montage intégrées peuvent souvent être incorporées dans une seule pièce moulée plutôt que assemblées à partir de plusieurs composants.

L'avantage de poids est particulièrement important dans le transport et les équipements mobiles.
Le remplacement d'un composant en acier par de l'aluminium peut réduire considérablement la masse sans nécessairement sacrifier les performances fonctionnelles requises lorsque la conception est correctement optimisée..
L'aluminium offre également une bonne résistance naturelle à la corrosion grâce à la formation d'une fine couche d'oxyde..
Des alliages spécifiques peuvent offrir une résistance à la corrosion nettement meilleure que l'acier au carbone ordinaire, bien que le choix de l'alliage reste critique.
Cependant, les avantages de l’aluminium ont un prix: le métal en fusion est extrêmement sensible à la contamination et à la formation d'oxyde.
4. Propreté et filtration de la fonte d'aluminium
D'après mon expérience, la propreté de la fonte est l'un des facteurs les plus importants dans la fonte d'aluminium de précision.
L'aluminium peut très bien remplir un moulage de précision détaillé, mais si la masse fondue contient des films d'oxyde, scories, ou hydrogène dissous, un bon remplissage du moule ne peut à lui seul produire un moulage solide.
Inclusions d'oxyde: Le problème de la flottabilité
La densité relativement faible de l’aluminium rend l’élimination des inclusions plus difficile que prévu.
L'aluminium fondu a une densité d'environ 2.4–2,7 g/cm³, alors que la densité de l'acier est d'environ 7.8 g / cm³.
Plus important encore, oxyde d'aluminium (Al₂o₃) formée à la surface de l'aluminium fondu a une densité beaucoup plus proche de celle de l'aluminium fondu que de nombreuses inclusions d'acier typiques.
Par conséquent, les films d'oxyde et les fines particules non métalliques peuvent rester en suspension dans la masse fondue plutôt que de se séparer rapidement par gravité.
Une fois le métal entré dans le moule, ces contaminants peuvent rester piégés à l’intérieur du moulage, production inclusions d'oxydes, bifilms, défauts de surface, et une fiabilité mécanique réduite.
C'est pourquoi le moulage de précision en aluminium nécessite un contrôle délibéré de la propreté de la fusion plutôt que de compter uniquement sur le temps de maintien..
Filtration en céramique
Les filtres en mousse céramique sont largement utilisés dans le moulage de précision en aluminium pour éliminer films d'oxyde, scories, et autres particules non métalliques.
La sélection du filtre doit tenir compte de la taille des pores, zone de filtre, débit de métal, et géométrie de coulée.
Pour de nombreuses pièces moulées en aluminium, 20–30 filtres PPI fournir une plage de départ pratique, bien que la spécification finale doive être validée pour le moulage spécifique.
Le filtre doit être placé dans une section stable du système de porte et correctement préchauffé pour éviter le gel prématuré du métal..
Pour les pièces moulées critiques, une filtration en plusieurs étapes peut être utilisée pour améliorer la propreté de la matière fondue sans restreindre excessivement le débit.
Hydrogène et dégazage
L'hydrogène est une autre source majeure de défauts internes. L'aluminium fondu absorbe facilement l'hydrogène de humidité dans l'atmosphère, charger des matériaux, et matériel de coulée.
À mesure que l'aluminium se solidifie, la solubilité de l'hydrogène diminue fortement, augmentant le risque de porosité des gaz et de piqûres.
Dégazage rotatif à l'argon ou à l'azote est couramment utilisé pour réduire l'hydrogène dissous avant de verser.
Les paramètres de traitement doivent être contrôlés en fonction de l'état de fusion et des exigences de production., et le résultat peut être vérifié en utilisant essai à pression réduite (RPT) ou un test d'indice de densité.
5. Pourquoi l'acier moulé reste le meilleur choix pour les applications intensives
L'acier moulé a un profil de performances fondamentalement différent.
Sa densité est bien supérieure à celle de l'aluminium, mais il offre une excellente résistance absolue, dureté, se résistance à l'usure, et capacité de température sur une large gamme de qualités.
Les pièces moulées en acier au carbone et en acier allié sont donc couramment sélectionnées pour les composants soumis à des charges mécaniques élevées., impact, pression, ou températures de fonctionnement élevées.

L'acier offre également une très large gamme de possibilités d'alliages. Selon la demande, la fonderie peut sélectionner l'acier au carbone, acier à faible alliage, acier inoxydable, acier résistant à la chaleur, nuances résistantes à l'usure, ou d'autres compositions spécialisées.
Pour les composants où force structurelle, résistance à l'impact, ou performances à température élevée est plus important que le poids, l'acier moulé peut être la solution d'ingénierie la plus appropriée.
L'inconvénient est tout aussi simple: l'acier est lourd et nécessite un processus thermique beaucoup plus exigeant.
6. Conception du système de portail: L’aluminium et l’acier ne peuvent pas être traités de la même manière
C’est l’une des différences les plus importantes en matière de moulage de précision..
Un système de portail conçu pour l’acier ne peut pas simplement être copié pour l’aluminium..
L'aluminium fondu a une densité relativement faible et une conductivité thermique élevée. Plus important encore, il a une forte tendance à former des films d'oxyde lorsque la surface fondue est perturbée.
Des turbulences excessives peuvent plier ces films dans le flux de métal, créer des défauts internes.
Pour les pièces moulées de précision en aluminium, remplissage fluide et contrôlé est donc indispensable.
En fonction du composant, les concepts d'alimentation par le bas ou sur le côté peuvent être avantageux car ils réduisent l'impactement direct et favorisent un remplissage progressif.
L'acier a une température de coulée beaucoup plus élevée et un comportement d'écoulement et de solidification différent.
Le système de portes doit résister à une charge thermique beaucoup plus importante tout en fournissant une alimentation adéquate et en minimisant les turbulences., érosion, et autres défauts de moulage.
La leçon pratique est simple:
Changer l'alliage signifie reconsidérer l'ensemble du système d'injection et d'alimentation, et pas seulement changer la température de fusion..
7. Alimentation et rétrécissement: Une différence majeure dans la conception des pièces moulées
Les alliages d'aluminium et d'acier subissent un retrait de solidification, mais le comportement exact dépend fortement de la chimie de l’alliage et de la plage de solidification de la pièce moulée.
Les alliages d'aluminium peuvent présenter des défis d'alimentation importants, en particulier dans les géométries contenant des sections épaisses, points chauds isolés, et des changements brusques dans l'épaisseur de la paroi.
Parce que l’aluminium conduit efficacement la chaleur, une solidification locale peut se produire rapidement, ce qui rend la conception des voies d'alimentation particulièrement importante.
Approprié curseurs, frissons, portes, transitions de sections, et solidification directionnelle doit donc être pris en compte lors du développement de l'outillage.
Pour l'acier, la température de coulée beaucoup plus élevée crée un environnement thermique différent.
Les gradients thermiques importants et les points chauds peuvent rester actifs plus longtemps, et la conception des colonnes montantes devient particulièrement importante pour éviter les cavités de retrait et la porosité..
C'est l'une des raisons pour lesquelles la simulation de moulage peut être utile avant que l'outillage ne soit finalisé..
Il permet à la fonderie d'évaluer le comportement de remplissage, solidification, points chauds, et alimentation avant de s'engager dans l'outillage de production.
8. Contrôle de la fusion et du versement
Le versement est le moment de vérité en fonte d'aluminium de précision. Fusion, dégazage, filtration, préparation de la coquille, et le traitement des alliages peuvent tous être bien contrôlés, mais une mauvaise pratique de coulée peut introduire des défauts en quelques secondes.
L'objectif est de transférer en douceur l'aluminium fondu propre dans la cavité., constamment, et avec un minimum de turbulences.
Préparation de la coque
Avant de verser, la coque en céramique doit être propre et exempte de particules libres. Poussière, matière céramique résiduelle, et le sable meuble doit être éliminé avec de l'air pur avant que la coque n'entre dans l'opération de coulée..
Pendant le préchauffage, le positionnement du gobelet verseur vers le bas peut également aider les particules résiduelles à tomber plutôt que de pénétrer dans le système de porte..
La température de la coque doit être raisonnablement uniforme. Une grande différence de température entre les différentes zones de la coque peut modifier le comportement de remplissage et de solidification de l'aluminium et contribuer à une qualité de coulée incohérente..
Température de versement
Pour de nombreux moulages de précision en aluminium, une température de coulée autour 720 ± 10°C peut être utilisé comme plage de départ pratique, mais cela ne doit pas être traité comme une valeur fixe pour chaque casting.
Composition de l'alliage, épaisseur de paroi, distance de remplissage, et la géométrie de coulée affectent tous la température appropriée.
J'ai déjà travaillé sur une pièce moulée qui développait une porosité liée à la surchauffe lorsqu'elle était coulée à environ 720° C.
Nous avons réduit la température de coulée à 690–700 ° C, et le défaut a disparu. La leçon était simple: la température de coulée doit correspondre à celle du moulage plutôt que de simplement suivre un nombre standard.
En général, les sections minces et complexes peuvent nécessiter une température plus élevée pour maintenir une fluidité adéquate, tandis que des températures trop élevées dans les sections épaisses peuvent augmenter le risque de surchauffe, défauts liés au gaz, et autres problèmes de casting.
Contrôle du flux de coulée
L'aluminium fondu s'oxyde rapidement lorsqu'il est exposé à l'air, et une coulée turbulente augmente les risques de formation et d'entraînement de films d'oxyde..
La louche ou le bec verseur doit donc produire un court, concentré, et flux de métal continu plutôt qu'un flux interrompu ou éclaboussé.
Le jet doit entrer en douceur dans le gobelet verseur, avec des chutes et des changements de direction inutiles évités.
Ceci est un petit détail opérationnel, mais cela a une influence directe sur la propreté du fondu. En fonderie de précision en aluminium, chaque éclaboussure inutile est une source potentielle de contamination par les oxydes.
Double filtration pour les pièces moulées critiques
Pour les composants critiques, un système de filtration à deux étages peut fournir un contrôle supplémentaire.
Un filtre relativement grossier peut être positionné en amont, comme près du gobelet verseur ou de la carotte, tandis qu'un filtre plus fin est placé plus en aval dans le canal.
En plus d'améliorer la suppression des inclusions, cet agencement peut aider à réduire la vitesse et les turbulences du métal avant que l'aluminium n'atteigne la cavité.
Les spécifications et l'emplacement exacts du filtre doivent être déterminés en fonction du poids de lancer., conception de déclenchement, et le taux de remplissage requis plutôt que d'appliquer une configuration à chaque pièce.
Température de la coque et temps de coulée
Le moulage de précision utilise un coque en céramique chaude, le préchauffage de la coque est donc un élément important du contrôle du coulage.
En fonction de l'alliage et de la géométrie de coulée, des températures de coquille d'environ 500–600 ° C sont couramment utilisés.
Une fois la coque retirée du four de préchauffage, l'opération de coulée doit être terminée dans un laps de temps contrôlé.
Dans la pratique de production décrite ici, garder l'intervalle dans un délai d'environ une heure aide à prévenir un refroidissement excessif de la coque.
Si la température de la coque baisse trop, les conditions de remplissage et de solidification changent, particulièrement pour les sections fines ou complexes, et le risque de défauts tels que la porosité des sténopés peut augmenter.
Le principe pratique est simple: contrôler la température de la coque, température de versement, ruisseau qui coule, et le temps de versement en une seule opération.
La fonderie de précision en aluminium est particulièrement sensible aux perturbations pendant ces quelques secondes, la cohérence au stade de la coulée est donc essentielle pour une qualité de coulée reproductible.
9. Précision dimensionnelle et usinage
Le moulage de précision est souvent choisi car il peut produire des composants relativement complexes de forme proche de la valeur nette avec des exigences d'usinage réduites..
Fonte d'aluminium de précision présente un avantage dans les applications où une géométrie légère et des fonctionnalités intégrées sont importantes.
L'aluminium est également généralement plus facile à usiner que de nombreuses nuances d'acier., bien que les alliages riches en silicium et certaines conditions de traitement thermique puissent influencer l'usure de l'outil et l'état de surface.
Acier moulé de précision nécessite généralement un effort d'usinage plus important en raison de sa dureté et de sa résistance plus élevées, en fonction de la qualité et des conditions de traitement thermique.

Pour les deux matériaux, cependant, le facteur le plus important n'est souvent pas l'opération d'usinage elle-même mais comment la pièce moulée est conçue pour l'usinage.
Références d'usinage, allocation de stock, localisation des surfaces, trous, fils de discussion, Visages d'étanchéité, et les alésages critiques doivent être intégrés dès le début à la conception du moulage..
Un moulage de précision bien conçu ne doit pas simplement être « coulé d’abord et compris plus tard ».
10. Résistance à la corrosion: Choisissez l'alliage, Pas seulement la famille matérielle
Il est trop simpliste de dire que l’aluminium est résistant à la corrosion et que l’acier ne l’est pas..
La vraie réponse dépend de la composition de l’alliage, environnement, état de surface, et l'exposition.
De nombreux alliages d'aluminium forment une couche d'oxyde stable qui offre une protection utile contre la corrosion..
Certains alliages de fonderie d'aluminium sont donc bien adaptés aux équipements extérieurs, composants de transport, applications liées à la marine, et environnements industriels généraux.
Les performances de l'acier varient beaucoup plus largement. L'acier au carbone ordinaire nécessite une protection appropriée dans de nombreux environnements corrosifs, tandis que les aciers moulés inoxydables et fortement alliés peuvent offrir une excellente résistance à la corrosion..
Pour le traitement chimique, équipement marin, pompes, vannes, et autres environnements agressifs, la sélection d’un alliage spécifique est plus importante que le simple choix de l’aluminium ou de l’acier.
11. Cadre de décision: Quand choisir l'aluminium vs. Acier
Le choix entre la fonte d’aluminium de précision et l’acier moulé doit être déterminé par le poids de la pièce., chargement mécanique, température de fonctionnement, environnement de corrosion, exigences dimensionnelles, et objectif de coût global.
Aucun des deux matériaux n’est universellement meilleur. Le bon choix est celui qui offre des performances suffisantes sans ajouter de matière inutile, traitement, ou coût d'usinage.
| Facteur de sélection | Choisissez l’aluminium moulé de précision lorsque… | Choisissez l’acier moulé de précision lorsque… |
| Poids | Une faible masse est une exigence majeure. La densité de l'aluminium est généralement d'environ 2.6–2,8 g/cm³, ce qui en fait environ un tiers de la densité de l'acier. | Le poids est moins important que la force, durabilité, ou robustesse structurelle. |
| Force & charger | Une résistance modérée à élevée est requise et la conception peut s'adapter au module et à la résistance inférieurs de l'aluminium par rapport à l'acier.. | Charges mécaniques élevées, impact, porter, ou la résistance structurelle sont des exigences dominantes. |
| Température de fonctionnement | Les températures de service sont relativement modérées et compatibles avec l'alliage d'aluminium sélectionné. | Le composant doit conserver ses propriétés mécaniques à des températures sensiblement élevées. |
| Résistance à la corrosion | Un alliage d'aluminium approprié offre la résistance à la corrosion requise, en particulier là où la construction légère est également importante. | Des conditions de service sévères nécessitent une nuance d'acier sélectionnée pour une corrosion spécifique, porter, ou performances à haute température. |
Géométrie complexe |
Murs fins, structures légères, Cavités complexes, et les fonctionnalités détaillées sont importantes. | Une géométrie complexe est requise, mais le composant a également besoin de la résistance et de la capacité de température plus élevées de l'acier.. |
| Performance thermique | Une conductivité thermique élevée et une dissipation thermique rapide sont bénéfiques. | Une conductivité thermique inférieure est acceptable ou la conductivité thermique n'est pas une exigence de conception principale. |
| Contrôle du retrait | La fonderie exerce un contrôle strict sur le retrait de solidification relativement élevé de l’aluminium et sur les exigences d’alimentation associées.. | Un comportement de retrait plus prévisible et des pratiques établies de moulage de précision en acier sont préférés.. |
| Faire fondre la propreté | Le fabricant dispose d'un contrôle fiable de l'hydrogène, gestion des oxydes, filtration, et pratiques de fusion propre. | L'application est moins sensible aux défis spécifiques de propreté à l'état fondu associés à l'aluminium.. |
Usinage |
Un matériau léger et une usinabilité relativement bonne sont avantageux pour le composant fini. | Dureté plus élevée, force, ou la résistance à l'usure est plus importante que l'efficacité de l'usinage. |
| Applications typiques | Composants légers automobiles, logements, supports, pièces de gestion thermique, composants d'équipement, et autres pièces sensibles au poids. | Machinerie lourde, vannes industrielles, composants structurels, pièces de l'usure, composants à forte charge, et applications à haute température. |
| Priorité globale de sélection | Réduction de poids + résistance à la corrosion + performance thermique + efficacité de fabrication | Force + durabilité + capacité de température + performance en service sévère |
12. Comment Zhengzhou LangHe aborde la fonte d’aluminium et l’acier moulés de précision
À Zhengzhou LangHe, la sélection des matériaux est traitée dans le cadre du processus d'ingénierie de moulage plutôt que comme une décision d'achat prise une fois la conception terminée.
Pour un nouveau projet de moulage de précision, la première étape consiste à comprendre les exigences réelles du composant: conditions de chargement, température de fonctionnement, environnement de corrosion, tolérances dimensionnelles, exigences d'usinage, quantité de production, et durée de vie prévue.
De là, le processus de coulée peut être développé autour de l'alliage sélectionné.
Pour les pièces moulées de précision en aluminium, une attention particulière est accordée à la propreté de la fonte, contrôle de l'humidité, gestion de l'hydrogène, filtration, déclenchement, alimentation, et traitement thermique.
Pour acier moulé, l'accent est mis sur la résistance thermique de la coque, température de versement, comportement de remplissage, alimentation, contrôle des alliages, et traitement thermique.
Où l'usinage CNC est requis, le moulage et l'usinage peuvent également être envisagés ensemble.
Cela permet d'établir des surépaisseurs d'usinage et des caractéristiques de référence avant que l'outillage ne soit finalisé., réduire les stocks inutiles et améliorer la cohérence du composant fini.
L'objectif n'est pas simplement de réaliser un moulage conforme au dessin. Il s'agit de développer un itinéraire de fabrication stable de la pièce coulée à la pièce finie.
13. Conclusion
Le choix entre l'aluminium moulé de précision et l'acier moulé se résume en fin de compte à l'équilibre entre les performances, poids, environnement, géométrie, fabrication, et coûter.
Fonte d'aluminium de précision est particulièrement attractif en cas de faible poids, résistance à la corrosion, géométrie complexe, et un usinage efficace sont importants.
Acier moulé de précision reste le meilleur choix pour de nombreuses applications exigeant une résistance absolue élevée, résistance à l'impact, se résistance à l'usure, ou performances à température élevée.
Les processus de fabrication sont également différents. L'aluminium nécessite un contrôle particulièrement minutieux de l'hydrogène, inclusions d'oxydes, fondre la propreté, filtration, déclenchement, et l'alimentation, tandis que l'acier nécessite une plus grande attention aux performances de la coque à haute température, remplissage, gradients thermiques, alimentation, et traitement thermique.
Après des années de casting, mon point de vue est simple: il n'existe pas de matériau de moulage universellement meilleur.
Le meilleur matériau est celui dont les caractéristiques métallurgiques correspondent aux exigences réelles de service du composant et dont le processus de production peut être contrôlé de manière cohérente..
Pour un moulage de précision, une bonne sélection de matériaux n'est pas la dernière étape avant la production. C'est le point de départ de tout le processus de casting.
FAQ
Quelle est la principale différence entre la fonte d'aluminium de précision et l'acier moulé?
L'aluminium a un point de fusion plus bas, densité plus faible, conductivité thermique plus élevée, retrait plus élevé, et une tendance beaucoup plus forte à former des oxydes et à absorber de l'hydrogène.
L'acier a une résistance plus élevée, résistance à la température plus élevée, et une meilleure résistance aux chocs. Les processus de coulée diffèrent par le gate, filtration, pratique de fusion, et préparation du moule.
Une fonderie d’acier peut-elle facilement passer au moulage d’aluminium?
Pas facilement. Le système de coulée, filtration, pratique de fusion, sélection du modificateur, et les contrôles environnementaux doivent tous être repensés.
Les fonderies d'acier qui tentent d'utiliser des systèmes de coulée par le haut pour l'aluminium sont généralement confrontées à de graves inclusions d'oxyde et à une porosité importante..
Pourquoi la filtration est-elle plus critique pour l'aluminium que pour l'acier?
Les inclusions d'oxyde d'aluminium ont une flottabilité presque neutre dans l'aluminium fondu, pour qu'ils ne flottent pas.
Les inclusions d'acier ont une plus grande différence de densité et peuvent être éliminées en les maintenant et en les écumant.. L'aluminium nécessite des filtres en mousse céramique pour l'élimination forcée des inclusions.
Quelles sont les causes des trous d'épingle dans les pièces moulées en aluminium?
Les trous d'épingle sont causés par l'hydrogène dissous dans la matière fondue. L'hydrogène provient de la réaction de l'aluminium avec la vapeur d'eau.
La solubilité de l'hydrogène chute fortement lors de la solidification, donc l'hydrogène forme des bulles.
La prévention comprend le contrôle de l’humidité, dégazage à l'argon ou à l'azote, et limiter le temps de coulée.
Quels modificateurs sont utilisés dans les alliages aluminium-silicium?
Sodium, strontium, et l'antimoine sont les modificateurs les plus courants. Le sodium agit rapidement mais de courte durée.
Le strontium dure 6 à 8 heures mais augmente la tendance aux piqûres d'épingle. L'antimoine offre une bonne fluidité et survit à la refusion mais est sensible à la vitesse de refroidissement.
Pourquoi la contamination par le fer est-elle un problème dans les pièces moulées en aluminium?
Le fer se forme dur, composés intermétalliques fragiles qui réduisent l'usinabilité et les propriétés mécaniques.
La contamination par le fer provient des creusets, outils, et revêtements. Tous les outils en contact avec la fonte doivent être revêtus ou fabriqués à partir de matériaux non ferreux.