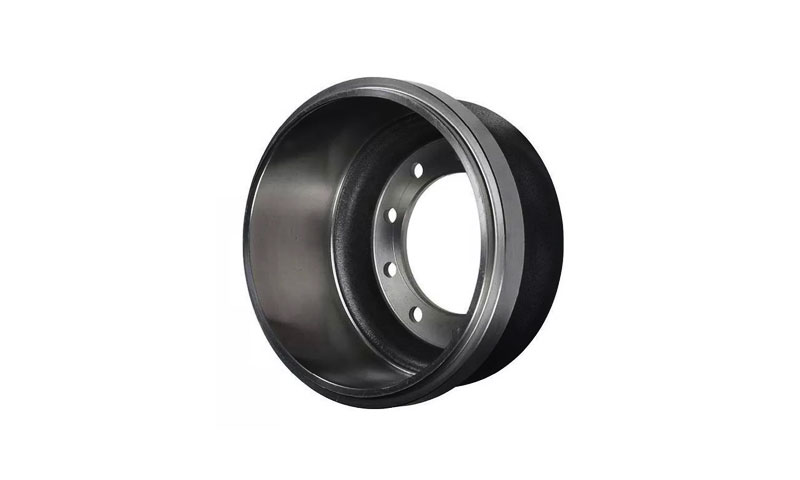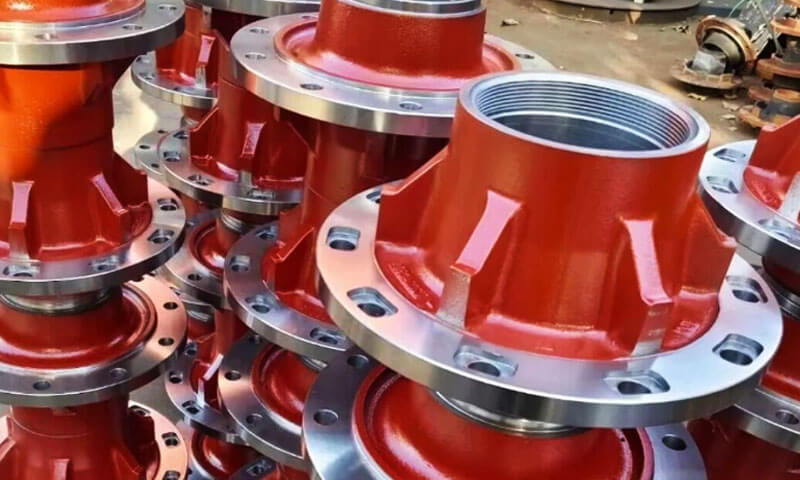
Les moyeux de roue constituent l'interface essentielle entre un camion lourd ou une semi-remorque et ses roues..
Ils transportent la totalité du chargement du véhicule, transmit driving and braking torque, and endure relentless vibration, choc, and fatigue.
A hub failure at highway speed is catastrophic—not just a breakdown, but a safety hazard. For decades, heavy sand castings dominated the market.
But as payloads increase and fleet operators demand longer service life with less maintenance, the manufacturing technology has evolved toward precision casting processes that deliver higher strength-to-weight ratios and superior fatigue performance.
This article examines the engineering, matériels, processus, and quality controls behind custom wheel hub castings for heavy-duty applications.
1. Qu'est-ce qu'un moulage de moyeu de roue?
A wheel hub casting is a near-net-shape metal component produced by pouring molten metal into a prepared mold and allowing it to solidify into the required geometry.
The casting is subsequently cleaned, inspecté, et usiné pour obtenir les dimensions et caractéristiques de surface nécessaires à l'assemblage.
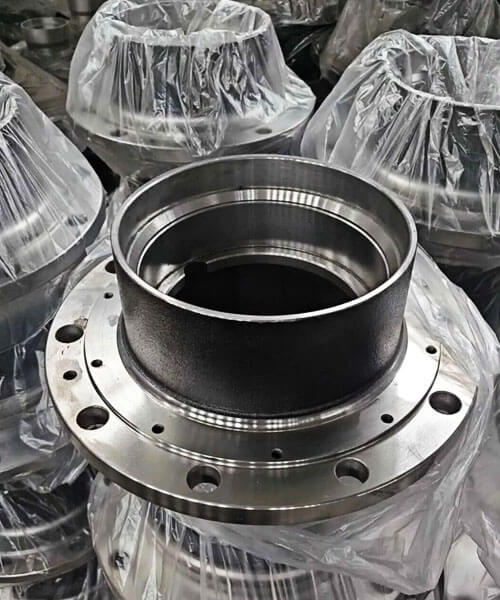
Contrairement à un moyeu de roue fini, un composant tel que moulé n'est pas nécessairement prêt à être installé.
Sièges de roulement, faces de montage, trous des boulons, surfaces de contact avec le joint, et d'autres caractéristiques critiques nécessitent généralement un usinage pour répondre aux dessins techniques.
Le rôle d'un moyeu de roue dans un véhicule lourd
Un moyeu de roue fait partie de l'ensemble d'extrémité de roue, mais sa fonction précise dépend de l'architecture du véhicule.
Un moyeu mené peut s'interfacer avec un essieu moteur, tandis qu'un moyeu non entraîné peut tourner sur une broche.
Certaines conceptions intègrent des fonctionnalités de montage de roue avec des composants de frein; d'autres utilisent des tambours ou des disques de frein séparés.
Le moyeu doit transférer les charges imposées par la roue et le véhicule tout en conservant l'alignement requis par le système de roulements.
Pendant le service, il peut éprouver une combinaison de:
- Charges radiales générées par le poids du véhicule et le contact avec la route.
- Charges latérales lors des virages et des changements de voie.
- Forces longitudinales associées à l'accélération et au freinage.
- Chargements cycliques répétés pouvant initier et propager des fissures de fatigue.
- Charges de vibrations et d'impactcausées par les irrégularités de la route.
- Exposition environnementale à l'eau, contaminants routiers, sels de déglaçage, et les changements de température.
Ces conditions font de la conception des moyeux de roue un problème structurel et de fabrication plutôt qu'une simple question de reproduction d'une forme externe..
2. Évolution de la fabrication: Du moulage au sable traditionnel à des technologies plus contrôlées
L'évolution du moulage de moyeux de roue n'est pas simplement une transition d'un ancien procédé à un nouveau procédé universellement supérieur..
Il s'agit d'un changement vers la sélection de la voie de fabrication la plus appropriée et le contrôle des matériaux., géométrie, et solidification plus précisément.
Le moulage au sable traditionnel reste utile pour les travaux lourds, complexe, et des composants en volume relativement faible.
Des méthodes de moulage plus avancées peuvent améliorer la cohérence dimensionnelle ou la qualité de la surface, tandis que le traitement moderne de la fonte ductile peut améliorer la répétabilité des propriétés mécaniques.
L'avantage dépend de l'adéquation de la technologie au composant..
Moulage au sable traditionnel: Flexibilité pour les composants lourds
Le moulage au sable utilise un moule formé à partir de sable préparé et d'un système de liant. Le moule peut accueillir des formes complexes, gros composants, et une large gamme d'alliages ferreux.
Pour moyeux de roues robustes, ses avantages incluent:
- Flexibilité dans la taille et la géométrie des composants.
- Aptitude aux brides complexes, patrons, et contours internes.
- Outillage relativement adaptable pour une production personnalisée ou à faible volume.
- Compatibilité avec la fonte grise, fer à fonte ductile, et divers aciers moulés, soumis à la conception du processus.
Ses limites peuvent inclure une plus grande rugosité de surface, variation dimensionnelle plus large lors de la coulée, et des exigences d'usinage accrues par rapport à des processus de moulage plus précis.
Le défi le plus important est de contrôler la solidification. Sections épaisses, transitions brusques d'épaisseur de paroi, et des systèmes d'alimentation mal conçus peuvent entraîner des défauts de retrait ou des discontinuités internes..
Meilleure conception du moule, ingénierie des portes et des colonnes montantes, contrôle de la température, et la simulation de processus peut améliorer la cohérence sans abandonner le moulage en sable.
Moulage en coquille: Contrôle de surface et dimensionnel amélioré
Le moulage en coque utilise du sable recouvert de résine appliqué sur un motif chauffé pour former un matériau relativement fin., coque de moule rigide.
Par rapport au moulage au sable conventionnel, il peut fournir une meilleure finition de surface et un meilleur contrôle dimensionnel pour des tailles de composants et des volumes de production appropriés.
Ses coûts d’outillage et de fonctionnement, cependant, peut être plus élevé.
Pour pièces moulées de moyeux de roue, les avantages potentiels comprennent:
- Géométrie telle que moulée plus cohérente.
- Irrégularités de surface réduites dans les zones appropriées.
- Répétabilité améliorée entre les lots de production.
- Surépaisseurs de finition et d'usinage potentiellement inférieures.
Le moulage en coque n'élimine pas automatiquement les défauts de coulée. Rétrécissement, porosité liée au gaz, inclusions, et la variation microstructurale reste possible si la qualité de la fusion, préparation des moisissures, coulant, ou la solidification ne sont pas maîtrisées.
Il est plus approprié lorsque la taille du hub, géométrie, qualité requise, et le volume de production justifient le procédé.
Coulée par gravité et autres voies de coulée de précision
Moulage par gravité, également connu sous le nom de moulage en moule permanent, utilise la gravité pour remplir un moule réutilisable, généralement en métal.
Il peut fournir une bonne répétabilité et une bonne qualité de surface pour les alliages et les géométries de composants appropriés..
Cependant, le moulage sous pression par gravité ne doit pas être considéré comme un remplacement direct du moulage de moyeux conventionnel en fer ou en acier.
Les moules métalliques permanents sont principalement utilisés pour les alliages non ferreux, particulièrement en aluminium, parce que les températures de fusion et de coulée du fer et de l'acier créent des défis d'outillage et thermiques différents.
Pour un moyeu de roue robuste, une conception en aluminium moulé par gravité de précision ne peut être envisagée que si les exigences techniques complètes des extrémités de roue soutiennent ce matériau et cette voie de fabrication.
Un moyeu en fonte et un moyeu en fonte d'aluminium ne peuvent pas être traités comme équivalents simplement parce que les deux peuvent être produits à l'aide de la technologie de moulage..
De même, casting à haute pression, casting d'investissement, et d'autres itinéraires de précision ont leur propre matériel, taille, coût, et limitations structurelles.
Leur adéquation doit être évaluée par rapport à la conception réelle du moyeu..
Traitement avancé du fer nodulaire: Contrôler la microstructure
Pour les pièces moulées de moyeux de roue en fonte ductile, l'un des développements les plus significatifs est l'amélioration du contrôle de la morphologie du fer et du graphite en fusion.
La fonte ductile est produite en traitant la fonte en fusion de sorte que le graphite se solidifie principalement sous forme nodulaire ou sphéroïdale plutôt que sous forme de paillettes trouvées dans la fonte grise..
Cette morphologie offre généralement une combinaison plus favorable de résistance et de ductilité..
Les contrôles importants incluent:
- Composition chimique: Établir un carbone approprié, silicium, et niveaux d'éléments d'alliage pour la nuance spécifiée.
- Traitement nodularisant: Utiliser un traitement approprié, impliquant généralement du magnésium, pour promouvoir le graphite sphéroïdal.
- Inoculation: Contrôler la nucléation du graphite et réduire le risque de microstructures indésirables.
- Durée et température du traitement: Gérer le processus pour maintenir une qualité de métal constante jusqu'au coulage.
- Vérification microstructurale: Vérification de la forme du graphite, structure matricielle, et autres caractéristiques spécifiées.
Ces contrôles sont importants car la qualité nominale du matériau ne garantit pas à elle seule des propriétés uniformes tout au long d'une coulée complexe..
Épaisseur des sections, taux de refroidissement, et les conditions locales de solidification peuvent influencer la microstructure finale.
ASTM A536 spécifie les exigences relatives aux pièces moulées en fonte ductile et reconnaît explicitement que les propriétés peuvent varier entre les emplacements d'une pièce moulée et entre une pièce moulée et son éprouvette..
3. Sélection de matériaux pour les moulages de moyeux de roue robustes
Pour de nombreux modèles de moyeux en fonte, 65-45-12 et 80-55-06 fer à fonte ductile sont des points de départ utiles pour l’évaluation des matériaux.
Une fonte ductile ou ADI à plus haute résistance peut être envisagée lorsque la conception nécessite des propriétés mécaniques différentes, mais aucun des deux ne doit être sélectionné uniquement parce que ses chiffres de résistance sont plus élevés.
Le matériau final doit être qualifié pour la géométrie du moyeu, processus de production, et conditions de service.
Comparaison des matériaux
| Matériel | Résistance à la traction (MPA) | Limite d'élasticité (MPA) | Dureté typique (HBW) | Coût relatif |
| Duc fer 65-45-12 | ≥448 | ≥310 | 156–217 | Faible |
| Duc fer 80-55-06 | ≥552 | ≥379 | 187–255 | Modéré |
| Duc fer 100-70-03 | ≥689 | ≥483 | 241–302 | Modéré |
| Trempé austère Duc fer (Adi), Notes 1–3 | ≥900 à 1 200 | ≥650-850 | 269–444 | Haut |
| Casting acier, Par exemple, ASTM A216 WCB | ≥485 | ≥250 | Grade- et dépendant de la condition | Modéré |
| Aluminium alliage A356-T6 | Dépend du processus; généralement entre 230 et 310 | Dépend du processus; généralement entre 150 et 230 | Généralement entre 70 et 90 ans | Coût des matériaux/processus généralement plus élevé |
4. La sélection du processus de fabrication de moulage de moyeu de roue
La sélection du bon processus de coulée pour un moyeu de roue robuste dépend de la taille des composants, matériel, volume de production, exigences dimensionnelles, et besoins en usinage.
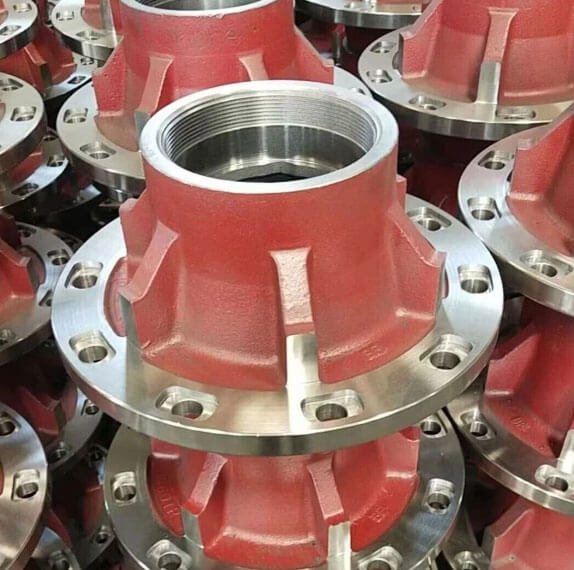
Pour la plupart des moyeux de roue en fonte et en acier moulé, le moulage au sable reste une solution pratique car il s'adapte à des géométries complexes, composants relativement gros, et une large gamme d'alliages ferreux.
Comparaison des processus de coulée courants
| Procédé de casting | Tolérance dimensionnelle typique* | Poids partiel / Taille | Adéquation de la production | Surface telle que coulée | Meilleures applications |
| Vert Sable Fonderie | Environ ±0,8 à 1,5 mm pour les dimensions sélectionnées | 5–500 kg; dépendant de la conception | Production en grande série avec un outillage adapté | Équitable | Moyeux standards pour camions et semi-remorques; pièces moulées ferreuses économiques |
| Coquille Moule Fonderie | Environ ±0,5 à 1,0 mm pour des caractéristiques et des tailles de composants appropriées | Moulages généralement petits à moyens; varie selon la conception | Volume moyen à élevé où l’investissement en outillage est justifié | Bon à très bon | Moyeux nécessitant une finition de surface et une cohérence dimensionnelle améliorées |
Coulée par gravité de précision |
Environ ±0,5 à 1,0 mm pour les dimensions sélectionnées et les conceptions appropriées | Composants généralement petits à moyens; fortement allié- et dépendant de la géométrie | Production en volume moyen où les outils réutilisables sont économiques | Bon à très bon | Modèles de moyeux sélectionnés en alliage d'aluminium et applications légères |
| Investissement Fonderie | Environ ±0,1 à 0,3 mm pour les dimensions et géométries appropriées | Composants généralement petits à moyens | Volume faible à moyen, en fonction de la complexité | Excellent | Petit, composants de précision complexes où des détails plus serrés tels que moulés sont précieux |
5. Modes de défaillance courants des moyeux de roue
Comprendre comment les hubs échouent est la clé pour les concevoir et les approvisionner correctement.
| Mode de défaillance | Apparence | Cause première | Prévention |
| Usure de l'alésage du roulement / ovalité | Alésage faux-rond; le roulement tourne dans le moyeu | Mur en fonte souple, mauvais traitement thermique, vibration | Qualité du matériau appropriée; traitement thermique contrôlé; épaisseur de paroi adéquate |
| Fissuration des trous de goujon | Fissures rayonnant à partir des trous de poteaux | Concentration des contraintes; surcouple; mauvais rayons de congé | Conception de filet généreuse; spécification de couple contrôlé |
| Porosité de retrait au centre du moyeu | Vides visibles ou internes à proximité de l'alésage du roulement | Alimentation inadéquate des colonnes montantes; transition d'épais à fin | Conception de colonne montante optimisée; solidification directionnelle |
Voile de face de roue |
Vibration, pulsations de freinage, usure inégale des pneus | Distorsion de coulée; mauvais contrôle des références d'usinage | Soulagement du stress après le casting; dispositif d'usinage contrôlé |
| Fissuration thermique près de la bride de frein | Fines fissures près de la surface de montage des freins | Vérification de la chaleur à partir de la chaleur de freinage; mauvaise ductilité | Fonte ductile avec une ténacité adéquate; analyse des cycles thermiques |
| Piqûres de corrosion | Rouille superficielle, piqûres sur surfaces non traitées | Sel de déneigement, pas de revêtement, surface de coulée inappropriée | Apprêt riche en zinc + revêtement en poudre; matériau résistant à la corrosion |
Le #1 Tueur caché: Porosité de retrait au niveau de l'alésage du roulement
J'ai vu des centaines de hubs défaillants revenir du terrain. Le défaut interne le plus courant est la porosité de retrait directement au niveau du siège du roulement, invisible en surface., mais suffisamment pour provoquer des frottements de roulements, surchauffe, et une éventuelle saisie.
Il s'agit presque toujours d'un problème de conception de colonne montante.: la section épaisse du roulement se solidifie en dernier lieu sans alimentation appropriée.
Les bonnes fonderies inspectent aux rayons X ou aux ultrasons la zone de roulement de chaque moyeu. Ce n’est pas le cas des fonderies bon marché – et vous le découvrez six mois plus tard au bord de l’autoroute.
6. Usinage CNC de précision pour les moyeux de roues finis
Le moulage établit la forme de base d'un moyeu de roue, mais l'usinage de précision crée les interfaces qui déterminent la manière dont le composant s'adapte et fonctionne au sein de l'assemblage d'extrémité de roue..
Sièges de roulement, faces de montage, trous des boulons, surfaces de contact avec le joint, et d'autres caractéristiques spécifiées peuvent nécessiter des contrôles dimensionnels et géométriques stricts.
Ces exigences doivent être définies par le dessin technique et la conception d'assemblage associée..
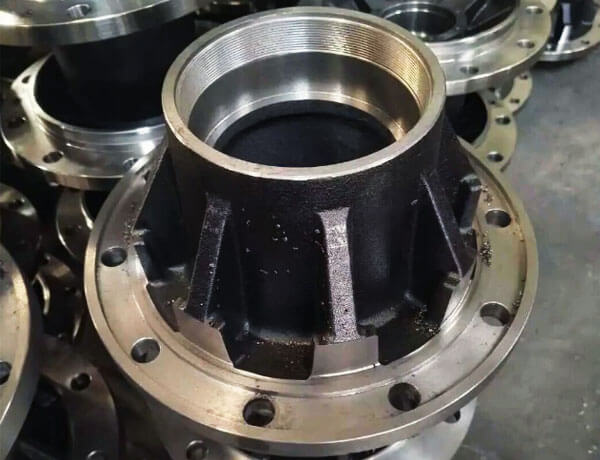
Usinage des interfaces critiques
Plusieurs caractéristiques méritent une attention particulière lors de l’usinage.
Alésages et sièges de roulements: Ces caractéristiques doivent respecter le diamètre spécifié, rondeur, cylindrique, finition de surface, et répondre aux exigences.
Des dimensions incorrectes peuvent affecter l'installation du roulement, jeu de fonctionnement ou précharge, en fonction de la disposition des roulements, et répartition de la charge.
Faces de montage des roues: La face de montage établit l'interface entre le moyeu et la roue.
Platitude, perpendicularité, et les exigences de faux-rond doivent être définies en fonction de la conception, car les écarts peuvent affecter la précision du montage et le comportement en rotation..
Trous de boulons et cercles de boulons: Diamètre du trou, position, espacement, et la géométrie spécifiée du siège doit correspondre au système de fixation des roues.
Les erreurs de position peuvent compliquer l'assemblage ou produire des conditions de contact inégales.
Surfaces de contact avec le joint: Où le moyeu accueille un joint, finition de surface, géométrie, et la précision dimensionnelle doit être compatible avec la conception du joint et les conditions de fonctionnement spécifiées.
Références de contrôle et surépaisseurs d'usinage
Une stratégie d'usinage cohérente commence par la sélection des références appropriées et par l'établissement de la manière dont le composant sera localisé et serré..
Si la configuration initiale fait référence à une surface inappropriée, l'usinage peut reproduire des erreurs dimensionnelles entre l'alésage, bride, et d'autres fonctionnalités critiques.
Une surépaisseur d'usinage suffisante et constante est également importante: un stock insuffisant peut laisser des parties de la pièce moulée non usinées, tandis qu'un stock excessif augmente le temps de cycle et l'usure des outils.
Pour les hubs complexes, la planification du processus doit établir la séquence d'usinage, méthode de serrage, et points d'inspection avant le début de la production.
Concentricité, S'épuiser, et finition de surface
La relation géométrique entre l'interface du roulement, axe de rotation, et la face de montage de la roue peut influencer le fonctionnement du moyeu fini.
Selon le dessin, l'inspection peut inclure:
- Diamètre d'alésage et précision géométrique.
- Faux-rond radial et axial.
- Perpendularité des faces de montage par rapport à l'axe de référence spécifié.
- Position du trou de boulon et géométrie de montage.
- Finition de surface des interfaces de roulement et d'étanchéité.
Ces mesures doivent être effectuées à l'aide d'appareils appropriés, instruments de précision, ou un équipement de mesure de coordonnées selon les besoins.
Il est important de ne pas appliquer une tolérance universelle à tous les moyeux de roue. Les valeurs correctes dépendent du système de roulement, conception d'extrémité de roue, dimensions des composants, et les exigences techniques applicables.
Comment l'usinage affecte le coût total de fabrication
Le coût d’usinage est influencé par la cohérence dimensionnelle de la pièce moulée, usinabilité du matériau, surépaisseur d'usinage, complexité de serrage, vie de l'outil, et fréquence d'inspection requise.
Une pièce moulée bien conçue peut réduire l'enlèvement de matière inutile et simplifier les configurations d'usinage.
Cependant, minimiser le stock d'usinage au détriment d'un nettoyage fiable des surfaces peut augmenter les taux de rejet.
L'objectif est d'établir une relation stable entre la précision de la coulée et la capacité d'usinage afin que les caractéristiques critiques puissent être produites de manière cohérente..
7. Contrôle qualité et tests pour les composants du hub critiques pour la sécurité
Les hubs critiques en matière de sécurité exigent un programme de qualité rigoureux. Les tests typiques incluent:
| Test | But | Standard / Méthode |
| Analyse chimique | Vérifier la composition du matériau | Spectrométrie |
| Tests mécaniques | Traction, rendement, élongation, dureté | ASTM E8, E10 |
| Évaluation de la microstructure | Nodularité, matrice, taille du graphite | ASTMA247 |
| Inspection dimensionnelle | Alésages, bride, trous de goujons | Cmm, jauges |
| Contrôle radiographique | Porosité interne, rétrécissement | ASTM E94 / E505 |
| Tests ultrasoniques | Défauts internes dans les sections critiques | ASTMA609 |
| Inspection par magnétoscopie | Fissures superficielles | ASTM E709 |
| Essai de fatigue dynamique | Charge routière simulée | Spécification SAE J1095 ou OEM |
| Test de charge d'épreuve | Intégrité structurelle | Spécification du fabricant de l'essieu |
| Contrôle du faux-rond | Faux-rond de l'alésage de la bride et du roulement | Indicateur à cadran / Cmm |
| Pression / test de fuite | Intégrité du joint d'huile (le cas échéant) | - |
8. Applications des moulages de moyeux de roue personnalisés
Les pièces moulées de moyeux de roue sur mesure sont utilisées dans diverses applications de véhicules commerciaux et de transport industriel.
Chaque application présente des conditions de chargement différentes, contraintes dimensionnelles, et les exigences environnementales.
Camions routiers lourds
Les moyeux de camion doivent s'adapter au système de roulement spécifié, fixation de roue, et la configuration des essieux tout en résistant aux charges routières répétées, forces de virage, et conditions de service liées au freinage.
Propriétés des matériaux, géométrie de montage, Performance de fatigue, et la précision de l'usinage sont des considérations clés.
Semi-remorques et transport de marchandises
Les moyeux de remorque fonctionnent sous des charges répétées lors d'un service longue distance.
Leurs spécifications dépendent de la conception de l'essieu, configuration des roues, disposition des roulements, Exigences de chargement, et l'environnement opérationnel attendu.
L'exposition à la corrosion et la facilité d'entretien peuvent également influencer les exigences de conception et de finition..
Véhicules de construction et hors route
Certains véhicules de construction et de transport spécialisé subissent des charges d'impact plus élevées, terrain accidenté, poussière, et contamination.
Leurs hubs nécessitent une évaluation des charges spécifique à l'application, ténacité du matériau, géométrie structurelle, interfaces d'étanchéité, et conditions d'entretien.
Production OEM et remplacement après-vente
Les projets OEM peuvent nécessiter des révisions contrôlées, production reproductible, exigences matérielles documentées, et validation planifiée.
Les composants de remplacement introduisent des défis supplémentaires lorsque les dessins originaux ou les spécifications des matériaux sont incomplets, ce qui rend la vérification dimensionnelle et la compatibilité des applications particulièrement importantes.
9. Solutions de moulage de moyeux de roue personnalisées de LangHe Industry
LangHe Industry fournit des solutions de moulage de moyeux de roue personnalisées pour les camions lourds et les semi-remorques, soutenir des projets qui nécessitent du matériel spécifique à une application, modèles de moulage, usinage de précision, et une inspection de qualité.
Nos capacités de fabrication couvrent les étapes clés de la production, y compris:
- Procédés de coulée: Moulage en sable vert et moulage en coquille pour des conceptions de moyeux de roues ferreuses appropriées.
Un moulage par gravité de précision peut être envisagé pour les applications non ferreuses compatibles, en fonction des exigences des composants. - Sélection des matériaux: Nuances de fonte ductile telles que ASTM A536 65-45-12, 80-55-06, et 100-70-03, ainsi que de la fonte ductile trempée (Adi) et autres qualités spécifiées, sous réserve de faisabilité de conception et de fabrication.
- Simulation de casting: Analyse du remplissage du moule et de la solidification pour aider à optimiser la conception des portes et des colonnes montantes et à réduire le risque de défauts de coulée.
- Usinage CNC: Tournant, ennuyeux, forage, tapotement, et autres opérations d'usinage spécifiées. L'équilibrage peut être organisé lorsque la conception du composant et les conditions de fonctionnement l'exigent..
- Contrôle de qualité: Inspection dimensionnelle, vérification matérielle, et tests non destructifs applicables (NDT) selon les spécifications convenues.
La gestion de la qualité et les exigences spécifiques à l'automobile doivent être confirmées pour chaque projet. - Traçabilité: Documentation matérielle, identification des lots de production, et rapports d'inspection comme spécifié.
Nous travaillons avec des constructeurs OEM et d'autres clients industriels pour développer des pièces moulées de moyeux de roue adaptées à leurs exigences de charge spécifiées., cycles de service, contraintes dimensionnelles, et objectifs de poids.
Notre support technique comprend la conception pour la fabricabilité (DFM) revoir, conseils de sélection des matériaux, et évaluation du prototype si nécessaire.
Contacter LangHe Industrie pour discuter de votre projet de moulage de moyeux de roue personnalisé.
Fournir un dessin technique ou un échantillon, exigences matérielles, volume de production attendu, et les critères d'inspection nous aideront à évaluer la voie de fabrication appropriée.
10. Conclusion
Les pièces moulées de moyeux de roue sur mesure comptent parmi les composants les plus critiques en matière de sécurité dans les systèmes de camions lourds et de semi-remorques..
De l'extérieur, ils ressemblent à de simples pièces moulées rondes., mais chaque caractéristique - alésage du roulement, face de roue, trous de goujons, surface de montage des freins - doit être conçue avec précision et moulée selon des normes rigoureuses.
La différence entre un hub qui dure 700,000 km et un qui échoue à 200,000 le km se résume à trois choses: bon matériel, bon traitement thermique, et bon contrôle du processus de coulée.
La fonte ductile avec une normalisation appropriée offre la résistance, amortissement, et la résistance à l'usure qu'exige un service intensif.
L'ingénierie de solidification directionnelle élimine la porosité de retrait au niveau de l'alésage du roulement. Des CND rigoureux et une vérification dimensionnelle détectent les défauts avant qu'ils n'atteignent la route.
Pour les exploitants de flotte, fabricants de remorques, et constructeurs d'essieux, le message est clair: les moyeux de roue ne sont pas une marchandise à acheter uniquement sur la base du prix.
Ce sont des composants de sécurité. Associez-vous à une fonderie qui comprend les modes de défaillance des moyeux de roue, contrôle chaque étape du processus, et se tient derrière chaque moulage avec une traçabilité complète. C'est ainsi que vous obtenez des hubs qui restent sur la route, pas à côté.
FAQ
Quels matériaux sont couramment utilisés pour les moulages de moyeux de roues de camions lourds?
La fonte ductile est un candidat pour les moyeux de roue coulés car elle peut offrir une combinaison utile de résistance, ductilité, et flexibilité de coulée. L'acier moulé peut également être envisagé pour des conceptions spécifiques.
Le matériau approprié dépend de la géométrie du moyeu, performance en fatigue requise, charges, environnement opérationnel, et spécifications applicables.
Pourquoi un moulage de moyeu de roue nécessite-t-il un usinage CNC?
L'usinage CNC produit des sièges de roulement précis, faces de montage, trous des boulons, et autres interfaces nécessaires à l'assemblage.
Le moulage fournit la forme de base, tandis que l'usinage établit les dimensions finales et les caractéristiques de surface spécifiées sur le dessin technique.
Un moyeu de roue existant peut-il faire l'objet d'une ingénierie inverse pour un moulage personnalisé?
Oui, un composant existant peut fournir un point de départ pour l'analyse dimensionnelle et la reconstruction de la conception.
Cependant, L'ingénierie inverse devrait également établir les exigences matérielles, interfaces critiques, tolérances d'usinage, et critères de performance pertinents.
Les dimensions externes à elles seules ne suffisent pas pour confirmer qu'un moyeu de remplacement est adapté à un service critique en matière de sécurité..
Quelles informations sont nécessaires pour un devis de moulage de moyeu de roue personnalisé?
Fournir un dessin technique ou un échantillon, spécification matérielle, Dimensions critiques, détails de la candidature, quantité attendue, exigences d'usinage, et les besoins en documentation de qualité.
Tout CND requis, essai de fatigue, ou une autre validation doit également être indiquée au stade du devis afin que l'itinéraire de fabrication et le coût puissent être évalués avec précision..