

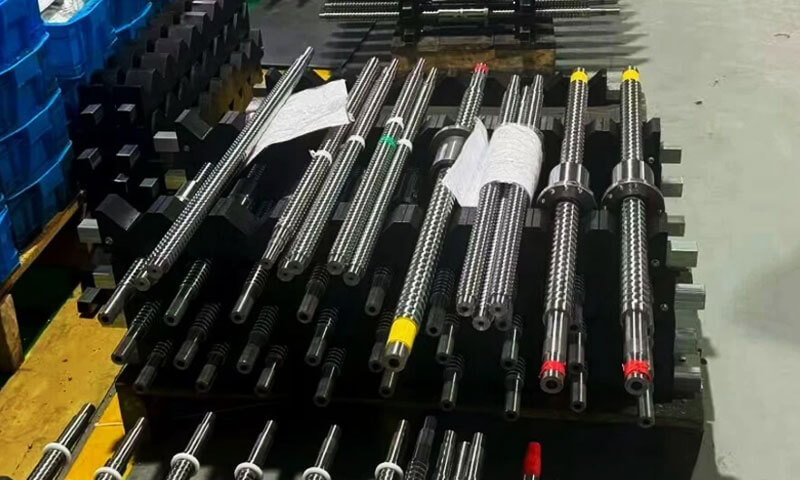
Dans le monde du mouvement linéaire, les vis-mères sont souvent les bêtes de somme silencieuses - simples, fiable, et rentable.
Ils convertissent le mouvement rotatif en mouvement linéaire grâce à un arbre fileté et un écrou., offrant un avantage mécanique prévisible et robuste.
Mais lorsque les vis standard du catalogue ne peuvent pas répondre aux exigences d'une application spécifique, les vis-mères personnalisées font la différence entre un bon design et un excellent design.
1. Qu'est-ce qu'une vis mère?
Une vis mère est un composant mécanique fileté qui convertit le mouvement rotatif en mouvement linéaire grâce à l'engagement d'un arbre fileté et d'un écrou homologue..
Lorsque la vis tourne par rapport à l'écrou, le filetage hélicoïdal guide l’écrou le long de l’axe de la vis, produisant un déplacement linéaire contrôlé.
Selon le mécanisme, soit la vis, soit l'écrou peuvent tourner pendant que l'autre composant bouge.
Les vis mères sont largement utilisées dans l'automatisation industrielle, actionneurs linéaires, équipement d'emballage, dispositifs médicaux, instruments de laboratoire, et imprimantes 3D.
Leur construction simple, conception compacte, coût relativement faible, et leur capacité à générer une force axiale substantielle les rendent adaptés aux applications nécessitant un positionnement contrôlé ou un réglage mécanique..
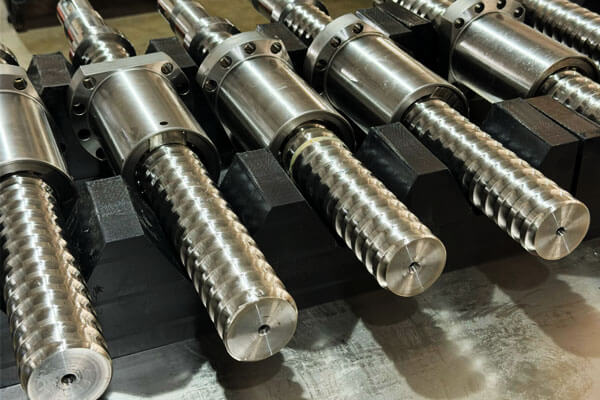
Pour vis-mères personnalisées, les ingénieurs peuvent spécifier le profil du filetage, diamètre, plomb, longueur, matériel, traitement de surface, et des fonctionnalités d'usinage en bout pour répondre aux exigences mécaniques et opérationnelles de l'application.
Ces paramètres influencent la capacité de charge, précision de positionnement, se résistance à l'usure, couple de fonctionnement, et la vie de service.
Terminologie clé
- Plomb: Distance axiale par tour.
- Pas: Distance axiale entre les points correspondants sur les filetages adjacents.
- Commence: Nombre de filetages indépendants sur la vis. Lead = Pas × Départs.
- Grand diamètre: Diamètre extérieur de la vis.
- Petit diamètre: Diamètre de racine du fil.
- Contrecoup: Perte de mouvement entre la vis et l'écrou lorsque la direction est inversée.
- Préchargement: Force appliquée pour réduire le jeu.
2. Types courants de filetage de vis mère et leurs caractéristiques
La géométrie du filetage détermine la façon dont une vis mère supporte les charges axiales, génère des frictions, s'enclenche avec son écrou, et répond à l'usure.
Le profil correct dépend de la force requise, direction du mouvement, méthode de fabrication, matériaux de noix disponibles, et normes dimensionnelles applicables.
Sujets Acme
Les filetages Acme utilisent un profil trapézoïdal avec un angle de filetage nominal inclus de 29° dans le cadre du système Acme commun..
Ils sont largement utilisés dans les mécanismes de transmission et de réglage de puissance en Amérique du Nord..
Leur forme de filetage relativement large offre un équilibre pratique entre la résistance, fabrication, et compatibilité des écrous.
Les filetages Acme peuvent être produits par coupe-fil, roulement, ou d'autres procédés appropriés, en fonction des exigences de géométrie et de précision.
Les applications typiques incluent les réglages de machines-outils, mécanismes de levage, pinces, actionneurs, et positionnement des assemblages.
Considérations de fabrication:La norme Acme spécifiée, diamètre, pas, classe d'ajustement, et la conception de l'écrou doit être confirmée avant l'usinage.
Les filetages Acme ne doivent pas être considérés comme interchangeables avec les filetages trapézoïdaux métriques simplement parce que les deux ont des profils trapézoïdaux..
Filetages trapézoïdaux métriques
Les filetages trapézoïdaux métriques suivent généralement les spécifications de filetage trapézoïdal métrique ISO et utilisent un angle de filetage nominal inclus de 30°..
Ils sont largement utilisés dans les équipements industriels et les systèmes de mouvement conçus autour de dimensions métriques..
Ils sont disponibles dans une gamme de diamètres et de pas et peuvent être personnalisés en fonction de la longueur de l'arbre., plomb, géométrie finale, et matériel.
Les filetages trapézoïdaux métriques sont particulièrement utiles lorsque la vis mère doit s'intégrer à des roulements métriques, accouplements, soutien, et autres composants de machines.
Fils carrés
Les filetages carrés ont des flancs de filetage presque perpendiculaires et un profil conçu pour réduire les composantes de force radiale associées aux flancs de filetage inclinés..
Leur géométrie peut fournir une efficacité de transmission favorable dans des conditions appropriées.
Cependant, les filetages carrés sont plus difficiles à fabriquer et à inspecter que de nombreux profils trapézoïdaux.
Leur géométrie relativement délicate et leurs exigences en matière d'outillage spécialisé peuvent augmenter les coûts de production., en particulier pour les petits lots ou les composants complexes.
Ils conviennent à certaines applications de transmission de puissance où leurs avantages en termes de performances justifient la complexité de fabrication..
Fils de contrefort
Les filetages de contrefort ont un profil asymétrique conçu pour transmettre des charges axiales importantes principalement dans une direction..
Un flanc est relativement raide, tandis que le flanc opposé offre un profil plus progressif pour la formation et l'engagement du filetage..
Ils sont utilisés dans des mécanismes spécialisés tels que les presses, systèmes de serrage, et autres applications avec une direction de charge dominante.
La conception doit tenir compte de la direction de la force de travail, chargement inversé, contrainte de racine de fil, et la géométrie de contact du contre-écrou.
Profils de fil personnalisés
Certaines applications nécessitent un profil de thread différent de l'Acme standard, trapézoïdal métrique, carré, ou formes de contrefort.
Des profils personnalisés peuvent être nécessaires lors de l'intégration à un assemblage existant, répondre à des exigences de charge inhabituelles, ou correspondant à un écrou exclusif.
Avant de spécifier un profil non standard, les ingénieurs doivent tenir compte de la disponibilité des outils, méthodes d'inspection, fabrication de noix, disponibilité des pièces de rechange, et le coût de la production future.
Un thread personnalisé doit résoudre un problème d'ingénierie clairement défini plutôt que d'introduire de la complexité sans bénéfice mesurable..
3. Matériaux pour vis-mères personnalisées
La sélection des matériaux affecte la capacité de charge, se résistance à l'usure, comportement de corrosion, machinabilité, stabilité dimensionnelle, et coûter.
Une vis mère et son écrou correspondant doivent être sélectionnés comme une paire de travail plutôt que comme des composants indépendants..
Matériaux courants pour les vis mères
| Matériel | Caractéristiques clés | Avantages | Considérations | Applications typiques |
| Carbone acier | Bonne résistance et usinabilité dans des nuances adaptées | Économique, largement disponible | Une protection contre la corrosion peut être nécessaire | Machines industrielles générales |
| Alliage acier | La résistance et la trempabilité varient selon la qualité et le traitement thermique | Convient aux charges et conditions d'usure exigeantes | Le traitement thermique peut affecter la déformation et les dimensions finales | Actionneurs et systèmes de transmission robustes |
| Inoxydable acier | La résistance à la corrosion dépend de la qualité et de l'environnement | Utile par temps humide, lavage, ou conditions corrosives | Toutes les qualités n'offrent pas la même résistance, dureté, ou résistance à la corrosion | Équipement de transformation des aliments, systèmes de laboratoire, mécanismes extérieurs |
Alliages en aluminium |
Faible densité et bonne usinabilité | Léger, facile à usiner | Rigidité et résistance à l'usure inférieures à celles de nombreux aciers | Mécanismes légers et systèmes spécialisés à faible charge |
| Bronze | Couramment utilisé pour les écrous plutôt que pour les longs arbres de vis mère | Caractéristiques utiles de glissement et d’usure dans des associations appropriées | Grade, lubrification, et la charge déterminent les performances | Écrous de vis-mère et composants de transmission de puissance |
| Ingénierie polymères | Comportement à faible frottement ou résistant à la corrosion dans des nuances appropriées | Léger, potentiellement silencieux, et adapté aux conceptions fonctionnant à sec | Ramper, extension thermique, température, et les limites de charge doivent être évaluées | Noix en polymère, actionneurs compacts, équipement de laboratoire |
4. Processus de fabrication de vis-mères personnalisées
Le processus de fabrication approprié dépend de la géométrie du filetage, matériel, précision dimensionnelle, finition de surface, quantité commandée, et les cibles de coûts. Aucun processus n'est optimal pour chaque vis mère personnalisée.
Tournage CNC et filetage
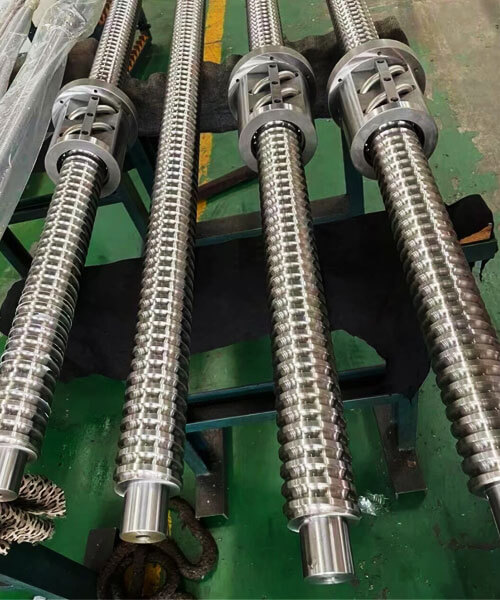
Le tournage CNC est couramment utilisé pour produire des arbres à vis, diamètres étagés, tourillons, épaules, et fonctionnalités finales.
Le filetage peut ensuite générer le profil spécifié à l'aide d'un outillage approprié et d'une trajectoire d'outil contrôlée..
Cette approche offre de la flexibilité pour les dimensions personnalisées, matériaux spéciaux, courte production, et des conceptions avec de multiples fonctionnalités usinées.
Il est particulièrement utile lorsque la vis nécessite des longueurs non standard ou une géométrie d'extrémité complexe..
Cependant, le filetage enlève de la matière et ne fournit pas automatiquement les mêmes caractéristiques de surface que les filetages formés à froid.
État de l'outil, rigidité de la machine, porte-pièce, effets thermiques, et les paramètres de coupe peuvent tous influencer la qualité du filetage.
Pour arbres longs ou fins, les méthodes de support et la séquence d'usinage sont particulièrement importantes car les forces de coupe peuvent provoquer une déviation.
Les mesures en cours de processus et les opérations de finition appropriées aident à contrôler les dimensions finales.
Fil à rouler
Le roulage du filetage forme un filetage en déformant plastiquement le matériau entre les matrices plutôt qu'en coupant le profil du filetage.
Dans des conditions adaptées, ce processus peut produire des fils cohérents avec une finition de surface favorable et une couche de surface écrouie.
Les avantages potentiels incluent une efficacité de production élevée et une réduction des déchets de matériaux.
Le roulage du fil est souvent intéressant pour une production répétée lorsque le matériau, diamètre, profil de filetage, et les outillages sont compatibles avec le process.
Ses limites incluent les coûts d’outillage, restrictions associées à certaines géométries et matériaux, et la nécessité de contrôler le diamètre du flan et les conditions de formage.
Il ne convient pas à tous les grands diamètres, à faible volume, ou vis mère hautement spécialisée.
Tourbillon de fil
Le tourbillonnage de fil utilise un agencement de coupe spécialisé pour générer des formes de filetage hélicoïdal, en particulier sur les composants à vis longs ou minces.
En fonction de la configuration de la machine et de la géométrie des composants, il peut prendre en charge l'usinage productif de vis mères avec des exigences de filetage exigeantes.
Le processus nécessite un équipement adapté, outillage, et expertise en configuration. Sa rentabilité dépend de la forme du fil, longueur de vis, matériel, et quantité de production.
Meulage de fil
Le meulage du filetage enlève de la matière à l'aide d'une meule abrasive et est souvent sélectionné en cas de précision de filetage élevée., géométrie de profil contrôlée, ou une finition adaptée est requise.
Il peut également être utilisé après traitement thermique lorsque le composant nécessite une correction dimensionnelle finale..
Le meulage implique généralement des coûts d'équipement et de traitement plus élevés que de nombreuses opérations de coupe conventionnelles..
Donc, il est plus approprié lorsque la précision requise, état matériel, ou la performance justifie la dépense supplémentaire.
Un filetage rectifié avec précision n'élimine pas la nécessité de contrôler la rectitude de l'arbre, dimensions du tourillon, ou alignement de l'assemblage. Ces fonctionnalités font toujours partie de la chaîne globale de précision.
Traitement thermique et finition de surface
Le traitement thermique peut améliorer la dureté, force, ou résistance à l'usure, en fonction du matériau et du processus. Cependant, cela peut également provoquer une distorsion ou des changements dimensionnels.
Un plan de fabrication typique peut donc ébaucher le composant, le traiter thermiquement, puis effectuer un usinage de finition ou un meulage si nécessaire.
La finition de surface peut inclure le polissage, passivation, oxyde noir, placage, ou revêtements spécifiques à une application.
Le procédé doit être compatible avec le matériau de base, contre-écrou, lubrifiant, et environnement de service.
Les dimensions du filetage doivent être vérifiées après des opérations susceptibles de modifier la surface ou la géométrie.. Si un revêtement est spécifié, son épaisseur et son uniformité doivent être incluses dans la planification dimensionnelle.
5. Usinage CNC et contrôle de précision
Usinage CNC joue un rôle central dans la production de vis-mères personnalisées car l'arbre combine généralement une section de travail filetée avec plusieurs extrémités usinées avec précision.
Un processus réussi doit contrôler à la fois la géométrie du filetage hélicoïdal et la relation entre l'axe du filetage., surfaces d'appui, et interfaces de lecteur.
Séquence d'usinage et maintien de la pièce
Un itinéraire de production typique peut inclure la préparation des matériaux, tournage grossier, usinage de filetage, traitement thermique si nécessaire, finition de l'usinage, débarquant, traitement de surface, et inspection finale.
La séquence réelle dépend du matériau, processus de fil, exigences de tolérance, et conception des composants.
Pour arbres longs, la tenue de travail mérite une attention particulière. Une force de serrage excessive peut déformer une pièce mince, tandis qu'un support inadéquat peut provoquer un broutage ou une déviation pendant la coupe.
Support de poupée mobile, lunettes de repos, dispositions de serrage appropriées, et des séquences d'usinage soigneusement planifiées peuvent aider à maintenir la stabilité.
Lorsqu'une vis nécessite une concentricité élevée entre le filetage et les tourillons, le fabricant doit définir des références appropriées et contrôler la manière dont ces éléments sont usinés les uns par rapport aux autres.
Caractéristiques critiques et leurs risques de fabrication
| Fonctionnalité | Pourquoi ça compte | Problème de fabrication potentiel | Méthode de contrôle |
| Fil profil | Détermine l'engagement et la transmission de la charge | Angle incorrect, profondeur, ou forme racine | Contrôle des outillages et profils adaptés |
| Plomb précision | Influence le déplacement par révolution | Erreur de positionnement axial cumulée | Mesure du plomb sur une longueur définie |
| Majeur et mineure diamètres | Affecte l'ajustement et la force du noyau | Surdimensionné, sous-dimensionné, ou géométrie de filetage incohérente | Mesure dimensionnelle et jaugeage de filetage |
| Arbre rectitude | Influence la rotation et l’alignement | Flexion, déviation, ou stress résiduel | Usinage contrôlé, soutien, et contrôle de rectitude |
Journaux de roulement |
Déterminer l'ajustement des roulements et le support de rotation | Diamètre incorrect, cône, ou mauvaise finition | Tournage ou rectification de précision et mesure de diamètre |
| Épaule postes | Contrôler l'emplacement axial des composants | Portée du roulement ou longueur d'assemblage incorrecte | Usinage basé sur des références et contrôle dimensionnel |
| Fonctionnalité finale concentricité | Affecte l'alignement et le faux-rond du disque | Désalignement entre l'accouplement et l'axe de la vis | Stratégie de référence cohérente et mesure du faux-rond |
| Surface finition | Influence le comportement de friction et de contact | Marques d'outils, fouillis, ou une rugosité excessive | Finition et inspection de surface appropriées |
Les tolérances doivent refléter la fonction
Un dessin doit faire la distinction entre les dimensions fonctionnelles critiques et les dimensions non critiques..
Précision du pas de filetage, monter avec l'écrou correspondant, diamètre du tourillon, emplacement de l'épaule, et le faux-rond peut nécessiter des contrôles plus stricts que la longueur totale ou les surfaces non fonctionnelles.
La tolérance requise doit être définie en fonction des besoins de performances et de la capacité de mesure de l'assemblage..
Une tolérance globale appliquée à chaque dimension peut augmenter les coûts sans améliorer les performances du système..
Pour vis-mères personnalisées, la spécification doit clairement indiquer la méthode de mesure ou la norme applicable lorsqu'une tolérance peut être interprétée de différentes manières.
Ceci est particulièrement important pour la précision du pas de filetage, rectitude, et profils personnalisés.
Ébavurage et qualité des bords
Bavures au début du filetage, extrémités du fil, Keywayways, trous transversaux, et les épaules peuvent gêner l'assemblage, endommager les composants correspondants, ou créer des concentrations de contraintes localisées.
Un ébavurage excessif peut également modifier la géométrie du filetage ou retirer de la matière des bords fonctionnels..
Une procédure de finition contrôlée doit éliminer les bavures indésirables tout en préservant la forme du filetage et les dimensions fonctionnelles spécifiées..
Lorsque l'assemblage dépend d'une entrée ou d'un chanfrein défini, cette géométrie doit être spécifiée sur le dessin plutôt que laissée entièrement au jugement de l'opérateur.
6. Précision de la vis mère, Contrecoup, et les performances
Les performances des vis-mères sont déterminées par plusieurs caractéristiques liées mais distinctes.
Tolérance dimensionnelle, précision du pas de filetage, contrecoup, rectitude, s'épuiser, et la répétabilité du positionnement ne doivent pas être traitées comme des mesures de précision interchangeables..
Précision du fil
La précision du pas décrit dans quelle mesure l'avance axiale réelle par tour suit la valeur spécifiée.
Les erreurs peuvent s'accumuler sur la longueur de travail, provoquant un déplacement de l'écrou plus ou moins loin que prévu.
Par exemple, une vis peut avoir un profil de filetage local acceptable mais présenter néanmoins une erreur de déplacement cumulée sur une longue course.
C'est pourquoi mesurer uniquement le diamètre ou vérifier le filetage avec une simple jauge go/no-go ne peut pas établir complètement la précision du pas..
La précision du fil requise doit être spécifiée sur une longueur de mesure définie ou conformément à la norme pertinente..
L'application détermine si l'erreur de hauteur locale, erreur de prospect cumulée, ou les deux nécessitent un contrôle.
Contrecoup et perte de mouvement
Le jeu est le jeu axial entre la vis et l'écrou qui devient apparent lorsque le sens du mouvement s'inverse..
Cela peut être influencé par les tolérances de fabrication, porter, conception d'écrou, température, et conditions de montage.
Les méthodes courantes pour réduire le jeu comprennent:
- Sélection d'une combinaison vis-écrou plus ajustée.
- Utilisation d'une conception réglable ou à écrou fendu.
- Appliquer une précharge contrôlée le cas échéant.
- Remplacer un écrou ou une vis usé.
- Compensation de la perte de mouvement prévisible via le contrôleur de mouvement, lorsque la demande le permet.
La précharge peut améliorer le comportement de positionnement bidirectionnel, mais cela peut aussi augmenter la friction, couple moteur, chaleur, et porter.
La conception doit donc viser le jeu pratique le plus faible compatible avec la durée de vie et la charge requises..
Précision et répétabilité du positionnement
La précision du positionnement décrit à quelle distance le système atteint sa position prévue.
La répétabilité décrit la régularité avec laquelle il revient à la même position dans des conditions comparables.
Une vis mère peut avoir une bonne répétabilité tout en présentant une erreur de positionnement systématique.
Inversement, une vis avec une erreur de pas cumulée relativement faible peut néanmoins offrir une mauvaise répétabilité en cas de jeu, variation du frottement, désalignement, ou les changements de température ne sont pas contrôlés.
Les performances du système dépendent également du moteur, couplage, roulements, rigidité de montage, résolution du codeur, stratégie de contrôle, et chargement externe.
Par conséquent, la tolérance du filetage d'une vis mère ne peut à elle seule garantir la précision du positionnement de la machine complète.
Efficacité, Friction, et autobloquant
Les vis mères fonctionnent principalement par contact glissant, la friction est donc une partie importante de leur comportement.
L'efficacité dépend du profil du filetage, angle d'attaque, coefficient de frottement, lubrification, matériau de l'écrou, et charger.
Certaines conceptions de vis-mère peuvent résister au contre-entraînement dans des conditions spécifiques, mais l'auto-verrouillage ne doit jamais être supposé uniquement parce qu'un composant est une vis mère.
Le comportement dépend de la géométrie du filetage et du frottement et peut changer avec la lubrification, porter, vibration, ou conditions de fonctionnement.
Pour le levage, holding, ou applications critiques pour la sécurité, la conception doit évaluer de manière indépendante la marche arrière et incorporer un frein approprié ou un autre mécanisme de maintien de charge si nécessaire.
Porter, Lubrification, et durée de vie
L'usure se développe à l'interface coulissante entre la vis et l'écrou. Son taux dépend de la pression de contact, vitesse de glissement, finition de surface, association de matériaux, lubrification, contamination, et cycle de service.
La lubrification peut réduire la friction et l'usure lorsque le lubrifiant sélectionné est compatible avec les matériaux, température, environnement, et mode opératoire.
Certains écrous en polymère sont conçus pour fonctionner à sec, mais leurs limites de charge et de température nécessitent encore une vérification.
Une évaluation utile de la durée de vie prend en compte non seulement la dureté du matériau, mais également le comportement à l'usure de l'écrou., finition de l'arbre, alignement, et les exigences d'entretien.
Dans des environnements poussiéreux ou abrasifs, une protection efficace contre la contamination peut être aussi importante que la sélection initiale des matériaux.
7. Applications des vis-mères personnalisées
Les vis-mères personnalisées sont utilisées dans les équipements nécessitant un mouvement linéaire contrôlé, positionnement réglable, ou transmission de force mécanique.
Leur conception varie considérablement selon l'application, notamment en termes de charge, vitesse de déplacement, contrecoup, résistance à la corrosion, et durée de vie prévue.
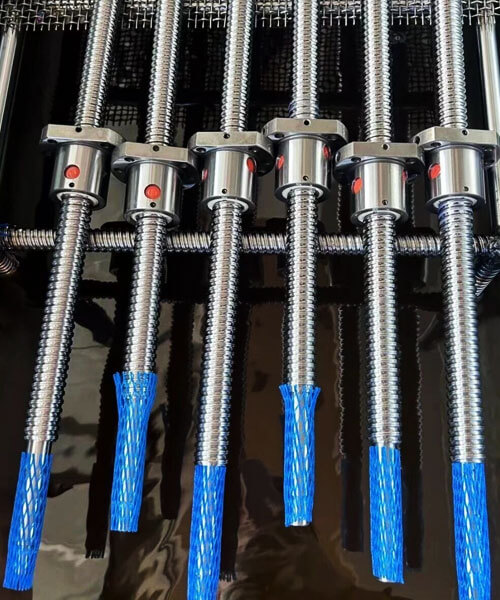
Automatisation industrielle et actionneurs linéaires
Les machines automatisées utilisent des vis mères pour positionner les diapositives, réglage des luminaires, commande d'actionneurs compacts, et contrôler les mouvements mécaniques.
Des vis-mères personnalisées permettent aux fabricants d'équipements de spécifier la course, plomb, interfaces de montage, et configuration des écrous requise par une machine particulière.
Pour les systèmes à cycles fréquents, les ingénieurs devraient donner la priorité à la résistance à l’usure, couple de fonctionnement stable, contrôle du jeu, et une lubrification appropriée.
Les applications à grande vitesse nécessitent également une évaluation de la vitesse critique, rigidité du support, et génération de chaleur.
Équipements CNC et systèmes de positionnement de précision
Les vis mères peuvent être utilisées dans certains réglages de la machine, axes auxiliaires, mécanismes de positionnement des outils, et platines de positionnement compactes.
La précision requise dépend de la fonction: un mécanisme de réglage manuel peut tolérer plus de jeu qu'un axe automatisé qui inverse la direction à plusieurs reprises.
Pour les applications de positionnement, la conception doit définir la précision du plomb, rectitude, concentricité de l'élément final, jeu des écrous, et la répétabilité requise au niveau du système.
Où la grande vitesse, haute rigidité, et la haute efficacité dominent les exigences, une vis à billes peut être une solution plus appropriée.
Machines d'emballage et d'assemblage
Les équipements d'emballage et d'assemblage utilisent souvent des vis mères pour ajuster les guides, changer les formats de produits, positionner les composants, et régler les réglages mécaniques.
Ces applications peuvent nécessiter des ajustements répétés, emballage compact, et un fonctionnement fiable en cas d'exposition à la poussière ou aux produits de nettoyage.
L'usinage d'extrémité personnalisé peut simplifier l'intégration avec les volants, accouplements, roulements, et supports de montage.
La sélection des matériaux et du traitement de surface doit refléter l'environnement d'exploitation réel et la procédure de maintenance..
Équipement médical et de laboratoire
Les instruments de laboratoire et certains dispositifs médicaux peuvent utiliser des vis-mères pour le positionnement des échantillons, réglage de la hauteur, mécanismes de dosage, et un mouvement contrôlé.
Selon l'équipement, des exigences importantes peuvent inclure un mouvement fluide, faible bruit de fonctionnement, dimensions compactes, résistance à la corrosion, et une répétabilité constante.
Le matériau et le lubrifiant sélectionnés doivent être compatibles avec le régime de nettoyage et les composants environnants..
Lorsque le matériel est soumis à des exigences réglementaires ou de propreté, matériel applicable, traçabilité, et les exigences en matière de documentation doivent être définies avant la production.
3Imprimantes D et systèmes de mouvement compacts
Certaines imprimantes 3D et systèmes de mouvement compacts utilisent des vis mères pour déplacer les plates-formes ou ajuster les composants le long d'un axe linéaire..
Les priorités de conception incluent la compacité, frottement faible, mouvement cohérent, et une rigidité suffisante.
Le pas approprié dépend de la course par tour souhaitée, caractéristiques du moteur, résolution de positionnement requise, et vitesse de fonctionnement.
Un pas plus fin peut fournir une plus grande réduction de déplacement mécanique par tour de moteur, mais la résolution de positionnement réellement réalisable dépend également du contrôle du moteur, contrecoup, rigidité, et d'autres facteurs du système.
Équipements industriels et de réglage robustes
Les vis mères sont également utilisées dans les pinces, presses, mécanismes de levage, et systèmes de réglage robustes.
Ces applications nécessitent une évaluation minutieuse de la charge axiale, diamètre du noyau, pression de contact du filetage, conditions d'accompagnement, et possible retour en arrière.
Lorsqu'une vis mère supporte une charge suspendue ou dangereuse, la conception doit inclure des dispositions de maintien de charge et des mesures de sécurité appropriées.
La résistance au frottement d’une vis à elle seule ne doit pas être considérée comme un verrou de sécurité garanti..
8. Pièges courants et comment les éviter
De nombreux problèmes de vis mères proviennent de spécifications incomplètes ou d'une inadéquation entre le composant et ses conditions de fonctionnement..
Résoudre ces problèmes lors de la conception est généralement plus économique que de les corriger après l'installation..
Sélection d'une vis par diamètre uniquement
Un diamètre plus grand peut augmenter la rigidité et la résistance du noyau, mais cela ne garantit pas automatiquement la capacité de charge requise, précision, ou durée de vie.
Formulaire de discussion, petit diamètre, état matériel, longueur non prise en charge, contact d'écrou, et les conditions de fonctionnement comptent également.
Comment l'éviter: Définir la charge, accident vasculaire cérébral, vitesse, arrangement de soutien, cycle de service, et durée de vie nécessaire avant de finaliser le diamètre.
Vérifier les contraintes de traction ou de compression, flambage, et conditions de contact du filetage, le cas échéant.
Confondre pitch et lead
Utiliser le pas comme s'il s'agissait d'un déplacement linéaire par tour peut produire un calcul de vitesse incorrect ou une conception incompatible..
Ceci est particulièrement important pour les threads à démarrage multiple, où le plomb est supérieur au pas.
Comment l'éviter: Emplacement de l'État, plomb, et nombre de départs séparément sur le dessin ou la spécification technique. Vérifiez que l'écrou et la vis utilisent le même système de filetage et la même géométrie..
Spécification de tolérances strictes sans raison fonctionnelle
Des tolérances trop restrictives peuvent augmenter le temps d'usinage, frais d'inspection, et risque de rejet sans améliorer les performances de la machine finie.
Comment l'éviter: Identifiez les dimensions fonctionnelles critiques et appliquez des tolérances plus strictes uniquement lorsque cela est nécessaire..
Définir la précision des leads, ajuster, rectitude, s'épuiser, et tolérances d'extrémité selon les exigences d'assemblage.
Ignorer le jeu et le comportement d'inversion
Un mécanisme peut se déplacer avec précision dans une direction mais afficher un mouvement perdu lorsque la direction s'inverse.
Cela peut être dû au jeu des écrous, porter, flexibilité de montage, ou autres sources de jeu mécanique.
Comment l'éviter: Spécifier le jeu admissible et les conditions de fonctionnement dans lesquelles il doit être atteint.
Envisager un écrou réglable ou précontraint lorsque cela est justifié, tout en tenant compte du frottement associé, couple, et porter.
Choisir des matériaux de vis et d'écrous incompatibles
Une combinaison de matériaux qui fonctionne bien sous de faibles charges peut subir une usure excessive, exaspérant, ramper, ou problèmes thermiques dans différentes conditions de fonctionnement.
Comment l'éviter: Évaluez la vis et l’écrou ensemble. Tenir compte de la pression de contact, vitesse de glissement, lubrification, température, contamination, exposition chimique, et durée de vie prévue.
Surplombant le support et l’alignement de l’arbre
Même une vis bien usinée peut produire des vibrations, usure inégale, ou couple incohérent lorsqu'il est installé avec un mauvais alignement ou un support inadéquat.
Comment l'éviter: Concevoir le système de roulements le plus tôt possible, contrôler la relation entre l'axe du filetage et les caractéristiques fonctionnelles des extrémités, et inspecter la rectitude et le faux-rond si nécessaire.
Vérifiez le système assemblé plutôt que de vous fier exclusivement aux mesures de pièces individuelles.
Ne pas planifier la lubrification et la contamination
Une lubrification inadéquate ou la pénétration de particules abrasives peuvent accélérer l'usure et augmenter la friction.
Inversement, un lubrifiant inadapté peut endommager les écrous en polymère, contaminer un processus, ou créer une incompatibilité avec l'environnement d'exploitation.
Comment l'éviter: Définir les exigences de lubrification et de protection avant la production.
Pensez aux couvertures, soufflet, scellés, intervalles d'entretien, et des lubrifiants compatibles avec les matériaux, le cas échéant.
9. Conclusion
Les vis-mères personnalisées sont une solution conçue avec précision pour les applications où les vis standard ne peuvent pas répondre aux exigences de charge., vitesse, précision, ou environnement.
En comprenant la géométrie des filetages, sélection des matériaux, processus de fabrication, et contrôle de la qualité, les ingénieurs et les acheteurs peuvent spécifier des vis mères qui offrent des performances fiables, performance longue durée.
La clé est une collaboration précoce avec un expert en usinage. Un fournisseur qui comprend à la fois l'intention de conception et les réalités de fabrication peut recommander la forme de filetage appropriée., matériel, et de précision, et évitez les pièges coûteux liés aux conjectures.
FAQ
Quelle est la différence entre le pitch et le lead?
Le pas est la distance axiale entre les points de filetage correspondants adjacents, tandis que l'avance est la distance axiale parcourue pendant un tour complet.
Pour une vis à un seul pas, l'avance et le pitch sont égaux. Pour une vis multi-branches, l'avance est égale au pitch multiplié par le nombre de départs.
Quel type de filetage est le meilleur pour une vis mère personnalisée?
Il n’existe pas de type de filetage universellement optimal. Les filetages trapézoïdaux Acme et métriques sont des choix courants pour la transmission de puissance industrielle car ils équilibrent résistance et fabricabilité..
Les filetages carrés peuvent convenir à des applications spécialisées nécessitant une efficacité de transmission favorable, tandis que les filetages de contrefort sont conçus pour supporter des charges axiales importantes principalement dans une direction..
La sélection doit tenir compte de la charge, vitesse, ajuster, conception d'écrou, capacité de fabrication, et coûter.
Comment réduire le jeu dans une vis mère?
Le jeu peut être réduit grâce à des tolérances appropriées pour les vis et écrous, écrous réglables, modèles à écrou fendu, ou précharge contrôlée.
Le choix dépend des performances de positionnement requises et du frottement acceptable..
Une précharge excessive peut augmenter le couple moteur, chaleur, et porter, la conception doit donc équilibrer la perte de mouvement et la durée de vie.
Comment améliorer la durée de vie d'une vis mère?
La durée de vie peut être améliorée en sélectionnant une paire de matériaux vis et écrou compatible, contrôler la pression de contact, assurer un bon alignement, en utilisant une lubrification appropriée, et protéger le fil de la contamination.
Travailler dans les limites de charge et de vitesse de conception et inspecter périodiquement l’usure peut également contribuer à prévenir une défaillance prématurée..
Pour les applications exigeantes, les attentes en matière de durée de vie doivent être établies par le biais d'une analyse technique et, si nécessaire, essais représentatifs.
Puis-je utiliser une vis mère verticalement sans frein?
Une vis-mère à pas unique avec un faible angle d'attaque est souvent autobloquante et peut supporter une charge verticale sans frein.. Les vis multi-démarrage ne sont généralement pas autobloquantes et peuvent nécessiter un frein.

