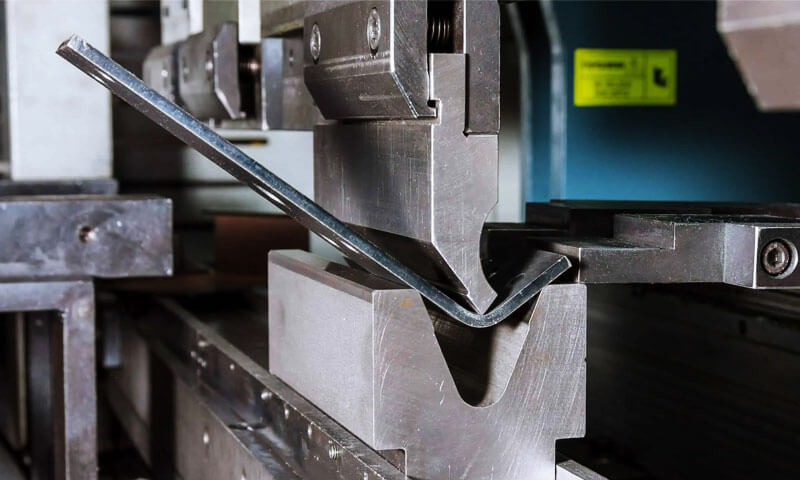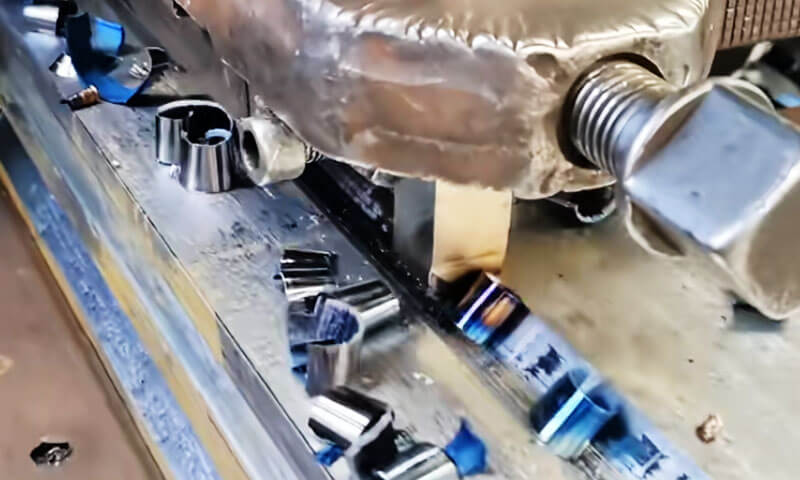
Lorsque l’on parle des processus de coupe des métaux, tournant, fraisage, et le meulage reçoivent généralement la plus grande attention. Cependant, tous les problèmes d'usinage ne sont pas mieux résolus par une fraise rotative.
Pour surfaces planes, rainures droites, Keywayways, cannelures, et certains profils internes non circulaires, processus de coupe linéaire restent très utiles.
Les trois processus importants abordés dans cet article sont rabotage, façonner, et aborder.
Tous les trois enlèvent de la matière grâce à un mouvement linéaire relatif entre l'outil de coupe et la pièce à usiner., mais ils diffèrent fondamentalement dans la configuration de la machine, sens de coupe, outillage, productivité, géométrie applicable, et l'économie.
Du point de vue de la fabrication, la bonne question n’est pas simplement de savoir quel processus est « le meilleur ». C'est:
Quel processus de coupe linéaire fournit la géométrie requise, précision, finition de surface, productivité, et le coût de la pièce spécifique et du volume de production?
1. Rabotage: Coupe alternative pour les grandes surfaces planes
Rabotage est un processus linéaire traditionnel de coupe du métal dans lequel la pièce se déplace de manière réciproque contre un outil de coupe fixe à un seul point.. Contrairement au tournage, fraisage, ou broyage, le rabotage ne repose pas sur une coupe rotative continue.
Plutôt, le matériau est enlevé pendant la course vers l'avant, tandis que la course de retour est normalement un mouvement non coupant.
Ce principe de coupe simple rend le rabotage particulièrement adapté aux grands, lourd, et pièces allongées avec de longues surfaces plates ou droites.
Bien que moderne Moulin CNC a remplacé le rabotage dans de nombreuses applications à usage général, le rabotage reste techniquement intéressant là où la taille et le poids de la pièce rendent l'usinage rotatif moins pratique.
Grands bancs de machines-outils, bases lourdes, pièces moulées structurelles, et les longues surfaces de guidage sont des exemples représentatifs.
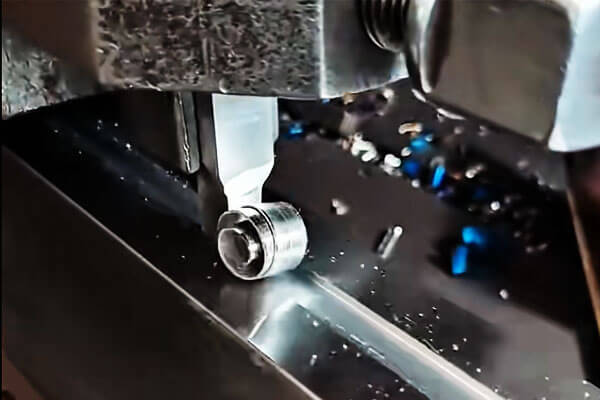
Principe de fonctionnement du rabotage
L'action de coupe d'une raboteuse est basée sur un cycle de courses répétées. Pendant le mouvement vers l'avant, le tranchant s'engage dans la pièce et enlève une couche contrôlée de matériau.
L'outil ou la table effectue alors son mouvement de retour, normalement sans couper, avant que le prochain repas ne soit appliqué.
Le cycle de base est:
Course de coupe → course de retour → avance → course de coupe
L'avance décale progressivement la position de coupe afin que l'outil couvre la zone d'usinage requise.
En combinant le mouvement longitudinal de la table avec une avance transversale ou verticale, une raboteuse peut générer des, verticale, et surfaces inclinées.
Ce mouvement alternatif constitue la distinction fondamentale entre le rabotage et les processus d'usinage à haute productivité les plus modernes..
En fraisage, la fraise tourne en continu et plusieurs dents engagent la pièce à plusieurs reprises. En rabotage, la coupe est intermittente et normalement effectuée avec un tranchant unique.
Principaux composants d'une raboteuse
Une raboteuse conventionnelle se compose d'un grand nombre de composants structurels et de contrôle de mouvement conçus pour supporter des pièces lourdes et maintenir la stabilité de coupe..
| Composant | Fonction principale |
| Lit de machine | Supporte la table alternative et absorbe les forces de coupe |
| Table de travail | Transporte la pièce à usiner et fournit le mouvement alternatif principal |
| Colonnes/Boîtiers | Supporte la traverse et les têtes d'outils |
| Traverse | Transporte et positionne les têtes d'outils |
| Têtes d'outils | Tenir les outils de coupe et assurer le réglage de l'avance |
| Mécanisme d'alimentation | Contrôle le mouvement incrémentiel entre les courses de coupe |
| Système d'entraînement | Fournit une accélération contrôlée de la table, vitesse de coupe, et vitesse de retour |
La structure de la machine doit être suffisamment rigide car le rabotage est souvent appliqué aux pièces moulées et aux composants de grande taille avec des forces de coupe importantes..
Toute instabilité dans le tableau, système de serrage, ou la tête de l'outil peut apparaître directement sous forme de vibration, variation dimensionnelle, ou mauvaise finition de surface.
Applications typiques du rabotage
Le domaine d'application le plus important du rabotage est la production de grand, long, surfaces relativement droites
Les grands bancs de machines-outils en sont un exemple classique. Leurs guides et surfaces de montage peuvent s'étendre sur des longueurs importantes et nécessiter un alignement précis sur toute l'enveloppe de travail..
Des exigences similaires se retrouvent dans les grandes bases, cadres, pièces moulées structurelles, et équipements industriels lourds.
Le rabotage peut également produire:
- Plans horizontaux longs
- Surfaces verticales
- Surfaces inclinées
- Rainures droites
- V-gourmettes
- Fentes en T
- Profils de type queue d'aronde
- Surfaces de guidage longues
Avec un outillage et une configuration machine appropriés, des profils plus spécialisés peuvent également être générés.
Cependant, le processus est plus économique lorsque la géométrie reste fondamentalement linéaire et accessible à l'outil alternatif.
Outils de rabotage et stratégie de coupe
Le rabotage utilise généralement outils de coupe à pointe unique
Pour l'usinage grossier, un outil rigide avec un tranchant solide est normalement préféré afin que de plus grandes profondeurs de coupe puissent être réalisées sans vibrations excessives.
Les opérations de finition utilisent des outils conçus pour produire une action de coupe plus stable et une qualité de surface améliorée..
Le porte-à-faux de l'outil doit être minimisé car une longue projection de l'outil réduit la rigidité et peut augmenter le broutage..
Cela devient particulièrement important lors du rabotage de pièces moulées de grande taille, car la pièce elle-même peut contenir des changements localisés de rigidité..
Une configuration d'outil pratique suit trois principes de base:
Position correcte de l'outil + porte-à-faux minimum + serrage sécurisé
La pièce à travailler doit également être fermement soutenue. Les petits composants peuvent être serrés dans un étau ou un autre accessoire, tandis que les grands moulages et fabrications sont généralement fixés avec des pinces, boulons, blocs de support, ou luminaires dédiés.
Caractéristiques du processus et précision typique
Le principal inconvénient du rabotage est sa faible efficacité d'enlèvement de matière par rapport au fraisage continu., car la course de retour ne contribue normalement pas à la coupe.
Les changements d'outils et les accélérations et décélérations alternatives limitent également la productivité.
Ses atouts sont la flexibilité, outillage relativement simple, et la possibilité d'usiner des composants volumineux ou lourds sans avoir besoin de fraises rotatives complexes.
Ces caractéristiques rendent le rabotage particulièrement utile dans la production de pièces uniques et de petites séries., travaux de réparation, et l'usinage de grandes pièces plates.
La précision typique réalisable dépend fortement de l’état de la machine, géométrie de l'outil, rigidité de la pièce, et les paramètres de processus.
Comme référence générale, le rabotage conventionnel peut atteindre environ Précision dimensionnelle IT9 – IT7, avec une rugosité de surface généralement autour Ra 12,5–1,6 μm.
Dans des conditions favorables et avec des outils de finition larges appropriés, un rabotage de précision peut atteindre environ IT6, avec une rugosité de surface pouvant atteindre environ Ra 0,8–0,2 μm.
Ces valeurs sont indicatives plutôt qu'universelles et ne doivent pas remplacer la validation des capacités spécifiques au processus..
| Paramètre | Caractéristiques typiques de rabotage |
| Méthode de coupe | Coupe alternative en un seul point |
| Demande principale | Grandes surfaces planes et droites |
| Caractéristiques usinables | Horizontal, verticale, surfaces inclinées; rainures droites; profils formés simples |
| Principal avantage | Flexible et économique pour les grands, composants à faible volume |
| Principale limite | La course de retour au ralenti réduit la productivité |
| Précision typique | Environ IT9 à IT7 |
| Rugosité de surface typique | Environ Ra 12,5–1,6 μm |
| Finition de précision | Peut approcher IT6 et environ Ra 0,8–0,2 μm dans des conditions appropriées |
La valeur fondamentale du rabotage réside dans sa capacité à fournir une stabilité, usinage flexible de grandes géométries plates avec un outillage relativement simple.
Bien qu'il ait été largement remplacé par le fraisage à haute productivité dans de nombreux environnements de production, cela reste un procédé pratique pour les gros composants, usinage intensif, et fabrication à faible volume où la flexibilité et la simplicité des équipements sont plus importantes que la vitesse de cycle maximale.
2. Mise en forme: Coupe alternative verticale pour les éléments internes et externes
Les machinistes chevronnés décrivent souvent la machine à sous comme une « raboteuse verticale »., et la comparaison est techniquement pertinente.
En façonnage, la direction de coupe est verticale plutôt qu'horizontale, et le procédé s'adresse principalement aux surfaces internes.
Il peut être considéré comme l'extension verticale du processus de rabotage., partageant le même point unique fondamental, action de coupe intermittente tout en étendant sa portée dans les alésages, hubs, et autres géométries fermées auxquelles un raboteur ou un façonneur ne peut pas facilement accéder.
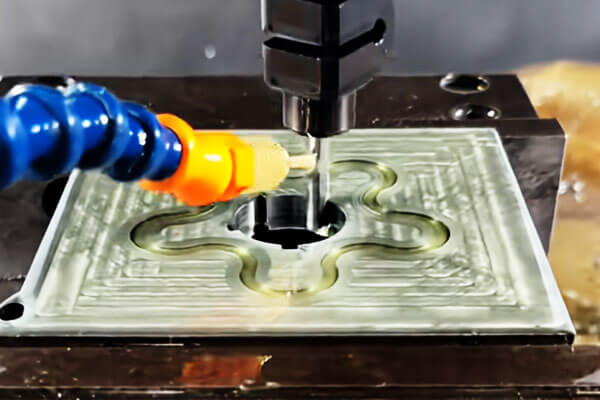
Équipement de base: La machine à sous
La machine à sous (slotter) se compose d'un lit, chariots coulissants supérieur et inférieur, une table de travail circulaire, un bélier, et une colonne.
Le mouvement principal est le mouvement alternatif linéaire vertical du bélier, qui transporte l'outil de rainurage vers le bas à travers la pièce et le rétracte lors de la course de retour.
Le mouvement d'alimentation est assuré par le mouvement longitudinal et transversal des glissières supérieure et inférieure, tandis que le mouvement de rotation de la table de travail circulaire permet une indexation angulaire.
Cette combinaison permet à la machine d'effectuer non seulement des coupes internes droites mais également des coupes indexées réparties autour d'un alésage..
Les machines à sous typiques gèrent des courses allant d'environ 80 mm à 500 mm, avec des vitesses de bélier généralement comprises entre 15 et 60 coups par minute en fonction de la longueur de course et du matériau.
Parce que la coupe se produit uniquement pendant la course descendante, le processus est intrinsèquement intermittent, et le temps de coupe effectif est d'environ 40 à 50 % du cycle total.
Portée d'usinage et détails pratiques
Le slotting est essentiellement une opération « interne ». Ses atouts incluent:
- Rainures dans les moyeux, engrenages, et poulies
- Trous carrés et alésages rectangulaires
- Trous polygonaux (hexagonal, octogonal, et profils similaires)
- Trous de cannelure et cannelures internes
- Rainures internes, fentes aveugles, et profils internes irréguliers
Les outils de rainurage se répartissent en deux grandes catégories. L'outil à bord pointu est utilisé pour le rainurage grossier et pour l'usinage de trous polygonaux, où il peut négocier des virages et des profils variés.
L'outil à bord plat est utilisé pour les opérations de finition et pour découper des rainures à angle droit, produisant une paroi latérale plus propre et un fond plus plat.
Un détail critique survient lors de la coupe des cannelures. Il ne suffit pas de contrôler la symétrie de chaque rainure de clavette; l'espacement angulaire de toutes les rainures de clavette autour de la circonférence doit également être maintenu dans les limites de tolérance.
Ceci est réalisé en utilisant une plaque d'indexation ou une tête de division en conjonction avec la table de travail rotative..
Parce que l'ajustement des splines est déterminé par la position cumulée de chaque dent, même une petite erreur d'indexation peut provoquer des interférences lors de l'assemblage ou un jeu inacceptable en service.
En pratique, la précision de l'indexation est souvent maintenue à quelques minutes d'arc près, en fonction de la classe de spline et du composant d'accouplement.
Caractéristiques et précision du processus
Le slotter offre des avantages évidents dans certains contextes de production.
Sa structure est relativement simple, la configuration est rapide, et pour la production en une seule pièce ou en petits lots de rainures de clavette internes et d'alésages non circulaires, c'est souvent l'option la plus rentable disponible.
Cela nécessite également un outillage moins spécialisé que le brochage, ce qui le rend attractif pour les ateliers de travail et les services de maintenance.
Les limites sont également bien établies. Sur le coup de retour, l'outil frotte contre la paroi de la pièce, accélère l'usure des outils et réduit leur durée de vie.
Le porte-outil ou barre d'alésage a une rigidité limitée, ce qui limite à la fois la longueur maximale de la fente et le rapport profondeur/largeur réalisable.
Par conséquent, les fentes profondes ou étroites peuvent nécessiter plusieurs passes, et la déflexion peut affecter la cohérence dimensionnelle.
Dans des conditions normales, le rainurage permet d'obtenir une précision dimensionnelle dans la plage de IT9 à IT7, avec rugosité de surface généralement entre Rampe 6.3 µm et Ra 1.6 μm.
Les finitions plus fines nécessitent généralement une avance réduite, outillage pointu, et parfois une passe de finition séparée. Le tableau ci-dessous résume les principaux paramètres du procédé.
| Paramètre | Caractéristiques de mise en forme typiques |
| Méthode de coupe | Coupe verticale alternative en un seul point |
| Applications principales | Clavettes internes, machines à sous, rainures cannelées, trous carrés et polygonaux |
| Applications supplémentaires | Engrenages sélectionnés, cams, profils externes |
| Principal avantage | Efficace pour les éléments internes difficiles à usiner par tournage conventionnel |
| Principale limite | Productivité réduite en raison de la course de retour sans coupe |
| Précision typique | Environ IT9 à IT7 |
| Rugosité de surface typique | Environ Ra 6,3 à 1,6 μm |
| Aptitude à la production | Particulièrement économique pour les travaux à l'unité et en petites séries |
Au-delà des trous façonnés, le slotter peut également usiner des engrenages cylindriques, cams, et d'autres composants spéciaux lorsque des fixations et des dispositifs d'indexation appropriés sont utilisés.
Cette polyvalence lui a valu la réputation de « substitut universel » de l’atelier, une machine qui n’est peut-être pas le premier choix pour une production en grand volume., mais qui peut gérer de manière fiable les impairs, l'interne, et la difficulté lorsque d'autres processus ne peuvent pas.
3. Broche: Coupe linéaire à haute productivité avec un outil multi-dents
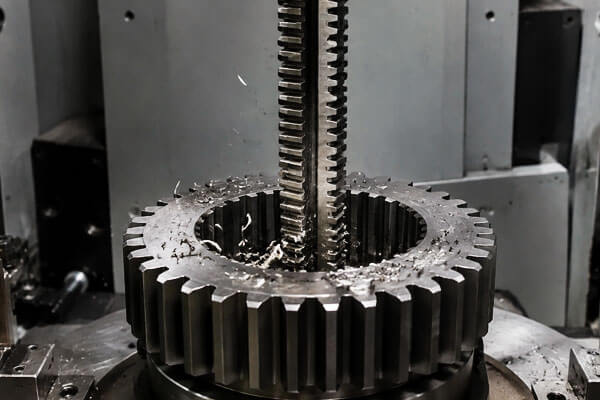
Broche est un processus de coupe linéaire hautement productif dans lequel un outil spécialement conçu appelé broche se déplace linéairement par rapport à la pièce.
Contrairement au rabotage et au façonnage, qui utilisent normalement un seul tranchant et enlèvent de la matière par des mouvements répétés, une broche contient plusieurs dents coupantes disposées progressivement le long de l'outil.
Chaque dent enlève une quantité contrôlée de matière, permettant l'ébauche, semi-finition, et finition à réaliser en un seul passage continu.
Cette géométrie d'outil unique rend le brochage particulièrement efficace pour les profils internes et externes répétitifs, surtout en milieu- et production à volume élevé.
Les exemples typiques incluent les rainures internes, cannelures, trous carrés, trous polygonaux, et profils sélectionnés liés aux équipements.
Équipement et outillage de base
Les machines à brocher sont disponibles dans deux configurations principales: vertical et horizontal.
Les machines modernes sont presque universellement entraînées hydrauliquement, qui offre une douceur, écurie, et un mouvement de coupe constant tout au long de la course.
Les longueurs de course varient considérablement selon la taille de la machine, à partir d'environ 500 mm sur les petites machines verticales à plusieurs mètres sur les grandes machines à brocher horizontales.
Le cœur du processus est l’outil de brochage, ou une broche. Sa construction est hautement technique, chaque section remplissant une fonction distincte:
- Jarret: Transmet la force de traction ou de poussée de la machine.
- Pilote avant: Centre et guide la broche lorsqu'elle entre dans le trou pré-usiné.
- Section de coupe: Contient plusieurs dents disposées dans une séquence ascendante, chaque dent enlève une quantité contrôlée de matériau.
- Finition (dimensionnement) section: Les dents finales suppriment les derniers petits incréments pour établir la dimension finale et l'état de surface.
- Pilote arrière: Soutient et guide la broche lorsqu'elle sort de la pièce.
Parce que les dents montent progressivement, la broche effectue l'ébauche, semi-finition, et terminer simultanément. Un seul passage complète toute l’opération.
L'augmentation par dent est généralement de l'ordre de 0.02 à 0.15 mm, en fonction du matériau et de la finition de surface souhaitée.
Champ d'application de l'usinage et considérations pratiques
Le brochage est divisé en deux catégories: brochage interne et externe (surface) aborder.
Brochage interne est utilisé pour produire une grande variété de trous profilés:
- Trous ronds
- Trous carrés
- Trous cannelés
- Alésages d'engrenages et autres profils internes non circulaires
Brochage externe est utilisé pour les surfaces planes, V-gourmettes, et autres profils externes.
Il est courant dans les industries automobile et aérospatiale pour l'usinage de composants tels que les disques de turbine et les bielles..
Plusieurs points pratiques méritent attention. Lors du perçage d'un trou interne, la pièce à usiner n'a généralement pas besoin d'être serrée.
Il est soutenu sur sa face d'extrémité, et la force de coupe elle-même le maintient en position. Cependant, la perpendiculaire entre le trou pré-usiné et la face d'extrémité de support doit être conforme aux spécifications.
Si cette perpendiculaire est mauvaise, une rondelle d'assise sphérique peut être utilisée sous la pièce pour permettre l'auto-alignement lors du passage.
Pour le brochage externe, les forces de coupe sont asymétriques, la pièce doit donc être serrée positivement. Une plaque de guidage est également nécessaire pour maintenir la broche sur la bonne voie.
Sans conseils appropriés, l'outil peut dériver, produire une surface mal alignée ou hors tolérance et potentiellement mettre au rebut la pièce.
Caractéristiques et précision du processus
Le principal avantage du brochage est sa combinaison de productivité élevée et de précision constante..
Parce que toute l’opération se réalise d’un seul coup, les temps de cycle sont courts et la répétabilité est excellente.
Cela rend le brochage idéal pour la production en grand volume de pièces nécessitant des, tolérances uniformes.
Dans des conditions normales, le brochage atteint une précision économique de IT9 à IT7, avec une rugosité de surface comprise entre Rampe 1.6 µm et Ra 0.4 μm.
Dans des conditions favorables, la précision peut être maintenue encore plus serrée. La cohérence d’un lot à l’autre est l’une des caractéristiques les plus fortes du processus, puisque la géométrie de l'outil elle-même détermine les dimensions finales.
Les limites du broaching sont tout aussi claires:
- Outillage dédié: Une broche est conçue pour une taille et un profil spécifiques. Il ne peut pas être ajusté pour produire une dimension différente.
- Restrictions géométriques: Trous étagés, trous aveugles, et les très grands trous ne peuvent pas être percés à l'intérieur.
- Distorsion à paroi mince: Les pièces à parois minces sont sujettes à la déformation sous les fortes forces de coupe impliquées.
- Coût d'outillage élevé: Les broches sont chères à concevoir, fabrication, et maintenir.
- Seuil économique: Le brochage n'est rentable que dans les productions de volumes moyens à élevés, où le coût de l'outillage peut être amorti sur un grand nombre de pièces.
Pour travaux à l'unité ou en petites séries, ce n'est tout simplement pas économique.
Le tableau ci-dessous résume les principaux paramètres du procédé.
| Paramètre | Caractéristiques typiques du brochage |
| Méthode de coupe | Coupe linéaire avec un outil multi-dents progressif |
| Équipement principal | Machines à brocher verticales ou horizontales |
| Applications principales | Keywayways, trous cannelés, trous carrés, trous polygonaux, profils formés |
| Principal avantage | Très haute productivité; l'ébauche et la finition peuvent souvent être réalisées en un seul passage |
| Précision typique | Environ IT9 à IT7 |
| Rugosité de surface typique | Environ Ra 1,6–0,4 μm |
| Aptitude à la production | Idéal pour les moyennes- et production à volume élevé |
| Principale limite | Les outils de broche dédiés sont coûteux et spécifiques à l'application |
Le brochage est donc mieux compris comme un processus qui convertit un investissement élevé en outillage en une productivité et une répétabilité exceptionnelles..
Où le volume de production justifie l’outillage, c'est l'une des méthodes les plus efficaces et les plus fiables disponibles pour l'usinage de trous profilés et de surfaces externes.
Là où le volume est faible ou la géométrie inadaptée, processus alternatifs tels que le rainurage, fraisage, ou EDM sont plus appropriés.
4. Rabotage vs. Façonnage vs. Broche: Différences fondamentales
| Article de comparaison | Rabotage | Mise en forme | Broche |
| Principe de base | Coupe linéaire alternative, généralement avec l'outil ou la pièce se déplaçant horizontalement | Coupe linéaire alternative, généralement avec l'outil se déplaçant verticalement | Coupe linéaire avec une broche multi-dents ayant des dents de coupe progressivement plus grandes |
| Machine typique | Raboteuse | Façonneur / machine à sous | Machine à brocher horizontale ou verticale |
| Outil | Outil de coupe à pointe unique | Outil de coupe à pointe unique | Broche dédiée multi-dents |
| Mouvement principal | Mouvement alternatif horizontal | Mouvement alternatif vertical | Course de traction ou de poussée linéaire continue |
| Applications principales | Grandes surfaces planes, mesures, épaules, V-gourmettes, Fentes en T | Clavettes internes, machines à sous, trous carrés et polygonaux, profils externes sélectionnés | Keywayways, trous cannelés, trous carrés, trous polygonaux, profils externes |
Géométrie typique de la pièce |
Composants plats grands et relativement longs | Fonctionnalités internes ou localisées, en particulier les fentes et les profils | Profils internes ou externes répétitifs à géométrie définie |
| Enlèvement de matière | Incrémentiel, généralement un tranchant par coup | Incrémentiel, généralement un tranchant par coup | Coupe progressive par plusieurs dents en un seul passage |
| Productivité | Faible à modéré | Faible à modéré | Haut à très haut |
| Précision typique | Environ IT9 à IT7; une finition plus fine peut s'approcher de IT6 dans des conditions appropriées | Environ IT9 à IT7 | Environ IT9 à IT7, en fonction de l'outillage et du contrôle du processus |
| Rugosité de surface typique | Environ Ra 12,5–1,6 μm; | Environ Ra 6,3–1,6 μm | Environ Ra 1,6–0,4 μm |
| Coût d'outillage | Relativement bas | Relativement bas | Élevé car les broches sont spécialisées |
Flexibilité |
Haut pour les grands, pièces variées | Élevé pour les fonctionnalités internes en petits lots | Faible; l'outillage est généralement de profil- et spécifique à la taille |
| Volume de production | Idéal pour les travaux en une seule pièce et en petits lots | Idéal pour les travaux en une seule pièce et en petits lots | Idéal pour moyen- et production à volume élevé |
| Principal avantage | Usinage économique de grandes surfaces planes avec un outillage simple | Usinage efficace des fentes et profils internes | Excellente productivité, cohérence dimensionnelle, et répétabilité |
| Principale limite | La course de retour non coupante réduit l'efficacité | La faible rigidité et la course de retour non coupante limitent la productivité | Coût d'outillage élevé et aptitude limitée aux aveugles, fait un pas, ou des fonctionnalités très variables |
| Considération clé du processus | Support de pièce, rigidité de l'outil, et stabilité à longue course | Porte-à-faux d'outil, accessibilité interne, indexage, et précision des rainures | Conception de broche, guidage de la pièce, précision des trous pré-usinés, et contrôle de la force de coupe |
5. Conclusion
Rabotage, façonner, et le brochage sont trois procédés de coupe linéaires distincts, chacun adapté à une gamme différente d’exigences de fabrication.
Rabotage convient bien aux grandes surfaces planes et aux rainures droites, en particulier dans la production de pièces uniques et de petits lots où la flexibilité de l'outillage et un coût d'équipement relativement faible sont importants.
Mise en forme est particulièrement efficace pour les rainures internes, machines à sous, trous carrés, et autres profils localisés, offrant une solution pratique lorsque le fraisage conventionnel est moins adapté.
Broche, en revanche, utilise un outil dédié multi-dents pour réaliser de nombreux profils en un seul passage, ce qui le rend particulièrement efficace pour les moyennes- et production en grand volume où la répétabilité et la productivité sont essentielles.
Du point de vue de l’ingénierie des processus, il n'existe pas de méthode universellement supérieure.
Le choix approprié doit être basé sur la géométrie de la pièce, matériel, exigences dimensionnelles et superficielles, volume de production, Investissement d'outillage, et coût global de fabrication.
FAQ
Quelle est la principale différence entre le rabotage et le façonnage?
Le rabotage utilise un mouvement alternatif horizontal pour usiner des surfaces externes plates et rainurées..
Le façonnage utilise un mouvement alternatif vertical, principalement pour les alésages internes, Keywayways, et trous profilés. Ils partagent le même principe de coupe en un seul point mais diffèrent par leur orientation et leur objectif d'application..
Pourquoi le brochage n'est-il utilisé que pour la production en grand volume?
Le brochage nécessite un, outils de coupe spécifiques à la forme qui sont coûteux à fabriquer et à modifier.
Le coût élevé de l'outillage ne peut être amorti que sur de grands volumes de production. Pour les petits lots, le coût de l'outillage par pièce rend le brochage peu rentable.
Machine à brocher standard avec trous borgnes?
Généralement non. Le brochage standard nécessite un trou traversant pour le passage de l'outil.
Des outils de brochage aveugle spéciaux existent pour les applications à profondeur limitée, mais ils présentent des limites importantes et ne constituent pas une pratique industrielle standard.
Quel processus de découpe linéaire offre la meilleure finition de surface?
Le rabotage de précision avec un outil large permet d'obtenir la rugosité de surface la plus faible (jusqu'à Ra 0.2 μm), comparable au meulage de précision.
Le brochage offre la finition la plus constante dans les productions à grand volume. Le façonnage standard produit une qualité de surface modérée.
Ces processus de coupe linéaires sont-ils toujours pertinents avec le fraisage CNC moderne?
Oui. Pour des fonctionnalités spécifiques telles que les fentes en queue d'aronde, Keywayways, et surfaces planes à faible volume, les processus de coupe linéaires offrent souvent des coûts inférieurs, configuration plus simple, et une qualité comparable au fraisage CNC.
Ils restent des processus incontournables dans les ateliers, installations d'entretien, et production de formulaires en grand volume.