Acrylique, ou polyméthacrylate de méthyle (PMMA), est l'un des plastiques techniques les plus polyvalents de la fabrication moderne.
C'est transparent, durable, et dimensionnellement stable : trois propriétés qui coexistent rarement dans un seul matériau.
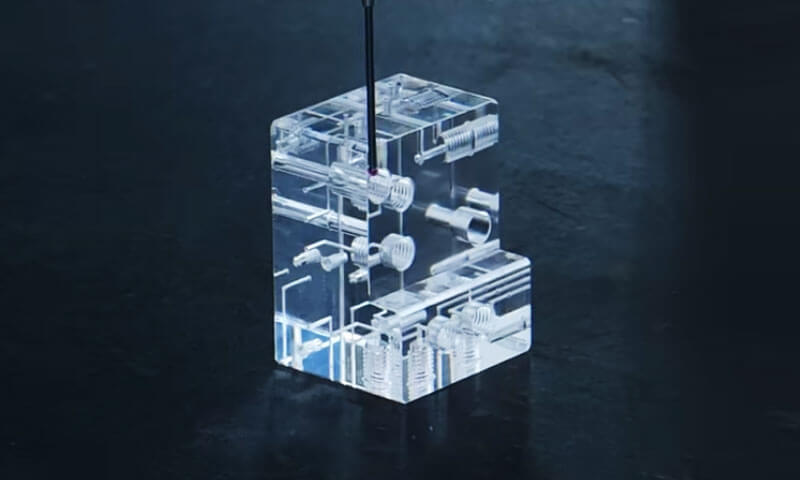
Des boîtiers pour dispositifs médicaux et équipements de laboratoire aux lentilles d'éclairage automobile, affichages sur points de vente, et composants fluidiques de précision, les pièces en acrylique remplissent des fonctions que le verre, polycarbonate, et d'autres polymères ne peuvent pas s'égaler seuls.
Mais l'acrylique n'est pas un matériau unique. Il existe sous forme coulée et extrudée avec des propriétés sensiblement différentes, et il peut être façonné par usinage CNC, moulage par injection, coupure laser, thermoformage, et liaison.
Choisir la bonne forme de matériau et le bon processus de fabrication font la différence entre une pièce qui fonctionne parfaitement et une pièce qui se fissure., folies, ou échoue à l'inspection dimensionnelle.
Cet article examine les pièces acryliques personnalisées de précision du point de vue d'un fabricant spécialisé..
1. Qu'est-ce que l'acrylique (PMMA)?
Polyméthacrylate de méthyle (PMMA) est un transparent, polymère thermoplastique amorphe produit par polymérisation du méthacrylate de méthyle (MMA) monomère.
Il a été commercialisé pour la première fois dans 1930s et est depuis devenu l’un des plastiques transparents les plus utilisés au monde.
Le PMMA est communément appelé simplement "acrylique", mais le matériau est également commercialisé sous des noms commerciaux bien connus tels que Plexiglas, Plexiglas, Lucite, Acrylique, et Altuglas.
Ces noms commerciaux font référence à des produits commerciaux ou à des marques à base de matériaux acryliques.; le polymère sous-jacent est le PMMA.
L'attrait du PMMA réside dans sa combinaison de haute transparence optique, basse densité, bonne dureté de surface, Résistance aux UV, résistance aux intempéries, et facilité de fabrication.
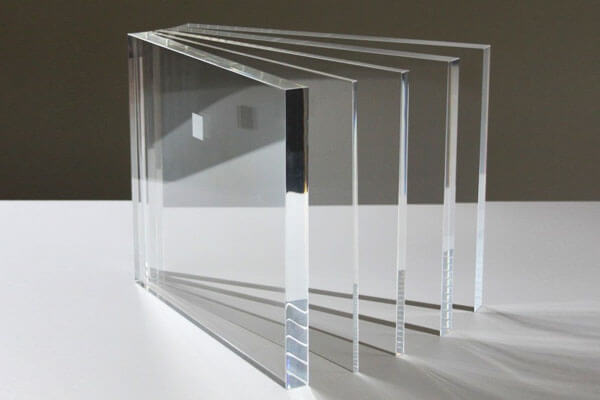
Le PMMA transparent de haute qualité peut fournir une transmission de lumière visible d'environ 90–92%, lui donnant un aspect semblable à celui du verre tout en pesant seulement environ la moitié du volume du verre conventionnel.
2. Quels sont les différents types d'acryliques (PMMA)?
Pour pièces acryliques de précision, Le stock de PMMA est généralement divisé en PMMA coulé et PMMA extrudé selon la façon dont le matériau est fabriqué.
Bien que les deux soient basés sur le même polymère, leur historique de traitement peut produire des différences de poids moléculaire, stress résiduel, comportement thermique, qualité optique, et performances d'usinage.
PMMA coulé
PMMA coulé est produit par polymérisation du méthacrylate de méthyle liquide (MMA) entre les moules, généralement des plaques de verre pour la production de feuilles.
Par rapport au matériau extrudé, Le PMMA coulé offre généralement un poids moléculaire plus élevé, contrainte résiduelle inférieure, bonne stabilité thermique, et une excellente clarté optique.
Ces caractéristiques rendent le PMMA coulé particulièrement adapté à Usinage CNC.
Dans des conditions de coupe correctement contrôlées, il peut produire des copeaux relativement propres et des bords usinés bien définis, tout en réduisant la tendance au ramollissement excessif ou au maculage au niveau de la zone de coupe.
Le PMMA coulé est donc couramment sélectionné pour les composants de précision tels que les capots optiques., boîtiers transparents, fenêtres d'inspection, prototypes, et pièces acryliques usinées sur mesure.
PMMA extrudé
PMMA extrudé est fabriqué en faisant fondre continuellement des granulés de résine acrylique et en forçant le polymère à travers une filière.
Le processus d'extrusion permet une production efficace de feuilles standardisées, tiges, tubes, et les profils, mais cela peut introduire une orientation moléculaire et une contrainte interne résiduelle plus élevée.
Lors d'un usinage CNC agressif, ces caractéristiques peuvent augmenter le risque de déformation liée à la chaleur, fusion des bords, et la folie du stress, en particulier lorsque les conditions de coupe sont mal contrôlées ou que le composant contient des caractéristiques internes pointues.
Le PMMA extrudé reste largement utile pour les produits acryliques de fabrication générale et les stocks standardisés, mais pour un usinage soustractif exigeant, Le PMMA coulé est souvent préféré lorsque la stabilité dimensionnelle, qualité de surface, et une faible contrainte d'usinage sont essentielles.
3. Propriétés matérielles de base de l’acrylique (PMMA) pour les composants de précision
Comprendre les propriétés matérielles du PMMA est essentiel pour concevoir des pièces qui fonctionnent de manière fiable. Les propriétés suivantes sont particulièrement pertinentes pour les composants de précision.
Propriétés optiques.
Le PMMA transmet environ 92% de lumière visible, par rapport à environ 90% pour le verre.
Il a un indice de réfraction de 1.49 et faible dispersion, ce qui le rend adapté aux lentilles, guides de lumière, et fenêtres optiques. Il ne jaunit pas de manière significative sous l’exposition aux UV, contrairement à beaucoup d'autres plastiques.
Propriétés mécaniques.
Le PMMA est rigide et dur. La résistance à la traction typique est de 65 à 75 MPa, la résistance à la flexion est de 90 à 110 MPa, et le module de traction est de 2,4 à 3,2 GPa.
Il est fragile par rapport au polycarbonate, avec résistance aux chocs Izod crantée de 15 à 25 J/m.
Cela signifie que les pièces en acrylique doivent être conçues pour éviter les concentrations de contraintes susceptibles de provoquer des fissures..
Propriétés thermiques.
La température de transition vitreuse du PMMA est d'environ 105°C, et la température de déflexion thermique est d'environ 95°C à 0.45 MPA.
La température de service est généralement limitée à 80°C pour une utilisation continue. Le coefficient de dilatation thermique est d'environ 70 × 10⁻⁶ / ° C, ce qui est plus élevé que la plupart des métaux mais inférieur à de nombreux autres plastiques.
Résistance chimique.
Le PMMA résiste aux acides dilués, alcalis, hydrocarbures aliphatiques, et huiles minérales.
Il est attaqué par les cétones (acétone, MEK), esters, hydrocarbures chlorés, et hydrocarbures aromatiques.
Les alcools peuvent provoquer des fissures sous contrainte dans les pièces sollicitées. Ceci doit être pris en compte lors de la sélection des produits de nettoyage et des adhésifs.
Absorption de l'humidité.
Le PMMA absorbe environ 0,3 à 0,4 % d'eau à saturation. C'est faible par rapport au nylon ou au polycarbonate, mais cela peut quand même provoquer des changements dimensionnels dans les pièces de précision.
Pour les applications critiques, les pièces doivent être conditionnées avant l'usinage final.
Propriétés électriques.
Le PMMA a une bonne rigidité diélectrique (environ 20 kV/mm) et résistivité volumique (environ 10¹⁵ Ω·cm), ce qui le rend adapté aux applications électriques et électroniques.
Résistance aux intempéries.
Le PMMA est très résistant aux rayons UV et aux intempéries extérieures. Il est largement utilisé dans la signalisation extérieure, garniture automobile, et vitrages architecturaux.
Cependant, une exposition prolongée aux UV peut provoquer une dégradation de la surface de certaines formulations, les qualités stabilisées aux UV sont donc recommandées pour une utilisation en extérieur.
Biocompatibilité.
Le PMMA de qualité médicale est disponible et est utilisé dans les prothèses dentaires, ciment osseux, et composants de dispositifs médicaux.
Il peut être stérilisé à l'oxyde d'éthylène, rayonnement gamma, ou autoclavage (avec des limites).
4. Usinage CNC de précision de l'acrylique (PMMA) Parties
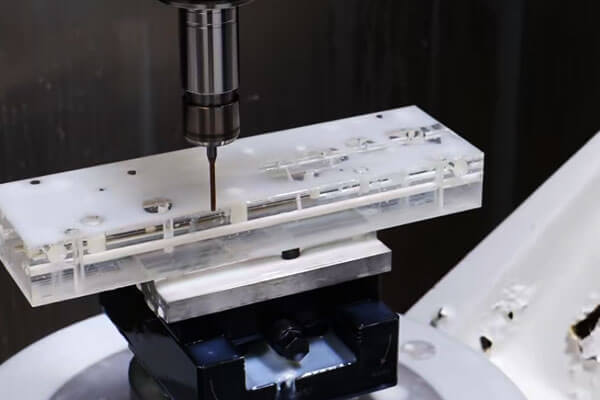
Usinage CNC est l'une des méthodes les plus flexibles pour produire de l'acrylique personnalisé de précision (PMMA) parties, surtout lorsque la quantité requise est relativement faible, la géométrie est hautement personnalisée, ou la conception doit être modifiée fréquemment.
Contrairement au moulage par injection, L'usinage CNC ne nécessite pas de moule de production dédié.
Le composant fini est produit directement à partir d'une feuille de PMMA, plaque, tige, bloc, ou tout autre matériau approprié en enlevant de la matière avec des outils de coupe contrôlés par ordinateur.
Les opérations CNC courantes pour le PMMA incluent fraisage, tournant, forage, ennuyeux, alésage, routage, chanfreinage, et gravure.
En fonction de la géométrie et de la qualité optique requise, l'usinage peut être suivi d'un polissage ou d'autres opérations de finition de surface.
Le principal défi est la gestion thermique. Le PMMA a une conductivité thermique relativement faible, de sorte que la chaleur générée au niveau de la zone de coupe peut s'accumuler rapidement.
Une chaleur excessive peut ramollir le polymère et provoquer sa fonte, formation de bavures, maculage de surface, distorsion dimensionnelle, ou la folie du stress.
Outillage pointu, paramètres de coupe appropriés, évacuation efficace des copeaux, et des fixations rigides mais à faible contrainte sont donc essentielles.
Processus d'usinage CNC pour le PMMA
Un flux de travail de précision typique est:
Sélection des matériaux → Programmation CAO/FAO → Support de travail → Usinage grossier → Usinage de finition → Ébavurage → Polissage/finition de surface → Inspection dimensionnelle
Le matériau doit être sélectionné en fonction des exigences d'application et d'usinage..
PMMA coulé est souvent préféré pour l'usinage soustractif exigeant car ses caractéristiques matérielles peuvent fournir un comportement dimensionnel et d'usinage favorable,
tandis que le matériau extrudé peut également être usiné avec succès lorsque les contraintes résiduelles et les effets thermiques sont correctement contrôlés..
Pendant la programmation CAM, le parcours de l'outil doit éviter une accumulation inutile de chaleur.
Engagement élevé des outils, frottement prolongé, et des passages répétés sur la même zone peuvent générer une température excessive même lorsque les paramètres nominaux de coupe semblent raisonnables..
Avantages de l'usinage CNC du PMMA
Grande flexibilité de conception
L'usinage CNC peut produire des géométries hautement personnalisées sans nécessiter d'outillage de moulage par injection..
Les modifications de conception peuvent normalement être mises en œuvre via des modifications CAO/FAO plutôt que par la fabrication d'un nouveau moule..
Cela rend le processus particulièrement adapté aux prototypes d'ingénierie, échantillons fonctionnels, composants de remplacement, et pièces personnalisées à faible volume.
Excellente accessibilité des fonctionnalités
L'usinage CNC peut produire directement des caractéristiques de précision telles que:
- Trous et alésages
- Fentes et poches
- Discussions le cas échéant
- Surfaces de montage
- Contre-mince
- Chanfreins
- Marquages gravés
Des combinaisons complexes de caractéristiques peuvent être usinées dans une seule configuration lorsque la machine et le dispositif de serrage le permettent.
Convient aux prototypes et aux faibles volumes
L'usinage CNC est économiquement intéressant lorsque la quantité de production ne justifie pas l'outillage de moulage par injection.
Cela permet également au fabricant de passer relativement rapidement d'une conception CAO finie à un composant physique..
Contrôle dimensionnel élevé
L'équipement CNC moderne peut fournir un contrôle dimensionnel strict lorsque le stock de PMMA, machine, outillage, température, et les conditions de mesure sont correctement gérées.
Les fonctionnalités critiques peuvent également être inspectées à l’aide de MMT, systèmes de vision, ou jauges de précision.
Limites de l'usinage CNC du PMMA
La principale limitation est l’efficacité de l’enlèvement de matière. Une partie importante du stock d'origine peut devenir des déchets d'usinage, en particulier lorsque le composant fini a un faible rapport matière/volume.
L'usinage CNC peut également devenir coûteux pour de grandes quantités de production, car le temps de cycle et l'occupation de la machine dépendent du nombre de pièces..
D'autres limitations incluent:
- Accumulation de chaleur pendant la coupe
- Risque de bavures ou de fonte des bords
- Libération potentielle des contraintes résiduelles
- Coût unitaire plus élevé pour des volumes élevés
- Nécessité d'un polissage supplémentaire pour les surfaces optiques
- Exigences de manipulation accrues pour les pièces transparentes sensibles aux rayures
Pour ces raisons, L'usinage CNC est généralement plus performant au niveau des prototypes et des petits volumes du spectre de production..
5. Moulage par injection d'acrylique personnalisé (PMMA) Parties
Moulage par injection forme des pièces en PMMA en chauffant le thermoplastique au-dessus de sa plage de traitement, injecter le polymère fondu dans un moule de précision sous pression, permettre au matériau de refroidir et de se solidifier, puis éjecter le composant fini.
Contrairement à l'usinage CNC, qui enlève de la matière à partir d'un flan solide, le moulage par injection crée la géométrie requise directement à travers la cavité du moule.
Cela le rend particulièrement efficace pour production répétée de formes complexes et de composants en grand volume.
Un cycle typique de moulage par injection de PMMA est:
Séchage de la résine → Plastification → Injection → Emballage/Maintien → Refroidissement → Éjection → Inspection
Le PMMA nécessite un contrôle approprié de l’humidité avant le traitement. Une humidité excessive dans la résine peut contribuer à la formation de bulles, stries argentées, brume, et autres défauts de surface ou optiques.
Les conditions de séchage doivent suivre les spécifications du fabricant de résine..
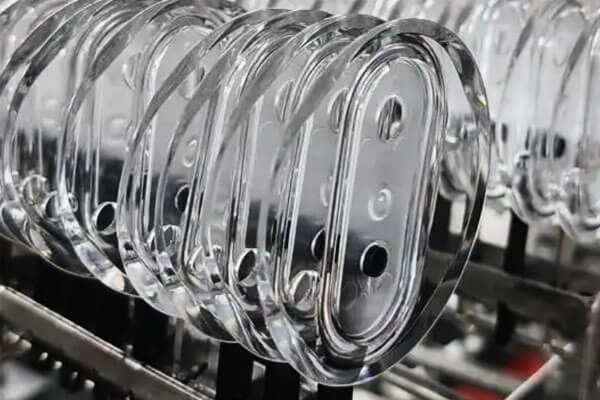
Moulage par injection de qualité optique
Lorsque la pièce PMMA est destinée à des applications optiques ou transparentes, la précision dimensionnelle seule est insuffisante.
Le processus doit également contrôler:
Comportement du flux + uniformité du refroidissement + stress résiduel + état de surface du moule
Un remplissage ou un refroidissement mal contrôlé peut créer une distorsion optique même lorsque les dimensions de la pièce restent dans les limites de tolérance..
La surface du moule elle-même agit comme une surface de réplique directe. Tout défaut, contamination, gratter, ou une texture inappropriée sur une surface critique du moule peut être transférée à la pièce acrylique finie.
Pour cette raison, le moulage optique en PMMA nécessite souvent un contrôle particulièrement minutieux du polissage du moule, séchage de la résine, conditions de remplissage, ventilation, et refroidissement.
Avantages du moulage par injection PMMA
Avantages:
- Faible coût unitaire en volume: Une fois l’outillage amorti, le coût unitaire est faible.
- Taux de production élevé: Des milliers de pièces par jour sont possibles.
- Excellente répétabilité: Dimensions et propriétés cohérentes.
- Géométrie complexe: Fonctionnalités intégrées, côtes, patrons, et les boutons-pression peuvent être moulés.
- Finition de surface: La texture du moule est reproduite sur la pièce.
- Variété de matériaux: Coloré, rempli, et des qualités spécialisées sont disponibles.
- Automation: Le processus peut être entièrement automatisé.
Limites:
- Coût d'outillage élevé: Les moules peuvent coûter des dizaines de milliers de dollars.
- Délai de livraison long: La fabrication du moule prend des semaines, voire des mois.
- Concevoir des contraintes: Angles de projet, uniformité de l'épaisseur des parois, et l'emplacement de la porte doit être pris en compte.
- Limites matérielles: L'acrylique coulé à poids moléculaire très élevé ne peut pas être moulé..
- Stress résiduel: Les pièces moulées peuvent présenter des contraintes résiduelles et une biréfringence.
- Volume minimal: Pas économique pour les faibles volumes.
6. Technique & Comparaison économique: CNC Usining VS. Moulage par injection
L'usinage CNC et le moulage par injection peuvent tous deux produire des pièces PMMA personnalisées de précision, mais ils sont optimisés pour différentes conditions de production.
La principale distinction est que l'usinage CNC enlève de la matière du stock de PMMA solide., tandis que le moulage par injection forme la pièce directement dans un moule.
Par conséquent, leur structure de coûts, flexibilité de conception, efficacité de production, et l'utilisation des matériaux sont très différentes.
| Facteur clé | Usinage CNC | Moulage par injection |
| Principe de fabrication | Usinage soustractif à partir d'une feuille de PMMA, plaque, tige, ou bloquer | Former du PMMA fondu dans un moule de précision |
| Meilleur volume de production | Prototype, échantillon, et production en faible volume | Moyen- et production à volume élevé |
| Coût d'outillage initial | Faible; principalement des outils et accessoires de coupe standards | Haut; moule dédié requis |
| Coût unitaire | Relativement élevé car le temps d'usinage augmente avec la quantité | Relativement faible après amortissement de l'investissement dans le moule |
| Flexibilité de conception | Excellent; Les modifications CAO peuvent généralement être mises en œuvre sans nouvel outil | Limité après outillage; des modifications majeures de la conception peuvent nécessiter une modification du moule |
| Vitesse de développement | Rapide; adapté aux prototypes rapides | Plus lent car la conception du moule, fabrication, et des essais sont nécessaires |
Géométrie 3D complexe |
Bien, mais limité par l'accès aux outils et la stratégie d'usinage | Excellent pour côtes moulées, patrons, clips, et fonctionnalités intégrées |
| Précision dimensionnelle | Élevé et directement contrôlé par les parcours d'outils CNC | Élevé après stabilisation du processus, mais affecté par les conditions de retrait et de moulage |
| Qualité de la surface optique | Excellent potentiel avec usinage et polissage maîtrisés | Excellent potentiel avec des surfaces de moule de haute qualité et un moulage stable |
| Utilisation des matériaux | Inférieur; la matière enlevée devient un déchet d'usinage | Plus haut; la pièce est formée près de la forme nette, bien que les canaux et les carottes créent des déchets |
| Flexibilité de l'épaisseur de paroi | Excellent pour les composants usinés à épaisseur variable | Nécessite un contrôle minutieux pour minimiser les marques d’évier, warpage, et stress résiduel |
| Caractéristiques internes | Excellent pour les trous accessibles, machines à sous, et poches | Excellent pour les bossages moulés, côtes, et des fonctionnalités intégrées complexes |
| Finition des surfaces | Facile à combiner avec le polissage, affûtage, ou autres opérations secondaires | La surface du moule détermine en grande partie la finition telle que moulée; une finition secondaire peut encore être nécessaire |
Stress résiduel |
Peut être introduit ou libéré pendant l'usinage, surtout dans les stocks stressés | Le moulage peut introduire une orientation résiduelle et des contraintes thermiques |
| Coût des déchets matériels | Plus important pour les géométries fortement usinées | Généralement inférieur pour les pièces à volume élevé et de forme proche de la valeur nette. |
| Répétabilité pièce à pièce | Très élevé avec une programmation CNC et un contrôle de processus stables | Très élevé après stabilisation des paramètres du moule et du moulage |
| Seuil de rentabilité économique | Généralement avantageux à des quantités inférieures | Devient de plus en plus économique à mesure que le volume de production augmente |
| Applications typiques du PMMA | Prototypes, pièces optiques, boîtiers sur mesure, composants à faible volume | Couvertures, logements, affiche, composants d'éclairage, pièces personnalisées en grand volume |
| Principal avantage | Flexibilité avec un faible investissement initial | Productivité élevée et faible coût unitaire à grande échelle |
| Principale limite | Coût unitaire et enlèvement de matière plus élevés | Investissement élevé en outillage et flexibilité de conception réduite après l'outillage |
7. Finition et post-traitement des surfaces acryliques
La finition de surface est essentielle pour les pièces en acrylique, surtout lorsque la clarté ou l'apparence optique est importante. Les opérations de finition courantes comprennent:
Polissage
L'acrylique peut être poli pour obtenir une finition optique élevée à l'aide d'une séquence de papiers abrasifs., composés, et meules de polissage. Le polissage à la flamme et le polissage à la vapeur sont également utilisés pour la finition des bords..
Recuit
Les pièces acryliques usinées ou moulées peuvent être recuites pour soulager les contraintes internes.
Le recuit est généralement effectué à 70–80°C pendant plusieurs heures, suivi d'un refroidissement lent. Cela réduit le risque de faïence et de fissuration.
Polissage à la vapeur
La pièce est exposée à des vapeurs de solvant, qui lisse la surface. Cela produit une finition très brillante mais nécessite un contrôle minutieux pour éviter toute distorsion..
Polissage à la flamme
Une flamme contrôlée passe sur la surface, faire fondre une fine couche et produire une consistance lisse, finition brillante. Ceci est couramment utilisé pour les bords.
Polissage du diamant
Pour les composants transparents exigeants, polissage du diamant peut fournir une surface très raffinée. Il est particulièrement utile lorsqu'une faible rugosité de surface et une clarté optique élevée sont requises.
Comparé au polissage abrasif conventionnel, les procédés à base de diamant peuvent permettre une élimination plus contrôlée de très petites quantités de matière.
Cela les rend attrayants pour les surfaces optiques de précision et les composants où les marques d'usinage visibles doivent être minimisées..
Peinture et revêtement
L'acrylique peut être peint, sérigraphié, ou recouvert d'un revêtement antireflet, antistatique, ou finitions à revêtement dur.
Texturation et finition mate
Toutes les pièces en PMMA n'ont pas besoin d'un, surface brillante. Une finition mate ou texturée contrôlée peut être utilisée là où la réduction de l'éblouissement, aspect visuel, diffusion de la lumière, ou les caractéristiques tactiles sont plus importantes qu'une transparence maximale.
Découpe et gravure laser
Le traitement au laser est utilisé pour la découpe, gravure, et marquage acrylique. Il produit un bord poli dans certains cas.
Collage et assemblage
L'acrylique peut être assemblé par soudage au solvant, collage, soudage par ultrasons, ou fixation mécanique. Le soudage au solvant produit un joint transparent mais nécessite un contrôle minutieux.
Nettoyage
L'acrylique doit être nettoyé avec de l'eau et du savon doux ou des nettoyants spécialisés pour plastique.. Les solvants tels que l'acétone et l'alcool doivent être évités, car ils peuvent provoquer des folies.
8. Applications de l'acrylique personnalisé (PMMA) Parties
La combinaison de la transparence optique, construction légère, résistance aux intempéries, isolation électrique, et l'usinabilité rendent le PMMA adapté à une large gamme de composants personnalisés.
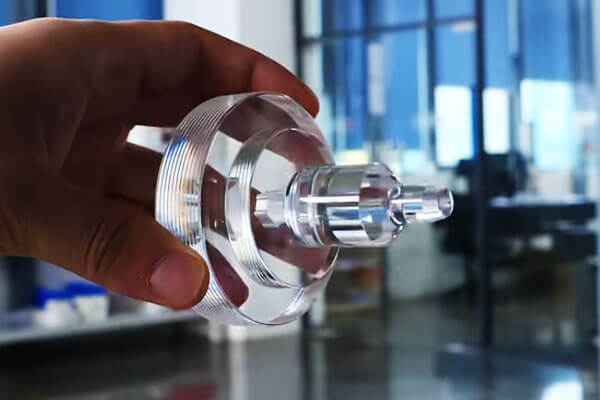
Composants optiques et photoniques
Le PMMA est largement utilisé là où une transmission lumineuse contrôlée est requise. Sa clarté optique le rend adapté aux composants où la transparence visuelle ou la distribution de la lumière font partie de la fonction..
Les applications typiques incluent:
- Guides de lumière
- Caches optiques
- Fenêtres transparentes
- Objectifs d'affichage
- Composants de gestion de la lumière
- Boîtiers optiques de protection
Équipement électronique et électrique
Le PMMA offre une bonne isolation électrique et peut créer des structures de protection transparentes et légères.
Les composants personnalisés peuvent inclure:
- Housses d'équipement transparentes
- Fenêtres d'indicateur
- Boîtiers d'affichage
- Panneaux de protection
- Enclos électriques
- Entretoises et fixations isolantes
Équipement industriel
Les machines industrielles exigent souvent que les opérateurs observent les processus internes sans exposer les composants mobiles ou dangereux..
Le PMMA peut donc être utilisé pour:
- Fenêtres d'inspection
- Protections de machines
- Housses de protection
- Composants à vue fluide
- Boîtiers de processus transparents
- Panneaux d'observation
Laboratoire et équipement médical
La transparence du PMMA, aspect propre, et sa facilité de fabrication le rendent utile pour certains composants de laboratoire et d'équipement médical.
Les applications peuvent inclure:
- Couvre-instruments
- Chambres à vue fluide
- Enceintes de laboratoire
- Exemples de composants d'inspection
- Boîtiers d'équipement
Automobile et transport
Le PMMA peut être utilisé dans certains automobile et les applications de transport où la transparence, résistance aux intempéries, et l'apparence sont importantes.
Les exemples incluent:
- Composants liés à l'éclairage
- Caches clignotants
- Éléments d'affichage
- Pièces transparentes intérieures
- Composants décoratifs
Produits d'éclairage et d'affichage
Il s’agit de l’un des domaines d’application commerciale les plus importants du PMMA.. Le matériau peut transmettre la lumière efficacement tout en permettant une flexibilité de conception considérable.
Des composants PMMA personnalisés peuvent être produits comme:
- Diffuseurs
- Guides de lumière
- Panneaux d'affichage
- Enseignes lumineuses
- Composants d'éclairage décoratif
- Boîtiers transparents
Produits architecturaux et commerciaux
Le PMMA est largement utilisé pour les produits visuels et décoratifs car il peut combiner transparence et poids relativement faible..
Les exemples incluent:
- Signalisation
- Présentoirs
- Structures de vente au détail
- Panneaux décoratifs
- Éléments d'éclairage architecturaux
- Composants d'exposition
9. Facteurs de coût pour les pièces acryliques personnalisées
Matériel
La sélection des matériaux a un impact direct sur le coût. Le PMMA coulé est généralement plus cher que le PMMA extrudé standard,
tandis que les qualités spécialisées telles que stabilisées aux UV, antistatique, optique, ou les matériaux de qualité médicale peuvent entraîner des coûts supplémentaires.
L'épaisseur des pièces et les dimensions du stock sont également importantes, en particulier pour l'usinage CNC. Un flan de PMMA épais ou surdimensionné peut augmenter à la fois la consommation de matière et les déchets d'usinage..
Complexité de conception
Une géométrie complexe augmente le temps de fabrication et les exigences des processus.
Pour les pièces usinées CNC, des fonctionnalités telles que des poches profondes, sous-dépouille, murs fins, plusieurs configurations, et les surfaces 3D complexes peuvent augmenter les heures d'usinage et les exigences en matière d'outillage.
Pour le moulage par injection, une géométrie compliquée peut augmenter les coûts de conception et de fabrication des moules.
Les contre-dépouilles peuvent nécessiter des glissières ou d'autres mécanismes, tandis que les parois minces ou inégales peuvent nécessiter une conception de flux de moule et de refroidissement plus sophistiquée..
Exigences de tolérance
Des tolérances plus strictes nécessitent un meilleur contrôle des processus et davantage d'inspections.
Un composant PMMA général peut ne pas nécessiter le même niveau de tolérance qu'un composant optique ou ajusté avec précision..
Des tolérances excessives peuvent donc augmenter les coûts de fabrication sans apporter de valeur fonctionnelle supplémentaire..
Pour le PMMA spécifiquement, le contrôle dimensionnel peut également être influencé par la température, stress résiduel, et historique du traitement des matériaux, les tolérances critiques doivent donc être définies en fonction des exigences fonctionnelles réelles.
Volume de production
Le volume de production est l'un des facteurs les plus importants lors du choix entre l'usinage CNC et le moulage par injection..
La production en faible volume favorise généralement l'usinage CNC car le processus nécessite relativement peu d'outillage dédié..
La production en grand volume favorise généralement le moulage par injection, car l'investissement initial dans le moule peut être réparti sur de nombreuses pièces.
Il n’existe pas de quantité seuil de rentabilité universelle. Cela dépend de la taille de la pièce, géométrie, temps d'usinage, coût du moule, temps de cycle, et exigence de production annuelle.
Finition de surface
La finition de surface peut affecter considérablement le coût des pièces acryliques transparentes.
La finition CNC de base nécessite moins de traitement que le polissage fin, alors que polissage optique peut impliquer plusieurs étapes et une inspection supplémentaire.
Processus supplémentaires tels que le polissage à la flamme, finition liée à la vapeur le cas échéant, peinture, ou les revêtements fonctionnels peuvent encore augmenter le coût de traitement.
Pour PMMA transparent, la finition requise doit être clairement spécifiée car le polissage de surfaces inutiles peut ajouter des coûts substantiels sans améliorer les performances des composants.
Opérations secondaires
Les opérations effectuées après le processus d'usinage ou de moulage primaire contribuent également au prix de la pièce finie.. Ceux-ci peuvent inclure:
- Traitement de recuit ou de soulagement du stress
- Collage
- Assemblée
- Perçage ou usinage secondaire
- Impression ou marquage
- Revêtement protecteur
- Emballage spécial
L'impact financier dépend du nombre d'opérations et du degré de manutention manuelle requis..
Outillage
L'outillage est une différence majeure entre l'usinage CNC et le moulage par injection.
L'usinage CNC nécessite généralement des montages plutôt qu'un moule de production dédié, l'investissement initial en outillage est donc relativement faible.
Moulage par injection, par comparaison, nécessite un moule dédié, et le coût du moule peut être important pour les composants ou pièces complexes en PMMA nécessitant des surfaces optiques hautement polies..
Pour une production à volume élevé, cependant, le coût initial du moule plus élevé peut être compensé par le coût de fabrication unitaire inférieur.
Délai de mise en œuvre
Les délais de production standard ont normalement une structure de coûts prévisible.
Une production accélérée ou une livraison urgente peut nécessiter une planification machine supplémentaire, au fil du temps, approvisionnement accéléré en matériaux, ou finition et inspection accélérées, ce qui peut augmenter le coût total.
Pour cette raison, une planification réaliste des livraisons est souvent plus économique que de demander un calendrier de production inutilement compressé.
Exigences de qualité
Les exigences en matière d'inspection et de documentation affectent également les coûts.
L'inspection dimensionnelle de base est moins exigeante qu'un programme de production nécessitant une mesure CMM, inspection optique, vérification de la rugosité des surfaces, certification matérielle, tests fonctionnels, ou traçabilité complète.
Pour composants PMMA optiques ou de grande valeur, une inspection supplémentaire peut être justifiée car des défauts tels que des rayures, brume, fou, ou une distorsion dimensionnelle peut affecter l'acceptation du produit même lorsque la géométrie de base est correcte.
10. Valeur d'un fabricant spécialisé de pièces en PMMA de précision
Un fabricant spécialisé en PMMA de précision apporte bien plus que sa capacité d'usinage ou de moulage..
Pour composants acryliques transparents, comportement matériel, contrôle thermique, précision dimensionnelle, qualité optique, et finition sont étroitement liés.
Choisir un fournisseur expérimenté dans ces domaines peut réduire les risques de développement et améliorer la cohérence du prototype jusqu'à la production..
Expertise matérielle
Le PMMA est disponible en différentes qualités et formes de stock, et l'acrylique coulé et extrudé peut se comporter différemment pendant l'usinage et le traitement thermique.
Un fabricant spécialisé peut sélectionner le matériau approprié en fonction de la transparence, épaisseur, exigences mécaniques, Exposition aux UV, finition de surface, et méthode de fabrication.
Par exemple, Le PMMA coulé est souvent préféré pour les composants exigeants usinés CNC en raison de ses caractéristiques d'usinage et optiques favorables., tandis que le matériau extrudé peut être plus économique pour les applications standardisées.
Sélection du processus
Le processus de fabrication approprié dépend fortement du volume de production et de la géométrie des pièces..
Usinage CNC est généralement bien adapté aux prototypes, production en faible volume, et des géométries hautement personnalisées.
Moulage par injection devient de plus en plus attractif lorsque la conception est stable et que les quantités de production sont suffisamment élevées pour justifier un outillage dédié.
Un fabricant spécialisé peut également combiner les deux approches, par exemple en utilisant l'usinage CNC pour la validation du prototype avant de transférer une conception finalisée au moulage par injection.
Conception pour la fabrication
Les pièces en PMMA nécessitent une attention particulière à l'épaisseur de la paroi, coins internes, trous, zones de serrage, surépaisseur d'usinage, brouillon, et déformation thermique.
Les pièces transparentes ajoutent une autre couche de complexité car les marques de porte, lignes de séparation, marques d'usinage, et les contraintes résiduelles peuvent devenir visuellement ou optiquement significatives.
Un examen DFM précoce peut identifier ces problèmes avant le début de l'outillage ou de la production., réduisant la probabilité d'une refonte coûteuse ou d'une modification du moule.
Capacité d'usinage de précision
L'usinage de précision du PMMA nécessite plus qu'une machine CNC.
Outillage pointu, conditions de coupe contrôlées, évacuation efficace des copeaux, tenue de travail stable, et la gestion thermique sont nécessaires pour éviter la fonte, formation de bavures, fou, et dérive dimensionnelle.
Pour les composants de précision, le fabricant doit être en mesure de contrôler les dimensions critiques conformément aux exigences réelles du dessin et de les vérifier à l'aide d'un équipement de mesure approprié.
Expertise en finition de surface
L'aspect final et les performances optiques des pièces en acrylique peuvent dépendre fortement du post-traitement.. Selon la demande, un fabricant peut fournir:
- Finition CNC soignée
- Polissage mécanique
- Polissage en diamant
- Polissage à la flamme pour des applications adaptées
- Ponçage et préparation de surface
- Texturation
- Revêtements de surface fonctionnels
Pour composants optiques, la finition doit être soigneusement contrôlée car un polissage excessif peut modifier les dimensions ou la géométrie optique.
Contrôle thermique et des contraintes
Le PMMA est sensible à la chaleur et aux contraintes résiduelles. Mauvais usinage, moulage, ou la manipulation peut conduire à la folie, craquage, warpage, ou instabilité dimensionnelle.
Un fabricant spécialisé peut intégrer des contrôles de processus appropriés tels que des paramètres de coupe optimisés, conditions de moulage contrôlées, recuit si nécessaire, et manipulation soigneuse des surfaces transparentes.
Contrôle qualité et traçabilité
La production de PMMA de précision peut nécessiter plus qu'une simple inspection dimensionnelle.
Selon la demande, le contrôle qualité peut inclure une MMT ou une mesure de la vision, inspection des surfaces, mesure de rugosité, contrôles d'aspect optique, vérification matérielle, et tests fonctionnels.
Pour les composants de production, les dossiers d'inspection documentés et la traçabilité des lots de matériaux offrent un contrôle supplémentaire sur la cohérence.
Flexibilité de production
Un fournisseur capable d'accompagner prototype, à faible volume, et production à volume élevé peut réduire le besoin de transférer le produit entre fabricants à mesure que la demande augmente.
Choisissez LangHe pour l’acrylique personnalisé (PMMA) Parties
Industrie de Langhe fournit intégré Usinage CNC et moulage par injection solutions pour acrylique personnalisé (PMMA) composants, accompagner les projets depuis le développement du prototype jusqu'à la production.
Notre approche de fabrication combine la sélection des matériaux, Examen du DFM, traitement de précision, finition de surface, et inspection de la qualité pour répondre aux exigences spécifiques des pièces en plastique transparentes et de précision.
Pour PMMA usiné CNC, LangHe peut prendre en charge des géométries personnalisées, trous de précision, poches, caractéristiques de montage, et surfaces polies.
Pour une production répétée, le moulage par injection peut être développé pour une stabilité, géométries complexes avec une fabrication par pièce efficace.
Envoyez-nous votre 2Dessin D, 3Modèle CAO D, Qualité PMMA, quantité, tolérance, et exigences en matière de finition de surface.
Industrie de Langhe peut évaluer la conception et recommander un usinage CNC approprié, moulage par injection, ou solution de fabrication combinée pour vos pièces acryliques sur mesure.
11. Conclusion
Les pièces acryliques personnalisées de précision sont essentielles dans les industries où la transparence, durabilité, et la stabilité dimensionnelle sont requises.
Le choix entre l'acrylique coulé et extrudé, et entre l'usinage CNC et le moulage par injection, dépend des exigences de l'application, volume, et coûter.
L'usinage CNC offre une liberté de conception, tolérances serrées, et délai d'exécution rapide, ce qui le rend idéal pour les prototypes et la production en faible volume.
Le moulage par injection offre un faible coût unitaire et une répétabilité élevée en volume, Le faire idéal pour la production à haut volume. Une approche hybride peut combiner le meilleur des deux.
Choisir le bon partenaire de fabrication est essentiel.
Un fabricant spécialisé avec une expertise en matériaux, capacités de précision, savoir-faire en matière de finition, et un système de qualité solide peut contribuer à garantir que chaque pièce en acrylique répond à ses exigences de performance et d'apparence..
LangHe se positionne comme un tel partenaire, offrant la profondeur technique et la flexibilité de production nécessaires aux projets acryliques personnalisés.
FAQ
Quelle est la différence entre l'acrylique et le polycarbonate?
Acrylique (PMMA) offre une meilleure clarté optique, Résistance aux UV, et résistance aux rayures.
Le polycarbonate est beaucoup plus solide et résistant aux chocs, mais il est plus sujet aux rayures et au jaunissement..
L'acrylique est préféré pour les applications optiques et d'affichage; polycarbonate pour applications résistantes aux chocs.
Est-ce du plastique acrylique ou du verre?
L'acrylique est un plastique, pas du verre. C'est un thermoplastique transparent à base de polyméthacrylate de méthyle (PMMA).
Il est souvent appelé « verre acrylique » car il peut offrir une transparence et une apparence semblables à celles du verre., mais ses propriétés matérielles et ses méthodes de fabrication sont fondamentalement différentes de celles du verre inorganique.
L'acrylique est plus léger, plus facile à usiner et à thermoformer, tandis que le verre offre généralement une dureté et une résistance à la chaleur plus élevées.
Les pièces en PMMA peuvent-elles être polies pour obtenir une finition de qualité optique?
Oui. Les pièces de précision en PMMA peuvent être polies mécaniquement ou au diamant pour obtenir une très faible rugosité de surface et une clarté optique élevée.
En fonction de la qualité du PMMA, épaisseur, processus de polissage, et méthode de mesure, le PMMA clair peut atteindre environ 90–92 % de transmission de la lumière visible.
Avec un polissage et une gestion des contraintes bien maîtrisés, Le PMMA peut fournir d'excellentes surfaces optiques tout en pesant environ 50% autant que le verre conventionnel.