Sur mon 32 années de fonctionnement avec précision usinage de l'aluminium lignes pour composants automobiles, Pièces pour véhicules électriques, nouvelle énergie, et pièces structurelles électroniques 3C,
Je ne compte plus le nombre de nouveaux ingénieurs de procédés qui sont arrivés en pensant « l’aluminium est mou »., à quel point ça peut être dur?» et je suis sorti deux semaines plus tard en regardant une poubelle remplie de pièces détachées couvertes de bavures., marques de bavardage, et dérive dimensionnelle.
La révolution de la légèreté a poussé l’aluminium dans tous les recoins de la fabrication de précision – et pour cause.
Il offre un rapport résistance/poids exceptionnel, Excellente conductivité thermique et électrique, et haute formabilité. Mais « facile à former » ne signifie pas « facile à usiner ».
L'aluminium possède son propre ensemble unique de modes de défaillance, dont la plupart se résument à une vérité fondamentale: l'aluminium ne s'écaille pas comme l'acier.
Il se déforme, il se soude aux bords des outils, ça revient, et il se dilate et se contracte considérablement avec la température.
Ce guide détaille les principes fondamentaux de l'usinabilité de l'aluminium, les huit défis de production les plus persistants, causes profondes des défauts par type d'opération, et des stratégies d'optimisation complètes des processus éprouvées en atelier.
Ce n’est pas une théorie théorique – c’est ce que nous avons appris avec un lot mis au rebut, une refonte de l'outillage, et un réglage de processus à la fois.
1. Bases de l'usinabilité de l'aluminium: Notes, Alliages & Système de notation
L'usinabilité de l'aluminium dépend presque entièrement de la composition de l'alliage et de l'état de trempe..
L'industrie utilise un système de notation à cinq niveaux A à E (A = meilleur, E = le plus pauvre) basé sur la formation de copeaux, Qualité de finition de surface, et taux d'usure des outils.
Il sert de référence de base : les performances réelles dépendent également du type d'outil., vitesse de coupe, et livraison de liquide de refroidissement.
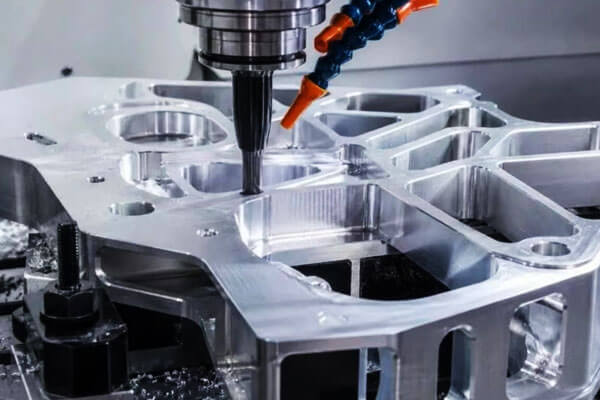
Forgé vs. Usinabilité de la fonte d'aluminium
L'aluminium forgé suit un modèle clair: résistance et dureté plus élevées = ductilité inférieure = bris de copeaux plus facile = meilleure usinabilité.
C'est pourquoi T6, T7, Q8, et le T9 tempère la machine nettement mieux que le matériau souple O-temp.
La fonte d'aluminium ne suit pas la même relation linéaire. Porosité interne, grandes phases intermétalliques, et la teneur en silicium influencent tous le comportement de la puce.
Dans certains cas, les qualités coulées plus douces sont meilleures que les qualités dures car les micro-défauts internes aident à fracturer les copeaux proprement.
Tableau d'évaluation de l'usinabilité
| Alliage forgé | Dureté (500 kg de charge) | Évaluation de l'usinage | Alliage moulé | Dureté (500 kg de charge) | Évaluation de l'usinage |
| 1100-O | 23 | E | 238-F (Moulage au sable) | 100 | B |
| 2011-Q8 | 100 | UN | A240-F (Moulage au sable) | 90 | UN |
| 2219-T851 | 130 | B | 319-T6 (Moule permanent) | 95 | B |
| 3003-H18 | 55 | D | 354-T61 (Moule permanent) | 100 | B |
| 5052-O | 47 | D | 355-T6 (Moulage au sable) | 90 | B |
| 5056-H18 | 105 | C | 356-T6 (Moule permanent) | 90 | B |
| 6061-O | 30 | D | 357-T6 (Moulage au sable) | 90 | B |
| 6061-T6 | 95 | C | A380-F (Mourir) | 80 | B |
| 6262-T9 | 120 | B | 413-F (Mourir) | - | B |
| 7075-O | 60 | D | A535-F (Moulage au sable) | - | E |
| 7075-T6 | 150 | D | 713-F (Moulage au sable) | 65 | B |
Alliages d'aluminium à usinage libre
Alliages comme 2011, 6262, et 6020 sont formulés spécifiquement pour l’usinabilité. Ils contiennent des ajouts intentionnels de plomb, bismuth, ou de l'étain qui forment des particules discrètes de deuxième phase.
Ces particules agissent comme des brise-copeaux internes, interrompant le flux des copeaux et empêchant les longs copeaux filandreux qui s'enroulent autour des outils et endommagent la finition de la surface.
Au cours du passé 20 années, l'industrie a largement abandonné les qualités d'usinage sans plomb au profit de formulations à base d'étain pour le respect de l'environnement, mais le mécanisme de base reste le même.
2. Le 8 Principaux défis de l'usinage de l'aluminium
L'aluminium est généralement considéré comme facile à usiner, mais les machinistes expérimentés savent que une vitesse de coupe élevée ne signifie pas automatiquement un usinage de précision stable.
Le matériau est ductile, thermiquement sensible, et relativement conforme, tandis que certains alliages et conditions de coulée introduisent leurs propres problèmes d'usure des outils et de contrôle des copeaux..
Après des années dans l'atelier, les huit mêmes problèmes apparaissent à plusieurs reprises.
Ils peuvent être différents d'une pièce à l'autre, mais les causes sous-jacentes reviennent généralement à la géométrie de l'outil, chaleur, état matériel, porte-pièce, paramètres de coupe, et séquence de processus.
Bord construit (ARC): Le problème le plus courant lié aux outils
Bord construit (ARC) se produit lorsque l'aluminium adhère au tranchant sous des combinaisons défavorables de pression de coupe, température, géométrie de l'outil, et lubrification.
Contrairement à l'usure abrasive conventionnelle, c'est avant tout un mécanisme d'usure adhésif.
Une fois que l'aluminium commence à s'accumuler sur le bord, la géométrie effective de l'outil change.
Le tranchant devient moins tranchant, les forces de coupe deviennent moins stables, et la surface finie peut se détériorer rapidement.
Les conséquences typiques incluent une mauvaise finition de surface, bavures accrues, dérive dimensionnelle, et rayures aléatoires lorsque l'aluminium collé se détache.
Le choix des outils est donc crucial. L'usinage de l'aluminium bénéficie généralement de tranchants, arêtes de coupe et géométries hautement polies conçues pour un flux de copeaux efficace.
Des revêtements d’outils inutilement collants ou des bords émoussés peuvent accélérer le problème. Une lubrification et des conditions de coupe appropriées sont tout aussi importantes.
Le panneau d'avertissement pratique est simple: quand l'aluminium commence à coller à l'outil, n'attendez pas que la surface se dégrade avant d'en rechercher la cause.
Distorsion d'usinage: Thermique, Stress résiduel, et effets de serrage
La distorsion dimensionnelle est l'un des problèmes de l'aluminium les plus difficiles à contrôler car plusieurs mécanismes peuvent se produire en même temps..
Le premier est extension thermique. De nombreux alliages d'aluminium ont un coefficient de dilatation thermique d'environ 23 × 10⁻⁶ / ° C, nettement supérieur à celui des aciers courants.
UN 1 m composant en aluminium peut donc varier en longueur d'environ 0.023 mm pour chaque changement de température de 1°C.
La seconde est libération des contraintes résiduelles. Plaque roulée, sections extrudées, et les ébauches forgées peuvent contenir des contraintes internes générées lors de la production du matériau.
Retirer une grande quantité de matière d'un côté peut libérer ces contraintes et provoquer la courbure du composant., torsion, ou perdre sa planéité.
Le troisième est déformation de serrage. L'aluminium est relativement conforme, une pression excessive sur le luminaire peut donc déformer un mur ou une plaque mince.
La pièce peut reprendre sa forme initiale immédiatement après le desserrage, laissant les dimensions usinées incompatibles avec l'état dans lequel la pièce a été mesurée.
Un processus stable nécessite donc un enlèvement de matière équilibré, tenue de travail appropriée, et contrôle thermique plutôt que d'augmenter simplement la force de serrage ou d'effectuer des coupes plus lourdes.
Chatter et vibrations dans les pièces à paroi mince et à cavité profonde
Murs fins, poches profondes, outils longs, et les composants minces ont une rigidité structurelle limitée.
Lorsque la force de coupe dépasse la stabilité du système, l'outil, pièce de travail, ou les deux peuvent vibrer.
Le résultat marques de bavardage apparaissent généralement sous forme de vagues ou de lignes répétitives sur la surface usinée.
Plus important encore, le bavardage modifie le chemin de coupe réel, rendant le contrôle dimensionnel et géométrique beaucoup plus difficile.
La solution commence généralement par la rigidité: raccourcir le porte-à-faux de l'outil, améliorer la tenue de travail, et soutenir la pièce lorsque cela est possible.
Les paramètres de coupe doivent ensuite être ajustés pour éviter les zones de vitesse de broche instables et un engagement radial excessif..
Pour pièces en aluminium à paroi mince, lumière, passes de finition contrôlées sont souvent plus fiables que d'essayer de retirer le stock restant en un seul passage agressif.
Mauvaise finition de surface et formation de bavures
La ductilité de l’aluminium peut rendre difficile la production de bords nets et de surfaces uniformément lisses.
De mauvaises conditions de coupe peuvent entraîner un maculage du matériau au lieu d'un cisaillement propre., tandis que les copeaux longs peuvent recouper la surface finie.
Les domaines problématiques les plus courants sont les trous sortent, bords de fente, coins pointus, et transitions de contour.
Les bords accumulés aggravent la situation car des fragments peuvent se détacher de l'outil et rayer le composant..
Pour pièces cosmétiques ou anodisées, ces défauts deviennent particulièrement importants. Une surface qui semble acceptable sous un éclairage ordinaire d'atelier peut présenter des lignes d'usinage évidentes., rayures, ou zones déchirées après avoir terminé.
Une bonne qualité de surface commence donc par un outil bien aiguisé, conditions de coupe stables, évacuation efficace des copeaux, et préparation contrôlée des bords, plutôt que de compter sur le polissage post-usinage pour masquer le problème.
Instabilité dimensionnelle et dérive thermique
La dilatation thermique élevée de l’aluminium signifie que la température est effectivement une autre variable d’usinage.
Par exemple, un changement de température de 10°C peut correspondre à environ 0.23 mm de changement dimensionnel par mètre pour un alliage d'aluminium typique. Sur une pièce à tolérance serrée, ce n'est pas une petite erreur.
Cela devient un problème particulier lorsque:
- Une pièce est usinée à chaud et inspectée après refroidissement
- La température du liquide de refroidissement varie considérablement
- Les températures de la machine et des pièces changent au cours d'un long cycle de production
- Différents lots sont mesurés dans différentes conditions environnementales
Pour un travail de précision, usinage, stabilisation, et l'inspection doit être traitée comme un seul processus.
Les pièces doivent être mesurées dans des conditions contrôlées, et la température de référence de mesure doit être clairement définie.
Difficultés de perçage et de taraudage
Le perçage et le taraudage de l'aluminium semblent simples jusqu'à ce que l'évacuation des copeaux devienne le facteur limitant.
Pendant le forage, des copeaux mal évacués peuvent frotter contre la paroi du trou et produire des rayures, trous surdimensionnés, ou conique.
Le problème devient plus grave dans les trous profonds car les copeaux ont un chemin plus long à parcourir..
Le tapotement présente un problème similaire. Les copeaux d'aluminium peuvent adhérer au robinet et remplir les flûtes, augmentant le couple de coupe et pouvant potentiellement endommager le filetage ou casser le taraud.
La solution pratique consiste à adapter la géométrie de l'outil au type de trou., maintenir une lubrification adéquate, et fournir un chemin d'évacuation des copeaux fiable.
Les trous débouchants et les trous borgnes nécessitent souvent des géométries de taraud différentes, et le perçage de trous profonds peut nécessiter un débourrage contrôlé ou un liquide de refroidissement traversant l'outil.
Les défauts de surface deviennent plus visibles après l'anodisation
L'anodisation n'est pas un processus correctif pour un mauvais usinage. Dans de nombreux cas, cela rend les différences de surface existantes plus faciles à voir.
Marques d'outils, rayures, bavarder, puces intégrées, petites fosses, et une préparation de surface incohérente peut devenir très visible après l'anodisation, notamment sur des composants en aluminium décoratifs ou teintés.
Cela crée un problème de production commun: la pièce réussit l'inspection dimensionnelle mais échoue à l'inspection cosmétique après le traitement de surface.
Pour éviter cela, les spécifications d'usinage et les spécifications d'anodisation doivent être développées ensemble.
Les surfaces visibles critiques nécessitent un usinage contrôlé, nettoyage en profondeur, ébavurage soigné, et une protection appropriée avant le traitement.
Usure: Adhérence plutôt qu’un simple écaillage des bords
L'usure des outils en aluminium ne ressemble pas toujours à l'usure en dépouille classique observée lors de l'usinage de l'acier.. Un problème majeur est l’adhérence de l’aluminium au niveau du tranchant.
La progression peut être progressive:
Bord propre → Adhérence de l'aluminium → Bord accumulé → Géométrie du bord modifiée → Mauvaise finition de surface → Dérive dimensionnelle
L'outil peut toujours sembler physiquement intact, mais sa géométrie de coupe a déjà changé.
C'est pourquoi attendre une casse évidente d'outil est une mauvaise stratégie de durée de vie de l'outil pour l'usinage de précision de l'aluminium..
La durée de vie de l'outil doit plutôt être surveillée à travers une combinaison de tendances en matière d'état de surface., dérive dimensionnelle, formation de bavures, charge de broche, et inspection directe des outils.
Une fois qu’une lisière bâtie significative s’est développée, le simple fait de continuer à utiliser l'outil ou de dresser légèrement le bord peut ne pas restaurer la géométrie de coupe d'origine.
3. Défauts courants par opération d’usinage
Les défauts semblent différents selon l’opération. Connaître la signature vous indique exactement où chercher la cause première.
Opérations de fraisage
| Défaut | Apparence | Cause première principale |
| Surface inégale / partie s'inclinant | Planéité hors spécifications; la pièce se courbe vers le haut | Contrainte résiduelle à blanc; enlèvement de matière irrégulier; refroidissement insuffisant; serrage irrégulier |
| Marques de broutage sur les parois latérales | Ondulations ondulatoires sur les murs verticaux | Porte-à-faux excessif de l'outil; inadéquation avance/vitesse; faible rigidité des pièces; vitesse de broche à fréquence de résonance |
| Rayures superficielles / aspect brumeux | Éraflures linéaires; finition de surface trouble et terne | Bord construit; lubrification insuffisante du liquide de refroidissement; recirculation des copeaux; bord d'outil ébréché |
| Bavures de bord lourdes; temps d'ébavurage long | Bavures continues épaisses le long des bords des pièces | Angle de coupe de l'outil trop petit; vitesse de coupe trop faible; aucun outil ne se rétracte à la sortie; fraisage en montée non optimisé |
| Dimensions du lot incohérentes | Les dimensions dérivent de la première partie à la dernière | Variation de température de coupe; usure progressive du BUE; dilatation thermique du luminaire; pièces mesurées à chaud |
Forage & Opérations de forage
| Défaut | Apparence | Cause première principale |
| Trou conique (plus large en haut) | Entrée surdimensionnée, sortie sous-dimensionnée; mur de trous marqués | Canaux de flûte bouchés; des éclats frottent contre le mur; refroidissement insuffisant, soudage de matériaux pour forer des terrains |
| Sortie bavure / effondrement du bord du trou | Bavure retournée à la sortie du trou; délaminage sur papier fin | Mauvais état du tranchant du foret; avance trop élevée; pas de support de sauvegarde sous un matériau mince; rétraction lente |
| Trou profond dérivé / Mauvaise finition de surface | Le trou s'écarte du centre; finition intérieure brute | Mauvaise évacuation des copeaux; rigidité insuffisante du foret; Pression de liquide de refroidissement insuffisante à travers l'outil |
Opérations de taraudage
| Défaut | Apparence | Cause première principale |
| Fils déchirés / résidu d'aluminium pulvérulent | Rugueux, flancs de fil déchirés; fine poudre d'aluminium | Appuyez sur PIÈCE; volume de flûte trop petit; mauvaise lubrification du liquide de refroidissement; foret à tarauder sous-dimensionné |
| Saisi / robinet cassé | Le robinet se verrouille dans le trou; cisaille | Taraudage continu sans élimination des copeaux; vitesse de broche trop élevée; flûtes remplies de chips |
Opérations de tournage
| Défaut | Apparence | Cause première principale |
| Mauvaise finition de surface / marques d'outils en spirale | Motif en spirale visible; valeurs Ra élevées | Nez BŒUF; rayon de nez trop petit; vitesse d'alimentation incorrecte |
| Cintrage d'arbre mince / erreur de conicité | Arcs d'arbre; diamètre conique sur la longueur | Croissance thermique; pression excessive de la poupée mobile; réduire la concentration de chaleur |
4. Optimisation complète du processus: Du blanc à la pièce finie
Résoudre les problèmes d'usinage de l'aluminium ne consiste pas à augmenter le liquide de refroidissement ou à ralentir l'avance..
Il s'agit d'un contrôle au niveau du système, depuis l'arrivée des pièces brutes jusqu'à l'inspection finale.. Ce sont les neuf points de contrôle que nous ajustons sur chaque ligne.
Prétraitement à blanc: Arrêtez la distorsion à la source
La plupart des problèmes de distorsion commencent avant que le premier outil ne touche la pièce.
- Le soulagement du stress avant tout: Toutes les tôles corroyées et les ébauches forgées bénéficient d'un soulagement des contraintes avant l'usinage. Soit le vieillissement naturel pour 72 heures, ou cuisson à basse température à 120-150°C pendant 2-4 heures.
Cela libère la contrainte résiduelle afin qu'elle ne sorte pas en cours d'usinage et ne déforme pas la pièce.. - Allocation de stock uniforme: Laisser une surépaisseur d'usinage minimale de 0,8 à 1,5 mm par côté. Ne prenez jamais tout le stock d’un seul côté – une libération inégale des contraintes garantit une déformation.
- Pré-inspecter les pièces moulées: Vérifiez les ébauches coulées pour la porosité et les inclusions de sable avec CND avant l'usinage.
Rien ne perd du temps comme l'usinage d'une pièce entière pour ensuite trouver un vide souterrain lors de l'inspection finale..
Sélection d'outils: La vraie solution pour les bords accumulés
La sélection des outils est 80% de la bataille du BUE.
- Matériel d'outil:
-
- Finition de précision en grand volume: PCD (diamant polycristallin) outils.
Ils collent à peine à l'aluminium, offrir la meilleure finition de surface, et dure 10 à 20 fois plus longtemps que le carbure. Vaut le prix pour les courses à grand volume. - Production en petits/moyens lots: Carbure à grain fin avec revêtements en aluminium non revêtus ou dédiés (Ticn, DLC, carbone en forme de diamant).
N'utilisez jamais de revêtements TiN standard sur l'aluminium — l'aluminium adhère presque instantanément aux formes TiN et BUE. - Travaux légers à faible coût: Outils en acier à grande vitesse, uniquement pour les coupes de finition légères à basse vitesse.
- Finition de précision en grand volume: PCD (diamant polycristallin) outils.
- Géométrie de l'outil:
-
- Les angles de coupe ouverts de 15 à 25° réduisent la compression de coupe et suppriment la formation de BUE.
- De grandes poches à copeaux et des arêtes de coupe tranchantes assurent une évacuation fluide des copeaux.
- Pour fraises, utiliser un pas de dent inégal pour éviter les vibrations résonantes.
- Utilisez un rayon de nez de 0,2 à 0,4 mm pour la finition. Un nez trop grand provoque des bavardages sur des parois minces.
- Règles d'utilisation: Changer d'outil dès les premiers signes de BUE ou d'émoussement. Ne pierrez jamais un outil émoussé et continuez à l'utiliser pour la finition. Minimisez le porte-à-faux de l'outil pour maximiser la rigidité et réduire les vibrations.
Paramètres de coupe: Le « haute vitesse, Règle de coupe légère
L’usinage de l’aluminium fonctionne mieux rapidement et peu profondément.
- Fraisage:
-
- Vitesse de coupe: 300–1500 m/min pour le carbure; 2000–5000 m/min pour PCD.
- Alimentation par dent: 0.05–0,2mm. Coupes légères, jamais de tétées lentes et abondantes.
- Profondeur de coupe: 0.5–2 mm par passe d'ébauche; ≤0,3 mm pour la finition. Coupes plus légères = moins de chaleur = moins de distorsion.
- Forage: Vitesse de broche élevée, faible vitesse d'avance, et cycles de retrait périodiques pour briser les copeaux. Pour trous profonds, utiliser des cycles de perçage par débourrage pour éliminer les copeaux.
- Tapotement: Faibles vitesses de broche. Utiliser des tarauds à goujures hélicoïdales pour l'évacuation des copeaux. Utilisez des tarauds de fond pour les trous traversants, tarauds pointus en spirale pour trous borgnes. Dimensionnez le foret à tarauder de 0,05 à 0,1 mm par rapport à la norme pour un meilleur dégagement du filetage.
Liquide de refroidissement & Lubrification: Faire ou casser pour la finition de surface
Le liquide de refroidissement fait plus que refroidir : il lubrifie l'interface outil-puce pour empêcher le BUE.
- Utilisez des liquides de refroidissement dédiés à l'usinage de l'aluminium avec des packs de lubrification extrême pression. Huile pure > émulsion pour lubrification.
- N'utilisez jamais de refroidissement à l'eau uniquement. Le manque de lubrification garantit une finition de surface sévère et déchirée.
- Volume élevé, distribution d'inondation à haute pression dirigée directement sur la zone de coupe. Pour trous profonds, Le liquide de refroidissement interne de l'outil est obligatoire.
- MQL (lubrification en quantité minimale) avec brouillard d'huile fonctionne très bien pour l'usinage PCD à grande vitesse. Il laisse un minimum de résidus et est facile à anodiser.
Tenue de travail: Évitez l'écrasement et les vibrations
- Force de serrage modérée: L'aluminium est mou. Trop de pression laisse des empreintes et déforme les parois minces. Utiliser un porte-pièce à mandrin à vide pour les pièces en tôle mince.
- Prise en charge complète: Ajouter des supports de sauvegarde sous les murs minces et les surplombs. Ne suspendez jamais à la machine des sections non soutenues : le broutage est garanti.
- Matériel de fixation: Utiliser du phénolique, nylon, ou mâchoires souples en aluminium pour luminaires. Les mâchoires en acier dur marqueront et écraseront les pièces en aluminium.
- Appareils de préchauffage pour la production par lots: Laissez les luminaires atteindre la température de fonctionnement avant d'exécuter des lots à tolérance stricte. L'expansion des luminaires est une source cachée de dérive dimensionnelle.
Séquence de processus: Minimiser la distorsion étape par étape
L’ordre des processus compte plus que la plupart des gens ne le pensent.
- Suivez la séquence: Ebauche → Soulagement des contraintes (cuire ou tremper) → Semi-finition → Finition. Jamais rugueux et fini en une seule fois.
- Pour pièces à paroi mince, effectuer plusieurs passages de lumière plutôt qu'une seule coupe en profondeur.
- Fraiser d'abord les profils extérieurs et les cavités, percer et tarauder en dernier. Les forces de fraisage peuvent étirer et déformer la position des trous si elles sont effectuées tôt.
- Laisser la pièce refroidir à température ambiante avant de terminer les passes. Arrêtez la machine, s'éloigner pour 20 minutes, puis reviens et prends le montage final. Cette seule étape élimine la plupart des erreurs dimensionnelles thermiques.
- Ajouter des transitions de rayon dans les coins intérieurs. Coins pointus = bavures importantes et concentrations de contraintes.
Contrôle de l'ébavurage
L'ébavurage peut ronger 30% du coût total de la pièce si vous le laissez.
- Utiliser des outils avec des arêtes de coupe chanfreinées pour casser les arêtes pendant l'usinage. L'ébavurage en cours de processus surpasse à chaque fois l'ébavurage manuel.
- Utiliser des trajectoires d'outils d'entrée/sortie d'arc pour le fraisage de contours. Ne vous arrêtez jamais et ne vous rétractez jamais directement sur un bord – cela laisse une grosse bavure.
- Pour les pièces destinées à l'anodisation, jamais d'ébavurage au sable lourd - cela provoque des couleurs inégales et des taches de surface. Préférez l’ébavurage vibratoire ou l’ébavurage par ultrasons pour une qualité de surface uniforme.
Stabilité dimensionnelle & Contrôle de l'environnement
- Maintenir la température de l'atelier à 20 ± 2 °C pour des travaux à tolérance stricte.
- Laisser les pièces reposer 2 à 4 heures après l'usinage avant l'inspection finale. Laissez-les refroidir complètement et se stabiliser.
- Calibrer les micromètres et les étriers pour détecter les erreurs de température. Un outil de mesure chaud donne des lectures erronées.
Préparation de pré-finition pour l'anodisation & Revêtement
- Nettoyer tous les résidus de liquide de refroidissement des pièces après l'usinage. Les résidus provoquent des taches et des taches après l'anodisation.
- Élimine les rayures profondes des outils, marques de rainures, et bavarder avant de finir. L'anodisation ne les cachera pas, elle les rendra plus visibles.
- Masquez et protégez les trous filetés et les alésages de précision avant le nettoyage et le revêtement pour éviter la corrosion et les dommages aux bords..
5. Tableau de référence de dépannage rapide
| Problème | Cause la plus probable | Premier correctif à essayer |
| Bord construit / Mauvaise finition de surface | Mauvais revêtement de l'outil; lubrification insuffisante | Passez au DLC ou au carbure non revêtu; augmenter la pression du liquide de refroidissement |
| La pièce se déforme après l'usinage | Contrainte résiduelle à blanc; enlèvement de matière irrégulier | Ajouter une cuisson de soulagement du stress avant l'usinage; égaliser le stock par côté |
| Marques de broutage sur les parois latérales | Résonance; porte-à-faux excessif de l'outil | Changer la vitesse de broche; réduire le dépassement de l'outil |
| Trou percé conique | Emballage de copeaux; mauvais refroidissement | Utiliser le cycle de perçage; augmenter le liquide de refroidissement à travers l'outil |
Fils déchirés |
Mauvaise évacuation des copeaux; perceuse sous-dimensionnée | Utiliser un taraud à flûte hélicoïdale; augmenter la taille du foret 0.05 mm |
| Dérive dimensionnelle par lots | Dilatation thermique; BUE progressive | Laissez les pièces refroidir avant de mesurer; usure de l'outil d'indexation |
| Bavures de bord lourdes | Petit angle de coupe; rétraction de l'outil droit | Augmenter l'angle de coupe; utiliser les parcours d'outils de sortie d'arc |
| Défauts de surface d'anodisation | Rayures de pré-usinage; résidu de liquide de refroidissement | Améliorer la finition de la surface; nettoyer soigneusement avant de recouvrir |
6. Conclusion
L'usinage de l'aluminium n'est pas une question de force brute ou de machine la plus rapide. Il s’agit de contrôler la friction au niveau du système, chaleur, stresser, et comportement des puces.
Les ateliers qui excellent dans le domaine de l'aluminium n'ont pas de machines plus sophistiquées : ils ont une meilleure discipline de processus..
Ils contrôlent le stress vide, ils sélectionnent les bons outils (et évitez les mauvais revêtements), ils courent vite, des coupes légères, ils inondent la zone coupée de lubrifiant, et ils laissent les pièces refroidir avant de mesurer.
La plus grosse erreur des nouveaux ingénieurs est de traiter l’aluminium comme de l’acier doux. C'est un matériau différent avec différents modes de défaillance.
Bord construit, distorsion thermique, bavarder, et la formation de bavures ne sont pas des nuisances mineures : ce sont les défis déterminants du processus..
Traitez-les systématiquement de la pièce brute à la pièce finie, et vous passerez de la lutte contre la ferraille à chaque exécution à l'atteinte des tolérances lot après lot.
Après 32 années, Je vois encore de nouveaux magasins apprendre cela à leurs dépens. Mais une fois que tu as le bon système, l'aluminium est l'un des matériaux les plus productifs, cohérent, et des matériaux de précision performants que vous pouvez usiner.