

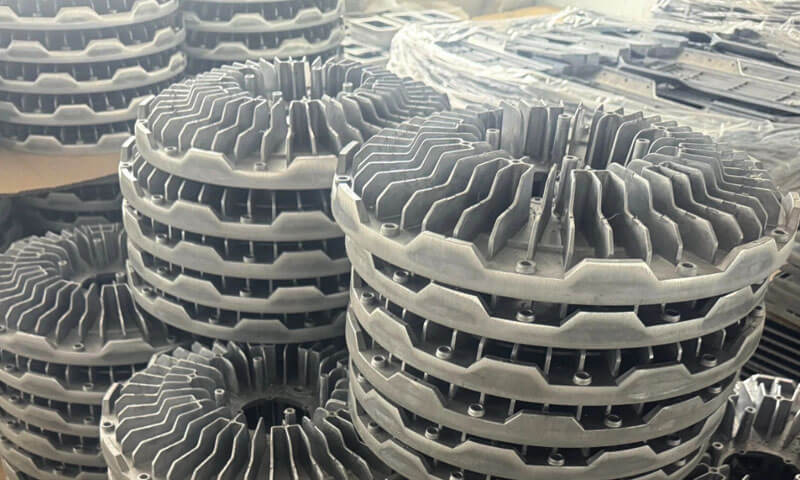
L'éclairage extérieur est l'une des applications les plus exigeantes pour une enceinte.
Un lampadaire, projecteur, pack mural, ou un luminaire paysager doit survivre à la pluie, neige, je salerai, Rayonnement UV, cyclisme thermique, charge de vent, vibration, et l'impact occasionnel - souvent pendant une décennie ou plus avec un minimum d'entretien.
À l'intérieur de cette enceinte, le chauffeur, Réseau de LED, et le câblage génère de la chaleur qui doit être dissipée sans permettre à l'eau ou à la poussière d'atteindre les composants électroniques sensibles.
Les boîtiers personnalisés en aluminium moulé sous pression sont devenus la solution par défaut pour relever ce défi.
L'aluminium offre une combinaison exceptionnelle de conductivité thermique, Ratio de force / poids, résistance à la corrosion, et liberté de conception.
Le moulage sous pression permet des géométries complexes : ailettes de refroidissement, rainures, bossages de montage, et chambres optiques - à produire en un seul, pièce de forme proche de la forme finale à volume élevé et avec une excellente répétabilité.
Cet article examine les principes d'ingénierie, options matérielles, processus de fabrication, et exigences de qualité impliquées dans la production de boîtiers sur mesure en aluminium moulé sous pression pour l'éclairage extérieur.
1. Que sont les boîtiers personnalisés en aluminium moulé sous pression pour l’éclairage extérieur?
Un boîtier d'éclairage personnalisé en aluminium moulé sous pression est un boîtier métallique fabriqué en injectant un alliage d'aluminium fondu dans une matrice en acier de précision sous haute pression..
Une fois que le métal se solidifie, le casting est éjecté, paré, et traité pour répondre aux dimensions du composant, fonctionnel, et exigences cosmétiques.
Contrairement à un coffret générique adapté d'un produit existant, un boîtier personnalisé est développé autour de la géométrie spécifique et des exigences de performance d'un luminaire.
Ses dimensions, interfaces de montage, fonctionnalités de refroidissement, structures d'étanchéité, et la finition de surface peut être adaptée au module LED, ensemble optique, conducteur, et environnement d'installation.
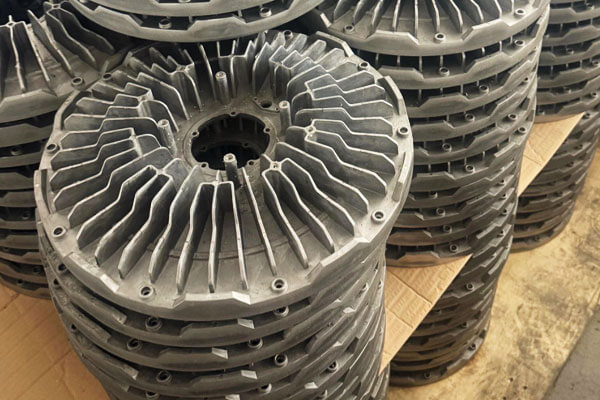
Principales fonctions d'un boîtier d'éclairage
Le boîtier est un élément structurel et thermique du système d'éclairage. Ses principales fonctions comprennent:
- Protection mécanique: Prend en charge la carte LED, conducteur, lentille, réflecteur, et le matériel de montage tout en résistant aux charges d'installation, vibration, et impact accidentel.
- Gestion thermique: Évacue la chaleur du module LED et la transfère vers l'environnement via la surface du boîtier et les ailettes de refroidissement..
- Protection de l'environnement: Fournit les interfaces structurelles nécessaires pour les joints, couvertures, presse-étoupes, et des attaches qui aident à empêcher la pénétration de l'eau et de la poussière.
- Stabilité dimensionnelle: Maintient les positions relatives du module LED, composants optiques, et interfaces de montage.
- Protection contre la corrosion et l’apparence: Fournit un substrat approprié pour les revêtements protecteurs et les finitions décoratives.
- Intégration de l'assemblage: Consolide les fonctionnalités telles que les bossages de vis, supports, passages de câbles, et compartiments conducteur pour réduire le nombre de pièces et la complexité de l'assemblage.
2. Applications courantes des boîtiers d'éclairage en aluminium moulé sous pression
Les produits d'éclairage extérieur diffèrent considérablement en termes de densité de puissance, méthode d'installation, environnement opérationnel, et les exigences d'entretien.
La conception du boîtier doit donc commencer par les conditions de fonctionnement réelles de l'application plutôt que par une forme standard ou une puissance nominale..
Lampadaires et luminaires routiers à LED
Les boîtiers de lampadaires doivent résister à une exposition extérieure, charge de vent, vibration, et cycles thermiques répétés.
Ils doivent également soutenir le module LED et l'ensemble optique dans une position stable..
Les priorités de conception communes incluent:
- Ailettes de refroidissement intégrées dimensionnées pour la charge thermique et le débit d'air disponible.
- Interfaces robustes pour montage sur poteau ou à angle réglable.
- Compartiments électriques scellés avec couvercles de maintenance accessibles.
- Traitement de surface résistant à la corrosion pour une exposition extérieure à long terme.
- Géométrie qui minimise l'accumulation d'eau et simplifie le nettoyage.
Pour les grands luminaires routiers, le poids est également une considération importante car il affecte le matériel de montage, procédures d'installation, et charges sur les structures porteuses.
Projecteurs LED et spots haute puissance
Les projecteurs peuvent fonctionner à des densités de puissance relativement élevées et sont fréquemment installés dans des endroits exposés.
Leurs boîtiers doivent équilibrer la dissipation thermique avec la solidité structurelle et la résistance aux intempéries..
Le moulage peut incorporer des ailettes de refroidissement, tourillons de montage, supports de visée, et bossages de vis renforcés.
Où le module LED est monté directement sur le boîtier, la surface de contact doit être conçue pour supporter un transfert thermique constant. Tout usinage ultérieur doit conserver la géométrie d'interface prévue.
Éclairage architectural et de façade
Les luminaires architecturaux ont souvent des exigences esthétiques élevées car leurs boîtiers sont visibles sur les bâtiments, ponts, et structures publiques.
Les considérations de conception incluent des sections transversales minces, attaches cachées, revêtement uniforme, placement cohérent des lignes de séparation, et résistance à la décoloration ou à la corrosion.
Le boîtier doit également accueillir les composants optiques et maintenir l'alignement sans créer d'encombrement inutile.
Jardin, Chemin, et éclairage paysager
L'éclairage paysager peut être exposé à l'irrigation, sol humide, engrais, produits chimiques de nettoyage, et manipulations répétées lors de l'installation ou de la maintenance.
La conception du logement doit tenir compte des voies d'eau, entrées de câbles, corrosion des fixations, et compatibilité entre l'alliage d'aluminium et les matériaux adjacents.
Là où des métaux différents entrent en contact dans un environnement humide, la corrosion galvanique doit être prise en compte et atténuée grâce à une sélection de matériaux appropriés, revêtements, rondelles d'isolation, ou d'autres mesures de conception.
Tunnel, Parking, et éclairage extérieur industriel
Ces applications peuvent impliquer des températures ambiantes élevées, contaminants aéroportés, vibration, et cycles de fonctionnement fréquents.
Dans les tunnels et les installations industrielles, l'accès pour la maintenance peut également être restreint.
Le boîtier doit être conçu en fonction de la charge thermique attendue, conditions de montage, procédures de nettoyage, et exposition environnementale.
Pour les installations exigeantes, le luminaire complet peut nécessiter une protection supplémentaire contre la pénétration, résistance à l'impact, ou essai de corrosion.
3. Pourquoi choisir le moulage sous pression en aluminium pour les boîtiers d'éclairage extérieur?
Le moulage sous pression en aluminium n'est pas le seul moyen de fabriquer un boîtier d'éclairage. Les boîtiers peuvent également être fabriqués en aluminium extrudé, acier estampé, plastique moulé par injection, ou en aluminium moulé au sable.
Chacun a des avantages, mais le moulage sous pression offre une combinaison distinctive pour l'éclairage extérieur.
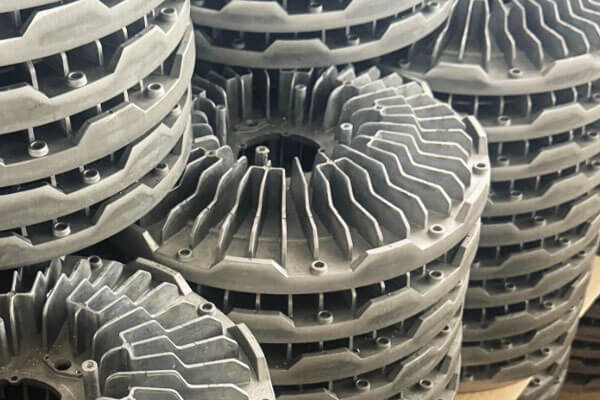
Conductivité thermique.
L'aluminium a une conductivité thermique d'environ 96 à 121 W/m·K pour les alliages moulés sous pression courants tels que l'A380 et l'A360..
Cela permet au boîtier lui-même d'agir comme un dissipateur thermique, propager la chaleur de la carte LED et la dissiper dans l'air. Les plastiques nécessitent des dissipateurs thermiques métalliques séparés; l'acier est un mauvais conducteur.
Faible poids avec une résistance structurelle utile
Les alliages d'aluminium ont une densité relativement faible, généralement autour 2.7 g / cm³, ce qui les rend nettement plus légers que l'acier.
Ceci est avantageux pour les lampadaires montés sur poteau, luminaires muraux, et les grands projecteurs où le poids des composants affecte la manipulation et les charges de support.
Liberté de conception.
Le moulage sous pression peut produire des formes tridimensionnelles complexes avec des ailettes intégrées, patrons, côtes, rainures, et caractéristiques de montage. Cela réduit le nombre de pièces, temps de montage, et chemins de fuite potentiels.
Résistance et durabilité.
L'aluminium moulé sous pression offre une bonne rigidité et résistance aux chocs. Il peut résister à la charge du vent, vibration, et impact accidentel meilleur que la plupart des plastiques.
Résistance à la corrosion.
L'aluminium forme naturellement une couche d'oxyde protectrice. Avec une sélection d'alliage et une finition de surface appropriées, il peut survivre dans les environnements côtiers et industriels pendant de nombreuses années.
Précision dimensionnelle et répétabilité.
Le moulage sous pression haute pression produit des pièces avec une excellente cohérence dimensionnelle, ce qui est essentiel pour l'étanchéité du joint et l'ajustement de la lentille. Des tolérances de ±0,1 mm ou mieux sont réalisables sur les caractéristiques critiques.
Économie de gros volumes.
Une fois la matrice produite, le coût par pièce est faible en volume. Les temps de cycle sont courts, et le processus est hautement automatisé.
Recyclabalité.
L'aluminium est très recyclable, qui soutient les objectifs de durabilité et la récupération des matériaux en fin de vie.
4. Sélection du bon alliage d'aluminium pour les boîtiers d'éclairage extérieur
La sélection de l'alliage affecte la coulabilité, résistance mécanique, comportement thermique, performance de corrosion, qualité de finition, et coût de fabrication.
Il n’existe pas d’alliage unique qui soit le meilleur pour chaque boîtier d’éclairage extérieur.
Alliages courants de moulage sous pression en aluminium
La comparaison suivante est destinée à servir de guide de dépistage pratique. Les désignations des alliages et les limites chimiques varient selon la norme nationale, et les désignations similaires ne sont pas toujours interchangeables.
| Alliage ou désignation | Caractéristiques générales | Aptitude potentielle aux boîtiers d'éclairage |
| ADC12 | Alliage de moulage sous pression Al-Si-Cu, désigné par le Japon, avec une bonne coulabilité et une bonne stabilité dimensionnelle. | Boîtiers LED à usage général, couvertures, et enceintes complexes |
| A380 | Alliage de moulage sous pression Al-Si-Cu largement utilisé en Amérique du Nord, offrant un équilibre utile entre coulabilité et propriétés mécaniques. | Logements structurels, supports, et composants avec fonctionnalités intégrées |
| A383 | Alliage Al-Si-Cu souvent sélectionné pour les pièces moulées complexes et les conditions de remplissage difficiles | Conceptions de logements à parois minces ou géométriquement complexes où la qualité est disponible et qualifiée |
| Nuances de moulage sous pression Al-Si-Mg | Certaines nuances offrent un comportement à la corrosion favorable ou un potentiel de combinaisons de propriétés spécialisées | Applications nécessitant un rapport de force particulier, résistance à la corrosion, ou performance de finition |
5. Gestion thermique et dissipation thermique
La gestion thermique est le facteur de performance le plus important dans un boîtier d'éclairage extérieur à LED.
Les LED ne convertissent qu'une partie de leur puissance d'entrée en lumière; le reste devient de la chaleur.
Si cette chaleur n'est pas supprimée, la température de jonction des LED augmente, entraînant une réduction du rendement lumineux, changement de couleur, et un échec prématuré. Le boîtier est le principal dissipateur thermique.
Conception du chemin thermique.
La chaleur doit voyager de la carte LED à travers le matériau d'interface thermique, dans le logement, et dans les airs à travers les ailerons.
Chaque interface dans ce chemin ajoute une résistance thermique. Le logement doit fournir:
- Un appartement, surface de montage LED usinée pour minimiser la résistance de l'interface.
- Section transversale suffisante entre la zone LED et les ailettes.
- Ailettes avec une surface et un espacement adéquats pour une convection naturelle ou forcée.
- Une conception qui évite les points chauds et les goulots d'étranglement thermiques.
Géométrie des ailerons.
Hauteur des ailerons, épaisseur, espacement, et l'orientation déterminent la dissipation thermique. Pour une convection naturelle, l'espacement des ailettes doit être suffisamment large pour permettre à l'air de circuler entre les ailettes - généralement 8 à 12 mm pour les luminaires extérieurs.
Pour convection forcée, un espacement plus serré est acceptable. Les ailettes doivent être orientées verticalement lorsque cela est possible pour favoriser l'effet cheminée..
Épaisseur et masse des parois.
Un mur plus épais répartit la chaleur plus efficacement mais ajoute du poids et du coût. L'épaisseur de paroi optimale dépend de la puissance des LED et de la taille du boîtier.
Les boîtiers d'éclairage typiques moulés sous pression utilisent des épaisseurs de paroi de 2 à 4 mm, avec des sections plus épaisses près de la zone de montage des LED.
Simulation et validation.
Simulation thermique (CFD) est utilisé pour prédire les températures de jonction et optimiser la géométrie des ailettes avant la découpe de l'outillage.
La validation physique est effectuée avec des mesures d'imagerie thermique et de thermocouple sur des prototypes.
Matériaux d'interface thermique.
L'interface entre la carte LED et le boîtier doit être contrôlée.
Coussinets thermiques, coller, ou des matériaux à changement de phase sont utilisés pour minimiser la résistance de contact. La surface du boîtier doit être plane et propre.
Protection contre la pénétration et performances thermiques.
L'étanchéité du boîtier à IP66 ou IP67 réduit le flux d'air et peut emprisonner la chaleur. La conception doit équilibrer les exigences d’étanchéité et les performances thermiques.
Des membranes de ventilation ou des évents respirants peuvent être utilisés pour égaliser la pression sans permettre à l'eau de pénétrer..
6. Imperméabilisation, Résistance à la corrosion, et finition de surface
Les boîtiers d'éclairage extérieur doivent résister à l'exposition environnementale tout en préservant l'intégrité de l'enceinte assemblée.
Pluie, condensation, poussière, rayonnement ultraviolet, dépôts de sel, et les cycles de température peuvent tous affecter les performances à long terme.
Le moulage en aluminium constitue la base structurelle, mais une protection fiable dépend des performances combinées de l'alliage, traitement de surface, système d'étanchéité, attaches, entrées de câbles, et processus d'assemblage.
Protection contre la pénétration (PI) notes.
La plupart des boîtiers d'éclairage extérieur visent IP65, IP66, ou IP67.
La rainure du joint doit être usinée ou coulée à des dimensions précises, et le matériau du joint doit être compatible avec la plage de température prévue et l'exposition environnementale. Les joints en silicone sont courants pour les applications à haute température et exposées aux UV.
Conception du joint.
La rainure du joint doit être conçue pour comprimer le joint de 20 à 30 % lorsque le couvercle est serré..
La profondeur et la largeur de la rainure doivent être constantes sur tout le périmètre. Les rainures de joint usinées offrent une meilleure étanchéité que les rainures moulées.
Entrée de câble et étanchéité.
Les entrées de câbles doivent être scellées avec des presse-étoupes ou des connecteurs enrobés. Les entrées filetées doivent être usinées selon les spécifications de filetage standard et scellées avec des joints toriques ou des joints..
Égalisation de pression.
Les boîtiers scellés peuvent aspirer de l'eau à travers les joints pendant le cycle thermique en raison des changements de pression.. Aérations respirantes (Par exemple, Aérations Gore) permettre l'égalisation de la pression tout en bloquant l'eau liquide.
Résistance à la corrosion.
L'aluminium est naturellement résistant à la corrosion, mais l'exposition extérieure, en particulier dans les environnements côtiers et industriels, nécessite une protection supplémentaire. La finition des surfaces est essentielle.
Options de finition de surface:
- Revêtement en poudre: Fournit un durable, finition colorée avec une bonne résistance aux intempéries. L'épaisseur typique est de 60 à 120 μm. Prétraitement approprié (dégraissage, revêtement de conversion) est essentiel pour l’adhésion.
- Anodisation: Crée une couche d'oxyde protectrice. L'anodisation sulfurique de type II à 10-25 μm est courante; L'anodisation dure de type III à 25-50 μm offre une meilleure résistance à l'usure.
- Peinture humide: Utilisé pour des couleurs spécifiques ou des applications sensibles aux coûts. Moins durable que le revêtement en poudre.
- E-revêtement: Fournit une couverture uniforme et une bonne résistance à la corrosion, souvent utilisé comme apprêt.
- Revêtements de conversion: Les revêtements de chromate ou de phosphate améliorent l'adhérence de la peinture et offrent une certaine protection contre la corrosion.
Le problème de l'anodisation ADC12
Comme je l'ai expliqué en détail dans notre article précédent (Pouvez-vous anodiser l’aluminium moulé sous pression?), L'aluminium moulé sous pression ADC12 ne s'anodise pas bien en raison de sa teneur élevée en silicium (9–12%).
L'anodisation standard produit des taches, résultats cochons. Pour boîtiers d'éclairage extérieur, le revêtement en poudre est la finition standard, pas d'anodisation.
Si l'anodisation est nécessaire pour des raisons esthétiques, spécifier un alliage à faible teneur en silicium (YL102 / Alsi9mg) et budget pour le prétraitement de désiliconisation.
Essais au brouillard salin.
Les boîtiers revêtus de poudre ou peints sont souvent testés selon la norme ASTM B117 pendant 500 à 1 000 heures pour vérifier la résistance à la corrosion.. Les critères d'acceptation dépendent de la spécification et de l'environnement.
Résistance aux UV.
Les boîtiers extérieurs doivent résister à la dégradation due aux UV. Les revêtements en poudre et les finitions anodisées sont intrinsèquement stables aux UV. Les composants en plastique tels que les lentilles et les joints doivent également être stabilisés aux UV..
7. Processus de fabrication de moulage sous pression en aluminium sur mesure
La réalisation d'un boîtier d'éclairage extérieur sur mesure implique une séquence d'opérations interdépendantes.
Les décisions prises lors de la conception du produit et du développement du moule influencent la qualité de la coulée, exigences d'usinage, performances de finition, et coût de production.
Étape 1: Examen de la conception et du DFM.
Le modèle 3D et les exigences du client sont examinés pour la coulabilité..
La fonderie suggère des modifications à l'épaisseur des parois, Angles de projet, rayons, déclenchement, et emplacements des broches d'éjection. Simulation de flux (Par exemple, MAGMA ou Flow-3D) prédit le comportement de remplissage et de solidification.
Étape 2: Conception et fabrication de matrices.
Une matrice en acier (généralement H13) est usiné avec la cavité, cœur, coureurs, portes, puits de débordement, et canaux de refroidissement.
La conception de la matrice est essentielle pour le remplissage, refroidissement, et en partie éjection. La durée de vie typique d'une matrice est de 50 000 à 150 000 tirs, en fonction de l'alliage et de l'entretien.
Étape 3: Fusion et dosage.
L'alliage sélectionné est fondu et maintenu à la bonne température. Les fours de dosage automatisés fournissent des poids de grenaille précis à la machine de moulage sous pression.
Étape 4: Casting à haute pression.
L'aluminium fondu est injecté dans la filière à haute vitesse et pression. (généralement 700 à 1 400 bars).
Le métal remplit la cavité, se solidifie sous pression, et est éjecté en tant que casting. Les temps de cycle sont généralement de 30 à 90 secondes, en fonction de la taille de la pièce et de l'épaisseur de la paroi.
Étape 5: Découpage et ébavurage.
Portes, coureurs, et le trop-plein sont découpés dans une matrice de découpe ou par sciage et meulage. Les bords sont ébavurés.
Étape 6: Grenaillage et préparation de surface.
Les pièces moulées sont grenaillées pour éliminer le flash, oxyde, et contamination des surfaces, et préparer la surface pour la finition.
Étape 7: Usinage CNC.
Caractéristiques critiques : rainures de joint, Surfaces de montage LED, trous filetés, entrées de câbles, et interfaces de montage - sont usinés aux dimensions finales.
Étape 8: Finition de surface.
Revêtement en poudre, Anodisation, peinture, ou le revêtement électronique est appliqué comme spécifié.
Étape 9: Assemblage et tests.
Joints, lentilles, presse-étoupes, et d'autres composants sont assemblés. Test de fuite, Tests IP, et les tests fonctionnels sont effectués.
Étape 10: Inspection et emballage.
L'inspection finale vérifie les dimensions, finition, et les fonctionnalités. Les pièces sont emballées pour éviter tout dommage pendant le transport.
8. Commande de boîtiers d'éclairage en aluminium auprès de LangHe Industry
Industrie de Langhe fabrique des composants personnalisés en aluminium moulé sous pression selon les dessins du client, soutenir les projets depuis les prototypes uniques jusqu'aux lots de production.
Pour boîtiers d'éclairage extérieur, nous réalisons le moulage sous pression haute pression, Usinage CNC, finition de surface, et inspection dimensionnelle pour répondre aux exigences spécifiques de conception et d'application.
Capacités de fabrication
Nos capacités couvrent une gamme de boîtiers d'éclairage en aluminium, des boîtiers compacts aux composants structurels plus grands.
| Paramètre | Capacité |
| Mourir fonderie processus | Casting à haute pression (HPDC), y compris les processus en chambre froide et en chambre chaude, le cas échéant |
| Composant poids | 0.05–50 kg par pièce |
| Tolérance type telle que coulée | ±0,1 à ±0,3 mm, en fonction des dimensions et de la conception du moulage |
| Alliages disponibles | ADC12, A380, EN AC-46000 (ALSI9CU3), Et AC-44300 (ALSI12), EN AC-43400 (ALSI10MG), et autres alliages sur demande |
| Surface finition | Anodisation, revêtement en poudre, revêtement électronique, chromatation, sable, et polissage |
| Inspection | Contrôle dimensionnel sur MMT, certification matérielle, et tests d'étanchéité le cas échéant |
| Gestion de la qualité | ISO 9001:2015 |
Du prototype à la production
LangIl prend en charge de courtes séries à partir d'un seul prototype, ainsi que la production répétée.
Chaque projet est évalué par rapport aux dessins fournis, spécifications matérielles, exigences en matière de finition de surface, et l'application prévue.
Pour les composants d'éclairage extérieur, nous nous concentrons sur la précision dimensionnelle, intégrité du moulage, qualité d'usinage, et la consistance du revêtement.
Certificats de matériaux, rapports dimensionnels, et les enregistrements d'épaisseur de revêtement sont disponibles conformément aux exigences de documentation convenues, y compris pour les petits lots.
Pour demander un devis, veuillez fournir vos dessins 2D ou fichiers CAO 3D, alliage d'aluminium préféré, traitement de surface, quantité requise, et spécifications techniques critiques.
Ces informations nous permettent d'évaluer la fabricabilité et de recommander un itinéraire de production approprié pour vos boîtiers d'éclairage en aluminium personnalisés..
9. Conclusion
Les boîtiers personnalisés en aluminium moulé sous pression constituent l’épine dorsale de l’éclairage extérieur moderne.
Ils allient performances thermiques, durabilité mécanique, résistance à la corrosion, et une liberté de conception que peu d'autres matériaux et processus peuvent égaler.
Le boîtier n'est pas une boîte passive, c'est un système thermique, scellage, et système structurel.
LangHe Industry offre le support d'ingénierie, capacité de moulage sous pression, usinage, finition, et les systèmes de qualité nécessaires pour produire des boîtiers d'éclairage en aluminium sur mesure qui répondent aux exigences des environnements extérieurs.
Si l'application est un lampadaire, projecteur, luminaire paysager, ou installation sur mât élevé, le bon partenaire de conception et de fabrication du boîtier fait la différence entre un produit qui dure et un produit qui échoue.
FAQ
Quel alliage d'aluminium est le meilleur pour les boîtiers d'éclairage extérieur?
L'ADC12 et l'A380 sont des points de départ courants pour les boîtiers en aluminium moulé sous haute pression en raison de leur coulabilité et de leurs propriétés mécaniques utiles..
Le meilleur choix dépend de la géométrie du boîtier, exigences thermiques, exposition à la corrosion, finition de surface, et spécification du matériau applicable.
Les environnements côtiers ou chimiquement agressifs peuvent nécessiter une évaluation supplémentaire de l'alliage et du système de revêtement protecteur..
Les boîtiers en aluminium moulé sous pression peuvent-ils être utilisés pour un éclairage LED haute puissance?
Oui. L'aluminium moulé sous pression convient largement aux boîtiers LED haute puissance car il peut combiner une surface de montage thermique avec des ailettes de refroidissement intégrées et des caractéristiques structurelles.
Cependant, les performances de refroidissement réelles dépendent de l'alliage, géométrie des ailerons, Interface LED, matériaux thermiques, flux d'air, température ambiante, et orientation des luminaires.
L'analyse thermique doit être suivie d'un test du produit assemblé.
Un boîtier en aluminium moulé sous pression personnalisé peut-il atteindre IP65, IP66, ou IP67?
Il peut être conçu dans le cadre d'un boîtier destiné à répondre à ces valeurs nominales., mais la note n'est pas une propriété inhérente au casting.
L'ensemble complet doit répondre aux exigences de test applicables, y compris la performance de ses joints, couvertures, attaches, presse-étoupes, connecteurs, et procédure de montage.
Le revêtement en poudre convient-il aux boîtiers d'éclairage extérieurs en aluminium?
Le revêtement en poudre est un choix courant pour les boîtiers d'éclairage extérieur car il offre une large gamme de couleurs et peut fournir une protection utile contre la corrosion lorsque l'alliage, prétraitement, revêtement, et le processus de durcissement sont correctement contrôlés.
Les spécifications du revêtement doivent traiter de l’adhérence, épaisseur, exposition environnementale, et masquage des interfaces critiques.
Pourquoi choisir LangHe Industry pour des boîtiers d'éclairage personnalisés?
LangHe propose une assistance à la conception, sélection en alliage, moulage, Usinage CNC, finition de surface, assemblée, et tests sous un même toit.
L'entreprise maintient un système de qualité documenté et possède de l'expérience au service des clients de l'éclairage et de l'industrie..

