

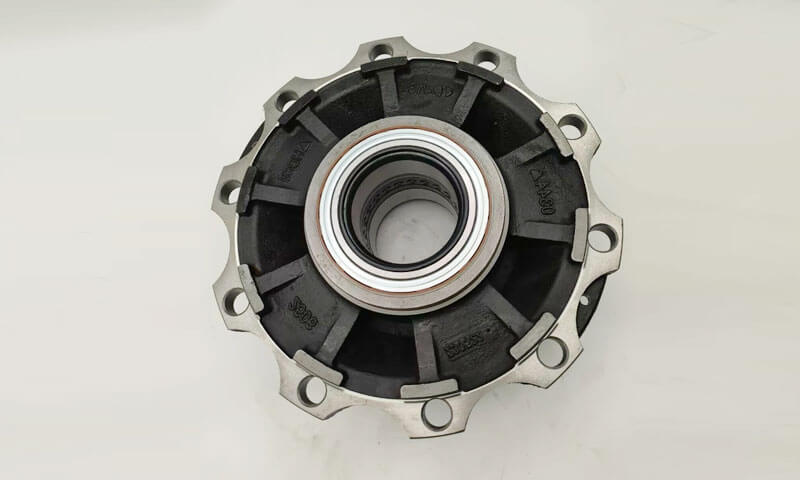
Rad- und Scheibengussteile stellen eine große Kategorie rotierender Strukturbauteile dar, die häufig in Automobilbremssystemen eingesetzt werden, mechanische Übertragungsausrüstung, Bergbaumaschinen und Schiffsantriebsbaugruppen.
Typische Produkte sind Schwungräder, Bremsscheiben, Riemenscheiben, Radnaben, Zahnscheiben und Bremstrommeln.
Alle diese Teile haben identische strukturelle Eigenschaften wie axialsymmetrische Rotationskörper: eine dicke zentrale Nabe, die markante Hotspots bildet, Übergangsstege zwischen Naben und Außenfelgen, und dünnwandige äußere Umfangskanten.
Die drastischen Unterschiede in der Wandstärke bringen inhärente metallurgische Herausforderungen mit sich, einschließlich der im Inneren der Naben konzentrierten Schrumpfungsporosität, Stirnseitige Verzugsverformung, thermische Spannungsrisse, Abkühlungstendenz bei dünnen Abschnitten, ungleichmäßige Umfangshärte, Schlackeneinschlüsse und Gasporen.
Die Kernphilosophie des Prozessdesigns besteht in der Regulierung der Erstarrungssequenzen über Steigleitungen, Kühlkörper und optimierte Anschnittanordnungen, um je nach Bedarf eine gerichtete oder proportionale Erstarrung zu realisieren.
Sandguss ist zum vorherrschenden Herstellungsverfahren für mittelgroße bis große Räder geworden & Scheibengussteile mit kleinen und mittleren Produktionsserien aufgrund seiner flexiblen Werkzeugausstattung, Geringe Vorabinvestitionen und gute Anpassungsfähigkeit an unterschiedliche Geometrien.
1. Strukturelle Eigenschaften und Gussherausforderungen von Rad- und Scheibenkomponenten
Typisch sind Rad- und Scheibengussteile rotierende Strukturbauteile gekennzeichnet durch achsensymmetrische Geometrie, große Unterschiede in der Schnittdicke, und komplexes Wärmeübertragungsverhalten während der Erstarrung.
Obwohl diese Komponenten im Allgemeinen relativ einfache äußere Formen haben, Ihre innere Gussqualität hängt stark vom Zusammenspiel der Geometrie ab, geschmolzenes Metall fließen, und Verfestigungskontrolle.
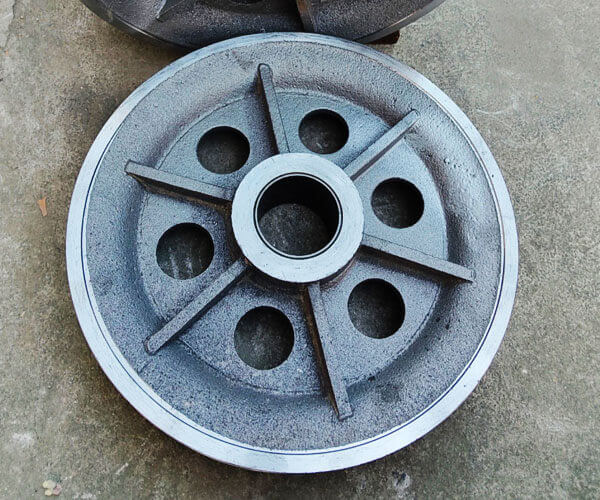
Typische Strukturmerkmale von Rad- und Scheibengussteilen
Ein Rad- oder Scheibenguss kann grundsätzlich in drei Funktionsbereiche unterteilt werden: der Hub, im Disc-/Web-Bereich, und der äußere Rand.
Der zentraler Knotenpunkt ist in der Regel der dickste Abschnitt und dient als Verbindungsstelle für Wellen, Lager, Bolzen, oder Übertragungssysteme.
Aufgrund seines großen Volumens und der langsamen Abkühlgeschwindigkeit, Die Nabe wird während der Erstarrung zum wichtigsten thermischen Hotspot.
Flüssiges Metall bleibt in dieser Region länger geschmolzen als in den umliegenden Gebieten, Dies führt zu einem hohen Risiko von Schrumpfungsfehlern, wenn keine ausreichende Zuführung erfolgt.
Der Disc- oder Web-Bereich verbindet die Nabe mit der Außenfelge und ist für die Übertragung mechanischer Lasten bei gleichzeitiger Leichtbauweise zuständig.
Dieser Bereich enthält häufig allmähliche oder gekrümmte Dickenübergänge. Durch unsachgemäße Übergangsgestaltung oder ungleichmäßige Kühlung können Eigenspannungen entstehen, Verzerrung, und heißes Knacken.
Der Außenrand hat typischerweise eine geringere Querschnittsdicke und kühlt schneller ab als die Nabe.
Eine übermäßige Abkühlung dieses Bereichs kann zu einer vorzeitigen Erstarrung führen, bevor die Nabe den Vorschub abgeschlossen hat, Dies führt zu innerer Porosität und ungleichmäßigen mechanischen Eigenschaften.
Die Beziehung zwischen diesen drei Regionen bestimmt das gesamte Gießverhalten:
- Die Nabe bleibt in der Regel heiß und erfordert eine wirksame Zuführung.
- Die Scheibe benötigt eine ausgewogene Kühlung, um Verformungen zu verhindern.
- Der Rand muss kontrolliert erstarren, um ein vorzeitiges Einfrieren zu vermeiden.
daher, Eine erfolgreiche Gusskonstruktion muss einen kontrollierten Wärmegradienten von den Außenbereichen zur zentralen Einzugszone erreichen.
Große Herausforderungen beim Gießen von Rad- und Scheibenkomponenten
Rad- und Scheibengussteile weisen aufgrund ihrer typischen Struktur ein komplexes thermisches Verhalten auf dicke Naben, dünne Gespinste, und Außenfelgen.
Die großen Unterschiede in der Abschnittsdicke führen zu einer ungleichmäßigen Erstarrung, Fütterungsschwierigkeiten, und Stresskonzentration.
Die folgende Tabelle fasst die größten Herausforderungen beim Gießen und die entsprechenden Kontrollmethoden zusammen.
| Casting Challenge | Ursache und Mechanismus | Typische Mängel oder Risiken | Empfohlene Kontrollmaßnahmen |
| Schrumpfungsporosität im thermischen Hotspot der Nabe | Die zentrale Nabe weist die größte Querschnittsdicke und die längste Erstarrungszeit auf. Da umliegende Gebiete früher gefrieren, Zufuhrkanäle können verstopfen, Verhinderung der Kompensation des Erstarrungsschwunds durch flüssiges Metall. | Interne Schrumpfhohlräume, Mikroporosität, verringerte Dauerfestigkeit, schlechte Ergebnisse der Ultraschallprüfung. | Wenden Sie ein gerichtetes Erstarrungsdesign an; Optimieren Sie die Größe und Position des Steigrohrs; Verwenden Sie isolierte/exotherme Steigleitungen, äußerer Schüttelfrost, und eine ordnungsgemäße Kontrolle der Gießtemperatur. |
| Ungleichmäßige Abkühlung und thermische Spannungsbildung | Dünne Rand- und Stegabschnitte kühlen schneller ab, während die dicke Nabe länger heiß bleibt. Unterschiedliche Abkühlgeschwindigkeiten erzeugen Wärmegradienten und eine ungleichmäßige Kontraktion. | Heiße Risse, Reststress, Scheibenverzug, Verlust der Rundheit, Bearbeitungsverzug, dynamisches Ungleichgewicht. | Gussausrichtung optimieren, Formsteifigkeit, Kühlbedingungen, und wenden Sie eine Spannungsarmglühbehandlung für Präzisionskomponenten an. |
Unvollständiges Füllen dünner Scheiben- und Stegabschnitte |
Dünne Abschnitte verlieren beim Füllen der Form schnell Wärme. Wenn die Temperatur des geschmolzenen Metalls unter die kritische Fülltemperatur sinkt, Eine vollständige Hohlraumfüllung wird schwierig. | Miserruns, kalte Schlangen, unvollständige Kanten, schlechte Oberflächenqualität. | Angussort optimieren, Füllgeschwindigkeit, Temperatur gießen, und verwenden Sie glatte, turbulenzarme Füllsysteme wie ringförmige Seitenanschnitte oder Bodenfüllung. |
| Gasporosität und nichtmetallische Einschlüsse | Der turbulente Fluss geschmolzenen Metalls führt zu Lufteinschlüssen, Oxidation, Schlackenmischung, und Schimmelpilzerosion. Große Gießvolumina erhöhen das Risiko von Einschlüssen. | Lunker, Porosität unter der Oberfläche, Oxiddefekte, Schlackeneinschlüsse, reduzierte Ermüdungsleistung. | Verwenden Sie Angusssysteme mit geringer Turbulenz, Keramikschaumfilter, effektive Schlackenentfernung, richtige Schimmeldurchlässigkeit, und stabile Gießpraktiken. |
| Maßverzerrung und Bearbeitungsinstabilität | Eine ungleichmäßige Kontraktion während des Abkühlens führt zu einer Anhäufung innerer Spannungen. Die heiße Nabe begrenzt das Schrumpfen kühlerer Felgenabschnitte. | Ebenheitsabweichung, Verlust der Konzentrizität, Unrundheitsbedingungen, übermäßige Bearbeitungszugabe. | Verbessern Sie die Kühlsymmetrie, Optimieren Sie das Formendesign, Kontrollieren Sie den Shakeout-Zeitpunkt, und führen Sie bei Bedarf eine Stressabbaubehandlung durch. |
2. Gesamtprozesslayout & Abschiedspläne
Das Prozesslayout von Sandguss Rad- und Scheibenkomponenten ist ein entscheidender Faktor, der das Füllverhalten bestimmt, Erstarrungssequenz, Maßhaltigkeit, und endgültige Casting -Qualität.
Im Gegensatz zu einfach geformten Gussteilen, Radkomponenten weisen erhebliche Unterschiede in der Querschnittsdicke zwischen den auf zentraler Knotenpunkt, Disc/Web, und Außenrand, Daher ist die Auswahl der Gussausrichtung und der Trennmethode besonders wichtig.
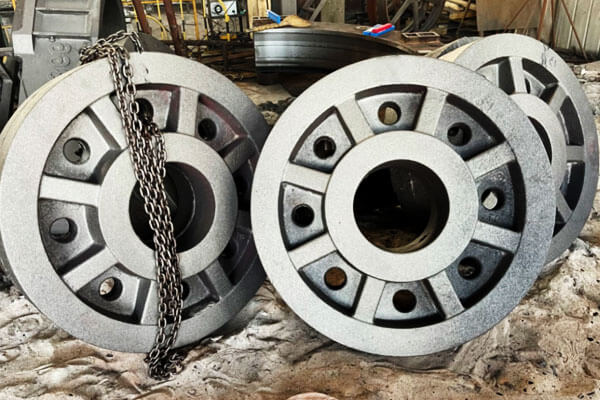
Horizontaler Trennvorgang (Die häufigste Lösung)
Das horizontale Trennverfahren ist die am weitesten verbreitete Methode für Rad- und Scheibengussteile, Besonders für Schwungräder, Bremsscheiben, Riemenscheiben, kleine und mittlere Hubs, und allgemeine Industriescheiben.
In dieser Anordnung, Der Guss wird horizontal positioniert, und die Trennebene wird normalerweise durch den Scheiben- oder Stegabschnitt gewählt.
Die Form ist in einen Oberkasten und einen Unterkasten unterteilt, ermöglicht eine bequeme Musterentnahme, Kerninstallation, und Formenbau.
Diese Methode ist mit beiden weitgehend kompatibel:
- Grünsandformanlagen für die Massenproduktion;
- Harzgebundene Sandverfahren für die Produktion mittlerer und kleiner Serien.
Der Hauptvorteil des horizontalen Abstechens liegt in der einfachen Prozessgestaltung, geringe Werkzeuginvestitionen, und hervorragende Produktionseffizienz.
Die Kernplatzierung ist relativ einfach, Dadurch eignet es sich für Bauteile mit zentralen Löchern, innere Hohlräume, oder Wellenbefestigungskonstruktionen.
Zu den typischen Gating-Anordnungen gehören::
- Zentraler Anschnitt oben, Dabei dringt geschmolzenes Metall durch den Nabenbereich ein und fließt nach außen zur Felge;
- Umlaufender seitlicher Anschnitt, wo geschmolzenes Metall gleichmäßig über den Umfang eindringt, um die Stabilität der Füllung zu verbessern.
Jedoch, Auch das horizontale Formen weist bestimmte Einschränkungen auf. Denn die Ober- und Unterseite des Gussteils unterliegen unterschiedlichen Wärmeübertragungsbedingungen, Die Kühlung ist oft asymmetrisch.
Dies kann dazu führen:
- Ungleichmäßige Schrumpfung;
- Stirnseitiger Verzug;
- Reststress;
- Maßabweichung.
Zusätzlich, Die Oberseite des Formhohlraums neigt eher dazu, Gas und nichtmetallische Einschlüsse einzuschließen, was dazu führen kann:
- Lunker;
- Schlackeneinschlüsse;
- Oberflächenfehler.
daher, für präzisionskritische Radkomponenten, Eine horizontale Trennung erfordert häufig zusätzliche Maßnahmen wie eine verbesserte Belüftung, optimiertes Gating, und kontrollierte Kühlung.
Vertikaler Trenn- und vertikaler Gießprozess
Beim vertikalen Trennvorgang wird der Rad- oder Scheibenguss in eine vertikale Ausrichtung gebracht, wobei die Form entlang der radialen Richtung des Bauteils geteilt ist.
Diese Methode wird hauptsächlich verwendet für Hochpräzise Radnaben, Hochleistungs-Antriebsräder, Eisenbahnkomponenten, und große rotierende Teile, die eine hervorragende Dimensionsstabilität erfordern.
Im Vergleich zum horizontalen Formen, Vertikales Gießen sorgt für eine symmetrischere thermische Umgebung.
Der gesamte Umfang des Gussteils erfährt eine gleichmäßigere Abkühlgeschwindigkeit, Dadurch werden die Temperaturunterschiede zwischen verschiedenen Regionen erheblich verringert.
Zu den Hauptvorteilen gehören:
- Verbesserte Rundheit und Konzentrizität;
- Reduzierte Verformung nach dem Abkühlen;
- Ausgewogenere Mikrostrukturverteilung;
- Geringere Eigenspannung.
Weil der Guss vertikal positioniert ist, Auch der Fluss des geschmolzenen Metalls kann besser kontrolliert werden, Reduzierung des Risikos einer ungleichmäßigen Füllung zwischen Ober- und Unterteil.
Jedoch, Vertikale Trennungen erfordern erweiterte Formfähigkeiten. Zu den größten Herausforderungen gehören:
- Komplizierteres Muster- und Kerndesign;
- Höhere Anforderungen an die Formmontage;
- Erhöhte Schwierigkeiten bei der Handhabung großer Formen;
- Höhere Anforderungen an Hebe- und Positionierungsgeräte.
daher, Diese Methode wird im Allgemeinen angewendet in Produktionsumgebungen für Harzsand, insbesondere für mittelvolumige oder kundenspezifische schwere Gussteile anstelle einer automatisierten Großserienfertigung.
Schräggießvorgang (Hybride Optimierungsmethode)
Schräggießen ist ein verbessertes Verfahren, das auf horizontalen Formprinzipien basiert.
Beim Ausgießen, Die Form wird in einem kontrollierten Winkel geneigt, typisch um 10°–25°, Dadurch kann geschmolzenes Metall unter stabileren Bedingungen in den Hohlraum gelangen.
Dieses Verfahren vereint die Vorteile des horizontalen und vertikalen Gießens, indem es beide verbessert:
- Füllende Glätte;
- Steuerung der Erstarrungsrichtung.
Die geneigte Position reduziert den direkten Metallaufprall auf die Formoberfläche und verringert Turbulenzen beim Befüllen.
Gleichzeitig, es fördert einen günstigeren Wärmegradienten, Unterstützung der Zufuhr von geschmolzenem Metall in den Nabenbereich.
Schrägausgießen eignet sich besonders gut für:
- Räder aus duktilem Eisen;
- Große Scheibengussteile;
- Bauteile mit starker Nabenschrumpfneigung.
Zu seinen Hauptvorteilen gehören:
- Reduzierte Bildung von Oxideinschlüssen;
- Verbesserte Effizienz der Nabenzuführung;
- Geringeres Risiko einer Schrumpfporosität;
- Bessere Dimensionsstabilität.
Jedoch, Schräges Gießen erfordert zusätzliche Ausrüstung oder Vorrichtungen, um den Formwinkel genau zu steuern, Dadurch eignet es sich besser für die Spezialproduktion als für Standardformlinien.
3. Design- und Herstellungsprozess für Sandformen
Die Qualität von Sandformen bestimmt direkt das Füllverhalten, Oberflächenqualität, Maßhaltigkeit, und innere Festigkeit von Rad- und Scheibengussteilen.
Weil diese Komponenten normalerweise kombiniert werden große Durchmesser, dicke Naben, dünne Bahnabschnitte, und komplexe Wärmeübertragungsbedingungen, Der Formprozess muss eine ausreichende Festigkeit bieten, um die Stabilität des Hohlraums aufrechtzuerhalten und gleichzeitig eine gute Durchlässigkeit und Kollabierbarkeit aufrechtzuerhalten.
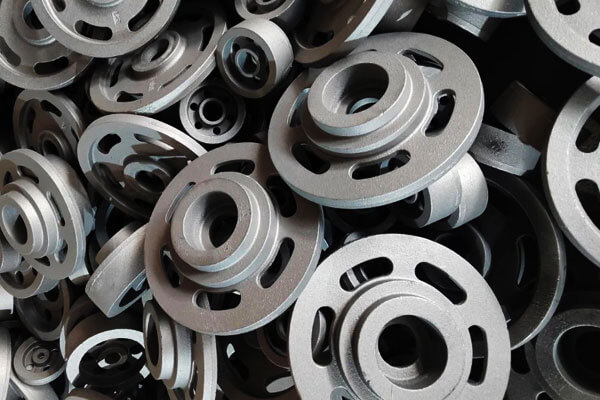
Grünsandformen für die Massenproduktion kleiner und mittlerer Radkomponenten
Das Grünsandformen ist eines der am weitesten verbreiteten und wirtschaftlichsten Verfahren zur Herstellung kleiner und mittlerer Rad- und Scheibengussteile, wie zum Beispiel:
- Riemenscheiben;
- Kleine Schwungräder;
- Bremstrommeln;
- Allgemeine Industriescheiben.
Bei diesem Verfahren wird eine Mischung aus Quarzsand verwendet, Bentonit -Ton, Wasser, und Kohlenstoffzusätze zur Herstellung eines wiederverwendbaren Formmaterials.
Es eignet sich besonders für automatisierte Produktionslinien, bei denen hohe Produktivität und niedrige Herstellungskosten erforderlich sind.
Die Leistung von Grünsand hängt stark von seinen physikalischen Eigenschaften ab. Zu den typischen Steuerparametern gehören::
| Parameter | Typische Reichweite | Einfluss auf die Gussqualität |
| Feuchtigkeitsgehalt | 3.2%–3,8 % | Steuert die Schimmelstärke, Plastizität, und Gaserzeugung |
| Kompaktierbarkeit | 38%–45% | Bestimmt die Dichte des Formteils und die Stabilität der Kavität |
| Permeabilität | ≥80 | Sorgt für einen effektiven Gasaustritt beim Ausgießen |
| Grüne Druckfestigkeit | 0.12–0,16 MPa | Bietet ausreichende Formfestigkeit gegen Metalldruck |
Der Anteil aktiver Bentonit- und Kohlenstoffzusätze muss sorgfältig kontrolliert werden. Bentonit sorgt für Haftfestigkeit, während Kohlenstaub oder ähnliche kohlenstoffhaltige Zusatzstoffe zur Reduzierung beitragen:
- Metalldurchdringung;
- Einbrennfehler;
- Oberflächenrauheit;
- Gasbedingte Oberflächenfehler.
Während der Produktion, Die Temperatur des wiedergewonnenen Sandes muss ebenfalls kontrolliert werden. Heißer aufbereiteter Sand kann die Feuchtigkeitsverteilung negativ beeinflussen und die Schimmelqualität beeinträchtigen, Dies führt zu einer schlechten Oberflächengüte und Dimensionsinstabilität.
Für Rad- und Scheibengussteile, In der Regel werden zusätzliche Entlüftungsmaßnahmen ergriffen, da sich Gas an den höchsten Punkten der Naben- und Stegabschnitte ansammelt.
Typische Lösungen sind::
- Ringförmige Entlüftungsnuten entlang der Trennfläche;
- Gasentlüftungslöcher an den höchsten Stellen der Form;
- Zusätzliche Entlüftungssteigrohre über geschlossenen Hohlraumbereichen.
Jedoch, Das Formen mit grünem Sand weist ebenfalls Einschränkungen auf. Weil die Form eine relativ geringe Steifigkeit und eine mäßige Dimensionsstabilität aufweist, Die typische Maßgenauigkeit liegt bei ca CT9 - CT11 nach Gusstoleranznormen.
Zusätzlich, Die relativ langsamen und unkontrollierten Abkühleigenschaften von Grünsandformen erhöhen das Risiko von Schrumpfungsfehlern in dicken Nabenabschnitten.
daher, Grüner Sand wird im Allgemeinen nicht für hochbelastbare Radnaben aus duktilem Gusseisen bevorzugt, die eine strenge Ultraschallprüfung oder eine hohe Ermüdungsfestigkeit erfordern.
Selbsthärtender Harzsandformteil für große und leistungsstarke Radgussteile
Für große Radnaben, Hochleistungsschwungräder, Eisenbahnkomponenten, und Gussteile, die eine strenge zerstörungsfreie Prüfung erfordern, Selbsthärtender Harzsand ist die bevorzugte Formtechnologie.
Im Gegensatz zu grüner Sand, Harzsand erreicht Formfestigkeit durch chemische Bindung zwischen Harz und Härter, Dies ermöglicht die Herstellung großer und komplexer Formen ohne externe Verdichtungsausrüstung.
Zu den typischen Materialien gehören::
- 70/140 Mesh-Quarzsand;
- Ceramsite-Sand für verbesserte thermische Stabilität;
- Furanharz- oder alkalische Phenolharzsysteme.
Das Harzzugabeverhältnis wird im Allgemeinen auf ungefähre Werte eingestellt 1.0%–1,4 %, Dabei wird die Härterdosierung entsprechend angepasst:
- Umgebungstemperatur;
- Luftfeuchtigkeit;
- Erforderliche Aushärtegeschwindigkeit;
- Anforderungen an den Produktionszyklus.
Harzsand bietet mehrere wichtige Vorteile für Rad- und Scheibengussteile:
Verbesserte Maßgenauigkeit
Die hohe Steifigkeit und Stabilität von Harzsandformen ermöglichen eine Maßgenauigkeit von annähernd CT8–CT9, Das ist deutlich besser als herkömmliche Grünsandformteile.
Dies ist besonders wichtig für rotierende Komponenten, bei denen Maßabweichungen auftreten können:
- Balance-Leistung;
- Wellenausrichtung;
- Bearbeitungszugabe;
- Lebensdauer.
Bessere Kapazität für komplexe Kerne
Große Radgussteile erfordern oft innere Hohlräume, Befestigungslöcher, oder komplexe Hubstrukturen. Harzsand ermöglicht die Herstellung von:
- Große Kernbaugruppen;
- Dünne und komplexe Sandkerne;
- Präzise interne Passagen.
Dadurch eignet es sich hervorragend für kundenspezifische Anwendungen, einteilig, und Small-Batch-Produktion.
Höhere Oberflächenqualität
Die glattere Oberfläche des Formhohlraums verringert sich:
- Sandhaftung;
- Oberflächenrauheit;
- Reinigungsaufwand;
- Bearbeitungszugabe.
Jedoch, Harzsand bringt auch gewisse Herausforderungen mit sich.
Denn Harzbindemittel erzeugen beim Gießen mehr Gas, Eine unsachgemäße Prozesssteuerung kann dazu führen:
- Unter der Oberfläche liegende Lunker;
- Gasporosität;
- Kohlenstoffbedingte Mängel.
Zusätzlich, Harzsandformen weisen im Vergleich zu Grünsand eine höhere Steifigkeit und eine geringere Kollabierbarkeit auf. Für dickwandige Gussteile, Eine eingeschränkte Kontraktion kann das Risiko erhöhen:
- Thermische Belastung;
- Heißes Knacken;
- Restspannungskonzentration.
daher, Harzsandverfahren erfordern eine sorgfältige Abstimmung der Formstärken, Riser -Design, und Kühlsteuerung.
Formbeschichtungstechnologie
Die Formbeschichtung spielt eine wesentliche Rolle bei der Verbesserung der Oberflächenqualität und der Vermeidung von Gussfehlern, insbesondere für Rad- und Scheibenkomponenten mit großen heißen Abschnitten und komplexen Übergängen.
Der Hauptzweck von Beschichtungen besteht darin, eine Schutzbarriere zwischen geschmolzenem Metall und der Sandform zu schaffen, reduzieren:
- Eindringen von Sand;
- Metall-Form-Reaktion;
- Einbrennfehler;
- Oberflächenrauheit.
Unterschiedliche Materialien erfordern unterschiedliche Beschichtungssysteme.
Für Radgussteile aus Grauguss, Beschichtungen auf Graphitbasis werden üblicherweise aufgetragen, weil Graphit diese Eigenschaften bietet:
- Gute thermische Stabilität;
- Reduzierte Metalldurchdringung;
- Verbesserte Oberflächenbeschaffenheit.
Für Sphäroguss und dickwandige Gussteile, Zirkonpulverbeschichtungen auf Alkoholbasis werden aufgrund ihrer Eigenschaften im Allgemeinen bevorzugt:
- Hohe Feuerfestigkeit;
- Hervorragende Beständigkeit gegen Erosion durch geschmolzenes Eisen;
- Starker Schutz an thermischen Hotspots.
Ein typisches Verfahren umfasst:
- Erster Beschichtungsauftrag zur Abdeckung der gesamten Hohlraumoberfläche;
- Vollständiges Trocknen, um Feuchtigkeit zu entfernen;
- Zweiter Beschichtungsauftrag für verbesserten Schutz;
- Endkontrolle vor der Formmontage.
Bei unzureichender Trocknung kann beim Gießen zusätzliches Gas entstehen, während eine übermäßige Beschichtungsdicke die Durchlässigkeit verringern und die Gussqualität beeinträchtigen kann.
Entlüftungssystemdesign für Rad- und Scheibensandformen
Das Gasmanagement ist ein entscheidender Aspekt beim Gießen von Rädern und Scheiben, da ihre Rotationsgeometrie auf natürliche Weise Gasansammlungszonen erzeugt.
Ein ordnungsgemäß konzipiertes Entlüftungssystem umfasst normalerweise Folgendes::
| Entlüftungsmaßnahme | Typisches Design | Funktion |
| Entlüftungsnuten an der Trennfläche | Etwa ringförmige Rillen 0.4 mm × 6 mm | Bietet Gasaustrittskanäle entlang der Formschnittstelle |
| Nabenentlüftungsstangen | Entlüftungslöcher oder -stangen mit einem Durchmesser von 8–12 mm an der Nabenoberseite | Gibt konzentriertes Gas aus dicken Abschnitten frei |
| Kernentlüftungssystem | Entlüftungsschnüre oder poröse Kanäle in Sandkernen | Leitet innere Kerngase aus der Form heraus |
| Auspufferhöhungen | Befindet sich an den höchsten Stellen des Gussteils | Verbessert die Füllstabilität und verhindert Gaseinschlüsse |
Ein effektives Entlüftungsdesign muss ein Gleichgewicht wahren: Eine unzureichende Entlüftung führt zu Gasdefekten, während eine übermäßige Entlüftung die Form schwächen oder das Risiko einer Metallpenetration erhöhen kann.
4. Anschnittsystemdesign für Rad- und Scheibengussteile
Das Angusssystem spielt eine entscheidende Rolle bei der Bestimmung der inneren Qualität, Dimensionsstabilität, und mechanische Leistung von Rad- und Scheibengussteilen.
Aufgrund ihrer typischen Rotationsgeometrie – mit massiver Nabe, relativ dünne Bahnabschnitte, und ein dünnerer Außenrand – der Füllvorgang muss sorgfältig kontrolliert werden, um Turbulenzen zu vermeiden, Oxidmitnahme, kalte Schlangen, unvollständige Füllung, und ungleichmäßige Temperaturverteilung.
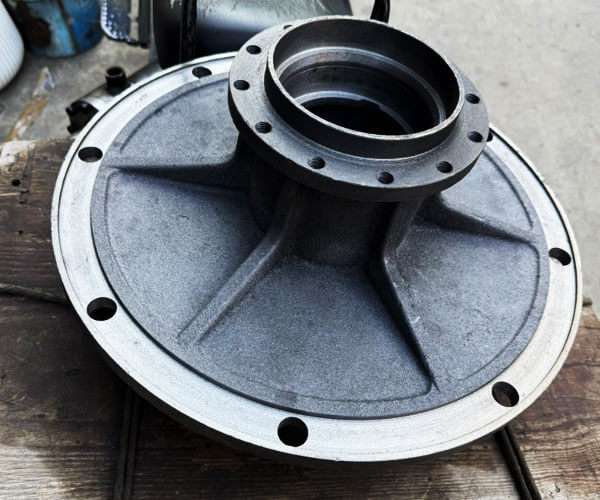
Zentrales Top-Gating-System: Einfaches Layout mit starker Richtungsverfestigungsfähigkeit
Das zentrale obere Angusssystem ist eine der traditionellen Lösungen für Schwungräder und relativ einfache scheibenförmige Gussteile.
In diesem Design, geschmolzenes Metall tritt vom zentralen Nabenbereich ein und fließt durch den Stegabschnitt radial nach außen zum Rand.
Diese Anordnung sorgt für einen natürlichen Temperaturgradienten, da die zentrale Nabe während des Füllens und Erstarrens heißer bleibt als der äußere Rand.
In Kombination mit richtig gestalteten Tragegurten, Das System kann eine gerichtete Erstarrung von den dünneren Außenabschnitten zur Nabe hin fördern, Dies ermöglicht die Versorgung des zentralen Hotspots.
Jedoch, Die zentrale Fütterungsposition schafft auch mehrere potenzielle Probleme.
Die kontinuierliche Einwirkung von geschmolzenem Hochtemperaturmetall auf den Nabenbereich erhöht die thermische Konzentration der Nabe, Dies kann den Hotspot vergrößern und das Risiko von Lunkerbildung oder Mikroporosität erhöhen.
Zusätzlich, Der direkte Aufprall des Metallstroms in der Mitte kann während der ersten Füllphase Turbulenzen erzeugen, die Möglichkeit der Bildung eines Oxidfilms und der Mitnahme von Schlacke steigt.
Für eine verbesserte Leistung, Moderne Designs enthalten oft Keramikschaumfilter im Gießbecken, Erweitern Sie mehrere radiale Anschnitte von der Mitte aus, und passen Sie die Strömungsrichtung an, um einen direkten Metallaufprall auf dünne Bahnbereiche zu verhindern. Diese Modifikationen tragen dazu bei, Turbulenzen zu reduzieren und die innere Sauberkeit zu verbessern.
Ringschlitz-Seitenanschnittsystem: Bevorzugte Lösung für Bremsscheiben und rotierende Präzisionsteile
Für Bremsscheiben, Bremstrommeln, und andere Komponenten, die eine hervorragende Maßgenauigkeit und dynamische Ausgewogenheit erfordern, Der seitliche Anschnitt mit ringförmigem Schlitz gilt weithin als eine der effektivsten Lösungen.
In dieser Konfiguration, um den Nabenbereich herum ist eine kreisförmige Kufe angeordnet, mit mehreren schmalen Einschnitten, die gleichmäßig über den Umfang verteilt sind.
Geschmolzenes Metall dringt aus mehreren Richtungen gleichzeitig in den Formhohlraum ein, Es entsteht ein ausgewogenes Füllbild.
Der große Vorteil dieses Systems liegt in der Möglichkeit, eine gleichmäßige Temperaturverteilung über den gesamten Umfang zu erreichen.
Da die Metallschmelze nahezu gleichzeitig verschiedene Bereiche des Gussstücks erreicht, Wärmegradienten werden minimiert, Reduzierung der Eigenspannung, Verzerrung, und Rundheitsabweichung.
Durch das relativ sanfte Füllverhalten werden zudem Turbulenzen im Vergleich zum Direktgießen von oben reduziert. Geringere Turbulenzen bedeuten weniger Oxidation, weniger eingeschlossene Einschlüsse, und verbesserte Oberflächenqualität.
Dadurch eignet sich das Design besonders für Bremskomponenten, bei denen die Bearbeitungszugabe begrenzt ist und die Maßhaltigkeit von entscheidender Bedeutung ist.
Das ringförmige Angusssystem unterstützt außerdem eine gleichmäßigere Erstarrung zwischen den Naben, Web, und Außenrand.
In Kombination mit richtig positionierten Steigern und Kühlschränken, Es kann Schrumpffehler in Bereichen mit erheblichen Wandstärkenschwankungen wirksam kontrollieren.
Bodenanschnittsystem: Hochwertige Füllung für hochbelastbare Radnaben
Für große und schwere Radnaben, Antriebsräder, und hochbelastete Industriekomponenten, Um eine möglichst hohe Füllqualität zu erreichen, wird häufig eine Bodenanspritzung gewählt.
In einem Bottom-Gating-System, geschmolzenes Metall tritt aus dem unteren Bereich des Formhohlraums ein und steigt allmählich nach oben.
Die Metalloberfläche bleibt beim Befüllen relativ stabil, Spritzer deutlich reduziert, Luftrainment, und sekundäre Oxidation.
Der Hauptvorteil dieser Methode ist die hervorragende Flusskontrolle. Weil das geschmolzene Metall sanft aufsteigt und nicht vertikal fällt, die Gefahr turbulenter Strömungen und Sanderosion wird deutlich reduziert.
Dies ist besonders wichtig für große Gussteile, bei denen selbst geringe Mengen an Oxideinschlüssen oder Sandpartikeln die Ermüdungsfestigkeit erheblich beeinträchtigen können.
Jedoch, Auch die Füllung von unten hat ihre Grenzen. Da die oberen Bereiche des Gussteils zuletzt gefüllt werden, Ihre Temperatur kann sinken, bevor eine vollständige Fütterung erfolgt.
daher, Bodenanschnitte müssen sorgfältig mit effizienten Steigsystemen kombiniert werden, Isolierhülsen, und externe Kühlvorrichtungen, um einen ausreichenden Vorschubdruck aufrechtzuerhalten und die Schrumpfung in dicken Nabenabschnitten auszugleichen.
Allgemeine Designrichtlinien für effiziente Angusssysteme
Unabhängig von der spezifischen Gating-Konfiguration, Bei der Konstruktion von Rad- und Scheibengussteilen sollten mehrere Grundprinzipien beachtet werden.
Ein geschlossenes oder halbgeschlossenes Angusssystem wird im Allgemeinen bevorzugt, da es Turbulenzen reduziert und die Schlackentrennung verbessert.
Die typische Querschnittsbeziehung zwischen Anguss, Läufer, und ingate ist ungefähr:
Anguss : Läufer : Wie wäre es mit = 1 : 1.2 : 0.8–1
Dieses Verhältnis trägt dazu bei, eine stabile Metallgeschwindigkeit aufrechtzuerhalten und gleichzeitig übermäßige Turbulenzen zu vermeiden.
Horizontale Rinnen sollten über den letzten Anschnitt hinaus verlängert werden, um Schlackensammelzonen zu bilden, Dadurch bleiben Verunreinigungen vom Gusshohlraum fern.
Um die Sauberkeit der Schmelze weiter zu verbessern, werden häufig Keramikschaumfilter in das Angusssystem eingebaut.
Auch die Angussform ist wichtig. Fächerförmig, Schlitz, oder tangentiale Anschnitte werden häufig für Rad- und Scheibengussteile verwendet, da sie das geschmolzene Metall allmählich verteilen und den direkten Einfluss auf die Formoberflächen reduzieren.
Letztlich, Das effektivste Angussdesign ist eines, das Erfolge bringt glatte Füllung, kontrollierter Wärmefluss, und fortschreitende Erstarrung von dünnen Abschnitten zu Zufuhrquellen.
Durch die Optimierung der Beziehung zwischen Gating, Riser, Schüttelfrost, und Gussgeometrie, Hersteller können die Schrumpfporosität erheblich reduzieren, Einschlüsse, Verformung, und andere häufige Mängel an Rad- und Scheibengussteilen.
5. Design des Fütterungssystems: Aufsteiger und Schüttelfrost
Das Zuführsystem ist ein entscheidender Faktor bei der Bestimmung der inneren Qualität von Rad- und Scheibengussteilen.
Aufgrund ihrer typischen Struktur – große Naben, dünnere Bahnen, und Außenfelgen – diese Komponenten weisen erhebliche Unterschiede in der Querschnittsdicke auf.
Während der Erstarrung, Der dicke Nabenbereich bleibt länger flüssig und erfährt eine stärkere Volumenschrumpfung, Dadurch ist es sehr anfällig für Lunker und Mikroporosität.
Riser-Design für Rad- und Scheibengussteile
Der Nabenbereich ist normalerweise das Hauptspeiseziel, da er die größte thermische Masse im Gussstück darstellt.
Steigrohre werden normalerweise über oder in der Nähe der Nabe positioniert, um während der Endphase der Erstarrung flüssiges Metall bereitzustellen.
Für Radgussteile aus Grauguss (EN-GJL-250, EN-GJL-300), Gewöhnlich wird eine gerichtete Erstarrung angewendet.
Zylindrische oder ovale Tragegurte werden an Hotspots der Nabe angebracht, und ihr Modul ist höher als der der Einzugszone ausgelegt, um sicherzustellen, dass das Steigrohr später als das Gussstück gefriert.
Für Radgussteile aus Sphäroguss (EN-GJS-450-10, EN-GJS-600-3), Die Graphitausdehnung während der eutektischen Erstarrung sorgt für eine teilweise Selbstspeisungsfähigkeit.
daher, ein übermäßiges Steigrohrvolumen wird vermieden. Moderne Konstruktionen kombinieren normalerweise kleinere isolierte Steigrohre mit Kühlkörpern, um die Gussausbeute zu verbessern und gleichzeitig die innere Festigkeit beizubehalten.
Für hochbelastbare Radnaben mit dicken Profilen, Isolierte Steigrohre oder exotherme Steigrohre werden häufig verwendet, um die Zuführzeit zu verlängern und Schrumpffehler zu reduzieren.
Kühlanwendung und Erstarrungskontrolle
Kühle werden verwendet, um die lokale Abkühlung zu beschleunigen und das Erstarrungsmuster zu steuern.
Durch die Erhöhung der Wärmeauskopplung in ausgewählten Bereichen, Kühle reduzieren die Größe heißer Stellen und fördern die gerichtete Erstarrung zum Steigrohr hin.
Für Rad- und Scheibengussteile, Schüttelfrost wird hauptsächlich herumgelegt:
- Nabenseitenwände, an denen thermische Konzentration auftritt.
- Übergangsbereiche vom Hub zum Web.
- Lokale Dickstellen mit hohem Schrumpfrisiko.
Jedoch, Die Kühlplatzierung muss sorgfältig optimiert werden. Übermäßige Abkühlung an dünnen Randbereichen kann zu einer vorzeitigen Erstarrung führen, was zu Fehlläufen führt, kalte Schlangen, oder ungleichmäßige Härte.
daher, Abkühlungen werden in dünnen Schnitten im Allgemeinen vermieden, es sei denn, es ist eine spezifische Kontrolle der Mikrostruktur erforderlich.
Das effektivste Fütterungsdesign ist normalerweise eine Kombination aus Isolierte Steigleitungen und richtig positionierte Kühlelemente, Dabei steuern Kühlelemente den Wärmefluss, während Steigleitungen für den endgültigen Schrumpfungsausgleich sorgen.
Häufige Fütterungsfehler und Lösungen
Eine unsachgemäße Zufuhrkonstruktion kann zu mehreren typischen Gussfehlern führen:
| Defekt | Hauptursache | Optimierungsmethode |
| Schrumpfhohlraum | Unzureichende Flüssigkeitszufuhr an Naben-Hotspots | Erhöhen Sie die Effizienz des Steigrohrs oder verbessern Sie die Isolierung |
| Mikroporosität | Schlechte Erstarrungsrichtung und schlechter Vorschubdruck | Optimieren Sie Kälte und Temperaturgradient |
| Heißes Knacken | Übermäßige thermische Spannung zwischen dicken und dünnen Abschnitten | Gleichen Sie die Abkühlgeschwindigkeit aus und verbessern Sie die Fütterungsanordnung |
| Geringe Gussausbeute | Übergroße Tragegurte | Optimieren Sie die Steigrohrgröße durch Prozesssimulation |
6. Schmelzen, Nodularisierungs- und Impfverfahren für Radgussteile aus duktilem Eisen
Sphäroguss wird häufig für schwere Rad- und Scheibengussteile verwendet, da es eine hervorragende Festigkeitskombination bietet, Zähigkeit, Ermüdungsbeständigkeit, und Verschleißleistung.
Im Vergleich zu Grauguss, Sphäroguss enthält kugelförmige Graphitknötchen, die die Spannungskonzentration deutlich reduzieren und die mechanischen Eigenschaften verbessern.
Jedoch, Um eine stabile Qualität von duktilem Gusseisen zu erreichen, ist eine präzise Kontrolle des Schmelzens erforderlich, Magnesiumbehandlung, und Impfprozesse.
Schmelzprozess und chemische Kontrolle
Der Schmelzprozess bildet die Grundlage für die Qualität von Sphäroguss.
Elektrische Induktionsöfen werden häufig verwendet, da sie eine genaue Kontrolle der Temperatur und der chemischen Zusammensetzung ermöglichen.
Zu den typischen Sphärogusssorten für Radgussteile gehören::
- EN-GJS-450-10
- EN-GJS-600-3
Ein typischer Bereich der chemischen Zusammensetzung ist:
| Element | Typische Reichweite (%) | Funktion |
| Kohlenstoff (C) | 3.5–3,8 | Fördert die Graphitbildung |
| Silizium (Und) | 2.3–2,8 | Verbessert die Graphitisierung |
| Mangan (Mn) | ≤ 0,4 | Stärkt die Matrix |
| Schwefel (S) | ≤0,025 | Muss vor der Mg-Behandlung kontrolliert werden |
| Phosphor (P) | ≤ 0,03 | Verhindert Versprödung |
| Magnesium (Mg) | 0.035–0,060 Rest | Bildet kugelförmigen Graphit |
Typische Temperaturregelung:
- Zapftemperatur: 1500–1550°C
- Temperatur gießen: 1360–1420°C
Eine strenge Kontrolle von Schwefel und Phosphor ist unerlässlich, da übermäßige Mengen die Knötchenbildung und die mechanische Leistung beeinträchtigen.
Behandlung der Magnesium-Knötchenbildung
Die Magnesiumbehandlung ist der Schlüsselschritt, der Graphit von Flocken in kugelförmige Knötchen umwandelt. Bei der gebräuchlichsten Methode wird geschmolzenem Eisen eine Magnesium-Ferrosilizium-Legierung zugesetzt.
Während der Behandlung, Magnesium reagiert mit Schwefel und Sauerstoff, eine starke Reaktion hervorrufen.
Richtige Kontrolle der Behandlungstemperatur, Legierungszusatz, und die Magnesiumrückgewinnung ist notwendig, um stabilen Kugelgraphit zu erhalten.
Eine schlechte Nodularisierung kann dazu führen:
- Bildung von Vermikulargraphit.
- Reduzierte Zugfestigkeit und Dehnung.
- Geringere Ermüdungsfestigkeit.
Eine hochwertige Sphärogussstruktur sollte vorhanden sein:
- Hohe Graphitknötchenbildung.
- Gleichmäßige Graphitverteilung.
- Kontrollierte Knotengröße.
- Geeignete ferritische/perlitische Matrix entsprechend den Leistungsanforderungen.
Impfung und Graphitveredelung
Die Impfung verbessert die Graphitkeimbildung und stabilisiert die endgültige Mikrostruktur. Sie wird normalerweise in zwei Schritten durchgeführt: Erstimpfung während des Abstichs und Sekundärimpfung während des Gießens.
Calciumhaltige Impfmittel auf Ferrosiliciumbasis, Barium, oder Zirkonium werden häufig verwendet.
Eine wirksame Impfung hilft:
- Erhöhen Sie die Anzahl der Graphitknötchen.
- Karbidbildung reduzieren.
- Verbessern Sie die mechanischen Eigenschaften.
- Erzielen Sie eine gleichmäßige Härteverteilung.
Für große Radgussteile, Die Impfung ist besonders wichtig, da eine langsame Abkühlung in Sandformen zu grobem Graphit und verringerter Festigkeit führen kann.
7. Shakeout, Kühl- und Wärmebehandlungsprozess
Die Marktbereinigung, Kühlung, und Wärmebehandlungsstufen spielen eine wichtige Rolle bei der Aufrechterhaltung der Maßhaltigkeit, mechanische Eigenschaften, und langfristige Betriebszuverlässigkeit von Rad- und Scheibengussteilen.
Allerdings ist der Gießvorgang nach der Erstarrung abgeschlossen, unsachgemäße Handhabung beim Abkühlen oder vorzeitiges Entformen kann zu Eigenspannungen führen, Verzerrung, und sogar knacken, insbesondere bei Bauteilen mit großem Durchmesser, ungleichmäßige Wandstärke, und strenge Gleichgewichtsanforderungen.
Kontrolle der Ausschüttel- und Haltezeit
Nach dem Gießen und Erstarren, Gussteile müssen ausreichend lange in der Sandform verbleiben, bevor sie herausgeschüttet werden.
Die Sandform sorgt für Wärmeisolierung und ermöglicht ein allmähliches Abkühlen des Gussstücks, Reduzierung der Temperaturgradienten zwischen dicken und dünnen Abschnitten.
Durch eine vorzeitige Ausrüttelung wird dieser Wärmeschutz zu früh aufgehoben, Dies führt zu einer ungleichmäßigen Kühlung und erhöht das Risiko von:
- Nabenverformung durch thermische Restspannung.
- Bahnverzerrung und Planheitsverlust.
- Oberflächenrisse in stark beanspruchten Bereichen.
Die erforderliche Haltezeit hängt hauptsächlich von der Gussstückgröße ab, Wandstärke, Materialtyp, und Schimmeleigenschaften.
Typische Haltezeiten sind:
| Casting -Typ | Empfohlene Haltezeit |
| Kleine Rad- und Scheibengussteile | ≥ 30 Minuten |
| Mittlere Radnaben und Schwungräder | 60–90 Minuten |
| Große und robuste Radgussteile | 90–120 Minuten oder länger |
Für große Sphärogussräder, Eine längere Abkühlung innerhalb der Form wird häufig bevorzugt, da eine langsame Abkühlung dazu beiträgt, Wärmegradienten zu reduzieren und die Dimensionsstabilität zu verbessern.
Nach dem Shakeout, Gussteile sollten sorgfältig gehandhabt werden. Große Rad- und Scheibengussteile sollten nicht gestapelt oder auf unebenen Untergründen platziert werden, da ihr Eigengewicht zu bleibenden Biegeverformungen führen kann, während sich das Metall noch bei erhöhter Temperatur befindet.
Kontrollierte Kühlung nach dem Ausschütteln
Nach der Entformung, Rad- und Scheibengussteile sollten unter kontrollierten Bedingungen weiter abkühlen.
Schnelle Kühlung, insbesondere für großflächige Sphärogussteile, kann zu übermäßiger thermischer Belastung zwischen den Naben- und Felgenbereichen führen.
Zu den ordnungsgemäßen Kühlpraktiken gehört::
- Vermeiden Sie eine Zwangskühlung mit Wasser oder starken Luftströmen.
- Ermöglicht die natürliche Abkühlung der Gussteile in einer kontrollierten Umgebung.
- Gleichmäßige Stützung der Gussteile, um Schwerkraftverzerrungen vorzubeugen.
Für Sphärogussräder, Die kontrollierte Kühlung beeinflusst auch die endgültige Mikrostruktur.
Langsames Abkühlen fördert das Graphitwachstum und reduziert die Bildung unerwünschter Karbide, während übermäßige Abkühlraten die Härte erhöhen und die Zähigkeit verringern können.
Wärmebehandlung zum Stressabbau
Beim Gießen entstehen Eigenspannungen, da sich verschiedene Abschnitte beim Abkühlen unterschiedlich schnell zusammenziehen.
Die dicke Nabe, dünnes Netz, und der äußere Rand erfahren ein unterschiedliches thermisches Kontraktionsverhalten, Dies führt zu inneren Spannungen, auch wenn keine sichtbaren Mängel vorliegen.
Für hochpräzise Radkomponenten, insbesondere Bremsscheiben, Antriebsräder, und große Hubs, Vor der Bearbeitung wird üblicherweise ein Spannungsarmglühen durchgeführt.
Ein typischer Stressabbauprozess umfasst:
- Heiztemperatur: 500–550°C
- Haltezeit: bestimmt durch Gussdicke und Gewicht
- Kontrollierte Ofenkühlung zur Minimierung neuer thermischer Spannungen
Diese Behandlung reduziert die Eigenspannung und verbessert die Bearbeitungsstabilität. Ohne Stressabbau, Gussteile können sich bei der Grob- oder Endbearbeitung verformen, da durch den Materialabtrag innere Spannungen freigesetzt werden.
8. Abschluss
Das Sandgießen von Rad- und Scheibenkomponenten ist ein hochspezialisierter Prozess, der eine sorgfältige Abstimmung zwischen den Formenkonstruktionen erfordert, Gating-Technologie, Fütterungsstrategie, Metallurgie, und Kühlsteuerung.
Der Schlüssel zur Herstellung hochwertiger Radgussteile liegt nicht nur in der vollständigen Füllung, sondern die Steuerung des gesamten Wärme- und Flüssigkeitsströmungsprozesses:
- Auswahl der richtigen Gussrichtung;
- Gestaltung stabiler und sauberer Abfüllsysteme;
- Verwalten thermischer Hotspots im Hub;
- Anwendung wirksamer Riser und Chills;
- Kontrolle der Sphärogussmetallurgie;
- Verwendung simulationsbasierter Optimierung.
Mit ausgefeilten Sandgussverfahren, Hersteller können große und komplexe Rad- und Scheibengussteile mit hervorragenden mechanischen Eigenschaften herstellen, Maßhaltigkeit, und langfristige Betriebszuverlässigkeit für anspruchsvolle Industrieanwendungen.
LangHe – Professioneller kundenspezifischer Hersteller von Rad- und Scheibengussteilen in China
LangHe ist ein Profi Chinesischer Hersteller, der sich auf kundenspezifische Rad- und Scheibengussteile spezialisiert hat, Bereitstellung hochwertiger Gusslösungen für industrielle rotierende Komponenten, inklusive Schwungräder, Bremsscheiben, Radnaben, Riemenscheiben, Zahnscheiben, Bremstrommeln, und schwere Maschinenteile.
Mit umfangreicher Erfahrung in den Sandguss- und Harzsandgusstechnologien, LangHe unterstützt Kunden vom ersten Gussdesign über die Prozessoptimierung bis hin zur Produktion, Bearbeitung, Inspektion, und Endlieferung.
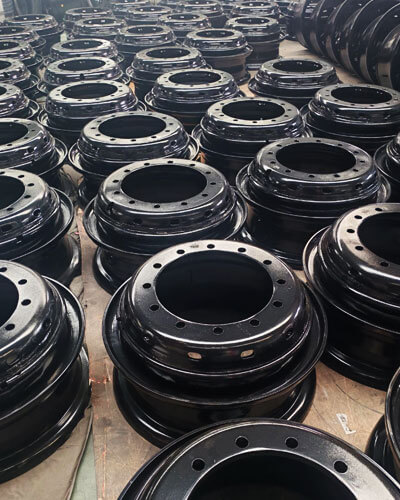
LangHe fertigt Rad- und Scheibengussteile aus einer breiten Materialpalette, einschließlich Grauguss, duktiles Eisen, Kohlenstoffstahl, Legierungsstahl, und Edelstahl, Erfüllung der Anforderungen der Automobilindustrie, Industrieausrüstung, Energie, Transport, und schwere Maschinenanwendungen.
Durch strenge Qualitätskontrolle, fortschrittliche Fertigungsmöglichkeiten, und maßgeschneiderte technische Unterstützung, LangHe liefert langlebig, kostengünstig, und anwendungsspezifische Gießlösungen für Kunden weltweit.
Als Vertrauensperson Hersteller von kundenspezifischen Rad- und Scheibengussteilen in China, LangHe setzt sich dafür ein, Kunden weltweit dabei zu helfen, eine höhere Produktzuverlässigkeit zu erreichen, optimierte Wurfleistung, und reduzierte Herstellungskosten durch professionelles Guss-Know-how und kontinuierliche Prozessinnovation.
Kontaktieren Sie uns für maßgeschneiderte Präzisionsgussteile.

