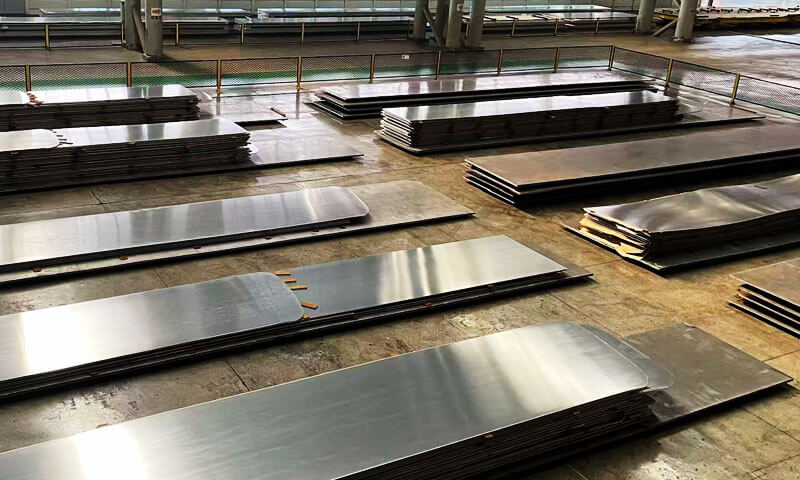
Gussteile für schwere Geräte sind Struktur- und Funktionskomponenten, die durch Gießen von geschmolzenem Metall in Formen hergestellt werden, um Teile zu schaffen, die komplexe Geometrien kombinieren, hohe mechanische Stärke, und kostengünstige Produktion im großen Maßstab.
Sie sind in Branchen wie dem Baugewerbe unverzichtbar, Bergbau, Landwirtschaft, Schiene, Meer und Energie.
Richtige Materialauswahl, Casting -Prozess, thermische und mechanische Nachbearbeitung, und eine strenge Qualitätskontrolle bestimmen die Lebensdauer und die Lebenszykluskosten.
1. Was sind Gussteile für schwere Geräte?
Gussteile für schwere Geräte sind endkonturnahe metallische Bauteile, die durch Gussverfahren hergestellt werden (Z.B., Sandguss, Casting verloren, Investitionskaste, zentrifugales Casting) bestimmt für den strukturellen oder funktionellen Lastaufnahmedienst in mobilen oder stationären Schwermaschinen.

Besondere Merkmale
- Größe & Skala. Die Massen liegen typischerweise im Bereich von mehreren zehn Kilogramm (Z.B., kompakte Getriebegehäuse ≈ 50 kg) bis zu vielen Tonnen (große Rahmen und Mühlengehäuse für Bergbaufahrzeuge – Dutzende bis Hunderte Tonnen).
Längenmaße überschreiten bei großen Baugruppen häufig mehrere Meter. - Tragende Funktion. Diese Teile übertragen statische und dynamische Lasten (Biegen, Torsion, Axialkräfte und Stöße) und erfordern daher eine kontrollierte Kraftkombination, Zähigkeit und Steifigkeit.
Typische Komponenten sind Ausleger, Rahmen, Gehäuse, Kupplungen und Naben. - Umweltverträglichkeit. Konzipiert für Staubbelastung, Feuchtigkeit, korrosive Chemikalien (Düngemittel, Salze),
Schleifmittel und große Temperaturbereiche (Beispiel-Servicefenster: −40 °C bis +150 ° C; Extreme erfordern möglicherweise spezielle Legierungen oder einen Oberflächenschutz). - Design-Kompromiss – Kosten vs. Haltbarkeit. Gussteile sind in der Herstellung pro Teil oft teurer als einfache Schweißkonstruktionen, bieten aber eine integrierte Geometrie,
Weniger Montagen und Eliminierung von Schweißnähten (häufige Orte, an denen Risse entstehen), Dies führt zu einer längeren Feldlebensdauer und niedrigeren Gesamtbetriebskosten für viele Hochleistungsanwendungen.
Repräsentative Leistungsziele (typisch, per Antrag)
- Zugfestigkeit (Rm): Strukturgussteile: ≥ 400 MPA (üblich für Sphäroguss, mittelfeste Gussstähle);
Hochstress-Komponenten (Kranhaken, Augen heben): bis zu 700–900 MPa für abgeschreckt & gehärtete legierte Stähle. - Aufprallzählung (Charpy v): angeben absolute Energie bei Temperatur, Z.B., ≥ 20 J bei −20 °C (zitiert als „CVN ≥ 20 J @ −20 °C“), mit Abnahme nach ASTM E23 / ISO 148.
- Resistenz tragen: Definieren Sie entweder die Härte oder den standardisierten Verschleißtest; Z.B., Brinellhärte HB ≥ 200 für abriebfeste Bauteile, oder angeben ASTM G65 Grenzwerte für den Massenverlust von Sandgummirädern.
- Dimensionsstabilität / Toleranzen: Große Strukturgussteile werden normalerweise akzeptiert ±1–3 mm pro Meter abhängig von der Funktionskritikalität;
engere Toleranzen vorgeben (Z.B., ± 0,1–0,5 mm) Nur für Präzisionsmontageflächen nach der Fertigbearbeitung.
2. Markt & Anwendung von Gussteilen für schwere Geräte
Gussteile für schwere Ausrüstung dienen verschiedenen Schwerlastanwendungen:

- Konstruktion & Erdbewegung: Eimer, Booms, Kupplungen, Stiftgehäuse.
- Bergbau: Brechbacken, Schleifkörper, Mühlengehäuse.
- Landwirtschaft: Pflugschar, Ausrüstungsgehäuse, Traktorkomponenten.
- Schiene & Transport: Kupplungen, Bremskomponenten, LKW-Rahmen.
- Marine & Off-Shore-: Propeller Hubs, Pumpenhüllen, Ruderbestände.
- Stromerzeugung & Öl & Gas: Turbinengehäuse, Ventilkörper, Pumpenhüllen.
Jeder Sektor stellt unterschiedliche Anforderungen: Verschleißfestigkeit und Schlagzähigkeit im Bergbau; Korrosionsbeständigkeit im Marinebereich; Ermüdungsausdauer im Schienenverkehr; und enge Toleranzen und glatte Oberflächen in hydraulischen und rotierenden Geräten.
3. Gängige Materialauswahl – Gussteile für schwere Geräte
Gusseisen
- Graues Gusseisen (GI)
-
- Warum verwendet: Ausgezeichnete Dämpfung, gute Druckfestigkeit, niedrige Kosten, Einfaches Gießen für große, komplexe Formen.
- Typische Verwendungen: Maschinenbasen, Gehäuse, nichttragende Abdeckungen.
- Eigenschaften: Mäßige Zugfestigkeit, gute maschinabilität, schlechte Duktilität/Zähigkeit.
- Sphäroguss/Sphäroguss (Sg / Duktiles Eisen, ASTM A536)
-
- Warum verwendet: Kombination aus Festigkeit und Zähigkeit bei geringeren Kosten als Stahl; Graphitsphäroide verleihen Duktilität.
- Typische Verwendungen: Kupplungen, bestimmte Strukturgussteile, Getriebe, mittelschwere Komponenten.
- Eigenschaften: Gute Müdigkeitsbeständigkeit, Mit Vorsicht schweißbar, reagiert auf Austemperierung (Adi) für höhere Leistung.
- Verdichtetes Graphiteisen (CGI)
-
- Warum verwendet: Zwischen Grau- und Sphäroguss – bessere Festigkeit und Ermüdung als GI, bessere Wärmeleitfähigkeit als Sphäroguss.
- Typische Verwendungen: Motorblöcke, Strukturteile mit mittlerer Beanspruchung, bei denen Vibrationsdämpfung und Festigkeit erforderlich sind.
- Weißes Eisen & Legiertes Weißeisen
-
- Warum verwendet: Extrem hart und träge (oft durch Wärmebehandlung oberflächengehärtet), spröde, sofern nicht legiert/behandelt.
- Typische Verwendungen: Mühlenliner, Brechbacken, Einsätze mit hohem Abrieb (können als austauschbare Verschleißteile gegossen werden).
Gussstähle
- Kohlenstoff & Niedriglegierte Gussstähle (Z.B., ASTM A216 WCB, A350 L0 usw.)
-
- Warum verwendet: Höhere Zugfestigkeit und Zähigkeit als Eisen; besseres Schlag- und Ermüdungsverhalten; schweißbar und reparierbar.
- Typische Verwendungen: Strukturell, Druckgehäuse, Kranhaken, hochbelastete Rahmen.
- Legierter Gussstahl (Cr-Mo, In-cr-i, usw.)
-
- Warum verwendet: Maßgeschneidert für hohe Festigkeit, erhöhte Temperatur, Verschleiß- oder Schlagfestigkeit. Wärmebehandelbar für Kombinationen aus hoher Festigkeit und Zähigkeit.
- Typische Verwendungen: Gelöscht & vergütete Bauteile in hochbeanspruchten Anwendungen.
Spezielle Legierungen & Rostfrei
- Austenitische und ferritische rostfreie Gussteile (CF8/CF8M, ASTM A351 / A743)
-
- Warum verwendet: Korrosionsbeständigkeit (Meerwasser, Chemische Exposition), Gute Duktilität.
- Typische Verwendungen: Gehäuse pumpen, Meeresteile, Strukturteile in korrosiver Umgebung.
- Duplex & Superduplex (Z.B., 2205, 2507 Äquivalente)
-
- Warum verwendet: Höhere Festigkeit als austenitischer Edelstahl und überlegene Beständigkeit gegen Chlorid-Spannungskorrosionsrisse; Wird bei Korrosion verwendet + Kraft sind gefragt.
- Typische Verwendungen: Meerwasserausrüstung, Offshore-Komponenten.

- Hoher Nickelgehalt & hitzebeständige Legierungen (Hastelloy, Inconel, Legierung 20, usw.)
-
- Warum verwendet: Außergewöhnliche Korrosions- oder Hochtemperaturbeständigkeit; teuer – nur dort eingesetzt, wo es nötig ist.
- Typische Verwendungen: Chemische Verarbeitung, Stark korrosive Umgebungen, Hochtemperaturgehäuse.
Entwickelt & Zusammengesetzte Ansätze
- Austempered duktiles Eisen (Adi) - duktiles Eisen zu bainitischer Matrix verarbeitet (höhere Stärke + Resistenz tragen).
- Weißeisenauflagen, hart, Keramik-/Metallauskleidungen – wird verwendet, um Verschleißzonen eine sehr hohe Abriebfestigkeit zu verleihen und gleichzeitig die Gussmasse robuster und kostengünstiger zu halten.
- Funktional abgestufte oder Bimetall-Gussteile — Kombinieren Sie robustes Grundmetall mit Legierungen mit harter Oberfläche oder austauschbaren Verschleißeinsätzen.
Typische mechanische Eigenschaftsbereiche – illustrative Tabelle
Die Werte sind Richtwerte. Das endgültige Design muss zertifizierte MTR-/Testdaten und lieferantenspezifische Wärmebehandlungsergebnisse verwenden.
| Materielle Familie | Typischer Zug-Rm (MPA) | Verlängerung (%) | Typische Härte (Hb) | Typische Verwendung |
| Graues Gusseisen (ASTM A48) | 150–350 | 0.5–2 | 120–260 | Gehäuse, Basen |
| Duktiles Eisen (ASTM A536) | 400–700 | 2–18 | 140–260 | Strukturelle/mittelschwere Teile |
| Austempered duktiles Eisen (Adi) | 700–1.100 | 2–6 | 200–350 | Hohe Stärke + Teile tragen |
| Verdichtetes Graphiteisen (CGI) | 350–600 | 1–8 | 160–280 | Motorblöcke, strukturell |
| Weiß/legiertes weißes Eisen | 300–900 (spröde) | <1 | 400–700+ | Schleifvliese, Kiefer |
| Kohlenstoff-/niedriglegierter Stahlguss | 400–800 | 8–20 | 150–320 | Strukturell, Druckteile |
| Gelöscht & Gehärteter legierter Stahl | 700–1.300 | 8–18 | 250–450 | Hochbelastbare Haken, Wellen |
| Austenitischer Edelstahlguss (CF8/CF8M) | 450–700 | 20–45 | 120–250 | Korrosionsumgebungen |
| Duplex/Super-Duplex | 600–1.000 | 10–25 | 200–350 | Meerwasser, Off-Shore- |
4. Casting -Prozesse & Technologien
Die Auswahl des richtigen Gussverfahrens gehört zu den frühesten und folgenreichsten Entscheidungen bei der Herstellung von Komponenten für schwere Geräte.
Die Wahl bestimmt die erreichbare Geometrie, metallurgische Qualität, Oberflächenbeschaffung, Dimensionstoleranz, Werkzeugkosten und Vorlaufzeit – und es beeinflusst stark den nachgelagerten Bedarf an Wärmebehandlung, Bearbeitung und zerstörungsfreie Prüfung.
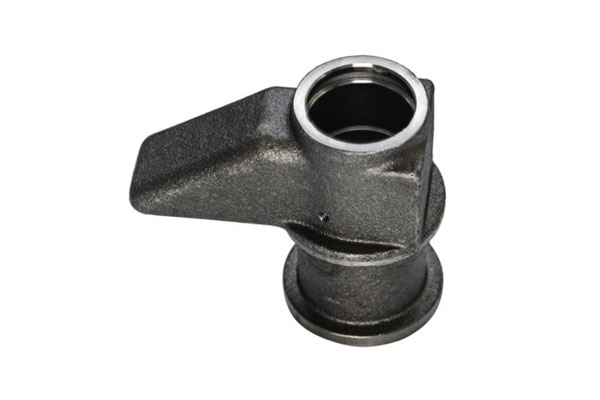
Schlüsselprozesstreiber
Bei der Auswahl einer Casting-Route, Wiegen Sie diese Haupttreiber ab?:
- Teilegröße und Gewicht (kg → Tonnen), und ob ein Stück oder mehrere Baugruppen benötigt werden.
- Geometriekomplexität (unterkuppelt, dünne Gespinste, innere Hohlräume).
- Materialfamilie (Eisen vs. Nichteisen; rostfrei, Duplex, Ni-Legierungen).
- Erforderliche mechanische Eigenschaften (Zähigkeit, Ermüdung, Verschleißzonen).
- Dimensionstoleranz & Oberflächenbeschaffung (Vergleich zwischen Guss- und fertig bearbeiteten Flächen).
- Produktionsvolumen & Einheitenkosten (Werkzeugabschreibung).
- Inspektion und metallurgische Sauberkeit Bedürfnisse (kritische Ermüdungs- oder Druckzonen).
- Umwelt, Energie- und Sicherheitsbeschränkungen (Emissionen, Sandgewinnung).
Grüner Sand (herkömmlicher Sand) Casting
- Wie es funktioniert: Die Muster werden in Sandformen gepresst, die mit Ton/organischen Bindemitteln gebunden sind; Kerne bilden innere Hohlräume.
- Materialien: Große Auswahl – Grauguss, duktiles Eisen, Stähle besetzen.
- Stärken: Niedrigste Werkzeugkosten, flexibel für sehr große Teile, leicht zu ändernde Muster. Ideal für Einzelstücke und kleine bis mittlere Mengen.
- Einschränkungen: Vergröserer Oberflächenfinish, größere Toleranzen, höheres Porositätsrisiko, wenn Anguss/Riser nicht optimiert ist.
- Typische Skalen & Metriken: Teilegewichte ab <10 kg zu 100+ Tonnen; Oberflächengüte ~Ra 6–20 µm (ca.); Dimensionstoleranz: ±1–5 mm/m (Anwendungsabhängig).
- Anwendungen: Große Gehäuse, Mühlensockel, LKW-Rahmen, sehr große Pumpengehäuse.
Schalenform (mit Harz beschichtetem Sand) Casting
- Wie es funktioniert: Auf erhitzten Mustern bildeten sich harzbeschichtete Sandschalen; zwei Hälften mit Kernen nach Bedarf zusammengesetzt.
- Materialien: Eisen und einige Stähle; Wird zunehmend bei Sphäroguss und bestimmten Stählen verwendet.
- Stärken: Höhere Maßgenauigkeit und feineres Oberflächenfinish als grüner Sand; dünnere Abschnitte möglich. Gut für mittlere Mengen.
- Einschränkungen: Höhere Werkzeugkosten als grüner Sand; geringere maximale Größe als grüner Sand.
- Typische Skalen & Metriken: Teilegewichte bis zu einigen Tonnen; Oberflächengüte ~Ra 1–6 µm; Toleranzen ±0,3–2 mm/m.
- Anwendungen: Ausrüstungsgehäuse, mittlere Strukturgussteile, Teile, die eine verbesserte Oberfläche benötigen.
Investitionskaste (Lost-Wachs)
- Wie es funktioniert: Wachsmuster(S) zu einem Baum zusammengebaut, Keramikschale mit rundem Muster, Wachs entfernt, Keramikschale, gebrannt und mit geschmolzenem Metall gefüllt.
- Materialien: Für Stähle und Edelstahl geeignet; weit verbreitet für Nichteisenmetalle (In, Cu, Al); Größere Gussteile sind mit Sonderaufbauten möglich.
- Stärken: Ausgezeichnetes Detail, Feines Oberflächenfinish, dünne Abschnitte, Nah-Netz-Form. Geringe Bearbeitung.
- Einschränkungen: Hohe Werkzeug- und Prozesskosten; traditionell für kleine bis mittlere Teile, wenn auch groß Investitionsgüsse sind mit Sonderausstattung möglich.
- Typische Skalen & Metriken: Gewichte von einigen Gramm bis zu einigen Tonnen; Oberflächengüte ~Ra 0,4–1,6 µm; Toleranzen ±0,05–0,5 mm.
- Anwendungen: Präzisionsgehäuse, komplexe rostfreie Teile, Komponenten, bei denen eine enge Geometrie und Oberflächenbeschaffenheit die Bearbeitung reduzieren.
Casting verloren
- Wie es funktioniert: EPS-Schaummuster in ungebundenem Sand platziert; Geschmolzenes Metall verdampft Schaum, den Hohlraum füllen.
- Materialien: Eisen und Nichteisen; attraktiv für endkonturnahe Eisenteile.
- Stärken: Eliminiert Kerne für komplexe interne Geometrie; geringere Werkzeugkosten vs. Investition; gut für komplexe große Gussteile.
- Einschränkungen: Zur Vermeidung von Gasdefekten ist eine Prozesskontrolle erforderlich; Oberflächenbeschaffenheit und Toleranz hängen von der Sandverdichtung ab.
- Typische Skalen & Metriken: mittlere bis große Teile (Zehntausende bis tausende Kilogramm); Oberflächengüte ähnlich Sandguss ~Ra 2–10 µm; Toleranzen ±0,5–2 mm/m.
- Anwendungen: Komplexe Gehäuse, Pumpengehäuse mit Innendurchgängen, Automobil- und Ausrüstungskomponenten, bei denen Kerne schwierig wären.
Zentrifugales Casting
- Wie es funktioniert: Geschmolzenes Metall wird in eine rotierende Form gegossen; Die Zentrifugalkraft verteilt das Metall und minimiert den Einschluss von Gas/Schlacke.
- Materialien: Breite Reichweite; Wird häufig für Bügeleisen verwendet, Stähle, Bronzen.
- Stärken: Dicht, solide Gussteile mit guten axialen mechanischen Eigenschaften (Hervorragend geeignet für Ringe, Buchsen, Ärmel). Geringe Einschlüsse/Porosität.
- Einschränkungen: Geometrie auf runde/achsensymmetrische Teile beschränkt; Werkzeugbau spezialisiert.
- Typische Skalen & Metriken: Ringe & Zylinder von kleinen Durchmessern bis zu mehreren Metern; ausgezeichnete innere Solidität; Toleranzen ±0,1–1 mm je nach Finish.
- Anwendungen: Zylindrische Komponenten: Lagerhülsen, Buchsen, Rohr, große Ringe und zylindrische Gehäuse.
Dauerform & Druckguss (überwiegend Nichteisenmetalle)
- Wie es funktioniert: Geschmolzenes Metall, das in wiederverwendbare Metallformen gegossen oder eingespritzt wird (Permanente Formen) oder Hochdruck-Kokillenguss.
- Materialien: Hauptsächlich Nichteisenmetalle (Al, Cu -Legierungen); einige Niederdruck-Dauerformen für bestimmte Stähle/Bronzen.
- Stärken: Hervorragende Oberflächenfinish, enge Toleranzen, schnelle Zykluszeiten für große Stückzahlen.
- Einschränkungen: Hohe Werkzeugekosten, nicht typisch für sehr große eisenhaltige Schwermaschinenteile.
- Typische Skalen & Metriken: kleine bis mittlere Teile; Oberflächengüte Ra 0,4–1,6 µm; Toleranzen ±0,05–0,5 mm.
- Anwendungen: Nicht-strukturelle Gehäuse, Komponenten, bei denen eine Gewichtsreduzierung durch Aluminium gewünscht ist.
Kontinuierliches Gießen (Upstream-Feed)
- Wie es funktioniert: Produziert Knüppel/Brammen für das anschließende Schmieden/Bearbeiten; Kein Endbearbeitungsprozess für wirklich schwere Bauteile, aber relevant für die Materialversorgung.
- Relevanz: Die Qualität der vorgelagerten Rohstoffe beeinflusst den Einschlussgehalt und die Legierungshomogenität für nachgelagerte Gießereien.
5. Wärmebehandlung & Thermische Verarbeitung
Wärmebehandlung ist der primäre Hebel, den Gießereien und Wärmebehandlungsbetriebe verwenden, um Mikrostrukturen im Gusszustand in die Kombinationen von umzuwandeln Stärke, Zähigkeit, Verschleißfestigkeit und Dimensionsstabilität erforderlich für Gussteile mit schweren Geräten.
Gängige Wärmebehandlungsverfahren und wann sie eingesetzt werden
Die unten aufgeführten Temperaturen und Zeiten sind typische technische Bereiche. Die endgültigen Zyklen müssen für die jeweilige Legierung validiert werden, Abschnittsgröße und Teilegeometrie ermittelt und im Prozessblatt des Lieferanten festgehalten.
Spannungsarmglühen (Stressrelief)
- Zweck: Reduzieren Sie Eigenspannungen durch Erstarrung, Grobbearbeitung oder Schweißen.
- Typischer Zyklus: Wärme zu ~500–700 °C, Zum Ausgleich gedrückt halten (Die Zeit hängt von der Schnittdicke ab), langsam abkühlen.
- Bei Verwendung: Standard nach schwerer Schruppbearbeitung oder Mehrlagenschweißen; vor der Endbearbeitung für Maßhaltigkeit.
- Wirkung: Reduziert die Verformungsausbeute ohne größere Mikrostrukturveränderung.
Normalisierung
- Zweck: Verfeinern Sie das grobe Korn im Gusszustand und homogenisieren Sie die Matrix, um die Zähigkeit zu verbessern und für das anschließende Anlassen/Abschrecken vorzubereiten.
- Typischer Zyklus: Wärme zu ~850–980 °C (oben Austenitisierung für Stähle), Luftkühlen, um das Korn zu verfeinern.
- Bei Verwendung: Gussstähle vor dem Abschrecken & Temperament, oder wenn die Gussmikrostruktur grob ist.
- Wirkung: Ergibt feineres Ergebnis, gleichmäßigere Ferrit-/Perlit-Mikrostruktur und Dimensionsstabilisierung.
Löschen & Temperament (Q&T)
- Zweck: Erzeugen Sie hohe Festigkeit und Zähigkeit für hochbeanspruchte oder ermüdungskritische Komponenten.
- Typischer Zyklus: Austenitisieren ~840–950 °C je nach Legierung → Abschrecken (Öl/Wasser/Polymer oder Gas) → Temperament ~450–650 °C um die erforderliche Zähigkeit/Härte zu erreichen.
- Bei Verwendung: Kranhaken, Hochbeanspruchte Rahmen, Sicherheitskritische Schmiede-/Gussstähle, die Rm erfordern >> 600 MPA.
- Kritische Kontrollen: Härtegrad abschrecken und Teile fixieren, um Risse/Verzerrungen zu vermeiden; Maßgeschneiderter Anlassplan, um Härte und Zähigkeit in Einklang zu bringen.
Osttemperatur (für ADI – austemperiertes duktiles Eisen)
- Zweck: Ausferritische Matrix herstellen (bainitischer Ferrit + stabilisierter Kohlenstoff in Austenit) für hohe Stärke + gute Duktilität/Verschleißfestigkeit.
- Typischer Zyklus: Austenitisieren (Z.B., ~900–950 °C) → löschen zu Aushärtebad bei 250–400 °C und halten, bis die Transformation abgeschlossen ist → abkühlen.
- Bei Verwendung: Verschleißteile, die eine Kombination aus Zähigkeit und Verschleißfestigkeit erfordern (Z.B., Anspker, einige tragen Schienen).
- Wirkung: ADI erreicht einen hohen Rm (oft 700–1100 MPa) mit nützlicher Duktilität; Prozesskontrolle und Sauberkeit sind von entscheidender Bedeutung.
Glühen (Vollglühen, sphäroidisieren)
- Zweck: Zur Bearbeitbarkeit erweichen (sphäroidisieren), Stress abbauen, oder die Duktilität nach der Hochtemperaturverarbeitung wiederherstellen.
- Typischer Zyklus: Erhitzen auf unterkritische oder niedrige Austenitisierungstemperaturen (Hängt von der Legierung ab) und lange halten; kontrollierte langsame Abkühlung.
- Bei Verwendung: Zur Erleichterung der Bearbeitung von hartem Gusseisen oder Stählen mit hohem Kohlenstoffgehalt, oder um sphäroidisierte Karbide herzustellen.
Lösung anneal / Lösungsbehandlung (rostfrei & Duplex)
- Zweck: Lösen Sie Niederschläge auf und stellen Sie die Korrosionsbeständigkeit wieder her; für Duplex, Erzielen Sie ein ausgewogenes Austenit/Ferrit-Verhältnis.
- Typischer Zyklus:900–1150 ° C. (materialabhängig) → schnelle Abkühlung (Abschrecken/Wasser) um Sigma-Phasen- oder Karbidausscheidungen zu vermeiden.
- Bei Verwendung: Rostfreie Gussteile und Duplexteile nach dem Gießen/Schweißen. Erfordert eine strenge Kontrolle, um eine Sensibilisierung zu vermeiden.
Oberflächenhärtung & spezielle thermische Prozesse
- Induktionsverhärtung, Flammhärten, Kohlensäure, Nitriding, Laserauftragschweißen, Wärmespray — wird verwendet, wenn Verschleißfestigkeit nur in bestimmten lokalen Zonen erforderlich ist.
- Salzbäder / Abschrecken mit geschmolzenem Salz historisch verwendet (speziell zum Austemperieren); Umwelt- und Handhabungsaspekte können Wirbelbett- oder Gasabschreckungsalternativen bevorzugen.
Prozessauswahl nach Materialfamilie (praktische Anleitung)
- Graues Gusseisen: normalerweise Spannungsarmglühen oder Glühen zu stabilisieren; nein Q&T. Verwenden Sie das ADI-Verfahren, wenn eine höhere Festigkeit erforderlich ist.
- Duktiles Eisen: Stressabbau bzw Osttemperatur (ADI machen) je nach erforderlichem Rm/Zähigkeit. Sphäroguss kann zur Bearbeitbarkeit angelassen oder geglüht werden.
- Gussstähle (niedriger Alloy):Normalisieren zur Verfeinerung im Gusszustand; löschen & Temperament für hohe Stärke; Stressabbau zur Dimensionskontrolle. Für Druckteile kann PWHT erforderlich sein.
- Legierungsstähle (Cr-Mo, In-cr-i): Q&T, um eine hohe Festigkeit/Zähigkeit zu erreichen; Eine strenge Kontrolle der Austenitisierung und des Anlassens ist erforderlich.
- Rostfrei (Austenitisch):Lösung anneal und kontrollierte Abschreckung zur Aufrechterhaltung der Korrosionsbeständigkeit; Vermeiden Sie Temperierbereiche, die zu einer Sensibilisierung führen.
- Duplex-Edelstahl: Lösungsglühen bei der angegebenen Temperatur, gefolgt von schnellem Abkühlen, um das Duplex-Gleichgewicht zu wahren; erfordern eine kontrollierte Kühlung, um eine Sigma-Phase zu vermeiden.
- Weißes Eisen / Eisen mit hohem Cr-Gehalt: normalerweise as-cast zum Tragen; Um eine Versprödung des gesamten Gussteils zu vermeiden, kann eine lokale Wärmebehandlung oder Aufpanzerung bevorzugt werden.
6. Bearbeitung & Abschlussarbeiten – Gussteile für schwere Ausrüstung
Gussteile für schwere Geräte – von 50 Getriebegehäuse von Traktoren bis hin zu 150-Tonnen-Muldenkipperrahmen erfordern spezielle Bearbeitungs- und Endbearbeitungsvorgänge, um rohe Gussteile in funktionsfähige Teile umzuwandeln, langlebige Komponenten.

Vorbereitung vor der Bearbeitung – Gewährleistung der Präzision
Zweck: Mängel beseitigen, Variabilität verringern, und Restspannungen vor der formellen Bearbeitung abbauen.
Mängelbeseitigung & Oberflächenkonditionierung
- Ausbau des Steigrohrs/Tors: Brennschneiden (Oxy-Acetylen, ~3100°C) für Kohlenstoffstahl/Gusseisen; Kohlelichtbogen-Fugenhobeln (30–50 V) für legierte Stähle. Zielen Sie auf eine Übergangsstufe von ≤2 mm, um Spannungserhöhungen zu vermeiden.
- Blitz & Gratschleifen: Winkelschleifer (15–20 kW) oder Breitbandschleifer (1.2 M) um Ra 25–50 μm zu erreichen, Entfernen von Einschlüssen, um Rattern zu verhindern.
- Riss & Porositätsreparatur: MICH (Kohlenstoffstahl) oder WIG (Legierungsstahl) Schweißen mit passendem Zusatzwerkstoff; Schleifen nach dem Schweißen + MPI-Inspektion.
Reststressabbau
- Wärmebehandlung: 600–700 ° C. (Gusseisen) oder 800–900°C (Stahl), 2–4 Std. pro 25 mm Dicke; reduziert Stress um 60–80 %.
- Natürlicher Alterung: 7–14 Tage bei Umgebungstemperatur für Sphäroguss mit geringen Spannungsanforderungen.
Kernbearbeitung – gezielte Präzision
Nur kritische Funktionsbereiche (Bolzenlöcher, Tragsitze, Passflächen) sind präzisionsgefertigt.
Strukturkomponenten (Baggerausleger, Bulldozer-Rahmen)
- Planflächenfräsen: Bodenbohrwerke, Hartmetalleinsätze, Ebenheit ≤0,1 mm/m, RA 6.3-12,5 μm.
- Lochbohren & Tippen: M20–M60 mit Innenkühlungsbohrern, TiN-beschichtete HSS-E-Gewindebohrer, ISO 6H-Gewinde.
Getriebe-/Antriebskomponenten (Getriebe & Achsgehäuse)
- Lagersitz langweilig: Ø200–500 mm, CBN -Werkzeuge, ±0,02 mm Durchmesser, Rundheit ≤0,01 mm, RA 1,6-3,2 μm.
- Zapfendrehen: Koaxialität ≤0,03 mm mit angetriebenen Werkzeugen an VTLs.
Verschleißfeste Komponenten (Brecherauskleidungen, Eimerzähne)
- Schleifen: Diamantscheiben (120–180 Grit), 20–30 m/min, Tiefe ≤0,05 mm.
- Drahterodieren: ±0,01 mm Toleranz, Spannungsfreie Bearbeitung komplexer Formen.
Werkzeugauswahl – Materialkompatibilität
| Gussmaterial | Bearbeitungsvorgang | Werkzeugmaterial / Beschichtung | Schnittgeschwindigkeit (m/my) | Werkzeugleben (PCs) |
| Graues Gusseisen | Fräsen/Bohren | WC-Co + Tialn | 200–300 | 50–100 |
| Duktiles Eisen | Langweilig | 60% CBN + Keramik | 100–150 | 20–50 |
| Kohlenstoffstahl | Drehen | HSS-E + Ticn | 150–200 | 30–80 |
| Weißes Eisen mit hohem Cr-Gehalt | Schleifen | Diamant (Harzbindung) | 20–30 | 10–20 |
Oberflächenbearbeitungsvorgänge: Verbesserung der Haltbarkeit & Kompatibilität
Die Oberflächenveredelung von Gussteilen für schwere Geräte dient drei Hauptzwecken: Korrosionsbeständigkeit (für Außen-/raue Umgebungen), Schutz tragen (für abrasive Anwendungen), Und Montagekompatibilität (für passende Teile).
Korrosionsbeständige Oberflächen
- Malerei: Die gebräuchlichste Oberfläche für Strukturgussteile (Z.B., Baggerrahmen). Der Prozess umfasst:
-
- Vorbehandlung: Schussstrahlung (unter Verwendung von Stahlsplitt, 0.5–1,0 mm) es erreicht Sa 2.5 Sauberkeit (für ISO 8501-1) und ein Oberflächenprofil von 50–80 μm für die Lackhaftung.
- Grundierung: Epoxidgrundierung (60–80 μm Trockenfilmdicke, DFT) als Korrosionsschutz.
- Decklack: Polyurethan-Decklack (80–120 μm DFT) für UV-Beständigkeit. Gesamtsystem-DFT: 140–200 μm, Erreichen 5+ Jahrelanger Korrosionsschutz in industriellen Umgebungen.
- Heißtip-Galvanisierung: Wird für Gusseisenteile verwendet (Z.B., Teile für landwirtschaftliche Traktoren) Salz oder Chemikalien ausgesetzt sind.
Gussteile werden in geschmolzenes Zink getaucht (450° C) um eine 80–120 μm dicke Zink-Eisen-Legierungsschicht zu bilden, Bereitstellung einer Salzsprühnebelbeständigkeit von ≥500 Stunden (Per ASTM B117).
Verschleißverstärkende Ausrüstung
- Hart (Schweißauftrag): Kritisch für stark beanspruchte Bereiche (Z.B., Eimerlippen, Brechbacken).
Legierungsdrähte (Z.B., Chromkarbid, Cr₃C₂) werden durch MIG-Schweißen abgeschieden, Herstellung einer 3–5 mm dicken Schicht mit HB 550–650. Dies verlängert die Verschleißlebensdauer um das 3- bis 5-fache im Vergleich zu. unbeschichteter Stahlguss. - Induktionsverhärtung: Lagersitze und Achszapfen (Z.B., Achsen für Bergbau-Lkw) werden über Induktionsspulen erhitzt (20–50 kHz) auf 850–900°C,
dann abgeschreckt, Es entsteht eine 2–4 mm tiefe martensitische Schicht mit HRC 50–55. Dies verbessert die Oberflächenhärte bei gleichzeitiger Beibehaltung der Kernzähigkeit.
Präzise Oberflächenbearbeitung
- Länen: Für besonders dichte Lagersitze (Z.B., Nabenlager für Windkraftanlagen), Beim Läppen werden Schleifmittel verwendet (Alumina, 0.5 μm) und eine rotierende Läppplatte
um eine Oberflächengüte von Ra 0,025–0,05 μm und eine Ebenheit ≤0,005 mm zu erreichen – entscheidend für die Minimierung von Lagergeräuschen und die Verlängerung der Lebensdauer. - Honen: Hydraulikzylinderbohrungen (Z.B., Hubzylinder für Bagger) werden mit Diamant-Honsteinen geschliffen, Erstellen einer schraffierten Oberfläche (RA 0,2-0,4 μm) das hält Öl, Reduzierung der Reibung und Verbesserung der Dichtungsleistung.
7. Markttrends und zukünftige Richtungen
Die Schwermaschinengussindustrie entwickelt sich weiter, um Nachhaltigkeitsziele zu erreichen, Technologische Fortschritte, und globale Nachfrage:
- Leichtbau: OEMs ersetzen Gusseisen durch Gussteile aus hochfestem Stahl und Aluminium, um das Gewicht der Geräte zu reduzieren (Z.B., 10–15 % leichtere Bagger), Reduzierung des Kraftstoffverbrauchs um 5–8 %.
- Grüne Fertigung: Gießereien setzen auf emissionsarmes Schmelzen (Elektrolichtbogenöfen vs. mit Koks befeuerte Kupolöfen) und Recyclingschrott (90% Gussschrott wird recycelt, Reduzierung der CO₂-Emissionen um 30%).
- Intelligente Castings: Sensoren einbetten (Temperatur, Beanspruchung) in Gussteilen zur Überwachung der Echtzeitleistung (Z.B., Naben von Windkraftanlagen mit Lastsensoren) ermöglicht vorausschauende Wartung, Verlängerung der Lebensdauer um 20–30 %.
8. Herausforderungen und Lösungen
Der Guss von Schwermaschinen steht vor ständigen Herausforderungen, Es entstehen innovative Lösungen, um diese Probleme anzugehen:
- Große Gussfehler: Lunker in dickwandigen Teilen (Z.B., 100 mm Bergbau-LKW-Rahmen) werden durch Simulationssoftware gemildert (Optimierung des Riser-Designs) und sequentielles Gießen (Füllen Sie die Form schrittweise).
- Kostendruck: Steigende Rohstoffpreise (Z.B., Stahlschrott auf 20% In 2024) werden durch modulare Gusskonstruktionen ausgeglichen (Zusammenfügen von 2–3 geschweißten Teilen zu einem Guss) und 3D-gedruckte Formen (Reduzierung der Werkzeugkosten um 40%).
- Fachkräftemangel: Automatisierte Gießsysteme (Roboterschöpflöffel) und KI-gestützte ZfP (Maschinelles Lernen zur Erkennung von Fehlern) ersetzen Handarbeit, Verbesserung der Konsistenz und Verringerung der Abhängigkeit von Fachkräften.
Wählen Sie LangHe für Gussteile für schwere Geräte
Langhe Angebote umfassend Gussteile für schweres Gerät Dienstleistungen, deckt den gesamten Prozess vom 3D-Design ab, Gießsimulation, und Formenbau bis hin zum Schmelzen großer Stahlgussteile, gießen, Wärmebehandlung, Präzisionsbearbeitung, und Oberflächenschutz.
Das Unternehmen produziert Einzelgussteile von 50 kg zu 150 Tonnen, für Branchen wie Baumaschinen, Bergbaugeräte, Energie, und Marine Engineering.
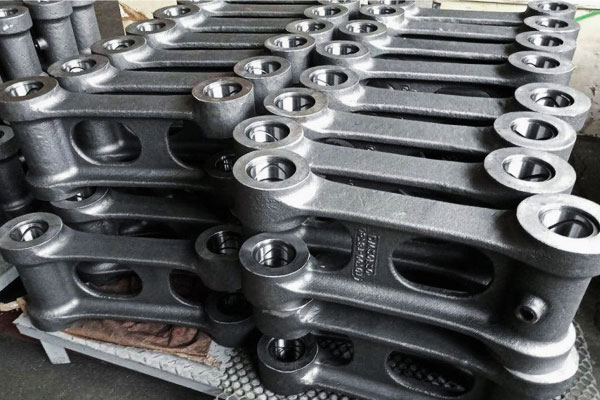
Mit mehreren Prozessfähigkeiten (Sandguss, Lost Foam Casting, Harzsandguss, usw.) und eine große Auswahl an Materialien (Kohlenstoffstahl, Low-Alloy-Stahl, verschleißfester Stahl, Edelstahl, und Sonderlegierungen),
Langhe bietet eine strenge Qualitätssicherung durch Analyse der chemischen Zusammensetzung, Nicht-zerstörerische Tests (UT/RT/MT/PT), und Maßprüfung, um ASTM zu erfüllen, IN, und ISO-Standards, Gewährleistung langfristiger Zuverlässigkeit unter den anspruchsvollsten Betriebsbedingungen.
Abschluss
Gussteile für schweres Gerät verkörpern ein Paradoxon: massiv und dennoch präzise, traditionell und doch hochtechnologisch.
Da die Digitalisierung mit der metallurgischen Wissenschaft kollidiert, Diese Komponenten werden stärker, leichter, und nachhaltiger.
Die Zukunft der Branche liegt nicht darin, den Guss aufzugeben, sondern durch die Steigerung durch physikbasierte Modellierung und geschlossene Materialflüsse.
Wenn die nächste Generation von Bergbauschaufeln tiefer gräbt oder Windkraftanlagen höher vordringen, Ihre Herzen werden mit algorithmischer Intelligenz und ökologischer Verantwortung schlagen.
„Wir formen Eisen; dann formt Eisen die Welt.“
– Gießerei-Sprichwort, das auf den Toren der American Foundry Society eingraviert ist