I støberiproduktion, det er et alt for almindeligt og forvirrende fænomen: to støberier fremstiller nøjagtig samme støbning af den samme legering, ved brug af identiske hældetemperaturer, portdesign, og opkræve materialer,
alligevel leverer den ene konsekvent fejlfrie dele, mens den anden kæmper med vedvarende, tilbagevendende revner.
Mange støberiledere tilskriver denne kløft til operatørens dygtighed, råvarevariation, eller endda held.
I virkeligheden, forskellen stammer næsten altid fra fundamentale forskelle i støbesandsystemets adfærd, som er usynlige for tilfældig observation.
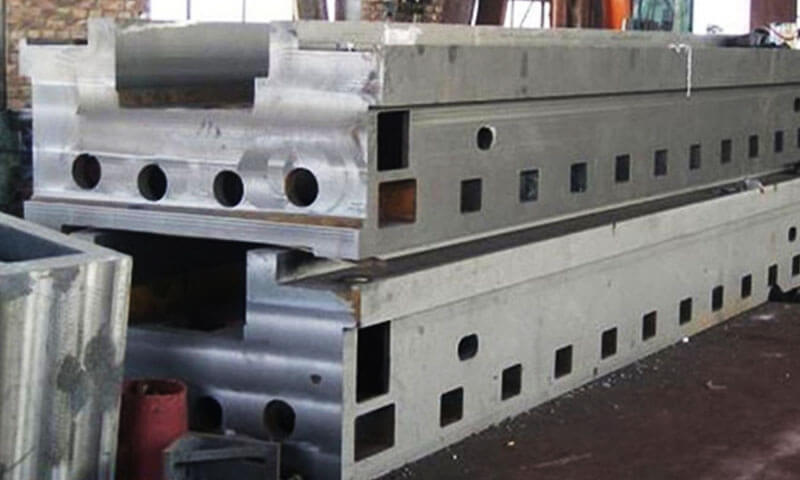
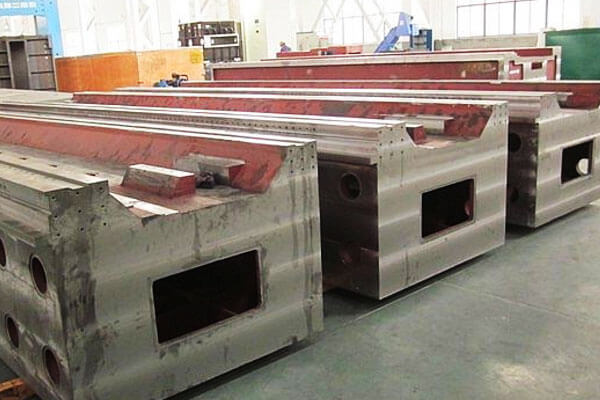
Denne artikel undersøger en klassisk industriel sag fra den virkelige verden: en identisk 6-meter værktøjsmaskine bjælkestøbning produceret på begge harpiks sand og cement selvhærdende sandstøbelinjer.
Med nøje afstemte hældeparametre, Kemisk sammensætning, og smeltekvalitet, harpikssandprocessen producerede konsekvent revnefrie bjælker, mens den selvhærdende cementsandlinje led tilbagevendende tværgående revnedefekter koncentreret i det tykke midterbjælkeafsnit.
De seks kernemetallurgiske og procesmekanismer bag dette resultat er analyseret i dybden nedenfor, giver praktisk ingeniørindsigt til støberihold, der optimerer stålstøbeprocesser med tunge sektioner.
1. Hvorfor kan den samme støbning på seks meter opføre sig anderledes?
En stor værktøjsmaskine er et glimrende eksempel på en støbning, hvor skimmelsvampens adfærd betyder enormt meget.
Dens geometri indeholder ofte:
- Lange overordnede dimensioner
- Tykke og tynde sektioner forbundet med hinanden
- Ribben og spind
- Store knasts eller monteringsområder
- Interne hulrum
- Lange vandrette sektioner
- Stærkt varierende lokale termiske masser
- Stort akkumuleret størkningssvind
Når metallet afkøles fra flydende tilstand til stuetemperatur, Det kontrakter.
Støbningen kan ikke trække sig frit sammen, fordi formen omgiver den, kerner begrænser intern bevægelse, og forskellige dele af støbningen afkøles og størkner med forskellige hastigheder.
Dette skaber en konkurrence mellem to kræfter:
Støbesammentrækning versus skimmelmodstand mod denne sammentrækning
Hvis formen kan deformeres eller falde sammen på det passende tidspunkt, en del af sammentrækningen optages af skimmelsvampbevægelse.
Hvis formen forbliver meget stiv, sammentrækningen omdannes i stigende grad til spænding i metallet.
I lang tid, relativt slank værktøjsmaskinestøbning, dette kan blive kritisk.
Den grundlæggende mekanisme kan forenkles som:
Termisk sammentrækning + strukturel begrænsning → trækspænding → lokal plastisk belastning → revneinitiering
Hvorvidt stressen rent faktisk bliver en revne afhænger af temperaturen, Mikrostruktur, Geometri, fodring, Reststress, og formens og kernernes evne til at bevæge sig.
Det er derfor, at det ofte er utilstrækkeligt at sammenligne hældetemperatur eller kemisk sammensætning.
2. Resterende styrke ved høj temperatur og skimmelevne
Til en stor værktøjsmaskine bjælke, en af de vigtigste forskelle mellem harpiksbundet sand og cementbundet selvhærdende sand er, hvordan formen reagerer mekanisk, når dens temperatur stiger, og støbningen begynder at størkne og trække sig sammen.
Denne skelnen er vigtigere end at sammenligne stuetemperatur formstyrke alene.
En form kan være usædvanlig stærk under støbning og håndtering, men alligevel blive problematisk, hvis den forbliver for stiv i den periode, hvor støbningen skal trække sig frit sammen.
To ejendomme bør derfor betragtes under ét:
Høj temperatur reststyrke — hvor meget styrke formen bevarer efter at være blevet opvarmet af smeltet metal.
Skimmelsvamp eftergivelighed eller sammenklappelighed — hvor let formen kan deformeres eller miste modstand, når den sammentrækkende støbning forsøger at bevæge sig.
Til en seks meter værktøjsmaskine bjælke, samspillet mellem disse egenskaber og støbesammentrækning kan i høj grad påvirke udviklingen af termiske og varme-revne spændinger.
Cement selvhærdende sand: Høj reststyrke og større tilbageholdenhed
Cementbundet selvhærdende sand udvikler styrke gennem et cementholdigt bindemiddelsystem og er i stand til at producere stive forme med god dimensionsstabilitet.
Under støbeforhold, imidlertid, formen mister ikke nødvendigvis sin mekaniske modstand så hurtigt som et organisk bundet system.
Når stålstøbningen afkøles, det gennemgår størkningskontraktion efterfulgt af termisk kontraktion. Formen og kernerne modsætter sig en del af denne bevægelse.
Hvor formen forbliver meget stiv, en større del af støbningens nødvendige sammentrækning omdannes til mekanisk belastning og belastning.
Til en lang værktøjsmaskine, effekten er kumulativ snarere end rent lokal.
En støbning på seks meter kan opleve en mærkbar total termisk sammentrækning, mens ribbenene, chefer, kerner, og tykke sektioner kan skabe yderligere lokal tilbageholdenhed.
Hvis formen ikke giver tilstrækkeligt efter, den resulterende spænding kan blive koncentreret i geometrisk følsomme områder.
Mekanismen kan repræsenteres konceptuelt som:
Støbesammentrækning → skimmelmodstand → tilbageholdt deformation → trækspænding → lokal belastningsophobning → revneinitiering
Det er vigtigt, imidlertid, ikke at behandle resterende skimmelstyrke som den eneste årsag til revnedannelse.
Den faktiske revnerisiko afhænger også af legeringen, størkningsområde, sektionsgeometri, fodringsforhold, temperaturfordeling, kernebegrænsning, og metallets mekaniske egenskaber ved den relevante temperatur.
Således, Det tekniske problem med en meget stiv cementbundet form er ikke blot, at den er "for stærk."
Problemet er, at dets modstand mod støbesammentrækning kan forblive betydelig i et kritisk stadium af støbningens termiske historie.
Harpiksbundet sand: Progressivt tab af obligationsstyrke og forbedret ydeevne
Harpiksbundne støbesystemer bruger organiske bindemidler, hvis termiske adfærd adskiller sig fundamentalt fra cementholdige systemer.
Når den udsættes for varmen fra smeltet stål, det organiske bindemiddel gennemgår termisk nedbrydning, med blødgøring og progressivt tab af bindingsstyrke, når temperaturen stiger.
Denne ændring er især relevant for store støbegods, fordi formen kan gå fra en stærk støtte under fyldning og håndtering til en mindre restriktiv tilstand under senere afkøling.
Som castingen kontrakter, sandet kan gradvist miste sin evne til at modstå bevægelse.
I stedet for at opretholde en meget stiv skal rundt om støbningen under hele afkølingsprocessen, formen kan blive mere medgørlig, efterhånden som bindemidlet nedbrydes.
Den konceptuelle mekanisme er:
Støbesammentrækning → nedbrydning af bindemiddel → reduceret sandstyrke → formbevægelse/kollaps → lavere mekanisk begrænsning
Dette kan være gavnligt for store, geometrisk komplicerede støbegods, fordi en del af støbningens termiske kontraktion optages af formdeformation i stedet for at blive omdannet helt til spænding i metallet.
Imidlertid, harpikssand skal ikke betegnes som helt "blødt" eller "stressfri" ved høj temperatur.
Forskellige harpikssystemer, bindemiddelkoncentrationer, sandtemperaturer, belægningssystemer, skimmeldensiteter, og termiske historier producerer forskellige reststyrkekurver.
Den relevante egenskab er hastigheden og temperaturens afhængighed af styrketab, ikke blot om formen indeholder harpiks.
3. Termisk udvidelse af formen og den termiske interaktion med støbningen
Skimmelsvamp er kun en del af den termisk-mekaniske interaktion mellem en form og en stor støbning.
Selve formen gennemgår termisk ekspansion og deformation, efter at smeltet metal kommer ind i hulrummet, og denne dimensionsændring kan ændre mængden og retningen af tilbageholdenhed, der pålægges den kontraherende støbning.
Til en seks meter værktøjsmaskine bjælke, denne effekt bør ikke betragtes uafhængigt af støbesammentrækning.
Støbningen afkøles samtidig og forsøger at trække sig sammen, mens den omgivende skimmelsvamp bliver opvarmet og gennemgår sin egen termiske reaktion.
Den resulterende stresstilstand er derfor styret af relativ bevægelse af støbningen og formen, ikke af den termiske udvidelseskoefficient for begge materialer isoleret.
Cementbundet sand: Stærkere termisk interaktion med støbningen
Cementbundet selvhærdende sand indeholder en tilslagsfase og et cementholdigt bindemiddelsystem, og dens dimensionelle reaktion under opvarmning afhænger af den samlede mineralogi, bindemiddelformulering, fugttilstand, skimmeldensitet, og termisk historie.
Til silica-rigt formsand, termisk udvidelse af tilslaget bliver særligt relevant, da formen opvarmes af smeltet stål.
Formen forbliver ikke blot geometrisk uændret efter udhældning; individuelle sandpartikler og den omgivende bundne struktur oplever termisk ekspansion og andre høje temperaturændringer.
På samme tid, stålstøbningen begynder at størkne og trækker sig efterfølgende sammen.
Dette skaber et problem med relativ forskydning:
Opvarmet formbevægelse + støbesammentrækning + begrænset overensstemmelse med skimmelsvamp → øget grænsefladebegrænsning
Hvis formen forbliver tilstrækkelig stiv, dens termiske bevægelse kan modvirke støbningens sammentrækning lokalt.
Den resulterende interaktion kan øge trækspændingen i sårbare områder, især hvor støbegeometrien allerede pålægger differentiel kontraktion.
Til en seks meter værktøjsmaskine bjælke, effekten kan blive vigtig omkring:
- Overgange mellem tyk og tynd sektion
- Rib skæringspunkter
- Store chefer
- Kerneunderstøttede hulrum
- Lange fastspændte sektioner
- Geometriske diskontinuiteter
Nøglepunktet er, at formen ikke behøver at udøve en simpel ensartet "kompressionskraft" på støbegodset for termisk ekspansion til stof.
Differentialudvidelse og begrænset deformation er tilstrækkelige til at modificere spændingstilstanden.
Harpiksbundet sand: Forskellig termisk respons og progressiv bindemiddelnedbrydning
Harpiksbundet sand oplever også termisk ekspansion, især når der anvendes silicaaggregat.
Derfor, det ville være teknisk unøjagtigt at beskrive harpikssand som havende "ubetydelig termisk ekspansion", blot fordi det bruger et organisk bindemiddel.
Den vigtigste forskel er den kombinerede termiske respons af tilslags- og bindemiddelsystemet.
Efterhånden som formtemperaturen stiger, den organiske harpiks blødgøres gradvist, nedbrydes, og mister bindingsstyrken.
Det bundne sand kan følgelig blive mindre mekanisk stift i samme periode, hvor støbningen gennemgår betydelig termisk kontraktion.
Dette giver en anden interaktion:
Støbesammentrækning + progressiv formoverholdelse → reduceret overførsel af termisk bevægelse til støbespænding
Formen opvarmes stadig og udvider sig, men dens evne til at overføre den dimensionsændring som en stiv mekanisk begrænsning kan falde, efterhånden som bindemidlet nedbrydes.
Denne skelnen er især vigtig, når man sammenligner harpiksbundne og cementbundne systemer. Det relevante spørgsmål er ikke blot:
Hvilken form har den lavere termiske udvidelseskoefficient?
Det er det:
Hvor meget af formens termiske bevægelse overføres faktisk til støbningen, mens støbningen er mekanisk sårbar?
Det er et meget mere nyttigt ingeniørkriterium.
Aggregattype kan være vigtigere end bindemiddeltype
En anden vigtig overvejelse er, at termisk udvidelse er stærkt påvirket af samlet.
Silica sand, zirkon, chromit, og andre ildfaste aggregater har forskellige termiske ekspansionskarakteristika.
Følgelig, to forme, der bruger forskellige bindemidler, kan stadig udvise lignende termiske bevægelser, hvis de bruger det samme tilslag, mens to forme, der bruger det samme harpikssystem, kan opføre sig forskelligt, når deres tilslag eller sandklassificering er forskellig.
Det betyder, at en meningsfuld processammenligning bør skelne mellem:
Binder adfærd + samlet adfærd + skimmeldensitet + temperatur historie
snarere end at tilskrive al termisk adfærd til bindemidlet alene.
For eksempel, Kvartsrigt sand udviser en karakteristisk termisk ekspansionsrespons forbundet med dets mineralomdannelsesadfærd.
Den resulterende formbevægelse afhænger af den komplette formstruktur og opvarmningsbetingelser, ikke blot på en enkelt offentliggjort ekspansionskoefficient.
4. Fugt og gasudvikling: Hvorfor vandindholdet i cementbundne systemer betyder noget
Fugt er en af de vigtigste forskelle mellem cementbundet selvhærdende sand og harpiksbundet sand, men dens indflydelse på store stålstøbegods er mere kompliceret end blot at sige, at "vand forårsager revner."
Det vigtige spørgsmål er samspillet mellem resterende fugt, gasproduktion, skimmelgennemtrængelighed, metal temperatur, formtemperatur, og støbningens termiske og mekaniske tilstand under fyldning og tidlig størkning.
Til en seks meter værktøjsmaskine bjælke, formen repræsenterer et meget stort overfladeareal omkring en højtemperaturstålstøbning.
Eventuelle fugt- eller bindemiddelnedbrydningsprodukter, der dannes ved grænsefladen mellem form og metal, skal transporteres gennem formen.
Hvis gasudviklingen overstiger formens evne til at udlufte, det resulterende tryk og grænsefladereaktioner kan bidrage til defekter og kan komplicere støbningens termiske historie.
Den grundlæggende forskel er, at cementbundne systemer indeholder vand som en del af deres hærdningsmekanisme, hvorimod harpiksbundne systemer ikke er afhængige af cementhydrering.
Imidlertid, harpikssand er ikke gasfrit: dets organiske bindemiddel kan termisk nedbrydes og generere gasformige produkter, når det udsættes for smeltet metal.
Cement selvhærdende sand: Vand, Steam Generation, og gastryk
Cementbundet selvhærdende sand bruger vand som en væsentlig komponent i hærdningsprocessen.
Afhængig af cementsystemet, samlet, hærdningsbetingelser, omgivelsesfugtighed, opbevaringstid, og formtykkelse, noget fugt kan forblive fysisk til stede i formen, mens yderligere vand er inkorporeret i den hydrerede bindemiddelstruktur.
Når smeltet stål kommer ind i hulrummet, formoverfladen udsættes for en ekstrem termisk belastning. Enhver fri eller fysisk tilgængelig fugt i nærheden af det varme ansigt kan fordampe hurtigt, skabe damp.
Dette skaber en potentiel sekvens:
Restfugt → hurtig opvarmning → dampdannelse → gastransport → lokale tryk/flow-effekter
Hvis gasgenereringshastigheden er høj og permeabiliteten er utilstrækkelig, gas kan samle sig nær grænsefladen mellem form og metal. Dette kan medvirke til defekter som f.eks:
- Gasporøsitet
- Blæsehuller
- Overfladen blæser
- Pinholes
- Vening eller overfladerelaterede defekter, afhængig af formsystemet
- Metalgennemtrængning eller skimmel erosion under ugunstige forhold
Graden af risiko afhænger stærkt af formens permeabilitet og udluftningssystem.
En korrekt tørret eller hærdet form med tilstrækkelig permeabilitet kan frigive gas effektivt, hvorimod en fugtrig eller dårligt udluftet skimmelsvamp kan skabe væsentligt mere alvorlige problemer.
Forårsager damp direkte termiske revner?
Dette punkt kræver særlig omhu.
Det er fristende at beskrive fugtfordampning som en direkte "dampeksplosion → overfladeslukning → termisk revne" mekanisme. I de fleste store stålstøbegods, den forklaring er for enkel.
Formen absorberer hurtigt varme fra det smeltede stål, og metaloverfladen udvikler naturligt en temperaturgradient.
Fugtfordampning kan ændre lokal varmeoverførsel, gastryk, og overfladeforhold, men det betyder ikke automatisk, at ståloverfladen øjeblikkeligt "klukkes" i metallurgisk forstand.
Hvorvidt der opstår revner afhænger af de kombinerede effekter af:
Termisk gradient + Stivningsadfærd + skimmelsvamp + varm duktilitet + lokal geometri + stress udvikling
Derfor, fugt bør betragtes som en potentiel bidragyder til termiske og støbedefekter, ikke behandlet som en universel selvstændig årsag til revnedannelse.
Til en seks meter værktøjsmaskine bjælke, denne skelnen er vigtig, fordi en revne, der fejlagtigt tilskrives "dampslukning", faktisk kan stamme fra en kombination af skimmelsvamp, modtagelighed for varm rivning, snittykkelsesforskelle, og utilstrækkelig fodring.
Harpiksbundet sand: Ingen hydrering, men Bindemiddelnedbrydning frembringer stadig Gas
Harpiksbundet sand hærder ikke gennem cementhydrering. Dets organiske bindemiddel gennemgår kemisk hærdning og nedbrydes efterfølgende, når det udsættes for den termiske belastning genereret af smeltet stål.
Følgelig, en korrekt forberedt harpiksform kan indeholde relativt lidt frit vand sammenlignet med et cementbundet system, væsentligt at reducere det specifikke problem med dampdannelse fra resterende støbefugt.
Imidlertid, det ville være forkert at sige:
"Harpikssand producerer ingen gas."
Organiske harpiksbindemidler kan generere en række gasformige nedbrydningsprodukter under hældning.
Hvis bindemiddeltilsætningen er for høj, eller permeabiliteten er dårlig, disse gasser kan stadig give støbefejl.
Det relevante ingeniørforhold er derfor:
Bindemiddelindhold + Termisk nedbrydning + permeabilitet + udluftning = gasrelateret støbeadfærd
Dette er grunden til, at lavere fugt ikke automatisk betyder lavere total gasudvikling.
5. Kølehastighed og termisk gradient: Den skjulte driver bag stort støbt revner
Til en seks meter værktøjsmaskine støbning, afkøling er ikke blot det sidste trin efter størkning.
Det er en kontinuerlig termomekanisk proces, hvor temperaturgradienter, fase transformation, sammentrækning, skimmelsvamp, og lokal geometri interagerer.
Den resulterende stresstilstand kan afgøre, om en støbning forbliver intakt eller udvikler varme tårer, kølerevner, eller forvrængning.
Den vigtige skelnen mellem harpiksbundet sand og cementbundet selvhærdende sand er derfor ikke, at det ene system automatisk "køler hurtigt" og det andet "køler langsomt".
Den faktiske køleadfærd afhænger af aggregattypen, skimmeldensitet, bindemiddelindhold, formens tykkelse, kernekonfiguration, støbemodul, og termiske kontaktforhold.
Det, der ændrer sig væsentligt mellem sandsystemer, er kombinationen af varmeoverførselsadfærd og, endnu vigtigere, hvordan formen fortsætter med at begrænse støbningen, når temperaturen falder.
Til en stor værktøjsmaskine bjælke, denne interaktion bliver særlig vigtig, fordi støbningen kan indeholde lange tynde vægge, tunge ribben, tykke bosser, og lokalt massive sektioner, der køler med væsentligt forskellige hastigheder.
Cementbundet sand: Langvarig termisk og mekanisk interaktion
En tyk cementbundet form kan give væsentlig varmeisolering og kan bevare betydelig mekanisk styrke under en betydelig del af støbningens kølecyklus.
Den nøjagtige afkølingstid varierer betydeligt med støbeafsnittets størrelse og formdesign, så faste værdier som "12-24 timer" bør ikke behandles som universelle.
Det vigtigere spørgsmål er, at støbningen fortsætter med at trække sig sammen, mens formen stadig kan give meningsfuld mekanisk tilbageholdenhed.
En tung central sektion forbliver varm i længere tid end en tynd bane eller kant. Efterhånden som de omgivende tyndere sektioner bliver mekanisk stærkere og mindre i stand til at optage belastning, den varmere sektion fortsætter med at udvikle sig termisk. Dette skaber differentiel kontraktion.
Den resulterende stress kan konceptualiseres som:
Differentialkøling → differentiel kontraktion → form-/kernefastholdelse → trækspændingsakkumulering
Hvis den lokale trækbelastning overstiger materialets tilgængelige duktilitet ved den temperatur, en varm flænge eller revne kan starte.
Til en lang værktøjs-støbning, risikoen forstærkes af støbningens samlede længde. Selv relativt små kontraktionsbelastninger kan svare til en betydelig absolut forskydning over flere meter.
Harpiksbundet sand: Termisk reaktion og tidligere tab af tilbageholdenhed
Harpiksbundet sand har også betydelig termisk modstand, især når der anvendes silicaaggregat, så det ville være teknisk unøjagtigt at sige, at harpikssand i sagens natur giver en dramatisk højere afkølingshastighed i enhver anvendelse.
Dens vigtigere egenskab er den temperaturafhængige nedbrydning af det organiske bindemiddel.
Da formen opvarmes, harpiksen mister gradvist bindingsstyrken. Følgelig, formen kan blive mere og mere eftergivende, mens støbningen er på vej ind i sammentrækningsstadiet.
Dette skaber en potentielt gunstig sekvens:
Støbning afkøles og trækker sig sammen → harpiksbinding mister styrke → skimmel bliver mere medgørlig → sammentrækning tilgodeses → tilbageholdenhed aftager
Reduktionen i skimmelsvamp kan være vigtigere end selve den absolutte afkølingshastighed.
Med andre ord, en harpiksform forhindrer ikke nødvendigvis stress ved at få støbningen til at afkøle hurtigt. Det kan i stedet reducere varigheden og omfanget af mekanisk effektiv tilbageholdelse under de senere stadier af afkøling.
6. Skimmelhærdning og afisolering-inducerede mikrorevner
Formens tilstand før hældning er en anden variabel, som ofte overses, når man undersøger revner i store støbegods.
En form begynder ikke sin interaktion med støbningen i det øjeblik, smeltet stål kommer ind i hulrummet.
Det er allerede blevet blandet, hærdning, stripning, håndtering, forsamling, kerne installation, opbevaring, og transport.
Skader indført i disse stadier kan påvirke kvaliteten af formoverfladen og hulrummets dimensionelle stabilitet.
Imidlertid, det er vigtigt at skelne mellem mikrorevner af formen og revner af metalstøbningen.
En synlig eller mikroskopisk sandskimmeldefekt bliver ikke automatisk til en metalrevne. Dens virkning afhænger af, hvor den forekommer, og om den ændrer metalgennemtrængning, overfladegeometri, eller stresskoncentration.
Cementbundet sand: Hærdning og håndteringsfølsomhed
Cementbundne selvhærdende forme er afhængige af kontrollerede hærdningsreaktioner for at udvikle deres endelige styrke.
Til meget store forme, ensartet hærdning kan være vanskeligere, fordi tykkelsen, fugtfordeling, omgivelsesforhold, og lokal bindemiddelkoncentration kan variere.
Potentielle problemer inkluderer:
- Ujævn hærdning
- Lokal styrkevariation
- Overfladesprødhed
- Håndtering af skader
- Revner ved skarpe skimmeltræk
- Dimensionsændringer under opbevaring
Hvis en formoverflade er beskadiget under stripning eller transport, smeltet metal kan trænge ind eller reproducere det beskadigede område.
En ru, brudt, eller lokalt eroderet formoverflade kan så skabe en geometrisk diskontinuitet i støbningen.
I en meget stresset region, en sådan diskontinuitet kan fungere som en lokal stresskoncentrator.
Dette er mere teknisk præcist end at antage, at hver mikrorevne i sandet automatisk bliver en metalrevne.
Harpiksbundet sand: Hurtig hærdning, men proceskontrol har stadig betydning
Harpiksbundne systemer udvikler generelt håndteringsstyrke relativt hurtigt, afhængig af bindemiddel og katalysatorsystem. Dette kan forenkle mønsterstripping, formsamling, og produktionslogistik.
Imidlertid, hurtig hærdning eliminerer ikke muligheden for skimmelskader.
Overdreven katalysator, forkert dosering af harpiks, dårlig blanding, for høj sandtemperatur, eller ujævn hærdning kan frembringe:
- Skøre skimmelflader
- Lokal styrkevariation
- Dimensionel ustabilitet
- For tidlig bindemiddelreaktion
- Skimmelsvamp under håndtering
Med andre ord, harpikssand er ikke i sagens natur immun over for skimmeldefekter før hældning. Dens fordel ligger i evnen til hurtigt at udvikle den nødvendige styrke og samtidig opretholde et kontrolleret procesvindue.
Hvad sker der, når en beskadiget formoverflade møder smeltet metal?
Antag, at en lokal skimmelvæg indeholder en lille revne eller beskadiget område.
Flere udfald er mulige.
Metallet må kun reproducere defekten som en overfladisk overfladeuregelmæssighed.
Det kan også trænge ind i åbningen, skabe en finne eller lokaliseret metalfremspring. I mere alvorlige tilfælde, Skimmelsvampebevægelser eller erosion kan ændre støbegeometrien.
Hvorvidt den resulterende funktion bliver strukturelt vigtig afhænger af:
- Defekt dybde
- Defekt orientering
- Støbegeometri
- Lokal stresstilstand
- Bearbejdningsgodtgørelse
- Materiale duktilitet
- Overfladebehandling
Derfor, en skimmelsvamp ses bedst som en potentielt initieringssted eller geometrisk ufuldkommenhed, snarere end som en automatisk kilde til revner.
7. Shakeout-sammenklappelighed og sekundær spændingsrevner
Støbeprocessen slutter ikke, når metallet når stuetemperatur. Shakeout er en anden mekanisk begivenhed, der kan påvirke den endelige integritet af en stor casting.
Til en seks meter værktøjsmaskine bjælke, denne fase fortjener særlig opmærksomhed, fordi støbningen stadig kan indeholde restspænding, mens den lange struktur kan være relativt modtagelig for bøjning og stød.
Nøglevariablen er sammenklappelighed— formen og kernernes evne til at miste styrke tilstrækkeligt efter støbning, således at komponenten kan fjernes uden at påføre unødvendig mekanisk belastning.
Cementbundet sand: Højere nedbrydningsmodstand kan øge shakeout-kravet
Cementbundne forme kan bevare betydelig styrke efter støbning, afhængig af bindemiddelsystemet og termisk eksponering.
Hvis formen forbliver stærkt bundet, efter at støbningen er afkølet, mere mekanisk energi kan være nødvendig for at adskille sandet fra komponenten.
Til en massiv seks meter stråle, overdreven vibration, påvirkning, lokaliseret hamring, eller dårligt kontrolleret mekanisk opdeling kan overføre belastninger til støbegodset.
Dette bliver mere betydningsfuldt, når støbningen allerede indeholder:
- Resterende termisk stress
- Casting-induceret forvrængning
- Lokale diskontinuiteter
- Geometriske spændingskoncentrationer
- Områder med reduceret duktilitet
I sådan en situation, shakeout skaber muligvis ikke den originale metallurgiske defekt, men det kan udløse eller forlænge en eksisterende revne, der allerede var tæt på sin kritiske tilstand.
Denne sondring er vigtig i rodårsagsanalyse.
Harpiksbundet sand: Termisk nedbrydning forbedrer sammenklappeligheden
Organiske harpiksbindemidler nedbrydes gradvist under den termiske eksponering, der genereres under støbningen. Dette kan reducere styrken af sandet efter udhældning og gøre det lettere at fjerne skimmelsvamp.
Som et resultat, harpiksbundne forme kan ofte opnå god sammenklappelighed efter støbning uden at kræve overdreven mekanisk påvirkning.
Dette er en af grundene til, at harpikssystemer er attraktive til komplekse støbegods, hvor skimmelfjernelse omkring ribber, hulrum, og kerner er svært.
Imidlertid, "selv-kollaps" skal ikke fortolkes bogstaveligt. Resterende sandstyrke, formens tykkelse, bindemiddelformulering, overtræk, og lokal termisk eksponering har alle indflydelse på den faktiske shakeout-adfærd.
Kan Shakeout skabe en revne, der ikke var til stede før?
Ja – men dette skal beskrives præcist.
En støbning, der ikke har nogen synlig revne før udrystning, kan udvikle et brud under aggressiv skimmelfjernelse, hvis den indeholder tilstrækkelig restbelastning, og den påførte mekaniske belastning overstiger den lokale strukturelle kapacitet.
Imidlertid, dette beviser ikke, at shakeout-processen var den grundlæggende årsag.
Den faktiske rækkefølge kan være:
Støbning udvikler et latent svagt område → resterende spænding forbliver → udrystning påfører yderligere mekanisk belastning → revne åbner
Således, shakeout kan være udløse, mens den underliggende årsag ligger i støbedesign, metallurgisk tilstand, størkningsfejl, eller tidligere stressudvikling.
Denne sondring er afgørende for effektiv korrigerende handling.
8. Harpikssand vs. Cement selvhærdende sand: Hvad der virkelig ændrer sig?
Den grundlæggende kontrast kan opsummeres som følger:
| Kernefaktor | Harpiksbundet sand | Cementbundet selvhærdende sand |
| Hærdningsmekanisme | Organisk harpiks + katalysator/hærder | Cementholdigt bindemiddel + vandbaserede kemiske/hydreringsreaktioner |
| Indledende skimmelstyrke | Høj og kontrollerbar | Høj efter tilstrækkelig hærdning |
| Høj temperatur opførsel | Bindemiddel nedbrydes betydeligt ved opvarmning | Bindemiddelsystemet kan bevare en væsentlig reststyrke afhængigt af formuleringen |
| Sammenklappelighed | Kan blive gunstigt, da organisk bindemiddel nedbrydes termisk | Kan forblive forholdsvis stærk, medmindre den er specielt udviklet til nedbrud |
| Fugtafhængighed | Generelt lavt behov for frit vand | Vand er en integreret del af bindemiddelsystemet |
| Gasproduktion | Nedbrydning af organisk bindemiddel skal kontrolleres | Vand- og bindemiddelrelateret gasproduktion skal kontrolleres |
Permeabilitet |
Stærkt påvirket af komprimering og bindemiddelniveau | Stærkt påvirket af komprimering, fugtighed, og bindemiddelsystem |
| Stor støbeegnethed | Meget alsidig til komplekse store støbegods | Kan være velegnet, når skimmelsvampens adfærd er korrekt kontrolleret |
| Hovedprocesfølsomhed | Bindemiddel niveau, katalysator, sandtemperatur, gasproduktion | Fugtighed, hærdning, reststyrke, permeabilitet |
| Nøglerisiko for revneanalyse | Overdreven tilbageholdenhed eller gaspåvirkning, hvis den kontrolleres dårligt | Vedvarende skimmel-/kernebegrænsning og fugtrelateret procesustabilitet |
| Hovedingeniørfokus | Kontrolleret styrke-til-sammenklappelighed overgang | Kontrolleret hærdningsstyrke og tilstrækkelig nedbrydningsadfærd |
9. Praktiske implikationer og procesoptimering
Til støberier, der producerer store værktøjsmaskiner, Søjler, tværbjælker, og andre tunge stålstøbegods, valget mellem harpiksbundet sand og cementbundet selvhærdende sand bør ikke kun vurderes ud fra materiale- eller støbeomkostninger.
Den mere meningsfulde økonomiske indikator er de samlede omkostninger ved at producere en acceptabel støbning:
Støbeomkostninger → Støbeydelse → Skrothastighed → Efterbearbejdning → Bearbejdningstab → Inspektionsomkostninger → Leveringssikkerhed
Et sandsystem, der forekommer billigere pr. ton, kan blive væsentligt dyrere, hvis det øger revnedannelsen, forvrængning, dimensionel ustabilitet, eller shakeout-skade.
På samme tid, hverken harpikssand eller cementsand skal betegnes som universelt overlegne.
Det rigtige valg afhænger af støbestørrelsen, Sektionstykkelse, Geometri, legering, Produktionsvolumen, kvalitetskrav, tilgængeligt udstyr, og processtyringsevne.
Hvornår er cement selvhærdende sand passende?
Cementbundet selvhærdende sand kan være en effektiv støbeproces, når dets egenskaber er kompatible med støbningen.
Det kan være særligt praktisk til store forme med høj formstyrke, Dimensionel stabilitet, lave mønsteromkostninger, og relativt enkel produktionslogistik er vigtig.
Det kan også være attraktivt for visse lave- og mellemvolumen støbegods, hvor dyrt permanent værktøj ikke ville være økonomisk berettiget.
Imidlertid, efterhånden som støbegeometrien bliver mere kompleks, og termisk-mekanisk begrænsning bliver mere kritisk, støberiet bør vurdere, om formens resterende styrke og sammenklappelighed forbliver forenelig med støbegodsets sammentrækning.
Til applikationer, der er tilbøjelige til at revne, det relevante spørgsmål er ikke, om cementsand teknisk kan producere komponenten. Det er, om processen kan gøre det gentagne gange med en acceptabel skrot- og omarbejdningshastighed.
Hvornår er harpiksbundet sand mere attraktivt?
Harpiksbundet sand er ofte attraktivt for store, kompleks, tunge sektionsstøbegods, hvor præcis formkonstruktion, indviklede kerner, kontrolleret dimensionsgengivelse, og en gunstig sammenklappelighed efter støbning er vigtige.
Dens største fordel er ikke blot "højere kvalitet". Den mere meningsfulde fordel er evnen til at skabe et støbesystem, hvor styrke under håndtering og hældning kan kombineres med progressivt tab af bindemiddelstyrke under termisk eksponering.
Til støbegods af høj værdi, dette kan være økonomisk signifikant, fordi en lille reduktion i revne- og omarbejdningshastigheder kan opveje de højere omkostninger ved bindemiddelsystemet.
Business casen kan derfor udtrykkes som:
Højere støbeomkostninger → lavere fejlsandsynlighed → lavere skrot/efterarbejde → højere samlet produktionsudbytte
Den faktiske fordel skal påvises med produktionsdata i stedet for forudsat.
10. Konklusion
Ydeevnen af en stor værktøjsmaskine støbning bestemmes af en kæde af interaktioner snarere end af en enkelt procesparameter.
Harpiksbundet sand og cementbundet selvhærdende sand skaber forskellige støbemiljøer, især med hensyn til varmestyrke, reststyrke, gasudvikling, Termisk opførsel, sammenklappelighed, og mekanisk fastholdelse.
Til en seks meter værktøjsmaskine bjælke eller seng, disse forskelle kan væsentligt påvirke følsomheden for revner. Imidlertid, at tildele fejlen fuldstændigt til støbeprocessen ville være ufuldstændig.
Støbedesign, legeringsmetallurgi, fodring, Termiske gradienter, kernebegrænsning, skimmeldensitet, hærdning, fugtighed, afkøling, og shakeout skal alle overvejes.
Den mest pålidelige tilgang er derfor at behandle form og støbning som ét koblet ingeniørsystem.
Når en støbning opfører sig anderledes efter en sand-procesændring, svaret er normalt ikke skjult i én åbenlys parameter.
Det findes i samspillet mellem, hvordan metallet ønsker at trække sig sammen, og hvor meget formen tillader det at bevæge sig.
FAQS
Hvorfor forårsager cementsand flere revner end harpikssand til tunge støbegods?
Cementsand forbliver stift ved støbetemperaturer, skabe høj svindfastspænding.
Den udvider sig også termisk, indeholder fugt, der forårsager dampchok, og kræver voldsom shakeout.
Harpikssand blødgør ved høj temperatur, giver efter med svind, har minimal fugt, og selv-kollapser for blid shakeout.
Kan cement selvhærdende sand nogensinde bruges til store værktøjsmaskiners bjælker?
Ja, men det kræver procesmodifikation: tilsætning af organiske udbyttemidler, optimering af gating og risering, styring af kølehastigheden, og ved at bruge blide shakeout-metoder.
Selv med optimering, imidlertid, revnehastigheder vil generelt være højere end med harpikssand.
Er harpikssand altid dyrere end cementsand?
Harpikssand har højere materialeomkostninger pr. ton, men det giver typisk højere udbytte, mindre skrot, Hurtigere cyklustider, og lavere rengøringsomkostninger.
Til tunge sektionsstøbegods af høj værdi, harpikssand giver næsten altid lavere totalomkostninger pr. varedel.
Ved hvilken støbestørrelse bliver harpikssand at foretrække?
Der er ingen streng tærskel, men generelt til støbninger over 1–2 tons med snittykkelser over 50 mm, cementsands revnerisiko opvejer normalt dens omkostningsfordel.
Jo større og tungere støbningen, jo stærkere er sagen for harpikssand.
Kan du blande harpiks og cementsand for at få en mellemvej?
Hybridsystemer bruges i nogle støberier, typisk med et harpikssand vendende lag mod støbeoverfladen og cementsandbagside.
Dette kan forbedre overfladekvaliteten og reducere revnerisikoen til lavere omkostninger end fuld harpikssand, men kræver omhyggelig proceskontrol.