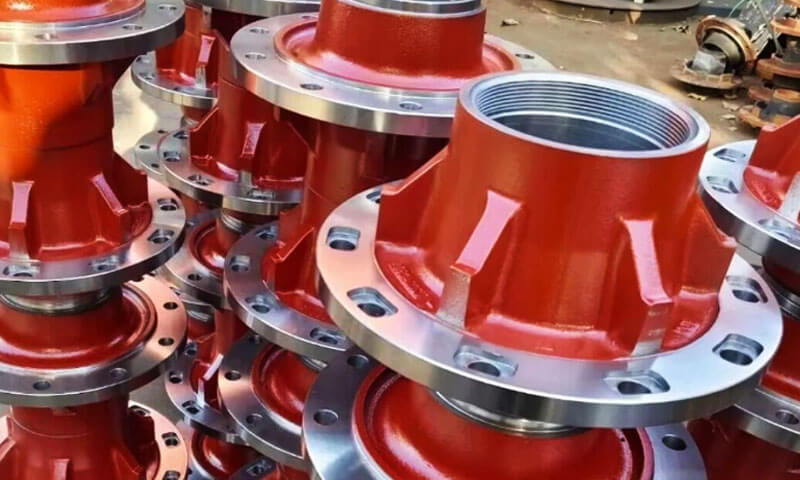
Hjulnav er den kritiske grænseflade mellem en tung lastbil eller sættevogn og dens hjul.
De bærer hele køretøjets last, overføre køre- og bremsemoment, og udholde ubarmhjertige vibrationer, stød, og træthed.
En hubfejl ved motorvejshastighed er katastrofal - ikke bare et sammenbrud, men en sikkerhedsrisiko. I årtier, tunge sandstøbninger dominerede markedet.
Men efterhånden som nyttelasten stiger, og flådeoperatørerne kræver længere levetid med mindre vedligeholdelse, fremstillingsteknologien har udviklet sig mod præcisionsstøbeprocesser, der leverer højere styrke-til-vægt-forhold og overlegen træthedsydelse.
Denne artikel undersøger teknikken, Materialer, processer, og kvalitetskontrol bag tilpassede hjulnavstøbninger til tunge opgaver.
1. Hvad er et hjulnavstøbning?
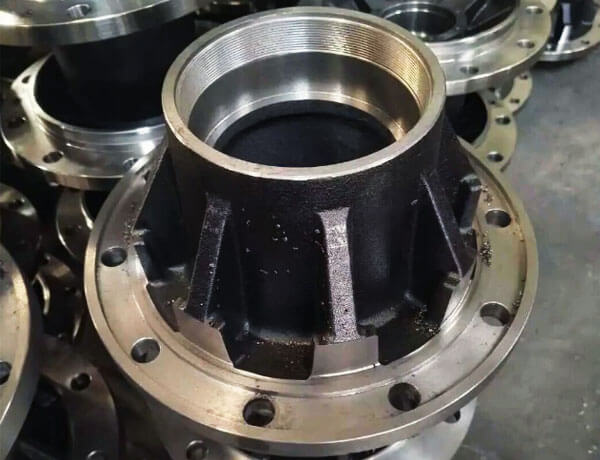
Et hjulnavstøbning er en metalkomponent, der næsten er i netform, fremstillet ved at hælde smeltet metal i en forberedt støbeform og lade det størkne til den nødvendige geometri.
Støbningen renses efterfølgende, inspiceret, og bearbejdet for at opnå de dimensioner og overfladekarakteristika, der er nødvendige for montering.
I modsætning til et færdigt hjulnav, en støbt komponent er ikke nødvendigvis klar til installation.
Bærer sæder, monteringsflader, Bolthuller, tætningskontaktflader, og andre kritiske funktioner kræver typisk bearbejdning for at opfylde ingeniørtegningen.
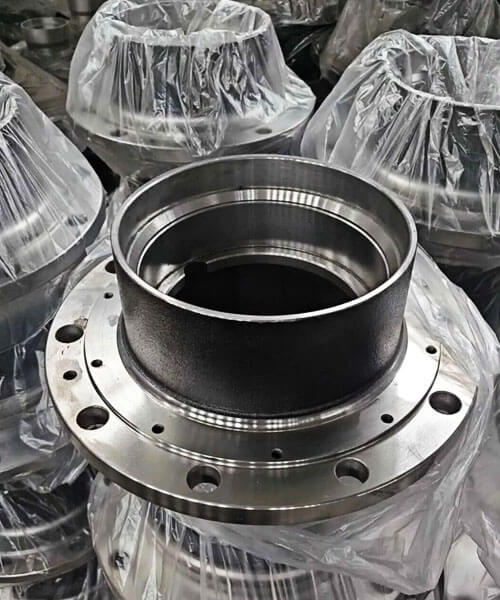
Rollen af et hjulnav i et tungt køretøj
Et hjulnav udgør en del af hjul-endesamlingen, men dens præcise funktion afhænger af køretøjets arkitektur.
Et drevet nav kan være i grænseflade med en drivaksel, mens et ikke-drevet nav kan rotere på en spindel.
Nogle designs integrerer hjulmonteringsfunktioner med bremsekomponenter; andre bruger separate bremsetromler eller skiver.
Navet skal overføre belastningerne fra hjulet og køretøjet, samtidig med at den justering, der kræves af lejesystemet.
Under service, det kan opleve en kombination af:
- Radiale belastninger genereret af køretøjets vægt og vejkontakt.
- Laterale belastninger under sving og vognbaneskift.
- Længdekræfter forbundet med acceleration og bremsning.
- Gentagen cyklisk belastning, der kan igangsætte og udbrede udmattelsesrevner.
- Vibration og stødbelastning forårsaget af uregelmæssigheder på vejene.
- Miljøeksponering for vand, vejforurenende stoffer, afisningssalte, og temperaturændringer.
Disse forhold gør hjulnavsdesign til et konstruktions- og produktionsproblem snarere end blot et spørgsmål om at gengive en ekstern form.
2. Produktion Evolution: Fra traditionel sandstøbning til mere kontrollerede teknologier
Udviklingen af hjulnavstøbning er ikke blot en overgang fra en gammel proces til en universelt overlegen ny..
Det er et skift i retning af at vælge den bedst egnede fremstillingsrute og kontrollere materiale, Geometri, og størkning mere præcist.
Traditionel sandstøbning forbliver nyttig til tunge, kompleks, og relativt lavt volumen komponenter.
Mere avancerede støbemetoder kan forbedre dimensionernes konsistens eller overfladekvalitet, mens moderne duktilt jernbearbejdning kan forbedre repeterbarheden af mekaniske egenskaber.
Fordelen afhænger af, hvor godt teknologien matcher komponenten.
Traditionel sandstøbning: Fleksibilitet for tunge komponenter
Sandstøbning bruger en form dannet af forberedt sand og et bindemiddelsystem. Formen kan rumme komplekse former, store komponenter, og en bred vifte af jernholdige legeringer.
Til kraftige hjulnav, dens fordele omfatter:
- Fleksibilitet i komponentstørrelse og geometri.
- Velegnet til komplekse flanger, chefer, og indre konturer.
- Relativt tilpasningsdygtigt værktøj til skræddersyet eller mindre volumen produktion.
- Kompatibilitet med gråt jern, Duktilt jern, og diverse støbestål, underlagt procesdesign.
Dens begrænsninger kan omfatte større overfladeruhed, bredere støbt dimensionsvariation, og øgede krav til bearbejdning sammenlignet med mere præcise støbeprocesser.
Den vigtigste udfordring er at kontrollere størkning. Tykke sektioner, bratte vægtykkelsesovergange, og dårligt designede fodringssystemer kan føre til svindfejl eller interne diskontinuiteter.
Bedre formdesign, port- og stigrørskonstruktion, temperaturkontrol, og processimulering kan forbedre konsistensen uden at opgive sandstøbning.
Shell -støbning: Forbedret overflade- og dimensionskontrol
Skalstøbning bruger harpiksbelagt sand påført et opvarmet mønster for at danne et relativt tyndt, stiv formskal.
Sammenlignet med konventionel sandstøbning, det kan give bedre overfladefinish og dimensionskontrol for passende komponentstørrelser og produktionsvolumener.
Dens værktøjs- og driftsomkostninger, imidlertid, kan være højere.
Til hjulnavstøbninger, potentielle fordele omfatter:
- Mere ensartet as-cast geometri.
- Reducerede overfladeujævnheder i egnede områder.
- Forbedret repeterbarhed mellem produktionsbatcher.
- Potentielt lavere efterbearbejdnings- og bearbejdningskvoter.
Skalstøbning eliminerer ikke automatisk støbefejl. Krympning, gasrelateret porøsitet, indeslutninger, og mikrostrukturel variation forbliver mulig, hvis smeltekvaliteten, Formforberedelse, hælder, eller størkning er ikke kontrolleret.
Det er mest hensigtsmæssigt, når navets størrelse, Geometri, påkrævet kvalitet, og produktionsvolumen retfærdiggør processen.
Gravity Casting og andre præcisionsstøbningsruter
Tyngdekraft Die Casting, også kendt som permanent formstøbning, bruger tyngdekraften til at fylde en genanvendelig form, generelt lavet af metal.
Det kan give god repeterbarhed og overfladekvalitet til passende legeringer og komponentgeometrier.
Imidlertid, gravitationsstøbning bør ikke behandles som en direkte erstatning for konventionel jern- eller stålnavstøbning.
Permanente metalforme bruges overvejende til ikke-jernholdige legeringer, især aluminium, fordi smelte- og støbetemperaturerne for jern og stål skaber forskellige værktøjs- og termiske udfordringer.
Til et kraftigt hjulnav, et præcist tyngdekraftsstøbt aluminiumsdesign kan kun overvejes, hvis de komplette konstruktionskrav til hjulenden understøtter dette materiale og fremstillingsruten.
Et støbejernsnav og et støbt aluminiumsnav kan ikke ligestilles, blot fordi begge kan fremstilles ved hjælp af støbeteknologi.
Ligeledes, Højtryksstøbning, Investeringsstøbning, og andre præcisionsruter har deres eget materiale, størrelse, koste, og strukturelle begrænsninger.
Deres egnethed skal vurderes i forhold til det faktiske navdesign.
Avanceret nodulær jernbearbejdning: Styring af mikrostrukturen
Til støbegods til hjulnav af duktilt jern, en af de vigtigste udviklinger er forbedret kontrol af det smeltede jern og grafitmorfologi.
Duktilt jern fremstilles ved at behandle smeltet jern, således at grafit overvejende størkner i nodulær eller sfæroid form snarere end som flagerne, der findes i gråt jern.
Denne morfologi giver generelt en mere gunstig kombination af styrke og duktilitet.
Vigtige kontroller inkluderer:
- Kemisk sammensætning: Etablering af passende kulstof, silicium, og legeringselementniveauer for den specificerede kvalitet.
- Nodulariserende behandling: Brug af en passende behandling, ofte involverer magnesium, at fremme sfæroidal grafit.
- Inokulation: Styring af grafitkernedannelse og reduktion af risikoen for uønskede mikrostrukturer.
- Behandlingstid og temperatur: Styring af processen for at opretholde ensartet metalkvalitet gennem hældning.
- Mikrostrukturel verifikation: Kontrol af grafitform, matrix struktur, og andre specificerede egenskaber.
Disse kontroller betyder noget, fordi nominel materialekvalitet alene ikke garanterer ensartede egenskaber gennem en kompleks støbning.
Snittykkelse, kølehastighed, og lokale størkningsforhold kan påvirke den endelige mikrostruktur.
ASTM A536 specificerer krav til duktilt støbejern og anerkender udtrykkeligt, at egenskaberne kan variere mellem steder i en støbning og mellem en støbegods og dens prøveemne.
3. Materialevalg til kraftige hjulnavstøbninger
Til mange støbte navdesigns, 65-45-12 og 80-55-06 Duktilt jern er nyttige udgangspunkter for materialeevaluering.
Duktilt jern med højere styrke eller ADI kan overvejes, når designet kræver forskellige mekaniske egenskaber, men ingen af dem bør vælges udelukkende fordi dens styrketal er højere.
Det endelige materiale skal være kvalificeret til navgeometrien, produktionsproces, og servicebetingelser.
Materiel sammenligning
| Materiale | Trækstyrke (MPA) | Udbyttestyrke (MPA) | Typisk hårdhed (HBW) | Relative omkostninger |
| Dukes jern 65-45-12 | ≥448 | ≥310 | 156–217 | Lavt -moderat |
| Dukes jern 80-55-06 | ≥552 | ≥379 | 187–255 | Moderat |
| Dukes jern 100-70-03 | ≥689 | ≥483 | 241–302 | Moderat - høj |
| Austempereret Dukes jern (Adi), Karakterer 1–3 | ≥900-1.200 | ≥650-850 | 269–444 | Høj |
| Rollebesætning stål, F.eks., Astm A216 WCB | ≥485 | ≥250 | Grad- og tilstandsafhængig | Moderat - høj |
| Aluminium legering A356-T6 | Procesafhængig; almindeligvis omkring 230-310 | Procesafhængig; almindeligvis omkring 150-230 | Sædvanligvis omkring 70-90 | Generelt højere materiale-/procesomkostninger |
4. Valg af fremstillingsproces for hjulnavstøbning
Valg af den rigtige støbeproces til et kraftigt hjulnav afhænger af komponentstørrelsen, materiale, Produktionsvolumen, Dimensionelle krav, og bearbejdningsbehov.
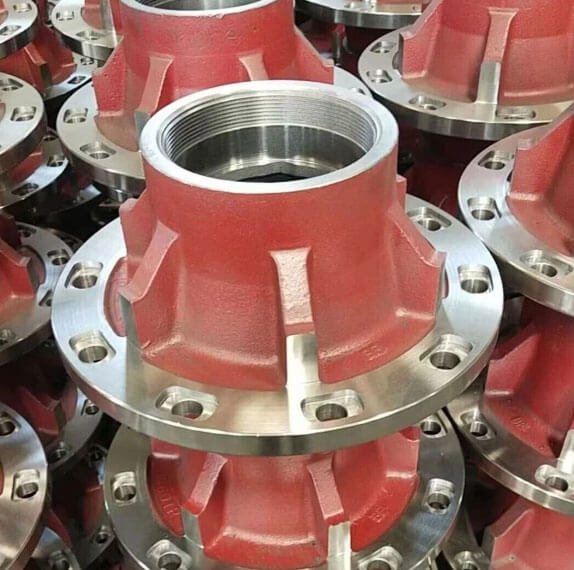
Til de fleste hjulnav i støbejern og støbestål, sandstøbning forbliver en praktisk løsning, fordi den rummer komplekse geometrier, relativt store komponenter, og en bred vifte af jernholdige legeringer.
Sammenligning af almindelige støbeprocesser
| Støbningsproces | Typisk dimensionstolerance* | Del vægt / Størrelse | Produktionsegnethed | Støbt overflade | Bedste applikationer |
| Grøn Sand Casting | Cirka ±0,8–1,5 mm for udvalgte dimensioner | 5–500 kg; designafhængig | Højvolumen produktion med passende værktøj | Retfærdig | Standard nav til lastbiler og sættevogne; omkostningseffektive jernholdige støbegods |
| Shell Skimmel Casting | Cirka ±0,5–1,0 mm for passende funktioner og komponentstørrelser | Sædvanligvis små til mellemstore støbegods; varierer efter design | Mellem til høj volumen, hvor værktøjsinvestering er berettiget | God til meget god | Nav, der kræver forbedret overfladefinish og dimensionel konsistens |
Præcision Gravity Casting |
Ca. ±0,5–1,0 mm for udvalgte dimensioner og passende designs | Generelt små til mellemstore komponenter; meget legeret- og geometriafhængig | Mellemvolumen produktion, hvor genanvendeligt værktøj er økonomisk | God til meget god | Udvalgte aluminiumslegeringsnavdesigns og letvægtsapplikationer |
| Investering Casting | Cirka ±0,1–0,3 mm for passende dimensioner og geometrier | Generelt små til mellemstore komponenter | Lav til medium volumen, Afhængig af kompleksitet | Fremragende | Lille, komplekse præcisionskomponenter, hvor strammere som støbte detaljer er værdifulde |
5. Almindelige hjulnavsfejltilstande
At forstå, hvordan hubs fejler, er nøglen til at designe og indkøbe dem korrekt.
| Fejltilstand | Udseende | Grundårsag | Forebyggelse |
| Slid på lejet / ovalitet | Boring ud af runde; lejespind i nav | Blød støbt væg, dårlig varmebehandling, vibrationer | Korrekt materialekvalitet; kontrolleret varmebehandling; tilstrækkelig vægtykkelse |
| Knoglehul revner | Revner udstrålende fra studshuller | Stress koncentration; overdrejningsmoment; dårlige filetradier | Generøst filetdesign; styret momentspecifikation |
| Krympeporøsitet i centrum af navet | Synlige eller indre hulrum nær lejeboringen | Utilstrækkelig fodring af stigrør; tyk-til-tynd overgang | Optimeret stigrørsdesign; Retningsstørrelse |
Hjulet løber ud |
Vibration, bremse pulsering, ujævnt dækslid | Casting forvrængning; dårlig bearbejdningsdatum-kontrol | Afspænding efter støbning; kontrolleret bearbejdningsarmatur |
| Termisk revnedannelse nær bremseflange | Små revner nær bremsemonteringsoverfladen | Varmekontrol fra bremsevarme; dårlig duktilitet | Duktilt jern med tilstrækkelig sejhed; termisk cykling analyse |
| Korrosionsgruber | Overflade rust, gruber på ubehandlede overflader | Vejsalt, ingen belægning, forkert støbeoverflade | Zink-rig primer + pulverlak; korrosionsbestandigt materiale |
De #1 Skjult morder: Krympeporøsitet ved lejeboringen
Jeg har set hundredvis af mislykkede hubs komme tilbage fra marken. Den mest almindelige indvendige defekt er krympeporøsitet lige ved lejesædet - usynlig på overfladen, men nok til at forårsage lejerv, overophedning, og eventuelt anfald.
Dette er næsten altid et riserdesignproblem: den tykke lejesektion størkner sidst uden ordentlig fremføring.
Gode støberier røntgen eller ultralyd inspicerer lejezonen for hvert nav. Det gør billige støberier ikke - og det finder du ud af seks måneder senere på siden af motorvejen.
6. Præcisions CNC-bearbejdning til færdige hjulnav
Støbning etablerer den grundlæggende form for et hjulnav, men præcisionsbearbejdning skaber de grænseflader, der bestemmer, hvordan komponenten passer og fungerer i hjul-ende-samlingen.
Bærer sæder, monteringsflader, Bolthuller, tætningskontaktflader, og andre specificerede funktioner kan kræve stramme dimensionelle og geometriske kontroller.
Disse krav skal defineres af ingeniørtegningen og det tilhørende montagedesign.
Bearbejdning af kritiske grænseflader
Flere funktioner fortjener særlig opmærksomhed under bearbejdning.
Lejeboringer og sæder: Disse funktioner skal opfylde den specificerede diameter, rundhed, Cylindricitet, overfladefinish, og pasformskrav.
Forkerte dimensioner kan påvirke lejeinstallationen, driftsafstand eller forspænding, afhængig af lejearrangementet, og lastfordeling.
Hjulmonteringsflader: Monteringsfladen etablerer grænsefladen mellem navet og hjulet.
Fladhed, vinkelret, og udløbskrav bør defineres som passende for designet, fordi afvigelser kan påvirke monteringsnøjagtighed og rotationsadfærd.
Boltehuller og boltecirkler: Hul diameter, position, afstand, og den specificerede sædegeometri skal passe til hjulfastgørelsessystemet.
Positionsfejl kan komplicere montering eller give ujævne kontaktforhold.
Tætningskontaktflader: Hvor navet rummer en tætning, overfladefinish, Geometri, og dimensionsnøjagtighed skal være forenelig med det specificerede tætningsdesign og driftsbetingelser.
Kontroldatum-referencer og bearbejdningstillæg
En konsekvent bearbejdningsstrategi begynder med at vælge passende henføringspunkter og fastlægge, hvordan komponenten skal placeres og fastspændes.
Hvis den indledende opsætning refererer til en uegnet overflade, bearbejdning kan reproducere dimensionsfejl mellem boringen, flange, og andre kritiske funktioner.
Tilstrækkelig og ensartet bearbejdningstillæg er også vigtigt: utilstrækkeligt lager kan efterlade dele af støbegodset ubearbejdet, mens for meget lager øger cyklustiden og værktøjsslid.
Til komplekse hubs, procesplanlægning skal etablere bearbejdningssekvensen, arbejdsmetode, og inspektionspunkter inden produktionen begynder.
Koncentricitet, Runout, og overfladefinish
Det geometriske forhold mellem lejegrænsefladen, rotationsakse, og hjulmonteringsfladen kan påvirke det færdige navs funktion.
Afhængig af tegningen, besigtigelse kan omfatte:
- Boringsdiameter og geometrisk nøjagtighed.
- Radial og aksial udløb.
- Monteringsfladernes vinkelrethed på den angivne henføringsakse.
- Bolthulsposition og monteringsgeometri.
- Overfladefinish på leje- og tætningsgrænseflader.
Disse målinger skal udføres med passende armaturer, præcisionsinstrumenter, eller koordinere-måleudstyr efter behov.
Det er vigtigt ikke at anvende én universel tolerance for alle hjulnav. De korrekte værdier afhænger af lejesystemet, hjulende design, komponent dimensioner, og gældende tekniske krav.
Hvordan bearbejdning påvirker de samlede produktionsomkostninger
Bearbejdningsomkostninger er påvirket af støbningens dimensionelle konsistens, materiales bearbejdelighed, bearbejdningsgodtgørelse, kompleksitet i arbejdet, Værktøjets levetid, og den nødvendige inspektionsfrekvens.
En veldesignet støbning kan reducere unødvendig materialefjernelse og forenkle bearbejdningsopsætninger.
Imidlertid, minimering af maskinbearbejdning på bekostning af pålidelig overfladerensning kan øge afvisningsraten.
Målet er at etablere et stabilt forhold mellem støbepræcision og bearbejdningsevne, så kritiske funktioner kan produceres konsekvent.
7. Kvalitetskontrol og test af sikkerhedskritiske hub-komponenter
Sikkerhedskritiske hubs kræver et stringent kvalitetsprogram. Typiske tests inkluderer:
| Prøve | Formål | Standard / Metode |
| Kemisk analyse | Bekræft materialesammensætning | Spektrometri |
| Mekanisk test | Træk, udbytte, Forlængelse, hårdhed | ASTM E8, E10 |
| Mikrostruktur evaluering | Nodularitet, matrix, grafit størrelse | ASTM A247 |
| Dimensionel inspektion | Bærer boringer, flange, studshuller | Cmm, målere |
| Radiografisk inspektion | Indvendig porøsitet, Krympning | ASTM E94 / E505 |
| Ultralydstest | Interne defekter i kritiske sektioner | ASTM A609 |
| Magnetisk partikelinspektion | Overfladen revner | ASTM E709 |
| Dynamisk træthedstest | Simuleret vejbelastning | SAE J1095 eller OEM-specifikation |
| Bevis belastningstest | Strukturel integritet | Akselfabrikantspecifikation |
| Udløbskontrol | Flange- og lejeudløb | Opkaldsindikator / Cmm |
| Tryk / lækagetest | Olietætningsintegritet (hvor relevant) | – |
8. Anvendelser af brugerdefinerede hjulnavstøbninger
Brugerdefinerede hjulnavstøbninger bruges i forskellige kommercielle køretøjer og industrielle transportapplikationer.
Hver applikation præsenterer forskellige belastningsforhold, dimensionelle begrænsninger, og miljøkrav.
Heavy-Duty Highway Lastbiler
Lastbilens nav skal passe til det specificerede lejesystem, hjulfastgørelse, og akselkonfiguration, mens den modstår gentagne vejbelastninger, svingkræfter, og bremserelaterede driftsforhold.
Materialeegenskaber, monteringsgeometri, Træthedsydelse, og bearbejdningsnøjagtighed er nøgleovervejelser.
Sættevogne og Godstransport
Trailernav fungerer under gentagne belastninger under langdistanceservice.
Deres specifikationer afhænger af akseldesign, hjulkonfiguration, lejearrangement, belastningskrav, og det forventede driftsmiljø.
Korrosionseksponering og brugbarhed kan også påvirke design- og efterbehandlingskravene.
Bygge- og terrængående køretøjer
Visse konstruktions- og specialiserede transportkøretøjer støder på højere stødbelastninger, ujævnt terræn, støv, og forurening.
Deres hubs kræver applikationsspecifik vurdering af belastninger, materiale sejhed, strukturel geometri, tætningsgrænseflader, og vedligeholdelsesforhold.
OEM-produktion og udskiftning af eftermarked
OEM-projekter kan kræve kontrollerede revisioner, gentagelig produktion, dokumenterede materialekrav, og planlagt validering.
Udskiftningskomponenter introducerer yderligere udfordringer, når originale tegninger eller materialespecifikationer er ufuldstændige, hvilket gør dimensionsverifikation og applikationskompatibilitet særligt vigtigt.
9. Tilpassede hjulnavstøbeløsninger fra LangHe Industry
LangHe Industry leverer tilpassede hjulnavstøbeløsninger til tunge lastbiler og sættevogne, støtte projekter, der kræver anvendelsesspecifikke materialer, støbedesign, Præcisionsbearbejdning, og kvalitetskontrol.
Vores produktionskapacitet dækker vigtige stadier af produktionen, inklusive:
- Støbningsprocesser: Grøn sandstøbning og skalformstøbning til passende design af jernholdige hjulnav.
Præcisionsstøbning med tyngdekraft kan overvejes til kompatible ikke-jernholdige applikationer, afhængig af komponentkrav. - Valg af materiale: Duktile jernkvaliteter såsom ASTM A536 65-45-12, 80-55-06, og 100-70-03, samt austempereret duktilt jern (Adi) og andre specificerede karakterer, afhængig af design og fremstillingsgennemførlighed.
- Castingsimulering: Formfyldnings- og størkningsanalyse for at hjælpe med at optimere port- og stigrørsdesign og reducere risikoen for støbefejl.
- CNC -bearbejdning: Drejer, kedelig, boring, tapping, og andre specificerede bearbejdningsoperationer. Afbalancering kan arrangeres, hvor det kræves af komponentdesign og driftsbetingelser.
- Kvalitetskontrol: Dimensionel inspektion, materiale verifikation, og anvendelig ikke-destruktiv testning (Ndt) i henhold til aftalte specifikationer.
Kvalitetsstyring og bilspecifikke krav bør bekræftes for hvert projekt. - Sporbarhed: Materiale dokumentation, produktions-batch identifikation, og inspektionsrapporter som specificeret.
Vi samarbejder med OEM'er og andre industrielle kunder for at udvikle hjulnavstøbninger, der passer til deres specificerede belastningskrav, arbejdscyklusser, dimensionelle begrænsninger, og vægtmål.
Vores tekniske support omfatter design-til-fremstilling (DFM) anmeldelse, materialevalgsvejledning, og prototypeevaluering, hvor det er nødvendigt.
Kontakt LangHe Industri for at diskutere dit brugerdefinerede hjulnavstøbningsprojekt.
Levering af en teknisk tegning eller prøve, materielle krav, forventet produktionsvolumen, og inspektionskriterier vil hjælpe os med at vurdere den passende fremstillingsrute.
10. Konklusion
Tilpassede hjulnavstøbninger er blandt de mest sikkerhedskritiske komponenter i tunge lastbil- og sættevognssystemer.
De ligner simple runde afstøbninger udefra, men hvert træk - lejet boring, hjulflade, studshuller, bremsemonteringsflade — skal være præcisionskonstrueret og støbt efter strenge standarder.
Forskellen på en hub, der holder 700,000 km og en der fejler kl 200,000 km kommer ned til tre ting: rigtige materiale, rette varmebehandling, og højre støbeprocesstyring.
Duktilt jern med korrekt normalisering leverer styrken, Dæmpning, og slidstyrke, som krævende service kræver.
Retningsbestemt størkningsteknik eliminerer krympeporøsitet ved lejeboringen. Strenge NDT og dimensionel verifikation fanger defekter, før de når vejen.
Til flådeoperatører, trailerproducenter, og aksel OEM'er, budskabet er klart: Hjulnav er ikke en vare, man kan købe på prisen alene.
De er sikkerhedskomponenter. Partner med et støberi, der forstår hjulnavsfejltilstande, styrer hvert procestrin, og står bag hver støbning med fuld sporbarhed. Sådan får du knudepunkter, der bliver på vejen, ikke på siden af det.
FAQS
Hvilke materialer er almindeligvis brugt til tunge lastbils hjulnavstøbninger?
Duktilt jern er en kandidat til støbte hjulnav, fordi det kan tilbyde en nyttig kombination af styrke, Duktilitet, og støbefleksibilitet. Støbt stål kan også overvejes til specifikke designs.
Det passende materiale afhænger af navgeometrien, krævet træthedspræstation, belastninger, driftsmiljø, og gældende specifikationer.
Hvorfor kræver et hjulnavstøbning CNC-bearbejdning?
CNC-bearbejdning producerer de præcise lejesæder, monteringsflader, Bolthuller, og andre grænseflader, der kræves til montering.
Støbningen giver grundformen, mens bearbejdning etablerer de endelige dimensioner og overfladekarakteristika, der er angivet på ingeniørtegningen.
Kan et eksisterende hjulnav omvendt konstrueres til specialstøbning?
Ja, en eksisterende komponent kan give et udgangspunkt for dimensionsanalyse og designrekonstruktion.
Imidlertid, reverse engineering bør også etablere materialekrav, kritiske grænseflader, bearbejdningstolerancer, og relevante præstationskriterier.
Udvendige dimensioner alene er utilstrækkelige til at bekræfte, at en erstatningshub er egnet til sikkerhedskritisk service.
Hvilke oplysninger er nødvendige for et tilbud på specialfremstillet hjulnavstøbning?
Giv en teknisk tegning eller prøve, materialespecifikation, kritiske dimensioner, ansøgningsoplysninger, forventet mængde, krav til bearbejdning, og kvalitetsdokumentationsbehov.
Enhver påkrævet NDT, træthedstest, eller anden validering skal også angives på tilbudsstadiet, så fremstillingsruten og omkostningerne kan evalueres nøjagtigt.