I en verden af lineær bevægelse, blyskruer er ofte de stille arbejdsheste – enkelt, pålidelig, og omkostningseffektiv.
De konverterer roterende bevægelse til lineær bevægelse gennem en gevindskåret aksel og møtrik, giver en mekanisk fordel, der er forudsigelig og robust.
Men når standard katalogskruer ikke kan opfylde kravene til en specifik applikation, brugerdefinerede blyskruer bliver forskellen mellem et godt design og et fantastisk.
1. Hvad er en blyskrue?
En blyskrue er en mekanisk komponent med gevind, der omdanner roterende bevægelse til lineær bevægelse gennem indgrebet af en gevindaksel og en tilhørende møtrik.
Da skruen roterer i forhold til møtrikken, det spiralformede gevind leder møtrikken langs skruens akse, producerer kontrolleret lineær forskydning.
Afhængig af mekanismen, enten skruen eller møtrikken kan rotere, mens den anden komponent bevæger sig.
Blyskruer er meget udbredt i industriel automation, lineære aktuatorer, emballeringsudstyr, medicinsk udstyr, Laboratorieinstrumenter, og 3D-printere.
Deres simple konstruktion, Kompakt design, relativt lave omkostninger, og evnen til at generere betydelig aksial kraft gør dem velegnede til applikationer, der kræver kontrolleret positionering eller mekanisk justering.
Til brugerdefinerede blyskruer, ingeniører kan angive gevindprofilen, diameter, føre, længde, materiale, Overfladebehandling, og færdigbearbejdningsfunktioner, der matcher applikationens mekaniske og driftsmæssige krav.
Disse parametre påvirker belastningskapaciteten, positioneringsnøjagtighed, slidstyrke, driftsmoment, og levetid.
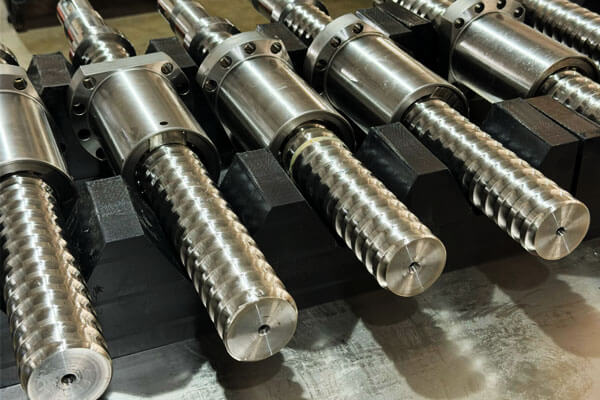
Nøgleterminologi
- Føre: Aksial afstand pr. omdrejning.
- Pitch: Aksial afstand mellem tilsvarende punkter på tilstødende gevind.
- Starter: Antal uafhængige gevind på skruen. Lead = Pitch × Starter.
- Større diameter: Udvendig diameter af skruen.
- Mindre diameter: Trådens roddiameter.
- Tilbageslag: Mistet bevægelse mellem skrue og møtrik, når retningen er vendt.
- Forudindlæs: Påført kraft for at reducere tilbageslag.
2. Almindelige typer af blyskruer og deres egenskaber
Geometrien afgør, hvordan en blyskrue bærer aksiale belastninger, genererer friktion, går i indgreb med sin møtrik, og reagerer på slid.
Den korrekte profil afhænger af den nødvendige kraft, bevægelsesretning, fremstillingsmetode, tilgængelige nøddematerialer, og gældende dimensionelle standarder.
Acme tråde
Acme-gevind bruger en trapezformet profil med en nominel 29° inkluderet gevindvinkel under det almindelige Acme-system.
De er meget udbredt i nordamerikanske kraftoverførsels- og justeringsmekanismer.
Deres relativt brede trådform giver en praktisk balance mellem styrke, Produktion, og møtrikkompatibilitet.
Acme-tråde kan fremstilles ved gevindskæring, rullende, eller andre egnede processer, afhængig af geometri og nøjagtighedskrav.
Typiske applikationer omfatter værktøjsmaskinejusteringer, løftemekanismer, klemmer, aktuatorer, og positioneringsenheder.
Fremstillingsovervejelser:Den angivne Acme-standard, diameter, Pitch, klasse af pasform, og møtrikdesign skal bekræftes før bearbejdning.
Acme-gevind bør ikke behandles som udskiftelige med metriske trapezgevind, blot fordi begge har trapezformede profiler.
Metriske trapezformede tråde
Metriske trapezgevind følger almindeligvis ISO metriske trapezgevindspecifikationer og bruger en nominel 30° inkluderet gevindvinkel.
De er meget udbredt i industrielt udstyr og bevægelsessystemer designet omkring metriske dimensioner.
De fås i en række diametre og stigninger og kan tilpasses til skaftlængde, føre, endegeometri, og materiale.
Metriske trapezgevind er særligt nyttige, når ledeskruen skal integreres med metriske lejer, Koblinger, Understøtter, og andre maskinkomponenter.
Firkantede tråde
Firkantede gevind har næsten vinkelrette gevindflanker og en profil designet til at reducere de radiale kraftkomponenter forbundet med skrå gevindflanker.
Deres geometri kan give en gunstig transmissionseffektivitet under passende forhold.
Imidlertid, firkantede gevind er sværere at fremstille og inspicere end mange trapezprofiler.
Deres relativt delikate geometri og specielle værktøjskrav kan øge produktionsomkostningerne, især til små batcher eller komplekse komponenter.
De er velegnede til udvalgte krafttransmissionsapplikationer, hvor deres ydelsesfordele retfærdiggør fremstillingskompleksiteten.
Buttress tråde
Støbegevind har en asymmetrisk profil designet til at overføre betydelige aksiale belastninger primært i én retning.
Den ene flanke er forholdsvis stejl, mens den modsatte flanke giver en mere gradvis profil til gevinddannelse og indgreb.
De bruges i specialiserede mekanismer såsom presser, spændesystemer, og andre applikationer med en dominerende belastningsretning.
Designet skal tage højde for retningen af arbejdsstyrken, omvendt læsning, tråd-rod stress, og kontaktgeometrien af den sammenkoblende møtrik.
Brugerdefinerede trådprofiler
Nogle applikationer kræver en gevindprofil, der adskiller sig fra standard Acme, metrisk trapezformet, firkant, eller støtteformer.
Brugerdefinerede profiler kan være nødvendige ved integration med en eksisterende samling, opfylder usædvanlige belastningskrav, eller matchende en proprietær nød.
Før du angiver en ikke-standard profil, ingeniører bør overveje tilgængelighed af værktøj, inspektionsmetoder, fremstilling af nødder, tilgængelighed af reservedele, og omkostningerne ved fremtidig produktion.
En tilpasset tråd bør løse et klart defineret ingeniørproblem i stedet for at introducere kompleksitet uden målbar fordel.
3. Materialer til brugerdefinerede blyskruer
Materialevalg påvirker bæreevnen, slidstyrke, Korrosionsadfærd, bearbejdningsevne, Dimensionel stabilitet, og omkostninger.
En blyskrue og dens tilhørende møtrik bør vælges som et arbejdspar i stedet for som uafhængige komponenter.
Almindelige blyskruematerialer
| Materiale | Nøgleegenskaber | Fordele | Overvejelser | Typiske applikationer |
| Kulstof stål | God styrke og bearbejdelighed i passende kvaliteter | Økonomisk, bredt tilgængelig | Korrosionsbeskyttelse kan være påkrævet | Generelle industrimaskiner |
| Legering stål | Styrke og hærdelighed varierer efter kvalitet og varmebehandling | Velegnet til krævende belastninger og slidforhold | Varmebehandling kan påvirke forvrængning og endelige dimensioner | Kraftige aktuatorer og transmissionssystemer |
| Rustfrit stål | Korrosionsbestandighed afhænger af kvalitet og miljø | Nyttig i fugtigt, Washdown, eller korrosive forhold | Ikke alle kvaliteter tilbyder den samme styrke, hårdhed, eller korrosionsbestandighed | Udstyr til fødevareforarbejdning, laboratoriesystemer, udendørs mekanismer |
Aluminiumslegeringer |
Lav densitet og god bearbejdelighed | Let, let at bearbejde | Lavere stivhed og slidstyrke end mange ståltyper | Letvægtsmekanismer og specialiserede lavbelastningssystemer |
| Bronze | Bruges almindeligvis til møtrikker frem for lange blyskrueaksler | Nyttige glide- og slidegenskaber i passende parringer | Grad, smøring, og belastning bestemmer ydeevnen | Blyskruemøtrikker og krafttransmissionskomponenter |
| Ingeniørvidenskab polymerer | Lav friktion eller korrosionsbestandig adfærd i passende kvaliteter | Let, potentielt stille, og velegnet til tørløbsdesign | Kryb, Termisk ekspansion, temperatur, og belastningsgrænser skal vurderes | Polymer nødder, kompakte aktuatorer, laboratorieudstyr |
4. Fremstillingsprocesser for brugerdefinerede blyskruer
Den passende fremstillingsproces afhænger af gevindgeometrien, materiale, Dimensionel nøjagtighed, overfladefinish, ordremængde, og omkostningsmål. Ingen enkelt proces er optimal for hver tilpasset blyskrue.
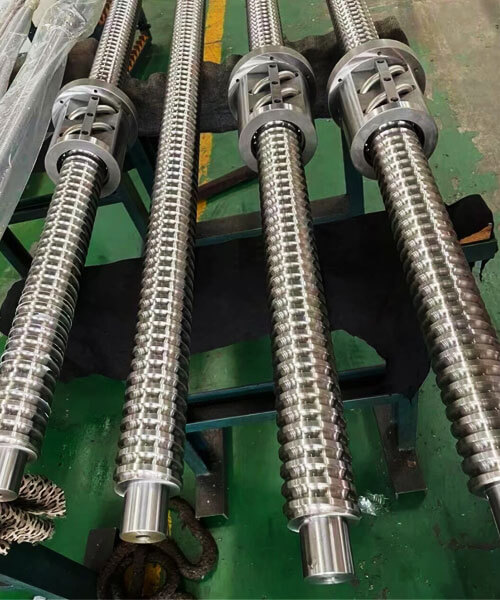
CNC-drejning og gevindskæring
CNC-drejning bruges almindeligvis til fremstilling af blyskrueaksler, trinede diametre, bærende journaler, skuldre, og slutfunktioner.
Gevindskæring kan derefter generere den specificerede profil ved hjælp af passende værktøj og en kontrolleret værktøjsbane.
Denne tilgang giver fleksibilitet til brugerdefinerede dimensioner, specielle materialer, Kort produktionskørsler, og design med flere bearbejdede funktioner.
Det er især nyttigt, når skruen kræver ikke-standard længder eller kompleks endegeometri.
Imidlertid, gevindskæring fjerner materiale og giver ikke automatisk de samme overfladeegenskaber som koldformede gevind.
Værktøjets tilstand, maskinens stivhed, arbejdshold, termiske effekter, og skæreparametre kan alle påvirke trådkvaliteten.
Til lange eller slanke skafter, støttemetoder og bearbejdningssekvens er særligt vigtige, fordi skærekræfter kan forårsage afbøjning.
Måling i processen og passende efterbehandlingsoperationer hjælper med at kontrollere de endelige dimensioner.
Trådrullning
Gevindrulning danner en tråd ved plastisk at deformere materialet mellem matricer i stedet for at skære gevindprofilen væk.
Under passende forhold, denne proces kan producere ensartede tråde med en gunstig overfladefinish og et arbejdshærdet overfladelag.
Potentielle fordele omfatter høj produktionseffektivitet og reduceret materialespild.
Trådrulning er ofte attraktivt for gentagen produktion, når materialet, diameter, gevind profil, og værktøj er kompatible med processen.
Dens begrænsninger omfatter omkostninger til værktøj, restriktioner forbundet med visse geometrier og materialer, og behovet for at kontrollere emnets diameter og formningsbetingelser.
Det er ikke egnet til enhver stor diameter, Lavvolumen, eller højt specialiseret blyskrue.
Tråd hvirvlende
Gevindhvirvling bruger et specialiseret skærearrangement til at generere spiralformede gevindformer, især på lange eller slanke skruekomponenter.
Afhængig af maskinens opsætning og komponentgeometri, den kan understøtte produktiv bearbejdning af blyskruer med krævende gevindkrav.
Processen kræver passende udstyr, Værktøj, og opsætningsekspertise. Dens omkostningseffektivitet afhænger af trådformen, skruelængde, materiale, og produktionsmængde.
Trådslibning
Gevindslibning fjerner materiale ved hjælp af en slibeskive og vælges ofte ved høj gevindnøjagtighed, kontrolleret profilgeometri, eller en passende finish er påkrævet.
Det kan også bruges efter varmebehandling, når komponenten kræver endelig dimensionskorrektion.
Slibning involverer generelt højere udstyr og forarbejdningsomkostninger end mange konventionelle skæreoperationer.
Derfor, det er mest hensigtsmæssigt, når den nødvendige nøjagtighed, materielle tilstand, eller ydeevne retfærdiggør merudgiften.
Et præcisionsslebet gevind eliminerer ikke behovet for at kontrollere akslens rethed, lejetappens dimensioner, eller monteringsjustering. Disse funktioner forbliver en del af den overordnede nøjagtighedskæde.
Varmebehandling og overfladebehandling
Varmebehandling kan forbedre hårdheden, styrke, eller slidstyrke, afhængig af materiale og proces. Imidlertid, det kan også forårsage forvrængning eller dimensionsændringer.
En typisk fremstillingsplan kan derfor grovbearbejde komponenten, varmebehandle det, og udfør derefter færdigbearbejdning eller slibning, hvor det er nødvendigt.
Overfladebehandling kan omfatte polering, passivering, sort oxid, plettering, eller anvendelsesspecifikke belægninger.
Processen skal være kompatibel med basismaterialet, parringsmøtrik, smøremiddel, og servicemiljø.
Gevinddimensioner bør kontrolleres efter operationer, der kan ændre overfladen eller geometrien. Hvis der er angivet en belægning, dens tykkelse og ensartethed skal indgå i dimensionsplanlægningen.
5. CNC-bearbejdning og præcisionskontrol
CNC -bearbejdning spiller en central rolle i fremstillingen af brugerdefinerede blyskruer, fordi akslen normalt kombinerer en gevindskåret arbejdssektion med flere præcisionsbearbejdede endefunktioner.
En vellykket proces skal kontrollere både den spiralformede gevindgeometri og forholdet mellem gevindaksen, lejeflader, og drevgrænseflader.
Bearbejdningssekvens og arbejdshold
En typisk produktionsrute kan omfatte materialeforberedelse, hård drejning, gevindbearbejdning, varmebehandling om nødvendigt, færdigbearbejdning, afskrivning, Overfladebehandling, og afsluttende eftersyn.
Den faktiske rækkefølge afhænger af materialet, trådproces, Tolerancebehov, og komponentdesign.
Til lange skafter, arbejdshold fortjener særlig opmærksomhed. For stor spændekraft kan forvrænge et slankt emne, mens utilstrækkelig støtte kan forårsage støj eller afbøjning under skæring.
tailstock støtte, faste hviler, passende opspændingsarrangementer, og nøje planlagte bearbejdningssekvenser kan hjælpe med at opretholde stabiliteten.
Hvor en skrue kræver høj koncentricitet mellem gevind og lejetapper, fabrikanten bør definere passende henføringspunkter og kontrollere, hvordan disse funktioner bearbejdes i forhold til hinanden.
Kritiske egenskaber og deres fremstillingsrisici
| Funktion | Hvorfor det betyder noget | Potentielt produktionsproblem | Kontrolmetode |
| Tråd profil | Bestemmer indgreb og belastningsoverførsel | Forkert vinkel, dybde, eller rodform | Egnet værktøj og profilinspektion |
| Føre nøjagtighed | Påvirker rejser pr. omdrejning | Kumulativ aksial positioneringsfejl | Blymål over en defineret længde |
| Major og Mindre diametre | Påvirker pasform og kernestyrke | Oversize, understørrelse, eller inkonsistent gevindgeometri | Dimensionsmåling og gevindmåling |
| Aksel ligehed | Påvirker rotation og justering | Bøjning, afbøjning, eller resterende stress | Kontrolleret bearbejdning, støtte, og rethedsinspektion |
Bærende journaler |
Bestem lejepasning og rotationsstøtte | Forkert diameter, tilspidsning, eller dårlig finish | Præcisionsdrejning eller -slibning og diametermåling |
| Skulder stillinger | Styr aksial placering af komponenter | Forkert lejesæde eller monteringslængde | Datum-baseret bearbejdning og dimensionsinspektion |
| Slut-funktion koncentricitet | Påvirker drevjustering og udløb | Forskydning mellem kobling og skrueakse | Konsistent datum-strategi og runout-måling |
| Overflade slutte | Påvirker friktion og kontaktadfærd | Værktøjsmærker, burrs, eller overdreven ruhed | Passende efterbehandling og overfladeinspektion |
Tolerancer skal afspejle funktion
En tegning skal skelne mellem kritiske funktionelle dimensioner og ikke-kritiske dimensioner.
Trådlednings nøjagtighed, passer med den tilhørende møtrik, diameter på lejetappen, skulder placering, og runout kan kræve strammere kontroller end den samlede længde eller ikke-funktionelle overflader.
Den påkrævede tolerance bør defineres i henhold til enhedens ydelsesbehov og måleevne.
En tæppetolerance påført hver dimension kan øge omkostningerne uden at forbedre systemets ydeevne.
Til brugerdefinerede blyskruer, specifikationen bør klart angive målemetoden eller gældende standard, når en tolerance kan fortolkes på forskellige måder.
Dette er især vigtigt for trådføringens nøjagtighed, ligehed, og tilpassede profiler.
Afgratning og kantkvalitet
Grater ved trådstart, trådende, Keyways, krydshuller, og skuldre kan forstyrre samlingen, beskadige sammenkoblingskomponenter, eller skabe lokaliserede stresskoncentrationer.
Overdreven afgratning kan også ændre gevindgeometrien eller fjerne materiale fra funktionelle kanter.
En kontrolleret efterbehandlingsprocedure bør fjerne uønskede grater, samtidig med at den specificerede gevindform og funktionelle dimensioner bevares.
Hvor montering afhænger af en defineret indføring eller affasning, at geometrien skal angives på tegningen i stedet for at overlades helt til operatørens vurdering.
6. Blyskruens nøjagtighed, Tilbageslag, og ydeevne
Blyskruens ydeevne bestemmes af flere relaterede, men distinkte egenskaber.
Dimensionel tolerance, trådlednings nøjagtighed, modreaktion, ligehed, Runout, og positioneringsrepeterbarhed bør ikke behandles som udskiftelige mål for præcision.
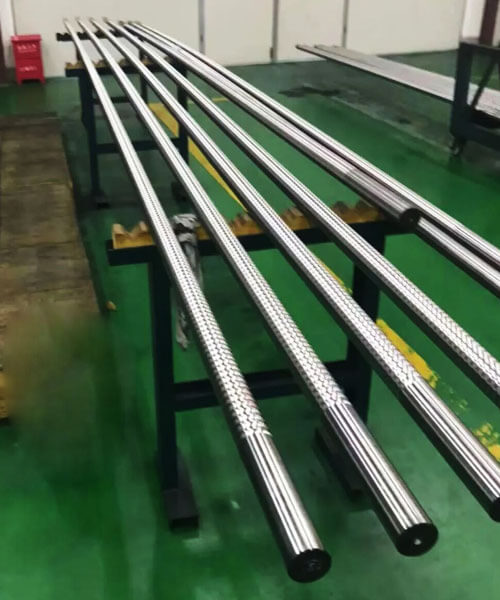
Trådeledningsnøjagtighed
Afledningsnøjagtighed beskriver, hvor tæt den faktiske aksiale fremføring pr. omdrejning følger den specificerede værdi.
Fejl kan ophobes over arbejdslængden, hvilket får møtrikken til at rejse længere eller mindre langt end forventet.
For eksempel, en skrue kan have en acceptabel lokal gevindprofil, men stadig udvise kumulativ vandringsfejl over et langt slag.
Dette er grunden til, at kun måling af diameteren eller kontrol af gevindet med en simpel go/no-go-måler ikke kan fastslå ledningens nøjagtighed fuldt ud.
Den krævede ledningsnøjagtighed skal specificeres over en defineret målelængde eller i overensstemmelse med den relevante standard.
Ansøgningen bestemmer, om lokal pitch fejl, kumulativ ledningsfejl, eller begge kræver kontrol.
Modreaktion og tabt bevægelse
Spild er det aksiale spillerum mellem skruen og møtrikken, der bliver tydeligt, når bevægelsesretningen vender om.
Det kan påvirkes af fremstillingstolerancer, slid, møtrik design, temperatur, og monteringsbetingelser.
Almindelige metoder til at reducere tilbageslag omfatter:
- Valg af en tættere passende skrue- og møtrikkombination.
- Bruger et justerbart eller split-møtrik design.
- Anvendelse af kontrolleret forspænding, hvor det er relevant.
- Udskiftning af en slidt møtrik eller skrue.
- Kompenserer for forudsigelig tabt bevægelse gennem bevægelsescontrolleren, når ansøgningen tillader det.
Preload kan forbedre tovejs positioneringsadfærd, men det kan også øge friktionen, drivmoment, varme, og slid.
Designet bør derfor målrette det laveste praktiske slør i overensstemmelse med den nødvendige levetid og belastning.
Positioneringsnøjagtighed og gentagelighed
Positioneringsnøjagtighed beskriver, hvor tæt systemet når sin tilsigtede position.
Repeterbarhed beskriver, hvor konsekvent den vender tilbage til den samme position under sammenlignelige forhold.
En blyskrue kan have god repeterbarhed, mens den udviser systematisk positioneringsfejl.
Omvendt, en skrue med relativt lav kumulativ ledningsfejl kan stadig levere dårlig repeterbarhed ved tilbageslag, friktionsvariation, forkert justering, eller temperaturændringer er ikke kontrolleret.
Systemets ydeevne afhænger også af motoren, kobling, Lejer, monteringsstivhed, encoder opløsning, kontrolstrategi, og ekstern belastning.
Følgelig, en blyskrues gevindtolerance alene kan ikke garantere positioneringsnøjagtigheden af hele maskinen.
Effektivitet, Friktion, og selvlåsende
Blyskruer fungerer primært gennem glidende kontakt, så friktion er en vigtig del af deres adfærd.
Effektiviteten afhænger af gevindprofilen, blyvinkel, friktionskoefficient, smøring, møtrik materiale, og læs.
Nogle blyskruer kan modstå tilbagekørsel under specifikke forhold, men selvlåsning bør aldrig antages udelukkende fordi en komponent er en blyskrue.
Opførselen afhænger af gevindgeometri og friktion og kan ændres ved smøring, slid, vibrationer, eller driftsforhold.
Til løft, holder, eller sikkerhedskritiske applikationer, designet skal uafhængigt evaluere tilbagekørsel og inkorporere en passende bremse eller anden lastholdende mekanisme, hvor det er nødvendigt.
Slid, Smøring, og levetid
Slid udvikles ved glidegrænsefladen mellem skruen og møtrikken. Dens hastighed afhænger af kontakttrykket, glidende hastighed, overfladefinish, materialeparring, smøring, forurening, og driftscyklus.
Smøring kan reducere friktion og slid, når det valgte smøremiddel er kompatibelt med materialerne, temperatur, miljø, og driftsmetode.
Nogle polymermøtrikker er designet til tørløbsforhold, men deres belastnings- og temperaturgrænser kræver stadig verifikation.
En nyttig vurdering af levetiden tager ikke kun hensyn til materialets hårdhed, men også møtrikkens slidadfærd, skaft finish, justering, og vedligeholdelseskrav.
I støvede eller slibende miljøer, effektiv beskyttelse mod kontaminering kan være lige så vigtig som det indledende materialevalg.
7. Anvendelse af brugerdefinerede blyskruer
Brugerdefinerede blyskruer bruges i udstyr, der kræver kontrolleret lineær bevægelse, justerbar positionering, eller mekanisk kraftoverførsel.
Deres design varierer betydeligt afhængigt af applikationen, især med hensyn til belastning, rejsehastighed, modreaktion, Korrosionsmodstand, og forventet levetid.
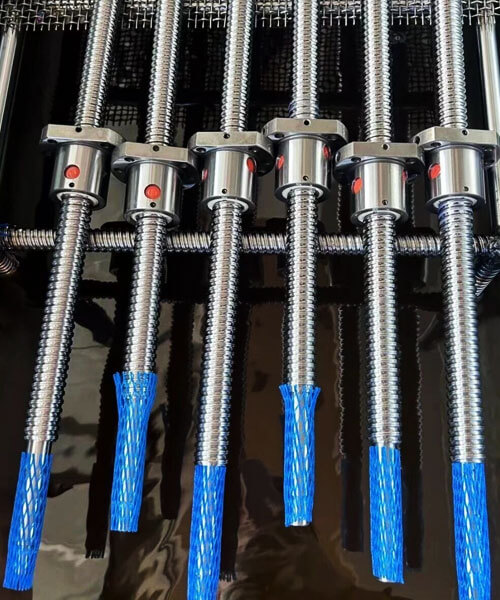
Industriel automation og lineære aktuatorer
Automatiseret maskineri bruger blyskruer til positionering af slæder, justering af armaturer, betjene kompakte aktuatorer, og styring af mekaniske bevægelser.
Brugerdefinerede blyskruer giver udstyrsproducenter mulighed for at specificere slaget, føre, monteringsgrænseflader, og møtrikkonfiguration påkrævet af en bestemt maskine.
Til ofte cyklede systemer, ingeniører bør prioritere slidstyrke, stabilt køremoment, tilbageslagskontrol, og passende smøring.
Højhastighedsapplikationer kræver også evaluering af kritisk hastighed, støtte stivhed, og varmeudvikling.
CNC-udstyr og præcisionspositioneringssystemer
Blyskruer kan bruges i udvalgte maskinjusteringer, hjælpeakser, værktøjspositioneringsmekanismer, og kompakte positioneringstrin.
Den nødvendige præcision afhænger af funktionen: en manuel justeringsmekanisme kan tolerere mere tilbageslag end en automatiseret akse, der gentagne gange vender retningen.
Til positioneringsapplikationer, designet skal definere ledningsnøjagtighed, ligehed, slutfunktions koncentricitet, møtrik frigang, og den nødvendige repeterbarhed på systemniveau.
Hvor høj fart, høj stivhed, og høj effektivitet dominerer kravene, en kugleskrue kan være en mere passende løsning.
Emballerings- og montagemaskiner
Emballerings- og monteringsudstyr bruger ofte blyskruer til at justere guider, ændre produktformater, positionskomponenter, og regulere mekaniske indstillinger.
Disse applikationer kan kræve gentagne justeringer, kompakt emballage, og pålidelig drift under eksponering for støv eller rengøringsmidler.
Brugerdefineret slutbearbejdning kan forenkle integrationen med håndhjul, Koblinger, Lejer, og monteringsbeslag.
Valg af materiale og overfladebehandling bør afspejle det faktiske driftsmiljø og vedligeholdelsesproceduren.
Medicinsk og laboratorieudstyr
Laboratorieinstrumenter og udvalgt medicinsk udstyr kan bruge blyskruer til prøveplacering, højdejustering, doseringsmekanismer, og kontrolleret bevægelse.
Afhængig af udstyret, vigtige krav kan omfatte jævn bevægelse, lav driftsstøj, kompakte dimensioner, Korrosionsmodstand, og konsekvent repeterbarhed.
Det valgte materiale og smøremiddel skal være kompatibelt med rengøringsregimet og omgivende komponenter.
Hvor udstyret er underlagt lovmæssige eller renhedskrav, gældende materiale, sporbarhed, og dokumentationskrav bør defineres før produktion.
3D Printere og Compact Motion-systemer
Nogle 3D-printere og kompakte bevægelsessystemer bruger blyskruer til at flytte platforme eller justere komponenter langs en lineær akse.
Designprioriteter omfatter kompakthed, lav friktion, konsekvent bevægelse, og tilstrækkelig stivhed.
Den passende ledning afhænger af den ønskede vandring pr. omdrejning, motoriske egenskaber, påkrævet positioneringsopløsning, og driftshastighed.
En finere ledning kan give større mekanisk forskydningsreduktion pr. motoromdrejning, men den faktisk opnåelige positioneringsopløsning afhænger også af motorstyring, modreaktion, Stivhed, og andre systemfaktorer.
Kraftig justering og industrielt udstyr
Blyskruer bruges også i klemmer, presser, løftemekanismer, og kraftige justeringssystemer.
Disse applikationer kræver omhyggelig vurdering af aksial belastning, kerne diameter, gevindkontakttryk, støttebetingelser, og eventuel tilbagekørsel.
Hvor en blyskrue understøtter en ophængt eller farlig last, konstruktionen skal omfatte passende lastholdende foranstaltninger og sikkerhedsforanstaltninger.
En skrues friktionsmodstand alene bør ikke behandles som en garanteret sikkerhedslås.
8. Almindelige faldgruber og hvordan man undgår dem
Mange blyskrueproblemer stammer fra ufuldstændige specifikationer eller et misforhold mellem komponenten og dens driftsbetingelser.
At løse disse problemer under design er generelt mere økonomisk end at rette dem efter installationen.
Valg af en skrue alene efter diameter
En større diameter kan øge stivheden og kernestyrken, men det garanterer ikke automatisk den nødvendige belastningskapacitet, nøjagtighed, eller levetid.
Trådform, mindre diameter, materielle tilstand, uunderstøttet længde, møtrik kontakt, og driftsbetingelser har også betydning.
Sådan undgår du det: Definer belastningen, slagtilfælde, hastighed, støtteordning, arbejdscyklus, og krævede levetid før færdiggørelse af diameteren.
Tjek træk- eller trykspænding, bukning, og trådkontaktbetingelser som relevant.
Forvirrende Pitch med Lead
Brug af pitch, som om det var den lineære vandring pr. omdrejning, kan give en forkert hastighedsberegning eller et inkompatibelt design.
Dette er især vigtigt for flerstartstråde, hvor bly er større end tonehøjde.
Sådan undgår du det: Statsplads, føre, og antal starter separat på tegningen eller teknisk specifikation. Kontroller, at møtrikken og skruen bruger samme gevindsystem og geometri.
Angivelse af stramme tolerancer uden en funktionel årsag
For restriktive tolerancer kan øge bearbejdningstiden, inspektionsomkostninger, og afvisningsrisiko uden at forbedre den færdige maskines ydeevne.
Sådan undgår du det: Identificer kritiske funktionelle dimensioner og anvend kun snævrere tolerancer, hvor det er nødvendigt.
Definer ledningsnøjagtighed, passe, ligehed, Runout, og slutfunktionstolerancer i henhold til monteringskravene.
Ignorer tilbageslag og vendingsadfærd
En mekanisme kan bevæge sig nøjagtigt i én retning, men vise tabt bevægelse, når retningen vender.
Dette kan være forårsaget af møtrikken, slid, monteringsfleksibilitet, eller andre kilder til mekanisk spil.
Sådan undgår du det: Angiv det tilladte tilbageslag og de driftsbetingelser, hvorunder det skal opnås.
Overvej en justerbar eller forspændt møtrik, hvor det er berettiget, mens der tages højde for den tilhørende friktion, drejningsmoment, og slid.
Valg af inkompatible skrue- og møtrikmaterialer
En materialekombination, der klarer sig godt under lav belastning, kan opleve for stort slid, Galling, kryb, eller termiske problemer under forskellige driftsforhold.
Sådan undgår du det: Vurder skruen og møtrikken sammen. Overvej kontakttryk, glidende hastighed, smøring, temperatur, forurening, Kemisk eksponering, og forventet levetid.
Med udsigt over akselstøtte og justering
Selv en velbearbejdet skrue kan producere vibrationer, ujævnt slid, eller inkonsekvent drejningsmoment, når det installeres med dårlig justering eller utilstrækkelig støtte.
Sådan undgår du det: Design lejearrangementet tidligt, kontrollere forholdet mellem gevindaksen og funktionelle endetræk, og inspicer rethed og afløb, hvor det er nødvendigt.
Kontroller det samlede system i stedet for udelukkende at stole på individuelle delmål.
Manglende planlægning for smøring og forurening
Utilstrækkelig smøring eller indtrængen af slibende partikler kan fremskynde slid og øge friktionen.
Omvendt, et uegnet smøremiddel kan beskadige polymermøtrikker, forurene en proces, eller skabe inkompatibilitet med driftsmiljøet.
Sådan undgår du det: Definer krav til smøring og beskyttelse før produktion.
Overvej omslag, Bellows, sæler, vedligeholdelsesintervaller, og materialekompatible smøremidler, hvor det er relevant.
9. Konklusion
Brugerdefinerede blyskruer er en præcisionskonstrueret løsning til applikationer, hvor standardskruer ikke kan opfylde kravene til belastning, hastighed, præcision, eller miljø.
Ved at forstå trådgeometri, Valg af materiale, Fremstillingsprocesser, og kvalitetskontrol, ingeniører og købere kan specificere blyskruer, der leverer pålidelige, ydeevne med lang levetid.
Nøglen er tidligt samarbejde med en bearbejdningsekspert. En leverandør, der forstår både designhensigten og fremstillingsrealiteterne, kan anbefale den rigtige trådform, materiale, og præcisionskvalitet – og undgå de dyre faldgruber, der kommer fra gætværk.
FAQS
Hvad er forskellen mellem pitch og lead?
Pitch er den aksiale afstand mellem tilstødende tilsvarende gevindpunkter, mens bly er den tilbagelagte aksiale afstand under en hel omdrejning.
Til en enkeltstartsskrue, bly og tonehøjde er lige store. Til en flerstartsskrue, bly er lig med tonehøjde ganget med antallet af starter.
Hvilken gevindtype er bedst til en tilpasset blyskrue?
Der er ingen universelt bedste trådtype. Acme og metriske trapezgevind er almindelige valg til industriel kraftoverførsel, fordi de balancerer styrke og fremstillingsevne.
Firkantede gevind kan passe til specialiserede applikationer, der kræver gunstig transmissionseffektivitet, mens støttegevind er designet til væsentlig aksial belastning primært i én retning.
Valget skal tage højde for belastning, hastighed, passe, møtrik design, produktionsevne, og omkostninger.
Hvordan kan tilbageslag i en blyskrue reduceres?
Sløret kan reduceres gennem passende skrue- og møtriktolerancer, justerbare møtrikker, design med split-møtrik, eller kontrolleret forspænding.
Valget afhænger af den nødvendige positioneringsydelse og acceptabel friktion.
For høj forspænding kan øge køremomentet, varme, og slid, så designet skal balancere tabt bevægelse mod levetid.
Hvordan kan levetiden for en blyskrue forbedres?
Levetiden kan forbedres ved at vælge et kompatibelt skrue-og-møtrik materialepar, styring af kontakttryk, sikre korrekt tilpasning, ved hjælp af passende smøring, og beskytter tråden mod forurening.
At arbejde inden for designets belastnings- og hastighedsgrænser og periodisk inspicere slid kan også hjælpe med at forhindre for tidlig fejl.
Til krævende applikationer, levetidsforventninger bør etableres gennem ingeniøranalyse og, Hvor det er nødvendigt, repræsentativ test.
Kan jeg bruge en blyskrue lodret uden bremse?
En enkeltstarts ledningsskrue med lav ledningsvinkel er ofte selvlåsende og kan holde en lodret belastning uden bremse. Multi-start skruer er generelt ikke selvlåsende og kan kræve en bremse.