

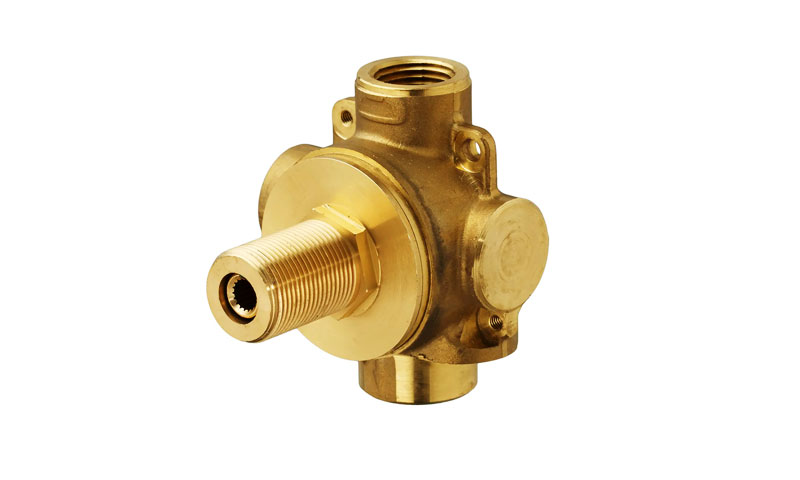
Afledningsventiler er væsentlige komponenter i væskehåndteringssystemer, muliggør omdirigering af flow fra en vej til en anden.
Disse ventiler er meget brugt i VVS, opvarmning, ventilation, Aircondition (HVAC), Vandbehandling, og industriel forarbejdning.
Blandt de forskellige materialer, der anvendes til afledningsventiler, messing skiller sig ud som det foretrukne valg på grund af dets fremragende bearbejdelighed, Korrosionsmodstand, Antimikrobielle egenskaber, og æstetisk appel.
Fremstillingen af højkvalitets omledningsventiler af messing kræver en kombination af præcisionsstøbning og avanceret CNC-bearbejdning.
Mistet voksstøbning (Investeringsstøbning) er den ideelle metode til at fremstille de komplekse indre passager og indviklede geometrier af omledningsventilhuse.
Når det kombineres med præcisions CNC-bearbejdning, denne proces leverer ventiler med enestående dimensionel nøjagtighed, Glat overfladefinish, og pålidelig ydeevne.
1. Hvad er en omledningsventil af messing?
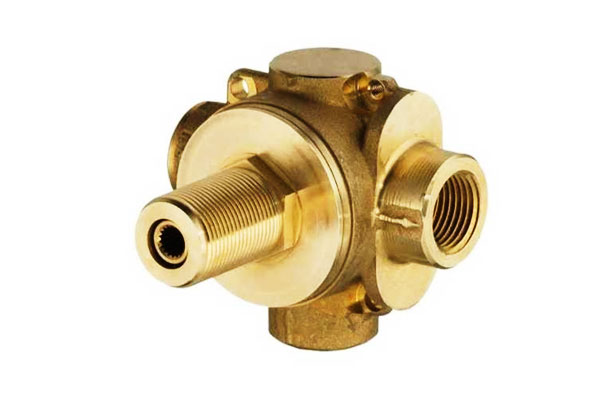
EN omskifterventil af messing er en multi-port væskekontrolenhed designet til at omdirigere, vælge, eller fordele væskestrømmen mellem forskellige strømningsveje.
I modsætning til en konventionel to-ports afspærringsventil, en afledningsventil bruger flere porte og et internt bevægeligt element til at bestemme, hvilke passager der er forbundet ved en given driftsposition.
Ventilhuset er normalt den trykholdige komponent. Den indeholder indløbs- og udløbsporte, indre strømningspassager, ventilkammer, tætningsgrænseflader, og tilslutningsfunktioner.
Et indre element - almindeligvis en bold, prop, patron, eller spindelbetjent mekanisme - ændrer strømningsvejen, når ventilen drejes eller aktiveres.
En typisk tre-ports omskifterventil, f.eks, kan fungere i to grundstillinger:
Position A: Indløb → Udløb A
Stilling B: Indløb → Udløb B
Mere sofistikerede konfigurationer kan kombinere eller isolere strømningsveje afhængigt af proceskravene.
Ydeevnen af en afledningsventil af messing afhænger af mere end dens evne til at skifte flow.
Ventilen skal opretholde trykintegritet, kontrolleret strømningsmodstand, pålidelig afbrydelse, Dimensionel stabilitet, og gentagelig forsegling i hele dens tilsigtede levetid.
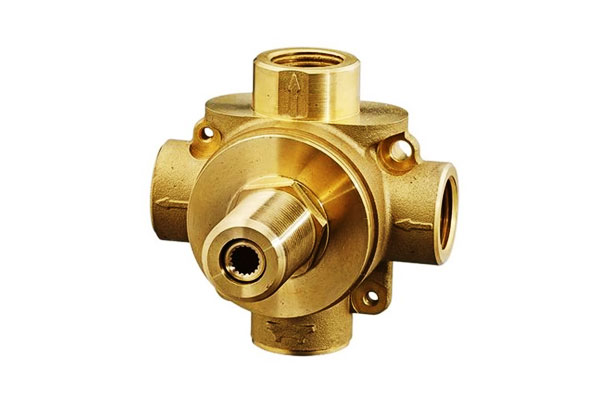
Typer af afledningsventiler
| Type | Beskrivelse | Typiske applikationer |
| 3-Vejskifteventil | Ét indløb, to udtag (eller omvendt). | Bruseanlæg, blandeventiler, HVAC, processtyring. |
| 4-Vejskifteventil | To indløb, to udtag. | Varmesystemer, varmepumper, omvendt flow applikationer. |
| Roterende afledningsventil | Et roterende element afleder flow mellem porte. | Pneumatisk transport, pulverhåndtering, Industriel behandling. |
| Slide omledningsventil | En glidende plade omdirigerer flow. | Bulk materialehåndtering, støvopsamling. |
| Kugleafledningsventil | En kugle med flere passager roterer til direkte flow. | VVS, Kemisk behandling, gas distribution. |
2. Almindelige messinglegeringer til afledningsventilstøbning
At vælge den rigtige messing legering er grundlæggende for trykintegriteten, Korrosionsmodstand, bearbejdningsevne, Dimensionel stabilitet, og levetid for en omskifterventil.
Messing er ikke et enkelt materiale, men en bred familie af kobberbaserede legeringer med væsentligt forskellige sammensætninger og ydeevneegenskaber.
Til en præcisionsstøbt skifteventil, legering valg bør overveje mere end mekanisk styrke.
Producenten skal også vurdere støbeadfærd, krav til internt tryk, flydende kemi, afzinkningsmodstand, krav til bearbejdning, temperatur, miljøeksponering, og lovgivningsmæssige restriktioner for legeringsbestanddele.
Især, ventiler beregnet til drikkevand eller andre regulerede væskekontaktanvendelser kan kræve blyfattige eller blyfri legeringer, der er specifikt kvalificeret til denne service.
Derfor, den "bedste" messinglegering er anvendelsesafhængig snarere end universel.
Almindeligt brugte messinglegeringer til afledningsventilstøbning
| Legering (OS) | Nøgleegenskaber | Typiske ventilapplikationer |
| C84400 | God støbeevne og bearbejdelighed; traditionel blyholdig halvrød messing | Støbte ventilhuse, VVS -fittings, generelle væskekontrolkomponenter |
| C85700 | Blyholdig marinemessing; god bearbejdelighed og korrosionsbestandighed | Støbte trykholdige komponenter, marineorienterede beslag |
| C87610 | Kobber-silicium legering med god styrke og korrosionsbestandighed; lavt bly | Vandservicekomponenter og korrosionsbestandige støbegods, hvor det er specificeret |
| C87800 | Silikone messing; God rollebesætning, styrke, Korrosionsmodstand, og lavt blyegenskaber | Vand-service ventilhuse, VVS -fittings, Industrielle komponenter |
C87850 |
Siliciummessing med god bearbejdelighed, tryktæthed, og korrosionsbestandighed | Ventillegemer, vandhaner, vandmåler sager, VVS og marine komponenter |
| C89833 | Blyfri vismutholdig legering; god bearbejdelighed og korrosionsbestandighed | Blyfri trykholdige komponenter, drikkevandsorienterede ventiler og VVS-applikationer, hvor det er specificeret |
| C36000 | Fremragende fribearbejdningsegenskaber | Maskinbearbejdede ventilkomponenter, stængler, Fittings, adaptere, Små præcisionsdele |
3. Messing omledningsventil mistet voksstøbeproces
De tabt voksstøbeproces til messing omledningsventiler er designet til at konvertere en kompleks ventilhusgeometri til en metalstøbning i næsten netform med kontrolleret dimensionskonsistens og sund strukturel integritet.
CAD gennemgang og værktøj
Processen begynder med ventiltegningen eller 3D CAD-modellen. Før værktøj fremstilles, geometrien gennemgås for støbegennemførlighed og produktionsstabilitet.
Producenten fastsætter det nødvendige svindtillæg, bearbejdningsgodtgørelse, vægovergange, fileter, portsteder, og støbeorientering.
Til en skifteventil, der lægges særlig vægt på områderne omkring krydsende strømningspassager, fordi pludselige ændringer i snittykkelse kan påvirke metaltilførsel og størkning.
Værktøjet fremstilles derefter for at gengive den nødvendige voksmønstergeometri.
Produktion af voks mønster
Smeltet voks sprøjtes ind i præcisionsmatricen for at skabe ventilhusets offermønster.
Mønsterkvaliteten bestemmer støbningens dimensionelle fundament. Injektionstemperatur, tryk, holdetid, afkøling, og matricens tilstand skal kontrolleres for at minimere flash, forvrængning, ufuldstændig påfyldning, og dimensionsvariation.
Det færdige voksmønster inspiceres, før det fortsætter til montering.
Vokssamling og port
Individuelle voksmønstre er forbundet til et centralt indløbssystem for at danne et støbetræ.
På dette trin, portsystemet etableres således, at smeltet messing kan fylde ventilhulrummet på en kontrolleret måde.
Portposition og løberdimensioner påvirker påfyldningstiden, turbulens, Termiske gradienter, og fodringsadfærd.
Til komplekse omskifterventiler, porten er designet omkring hele kroppens geometri, i stedet for blot at maksimere påfyldningshastigheden.
Keramisk shell -bygning
Vokstræet dyppes gentagne gange i keramisk gylle og belægges med ildfast stuk. På hinanden følgende lag bygger en stiv keramisk skal rundt om mønsteret.
Skallen skal give tilstrækkelig styrke til afvoksning og metalhældning, samtidig med at den gengiver de nødvendige overfladedetaljer.
De primære processtyringer er:
Opslæmmende viskositet + ildfast partikelstørrelse + lagtykkelse + drying conditions + skalstyrke
Inkonsekvent skalforberedelse kan føre til revner, dimensionsvariation, dårlig overfladekvalitet, eller skalfejl under hældning.
Dewaxing og shell fyring
Den keramiske skal opvarmes for at fjerne voksmønsteret og skabe det negative hulrum i ventilhuset.
Efter afwaxing, skallen affyres for at fjerne resterende organisk materiale og udvikle den nødvendige ildfaste styrke og termiske stabilitet.
Den resulterende keramiske form skal være ren, tørre, og strukturelt forsvarligt, før smeltet messing indføres.
Messingsmeltning og legeringskontrol
Den valgte messinglegering smeltes under kontrollerede forhold.
Hovedformålet er at sikre, at det smeltede metal opfylder de specificerede krav til kemisk sammensætning og renlighed Før du hælder.
Dette er især vigtigt for brugerdefinerede ventiler, hvor materialeegenskaber og regulatoriske krav kan afhænge af en specifik legeringskvalitet.
Processtyring omfatter typisk:
- Verificerede ladematerialer
- Overvågning af smeltetemperatur
- Kemisk analyse
- Slagge- og oxidkontrol
- Varmeidentifikation og sporbarhed
Kontrolleret hældning
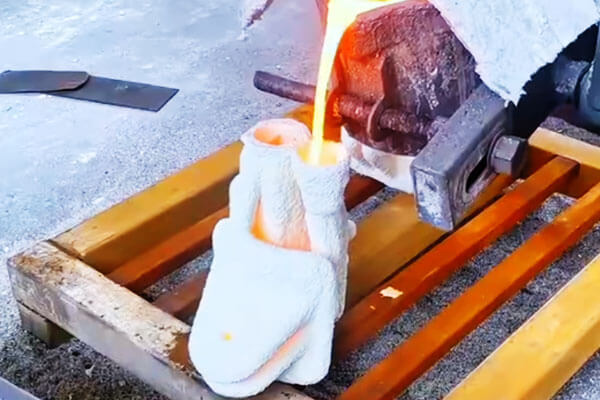
Den forvarmede keramiske skal er fyldt med smeltet messing gennem det designede portsystem.
Hældetemperatur og påfyldningshastighed skal matches til legeringen og ventilens geometri.
Metallet skal forblive tilstrækkeligt flydende til at fylde tynde sektioner og komplekse passager uden overdreven turbulens eller for tidlig størkning.
En velkontrolleret hældeoperation søger at opnå:
Fuldstændig påfyldning + stabilt flow + minimumsinddragelse + kontrollerede termiske forhold
Størkning og fodring
Efter påfyldning, messingen begynder at størkne. Fordi ventilhuset kan indeholde forskellige vægtykkelser, chefer, og passagekryds, forskellige områder kan afkøle med forskellige hastigheder.
Støbedesignet skal derfor understøtte kontrolleret størkning og tilstrækkelig tilførsel af krympende metal.
Dårlig størkningskontrol kan give defekter som f.eks:
- Krympning af porøsitet
- Krympehulrum
- Gasrelaterede diskontinuiteter
- Varm krakning
Til komplekse ventilhuse, støbesimulering kan bruges til at forudsige fyldnings- og størkningsadfærd og optimere port- og fodringssystemet før produktion.
Knockout
Når støbningen er afkølet tilstrækkeligt, den keramiske skal fjernes mekanisk.
Vibration, mekanisk adskillelse, eller andre egnede metoder kan anvendes afhængigt af komponenten og produktionssystemet.
Der skal udvises forsigtighed under knockout, da overdreven mekanisk kraft kan beskadige tynde sektioner, portfunktioner, eller støbte overflader.
Fjernelse af port og stigrør
Sprøjten, Løbere, porte, og stigrør skæres fra ventilstøbningen.
Skæringsplaceringerne er valgt således, at fjernelse ikke beskadiger funktionelle områder eller efterlader for meget materiale, der ville komplicere efterfølgende bearbejdning.
Dette trin konverterer det investeringsstøbte træ til en individuel ventillegemestøbning.
Efterbehandling af støbning
Det rensede støbegods udsættes for slibning, sprængning, eller andre passende efterbehandlingsoperationer for at fjerne resterende keramik, finner, blitz, og portrester.
Målet er at fremstille en ren og stabil støbning, der er egnet til inspektion og efterfølgende bearbejdning.
Vigtigt, efterbehandling bør ikke bruges til at skjule uacceptable støbediskontinuiteter. Områder, der vil blive pressede grænser, forseglingsoverflader, eller kritiske bearbejdningsdatum kræver særlig opmærksomhed.
4. CNC-bearbejdning af messing omledningsventilstøbegods
Tabt voksstøbning etablerer hovedgeometrien af en messing-omledningsventil, men det giver normalt ikke den endelige nøjagtighed, der kræves til kritiske grænseflader.
CNC -bearbejdning er derfor broen mellem en næsten-net-form støbning og en funktionel præcisionsventil.
Bearbejdningsprocessen skal ikke kun opnå individuelle dimensioner; det skal opretholde det geometriske forhold mellem havne, strømningspassager, Ventilsæder, forseglingsoverflader, stængler, og aktuatorgrænseflader.
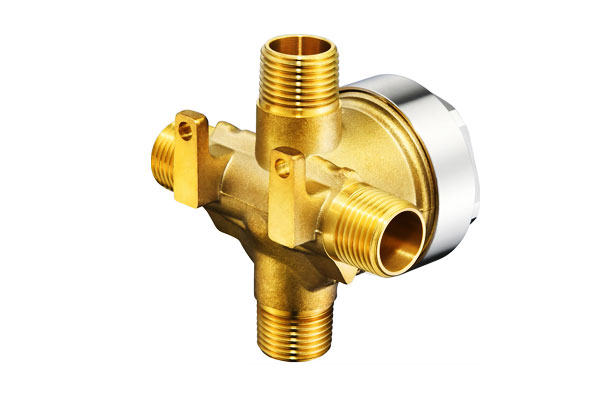
En typisk produktionssekvens er:
Støbeinspektion → Dato-etablering → Grov bearbejdning → Boring/portbearbejdning → Gevindbearbejdning → Sæde- og tætningsrillebearbejdning → Aktuatorgrænsefladebearbejdning → Afgratning → Dimensionsinspektion
Den nøjagtige rækkefølge afhænger af ventilarkitekturen.
Bearbejdning af ventilporte og indvendige boringer
Indløbs- og udløbsportene etablerer ventilens forbindelse med det eksterne væskesystem. Afhængig af ventildesign, disse grænseflader kan bruge:
- NPT eller andre koniske rørgevind
- BSP eller BSPP/BSPT gevind
- Metriske eller tilpassede tråde
- Kompressionsgrænseflader
- Flangeforbindelser
- Lodning eller specialiserede forbindelsesgeometrier
Port-bearbejdningen skal kontrollere både dimension og position.
Et korrekt bearbejdet gevind kan stadig skabe monteringsproblemer, hvis portaksen er forkert placeret i forhold til ventilhuset eller tilstødende porte.
Til krydsende indre passager, bearbejdning kan involvere boring, kedelig, krydsboring, eller en kombination af støbte og bearbejdede funktioner.
Overgangen mellem disse passager bør undersøges omhyggeligt, fordi overdreven brathed kan øge tryktab og turbulens.
I specialdesignede designs, støbning kan producere størstedelen af flow-arkitekturen, mens CNC-bearbejdning afslutter åbninger og funktionelle grænseflader.
Præcisionsbearbejdning af ventilsæder
Ventilsædet er blandt de mest kritiske egenskaber ved en omskifterventil, fordi det danner grænsefladen, der begrænser uønsket væskelækage.
Sædets ydeevne afhænger af, at flere egenskaber arbejder sammen:
Koncentricitet + Kontaktgeometri + Overfladefinish + Fladhed/Rundhed + Materiel kompatibilitet
Et ventilsæde, der opfylder sin nominelle diameter, men ikke er koncentrisk med ventilelementet, kan give ujævn kontakt.
Tilsvarende, en for ru overflade kan forstyrre tætningen, mens en forkert overfladegeometri kan øge driftsmomentet.
Den passende sædetolerance og overfladefinish bør derfor specificeres i henhold til det særlige ventildesign, tætningselement, trykvurdering, og lækagekrav.
Gevindbearbejdning
Gevind er almindelige på messing omskifterventiler, fordi de giver kompakte og økonomiske forbindelser.
CNC-bearbejdning kan bruges til både indvendigt og udvendigt gevind. Kritiske parametre omfatter:
- Større diameter
- Mindre diameter
- Pitch
- Tråd profil
- Effektiv diameter
- Tråddybde
- Koncentricitet
- Overfladefinish
Gevindmålere bruges ofte til produktionsverifikation, mens dimensionsinspektion kan bekræfte den underliggende geometri.
Fordi messing er relativt bearbejdeligt, det understøtter effektiv trådproduktion, men skærestrategien skal stadig tilpasses den særlige legering.
Nogle blyfri messinglegeringer kan opføre sig anderledes end traditionelle fribearbejdningskvaliteter og kan kræve optimeret skæreværktøj og parametre.
O-ring og tætnings-rille bearbejdning
Hvor der anvendes elastomere tætninger, O-ringsrillen er en præcisionsfunktion snarere end en simpel fordybning.
Dens dimensioner bestemmer tætningskompression og påvirker derfor lækageydelsen. Forkert rillebredde, dybde, hjørnegeometri, eller overfladetilstand kan forårsage:
- Utilstrækkelig tætning
- Overdreven kompression
- Forseglingsekstrudering
- Monteringssvær
- For tidlig slitage af tætninger
Bearbejdningsprocessen skal følgelig bibeholde den specificerede rillegeometri og samtidig beskytte den omgivende tætningsflade.
5. Muligheder for overfladefinishing af messing omledningsventiler
Til brugerdefinerede ventilkomponenter, overfladebehandling skal vælges sammen med legeringen, bearbejdningsproces, dimensionstolerancer, og driftsmiljø.
Ikke enhver efterbehandlingsproces er egnet til enhver overflade.
Især, Ventilsæder, tråde, tætningsgrænseflader, og fugtede passager kan kræve stramt kontrollerede efterbehandlingsforhold for at undgå at ændre deres funktionelle dimensioner.
Mekanisk polering
Mekanisk polering bruger gradvist finere slibende medier til at fjerne bearbejdningsmærker, mindre ujævnheder i overfladen, og støberelaterede overfladefejl fra messingoverfladen.
Afhængig af det ønskede udseende, processen kan variere fra grundlæggende slibende efterbehandling til højglanspolering.
Fordele:
- Giver en glat og flot messingoverflade
- Forbedrer det visuelle udseende
- Reducerer synlige bearbejdnings- og støbemærker
- Giver et effektivt underlag til efterfølgende plettering
- Kan forbedre overfladeens ensartethed på udvendige ventiloverflader
Nikkelbelægning
Fornikling afsætter et kontrolleret nikkellag på den forberedte messingoverflade, typisk gennem en galvaniseringsproces.
Korrekt forbehandling er afgørende for at sikre god vedhæftning mellem messingunderlaget og belægningen.
Fordele:
- Forbedrer korrosionsbestandighed
- Giver større overfladehårdhed end ubehandlet messing
- Forbedrer slidstyrke
- Giver et ensartet metallisk udseende
- Velegnet til komponenter udsat for fugt og håndtering
- Kan give et basislag til dekorative eller funktionelle efterbehandlingssystemer
Chrome plettering
Forkromning påfører et krombaseret overfladelag over et passende forberedt underlag, ofte over nikkelbelægning.
Processen producerer en hård, lys overflade med god modstandsdygtighed over for slid og anløbning.
Fordele:
- Fremragende dekorativt udseende
- Høj overflade hårdhed
- God slidstyrke
- God modstandsdygtighed over for anløbning og atmosfærisk eksponering
- Velegnet til udsatte ventilkomponenter og dekorative VVS-beslag
Elektroløs nikkelbelægning
Elektrofri nikkelbelægning afsætter en nikkel-fosfor eller beslægtet nikkellegeringsbelægning gennem en autokatalytisk kemisk reaktion i stedet for at stole på direkte ekstern elektrisk strøm.
Dette muliggør relativt ensartet belægningstykkelse på tværs af komplekse geometrier.
Fordele:
- Mere ensartet belægningstykkelse på komplekse overflader
- God korrosionsmodstand
- God slid- og slidstyrke
- Velegnet til forsænkede og uregelmæssige geometrier
- Giver kontrolleret overfladebeskyttelse med relativt forudsigelig dimensionsopbygning
- Nyttig til industrielle ventilkomponenter, der kræver både beskyttelse og dimensionskonsistens
Præcisionsbearbejdet overfladefinish
Til funktionelle overflader såsom ventilsæder, Boringer, tråde, og tætningsgrænseflader, den nødvendige finish produceres ofte direkte gennem kontrolleret CNC-bearbejdning, fin drejning, kedelig, slibning, eller andre præcisionsoperationer i stedet for gennem en dekorativ belægning.
Fordele:
- Bevarer præcis dimensionskontrol
- Muliggør nøjagtig tætningsgeometri
- Understøtter kontrolleret overfladeruhed
- Undgår unødvendig belægningsopbygning på kritiske grænseflader
- Giver forudsigelig montering og funktionel ydeevne
- Særligt velegnet til ventilsæder, Boringer, tråde, og tætningskontaktflader
6. Fordele ved Lost Wax-støbning til messingafledningsventiler
Lost voksstøbning giver unikke fordele til fremstilling af afledningsventiler, som ikke kan matches med alternative støbe- eller formgivningsmetoder.
Uovertruffen dimensionsnøjagtighed & Gentagelighed
Investeringsstøbning opnår ±0,05–0,1 mm pr 25 mm støbt tolerance, med ensartet repeterbarhed på tværs af høje produktionsvolumener.
Dette reducerer bearbejdningsbeholdningen, minimerer toleranceopbygning, og sikrer udskiftelig samling.
Kompleks intern geometri & Flowoptimering
Tabt voks kan producere indviklede indre portgeometrier, jævne flowovergange, og profilerede passager, der ville være umulige med sandstøbning eller uøkonomiske at bearbejde.
Optimerede interne strømningsveje reducerer turbulens, trykfald, og flowstøj.
Overlegen støbt overfladefinish
Den fine keramiske overfladebehandling giver Ra 1,6–3,2 μm som støbt overfladefinish, reducerer bearbejdningstiden og forbedrer tætningsoverfladens ydeevne.
Glatte støbte overflader reducerer også flow-induceret erosion inde i væskepassager.
Minimalt bearbejdningslager & Materialeffektivitet
Støbning i næsten netform kræver kun 0,8-1,5 mm bearbejdningsmateriale pr., i forhold til 3–6 mm ved sandstøbning.
Dette reducerer materialespild med 40-60 % og reducerer bearbejdningstiden betydeligt.
Legeringsfleksibilitet & Brugerdefineret formulering
Lost voksstøbning fungerer med stort set enhver messinglegering, tillader tilpasset legeringsformulering, der matcher specifik korrosion, styrke, eller lovmæssige krav uden større værktøjsændringer.
Konsistent trykintegritet & Lækagemodstand
Støbte kroppe i et stykke eliminerer samlede lækageveje. Kontrolleret størkning minimerer den indre porøsitet, sikrer tryktæt ydeevne, der består 1,5x arbejdstryklækagetest.
7. Lost Wax Casting vs. Omledningsventiler af smedede messing
Både støbning og smedning producerer ventilkomponenter af messing, men de tjener forskellige design- og ydeevnescenarier.
| Ydelsesdimension | Lost voksstøbt messingventiler | Smedede messingventiler |
| Dimensionel nøjagtighed | ±0,05 – ±0,1 mm/25 mm som støbt; strammere efter bearbejdning | ±0,02 – ±0,05 mm; meget konsekvent |
| Intern geometri kompleksitet | Meget høj — komplekse porte, konturformede passager, multi-port design | Begrænset — kun simple aksiale former; dybe interne funktioner ikke gennemførlige |
| Tryk & Træthedsmodstand | God til standardtryk; porøsitetsafhængig | Fremragende; højere udmattelsesmodstand og sprængtryk |
| Produktionsvolumen egnethed | 500 – 50,000 PCS/år | 10,000 – 500,000+ PCS/år |
| Værktøjsomkostninger & Ledetid | Moderat værktøjsomkostninger; 4–6 ugers leveringstid | Høje værktøjsomkostninger; 6-10 ugers leveringstid |
| Samlede enhedsomkostninger | Medium-høj for lav lydstyrke; konkurrencedygtig på mellemvolumen | Høj ved lav lydstyrke; lavest ved meget høj lydstyrke |
| Ideelle anvendelsesscenarier | Komplekse multi-port kroppe, konturerede strømningsbaner, medium volumen | Simple aksiale design, højt tryk, høj cyklus træthed, meget høj lydstyrke |
8. Anvendelser af omledningsventiler af messing
VVS og Vanddistribution
Omledningsventiler af messing bruges i vid udstrækning i VVS-systemer til at omdirigere vand mellem forskellige udløb, kredsløb, eller inventar.
Deres kompakte design, Korrosionsmodstand, og god bearbejdelighed gør dem velegnede til både boliger og kommercielt vandkontroludstyr.
Typiske applikationer inkluderer:
- Bruseanlæg
- Vandhane samlinger
- Udstyr til distribution af vand
- Blandings- og routingsystemer
- Husholdnings VVS udstyr
VVS og varmesystemer
Messing omledningsventiler bruges almindeligvis i HVAC og hydroniske varmesystemer til at styre retningen af cirkulerende vand og andre kompatible væsker.
Ventilen kan skifte flow mellem varmekredse, bypass linjer, eller sekundære sløjfer.
Typiske applikationer inkluderer:
- Radiator varmesystemer
- Gulvvarmeanlæg
- HVAC cirkulationskredsløb
- Varmepumpeanlæg
- Kedel og varmeudstyr
Kunstvandingssystemer
I kunstvandingsudstyr, omledningsventiler af messing kan bruges til at lede vand mellem forskellige grene eller zoner.
Deres korrosionsbestandighed og robuste konstruktion gør dem velegnede til gentagen strømskifte i udendørs miljøer.
Typiske applikationer inkluderer:
- Landbrugsvandingssystemer
- Havevandingsudstyr
- Sprinklersystemer
- Drivhusvanding
- Vandfordelingsmanifolder
Udstyr til vandbehandling
Omledningsventiler af messing kan integreres i kompakte vandbehandlingssystemer, hvor forskellige strømningsveje skal vælges eller isoleres.
Præcisionsstøbning er især nyttig, når ventilhuset kræver tilpassede indvendige passager.
Typiske applikationer inkluderer:
- Vandfiltreringssystemer
- Vandrensningsudstyr
- Blødgørende systemer
- Pumpe- og filtreringsenheder
- Kontrolenheder til vandbehandling
Hvidevarer og boligudstyr
Kompakte omledningsventiler af messing bruges også i apparater, hvor vand eller en anden kompatibel væske skal omdirigeres mellem forskellige interne kredsløb.
Typiske applikationer inkluderer:
- Kaffe- og drikkeudstyr
- Vaskemaskiner
- Vandvarmere
- Rengøringsudstyr
- Vandkontrolenheder til boliger
Industrielt væskekontroludstyr
Industrielt udstyr kan bruge omledningsventiler af messing til at lede vand, olie, luft, eller andre kompatible væsker, hvor trykket, temperatur, og kemisk miljø er inden for materiale- og ventildesigngrænserne.
Typiske applikationer inkluderer:
- Pumpesystemer
- Kompressorer og hjælpeudstyr
- Maskiner til væskebehandling
- Industrielle kølesystemer
- Skræddersyede udstyrssamlinger
Kommercielle og specialiserede systemer
Brugerdefinerede omledningsventiler af messing er også velegnede til udstyrsproducenter, der kræver en kompakt flerports flowkontrolkomponent designet omkring en specifik samling eller væskekredsløb.
Typiske applikationer inkluderer:
- Kommercielt VVS-udstyr
- Vandcirkulationssystemer
- Udstyrsmanifolder
- OEM væskekontrolsamlinger
- Brugerdefinerede maskiner og procesudstyr
9. Hvorfor vælge LangHe Industry til messing omledningsventil Lost Wax støbning & Bearbejdning?
Til brugerdefinerede afledningsventiler af messing, at vælge en producent er ikke blot et spørgsmål om at finde en leverandør, der kan støbe messing.
Den sidste komponent afhænger af koordineringen af støbeteknik, Valg af legering, CNC -bearbejdning, overfladebehandling, Dimensionel kontrol, og funktionstest.
Langhe industri nærmer sig brugerdefineret messing omledningsventil produktion som et integreret produktionsprojekt, gør det muligt at udvikle støbe- og bearbejdningsstadierne sammen omkring kundens funktionelle krav.
| Evne | Detaljer |
| Materialer | C84400, C85700, C87610, C87800, C87850, C89833, C36000. |
| Støbeproces | Mistet voksstøbning (Investeringsstøbning). |
| Tolerancer | ± 0,1–0,3 mm (CT5-CT7 i henhold til ISO 8062). |
| CNC -bearbejdning | CNC drejer, fræsning, boring, tapping, kedelig, reaming, Tråd. |
| Kvalitet | ISO 9001:2015 certificeret; 100% inspektion; Cmm. |
| Ledetid | 6–12 uger til værktøj; 2-4 uger for genbestillinger. |
10. Konklusion
En afledningsventil af messing er en kompakt komponent, men dets fremstillingskrav er stærkt forbundne.
Ventilhuset skal indeholde tryk, give nøjagtige strømningsveje, rumme det indvendige ventilelement, vedligeholde tætningsgrænseflader, og forbindes pålideligt med eksternt rør eller udstyr.
Til komplekse brugerdefinerede designs, tabt voksstøbning giver en effektiv måde at etablere hovedventilhusets geometri på, inklusive tilpassede porte, chefer, overgange, og passende intern arkitektur.
CNC-bearbejdning bringer derefter gevind, Boringer, Ventilsæder, tætne riller, og aktuator-grænseflader til den krævede præcision.
Materialevalg er lige så vigtigt. Forskellige messinglegeringer tilbyder forskellige kombinationer af støbeevne, bearbejdningsevne, Mekanisk styrke, Korrosionsmodstand, og lovgivningsmæssig egnethed.
Det korrekte valg skal derfor baseres på det faktiske væske- og driftsmiljø.
LangHe Industry kombinerer præcisionsstøbning af messing og CNC-bearbejdning for at understøtte skræddersyet omskifterventilproduktion fra første designgennemgang til inspektion af færdige komponenter, at hjælpe OEM-kunder med at konvertere komplekse ventilkoncepter til fremstillings- og repeterbare produkter.
FAQ
Hvad er en afledningsventil af messing?
En omledningsventil af messing er en multi-port væskekontrolenhed, der bruges til at omdirigere eller selektivt fordele væske mellem forskellige strømningsveje.
Dets interne ventilelement bestemmer, hvilke porte der er forbundet i hver driftsposition.
Hvorfor bruges messing almindeligvis til afledningsventiler?
Messing giver en nyttig kombination af korrosionsbestandighed, bearbejdningsevne, Mekanisk styrke, rollebesætning, og omkostningseffektivitet.
Disse egenskaber gør den velegnet til mange vand, HVAC, VVS, apparat, og industrielle væskekontrolapplikationer.
Hvorfor bruge tabt voksstøbning til en afledningsventil af messing?
Tabt voksstøbning er især nyttig, når ventilhuset indeholder kompleks geometri, flere porte, integrerede chefer, eller tilpassede flowpassager.
Det producerer en næsten-net-formet krop, som efterfølgende kan CNC-bearbejdes.
Kan omledningsventiler af messing bruges til drikkevand?
Det kan de være, forudsat at den komplette ventilkonstruktion opfylder de gældende krav til drikkevandsservice.
Messinglegeringen, blyindhold, fugtede komponenter, Fremstillingsproces, og påkrævet produktoverholdelse skal alle overvejes.

