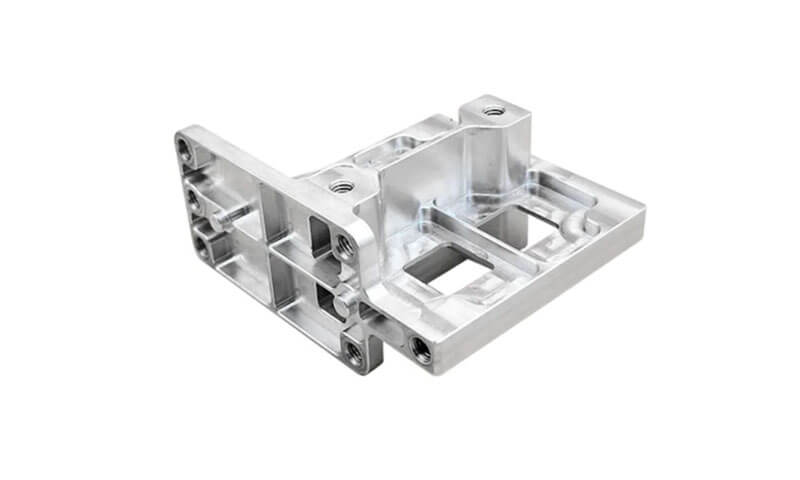
Valg af præcisionsstøbt aluminium og støbt stål er ikke blot et spørgsmål om at sammenligne vægt eller materialepris.
I Investeringsstøbning, Forskellen mellem disse to materialefamilier påvirker næsten alle produktionstrin - fra legeringssmeltning og skalforberedelse til gating, fodring, Varmebehandling, bearbejdning, og afsluttende eftersyn.
Efter mange års arbejde med præcisionsstøbeprocesser, Jeg har fundet ud af, at mange støbeproblemer opstår, når en proces udviklet til stål blot overføres til aluminium uden at ændre den underliggende tilgang.
Aluminiumslegeringer har lavere densitet, højere varmeledningsevne, stærk oxidationsadfærd, og forskellige størkningsegenskaber.
Støbt stål, i mellemtiden, kræver højere hældetemperaturer og stiller generelt større termiske og mekaniske krav til den keramiske skal og portsystemet.
Jeg vil dække de væsentlige forskelle, smelte- og hældeudfordringerne, rollen som filtrering og modifikatorer, behandlingen af returmaterialer, og de beslutningskriterier, der skal drive materialevalg.
Hvor jeg kan, Jeg vil dele data fra min egen erfaring og fra de butikker, jeg har arbejdet med.
1. Præcisionsstøbt aluminium vs støbt stål: Den grundlæggende forskel
Den mest åbenlyse forskel er tæthed. Aluminiumslegeringer har typisk en densitet på ca 2.6–2,8 g/cm³, mens kulstof og legeret stål er generelt omkring 7.8–7,9 g/cm³.
En sammenlignelig aluminiumsstøbning kan derfor være dramatisk lettere end en stålstøbning.
Men vægten er kun begyndelsen.
Aluminium har også en meget lavere smeltetemperatur, typisk omkring 600–660°C afhængig af legering, hvorimod stål generelt hældes ved temperaturer langt over 1,500° C..
Dette ændrer casting-miljøet fuldstændigt. Aluminium er mere følsomt over for brintabsorption og oxid-filmdannelse, mens stål stiller meget større krav til skal-ildfasthed, Termisk modstand, og portdesign.

Fra et støberiperspektiv, Jeg vil opsummere forskellen på denne måde:
Aluminiumsstøbning er ofte en kamp mod oxidation, brint, fodring, og renlighed; Stålstøbning er oftere en kamp mod temperaturen, fyldning, størkning, og termisk stress.
Ingen af materialerne er i sagens natur bedre. De kræver simpelthen anderledes procestænkning.
2. Nøglematerialeforskelle mellem præcisionsstøbt aluminium og støbt stål
Før du sammenligner applikationer, det er vigtigt at forstå de grundlæggende metallurgiske forskelle mellem aluminium og stål.
I investeringsstøbning, disse forskelle bestemmer direkte, hvordan støberiet nærmer sig smeltning, skal forberedelse, port, fodring, filtrering, og hældning.
| Ejendom | Præcision Støbt aluminium | Præcision Støbt stål |
| Smeltning / Hældningstemperatur | Typisk omkring 700-780°C, legering og proces afhængig | Typisk omkring 1.550–1.650°C til hældning, karakter og procesafhængig |
| Densitet | Cirka 2,6-2,8 g/cm³ | Tilnærmelsesvis 7.8 g/cm³ |
| Fluiditet | Generelt fremragende; velegnet til tynde vægge og fine detaljer | God, men kræver omhyggelig termisk styring og ofte højere skaltemperaturer |
| Lineær størkningskrympning | Cirka 1,0-1,3% for typiske legeringer | Cirka 0,5-0,7 % |
| Termisk ledningsevne | Høj; varme overføres hurtigt | Meget lavere; varmen holdes længere |
Oxidationstendens |
Meget høj; Al2O3-film dannes hurtigt på blotlagt smeltet metal | Markant, med slagge- og oxiddannelse, der kræver kontrol |
| Brintfølsomhed | Høj; fugt kan indføre opløst brint og porøsitet | Relativt lav sammenlignet med aluminium |
| Overflade-detalje gengivelse | Fremragende, når smelten og skallen er godt kontrolleret | God; stærkt afhængig af skalkvalitet og hældeforhold |
3. Hvorfor præcisionsstøbt aluminium er attraktivt
Præcisionsstøbt aluminium er særligt værdifuldt, når vægtreduktion og kompleks geometri er vigtige designmål.
Fordi aluminiumslegeringer er relativt flydende ved støbetemperaturer og har god varmeledningsevne, de kan reproducere relativt detaljerede investeringsstøbningsgeometrier effektivt.
Tynde vægge, ribben, chefer, hulrum, og integrerede monteringsfunktioner kan ofte inkorporeres i en enkelt støbning i stedet for at samles af flere komponenter.

Vægtfordelen er især vigtig i transport og mobilt udstyr.
Udskiftning af en stålkomponent med aluminium kan reducere massen væsentligt uden nødvendigvis at ofre den nødvendige funktionelle ydeevne, når designet er korrekt optimeret.
Aluminium giver også god naturlig korrosionsbestandighed gennem dannelsen af et tyndt oxidlag.
Specifikke legeringer kan give væsentligt bedre korrosionsbestandighed end almindeligt kulstofstål, selvom valg af legering forbliver kritisk.
Imidlertid, aluminiums fordele kommer med en pris: det smeltede metal er ekstremt følsomt over for forurening og oxiddannelse.
4. Aluminium Smelt renlighed og filtrering
Fra min erfaring, smelterenhed er en af de vigtigste faktorer i præcisionsstøbt aluminium.
Aluminium kan udfylde en detaljeret investeringsstøbning meget godt, men hvis smelten indeholder oxidfilm, Dross, eller opløst brint, god formfyldning alene kan ikke frembringe en lydafstøbning.
Oxid indeslutninger: Opdriftsproblemet
Den relativt lave densitet af aluminium gør det sværere at fjerne inklusion, end mange mennesker forventer.
Smeltet aluminium har en densitet på ca 2.4–2,7 g/cm³, mens tætheden af stål er omkring 7.8 g/cm³.
Endnu vigtigere, Aluminiumoxid (Al₂o₃) dannet på overfladen af smeltet aluminium har en densitet meget tættere på aluminiumssmelten end mange typiske stålindeslutninger gør.
Som et resultat, oxidfilm og fine ikke-metalliske partikler kan forblive suspenderet i smelten i stedet for hurtigt at adskilles ved tyngdekraften.
Når metallet kommer ind i formen, disse forurenende stoffer kan blive fanget inde i støbegodset, producerer oxid indeslutninger, bifilm, overfladefejl, og reduceret mekanisk pålidelighed.
Dette er grunden til, at støbning af aluminiumsinvesteringer kræver bevidst smelterenhedskontrol i stedet for at stole på at holde tid alene.
Keramisk filtrering
Keramiske skumfiltre bruges i vid udstrækning i aluminiumsinvesteringsstøbning til at fjerne Oxidfilm, Dross, og andre ikke-metalliske partikler.
Filtervalg bør tage hensyn til porestørrelse, filterområde, metal flowhastighed, og støbegeometri.
Til mange aluminiumsstøbegods, 20–30 PPI filtre give et praktisk startområde, selvom den endelige specifikation bør valideres for den specifikke støbning.
Filteret skal placeres i en stabil sektion af portsystemet og korrekt forvarmet for at forhindre for tidlig frysning af metal.
Til kritiske støbegods, flertrinsfiltrering kan bruges til at forbedre smelterens renhed uden at begrænse strømningen for meget.
Brint og afgasning
Brint er en anden vigtig kilde til interne defekter. Smeltet aluminium absorberer let brint fra fugt i atmosfæren, oplade materialer, og støbeudstyr.
Når aluminium størkner, brintopløseligheden falder kraftigt, øger risikoen for gasporøsitet og pinholes.
Roterende afgasning med argon eller nitrogen bruges almindeligvis til at reducere opløst brint før hældning.
Behandlingsparametrene bør kontrolleres i henhold til smeltetilstand og produktionskrav, og resultatet kan verificeres vha test med reduceret tryk (RPT) eller en tæthedsindekstest.
5. Hvorfor støbt stål fortsat er det bedre valg til krævende applikationer
Støbt stål har en fundamentalt anderledes ydeevneprofil.
Dens tæthed er meget højere end aluminium, men det giver fremragende absolut styrke, sejhed, slidstyrke, og temperaturkapacitet på tværs af en bred vifte af kvaliteter.
Støbegods af kulstofstål og legeret stål vælges derfor almindeligvis til komponenter, der udsættes for høje mekaniske belastninger, påvirkning, tryk, eller forhøjede driftstemperaturer.

Stål tilbyder også en meget bred vifte af legeringsmuligheder. Afhængig af applikationen, støberiet kan vælge kulstofstål, Lavlegeret stål, Rustfrit stål, varmebestandigt stål, slidstærke kvaliteter, eller andre specialiserede sammensætninger.
For komponenter hvor Strukturel styrke, Konsekvensmodstand, eller ydeevne ved forhøjede temperaturer er vigtigere end vægt, støbt stål kan være den mere passende tekniske løsning.
Ulempen er lige så ligetil: stål er tungt og kræver en meget mere krævende termisk proces.
6. Design af portsystem: Aluminium og stål kan ikke behandles ens
Dette er en af de vigtigste forskelle i investeringsstøbning.
Et portsystem designet til stål kan ikke bare kopieres til aluminium.
Smeltet aluminium har relativt lav densitet og høj varmeledningsevne. Endnu vigtigere, det har en stærk tendens til at danne oxidfilm, når smelteoverfladen er forstyrret.
Overdreven turbulens kan folde disse film ind i metalstrømmen, skabe interne defekter.
Til støbegods i aluminium, jævn og kontrolleret fyldning er derfor væsentlig.
Afhængig af komponenten, bund- eller sidefodringskoncepter kan være fordelagtige, fordi de reducerer direkte stød og fremmer progressiv fyldning.
Stål har en meget højere hældetemperatur og forskellig strømnings- og størkningsadfærd.
Portsystemet skal modstå en meget større termisk belastning, samtidig med at det giver tilstrækkelig fodring og minimerer turbulens, erosion, og andre støbefejl.
Den praktiske lektion er enkel:
Ændring af legeringen betyder, at man genovervejer hele port- og tilførselssystemet - ikke kun at ændre smeltetemperaturen.
7. Fodring og svind: En stor forskel i støbedesign
Både aluminium og stållegeringer gennemgår størkningssvind, men den nøjagtige adfærd afhænger stærkt af legeringskemi og støbningens størkningsområde.
Aluminiumslegeringer kan give betydelige fodringsudfordringer, især i geometrier, der indeholder tykke sektioner, isolerede hot spots, og pludselige ændringer i vægtykkelsen.
Fordi aluminium leder varme effektivt, lokal størkning kan ske hurtigt, gør fodervejsdesign særligt vigtigt.
Passende stigerør, kulderystelser, porte, afsnitsovergange, og retningsbestemt størkning skal derfor overvejes under værktøjsudvikling.
For stål, den meget højere hældetemperatur skaber et andet termisk miljø.
Store termiske gradienter og hot spots kan forblive aktive i længere tid, og stigrørsdesign bliver særligt vigtigt for at forhindre krympningshulrum og porøsitet.
Dette er en af grundene til, at støbesimulering kan være værdifuld, før værktøjet er færdiggjort.
Det giver støberiet mulighed for at evaluere fyldningsadfærd, størkning, hot spots, og fodring før forpligtelse til produktionsværktøj.
8. Smeltning og hældning af kontrol
Hældning er sandhedens øjeblik i præcisionsstøbt aluminium. Smeltning, afgasning, filtrering, skal forberedelse, og legeringsbehandling kan alle kontrolleres godt, men dårlig hældepraksis kan medføre defekter inden for få sekunder.
Målet er at overføre rent smeltet aluminium ind i hulrummet uden problemer, konsekvent, og med minimal turbulens.
Skal forberedelse
Før hældning, den keramiske skal skal være ren og fri for løse partikler. Støv, resterende keramisk materiale, og løst sand skal fjernes med ren luft, før skallen går i hældeoperationen.
Under forvarmning, positionering af hældekoppen nedad kan også hjælpe med at resterende partikler falder væk i stedet for at trænge ind i portsystemet.
Skaltemperaturen skal være nogenlunde ensartet. En stor temperaturforskel mellem forskellige områder af skallen kan ændre fyldnings- og størkningsadfærden af aluminiumet og bidrage til inkonsekvent støbekvalitet.
Hældningstemperatur
Til mange investeringsstøbegods i aluminium, en hældetemperatur omkring 720 ± 10°C kan bruges som et praktisk startområde, men det bør ikke behandles som en fast værdi for hver støbning.
Legeringssammensætning, vægtykkelse, påfyldningsafstand, og støbegeometri påvirker alle den passende temperatur.
Jeg arbejdede engang på en støbning, der udviklede overophedningsrelateret porøsitet, når den blev hældt ved ca 720° C..
Vi reducerede hældetemperaturen til 690–700 ° C., og defekten forsvandt. Lektionen var ligetil: hældetemperaturen skal passe til støbningen i stedet for blot at følge et standardnummer.
Generelt, tynde og komplekse sektioner kan kræve en højere temperatur for at opretholde tilstrækkelig flydeevne, mens for høje temperaturer i tykke sektioner kan øge risikoen for overophedning, gasrelaterede fejl, og andre støbeproblemer.
Hældningsstrømkontrol
Smeltet aluminium oxiderer hurtigt, når det udsættes for luft, og turbulent hældning øger muligheden for oxid-filmdannelse og medrivende.
Skålen eller hældelæben bør derfor producere en kort, koncentreret, og kontinuerlig metalstrøm snarere end et brudt eller sprøjtende flow.
Strømmen skal glide glat ind i hældekoppen, med unødvendige fald og retningsændringer undgås.
Dette er en lille operationel detalje, men det har en direkte indflydelse på smelterenheden. I aluminium investeringsstøbning, hvert unødvendigt sprøjt er en potentiel kilde til oxidforurening.
Dobbeltfiltrering til kritiske støbninger
Til kritiske komponenter, -en to-trins filtreringsarrangement kan give yderligere kontrol.
Et relativt groft filter kan placeres opstrøms, såsom i nærheden af hældekoppen eller indløbet, mens et finere filter placeres længere nedstrøms i løberen.
Udover at forbedre inklusionsfjernelse, dette arrangement kan hjælpe med at reducere metalhastighed og turbulens, før aluminium når hulrummet.
Den nøjagtige filterspecifikation og placering bør bestemmes i henhold til støbevægten, Gating design, og påkrævet påfyldningsgrad i stedet for at anvende én konfiguration til hver del.
Skaltemperatur og hældetid
Investeringsstøbning bruger en varm keramisk skal, så skalforvarmning er en vigtig del af hældekontrol.
Afhængig af legeringen og støbegeometrien, skaltemperaturer på ca 500–600 ° C. bruges almindeligt.
Når skallen er fjernet fra forvarmningsovnen, hældeoperationen skal afsluttes inden for et kontrolleret tidsvindue.
I den her beskrevne produktionspraksis, holde intervallet inden for cirka en time hjælper med at forhindre overdreven afkøling af skal.
Hvis skaltemperaturen falder for meget, fyldnings- og størkningsbetingelser ændres, især til tynde eller komplekse sektioner, og risikoen for defekter såsom pinhole porøsitet kan stige.
Det praktiske princip er enkelt: styre skaltemperaturen, Hældningstemperatur, strømmende strøm, og hældetid som én operation.
Støbning af aluminium er særligt følsom over for forstyrrelser i løbet af disse få sekunder, så konsistens på hældestadiet er afgørende for gentagelig støbekvalitet.
9. Dimensionsnøjagtighed og bearbejdning
Investeringsstøbning vælges ofte, fordi den kan producere relativt komplekse komponenter i næsten netform med reducerede krav til bearbejdning.
Præcisionsstøbt aluminium har en fordel i applikationer, hvor letvægtsgeometri og integrerede funktioner er vigtige.
Aluminium er også generelt nemmere at bearbejde end mange stålkvaliteter, selvom siliciumrige legeringer og visse varmebehandlede forhold kan påvirke værktøjsslid og overfladefinish.
Præcisionsstøbt stål kræver generelt større bearbejdningsindsats på grund af dens højere hårdhed og styrke, afhængig af kvalitet og varmebehandlingstilstand.

For begge materialer, imidlertid, den vigtigste faktor er ofte ikke selve bearbejdningsoperationen, men hvordan støbningen er designet til bearbejdning.
Bearbejdning af datums, lagergodtgørelse, lokaliseringsflader, huller, tråde, Forseglingsflader, og kritiske boringer bør indarbejdes i støbedesignet fra begyndelsen.
En veldesignet investeringsstøbning skal ikke blot "støbes først og finde ud af senere".
10. Korrosionsmodstand: Vælg legeringen, Ikke kun den materielle familie
Det er for enkelt at sige, at aluminium er korrosionsbestandigt, og stål ikke er det.
Det faktiske svar afhænger af legeringssammensætning, miljø, overflade tilstand, og eksponering.
Mange aluminiumslegeringer danner et stabilt oxidlag, der giver nyttig korrosionsbeskyttelse.
Visse aluminiumsstøbelegeringer er derfor velegnede til udendørsudstyr, transportkomponenter, marine-relaterede applikationer, og generelle industrielle miljøer.
Stålets ydeevne varierer meget mere. Almindelig kulstofstål kræver passende beskyttelse i mange korrosive miljøer, mens rustfrit og højlegeret støbestål kan give fremragende korrosionsbestandighed.
Til kemisk forarbejdning, marine udstyr, pumper, ventiler, og andre aggressive miljøer, specifik legering valg er vigtigere end blot at vælge aluminium eller stål.
11. Beslutningsramme: Hvornår skal man vælge aluminium vs. Stål
Valget mellem præcisionsstøbt aluminium og støbt stål skal være drevet af delens vægt, mekanisk belastning, driftstemperatur, Korrosionsmiljø, Dimensionelle krav, og overordnet omkostningsmål.
Ingen af materialerne er universelt bedre. Det rigtige valg er det, der giver tilstrækkelig ydeevne uden at tilføje unødvendigt materiale, forarbejdning, eller bearbejdningsomkostninger.
| Udvælgelsesfaktor | Vælg præcisionsstøbt aluminium, når... | Vælg præcisionsstøbt stål, når... |
| Vægt | Lav masse er et stort krav. Aluminiums massefylde er typisk omkring 2.6–2,8 g/cm³, hvilket gør det cirka en tredjedel af densiteten af stål. | Vægt er mindre vigtigt end styrke, holdbarhed, eller strukturel robusthed. |
| Styrke & belastning | Moderat til høj styrke er påkrævet, og designet kan rumme aluminiums lavere modul og styrke sammenlignet med stål. | Høj mekanisk belastning, påvirkning, slid, eller strukturel styrke er dominerende krav. |
| Driftstemperatur | Driftstemperaturerne er relativt moderate og kompatible med den valgte aluminiumslegering. | Komponenten skal opretholde mekaniske egenskaber ved væsentligt forhøjede temperaturer. |
| Korrosionsmodstand | En passende aluminiumslegering giver den nødvendige korrosionsbestandighed, især hvor letvægtskonstruktion også er vigtig. | Alvorlige serviceforhold kræver en stålkvalitet valgt til specifik korrosion, slid, eller ydeevne ved høj temperatur. |
Kompleks geometri |
Tynde vægge, lette strukturer, indviklede hulrum, og detaljerede funktioner er vigtige. | Kompleks geometri er påkrævet, men komponenten har også brug for stålets højere styrke og temperaturevne. |
| Termisk præstation | Høj varmeledningsevne og hurtig varmeafledning er gavnlige. | Lavere termisk ledningsevne er acceptabel, eller termisk ledningsevne er ikke et primært designkrav. |
| Krympekontrol | Støberiet har stærk kontrol over aluminiums relativt høje størkningssvind og tilhørende fodringskrav. | Mere forudsigelig svindadfærd og etablerede støbningspraksis for stålinvesteringer foretrækkes. |
| Smelt renlighed | Producenten har pålidelig brintkontrol, oxidhåndtering, filtrering, og clean-melt praksis. | Applikationen er mindre følsom over for de specifikke udfordringer med smelterenhed forbundet med aluminium. |
Bearbejdning |
Letvægtsmateriale og relativt god bearbejdelighed er fordelagtige for den færdige komponent. | Højere hårdhed, styrke, eller slidstyrke er vigtigere end bearbejdningseffektivitet. |
| Typiske applikationer | Letvægtskomponenter til biler, huse, parenteser, varmestyringsdele, udstyrskomponenter, og andre vægtfølsomme dele. | Kraftig maskineri, Industrielle ventiler, Strukturelle komponenter, slidbestandige dele, højbelastede komponenter, og højtemperaturapplikationer. |
| Samlet udvælgelsesprioritet | Vægtreduktion + Korrosionsmodstand + Termisk præstation + produktionseffektivitet | Styrke + holdbarhed + temperatur evne + præstation af alvorlig service |
12. Hvordan Zhengzhou LangHe nærmer sig præcisionsstøbt aluminium og støbt stål
På Zhengzhou LangHe, materialevalg behandles som en del af støbekonstruktionsprocessen snarere end som en købsbeslutning, der træffes efter designet er færdigt.
Til et nyt præcisionsstøbeprojekt, det første skridt er at forstå komponentens faktiske krav: Indlæsningsbetingelser, driftstemperatur, Korrosionsmiljø, dimensionstolerancer, krav til bearbejdning, produktionsmængde, og forventet levetid.
Derfra, støbeprocessen kan udvikles omkring den valgte legering.
Til støbegods i aluminium, der lægges særlig vægt på renligheden af smeltet, fugtkontrol, styring af brint, filtrering, port, fodring, og varmebehandling.
Til støbt stål, fokus skifter mod skal termisk modstand, Hældningstemperatur, fyldende adfærd, fodring, legeringskontrol, og varmebehandling.
Hvor CNC-bearbejdning er påkrævet, støbning og bearbejdning kan også overvejes sammen.
Dette gør det muligt at fastlægge bearbejdningsgodtgørelser og nulpunktsfunktioner, før værktøjet afsluttes, reducere unødvendigt lager og forbedre konsistensen af den færdige komponent.
Målet er ikke blot at fremstille en støbning, der opfylder tegningen. Det er at udvikle en stabil støbning-til-færdig-del fremstillingsrute.
13. Konklusion
Valget mellem præcisionsstøbt aluminium og støbt stål kommer i sidste ende ned på balancen mellem ydeevne, vægt, miljø, Geometri, Produktion, og omkostninger.
Præcisionsstøbt aluminium er særligt attraktivt ved lav vægt, Korrosionsmodstand, Kompleks geometri, og effektiv bearbejdning er vigtig.
Præcisionsstøbt stål forbliver det stærkeste valg til mange applikationer, der kræver høj absolut styrke, Konsekvensmodstand, slidstyrke, eller ydeevne ved forhøjede temperaturer.
Fremstillingsprocesserne er lige så forskellige. Aluminium kræver særlig omhyggelig kontrol med brint, oxid indeslutninger, smelte renlighed, filtrering, port, og fodring, mens stål kræver større opmærksomhed på ydeevne ved høje temperaturer, fyldning, Termiske gradienter, fodring, og varmebehandling.
Efter mange års støbearbejde, min opfattelse er ligetil: der findes ikke noget universelt bedre støbemateriale.
Det bedre materiale er det, hvis metallurgiske egenskaber matcher komponentens faktiske servicekrav, og hvis produktionsproces kan kontrolleres konsekvent.
Til præcisionsstøbning, godt materialevalg er ikke det sidste trin før produktion. Det er udgangspunktet for hele støbeprocessen.
FAQS
Hvad er den største forskel mellem præcisionsstøbt aluminium og støbt stål?
Aluminium har et lavere smeltepunkt, lavere densitet, højere varmeledningsevne, højere svind, og en meget stærkere tendens til at danne oxider og absorbere brint.
Stål har højere styrke, Højere temperaturmodstand, og bedre slagfasthed. Støbeprocesserne adskiller sig i gating, filtrering, smeltningspraksis, og skimmelforberedelse.
Kan et stålstøberi nemt skifte til aluminiumsstøbning?
Ikke let. Skænkesystemet, filtrering, smeltningspraksis, valg af modifikator, og miljøkontrol skal alle redesignes.
Stålstøberier, der forsøger at bruge tophældningssystemer til aluminium, oplever typisk alvorlige oxidindeslutninger og porøsitet.
Hvorfor er filtrering mere kritisk for aluminium end for stål?
Aluminiumoxidindeslutninger er næsten neutralt flydende i aluminiumssmeltning, så de ikke flyder ud.
Stålindeslutninger har en større densitetsforskel og kan fjernes ved at holde og skimme. Aluminium kræver keramiske skumfiltre til tvungen fjernelse af indeslutninger.
Hvad forårsager stifthuller i aluminiumsstøbegods?
Pinhuller er forårsaget af brint opløst i smelten. Brint kommer fra reaktionen mellem aluminium og vanddamp.
Opløseligheden af brint falder kraftigt under størkning, så brinten danner bobler.
Forebyggelse omfatter kontrol af fugtighed, afgasning med argon eller nitrogen, og begrænser hældetiden.
Hvilke modifikatorer bruges i aluminium-silicium legeringer?
Natrium, strontium, og antimon er de mest almindelige modifikatorer. Natrium er hurtigtvirkende, men kortvarigt.
Strontium varer 6-8 timer, men øger tendensen til nålehuller. Antimon giver god flydende og overlever omsmeltning, men er følsom over for afkølingshastighed.
Hvorfor er jernforurening et problem i aluminiumsstøbegods?
Jern dannes hårdt, skøre intermetalliske forbindelser, der reducerer bearbejdelighed og mekaniske egenskaber.
Jernforurening kommer fra digler, Værktøjer, og belægninger. Alt værktøj, der kommer i kontakt med smelten, skal være belagt eller fremstillet af ikke-jernholdige materialer.