I storstilet minedrift, gravemaskinens skovltænder er små i forhold til den samlede maskine, men de spiller en afgørende rolle for produktiviteten, udstyrs pålidelighed, og driftsomkostninger. Hver tand er udsat for kraftigt slibende slid, gentagen påvirkning, bøjningsbelastninger, og meget varierende arbejdsforhold. For tidligt slid reducerer graveeffektiviteten, mens interne støbefejl kan initiere revner og føre til uventet tandsvigt.
Af denne grund, produktionen af skovltænder med højt manganindhold kan ikke behandles som en konventionel støbeoperation. Valg af materiale, Skimmelsdesign, Hældningsparametre, metalstrøm, Stivningsadfærd, fodringskapacitet, og fejlkontrol skal betragtes som et integreret ingeniørsystem.
Nylige fremskridt inden for støbesimulering giver en praktisk måde at opnå denne integration på. Ved at kombinere høj-mangan stål metallurgi, numerisk simulering, design af eksperimenter, optimering af gating-system, og produktionsvalidering, producenter kan gå fra erfaringsbaseret støbning til en mere forudsigelig og datadrevet præcisionsstøbeproces.
1. Hvad er høje manganstål skovltænder?
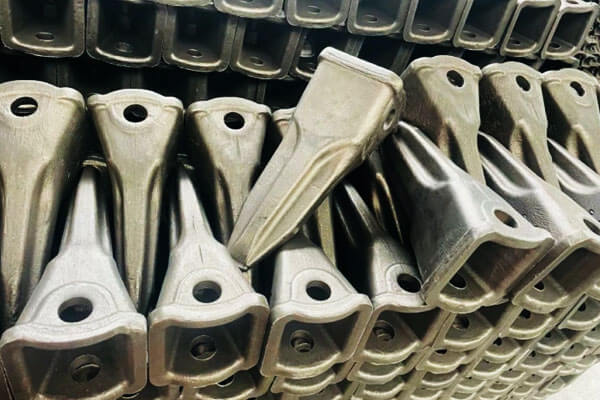
Skovltænder i høj manganstål er udskiftelige slidkomponenter installeret på forkanten af skovle til gravemaskiner og minedrift. De trænger ind i sten, malm, kul, grus, jord, og andre materialer, mens udgravningskræfterne overføres fra skovlstrukturen til det materiale, der udgraves.
Tanden skal modstå to grundlæggende forskellige former for belastning samtidigt:
- Stærkt slibende slid forårsaget af kontinuerlig kontakt med hårde partikler.
- Slag- og bøjningsbelastninger dannes, når tanden trænger ind i komprimeret jord, klippe, eller mineralforekomster.
Denne kombination gør materialevalg særligt vigtigt. Et materiale, der giver fremragende hårdhed, men utilstrækkelig sejhed, kan brække under stød, mens et materiale med høj sejhed men dårlig hærdningsadfærd kan slides hurtigt.
Højt mangan austenitisk stål løser denne konflikt gennem sin evne til at gennemgå betydelige Arbejdshærdning under service. Overfladelaget kan blive betydeligt hårdere ved gentagne påvirkninger, mens det underliggende materiale bevarer forholdsvis høj sejhed.
Til store mineskovltænder, støbeprocessen skal derfor bevare legeringens grundlæggende fordel og samtidig minimere støbefejl, der kan blive brudinitieringssteder.
2. Hvorfor høj manganstål bruges til skovltænder
Den karakteristiske ydeevne af stål med højt manganindhold stammer fra dets austenitiske matrix og dets relativt høje manganindhold. Konventionelle manganstål af Hadfield-typen indeholder almindeligvis ca 10–14 % mio, med kulstof typisk omkring 0.9–1,4 %, selvom den nøjagtige kemi varierer alt efter karakter og anvendelse.
Grundstoffer som chrom, Molybdæn, silicium, og nikkel kan også indføres for at modificere hærdbarheden, slidadfærd, Korrosionsmodstand, eller mikrostrukturel stabilitet.
Høj slagfasthed
Skovltænder oplever gentagne stød, når de rammer hårdt materiale. Højt manganstål kan absorbere betydelig slagenergi uden katastrofale brud, når det er korrekt varmebehandlet og fri for kritiske interne defekter.
Denne sejhed er især vigtig for store minegravemaskiner, hvor tanddimensioner og driftsbelastninger er væsentligt større end almindelige entreprenørmaskiner.
Arbejdshærdende evne
Det mest karakteristiske kendetegn ved stål med højt manganindhold er dets evne til at hærde under mekanisk deformation.
Under service, gentagne stød forårsager plastisk deformation i overfladeområdet. Denne deformation øger dislokationstætheden og kan inducere yderligere hærdningsmekanismer, producerer en hærdet overflade, samtidig med at den bevarer et relativt sejt interiør.
Dette skaber en vigtig præstationsgradient:
Hård kerne → arbejdshærdet overflade → forbedret modstandsdygtighed over for slibende slid.
Effektiviteten af denne mekanisme afhænger stærkt af det faktiske arbejdsmiljø. Anvendelser med høj slagstyrke er generelt mere gunstige for manganstål end glidende slidforhold med lavt slag.
God kombination af styrke og slidstyrke
Korrekt forarbejdet højmanganstål kan give en nyttig balance mellem trækstyrke, sejhed, og slidstyrke. Dette gør den velegnet til komponenter, hvor både slag og slid er uundgåelige.
Imidlertid, disse egenskaber kan ikke vurderes uafhængigt af støbekvaliteten. Indvendig svind, indeslutninger, revner, eller grove mikrostrukturelle områder kan alvorligt kompromittere den mekaniske pålidelighed af en ellers egnet legering.
3. Typiske høje manganstålkvaliteter til skovltænder
Højt manganstål er ikke en enkelt standardiseret legering. Forskellige udstyrsproducenter og minedriftsapplikationer kan bruge forskellige kemiske sammensætninger og specifikationer.
En typisk legering af Hadfield-typen kan være baseret på kvaliteter som f.eks Mn13, mens modificerede kvaliteter indeholdende chrom eller molybdæn anvendes, hvor der kræves forbedret ydeevne.
| Materiel type | Typiske egenskaber | Egnede applikationer |
| Mn13-type højmanganstål | Høj sejhed og stærk arbejdshærdningsevne | Generelle gravemaskiner og mineskovle tænder |
| Stål af typen Mn13Cr | Forbedret slidstyrke og modificeret hærdbarhed | Kraftige minedriftskomponenter |
| Stål af typen Mn13Mo | Molybdæn forbedrer modstandsdygtigheden over for uønsket karbidudfældning og understøtter ydeevnen for tykt snit | Store skovltænder og tungt mineudstyr |
| Modificeret høj-Mn støbt stål | Kemi justeret efter snittykkelse og serviceforhold | Tilpassede applikationer med høj slagkraft og høj slidstyrke |
Til store skovltænder, legeringsvalg bør ikke udelukkende baseres på det nominelle manganindhold. Snittykkelse, påvirkningsintensitet, slibende forhold, varmebehandlingsevne, og støbegeometri bør alle overvejes under materialevalg.
4. Strukturelle egenskaber ved store skovltænder
Spandtænder kan virke relativt enkle udefra, men deres støbegeometri skaber flere vigtige metallurgiske og størkningsmæssige udfordringer.
En typisk stor tand inkluderer en spids arbejdsspids, en tyk central krop, en monterings- eller adaptergrænseflade, og lokalt forstærkede sektioner. Disse regioner har væsentligt forskellige termiske masser.
De tykt midtersnit og monteringsområdet har en tendens til at holde på varmen i længere tid end tynde kanter og udragende sektioner. Under størkning, dette skaber termiske gradienter og lokaliserede hot spots.
Problemet kan repræsenteres konceptuelt som:
Tyndt snit → hurtig afkøling → tidlig størkning
Tykt snit → langsom afkøling → sen størkning → fodringsbehov
Hvis flydende metal ikke tilstrækkeligt kan kompensere for størkning, svind i disse hot spots, krympehulrum eller spredt krympeporøsitet kan udvikle sig.
Dette er især farligt for skovltænder, fordi indre defekter er vanskelige at identificere visuelt, men kan blive til startpunkter for revner under gentagne stød.
5. Store støbeudfordringer med skovltænder i høj manganstål
Krympeporøsitet og krympehulrum
Krympning er en af de mest alvorlige støbefejl i store skovltænder med højt manganstål.
Som smeltet stål afkøles og størkner, dens volumen falder. Det størknende støbegods kræver derfor kontinuerlig tilførsel fra omgivende flydende metal. Hvis fodervejen afbrydes af for tidlig størkning, indre svindfejl kan dannes.
Risikoen bliver særligt høj omkring tykke partier, hvor størkning er forsinket.
En veldesignet proces bør etablere en kontrolleret størkningssekvens:
tynde sektioner → mellemsektioner → store hot spots → stigrør
Dette gør det muligt for stigrøret at forblive flydende længere og forsyne de områder, der senere størkner.
For høj hældetemperatur
Højt manganstål kræver tilstrækkelig temperatur til at opretholde flydende under påfyldning, især til store og geometrisk komplekse støbegods.
Imidlertid, for høj overhedning er ikke automatisk fordelagtig.
En for høj hældetemperatur kan:
- øge størkningstiden;
- forstørre termiske gradienter;
- øge varmeakkumuleringen i tykke sektioner;
- forstærke svindtendenser;
- øge interaktionen mellem smeltet stål og formen;
- potentielt fremme uønskede mikrostrukturelle ændringer.
Derfor, målet er ikke blot at maksimere hældetemperaturen, men at etablere et optimeret temperaturvindue, der giver tilstrækkelig fluiditet uden unødigt at øge termisk eksponering.
Langsom påfyldning
Store skovltænder har betydelige formvolumener og komplekse geometrier. Hvis påfyldningen er for langsom, det smeltede metal mister overdreven varme, før hulrummet er helt fyldt.
Dette kan øge risikoen for:
- Misruns;
- Koldt lukker;
- ufuldstændig fusion;
- uensartet størkning;
- dårlig overfladekvalitet.
Løsningen er ikke blot at accelerere metallet vilkårligt. For høj strømningshastighed kan forårsage skimmelerosion, turbulens, oxiddannelse, og slaggeindfangning.
Den ideelle påfyldningsproces skal derfor balancere Fyldningstid, termisk tab, Flowstabilitet, og modstand mod skimmelsvamp.
Gasdefekter
Gasfejl kan stamme fra skimmelmaterialer, kernematerialer, resterende fugt, utilstrækkelig udluftning, eller turbulent metalflow.
Til en stor spand-tand, indespærret gas kan dannes:
- Blæshuller;
- pinholes;
- porøsitet under overfladen;
- gasrelaterede indeslutninger.
Effektiv udluftning er derfor afgørende, især omkring tandspidsen og andre høje punkter, hvor der naturligt ophobes gas under fyldning.
Ikke-metalliske indeslutninger
Stål med højt manganindhold er følsomt over for oxid- og slaggeforurening.
Dårligt designede portsystemer kan føre slagger eller oxideret metal ind i støbningen. En gang fanget, disse indeslutninger kan reducere lokal duktilitet og blive potentielle trætheds- eller stød-revne-initieringssteder.
Et portsystem af høj kvalitet bør derfor give:
glat fyld + kontrolleret strømningsretning + slaggeseparation + passende filtrering, hvor det er relevant.
6. Præcisionsstøbeproces for skovltænder i høj manganstål
Fremstilling af skovltænder i høj manganstål er fundamentalt anderledes end at støbe relativt simple stålkomponenter. Tanden skal kombinere kompleks geometri, høj slagfasthed, Fremragende slidstyrke, og pålidelig intern soliditet. Til store mineskovltænder, støbeprocessen skal derfor designes omkring hele sekvensen af fyldning–størkning–fodring–varmebehandling, i stedet for kun at fokusere på formfyldning eller dimensionsnøjagtighed.
Støbekrav til store skovltænder i høj manganstål
Store mineskovltænder indeholder typisk en spids arbejdsspids, en relativt tyk central krop, og en tung monteringssektion. Disse geometriske træk skaber væsentlige forskelle i lokal termisk masse.
Den tynde tandspids mister hurtigt varme, hvorimod de centrale og monteringsområder bevarer smeltet metal i meget længere tid. Under størkning, disse tykke sektioner bliver derfor termiske hot spots og kræver effektiv fodring.
Dette skaber et grundlæggende støbekrav:
Portsystemet skal sikre fuldstændig og stabil opfyldning, mens fodringssystemet skal holde de store hot spots forsynet med flydende metal indtil de sidste stadier af størkning.
Af denne grund, støbedesign bør begynde med identifikation af støbningens termiske centre. Skillelinjens position, hældested, Sprue, Løbere, Intates, stigerør, kulderystelser, og ventilationsåbninger bør derefter etableres i henhold til den forudsagte fyldnings- og størkningsadfærd.
Repræsentativ stor mineskovltand
Et nyttigt ingeniøreksempel er en stor skovltand til en S&H 2800-klasse minegravemaskine, fremstillet af ZGMn13Mo-type højmanganstål.
Den repræsentative afstøbning har en masse på ca 385 kg og maksimale dimensioner på ca 1,340 × 425 × 255 mm. På grund af dens store størrelse og strenge serviceforhold, komponenten kræver både fremragende overfladekvalitet og høj intern integritet.
Den oprindelige produktionsproces anvendte sandstøbning med en bundportsystem. Et stigrør blev placeret nær den tykke centrale del af tanden for at give fodring, mens udluftning var arrangeret nær tandspidsen for at lette evakuering af skimmel-gas.
De indledende procesparametre var ca:
| Proces parameter | Oprindelig tilstand |
| Materiale | ZGMn13Mo højt manganstål |
| Støbemasse | ~385 kg |
| Maksimale dimensioner | ~1.340 × 425 × 255 mm |
| Hældningstemperatur | ~1.600 °C |
| Skænkehastighed | ~14 kg/s |
| Formens forvarmningstemperatur | ~400 °C |
| Påfyldningstid | ~45 sek |
| Støbeproces | Sandstøbning |
| Portkoncept | Nederste port |
Disse parametre giver en nyttig illustration af, hvorfor en støbeproces ikke kun kan bedømmes ud fra dens fyldningsadfærd.
Form- og støbeforberedelse
Til store stålstøbegods med højt manganindhold, formen skal modstå betydelig termisk belastning, samtidig med at den giver tilstrækkelig dimensionsstabilitet, permeabilitet, og modstand mod metalgennemtrængning.
Et passende sandsystem vælges efter støbestørrelse, krav til overfladekvalitet, Produktionsvolumen, og udstyr til fremstilling af forme. Store skovltænder har generelt gavn af en stiv form, der er i stand til at opretholde dimensionsstabilitet under fyldning og størkning, mens tilstrækkelig permeabilitet og udluftning skal opretholdes for at forhindre gasrelaterede defekter.
Formen skal også tørres grundigt og forvarmes inden den hældes. Dette er især vigtigt for højtemperaturstålstøbning, fordi resterende fugt hurtigt kan generere store mængder gas, når det kommer i kontakt med smeltet metal.
Forvarmning giver flere fordele. Det reducerer det indledende termiske stød mellem det smeltede stål og formen, modererer varmeudvindingen fra metallet, forbedrer udfyldning af komplekse områder, og reducerer risikoen for fugtrelaterede gasfejl.
Imidlertid, formforvarmning skal optimeres frem for blot at maksimeres. For høj formtemperatur kan forlænge størkningen meget og ændre den termiske balance i støbningen, hvorimod utilstrækkelig forvarmning kan fremskynde lokal frysning og øge fyldningsfejl.
Bund-Gating Design
Et bunddørsystem er særligt anvendeligt til store stålstøbegods, når de er stabile, fyldning med relativt lav turbulens er påkrævet.
I stedet for at lade smeltet stål falde direkte ned i hulrummet fra oven, metallet kommer ind fra et lavere område og stiger gradvist gennem formen.
Dette arrangement kan reducere:
- direkte metalpåvirkning på formen;
- turbulens;
- oxiddannelse;
- slaggemedrivning;
- lokaliseret skimmelerosion.
Til stål med højt manganindhold, disse fordele er vigtige, fordi indeslutninger og oxidfilm kan blive skadelige interne diskontinuiteter i en slagkritisk komponent.
Imidlertid, bundport introducerer også en termisk udfordring. De øvre områder af støbningen kan modtage relativt køligere metal senere i fyldningsprocessen. Portsystemet skal derfor designes sammen med stigrørssystemet for at sikre, at fyldningsstabiliteten ikke kompromitterer efterfølgende fodring.
Målet er ikke blot at få metallet til at komme ind fra bunden, men at etablere en kontrolleret flow og termisk historie gennem hele støbningen.
Fyldningsstadiet: Kontrol af fluiditet og termisk tab
Under påfyldning, stål med højt manganindhold skal forblive tilstrækkeligt flydende til at nå alle områder af tanden, før lokal størkning blokerer strømningsvejen.
Til den repræsentative spandtand, den indledende simulering viste, at hulrummet kunne fyldes helt ud ca 45 sekunder. Metallet flød forholdsvis jævnt, og simuleringen tydede ikke på sprøjt i stor skala eller alvorlig turbulens.
Dette er et vigtigt resultat, men det beviser ikke, at støbeprocessen er tilfredsstillende.
Nøgleforskellen er mellem fyldkvalitet og størkningskvalitet.
En støbning kan opnå fuldstændig formfyldning, mens den stadig udvikler internt svind, fordi metalfordelingen under efterfølgende størkning er ugunstig.
Derfor, en ordentlig procesevaluering bør altid gå ud fra:
Fyldningsanalyse → temperaturfeltanalyse → størkningsanalyse → fodringsanalyse → defektforudsigelse.
Stivningsstyring: Den kritiske fase
Den vigtigste udfordring for en stor skovltand i høj manganstål er ofte størkningsstadiet.
Efterhånden som støbningen afkøles, tynde sektioner og udsatte områder størkner først, mens tykke centrale sektioner forbliver flydende i længere tid. Hvis det flydende metal i stigrøret eller fødekanalen fryser, før det varme punkt har fuldført størkningen, den resterende væske kan ikke kompensere for volumetrisk kontraktion.
Resultatet kan blive:
væskesammentrækning → utilstrækkelig fodring → interdendritisk svind → svindporøsitet eller svindhule.
I den repræsentative sag, simulering viste, at portsystemet størknede relativt tidligt, mens støbningen fortsatte med at størkne gradvist. På et senere tidspunkt, det centrale tykke område forblev på en væsentligt lavere fast fraktion end de omkringliggende områder.
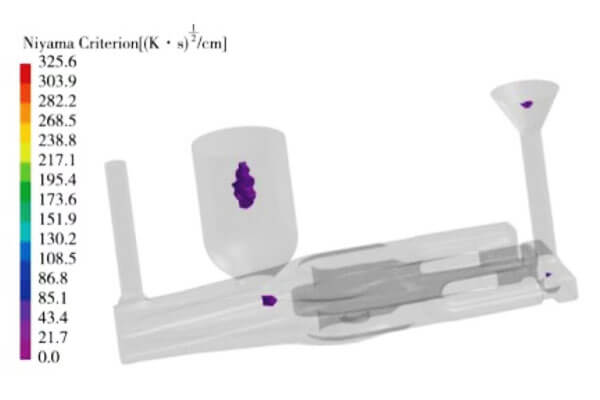
Dette indikerede et potentielt fodringsproblem i midten af tanden.
Fundet er særligt vigtigt, fordi denne region er mekanisk vigtig. En krympedefekt placeret i et ikke-funktionelt stigrør kan simpelthen fjernes med stigrøret. Den samme defekt inde i skovltandens arbejdslegeme kan reducere træthed og slagfasthed betydeligt.
Riser Design og Hot-Spot-fodring
Stigrøret er det primære reservoir, der kompenserer for svind i størkning.
Til en stor spand-tand, stigrøret skal placeres i nærheden af det største termiske center i stedet for blot at placeres, hvor det er bekvemt til støbning.
Det grundlæggende designkrav er:
Stigrørets størkningstid > hot-spot størkningstid.
Dette kan opnås ved at øge stigrørets effektive termiske modul, ved hjælp af isolerende eller eksotermiske ærmer, og design af en tilstrækkelig stor fodringsforbindelse.
På samme tid, stigrørsstørrelsen bør ikke øges uden grænser. Et overdimensioneret stigrør kan forbedre fodring, men reducere støbeudbyttet betydeligt og øge metalforbruget.
Det optimale design balancerer derfor:
fodringseffektivitet + støbegodhed + metaludbytte + udligningsomkostninger.
7. ProCAST som et digitalt værktøj til støbeoptimering
Moderne præcisionsstøbning bruger i stigende grad numerisk simulering til at evaluere procesdesign før fysisk produktion.
Software som Procast kan simulere metalfyldning, Varmeoverførsel, størkning, temperaturfordeling, og potentielle svinddefekter.
Til en stor spand-tand, simulering kan besvare flere kritiske spørgsmål:
- Hvor kommer smeltet metal først?
- Hvor falder temperaturen hurtigst?
- Hvilke regioner størkner først?
- Hvor er de endelige væskepuljer?
- Er stigrør i stand til at fodre hot spots?
- Hvor er krympningsporøsitet mest sandsynlig?
- Er fyldet tilstrækkeligt stabilt?
- Vil øget hældehastighed skabe mugerosion eller turbulens?
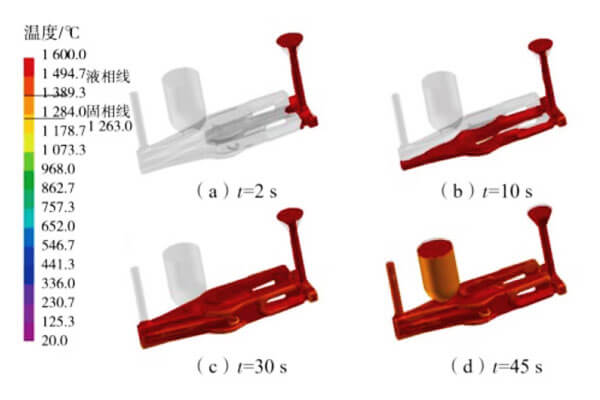
Niyama-kriteriet
Niyama-kriteriet bruges almindeligvis som en indikator for krympningsrelateret defektrisiko.
I forenklede vendinger, regioner, der oplever en ugunstig kombination af temperaturgradient og afkølingshastighed er mere modtagelige for krympeporøsitet.
Simulering kan derfor identificere potentielt farlige områder før egentlig produktion.
Dette ændrer proces-udviklingsstrategien fra:
Støbning → defekt → rodårsagsanalyse → redesign
til:
Simulering → optimering → prøvestøbning → validering.
Sidstnævnte tilgang kan reducere udviklingstid og skrot betydeligt.
8. Castingsimulering til procesoptimering
Til store skovltænder af høj-mangan stål, støbesimulering giver en effektiv måde at optimere processen før dyre produktionsforsøg. I stedet for udelukkende at stole på empiriske gating- og hældningsparametre, software som ProCAST kan simulere fyldning af smeltet metal, Varmeoverførsel, størkning, og svinddannelse. Dette er især værdifuldt for skovltænder, fordi deres tykke centrale sektioner og komplekse overgange skaber betydelige forskelle i kølehastighed og fodringsbehov.
Optimeringsmålet er ikke blot at opnå komplet formfyldning. En vellykket proces skal opnås stabil fyldning, tilstrækkelig fluiditet, kontrolleret størkning, og effektiv fodring, samtidig med at krympedefekter holdes uden for kritiske bærende områder.
Simulering af fyldning og størkning
Den indledende simulering bør omfatte den komplette støbegeometri, portsystem, stigerør, og sandskimmel. Materialeegenskaber og termiske randbetingelser etableres før analyse af påfyldningsprocessen.
Under påfyldning, nøglevariabler omfatter metaltemperatur, Fyldningstid, Flowhastighed, og potentiel turbulens. For langsom fyldning forårsager betydeligt varmetab og øger risikoen for for tidlig størkning, mens for høj strømningshastighed kan forårsage erosion af skimmelsvamp, turbulens, og oxid- eller slaggemedrivning.
Størkningsanalyse er endnu vigtigere for store skovltænder. Det tykke centrale område forbliver generelt flydende længere end tyndere sektioner, skabe et lokaliseret hot spot. Hvis fodring afbrydes, før denne region fuldfører størkning, volumetrisk kontraktion kan frembringe krympeporøsitet eller krympehulrum.
Defekt-forudsigelseskriterier såsom Niyama kriterium kan derfor bruges til at identificere områder med øget risiko for internt svind. Det ideelle resultat er, at forudsagte defekter forbliver koncentreret i stigrøret eller portsystemet i stedet for den funktionelle krop af skovltanden.
Ortogonalt eksperimentelt design
At systematisk optimere støbeprocessen, tre hovedparametre kan evalueres gennem et tre-niveau ortogonalt eksperimentelt design:
| Parameter | Niveau 1 | Niveau 2 | Niveau 3 |
| EN: Hældningstemperatur | 1,450° C. | 1,500° C. | 1,550° C. |
| B: Hældehastighed | 16 kg/s | 14 kg/s | 12 kg/s |
| C: Formforvarmningstemperatur | 600° C. | 500° C. | 400° C. |
Hver parameterkombination simuleres, med forudsagt svinddefekt volumen bruges som den primære responsvariabel. Blandt de simulerede kombinationer, den laveste svindtendens blev opnået med 1,450°C hældetemperatur, 16 kg/s hældehastighed, og 600°C formforvarmning.
Simuleringsresultaterne viser et vigtigt procesforhold. En højere hældetemperatur forbedrer ikke nødvendigvis støbekvaliteten. Overdreven overhedning forlænger metallets flydende tilstand og kan øge den termiske belastning og krympningstendensen af tykke sektioner. Tilsvarende, en lav hældehastighed øger påfyldningstiden og tillader større varmetab. Tilstrækkelig formforvarmning, i mellemtiden, reducerer temperaturforskellen mellem det smeltede metal og formen, hjælper med at opretholde fluiditeten og opnå et mere ensartet termisk felt.
Optimerede procesparametre
De optimerede parametre kan opsummeres som følger:
| Parameter | Indledende proces | Optimeret proces | Hovedfordel |
| Hældningstemperatur | 1,600° C. | 1,450° C. | Reducerer overdreven overophedning og krympningstendens |
| Hældehastighed | ~14 kg/s | 16 kg/s | Forkorter påfyldningstiden og reducerer varmetabet |
| Formforvarmning | 400° C. | 600° C. | Forbedrer termisk ensartethed og fodringsforhold |
| Påfyldningstid | ~45 sek | ~35 sek | Reducerer for tidlig afkøling under påfyldning |
Den optimerede hældetemperatur er tilstrækkelig høj til at opretholde den krævede flydeevne af stål med højt manganindhold, samtidig med at man undgår den for store overhedning forbundet med den oprindelige 1.600°C proces. Forøgelse af hældehastigheden fra ca 14 til 16 kg/s kompenserer for den lavere hældetemperatur ved at forkorte påfyldningstiden. Hævning af formforvarmning fra 400°C til 600°C reducerer yderligere den termiske gradient mellem det smeltede metal og formen.
Redesign af portsystem
Procesparametre alene kan ikke løse defekter forårsaget af et utilstrækkeligt gatingsystem. Den originale konfiguration, i det væsentlige bestående af et enkelt indløb, løber, og indtag, blev derfor redesignet for at imødekomme de optimerede hældeforhold.
De indløbsdiameteren blev øget at forbedre metalleveringskapaciteten og opretholde en stabil påfyldningshastighed. To yderligere indløbsrør blev indført for at forbedre metalfordelingen og give bedre fodringsadgang til kritiske sektioner. En forskel i indløbshøjde skaber en nyttig trykforskel, hjælper med at fremskynde opfyldning af mere fjerntliggende områder.
Der blev også indbygget løbebrønde nær de relevante løbebaser. Disse funktioner giver en buffereffekt, reducere pludselige ændringer i strømningsretningen, og hjælpe med at fange slagger og andre indeslutninger, før metallet kommer ind i støbehulrummet.
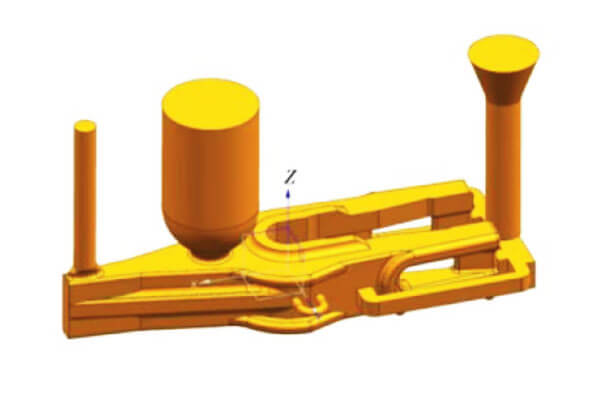
Det optimerede gating-koncept kan derfor opsummeres som:
| Gating modifikation | Formål | Forventet fordel |
| Større indløbsdiameter | Forøg metalgennemstrømningskapacitet | Hurtigere og mere stabil påfyldning |
| Yderligere to indgange | Forbedre flowfordelingen | Bedre udfyldning af kritiske sektioner |
| Forskellige indgangshøjder | Generer trykdifferens | Forbedre udfyldning af fjerntliggende regioner |
| Løberbrønde | Bufferstrøm og fælde slagger | Reduceret turbulens og renere metal |
Simuleringsbaserede optimeringsresultater
Efter anvendelse af de optimerede procesparametre og redesignet gatingsystem, hele støbeprocessen simuleres igen. Det forudsagte størkningsmønster bliver mere gunstigt, med forbedret fodring af den tykke centrale region og en reduceret risiko for indre svind.
Vigtigst af alt, de forudsagte svinddefekter flyttes fra den funktionelle krop af skovltanden til stigerør, skænke kop, og løbersystem. Dette er det ønskede resultat af fodringsoptimering, fordi disse områder fjernes under fedtning og ikke kompromitterer den strukturelle integritet af den færdige komponent.
Sammenligningen mellem de indledende og optimerede processer viser effektiviteten af simuleringstilgangen:
| Procesvariabel | Oprindelig tilstand | Optimeret tilstand |
| Hældningstemperatur | 1,600° C. | 1,450° C. |
| Hældehastighed | ~14 kg/s | 16 kg/s |
| Form forvarm | 400° C. | 600° C. |
| Påfyldningstid | ~45 sek | ~35 sek |
| Port | Enkelt indløb | Multi-ingate + løberbrønde |
| Intern risiko for svind | Markant | Væsentlig reduceret |
| Hovedforventet defektplacering | Støbende krop + fodersystem | Primært stigrør og portsystem |
Fra numerisk simulering til produktion
Støbesimulering skal i sidste ende verificeres gennem fysisk produktion. Efter implementering af de optimerede parametre og gating design, prøvestøbegods kan vurderes ved visuel inspektion, Dimensionel inspektion, metallografisk undersøgelse, hårdhedstest, og passende ikke-destruktiv testning, især ultralydstest for intern forsvarlighed.
Betydningen af optimeringen er derfor bredere end blot at opnå et bedre simuleringsresultat. Det etablerer et gentageligt forhold mellem Hældningstemperatur, fyldningsgrad, skimmel termisk tilstand, gating konfiguration, og størkningsadfærd.
Til skovltænder med højt manganstål, denne simulationsdrevne metode reducerer trial-and-error-udvikling, forbedrer støbeudbyttet, minimerer interne krympningsfejl, og giver et mere pålideligt grundlag for at producere store minekomponenter, der er i stand til at modstå alvorlige stød og slidende slid.
9. Validering og resultater
Effektiviteten af den optimerede støbeproces skal demonstreres gennem begge dele numerisk simulering og fysisk produktionsvalidering. Til skovltænder med højt manganstål, eliminering af synlige overfladefejl alene er utilstrækkeligt. Det kritiske mål er at opnå en sund intern struktur, der er i stand til at modstå gentagne påvirkninger, bøjning, og slibende slid under minedrift.
Resultater efter optimering af simulering
Efter optimering af hældeparametrene og redesign af portsystemet, støbeprocessen blev simuleret igen under de nye forhold. Sammenlignet med den oprindelige proces, den forudsagte størkningsadfærd blev væsentligt mere gunstig.
| Parameter | Før optimering | Efter optimering |
| Krympning af porøsitet | Betydelig risiko i centralt tykt afsnit | Ingen signifikant svind forudsagt i tandlegemet |
| Defekt placering | Tandlegeme og fodringssystem | Hovedsageligt stigrør og portsystem |
| Størkningsmønster | Uensartet; lokal fodringsmangel | Mere kontrolleret og retningsbestemt |
| Fodringseffektivitet | Utilstrækkelig i kritiske hot spots | Forbedret fodring af tykke sektioner |
| Støbning sundhed | Mulige interne defekter | Høj indre sundhed |
| Produktionsrisiko | Høj | Væsentlig reduceret |
Det vigtigste resultat er flytning af forudsagt svind. I den oprindelige proces, den centrale tykke del af spandtanden forblev sårbar over for utilstrækkelig fodring, tillader krympning at udvikle sig inde i den funktionelle støbning. Efter optimering, fodringssystemet var i stand til at kompensere for sammentrækning af størkning mere effektivt, og de resterende forudsagte defekter var hovedsageligt koncentreret i stigrøret og portsystemet.
Dette er en kritisk skelnen i støbeteknik. Målet er ikke nødvendigvis at eliminere alt svind fra hele formsystemet, fordi volumetrisk kontraktion er iboende for metalstørkning. I stedet, processen bør udformes, så der opstår svind i offerfodringsområder frem for i den bærende tandkrop.
Produktionsvalidering
Den optimerede proces blev efterfølgende anvendt til fysisk produktion. De resulterende skovltænder viste en væsentlig forbedring i både overfladekvalitet og indre integritet sammenlignet med støbegods fremstillet ved den originale proces.
| Ydelsesindikator | Indledende proces | Optimeret proces |
| Overfladekvalitet | Lokale overfladefejl og ufuldkommenheder | Markant forbedret overfladekvalitet |
| Indre sundhed | Risiko for svindhuler og porøsitet | Tæt struktur uden væsentlige svindfejl |
| Fejlfordeling | Der kan opstå defekter i tandlegemet | Defekter primært begrænset til aftagelige fodringsområder |
| Afvisningsprocent | Relativt højt | Væsentlig reduceret |
| Strukturel konsistens | Variabel | Mere konsekvent |
| Produktionsstabilitet | Følsom over for procesudsving | Forbedret proces gentagelighed |
Fysisk inspektion bekræftede den vigtigste tendens forudsagt af simuleringen: de optimerede skovltænder udviste forbedret overfladekvalitet og væsentligt reducerede indre krympningsfejl. Reduktionen i støbeafvisning viser også den praktiske værdi af at optimere processen før produktion i stor skala.
Til minedrift af skovltænder, denne forbedring har direkte ingeniørmæssig betydning. Internt svind kan virke som en spændingskoncentration under alvorlig stødbelastning og kan starte revneudbredelse, for tidlig tandbrud, eller accelereret fejl. Ved at forbedre indre sundhed, den optimerede proces giver et stærkere grundlag for at opnå ensartede mekaniske egenskaber og længere levetid.
Teknisk betydning af valideringen
Aftalen mellem simulering og produktion viser værdien af at integrere støbesimulering, procesparameteroptimering, og redesign af portsystem ind i produktionsudviklingsprocessen.
Den optimerede proces etablerede en mere gunstig balance mellem hældetemperaturen, fyldningsgrad, formforvarmning, og fodringsadfærd. I stedet for at stole på gentagne produktionsforsøg for at identificere defekter, potentielle problemer kan identificeres og korrigeres i den virtuelle procesfase.
Til skovltænder med højt manganstål, denne fremgangsmåde er særlig effektiv, fordi komponentstørrelse, tykt snit størkning, og krævende serviceforhold gør den interne støbekvalitet kritisk. En lydstøbning med kontrolleret størkning giver det nødvendige grundlag for efterfølgende varmebehandling og slutkontrol, i sidste ende bidrager til mere pålidelig ydeevne i minedriftsapplikationer med høj slagkraft og høj slidstyrke.
10. Præcisionsstøbning versus smedning til skovltænder
Til minedrift gravemaskine skovl tænder, både præcisionsstøbning og smedning kan producere højstyrkekomponenter, men de følger fundamentalt forskellige fremstillingsprincipper.
| Sammenligningsfaktor | Præcisionsstøbning | Smedning |
| Fremstillingsprincip | Smeltet højmanganstål hældes i en præcist designet form og størkner til den nødvendige geometri. | Opvarmet stålstang deformeres plastisk under høje trykkræfter ved hjælp af matricer, presser, eller hamre. |
| Designfleksibilitet | Høj; komplekse tandprofiler, buede overflader, indre overgange, chefer, og integrerede funktioner kan produceres direkte. | Moderat; komplekse geometrier kan kræve flere smedningsoperationer, præforme, Trimning, og efterfølgende bearbejdning. |
| Materiel udnyttelse | Generelt gunstigt, fordi støbningen nær-net-form kan nøje følge den endelige komponent geometri, selvom port og stigrørs metal skal fjernes. | Materialetab kan stige på grund af flash, Trimning, bearbejdning af kvoter, og forberedelse af billet. |
| Store spand tænder | Særligt velegnet til store minedriftstænder, hvor komponentdimensioner og masse gør kravene til smedningsudstyr betydelige. | Store tænder kræver meget høj smedebelastning og udstyr med stor kapacitet, hvilket kan øge værktøjs- og produktionskravene markant. |
Indre sundhed |
Kræver omhyggelig kontrol med størkning, fodring, Riser Design, og støbesimulering for at forhindre svindporøsitet og hulrum. | Giver generelt fremragende intern integritet, når den er korrekt smedet, selvom omgange, revner, indeslutninger, og smedningsrelaterede defekter er fortsat mulige. |
| Mikrostruktur | Størkning frembringer en støbt struktur, der kan kræve opløsningsbehandling og kontrolleret afkøling for at opnå de krævede højmanganstålegenskaber. | Plastisk deformation kan forfine og homogenisere mikrostrukturen og producere en gunstig kornstrøm. |
| Korn flow | Ingen mekanisk induceret retningsbestemt kornstrøm; egenskaber afhænger stærkt af størkningsstruktur og varmebehandling. | Stor fordel; kontinuerlig kornstrøm kan følge komponentens geometri og forbedre modstanden mod stød og udmattelsesbelastning. |
| Slidstyrke | Høj, når en passende høj-mangan stålkvalitet, lydstøbningsstruktur, og passende varmebehandling anvendes. | Høj, med mekanisk bearbejdning, der potentielt bidrager til strukturel raffinement og sejhed. |
Påvirkning af sejhed |
Kan give fremragende sejhed, men indre svind, grov struktur, eller støbefejl skal kontrolleres nøje. | Tilbyder typisk stærk sejhed og udmattelsesbestandighed på grund af smedet kornflow og reduceret indre porøsitet. |
| Dimensionel kompleksitet | Fremragende til næsten-net-form produktion af uregelmæssige tandprofiler og integrerede geometriske funktioner. | Sværere for meget tredimensionelle eller underskårne geometrier; yderligere bearbejdning kan være nødvendig. |
| Værktøjsomkostninger | Skimmel- og mønsteromkostninger kan være relativt økonomiske, især til mellemvolumen produktion og store komponenter. | Smedematricer er normalt dyre og kræver betydelig værktøjsstyrke og vedligeholdelse. |
| Produktionsvolumen | Velegnet til prototyper, små og mellemstore partier, og højvolumen produktion, når værktøjet er optimeret. | Mest økonomisk attraktivt, når produktionsvolumen er høj nok til at retfærdiggøre dyre smedningsmatricer og udstyr. |
| Procesudvikling | Kan optimeres gennem støbesimulering, inklusive fyld, størkning, Niyama-baseret svindforudsigelse, port, og riser design. | Kræver smedningssimulering og omhyggelig kontrol af emnetemperaturen, deformationssekvens, fyldet, og smedekraft. |
Krav til bearbejdning |
Kan opnå næsten-net form og reducere bearbejdning til funktionelle grænseflader og dimensionskritiske områder. | Smedede emner kan kræve betydelig bearbejdning afhængigt af den endelige tandgeometri og dimensionskrav. |
| Typiske fejlproblemer | Krympning af porøsitet, Krympehulrum, gasfejl, indeslutninger, Koldt lukker, Misruns, og støbning af revner. | Smedning af omgange, underfyldning, revner, indeslutninger, dø mismatch, Decarburization, og resterende spændinger. |
| Procesoptimering | Port, fodring, Hældningstemperatur, hældningshastighed, formforvarmning, og varmebehandling kan optimeres systematisk. | Billet temperature, deformationsforhold, smedningssekvens, matricetemperatur, smøring, og køling skal kontrolleres. |
| Økonomisk egnethed | Stærkt valg til store, komplekse minedrift skovltænder, især hvor støbegeometri reducerer bearbejdning og værktøjskompleksitet. | Attraktiv, når der kræves usædvanlig høj mekanisk integritet og komponentgeometrien, Produktionsvolumen, og tilgængelig smedekapacitet retfærdiggør investeringen. |
| Bedst passende applikation | Store og komplekse skovltænder med højt manganstål, der kræver slidstyrke, påvirkning af sejhed, geometrisk fleksibilitet, og skalerbar produktion. | Komponenter, hvor maksimal mekanisk integritet og smedet kornflow opvejer geometrisk kompleksitet, værktøjsomkostninger, og udstyrskrav. |
11. Brugerdefinerede høje manganstål skovltænder fra LangHe
LangHe leverer skræddersyede metalstøbeløsninger til krævende industrielle applikationer, herunder store slidbestandige komponenter og høje manganstålstøbegods.
Til brugerdefinerede skovltænder, fremstillingstilgangen kan integreres design af støbeproces, skimmel- og kerneudvikling, optimeret gating og fodring, legeringskontrol, Varmebehandling, CNC -bearbejdning, og inspektion ind i et koordineret produktionsforløb.
Til ingeniørdrevne projekter, processen kan begynde med kundens 2D-tegning, 3D CAD model, eksisterende slidte tand, eller udstyrsgrænsefladedimensioner. Støbedesignet kan derefter gennemgås for fremstillingsevne, termiske hot spots, bearbejdning af kvoter, udkast til krav, og fodringsstrategi.
Til store og teknisk krævende skovltænder, simulationsassisteret procesudvikling er særlig værdifuld. Fyldnings- og størkningsadfærd kan evalueres før produktion, tillader gating, stigerør, kulderystelser, og procesparametre, der skal optimeres, før man forpligter sig til fuldskalaproduktion.
En professionel leverandør bør i sidste ende levere mere end en støbt metalform. Målet er en gentagelig, sporbar, defektkontrolleret slidkomponent, der er i stand til at overleve det tilsigtede minemiljø.
12. Konklusion
Til store skovltænder, de mest kritiske tekniske udfordringer er koncentreret omkring Stivnings krympning, termiske hot spots, fyldningsstabilitet, formtemperatur, gasstyring, indeslutninger, og intern strukturel integritet.
Moderne fremstilling er derfor i stigende grad afhængig af en integreret metode:
Materialevalg → Støbedesign → Simulering → Port & Fodringsoptimering → Kontrolleret smeltning → Præcisionsstøbning → Varmebehandling → NDT → Dimensionel inspektion → Produktionsvalidering
Blandt disse stadier, støbesimulering giver en særlig værdifuld bro mellem teoretisk procesdesign og fysisk produktion. Ved at analysere fyld, temperaturfelter, Stivningsadfærd, og svindrisiko før produktion, producenter kan reducere trial-and-error-udviklingen betydeligt og forbedre støbekonsistensen.
En korrekt konstrueret skovltand af høj manganstål er derfor ikke blot en støbt sliddel – den er en omhyggeligt kontrolleret konstruktionskomponent designet til at levere pålidelig ydeevne under nogle af de hårdeste arbejdsforhold i mineindustrien.
Referencer:
[1] Qiu, Li J N, Chen K, Xu G, Yang Y K, Li X M. “Forskningsstatus for høj-mangan høj-aluminium stål og nøglepunkter for kontinuerlig støbning“. KOM SÅ, 2024, 76(12): 7011–7022.
[2] Yang L, Winkler J, Foreløbig P, et al. Revnefølsomhed af kryogent stål med højt manganindhold i indledende størkning under kontinuerlig støbning [J]. Journal of Iron and Steel Research International, 2025, 32 (3 ) : 682-694.
[3]Lee Seunghee,Park Jiwon,Kim Yongrai,et al. Mikrostrukturel homogenisering og forbedring af mekaniske egenskaber af højmanganstøbt stål gennem en varm smedningsproces[J]. Koreansk tidsskrift for metaller og materialer, 2025, 63 (7):483-493.
[4] Zeng Y P, Ji H C, Sangen C Z, et al. Numerisk simulering og eksperiment på varmsmedning af høj-Mn stålskiftekerne[J]. Materialer i dag kommunikation, 2024, 40: 109588.
[5] Salem I, Elfawkhry M K, El-Salam H M A ,et al. Forbedring af manganstål støbegods: magnesiums rolle, kalcium, og overfladeaktive elementer i forstærkning af keramisk-metalkompositstrukturer[J].International Journal of Metalcasting, 2026, 20(2) : 1289-1298.