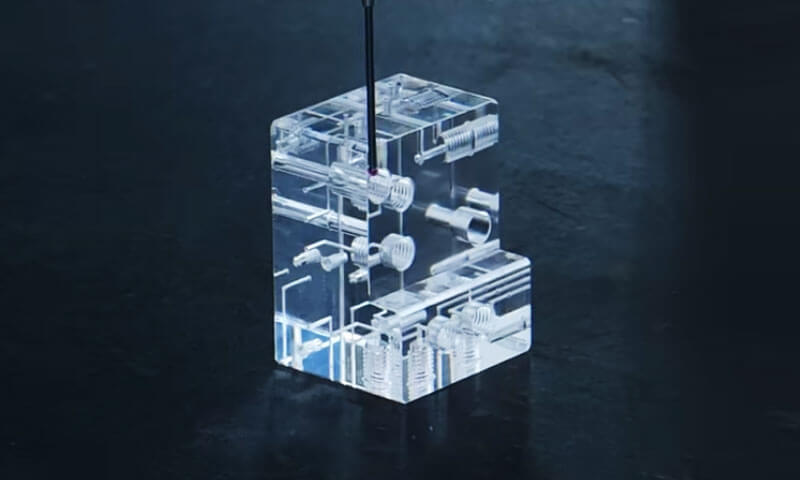
Akryl, eller polymethylmethacrylat (PMMA), er en af de mest alsidige ingeniørplast i moderne fremstilling.
Den er gennemsigtig, holdbar, og dimensionsstabile - tre egenskaber, der sjældent eksisterer side om side i et enkelt materiale.
Fra kabinetter til medicinsk udstyr og laboratorieudstyr til lyslinser til biler, købsstedsdisplays, og præcisionsfluidiske komponenter, akryl dele udføre funktioner, at glas, polycarbonat, og andre polymerer kan ikke matche alene.
Men akryl er ikke et enkelt materiale. Den findes i støbte og ekstruderede former med væsentligt forskellige egenskaber, og den kan formes ved CNC-bearbejdning, sprøjtestøbning, Laserskæring, termoformning, og binding.
At vælge den rigtige materialeform og den rigtige fremstillingsproces er forskellen mellem en del, der fungerer fejlfrit, og en, der revner, diller, eller fejler dimensionsinspektion.
Denne artikel undersøger præcision tilpassede akryldele fra en specialiseret producents perspektiv.
1. Hvad er akryl (PMMA)?
Polymethylmethacrylat (PMMA) er en gennemsigtig, amorf termoplastisk polymer fremstillet ved polymerisation af methylmethacrylat (MMA) monomer.
Det blev først kommercialiseret i 1930s og er siden blevet en af verdens mest udbredte gennemsigtige plastik.
PMMA er almindeligt kendt som "akryl", men materialet markedsføres også under kendte handelsnavne som f.eks Plexiglas, Perspex, Lucite, Akrylit, og Altuglas.
Disse handelsnavne henviser til kommercielle produkter eller mærker baseret på akrylmaterialer; den underliggende polymer er PMMA.
Appellen ved PMMA ligger i dens kombination af høj optisk gennemsigtighed, lav densitet, god overflade hårdhed, UV -modstand, vejrbestandighed, og let fremstilling.
Klar PMMA af høj kvalitet kan give synlig lystransmission på ca 90–92 %, giver det et glasagtigt udseende, mens det kun vejer omkring halvt så meget som konventionelt glas i volumen.
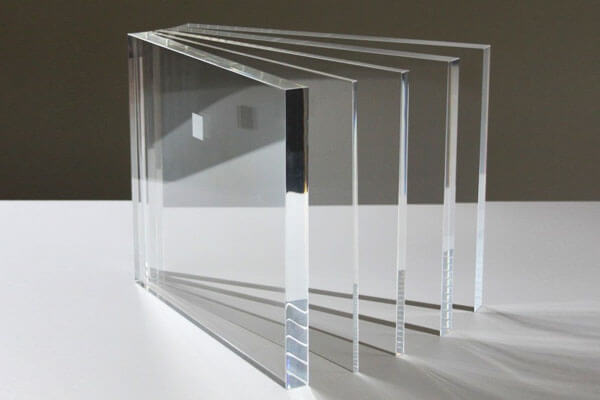
2. Hvad er de forskellige typer akryl (PMMA)?
Til præcisions akryldele, PMMA-aktier er almindeligvis opdelt i støbt PMMA og ekstruderet PMMA alt efter hvordan materialet er fremstillet.
Selvom begge er baseret på den samme polymer, deres forarbejdningshistorie kan producere forskelle i molekylvægt, Reststress, Termisk opførsel, optisk kvalitet, og bearbejdningsydelse.
Støbt PMMA
Støbt PMMA fremstilles ved polymerisering af flydende methylmethacrylat (MMA) mellem forme, almindeligvis glasplader til pladeproduktion.
Sammenlignet med ekstruderet materiale, støbt PMMA giver generelt højere molekylvægt, lavere restspænding, God termisk stabilitet, og fremragende optisk klarhed.
Disse egenskaber gør støbt PMMA særligt velegnet til CNC -bearbejdning.
Under korrekt kontrollerede skæreforhold, det kan producere relativt rene spåner og veldefinerede bearbejdede kanter, samtidig med at tendensen til overdreven blødgøring eller udtværing i skærezonen reduceres.
Støbt PMMA vælges derfor almindeligvis til præcisionskomponenter såsom optiske dæksler, gennemsigtige huse, inspektionsvinduer, prototyper, og specialfremstillede akryldele.
Ekstruderet PMMA
Ekstruderet PMMA fremstilles ved kontinuerligt at smelte akrylharpiks-pellets og tvinge polymeren gennem en matrice.
Ekstruderingsprocessen giver effektiv produktion af standardiserede plader, stænger, rør, og profiler, men det kan introducere molekylær orientering og højere resterende intern stress.
Under aggressiv CNC-bearbejdning, disse egenskaber kan øge risikoen for varmerelateret deformation, kantsmeltning, og stressvanvid, især når skæreforholdene er dårligt kontrollerede, eller komponenten indeholder skarpe indre træk.
Ekstruderet PMMA forbliver meget anvendeligt til almindelige fremstillede akrylprodukter og standardiseret lager, men til krævende subtraktiv bearbejdning, støbt PMMA foretrækkes ofte, når dimensionsstabilitet, overfladekvalitet, og lav bearbejdningsspænding er kritisk.
3. Kernematerialeegenskaber af akryl (PMMA) til præcisionskomponenter
Forståelse af materialeegenskaberne af PMMA er afgørende for at designe dele, der fungerer pålideligt. Følgende egenskaber er særligt relevante for præcisionskomponenter.
Optiske egenskaber.
PMMA sender ca 92% af synligt lys, sammenlignet med ca 90% til glas.
Det har et brydningsindeks på 1.49 og lav spredning, gør den velegnet til linser, lysledere, og optiske vinduer. Det gulner ikke væsentligt under UV-eksponering, i modsætning til mange andre plasttyper.
Mekaniske egenskaber.
PMMA er stift og hårdt. Typisk trækstyrke er 65–75 MPa, bøjningsstyrken er 90-110 MPa, og trækmodul er 2,4-3,2 GPa.
Det er skørt sammenlignet med polycarbonat, med indhakket Izod-slagstyrke på 15–25 J/m.
Dette betyder, at akryldele skal designes, så de undgår spændingskoncentrationer, der kan forårsage revner.
Termiske egenskaber.
Glasovergangstemperaturen for PMMA er ca. 105°C, og varmeafbøjningstemperaturen er omkring 95°C ved 0.45 MPA.
Servicetemperaturen er typisk begrænset til 80°C for kontinuerlig brug. Termisk udvidelseskoefficient er ca 70 × 10⁻⁶ /° C., hvilket er højere end de fleste metaller, men lavere end mange andre plasttyper.
Kemisk modstand.
PMMA modstår fortyndede syrer, alkalier, alifatiske kulbrinter, og mineralske olier.
Det angribes af ketoner (acetone, MEK), estere, chlorerede kulbrinter, og aromatiske kulbrinter.
Alkoholer kan forårsage spændingsrevner i belastede dele. Dette skal tages i betragtning ved valg af rengøringsmidler og klæbemidler.
Fugtabsorption.
PMMA absorberer cirka 0,3-0,4 % vand ved mætning. Dette er lavt sammenlignet med nylon eller polycarbonat, men det kan stadig forårsage dimensionsændringer i præcisionsdele.
Til kritiske applikationer, dele skal konditioneres før den endelige bearbejdning.
Elektriske egenskaber.
PMMA har god dielektrisk styrke (tilnærmelsesvis 20 kV/mm) og volumenmodstand (ca. 10¹⁵ Ω·cm), gør den velegnet til elektriske og elektroniske applikationer.
Vejrbestandighed.
PMMA er meget modstandsdygtig over for UV-stråling og udendørs forvitring. Det er meget brugt i udendørs skiltning, Automotive Trim, og arkitektoniske ruder.
Imidlertid, langvarig udsættelse for UV kan forårsage overfladenedbrydning i nogle formuleringer, så UV-stabiliserede kvaliteter anbefales til udendørs brug.
Biokompatibilitet.
PMMA af medicinsk kvalitet er tilgængelig og bruges i tandproteser, knoglecement, og komponenter til medicinsk udstyr.
Det kan steriliseres med ethylenoxid, gammastråling, eller autoklavering (med begrænsninger).
4. Præcisions CNC bearbejdning af akryl (PMMA) Dele
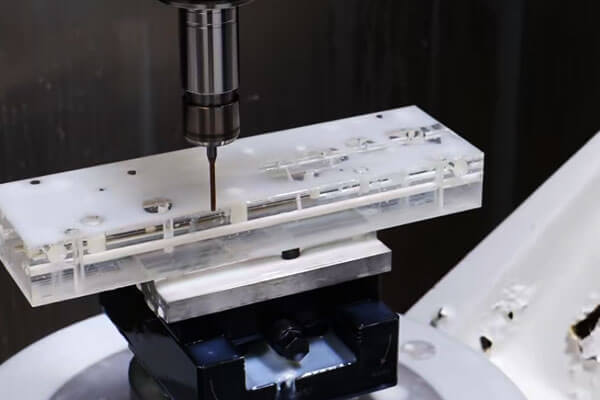
CNC -bearbejdning er en af de mest fleksible metoder til fremstilling af præcision tilpasset akryl (PMMA) dele, især når den nødvendige mængde er relativt lille, geometrien er meget tilpasset, eller designet skal ændres ofte.
I modsætning til sprøjtestøbning, CNC-bearbejdning kræver ikke en dedikeret produktionsform.
Den færdige komponent fremstilles direkte af PMMA-plade, plade, Rod, blok, eller andet passende materiale ved at fjerne materiale med computerstyret skæreværktøj.
Almindelige CNC-operationer for PMMA inkluderer fræsning, dreje, boring, kedelig, reaming, Routing, affasning, og gravering.
Afhængig af geometri og påkrævet optisk kvalitet, bearbejdning kan efterfølges af polering eller andre overfladebehandlinger.
Den største udfordring er termisk styring. PMMA har relativt lav varmeledningsevne, så varme genereret ved skærezonen kan akkumuleres hurtigt.
Overdreven varme kan blødgøre polymeren og forårsage smeltning, grat dannelse, overfladeudtværing, dimensionel forvrængning, eller stressforstyrrelser.
Skarpt værktøj, passende skæreparametre, effektiv spånevakuering, og en stiv, men lavspændingsbeslag er derfor afgørende.
CNC-bearbejdningsproces til PMMA
En typisk præcisionsarbejdsgang er:
Materialevalg → CAD/CAM-programmering → Arbejdsholding → Grov bearbejdning → Finbearbejdning → Afgratning → Polering/Overfladebearbejdning → Dimensionsinspektion
Materialet skal vælges i henhold til applikations- og bearbejdningskravene.
Støbt PMMA er ofte foretrukket til krævende subtraktiv bearbejdning, fordi dens materialeegenskaber kan give gunstige dimensions- og bearbejdningsadfærd,
mens ekstruderet materiale også kan bearbejdes med succes, når resterende spænding og termiske effekter er korrekt kontrolleret.
Under CAM-programmering, værktøjsbanen bør undgå unødig varmeakkumulering.
Højt værktøjsengagement, langvarig gnidning, og gentagne passager over det samme område kan generere for høj temperatur, selv når de nominelle skæreparametre forekommer rimelige.
Fordele ved CNC-bearbejdning PMMA
Høj designfleksibilitet
CNC-bearbejdning kan producere meget tilpassede geometrier uden at kræve sprøjtestøbningsværktøj.
Designændringer kan normalt implementeres gennem CAD/CAM-ændringer snarere end ved at fremstille en ny form.
Dette gør processen særligt velegnet til tekniske prototyper, funktionelle prøver, udskiftningskomponenter, og tilpassede dele med lavt volumen.
Fremragende funktionstilgængelighed
CNC-bearbejdning kan direkte producere præcisionsfunktioner som f.eks:
- Huller og boringer
- Slots og lommer
- Tråde hvor det er relevant
- Monteringsflader
- Countersinks
- Affasninger
- Graverede markeringer
Komplekse kombinationer af funktioner kan bearbejdes i en enkelt opsætning, når maskinen og arbejdsopstillingen tillader det.
Velegnet til prototyper og lave volumener
CNC-bearbejdning er økonomisk attraktiv, når produktionsmængden ikke retfærdiggør sprøjtestøbningsværktøj.
Det giver også producenten mulighed for relativt hurtigt at gå fra et færdigt CAD-design til en fysisk komponent.
Høj dimensionskontrol
Moderne CNC udstyr kan give stram dimensionskontrol, når PMMA lager, maskine, Værktøj, temperatur, og måleforholdene styres korrekt.
Kritiske funktioner kan også inspiceres ved hjælp af CMM'er, vision systemer, eller præcisionsmålere.
Begrænsninger ved CNC-bearbejdning PMMA
Den væsentligste begrænsning er effektiviteten af materialefjernelse. En betydelig del af det oprindelige lager kan blive til maskinaffald, især når den færdige komponent har et lille materiale-til-volumen-forhold.
CNC-bearbejdning kan også blive dyrt for store produktionsmængder, fordi cyklustid og maskinbelægning skalere med antallet af dele.
Andre begrænsninger omfatter:
- Varmeakkumulering under skæring
- Risiko for grater eller kantsmeltning
- Potentiel frigivelse af resterende stress
- Højere enhedsomkostninger ved store mængder
- Behov for yderligere polering til optiske overflader
- Øgede håndteringskrav til ridsefølsomme gennemsigtige dele
Af disse grunde, CNC-bearbejdning er generelt stærkest i prototypen og lavvolumenenden af produktionsspektret.
5. Sprøjtestøbning af brugerdefineret akryl (PMMA) Dele
Injektionsstøbning danner PMMA-dele ved at opvarme termoplasten over dets forarbejdningsområde, indsprøjtning af den smeltede polymer i en præcisionsform under tryk, lader materialet afkøle og størkne, og derefter skubbe den færdige komponent ud.
I modsætning til CNC-bearbejdning, som fjerner materiale fra et fast emne, sprøjtestøbning skaber den nødvendige geometri direkte gennem støbeformens hulrum.
Dette gør den særlig effektiv til gentag produktion af komplekse former og højvolumenkomponenter.
En typisk PMMA-sprøjtestøbningscyklus er:
Harpikstørring → Blødgøring → Injektion → Pakning/Holding → Køling → Ejektion → Inspektion
PMMA kræver passende fugtkontrol før forarbejdning. Overdreven fugt i harpiksen kan bidrage til bobler, sølv striber, dis, og andre overflade- eller optiske defekter.
Tørringsbetingelserne skal følge harpiksproducentens specifikationer.
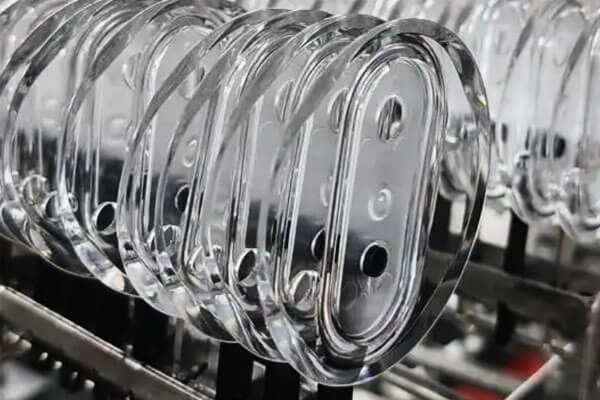
Sprøjtestøbning af optisk kvalitet
Når PMMA-delen er beregnet til optiske eller transparente applikationer, dimensionsnøjagtighed alene er utilstrækkelig.
Processen skal også styre:
Flowadfærd + køleens ensartethed + Reststress + form overflade tilstand
Dårligt kontrolleret fyldning eller afkøling kan skabe optisk forvrængning, selv når delens dimensioner forbliver inden for tolerancen.
Selve formoverfladen fungerer som en direkte kopioverflade. Enhver defekt, forurening, kradse, eller uhensigtsmæssig tekstur på en kritisk formoverflade kan overføres til den færdige akryldel.
Af denne grund, optisk PMMA-støbning kræver ofte særlig omhyggelig kontrol af formpolering, harpiks tørring, fyldningsbetingelser, udluftning, og afkøling.
Fordele ved sprøjtestøbning PMMA
Fordele:
- Lav pris pr. enhed ved volumen: Når værktøjet er afskrevet, enhedsprisen er lav.
- Høj produktionshastighed: Tusindvis af dele om dagen er mulige.
- Fremragende repeterbarhed: Konsistente dimensioner og egenskaber.
- Kompleks geometri: Integrerede funktioner, ribben, chefer, og trykknapper kan støbes.
- Overfladefinish: Skimmeltekstur gentages på delen.
- Materiale variation: Farvet, fyldt, og specialkarakterer er tilgængelige.
- Automatisering: Processen kan automatiseres fuldt ud.
Begrænsninger:
- Høje værktøjsomkostninger: Forme kan koste titusindvis af dollars.
- Lang leveringstid: Formfremstilling tager uger til måneder.
- Designbegrænsninger: Udkast til vinkler, ensartet vægtykkelse, og portplacering skal overvejes.
- Materiale begrænsninger: Støbt akryl med meget høj molekylvægt kan ikke støbes.
- Reststress: Støbte dele kan have restspænding og dobbeltbrydning.
- Minimum volumen: Ikke økonomisk til lave volumener.
6. Teknisk & Økonomisk sammenligning: CNC Machining vs.. Injektionsstøbning
CNC-bearbejdning og sprøjtestøbning kan begge producere præcisions brugerdefinerede PMMA-dele, men de er optimeret til forskellige produktionsforhold.
Den vigtigste forskel er, at CNC-bearbejdning fjerner materiale fra fast PMMA-materiale, mens sprøjtestøbning danner delen direkte i en form.
Som et resultat, deres omkostningsstruktur, Designfleksibilitet, Produktionseffektivitet, og materialeudnyttelsen er helt anderledes.
| Nøglefaktor | CNC -bearbejdning | Injektionsstøbning |
| Fremstillingsprincip | Subtraktiv bearbejdning fra PMMA-plade, plade, Rod, eller blokere | Dannelse af smeltet PMMA inde i en præcisionsform |
| Bedste produktionsvolumen | Prototype, prøve, og lavvolumen produktion | Medium- og produktion med høj volumen |
| Indledende værktøjsomkostninger | Lav; hovedsageligt standard skæreværktøj og inventar | Høj; der kræves en dedikeret form |
| Enhedsomkostninger | Relativt høj, fordi bearbejdningstiden stiger med mængden | Relativt lavt efter at skimmelinvesteringen er afskrevet |
| Designfleksibilitet | Fremragende; CAD-ændringer kan normalt implementeres uden nyt værktøj | Begrænset efter værktøj; større designændringer kan kræve modifikation af formen |
| Udviklingshastighed | Hurtig; velegnet til hurtige prototyper | Langsommere, fordi skimmeldesign, Fremstilling, og forsøg er påkrævet |
Kompleks 3D-geometri |
God, men begrænset af værktøjsadgang og bearbejdningsstrategi | Fremragende til støbte ribben, chefer, klip, og integrerede funktioner |
| Dimensionel nøjagtighed | Høj og direkte styret af CNC værktøjsbaner | Høj efter processtabilisering, men påvirket af svind og støbeforhold |
| Optisk overfladekvalitet | Fremragende potentiale med kontrolleret bearbejdning og polering | Fremragende potentiale med højkvalitets formoverflader og stabil formstøbning |
| Materiel udnyttelse | Sænke; fjernet materiale bliver til maskinaffald | Højere; del er dannet nær nettoform, selvom løbere og sprues skaber noget affald |
| Fleksibilitet i vægtykkelse | Fremragende til bearbejdede komponenter med variabel tykkelse | Kræver omhyggelig kontrol for at minimere synkemærker, Warpage, og resterende stress |
| Interne funktioner | Fremragende til tilgængelige huller, slots, og lommer | Fremragende til støbte nasser, ribben, og komplekse integrerede funktioner |
| Overfladebehandling | Nem at kombinere med polering, slibning, eller andre sekundære operationer | Formoverfladen bestemmer i høj grad finishen som støbt; sekundær efterbehandling kan stadig være påkrævet |
Reststress |
Kan indføres eller frigives under bearbejdning, især i stressede lager | Støbning kan introducere resterende orientering og termisk stress |
| Materialeaffaldsomkostninger | Mere betydningsfuldt for stærkt bearbejdede geometrier | Generelt lavere for højvolumen, næsten-net-formede dele |
| Del-til-del-gentagelighed | Meget høj med stabil CNC-programmering og processtyring | Meget høj efter at skimmel- og støbeparametre er stabiliseret |
| Økonomisk break-even | Normalt gunstig ved lavere mængder | Bliver mere og mere økonomisk i takt med at produktionsvolumen stiger |
| Typiske PMMA-applikationer | Prototyper, optiske dele, tilpassede huse, Komponenter med lavt volumen | Dækker, huse, viser, belysningskomponenter, brugerdefinerede dele i høj volumen |
| Hovedfordel | Fleksibilitet med lav forhåndsinvestering | Høj produktivitet og lave enhedsomkostninger i stor skala |
| Hovedbegrænsning | Højere enhedsomkostninger og materialefjernelse | Høj værktøjsinvestering og lavere designfleksibilitet efter værktøj |
7. Akryl overfladebehandling og efterbehandling
Overfladebehandling er afgørende for akryldele, især når optisk klarhed eller udseende er vigtigt. Almindelige efterbehandlingsoperationer omfatter:
Polering
Akryl kan poleres til en høj optisk finish ved hjælp af en sekvens af slibepapir, forbindelser, og pudsehjul. Flammepolering og damppolering bruges også til kantbearbejdning.
Udglødning
Maskinbearbejdede eller støbte akryldele kan udglødes for at aflaste indre spændinger.
Udglødning udføres typisk ved 70-80°C i flere timer, efterfulgt af langsom afkøling. Dette mindsker risikoen for revner og revner.
Damppolering
Delen udsættes for opløsningsmiddeldampe, som udglatter overfladen. Dette giver en meget højglans finish, men kræver omhyggelig kontrol for at undgå forvrængning.
Flammepolering
En kontrolleret flamme føres hen over overfladen, smeltning af et tyndt lag og frembringelse af en glat, Blankt finish. Dette bruges almindeligvis til kanter.
Diamant polering
Til krævende transparente komponenter, diamant polering kan give en meget raffineret overflade. Det er især nyttigt, hvor der kræves lav overfladeruhed og høj optisk klarhed.
Sammenlignet med konventionel slibende polering, diamantbaserede processer kan give mere kontrolleret fjernelse af meget små mængder materiale.
Dette gør dem attraktive til præcisionsoptiske overflader og komponenter, hvor synlige bearbejdningsmærker skal minimeres.
Maling og belægning
Akryl kan males, skærmtrykt, eller belagt med antirefleks, antistatisk, eller hardcoat finish.
Teksturering og mat finish
Ikke alle PMMA-dele har brug for en gennemsigtig, blank overflade. En kontrolleret mat eller tekstureret finish kan bruges, hvor blænding reduceres, visuelt udseende, lysspredning, eller taktile egenskaber er vigtigere end maksimal gennemsigtighed.
Laserskæring og gravering
Laserbehandling bruges til skæring, gravering, og mærkning af akryl. Det giver en poleret kant i nogle tilfælde.
Limning og montering
Akryl kan sammenføjes ved opløsningsmiddelsvejsning, klæbende limning, ultralydssvejsning, eller mekanisk fastgørelse. Opløsningsmiddelsvejsning giver en gennemsigtig samling, men kræver omhyggelig kontrol.
Rensning
Akryl skal rengøres med mild sæbe og vand eller specielle plastrensere. Opløsningsmidler som acetone og alkohol bør undgås, da de kan forårsage skår.
8. Anvendelser af brugerdefineret akryl (PMMA) Dele
Kombinationen af optisk gennemsigtighed, let konstruktion, vejrbestandighed, Elektrisk isolering, og bearbejdelighed gør PMMA velegnet til en bred vifte af brugerdefinerede komponenter.
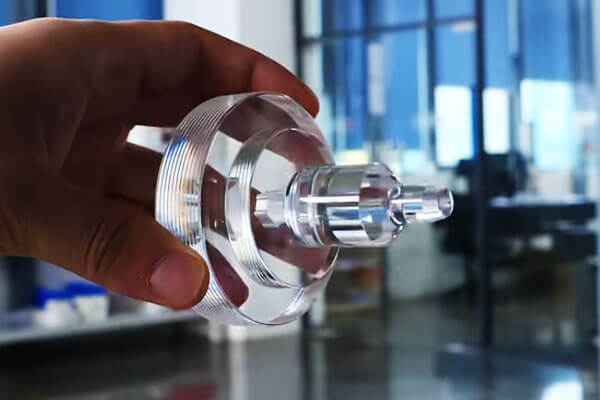
Optiske og fotoniske komponenter
PMMA er meget udbredt, hvor kontrolleret lystransmission er påkrævet. Dens optiske klarhed gør den velegnet til komponenter, hvor visuel gennemsigtighed eller lysfordeling er en del af funktionen.
Typiske applikationer inkluderer:
- Lysledere
- Optiske dæksler
- Gennemsigtige vinduer
- Display linser
- Lysstyringskomponenter
- Beskyttende optiske huse
Elektronik og elektrisk udstyr
PMMA giver god elektrisk isolering og kan skabe lette gennemsigtige beskyttelsesstrukturer.
Brugerdefinerede komponenter kan omfatte:
- Gennemsigtige udstyrsdæksler
- Indikatorvinduer
- Displayhuse
- Beskyttende paneler
- Elektriske indhegninger
- Isolerende afstandsstykker og armaturer
Industrielt udstyr
Industrielle maskiner kræver ofte, at operatører observerer interne processer uden at udsætte bevægelige eller farlige komponenter.
PMMA kan derfor bruges til:
- Inspektionsvinduer
- Maskinværn
- Beskyttende betræk
- Komponenter til væskesyn
- Transparente proceshuse
- Observationspaneler
Laboratorie- og medicinsk udstyr
PMMAs gennemsigtighed, rent udseende, og nem fremstilling gør den anvendelig til udvalgte komponenter til laboratorie- og medicinsk udstyr.
Ansøgninger kan bl.a:
- Instrumentdæksler
- Væskeudsigtskamre
- Laboratorieindhegninger
- Prøve inspektionskomponenter
- Udstyrshuse
Automotive og transport
PMMA kan bruges i udvalgte bilindustrien og transportapplikationer hvor gennemsigtighed, vejrbestandighed, og udseende er vigtigt.
Eksempler inkluderer:
- Belysningsrelaterede komponenter
- Indikator dækker
- Display elementer
- Indvendige gennemsigtige dele
- Dekorative komponenter
Belysning og display produkter
Dette er et af PMMAs stærkeste kommercielle anvendelsesområder. Materialet kan transmittere lys effektivt, samtidig med at det tillader betydelig designfleksibilitet.
Brugerdefinerede PMMA-komponenter kan fremstilles som:
- Diffusorer
- Lysledere
- Display paneler
- Oplyste skilte
- Dekorative belysningskomponenter
- Gennemsigtige huse
Arkitektoniske og kommercielle produkter
PMMA er meget brugt til visuelle og dekorative produkter, fordi det kan kombinere gennemsigtighed med relativt lav vægt.
Eksempler inkluderer:
- Skiltning
- Display inventar
- Detailstrukturer
- Dekorative paneler
- Arkitektoniske belysningselementer
- Udstillingskomponenter
9. Omkostningsfaktorer for brugerdefinerede akryldele
Materiale
Materialevalg har en direkte indflydelse på omkostningerne. Støbt PMMA er generelt dyrere end standard ekstruderet PMMA,
mens specialkarakterer som UV-stabiliseret, antistatisk, optisk, eller materialer af medicinsk kvalitet kan bære ekstra omkostninger.
Deltykkelse og lagerdimensioner er også vigtige, især til CNC-bearbejdning. Et tykt eller overdimensioneret PMMA-emne kan øge både materialeforbrug og bearbejdningsspild.
Designkompleksitet
Kompleks geometri øger produktionstiden og proceskravene.
Til CNC-bearbejdede dele, funktioner såsom dybe lommer, underskærder, Tynde vægge, flere opsætninger, og komplekse 3D-overflader kan øge bearbejdningstimer og værktøjskrav.
Til sprøjtestøbning, kompliceret geometri kan øge formdesign og fremstillingsomkostninger.
Underskæringer kan kræve glider eller andre mekanismer, mens tynde eller ujævne vægge kan kræve mere sofistikeret form-flow og køledesign.
Tolerancekrav
Snævrere tolerancer kræver større proceskontrol og mere inspektion.
En generel PMMA-komponent behøver muligvis ikke det samme toleranceniveau som en optisk eller præcisionstilpasset komponent.
Overspecificering af tolerancer kan derfor øge produktionsomkostningerne uden at give yderligere funktionel værdi.
For PMMA specifically, dimensionskontrol kan også være påvirket af temperaturen, Reststress, og materialebearbejdningshistorie, så kritiske tolerancer bør defineres i henhold til faktiske funktionskrav.
Produktionsvolumen
Produktionsvolumen er en af de vigtigste faktorer, når du skal vælge mellem CNC-bearbejdning og sprøjtestøbning.
Lavvolumenproduktion favoriserer generelt CNC-bearbejdning, fordi processen kræver relativt lidt dedikeret værktøj.
Produktion i større mængder favoriserer generelt sprøjtestøbning, fordi den indledende forminvestering kan spredes på mange dele.
Der er ingen universel break-even kvantitet. Det afhænger af delstørrelsen, Geometri, bearbejdningstid, forme omkostninger, cyklustid, og årligt produktionsbehov.
Overfladefinish
Overfladebehandling kan i væsentlig grad påvirke prisen på gennemsigtige akryldele.
Grundlæggende CNC efterbehandling kræver mindre forarbejdning end finpolering, mens optisk polering kan involvere flere faser og yderligere inspektion.
Yderligere processer såsom flammepolering, damprelateret efterbehandling, hvor det er relevant, maleri, eller funktionelle belægninger kan yderligere øge forarbejdningsomkostningerne.
Til gennemsigtig PMMA, den krævede finish skal være klart specificeret, fordi polering af unødvendige overflader kan tilføje betydelige omkostninger uden at forbedre komponentens ydeevne.
Sekundære operationer
Operationer udført efter den primære bearbejdning eller støbeproces bidrager også til den færdige dels pris. Disse kan omfatte:
- Udglødning eller afstressende behandling
- Binding
- Forsamling
- Boring eller sekundær bearbejdning
- Udskrivning eller mærkning
- Beskyttende belægning
- Særlig emballage
Omkostningspåvirkningen afhænger af antallet af operationer og graden af krævet manuel håndtering.
Værktøj
Værktøj er en stor forskel mellem CNC-bearbejdning og sprøjtestøbning.
CNC-bearbejdning kræver generelt armaturer snarere end en dedikeret produktionsform, så den oprindelige værktøjsinvestering er relativt lav.
Injektionsstøbning, til sammenligning, kræver en dedikeret form, og formomkostningerne kan være betydelige for komplekse PMMA-komponenter eller dele, der kræver højpolerede optiske overflader.
Til produktion med høj volumen, imidlertid, de højere oprindelige formomkostninger kan opvejes af de lavere enhedsfremstillingsomkostninger.
Ledetid
Standardproduktionsgennemløbstider har normalt en forudsigelig omkostningsstruktur.
Fremskyndet produktion eller hastelevering kan kræve yderligere maskinplanlægning, overarbejde, fremskyndet materialeindkøb, eller accelereret efterbehandling og inspektion, hvilket kan øge de samlede omkostninger.
Af denne grund, realistisk leveringsplanlægning er ofte mere økonomisk end at anmode om en unødvendigt komprimeret produktionsplan.
Kvalitetskrav
Inspektions- og dokumentationskrav påvirker også omkostningerne.
Grundlæggende dimensionsinspektion er mindre krævende end et produktionsprogram, der kræver CMM-måling, optisk inspektion, verifikation af overfladeruhed, Materiel certificering, Funktionel test, eller fuld sporbarhed.
Til højværdi eller optiske PMMA-komponenter, yderligere inspektion kan være berettiget, fordi defekter såsom ridser, dis, skør, eller dimensionsforvrængning kan påvirke produktets accept, selv når den grundlæggende geometri er korrekt.
10. Værdien af en specialiseret producent af præcision PMMA-dele
En specialiseret præcisions-PMMA-producent bidrager med mere end bearbejdnings- eller støbekapacitet.
Til transparente akrylkomponenter, materiel adfærd, Termisk kontrol, Dimensionel nøjagtighed, optisk kvalitet, og efterbehandling er tæt forbundet.
At vælge en leverandør med erfaring på disse områder kan reducere udviklingsrisikoen og forbedre sammenhængen fra prototype til produktion.
Materiale ekspertise
PMMA fås i forskellige kvaliteter og lagerformer, og støbt og ekstruderet akryl kan opføre sig anderledes under bearbejdning og termisk bearbejdning.
En specialiseret producent kan vælge det passende materiale i henhold til gennemsigtighed, tykkelse, Mekaniske krav, UV -eksponering, overfladefinish, og fremstillingsmetode.
For eksempel, støbt PMMA foretrækkes ofte til krævende CNC-bearbejdede komponenter på grund af dets gunstige bearbejdning og optiske egenskaber, mens ekstruderet materiale kan være mere økonomisk til standardiserede applikationer.
Procesvalg
Den passende fremstillingsproces afhænger i høj grad af produktionsvolumen og delens geometri.
CNC -bearbejdning er generelt velegnet til prototyper, lavvolumen produktion, og meget tilpassede geometrier.
Injektionsstøbning bliver mere og mere attraktivt, når designet er stabilt og produktionsmængderne er tilstrækkelig store til at retfærdiggøre dedikeret værktøj.
En specialiseret producent kan også kombinere de to tilgange, for eksempel ved at bruge CNC-bearbejdning til prototypevalidering før overførsel af et færdigt design til sprøjtestøbning.
Design til fremstilling
PMMA dele kræver omhyggelig opmærksomhed på vægtykkelse, indvendige hjørner, huller, fastspændingsområder, bearbejdningsgodtgørelse, udkast, og termisk deformation.
Gennemsigtige dele tilføjer endnu et lag af kompleksitet, fordi porten markerer, skillelinjer, bearbejdningsmærker, og resterende stress kan blive visuelt eller optisk signifikant.
Tidlig DFM-gennemgang kan identificere disse problemer, før værktøj eller produktion begynder, reducerer sandsynligheden for dyrt redesign eller modifikation af formen.
Præcisionsbearbejdningsevne
Præcis PMMA-bearbejdning kræver mere end en CNC-maskine.
Skarpt værktøj, kontrollerede skæreforhold, effektiv spånevakuering, stabil arbejdsgang, og termisk styring er nødvendig for at forhindre smeltning, grat dannelse, skør, og dimensionsdrift.
Til præcisionskomponenter, fabrikanten bør være i stand til at kontrollere kritiske dimensioner i henhold til de faktiske tegningskrav og verificere dem ved hjælp af passende måleudstyr.
Overfladefinishing ekspertise
Det endelige udseende og optiske ydeevne af akryldele kan i høj grad afhænge af efterbehandling. Afhængig af applikationen, en producent kan levere:
- Fin CNC efterbehandling
- Mekanisk polering
- Diamondpolering
- Flammepolering til passende anvendelser
- Slibning og overfladebehandling
- Teksturering
- Funktionelle overfladebelægninger
Til optiske komponenter, efterbehandling skal kontrolleres omhyggeligt, fordi overdreven polering kan ændre dimensioner eller optisk geometri.
Termisk og stresskontrol
PMMA er følsomt over for varme og resterende stress. Dårlig bearbejdning, støbning, eller håndtering kan føre til krakelering, revner, Warpage, eller dimensionel ustabilitet.
En specialiseret producent kan inkorporere passende processtyringer såsom optimerede skæreparametre, kontrollerede støbeforhold, udglødning, hvor det er nødvendigt, og omhyggelig håndtering af gennemsigtige overflader.
Kvalitetskontrol og sporbarhed
Præcisions-PMMA-produktion kan kræve mere end grundlæggende dimensionsinspektion.
Afhængig af applikationen, kvalitetskontrol kan omfatte CMM eller synsmåling, overfladeinspektion, ruhedsmåling, kontrol af optisk udseende, materiale verifikation, og funktionstest.
Til produktionskomponenter, dokumenterede inspektionsregistre og materiale-batch-sporbarhed giver yderligere kontrol over konsistensen.
Produktionsfleksibilitet
En leverandør, der er i stand til at støtte prototype, Lavvolumen, og produktion med høj volumen kan reducere behovet for at overføre produktet mellem producenter i takt med, at efterspørgslen stiger.
Vælg LangHe for Custom Acryl (PMMA) Dele
Langhe industri giver integreret CNC-bearbejdning og sprøjtestøbning løsninger til tilpasset akryl (PMMA) komponenter, støtte projekter fra prototypeudvikling til produktion.
Vores fremstillingstilgang kombinerer materialevalg, DFM anmeldelse, præcisionsbehandling, overfladebehandling, og kvalitetsinspektion for at imødekomme de specifikke krav til gennemsigtige og præcise plastdele.
Til CNC-bearbejdet PMMA, LangHe kan understøtte tilpassede geometrier, præcisionshuller, Lommer, monteringsfunktioner, og polerede overflader.
Til gentagen produktion, sprøjtestøbning kan udvikles til stabil, komplekse geometrier med effektiv fremstilling per del.
Send os din 2D tegning, 3D CAD model, PMMA karakter, mængde, tolerance, og krav til overfladefinish.
Langhe industri kan vurdere designet og anbefale en passende CNC-bearbejdning, sprøjtestøbning, eller kombineret fremstillingsløsning til dine tilpassede akryldele.
11. Konklusion
Præcision tilpassede akryldele er essentielle i industrier, hvor gennemsigtighed, holdbarhed, og dimensionsstabilitet er påkrævet.
Valget mellem støbt og ekstruderet akryl, og mellem CNC-bearbejdning og sprøjtestøbning, afhænger af ansøgningskravene, bind, og omkostninger.
CNC-bearbejdning giver designfrihed, snævre tolerancer, og hurtig ekspedition, hvilket gør den ideel til prototyper og lavvolumenproduktion.
Sprøjtestøbning tilbyder lave omkostninger pr. enhed og høj repeterbarhed ved volumen, Gør det ideelt til produktion med høj volumen. En hybrid tilgang kan kombinere det bedste fra begge.
Det er vigtigt at vælge den rigtige produktionspartner.
En specialiseret producent med materialeekspertise, præcisionsevner, færdiggørende knowhow, og et stærkt kvalitetssystem kan hjælpe med at sikre, at hver akryldel opfylder kravene til ydeevne og udseende.
LangHe er positioneret som en sådan partner, tilbyder den tekniske dybde og produktionsfleksibilitet, der er nødvendig for tilpassede akrylprojekter.
FAQS
Hvad er forskellen mellem akryl og polycarbonat?
Akryl (PMMA) giver bedre optisk klarhed, UV -modstand, og ridsefasthed.
Polycarbonat er meget stærkere og mere slagfast, men er mere tilbøjelig til at ridse og gulne.
Akryl foretrækkes til optiske og display-applikationer; polycarbonat til slagfaste applikationer.
Er akrylplast eller glas?
Akryl er en plastik, ikke glas. Det er en gennemsigtig termoplast fremstillet af polymethylmethacrylat (PMMA).
Det kaldes ofte "akrylglas", fordi det kan give glasagtig gennemsigtighed og udseende, men dets materialeegenskaber og fremstillingsmetoder er fundamentalt forskellige fra uorganisk glas.
Akryl er lettere, nemmere at bearbejde og termoforme, mens glas generelt giver højere hårdhed og varmebestandighed.
Kan PMMA-dele poleres til en optisk finish?
Ja. Præcisions PMMA dele kan være mekanisk eller diamantpoleret for at opnå meget lav overfladeruhed og høj optisk klarhed.
Afhængig af PMMA-karakteren, tykkelse, poleringsproces, og målemetode, klar PMMA kan opnå ca 90-92% synlig lystransmission.
Med korrekt kontrolleret polering og stresshåndtering, PMMA kan give fremragende optiske overflader, mens de vejer ca 50% lige så meget som konventionelt glas.