Når man diskuterer metalskæringsprocesser, dreje, fræsning, og slibning får normalt mest opmærksomhed. Imidlertid, ikke alle bearbejdningsproblemer løses bedst med en roterende fræser.
Til flade overflader, lige riller, Keyways, splines, og visse ikke-cirkulære indvendige profiler, lineære skæreprocesser forblive yderst nyttige.
De tre vigtige processer dækket i denne artikel er høvling, formgivning, og broching.
Alle tre fjerner materiale gennem relativ lineær bevægelse mellem skæreværktøjet og emnet, men de adskiller sig fundamentalt i maskinkonfiguration, skæreretning, Værktøj, produktivitet, anvendelig geometri, og økonomi.
Fra et produktionsperspektiv, det rigtige spørgsmål er ikke blot, hvilken proces der er "bedre". Det er det:
Hvilken lineær skæreproces giver den nødvendige geometri, nøjagtighed, overfladefinish, produktivitet, og omkostninger for den specifikke del og produktionsvolumen?
1. Høvling: Frem- og tilbagegående skæring til store flade overflader
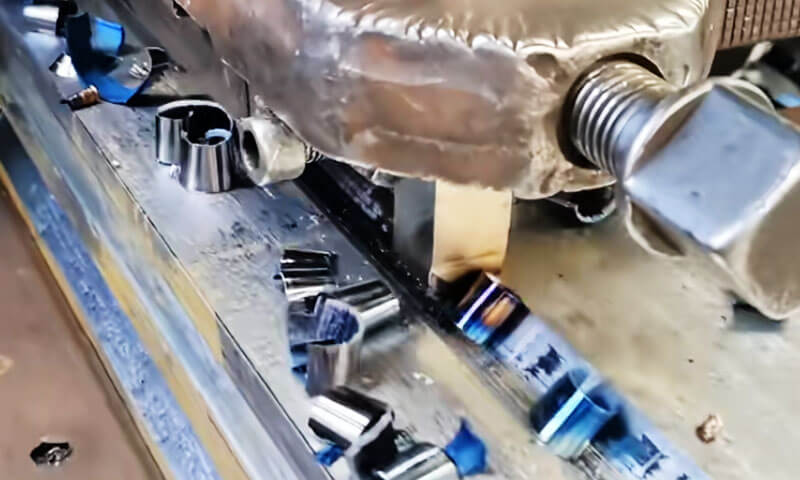
Høvling er en traditionel lineær metalskæringsproces, hvor emnet bevæger sig gensidigt mod et fast enkeltpunktsskæreværktøj. I modsætning til at dreje, fræsning, eller slibning, høvling er ikke afhængig af kontinuerlig roterende skæring.
I stedet, materiale fjernes under fremadslaget, mens returslaget normalt er en ikke-skærende bevægelse.
Dette enkle skæreprincip gør høvling særligt velegnet til store, tung, og aflange emner med lange plane eller lige overflader.
Selvom det er moderne CNC fræsning har erstattet høvling i mange generelle applikationer, høvling forbliver teknisk værdifuld, hvor størrelsen og vægten af emnet gør roterende bearbejdning mindre praktisk.
Store værktøjsmaskiner senge, tunge baser, Strukturelle støbegods, og lange styreflader er repræsentative eksempler.
Arbejdsprincippet for høvling
Skærehandlingen af en høvl er baseret på en gentagen slagcyklus. Under fremadslaget, skærekanten går i indgreb med emnet og fjerner et kontrolleret materialelag.
Værktøjet eller bordet fuldfører derefter sin returbevægelse, normalt uden skæring, før næste foder påføres.
Den grundlæggende cyklus er:
Skæreslag → returslag → fremføring → skæreslag
Fremføringen forskyder skærepositionen gradvist, så værktøjet dækker det nødvendige bearbejdningsområde.
Ved at kombinere langsgående bordbevægelse med tværgående eller lodret fremføring, en høvl kan generere vandret, lodret, og skrå overflader.
Denne frem- og tilbagegående bevægelse er den grundlæggende skelnen mellem høvling og de fleste moderne højproduktive bearbejdningsprocesser.
I fræsning, fræseren roterer kontinuerligt, og flere tænder går i indgreb med arbejdsemnet gentagne gange. I høvling, skæring er intermitterende og udføres normalt med en enkelt skærekant.
Hovedkomponenter i en høvlemaskine
En konventionel høvlemaskine består af et stort antal strukturelle og bevægelseskontrolkomponenter designet til at understøtte tunge emner og opretholde skærestabilitet.
| Komponent | Hovedfunktion |
| Maskinbed | Understøtter det frem- og tilbagegående bord og absorberer skærekræfter |
| Arbejdsbord | Bærer emnet og sørger for den primære frem- og tilbagegående bevægelse |
| Søjler/boliger | Understøt tværskinnen og værktøjshovederne |
| Tværbane | Bærer og placerer værktøjshovederne |
| Værktøjshoveder | Hold i skæreværktøjerne og foretag justering af foderet |
| Fodermekanisme | Styrer den trinvise bevægelse mellem skæreslag |
| Drive System | Giver kontrolleret bordacceleration, Skærehastighed, og returhastighed |
Maskinstrukturen skal være tilstrækkelig stiv, fordi høvling ofte påføres store støbegods og komponenter med betydelige skærekræfter.
Enhver ustabilitet i tabellen, arbejdsholdssystem, eller værktøjshoved kan vises direkte som vibrationer, dimensionsvariation, eller dårlig overfladefinish.
Typiske anvendelser af høvling
Det stærkeste anvendelsesområde for høvling er produktion af stor, lang, relativt lige overflader
Store værktøjsmaskiner er et klassisk eksempel. Deres føringer og monteringsflader kan strække sig over betydelige længder og kræver nøjagtig justering langs hele arbejdskonvolutten.
Lignende krav opstår i store baser, rammer, Strukturelle støbegods, og tungt industrielt udstyr.
Høvling kan også producere:
- Lange vandrette planer
- Lodrette overflader
- Skrå overflader
- Lige riller
- V-rover
- T-slots
- Svalehale-type profiler
- Lange styreflader
Med passende værktøj og maskinkonfiguration, mere specialiserede profiler kan også genereres.
Imidlertid, processen er mest økonomisk, når geometrien forbliver grundlæggende lineær og tilgængelig for det frem- og tilbagegående værktøj.
Høvleværktøj og skærestrategi
Høvling bruger typisk enkeltpunkts skæreværktøj
Til grov bearbejdning, et stift værktøj med en stærk skærkant foretrækkes normalt, så større skæredybder kan tages uden overdreven vibration.
Efterbearbejdning bruger værktøj designet til at producere en mere stabil skærehandling og forbedret overfladekvalitet.
Værktøjsudhæng bør minimeres, fordi lang værktøjsfremspring reducerer stivheden og kan øge skravlen.
Dette bliver særligt vigtigt ved høvling af store støbegods, fordi selve emnet kan indeholde lokale ændringer i stivheden.
En praktisk værktøjsopsætning følger tre grundlæggende principper:
Korrekt værktøjsposition + minimum udhæng + sikker fastspænding
Arbejdsemnet skal også være solidt understøttet. Små komponenter kan spændes fast i en skruestik eller andet armatur, mens store støbegods og fabrikationer generelt er sikret med klemmer, bolte, støtteblokke, eller dedikerede armaturer.
Procesegenskaber og typisk nøjagtighed
Den største ulempe ved høvling er dens lave materialefjernelseseffektivitet sammenlignet med kontinuerlig fræsning, fordi returslaget normalt ikke bidrager til skæring.
Værktøjsskift og frem- og tilbagegående acceleration og deceleration begrænser også produktiviteten.
Dens styrker er fleksibilitet, relativt simpelt værktøj, og evnen til at bearbejde store eller tunge komponenter uden behov for komplekse roterende fræsere.
Disse egenskaber gør høvling særlig anvendelig i enkelt- og små-batch-produktion, reparationsarbejde, og bearbejdning af store flade komponenter.
Typisk opnåelig nøjagtighed afhænger stærkt af maskinens tilstand, værktøjs geometri, emnets stivhed, og procesparametre.
Som en generel reference, konventionel høvling kan opnå ca IT9–IT7 dimensionel nøjagtighed, med overfladeruhed almindeligvis omkring Ra 12,5–1,6 μm.
Under gunstige forhold og med passende brede efterbehandlingsværktøjer, præcisionshøvling kan opnå ca IT6, med overfladeruhed, der potentielt når rundt Ra 0,8–0,2 μm.
Disse værdier er vejledende snarere end universelle og bør ikke erstatte processpecifik kapacitetsvalidering.
| Parameter | Typiske høvlekarakteristika |
| Skæremetode | Frem- og tilbagegående enkeltpunktsskæring |
| Primær anvendelse | Store flade og lige overflader |
| Bearbejdelige funktioner | Vandret, lodret, skrå overflader; lige riller; enkelt dannede profiler |
| Hovedfordel | Fleksibel og økonomisk for store, Komponenter med lavt volumen |
| Hovedbegrænsning | Tomgangsreturslag reducerer produktiviteten |
| Typisk nøjagtighed | Cirka IT9–IT7 |
| Typisk overfladeruhed | Cirka Ra 12,5–1,6 μm |
| Præcis efterbehandling | Kan nærme sig IT6 og ca. Ra 0,8-0,2 μm under passende forhold |
Den grundlæggende værdi af høvling ligger i dens evne til at give stabil, fleksibel bearbejdning af store flade geometrier med relativt simpel bearbejdning.
Selvom det stort set er blevet erstattet af højproduktiv fræsning i mange produktionsmiljøer, det forbliver en praktisk proces for store komponenter, kraftig bearbejdning, og lavvolumenfremstilling, hvor fleksibilitet og udstyrssimpelhed er vigtigere end maksimal cyklushastighed.
2. Formning: Lodret frem- og tilbagegående skæring til interne og eksterne funktioner
Veteranmestre beskriver ofte spaltemaskinen som en "lodret høvl", og sammenligningen er teknisk passende.
I formgivning, skæreretningen er lodret snarere end vandret, og processen er primært rettet mod indvendige overflader.
Det kan betragtes som den vertikale forlængelse af høvlingsprocessen, deler det samme grundlæggende enkeltpunkt, intermitterende skærevirkning, mens den udvider rækkevidden ind i boringer, Hubs, og andre lukkede geometrier, som en høvl eller shaper ikke nemt kan få adgang til.
Kerneudstyr: Spilleautomaten
Spilleautomaten (slotter) består af en seng, øvre og nedre glidevogne, et cirkulært arbejdsbord, en vædder, og en kolonne.
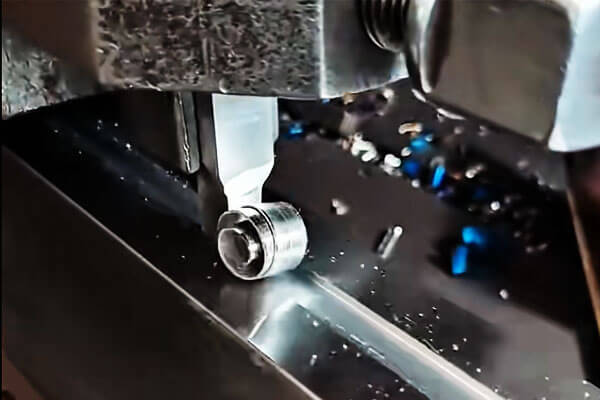
Den primære bevægelse er den lodrette lineære frem- og tilbagegående bevægelse af støderen, som fører slidseværktøjet ned gennem emnet og trækker det tilbage i returslaget.
Fremføringsbevægelsen er tilvejebragt af den langsgående og tværgående bevægelse af de øvre og nedre slæder, mens den roterende bevægelse af det cirkulære arbejdsbord muliggør vinkelindeksering.
Denne kombination gør det muligt for maskinen at udføre ikke kun lige indvendige snit, men også indekserede funktioner fordelt rundt om en boring.
Typiske spillemaskiner håndterer slag, der spænder fra ca 80 mm til 500 mm, med ramhastigheder almindeligvis mellem 15 og 60 slag i minuttet afhængig af slaglængde og materiale.
Fordi skæring kun sker under det nedadgående slag, processen er i sagens natur intermitterende, og den effektive skæretid er cirka 40-50 % af den samlede cyklus.
Bearbejdningsomfang og praktiske detaljer
Slotting er overvejende en "intern" operation. Dens styrker omfatter:
- Nøglespor i nav, Gear, og remskiver
- Firkantede huller og rektangulære boringer
- Polygonale huller (sekskantet, ottekantet, og lignende profiler)
- Splinehuller og indvendige splines
- Indvendige riller, blinde slots, og uregelmæssige indvendige profiler
Slotting-værktøjer falder i to brede kategorier. Værktøjet med spidskanter bruges til groft slidsning og til bearbejdning af polygonale huller, hvor den kan forhandle hjørner og varierende profiler.
Værktøjet med flad kant bruges til efterbehandling og til skæring af retvinklede riller, giver en renere sidevæg og en fladere bund.
En kritisk detalje opstår ved skæring af splines. Det er ikke nok at kontrollere symmetrien af hver enkelt kilegang; vinkelafstanden mellem alle kilespor rundt om omkredsen skal også holdes inden for tolerance.
Dette opnås ved at bruge en indekseringsplade eller delehoved i forbindelse med det roterende arbejdsbord.
Fordi splinetilpasning bestemmes af den kumulative position af hver tand, selv en lille indekseringsfejl kan forårsage interferens under montering eller uacceptabelt tilbageslag under drift.
I praksis, indekseringsnøjagtigheden holdes ofte inden for et par bueminutter, afhængigt af splineklassen og parringskomponenten.
Procesegenskaber og nøjagtighed
Sloteren giver klare fordele i visse produktionssammenhænge.
Dens struktur er forholdsvis enkel, opsætningen er hurtig, og til enkelt- eller lille-batch-produktion af indvendige kilespor og ikke-cirkulære boringer, det er ofte den mest omkostningseffektive mulighed.
Det kræver også mindre specialiseret værktøj end broaching, hvilket gør det attraktivt for jobbutikker og vedligeholdelsesafdelinger.
Begrænsningerne er lige så veletablerede. På returslaget, værktøjet gnider mod emnets væg, accelererer værktøjsslid og reducerer værktøjets levetid.
Værktøjsholderen eller borestangen har begrænset stivhed, hvilket begrænser både den maksimale slidlængde og det opnåelige dybde-til-bredde-forhold.
Som et resultat, dybe eller smalle åbninger kan kræve flere gennemløb, og afbøjning kan påvirke dimensionskonsistensen.
Under normale forhold, slotting opnår dimensionsnøjagtighed i rækken af IT9 til IT7, med overflade ruhed typisk imellem Ra 6.3 μm og Ra 1.6 μm.
Finere finish kræver generelt reduceret foder, skarpt værktøj, og nogle gange et separat afslutningspas. Tabellen nedenfor opsummerer de vigtigste procesparametre.
| Parameter | Typiske formegenskaber |
| Skæremetode | Lodret frem- og tilbagegående enkeltpunktsskæring |
| Primære applikationer | Indvendige nøglespor, slots, spline riller, firkantede og polygonale huller |
| Yderligere applikationer | Udvalgte gear, cams, eksterne profiler |
| Hovedfordel | Effektiv til interne funktioner, der er svære at bearbejde ved konventionel drejning |
| Hovedbegrænsning | Lavere produktivitet på grund af det ikke-skærende returslag |
| Typisk nøjagtighed | Cirka IT9–IT7 |
| Typisk overfladeruhed | Cirka Ra 6,3–1,6 μm |
| Produktionsegnethed | Særligt økonomisk til enkelt- og mindre batcharbejde |
Ud over formede huller, slidseren kan også bearbejde cylindriske tandhjul, cams, og andre specielle komponenter, når der anvendes passende armaturer og indekseringsarrangementer.
Denne alsidighed har givet den et ry som værkstedets "universelle erstatning" - en maskine, der måske ikke er førstevalget til højvolumenproduktion, men en, der pålideligt kan håndtere det ulige, det indre, og det svære, når andre processer ikke kan.
3. Broaching: Højproduktiv lineær skæring med et multitandværktøj
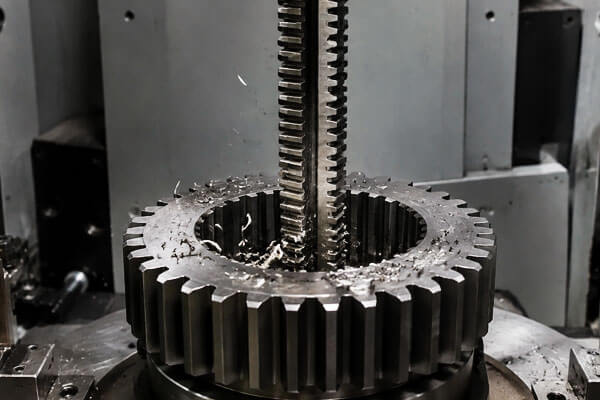
Broaching er en yderst produktiv lineær skæreproces, hvor et specialdesignet værktøj kaldet a bræk bevæger sig lineært i forhold til emnet.
I modsætning til høvling og formning, som normalt bruger en enkelt skærekant og fjerner materiale gennem gentagne strøg, en broche indeholder flere skæretænder, der er arrangeret gradvist langs værktøjet.
Hver tand fjerner en kontrolleret mængde materiale, tillader skrubning, semi-finish, og efterbehandling skal afsluttes i et enkelt kontinuerligt slag.
Denne unikke værktøjsgeometri gør oprømning særligt effektiv til gentagne interne og eksterne profiler, især i medium- og produktion med høj volumen.
Typiske eksempler omfatter interne nøglebaner, splines, firkantede huller, polygonale huller, og udvalgte gear-relaterede profiler.
Kerneudstyr og værktøj
Brocheringsmaskiner fås i to hovedkonfigurationer: lodret og vandret.
Moderne maskiner er næsten universelt hydraulisk drevne, som giver glat, stabil, og ensartet skærebevægelse under hele slaget.
Slaglængder varierer meget med maskinens størrelse, fra nogenlunde 500 mm på mindre lodrette maskiner til flere meter på store vandrette rømmemaskiner.
Kernen i processen er broching-værktøjet, eller bryde. Dens konstruktion er meget konstrueret, hvor hver sektion tjener en særskilt funktion:
- Skaft: Overfører trække- eller skubbekraften fra maskinen.
- Forreste pilot: Centrerer og styrer brochen, når den kommer ind i det forbearbejdede hul.
- Skæresektion: Indeholder flere tænder arrangeret i en stigende rækkefølge, hver tand fjerner en kontrolleret mængde materiale.
- Efterbehandling (dimensionering) afsnit: De sidste tænder fjerner de sidste små trin for at etablere den endelige dimension og overfladefinish.
- Bagpilot: Understøtter og styrer brochen, når den forlader arbejdsemnet.
Fordi tænderne hæver sig gradvist, brochen udfører skrubning, semi-finish, og afslutter samtidigt. Et enkelt gennemløb fuldender hele operationen.
Stigningen per tand er typisk i intervallet af 0.02 til 0.15 mm, afhængig af materialet og den ønskede overfladefinish.
Bearbejdningsomfang og praktiske overvejelser
Broaching er opdelt i to kategorier: intern broching og ekstern (overflade) brydning.
Intern brochering bruges til at fremstille en lang række profilerede huller:
- Runde huller
- Firkantede huller
- Spline huller
- Gearboringer og andre ikke-cirkulære indvendige profiler
Ekstern broching bruges til flade overflader, V-rover, og andre eksterne profiler.
Det er almindeligt i bil- og rumfartsindustrien til bearbejdning af komponenter såsom turbineskiver og plejlstænger.
Flere praktiske punkter fortjener opmærksomhed. Når man bryder et indvendigt hul, emnet behøver generelt ikke at blive spændt fast.
Den er understøttet på sin endeflade, og selve skærekraften holder den på plads. Imidlertid, vinkelret mellem det forbearbejdede hul og den understøttende endeflade skal opfylde specifikationerne.
Hvis denne vinkelrethed er dårlig, en kugleformet sædeskive kan bruges under emnet for at tillade selvjustering under passet.
Til ekstern broaching, skærekræfterne er asymmetriske, så emnet skal være positivt fastspændt. En styreplade er også påkrævet for at holde brochen på sporet.
Uden ordentlig vejledning, værktøjet kan drive, producerer en fejljusteret eller ude af tolerance overflade og potentielt skrotning af delen.
Procesegenskaber og nøjagtighed
Den største fordel ved broaching er dens kombination af høj produktivitet og ensartet nøjagtighed.
Fordi hele operationen gennemføres i et enkelt slag, cyklustider er korte og gentageligheden er fremragende.
Dette gør broching ideel til højvolumen produktion af dele, der kræver tætte, ensartede tolerancer.
Under normale forhold, broaching opnår en økonomisk nøjagtighed af IT9 til IT7, med overfladeruhed imellem Ra 1.6 μm og Ra 0.4 μm.
Under gunstige forhold, nøjagtigheden kan holdes endnu strammere. Batch-til-batch-konsistens er en af processens stærkeste egenskaber, da værktøjsgeometrien selv bestemmer de endelige dimensioner.
Begrænsningerne ved broaching er lige så klare:
- Dedikeret værktøj: Én broach er designet til én bestemt størrelse og profil. Det kan ikke justeres til at producere en anden dimension.
- Geometri restriktioner: Trinhuller, blinde huller, og meget store huller kan ikke brydes indvendigt.
- Tyndvægget forvrængning: Tyndvæggede emner er tilbøjelige til at blive deformeret under de store skærekræfter, der er involveret.
- Høje værktøjsomkostninger: Brocher er dyre at designe, fremstille, og vedligehold.
- Økonomisk tærskel: Broaching er kun omkostningseffektivt i middel til høj volumen produktion, hvor værktøjsprisen kan afskrives over et stort antal dele.
Til enkelt- eller mindre batcharbejde, det er simpelthen ikke økonomisk.
Tabellen nedenfor opsummerer de vigtigste procesparametre.
| Parameter | Typiske Broaching Karakteristika |
| Skæremetode | Lineær skæring med et progressivt flertandsværktøj |
| Hovedudstyr | Lodrette eller vandrette rømmemaskiner |
| Primære applikationer | Keyways, spline huller, firkantede huller, polygonale huller, dannede profiler |
| Hovedfordel | Meget høj produktivitet; skrub- og sletbearbejdning kan ofte udføres i et slag |
| Typisk nøjagtighed | Cirka IT9–IT7 |
| Typisk overfladeruhed | Ca. Ra 1,6–0,4 μm |
| Produktionsegnethed | Passer bedst til medium- og produktion med høj volumen |
| Hovedbegrænsning | Dedikeret broach-værktøj er dyrt og applikationsspecifikt |
Broaching forstås derfor bedst som en proces, der konverterer høj værktøjsinvestering til exceptionel produktivitet og repeterbarhed.
Hvor produktionsvolumen retfærdiggør værktøjet, det er en af de mest effektive og pålidelige metoder til rådighed til bearbejdning af profilerede huller og udvendige overflader.
Hvor volumen er lav eller geometrien er uegnet, alternative processer såsom slotting, fræsning, eller EDM er mere passende.
4. Høvling vs. Formgivning vs. Broaching: Kerneforskelle
| Sammenligningselement | Høvling | Formning | Broaching |
| Grundprincip | Frem- og tilbagegående lineær skæring, typisk med værktøjet eller emnet i bevægelse vandret | Frem- og tilbagegående lineær skæring, typisk med værktøjet bevægende lodret | Lineær skæring med en flertandsbroch med gradvist større skæretænder |
| Typisk maskine | Høvlemaskine | Shaper / spillemaskine | Vandret eller lodret brydemaskine |
| Værktøj | Et-punkt skæreværktøj | Et-punkt skæreværktøj | Multi-tand dedikeret broche |
| Primær bevægelse | Vandret frem- og tilbagegående bevægelse | Lodret frem- og tilbagegående bevægelse | Kontinuerlig lineær træk- eller skubbeslag |
| Hovedapplikationer | Store flade overflader, trin, skuldre, V-rover, T-slots | Indvendige nøglespor, slots, firkantede og polygonale huller, udvalgte eksterne profiler | Keyways, spline huller, firkantede huller, polygonale huller, eksterne profiler |
Typisk emnegeometri |
Store og relativt lange flade komponenter | Interne eller lokaliserede funktioner, især slots og profiler | Gentagne interne eller eksterne profiler med defineret geometri |
| Materiale fjernelse | Inkrementel, generelt én skærekant pr. slag | Inkrementel, generelt én skærekant pr. slag | Progressiv skæring med flere tænder i en enkelt omgang |
| Produktivitet | Lav til moderat | Lav til moderat | Høj til meget høj |
| Typisk nøjagtighed | Cirka IT9–IT7; finere efterbehandling kan nærme sig IT6 under passende forhold | Cirka IT9–IT7 | Cirka IT9–IT7, afhængig af værktøj og processtyring |
| Typisk overfladeruhed | Ca. Ra 12,5–1,6 μm; | Ca. Ra 6,3–1,6 μm | Ca. Ra 1,6–0,4 μm |
| Værktøjsomkostninger | Relativt lav | Relativt lav | Høj, fordi brocher er specialiserede |
Fleksibilitet |
Høj for store, varierede emner | Høj for små batch interne funktioner | Lav; værktøj er generelt profil- og størrelsesspecifik |
| Produktionsvolumen | Bedst til enkelt- og mindre batcharbejde | Bedst til enkelt- og mindre batcharbejde | Bedst til medium- og produktion med høj volumen |
| Hovedfordel | Økonomisk bearbejdning af store plane flader med enkel værktøj | Effektiv bearbejdning af indvendige slidser og profiler | Fremragende produktivitet, Dimensionel konsistens, og gentagelighed |
| Hovedbegrænsning | Ikke-skærende returslag reducerer effektiviteten | Lav stivhed og ikke-skærende returslag begrænser produktiviteten | Høje værktøjsomkostninger og begrænset egnethed til persienne, trådte, eller meget varierende funktioner |
| Nøgleprocesovervejelse | Emnestøtte, værktøjsstivhed, og lang slag stabilitet | Værktøjsudhæng, intern tilgængelighed, indeksering, og rillenøjagtighed | Broach design, emnevejledning, præ-bearbejdet hul nøjagtighed, og skærekraftkontrol |
5. Konklusion
Høvling, formgivning, og broaching er tre distinkte lineære skæreprocesser, hver egnet til en række forskellige produktionskrav.
Høvling er velegnet til store plane flader og lige riller, især i enkeltstyks- og småbatchproduktion, hvor værktøjsfleksibilitet og relativt lave udstyrsomkostninger er vigtige.
Formning er især effektiv til indvendige kilegange, slots, firkantede huller, og andre lokaliserede profiler, tilbyder en praktisk løsning, når konventionel fræsning er mindre egnet.
Broaching, derimod, bruger et multi-tand dedikeret værktøj til at færdiggøre mange profiler i et enkelt slag, hvilket gør det særligt effektivt til medium- og højvolumenproduktion, hvor repeterbarhed og produktivitet er afgørende.
Fra et procesteknisk perspektiv, der er ingen universelt overlegen metode.
Det passende valg bør være baseret på delens geometri, materiale, dimensions- og overfladekrav, Produktionsvolumen, Værktøjsinvesteringer, og de samlede produktionsomkostninger.
FAQS
Hvad er hovedforskellen mellem høvling og formning?
Høvling bruger vandret frem- og tilbagegående bevægelse til at bearbejde udvendige plane og rillede overflader.
Shaping bruger lodret frem- og tilbagegående bevægelse, primært til indvendige boringer, Keyways, og profilerede huller. De deler det samme enkeltpunktsskæringsprincip, men adskiller sig i orientering og anvendelsesfokus.
Hvorfor bruges broaching kun til højvolumenproduktion?
Broaching kræver dedikeret, formspecifikke skæreværktøjer, der er dyre at fremstille og modificere.
De høje værktøjsomkostninger kan kun afskrives over store produktionsmængder. Til små partier, værktøjsomkostningerne pr. del gør broaching uøkonomisk.
Kan standard rømmemaskine blinde huller?
Generelt nej. Standardbrækning kræver et gennemgående hul for at værktøjet kan passere igennem.
Der findes specielle blindbrækningsværktøjer til anvendelser med begrænset dybde, men de har betydelige begrænsninger og er ikke standard industriel praksis.
Hvilken lineær skæreproces giver den bedste overfladefinish?
Præcisions høvling med bred værktøj kan opnå den laveste overfladeruhed (ned til Ra 0.2 μm), sammenlignelig med præcisionsslibning.
Broaching leverer den mest ensartede finish i højvolumenproduktion. Standard formgivning giver moderat overfladekvalitet.
Er disse lineære skæreprocesser stadig relevante med moderne CNC fræsning?
Ja. Til specifikke funktioner som svalehaleslots, Keyways, og flade overflader med lav volumen, lineære skæreprocesser giver ofte lavere omkostninger, enklere opsætning, og sammenlignelig kvalitet med CNC fræsning.
De forbliver faste processer i jobbutikker, vedligeholdelsesfaciliteter, og højvolumen formproduktion.