

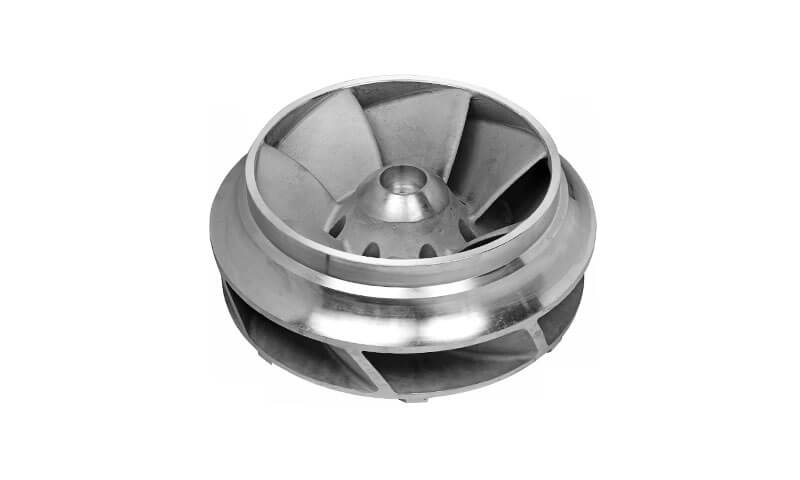
Inconel er et registreret varemærke, der oprindeligt er udviklet af International Nickel Company og nu ejes af Special Metals Corporation.
Inconel-legeringer indtager en unik position i moderne teknik. De er ikke kun højtydende materialer; de muliggør materialer - metaller, der gør det muligt for maskiner at fungere under forhold, hvor konventionelle stål ville svigte inden for få timer.
Fra forbrændingskamrene i jetmotorer til det barske interiør i kemiske reaktorer, Inconel-legeringer leverer en kombination af højtemperaturstyrke, Oxidationsmodstand, og korrosionsbestandighed, som få materialefamilier kan matche.
Investeringsstøbning er særlig vigtig for komplekse Inconel-komponenter, fordi den kan producere næsten-net-formede geometrier med indvendige passager, Tynde sektioner, buede profiler, og integrerede strukturelle funktioner.
Imidlertid, processen skal omhyggeligt tilpasses den specifikke legering, fordi forskellige Inconel-kvaliteter har væsentligt forskellige størknings- og forstærkningsmekanismer.
1. Hvad er Inconel Alloy?
Inconel er et registreret varemærke forbundet med en familie af Nikkelbaserede superlegeringer udviklet til krævende miljøer med høj temperatur, oxidation, Korrosion, tryk, og mekanisk belastning.
Selvom "Inconel" teknisk set er et varemærke snarere end navnet på en enkelt legering, udtrykket er meget brugt i industrien til at beskrive nikkel-chrom legeringer som f.eks Inkonel 600, 601, 625, og 718, samt flere støbte nikkel-baserede superlegeringer.
Sammensætningen og forstærkningsmekanismen varierer betydeligt mellem kvaliteter, men de fleste Inconel-legeringer indeholder en nikkelrig matrix,
med krom og andre legeringselementer tilsat for at give specifikke kombinationer af korrosionsbestandighed, Styrke med høj temperatur, og metallurgisk stabilitet.
Typiske nikkelindhold er ca 50–75 vægt%, mens chrom almindeligvis falder inden for området 14–25 vægt%, Afhængig af karakteren.
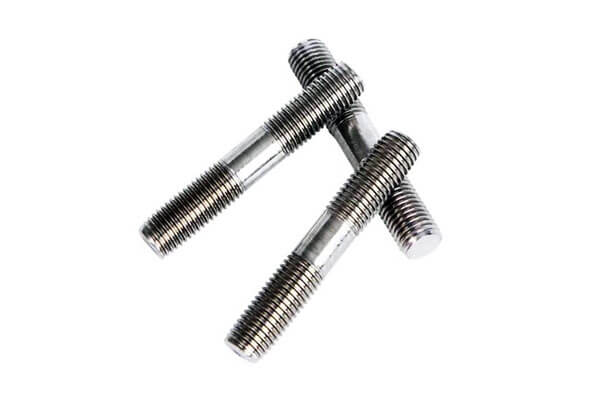
Nøglelegeringselementer i Inconel
| Legeringselement | Typisk funktion |
| Nikkel (I) | Danner den primære matrix og giver høj temperatur stabilitet og korrosionsbestandighed |
| Krom (Cr) | Forbedrer oxidationsbestandighed og modstandsdygtighed over for korrosion ved høje temperaturer |
| Molybdæn (Mo) | Giver forstærkning af fast opløsning og forbedrer modstandsdygtigheden over for lokal korrosion |
| Niobium (Nb) | Bidrager til nedbørsstyrkelse, især i Inconel 718 |
Aluminium (Al) |
Fremmer dannelsen af styrkende γ′-faser og forbedrer oxidationsmodstanden |
| Titanium (Af) | Deltager i γ′ nedbørsforstærkning |
| Jern (Fe) | Justerer sammensætningen, fasestabilitet, og fremstillingsegenskaber |
| Cobalt (Co) | Kan forbedre højtemperaturstyrke og fasestabilitet i udvalgte kvaliteter |
| Wolfram/tantal (W/Ta) | Giver yderligere højtemperatur- og fast opløsningsforstærkning i visse superlegeringer |
Baseret på deres styrkemekanisme, Inconel legeringer kan generelt opdeles i solid-løsning-styrket og nedbør-forstærket familier.
Solid-solution kvaliteter som f.eks Inkonel 600 og 625 opnår meget af deres styrke fra legeringselementer tilbageholdt i nikkelmatrixen,
mens nedbørsforstærkede kvaliteter som f.eks Inkonel 718 udvikle højere styrke gennem kontrolleret dannelse af forstærkningsfaser, især γ′ og γ″.
Til støbeanvendelser, legeringsvalg er særligt vigtigt, fordi ikke alle kommercielle Inconel-kvaliteter er lige velegnede til støberiproduktion.
Nogle karakterer er primært udviklet som smedede legeringer, hvorimod legeringer som f.eks Inconel 713C og 738 er specifikt forbundet med støbte nikkel-baserede superlegeringsapplikationer.
Under casting, faktorer som adskillelse, Stivningsadfærd, Krympning, varm krakning, og efterfølgende varmebehandling skal derfor overvejes sammen med den nødvendige driftstemperatur og mekaniske egenskaber.
Sammenlignet med konventionelt rustfrit stål, Inconel giver generelt et højere niveau af Højtemperaturstyrke og oxidationsmodstand, især under svære termiske og korrosive forhold.
Imidlertid, denne ydeevne kommer med højere materialeomkostninger og større fremstillingsbesvær, herunder mere krævende smeltning, støbning, bearbejdning, og varmebehandlingskrav.
2. Kemisk sammensætning af almindelige Inconel-legeringer
Tabellen nedenfor opsummerer typiske kemiske sammensætninger af udvalgte Inconel-kvaliteter.
Værdierne er omtrentlige og bør verificeres i forhold til den relevante ASTM, Ams, eller UNS-specifikation for en bestemt ordre.
| Legering | OS | I | Cr | Fe | Mo | Nb + Over | Andre |
| Inkonel 600 | N06600 | ≥72,0 | 14.0–17,0 | 6.0–10,0 | — | — | Cu ≤0,5, C ≤0,15 |
| Inkonel 601 | N06601 | 58.0–63,0 | 21.0–25,0 | Balance | — | — | Al 1,0-1,7 |
| Inkonel 617 | N06617 | ≥44,5 | 20.0–24,0 | ≤3.0 | 8.0–10,0 | — | Co 10,0–15,0, Al 0,8-1,5 |
| Inkonel 625 | N06625 | ≥58,0 | 20.0–23.0 | ≤5,0 | 8.0–10,0 | 3.15–4.15 | C < 0,10 |
| Inkonel 718 | N07718 | 50.0–55.0 | 17.0–21.0 | Balance | 2.8–3.3 | 4.75–5,50 | Af 0,65-1,15, Al 0,20-0,80 |
| Inconel X-750 | N07750 | ≥70,0 | 14.0–17,0 | 5.0–9,0 | — | 0.70–1.20 | Af 2,25–2,75, Al 0,40-1,00 |
| Inkonel 738 | N07738 | Balance | 15.0–16.5 | ≤0,5 | 1.5–2.5 | Med 1,5-2,5 | Co 8,0–9,0, Af 3,0-4,0, Al 3,0-4,0 |
3. Nøgleegenskaber for Inconel-legeringer
Inconel-legeringer vælges til en eller flere af følgende egenskaber.
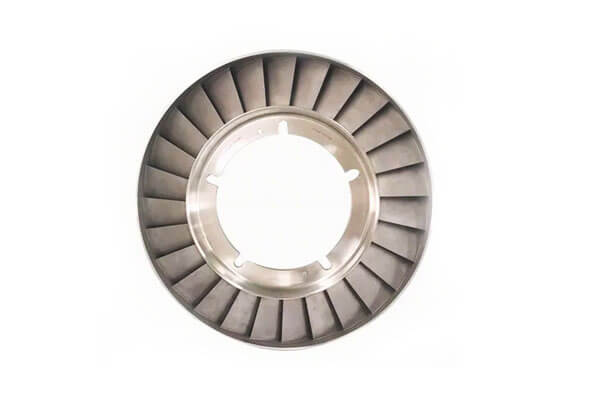
Styrke med høj temperatur
Inconel-legeringer bevarer brugbar styrke ved temperaturer fra 600°C til over 1000°C, Afhængig af karakter.
Nedbørshærdede kvaliteter som f.eks 718 og 738 opretholde høj flydespænding gennem dannelsen af sammenhængende gamma-prime og gamma-double-prime bundfald.
Solid-solution kvaliteter som f.eks 625 stole på molybdæn, niobium, og krom for at modstå deformation.
Oxidationsmodstand
Chrom danner en tæthed, klæbende Cr₂O3-skala, der beskytter det underliggende metal.
Inkonel 601 og 617 er særligt modstandsdygtige over for cyklisk oxidation og kan fungere i luft ved temperaturer op til ca. 1200°C under nogle forhold.
Korrosionsmodstand
Inconel-legeringer modstår en lang række korrosive medier, inklusive:
- Kloridholdige miljøer
- Havvand og marine atmosfærer
- Sure og alkaliske opløsninger
- Højtemperatursulfidering og karburisering
- Smeltede salte og flydende metaller
Inkonel 625 er især kendt for modstandsdygtighed over for pitting, spredningskorrosion, og spændingskorrosionsrevner i kloridmiljøer.
Krybe- og stress-brudmodstand
Ved høje temperaturer, metaller deformeres langsomt under konstant belastning - et fænomen kendt som krybning.
Inconel-legeringer er konstrueret til at modstå krybning gennem korngrænseforstærkning, solid-løsning styrkelse, og nedbørshærdning. Dette gør dem velegnede til turbinevinger, skovle, og højtryksrør.
Træthedsmodstand
Termisk cykling og mekaniske vibrationer er almindelige i rumfart og energiproduktion.
Inconel-legeringer udviser god lav-cyklus- og høj-cyklus-træthedsmodstand, især når produceret med ren, defektfri mikrostrukturer.
Termisk stabilitet
Langvarig eksponering for forhøjede temperaturer kan forårsage fasetransformationer, Embrittlement, eller sigma-fase dannelse i nogle legeringer.
Korrekt afbalancerede Inconel-kvaliteter modstår disse ændringer, opretholdelse af duktilitet og sejhed over tusindvis af timer.
Svejsbarhed og bearbejdelighed
Svejsbarheden varierer efter kvalitet. Inkonel 600, 625, og 718 betragtes generelt som svejsbare ved hjælp af matchende eller nikkelbaserede fyldmetaller.
Bearbejdeligheden er generelt dårlig sammenlignet med kulstofstål eller rustfrit stål, kræver skarpt værktøj, lave hastigheder, og generøs kølevæske.
4. Inconel mekaniske og fysiske egenskaber
Følgende værdier er repræsentative data for Inconel 625 i udglødet eller opløsningsbehandlet smedede tilstand; faktiske egenskaber varierer med produktform, Sektionsstørrelse, Varmebehandling, og testtemperatur.
Disse værdier bør ikke bruges som erstatning for kravene i den gældende materialespecifikation.
| Ejendom | Inkonel 625 Typisk / Referenceværdi |
| US Betegnelse | N06625 |
| Materiale nummer | 2.4856 |
| Nominel legeringstype | Ni-cr-mo-nb |
| Densitet | 8.44 g/cm³ |
| Smelteområde | 1290–1350 ° C. (2350–2460°F) |
| Youngs modul | ~ 207 GPA |
| Poissons forhold | ~0,30-0,31 |
| Termisk ledningsevne | ~9,8 W/m·K ved 21°C |
| Specifik varme | ~410 J/kg·K |
| Koefficient for termisk ekspansion | ~12,8 × 10⁻⁶ /K, 21–93°C |
| Elektrisk resistivitet | ~1,29 × 10⁻⁶ Ω·m |
Trækstyrke |
~827-965 MPa, afhængig af tilstand/produkt |
| 0.2% Udbyttestyrke | ~414-480 MPa, afhængig af tilstand/produkt |
| Forlængelse | Typisk ≥30% i mange udglødede produkter |
| Hårdhed | Typisk omkring 145–220 HB, Tilstandsafhængig |
| Styrke med høj temperatur | Bevarer betydelig styrke til nogenlunde 815° C. i passende tjeneste |
| Oxidationsmodstand | God oxidationsbestandighed op til ca 980° C. i passende miljøer |
| Magnetisk opførsel | Generelt meget lav magnetisk permeabilitet i annealet tilstand |
5. Hvorfor bruge Inconel til støbning?
Støbning er ofte den mest praktiske og økonomiske måde at fremstille Inconel-komponenter på. Der er flere årsager.
- Næsten-netform: Støbning minimerer bearbejdning, hvilket er kritisk, fordi Inconel er svær at skære.
- Kompleks geometri: Indvendige kølekanaler, Tynde vægge, og indviklede konturer kan fremstilles i ét stykke.
- Materiel udnyttelse: Mindre skrot sammenlignet med smedning eller bearbejdning fra stanglager.
- Legeringsfleksibilitet: Støbning kan producere legeringer, der er svære eller umulige at bearbejde, såsom visse højvolumen-fraktion gamma-prime legeringer.
- Retningsbestemte og enkeltkrystalstrukturer: Avancerede støbeteknikker kan styre kornstrukturen til turbinevinger, forbedre krybemodstanden.
- Reparation og udskiftning: Støbte komponenter kan ofte repareres ved svejsning eller istandsættes, Udvidelse af levetid.
- Omkostningseffektiv til små og mellemstore partier: Værktøjsomkostninger kan afskrives over produktionskørsler, gør støbning attraktiv for specialiserede dele.
6. Inconel støbeprocesser
Forskellige støbeprocesser er velegnede til forskellige Inconel-applikationer.
Den passende proces afhænger af legeringskvaliteten, komponent størrelse, vægtykkelse, Intern geometri, Dimensionelle krav, Produktionsvolumen, og krævet materiel integritet.
Blandt de tilgængelige metoder, investeringsstøbning er generelt den vigtigste proces for komplekse præcisionskomponenter.
Investeringsstøbning
Investeringsstøbning, også kendt som Lost-Wax casting, bruges i vid udstrækning til at fremstille komplekse Inconel-komponenter med geometri i næsten-net-form.
Processen begynder med et voksmønster, der gengiver den ønskede komponentgeometri.
Flere voksmønstre kan samles på et løbesystem for at danne et støbetræ, hvorefter samlingen gentagne gange belægges med keramisk gylle og ildfast materiale for at skabe en keramisk skal.
Efter at skallen når den nødvendige tykkelse og styrke, voksen fjernes og skallen brændes. Smeltet Inconel hældes derefter i den opvarmede keramiske form.
Efter størkning, skallen fjernes, afstøbningen skæres fra træet, og efterfølgende operationer såsom slibning, Varmebehandling, CNC -bearbejdning, og inspektion udføres.
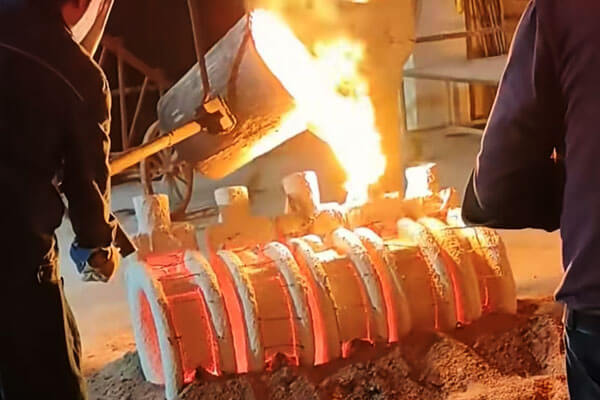
Til Inconel komponenter, investeringsstøbning giver flere vigtige fordele:
- Kompleks geometri: Indvendige passager, buede overflader, ribben, chefer, og integrerede funktioner kan ofte indarbejdes direkte i støbningen.
- Produktion af næsten nettoform: Der kræves mindre bearbejdningsmateriale end ved konventionel bearbejdning af smedemateriale.
- God dimensionel reproducerbarhed: Passende proceskontrol kan give ensartet geometri på tværs af produktionsbatcher.
- Materialeffektivitet: Dette er især værdifuldt for høje omkostninger nikkel-baserede legeringer.
- Reduceret montage: Komplekse dele kan ofte fremstilles som en enkelt støbning.
Port- og fødesystemet skal designes omhyggeligt, fordi Inconel-legeringer kan være følsomme over for størkningssvind og varmerevner.
Den termiske tilstand af den keramiske skal er også vigtig, fordi den påvirker fyldningsadfærd og størkning.
Investeringsstøbning er især velegnet til pumpehjul, Dyser, turbine-relaterede komponenter, komplekse ventil- eller pumpekomponenter, varmebestandige huse, og andre geometrisk komplekse dele, hvor både materialeydeevne og dimensionspræcision er vigtige.
Støbning af vakuuminvesteringer
Vakuuminvesteringsstøbning kombinerer de geometriske fordele ved investeringsstøbning med et kontrolleret lavtryksmiljø under smeltning og/eller hældning.
Det er særligt værdifuldt for højtydende nikkelbaserede superlegeringer, hvor kontrol af gasforurening, oxidation, indeslutninger, og reaktive legeringselementer er vigtige.
Under vakuumsmeltning, ovnatmosfæren styres for at minimere uønskede reaktioner mellem den smeltede legering og det omgivende miljø.
Den smeltede Inconel indføres derefter i en keramisk investeringsform under kontrollerede forhold.
Vakuumbehandling kan give flere metallurgiske fordele:
- Reduceret interaktion med atmosfæriske gasser
- Bedre kontrol med oxidationsfølsomme legeringselementer
- Mindre risiko for visse gasrelaterede defekter
- Forbedret kontrol af smelterens renhed
- Større egnethed til krævende rumfart, energi, og højtemperaturkomponenter
Fordelene afhænger stærkt af ovnens design, Vakuumniveau, legeringskemi, keramisk system, skænkeøvelse, og processtyring.
Vakuumstøbning eliminerer ikke automatisk defekter; skimmel reaktioner, Krympning, adskillelse, indeslutninger, og størkningsrelaterede defekter skal stadig kontrolleres gennem korrekt konstruktion og inspektion.
Vakuuminvesteringsstøbning er særligt velegnet til høj integritet, Inconel-støbegods af høj værdi, hvor metallurgisk kvalitet er vigtigere end at minimere de indledende procesomkostninger.
Centrifugalstøbning
Centrifugalstøbning bruger kontrolleret rotationskraft til at fordele smeltet metal mod formvæggen under størkning.
Processen er mest velegnet til komponenter med Cylindrisk, ringformet, rørformet, eller rotationssymmetriske geometrier.
Til passende Inconel-komponenter, centrifugalstøbning kan tilbyde gode fødeegenskaber og kan hjælpe med at reducere visse indre defekter, fordi tættere smeltet metal tvinges mod det ydre område af formen, mens nogle lettere indeslutninger eller gasser har tendens til at migrere anderledes under størkning.
Imidlertid, centrifugalstøbning er meget mindre fleksibel end investeringsstøbning til meget komplekse tredimensionelle geometrier.
Det er derfor generelt valgt i henhold til komponentens geometri snarere end blot legeringspræference.
Potentielle anvendelser omfatter:
- Rings and sleeves
- Cylindrical shells
- Tubular components
- Rotationssymmetriske højtemperaturdele
- Udvalgte korrosionsbestandige proceskomponenter
Procesparametre såsom rotationshastighed, Hældningstemperatur, formtemperatur, vægtykkelse, og størkningshastigheden skal kontrolleres omhyggeligt.
Forkerte parametre kan bidrage til adskillelse, dimensionsvariation, indeslutninger, eller uønskede mikrostrukturer.
Til komplekse ikke-aksesymmetriske Inconel-komponenter, investeringsstøbning er normalt mere praktisk; til passende rotationsgeometrier, centrifugalstøbning kan give et effektivt alternativ.
Sandstøbning
Sandstøbning bruger en bundet sandform til at danne den ydre geometri af komponenten.
Sammenlignet med investeringsstøbning, det giver generelt større fleksibilitet til store komponenter og relativt lave produktionsmængder, mens det kræver billigere værktøj.
Til Inconel, imidlertid, sandstøbning giver yderligere udfordringer.
Formens overflade, bindemiddel system, permeabilitet, Termisk opførsel, hældeforhold, og metal-skimmel reaktion skal alle kontrolleres omhyggeligt, fordi nikkel-baserede superlegeringer er følsomme over for forurening og støbefejl.
De vigtigste fordele ved sandstøbning omfatter:
- Lavere værktøjsinvestering til store eller små komponenter
- Evne til at producere større støbegods
- Fleksible formdimensioner
- Praktisk for visse prototyper, reparationsrelateret produktion, og specialiserede komponenter
Dens begrænsninger er lige så vigtige. Sammenlignet med investeringsstøbning, sandstøbning giver generelt lavere overfladekvalitet, mindre præcis dimensionel gengivelse, og større krav til bearbejdning.
Komplekse tyndvæggede Inconel-komponenter er også sværere at producere konsekvent.
Af disse grunde, sandstøbning tages normalt i betragtning ved komponentstørrelse, Produktionsvolumen, eller værktøjsøkonomi opvejer behovet for meget fine geometriske detaljer.
For kompleks, Inconel-komponenter af høj værdi, der kræver høj dimensionsnøjagtighed og næsten-net-form geometri, investeringsstøbning eller vakuuminvesteringsstøbning er generelt det mere passende valg.
7. Overfladebehandling og efterstøbningsbehandling
Casting er kun begyndelsen. Inconel støbegods kræver omhyggeligt kontrolleret efterbehandling for at opnå endelige egenskaber og overfladekvalitet.
Varmebehandling
- Løsning af annealing – opløser bundfald og homogeniserer mikrostrukturen.
- Aldring – udfælder styrkende faser som gamma-prime og gamma-double-prime.
- Stresslindring – reducerer restspændinger fra støbning og bearbejdning.
- HOFTE (Hot isostatisk presning) – anvender høj temperatur og isostatisk tryk for at lukke intern porøsitet. HIP er ofte essentielt for træthedskritiske Inconel-støbegods.
Overfladebehandling
- Skud sprængning – fjerner kalk og forbedrer overfladens renhed.
- Pickling og passivering – fjerner oxidbelægninger og genopretter korrosionsbestandigheden.
- Bearbejdning – opnår kritiske dimensioner, Flange ansigter, og forseglingsoverflader.
- Slibning og polering – forbedrer overfladefinish til hygiejniske eller aerodynamiske krav.
- Skudt skråt – inducerer kompressionsrestspændinger for at forbedre træthedslevetiden.
- Belægning – termiske barrierebelægninger eller slidbestandige belægninger kan påføres.
Inspektion og test
- Visuel inspektion
- Dimensionel inspektion
- Farvestofpenetrantinspektion (DPI)
- Radiografisk inspektion (Røntgenbillede)
- Ultralydsinspektion
- Kemisk analyse
- Mekanisk test
- Trykprøvning
En stringent kvalitetsplan sikrer, at støbte Inconel-komponenter opfylder de krævende krav til rumfart, kraftproduktion, og kemisk behandling.
8. Anvendelser af støbte Inconel-legeringer
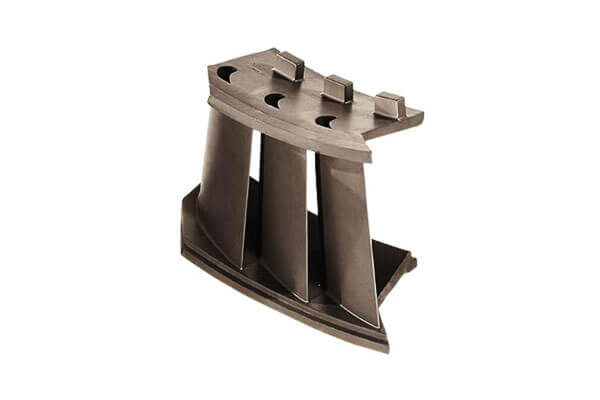
Turbine og højtemperatureffektkomponenter
Støbte nikkel-baserede superlegeringer er bredt forbundet med højtemperatur roterende og stationære komponenter.
Deres evne til at bevare styrke og modstå krybning ved forhøjede temperaturer gør dem velegnede til krævende termiske miljøer.
Typiske applikationer inkluderer turbine-relaterede huse, dyse komponenter, forbrændingskomponenter, varmebestandige konstruktionsdele, og andet højtemperaturgasvejshardware, afhængig af de specifikke legerings- og designkrav.
Støbte kvaliteter som Inconel 713C og 738 er særligt relevante, hvor mekanisk ydeevne ved forhøjede temperaturer er et primært designkrav.
Udstyr til kemisk behandling
Inconel-legeringer er velegnede til kemiske miljøer, hvor konventionelle rustfrit stål kan opleve overdreven korrosion eller tab af ydeevne.
Støbte komponenter kan omfatte:
- Ventilhuse og flowkontrolkomponenter
- Pumpehuse og pumpehjul-relaterede komponenter
- Huse til kemisk behandling
- Dyser og fittings
- Varmebestandige proceskomponenter
I applikationer, der involverer chlorider, syrer, eller blandede kemiske miljøer, legeringsvalg skal omhyggeligt tilpasses til den faktiske proceskemi i stedet for udelukkende at stole på en generel "korrosionsbestandig" klassificering.
Olie og gas udstyr
Olie- og gasudstyr kan støde på kombinationer af højt tryk, forhøjet temperatur, chlorider, sure miljøer, og erosive væsker.
Inkonel 625 og relaterede nikkellegeringer bruges derfor i udvalgte komponenter, der kræver høj korrosionsbestandighed og mekanisk pålidelighed.
Potentielle anvendelser omfatter ventil- og pumpekomponenter, trykholdige dele, Undervandsudstyr, og specialiseret flow-kontrol hardware.
Marine og offshore udstyr
Havvandsmiljøer giver betydelige korrosionsudfordringer på grund af klorideksponering og lokaliserede korrosionsmekanismer.
Egnede Inconel-kvaliteter kan give stærk modstand i marine miljøer, især hvor rustfrit stål eller lavere legerede materialer har utilstrækkelig modstand.
Støbte komponenter kan bruges i pumper, ventiler, Manifolds, marine flow-kontrolsystemer, og offshore procesudstyr, forudsat at legeringen er valgt til de faktiske eksponeringsforhold.
Luftfarts- og gasturbineapplikationer
Nikkelbaserede superlegeringer er grundlæggende tekniske materialer til højtemperatur-luftfartssystemer.
Støbning gør det muligt at integrere komplekse former i en enkelt komponent, samtidig med at de ydelsesegenskaber, der kræves til hot-section-service, bevares.
Ansøgninger kan omfatte turbine dyser, forbrændings hardware, strukturelle varmesektionskomponenter, og andre specialiserede gasturbinedele.
Den nøjagtige legering og støbemetode afhænger i høj grad af temperaturen, stress, oxidationsmiljø, og komponentgeometri.
Energi og industrielt termisk udstyr
Støbte Inconel-komponenter kan også bruges i elproduktionssystemer, Industrielle ovne, varmebehandlingsudstyr, Forbrændingssystemer, og højtemperaturbearbejdningsmaskiner.
Den største fordel er deres evne til at opretholde strukturel integritet under samtidig termisk, mekanisk, og kemiske belastninger.
9. Begrænsninger ved Inconel-støbning
Selvom Inconel støbning tilbyder fremragende højtemperaturstyrke, Korrosionsmodstand, og kompleks geometri, det giver også betydelige produktionsudfordringer.
Høje materialeomkostninger
Den første begrænsning er de relativt høje omkostninger ved nikkelbaserede superlegeringer.
Inconel indeholder store mængder nikkel sammen med dyre legeringselementer såsom chrom, Molybdæn, niobium, og, Afhængig af karakteren, kobolt, wolfram, tantal, eller andre tilføjelser.
På grund af denne høje materialeværdi, støbeudbytte og materialeudnyttelse er vigtige økonomiske overvejelser.
Overdreven gating og risering, bearbejdning af kvoter, og støbeskrot kan have en større omkostningspåvirkning, end de ville have for konventionelt kulstofstål eller standard støbegods af rustfrit stål.
Komplekse smelte- og støbekrav
Inconel-legeringer kræver generelt mere kontrollerede smelte- og hældebetingelser end konventionelle støbelegeringer.
Deres høje smeltetemperaturer og komplekse legeringskemi gør temperaturkontrol, atmosfærestyring, smelte renlighed, og kontrol med kemisk sammensætning er særlig vigtig.
Under smeltning og hældning, uhensigtsmæssige procesforhold kan øge risikoen for oxidation, indeslutninger, gasrelaterede fejl, eller ændringer i legeringskemi.
Til visse højtydende nikkellegeringer, vakuum eller anden smeltning med kontrolleret atmosfære kan derfor foretrækkes.
Størkningsadskillelse og støbedefekter
Nikkel-baserede superlegeringer kan udvise betydelige mikrosegregering under størkning fordi legeringselementer fordeler sig mellem dendritiske og interdendritiske regioner.
Afhængig af legeringen, uønskede faser såsom Laves faser, Carbider, eller andre intermetalliske bestanddele kan dannes.
Almindelige støbefejl er bl.a:
- Krympning af porøsitet
- Gasporøsitet
- Oxide eller ikke-metalliske indeslutninger
- Varm krakning
- Fejlløb og kolde lukninger
- Kemisk adskillelse
- Lokaliseret mangel på forsvarlighed
Disse defekter kan reducere duktiliteten, Træthedsmodstand, Korrosionsmodstand, eller krybende præstation.
Følgelig, port, fodring, formtemperatur, hældeforhold, og størkningsadfærd skal kontrolleres nøje.
Vanskelig bearbejdelighed
Inconel er betydeligt sværere at bearbejde end mange konventionelle stål.
Dens høje styrke, Lav termisk ledningsevne, og stærk arbejdshærdningstendens koncentrerer varme og skærekræfter i bearbejdningszonen.
Som et resultat, CNC-bearbejdning kan involvere:
- Højere værktøjsslid
- Lavere praktiske skærehastigheder
- Større krav til skærekraft
- Mere stringent arbejdshold og maskinstivhed
- Øget bearbejdningstid og værktøjsomkostninger
Af denne grund, støbedesignet bør optimeres for at producere den endelige geometri så tæt på nettoformen som praktisk muligt, mens bearbejdning er forbeholdt kritiske dimensioner, forseglingsoverflader, tråde, Boringer, og andre funktionelle funktioner.
Større varmebehandlingskompleksitet
Varmebehandling er ofte afgørende for at opnå de nødvendige egenskaber, men den korrekte cyklus er meget afhængig af legeringskvaliteten og dens tilsigtede anvendelse.
I nedbørsforstærkede legeringer, parametre såsom opløsningstemperatur, kølehastighed, aldringstemperatur, og ældningstid påvirker direkte den resulterende mikrostruktur og mekaniske egenskaber.
En uhensigtsmæssig varmebehandlingscyklus kan føre til uønsket fasedannelse, utilstrækkelig styrkelse, overdreven kornvækst, eller tab af korrosionsbestandighed.
Derfor, Inconel-støbegods kræver legeringsspecifik termisk behandling frem for en generisk varmebehandlingsprocedure.
Højere inspektionskrav
Fordi Inconel støbegods ofte bruges i høje temperaturer, Højtryk, eller ætsende service, indre og overfladeintegritet kan være underlagt strenge acceptkriterier.
Inspektion kan omfatte kemisk analyse, Dimensionel inspektion, Penetranttest, Radiografi, Ultralydstest, CT -scanning, metallografisk undersøgelse, og mekanisk egenskabsverifikation.
Det nødvendige inspektionsniveau øger fremstillingstiden og -omkostningerne, men det er ofte vigtigt for at demonstrere støbeintegritet og sikre pålidelig serviceydelse.
Højere samlede produktionsomkostninger
Kombinationen af dyre råvarer, specialiseret smelteudstyr, kompleks støbestyring, Varmebehandling, vanskelig bearbejdning, og omfattende inspektion gør Inconel støbegods betydeligt dyrere end mange konventionelle metalstøbegods.
Derfor, Inconel-støbning er generelt mest berettiget, når komponenten kræver en kombination af egenskaber, som billigere legeringer ikke kan levere pålideligt.
Til mindre krævende applikationer, Rustfrit stål, Legeringsstål, nikkel-jern legeringer, eller andre billigere materialer kan give en mere økonomisk løsning.
10. Vælg LangHe Industry til Inconel-støbning
Langhe industri er en ISO-certificeret producent leverer tilpassede investeringsstøbnings- og CNC-bearbejdningsløsninger til komplekse metalkomponenter.
Til Inconel applikationer, LangHe kan integrere DFM-analyse, udvikling af støbeprocesser, Valg af legering, Præcisionsinvesteringsstøbning, Varmebehandling, CNC -bearbejdning, overfladebehandling, og kvalitetsinspektion ind i en koordineret produktionsarbejdsgang.
Den tekniske tilgang fokuserer på at matche fremstillingsprocessen til de faktiske krav til komponenten.
Til komplekse Inconel støbegods, dette inkluderer vurdering af vægtykkelse, afsnitsovergange, gating og fodring, bearbejdning af kvoter, datum strukturer, krav til varmebehandling, og inspektionskrav før produktion.
Kritiske funktionelle funktioner kan derefter CNC-bearbejdes til de nødvendige dimensions- og overfladespecifikationer.
LangHe understøtter tilpasset produktion til prototype, lille batch, og gentag industrielle komponenter, med den endelige proces defineret i henhold til den valgte Inconel karakter, komponent geometri, servicebetingelser, og gældende kvalitetskrav.
Denne integrerede støbe- og bearbejdningstilgang er særlig værdifuld for kunder, der søger en færdig Inconel-komponent frem for en råstøbning alene.
11. Konklusion
Inconel-legeringer indtager en vigtig position blandt højtydende ingeniørmaterialer, fordi de kombinerer højtemperaturstyrke, Oxidationsmodstand, Korrosionsmodstand, og langsigtet strukturel stabilitet.
Deres ydeevne kommer fra omhyggeligt kontrollerede nikkel-baserede metallurgiske systemer, der indeholder krom og udvalgte forstærkende elementer såsom molybdæn, niobium, aluminium, og titanium.
Til komplekse komponenter, støbning giver en effektiv vej til at omdanne disse højtydende legeringer til næsten-net-formede dele, samtidig med at den krævede bearbejdning reduceres til svære at skære nikkellegeringer.
Investeringsstøbning er særlig værdifuld for indviklede geometrier, mens vakuuminvesteringsstøbning er velegnet, når der kræves strammere kontrol med smelterens renhed og atmosfærisk forurening.
Centrifugal- og sandstøbning har mere specialiserede anvendelser baseret på komponentgeometri og størrelse.
Imidlertid, vellykket Inconel-støbning afhænger af meget mere end at vælge legeringen.
Smeltningspraksis, Skimmelsdesign, størkningskontrol, Varmebehandling, bearbejdning, og inspektion skal arbejde sammen for at opnå de nødvendige endelige egenskaber.
Når disse faktorer er korrekt kontrolleret, støbte Inconel-komponenter kan give pålidelig ydeevne i nogle af de mest krævende kemikalier, Termisk, energi, marine, og højtemperatur industrielle applikationer.
FAQ
Hvad er forskellen mellem Inconel og rustfrit stål?
Inconel-legeringer er nikkel-chrom-baserede superlegeringer med højere nikkelindhold og overlegen høj temperaturstyrke, Oxidationsmodstand, og korrosionsbestandighed sammenlignet med rustfrit stål.
Rustfrit stål er jernbaserede legeringer med mindst 10.5% Krom.
Kan Inconel legeringer støbes?
Ja. Inconel-legeringer støbes almindeligvis ved investeringsstøbning, vakuum investering støbning, Centrifugalstøbning, og sandstøbning.
Støbning foretrækkes ofte til komplekse former og til legeringer, der er svære at bearbejde.
Hvilken Inconel-kvalitet er bedst til højtemperaturstøbning?
Det afhænger af applikationen. Inkonel 718 er meget udbredt til højstyrke, moderat temperatur service.
Inkonel 625 tilbyder fremragende korrosionsbestandighed og god højtemperaturstyrke.
Til de varmeste turbinesektioner, støbte legeringer såsom Inconel 738 eller enkrystal nikkel-baserede superlegeringer bruges ofte.
Er Inconel magnetisk?
De fleste Inconel-legeringer er austenitiske og i det væsentlige ikke-magnetiske i udglødet tilstand. Nogle kvaliteter kan blive let magnetiske efter koldbearbejdning eller visse varmebehandlinger.
Hvor meget koster Inconel støbning?
Inconel støbegods er dyrere end kulstofstål eller rustfrit stålstøbegods på grund af råvareomkostninger, smeltende kompleksitet, og krav til efterbehandling.
Den endelige pris afhænger af legeringskvalitet, delstørrelse, Kompleksitet, mængde, inspektionsniveau, og leveringskrav.
Kan støbe Inconel komponenter svejses?
Mange støbte Inconel-komponenter kan svejses, men procedurer skal kontrolleres nøje.
Nedbørshærdede kvaliteter som f.eks 718 kræver ordentlig forvarmning, valg af fyldstof, og varmebehandling efter svejsning for at undgå revner.
Hvad er HIP i Inconel støbning?
HIP står for Hot Isostatic Pressing. Den bruger høj temperatur og højt gastryk til at lukke intern porøsitet i støbegods, forbedre tætheden, træthed liv, og mekaniske egenskaber.

