

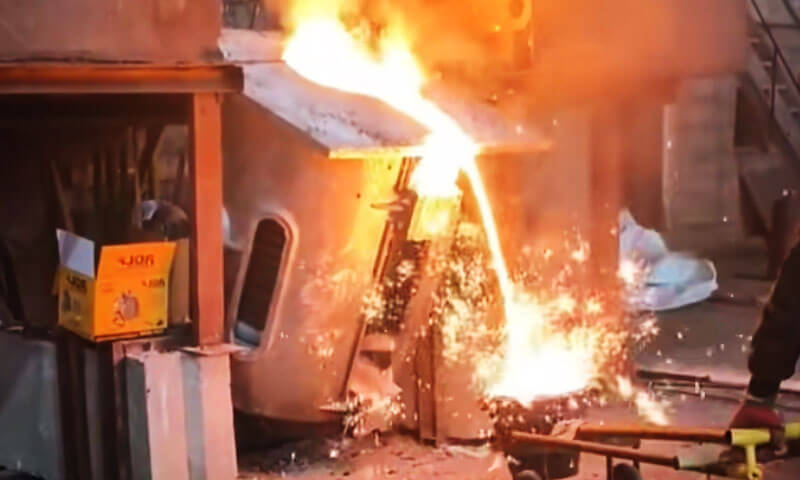
Elektriske smelteovne - især mellemfrekvente induktionsovne-give støberier fremragende kontrol over smeltetemperaturen, ladningssammensætning, og produktionsfleksibilitet. Men selve ovnen er kun en del af støbning system.
Et problem med forberedelse, smeltekemi, slagtilfælde kontrol, ovnforing, inokulation, sfæroidisering, eller skænkeøvelse kan i sidste ende vise sig som en støbefejl, bearbejdningsproblem, ustabil mikrostruktur, eller for høje produktionsomkostninger.
Fra en støberiingeniørs perspektiv, der skabes faktisk mange "støbefejl". før metallet nogensinde når formen.
Dette gælder især ved produktion Grå jern, Duktilt jern, og andre jernholdige støbegods i elektriske smelteanlæg.
Følgende 15 problemer dækker de mest almindelige ovn- og smelterelaterede problemer, sammen med praktiske korrigerende foranstaltninger.
1. For stort elementforbrændingstab
I elektrisk ovn smeltning, overdreven tab af elementforbrænding er et af de problemer, der ser små ud i starten, men som til sidst dukker op i den kemiske analyse, Mikrostruktur, og støbningens mekaniske egenskaber.
Elementer som f.eks Og, Mn, og Cr er modtagelige for oxidation under smeltning, og den faktiske genvinding kan variere betydeligt med ladningstilstand og ovnpraksis.
I nogle støbevirksomheder, tab på flere procent kan observeres, men den nøjagtige værdi er proces- og legeringsafhængig og bør etableres ud fra faktiske ovndata i stedet for at blive behandlet som en fast regel.
Efter år omkring induktionsovne, Jeg har fundet ud af, at overdreven afbrænding normalt ikke kommer fra én dramatisk fejl.
Oftere, smelten bruger simpelthen for meget tid varmt og udsat, mens ladningen og slaggepraksis ikke er godt kontrolleret.
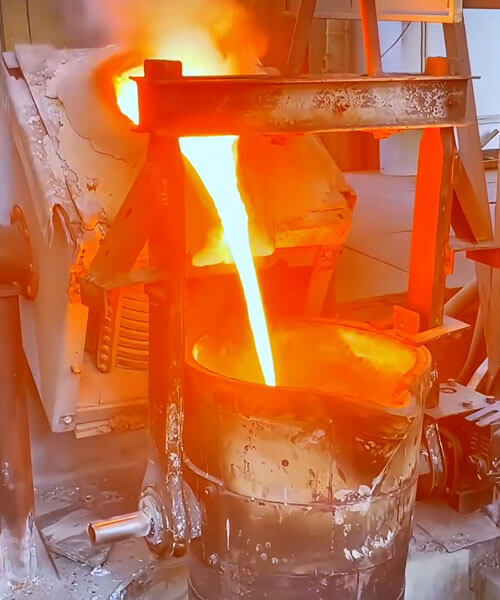
Hvorfor opstår overdreven forbrændingstab?
Den første synder er normalt lang smeltetid. Jo længere metallet forbliver ved forhøjet temperatur, jo større mulighed er der for oxidation og grundstoftab.
Dette bliver værre, når ovnen udvikler brodannelse eller "hængende" ladning, fordi den nederste del af badet bliver overophedet, mens man venter på, at den resterende ladning kollapser.
Betingelsen for sigtelsen har også betydning. Våd, rusten, stærkt oxideret, meget tynd, eller dårligt forberedt skrot har et meget større udsat overfladeareal i forhold til dets masse og kan øge oxidation og slaggedannelse.
Overdimensionerede stykker skaber et andet problem: de sænker smeltningen og forlænger den tid, ovnen kører, før badet bliver helt smeltet.
Slaghåndtering er lige så vigtig. Et korrekt kontrolleret slaggelag kan reducere direkte eksponering af det smeltede metal til atmosfæren.
Hvis slagge får lov til at samle sig for meget, imidlertid, det kan også fange værdifulde metal- og legeringselementer.
Pointen er ikke blot at have mere slagger, men for at opretholde den rigtige slaggetilstand på det rigtige smeltetrin.
Sådan reducerer du tab af elementforbrænding
Den mest effektive løsning er at styre hele smeltecyklussen, begyndende med opkrævningen.
Opladningsmaterialer skal være rene, tørre, og rimelig størrelse. Undgå for store mængder meget tyndt skrot, stærkt rustet materiale, eller akavede former, der sandsynligvis vil bygge bro inde i ovnen.
Ladningen skal smelte progressivt og konsekvent i stedet for at danne et suspenderet lag over et overophedet bad.
Den anden regel er smelte så effektivt som praktisk muligt. Når materialet er smeltet, unødvendig opbevaring ved høj temperatur bør undgås.
God ovnbelastning, stabil elektrisk drift, og rettidig tilførsel af den resterende ladning er alle med til at forkorte smeltecyklussen.
Slag øvelse har også betydning. Slagge bør håndteres under smeltningen i stedet for at lade sig opbygge ukontrolleret.
Hvor det er relevant, opretholdelse af et kontrolleret slaggedækning under senere stadier af smeltning kan hjælpe med at begrænse direkte metaleksponering.
Til bearbejdning af spåner eller fine returvarer, der skal genbruges, opladning kræver mere opmærksomhed på grund af deres store overflade-til-volumen-forhold.
Ren, tørre spåner kan indføres gradvist, efter at der er etableret en stabil smeltet pool i stedet for at blive dumpet i én stor batch.
En støberiingeniørs praktiske syn
Når spektrometeret viser det Og, Mn, eller Cr-genvindingen er konsekvent lavere end forventet, Jeg ville ikke umiddelbart kompensere ved at tilføje flere legeringselementer.
Først, se på smelterekorden:
Opladningstilstand → Smeltetid → Badtemperatur → Holdetid → Slaggetilstand → Faktisk elementgenvinding
Når først støberiet kender sin reelle indvindingsgrad, afgiftsberegninger bliver meget mere pålidelige.
Det vigtige punkt er, at for stort forbrændingstab normalt er et proceskontrolproblem, før det er et kemijusteringsproblem.
Reducer unødig eksponering ved høje temperaturer, forbedre opladningsforberedelsen, forhindre brodannelse, og opretholde kontrolleret slaggebeskyttelse.
Resultatet er ikke kun mere stabil kemi, men også mere ensartet støbestruktur og mekanisk ydeevne.
2. Overdreven ilt i det smeltede jern
I induktionsovn smeltning, for meget ilt er normalt ikke så tydeligt som et temperaturproblem eller en kemiafvigelse.
Imidlertid, når iltaktiviteten bliver for høj, det kan påvirke slaggedannelsen, smelte renlighed, grafitkernedannelse, og konsistensen af den endelige mikrostruktur.
Fra støberens synspunkt, den første ting at huske er, at en induktionsovn ikke har den samme stærkt oxiderende atmosfære forbundet med nogle andre smeltesystemer.
Altså når der opstår iltproblemer, Jeg plejer at se først på hvordan smelten blev håndteret, især i den senere fase af smeltningen.
Hvorfor bliver ilt for meget?
En almindelig årsag er overdreven elektromagnetisk omrøring eller alt for aggressiv frekvensjustering sent i smelten.
Stærke badbevægelser øger kontakten mellem smeltet metal og atmosfæren, giver ilt større mulighed for at komme ind i smelten.
En anden almindelig årsag er våde eller dårligt forberedte tilsætninger.
Fugtighed, rust, og overfladeoxider på sent tilsatte materialer kan øge oxiddannelsen og introducere yderligere gasrelaterede problemer.
Lange perioder med overophedning eller fastholdelse ved høj temperatur kan også gøre situationen værre.
Jo længere smelten forbliver eksponeret under disse forhold, jo større mulighed for oxidation og slaggedannelse.
Det vigtige er, at iltkontrol ikke blot er et spørgsmål om at måle ét tal. Temperatur, holdetid, agitation, ladetilstand, og slagge praksis alle interagere.
Sådan kontrolleres for meget ilt
I den senere fase af smeltningen, undgå unødig omrøring, når den nødvendige kemi og temperatur er nået.
Hold ikke badet i bevægelse, blot fordi ovnen er i stand til det.
Alle tilføjelser, Værktøjer, og ladningsmaterialer, der kommer i kontakt med smelten, skal være rent og tørt.
Dette er især vigtigt for sene kemijusteringer, fordi der er kort tid tilbage til at rette op på yderligere forurening før hældning.
Holdning ved høje temperaturer bør også minimeres. Bring smelten til den ønskede temperatur, gennemføre den nødvendige kemiske justering og behandling, og gå i retning af at hælde i stedet for at opretholde et unødvendigt varmt bad.
Til kritisk produktion, direkte analyse af ilt og andre opløste gasser kan være mere nyttigt end kun at stole på visuel observation af smelten.
En støberiingeniørs praktiske syn
Når der opstår iltrelaterede støbeproblemer, Jeg ville ikke umiddelbart give ovnen selv skylden.
Jeg ville først gennemgå sene smeltningspraksis:
Omrøring → Tilsætningsmaterialer → Temperatur → Holdetid → Slaggetilstand
I mange tilfælde, for meget ilt er ikke forårsaget af induktionsovnens smelteprincip, men ved hvad der sker efter at metallet allerede er smeltet.
3. Kulstofindhold lavere end forventet
Et andet almindeligt problem i el-ovn smeltning er, at den endelige kulstofindhold kommer ud lavere end ladningsberegningen forudsiger.
Dette er især besværligt i gråjern og duktilt jern, fordi kulstof ikke blot er et legeringsnummer i analyserapporten.
Det har direkte indflydelse på kulstofækvivalenten, Grafitdannelse, Stivningsadfærd, fodringsegenskaber, og endelig mikrostruktur.
En almindelig fejl er at beregne ladningen korrekt på papir og antage, at det beregnede kulstofindhold automatisk vises i den endelige smeltning. I egentlig produktion, ovnen har altid sin egen kulstofgenvindingsadfærd.
Hvorfor falder kulstof under målet?
En grund er for høj temperatur og langvarig ophold. Under visse ovnbetingelser, kulstof kan forbruges gennem oxidation og højtemperaturreaktioner.
Kemien i slaggen og ovnatmosfæren har også betydning. Når smelten holdes for varm for længe, den effektive kulstofgenvinding kan falde.
En anden praktisk årsag er simpelthen at bruge en teoretisk kulstofgenvindingsværdi, der ikke stemmer overens med den faktiske ovn.
Hver butik har forskelle i ovndesign, oplade materialer, driftspraksis, og smeltetid.
En recovery-faktor hentet fra en håndbog kan derfor være meget anderledes end den værdi, der ses på butiksgulvet.
Sådan forhindrer du lavt kulstofindhold
Det første skridt er at etablere støberiet faktisk kulstofgenvindingsgrad fra produktionsdata.
Optag den beregnede ladning kulstof, endeligt spektrometerresultat, smeltetid, temperatur historie, og ladningssammensætning over en række opvarmninger.
Efter at der er indsamlet nok data, den reelle bedringsadfærd bliver meget klarere.
Ladningsberegninger bør derefter korrigeres ved hjælp af denne plantespecifikke genvindingsfaktor i stedet for udelukkende at stole på teoretiske værdier.
Undgå unødig overophedning og langvarig højtemperaturholding.
Målet er at opnå den nødvendige smeltetilstand effektivt og fortsætte til behandling og hældning uden at bruge yderligere tid ved temperatur.
Til kemijusteringer, kulstoftilsætning bør også indføres ved hjælp af en kontrolleret metode, der fremmer pålidelig opløsning og minimerer oxidationstab.
En støberiingeniørs praktiske syn
Når det endelige kulstof gentagne gange kommer ud under målet, Jeg tjekker normalt fire ting først:
Ladningsberegning → Faktisk kulstofgenvinding → Smelte-/holdetemperatur → Kultilsætningspraksis
Når den faktiske ovngenvinding er forstået, problemet bliver meget lettere at kontrollere.
Stabilt kulstof er et af grundlaget for en stabil produktion af gråt og duktilt jern, og efter min erfaring, gode ovnregistreringer er langt mere pålidelige end at gentagne gange korrigere smelten ved gætværk.
4. Nitrogen-relaterede nålehuller og sprækkelignende gasdefekter
Gasrelaterede fejl, der først bliver synlige efter bearbejdning, er særligt besværlige.
Afstøbningen kan se sund ud på ydersiden, men en gang en boring, tætningsflade, eller anden sektion er bearbejdet, lille nålehuller eller sprækkelignende hulrum pludselig dukke op.
I jernstøberier, overdreven nitrogen kan bidrage til denne type fejl under følsomme procesforhold. Imidlertid, nitrogen er sjældent den eneste faktor.
Smelt renlighed, oxid indeslutninger, oplade materialer, brint, hældeforhold, og grafitkernedannelse har alle indflydelse på det endelige resultat.
Hvorfor sker det?
Problemet starter normalt med opladningen. Nogle legerede stål og visse skrotmaterialer kan bære relativt høje nitrogenniveauer.
Hvis disse materialer blandes til en normal jernladning uden kontrol, kvælstofindholdet i smelten kan gradvist stige.
Karburatorer fortjener også opmærksomhed. To produkter, der begge ligner "carbon raiser" på indkøbsarket, kan have meget forskellige nitrogenindhold.
Den forskel betyder måske ikke noget på papiret, men det kan have stor betydning i en følsom jernkvalitet.
Et andet punkt, jeg vil understrege af erfaring, er det lavt nitrogenindhold er ikke automatisk målet for hvert støbejern.
Nitrogen kan påvirke grafitkernedannelse og matrixudvikling, så den korrekte værdi afhænger af karakteren og den nødvendige mikrostruktur. Målet er et kontrolleret nitrogenniveau, ikke blot det lavest mulige antal.
Hvordan man forhindrer det
Start med ladekontrol. Undgå ukontrolleret skrot med højt nitrogenindhold og kontroller sammensætningen af karburatorer, når der produceres nitrogenfølsomme produkter.
Hvis støbningen viser uforklarlige nålehuller, direkte ilt/nitrogen analyse er meget mere nyttigt end at blive ved med at udskifte podemidlet blindt.
Støberiet bør sammenligne nitrogenniveauet for en god varme med det for en defekt varme og derefter spore forskellen tilbage til ladningen og processen.
Nitrogenbindende tilsætninger såsom Ti eller Zr kan anvendes i udvalgte processer, men de bør ikke behandles som en universel kur, fordi de også kan ændre indeslutninger og mikrostruktur.
En støberiingeniørs praktiske syn
Når sprækkelignende gasdefekter pludselig opstår, Jeg plejer at tjekke:
Opladning → Karburator → Total N/O → Smelterenhed → Hældning
Find kilden, før du prøver at "fikse" symptomet.
5. Dårlig inokulationsrespons i gråt jern
Induktionssmeltning er effektiv og ren, men en bivirkning er, at den endelige smelte kan have et relativt lavt svovl- og iltpotentiale sammenlignet med nogle traditionelle smelteruter.
Under disse forhold, gråt jern kan reagere dårligt på podning, selv når operatøren øger tilsætningen af podemiddel.
Du kan se højere underkøling, mindre gunstig flagegrafitmorfologi, mere hårdmetal tendens i tynde sektioner, eller blot en støbestruktur, der er mindre stabil end forventet.
Hvorfor bliver podning ineffektiv?
Podning virker ikke uafhængigt af basisjernet. Dens effektivitet afhænger af smeltens kemi og metallurgiske tilstand, samt typen, beløb, og tidspunktet for podemidlet.
Et meget lavt svovlniveau kan være en del af problemet i nogle gråjernsprocesser.
Forskellige støberier bruger forskellige målområder, men for mange praktiske gråjernsoperationer kontrolleres svovlniveauet bevidst i stedet for at lade det falde til en ekstrem lav værdi.
Det andet problem er inokulation falmning. Et podemiddel tilsat for tidligt kan miste meget af sin virkning, før metallet når formen.
Hvordan man forbedrer responsen
Først stabiliseres bundjernet. Forsøg ikke at løse en ustabil smelte ved blot at øge tilsætningen af podemiddel.
Vælg derefter podemidlet i henhold til karakteren og processen, og tilføj det så tæt på at hælde som praktisk.
Almindelige FeSi-baserede podemidler kan indeholde kontrollerede tilsætninger såsom Ca, Ba, Sr, eller sjældne jordarter for at fremme effektiv grafitkernedannelse.
Hvis butikken gentagne gange oplever dårlig respons, sammenligne svovl, oxygenaktivitet, underkøling, podningstilsætning, og fading tid mellem gode og dårlige heats.
Det fortæller dig normalt mere end blot at se på podestofforbruget.
En støberiingeniørs praktiske syn
Når en operatør fortæller mig, "Vi tilføjede mere podemiddel, men det virkede stadig ikke”, mit første spørgsmål er:
Hvad var tilstanden af basisjernet før podning?
Podning er en afsluttende operation. Det kan ikke kompensere for ustabil smeltekvalitet.
6. Ustabil nodularitet i duktilt jern
Ved duktiljernsproduktion, nodularitetsudsving er et klassisk tegn på, at grundjernet og behandlingsprocessen ikke er tilstrækkeligt stabile.
En varme kan producere ren, velformede grafitknuder, mens den næste viser lavere nodularitet, mere uregelmæssig grafit, eller en helt anden grafitpopulation, selvom operatøren fulgte den samme behandlingsopskrift.
Hvorfor ændres nodularitet?
Det første jeg tjekker er oprindelige svovlindhold.
Magnesium forbruges under sfæroidisering, og den nødvendige mængde afhænger stærkt af svovl- og oxygentilstanden i det ubehandlede jern.
Hvis svovlniveauet varierer fra varme til varme, en fast magnesiumtilsætning vil ikke give et fast resterende Mg-niveau.
Behandlingstemperatur, magnesiumgenvinding, reaktionsintensitet, inokulation, og tiden mellem behandling og hældning påvirker også resultatet.
Afgiftsadskillelse er et andet praktisk spørgsmål. Gråjern vender tilbage, duktilt jern retur, Legeringsstål, og andet skrot bør ikke blandes uden at tage hensyn til deres indflydelse på kemien.
Sådan stabiliseres nodularitet
Nøglen er at kontrollere hele behandlingskæden:
Base-jernkemi → Svovl → Behandlingstemperatur → Magnesiumgenvinding → Podning → Hældetid
Til mange duktilt jernkvaliteter, resterende Mg kan falde bredt omkring 0.03–0,06 vægt%, men dette er kun en generel reference.
Det korrekte mål skal opstilles for den specifikke karakter, Sektionstykkelse, behandlingsmetode, og kundespecifikation.
Metallografisk kontrol bør også gå ud over en simpel "nodularitetsprocent".
Antal knuder, størrelsesfordeling, Grafit -morfologi, matrix struktur, og karbidindhold giver et meget bedre billede af, om processen faktisk er stabil.
En støberiingeniørs praktiske syn
Hvis nodularitet bliver ved med at bevæge sig rundt, ændre ikke straks magnesiumtilsætningen.
Først stabiliseres grundjern. En ensartet behandling på inkonsekvent metal vil stadig producere inkonsistente støbegods.
7. Lavt antal grafitknuder og ujævn knudestørrelse
En duktilt støbejern kan have acceptabel grafitnodularitet og stadig have en utilfredsstillende antal knuder eller størrelsesfordeling.
Denne skelnen er vigtig. Nodularitet fortæller os, hvor rund og velformet grafitten er; nodule count fortæller os, hvor mange grafitpartikler, der dannes under størkning. Begge påvirker størkningsadfærd og den endelige matrixstruktur.
Almindelige årsager
Når resterende magnesium er tilstrækkelig, men antallet af knuder er lavt, Jeg ville først have mistanke dårlig eller falmende podning.
Podning skaber yderligere grafitkernedannelsessteder. Hvis podemidlet tilsættes for tidligt, er dårligt opløst, eller ikke er godt afstemt med jerntilstanden, effekten kan falme, før metallet når formen.
Køleforhold har også betydning. En tyk sektion størkner langsommere end en tynd sektion, så den samme behandling kan producere forskellige nodulepopulationer i forskellige dele af den samme støbning.
Sådan forbedres antallet af knuder
Brug en stabil inokulationspraksis og vær meget opmærksom på timing.
Til trådbehandlet duktilt jern, inokulering udføres generelt umiddelbart efter sfæroidiseringsbehandlingen eller med kun en kort kontrolleret forsinkelse, afhængig af processen.
Til nogle duktilt jernapplikationer, nodule tællinger af 100–200 knuder/mm² eller højere kan støde på, men der er ingen universel "korrekt" værdi.
Målet afhænger af legeringssammensætning, Sektionstykkelse, kølehastighed, og den gældende specifikation.
Det vigtige er Konsistens, ikke jagter et enkelt nummer.
En støberiingeniørs praktiske syn
Hvis grafitten er rund, men for groft og for sparsom, det første spørgsmål bør ikke være ”Har vi brug for mere magnesium?”
Det er normalt mere nyttigt at spørge:
Var jernet korrekt podet, og var den podning stadig effektiv, når metallet kom ind i formen?
God duktilt jernproduktion afhænger af at kontrollere begge dele sfæroidisering og kernedannelse. Det ene uden det andet er ikke nok.
8. Dårlig bearbejdelighed efter støbning
Når en kunde siger, “Støbningen er svær at bearbejde,” Jeg giver ikke automatisk CNC-processen skylden.
I mange tilfælde, det virkelige problem var allerede skabt i smelte- og størkningsstadierne.
Støbejern kan bearbejde meget forskelligt, selv når to varme har lignende hårdhedsværdier.
Den faktiske skæreadfærd afhænger i høj grad af matrixstrukturen, Grafit -morfologi, Carbider, fosphider, indeslutninger, og lokal chill.
Typiske årsager omfatter fri cementit, hårde fosfid- eller carbidfaser, overdreven perlit i en kvalitet beregnet til at være mere ferritisk, unormale strukturer i termiske hot spots, eller uopløste ferrolegeringspartikler.
Hvorfor sker det?
Et afsnit, der afkøles hurtigt, kan udvikle sig kølede jern- eller carbidrige områder, mens et hot spot kan udvikle en anden matrix end det omgivende metal.
I duktilt jern, overdreven perlit eller carbid kan også øge værktøjsslid og skærekræfter.
Derfor er det ikke altid nok at kontrollere Brinell-hårdheden.
To støbegods med ens hårdhed kan have mærkbart forskellig bearbejdelighed, fordi mikrostruktur og hårdfasefordeling er forskellige.
Hvordan man forbedrer bearbejdeligheden
Løsningen starter opstrøms:
Ladningskemi → Kulstofækvivalent → Podning → Størkningshastighed → Varmebehandling → Endelig mikrostruktur
Styr først kemien, undersøg derefter grafitten og matrixstrukturen.
Hvis bearbejdningsproblemet kun opstår i tynde sektioner eller i nærheden af hot spots, formdesignet og kølebetingelserne kan have behov for opmærksomhed frem for endnu en ændring af CNC-skæringsparametrene.
Hvor det er nødvendigt, metallografisk undersøgelse kan hurtigt afsløre, om det egentlige problem er cementit, Carbider, overdreven perlit, grafit abnormitet, eller et andet mikrostrukturelt problem.
En støberiingeniørs praktiske syn
Når bearbejdning pludselig bliver vanskelig, Jeg spørger altid:
"Ændrede metalstrukturen sig?”
Hvis værktøjsslitagen steg samtidig med, at støbehårdheden eller mikrostrukturen ændrede sig, bearbejdningsværkstedet ser måske kun det sidste symptom på et støberiproblem.
9. Resterende magnesium ser ud til at være for højt af spektrometer
Nogle gange rapporterer spektrometeret et relativt højt niveau resterende magnesium værdi, alligevel viser støbningen ikke den forventede kulde eller unormale mikrostruktur.
Dette er en situation, hvor jeg ville tjekke målingen, før jeg ændrede behandlingsprocessen.
For nogle duktilt jernkvaliteter, resterende Mg omkring 0.03–0,06 vægt% kan være rimeligt, men det rigtige mål afhænger af karakteren, svovlniveau, behandlingsmetode, Sektionsstørrelse, og specifikation.
Hvorfor kan resultatet være vildledende?
Flere faktorer kan påvirke spektrometeraflæsninger:
- Instrumentkalibrering eller drift
- Forkerte referencestandarder
- Dårlig prøveforberedelse
- Inkonsekvent slibning
- Overfladeforurening
- Ikke-repræsentativ prøveudtagning
Magnesium er også følsomt over for analytisk teknik, så operatørens prøveforberedelse og testpraksis betyder mere, end mange mennesker er klar over.
Sådan verificeres resultatet
Det første trin er at kontrollere instrumentet med en certificeret referencestandard.
Prøveforberedelse skal følge en kontrolleret procedure, herunder korrekt slibning og en rengøring, repræsentativ overflade.
Hvis resultatet forbliver tvivlsomt, sammenligne det med en selvstændig analysemetode som f.eks våd kemisk analyse hvor det er relevant.
En støberiingeniørs praktiske syn
Når kemirapporten og støbestrukturen synes at være uenige, ændre ikke straks ovnopskriften.
Bevis først, at målingen er rigtig.
Jeg har set butikker jage magnesium, kulstof, og siliciumjusteringer for et helt skift, når det virkelige problem var en dårlig prøve eller et forkert kalibreret spektrometer.
10. Lav slagfasthed i duktilt jern
Et duktilt støbejern kan bestå sit krav til trækstyrke og stadig mislykkes i en slagprøve.
Dette er især vigtigt for kvaliteter, hvor sejhed og duktilitet er specificeret ud over styrke.
Påvirkningsevnen påvirkes af den kemiske sammensætning, Grafit -morfologi, matrix struktur, karbidindhold, indeslutninger, og støbekvalitet.
Hvorfor falder slagstyrken?
Høje niveauer af fosfor og mangan kan være skadeligt for duktilitet og slagydelse i ferritisk duktilt jern, mens overdreven perlit, Carbider, dårlig nodularitet, eller ugunstig grafitmorfologi kan også reducere sejheden.
Til en kvalitet som QT350-22L eller QT400-18L, målet er ikke blot at maksimere styrken.
Kemien og behandlingen skal være afbalanceret for at opnå den nødvendige ferritiske matrix og duktilitet.
Hvordan man forbedrer det
Start med rene og kontrollerede ladningsmaterialer. Undgå unødvendig legeringsforurening og hold fosfor og mangan inden for det specificerede område.
Kontroller derefter hele smeltebehandlingssekvensen:
Basisjern → Sfæroidisering → Podning → Størkning → Matrixkontrol
For kritiske karakterer, metallografisk undersøgelse bør anvendes sammen med træk- og slagprøvning.
Hvis påvirkningsværdierne pludselig falder, sammenligne de mislykkede heats med et accepteret heat i stedet for kun at se på det endelige slagnummer.
En støberiingeniørs praktiske syn
Når slagstyrken er lav, tilføj ikke blot legering for at øge styrken.
En afstøbning kan blive stærkere og stadig blive mere skør.
Jeg ser altid først på matrixen - ferrit, Pearlite, Carbider, and graphite morphology—then work backward to the chemistry and treatment process.
The right question is not “How do we make it harder?” but “What microstructure did we actually produce?”
11. Uforklarlige støbeproblemer
Every foundry eventually encounters the most frustrating sentence on the shop floor:
“Nothing changed, but the casting is different.”
When the obvious parameters appear unchanged but porosity, graphite structure, hårdhed, bearbejdningsevne, or mechanical properties suddenly shift, continued guesswork usually wastes time.
The first step is to compare a good heat and a bad heat using actual measurements.
Nyttige diagnostiske metoder
Depending on the defect, useful tools include:
- Optisk emissionsspektroskopi for major and trace elements
- Oxygen/nitrogen analysis for dissolved-gas and cleanliness problems
- Metallografi for graphite and matrix evaluation
- SEM/EDS for inclusions and abnormal phases
- Røntgen eller CT for indre porøsitet og defekter
- Termisk analyse for størkningsadfærd
- Ultralydstest for passende interne diskontinuiteter
Nøglen er at vælge testen i henhold til den formodede mekanisme. Der er ringe værdi i at udføre enhver tilgængelig analyse uden et klart diagnostisk spørgsmål.
En støberiingeniørs praktiske syn
Når årsagen er uklar, Jeg tror ikke på at ændre tre ting på én gang.
Skift én kontrolleret variabel, sammenligne det med en kendt god varme, og føre produktionsoptegnelser.
God casting vs. dårlig casting er ofte den hurtigste vej til svaret.
Hvis støberiet ikke kan udføre den nødvendige analyse internt, at sende prøver til et kvalificeret laboratorium er normalt billigere end at skrotte endnu en uges produktion.
12. Lang smeltetid og for stort elforbrug
Lange smeltecyklusser er mere end et energiproblem.
Jo længere metallet bliver i ovnen, jo større mulighed er der for oxidation, legeringstab, slaggedannelse, ildfast angreb, og unødvendig temperaturstigning.
Fra et produktionssynspunkt, en langsom ovn reducerer også tilgængelig smeltekapacitet og øger prisen pr. ton acceptabelt metal.
Hvorfor tager smeltning for lang tid?
Årsagerne kan være overraskende enkle:
- Dårligt forberedt eller overdimensioneret ladning
- Opladningsbro
- Lav ladningstæthed
- Ineffektiv elektrisk transmission
- Dårlig ovntilstand
- Unødvendig høj temperaturholding
- Problemer med kølesystem eller elektriske system
- Slidt ildfast eller ineffektiv betjeningspraksis
Specifikt energiforbrug varierer betydeligt med ovndesign og anlægsforhold, så offentliggjorte værdier bør behandles omhyggeligt.
En figur som f.eks 570 kWh/t eller 800 kWh/t er ikke et universelt benchmark. Det nyttige tal er den faktiske kWh pr. ton acceptabelt smeltet metal produceret i det pågældende anlæg.
Sådan reducerer du energiforbruget
Start med at forkorte hele smeltecyklussen i stedet for blot at øge ovnens effekt.
Ladningsmaterialet skal være tørt, ren, passende størrelse, og pakket effektivt. Brodannelse bør forhindres, og unødvendig fastholdelse ved høj temperatur bør elimineres.
Det elektriske system skal også kontrolleres som en komplet kæde:
Indgående strøm → Konverter → Kondensatorer → Kabler/samleskinner → Induktionsspole → Ovn → Smeltet metal
Energi kan gå tabt på flere punkter.
Ovns tilstand har også betydning. En forringet foring, ineffektivt kølesystem, eller elektrisk fejl kan stille og roligt øge energiforbruget for hver varme.
En støberiingeniørs praktiske syn
Når nogen fortæller mig, "Ovnen kører for fuld kraft, så det skal være effektivt,” Jeg er ikke overbevist.
Jeg vil gerne se tre tal:
Smeltetid + kWh/t + tons acceptabelt metal
En ovn, der smelter hurtigt, men producerer ustabilt metal, er ikke effektiv. En ovn, der bruger mindre elektricitet, men som tager for lang tid, kan have det samme problem fra en anden retning.
Det egentlige mål er stabil kemi, forudsigelig smeltetid, og det laveste praktiske energiforbrug pr. ton gode støbegods.
13. Hyppige elektriske og mekaniske fejl i ovnen
En elektrisk smelteovn er centrum for støberiets produktionsproces, så selv en tilsyneladende mindre elektrisk eller mekanisk fejl kan hurtigt stoppe hele linjen.
I praksis, mange gentagne ovnsvigt er ikke forårsaget af selve ovnlegemet, men ved kraftelektronik, Kølesystemer, Hydrauliske komponenter, sensorer, forbindelser, og styrekomponenter.
Typiske problemområder omfatter konverteren og styrekortene, kondensatorer, vandkølekredsløb, spoleforbindelser, hydrauliske systemer, temperaturovervågning, lækage beskyttelse, og isolering.
Hvorfor sker det?
Dårlig komponentkvalitet er en årsag, men vedligeholdelse er lige så vigtigt.
Løse elektriske forbindelser, ustabil kølevandsstrøm, for høj vandtemperatur, kondensation, eller en defekt sensor kan gradvist udvikle sig til en meget større fejl.
Køling er især kritisk for induktionsovne. Spolen og tilhørende elektriske komponenter afhænger af stabil vandcirkulation.
Et lille kølevandsproblem kan blive et alvorligt sikkerhedsproblem, hvis det ignoreres.
Hvordan man forhindrer det
Ved køb eller vedligeholdelse af en elektrisk ovn, Vær opmærksom ikke kun på smeltekapaciteten, men også på kvalitet og sporbarhed af nøglekomponenter.
Vedligeholdelsesprogrammet bør omfatte rutinetjek af:
- Kølevandsflow og temperatur
- Elektriske forbindelser
- Hydraulisk tryk
- Spole tilstand
- Lækagebeskyttelse
- Isolering
- Alarm- og aflåsningssystemer
Leverandøren bør også give klare oplysninger om kritiske reservedele og deres udskiftningscyklus.
En støberiingeniørs praktiske syn
Når en ovn begynder at have "små problemer" med få dages mellemrum, Jeg betragter dem aldrig som små.
En dårlig vandforbindelse, en svag kondensator, eller en defekt sensor kan i sidste ende blive en produktionsnedlukning - eller et sikkerhedsproblem.
En god ovn er ikke den, der virker, når alt er nyt.
Det er den, der forbliver stabil efter tusindvis af produktionscyklusser, fordi dens komponenter, opretholdelse, alarmer, og reservedelssystemet var ordentligt planlagt fra begyndelsen.
14. Kort levetid for ovnforing
Ovnforingen er en af de vigtigste komponenter i en induktionsovn.
Det adskiller det smeltede metal fra ovnstrukturen, så foringskvaliteten påvirker levetiden direkte, smelte renlighed, produktionsstabilitet, og operatørsikkerhed.
Til jernsmeltning, sure silica-baserede foringer anvendes i vid udstrækning i passende induktionsovne.
Imidlertid, Foringens levetid afhænger af meget mere end det nominelle ildfaste materiale.
Hvorfor slides foret for hurtigt?
Almindelige årsager omfatter:
- Dårlig ildfast kvalitet
- Forkert partikelstørrelsesfordeling
- Forkert installation eller komprimering
- Utilstrækkelig sintring
- For høj driftstemperatur
- Aggressiv slagge
- Mekanisk påvirkning under opladning
- Forkert træning i første heat
Selv godt ildfast materiale kan have en kort levetid, hvis installationen og sintringsprocessen er dårlig.
Råmaterialet skal have et passende indhold af silica og kontrollerede urenhedsniveauer.
Til ildfaste silica, højt SiO₂-indhold - ofte over 98% for passende råvarer— kan være vigtigt, men den nøjagtige ildfaste specifikation skal følge ovndesignet og leverandørens tekniske krav.
Sådan forbedrer du lininglivet
Det vigtigste trin er at tilpasse det ildfaste system til ovnens kapacitet, legering, driftstemperatur, slaggetilstand, og produktionscyklus.
Installationen skal følge den ildfaste leverandørs specificerede procedure, herunder korrekt ramning, tørring, hærdning, og førstevarmesintring.
Det første heat fortjener særlig opmærksomhed. En kontrolleret temperaturstigning og korrekt sintringsproces etablerer det arbejdslag, der beskytter foringen under den efterfølgende produktion.
Under service, foringen bør efterses regelmæssigt i stedet for at vente på en åbenlys fejl.
Ændringer i ovnkapacitet, badedybde, eller foringsprofil kan give tidlige indikationer på lokalt slid.
En støberiingeniørs praktiske syn
Jeg har set støberier spare lidt penge på ildfaste og så miste meget mere gennem kortere foringslevetid, tabt produktion, og unødvendige reparationer.
Det billigste for er sjældent det billigste for at køre.
Vælg det ildfaste materiale i henhold til den faktiske ovn og metal, der smeltes, installere det korrekt, og behandle den første varme seriøst.
En god foring beskytter ikke kun ovnen, men også smelten og de mennesker, der betjener den.
15. "Elefantfod" Ildfast erosion
Den såkaldte "elefant fod” er en karakteristisk form for lokaliseret ildfast erosion nær den nederste del af en induktionsovns foring.
Den indre profil bliver lokalt forsænket eller forstørret, giver det slidte område sin karakteristiske form.
Det er mere end en visuel defekt. Alvorlig lokaliseret erosion kan reducere den effektive ovnvolumen, påvirke smelterenheden, fremskynde ildfast skade, og i sidste ende skabe en alvorlig sikkerhedsrisiko.
Hvorfor udvikler det sig?
En almindelig årsag er ustabil opladning og brodannelse.
Hvis overdimensionerede ladningsstykker danner en bro over smeltebadet, den nederste del af ovnen kan blive stærkt udsat for termisk og mekanisk belastning.
Når broen til sidst kollapser, tungt materiale kan påvirke den nederste foring.
For høj lokal temperatur og kemisk angreb kan fremskynde erosionen.
En foring, der allerede er svækket af dårlig sintring eller uhensigtsmæssig valg af ildfast materiale, er endnu mere sårbar.
Hvordan man forhindrer det
Ladningsmateriale skal være passende størrelse og indlæst på en måde, der undgår ustabil brodannelse. Stor, tunge stykker må ikke tabes direkte på ovnbunden.
Operatøren bør også undgå unødig overophedning og bør overvåge foringsprofilen under rutineinspektioner.
Når lokaliseret erosion observeres, reparation bør overvejes, før det beskadigede område udvikler sig til et stort sikkerhedsproblem.
En støberiingeniørs praktiske syn
Når jeg ser en elefant-fod profil, Jeg spørger ikke bare, “Hvor meget foring er gået tabt?”
Jeg vil gerne vide det hvorfor det skete der.
Var afgiftsbroen? Blev ovnen overophedet? Var foringen forkert sintret? Var det ildfaste uegnet til processen?
Hvis du kun reparerer det slidte område uden at rette årsagen, det samme problem vil komme tilbage.
I støberiarbejde, foringsslid er ofte en registrering af, hvordan ovnen har været drevet.
Læs den optegnelse omhyggeligt, og du kan ofte forhindre den næste fejl, før den sker.
16. Konklusion
Støbeproblemer med elektriske ovne løses sjældent ved at ændre én parameter isoleret.
En stabil støbeproces kræver kontrol af hele kæden:
Ladningsmaterialer → Ovndrift → Smeltekemi → Temperatur → Slagge- og gaskontrol → Behandling/podning → Hældning → Størkning → Inspektion
Den vigtigste praktiske lektie er det smeltekvalitet skabes før hældning.
Af denne grund, et moderne støberi bør ikke stole på operatørerfaring alene.
Spektrometrisk analyse, ilt/nitrogen måling, metallografi, termisk analyse, Ndt, energiovervågning, og ildfast inspektion forvandler ovnstyring fra erfaringsbaseret fejlfinding til målbar procesteknik.
Målet er ikke blot at producere smeltet jern.
Målet er at producere rent, kemisk stabil, termisk styret metal, der størkner til den specificerede mikrostruktur og konsekvent producerer støbegods, der opfylder dimensionerne, mekanisk, bearbejdning, og servicekrav.

