

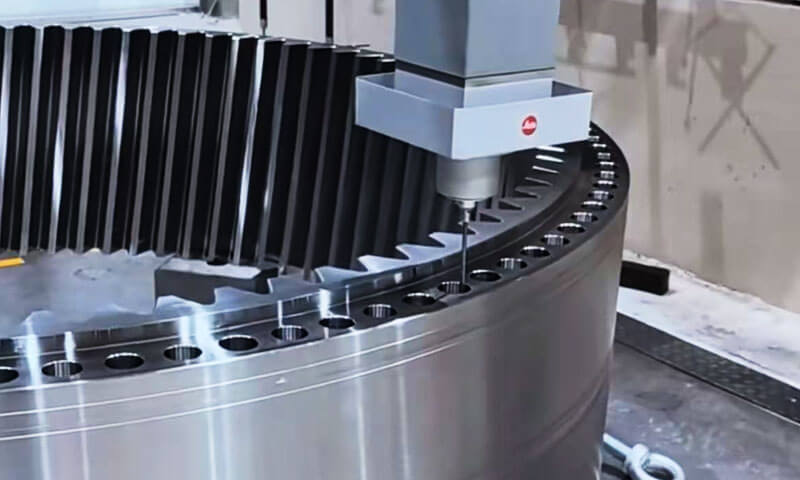
Gennem mine mere end 30 år har jeg arbejdet på butiksgulvet og vejledt procesingeniører, Jeg har set for mange nye behandlere behandle bearbejdningspræcision som intet andet end "passer delen inden for tolerancebåndet."
De ser på en dimension på et print, tjek det med en skydelære, og kald det godt. Men præcision stikker langt dybere end som så.
Fra de nominelle værdier på tegningen til chipsene, der kommer af værktøjet, præcision er et flerlagssystem til dimensionskontrol, form integritet, og positionsjustering - og at få ethvert lag forkert vil afspore en hel samling.
Tilsvarende, overfladekvalitet afvises ofte som "bare kosmetisk." Jeg kan ikke tælle, hvor mange gange jeg har hørt "det er inde i maskinen, ingen ser det" - kun for at se disse dele blive slidt 5 gange hurtigere eller revne for tidligt på grund af overflade-initieret træthed.
Denne guide opdeler bearbejdningspræcision i dens tre kernedimensioner, gennemgår de fem praktiske metoder, vi bruger på gulvet til at ramme dimensionelle mål, og forklarer de fire måder, hvorpå overfladekvalitet direkte bestemmer komponentens levetid.
Dette er ikke lærebogsteori - det er de lektier, vi lærte en skrottet batch og en mislykket feltforsøg ad gangen.
1. De tre dimensioner af bearbejdningspræcision
Hver tolerance på en plan falder ind under en af tre kategorier: Dimensionel nøjagtighed, formulars nøjagtighed, og positionsnøjagtighed.
Nye ingeniører fikserer ofte dimensionelle tal og ignorerer de to andre - hvilket er præcis sådan, du ender med dele, der "måler rigtigt", men som ikke virker.
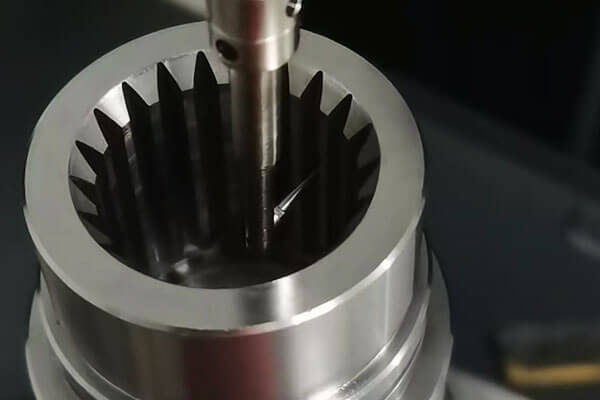
Dimensionel nøjagtighed
Dimensionsnøjagtighed beskriver, hvor tæt en enkelt funktions faktiske størrelse er på dens ideelle nominelle værdi - tænk på boringsdiameter, skaft længde, eller spaltebredde.
Det er den mest intuitive og mest almindeligt målte dimension af præcision, men det er også den hyppigst misfortolkede.
Her er den første butiksregel, de fleste nye mennesker savner: den nominelle dimension på tegningen er centrum af tolerancebåndet, ikke den øvre eller nedre grænse.
Hvis du indstiller dit værktøjs offset lige ved den øvre grænse bare for at "sørge for, at det passer,” du er allerede halvvejs til ude af tolerance, så snart dit værktøj begynder at blive slidt.
Vi målretter altid den nominelle værdi på første snit, og efterlad lige margen på begge sider for slid.
Det lyder grundlæggende, men jeg har set hele partier skrottet, fordi en operatør opstillede ved tolerancekanten.
Formnøjagtighed
Formnøjagtighed beskriver, hvor sand en funktion er i forhold til dens tilsigtede geometriske form.
Lige, fladhed, cirkularitet, Cylindricitet, og linjeprofiltolerance falder alle ind under denne kategori. I klare vendinger: er skaftet faktisk rundt? Er bordpladen faktisk flad?
Dette er den tavse dræber af montageydelse. Jeg havde engang en omgang 4140 stålskafter, der bestod alle dimensionelle diameterkontrol af bogen.
Men da vi pressede lejer på dem, de sang og vibrerede så slemt, at vi måtte skrotte hele løbeturen.
Problemet? Dårlig cylindricitet - skaftet var lidt ovalt, kun af 0.03 mm, men nok til at belaste lejet ujævnt. Dimensionsnumre alle bestået; formularnøjagtigheden mislykkedes.
Positionel nøjagtighed
Positionsnøjagtighed beskriver det geometriske forhold mellem funktioner: parallelitet mellem to ansigter, vinkelret mellem en boring og en monteringsflade, koncentricitet mellem to boringer, eller hulmønsterposition på et hus.
Dette er den dyreste form for præcisionsfejl. Hvis hulmønsteret på et gearkassehus forskydes pr 0.1 mm, akslerne binder, gearene slides for tidligt, og hele enheden fejler tidligt.
Du kan ikke rette positionsfejl ved at slibe eller rive - det er indbygget i opsætningen.
Det uskrevne butiksgulvshierarki
Der er en gammel prioritetsregel, vi lever efter, tjent gennem årtiers kasserede dele og midnatsomarbejde: Form tolerance > Positionel tolerance > Dimensionel tolerance
De fleste mennesker antager, at dimensionstolerancen er den strammeste, men det er det ikke. Formen er grundlaget. Hvis din overflade ikke er flad, du kan ikke måle parallelitet nøjagtigt.
Hvis din boring ikke er rund, din diametermåling er meningsløs. Dette hierarki er ikke hentet fra en standardhåndbog - det blev lært på den hårde måde.
2. Fem praktiske metoder til at opnå dimensionel nøjagtighed
At ramme dine dimensionelle mål er ikke magi - det handler om at vælge den rigtige metode til volumen, tolerance, og geometri.
Vi bruger fem kernemetoder på gulvet, hver med sin egen personlighed, styrker, og faldgruber.
Klip-og-prøv metode
Den klassiske old-school metode: tage et let snit, måle resultatet, juster dit værktøjs offset, og gentag. Du sniger dig gradvist op på den endelige størrelse, aldrig skære for dybt i én gang.
- Bedst til: Engangsdele, prototyper, små batchjobs, og meget snævre tolerancer
- Virkelighed på butiksgulvet: Langsom, men uovertruffen for fleksibilitet. Dette er den første færdighed, jeg gør hver lærling til at mestre, og det tager godt seks måneder at blive rigtig god til det.
Du udvikler en fornemmelse for, hvor meget værktøjet vil afbøje, hvor meget varme vil få delen til at vokse, og hvordan man læser et mikrometer, som om det er et andet sprog. - Fangst: Det virker kun, hvis din operatør ved, hvad de laver. En dårlig offset på et finish cut ødelægger delen.
Opsætningsjusteringsmetode
Du indstiller din værktøjsposition og arbejder offset én gang, kør derefter en hel batch fra den samme opsætning.
- Bedst til: Mellemstore og store produktionspartier, konsekvente gentagelsesdele
- Fordele: Stabil nøjagtighed, høj effektivitet, ensartet del til del kvalitet. Dette er masseproduktionens arbejdshest.
- Kritisk regel: Inspicer og valider altid det første stykke fuldt ud, før du kører batchen.
jeg har set 500 dele skrottet på en time, fordi nogen sprunget over inspektionen af første stykke, og værktøjets offset var 0.2 mm af.
Værktøjsmetode i størrelse
Du bruger et værktøj af en fast, kalibreret størrelse — øvelser, reamers, brokker, og boremaskiner fungerer alle på denne måde. Hulstørrelsen er værktøjsstørrelsen, mere eller mindre.
- Bedst til: Standard hulstørrelser, splines, og interne profiler
- Fordele: Enkel, konsekvent, ingen kompleks offsetstyring.
- Fangst: Værktøjsslid er den tavse dræber. En river, der er båret af 0.02 mm vil stille og roligt drive hvert hul hen over løbet, og du vil ikke bemærke det, før du måler. Du skal spore værktøjets levetid og udskifte efter tidsplanen, ikke på fiasko.
Automatisk & CNC kontrolmetode
CNC og automatiske kontrolsystemer bager i det væsentlige operatørens erfaring ind i programmet.
Maskinen måler, kompenserer for værktøjsslid, og trækkes automatisk tilbage, med præcis koordinatkontrol over værktøjsbanen.
- Bedst til: Kompleks geometri, medium til høj volumen, konsekvent repeterbarhed
- Fordele: Langt højere effektivitet og konsistens end manuelle metoder. Komplekse konturer og 3D-overflader, som ville være umulige i hånden, er rutine på en CNC-fræser.
- Hård sandhed: Skrald ind, skrald ud. Hvis programmet er forkert, maskinen vil bare begå fejlen hurtigere og mere konsekvent end et menneske.
Jeg har set dyrere nedbrud fra dårlig kode end fra dårlig operatørvurdering.
Sammenligning af dimensionskontrolmetoder
| Metode | Bedste volumenområde | Typisk dimensionsnøjagtighed | Produktionseffektivitet | Færdighedskrav | Primær risiko |
| Klip-og-Prøv | 1 – 10 stykker | ±0,005 – ±0,02 mm | Meget lav | Meget høj (6+ måneder at mestre) | Menneskelig fejl ved final cut |
| Justering af opsætning | 20 – 500+ stykker | ±0,01 – ±0,05 mm | Høj | Moderat | Opsætningsfejl i første stykke forårsager batchskrot |
| Værktøj i størrelse | 10 – 1000+ stykker | ±0,01 – ±0,03 mm | Medium-Høj | Lav | Gradvis afdrift af værktøjsslid |
| Automatisk & CNC kontrolmetode | 5 – 10,000+ stykker | ±0,005 – ±0,02 mm | Meget høj | Høj (programmeringsevne) | Programfejl forårsager hurtig, konsekvente defekter |
Bonus: Form & Metoder til positionsnøjagtighed
For formnøjagtighed, vi er afhængige af tre kernetilgange:
- Stigenerering: Præcisionsværktøjsbaneinterpolation på CNC-maskiner skaber nøjagtige friformsprofiler
- Formværktøj: Formværktøjer skærer hele profilen i én gang for at opnå ensartede tværsnit
- Generering af processer: Drejer, slibning, og honing genererer runde former gennem kontrolleret relativ bevægelse
For positionsnøjagtighed, den gyldne regel er ikke til forhandling: bearbejde alle positionskritiske funktioner i en enkelt opsætning.
Hver gang du løsner og fastgør delen igen, du introducerer tilpasningsfejl. Hvis du kan bore alle hullerne i en fastspænding, gør det.
3. Overfladekvalitet: Den skjulte driver for komponentens levetid
Så du har ramt alle dine dimensioner, din form er god, dine positioner er døde. Er du færdig? Ikke engang tæt på.
Det tynde toplag af metal - overfladen - vil gøre eller bryde delens levetid. Der er fire måder, hvorpå overfladekvalitet direkte påvirker ydeevnen, og de fleste nye ingeniører kender kun én af dem.
Slidstyrke
Uanset hvor glatte to parrende overflader ser ud, på mikroniveau rører de kun ved toppen af overfladeruhedsprofilen.
Højere ruhed betyder færre, højere kontaktpunkter, hurtigere første slid, og længere indbrudstid.
Det er netop derfor, at nye motorer har en indkøringsperiode: du slider ned på de mikroskopiske toppe, så overfladerne parrer sig fuldt ud og går i stabilt slid.
Til tunge belastninger, overfladekvalitet er forskellen mellem 10,000 timers service og 1,000 timer. Jeg har set tunge gearsæt holde 3x længere bare ved at droppe overfladeruheden fra Ra 3.2 til Ra 0.8.
Træthedsstyrke
Under cyklisk belastning, hvert lille værktøjsmærke, kradse, og bearbejdningsryg er en spændingsstigning. Træthedsrevner starter næsten altid ved overfladen, ved roden af en ruhedstop.
Her er den kontraintuitive del: kompressionsrestspænding ved overfladen er en god ting.
Det ophæver en del af den cykliske trækbelastning, gør revner sværere at initiere og udbrede.
Processer som shot peening, rulle polering, og kold efterbehandling er alle designet til bevidst at indbygge et lag af trykoverfladespænding.
Folk tror, at de bare "udjævner overfladen" - de forspænder den faktisk for at holde længere.
Korrosionsmodstand
Jo glattere overflade, jo færre sprækker og dale er der for fugt, forurenende stoffer, og ætsende kemikalier til at indsamle. Grubetæring starter i dalene med overfladeruhed.
Slip Ra-værdien, og du forlænger korrosionslevetiden dramatisk. Til dele, der arbejder i fugtigt, saltet, eller sure miljøer, en god overfladefinish kan tilføje mange års levetid uden andre designændringer.
Til marine komponenter, flytter fra Ra 6.3 til Ra 1.6 kan fordoble korrosionslevetiden.
Passe & Monteringsstabilitet
Dette er den mest oversete effekt. To dele med samme nominelle interferenspasning kan opføre sig helt anderledes, hvis deres overfladeruhed er forskellig.
Højere ruhed betyder, at toppene knuses ved montering, giver dig mindre effektiv faktisk interferens.
Værre: resterende stress fra bearbejdning kan slappe af over tid, får dimensionerne til at ændre sig lidt. Jeg havde engang et parti præcisionsbøsninger, der bestod hver inspektion lige efter bearbejdning.
Vi pakkede dem ind, læg dem på lageret i to uger, og da vi gik for at samle dem, halvdelen af dem ville ikke passe.
Intern reststress var afslappet, og størrelserne havde ændret sig lige nok til at smide pasformen af. Spring aldrig over stressaflastning for præcisionspasningsdele.
4. Det større billede: Præcision og kvalitet er systemindikatorer
Her er den største lektie, jeg har lært 30 år: bearbejdningspræcision og overfladekvalitet er ikke isoleret, uafhængige målinger. De er det synlige output af hele produktionssystemet.
Maskinstivhed, Værktøjsslitage, skærevarme, indre restspænding, spindel vibration, fastgørelsesnøjagtighed - hver enkelt faktor i processen viser sig i den sidste del.
Hvis du jagter konsekvent præcision, du kan ikke bare "prøve hårdere" ved maskinen. Man skal se på hele systemet.
Forstå disse årsag-og-virkning-forhold - hvordan værktøjsslid viser sig i dimensionsdrift, hvordan skærehastigheden viser sig i overfladefinish, hvordan fikstur viser sig i positionsfejl - er langt mere værdifuldt end at huske tolerancetabeller.
Enhver kan slå en toleranceværdi op. Ingeniøren, der ved, hvorfor tolerancen er der, og hvad der påvirker det, er den, der holder linjen kørende.
Sidste tanke
God bearbejdning handler ikke om at ramme tal på et print. Det handler om at forstå, hvad de tal betyder, hvordan de er skabt, og hvordan de påvirker delen, når den er i brug.
Mestre de tre dimensioner af præcision, respekter kraften i overfladekvalitet, og se hele systemet bag chippen - og du vil løse problemer, før de opstår, ikke efter at partiet er skrottet.

