Ve slévárenské výrobě, je to až příliš běžný a matoucí jev: dvě slévárny vyrábějí přesně stejný odlitek ze stejné slitiny, za použití stejných teplot lití, návrhy vrat, a nabíjet materiály,
přesto jeden neustále dodává díly bez závad, zatímco druhý zápasí s trvalými, opakující se praskání.
Mnoho manažerů sléváren připisuje tuto mezeru dovednostem operátora, surovinová variace, nebo dokonce štěstí.
Ve skutečnosti, rozdíl téměř vždy pramení ze zásadních rozdílů v chování formovacího pískového systému, které jsou pro běžné pozorování neviditelné.
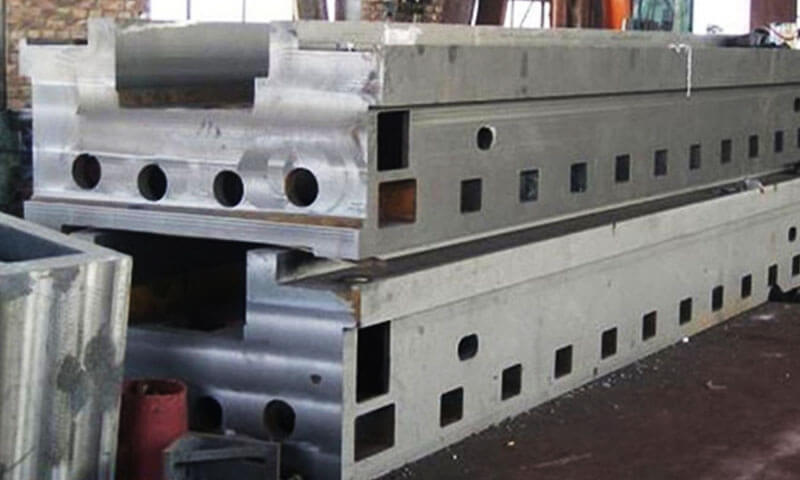
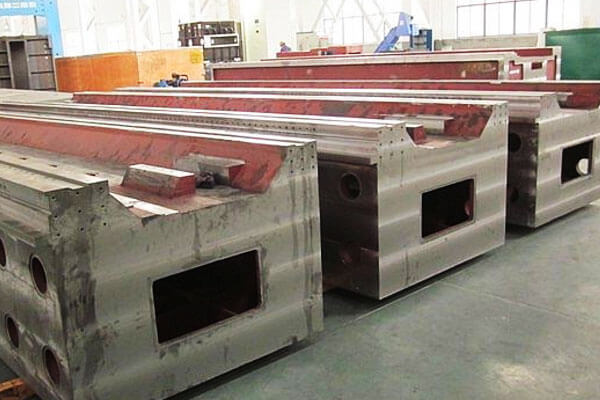
Tento článek zkoumá klasický skutečný průmyslový případ: identický 6metrový odlitek trámu obráběcího stroje vyrobený na obou pryskyřičný písek a cementové samotvrdnoucí pískové formovací linky.
S přesně sladěnými parametry nalévání, Chemické složení, a kvalitu taveniny, proces pryskyřičného písku důsledně produkoval trámy bez prasklin, zatímco linie cementového samotvrdnoucího písku trpěla opakujícími se defekty příčného praskání soustředěnými v tlusté střední části nosníku.
Níže je podrobně analyzováno šest klíčových metalurgických a procesních mechanismů, které stojí za tímto výsledkem, poskytuje praktický technický přehled pro týmy sléváren, které optimalizují procesy odlévání těžké oceli.
1. Proč se stejný šestimetrový obráběcí stroj může chovat odlišně??
Velké lože obráběcího stroje je vynikajícím příkladem odlitku, kde na chování formy nesmírně záleží.
Jeho geometrie často obsahuje:
- Dlouhé celkové rozměry
- Silné a tenké části spojené dohromady
- Žebra a sítě
- Velké nálitky nebo montážní plochy
- Vnitřní dutiny
- Dlouhé vodorovné úseky
- Silně se měnící místní tepelné hmoty
- Velké akumulované smrštění tuhnutím
Jak se kov ochlazuje z kapalného stavu na pokojovou teplotu, uzavírá se.
Odlitek se nemůže volně stahovat, protože jej forma obklopuje, jádra omezují vnitřní pohyb, a různé části odlitku chladnou a tuhnou různou rychlostí.
To vytváří konkurenci mezi dvěma silami:
Kontrakce odlitku versus odolnost formy vůči tomuto smršťování
Pokud se forma může ve vhodné fázi deformovat nebo zhroutit, část kontrakce je kompenzována pohybem formy.
Pokud forma zůstane vysoce tuhá, kontrakce se v kovu stále více přeměňuje na napětí.
na dlouho, relativně štíhlý odlitek obráběcím strojem, to se může stát kritickým.
Základní mechanismus lze zjednodušit jako:
Tepelná kontrakce + strukturální omezení → tahové napětí → místní plastická deformace → iniciace trhlin
Zda se napětí skutečně stane trhlinou, závisí na teplotě, mikrostruktura, geometrie, krmení, zbytkové napětí, a schopnost formy a jader se pohybovat.
To je důvod, proč prosté srovnání teploty lití nebo chemického složení často nestačí.
2. Zbytková pevnost při vysoké teplotě a poddajnost formy
Pro velký nosník obráběcího stroje, jedním z nejdůležitějších rozdílů mezi pískem pojeným pryskyřicí a samotvrdnoucím pískem pojeným cementem je, jak forma mechanicky reaguje, když její teplota stoupá a odlitek začíná tuhnout a smršťovat se.
Toto rozlišení je důležitější než samotné srovnání pevnosti formy při pokojové teplotě.
Forma může být výjimečně pevná během formování a manipulace, přesto se může stát problematickou, pokud zůstane příliš tuhá během období, kdy se odlitek potřebuje volně stahovat.
Dvě vlastnosti by se proto měly posuzovat společně:
Zbytková pevnost při vysokých teplotách — jakou pevnost si forma uchová po zahřátí roztaveným kovem.
Poddajnost formy nebo skládací schopnost — jak snadno se může forma deformovat nebo ztratit odpor, když se stahující odlitek pokusí pohnout.
Pro šestimetrový nosník obráběcího stroje, interakce mezi těmito vlastnostmi a kontrakcí odlitku může silně ovlivnit vývoj tepelného napětí a namáhání při roztržení za tepla.
Cementový samotvrdnoucí písek: Vysoká zbytková pevnost a větší omezení
Cementem pojený samotvrdnoucí písek vyvíjí pevnost prostřednictvím systému cementového pojiva a je schopen vyrábět tuhé formy s dobrou rozměrovou stabilitou.
Za podmínek lití, však, forma neztrácí nezbytně svou mechanickou odolnost tak rychle jako organicky vázaný systém.
Jak ocelový odlitek chladne, podstoupí tuhnutí kontrakci následovanou tepelnou kontrakcí. Forma a jádra stojí proti části tohoto pohybu.
Kde forma zůstává vysoce tuhá, větší část požadované kontrakce odlitku se přemění na mechanické napětí a napětí.
Pro dlouhý nosník obráběcího stroje, účinek je spíše kumulativní než čistě lokální.
Šestimetrový odlitek může zaznamenat znatelné celkové tepelné smrštění, zatímco žebra, šéfové, jádra, a tlusté části mohou vytvářet další místní omezení.
Pokud forma dostatečně nepovoluje, výsledné napětí se může koncentrovat v geometricky citlivých oblastech.
Mechanismus lze koncepčně znázornit jako:
Kontrakce odlitku → odolnost formy → omezená deformace → tahové napětí → akumulace lokální deformace → iniciace trhlin
Je to důležité, však, nepovažovat zbytkovou pevnost formy za jedinou příčinu praskání.
Skutečné riziko trhlin také závisí na slitině, rozsah tuhnutí, geometrie řezu, podmínky krmení, rozložení teploty, jádrové omezení, a mechanické vlastnosti kovu při příslušné teplotě.
Tedy, technický problém s vysoce tuhou cementem spojenou formou nespočívá pouze v tom, že je „příliš pevná“.
Problém je v tom, že jeho odolnost vůči smršťování odlitku může zůstat významná během kritické fáze tepelné historie odlitku.
Pryskyřičný písek: Progresivní ztráta pevnosti vazby a zlepšená výtěžnost
Formovací systémy pojené pryskyřicí používají organická pojiva, jejichž tepelné chování se zásadně liší od cementových systémů.
Při vystavení teplu z roztavené oceli, organické pojivo podléhá tepelné degradaci, s měknutím a progresivní ztrátou pevnosti spojení s rostoucí teplotou.
Tato změna je zvláště důležitá u velkých odlitků, protože forma může přejít ze silné podpory během plnění a manipulace do méně omezujících podmínek během pozdějšího chlazení..
Jak casting smlouvy, písek může postupně ztrácet svou schopnost odolávat pohybu.
Spíše než udržování vysoce tuhé skořepiny kolem odlitku během procesu chlazení, forma se může stát poddajnější, jak se pojivo degraduje.
Koncepční mechanismus je:
Kontrakce odlitku → degradace pojiva → snížená pevnost písku → pohyb formy/kolaps → nižší mechanické omezení
To může být výhodné pro velké, geometricky komplikované odlitky, protože část tepelného smrštění odlitku je přizpůsobena deformaci formy, místo aby byla zcela převedena na napětí v kovu.
Však, pryskyřičný písek by neměl být při vysoké teplotě popisován jako zcela „měkký“ nebo „bez pnutí“..
Různé systémy pryskyřic, koncentrace pojiva, teploty písku, nátěrové systémy, hustoty plísní, a teplotní historie vytváří různé křivky zbytkové pevnosti.
Relevantní charakteristikou je rychlost a teplotní závislost ztráty pevnosti, nejen to, zda forma obsahuje pryskyřici.
3. Tepelná roztažnost formy a tepelná interakce s odlitkem
Zadržování formy je pouze jednou částí tepelně-mechanické interakce mezi formou a velkým odlitkem.
Forma samotná prochází tepelnou roztažností a deformací poté, co roztavený kov vstoupí do dutiny, a tato rozměrová změna může změnit velikost a směr omezení působícího na stahující se odlitek.
Pro šestimetrový nosník obráběcího stroje, tento účinek by neměl být uvažován nezávisle na kontrakci odlitku.
Odlitek se současně ochlazuje a pokouší se smršťovat, zatímco se okolní forma zahřívá a prochází vlastní tepelnou odezvou.
Výsledný stav napětí se tedy řídí podle relativní pohyb odlitku a formy, nikoli koeficientem tepelné roztažnosti obou materiálů samostatně.
Cementem pojený písek: Silnější tepelná interakce s odlitkem
Cementem pojený samotvrdnoucí písek obsahuje fázi kameniva a systém cementového pojiva, a jeho rozměrová odezva při ohřevu závisí na mineralogii kameniva, formulace pojiva, vlhkostní stav, hustota plísní, a tepelnou historii.
Pro formovací písek bohatý na oxid křemičitý, tepelná roztažnost kameniva se stává zvláště relevantní, když je forma zahřívána roztavenou ocelí.
Forma nezůstane po nalití pouze geometricky nezměněna; jednotlivé částice písku a okolní spojená struktura podléhají tepelné roztažnosti a dalším vysokoteplotním změnám.
Ve stejnou dobu, ocelový odlitek začíná tuhnout a následně se smršťovat.
To vytváří problém relativního posunutí:
Vyhřívaný pohyb formy + kontrakce odlévání + omezená poddajnost formy → zvýšená mezifázová vazba
Pokud forma zůstane dostatečně tuhá, jeho tepelný pohyb může lokálně působit proti smršťování odlitku.
Výsledná interakce může zvýšit napětí v tahu ve zranitelných oblastech, zejména tam, kde geometrie odlitku již vyžaduje diferenciální kontrakci.
Pro šestimetrový nosník obráběcího stroje, efekt se může stát důležitým kolem:
- Přechody tlustých do tenkých sekcí
- Průsečíky žeber
- Velcí šéfové
- Dutiny s jádrem
- Dlouhé omezené úseky
- Geometrické diskontinuity
Klíčovým bodem je, že forma nemusí vyvíjet jednoduchou stejnoměrnou „stlačovací sílu“ na odlitek pro tepelnou roztažnost hmoty..
Diferenciální expanze a vázaná deformace jsou dostatečné pro úpravu stavu napětí.
Pryskyřičný písek: Rozdílná tepelná odezva a progresivní degradace pojiva
Písek pojený pryskyřicí také podléhá tepelné roztažnosti, zejména při použití křemičitého kameniva.
Proto, bylo by technicky nepřesné popisovat pryskyřičný písek jako s „zanedbatelnou tepelnou roztažností“ jednoduše proto, že používá organické pojivo.
Důležitějším rozdílem je kombinovaná tepelná odezva systému kameniva a pojiva.
Jak teplota formy stoupá, organická pryskyřice postupně měkne, rozkládá se, a ztrácí pevnost spojení.
Vázaný písek se následně může stát méně mechanicky tuhým během stejné doby, ve které odlitek prochází významnou tepelnou kontrakcí.
To vytváří jinou interakci:
Odlévací kontrakce + progresivní poddajnost formy → snížený přenos tepelného pohybu do licího napětí
Forma se stále zahřívá a roztahuje, ale jeho schopnost přenášet tuto rozměrovou změnu jako pevné mechanické omezení se může s tím, jak se pojivo rozkládá, snižovat.
Toto rozlišení je zvláště důležité při porovnávání systémů pojených pryskyřicí a cementem. Relevantní otázka není jednoduchá:
Která forma má nižší koeficient tepelné roztažnosti?
To je:
Kolik z tepelného pohybu formy se skutečně přenáší na odlitek, když je odlitek mechanicky zranitelný?
To je mnohem užitečnější technické kritérium.
Typ kameniva může být důležitější než typ pojiva
Dalším důležitým aspektem je, že tepelná roztažnost je silně ovlivněna agregát.
Křemičitý písek, zirkon, chromit, a další žáruvzdorné agregáty mají odlišné charakteristiky tepelné roztažnosti.
V důsledku toho, dvě formy používající různá pojiva mohou stále vykazovat podobný tepelný pohyb, pokud používají stejné kamenivo, zatímco dvě formy používající stejný pryskyřičný systém se mohou chovat odlišně, pokud se liší zrnitost jejich kameniva nebo písku.
To znamená, že smysluplné srovnání procesů by mělo rozlišovat mezi:
Chování pojiva + agregované chování + hustota plísní + teplotní historie
spíše než připisovat veškeré tepelné chování samotnému pojivu.
Například, písek bohatý na křemen vykazuje charakteristickou tepelnou roztažnost spojenou s jeho chováním při přeměně minerálů.
Výsledný pohyb formy závisí na celkové struktuře formy a podmínkách ohřevu, nejen na jediném publikovaném koeficientu roztažnosti.
4. Vývoj vlhkosti a plynu: Proč je obsah vody v cementem pojených systémech důležitý
Vlhkost je jedním z klíčových rozdílů mezi cementem pojeným samotvrdnoucím pískem a pískem pojeným pryskyřicí, ale jeho vliv na velké ocelové odlitky je složitější, než když se jednoduše řekne, že „voda způsobuje praskliny“.
Důležitou otázkou je interakce mezi zbytkovou vlhkostí, tvorba plynu, propustnost plísní, teplota kovu, teplota formy, a tepelný a mechanický stav odlitku během plnění a předčasného tuhnutí.
Pro šestimetrový nosník obráběcího stroje, forma představuje velmi velký povrch obklopující odlitek z vysokoteplotní oceli.
Veškerá vlhkost nebo produkty rozkladu pojiva vznikající na rozhraní formy a kovu musí být transportovány formou.
Pokud vývoj plynu překročí schopnost formy odvětrávat, výsledný tlak a mezifázové reakce mohou přispívat k defektům a mohou komplikovat tepelnou historii odlitku.
Zásadní rozdíl je v tom, že cementem pojené systémy obsahují vodu jako součást mechanismu vytvrzování, zatímco systémy pojené pryskyřicí se nespoléhají na hydrataci cementu.
Však, pryskyřičný písek neobsahuje plyn: jeho organické pojivo se může při vystavení roztavenému kovu tepelně rozkládat a vytvářet plynné produkty.
Cementový samotvrdnoucí písek: Voda, Generování páry, a Tlak plynu
Cementem pojený samotvrdnoucí písek používá vodu jako podstatnou složku procesu tuhnutí.
V závislosti na cementovém systému, agregát, podmínky vytvrzování, okolní vlhkost, doba skladování, a tloušťku formy, určitá vlhkost může zůstat fyzicky přítomná ve formě, zatímco je do struktury hydratovaného pojiva zabudována další voda.
Když roztavená ocel vstupuje do dutiny, povrch formy je vystaven extrémnímu tepelnému zatížení. Jakákoli volná nebo fyzicky dostupná vlhkost v blízkosti horké plochy se může rychle odpařit, vytváření páry.
To vytváří potenciální sekvenci:
Zbytková vlhkost → rychlý ohřev → tvorba páry → transport plynu → místní tlakové/proudové účinky
Pokud je rychlost tvorby plynu vysoká a propustnost nedostatečná, plyn se může hromadit v blízkosti rozhraní formy a kovu. To může přispívat k defektům jako např:
- Pórovitost plynu
- Výfukové dírky
- Povrchové rány
- Pinholes
- Žilkování nebo vady související s povrchem, v závislosti na systému formy
- Pronikání kovů nebo eroze plísní v nepříznivých podmínkách
Stupeň rizika silně závisí na propustnosti formy a systému odvětrávání.
Správně vysušená nebo vytvrzená forma s dostatečnou propustností může účinně uvolňovat plyn, zatímco plíseň bohatá na vlhkost nebo špatně odvětrávaná forma může způsobit podstatně závažnější problémy.
Pára přímo způsobuje tepelné trhliny?
Tento bod vyžaduje zvláštní péči.
Je lákavé popsat odpařování vlhkosti jako přímé „výbuch páry → povrchové kalení → tepelné trhliny“ mechanismus. Ve většině velkých ocelových odlitků, to vysvětlení je příliš jednoduché.
Forma rychle absorbuje teplo z roztavené oceli a na kovovém povrchu se přirozeně vyvíjí teplotní gradient.
Odpařování vlhkosti může změnit místní přenos tepla, tlak plynu, a povrchové podmínky, ale neznamená to automaticky, že ocelový povrch je okamžitě „uhašen“ v metalurgickém smyslu.
Zda dojde k praskání, závisí na kombinovaných účincích:
Tepelný gradient + Chování tuhnutí + omezení plísní + tažnost za tepla + lokální geometrie + vývoj stresu
Proto, vlhkost by měla být považována za potenciální přispěvatel k tepelným a odlitkovým vadám, není považováno za univerzální samostatnou příčinu praskání.
Pro šestimetrový nosník obráběcího stroje, toto rozlišení je důležité, protože trhlina přisuzovaná nesprávně „zhášení párou“ může ve skutečnosti pocházet z kombinace omezení plísní, náchylnost k roztržení za tepla, rozdíly v tloušťce průřezu, a nedostatečné krmení.
Pryskyřičný písek: Žádná hydratace, ale rozklad pojiva stále produkuje plyn
Písek pojený pryskyřicí netvrdne hydratací cementu. Jeho organické pojivo podléhá chemickému vytvrzování a následně se rozkládá, když je vystaveno tepelnému zatížení generovanému roztavenou ocelí.
V důsledku toho, správně připravená pryskyřičná forma může obsahovat relativně málo volné vody ve srovnání se systémem pojeným cementem, podstatné snížení specifického problému tvorby páry ze zbytkové formovací vlhkosti.
Však, bylo by nesprávné říci:
"Pryskyřičný písek neprodukuje žádný plyn."
Pojiva z organických pryskyřic mohou během lití vytvářet řadu plynných produktů rozkladu.
Pokud je přidávání pojiva nadměrné nebo je propustnost špatná, tyto plyny mohou stále způsobovat vady odlitku.
Relevantní inženýrský vztah tedy je:
Obsah pojiva + Tepelný rozklad + propustnost + odvzdušňování = chování při lití související s plynem
To je důvod, proč nižší vlhkost automaticky neznamená nižší celkovou tvorbu plynu.
5. Rychlost chlazení a teplotní gradient: Skrytý řidič za praskáním velkých odlitků
Pro šestimetrový odlitek obráběcím strojem, chlazení není jen konečná fáze po ztuhnutí.
Jde o kontinuální termomechanický proces, při kterém dochází ke změnám teplot, fázová transformace, kontrakce, omezení plísní, a místní geometrie se vzájemně ovlivňují.
Výsledný stav napětí může určit, zda odlitek zůstane neporušený nebo zda se u něj objeví horké trhliny, chladící trhliny, nebo zkreslení.
Důležitý rozdíl mezi pískem pojeným pryskyřicí a cementem pojeným samotvrdnoucím pískem tedy nespočívá v tom, že jeden systém automaticky „chladne rychle“ a druhý „ochlazuje pomalu“.
Skutečné chování chlazení závisí na typu agregátu, hustota plísní, obsah pojiva, tloušťka formy, konfigurace jádra, odlévací modul, a podmínky tepelného kontaktu.
Co se mezi pískovými systémy výrazně mění, je kombinace chování při přenosu tepla a, důležitější je, jak forma nadále zadržuje odlitek při poklesu teploty.
Pro velký nosník obráběcího stroje, tato interakce se stává zvláště důležitou, protože odlitek může obsahovat dlouhé tenké stěny, těžká žebra, tlustí šéfové, a lokálně masivní úseky, které se ochlazují podstatně odlišnými rychlostmi.
Cementem pojený písek: Prodloužená tepelná a mechanická interakce
Silná cementem spojená forma může poskytnout značnou tepelnou izolaci a může si zachovat významnou mechanickou pevnost během značné části chladícího cyklu odlitku..
Přesná doba chlazení se značně liší podle velikosti licí sekce a konstrukce formy, takže pevné hodnoty jako „12–24 hodin“ by neměly být považovány za univerzální.
Důležitějším problémem je, že odlitek se nadále smršťuje, zatímco forma může stále poskytovat smysluplné mechanické omezení.
Těžká střední část zůstává horká déle než tenký pás nebo okraj. Jak se okolní tenčí sekce stávají mechanicky pevnějšími a méně schopné vyrovnat se s namáháním, teplejší část se dále tepelně vyvíjí. To vytváří diferenciální kontrakci.
Výsledný stres může být konceptualizován jako:
Diferenciální chlazení → diferenciální kontrakce → omezení formy/jádra → akumulace tahového napětí
Pokud místní napětí v tahu překročí dostupnou tažnost materiálu při dané teplotě, může iniciovat horká trhlina nebo prasklina.
Pro dlouhé odlévání obráběcím strojem, riziko je umocněno celkovou délkou odlitku. Dokonce i relativně malá kontrakční napětí mohou odpovídat podstatnému absolutnímu posunutí přes několik metrů.
Pryskyřičný písek: Tepelná odezva a dřívější ztráta omezení
Písek pojený pryskyřicí má také značný tepelný odpor, zejména při použití křemičitého kameniva, takže by bylo technicky nepřesné tvrdit, že pryskyřičný písek ze své podstaty poskytuje dramaticky vyšší rychlost chlazení při každé aplikaci.
Jeho důležitější vlastností je teplotně závislá degradace organického pojiva.
Jak se forma zahřívá, pryskyřice postupně ztrácí pevnost spojení. V důsledku toho, forma se může stát stále poddajnější, zatímco odlitek vstupuje do fáze smršťování.
To vytváří potenciálně příznivou sekvenci:
Odlitek se ochlazuje a smršťuje → pryskyřičná vazba ztrácí pevnost → forma se stává poddajnější → kontrakce se přizpůsobuje → snižuje se pevnost
Snížení omezení plísně může být důležitější než samotná absolutní rychlost chlazení.
Jinými slovy, pryskyřičná forma nemusí nutně zabránit pnutí tím, že odlitek rychle ochladí. Místo toho může snížit trvání a rozsah mechanicky účinného omezení během pozdějších fází ochlazování.
6. Mikrotrhliny vyvolané vytvrzováním plísní a odstraňováním
Stav formy před litím je další proměnná, která je často přehlížena při zkoumání praskání u velkých odlitků.
Forma nezačne svou interakci s odlitkem v okamžiku, kdy roztavená ocel vstupuje do dutiny.
To již prošlo mícháním, Vyléčení, svlékání, zacházení, shromáždění, instalace jádra, skladování, a přeprava.
Poškození během těchto fází může ovlivnit kvalitu povrchu formy a rozměrovou stabilitu dutiny.
Však, je důležité rozlišovat mezi mikropraskáním formy a praskáním kovového odlitku.
Viditelná nebo mikroskopická vada pískové formy se automaticky nestává kovovou trhlinou. Jeho účinek závisí na tom, kde se vyskytuje a zda mění pronikání kovu, geometrie povrchu, nebo koncentrace stresu.
Cementem pojený písek: Citlivost vytvrzování a manipulace
Cementem pojené samotvrdnoucí formy spoléhají na řízené reakce vytvrzování, aby se vyvinula jejich konečná pevnost.
Pro velmi velké formy, rovnoměrné vytvrzení může být obtížnější, protože tl, distribuce vlhkosti, okolní podmínky, a místní koncentrace pojiva se může lišit.
Mezi potenciální problémy patří:
- Nerovnoměrné vytvrzování
- Lokální variace síly
- Drobivost povrchu
- Manipulace s poškozením
- Praskání na ostrých rysech formy
- Rozměrové změny během skladování
Pokud dojde k poškození povrchu formy během odstraňování nebo přepravy, roztavený kov může proniknout nebo reprodukovat poškozenou oblast.
Drsný, zlomený, nebo lokálně erodovaný povrch formy pak může vytvářet geometrickou diskontinuitu v odlitku.
Ve vysoce namáhané oblasti, taková diskontinuita může působit jako a lokální koncentrátor stresu.
To je technicky přesnější než předpokládat, že každá mikrotrhlinka v písku se automaticky stane kovovou trhlinou.
Pryskyřičný písek: Rychlé vytvrzování, ale na řízení procesu stále záleží
Systémy pojené pryskyřicí obecně vyvíjejí manipulační pevnost relativně rychle, v závislosti na pojivu a katalytickém systému. To může zjednodušit odstraňování vzorů, montáž formy, a výrobní logistiky.
Však, rychlé vytvrzení nevylučuje možnost poškození plísní.
Nadměrný katalyzátor, nesprávné dávkování pryskyřice, špatné míchání, nadměrná teplota písku, nebo může vzniknout nerovnoměrné vytvrzení:
- Křehké povrchy forem
- Lokální variace síly
- Rozměrová nestabilita
- Předčasná reakce pojiva
- Poškození plísní při manipulaci
Jinými slovy, pryskyřičný písek není ze své podstaty imunní vůči defektům formy před litím. Jeho výhoda spočívá ve schopnosti rychle vyvinout požadovanou sílu při zachování kontrolovaného procesního okna.
Co se stane, když se poškozený povrch formy setká s roztaveným kovem?
Předpokládejme, že stěna místní formy obsahuje malou trhlinu nebo poškozenou oblast.
Je možných několik výsledků.
Kov může vadu reprodukovat pouze jako povrchovou nepravidelnost povrchu.
Může také proniknout otvorem, vytvoření ploutve nebo lokalizovaného kovového výstupku. V těžších případech, pohyb formy nebo eroze může změnit geometrii odlitku.
Zda se výsledný prvek stane strukturálně důležitým, závisí na:
- Hloubka defektu
- Orientace defektu
- Geometrie odlévání
- Lokální stresový stav
- Přídavek na obrábění
- Tažnost materiálu
- Povrchová úprava
Proto, na vadu plísně se nejlépe pohlíží jako na a potenciální místo iniciace nebo geometrická nedokonalost, spíše než jako automatický zdroj praskání.
7. Shakeout Collapsibility a Sekundární Stress Cracking
Proces odlévání nekončí, když kov dosáhne pokojové teploty. Shakeout je další mechanická událost, která může ovlivnit konečnou integritu velkého odlitku.
Pro šestimetrový nosník obráběcího stroje, tato fáze si zaslouží zvláštní pozornost, protože odlitek může stále obsahovat zbytkové napětí, zatímco dlouhá struktura může být relativně náchylná k ohybu a nárazu.
Klíčovou proměnnou je skládací— schopnost formy a jader dostatečně ztratit pevnost po odlití, takže součást může být odstraněna bez zbytečného mechanického zatížení.
Cementem pojený písek: Vyšší odolnost proti průrazu může zvýšit poptávku po Shakeout
Cementem pojené formy si mohou po odlití zachovat značnou pevnost, v závislosti na pojivovém systému a tepelné expozici.
Zůstane-li forma po vychladnutí odlitku pevně spojena, může být zapotřebí více mechanické energie k oddělení písku od součásti.
Pro masivní šestimetrový paprsek, nadměrné vibrace, dopad, lokalizované zatloukání, nebo špatně kontrolované mechanické rozbití může přenést zatížení do odlitku.
To se stává významnějším, když odlitek již obsahuje:
- Zbytkové tepelné namáhání
- Zkreslení vyvolané litím
- Místní diskontinuity
- Geometrické koncentrace napětí
- Oblasti se sníženou tažností
V takové situaci, vytřepání nemusí vytvořit původní metalurgickou vadu, ale může spustit nebo rozšířit existující trhlinu, která již byla blízko kritickému stavu.
Toto rozlišení je důležité v analýze kořenových příčin.
Pryskyřičný písek: Tepelný rozklad zlepšuje skládací schopnost
Pojiva z organických pryskyřic se postupně rozkládají tepelným působením vznikajícím během odlévání. To může snížit pevnost písku po nasypání a usnadnit odstraňování plísní.
V důsledku toho, formy spojené pryskyřicí mohou často dosáhnout dobré stlačitelnosti po odlití bez nutnosti nadměrného mechanického nárazu.
To je jeden z důvodů, proč jsou pryskyřičné systémy atraktivní pro složité odlitky, kde se odstraňuje forma kolem žeber, dutiny, a jádra je obtížné.
Však, „samokolabování“ by nemělo být vykládáno doslovně. Zbytková pevnost písku, tloušťka formy, formulace pojiva, povlaky, a místní tepelné působení, to vše ovlivňuje skutečné chování při otřesech.
Může Shakeout vytvořit trhlinu, která předtím nebyla?
Ano, ale to je potřeba přesně popsat.
Odlitek, který před vytřepáním nemá žádné viditelné trhliny, může při agresivním odstraňování formy vyvinout lom, pokud obsahuje dostatečné zbytkové napětí a aplikované mechanické zatížení překračuje místní konstrukční kapacitu.
Však, to nedokazuje, že základní příčinou byl proces otřesu.
Skutečná sekvence může být:
Odlévání vytváří latentní slabou oblast → zůstává zbytkové napětí → vytřesení působí dodatečné mechanické zatížení → trhlina se otevírá
Tedy, shakeout může být spoušť, zatímco základní příčina spočívá v designu odlitku, hutním stavu, vady tuhnutí, nebo dřívější rozvoj stresu.
Toto rozlišení je nezbytné pro účinné nápravné opatření.
8. Pryskyřičný písek vs. Cementový samotvrdnoucí písek: Co se skutečně změní?
Základní kontrast lze shrnout následovně:
| Základní faktor | Pryskyřičný písek | Cementem pojený samotvrdnoucí písek |
| Mechanismus kalení | Organická pryskyřice + katalyzátor/tvrdidlo | Cementové pojivo + chemické/hydratační reakce na vodní bázi |
| Počáteční pevnost formy | Vysoká a ovladatelná | Vysoká po dostatečném vytvrzení |
| Chování s vysokou teplotou | Pojivo zahříváním výrazně degraduje | Pojivový systém si může zachovat podstatnou zbytkovou pevnost v závislosti na složení |
| Skládací | Může se stát příznivým, protože organické pojivo se tepelně rozkládá | Může zůstat poměrně silný, pokud není speciálně navržen pro poruchu |
| Závislost na vlhkosti | Obecně nízká potřeba volné vody | Voda je nedílnou součástí pojivového systému |
| Výroba plynu | Rozklad organického pojiva musí být kontrolován | Musí být kontrolována tvorba plynu související s vodou a pojivem |
Propustnost |
Silně ovlivněný zhutněním a úrovní pojiva | Silně ovlivněn zhutněním, vlhkost, a pojivový systém |
| Vhodnost pro velké odlévání | Vysoce univerzální pro složité velké odlitky | Může být vhodný, když je chování plísní správně kontrolováno |
| Hlavní procesní citlivost | Úroveň pojiva, katalyzátor, teplota písku, tvorba plynu | Vlhkost, Vyléčení, zbytková pevnost, propustnost |
| Klíčové riziko pro analýzu trhlin | Nadměrné omezení nebo účinky plynu při špatné kontrole | Trvalé omezení plísní/jádra a nestabilita procesu související s vlhkostí |
| Hlavní inženýrské zaměření | Řízený přechod pevnosti ke sbalitelnosti | Kontrolovaná pevnost vytvrzování a adekvátní chování při rozkladu |
9. Praktické implikace a optimalizace procesů
Pro slévárny vyrábějící velká lože obráběcích strojů, sloupce, příčné nosníky, a jiné těžké odlitky z oceli, výběr mezi pískem pojeným pryskyřicí a samotvrdnoucím pískem pojeným cementem by neměl být hodnocen pouze z hlediska ceny materiálu nebo lisování.
Smysluplnějším ekonomickým ukazatelem jsou celkové náklady na výrobu přijatelného odlitku:
Náklady na lisování → Výtěžnost odlitku → Míra zmetkovitosti → Přepracování → Ztráta obrábění → Náklady na kontrolu → Spolehlivost dodávky
Pískový systém, který se zdá být levnější na tunu, může být podstatně dražší, pokud zvyšuje praskání, zkreslení, rozměrová nestabilita, nebo poškození otřesem.
Ve stejnou dobu, ani pryskyřičný písek, ani cementový písek by neměly být popisovány jako všeobecně lepší.
Správná volba závisí na velikosti odlitku, Tloušťka sekce, geometrie, slitina, Objem výroby, požadavky na kvalitu, dostupné vybavení, a schopnost řízení procesu.
Kdy je vhodný cement samotvrdnoucí písek?
Cementem pojený samotvrdnoucí písek může být účinným formovacím procesem, pokud jsou jeho vlastnosti kompatibilní s odlitkem.
To může být zvláště praktické pro velké formy s vysokou pevností formy, rozměrová stabilita, nízké náklady na vzor, a relativně jednoduchá výrobní logistika je důležitá.
To může být také atraktivní pro určité nízké- a středněobjemové odlitky, kde by drahé permanentní nástroje nebyly ekonomicky opodstatněné.
Však, jak se geometrie odlitku stává složitější a tepelně-mechanické omezení se stává kritičtější, slévárna by měla vyhodnotit, zda zbytková pevnost a stlačitelnost formy zůstávají kompatibilní se smršťováním odlitku.
Pro aplikace náchylné k praskání, relevantní otázkou není, zda cementový písek může technicky vyrobit součást. Jde o to, zda to proces může dělat opakovaně při přijatelné míře zmetkovitosti a přepracování.
Kdy je písek s pryskyřicí atraktivnější?
Písek pojený pryskyřicí je často atraktivní pro velké, komplex, těžké odlitky, kde je přesná konstrukce formy, složitá jádra, řízená rozměrová reprodukce, a příznivá skládací schopnost po odlití je důležitá.
Jeho hlavní výhodou není jen „vyšší kvalita“. Významnějším přínosem je možnost vytvořit formovací systém, ve kterém lze pevnost během manipulace a lití kombinovat s progresivní ztrátou pevnosti pojiva během tepelné expozice.
Pro vysoce hodnotné odlitky z obráběcích strojů, to může být ekonomicky významné, protože malé snížení počtu trhlin a přepracování může převážit vyšší náklady na pojivový systém.
Obchodní případ lze tedy vyjádřit jako:
Vyšší náklady na lisování → nižší pravděpodobnost defektu → nižší zmetkovitost/přepracování → vyšší celkový výrobní výnos
Skutečný přínos musí být demonstrován výrobními údaji, nikoli předem předpokládanými.
10. Závěr
Výkonnost odlitku velkého obráběcího stroje je určována spíše řetězcem interakcí než jedním parametrem procesu.
Písek pojený pryskyřicí a samotvrdnoucí písek pojený cementem vytvářejí různá prostředí pro formování, zejména pokud jde o pevnost za tepla, zbytková pevnost, gas evolution, tepelné chování, skládací, a mechanické omezení.
Pro šestimetrový nosník obráběcího stroje nebo postel, tyto rozdíly mohou podstatně ovlivnit náchylnost k praskání. Však, přiřazení vady zcela k procesu formování by bylo neúplné.
Design odlitku, slitinová metalurgie, krmení, tepelné gradienty, jádrové omezení, hustota plísní, Vyléčení, vlhkost, chlazení, a setřesení musí být zváženo.
Nejspolehlivějším přístupem je proto léčba forma a odlévání jako jeden spojený inženýrský systém.
Když se odlitek chová jinak po změně pískového procesu, odpověď se obvykle neskrývá v jednom zjevném parametru.
Nachází se v interakci mezi tím, jak se chce kov smršťovat, a tím, jak moc mu forma umožňuje pohyb.
Časté časté
Proč cementový písek způsobuje větší praskání než pryskyřičný písek u těžkých odlitků?
Cementový písek zůstává tuhý při licích teplotách, vytváří vysoké namáhání při smršťování.
Také se tepelně rozšiřuje, obsahuje vlhkost, která způsobuje parní šok, a vyžaduje násilné otřesy.
Pryskyřičný písek měkne při vysoké teplotě, výnosy se smrštěním, má minimální vlhkost, a samovolně se zhroutí pro jemné otřesy.
Může být někdy použit cementový samotvrdnoucí písek pro velké nosníky obráběcích strojů?
Ano, ale vyžaduje úpravu procesu: přidání organických výtěžkových činidel, optimalizace hradlování a stoupání, ovládání rychlosti chlazení, a za použití jemných otřesových praktik.
I s optimalizací, však, míra trhlin bude obecně vyšší než u pryskyřičného písku.
Je pryskyřičný písek vždy dražší než cementový písek?
Pryskyřičný písek má vyšší náklady na tunu materiálu, ale obvykle poskytuje vyšší výnos, Méně šrotu, rychlejší doby cyklu, a nižší náklady na čištění.
Pro vysoce hodnotné těžké profilové odlitky, pryskyřičný písek téměř vždy přináší nižší celkové náklady na dobrý díl.
Při jaké velikosti odlitku se dává pryskyřičný písek přednost?
Neexistuje žádný přísný práh, ale obecně pro odlitky nad 1–2 tuny s tloušťkou průřezu větší 50 mm, riziko praskání cementového písku obvykle převáží jeho nákladovou výhodu.
Čím větší a těžší odlitek, tím silnější je případ pryskyřičného písku.
Můžete smíchat pryskyřici a cementový písek, abyste získali střední cestu?
V některých slévárnách se používají hybridní systémy, typicky s pryskyřičnou pískovou krycí vrstvou proti povrchu odlitku a cementovým pískovým podkladem.
To může zlepšit kvalitu povrchu a snížit riziko praskání při nižších nákladech než plný pryskyřičný písek, ale vyžaduje pečlivou kontrolu procesu.