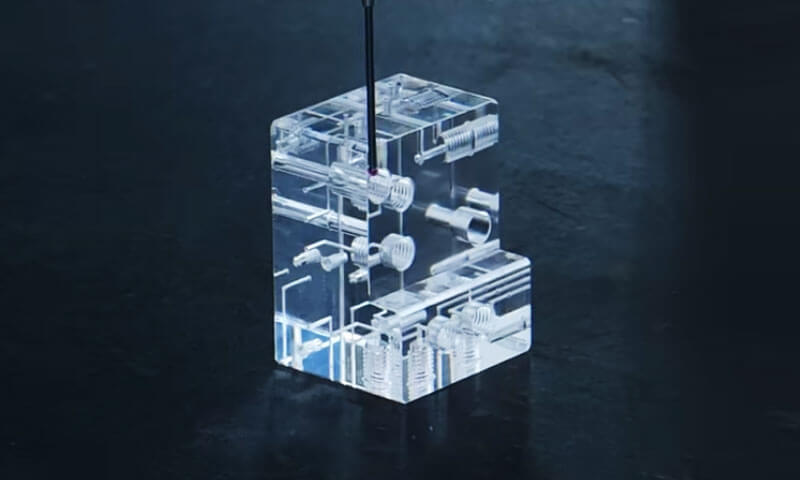
Akrilik, veya polimetil metakrilat (PMMA), modern üretimdeki en çok yönlü mühendislik plastiklerinden biridir.
şeffaftır, dayanıklı, ve boyutsal olarak kararlıdır; tek bir malzemede nadiren bir arada bulunan üç özellik.
Tıbbi cihaz muhafazaları ve laboratuvar ekipmanlarından otomotiv ışık lenslerine kadar, satın alma noktası vitrinleri, ve hassas akışkan bileşenler, akrilik parçalar camın yaptığı işlevleri yerine getirir, polikarbonat, ve diğer polimerler kendi başlarına eşleşemezler.
Ancak akrilik tek bir malzeme değildir. Önemli ölçüde farklı özelliklere sahip döküm ve ekstrüzyon formlarında bulunur., ve CNC işleme ile şekillendirilebilir, enjeksiyon kalıplama, lazer kesimi, Termoform, ve bağlanma.
Doğru malzeme biçimini ve doğru üretim sürecini seçmek kusursuz performans gösteren bir parça ile çatlayan bir parça arasındaki farktır, çılgınlıklar, veya boyutsal incelemede başarısız olunması.
Bu makale hassas özel akrilik parçaları uzman bir üreticinin bakış açısından incelemektedir..
1. Akrilik Nedir? (PMMA)?
Polimetil metakrilat (PMMA) şeffaftır, metil metakrilatın polimerizasyonuyla üretilen amorf termoplastik polimer (MMA) monomer.
İlk kez ticarileştirildi 1930S ve o zamandan beri dünyanın en yaygın kullanılan şeffaf plastiklerinden biri haline geldi.
PMMA yaygın olarak basitçe şu şekilde bilinir: "akrilik", ancak malzeme aynı zamanda aşağıdaki gibi iyi bilinen ticari isimler altında da pazarlanmaktadır: Pleksiglas, Perspeks, Lusit, Akrilit, ve Altuglas.
Bu ticari isimler, akrilik malzemelere dayalı ticari ürünleri veya markaları ifade eder.; altta yatan polimer PMMA'dır.
PMMA'nın çekiciliği yüksek optik şeffaflık kombinasyonunda yatmaktadır., düşük yoğunluk, iyi yüzey sertliği, UV direnci, hava koşullarına dayanıklılık, ve imalat kolaylığı.
Yüksek kaliteli şeffaf PMMA, yaklaşık olarak görünür ışık iletimi sağlayabilir. 90–�, Hacimce geleneksel camın yalnızca yarısı kadar ağırlığa sahip olmasına rağmen cam benzeri bir görünüm sağlar.
2. Farklı Akrilik Çeşitleri Nelerdir? (PMMA)?
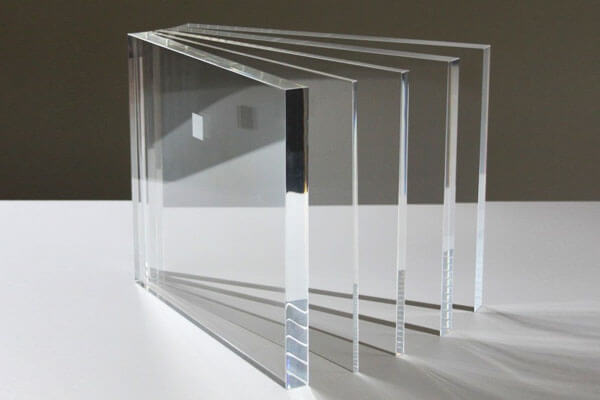
Hassas akrilik parçalar için, PMMA stoku genellikle şu şekilde ayrılır: döküm PMMA ve kalıptan çekilmiş PMMA malzemenin nasıl üretildiğine göre.
Her ikisi de aynı polimere dayanmasına rağmen, işlem geçmişleri moleküler ağırlıkta farklılıklara neden olabilir, kalıntı stres, termal davranış, optik kalite, ve işleme performansı.
PMMA'yı yayınla
PMMA'yı yayınla sıvı metil metakrilatın polimerleştirilmesiyle üretilir (MMA) kalıplar arasında, genellikle levha üretimi için cam plakalar.
Ekstrüde malzeme ile karşılaştırıldığında, döküm PMMA genellikle daha yüksek moleküler ağırlık sunar, daha düşük artık stres, İyi termal stabilite, ve mükemmel optik netlik.
Bu özellikler döküm PMMA'yı özellikle uygun kılar. CNC işleme.
Uygun şekilde kontrol edilen kesme koşulları altında, nispeten temiz talaşlar ve iyi tanımlanmış işlenmiş kenarlar üretebilir, kesme bölgesinde aşırı yumuşama veya bulaşma eğilimini azaltırken.
Cast PMMA bu nedenle optik kapaklar gibi hassas bileşenler için yaygın olarak seçilir, şeffaf muhafazalar, muayene pencereleri, prototipler, ve özel işlenmiş akrilik parçalar.
Ekstrüde PMMA
Ekstrüde PMMA Akrilik reçine topaklarının sürekli olarak eritilmesi ve polimerin bir kalıptan geçirilmesiyle üretilir..
Ekstrüzyon prosesi standartlaştırılmış levhaların verimli bir şekilde üretilmesini sağlar, çubuklar, tüpler, ve profiller, ancak moleküler yönelime ve daha yüksek artık iç strese neden olabilir.
Agresif CNC işleme sırasında, bu özellikler ısıya bağlı deformasyon riskini artırabilir, kenar eritme, ve stres çılgınlığı, özellikle kesme koşulları yeterince kontrol edilmediğinde veya parça keskin iç özellikler içerdiğinde.
Ekstrüde PMMA, genel fabrikasyon akrilik ürünler ve standart stoklar için yaygın olarak kullanışlı olmaya devam ediyor, ancak zorlu çıkarımlı işleme için, Boyutsal kararlılık söz konusu olduğunda dökme PMMA sıklıkla tercih edilir., yüzey kalitesi, ve düşük işleme gerilimi kritik öneme sahiptir.
3. Akrilik Çekirdek Malzeme Özellikleri (PMMA) Hassas Bileşenler için
PMMA'nın malzeme özelliklerini anlamak, güvenilir performans gösteren parçalar tasarlamak için çok önemlidir. Aşağıdaki özellikler özellikle hassas bileşenler için geçerlidir.
Optik özellikler.
PMMA yaklaşık olarak iletir 92% görünür ışık, yaklaşık olarak karşılaştırıldığında 90% cam için.
Kırılma indeksi vardır 1.49 ve düşük dağılım, lenslere uygun hale getirilmesi, ışık kılavuzları, ve optik pencereler. UV ışınlarına maruz kaldığında önemli ölçüde sararmaz, diğer birçok plastikten farklı olarak.
Mekanik Özellikler.
PMMA katı ve serttir. Tipik çekme mukavemeti 65–75 MPa'dır, bükülme mukavemeti 90–110 MPa'dır, ve çekme modülü 2,4–3,2 GPa'dır.
Polikarbonatla karşılaştırıldığında kırılgandır, 15–25 J/m çentikli Izod darbe dayanımı ile.
Bu, akrilik parçaların çatlakları başlatabilecek stres konsantrasyonlarını önleyecek şekilde tasarlanması gerektiği anlamına gelir.
Termal özellikler.
PMMA'nın camsı geçiş sıcaklığı yaklaşık 105°C'dir., ve ısı saptırma sıcaklığı yaklaşık 95°C'dir. 0.45 MPa.
Servis sıcaklığı sürekli kullanım için genellikle 80°C ile sınırlıdır. Termal genleşme katsayısı yaklaşık olarak 70 × 10⁻⁶ /° C, çoğu metalden daha yüksek ancak diğer birçok plastikten daha düşüktür.
Kimyasal direnç.
PMMA seyreltik asitlere karşı dayanıklıdır, alkaliler, alifatik hidrokarbonlar, ve mineral yağlar.
Ketonların saldırısına uğrar (aseton, MEK), esterler, klorlu hidrokarbonlar, ve aromatik hidrokarbonlar.
Alkoller gerilimli parçalarda gerilim çatlamasına neden olabilir. Temizlik maddeleri ve yapıştırıcıları seçerken bu dikkate alınmalıdır..
Nem emilimi.
PMMA doygunlukta yaklaşık %0,3-0,4 oranında su emer. Naylon veya polikarbonatla karşılaştırıldığında bu düşüktür, ancak yine de hassas parçalarda boyutsal değişikliklere neden olabilir.
Kritik uygulamalar için, Parçalar son işlemeden önce şartlandırılmalıdır.
Elektriksel özellikler.
PMMA iyi bir dielektrik dayanıma sahiptir (yaklaşık olarak 20 kV/mm) ve hacim direnci (yaklaşık 10¹⁵ Ω·cm), elektrik ve elektronik uygulamalara uygun hale getirir.
Hava koşullarına dayanıklılık.
PMMA, UV radyasyonuna ve dış mekan hava koşullarına karşı oldukça dayanıklıdır. Dış mekan tabelalarında yaygın olarak kullanılır, otomotiv trim, ve mimari camlama.
Fakat, UV'ye uzun süre maruz kalmak bazı formülasyonlarda yüzey bozulmasına neden olabilir, bu nedenle dış mekan kullanımı için UV stabilizeli kaliteler önerilir.
Biyouyumluluk.
Tıbbi sınıf PMMA mevcuttur ve diş protezlerinde kullanılır, kemik çimentosu, ve tıbbi cihaz bileşenleri.
Etilen oksit ile sterilize edilebilir, gama radyasyonu, veya otoklavlama (sınırlamalarla).
4. Akrilikin Hassas CNC İşlemesi (PMMA) Parça
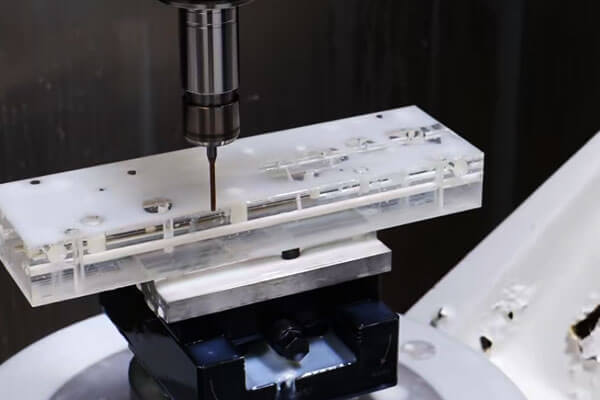
CNC işleme hassas özel akrilik üretmek için en esnek yöntemlerden biridir (PMMA) parça, özellikle gerekli miktar nispeten küçük olduğunda, geometri son derece özelleştirilmiştir, veya tasarımın sık sık değiştirilmesi gerekiyor.
Enjeksiyon kalıplamanın aksine, CNC işleme, özel bir üretim kalıbı gerektirmez.
Bitmiş bileşen doğrudan PMMA sayfasından üretilir, plaka, çubuk, engellemek, veya diğer uygun stok, bilgisayar kontrollü kesme aletleriyle malzemeyi kaldırarak.
PMMA için ortak CNC işlemleri şunları içerir: frezeleme, dönüm, sondaj, sıkıcı, sallama, yönlendirme, pah kırma, ve gravür.
Geometriye ve gerekli optik kaliteye bağlı olarak, işlemeyi cilalama veya diğer yüzey bitirme işlemleri takip edebilir.
Asıl zorluk termal yönetimdir. PMMA nispeten düşük termal iletkenliğe sahiptir, böylece kesme bölgesinde oluşan ısı hızla birikebilir.
Aşırı ısı polimeri yumuşatabilir ve erimeye neden olabilir, çapak oluşumu, yüzey bulaşması, boyutsal bozulma, veya stres çılgınlığı.
Keskin takımlar, uygun kesme parametreleri, verimli talaş tahliyesi, ve sert ancak düşük gerilimli fikstürleme bu nedenle önemlidir.
PMMA için CNC İşleme Süreci
Tipik bir hassas iş akışı:
Malzeme Seçimi → CAD/CAM Programlama → İş Parçası Tutma → Kaba İşleme → İnce İşleme → Çapak Alma → Parlatma/Yüzey İşleme → Boyutsal Muayene
Malzeme uygulama ve işleme gereksinimlerine göre seçilmelidir.
PMMA'yı yayınla zorlu çıkarmalı işleme için sıklıkla tercih edilir çünkü malzeme özellikleri uygun boyut ve işleme davranışı sağlayabilir,
kalan gerilim ve termal etkiler uygun şekilde kontrol edildiğinde ekstrüde stok da başarılı bir şekilde işlenebilir.
CAM programlama sırasında, takım yolu gereksiz ısı birikiminden kaçınmalıdır.
Yüksek takım etkileşimi, uzun süreli sürtünme, ve aynı alan üzerinden tekrarlanan geçişler, nominal kesme parametreleri makul görünse bile aşırı sıcaklık üretebilir.
CNC İşleme PMMA'nın Avantajları
Yüksek Tasarım Esnekliği
CNC işleme, enjeksiyonlu kalıplama takımı gerektirmeden son derece özelleştirilmiş geometriler üretebilir.
Tasarım değişiklikleri normalde yeni bir kalıp üretmek yerine CAD/CAM değişiklikleri yoluyla uygulanabilir..
Bu, prosesi özellikle mühendislik prototipleri için uygun hale getirir, fonksiyonel örnekler, yedek bileşenler, ve özelleştirilmiş düşük hacimli parçalar.
Mükemmel Özellik Erişilebilirliği
CNC işleme, aşağıdaki gibi hassas özellikleri doğrudan üretebilir::
- Delikler ve delikler
- Yuvalar ve cepler
- Uygun olan yerlerde konular
- Montaj yüzeyleri
- Müthişler
- Pahlar
- Kazınmış işaretler
Makine ve iş parçası bağlama düzeni izin verdiğinde, karmaşık özellik kombinasyonları tek bir kurulumda işlenebilir.
Prototiplere ve Düşük Hacimlere Uygun
Üretim miktarı enjeksiyon kalıplama takımlarını haklı çıkarmadığında CNC işleme ekonomik açıdan caziptir.
Ayrıca üreticinin bitmiş bir CAD tasarımından fiziksel bir bileşene nispeten hızlı bir şekilde geçmesine olanak tanır..
Yüksek Boyutlu Kontrol
Modern CNC ekipmanı, PMMA stoku kullanıldığında sıkı boyutsal kontrol sağlayabilir., makine, alet, sıcaklık, ve ölçüm koşulları uygun şekilde yönetiliyor.
Kritik özellikler CMM'ler kullanılarak da incelenebilir, görüş sistemleri, veya hassas ölçüm aletleri.
CNC İşleme PMMA'nın Sınırlamaları
Temel sınırlama malzeme kaldırma verimliliğidir. Orijinal stokun önemli bir kısmı işleme atıklarına dönüşebilir, özellikle bitmiş bileşenin malzeme/hacim oranı küçük olduğunda.
CNC işleme aynı zamanda büyük üretim miktarları için de pahalı hale gelebilir çünkü çevrim süresi ve makine doluluk oranı parça sayısına göre değişir..
Diğer sınırlamalar şunları içerir::
- Kesim sırasında ısı birikimi
- Çapak veya kenar erimesi riski
- Artık stresin potansiyel salınımı
- Yüksek hacimlerde daha yüksek birim maliyet
- Optik yüzeyler için ek cilalama ihtiyacı
- Çizilmeye duyarlı şeffaf parçalar için artan taşıma gereksinimleri
Bu nedenlerden dolayı, CNC işleme genellikle üretim yelpazesinin prototip ve düşük hacimli ucunda en güçlüsüdür.
5. Özel Akrilik Enjeksiyon Kalıplama (PMMA) Parça
Enjeksiyon kalıplama Termoplastiği işlem aralığının üzerinde ısıtarak PMMA parçaları oluşturur, erimiş polimerin basınç altında hassas bir kalıba enjekte edilmesi, malzemenin soğumasına ve katılaşmasına izin vermek, ve ardından bitmiş bileşenin çıkarılması.
CNC işlemenin aksine, katı bir boşluktan malzemeyi çıkaran, Enjeksiyon kalıplama, gerekli geometriyi doğrudan kalıp boşluğundan oluşturur.
Bu onu özellikle etkili kılar karmaşık şekillerin ve yüksek hacimli bileşenlerin tekrarlı üretimi.
Tipik bir PMMA enjeksiyon kalıplama döngüsü:
Reçine Kurutma → Plastikleştirme → Enjeksiyon → Paketleme/Bekleme → Soğutma → Çıkarma → Muayene
PMMA, işlenmeden önce uygun nem kontrolü gerektirir. Reçinedeki aşırı nem kabarcıklara neden olabilir, gümüş çizgiler, pus, ve diğer yüzey veya optik kusurlar.
Kurutma koşulları reçine üreticisinin spesifikasyonlarına uygun olmalıdır.
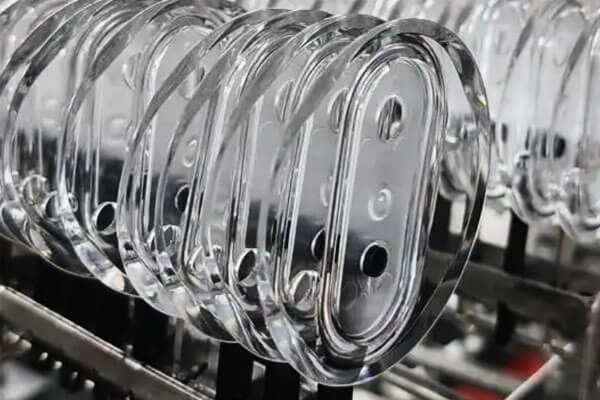
Optik Kalitede Enjeksiyon Kalıplama
PMMA parçası optik veya şeffaf uygulamalara yönelik olduğunda, boyutsal doğruluk tek başına yetersizdir.
Süreç aynı zamanda kontrol edilmeli:
Akış davranışı + soğutma homojenliği + kalıntı stres + kalıp yüzeyi durumu
Yetersiz kontrol edilen doldurma veya soğutma, parça boyutları tolerans dahilinde kalsa bile optik bozulma yaratabilir.
Kalıp yüzeyinin kendisi doğrudan kopya yüzeyi görevi görür. Herhangi bir kusur, kirlenme, çizik, Kritik bir kalıp yüzeyindeki uygunsuz doku veya uygun olmayan doku, bitmiş akrilik parçaya aktarılabilir..
Bu nedenle, optik PMMA kalıplama genellikle kalıp cilalamanın özellikle dikkatli kontrolünü gerektirir, reçine kurutma, doldurma koşulları, havalandırma, ve soğutma.
Enjeksiyon Kalıplama PMMA'nın Avantajları
Avantajlar:
- Hacim bazında düşük birim maliyet: Takımlar amortismana tabi tutulduktan sonra, birim maliyeti düşüktür.
- Yüksek üretim oranı: Günde binlerce parça mümkündür.
- Mükemmel tekrarlanabilirlik: Tutarlı boyutlar ve özellikler.
- Karmaşık geometri: Entegre özellikler, kaburga, patronlar, ve geçmeli uyumlar kalıplanabilir.
- Yüzey kaplaması: Kalıp dokusu parça üzerinde kopyalanır.
- Malzeme çeşitliliği: Renkli, dolu, ve özel kaliteler mevcuttur.
- Otomasyon: Süreç tamamen otomatikleştirilebilir.
Sınırlamalar:
- Yüksek takım maliyeti: Kalıplar onbinlerce dolara mal olabilir.
- Uzun teslim süresi: Kalıp imalatı haftalar ila aylar sürer.
- Tasarım Kısıtlamaları: Taslak açılar, duvar kalınlığı düzgünlüğü, ve kapı konumu dikkate alınmalıdır.
- Malzeme sınırlamaları: Çok yüksek molekül ağırlıklı dökme akrilik kalıplanamaz.
- Artık stres: Kalıplanmış parçalar artık gerilime ve çift kırılmaya sahip olabilir.
- Minimum hacim: Düşük hacimler için ekonomik değil.
6. Teknik & Ekonomik Karşılaştırma: CNC işleme vs. Enjeksiyon Kalıplama
CNC işleme ve enjeksiyon kalıplamanın her ikisi de hassas özel PMMA parçaları üretebilir, ancak farklı üretim koşulları için optimize edilmişlerdir.
Ana fark, CNC işlemenin katı PMMA stoğundan malzemeyi çıkarmasıdır., Enjeksiyon kalıplama parçayı doğrudan kalıp içinde oluştururken.
Sonuç olarak, maliyet yapıları, Tasarım esnekliği, üretim verimliliği, ve malzeme kullanımı oldukça farklıdır.
| Anahtar Faktör | CNC İşleme | Enjeksiyon Kalıplama |
| Üretim Prensibi | PMMA sayfasından çıkarmalı işleme, plaka, çubuk, veya engelle | Hassas bir kalıp içinde erimiş PMMA'nın oluşturulması |
| En İyi Üretim Hacmi | Prototip, örnek, ve düşük hacimli üretim | Orta- ve yüksek hacimli üretim |
| İlk Takım Maliyeti | Düşük; esas olarak standart kesici takımlar ve fikstürler | Yüksek; özel kalıp gerekli |
| Birim maliyet | Nispeten yüksektir çünkü işleme süresi miktarla birlikte artar | Kalıp yatırımı amorti edildikten sonra nispeten düşük |
| Tasarım esnekliği | Harika; CAD değişiklikleri genellikle yeni araçlar olmadan uygulanabilir | Takımlamadan sonra sınırlı; büyük tasarım değişiklikleri kalıp modifikasyonu gerektirebilir |
| Geliştirme Hızı | Hızlı; hızlı prototipler için uygun | Daha yavaş çünkü kalıp tasarımı, üretme, ve denemeler gerekli |
Karmaşık 3D Geometri |
İyi, ancak takım erişimi ve işleme stratejisi nedeniyle kısıtlıdır | Harika kalıplanmış kaburgalar için, patronlar, klips, ve entegre özellikler |
| Boyutsal doğruluk | Yüksek ve doğrudan CNC takım yolları tarafından kontrol edilir | Proses stabilizasyonundan sonra yüksek, ancak büzülme ve kalıplama koşullarından etkilenir |
| Optik Yüzey Kalitesi | Kontrollü işleme ve cilalama ile mükemmel potansiyel | Yüksek kaliteli kalıp yüzeyleri ve stabil kalıplama ile mükemmel potansiyel |
| Maddi kullanım | Daha düşük; kaldırılan malzeme işleme atık haline gelir | Daha yüksek; parça net şekle yakın olarak oluşturulmuştur, koşucular ve yolluklar bir miktar atık oluştursa da |
| Et Kalınlığı Esnekliği | Değişken kalınlıkta işlenmiş bileşenler için mükemmel | Çökme izlerini en aza indirmek için dikkatli kontrol gerektirir, çarpışma, ve artık stres |
| Dahili Özellikler | Erişilebilir delikler için mükemmel, yuvalar, ve cepler | Kalıplanmış patronlar için mükemmel, kaburga, ve karmaşık entegre özellikler |
| Yüzey İşlemi | Parlatma ile birleştirilmesi kolaydır, bileme, veya diğer ikincil işlemler | Kalıp yüzeyi büyük ölçüde kalıplanmış yüzeyi belirler; ikincil bitirme hala gerekli olabilir |
Kalıntı stres |
İşleme sırasında tanıtılabilir veya serbest bırakılabilir, özellikle stresli stoklarda | Kalıplama, artık yönlendirme ve termal strese neden olabilir |
| Malzeme Atık Maliyeti | Ağır işlenmiş geometriler için daha önemli | Yüksek hacimli, net şekle yakın parçalar için genellikle daha düşük |
| Parçadan Parçaya Tekrarlanabilirlik | Kararlı CNC programlama ve proses kontrolü ile çok yüksek | Kalıplama ve kalıplama parametreleri stabilize edildikten sonra çok yüksek |
| Ekonomik Başabaş | Genellikle daha düşük miktarlarda tercih edilir | Üretim hacmi arttıkça giderek daha ekonomik hale gelir |
| Tipik PMMA Uygulamaları | Prototipler, optik parçalar, özel konutlar, düşük hacimli bileşenler | Kapaklar, konutlar, görüntüler, aydınlatma bileşenleri, yüksek hacimli özel parçalar |
| Ana Avantaj | Düşük ön yatırımla esneklik | Büyük ölçekte yüksek üretkenlik ve düşük birim maliyet |
| Ana Sınırlama | Daha yüksek birim maliyet ve malzeme kaldırma | Yüksek takım yatırımı ve takımlama sonrasında daha düşük tasarım esnekliği |
7. Akrilik Yüzey İşlem ve Son İşlemler
Akrilik parçalar için yüzey bitirme işlemi kritik öneme sahiptir, özellikle optik netlik veya görünüm önemli olduğunda. Yaygın bitirme işlemleri şunları içerir::
Parlatma
Akrilik, bir dizi zımpara kağıdı kullanılarak yüksek optik cila elde edilecek şekilde cilalanabilir, bileşikler, ve parlatma tekerlekleri. Kenar bitirme için alevle parlatma ve buharla parlatma da kullanılır.
Tavlama
İşlenmiş veya kalıplanmış akrilik parçalar, iç gerilimleri azaltmak için tavlanabilir.
Tavlama tipik olarak 70–80°C'de birkaç saat süreyle gerçekleştirilir, ardından yavaş soğutma. Bu çatlama ve çatlama riskini azaltır.
Buhar parlatma
Parça solvent buharına maruz kalıyor, yüzeyi pürüzsüzleştiren. Bu, çok parlak bir yüzey sağlar ancak distorsiyonu önlemek için dikkatli kontrol gerektirir.
Alev parlatma
Yüzey üzerinden kontrollü bir alev geçirilir, ince bir tabakayı eritip pürüzsüz bir yüzey elde etmek, parlak yüzey. Bu genellikle kenarlar için kullanılır.
Elmas Parlatma
Zorlu şeffaf bileşenler için, elmas parlatma son derece rafine bir yüzey sağlayabilir. Düşük yüzey pürüzlülüğü ve yüksek optik berraklığın gerekli olduğu durumlarda özellikle kullanışlıdır..
Geleneksel aşındırıcı cilalamayla karşılaştırıldığında, elmas bazlı işlemler çok küçük miktarlardaki malzemenin daha kontrollü bir şekilde uzaklaştırılmasını sağlayabilir.
Bu, onları görünür işleme izlerinin en aza indirilmesi gereken hassas optik yüzeyler ve bileşenler için çekici kılar.
Boyama ve kaplama
Akrilik boyanabilir, ekran baskılı, veya yansıma önleyici kaplamalı, anti-statik, veya sert kaplamalı yüzeyler.
Tekstüre ve Mat Kaplama
Her PMMA parçasının şeffaf olması gerekmez, parlak yüzey. Parlamanın azaltıldığı durumlarda kontrollü mat veya dokulu bir kaplama kullanılabilir., görsel görünüm, ışık yayılımı, veya dokunsal özellikler maksimum şeffaflıktan daha önemlidir.
Lazer kesim ve gravür
Kesim için lazer işleme kullanılır, oymak, ve akrilik işaretleme. Bazı durumlarda cilalı bir kenar üretir.
Yapıştırma ve montaj
Akrilik solvent kaynağıyla birleştirilebilir, yapıştırıcı yapıştırma, ultrasonik kaynak, veya mekanik sabitleme. Solvent kaynağı şeffaf bir bağlantı oluşturur ancak dikkatli kontrol gerektirir.
Temizlik
Akrilik yumuşak sabun ve su veya özel plastik temizleyicilerle temizlenmelidir.. Aseton ve alkol gibi solventlerden kaçınılmalıdır, çılgınlığa neden olabilecekleri için.
8. Özel Akrilik Uygulamaları (PMMA) Parça
Optik şeffaflığın birleşimi, Hafif İnşaat, hava koşullarına dayanıklılık, elektrikli yalıtım, ve işlenebilirlik PMMA'yı çok çeşitli özel bileşenler için uygun hale getirir.
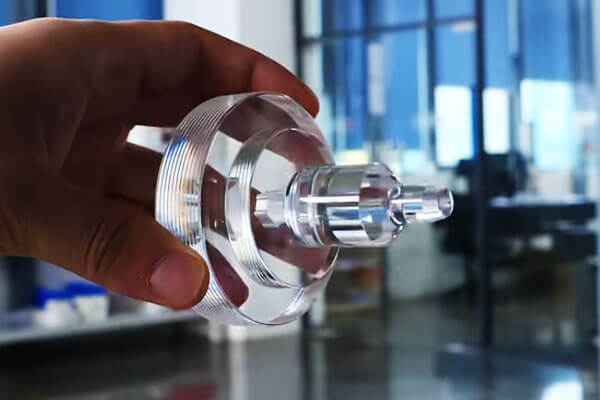
Optik ve Fotonik Bileşenler
PMMA, kontrollü ışık iletiminin gerekli olduğu yerlerde yaygın olarak kullanılır. Optik netliği, görsel şeffaflığın veya ışık dağıtımının fonksiyonun bir parçası olduğu bileşenler için uygun olmasını sağlar.
Tipik uygulamalar:
- Işık kılavuzları
- Optik kapaklar
- Şeffaf pencereler
- Ekran lensleri
- Işık yönetimi bileşenleri
- Koruyucu optik muhafazalar
Elektronik ve Elektrikli Ekipmanlar
PMMA iyi bir elektrik yalıtımı sağlar ve hafif, şeffaf koruyucu yapılar oluşturabilir.
Özel bileşenler şunları içerebilir::
- Şeffaf ekipman kapakları
- Gösterge pencereleri
- Ekran muhafazaları
- Koruyucu paneller
- Elektrik muhafazaları
- Yalıtım ara parçaları ve armatürler
Endüstriyel ekipman
Endüstriyel makineler genellikle operatörlerin hareketli veya tehlikeli bileşenleri açığa çıkarmadan dahili süreçleri gözlemlemesini gerektirir.
PMMA bu nedenle aşağıdaki amaçlar için kullanılabilir::
- Denetim pencereleri
- Makine korumaları
- Koruyucu kapaklar
- Akışkan görünümlü bileşenler
- Şeffaf proses muhafazaları
- Gözlem panelleri
Laboratuvar ve Tıbbi Ekipmanlar
PMMA'nın şeffaflığı, temiz görünüm, ve imalat kolaylığı, seçilen laboratuvar ve tıbbi ekipman bileşenleri için onu kullanışlı kılmaktadır..
Uygulamalar şunları içerebilir::
- Enstrüman kapakları
- Akışkan görünümlü odalar
- Laboratuvar muhafazaları
- Numune inceleme bileşenleri
- Ekipman muhafazaları
Otomotiv ve ulaşım
PMMA seçilenlerde kullanılabilir otomotiv ve şeffaflığın olduğu ulaşım uygulamaları, hava koşullarına dayanıklılık, ve görünüş önemli.
Örnekler arasında:
- Aydınlatmayla ilgili bileşenler
- Gösterge kapakları
- Ekran öğeleri
- İç şeffaf parçalar
- Dekoratif bileşenler
Aydınlatma ve Sergileme Ürünleri
Bu PMMA'nın en güçlü ticari uygulama alanlarından biridir. Malzeme, önemli ölçüde tasarım esnekliği sağlarken ışığı verimli bir şekilde iletebilir.
Özel PMMA bileşenleri şu şekilde üretilebilir::
- Difüzör
- Işık kılavuzları
- Ekran panelleri
- Işıklı tabelalar
- Dekoratif aydınlatma bileşenleri
- Şeffaf muhafazalar
Mimari ve Ticari Ürünler
PMMA, şeffaflığı nispeten düşük ağırlıkla birleştirebildiği için görsel ve dekoratif ürünlerde yaygın olarak kullanılmaktadır..
Örnekler arasında:
- Tabela
- Ekran armatürleri
- Perakende yapıları
- Dekoratif paneller
- Mimari aydınlatma elemanları
- Sergi bileşenleri
9. Özel Akrilik Parçalar için Maliyet Faktörleri
Malzeme
Malzeme seçiminin maliyete doğrudan etkisi vardır. Dökme PMMA genellikle standart ekstrüde PMMA'dan daha pahalıdır,
UV stabilizeli gibi özel kaliteler ise, anti-statik, optik, veya tıbbi sınıf malzemeler ek maliyetler taşıyabilir.
Parça kalınlığı ve stok boyutları da önemlidir, özellikle CNC işleme için. Kalın veya büyük boyutlu bir PMMA ham malzeme hem malzeme tüketimini hem de işleme atıklarını artırabilir.
Tasarım Karmaşıklığı
Karmaşık geometri, üretim süresini ve süreç gereksinimlerini artırır.
CNC ile işlenmiş parçalar için, derin cepler gibi özellikler, alt kesimler, ince duvarlar, çoklu kurulumlar, ve karmaşık 3 boyutlu yüzeyler işleme saatlerini ve takımlama gereksinimlerini artırabilir.
Enjeksiyon kalıplama için, karmaşık geometri kalıp tasarımını ve üretim maliyetlerini artırabilir.
Alttan kesmeler slaytlar veya başka mekanizmalar gerektirebilir, ince veya düzgün olmayan duvarlar daha karmaşık kalıp akışı ve soğutma tasarımı gerektirebilir.
Tolerans Gereksinimleri
Daha sıkı toleranslar daha fazla süreç kontrolü ve daha fazla denetim gerektirir.
Genel bir PMMA bileşeni, optik veya hassas uyum sağlayan bir bileşenle aynı tolerans seviyesine ihtiyaç duymayabilir.
Toleransların aşırı belirlenmesi bu nedenle ek işlevsel değer sağlamadan üretim maliyetini artırabilir.
Özellikle PMMA için, boyutsal kontrol sıcaklıktan da etkilenebilir, kalıntı stres, ve malzeme işleme geçmişi, bu nedenle kritik toleranslar gerçek fonksiyonel gereksinimlere göre tanımlanmalıdır..
Üretim hacmi
Üretim hacmi, CNC işleme ve enjeksiyon kalıplama arasında seçim yaparken en önemli faktörlerden biridir.
Düşük hacimli üretim genellikle CNC işlemeyi tercih eder çünkü süreç nispeten az özel takım gerektirir.
Daha yüksek hacimli üretim genellikle enjeksiyonlu kalıplamayı tercih eder, çünkü ilk kalıp yatırımı birçok parçaya yayılabilir.
Evrensel bir başabaş miktarı yoktur. Parça boyutuna bağlıdır, geometri, işleme süresi, kalıp maliyeti, döngü süresi, ve yıllık üretim ihtiyacı.
Yüzey İşlemi
Yüzey kaplaması şeffaf akrilik parçaların maliyetini önemli ölçüde etkileyebilir.
Temel CNC bitirme, ince cilalamadan daha az işlem gerektirir, sırasında optik parlatma birden fazla aşamayı ve ek incelemeyi içerebilir.
Alevle parlatma gibi ek işlemler, uygun olduğu yerde buharla ilgili son işlem, tablo, veya fonksiyonel kaplamalar işleme maliyetini daha da artırabilir.
Şeffaf PMMA için, Gereksiz yüzeylerin cilalanması, bileşen performansını iyileştirmeden önemli miktarda maliyet ekleyebileceğinden, gerekli yüzey işlemi açıkça belirtilmelidir..
İkincil operasyonlar
Birincil işleme veya kalıplama işleminden sonra gerçekleştirilen işlemler de bitmiş parça fiyatına katkıda bulunur. Bunlar şunları içerebilir::
- Tavlama veya stres giderici tedavi
- yapıştırma
- Toplantı
- Delme veya ikincil işleme
- Yazdırma veya işaretleme
- Koruyucu kaplama
- Özel ambalaj
Maliyet etkisi, operasyon sayısına ve gerekli manuel taşıma derecesine bağlıdır.
Alet
Takımlama, CNC işleme ile enjeksiyon kalıplama arasında büyük bir farktır.
CNC işleme genellikle özel bir üretim kalıbı yerine fikstürler gerektirir, dolayısıyla ilk takım yatırımı nispeten düşüktür.
Enjeksiyon kalıplama, karşılaştırmalı olarak, özel bir kalıp gerektirir, ve karmaşık PMMA bileşenleri veya yüksek düzeyde cilalanmış optik yüzeyler gerektiren parçalar için kalıp maliyeti önemli olabilir.
Yüksek hacimli üretim için, Yine de, daha yüksek ilk kalıp maliyeti, daha düşük birim üretim maliyeti ile dengelenebilir.
Kurşun zamanı
Standart üretim teslim süreleri normalde öngörülebilir bir maliyet yapısına sahiptir.
Hızlandırılmış üretim veya acil teslimat, ek makine planlaması gerektirebilir, mesai, hızlandırılmış malzeme tedariki, veya hızlandırılmış bitirme ve muayene, toplam maliyeti artırabilir.
Bu nedenle, Gerçekçi teslimat planlaması genellikle gereksiz yere sıkıştırılmış bir üretim programı talep etmekten daha ekonomiktir.
Kalite Gereksinimleri
Denetim ve dokümantasyon gereklilikleri de maliyeti etkiler.
Temel boyut denetimi, CMM ölçümü gerektiren bir üretim programına göre daha az çaba gerektirir, optik muayene, yüzey pürüzlülüğü doğrulaması, malzeme sertifikası, fonksiyonel test, veya tam izlenebilirlik.
Yüksek değerli veya optik PMMA bileşenleri için, çizikler gibi kusurlar nedeniyle ek inceleme haklı görülebilir, pus, deli, veya boyutsal bozulma, temel geometri doğru olsa bile ürünün kabulünü etkileyebilir.
10. Uzmanlaşmış Hassas PMMA Parça Üreticisinin Değeri
Özel bir hassas PMMA üreticisi, işleme veya kalıplama kapasitesinden daha fazla katkıda bulunur.
Şeffaf akrilik bileşenler için, Materyal Davranışı, termal kontrol, boyutsal doğruluk, optik kalite, ve bitirme birbiriyle yakından bağlantılıdır.
Bu alanlarda deneyimi olan bir tedarikçinin seçilmesi, geliştirme riskini azaltabilir ve prototipten üretime kadar tutarlılığı artırabilir.
Malzeme Uzmanlığı
PMMA farklı sınıflarda ve stok formlarında mevcuttur, döküm ve ekstrüde akrilik, işleme ve ısıl işlem sırasında farklı davranabilir.
Uzman bir üretici şeffaflığa göre uygun malzemeyi seçebilir, kalınlık, Mekanik Gereksinimler, UV maruziyeti, yüzey kaplaması, ve üretim yöntemi.
Örneğin, Döküm PMMA, uygun işleme ve optik özellikleri nedeniyle CNC ile işlenmiş zorlu bileşenler için sıklıkla tercih edilir., ekstrüde stok standart uygulamalar için daha ekonomik olabilirken.
Proses Seçimi
Uygun üretim süreci büyük ölçüde üretim hacmine ve parça geometrisine bağlıdır.
CNC işleme genellikle prototiplere çok uygundur, düşük hacimli üretim, ve son derece özelleştirilmiş geometriler.
Enjeksiyon kalıplama tasarım istikrarlı olduğunda ve üretim miktarları özel takımlamayı haklı çıkaracak kadar yüksek olduğunda giderek daha çekici hale gelir.
Uzman bir üretici iki yaklaşımı da birleştirebilir, örneğin, tamamlanmış bir tasarımın enjeksiyonlu kalıplamaya aktarılmasından önce prototip doğrulaması için CNC işlemenin kullanılması.
İmalat için Tasarım
PMMA parçaları duvar kalınlığına dikkat edilmesini gerektirir, iç köşeler, delik, sıkma alanları, işleme ödeneği, taslak, ve termal deformasyon.
Kapı işaretleri nedeniyle şeffaf parçalar başka bir karmaşıklık katmanı daha ekler, ayrılık çizgileri, işleme izleri, ve artık gerilim görsel veya optik olarak önemli hale gelebilir.
Erken DFM incelemesi, takımlama veya üretim başlamadan önce bu sorunları tespit edebilir, Pahalı yeniden tasarım veya kalıp değişikliği olasılığını azaltmak.
Hassas İşleme Yeteneği
Hassas PMMA işleme bir CNC makinesinden daha fazlasını gerektirir.
Keskin takımlar, kontrollü kesme koşulları, etkili talaş tahliyesi, istikrarlı iş tutma, ve erimeyi önlemek için termal yönetim gereklidir, çapak oluşumu, deli, ve boyutsal kayma.
Hassas bileşenler için, İmalatçı, kritik boyutları gerçek çizim gerekliliklerine göre kontrol edebilmeli ve bunları uygun ölçüm ekipmanı kullanarak doğrulayabilmelidir..
Yüzey İşlem Uzmanlığı
Akrilik parçaların son görünümü ve optik performansı büyük ölçüde işlem sonrası işlemlere bağlı olabilir.. Uygulamaya bağlı olarak, bir üretici sağlayabilir:
- İnce CNC bitirme
- Mekanik parlatma
- Elmas parlatma
- Uygun uygulamalar için alevle parlatma
- Zımparalama ve yüzey hazırlığı
- dokulandırma
- Fonksiyonel yüzey kaplamaları
Optik bileşenler için, aşırı cilalama boyutları veya optik geometriyi değiştirebileceğinden bitirme işlemi dikkatli bir şekilde kontrol edilmelidir.
Termal ve Stres Kontrolü
PMMA ısıya ve artık gerilime karşı duyarlıdır. Kötü işleme, kalıplama, veya elleçleme çılgınlığa yol açabilir, çatlama, çarpışma, veya boyutsal kararsızlık.
Uzman bir üretici, optimize edilmiş kesme parametreleri gibi uygun proses kontrollerini dahil edebilir, kontrollü kalıplama koşulları, gerektiğinde tavlama, ve şeffaf yüzeylerin dikkatli kullanımı.
Kalite Kontrol ve İzlenebilirlik
Hassas PMMA üretimi, temel boyutsal incelemeden daha fazlasını gerektirebilir.
Uygulamaya bağlı olarak, kalite kontrolü CMM veya görüntü ölçümünü içerebilir, yüzey muayenesi, pürüzlülük ölçümü, optik görünüm kontrolleri, malzeme doğrulaması, ve fonksiyonel testler.
Üretim bileşenleri için, Belgelenmiş denetim kayıtları ve malzeme partisi izlenebilirliği tutarlılık üzerinde ek kontrol sağlar.
Üretim Esnekliği
Destekleyebilecek bir tedarikçi prototip, düşük hacimli, ve yüksek hacimli üretim Talep arttıkça ürünün üreticiler arasında transfer edilmesi ihtiyacını azaltabilir.
Özel Akrilik için LangHe'yi seçin (PMMA) Parça
Langhe Endüstrisi entegre sağlar CNC işleme ve enjeksiyon kalıplama özel akrilik çözümleri (PMMA) bileşenler, Prototip geliştirmeden üretime kadar projeleri desteklemek.
Üretim yaklaşımımız malzeme seçimini birleştirir, DFM incelemesi, hassas işleme, yüzey kaplaması, şeffaf ve hassas plastik parçaların özel gereksinimlerini karşılamak için kalite kontrolü ve kalite kontrolü.
CNC ile işlenmiş PMMA için, LangHe özelleştirilmiş geometrileri destekleyebilir, hassas delikler, cepler, montaj özellikleri, ve cilalı yüzeyler.
Tekrarlı üretim için, istikrarlı bir şekilde enjeksiyon kalıplama geliştirilebilir, parça başına verimli üretimle karmaşık geometriler.
Bize gönderin 2çizim, 3D CAD modeli, PMMA notu, miktar, tolerans, ve yüzey bitirme gereksinimleri.
Langhe Endüstrisi Tasarımı değerlendirebilir ve uygun bir CNC işleme önerebilir, enjeksiyon kalıplama, veya özel akrilik parçalarınız için kombine üretim çözümü.
11. Çözüm
Şeffaflığın ön planda olduğu endüstrilerde hassas özel akrilik parçalar çok önemlidir., dayanıklılık, ve boyutsal kararlılık gereklidir.
Dökme ve ekstrüde akrilik arasında seçim, ve CNC işleme ile enjeksiyon kalıplama arasında, uygulama gereksinimlerine bağlıdır, hacim, ve maliyet.
CNC işleme tasarım özgürlüğü sunar, Sıkı Toleranslar, ve hızlı geri dönüş, prototipler ve düşük hacimli üretim için ideal hale getiriyor.
Enjeksiyon kalıplama birim başına düşük maliyet ve hacimde yüksek tekrarlanabilirlik sunar, yüksek hacimli üretim için ideal. Hibrit bir yaklaşım her ikisinin de en iyi yönlerini birleştirebilir.
Doğru üretim ortağını seçmek çok önemlidir.
Malzeme uzmanlığına sahip uzman bir üretici, hassas yetenekler, uzmanlık bitirme, ve güçlü bir kalite sistemi, her akrilik parçanın performans ve görünüm gereksinimlerini karşılamasını sağlamaya yardımcı olabilir.
LangHe böyle bir ortak olarak konumlanıyor, Özel akrilik projeler için gereken teknik derinliği ve üretim esnekliğini sunar.
SSS
Akrilik ve polikarbonat arasındaki fark nedir?
Akrilik (PMMA) daha iyi optik netlik sunar, UV direnci, ve çizilme direnci.
Polikarbonat çok daha güçlü ve darbelere karşı daha dayanıklıdır ancak çizilmeye ve sararmaya daha yatkındır.
Optik ve ekran uygulamalarında akrilik tercih edilir; Darbeye dayanıklı uygulamalar için polikarbonat.
Akrilik Plastik mi Cam mı?
Akrilik bir plastiktir, cam değil. Polimetil metakrilattan yapılmış şeffaf bir termoplastiktir. (PMMA).
Cam benzeri şeffaflık ve görünüm sağlayabildiği için sıklıkla “akrilik cam” olarak anılır., ancak malzeme özellikleri ve üretim yöntemleri temel olarak inorganik camdan farklıdır..
Akrilik daha hafiftir, işlenmesi ve termoformu daha kolay, cam genellikle daha yüksek sertlik ve ısı direnci sunarken.
PMMA Parçaları Optik Sınıfta Bir Son İşleme Kadar Parlatılabilir mi??
Evet. Hassas PMMA parçaları, çok düşük yüzey pürüzlülüğü ve yüksek optik netlik elde etmek için mekanik olarak veya elmasla cilalanabilir.
PMMA notuna bağlı olarak, kalınlık, parlatma işlemi, ve ölçüm yöntemi, net PMMA yaklaşık olarak elde edilebilir 90–� görünür ışık geçirgenliği.
Düzgün kontrollü cilalama ve stres yönetimi ile, PMMA yaklaşık olarak tartılırken mükemmel optik yüzeyler sağlayabilir 50% geleneksel cam kadar.