

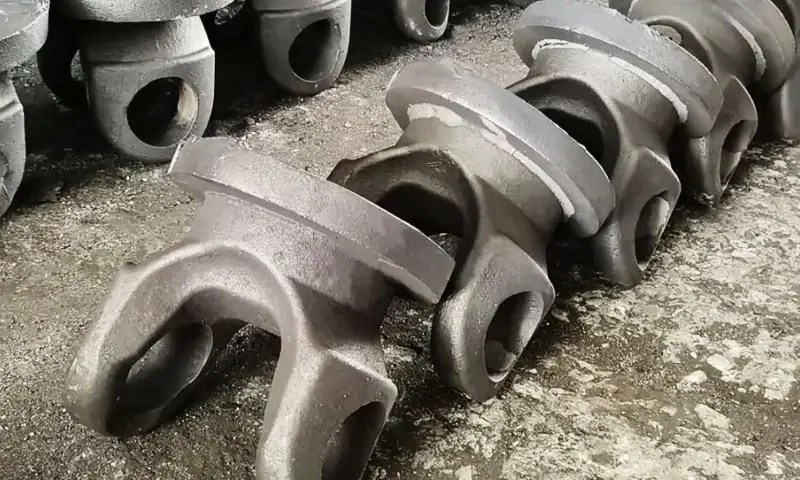
Yüksek kromlu dökme demir (HCCI) teknik özellikler sayfasında basit görünen ancak inatçı gibi davranan malzemelerden biridir, hizmetteki karmaşık sistem.
Onlarca yılımı aşınmaya dirençli alaşımlarla çalışarak geçirdim, ve HCCI bana hâlâ yeni dersler öğretiyor. Bu zor. Aşınmaya dayanıklıdır. Orta derecede korozyon direncine sahiptir.
Ve korozyon-aşınma arayüzünü mikroskop altında inceleyene kadar her zaman açıkça görülmeyecek şekilde başarısız oluyor.
Bu makale HCCI'yi korozyon-aşınma perspektifinden inceliyor.
1. Yüksek Kromlu Dökme Demir Nedir??
Kompozisyon ve Mikroyapısal Özellikler
Yüksek krom dökme demir krom ve karbonun birincil alaşım elementleri olduğu demir bazlı, aşınmaya dayanıklı bir alaşımdır.
Tipik krom içeriği şöyledir: 12% ile 30%, kesin bileşim amaçlanan uygulamaya ve aşınma direnci arasında gerekli dengeye bağlı olmasına rağmen, korozyon direnci, ve tokluk.
Katılaşma sırasında, karbon ve krom birleşerek krom açısından zengin sert karbürler oluşturur.
En karakteristik karbür fazı M₇C₃'dur, burada M metalik elementleri temsil eder, öncelikle krom ve demir.
Alaşım bileşimine ve ısıl işleme bağlı olarak, diğer karbür fazları, M₂₃C₆ ve ikincil karbürler dahil, ayrıca meydana gelebilir.
Tipik bir mikro yapı aşağıdakilerden oluşur::
- Krom açısından zengin karbürler: Aşındırıcı kesmeye karşı yüksek sertlik ve direnç sağlar, çizik, ve malzeme kaldırma.
- Martensitik matris: Yüksek sertlik ve yük taşıma kapasitesi sunar, deformasyona karşı direncin arttırılması.
- Tutulan ostenit: Dayanıklılığa katkıda bulunabilir ve deformasyona uyum sağlayabilir, aşırı tutulan ostenit sertliği azaltabilmesine rağmen.
- İkincil karbürler: Isıl işlem sırasında çökelir ve boyutları ve dağılımları uygun şekilde kontrol edildiğinde matrisi güçlendirebilir..
Nihai performans sadece karbürlerin hacim oranına değil aynı zamanda morfolojilerine de bağlıdır., boyut, oryantasyon, dağıtım, ve metalik matris ile bağlanma.
Örneğin, yüksek karbür fraksiyonu aşındırıcı aşınmaya karşı direnci artırabilir, ama kaba, birbirine bağlı karbürler kırılgan kırılma yolları oluşturabilir.
Daha rafine ve eşit şekilde dağıtılmış bir karbür yapısı, çatlamaya ve karbürün çekilmesine karşı daha iyi direnç sağlayabilir.
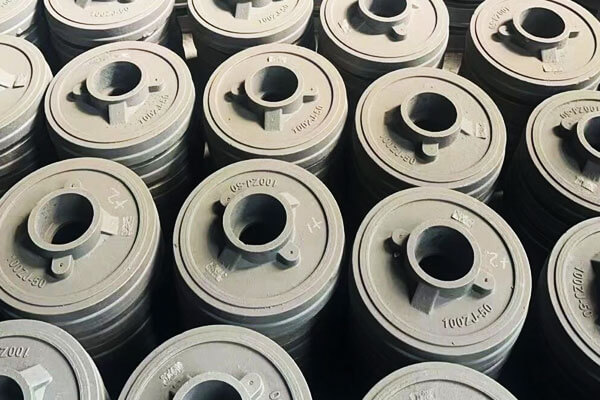
Yüksek Kromlu Dökme Demirin Tipik Uygulamaları
Yüksek kromlu dökme demir özellikle aşındırıcı parçacıklara maruz kalan bileşenler için uygundur, mineral bulamaçları, ve tekrarlanan malzeme teması.
Madencilik ve maden işleme
Taşlama topları, değirmen gömlekleri, kırıcı bileşenleri, ve sert mineral parçacıklarına maruz kalan aşınma plakaları.
Bulamaç taşıma
Pompa pervaneleri, kasa, astarlar, ve aşındırıcı ve aşındırıcı bulamaca maruz kalan koruyucu plakalar.
Çimento ve enerji üretimi
Klinker kırıcı parçaları, taşlama ekipmanı bileşenleri, ve aşındırıcı katı maddelerle çalışan aşınmaya dayanıklı elemanlar.
Metalurji ve kırma ekipmanları
Kırıcı çekiçler, darbe bileşenleri, ve şiddetli aşındırıcı temasa maruz kalan diğer parçalar.
Uygun alaşım ve mikro yapı, gerçek çalışma koşullarına bağlıdır.
Öncelikle düşük gerilimli aşınmaya maruz kalan bir bileşen, yüksek darbeli yüklemeye veya aşındırıcı çamura maruz kalan bileşenden farklı bir malzeme dengesi gerektirir.
Avantajlar ve Doğal Sınırlamalar
Yüksek kromlu dökme demir, onu zorlu aşınma uygulamaları için çekici kılan özelliklerin bir kombinasyonunu sunar.
| Mülk | Ana avantaj | Mühendislik sınırlaması |
| Yüksek sertlik | Girintiye karşı dayanıklıdır, çizik, ve aşındırıcı kesme | Aşırı sertlik kırılganlığı artırabilir |
| Mükemmel aşınma direnci | Sert karbür fazlar malzeme çıkarmaya karşı direnç gösterir | Darbe altında karbür kırılması ve yerinden çıkması meydana gelebilir |
| Orta korozyon direnci | Krom koruyucu bir pasif film oluşumunu destekler | Klorürler ve diğer agresif maddeler filmin dengesini bozabilir |
| Yüksek basınç dayanımı | Basınçlı yükleme altında iyi performans gösterir | Çekme gerilimi ve darbeye karşı sınırlı tolerans |
| Karbürle güçlendirilmiş yapı | Şiddetli aşındırıcı aşınmaya karşı güçlü direnç sağlar | Kaba veya sürekli karbürler çatlak ilerlemesini teşvik edebilir |
En önemli mühendislik sorunu sertliği dengelemektir, korozyon direnci, ve kırılma tokluğu.
Yalnızca sertlik için optimize edilmiş bir malzeme, darbe yükleri veya döngüsel gerilimler önemli olduğunda düşük performans gösterebilir.
Tersine, Yeterli karbür takviyesini muhafaza etmeden matris tokluğunu arttırmak aşınma direncini azaltabilir.
Bu nedenle en iyi malzeme tasarımı yalnızca maksimum sertliğe dayanmak yerine uygulamaya özeldir.
2. Yüksek Kromlu Dökme Demirin Korozyon ve Aşınma Mekanizmaları
Bir iyileştirme stratejisi seçmeden önce yüksek kromlu dökme demirin nasıl bozulduğunu anlamak önemlidir.
Korozyon, mekanik aşınma, ve bunların birleşik etkileri farklı hasar modelleri üretebilir, bileşenler aynı endüstriyel ortamda çalışsa bile.
2.1 Korozyon mekanizmaları
Yüksek kromlu dökme demirin krom içeriği ince bir tabaka oluşumuna katkıda bulunur., yüzeyde kromla zenginleştirilmiş pasif film.
Bu film metal ile çevresindeki ortam arasında bir bariyer görevi görür., genel korozyon oranının azaltılması.
Fakat, pasif film koruması koşulludur. Kararlılığı matristeki krom varlığına bağlıdır, ph, sıcaklık, klorür konsantrasyonu, çözünmüş oksijen, ve diğer agresif kimyasal türlerin varlığı.
Ana korozyon mekanizmaları şunları içerir::
Pasif film oluşumu ve bozulması
Krom koruyucu bir oksit filminin oluşumunu teşvik eder, genellikle krom açısından zengin bir pasif katman olarak tanımlanır. Film sabit kaldığında, daha fazla elektrokimyasal çözünmeyi bastırır.
Fakat, aşındırıcı parçacıklar, kimyasal reaksiyonlar, veya agresif iyonlar filme zarar verebilir veya dengesini bozabilir. Bir kez maruz kaldıktan sonra, alttaki metal pasif film yeniden şekillenene kadar çözülebilir.
Çukur korozyonu
Çukurlaşma, küçük ama nispeten derin oyuklar oluşturan lokalize bir korozyon şeklidir..
Genellikle klorür iyonları veya diğer agresif türler pasif filmin yerel olarak bozulmasına neden olduğunda ortaya çıkar..
Çukurlaşma özellikle zarar verici olabilir çünkü çevredeki yüzey nispeten sağlam kalsa bile lokalize penetrasyon devam edebilir.
Karbür matris arayüzleri ve kimyasal olarak tükenmiş bölgeler de yerel saldırılar için tercih edilen alanlar haline gelebilir.
Aralık korozyonu
Dar aralıklarda çatlak korozyonu gelişir, korumalı alanlar, ve sıvı dolaşımının kısıtlandığı birikintiler.
Oksijenin tükenmesi ve agresif kimyasal türlerin birikmesi, pasif filmi dengesizleştiren lokalize elektrokimyasal koşullar yaratabilir..
Bu, sıkı montaj boşluklarına sahip bileşenler için geçerlidir, mevduat, eklemler, ve zayıf yıkanmış iç bölgeler.
Büyük korozyon
Taneler arası korozyon tercihen tanecik sınırlarına veya bitişik bölgelere saldırır.
Yüksek kromlu dökme demirden, Tane sınırlarında krom açısından zengin karbür çökelmesi, çevredeki matristen krom tüketebilir.
Yerel krom konsantrasyonu pasifliği sürdürmek için gereken seviyenin altına düşerse, bu tükenmiş bölgeler korozyona karşı daha duyarlı hale gelebilir.
Bu riskin boyutu alaşım kimyasına bağlıdır, katılaşma davranışı, ısıl işlem, ve karbür dağılımı.
Stres korozyonu çatlaması (SCC)
Gerilmeli korozyon çatlaması, çekme gerilimi ile spesifik korozif ortamın birleşik etkisinden kaynaklanır..
Malzeme hem mekanik hem de elektrokimyasal bozunmayı destekleyen koşullara maruz kaldığında çatlaklar başlar ve yayılır..
Her ne kadar her yüksek kromlu dökme demir uygulamasında SCC mutlaka baskın arıza modu olmasa da, bileşenler sürekli çekme gerilimi altında çalıştığında dikkate alınmalıdır, kalıntı stres, ve agresif kimyasallara maruz kalma.
2.2 Aşınma Mekanizmaları
Yüksek kromlu dökme demir öncelikle aşındırıcı aşınmaya dayanacak şekilde tasarlanmıştır, ancak gerçek servis performansı mekanik temas ve yükleme türüne bağlıdır.
Aşındırıcı Aşınma
Aşındırıcı aşınma, tipik HCCI uygulamalarında en yaygın ve kritik aşınma mekanizmasıdır.
Zor olduğunda ortaya çıkar, cevher gibi keskin parçacıklar, kum, veya çimento klinkeri — malzeme yüzeyi boyunca kaydırın veya yuvarlayın, çizilmeye neden olmak, kesme, ve malzemeyi kaldıran çiftçilik.
HCCI'nin bu mekanizmaya karşı etkinliği doğrudan karbürlerinin sertliğine ve hacim oranına bağlıdır..
Erozif Aşınma
Bulamaç pompalarında yaygındır, boru, ve fan bıçakları, Erozif aşınma, bir sıvı akışına sürüklenen katı parçacıkların tekrarlanan darbesinden kaynaklanır..
Çarpma açısı, parçacık hızı, ve parçacık özellikleri (sertlik, şekil) maddi kayıp oranını önemli ölçüde etkiler.
Sığ çarpma açılarında, mekanizma aşınmaya benziyor; dik açılarda, darbe yorgunluğunu andırıyor.
Yapışkan Aşınma
Adhesif aşınma, iki yüzeyin basınç altında birbirine doğru kayması sonucu oluşur., yerel yapışmaya ve ardından malzeme aktarımına veya ayrılmasına neden olur.
HCCI'da birincil arıza modu olarak daha az yaygın olmasına rağmen, belirli yüksek sürtünmeli temas senaryolarına katkıda bulunabilir, özellikle yağlamanın yetersiz olduğu durumlarda.
Yorgunluk Aşınması
Bu mekanizma döngüsel stres altında çatlakların başlatılmasını ve yayılmasını içerir., sonuçta malzemenin dökülmesine veya ayrılmasına yol açar.
Tekrarlanan yüklemeye maruz kalan bileşenlerle ilgilidir, malzemenin tokluğu ve yorulma sınırının kritik olduğu yerler. HCCI'nin düşük tokluğu, onu yüksek stresli uygulamalarda yorulma aşınmasına karşı duyarlı hale getirir.
2.3 Korozyon ve Aşınmanın Sinerjistik Etkisi
Mekanik aşınma ile kimyasal korozyon arasındaki etkileşim yalnızca katkı niteliğinde değildir, aynı zamanda sinerjistiktir..
Pasif katman aşınma nedeniyle sürekli olarak kaldırıldığında, ve korozyon yüzeyi zayıflatır, Malzemeyi hızla bozan bir kısır döngü oluşur.
Bu "korozyon-aşınma kısır döngüsü" birçok HCCI uygulamasında erken arızanın temel nedenidir.
Mekanizma şu şekilde çalışıyor:
- Korozyon yüzeyi zayıflatır, aşınmayı kolaylaştırıyor.
- Aşınma pasif filmi kaldırır, taze metalin korozyona maruz bırakılması.
- Bir bozunma mekanizmasının ürünleri (Örn., korozyon nedeniyle yüzey zayıflaması) diğer mekanizmayı hızlandıran girdi haline gelir (giymek).
- Aşınma pasif filmi kaldırır, korozyonu hızlandıran, ve benzeri.
Sonuç, her sürecin diğerini güçlendirdiği bir geri bildirim döngüsüdür., tek başına aşınma veya korozyondan katlanarak daha yüksek bir oranda malzeme bozulmasına neden olur.
Etkili iyileştirme stratejilerinin aşınma ve korozyonu tek başına ele alamamasının nedeni budur..
Çözüm, her iki mekanizmaya karşı direnci eşzamanlı olarak iyileştirerek veya en azından birindeki iyileşmenin diğerinden ödün vermemesini sağlayarak bu kısır döngüyü kırmayı hedeflemelidir..
Bu, HCCI geliştirmede bütünsel ve entegre bir yaklaşıma olan ihtiyacı güçlendiriyor.
2.4 Mikroyapısal Zayıf Noktalar: Hasarın Başladığı Yer
Malzeme mühendisliği açısından, korozyon-aşınma hasarı genellikle malzemenin ortalama sertliğinden ziyade lokal mikroyapısal özellikler tarafından kontrol edilir.
Üç bölge özel ilgiyi hak ediyor:
| Mikroyapısal özellik | Potansiyel zayıflık | Olası sonuç |
| Tahıl sınırları | Krom tükenmesi veya karbür çökelmesi | Tercihli korozyon ve çatlak başlangıcı |
| Karbür matris arayüzleri | Zayıf bağlanma veya yerel kimyasal farklılıklar | Karbür ayrılması ve arayüzey saldırısı |
| Döküm kusurları | Gözeneklilik, kapsama, büzülme boşlukları, ve mikro çatlaklar | Lokalize korozyon ve hızlandırılmış çatlak büyümesi |
Bu bölgeler bozunma için potansiyel başlangıç bölgeleri olarak görev yapar. Öyleyse, döküm kusurlarının azaltılması, mikroyapının iyileştirilmesi, ve arayüz bütünlüğünün iyileştirilmesi uzun vadeli performansın temelidir.
Pratikte, Alaşım tasarımı ve ısıl işlem, döküm proses kontrolü ile birlikte değerlendirilmelidir.
İyi tasarlanmış bir kimyasal bileşim ciddi gözenekliliği tam olarak telafi edemez, kaba karbürler, veya zayıf bağlanmış arayüzler.
3. Yüksek Kromlu Dökme Demir için Performans Geliştirme Stratejileri
Yüksek kromlu dökme demirin korozyon-aşınma direncinin iyileştirilmesi, malzeme bileşimine koordineli bir yaklaşım gerektirir, katılaşma, mikroyapı, ısıl işlem, ve yüzey mühendisliği.
The following strategies represent important directions for improving high-chromium cast iron under complex wear and corrosion conditions.
3.1 Mikroyapı Optimizasyonu ve Alaşım Tasarımı
Kontrol Karbür Tipi, Morfoloji, ve Dağıtım
Chromium-rich carbides are the primary wear-resistant phase in high-chromium cast iron.
Their type, boyut, morfoloji, and distribution have a direct influence on abrasion resistance and fracture behavior.
Kaba, interconnected primary carbides can provide high resistance to abrasive penetration, but they may also create continuous brittle paths.
Under impact or cyclic loading, cracks can propagate along these carbide networks or through weak carbide–matrix interfaces.
A more refined and uniformly distributed carbide structure can improve the balance between wear resistance and toughness.
Several approaches can be used:
- Microalloying with V, NB, and Ti: These elements can promote the formation of stable MC-type carbides, ek çekirdeklenme bölgeleri sağlamak, ve katılaşma yapısının iyileştirilmesine yardımcı olur.
- Kontrollü soğutma: Soğutma hızının ve termal eğimin ayarlanması birincil karbür büyümesini etkileyebilir, karbür morfolojisi, ve matris oluşumu.
- Optimize edilmiş ısıl işlem: Uygun östenitleme ve temperleme koşulları, ikincil karbür çökelmesini teşvik edebilir ve matris özelliklerini iyileştirebilir.
- Karbür dağıtım kontrolü: Kaba karbür kümelerinin ve elverişsiz sürekli ağların azaltılması, çatlak yayılmasının ve karbür çekilmesinin sınırlandırılmasına yardımcı olabilir.
Hedef sadece karbür içeriğini maksimuma çıkarmak değil. Sert karbürlerin metalik matris tarafından yeterince desteklendiği bir mikro yapı geliştirmektir..
Çok Elemanlı Alaşım Sistemleri Geliştirin
Geleneksel Fe-Cr-C sisteminin ötesinde, Mo gibi alaşım elementleri, İçinde, Cu, NB, İle ilgili, ve korozyon direncini değiştirmek için nadir toprak elementleri eklenebilir, matris kararlılığı, karbür oluşumu, ve tokluk.
| Alaşım elemanı | Ana metalurjik fonksiyon | Potansiyel performans avantajı |
| Mo | Matrisin sertleşebilirliğini ve korozyon davranışını etkiler | Lokal korozyona karşı direnci artırabilir ve matrisi güçlendirebilir |
| İçinde | Östeniti stabilize eder ve matris dönüşüm davranışını değiştirir | Dayanıklılığı ve korozyon direncini artırabilir |
| Cu | Katı çözeltinin güçlendirilmesine ve elektrokimyasal davranışa katkıda bulunur | Uygun koşullar altında matris korozyon performansını artırabilir |
| NB | Stabil NbC tipi karbürler oluşturur | Yapıyı iyileştirir ve karbür büyümesinin kontrol edilmesine yardımcı olur |
| İle ilgili | TiC oluşumunu ve heterojen çekirdeklenmeyi destekler | Birincil karbürleri rafine eder ve mikro yapıyı güçlendirir |
| Nadir toprak elementleri | Kapanımları değiştirin ve katılaşma davranışını etkileyin | Temizliği ve mikroyapısal bütünlüğü geliştirebilir |
Bu elementlerin etkileri bileşime bağlıdır. Örneğin, Mo ve Ni, bazı alaşım sistemlerinde korozyon performansını artırabilir, ancak etkinlikleri gerçek matris kimyasına ve pasif filmin stabilitesine bağlıdır..
Benzer şekilde, aşırı mikroalaşım, istenmeyen karbür topaklaşmasına veya diğer kırılgan fazlara neden olabilir.
Bu nedenle, alaşım tasarımında bileşimin birleşik etkileri dikkate alınmalıdır, katılaşma, Bireysel elemanları ayrı ayrı değerlendirmek yerine ısıl işlem ve ısıl işlem.
Yüksek Entropili Alaşım Tasarım Konseptlerini Keşfedin
Yüksek entropili alaşım tasarımı, yüksek kromlu dökme demir için başka bir araştırma yönü sağlar.
Esas olarak krom ve karbon ilaveli demire güvenmek yerine, katı çözelti güçlendirmesi ve daha karmaşık faz oluşumu elde etmek için çok temel elementli bir Fe-Cr-Mo-Ni-C-V sistemi araştırılabilir.
Potansiyel tasarım hedefleri şunları içerir::
- Çoklu karbür fazlarının geliştirilmesi, M₂₃C₆ gibi + M₆C + MC.
- Matrisin çift fazlı ostenit-martensit yapısına doğru ayarlanması.
- Sertlik ve kırılma tokluğu arasındaki dengenin iyileştirilmesi.
- Düşük sıcaklıkta darbe direncinin ve çatlak yayılmasına karşı direncin arttırılması.
Çift fazlı bir matris, martensitin sertliğini ostenitin deformasyona uyum sağlama yeteneği ile birleştirebilir.
Fakat, Faz stabilitesi dikkatli bir şekilde kontrol edilmelidir. Aşırı östenit sertliği azaltabilir, aşırı martensitik yapı kırılganlığı artırabilir.
Bu nedenle yüksek entropili alaşım konseptleri malzeme geliştirme açısından ümit vericidir, ancak pratik değerleri kontrollü döküm denemeleri yoluyla gösterilmelidir., faz karakterizasyonu, korozyon testi, ve aşınma değerlendirmesi.
3.2 Birincil Karbürlerin İnceltilmesi ve Yönlü Hizalanması
Bu yön, genel performansı artırmak için HCCI mikro yapısındaki birincil karbürlerin morfolojisini ve dağılımını optimize etmeyi amaçlamaktadır..
Modifikasyon tedavisi.
Modifikasyon, daha fazla aşırı soğuma ve heterojen çekirdeklenme bölgeleri sağlayarak karbür çekirdeklenmesini destekler.
Örneğin, TiC ve M₇C₃ karbürlerde kafes uyumsuzluğu vardır 10%, TiC'yi birincil karbürlerin rafine edilmesi için etkili bir heterojen çekirdeklenme bölgesi haline getirmek.
Gelecekteki araştırma yönleri şunları içerir::
- Karbürlerin tercih edilen büyüme yüzeyleri üzerinde modifiye edici elementlerin adsorpsiyon davranışının araştırılması.
- Çekirdeklenme ve arıtma verimliliğini artırmak için nano ölçekli değiştirici tozları mikron ölçekli alaşım tozlarıyla karıştırmak için mekanik bilyalı öğütmenin kullanılması.
- İyileştirilmiş yapıları tahmin etmek ve iyileştirme mekanizmalarını incelemek için kafes eşleştirme ilkelerini ilk ilkeler simülasyonuyla birleştirmek.
Süspansiyon dökümü aynı zamanda alaşımın çekirdeklenme oranını artırarak HCCI mikro yapısını iyileştirmek için bir yöntem olarak da önerilmiştir., birincil karbürlerin büyümesinin engellenmesi, ve bunların tekdüze dağılımını teşvik etmek.
Yarı katı işleme.
Katılaşma sırasında harici karıştırmanın uygulanması, düzgün bir katı-sıvı bulamaç oluşturur.
Eğimli plaka soğutması gibi yöntemler HCCI'nin aşırı soğumasını arttırır ve karbür çekirdeklenme oranını yükseltir, böylece birincil karbürlerin rafine edilmesi.
Sürtünme, çarpışma, Akan bulamaç ile soğutma plakası arasındaki kayma ve kesme etkileri aynı zamanda birincil karbürlerin parçalanmasını ve rafine edilmesini de destekler..
Laboratuvar çalışmaları, HCCI'yi hazırlamak için yarı katı bulamaç eğimli plaka soğutma yöntemini zaten kullanmıştır., birincil karbür boyutunun azaltılması 109 μm 20 μm.
Yarı katı şekillendirme, yüksek alaşım viskozitesi gibi avantajlar sunar, düşük reolojik stres, karmaşık parçaların hızlı şekillendirilmesi, ve dökümlerdeki gaz kalıntılarının azaltılması.
Fakat, üretim süreci karmaşıktır, bu da hammadde işleme maliyetlerini artırır.
Darbe akımı tedavisi.
Darbe akımının eriyik katılaşmasını etkilediği mekanizmalar şunları içerir::
- Joule ısıtma etkisi: Katı ve sıvı fazlar arasındaki aşırı soğumayı azaltır, düzgün katılaşmayı teşvik etmek.
- Elektrik alan kuvveti: Metal iyonlarının yönsel göçünü sağlar, katılaşmış metal yapının değiştirilmesi.
- Manyetik alan: Anında basınç oluşturur, dendrit parçalanmasına neden olur ve karbür küreselleşmesini teşvik eder.
- Sıvı yapı teorisi: Atomik kümeler çekirdeklenme bölgeleri olarak toplanır, eş eksenli kristallerin olasılığını arttırmak.
HCCI katılaşması sırasında darbe akımının uygulanması, birincil karbürlerdeki çatlakları ve gözenekleri etkili bir şekilde azaltır, birincil karbürlerin ortalama eşdeğer çapının azaltılması 150 μm 65 μm ve önemli ölçüde artan mikro sertlik.
HCCI ısıl işlemi sırasında destekli darbe akımının uygulanması, katı hal faz dönüşüm sıcaklığını düşürebilir, dönüşüm derecesini arttırmak, korozyon potansiyelini arttırmak, ve korozyon akım yoğunluğunu azaltın.
Yönlü karbür hizalaması.
Yönlü katılaşma, HCCI'de birbirine paralel ve çil yüzeyine dik olan uzun çubuk benzeri karbür yapılar üretebilir.
Aşınma yüzeyi karbür hizalama yönüne dik olduğunda, malzemenin korozyon-aşınma direnci önemli ölçüde artar.
Yönlü olarak hizalanmış karbürler matris tarafından daha iyi sarılır, korozyon-aşınma testi sırasında kırılmaya ve ayrılmaya karşı dirençlerini arttırmak.
3.3 Hassas Isıl İşlem: Martenzitin Dengelenmesi, Östenli, ve Dayanıklılık
Isıl işlem, yüksek kromlu dökme demirin performansının kontrolünde kritik bir aşamadır.
Esasen bir tür faz dönüşümü mühendisliğidir: karbür çözünmesini ve çökelmesini kontrol etmek için sıcaklık ve zaman kullanılır, ostenit stabilitesi, ve martensitik dönüşüm.
Amaç, sert karbür fazını destekleyen, aynı zamanda çatlamaya ve darbe hasarına direnecek yeterli tokluğu koruyan bir matris elde etmektir..
Martensitin ve Tutulan Östenitin Rolü
Martensitik bir matris genellikle krom açısından zengin karbürler için yüksek sertlik ve güçlü destek sağlar.
Fakat, aşırı martensitik dönüşüm iç gerilimleri artırabilir ve kırılma tokluğunu azaltabilir.
Tutulan ostenit, genel olarak daha yumuşak olmasına rağmen, Bir miktar deformasyona uyum sağlayabilir ve mekanik yükleme altında martenzite dönüşebilir. Bu, dönüşümün neden olduğu plastisite olarak bilinir. (SEYAHAT) etki.
Uygun şekilde kontrol edildiğinde, bu dönüşüm enerjiyi emebilir, stresi yeniden dağıtmak, ve çatlak yayılmasını engellemeye yardımcı olur.
Buradaki zorluk doğru dengeyi korumaktır:
- Çok fazla tutulan östenit sertliği ve aşındırıcı aşınma direncini azaltabilir.
- Çok az tutulan ostenit, deformasyon uyumunu azaltabilir ve gevrek kırılma riskini artırabilir.
- Aşırı sert martenzit, darbeye ve döngüsel strese yeterince toleranslı olmayan bir matris oluşturabilir.
İdeal faz dengesi alaşım bileşimine bağlıdır, bileşen geometrisi, soğutma koşulları, and operating environment.
Tutulan Östenit Kararlılığının Optimize Edilmesi
Önerilen yaklaşımlardan biri, karbonla stabilize edilmiş östenitin yaklaşık %5-8'ini korumak için kontrollü temperleme kullanmaktır..
Amaç, servis sırasında kademeli olarak martenzite dönüşebilen kontrollü miktarda stabil ostenitin korunmasıdır., Deformasyon enerjisini emer ve çatlak büyümesine direnmeye yardımcı olur.
Önerilen diğer bir yaklaşım ise -196°C ile -50°C arasında döngüsel kriyojenik arıtmadır., aşırı derecede yoğunlaşmış kırılgan martenzit oluşumunu önlerken, tutulan ostenit dönüşümünü teşvik etmeyi amaçlamaktadır.
Tedarik edilen malzeme, tutulan ostenit dönüşüm oranının şundan daha fazla olduğunu bildirmektedir: 98% önerilen darbe kriyojenik tedavisi kapsamında.
Bu rakamlar, evrensel ısıl işlem spesifikasyonlarından ziyade rapor edilen süreç hedefleri olarak ele alınmalıdır..
Gerçek dönüşüm ostenit karbon içeriğine bağlıdır, alaşım kimyası, başlangıç fazı dağılımı, bölüm kalınlığı, ve kriyojenik sıcaklık-zaman döngüsü.
Bazı durumlarda, üzerinde bir dönüşüm oranı 98% amaçlanan TRIP katkısı için yetersiz tutulan ostenit bırakabilir.
Bu nedenle, tutulan östenit içeriği uygun faz karakterizasyon yöntemleri kullanılarak ölçülmelidir, X-ışını kırınımı gibi, yalnızca ısıl işlem programından çıkarılmak yerine.
İkincil Karbürleri Rafine Edin ve Eşit Şekilde Dağıtın
İkincil karbür çökelmesi matrisi güçlendirebilir ve lokal deformasyona karşı direnci artırabilir.
Önerilen geliştirme yönlerinden biri değişken sıcaklıkta tavlamadır, kontrollü veya kademeli soğutma dahil, aşağıdaki boyutlara doğru ikincil karbür iyileştirmeyi teşvik etmek için 100 NM.
Bu, geleneksel ısıl işlemin rutin bir sonucundan ziyade gelişmiş bir mikroyapısal hedeftir..
Böylesine ince bir karbür dağılımının elde edilmesi ve doğrulanması, alaşım kimyasının dikkatli bir şekilde kontrol edilmesini gerektirir., yağış kinetiği, ve termal geçmişi.
Önerilen başka bir yöntem, birincil Cr₇C₃ karbürlerin kenarlarında kısmi çözünmeyi teşvik etmek için ostenitleme aşaması sırasında elektromanyetik karıştırmanın uygulanmasıdır..
Sağlanan çalışma şunları bildirmektedir: 30% bu yaklaşımla birincil karbür boyutunun azaltılması, geliştirilmiş matris sürekliliğiyle birlikte.
Mühendisliğin amacı, kaba karbür özelliklerini azaltmak ve birincil aşınmaya dirençli fazı aşırı derecede eritmeden destekleyici matrisin sürekliliğini iyileştirmektir..
3.4 Alaşım Tasarımı için İlk Prensip Hesaplamaları
Geleneksel alaşım geliştirme genellikle tekrarlanan eritmeye dayanır, döküm, ısıl işlem, ve performans testleri.
Her ne kadar bu deneysel yaklaşım hala gerekli olsa da, birden fazla alaşım elementi ve karmaşık faz dönüşümleri söz konusu olduğunda zaman alıcı olabilir.
İlk prensip hesaplamaları, kuantum mekaniği ve elektronik yapı teorisine dayalı, Alaşım elementlerinin atomik ölçekte davranışını araştırmak için tamamlayıcı bir yöntem sağlamak.
Ağırlıklı olarak uygun deneysel parametrelere bağlı olan ampirik yaklaşımların aksine, İlk prensip yöntemleri atomik etkileşimlere dair içgörü sağlayabilir, faz stabilitesi, arayüzey davranışı, ve elektronik yapı.
Yüksek kromlu dökme demir için, bu yaklaşım birçok potansiyel araştırma avantajı sunar.
- Atomik ölçekli mekanizma analizi: Ti ve Cu gibi alaşım elementlerinin matris veya karbürlerle atomik etkileşimlerini ve elektronik yapı evrimini ortaya çıkarır, mikroyapısal kararlılık ve performans üzerindeki etkilerinin açıklığa kavuşturulması.
- Faz dönüşümü ve çökelme mekanizmalarının tahmini: Farklı koşullar altında östenitten martensite dönüşümü ve ikincil karbür çökelmesini simüle eder, Isıl işlem optimizasyonu için teorik bir temel sağlamak.
- Mikroskobik korozyon-aşınma mekanizmalarının açığa çıkarılması: Arayüz gücünü analiz eder, yayılma yolları, ve atomik düzeyde korozyon ürünü oluşum mekanizmaları, öğelerin performansı nasıl iyileştirdiğinin özünü açıklığa kavuşturmak.
- Deneysel sınırlamaların tamamlanması: Atomik ölçekte yapısal evrim ve elektronik davranıştaki deneysel sınırlamaları tamamlar, Deneysel tasarım ve mekanizma doğrulaması için temel rehberlik sağlamak.
Son çalışmalar şunu buldu: HCCI'de:
- İle ilgili karbür çekirdeklenmesini teşvik eder ve mikro yapıyı iyileştirir.
- Cu katı çözelti güçlendirmesi sağlar ve elektrot potansiyelini ve pasif film stabilitesini artırır.
Deneysel araştırmalarla birleştirilmiş, Gelecekte HCCI mikroyapısının ve özelliklerinin atomik düzeyde hassas tasarımı bekleniyor.
Anahtar elementlerin atomik davranışlarını düzenleyerek, hem aşınma direncine hem de korozyon direncine sahip yüksek performanslı malzemeler geliştirilebilir, Aşırı koşul uygulamaları için teorik temeller ve tasarım araçları sağlamak.
3.5 Gelişmiş Yüzey Modifikasyon Teknolojileri
Dökme malzeme mükemmel aşınma direncine sahip olduğunda bile, yüzey şiddetli korozyon-aşınma koşullarına karşı savunmasız kalabilir.
Bu, özellikle yüksek hızlı bulamaca maruz kalan bileşenler için önemlidir., lokal erozyon, kimyasal saldırı, ve yüksek sıcaklıklar.
Yüzey modifikasyonu, tüm bileşen bileşimini değiştirmeden çalışma yüzeyinin performansını artırmanın bir yolunu sağlar.
İki temsili teknoloji lazer kaplama ve termal püskürtmedir.
Lazer Kaplama
Lazer kaplama, alt tabaka ile metalurjik bir bağ oluştururken alaşım tozunu veya diğer takviye malzemelerini eritmek için yüksek enerjili bir lazer ışını kullanır.
Tipik kaplama malzemeleri şunları içerir::
- Nikel bazlı alaşımlar.
- Kobalt bazlı alaşımlar.
- Tungsten karbür (WC).
- Titanyum karbür (Tik).
- Diğer giyim- ve korozyona dayanıklı alaşım sistemleri.
Lazer kaplamayla ilişkili hızlı ısıtma ve katılaşma, nispeten ince bir mikro yapı üretebilir.
Malzeme sistemine ve proses koşullarına bağlı olarak, kaplama rafine taneler içerebilir, ince karbürler, veya yerel olarak amorf yapılar.
Potansiyel faydaları şunları içerir::
- Artan yüzey sertliği.
- Aşındırıcı ve aşındırıcı aşınmaya karşı geliştirilmiş direnç.
- Uygun kaplama kimyası sayesinde daha iyi korozyon direnci.
- Alt tabaka ile güçlü metalurjik bağlanma.
- Yüksek aşınma bölgelerinin lokal takviyesi.
Fakat, Lazer kaplama, lazer gücünün dikkatli kontrolünü gerektirir, tarama hızı, toz besleme hızı, örtüşmek, ve soğutma koşulları.
Aşırı ısı girişi seyrelmeye neden olabilir, karbür çözünmesi, termal bozulma, ve artık stres. Yetersiz ısı girişi eksik füzyona veya zayıf bağlanmaya neden olabilir.
Yüksek kromlu dökme demir için, kaplama bileşimi ve termal uyumluluk özellikle önemlidir çünkü alt tabakanın yüksek karbon ve krom içeriği katılaşma davranışını ve çatlama duyarlılığını etkileyebilir.
Yüksek Hızda Oksi-Yakıt ve Plazma Püskürtme
Termal püskürtme, aşınmaya dayanıklı ve korozyona dayanıklı yüzey katmanlarının biriktirilmesi için başka bir yol sağlar.
Yaygın olarak kullanılan iki süreç şunlardır::
- Yüksek Hızlı Oksi-Yakıt (HVOF) püskürtme: Isıtılmış toz parçacıklarını yüksek hızda alt tabakaya doğru hızlandırır, Düzgün kontrol edildiğinde nispeten düşük gözenekliliğe sahip yoğun kaplamalar üretmek.
- Plazma püskürtme: Kaplama malzemelerini ısıtmak ve hızlandırmak için yüksek sıcaklıkta bir plazma jeti kullanır, seramik ve diğer yüksek erime noktalı malzemeler için uygun hale getirir.
Füzyon bazlı yüzey işlemleriyle karşılaştırıldığında, termal püskürtme genellikle alt tabakaya daha az ısı verir.
Bu, termal bozulmayı azaltabilir ve ısıdan etkilenen bölgeyi sınırlayabilir, termal çatlamaya duyarlı karmaşık bileşenler ve malzemeler için kullanışlıdır.
Yaygın kaplama sistemleri arasında WC bazlı sermetler bulunur, krom karbür bazlı kaplamalar, ve seçilmiş seramik kaplamalar.
| Yüzey modifikasyon süreci | Tipik kaplama malzemeleri | Ana mühendislik avantajları |
| Lazer kaplama | NI tabanlı alaşımlar, Eş bazlı alaşımlar, WC, Tik | Metalurjik yapıştırma, yerelleştirilmiş takviye, rafine kaplama mikro yapısı |
| HVOF püskürtme | WC bazlı sermetler, krom karbür kaplamalar | Yoğun kaplamalar, yüksek sertlik, güçlü aşınma ve erozyon direnci |
| Plazma püskürtme | Al₂o₃, Cr₂o₃, ZrO₂ ve diğer seramikler | Seramik kaplamalar ve yüksek sıcaklık uygulamaları için uygundur |
Proses seçimi bileşen geometrisine bağlıdır, kaplama kalınlığı, alt tabaka durumu, çalışma sıcaklığı, ve korozyon ve aşınma direncinin göreceli önemi.
Mükemmel kuru aşınma performansına sahip bir kaplama, aşındırıcı çamurda mutlaka en iyi korumayı sağlamayabilir.. Gözeneklilik, kaplama kusurları, ve arayüzey bağlarının tümü dikkate alınmalıdır.
Yüzey Mikroyapısının ve Gerilim Durumunun Optimizasyonu
Yüzey işlemi mikroyapısal kontrolü sağlayabilir ve faydalı artık gerilimler oluşturabilir, yüzey performansının daha da arttırılması.
- Mikroyapısal evrim mekanizmaları: Lazer kaplama veya hızlı katılaşma sırasında, ultra ince taneler, nanokristaller, veya lokalize amorf yapılar oluşabilir,
yüksek yoğunluklu dislokasyonlara neden olmak, martensitik dönüşüm, ve karbür fazlarının güçlendirilmesi, sertliği ve mukavemeti-tokluğu etkili bir şekilde iyileştirmek. - Artık stres kontrolü: Yüksek sıcaklık değişimleri ve hızlı soğutmanın oluşturduğu termal gerilimler, yüzeyde uygun basınç gerilimi alanları yaratabilir., Çatlak başlangıcını ve yayılmasını engellemek, ve yorulma ömrünün ve çatlak direncinin iyileştirilmesi.
Proses Kontrol Edilebilirliği ve Sinerjik Performans Optimizasyonu
Lazer gücü gibi temel değişkenleri ayarlayarak, tarama hızı, toz besleme hızı, ve püskürtme parametreleri, yüzeydeki eriyik havuzunun sıcaklık geçmişi ve katılaşma hızı hassas bir şekilde kontrol edilebilir, Hedef mikro yapı ve performansın sinerjik optimizasyonunun sağlanması.
Yüzey modifikasyonu, HCCI'nin üst düzey performansını iyileştirmenin etkili bir yolu olarak, kalıplar gibi alanlarda yaygın olarak onaylanmıştır, madencilik, ve termal aşınma bileşenleri.
Gelecekteki hesaplamalı simülasyon ve yerinde karakterizasyon entegrasyonunun, yapı-özellik-süreç tasarımında daha yüksek düzeyde entegre optimizasyon elde etmesi bekleniyor.
3.6 Yüksek Sıcaklıkta Aşınma Direnci için Sert Alaşımlı Takviye
Saf HCCI matris yumuşamasına eğilimlidir, karbür kabalaştırma, ve yüksek sıcaklıklarda yüzey oksidasyonu, doğrudan aşınma ve korozyon direncinde önemli düşüşlere neden olur ve yüksek sıcaklıktaki servis gereksinimlerinin karşılanmasını zorlaştırır.
Bu konuyu ele almak için, sert alaşım takviye aşamaları eklenebilir.
HCCI'yi matris olarak kullanarak ve sert alaşımları dahil ederek WC–Co veya TiC–Ni takviye aşamaları olarak (bu malzemelerin erime noktaları yüksektir, yüksek sertlik, ve mükemmel termal stabilite), yüksek sıcaklıkta kapsamlı performans etkili bir şekilde geliştirilebilir.
Takviye Mekanizmaları
- WC, Tik, ve ZTA mükemmel aşınma direncine sahip tipik süper sert fazlardır.
- Co ve Ni bağlayıcı fazları tokluk ve termal şok direnci sağlar, Karmaşık termal-mekanik yükler altında kompozitin yapısal stabilitesini ve hizmet ömrünü arttırmak.
HCCI, kompozit için mükemmel genel mekanik destek ve korozyon direnci sağlar, sert alaşım yüzey sertliğini ve yüksek sıcaklıkta aşınma direncini artırırken, Tek bir malzemenin performans sınırlamalarını aşan "güçlü-sert" bir kompozit sistem oluşturmak.
Güçlendirme Prensipleri
- Aşınma ve korozyon direncinin sinerjik olarak arttırılması: Sert alaşımın eklenmesi yüzey sertliğini ve elektrokimyasal stabiliteyi önemli ölçüde artırır.
Sert parçacıklar ve matris kararlı arayüzler oluşturabilir, ve TiC gibi sert fazlar doğası gereği oksidasyona ve kimyasal olarak korozyona dayanıklıdır, Cr ile sinerji içinde daha yoğun ve daha kararlı bir pasif film oluşturmak, korozyon hızını yavaşlatmak. - Yapısal stabilite güvencesi: Matriste veya yüzeyde dağılmış takviye fazı, yüksek sıcak sertliği ve arayüz stabilitesini korurken, aşındırıcı kesmeyi engelleyebilir ve aşınma derinliğini azaltabilir, Termal aşınma altında servis performansının iyileştirilmesi, termal korozyon, veya alternatif yük ortamları.
3.7 Seramik Takviyeli Yüksek Kromlu Dökme Demir Kompozitler
Seramik takviyesi özellikle ilginç bir gelişme yönüdür çünkü seramikler, geleneksel bir metalik matrisin elde edebileceğinin ötesinde sertlik ve aşınma direnci sağlayabilir..
Yüksek kromlu dökme demir yapısal desteği ve metalik matrisi sağlar, seramik parçacıklar veya ekler lokal aşınmaya dirençli fazlar olarak işlev görürken.
Yaygın seramik malzemeler şunları içerir::
| Seramik malzeme | Ana özellikler | Potansiyel uygulama hususları |
| Al₂o₃ | Yüksek sertlik, iyi kimyasal stabilite, ve elektrik yalıtımı | Aşındırıcı aşınma uygulamaları |
| Zro₂ | Birçok geleneksel seramiğe göre yüksek tokluk, stabilizasyona bağlı | Geliştirilmiş çatlak direnci gerektiren uygulamalar |
| WC | Çok yüksek sertlik ve mükemmel aşınma direnci | Şiddetli aşınma |
| Tik | Yüksek sertlik, İyi termal stabilite, ve aşınma direnci | Yüksek sıcaklık ve aşındırıcı uygulamalar |
| Sic | Yüksek sertlik, İyi oksidasyon direnci, ve uygun ortamlarda kimyasal stabilite | Aşındırıcı ve kimyasal açıdan zorlu koşullar |
Seramik seçimi gerçek parçacık darbe koşullarına göre yapılmalıdır., çalışma sıcaklığı, aşındırıcı ortam, mekanik yük, ve üretim maliyeti.
Seramik-Metal Arayüzü: Kompozit Performansın Anahtarı
Seramik parçacıkları yüksek sıcaklıklarda HCCI ile kimyasal reaksiyona girmez; yalnızca mekanik bağlar oluştururlar.
Seramik parçacıkların yüzeyini alaşımlayarak, dökme sırasında HCCI'ya sıkı bir şekilde gömülebilirler.
Bu işlem, seramik parçacıklar ile metal matris arasındaki bağlanma gücünü önemli ölçüde artırır., Aşınma sırasında partikül ayrılmasını etkili bir şekilde engeller ve kompozitin aşınma direncini arttırır.
Yüksek kromlu metal matrisle karşılaştırıldığında, seramik parçacıkları önemli ölçüde çıkıntı yapıyor, ve ikisi arasındaki bağ belirgin bir boşluk olmadan sıkıdır.
Aşınma sırasında, seramik parçacıkları arasındaki metal matris tercihen aşınır, daha derin oluklar oluşturmak.
Daha sonraki aşınma aşamasında, seramik parçacıkları ana yük taşıma fazı haline gelir, metal matristeki ciddi kesme aşınmasını etkili bir şekilde azaltır ve matrisi koruyan bir "gölge etkisi" yaratır.
Bu etki matrisin aşınma hacminin giderek azalmasına neden olur, dolayısıyla kompozitin aşınma direnci matris malzemeninkinden önemli ölçüde daha yüksektir, ve mutlak hacim kaybı, artan aşınma mesafesiyle birlikte azalma eğilimindedir.
4. Çözüm
Yüksek kromlu dökme demir, olağanüstü potansiyele ve aynı derecede olağanüstü zorluklara sahip bir malzemedir.
Sertliği ve aşınma direnci birçok aşındırıcı uygulamada eşsizdir, ancak kırılganlığı ve korozyon-aşınma sinerjisine duyarlılığı agresif ortamlardaki hizmet ömrünü sınırlandırır.
Onlarca yıllık araştırma ve saha deneyiminden elde edilen temel fikir şudur:: korozyon-aşınma sorununu yalnızca tek bir mekanizmayı ele alarak çözemezsiniz.
Korozyonun yüzeyi zayıflattığı kısır döngü, aşınma pasif filmi kaldırır, ve her biri diğerini hızlandırır; bütünleşik stratejilerle kırılmalıdır.
Bu makalede incelenen geliştirme yolları: karbür iyileştirme ve yön hizalama, hassas ısıl işlem, İlk prensiplere dayalı alaşım tasarımı, yüzey modifikasyonu, sert alaşım takviyesi, ve seramik takviye; her biri farklı avantajlar sunuyor.
Pratikte, en etkili çözümler bu yaklaşımlardan birkaçını birleştirir.
İleriye dönük, En umut verici yönlerin şunlar olduğuna inanıyorum::
- Atomik ölçekte tasarım alaşım elementlerini ve arayüzlerini optimize etmek için ilk prensip hesaplamaları rehberliğinde.
- Mikroyapı mühendisliği dayanıklılık ve korozyon direnci için matrisi optimize ederken karbürleri rafine eder ve hizalar.
- Yüzey mühendisliği Sertliğe sahip işlevsel katmanlar oluşturan, korozyon direnci, ve yararlı artık gerilmeler.
- Kompozit mimariler sert fazların aşınma direncini matrisin tokluğu ve korozyon direnciyle birleştiren.
Yüksek kromlu dökme demir madencilikte temel malzeme olmaya devam edecek, güç, çimento, öngörülebilir gelecekte metalurji.
Ancak performansı giderek yalnızca alaşıma bağlı olmayacak, ancak işlenmesinin hassasiyetine ve mikro yapı tasarımının zekasına bağlı.

