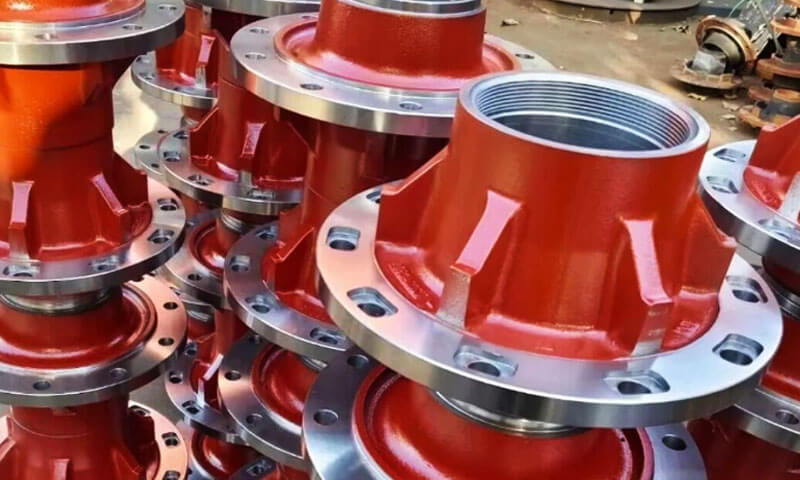
Tekerlek göbekleri, ağır hizmet kamyonu veya yarı römork ile tekerlekleri arasındaki kritik arayüzdür.
Araç yükünün tamamını taşıyorlar, Sürüş ve frenleme torkunu iletin, ve amansız titreşime dayan, şok, ve yorgunluk.
Otoyol hızında bir aktarma merkezi arızası sadece bir arıza değil, felakettir, ama güvenlik tehlikesi. Onlarca yıldır, Ağır kum dökümleri pazara hakim oldu.
Ancak yük taşıma kapasitesi arttıkça ve filo operatörleri daha az bakımla daha uzun hizmet ömrü talep ettikçe, üretim teknolojisi, daha yüksek mukavemet-ağırlık oranları ve üstün yorulma performansı sağlayan hassas döküm işlemlerine doğru gelişmiştir.
Bu makale mühendisliği inceliyor, malzeme, süreçler, Ağır hizmet uygulamaları için özel tekerlek poyrası dökümlerinin arkasında kalite kontrolleri ve kalite kontrolleri.
1. Tekerlek Göbeği Dökümü Nedir??
Tekerlek göbeği dökümü, erimiş metalin hazırlanmış bir kalıba dökülmesi ve gerekli geometride katılaşmasına izin verilmesiyle üretilen, net şekle yakın bir metal bileşendir..
Döküm daha sonra temizlenir, denetlendi, ve montaj için gerekli boyutları ve yüzey özelliklerini elde edecek şekilde işlenir.
Bitmiş bir tekerlek göbeğinin aksine, bir döküm bileşeninin kurulum için mutlaka hazır olması gerekmez.
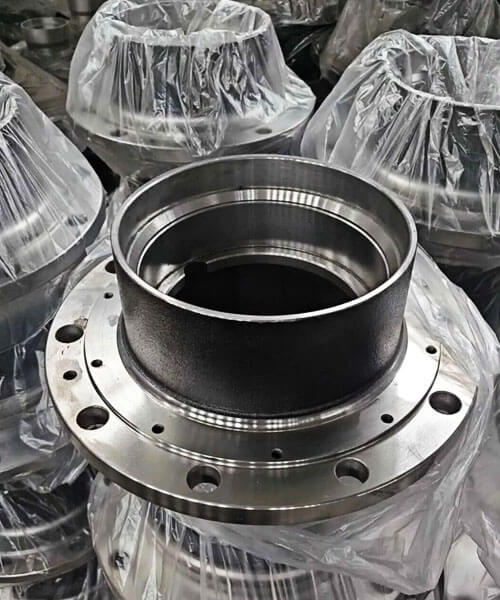
Rulman koltukları, montaj yüzleri, cıvata delikleri, conta temas yüzeyleri, ve diğer kritik özellikler genellikle mühendislik çizimlerini karşılamak için işleme gerektirir.
Ağır Hizmet Araçlarında Tekerlek Poyrasının Rolü
Bir tekerlek göbeği, tekerlek ucu grubunun bir parçasını oluşturur, ancak kesin işlevi aracın mimarisine bağlıdır.
Tahrikli bir göbek, tahrikli bir aks ile arayüz oluşturabilir, tahrik edilmeyen bir göbek bir iş mili üzerinde dönebilirken.
Bazı tasarımlar tekerleğe montaj özelliklerini fren bileşenleriyle bütünleştirir; diğerleri ayrı fren kampanaları veya diskleri kullanır.
Göbek, yatak sisteminin gerektirdiği hizalamayı korurken tekerlek ve araç tarafından uygulanan yükleri aktarmalıdır..
Servis sırasında, aşağıdakilerin bir kombinasyonunu yaşayabilir::
- Araç ağırlığı ve yol temasından kaynaklanan radyal yükler.
- Viraj alma ve şerit değiştirme sırasındaki yanal yükler.
- Hızlanma ve frenlemeyle ilişkili boyuna kuvvetler.
- Yorulma çatlaklarını başlatabilen ve yayan tekrarlanan döngüsel yükleme.
- Yol düzensizliklerinden kaynaklanan titreşim ve darbe yüklemeleri.
- Çevresel suya maruz kalma, yol kirleticileri, buz çözücü tuzlar, ve sıcaklık değişiklikleri.
Bu koşullar, tekerlek göbeği tasarımını basit bir dış şeklin yeniden üretilmesi meselesi olmaktan ziyade yapısal ve üretimsel bir sorun haline getirir.
2. Üretim Evrimi: Geleneksel Kum Dökümünden Daha Kontrollü Teknolojilere
Tekerlek poyrası dökümünün evrimi, eski bir süreçten evrensel olarak üstün yeni bir prosese geçiş değildir..
Bu, en uygun üretim yolunun seçilmesine ve malzemenin kontrol edilmesine yönelik bir değişimdir., geometri, ve katılaşma daha kesin olarak.
Geleneksel kum dökümü ağır işler için kullanışlı olmaya devam ediyor, karmaşık, ve nispeten düşük hacimli bileşenler.
Daha gelişmiş kalıplama yöntemleri boyut tutarlılığını veya yüzey kalitesini iyileştirebilir, modern küresel sünek demir işleme mekanik özelliklerin tekrarlanabilirliğini artırabilir.
Fayda, teknolojinin bileşenle ne kadar iyi eşleştiğine bağlıdır.
Geleneksel Kum Döküm: Ağır Bileşenler için Esneklik
Kum dökümü, hazırlanmış kum ve bağlayıcı sistemden oluşan bir kalıp kullanır. Kalıp karmaşık şekilleri barındırabilir, Büyük Bileşenler, ve çok çeşitli demir alaşımları.
Ağır hizmet tipi tekerlek poyraları için, avantajları arasında:
- Bileşen boyutu ve geometrisinde esneklik.
- Karmaşık flanşlara uygunluk, patronlar, ve iç hatlar.
- Özelleştirilmiş veya daha düşük hacimli üretim için nispeten uyarlanabilir takımlar.
- Gri demirle uyumluluk, sünek demir, ve çeşitli dökme çelikler, süreç tasarımına tabi.
Sınırlamaları arasında daha fazla yüzey pürüzlülüğü bulunabilir, daha geniş döküm boyutu değişimi, ve daha hassas kalıplama işlemleriyle karşılaştırıldığında artan işleme gereksinimleri.
En önemli zorluk katılaşmayı kontrol etmektir. Kalın bölümler, ani duvar kalınlığı geçişleri, ve kötü tasarlanmış besleme sistemleri büzülme kusurlarına veya iç süreksizliklere yol açabilir.
Daha iyi kalıp tasarımı, geçit ve yükseltici mühendisliği, sıcaklık kontrolü, ve süreç simülasyonu, kum dökümünden vazgeçmeden tutarlılığı artırabilir.
Kabuk kalıplama: Geliştirilmiş Yüzey ve Boyut Kontrolü
Kabuk kalıplamada, nispeten ince bir kalıp oluşturmak için ısıtılmış bir desene uygulanan reçine kaplı kum kullanılır., sert kalıp kabuğu.
Geleneksel kum kalıplamayla karşılaştırıldığında, uygun bileşen boyutları ve üretim hacimleri için daha iyi yüzey kalitesi ve boyut kontrolü sağlayabilir.
Takım ve işletme maliyetleri, Yine de, daha yüksek olabilir.
Tekerlek göbeği dökümleri için, potansiyel faydalar şunları içerir::
- Daha tutarlı döküm geometrisi.
- Uygun alanlarda azaltılmış yüzey düzensizlikleri.
- Üretim partileri arasında geliştirilmiş tekrarlanabilirlik.
- Potansiyel olarak daha düşük bitirme ve işleme toleransları.
Kabuk kalıplama, döküm kusurlarını otomatik olarak ortadan kaldırmaz. Büzülme, gazla ilgili gözeneklilik, kapsama, ve eğer eriyik kalitesi iyiyse mikroyapısal değişiklik mümkün olmaya devam eder, kalıp hazırlama, dökme, veya katılaşma kontrol edilmiyor.
Hub'ın boyutu en uygunudur, geometri, gerekli kalite, ve üretim hacmi süreci haklı çıkarıyor.
Yerçekimi Döküm ve Diğer Hassas Döküm Yolları
Yerçekimi kalıp döküm, kalıcı kalıba döküm olarak da bilinir, yeniden kullanılabilir bir kalıbı doldurmak için yer çekimini kullanır, genellikle metalden yapılır.
Uygun alaşımlar ve bileşen geometrileri için iyi tekrarlanabilirlik ve yüzey kalitesi sağlayabilir..
Fakat, yerçekimi basınçlı döküm, geleneksel demir veya çelik göbek dökümünün doğrudan alternatifi olarak değerlendirilmemelidir.
Kalıcı metal kalıplar ağırlıklı olarak demir dışı alaşımlar için kullanılır, özellikle alüminyum, çünkü demir ve çeliğin erime ve dökülme sıcaklıkları farklı işleme ve termal zorluklar yaratır.
Ağır hizmet tipi tekerlek göbeği için, Hassas yerçekimiyle dökülmüş alüminyum tasarımı, yalnızca tekerlek ucu mühendislik gereksinimlerinin tamamının bu malzemeyi ve üretim yolunu desteklemesi durumunda düşünülebilir..
Dökme demir göbek ve dökme alüminyum göbek eşdeğer olarak değerlendirilemez çünkü her ikisi de döküm teknolojisi kullanılarak üretilebilir..
Aynı şekilde, yüksek basınçlı kalıp döküm, yatırım kadrosu, ve diğer hassas rotaların kendi malzemeleri vardır, boyut, maliyet, ve yapısal sınırlamalar.
Uygunlukları gerçek göbek tasarımına göre değerlendirilmelidir.
Gelişmiş Sfero Demir İşleme: Mikro Yapıyı Kontrol Etmek
Sünek demir tekerlek göbeği dökümleri için, En önemli gelişmelerden biri erimiş demir ve grafit morfolojisinin daha iyi kontrol edilmesidir.
Sünek demir, erimiş demirin işlenmesiyle üretilir, böylece grafit, gri demirde bulunan pullar yerine ağırlıklı olarak küresel veya küresel formda katılaşır..
Bu morfoloji genellikle mukavemet ve sünekliğin daha uygun bir kombinasyonunu sağlar.
Önemli kontroller şunları içerir::
- Kimyasal bileşim: Uygun karbonun oluşturulması, silikon, ve belirtilen kalite için alaşım elementi seviyeleri.
- Nodülerizasyon tedavisi: Uygun bir tedavi kullanmak, genellikle magnezyum içeren, küresel grafiti teşvik etmek.
- aşılama: Grafit çekirdeklenmesini kontrol etmek ve istenmeyen mikro yapı riskini azaltmak.
- Tedavi zamanlaması ve sıcaklığı: Dökme yoluyla tutarlı metal kalitesini korumak için süreci yönetmek.
- Mikroyapısal doğrulama: Grafit şeklinin kontrol edilmesi, matris yapısı, ve diğer belirtilen özellikler.
Bu kontroller önemlidir çünkü nominal malzeme kalitesi tek başına karmaşık bir döküm boyunca tekdüze özellikleri garanti etmez.
Bölüm kalınlığı, soğutma oranı, ve yerel katılaşma koşulları nihai mikro yapıyı etkileyebilir.
ASTM A536, sfero dökümlere yönelik gereklilikleri belirtir ve özelliklerin dökümdeki konumlar arasında ve döküm ile test numunesi arasında değişebileceğini açıkça kabul eder..
3. Ağır Hizmet Tekerlek Göbeği Dökümleri için Malzeme Seçimi
Birçok döküm göbek tasarımı için, 65-45-12 Ve 80-55-06 sünek demir malzeme değerlendirmesi için yararlı başlangıç noktalarıdır.
Tasarım farklı mekanik özellikler gerektirdiğinde daha yüksek mukavemetli küresel grafitli demir veya ADI düşünülebilir., ancak ikisi de yalnızca güç değerleri daha yüksek olduğu için seçilmemelidir.
Nihai malzeme göbek geometrisine uygun olmalıdır, üretim süreci, ve hizmet koşulları.
Malzeme karşılaştırması
| Malzeme | Gerilme mukavemeti (MPa) | Verim gücü (MPa) | Tipik sertlik (HBW) | Göreceli maliyet |
| Dük ütü 65-45-12 | ≥448 | ≥310 | 156–217 | Alçak |
| Dük ütü 80-55-06 | ≥552 | ≥379 | 187–255 | Ilıman |
| Dük ütü 100-70-03 | ≥689 | ≥483 | 241–302 | Orta -yüksek |
| Östemperlenmiş Dük ütü (ADI), Notlar 1–3 | ≥900–1.200 | ≥650–850 | 269–444 | Yüksek |
| Döküm çelik, Örn., ASTM A216 WCB | ≥485 | ≥250 | Seviye- ve duruma bağlı | Orta -yüksek |
| Alüminyum alaşım A356-T6 | Sürece bağlı; genellikle 230–310 civarında | Sürece bağlı; genellikle 150-230 civarında | Genellikle 70-90 civarında | Genellikle daha yüksek malzeme/işlem maliyeti |
4. Tekerlek Göbeği Döküm Üretim Süreci Seçimi
Ağır hizmet tipi bir tekerlek göbeği için doğru döküm prosesinin seçilmesi bileşen boyutuna bağlıdır, malzeme, üretim hacmi, Boyutlu Gereksinimler, ve işleme ihtiyaçları.
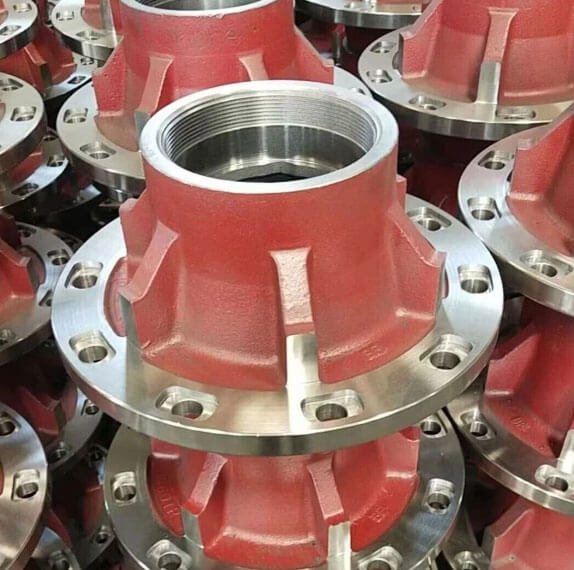
Çoğu dökme demir ve dökme çelik tekerlek poyraları için, Kum dökümü karmaşık geometrilere uyum sağladığı için pratik bir çözüm olmaya devam ediyor, nispeten büyük bileşenler, ve çok çeşitli demir alaşımları.
Yaygın Döküm Proseslerinin Karşılaştırılması
| Döküm işlemi | Tipik Boyut Toleransı* | Parça Ağırlığı / Boyut | Üretime Uygunluk | Döküm Yüzeyi | En İyi Uygulamalar |
| Yeşil Kum Döküm | Seçilen boyutlar için yaklaşık ±0,8–1,5 mm | 5–500 kg; tasarıma bağlı | Uygun takımlarla yüksek hacimli üretim | Adil | Standart kamyon ve yarı römork göbekleri; uygun maliyetli demir dökümler |
| Kabuk Kalıba dökmek Döküm | Uygun özellikler ve bileşen boyutları için yaklaşık ±0,5–1,0 mm | Genellikle küçük ila orta ölçekli dökümler; tasarıma göre değişir | Takım yatırımının haklı olduğu orta ila yüksek hacim | İyi ila çok iyi | Geliştirilmiş yüzey kalitesi ve boyutsal tutarlılık gerektiren göbekler |
Hassas Yerçekimi Dökümü |
Seçilen boyutlar ve uygun tasarımlar için yaklaşık ±0,5–1,0 mm | Genellikle küçük ve orta ölçekli bileşenler; yüksek alaşım- ve geometriye bağlı | Yeniden kullanılabilir takımların ekonomik olduğu orta hacimli üretim | İyi ila çok iyi | Seçilmiş alüminyum alaşımlı göbek tasarımları ve hafif uygulamalar |
| Yatırım Döküm | Uygun boyutlar ve geometriler için yaklaşık ±0,1–0,3 mm | Genellikle küçük ve orta ölçekli bileşenler | Düşük ila orta hacim, Karmaşıklığa bağlı olarak | Harika | Küçük, Daha sıkı döküm detayının değerli olduğu karmaşık hassas bileşenler |
5. Yaygın Tekerlek Göbeği Arıza Modları
Hub'ların nasıl arızalandığını anlamak, onları doğru şekilde tasarlamanın ve tedarik etmenin anahtarıdır.
| Başarısızlık modu | Dış görünüş | Ana neden | Önleme |
| Rulman deliği aşınması / ovallik | Yuvarlak olmayan delik; göbekteki rulman dönüşleri | Yumuşak döküm duvarı, kötü ısıl işlem, titreşim | Uygun malzeme kalitesi; Kontrollü Isı Tedavisi; yeterli duvar kalınlığı |
| Saplama deliği çatlaması | Saplama deliklerinden yayılan çatlaklar | Stres konsantrasyonu; aşırı tork; zayıf fileto yarıçapı | Cömert fileto tasarımı; kontrollü tork spesifikasyonu |
| Göbek merkezinde büzülme gözenekliliği | Rulman deliğinin yakınında görünür veya iç boşluklar | Yetersiz yükseltici beslemesi; kalından inceye geçiş | Optimize edilmiş yükseltici tasarımı; yönlendirme |
Tekerlek yüzü salgısı |
Titreşim, fren titreşimi, düzensiz lastik aşınması | Döküm distorsiyonu; zayıf işleme veri kontrolü | Döküm sonrası stres giderme; kontrollü işleme fikstürü |
| Fren flanşının yakınında termal çatlama | Fren montaj yüzeyinin yakınında ince çatlaklar | Fren ısısından ısı kontrolü; zayıf süneklik | Yeterli tokluğa sahip sünek demir; termal bisiklet analizi |
| Korozyon çukurlaşması | Yüzey pası, işlenmemiş yüzeylerde çukurlaşma | Yol tuzu, kaplama yok, uygunsuz döküm yüzeyi | Çinko açısından zengin astar + toz boya; korozyona dayanıklı malzeme |
. #1 Gizli Katil: Rulman Deliğinde Büzülme Gözenekliliği
Yüzlerce başarısız hub'ın sahadan geri döndüğünü gördüm. En yaygın iç kusur, rulman yuvasında yüzeyde görünmeyen büzülme gözenekliliğidir, ancak rulman sürtünmesine neden olacak kadar, aşırı ısınma, ve sonunda nöbet.
Bu neredeyse her zaman bir yükseltici tasarım sorunudur: kalın yatak bölümü uygun besleme olmadan en son katılaşır.
İyi dökümhaneler her göbeğin yatak bölgesini röntgenle veya ultrasonik olarak inceler. Ucuz dökümhaneler bunu yapmaz - ve altı ay sonra otoyolun kenarında öğrenirsiniz.
6. Bitmiş Tekerlek Göbekleri için Hassas CNC İşleme
Döküm, tekerlek göbeğinin temel şeklini oluşturur, ancak hassas işleme, bileşenin tekerlek ucu tertibatına nasıl uyduğunu ve nasıl çalıştığını belirleyen arayüzleri oluşturur.
Rulman koltukları, montaj yüzleri, cıvata delikleri, conta temas yüzeyleri, ve diğer belirtilen özellikler sıkı boyutsal ve geometrik kontroller gerektirebilir.
Bu gereksinimler mühendislik çizimi ve ilgili montaj tasarımı ile tanımlanmalıdır..
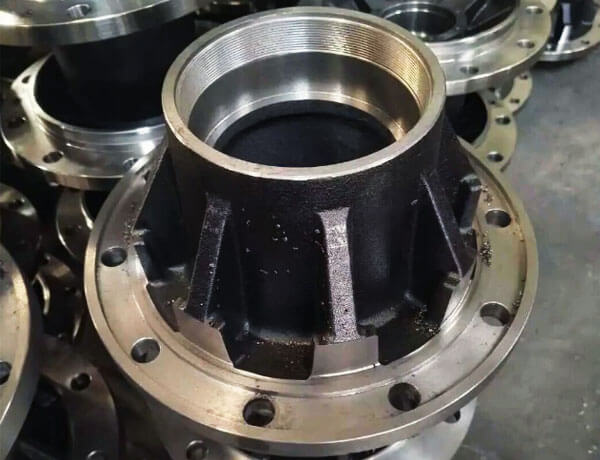
Kritik Arayüzlerin İşlenmesi
İşleme sırasında çeşitli özelliklere özellikle dikkat edilmesi gerekir.
Rulman delikleri ve yuvaları: Bu özellikler belirtilen çapı karşılamalıdır, yuvarlaklık, silindirlik, yüzey kaplaması, ve gereksinimleri karşılama.
Yanlış boyutlar rulman kurulumunu etkileyebilir, çalışma boşluğu veya ön yükleme, yatak düzenine bağlı olarak, ve yük dağıtımı.
Tekerlek montaj yüzeyleri: Montaj yüzü göbek ile tekerlek arasındaki arayüzü oluşturur.
Düzlük, diklik, ve salgı gereksinimleri tasarıma uygun şekilde tanımlanmalıdır çünkü sapmalar montaj doğruluğunu ve dönme davranışını etkileyebilir.
Cıvata delikleri ve cıvata daireleri: Delik çapı, konum, boşluk, ve belirtilen oturma geometrisi tekerlek bağlantı sistemiyle eşleşmelidir.
Konumsal hatalar montajı karmaşıklaştırabilir veya eşit olmayan temas koşulları oluşturabilir.
Conta temas eden yüzeyler: Göbeğin bir contayı barındırdığı yer, yüzey kaplaması, geometri, and dimensional accuracy must be compatible with the specified seal design and operating conditions.
Veri Referanslarını ve İşleme Ödeneklerini Kontrol Edin
A consistent machining strategy begins with selecting suitable datums and establishing how the component will be located and clamped.
If the initial setup references an unsuitable surface, machining can reproduce dimensional errors between the bore, flanş, ve diğer kritik özellikler.
Sufficient and consistent machining allowance is also important: insufficient stock may leave portions of the casting unmachined, while excessive stock increases cycle time and tool wear.
Karmaşık merkezler için, process planning should establish the machining sequence, iş tutma yöntemi, ve üretim başlamadan önce kontrol noktaları.
Eşe, Salgı, ve yüzey kaplaması
The geometric relationship between the bearing interface, dönme ekseni, ve tekerlek montaj yüzeyi bitmiş göbeğin çalışmasını etkileyebilir.
Çizime bağlı olarak, muayene şunları içerebilir:
- Delik çapı ve geometrik doğruluk.
- Radyal ve eksenel salgı.
- Montaj yüzlerinin belirtilen referans eksenine dikliği.
- Cıvata deliği konumu ve montaj geometrisi.
- Rulman ve sızdırmazlık arayüzlerinde yüzey kalitesi.
Bu ölçümler uygun fikstürler kullanılarak yapılmalıdır., hassas aletler, veya gerektiği gibi koordinat ölçüm ekipmanı.
Tüm tekerlek poyralarına tek bir evrensel tolerans uygulamamak önemlidir. Doğru değerler rulman sistemine bağlıdır, tekerlek ucu tasarımı, bileşen boyutları, ve geçerli mühendislik gereksinimleri.
İşleme Toplam Üretim Maliyetini Nasıl Etkiler?
İşleme maliyeti dökümün boyutsal tutarlılığından etkilenir, malzeme işlenebilirliği, işleme ödeneği, iş tutma karmaşıklığı, araç hayatı, ve gerekli denetim sıklığı.
İyi tasarlanmış bir döküm, gereksiz malzeme kaldırma işlemini azaltabilir ve işleme kurulumlarını basitleştirebilir.
Fakat, Güvenilir yüzey temizliği pahasına işleme stokunun en aza indirilmesi reddedilme oranlarını artırabilir.
Amaç, kritik özelliklerin tutarlı bir şekilde üretilebilmesi için döküm doğruluğu ile işleme yeteneği arasında istikrarlı bir ilişki kurmaktır..
7. Güvenlik Açısından Kritik Hub Bileşenleri için Kalite Kontrol ve Test
Güvenlik açısından kritik merkezler sıkı bir kalite programı gerektirir. Tipik testler şunları içerir::
| Test | Amaç | Standart / Yöntem |
| Kimyasal analiz | Malzeme bileşimini doğrulayın | Spektrometri |
| Mekanik test | Gerilme, teslim olmak, uzama, sertlik | ASTM E8, E10 |
| Mikroyapı değerlendirmesi | nodülarite, matris, grafit boyutu | ASTM A247 |
| Boyutlu İnceleme | Rulman delikleri, flanş, saplama delikleri | CMM, gösteriş |
| Radyografik muayene | İç gözeneklilik, büzülme | ASTM E94 / E505 |
| Ultrasonik test | Kritik bölümlerde iç kusurlar | ASTM A609 |
| Manyetik parçacık muayenesi | Yüzey çatlakları | ASTM E709 |
| Dinamik yorulma testi | Simüle edilmiş yol yükü | SAE J1095 veya OEM spesifikasyonu |
| Kanıt yük testi | Yapısal bütünlük | Aks üreticisinin özellikleri |
| Salgı kontrolü | Flanş ve yatak deliği salgısı | Kadran göstergesi / CMM |
| Basınç / sızıntı testi | Yağ keçesi bütünlüğü (Uygun olduğu yerlerde) | - |
8. Özel Tekerlek Göbeği Döküm Uygulamaları
Özel tekerlek poyrası dökümleri çeşitli ticari araç ve endüstriyel taşıma uygulamalarında kullanılmaktadır..
Her uygulama farklı yükleme koşulları sunar, boyutsal kısıtlamalar, ve çevresel gereksinimler.
Ağır Hizmet Karayolu Kamyonları
Kamyon göbekleri belirtilen yatak sistemine uygun olmalıdır, tekerlek eki, Tekrarlanan yol yüklerine dayanacak şekilde aks konfigürasyonu, viraj alma kuvvetleri, ve frenlemeyle ilgili servis koşulları.
Malzeme özellikleri, montaj geometrisi, yorgunluk performansı, ve işleme doğruluğu önemli hususlardır.
Yarı Römorklar ve Yük Taşımacılığı
Römork göbekleri, uzun mesafeli servis sırasında tekrarlanan yükleme altında çalışır.
Teknik özellikleri aks tasarımına bağlıdır, tekerlek konfigürasyonu, rulman düzeni, yük gereksinimleri, ve beklenen çalışma ortamı.
Korozyona maruz kalma ve servis kolaylığı aynı zamanda tasarım ve sonlandırma gereksinimlerini de etkileyebilir.
İnşaat ve Arazi Araçları
Bazı inşaat ve özel taşıma araçları daha yüksek darbe yükleriyle karşı karşıyadır, engebeli arazi, toz, ve kirlenme.
Hub'ları uygulamaya özel yük değerlendirmesini gerektirir, malzeme tokluğu, yapısal geometri, sızdırmazlık arayüzleri, ve bakım koşulları.
OEM Üretimi ve Satış Sonrası Değişim
OEM projeleri kontrollü revizyonlar gerektirebilir, tekrarlanabilir üretim, belgelenmiş malzeme gereksinimleri, ve planlı doğrulama.
Yedek bileşenler, orijinal çizimler veya malzeme özellikleri eksik olduğunda ek zorluklar ortaya çıkarır, boyutsal doğrulamayı ve uygulama uyumluluğunu özellikle önemli hale getiriyor.
9. LangHe Industry'den Özel Tekerlek Göbeği Döküm Çözümleri
LangHe Industry, ağır hizmet kamyonları ve yarı römorklar için özel tekerlek poyrası döküm çözümleri sağlar, uygulamaya özel malzemeler gerektiren projelerin desteklenmesi, döküm tasarımları, hassas işleme, ve kalite muayenesi.
Üretim yeteneklerimiz üretimin önemli aşamalarını kapsar, içermek:
- Döküm işlemleri: Uygun demir tekerlek göbeği tasarımları için yeşil kum döküm ve kabuk kalıp dökümü.
Uyumlu demir dışı uygulamalar için hassas yerçekimi dökümü düşünülebilir, bileşen gereksinimlerine bağlı olarak. - Malzeme seçimi: ASTM A536 gibi sünek demir kaliteleri 65-45-12, 80-55-06, Ve 100-70-03, östemperlenmiş küresel grafitli demirin yanı sıra (ADI) ve diğer belirtilen dereceler, tasarım ve imalat fizibilitesine tabidir.
- Döküm Simülasyonu: Yolluk ve yükseltici tasarımını optimize etmeye ve döküm kusurları riskini azaltmaya yardımcı olan kalıp doldurma ve katılaşma analizi.
- CNC İşleme: Dönme, sıkıcı, sondaj, dokunma, ve diğer belirlenmiş işleme işlemleri. Bileşen tasarımı ve çalışma koşullarının gerektirdiği yerde dengeleme yapılabilir.
- Kalite kontrolü: Boyutlu İnceleme, malzeme doğrulaması, ve uygulanabilir tahribatsız muayene (NDT) mutabakata varılan spesifikasyonlara göre.
Her proje için kalite yönetimi ve otomotive özel gereksinimler onaylanmalıdır.. - İzlenebilirlik: Malzeme dokümantasyonu, üretim partisi tanımlama, ve muayene raporları belirtildiği gibi.
Belirlenen yük gereksinimlerine uygun tekerlek poyrası dökümleri geliştirmek için OEM'ler ve diğer endüstriyel müşterilerimizle birlikte çalışıyoruz., görev döngüleri, boyutsal kısıtlamalar, ve ağırlık hedefleri.
Mühendislik desteğimiz üretilebilirlik için tasarımı içerir (DFM) gözden geçirmek, malzeme seçimi rehberliği, ve gerektiğinde prototip değerlendirmesi.
LangHe Endüstri ile iletişime geçin özel tekerlek göbeği döküm projenizi görüşmek üzere.
Teknik çizim veya numune sağlanması, Malzeme Gereksinimleri, beklenen üretim hacmi, ve denetim kriterleri uygun üretim yolunu değerlendirmemize yardımcı olacaktır.
10. Çözüm
Özel tekerlek poyrası dökümleri, ağır hizmet kamyon ve yarı römork sistemlerinde güvenlik açısından en kritik bileşenler arasındadır..
Dışarıdan basit yuvarlak dökümlere benziyorlar, ancak her özellik — yatak deliği, tekerlek yüzü, saplama delikleri, Fren montaj yüzeyi — hassas bir şekilde tasarlanmalı ve sıkı standartlara göre dökülmelidir.
Uzun süren bir hub arasındaki fark 700,000 km ve başarısız olan biri 200,000 km üç şeye bağlıdır: doğru malzeme, doğru ısıl işlem, ve doğru döküm proses kontrolü.
Ductile iron with proper normalization delivers the strength, sönümleme, and wear resistance that heavy-duty service demands.
Directional solidification engineering eliminates shrinkage porosity at the bearing bore. Rigorous NDT and dimensional verification catch defects before they reach the road.
Filo operatörleri için, römork üreticileri, ve aks OEM'leri, mesaj açık: tekerlek poyraları yalnızca fiyata göre tedarik edilecek bir ürün değildir.
Bunlar güvenlik bileşenleridir. Tekerlek göbeği arıza modlarını anlayan bir dökümhaneyle ortak olun, her proses adımını kontrol eder, and stands behind every casting with full traceability. Yolda kalan merkezler bu şekilde elde edilir, onun tarafında değil.
SSS
Ağır hizmet kamyon tekerleği poyra dökümlerinde yaygın olarak hangi malzemeler kullanılır??
Ductile iron is one candidate for cast wheel hubs because it can offer a useful combination of strength, süneklik, ve döküm esnekliği. Özel tasarımlar için dökme çelik de düşünülebilir.
Uygun malzeme göbek geometrisine bağlıdır, gerekli yorulma performansı, yükler, çalışma ortamı, ve geçerli spesifikasyonlar.
Bir tekerlek göbeği dökümü neden CNC işlemeyi gerektirir??
CNC işleme hassas yatak yuvalarını üretir, montaj yüzleri, cıvata delikleri, ve montaj için gerekli diğer arayüzler.
Döküm temel şekli sağlar, işleme, mühendislik çiziminde belirtilen son boyutları ve yüzey özelliklerini oluştururken.
Mevcut bir tekerlek göbeğine özel döküm için tersine mühendislik yapılabilir mi??
Evet, Mevcut bir bileşen boyut analizi ve tasarımın yeniden yapılandırılması için bir başlangıç noktası sağlayabilir.
Fakat, tersine mühendislik aynı zamanda malzeme gerekliliklerini de belirlemelidir, kritik arayüzler, işleme toleransları, ve ilgili performans kriterleri.
Tek başına dış boyutlar, yedek göbeğin güvenlik açısından kritik hizmetlere uygun olduğunu doğrulamak için yeterli değildir.
Özel tekerlek göbeği döküm teklifi için hangi bilgilere ihtiyaç vardır??
Teknik çizim veya örnek sağlayın, malzeme özellikleri, Kritik Boyutlar, başvuru detayları, beklenen miktar, işleme gereksinimleri, ve kaliteli dokümantasyon ihtiyaçları.
Gerekli herhangi bir NDT, yorulma testi, veya diğer doğrulamalar da teklif aşamasında belirtilmelidir, böylece üretim rotası ve maliyeti doğru bir şekilde değerlendirilebilir..