Doğrusal hareket dünyasında, Kurşun vidalar genellikle sessiz iş makineleridir; basit, güvenilir, ve maliyet etkin.
Dişli bir mil ve somun aracılığıyla dönme hareketini doğrusal harekete dönüştürürler, öngörülebilir ve sağlam bir mekanik avantaj sağlar.
Ancak standart katalog vidaları belirli bir uygulamanın taleplerini karşılayamadığı zaman, özel kurşun vidalar iyi bir tasarım ile harika bir tasarım arasındaki fark haline gelir.
1. Kurşun Vida Nedir??
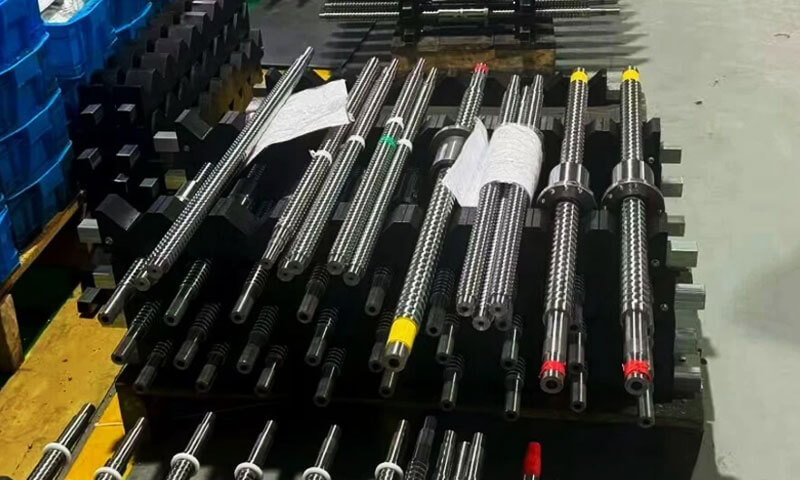
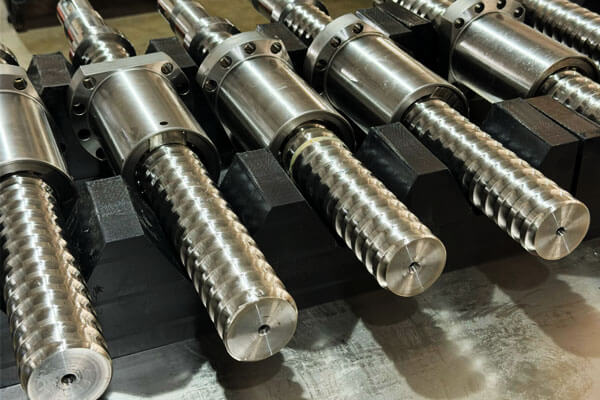
Kurşun vida, dişli bir şaft ve bir eşleşen somunun birbirine geçmesi yoluyla dönme hareketini doğrusal harekete dönüştüren dişli bir mekanik bileşendir..
Vida somuna göre döndükçe, sarmal diş, somunu vidanın ekseni boyunca yönlendirir, kontrollü doğrusal yer değiştirmenin üretilmesi.
Mekanizmaya bağlı olarak, diğer bileşen hareket ederken vida veya somun dönebilir.
Kurşun vidalar endüstriyel otomasyonda yaygın olarak kullanılmaktadır, lineer aktüatörler, paketleme ekipmanları, tıbbi cihazlar, laboratuvar enstrümanları, ve 3D yazıcılar.
Basit yapıları, kompakt tasarım, nispeten düşük maliyet, ve önemli eksenel kuvvet üretme yeteneği, onları kontrollü konumlandırma veya mekanik ayarlama gerektiren uygulamalar için uygun kılar.
Özel kurşun vidalar için, mühendisler iplik profilini belirleyebilir, çap, yol göstermek, uzunluk, malzeme, yüzey tedavisi, ve uygulamanın mekanik ve işletim gereksinimlerine uyacak son işleme özellikleri.
Bu parametreler yük kapasitesini etkiler, konumlandırma doğruluğu, Direnç Giymek, çalışma torku, ve hizmet hayatı.
Anahtar terminoloji
- Yol göstermek: Devir başına eksenel mesafe.
- Saha: Bitişik dişlerdeki karşılık gelen noktalar arasındaki eksenel mesafe.
- Başlangıçlar: Vidadaki bağımsız diş sayısı. Öncülük = Adım × Başlangıçlar.
- Ana çap: Vidanın dış çapı.
- Küçük çap: İpliğin kök çapı.
- Boşluk: Yön tersine çevrildiğinde vida ve somun arasında hareket kaybı.
- Ön yükleme: Geri tepmeyi azaltmak için uygulanan kuvvet.
2. Yaygın Kurşun Vida Dişi Çeşitleri ve Özellikleri
Diş geometrisi, bir kılavuz vidanın eksenel yükleri nasıl taşıyacağını belirler, sürtünme yaratır, somunuyla anlaşır, ve aşınmaya yanıt verir.
Doğru profil gerekli kuvvete bağlıdır, hareket yönü, üretim yöntemi, mevcut somun malzemeleri, ve uygulanabilir boyut standartları.
Acme Konuları
Acme dişleri, ortak Acme sistemi altında nominal 29° dahil diş açısına sahip trapez profil kullanır.
Kuzey Amerika güç aktarımı ve ayarlama mekanizmalarında yaygın olarak kullanılırlar..
Nispeten geniş diş formları, dayanıklılık ve dayanıklılık arasında pratik bir denge sağlar., üretim, ve somun uyumluluğu.
Acme iplikleri diş kesme yoluyla üretilebilir, yuvarlamak, veya diğer uygun işlemler, geometri ve doğruluk gereksinimlerine bağlı olarak.
Tipik uygulamalar arasında takım tezgahı ayarlamaları bulunur, kaldırma mekanizmaları, kelepçeler, aktüatörler, ve konumlandırma düzenekleri.
Üretim hususları:Belirtilen Acme standardı, çap, saha, uyum sınıfı, ve somun tasarımı işlemeden önce onaylanmalıdır.
Acme dişleri, yalnızca her ikisinin de trapez profilleri olması nedeniyle metrik trapez dişlerle değiştirilebilir olarak değerlendirilmemelidir..
Metrik Trapez Dişler
Metrik trapez dişler genellikle ISO metrik trapez diş spesifikasyonlarına uygundur ve nominal 30°'lik bir diş açısı kullanır.
Metrik boyutlara göre tasarlanmış endüstriyel ekipman ve hareket sistemlerinde yaygın olarak kullanılırlar..
Çeşitli çap ve adımlarda mevcutturlar ve şaft uzunluğuna göre özelleştirilebilirler, yol göstermek, son geometri, ve maddi.
Metrik trapez dişler, kılavuz vidanın metrik rulmanlarla entegre olması gerektiğinde özellikle kullanışlıdır, kaplılar, Destekler, ve diğer makine bileşenleri.
Kare Konular
Kare dişler neredeyse dik diş yan yüzlerine ve eğimli diş yan yüzleriyle ilişkili radyal kuvvet bileşenlerini azaltmak için tasarlanmış bir profile sahiptir..
Geometrileri uygun koşullar altında uygun iletim verimliliği sağlayabilir.
Fakat, Kare dişlerin üretimi ve incelenmesi birçok trapez profilden daha zordur.
Nispeten hassas geometrileri ve özel takım gereksinimleri, üretim maliyetlerini artırabilir, özellikle küçük partiler veya karmaşık bileşenler için.
Performans avantajlarının üretim karmaşıklığını haklı çıkardığı seçilmiş güç aktarım uygulamaları için uygundurlar..
Payanda Konuları
Payanda dişleri, önemli eksenel yükleri öncelikli olarak tek yönde iletmek üzere tasarlanmış asimetrik bir profile sahiptir.
Bir kanat nispeten dik, karşı kanat ise diş oluşumu ve kavrama için daha kademeli bir profil sağlar.
Presler gibi özel mekanizmalarda kullanılırlar., sıkma sistemleri, ve baskın yük yönüne sahip diğer uygulamalar.
Tasarım, çalışma kuvvetinin yönünü dikkate almalıdır, ters yükleme, iplik kökü gerilimi, ve eşleşen somunun temas geometrisi.
Özel Konu Profilleri
Bazı uygulamalar standart Acme'den farklı bir iş parçacığı profili gerektirir, metrik trapez, kare, veya payanda formları.
Mevcut bir montajla entegrasyon sırasında özel profiller gerekli olabilir, olağandışı yük gereksinimlerini karşılamak, veya tescilli bir somunla eşleşen.
Standart olmayan bir profil belirtmeden önce, mühendisler takımların kullanılabilirliğini dikkate almalıdır, muayene yöntemleri, somun imalatı, yedek parça bulunabilirliği, ve gelecekteki üretimin maliyeti.
Özel bir iş parçacığı, ölçülebilir bir fayda olmadan karmaşıklığa neden olmak yerine, açıkça tanımlanmış bir mühendislik problemini çözmelidir..
3. Özel Kurşun Vidalar için Malzemeler
Malzeme seçimi yük kapasitesini etkiler, Direnç Giymek, korozyon davranışı, işlenebilirlik, boyutsal stabilite, ve maliyet.
Bir kurşun vida ve onun eşleşen somunu, bağımsız bileşenler yerine bir çalışma çifti olarak seçilmelidir..
Ortak Kurşun Vida Malzemeleri
| Malzeme | Temel özellikler | Avantajlar | Husus | Tipik uygulamalar |
| Karbon çelik | Uygun kalitelerde iyi mukavemet ve işlenebilirlik | Ekonomik, yaygın olarak mevcut | Korozyona karşı koruma gerekebilir | Genel endüstriyel makineler |
| Alaşım çelik | Mukavemet ve sertleşebilirlik derece ve ısıl işleme göre değişir | Zorlu yükler ve aşınma koşulları için uygundur | Isıl işlem distorsiyonu ve son boyutları etkileyebilir | Ağır hizmet aktüatörler ve iletim sistemleri |
| Paslanmaz çelik | Korozyon direnci dereceye ve ortama bağlıdır | Nemli ortamda kullanışlıdır, yıkama, veya aşındırıcı koşullar | Tüm dereceler aynı gücü sunmaz, sertlik, veya korozyon direnci | Gıda işleme ekipmanları, laboratuvar sistemleri, dış mekan mekanizmaları |
Alüminyum alaşımları |
Düşük yoğunluk ve iyi işlenebilirlik | Hafif, Makinesi kolay | Birçok çelikten daha düşük sertlik ve aşınma direnci | Hafif mekanizmalar ve özel düşük yüklü sistemler |
| Bronz | Genellikle uzun vidalı miller yerine somunlar için kullanılır | Uygun eşleştirmelerde faydalı kayma ve aşınma özellikleri | Seviye, yağlama, ve yük performansı belirler | Kurşun vida somunları ve güç aktarım bileşenleri |
| Mühendislik polimerler | Uygun kalitelerde düşük sürtünme veya korozyona dayanıklı davranış | Hafif, potansiyel olarak sessiz, ve kuru çalışan tasarımlara uygun | Sürünmek, termal genişleme, sıcaklık, ve yük limitleri değerlendirilmelidir | Polimer fındık, kompakt aktüatörler, laboratuvar ekipmanları |
4. Özel Kurşun Vidalar için Üretim Süreçleri
Uygun üretim süreci diş geometrisine bağlıdır, malzeme, boyutsal doğruluk, yüzey kaplaması, sipariş miktarı, ve maliyet hedefleri. Her özel kurşun vida için tek bir işlem optimal değildir.
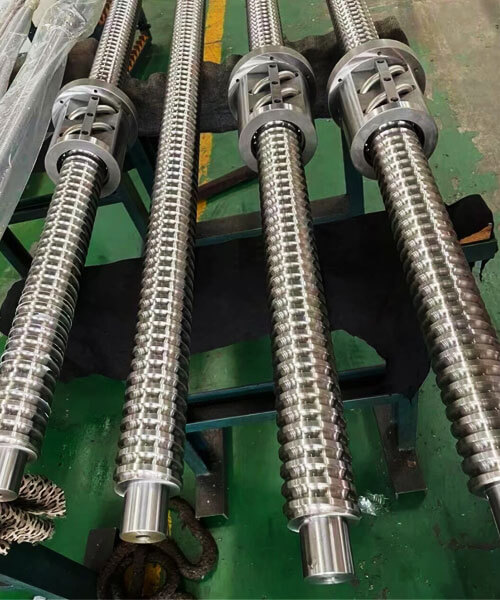
CNC Tornalama ve Diş Açma
CNC tornalama genellikle kurşun vida milleri üretmek için kullanılır, kademeli çaplar, Rulman muyluları, omuzlar, ve son özellikler.
Diş açma daha sonra uygun takımlama ve kontrollü takım yolu kullanılarak belirtilen profili oluşturabilir.
Bu yaklaşım özel boyutlar için esneklik sunar, özel malzemeler, Kısa Üretim Koşuları, ve birden fazla işlenmiş özelliğe sahip tasarımlar.
Vidanın standart olmayan uzunluklara veya karmaşık uç geometrisine ihtiyaç duyduğu durumlarda özellikle kullanışlıdır..
Fakat, diş açma, malzemeyi kaldırır ve soğuk şekillendirilmiş dişlerle aynı yüzey özelliklerini otomatik olarak sağlamaz.
Takım durumu, makine sertliği, iş tutma, termal etkiler, ve kesme parametrelerinin tümü iplik kalitesini etkileyebilir.
Uzun veya ince şaftlar için, Destek yöntemleri ve işleme sırası özellikle önemlidir çünkü kesme kuvvetleri sapmaya neden olabilir.
Proses içi ölçüm ve uygun son işlemler, son boyutların kontrol edilmesine yardımcı olur.
İplik Yuvarlama
Diş açma, diş profilini kesmek yerine kalıplar arasında malzemeyi plastik olarak deforme ederek bir diş oluşturur.
Uygun koşullar altında, bu işlem, uygun yüzey kalitesine ve işlenerek sertleştirilmiş bir yüzey katmanına sahip tutarlı dişler üretebilir.
Potansiyel avantajlar arasında yüksek üretim verimliliği ve azaltılmış malzeme israfı yer alır.
İplik haddeleme, malzeme gerektiğinde tekrar üretim için genellikle caziptir., çap, iplik profili, ve takımların prosesle uyumlu olması.
Sınırlamaları takım maliyetlerini içerir, belirli geometriler ve malzemelerle ilgili kısıtlamalar, ve iş parçası çapını ve şekillendirme koşullarını kontrol etme ihtiyacı.
Her büyük çap için uygun değildir, düşük hacimli, veya son derece uzmanlaşmış kurşun vida.
İplik Dönüyor
Diş döndürme, sarmal diş formları oluşturmak için özel bir kesme düzenlemesi kullanır, özellikle uzun veya ince vidalı bileşenlerde.
Makine kurulumuna ve bileşen geometrisine bağlı olarak, zorlu diş gereksinimlerine sahip kurşun vidaların verimli şekilde işlenmesini destekleyebilir.
Proses uygun ekipman gerektirir, alet, ve kurulum uzmanlığı. Maliyet etkinliği iplik formuna bağlıdır, vida uzunluğu, malzeme, ve üretim miktarı.
İplik Taşlama
Diş taşlama, aşındırıcı bir disk kullanarak malzemeyi temizler ve genellikle yüksek diş doğruluğu gerektiğinde seçilir., kontrollü profil geometrisi, veya uygun bir yüzey gerekli.
Bileşenin nihai boyut düzeltmesi gerektirdiği durumlarda ısıl işlemden sonra da kullanılabilir..
Taşlama genellikle birçok geleneksel kesme işlemine göre daha yüksek ekipman ve işleme maliyetleri gerektirir.
Öyleyse, gerekli doğruluk sağlandığında en uygunudur, maddi durum, veya performansın ek masrafı haklı çıkarması.
Hassas taşlanmış diş, şaftın düzlüğünü kontrol etme ihtiyacını ortadan kaldırmaz, rulman yatağı boyutları, veya montaj hizalaması. Bu özellikler genel doğruluk zincirinin bir parçası olmaya devam ediyor.
Isıl işlem ve yüzey kaplaması
Isıl işlem sertliği artırabilir, kuvvet, veya aşınma direnci, malzemeye ve prosese bağlı olarak. Fakat, aynı zamanda bozulmaya veya boyutsal değişikliklere de neden olabilir.
Tipik bir üretim planı bu nedenle bileşenin kaba işlenmesini sağlayabilir, ısıl işlem uygulayın, ve ardından gerektiğinde son işleme veya taşlama işlemlerini gerçekleştirin.
Yüzey bitirme cilalamayı içerebilir, pasivasyon, siyah oksit, kaplama, veya uygulamaya özel kaplamalar.
Proses temel malzemeyle uyumlu olmalıdır, çiftleşme somunu, yağlayıcı, ve hizmet ortamı.
Yüzeyi veya geometriyi değiştirebilecek işlemlerden sonra diş boyutları kontrol edilmelidir.. Bir kaplama belirtilmişse, kalınlığı ve bütünlüğü boyutsal planlamaya dahil edilmelidir.
5. CNC İşleme ve Hassas Kontrol
CNC işleme Şaft genellikle dişli bir çalışma bölümünü hassas işlenmiş çeşitli uç özelliklerle birleştirdiğinden özel kurşun vidaların üretiminde merkezi bir rol oynar.
Başarılı bir proses hem helisel diş geometrisini hem de diş ekseni arasındaki ilişkiyi kontrol etmelidir., yatak yüzeyleri, ve sürücü arayüzleri.
İşleme Sırası ve İş Tutma
Tipik bir üretim rotası malzeme hazırlamayı içerebilir, kaba dönüş, iplik işleme, gerekirse ısıl işlem, işlemeyi bitirmek, çiğneme, yüzey tedavisi, ve son muayene.
Gerçek sıra malzemeye bağlıdır, iş parçacığı süreci, Tolerans Gereksinimleri, ve bileşen tasarımı.
Uzun şaftlar için, iş tutma özel ilgiyi hak ediyor. Aşırı sıkma kuvveti ince bir iş parçasını bozabilir, yetersiz destek kesme sırasında çatırdama veya sapmaya neden olabilir.
Punta desteği, sabit dinlenme, uygun bağlama düzenlemeleri, ve dikkatle planlanmış işleme dizileri stabilitenin korunmasına yardımcı olabilir.
Bir vidanın diş ve yatak muyluları arasında yüksek eşmerkezlilik gerektirdiği durumlarda, imalatçı uygun verileri tanımlamalı ve bu özelliklerin birbirine göre nasıl işlendiğini kontrol etmelidir.
Kritik Özellikler ve Üretim Riskleri
| Özellik | Neden Önemlidir | Potansiyel üretim sorunu | Kontrol yöntemi |
| İplik profil | Bağlantıyı ve yük aktarımını belirler | Yanlış açı, derinlik, veya kök formu | Uygun takım ve profil denetimi |
| Yol göstermek kesinlik | Devir başına yolculuğu etkiler | Kümülatif eksenel konumlandırma hatası | Tanımlanmış bir uzunluk boyunca kurşun ölçümü |
| Ana Ve küçük çap | Uyum ve çekirdek gücünü etkiler | Büyük boy, cılız, veya tutarsız diş geometrisi | Boyut ölçümü ve iplik ölçümü |
| Şaft dürüstlük | Döndürmeyi ve hizalamayı etkiler | Bükülme, sapma, veya artık stres | Kontrollü işleme, Destek, ve doğruluk denetimi |
Rulman muyluları |
Rulman uyumunu ve dönme desteğini belirleyin | Yanlış çap, konik, veya kötü bitirme | Hassas tornalama veya taşlama ve çap ölçümü |
| Omuz pozisyonlar | Bileşenlerin eksenel konumunu kontrol edin | Yanlış rulman oturma yeri veya montaj uzunluğu | Veri bazlı işleme ve boyutsal inceleme |
| Son özellik eş merkezlilik | Sürücü hizalamasını ve salgısını etkiler | Kaplin ve vida ekseni arasındaki yanlış hizalama | Tutarlı veri stratejisi ve salgı ölçümü |
| Yüzey sona ermek | Sürtünmeyi ve temas davranışını etkiler | Takım işaretleri, çapak, veya aşırı pürüzlülük | Uygun bitirme ve yüzey denetimi |
Toleranslar İşlevi Yansıtmalıdır
Bir çizim, kritik işlevsel boyutlar ile kritik olmayan boyutlar arasında ayrım yapmalıdır.
İplik ucu doğruluğu, çiftleşme somununa uygun, rulman yatağı çapı, omuz konumu, ve salgı, toplam uzunluktan veya işlevsel olmayan yüzeylerden daha sıkı kontroller gerektirebilir.
Gerekli tolerans, montajın performans ihtiyaçlarına ve ölçüm kapasitesine göre tanımlanmalıdır..
Her boyuta uygulanan genel tolerans, sistem performansını iyileştirmeden maliyeti artırabilir.
Özel kurşun vidalar için, Bir toleransın farklı şekillerde yorumlanabildiği durumlarda, spesifikasyonda ölçüm yöntemi veya geçerli standart açıkça belirtilmelidir..
Bu özellikle iplik ucu doğruluğu açısından önemlidir, dürüstlük, ve özel profiller.
Çapak Alma ve Kenar Kalitesi
İplik başlangıçlarındaki çapaklar, iplik biter, köy yolları, çapraz delikler, ve omuzlar montajı engelleyebilir, eşleşen bileşenlere zarar verir, veya lokalize stres konsantrasyonları yaratın.
Aşırı çapak alma aynı zamanda diş geometrisini değiştirebilir veya işlevsel kenarlardan malzemeyi çıkarabilir.
Kontrollü bir son işlem prosedürü, belirtilen diş formunu ve işlevsel boyutları korurken istenmeyen çapakları gidermelidir.
Montajın tanımlanmış bir girişe veya pah kırmaya bağlı olduğu durumlarda, geometrinin tamamen operatörün kararına bırakılmak yerine çizimde belirtilmesi gerektiği.
6. Kurşun Vida Doğruluğu, Boşluk, ve performans
Kılavuz vida performansı birbiriyle ilişkili ancak farklı birkaç özellik tarafından belirlenir.
Boyutsal tolerans, iplik kurşun doğruluğu, tepki, dürüstlük, somun, ve konumlandırma tekrarlanabilirliği, birbirinin yerine geçebilir kesinlik ölçüleri olarak ele alınmamalıdır.
İplik Ucu Doğruluğu
Uç doğruluğu, devir başına gerçek eksenel ilerlemenin belirtilen değere ne kadar yakın takip ettiğini tanımlar.
Hatalar çalışma uzunluğu boyunca birikebilir, somunun beklenenden daha uzağa veya daha az uzağa gitmesine neden olmak.
Örneğin, bir vida kabul edilebilir bir yerel diş profiline sahip olabilir ancak yine de uzun bir strok boyunca kümülatif hareket hatası sergileyebilir.
Bu nedenle yalnızca çapın ölçülmesi veya basit bir geçer/geçmez ölçerle dişin kontrol edilmesi uç doğruluğunu tam olarak sağlayamaz..
Gerekli uç doğruluğu, tanımlanmış bir ölçüm uzunluğu üzerinden veya ilgili standarda göre belirtilmelidir..
Uygulama, yerel adım hatasının olup olmadığını belirler., kümülatif kurşun hatası, veya her ikisi de kontrol gerektirir.
Boşluk ve Kayıp Hareket
Boşluk, hareket yönü tersine döndüğünde belirginleşen vida ve somun arasındaki eksenel boşluktur.
Üretim toleranslarından etkilenebilir, giymek, somun tasarımı, sıcaklık, ve montaj koşulları.
Tepkiyi azaltmak için yaygın yöntemler şunları içerir::
- Daha yakın bir vida ve somun kombinasyonunun seçilmesi.
- Ayarlanabilir veya bölünmüş somun tasarımı kullanma.
- Uygun olduğunda kontrollü ön yüklemenin uygulanması.
- Aşınmış bir somun veya vidanın değiştirilmesi.
- Hareket kontrol cihazı aracılığıyla öngörülebilir kayıp hareketi telafi etme, uygulama buna izin verdiğinde.
Ön yükleme, çift yönlü konumlandırma davranışını iyileştirebilir, ama aynı zamanda sürtünmeyi de arttırabilir, sürüş torku, sıcaklık, Ve aşın.
Bu nedenle tasarım, gerekli çalışma ömrü ve yük ile tutarlı olarak en düşük pratik boşluğu hedeflemelidir..
Konumlandırma Doğruluğu ve Tekrarlanabilirlik
Konumlandırma doğruluğu, sistemin amaçlanan konuma ne kadar yaklaştığını tanımlar.
Tekrarlanabilirlik, karşılaştırılabilir koşullar altında aynı konuma ne kadar tutarlı bir şekilde döndüğünü açıklar..
Bir kılavuz vida, sistematik konumlandırma hatası sergilerken iyi bir tekrarlanabilirliğe sahip olabilir.
Tersine, nispeten düşük kümülatif uç hatasına sahip bir vida, boşluk olması durumunda yine de zayıf tekrarlanabilirlik sağlayabilir., sürtünme değişimi, yanlış hizalama, veya sıcaklık değişiklikleri kontrol edilmiyor.
Sistem performansı aynı zamanda motora da bağlıdır, kaplin, rulmanlar, montaj sertliği, kodlayıcı çözünürlüğü, kontrol stratejisi, ve harici yükleme.
Sonuç olarak, bir kılavuz vidanın diş toleransı tek başına makinenin tamamının konumlandırma doğruluğunu garanti edemez.
Yeterlik, Sürtünme, ve Kendiliğinden Kilitlenen
Kurşun vidalar öncelikle kayan kontakla çalışır, yani sürtünme davranışlarının önemli bir parçası.
Verimlilik iplik profiline bağlıdır, kurşun açısı, sürtünme katsayısı, yağlama, somun malzemesi, ve yükle.
Bazı kurşun vida tasarımları belirli koşullar altında geri gitmeye karşı direnç gösterebilir, ancak kendiliğinden kilitlenen bir bileşenin yalnızca bir kurşun vida olması nedeniyle hiçbir zaman varsayılmamalıdır.
Davranış diş geometrisine ve sürtünmeye bağlıdır ve yağlamayla değişebilir, giymek, titreşim, veya çalışma koşulları.
Kaldırma için, tutma, veya güvenlik açısından kritik uygulamalar, Tasarım, geri sürüşü bağımsız olarak değerlendirmeli ve gerektiğinde uygun bir fren veya başka bir yük tutma mekanizması içermelidir..
Giymek, Yağlama, ve Hizmet Ömrü
Vida ve somun arasındaki kayan arayüzde aşınma oluşuyor. Hızı temas basıncına bağlıdır, kayma hızı, yüzey kaplaması, malzeme eşleştirme, yağlama, kirlenme, ve görev döngüsü.
Seçilen yağlayıcı malzemelerle uyumlu olduğunda yağlama sürtünmeyi ve aşınmayı azaltabilir, sıcaklık, çevre, ve çalışma yöntemi.
Bazı polimer somunlar kuru çalışma koşulları için tasarlanmıştır, ancak yük ve sıcaklık limitleri hala doğrulama gerektiriyor.
Yararlı bir hizmet ömrü değerlendirmesi yalnızca malzeme sertliğini değil aynı zamanda somunun aşınma davranışını da dikkate alır, şaft kaplaması, uyuşma, ve bakım gereksinimleri.
Tozlu veya aşındırıcı ortamlarda, Kirlenmeye karşı etkili koruma, ilk malzeme seçimi kadar önemli olabilir.
7. Özel Kurşun Vida Uygulamaları
Kontrollü doğrusal hareket gerektiren ekipmanlarda özel kurşun vidalar kullanılır, ayarlanabilir konumlandırma, veya mekanik kuvvet iletimi.
Tasarımları uygulamaya göre önemli ölçüde değişiklik gösterir, özellikle yük açısından, seyahat hızı, tepki, korozyon direnci, ve beklenen çalışma ömrü.
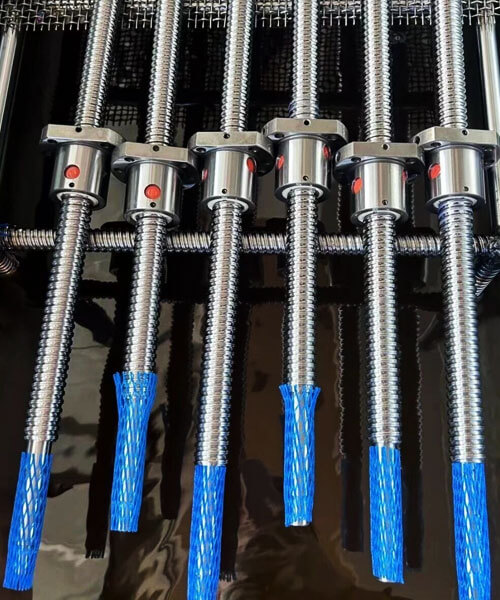
Endüstriyel Otomasyon ve Lineer Aktüatörler
Otomatik makineler, slaytları konumlandırmak için kurşun vidalar kullanır, demirbaşların ayarlanması, kompakt aktüatörlerin çalıştırılması, ve mekanik hareketlerin kontrol edilmesi.
Özel kurşun vidalar, ekipman üreticilerinin stroku belirlemesine olanak tanır, yol göstermek, montaj arayüzleri, ve belirli bir makinenin gerektirdiği somun konfigürasyonu.
Sık döngülenen sistemler için, Mühendisler aşınma direncine öncelik vermeli, kararlı çalışma torku, boşluk kontrolü, ve uygun yağlama.
Yüksek hızlı uygulamalar aynı zamanda kritik hızın değerlendirilmesini de gerektirir, destek sertliği, ve ısı üretimi.
CNC Ekipmanları ve Hassas Konumlandırma Sistemleri
Kurşun vidalar seçilen makine ayarlamalarında kullanılabilir, yardımcı eksenler, takım konumlandırma mekanizmaları, ve kompakt konumlandırma aşamaları.
Gerekli hassasiyet fonksiyona bağlıdır: manuel ayarlama mekanizması, yönü sürekli olarak tersine çeviren otomatik bir eksene göre daha fazla boşluğu tolere edebilir.
Konumlandırma uygulamaları için, tasarım kurşun doğruluğunu tanımlamalıdır, dürüstlük, son özellik eşmerkezliliği, somun boşluğu, ve gerekli sistem düzeyinde tekrarlanabilirlik.
Nerede yüksek hız, yüksek sertlik, ve yüksek verimlilik gereksinimlere hakimdir, bilyalı vida daha uygun bir çözüm olabilir.
Paketleme ve Montaj Makineleri
Paketleme ve montaj ekipmanları genellikle kılavuzları ayarlamak için kurşun vidalar kullanır, ürün formatlarını değiştir, konum bileşenleri, ve mekanik ayarları düzenleyin.
Bu uygulamalar tekrarlanan ayarlamalar gerektirebilir, kompakt ambalaj, toz veya temizlik maddelerine maruz kaldığında güvenilir çalışma.
Özel uç işleme, el çarklarıyla entegrasyonu kolaylaştırabilir, kaplılar, rulmanlar, ve montaj braketleri.
Malzeme ve yüzey işleme seçimi gerçek çalışma ortamını ve bakım prosedürünü yansıtmalıdır.
Tıbbi ve laboratuvar ekipmanı
Laboratuvar aletleri ve seçilmiş tıbbi cihazlar, numune konumlandırma için kurşun vidalar kullanabilir, yükseklik ayarı, dozaj mekanizmaları, ve kontrollü hareket.
Ekipmana bağlı olarak, önemli gereksinimler düzgün hareketi içerebilir, düşük çalışma gürültüsü, kompakt boyutlar, korozyon direnci, ve tutarlı tekrarlanabilirlik.
Seçilen malzeme ve yağlayıcı, temizleme rejimi ve çevresindeki bileşenlerle uyumlu olmalıdır.
Ekipmanın düzenleme veya temizlik gerekliliklerine tabi olduğu yerler, uygulanabilir malzeme, izlenebilirlik, ve dokümantasyon gereklilikleri üretimden önce tanımlanmalıdır..
3D Yazıcılar ve Kompakt Hareket Sistemleri
Bazı 3D yazıcılar ve kompakt hareket sistemleri, platformları hareket ettirmek veya bileşenleri doğrusal bir eksen boyunca ayarlamak için kurşun vidalar kullanır.
Tasarım öncelikleri kompaktlığı içerir, düşük sürtünme, tutarlı hareket, ve yeterli sertlik.
Uygun ilerleme, devir başına istenilen yola bağlıdır, motor özellikleri, gerekli konumlandırma çözünürlüğü, ve çalışma hızı.
Daha ince bir uç, motor devri başına daha fazla mekanik yer değiştirme azalması sağlayabilir, ancak elde edilebilecek gerçek konumlandırma çözünürlüğü aynı zamanda motor kontrolüne de bağlıdır, tepki, sertlik, ve diğer sistem faktörleri.
Ağır Hizmet Ayarlama ve Endüstriyel Ekipmanlar
Kelepçelerde kurşun vidalar da kullanılır, presler, kaldırma mekanizmaları, ve ağır hizmet tipi ayar sistemleri.
Bu uygulamalar eksenel yükün dikkatli bir şekilde değerlendirilmesini gerektirir, çekirdek çapı, iplik temas basıncı, destek koşulları, ve olası geri sürüş.
Bir kurşun vidanın asılı veya tehlikeli bir yükü desteklediği durumlarda, tasarım uygun yük tutma hükümlerini ve güvenlik önlemlerini içermelidir.
Bir vidanın sürtünme direnci tek başına garantili bir emniyet kilidi olarak değerlendirilmemelidir.
8. Yaygın Tuzaklar ve Bunlardan Nasıl Kaçınılacağı
Kurşun vida sorunlarının çoğu, eksik özelliklerden veya bileşen ile çalışma koşulları arasındaki uyumsuzluktan kaynaklanır.
Bu sorunları tasarım sırasında ele almak, genellikle bunları kurulumdan sonra düzeltmekten daha ekonomiktir..
Yalnızca Çapa Göre Vida Seçme
Daha büyük bir çap sertliği ve çekirdek gücünü artırabilir, ancak gerekli yük kapasitesini otomatik olarak garanti etmez, kesinlik, veya servis ömrü.
Konu formu, küçük çap, maddi durum, desteklenmeyen uzunluk, somun teması, ve çalışma koşulları da önemlidir.
Bundan nasıl kaçınılır: Yükü tanımlayın, felç, hız, destek düzenlemesi, görev döngüsü, ve çapı tamamlamadan önce gerekli ömür.
Çekme veya basınç gerilimini kontrol edin, bükülme, ve uygulanabilir olduğu şekilde iplik temas koşulları.
Pitch ile Lead'i Karıştırmak
Adımı devir başına doğrusal hareket gibi kullanmak, yanlış hız hesaplamasına veya uyumsuz bir tasarıma neden olabilir.
Bu özellikle çok başlangıçlı iş parçacıkları için önemlidir, kurşunun perdeden büyük olduğu yer.
Bundan nasıl kaçınılır: Durum konuşması, yol göstermek, ve başlangıç sayısı çizimde veya teknik şartnamede ayrı ayrı belirtilir. Somun ve vidanın aynı diş sistemini ve geometriyi kullandığını doğrulayın.
İşlevsel Bir Sebep Olmadan Sıkı Toleransların Belirlenmesi
Aşırı kısıtlayıcı toleranslar işleme süresini artırabilir, muayene masrafları, ve bitmiş makinenin performansını iyileştirmeden reddedilme riski.
Bundan nasıl kaçınılır: Kritik işlevsel boyutları tanımlayın ve yalnızca gerektiğinde daha sıkı toleranslar uygulayın.
Lead doğruluğunu tanımlayın, yerleştirmek, dürüstlük, somun, ve montaj gereksinimlerine göre uç özellik toleransları.
Geri tepmeyi ve tersine çevirme davranışını göz ardı etmek
Bir mekanizma bir yönde doğru bir şekilde hareket edebilir ancak yön tersine döndüğünde hareket kaybı gösterebilir..
Bunun nedeni somun açıklığı olabilir, giymek, montaj esnekliği, veya diğer mekanik oyun kaynakları.
Bundan nasıl kaçınılır: İzin verilen boşluğu ve bunun elde edilmesi gereken çalışma koşullarını belirtin.
Gerektiğinde ayarlanabilir veya önceden yüklenmiş bir somunu düşünün, ilgili sürtünmeyi hesaba katarken, tork, Ve aşın.
Uyumsuz Vida ve Somun Malzemelerinin Seçimi
Düşük yükler altında iyi performans gösteren bir malzeme kombinasyonu aşırı aşınmaya maruz kalabilir, safra, sürünmek, veya farklı çalışma koşulları altında termal problemler.
Bundan nasıl kaçınılır: Vida ve somunu birlikte değerlendirin. Temas basıncını göz önünde bulundurun, kayma hızı, yağlama, sıcaklık, kirlenme, kimyasal maruziyet, ve beklenen hizmet ömrü.
Şaft Desteği ve Hizalamasına Bakış
İyi işlenmiş bir vida bile titreşim üretebilir, düzensiz aşınma, veya yetersiz hizalama veya yetersiz destekle monte edildiğinde tutarsız tork.
Bundan nasıl kaçınılır: Rulman düzenini erken tasarlayın, diş ekseni ile fonksiyonel son özellikler arasındaki ilişkiyi kontrol edin, ve gerektiğinde düzgünlüğü ve salgıyı kontrol edin.
Yalnızca tek tek parça ölçümlerine güvenmek yerine, monte edilmiş sistemi kontrol edin.
Yağlama ve Kirlenmenin Planlanamaması
Yetersiz yağlama veya aşındırıcı parçacıkların girişi aşınmayı hızlandırabilir ve sürtünmeyi artırabilir.
Tersine, uygun olmayan bir yağlayıcı polimer somunlara zarar verebilir, bir süreci kirletmek, veya işletim ortamıyla uyumsuzluk yaratmak.
Bundan nasıl kaçınılır: Üretim öncesinde yağlama ve koruma gereksinimlerini tanımlayın.
Kapakları düşünün, körük, fatura, bakım aralıkları, ve uygun olduğunda malzemeyle uyumlu yağlayıcılar.
9. Çözüm
Özel kurşun vidalar, standart vidaların yük taleplerini karşılayamadığı uygulamalar için hassas şekilde tasarlanmış bir çözümdür, hız, kesinlik, veya çevre.
Diş geometrisini anlayarak, malzeme seçimi, üretim süreçleri, ve kalite kontrolü, mühendisler ve alıcılar güvenilir teslimat sağlayan kurşun vidaları belirleyebilir, uzun ömürlü performans.
Önemli olan bir işleme uzmanıyla erken işbirliği yapmaktır. Hem tasarımın amacını hem de üretim gerçeklerini anlayan bir tedarikçi, doğru diş formunu önerebilir, malzeme, ve hassas kalite - ve tahminden kaynaklanan maliyetli tuzaklardan kaçının.
SSS
Pitch ve Lead Arasındaki Fark Nedir??
Hatve, bitişik karşılık gelen diş noktaları arasındaki eksenel mesafedir, kurşun ise bir tam dönüş sırasında kat edilen eksenel mesafedir.
Tek başlangıçlı vida için, kurşun ve perde eşittir. Çoklu başlangıçlı vida için, kurşun, adımın başlangıç sayısıyla çarpımına eşittir.
Özel Kurşun Vida İçin Hangi Diş Tipi En İyisidir?
Evrensel olarak en iyi iplik tipi yoktur. Acme ve metrik trapez dişler, mukavemeti ve üretilebilirliği dengeledikleri için endüstriyel güç aktarımında yaygın tercihlerdir..
Kare dişler, uygun iletim verimliliği gerektiren özel uygulamalara uygun olabilir, payanda dişleri esas olarak tek yönde önemli eksenel yükleme için tasarlanmışken.
Seçim yükü hesaba katmalıdır, hız, yerleştirmek, somun tasarımı, üretim kapasitesi, ve maliyet.
Kurşun Vidadaki Boşluk Nasıl Azaltılabilir??
Uygun vida ve somun toleransları sayesinde boşluk azaltılabilir, ayarlanabilir fındık, bölünmüş somun tasarımları, veya kontrollü ön yükleme.
Seçim gerekli konumlandırma performansına ve kabul edilebilir sürtünmeye bağlıdır.
Aşırı ön yükleme sürüş torkunu artırabilir, sıcaklık, Ve aşın, bu nedenle tasarım, kayıp hareket ile hizmet ömrü arasında denge kurmalıdır.
Bir Kılavuz Vidanın Hizmet Ömrü Nasıl Artırılabilir??
Uyumlu bir vida ve somun malzeme çifti seçilerek servis ömrü artırılabilir, temas basıncını kontrol etme, uygun hizalamanın sağlanması, uygun yağlama kullanılması, ve ipliğin kirlenmeye karşı korunması.
Tasarımın yük ve hız limitleri dahilinde çalışmak ve aşınmayı periyodik olarak incelemek aynı zamanda erken arızaların önlenmesine de yardımcı olabilir.
Zorlu uygulamalar için, Hizmet ömrü beklentileri mühendislik analizi yoluyla belirlenmeli ve, Gerektiğinde, temsili test.
Bir kılavuz vidayı fren olmadan dikey olarak kullanabilir miyim??
Düşük boşluk açısına sahip tek başlangıçlı bir kurşun vida genellikle kendiliğinden kilitlenir ve fren olmadan dikey bir yükü tutabilir. Çoklu başlangıçlı vidalar genellikle kendiliğinden kilitlenmez ve fren gerektirebilir.