

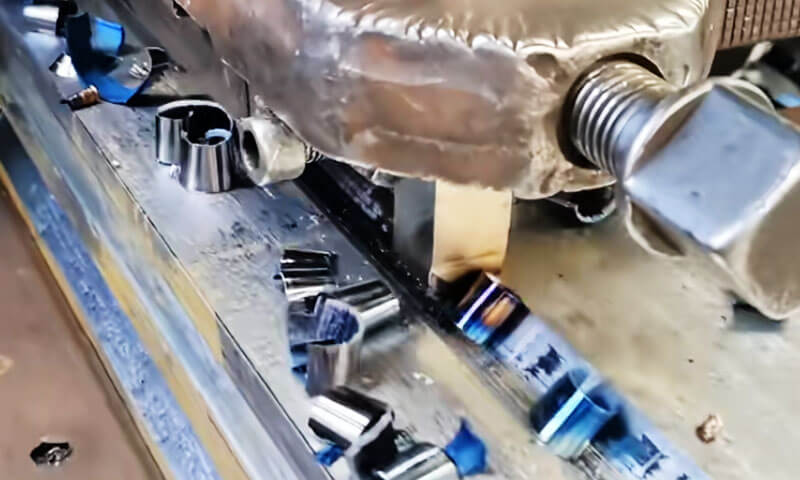
Metal kesme süreçlerini tartışırken, dönüm, frezeleme, ve öğütme genellikle en çok ilgiyi çeker. Fakat, Her işleme problemi dönen bir kesiciyle en iyi şekilde çözülmez.
Düz yüzeyler için, düz oluklar, köy yolları, yörünge, ve bazı dairesel olmayan iç profiller, doğrusal kesme işlemleri son derece yararlı olmaya devam ediyor.
Bu makalede ele alınan üç önemli süreç şunlardır: planlama, şekillendirme, ve broşlama.
Üçü de, kesici takım ile iş parçası arasındaki göreceli doğrusal hareket yoluyla malzemeyi çıkarır, ancak makine konfigürasyonunda temel olarak farklılık gösterirler, kesme yönü, alet, üretkenlik, uygulanabilir geometri, ve ekonomi.
Üretim perspektifinden, doğru soru basitçe hangi sürecin “daha iyi” olduğu değildir. öyle:
Hangi doğrusal kesme işlemi gerekli geometriyi sağlar?, kesinlik, yüzey kaplaması, üretkenlik, Belirli bir parça ve üretim hacmi için maliyet ve maliyet?
1. Planyalama: Büyük Düz Yüzeyler İçin Tilki Kuyruğu Kesim
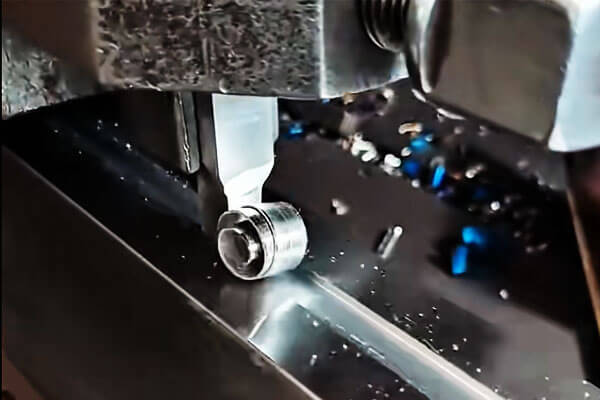
Planyalama iş parçasının sabit tek noktalı kesici takıma karşı karşılıklı olarak hareket ettiği geleneksel bir doğrusal metal kesme işlemidir. Dönmenin aksine, frezeleme, veya öğütme, Planyalama sürekli döner kesmeye dayanmaz.
Yerine, ileri vuruş sırasında malzeme kaldırılır, dönüş vuruşu normalde kesmeyen bir harekettir.
Bu basit kesme prensibi, planyalamayı özellikle büyük işler için uygun hale getirir, ağır, ve uzun düz veya düz yüzeylere sahip uzatılmış iş parçaları.
Her ne kadar modern CNC Frezeleme birçok genel amaçlı uygulamada planyalamanın yerini almıştır, İş parçasının boyutunun ve ağırlığının döner işlemeyi daha az pratik hale getirdiği durumlarda planyalama teknik açıdan değerli kalır.
Büyük takım tezgahı yatakları, ağır üsler, yapısal dökümler, ve uzun kılavuz yüzeyleri temsili örneklerdir.
Planlamanın Çalışma Prensibi
Planya makinesinin kesme hareketi tekrarlanan vuruş döngüsüne dayanır. İleri vuruş sırasında, kesici kenar iş parçasına geçer ve kontrollü bir malzeme katmanını kaldırır.
Alet veya tabla daha sonra geri dönüş hareketini tamamlar, normalde kesmeden, bir sonraki besleme uygulanmadan önce.
Temel döngü:
Kesme vuruşu → dönüş vuruşu → ilerleme → kesme vuruşu
İlerleme, takımın gerekli işleme alanını kapsaması için kesme konumunu kademeli olarak kaydırır.
Boyuna tabla hareketini enine veya dikey ilerlemeyle birleştirerek, bir planya yatay üretebilir, dikey, ve eğimli yüzeyler.
Bu ileri geri hareket, planyalama ile çoğu modern yüksek verimli işleme prosesi arasındaki temel ayrımdır..
Frezelemede, kesici sürekli olarak döner ve birden fazla diş iş parçasına tekrar tekrar geçer. Planyalamada, kesme aralıklıdır ve normalde bir tek kesme kenarı.
Planyanın Ana Bileşenleri
Geleneksel bir planya, ağır iş parçalarını desteklemek ve kesme stabilitesini korumak için tasarlanmış çok sayıda yapısal ve hareket kontrol bileşeninden oluşur..
| Bileşen | Ana Fonksiyon |
| Makine yatağı | Pistonlu tablayı destekler ve kesme kuvvetlerini emer |
| Çalışma masası | İş parçasını taşır ve birincil ileri geri hareket sağlar |
| Sütunlar/Gövdeler | Çapraz rayı ve alet başlıklarını destekleyin |
| Çapraz Ray | Takım kafalarını taşır ve konumlandırır |
| Takım Başlıkları | Kesici takımları tutun ve ilerleme ayarını sağlayın |
| Besleme Mekanizması | Kesme vuruşları arasındaki artan hareketi kontrol eder |
| Tahrik Sistemi | Kontrollü tabla ivmesi sağlar, kesme hızı, ve dönüş hızı |
Makine yapısı yeterince sağlam olmalıdır çünkü planyalama genellikle büyük dökümlere ve bileşenlere önemli kesme kuvvetleriyle uygulanır..
Tabloda herhangi bir istikrarsızlık, iş tutma sistemi, veya takım kafası doğrudan titreşim olarak görünebilir, boyutsal değişim, veya zayıf yüzey kaplaması.
Planyalamanın Tipik Uygulamaları
Planyalamanın en güçlü uygulama alanı üretimdir. büyük, uzun, nispeten düz yüzeyler
Büyük takım tezgahı yatakları klasik bir örnektir. Kılavuz yolları ve montaj yüzeyleri önemli uzunluklarda uzayabilir ve tüm çalışma alanı boyunca doğru hizalama gerektirebilir.
Büyük üslerde de benzer gereksinimler ortaya çıkar, çerçeveler, yapısal dökümler, ve ağır endüstriyel ekipmanlar.
Planlama da üretebilir:
- Uzun yatay düzlemler
- Dikey yüzeyler
- Eğimli yüzeyler
- Düz oluklar
- V-Grooves
- T yuvaları
- Kırlangıç tipi profiller
- Uzun kılavuz yüzeyleri
Uygun takım ve makine konfigürasyonu ile, daha özel profiller de oluşturulabilir.
Fakat, Geometri temel olarak doğrusal kaldığında ve ileri geri hareket eden alet tarafından erişilebilir olduğunda süreç en ekonomiktir.
Planlama Aletleri ve Kesme Stratejisi
Planlama genellikle şunları kullanır: tek nokta kesme aletleri
Kaba işleme için, Aşırı titreşim olmadan daha büyük kesme derinliklerinin alınabilmesi için normalde güçlü kesme kenarına sahip sert bir takım tercih edilir.
Son işlem operasyonları, daha istikrarlı bir kesme eylemi ve iyileştirilmiş yüzey kalitesi üretmek üzere tasarlanmış takımları kullanır.
Uzun takım projeksiyonu rijitliği azalttığından ve çatlamayı artırabildiğinden takım çıkıntısı en aza indirilmelidir.
Bu, büyük dökümlerin planlanmasında özellikle önemli hale gelir çünkü iş parçasının kendisi de sertlikte lokal değişiklikler içerebilir..
Pratik bir araç kurulumu üç temel prensibi takip eder:
Doğru alet konumu + minimum çıkıntı + güvenli sıkma
İş parçası ayrıca sıkı bir şekilde desteklenmelidir. Küçük bileşenler bir mengeneye veya başka bir sabitleme elemanına sıkıştırılabilir, büyük dökümler ve imalatlar genellikle kelepçelerle sabitlenirken, cıvatalar, destek blokları, veya özel armatürler.
Proses Özellikleri ve Tipik Doğruluk
Planyalamanın ana dezavantajı, sürekli frezeleme ile karşılaştırıldığında düşük malzeme kaldırma verimliliğidir., çünkü geri dönüş vuruşu normalde kesmeye katkıda bulunmaz.
Takım değişiklikleri ve ileri geri hızlanma ve yavaşlama da üretkenliği sınırlar.
Güçlü yönleri esnekliktir, nispeten basit takımlama, ve karmaşık döner kesicilere ihtiyaç duymadan büyük veya ağır bileşenleri işleme yeteneği.
Bu özellikler planyalamayı özellikle tek parçalı ve küçük partili üretimde kullanışlı kılar, onarım işi, ve büyük düz bileşenlerin işlenmesi.
Ulaşılabilir tipik doğruluk büyük ölçüde makinenin durumuna bağlıdır, takım geometrisi, iş parçası sertliği, ve işlem parametreleri.
Genel bir referans olarak, geleneksel planlama yaklaşık olarak elde edilebilir IT9–IT7 boyutsal doğruluk, genellikle yüzey pürüzlülüğü ile Ra 12,5–1,6 mikron.
Uygun koşullar altında ve uygun geniş bitirme takımlarıyla, Hassas planlama yaklaşık olarak elde edilebilir IT6, yüzey pürüzlülüğü potansiyel olarak yaklaşık Ra 0,8–0,2 mikron.
Bu değerler evrensel olmaktan ziyade gösterge niteliğindedir ve sürece özgü yetenek doğrulamanın yerini almamalıdır..
| Parametre | Tipik Planyalama Özellikleri |
| Kesme yöntemi | Pistonlu tek noktalı kesme |
| Birincil uygulama | Büyük düz ve düz yüzeyler |
| İşlenebilir özellikler | Yatay, dikey, eğimli yüzeyler; düz oluklar; basit oluşturulmuş profiller |
| Ana avantaj | Büyükler için esnek ve ekonomik, düşük hacimli bileşenler |
| Ana sınırlama | Boşta dönüş stroku üretkenliği azaltır |
| Tipik doğruluk | Yaklaşık IT9–IT7 |
| Tipik yüzey pürüzlülüğü | Yaklaşık Ra 12,5–1,6 μm |
| Hassas bitirme | Uygun koşullar altında IT6'ya ve yaklaşık Ra 0,8–0,2 μm'ye yaklaşabilir |
Planlamanın temel değeri istikrarlı sağlama yeteneğinde yatmaktadır., Büyük düz geometrilerin nispeten basit takımlamayla esnek şekilde işlenmesi.
Her ne kadar birçok üretim ortamında yerini büyük ölçüde yüksek verimli frezeleme almış olsa da, büyük bileşenler için pratik bir süreç olmaya devam ediyor, ağır işleme, esneklik ve ekipman basitliğinin maksimum çevrim hızından daha önemli olduğu düşük hacimli üretim.
2. Şekillendirme: İç ve Dış Özellikler için Dikey Tilki Kuyruğu Kesim
Deneyimli makinistler kanal açma makinesini sıklıkla "dikey planya" olarak tanımlar, ve karşılaştırma teknik olarak uygundur.
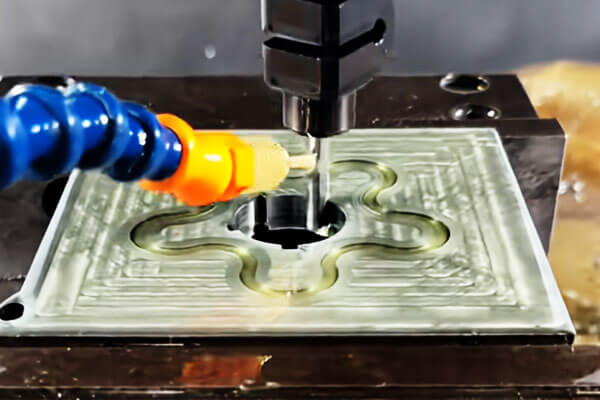
Şekillendirmede, kesme yönü yatay yerine dikeydir, ve süreç öncelikle iç yüzeylere yöneliktir.
Planyalama işleminin dikey uzantısı olarak kabul edilebilir, aynı temel tek noktayı paylaşıyor, deliklere erişim alanını genişletirken aralıklı kesme hareketi, hub, ve planya veya şekillendiricinin kolayca erişemeyeceği diğer kapalı geometriler.
Çekirdek Ekipman: Yerleştirme Makinesi
Yerleştirme makinesi (slot makinesi) bir yataktan oluşur, üst ve alt kızak taşıyıcıları, dairesel bir çalışma masası, bir koç, ve bir sütun.
Birincil hareket, koçun dikey doğrusal ileri geri hareketidir, kanal açma takımını iş parçası boyunca aşağı doğru taşıyan ve geri dönüş vuruşunda onu geri çeken.
İlerleme hareketi üst ve alt kızakların boylamasına ve enine hareketi ile sağlanır, dairesel çalışma masasının dönme hareketi açısal indekslemeyi mümkün kılar.
Bu kombinasyon, makinenin yalnızca düz iç kesimler yapmasına değil, aynı zamanda bir deliğin etrafına dağıtılmış indekslenmiş özellikleri de gerçekleştirmesine olanak tanır.
Tipik kanal açma makineleri kabaca arasında değişen vuruşları işler. 80 mm 500 mm, arasında yaygın olarak ram hızları ile 15 Ve 60 Strok uzunluğuna ve malzemeye bağlı olarak dakikada strok sayısı.
Çünkü kesme yalnızca aşağı doğru hareket sırasında gerçekleşir, süreç doğası gereği aralıklıdır, ve etkili kesme süresi toplam döngünün yaklaşık @-50'sidir.
İşleme Kapsamı ve Pratik Detaylar
Yerleştirme büyük ölçüde “dahili” bir işlemdir. Güçlü yönleri şunları içerir::
- Hub'lardaki kama kanalları, vites, ve kasnaklar
- Kare delikler ve dikdörtgen delikler
- Çokgen delikler (altıgen, sekizgen, ve benzer profiller)
- Spline delikleri ve dahili spline'lar
- İç oluklar, kör yuvalar, ve düzensiz iç profiller
Kanal açma takımları iki geniş kategoriye ayrılır. Sivri kenarlı takım, kaba kanal açma ve çokgen deliklerin işlenmesi için kullanılır, köşeleri ve değişen profilleri aşabileceği yer.
Düz kenarlı takım ince talaş işleme operasyonlarında ve dik açılı olukların kesilmesinde kullanılır, daha temiz bir yan duvar ve daha düz bir taban üretmek.
Spline'ları keserken kritik bir ayrıntı ortaya çıkıyor. Her bir kama yuvasının simetrisini kontrol etmek yeterli değildir; çevre etrafındaki tüm kama yollarının açısal aralığı da tolerans dahilinde tutulmalıdır.
Bu, döner çalışma tezgahıyla birlikte bir indeksleme plakası veya bölme başlığı kullanılarak elde edilir.
Çünkü spline uyumu her dişin kümülatif konumu tarafından belirlenir., Küçük bir indeksleme hatası bile montaj sırasında müdahaleye veya hizmet sırasında kabul edilemez bir geri tepmeye neden olabilir.
Pratikte, İndeksleme doğruluğu genellikle birkaç yay dakikası içinde tutulur, spline sınıfına ve montaj ilişkisi bileşenine bağlı olarak.
Proses Özellikleri ve Doğruluğu
Slotter belirli üretim bağlamlarında belirgin avantajlar sunar.
Yapısı nispeten basittir, kurulum hızlı, ve iç kama yuvalarının ve dairesel olmayan deliklerin tek parça veya küçük seri üretimi için, genellikle mevcut olan en uygun maliyetli seçenektir.
Ayrıca broşlamadan daha az özel takım gerektirir, bu da onu atölyeler ve bakım departmanları için çekici kılıyor.
Sınırlamalar eşit derecede iyi belirlenmiştir. Dönüş vuruşunda, takım iş parçası duvarına sürtünür, takım aşınmasını hızlandırır ve takım ömrünü kısaltır.
Takım tutucunun veya delik işleme çubuğunun sertliği sınırlıdır, hem maksimum yuva uzunluğunu hem de ulaşılabilir derinlik-genişlik oranını kısıtlayan.
Sonuç olarak, derin veya dar yuvalar birden fazla geçiş gerektirebilir, ve sapma boyutsal tutarlılığı etkileyebilir.
Normal koşullar altında, kanal açma aralığında boyutsal doğruluk sağlar IT9'dan IT7'ye, tipik olarak yüzey pürüzlülüğü ile Ra 6.3 μm ve Ra 1.6 μm.
Daha ince yüzeyler genellikle daha düşük ilerleme gerektirir, keskin takım, ve bazen ayrı bir bitirme geçişi. Aşağıdaki tablo ana proses parametrelerini özetlemektedir.
| Parametre | Tipik Şekillendirme Özellikleri |
| Kesme yöntemi | Dikey ileri geri hareket eden tek noktalı kesme |
| Birincil uygulamalar | Dahili kama kanalları, yuvalar, spline olukları, kare ve çokgen delikler |
| Ek uygulamalar | Seçilen vitesler, kamera, dış profiller |
| Ana avantaj | Geleneksel tornalamayla işlenmesi zor olan iç özellikler için etkilidir |
| Ana sınırlama | Kesmeyen geri dönüş vuruşu nedeniyle daha düşük verimlilik |
| Tipik doğruluk | Yaklaşık IT9–IT7 |
| Tipik yüzey pürüzlülüğü | Yaklaşık Ra 6,3–1,6 μm |
| Üretime uygunluk | Tek parça ve küçük partili işler için özellikle ekonomiktir |
Şekilli deliklerin ötesinde, kanal açma makinesi aynı zamanda silindirik dişlileri de işleyebilir, kamera, ve uygun fikstürler ve indeksleme düzenlemeleri kullanıldığında diğer özel bileşenler.
Bu çok yönlülük, ona atölyenin "evrensel ikamesi" olarak ün kazandırdı; yüksek hacimli üretim için ilk tercih olmayabilecek bir makine, ama tuhaflıkları güvenilir bir şekilde halledebilecek bir tane, iç, ve diğer süreçlerin yapamadığında zor olan.
3. Broşa: Çok Dişli Takımla Yüksek Verimli Doğrusal Kesim
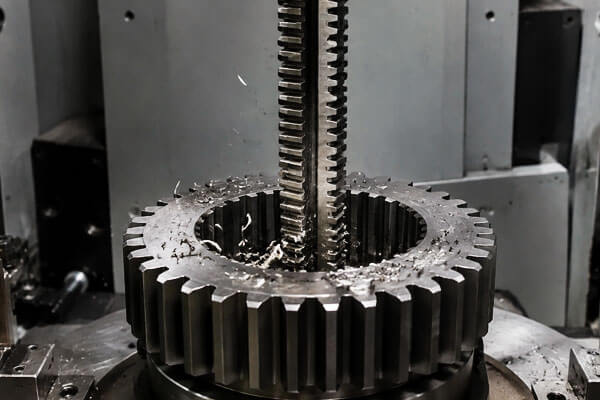
Broşa adı verilen özel olarak tasarlanmış bir aletin kullanıldığı son derece verimli bir doğrusal kesme işlemidir. broş iş parçasına göre doğrusal olarak hareket eder.
Planyalama ve şekillendirmenin aksine, normalde tek bir kesici kenar kullanan ve tekrarlanan darbelerle malzemeyi çıkaran makineler, bir broş, takım boyunca kademeli olarak düzenlenmiş birden fazla kesici diş içerir.
Her diş kontrollü miktarda malzemeyi uzaklaştırır, kaba işlemeye izin vermek, yarı terbiye, ve tek bir sürekli vuruşta tamamlanacak son işlem.
Bu benzersiz takım geometrisi, broşlamayı özellikle tekrarlayan iç ve dış profiller için etkili hale getirir, özellikle orta düzeyde- ve yüksek hacimli üretim.
Tipik örnekler arasında dahili kama kanalları bulunur, yörünge, kare delikler, çokgen delikler, ve dişliyle ilgili seçilmiş profiller.
Temel Ekipman ve Aletler
Broşlama makineleri iki ana konfigürasyonda mevcuttur: dikey ve yatay.
Modern makineler neredeyse evrensel olarak hidrolik olarak çalıştırılır, pürüzsüzlük sağlar, stabil, ve strok boyunca tutarlı kesme hareketi.
Strok uzunlukları makine boyutuna göre büyük ölçüde değişir, kabaca 500 daha küçük dikey makinelerde mm'den büyük yatay broşlama makinelerinde birkaç metreye kadar.
Sürecin özü broşlama aracıdır, veya broş. Yapısı son derece mühendislik ürünüdür, her bölümün ayrı bir işlevi yerine getirdiği:
- İncik: Makineden gelen çekme veya itme kuvvetini iletir.
- Ön pilot: Broşu önceden işlenmiş deliğe girerken ortalar ve yönlendirir.
- Kesme bölümü: Yükselen bir sırayla düzenlenmiş birden fazla diş içerir, her diş kontrollü bir malzeme artışı kaldırıyor.
- Bitirme (boyutlandırma) bölüm: Son dişler, son boyutu ve yüzey kaplamasını oluşturmak için son küçük artışları kaldırır.
- Arka pilot: Broşu iş parçasından çıkarken destekler ve yönlendirir.
Çünkü dişler giderek yükselir, broş kaba işleme gerçekleştirir, yarı terbiye, ve aynı anda bitirme. Tek bir geçiş tüm işlemi tamamlar.
Diş başına artış tipik olarak şu aralıktadır: 0.02 ile 0.15 mm, malzemeye ve gerekli yüzey kaplamasına bağlı olarak.
İşleme Kapsamı ve Pratik Hususlar
Broşlama iki kategoriye ayrılır: dahili broşlama ve harici (yüzey) broşlama.
Dahili broşlama çok çeşitli profilli delikler üretmek için kullanılır:
- Yuvarlak delikler
- Kare delikler
- Spline delikleri
- Dişli delikleri ve diğer dairesel olmayan iç profiller
Dış broşlama düz yüzeyler için kullanılır, V-Grooves, ve diğer harici profiller.
Otomotiv ve havacılık endüstrilerinde türbin diskleri ve bağlantı çubukları gibi bileşenlerin işlenmesinde yaygındır..
Birkaç pratik nokta dikkati hak ediyor. Dahili bir delik açarken, iş parçasının genellikle sıkıştırılmasına gerek yoktur.
Uç yüzünden desteklenir, ve kesme kuvvetinin kendisi onu yerinde tutar. Fakat, önceden işlenmiş delik ile destekleyici uç yüz arasındaki diklik spesifikasyona uygun olmalıdır.
Eğer bu diklik zayıfsa, geçiş sırasında kendi kendine hizalamaya izin vermek için iş parçasının altında küresel bir oturma rondelası kullanılabilir.
Harici broşlama için, kesme kuvvetleri asimetriktir, bu nedenle iş parçası pozitif olarak sıkıştırılmalıdır. Broşun yolunda kalması için bir kılavuz plakası da gereklidir.
Uygun rehberlik olmadan, alet sürüklenebilir, yanlış hizalanmış veya tolerans dışı bir yüzey oluşması ve potansiyel olarak parçanın hurdaya çıkması.
Proses Özellikleri ve Doğruluğu
Broşlamanın temel avantajı, yüksek üretkenlik ve tutarlı doğruluğun birleşimidir.
Çünkü tüm operasyon tek vuruşta tamamlanıyor, çevrim süreleri kısadır ve tekrarlanabilirlik mükemmeldir.
Bu, broşlamayı sıkı gerektiren parçaların yüksek hacimli üretimi için ideal hale getirir, tek tip toleranslar.
Normal koşullar altında, broşlama ekonomik bir doğruluk sağlar IT9'dan IT7'ye, arasındaki yüzey pürüzlülüğü ile Ra 1.6 μm ve Ra 0.4 μm.
Uygun koşullarda, doğruluk daha da sıkı tutulabilir. Partiden partiye tutarlılık sürecin en güçlü özelliklerinden biridir, takım geometrisinin kendisi son boyutları belirlediğinden.
Broşlamanın sınırlamaları da aynı derecede açıktır:
- Özel takımlar: Bir broş belirli bir boyut ve profil için tasarlanmıştır. Farklı bir boyut oluşturacak şekilde ayarlanamaz.
- Geometri kısıtlamaları: Kademeli delikler, kör delikler, ve çok büyük delikler içten açılamaz.
- İnce duvar distorsiyonu: İnce duvarlı iş parçaları, ilgili ağır kesme kuvvetleri altında deformasyona eğilimlidir.
- Yüksek takım maliyeti: Broşların tasarımı pahalıdır, imalat, ve korumak.
- Ekonomik eşik: Broşlama yalnızca orta ila yüksek hacimli üretimde uygun maliyetlidir, takım maliyetinin çok sayıda parça üzerinden amortize edilebildiği durumlarda.
Tek parça veya küçük partili işler için, kesinlikle ekonomik değil.
Aşağıdaki tablo ana proses parametrelerini özetlemektedir.
| Parametre | Tipik Broşlama Özellikleri |
| Kesme yöntemi | Progresif çok dişli takımla doğrusal kesme |
| Ana ekipman | Dikey veya yatay broşlama makineleri |
| Birincil uygulamalar | Köy yolları, spline delikleri, kare delikler, çokgen delikler, oluşturulmuş profiller |
| Ana avantaj | Çok yüksek verimlilik; kaba işleme ve ince talaş işleme genellikle tek vuruşta tamamlanabilir |
| Tipik doğruluk | Yaklaşık IT9–IT7 |
| Tipik yüzey pürüzlülüğü | Yaklaşık Ra 1,6–0,4 μm |
| Üretime uygunluk | Orta boy için en uygun- ve yüksek hacimli üretim |
| Ana sınırlama | Özel broş takımları pahalıdır ve uygulamaya özeldir |
Bu nedenle broşlama, yüksek takım yatırımını olağanüstü üretkenliğe ve tekrarlanabilirliğe dönüştüren bir süreç olarak en iyi şekilde anlaşılır..
Üretim hacminin takımlamayı haklı çıkardığı yer, profilli deliklerin ve dış yüzeylerin işlenmesi için mevcut en verimli ve güvenilir yöntemlerden biridir.
Hacmin düşük olduğu veya geometrinin uygun olmadığı durumlarda, kanal açma gibi alternatif işlemler, frezeleme, veya EDM daha uygundur.
4. Planlama vs. Şekillendirme vs. Broşa: Temel Farklılıklar
| Karşılaştırma Öğesi | Planyalama | Şekillendirme | Broşa |
| Temel Prensip | Pistonlu doğrusal kesme, tipik olarak alet veya iş parçası yatay olarak hareket ederken | Pistonlu doğrusal kesme, genellikle alet dikey olarak hareket ederken | Giderek daha büyük kesme dişlerine sahip çok dişli broşla doğrusal kesme |
| Tipik Makine | Planya | Şekillendirici / planya makinesi | Yatay veya dikey broşlama makinesi |
| Alet | Tek nokta kesme aleti | Tek nokta kesme aleti | Çok dişe özel broş |
| Birincil Hareket | Yatay ileri geri hareket | Dikey ileri geri hareket | Sürekli doğrusal çekme veya itme darbesi |
| Ana uygulamalar | Büyük düz yüzeyler, adımlar, omuzlar, V-Grooves, T yuvaları | Dahili kama kanalları, yuvalar, kare ve çokgen delikler, seçilen harici profiller | Köy yolları, spline delikleri, kare delikler, çokgen delikler, dış profiller |
Tipik İş Parçası Geometrisi |
Büyük ve nispeten uzun düz bileşenler | Dahili veya yerelleştirilmiş özellikler, özellikle yuvalar ve profiller | Tanımlı geometriye sahip tekrarlayan iç veya dış profiller |
| Malzeme Çıkarma | Artımlı, genellikle vuruş başına bir kesme kenarı | Artımlı, genellikle vuruş başına bir kesme kenarı | Tek geçişte birden fazla dişin aşamalı kesimi |
| Verimlilik | Düşük ila orta | Düşük ila orta | Yüksek ila çok yüksek |
| Tipik Doğruluk | Yaklaşık IT9–IT7; daha ince bitirme uygun koşullar altında IT6'ya yaklaşabilir | Yaklaşık IT9–IT7 | Yaklaşık IT9–IT7, takım ve proses kontrolüne bağlı olarak |
| Tipik Yüzey Pürüzlülüğü | Ra 12,5–1,6 μm hakkında; | Ra 6,3–1,6 μm hakkında | Ra hakkında 1,6–0,4 μm |
| Takım maliyeti | Nispeten düşük | Nispeten düşük | Yüksek çünkü broşlar özeldir |
Esneklik |
Büyük için yüksek, çeşitli iş parçaları | Küçük serili dahili özellikler için yüksek | Düşük; takımlama genellikle profildir- ve boyuta özel |
| Üretim hacmi | Tek parça ve küçük partili işler için en iyisi | Tek parça ve küçük partili işler için en iyisi | Orta için en iyisi- ve yüksek hacimli üretim |
| Ana Avantaj | Geniş düz yüzeylerin basit takımlarla ekonomik olarak işlenmesi | İç yuvaların ve profillerin etkili şekilde işlenmesi | Mükemmel üretkenlik, boyutsal tutarlılık, ve tekrarlanabilirlik |
| Ana Sınırlama | Kesmeyen geri dönüş stroku verimliliği azaltır | Düşük sertlik ve kesilmeyen geri dönüş darbesi üretkenliği sınırlıyor | Yüksek takım maliyeti ve körler için sınırlı uygunluk, kademeli, veya oldukça değişken özellikler |
| Temel Süreç Hususları | İş parçası desteği, takım sertliği, ve uzun strok stabilitesi | Takım çıkıntısı, dahili erişilebilirlik, indeksleme, ve kanal doğruluğu | Broş tasarımı, iş parçası rehberliği, önceden işlenmiş delik doğruluğu, ve kesme kuvveti kontrolü |
5. Çözüm
Planyalama, şekillendirme, ve broşlama üç farklı doğrusal kesme işlemidir, her biri farklı üretim gereksinimlerine uygundur.
Planyalama geniş düz yüzeylere ve düz oyuklara çok uygundur, özellikle takımlama esnekliğinin ve nispeten düşük ekipman maliyetinin önemli olduğu tek parçalı ve küçük partili üretimde.
Şekillendirme özellikle dahili kama yuvaları için etkilidir, yuvalar, kare delikler, ve diğer yerelleştirilmiş profiller, geleneksel frezelemenin daha az uygun olduğu durumlarda pratik bir çözüm sunar.
Broşa, aksine, Tek bir vuruşta birçok profili tamamlamak için çok dişli özel bir araç kullanır, orta düzey için özellikle etkili olmasını sağlar- tekrarlanabilirlik ve üretkenliğin kritik olduğu yüksek hacimli üretim.
Süreç mühendisliği perspektifinden, evrensel olarak üstün bir yöntem yoktur.
Uygun seçim parça geometrisine göre yapılmalıdır., malzeme, boyut ve yüzey gereksinimleri, üretim hacmi, takım yatırımı, ve genel üretim maliyeti.
SSS
Planyalama ve şekillendirme arasındaki temel fark nedir??
Planyalama, dış düz ve yivli yüzeyleri işlemek için yatay ileri geri hareket kullanır.
Şekillendirme dikey ileri geri hareket kullanır, öncelikle iç delikler için, köy yolları, ve profilli delikler. Aynı tek noktadan kesme prensibini paylaşırlar ancak yönlendirme ve uygulama odağı bakımından farklılık gösterirler.
Broşlama neden yalnızca yüksek hacimli üretim için kullanılıyor??
Broşlama özel gerektirir, imalatı ve değiştirilmesi pahalı olan forma özel kesici takımlar.
Yüksek takımlama maliyeti yalnızca büyük üretim hacimlerinde amorti edilebilir. Küçük partiler için, Parça başına takım maliyeti broşlamayı ekonomik olmaktan çıkarıyor.
Standart broşlama makinesinde kör delikler açılabilir?
Genellikle hayır. Standart broşlama, takımın geçebilmesi için açık bir delik gerektirir.
Sınırlı derinlik uygulamaları için özel kör broşlama takımları mevcuttur, ancak önemli sınırlamaları vardır ve standart endüstriyel uygulama değildirler.
Hangi doğrusal kesme işlemi en iyi yüzey kalitesini sağlar??
Hassas geniş takım planyalama en düşük yüzey pürüzlülüğüne ulaşabilir (Ra'ya kadar 0.2 μm), hassas taşlama ile karşılaştırılabilir.
Broşlama, yüksek hacimli üretimde en tutarlı son işlemi sağlar. Standart şekillendirme orta düzeyde yüzey kalitesi sağlar.
Bu doğrusal kesme işlemleri hâlâ modern CNC frezelemeyle alakalı mı??
Evet. Kırlangıç kuyruğu yuvaları gibi belirli özellikler için, köy yolları, ve düşük hacimli düz yüzeyler, doğrusal kesme işlemleri genellikle daha düşük maliyet sağlar, daha basit kurulum, ve CNC frezeleme ile karşılaştırılabilir kalite.
İş atölyelerinde temel süreçler olmaya devam ediyorlar, bakım tesisleri, ve yüksek hacimli form üretimi.

