Nowoczesne produkty coraz częściej łączą tworzywa sztuczne z metalami, przewodniki elektryczne, elementy gwintowane, magnesy, i inne materiały funkcjonalne.
Tradycyjnie, elementy te są produkowane oddzielnie i później montowane za pomocą śrub, dopasowanie prasy, przykuwający, Kleje, lub spawanie.
Chociaż takie metody pozostają przydatne, dodają etapy montażu, zwiększyć liczbę części, i może powodować problemy z wyrównaniem i niezawodnością.
Wstaw formowanie zapewnia alternatywne podejście poprzez integrację wstępnie uformowanej wkładki bezpośrednio z formowanym komponentem polimerowym podczas procesu formowania wtryskowego.
Zamiast montować wkładkę i część z tworzywa sztucznego po uformowaniu, wkładka jest najpierw umieszczana wewnątrz formy, po czym stopiony polimer opływa go i zestala, tworząc mechanicznie zintegrowany komponent.
W tym artykule wyjaśniono zasady, przybory, Procesy produkcyjne, względy projektowe, zalety, ograniczenia, i zastosowania formowania wtryskowego, ze szczególnym uwzględnieniem czynników inżynieryjnych, które decydują o jakości końcowej części.
1. Co to jest formowanie wstawkowe?
Formowanie wkładkowe to formowanie wtryskowe proces, w którym wytwarzany jest komponent, zwany wkładem, jest umieszczany we wnęce formy, a następnie kapsułkowany lub częściowo otoczony stopionym tworzywem sztucznym.
Wkładka może być wykonana z metalu, plastikowy, ceramiczny, materiał przewodzący prąd elektryczny, lub inne sztywne podłoże.
Po wstrzyknięciu i ochłodzeniu polimeru, wkładka zostaje trwale zintegrowana z wypraską.
Uproszczony proces można przedstawić jako:
Przygotowanie wkładki → Pozycjonowanie wkładki → Zamknięcie formy → Wtrysk tworzywa sztucznego → Pakowanie i chłodzenie → Otwarcie formy → Wyrzut
Powstały komponent to zatem a zespół wielu materiałów wytwarzany w jednej operacji formowania.
Czym formowanie wkładane różni się od standardowego formowania wtryskowego
| Aspekt | Standardowe formowanie wtryskowe | Wstaw formowanie |
| Główny materiał | Polimer | Polimer + wstępnie uformowana wkładka |
| Wstaw miejsce docelowe | Nie jest wymagane | Krytyczny etap produkcji |
| Montaż | Zwykle wymagane w przypadku produktów wielomateriałowych | Często znacznie obniżone |
| Złożoność narzędzia | Stosunkowo proste | Wyższe ze względu na umiejscowienie płytki i jej utrzymanie |
| Kontrola wymiarowa | Głównie związane z polimerami | Polimer + wstawić tolerancje |
| Interakcja materialna | Głównie zachowanie polimerów | Oddziaływania termiczne i mechaniczne pomiędzy materiałami |
| Typowe zastosowania | Obudowy plastikowe, okładki, części strukturalne | Złącza, elementy gwintowane, czujniki, części elektryczne, wzmocnione elementy |
Jak formowanie wstawkowe tworzy integrację mechaniczną
Zależność pomiędzy wkładką a formowanym polimerem można zaprojektować na kilka sposobów.
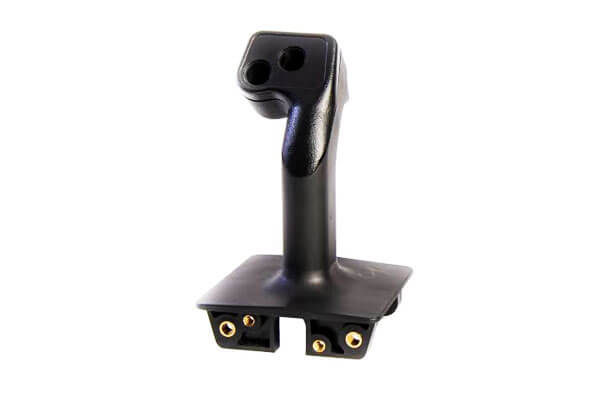
Do gwintowanej wkładki metalowej, Na przykład, polimer może opływać specjalnie zaprojektowane elementy zewnętrzne, takie jak radełkowania, rowki, podcięcia, lub żeberka.
Po ochłodzeniu, te cechy tworzą blokowanie mechaniczne, co utrudnia obrót lub wyciągnięcie wkładki.
Do terminala elektrycznego, polimer może otaczać określoną część elementu przewodzącego, pozostawiając odsłonięty funkcjonalny obszar styku.
Formowany polimer zapewnia następnie izolację, wsparcie strukturalne, i stabilność położenia.
Mechanizm integracji zależy zatem od zastosowania. Może to obejmować:
- Mechaniczne blokowanie przez rowki, chrząka, żeberka, lub podcięcia.
- Zakłócenia generowane przez skurcz polimeru wokół wkładu.
- Wiązanie chemiczne lub klejowe gdy stosowane są kompatybilne materiały i obróbka powierzchni.
- Hermetyzacja geometryczna, w którym polimer fizycznie otacza wkładkę i zapobiega przemieszczaniu się.
W wymagających zastosowaniach, kilka mechanizmów może działać jednocześnie.
2. Jak działa formowanie wstawkowe?
Formowanie wtryskowe składa się z kilku kontrolowanych etapów, począwszy od przygotowania wkładki, a skończywszy na oględzinach gotowej zintegrowanej części.
Typowy przebieg procesu formowania wkładkowego
Produkcja wkładek → Czyszczenie i przygotowanie → Kontrola wymiarowa → Załadunek wkładki → Zamknięcie formy → Wtrysk polimeru → Pakowanie → Chłodzenie → Otwarcie formy → Wyrzucanie → Kontrola wymiarowa i funkcjonalna
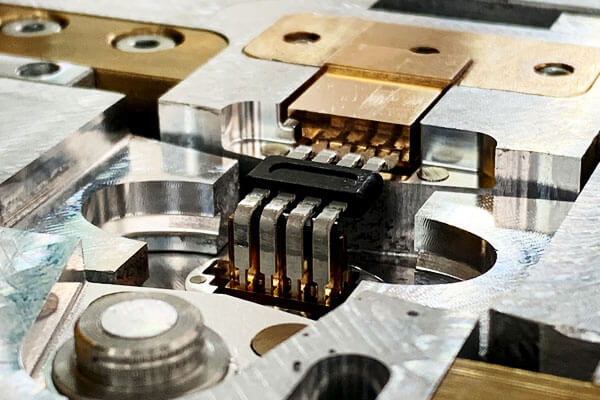
2.1 Przygotowanie wkładu
Proces rozpoczyna się od wyprodukowania i przygotowania wkładki.
Do wkładek metalicznych, może to obejmować obróbkę CNC, cechowanie, obrócenie, zimny kierunek, formowanie drutu, szlifowanie, lub inne procesy obróbki metali.
Wkładka musi spełniać wymagania dotyczące wymiarów i powierzchni określone w projekcie listwy.
Szczególnie ważny jest stan powierzchni. Olej, Skala tlenku, obróbka wiórów, i inne zanieczyszczenia mogą zakłócać wiązanie polimeru lub powodować wady formy.
W zależności od aplikacji, dlatego wkładki mogą zostać poddane:
- Odtłuszczanie i czyszczenie
- Chropowatość powierzchni
- Platerowanie
- Pasywacja
- Obróbka chemiczna
- Podgrzewanie
- Kontrola wymiarowa
Płytkę należy również sprawdzić pod kątem zadziorów i ostrych krawędzi. Nadmierne zadziory mogą uszkodzić formę lub spowodować miejscowe skupiska naprężeń w formowanym polimerze.
2.2 Umieszczanie i pozycjonowanie wstawek
Po przygotowaniu, wkładkę umieszcza się w wyznaczonym miejscu w formie.
Można to wykonać ręcznie, półautomatycznie, lub za pomocą automatycznego systemu załadunku.
Do prostych komponentów, operatorzy mogą umieszczać wkładki bezpośrednio w gnieździe formy.
Produkcja wielkoseryjna zazwyczaj korzysta z automatycznego umieszczania, szczególnie gdy na część przypada wiele płytek lub gdy wymagana jest precyzyjna powtarzalność.
System pozycjonowania musi zapobiegać przesuwaniu się wkładki podczas zamykania formy i wtryskiwania polimeru. W zależności od geometrii, wkładkę można zachować za pomocą:
- Lokalizowanie pinów
- Rdzenie form
- Wgłębienia lub kieszenie
- Uchwyty magnetyczne
- Zatrzymanie próżni
- Zaciski mechaniczne
- Dedykowane oprawy
Umiejscowienie płytki jest szczególnie istotne w przypadku złączy elektrycznych i precyzyjnych elementów mechanicznych, gdzie nawet niewielki błąd położenia może mieć wpływ na zgodność zespołu lub wydajność funkcjonalną.
2.3 Zamknięcie formy
Po umieszczeniu wkładki, forma zamyka się, a wkładka zostaje zamknięta we wnęce formy.
Na tym etapie, konstrukcja formy musi zapewniać wystarczający prześwit wokół wkładki, przy jednoczesnym zachowaniu wymaganej grubości ścianki polimeru.
Oprzyrządowanie musi także zapobiegać zgnieceniu lub przemieszczeniu płytki.
Do zastosowań precyzyjnych, forma może zawierać wyspecjalizowane elementy ustalające, które bezpośrednio podtrzymują wkładkę podczas wtrysku.
Prawidłowe zamknięcie formy jest ważne, ponieważ wszelkie niedopasowania wokół wkładki mogą powodować wypływki lub wady wymiarowe.
2.4 Wtrysk plastiku
Następnie jednostka wtryskowa uplastycznia wybrany polimer i wtryskuje stopiony materiał do gniazda formy.
W miarę opływania polimeru wokół wkładki, wypełnia dostępną przestrzeń wnęki i tworzy zewnętrzną geometrię komponentu.
Ten etap jest jedną z najbardziej wrażliwych technicznie części formowania wtryskowego. Proces musi się równoważyć:
- Ciśnienie wtrysku
- Prędkość wtrysku
- Temperatura topnienia
- Temperatura formy
- Projekt bramy
- Ścieżka przepływu
- Wentylacja
Zbyt wysokie ciśnienie wtrysku może spowodować przemieszczenie płytki, natomiast niewystarczające ciśnienie może skutkować niepełnym napełnieniem.
Nieodpowiednie położenie przewężki może spowodować powstawanie linii spawów, uwięzienie powietrza, nierówne wypełnienie, lub nadmierne naprężenie wokół płytki.
Do skomplikowanych komponentów, analizę przepływu formy można wykorzystać do przewidywania zachowania wypełnienia polimerem przed ukończeniem oprzyrządowania produkcyjnego.
2.5 Pakowanie i chłodzenie
Po wypełnieniu ubytku, stosuje się ciśnienie utrzymujące lub uszczelniające, aby skompensować skurcz polimeru podczas krzepnięcia.
Następnie element schładza się wewnątrz formy, aż osiągnie wystarczającą sztywność do wyrzucenia.
Chłodzenie jest szczególnie ważne przy formowaniu wtryskowym, ponieważ wkładka i polimer mogą mieć bardzo różne właściwości termiczne.
Na przykład, wkładka metalowa ma na ogół znacznie wyższą przewodność cieplną niż większość polimerów.
Może zatem działać jako miejscowy radiator, zmianę szybkości chłodzenia otaczającego polimeru. Może to mieć wpływ:
- Lokalny skurcz
- Stres resztkowy
- Krystaliczność w polimerach półkrystalicznych
- Wypaczenie
- Stabilność wymiarowa
- Integralność interfejsu
Więc, projekt kanału chłodzącego i kontrolę temperatury formy należy rozważyć w odniesieniu do kluczowych wkładek, a nie traktować cały komponent jako jednorodny termicznie.
2.6 Otwieranie formy i wyrzucanie części
Gdy nastąpi odpowiednie ochłodzenie, forma otwiera się i zostaje wyrzucony gotowy element formowany wtryskowo.
Wyrzut musi być starannie zaprojektowany, ponieważ formowany polimer może mocno ściskać wkładkę.
Nadmierna siła wyrzutu może odkształcić plastik, uszkodzić delikatne rysy, lub zmień położenie płytki.
Do elementów o złożonej geometrii, Piny wyrzucające, rękawy, podnośniki, lub inne mechanizmy mogą być wymagane.
Operacje wtórne i inspekcja
W zależności od projektu komponentu, operacje po formowaniu mogą obejmować przycinanie, odbłyskiwanie, obróbka, czyszczenie nici, Wykończenie powierzchni, testy elektryczne, lub korekta wymiarowa.
Kontrola jakości zazwyczaj obejmuje zarówno korpus z tworzywa sztucznego, jak i interfejs wkładki.
Krytyczne cechy mogą obejmować położenie płytki, koncentryczność, odsłonięta długość, integralność wątku, siła wyciągania, opór obrotowy, ciągłość elektryczna, i ogólną dokładność wymiarową.
Do komponentów o wysokiej niezawodności, testy funkcjonalne są często bardziej znaczące niż sama kontrola wymiarowa.
Wkładka gwintowana, Na przykład, muszą być nie tylko prawidłowo umiejscowione, ale także wytrzymywać określony moment montażowy i serwisowy.
3. Rodzaje płytek stosowanych w formowaniu wkładkowym
Wkładka jest funkcjonalnym rdzeniem, wokół którego formowany jest element z tworzywa sztucznego.
Jego materiał, geometria, stan powierzchni, i dokładność wymiarowa bezpośrednio wpływają na wytrzymałość, niezawodność, i żywotność gotowej części.
Wkładki gwintowane
Wkładki gwintowane należą do najczęściej stosowanych wkładek przy formowaniu wtryskowym.
Są one zazwyczaj produkowane z mosiądzu, stal nierdzewna, Stal węglowa, lub stopów cynku i są osadzone w elemencie z tworzywa sztucznego, aby zapewnić trwałe połączenie gwintowe.
W przeciwieństwie do gwintu formowanego bezpośrednio w plastiku, metalowa wkładka może wytrzymać wielokrotny montaż i demontaż przy znacznie mniejszym ryzyku zdarcia lub pełzania gwintu.
Radełkowane, żebrowany, lub podcięte powierzchnie zewnętrzne są często stosowane w celu poprawy mechanicznego blokowania pomiędzy wkładką a otaczającym polimerem.
Typowe zastosowania obejmują:
- Obudowy elektroniczne i elektryczne
- Elementy wewnętrzne i zewnętrzne pojazdów
- Produkty konsumenckie
- Obudowy przemysłowe
- Wsporniki montażowe i punkty mocowania
Głównymi kwestiami projektowymi są mocowania wkładki, opór wyciągania, odporność na moment obrotowy, i odpowiednią grubość ścianki z tworzywa sztucznego wokół wkładki.
Styki i zaciski elektryczne
Wkładki elektryczne stosuje się, gdy formowany element musi jednocześnie zapewniać ochronę konstrukcji i łączność elektryczną.
Typowe materiały obejmują miedź, mosiądz, brąz fosforowy, i inne stopy przewodzące, czasami z niklem, cyna, srebrny, lub złocenie.
Typowe przykłady obejmują styki złącza, terminale, elementy szynoprzewodów, styki uziemiające, Przełącz komponenty, i styki przewodzące.
Proces formowania musi zapobiegać przemieszczaniu się wkładki i chronić krytyczne powierzchnie styku przed zanieczyszczeniem polimerem.
Dokładność wymiarowa jest szczególnie ważna, ponieważ położenie zacisku może determinować kompatybilność elektryczną i mechaniczną końcowego montażu.
Kluczowe kwestie obejmują przewodność elektryczną, rezystancja styku, Odporność na korozję, integralność poszycia, odległość izolacji, i stabilność wymiarową podczas formowania.
Tłoczone metalowe wstawki
Wkładki tłoczone produkowane są z blachy metodą tłoczenia progresywnego, uderzanie, pochylenie się, lub operacje formowania przed umieszczeniem w formie wtryskowej.
Są szczególnie przydatne, gdy element z tworzywa sztucznego wymaga miejscowego wzmocnienia lub zintegrowanych funkcji mechanicznych lub elektrycznych.
Stal, stal nierdzewna, aluminium, i stopy miedzi są powszechnie stosowane.
Tłoczone wkładki mogą pełnić funkcję:
- Elementy wzmacniające konstrukcję
- Wsporniki montażowe
- Elementy uziemiające
- Elementy rozprowadzające ciepło
- Przewodniki elektryczne
- Żebra wzmacniające lub ramy
Ponieważ elementy tłoczone można ekonomicznie wytwarzać w dużych ilościach, nadają się szczególnie do zastosowań motoryzacyjnych i elektrycznych.
Precyzyjne płytki obrabiane CNC
Płytki obrabiane CNC są stosowane, gdy osadzony komponent wymaga mniejszych tolerancji wymiarowych, złożona geometria, lub specjalistyczne właściwości powierzchni.
Stal nierdzewna, aluminium, tytan, mosiądz, i stopy konstrukcyjne można przed formowaniem poddać obróbce w celu uzyskania bardzo precyzyjnych płytek.
Wkładki te są często stosowane w sprzęcie medycznym, Komponenty lotnicze, instrumenty precyzyjne, czujniki przemysłowe, i wysokowydajne zespoły mechaniczne.
Obróbka CNC umożliwia wykonywanie takich funkcji, jak precyzyjne otwory, wątki, rowki, lokalizowanie powierzchni, i złożone kontury, które można kontrolować niezależnie od procesu formowania.
Jest to szczególnie cenne, gdy niektórych powierzchni funkcjonalnych nie można osiągnąć wymaganej dokładności ekonomicznie poprzez samo formowanie wtryskowe.
Wkładki ceramiczne
Wkładki ceramiczne wybierane są do zastosowań wymagających właściwości, których nie zapewniają konwencjonalne metale i polimery.
Tlenek glinu i tlenek cyrkonu są powszechnym wyborem ze względu na ich odporność na wysoką temperaturę, Izolacja elektryczna, twardość, i odporność na zużycie.
Mogą być stosowane w:
- Elektryczne elementy izolacji
- Zespoły wysokotemperaturowe
- Komponenty odporne na zużycie
- Obudowy czujników
- Specjalistyczne urządzenia medyczne i przemysłowe
Ceramika jest z natury krucha, Jednakże, więc ładowanie formy, obsługa wkładek, szok termiczny, i mechaniczne mocowanie muszą być dokładnie kontrolowane.
Polimer wybrany do formowania musi także odpowiadać rozszerzalności cieplnej ceramiki.
Wstawki szklane
Szkło można włączyć do formowanych elementów polimerowych, gdy są one przezroczyste, Odporność chemiczna, lub wymagana jest kontrola wzrokowa.
Szkło borokrzemowe jest szczególnie przydatne ze względu na jego stosunkowo niski współczynnik rozszerzalności cieplnej oraz dobrą stabilność termiczną i chemiczną.
Typowe zastosowania obejmują wzierniki, komponenty optyczne, wskaźniki poziomu płynu, czujniki, oraz specjalistyczne produkty medyczne lub laboratoryjne.
Konstrukcja formy musi chronić szkło przed nadmiernymi naprężeniami mechanicznymi i szokiem termicznym. Dokładne ustawienie jest również istotne, gdy szkło pełni funkcję powierzchni optycznej lub uszczelniającej.
Wstawki polimerowe
Formowanie wtryskowe nie ogranicza się do metali i materiałów nieorganicznych. Wstępnie uformowany składnik polimerowy można również formować w inny polimer, gdy w tym samym zespole wymagane są różne właściwości materiału.
Na przykład, sztywne tworzywo konstrukcyjne może zapewnić wsparcie konstrukcyjne, podczas gdy bardziej miękki elastomer zapewnia uszczelnienie lub izolację od drgań.
Materiały takie jak PEEK, PTFE, TPU, i inne polimery konstrukcyjne mogą zatem służyć jako wkładki, w zależności od zastosowania.
Głównym wyzwaniem technicznym jest osiągnięcie wystarczającego wiązania międzyfazowego lub mechanicznej retencji pomiędzy dwoma polimerami.
Różnice temperatur topnienia, Rozszerzanie termiczne, Kompatybilność chemiczna, i skurcz muszą być brane pod uwagę przy wyborze materiału i projektowaniu formy.
4. Materiały do formowania wtryskowego
Wybór materiału do formowania wtryskowego obejmuje dwie oddzielne, ale powiązane ze sobą decyzje: materiał wkładu I żywica formierska.
Obydwa materiały muszą wytrzymać temperaturę i ciśnienie formowania, zapewniając jednocześnie odpowiednią retencję mechaniczną, Stabilność wymiarowa, I, w stosownych przypadkach, kompatybilność chemiczna lub elektryczna.
Typowe materiały płytek
| Wstaw materiał | Kluczowe cechy | Typowe zastosowania | Ważne uwagi |
| Mosiądz | Doskonała maszyna, Dobra przewodność, Odporność na korozję | Gwintowane wkładki, terminale, Złącza elektryczne | Utlenianie, wymagania dotyczące poszycia, Rozszerzanie termiczne |
| Stal nierdzewna | Wysoka siła, Odporność na korozję, odporność na temperaturę | Medyczny, automobilowy, Komponenty przemysłowe | Wyższe koszty obróbki; przygotowanie powierzchni wkładu |
| Stal węglowa | Wysoka wytrzymałość i stosunkowo niski koszt | Wstawki strukturalne, łączniki, elementy wzmacniające | Może być wymagana ochrona antykorozyjna |
| Aluminium | Lekki, przewodzący, Dobra przewodność cieplna | Rozbadane, wstawki strukturalne, Komponenty samochodowe | Niższa twardość i wytrzymałość niż wiele stali |
| Stopy miedzi | Wysoka przewodność elektryczna i termiczna | Styki elektryczne, terminale, wkłady przewodzące | Koszt materiału i utlenianie |
Tytan |
Wysoka siła specyficzna, Odporność na korozję, niska gęstość | Aerospace, medyczny, komponenty o wysokiej wydajności | Wysokie koszty materiałów i obróbki |
| Ceramika | Odporność na wysoką temperaturę, twardość, Izolacja elektryczna | Czujniki, izolatory, zużywające się elementy | Kruchość i wrażliwość na szok termiczny |
| Szkło | Przezroczystość, Stabilność chemiczna, Stabilność wymiarowa | Części optyczne, okulary, czujniki | Kruchość i wrażliwość na szok termiczny |
| Plastiki inżynierskie | Lekki, Odporność chemiczna, Dostosowane właściwości mechaniczne | Zespoły z wielu materiałów, pieczęcie, elementy izolacyjne | Kompatybilność i wiązanie polimerów |
Żywice termoplastyczne do formowania wtryskowego
Tworzywa termoplastyczne są najczęściej stosowanymi materiałami do formowania, ponieważ można je podgrzewać, wtryskiwany wokół wkładki, i zestalony w precyzyjnie ukształtowany element.
Wybór żywicy zależy od obciążenia mechanicznego, temperatura, Ekspozycja chemiczna, wymagania elektryczne, wygląd, i oczekiwaną żywotność.
| Żywica do formowania | Kluczowe właściwości | Typowe zastosowania | Wstaw kompatybilność |
| Abs | Dobra odporność na uderzenia, Stabilność wymiarowa, wygląd powierzchni | Obudowy, Komponenty samochodowe, produkty konsumenckie | Znakomite w połączeniu ze zwykłymi metalowymi wstawkami |
| Nylon (PA6 / PA66) | Wysoka siła, odporność na zużycie, zdolność temperaturowa | Automobilowy, Przekładnie, Składniki strukturalne | Doskonały; należy rozważyć kondycjonowanie wilgocią |
| Poliwęglan (komputer) | Wysoka siła uderzenia, przezroczystość, Odporność na ciepło | Obudowy elektroniczne, urządzenia medyczne, komponenty optyczne | Dobry |
| POM (Acetal) | Niskie tarcia, wysoka sztywność, Dobra stabilność wymiarowa | Przekładnie, tuleje, Precyzyjne elementy mechaniczne | Dobry; wymagana jest dokładna kontrola warunków formowania |
| PBT | Dobra izolacja elektryczna, Odporność chemiczna, Stabilność wymiarowa | Złącza, czujniki, komponenty elektryczne samochodowe | Doskonały |
ZERKAĆ |
Wysoka siła, Doskonała odporność chemiczna, zdolność do pracy w wysokich temperaturach | Aerospace, medyczny, półprzewodniki i wymagające komponenty przemysłowe | Doskonały do zastosowań wymagających dużej wydajności |
| PP | Niska gęstość, Odporność chemiczna, niski koszt | Automobilowy, produkty konsumenckie, Komponenty przemysłowe | Dobry; przyczepność powierzchniowa może wymagać szczególnej uwagi |
| TPU | Elastyczność, Odporność na ścieranie, Wprowadzanie wpływu | Pieczęcie, uchwyty, koła, elastyczne komponenty | Dobry, szczególnie w przypadku blokad mechanicznych |
| LSR | Doskonała elastyczność, odporność na temperaturę, odporność na warunki atmosferyczne i biokompatybilność | Pieczęcie medyczne, przepony, uszczelki, miękkie w dotyku elementy | Doskonały, jeśli jest odpowiednio zaprojektowany do łączenia mechanicznego lub chemicznego |
Kompatybilność materiałów ma kluczowe znaczenie
Wkładka i polimer nie tylko współistnieją wewnątrz gotowego elementu; tworzą układ złożony, który podlega działaniu ciepła, mechaniczny, i obciążenia środowiskowe przez cały okres użytkowania.
Jednym z najważniejszych czynników jest Rozszerzanie termiczne. Metale mają na ogół niższy współczynnik rozszerzalności cieplnej niż wiele polimerów.
Podczas formowania i późniejszego chłodzenia, różnica ta może generować naprężenia szczątkowe na styku wkładka-polimer. Nadmierne naprężenia mogą powodować pękanie, Warpage, szczeliny międzyfazowe, lub zmniejszoną siłę retencji.
Temperatura formowania musi także pozostać niższa od temperatury, w której wkładka ulega niepożądanym zmianom wymiarowym lub metalurgicznym.
Odwrotnie, polimer musi mieć wystarczającą płynność stopu, aby całkowicie otoczyć wkładkę i wypełnić wąskie obszary bez wytwarzania pustych przestrzeni lub niepełnego kapsułkowania.
Równie ważny jest stan powierzchni. W zależności od aplikacji, powierzchnie wkładek mogą być radełkowane, rowkowane, poddane obróbce chemicznej, platerowany, szorstkie, lub w inny sposób modyfikowany w celu poprawy mechanicznego blokowania lub przyczepności.
Do wkładów elektrycznych, Jednakże, może zaistnieć potrzeba pozostawienia funkcjonalnej powierzchni styku w czystości i wolnej od zanieczyszczeń polimerem.
5. Procesy produkcyjne formowania wkładek
Formowanie wkładkowe można wdrożyć za pomocą różnych konfiguracji produkcyjnych, w zależności od złożoności części, Wolumen produkcyjny, wstaw geometrię, wymagania pracy, i dokładność wymiarowa.
| Proces produkcyjny | Opis | Główne zalety |
| Ręczne ładowanie płytek | Operatorzy ręcznie umieszczają każdą wkładkę w formie przed cyklem wtrysku. Po potwierdzeniu pozycji wkładki, forma zamyka się i wokół niej wtryskiwany jest polimer. | Niska inwestycja początkowa; elastyczny w przypadku częstych zmian projektowych; nadaje się do złożonych konfiguracji płytek. |
| Półautomatyczne formowanie wkładkowe | Wkładki są przygotowywane lub dostarczane automatycznie, podczas gdy operatorzy wykonują załadunek, pozycjonowanie, lub kontrola końcowa. Niektóre etapy cyklu formowania są zautomatyzowane. | Lepsza produktywność i spójność niż w pełni ręczny załadunek bez inwestycji wymaganych do pełnej automatyzacji. |
| W pełni zautomatyzowane formowanie wkładkowe | Roboty, systemy pick-and-place, podajniki, czujniki, i systemy wizyjne automatycznie ładują płytki, sprawdzić ich obecność i orientację, wykonać formowanie, i usuń gotowe komponenty. | Wysoka wydajność produkcji; spójne umiejscowienie płytki; zmniejszona siła robocza; poprawiona identyfikowalność i powtarzalność. |
| Pionowe formowanie wtryskowe | Forma zamyka się pionowo, zwykle umożliwia umieszczenie wkładek w dolnej połowie formy przed wtryskiem. | Łatwe umieszczanie wkładu; dobra dostępność; zmniejszone ryzyko przemieszczenia płytki podczas ładowania; nadaje się do ręcznego lub automatycznego załadunku. |
Pionowy vs.. Formowanie wtryskowe poziome |
Maszyny poziome wtryskują polimer do formy ustawionej poziomo, podczas gdy maszyny pionowe wykorzystują formę zorientowaną pionowo. Optymalna konfiguracja zależy od geometrii płytki, rozmiar części, strategia automatyzacji, i wymagania produkcyjne. | Właściwy wybór maszyny może poprawić stabilność płytki, wydajność cyklu, kompatybilność automatyki, i całkowity koszt produkcji. |
| Formowanie wkładkowe z wieloma wgłębieniami | Pojedyncza forma zawiera wiele identycznych wnęk, z wkładkami umieszczonymi w każdej wnęce przed jednoczesnym wstrzyknięciem. | Wysoka wydajność na cykl; niższy koszt jednostkowy przy wystarczającej wielkości produkcji; efektywne wykorzystanie czasu maszynowego. |
6. Uwagi dotyczące projektowania form wtryskowych
Skuteczne formowanie wtryskowe zaczyna się od projektu, a nie od produkcji. Wkładka, polimer, pleśń, i warunki przetwarzania należy traktować jako jeden zintegrowany system.
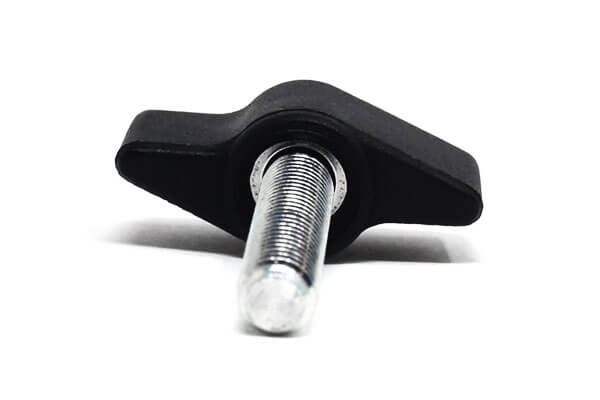
Wstaw geometrię i mechaniczne mocowanie
Geometria wkładki ma bezpośredni wpływ na wytrzymałość formowanego zespołu.
Gładka cylindryczna wkładka może zapewniać stosunkowo ograniczony opór obrotu lub wyciągania, natomiast radełkowanie, rowki, żeberka, dziury, lub inne mechaniczne elementy blokujące mogą znacznie poprawić retencję.
Na przykład, gwintowana mosiężna wkładka stosowana w obudowie z tworzywa sztucznego nie powinna opierać się wyłącznie na otaczającym polimerze, aby wytrzymać moment obrotowy montażowy.
Odpowiednio zaprojektowana geometria radełkowania zewnętrznego lub podcięcia rozkłada obciążenie na polimer i ogranicza możliwość obracania się płytki.
Projekt powinien zatem rozróżniać:
- Zatrzymanie osiowe, co zapobiega wysuwaniu się wkładu.
- Retencja rotacyjna, co zapobiega obracaniu się płytki.
- Zatrzymanie boczne, który kontroluje ruch w formowanym elemencie.
- Dokładność pozycji, co określa ostateczną lokalizację interfejsu funkcjonalnego.
Grubość ścianki wokół wkładek
Wokół wkładki należy zachować odpowiednią grubość polimeru, aby zapewnić wsparcie strukturalne i umożliwić niezawodne wypełnienie.
Jeśli otaczająca ściana jest zbyt cienka, polimer może przedwcześnie ostygnąć lub wywołać nadmierne naprężenia. Jeśli jest za gruby, mogą wystąpić miejscowe skurcze i zapadnięcia.
Jako ogólna zasada projektowania, polimer powinien stopniowo przechodzić wokół wkładki, a nie powodować nagłe zmiany grubości ścianki.
Dokładne wymiary zależą od żywicy, rozmiar wkładu, warunki formowania, i wymagania mechaniczne.
Kąty pochylenia i wyrzut
Jeśli jest to możliwe, należy wprowadzić ciąg do powierzchni formy, aby ułatwić zwolnienie części.
Niewystarczający ciąg zwiększa siłę wyrzutu i może powodować zadrapania, odkształcenie, lub uszkodzenia wokół wkładki.
Obecność wkładki może również komplikować wyrzucanie, ponieważ metal i polimer mają różną charakterystykę skurczu.
Projektanci narzędzi muszą zadbać o to, aby sworznie wypychaczy, podnośniki, slajdy, i inne mechanizmy nie kolidują z wkładem.
Lokalizacja bramki i przepływ polimeru
Lokalizacja przewężki jest szczególnie ważna przy formowaniu wkładkowym, ponieważ wkładka może utrudniać przepływ polimeru i tworzyć linie spawów, pułapki powietrzne, lub nierówne wypełnienie.
Bramkę należy ogólnie ustawić tak, aby polimer płynnie przepływał wokół wkładki, a nie bezpośrednio uderzał w delikatny lub słabo podparty element.
Do skomplikowanych komponentów, w celu uzyskania zrównoważonego napełniania można rozważyć zastosowanie wielu bramek lub wtrysk sekwencyjny.
Symulacja przepływu może pomóc w przewidywaniu:
- Czas napełniania
- Tworzenie linii spawu
- Uwięzienie powietrza
- Rozkład ciśnienia
- Orientacja włókien
- Wstaw przesunięcie
- Potencjalne krótkie strzały
Jest to szczególnie cenne w przypadku dużych lub skomplikowanych komponentów formowanych metodą wtrysku.
Rozszerzalność cieplna i naprężenia własne
Jednym z najważniejszych zagadnień projektowych jest różnica w rozszerzalności cieplnej pomiędzy wkładką a polimerem.
Metale mają na ogół niższy współczynnik rozszerzalności cieplnej niż wiele tworzyw termoplastycznych.
W miarę ochładzania się wypraski od temperatury przetwarzania do temperatury pokojowej, różnicowe skurcze mogą generować naprężenia wokół interfejsu.
Do montażu precyzyjnego, inżynierowie powinni ocenić:
- Włóż materiał
- Współczynnik rozszerzalności cieplnej polimeru
- Temperatura przetwarzania
- Zakres temperatur pracy
- Wstaw wymiary
- Grubość kapsułkowania
- Oczekiwane cykle termiczne
Staje się to szczególnie ważne w motoryzacji, elektroniczny, i zastosowania w wysokiej temperaturze.
Kompatybilność materialna
Wkładka i polimer muszą być kompatybilne nie tylko mechanicznie, ale także chemicznie i termicznie.
Potencjalne problemy obejmują korozję, Atak chemiczny, Słaba przyczepność, oddziaływanie galwaniczne, wchłanianie wilgoci, i degradację podczas formowania.
Na przykład, wrażliwe na wilgoć polimery konstrukcyjne, takie jak niektóre gatunki nylonu i PEEK, wymagają odpowiedniego suszenia przed obróbką.
Niewłaściwa kontrola wilgotności może powodować hydrolizę, obniżone właściwości mechaniczne, Wady powierzchniowe, lub niestabilność wymiarowa.
Stan powierzchni płytki
Stan powierzchni płytki ma duży wpływ na jakość i powtarzalność formowanego interfejsu.
Gładkie powierzchnie mogą być odpowiednie tam, gdzie wymagany jest kontrolowany montaż lub przewodność elektryczna, podczas gdy powierzchnie teksturowane mogą zapewnić lepsze blokowanie mechaniczne.
W zależności od aplikacji, mogą być wstawki:
- Radełkowane
- Rowkowane
- Perforowany
- Pokryty
- Platerowany
- Szorstki
- Obrobione chemicznie
Wybrana obróbka powierzchni powinna być zgodna z polimerem i środowiskiem usługowym, a nie wybierana wyłącznie ze względu na wygląd.
Odpowietrzanie formy
Właściwe odpowietrzanie jest niezbędne, gdy polimer opływa wkład. Powietrze uwięzione pomiędzy wkładem a ścianą komory może spowodować oparzenia, puste przestrzenie, niepełna hermetyzacja, lub słabe regiony interfejsu.
Dlatego nawiewy należy umieszczać w miejscach, w których może gromadzić się powietrze, szczególnie na końcu ścieżek przepływu i wokół skomplikowanych geometrii płytek.
Tolerancje wstawiania i dokładność pozycjonowania
Tolerancję wymiarową wkładki należy uwzględnić łącznie z tolerancją formowanego tworzywa sztucznego.
Do montażu o wysokiej precyzji, może zaistnieć potrzeba kontrolowania położenia wkładki w wielu osiach, ponieważ nawet niewielki błąd położenia może mieć wpływ na wyrównanie złącza, koncentryczność wału, dokładność mocowania, lub odstęp między stykami elektrycznymi.
Praktyczny rysunek formowania wtryskowego powinien zatem identyfikować wymiary krytyczne dla funkcjonalności, a nie stosować niepotrzebnie wąskie tolerancje dla każdej cechy.
Automatyzacja i produkcja wielkoseryjna
Do masowej produkcji, projekt powinien być zoptymalizowany pod kątem automatycznego ładowania płytek i niezawodnego pozycjonowania cykl po cyklu.
Funkcje umożliwiające zorientowanie płytki tylko w jednym kierunku mogą znacznie ograniczyć błędy montażowe.
Zautomatyzowane systemy mogą wykorzystywać zrobotyzowany sprzęt typu pick-and-place, podajniki miskowe, kontrola wzroku, czujniki, i automatyczne ładowanie form.
Zaprojektowanie płytki i oprzyrządowania do automatyzacji może znacznie poprawić spójność produkcji, jednocześnie zmniejszając wymagania dotyczące pracy.
7. Zalety formowania wstawkowego
| Korzyść | Wyjaśnienie |
| Integracja projektu | Łączy wiele komponentów (wstawić + plastikowy) w singiel, zintegrowana część, ograniczając montaż i obsługę. |
| Redukcja kosztów | Eliminuje operacje wtórne (NP., klejenie, pilny, lutowanie) i zmniejsza koszty montażu. |
| Ulepszone właściwości mechaniczne | Plastik otacza wkładkę, tworzenie silnego, trwałe połączenie, często z blokadą mechaniczną. |
| Zwiększona wydajność | Łączy w sobie najlepsze właściwości obu materiałów: wytrzymałość i przewodność wkładki z elastycznością konstrukcyjną i odpornością na korozję tworzywa sztucznego. |
| Wolność projektowa | Umożliwia stosowanie złożonych geometrii, Overmolding, i komponenty wielomateriałowe. |
Stabilność wymiarowa |
Płytka zapewnia stabilność wymiarową i precyzję. |
| Integracja funkcjonalna | Umożliwia funkcje funkcjonalne (wątki, styki elektryczne, pieczęcie, itp.) do bezpośredniego zintegrowania z częścią. |
| Redukcja wagi | Zastępuje cięższe zespoły całkowicie metalowe lżejszymi hybrydami plastikowo-metalowymi. |
| Odporność na korozję | Tworzywo sztuczne chroni wkładkę przed korozją i wpływem środowiska. |
| Izolacja elektryczna | Plastik zapewnia izolację wokół wkładki. |
8. Zastosowania formowania wstawkowego
Formowanie wtryskowe jest szeroko stosowane, gdy formowany element polimerowy musi zawierać metal, ceramiczny, szkło, lub inny materiał konstrukcyjny jako integralna część gotowego zespołu.
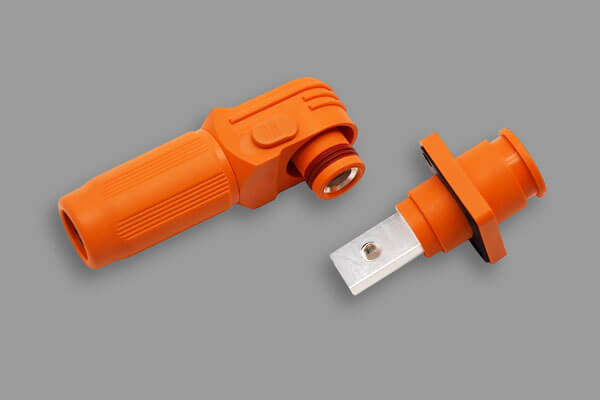
Komponenty samochodowe
. automobilowy Przemysł jest jednym z głównych obszarów zastosowań formowania wtryskowego.
Metalowe wkładki mogą zapewnić wzmocnienie konstrukcyjne lub niezawodne punkty mocowania, podczas gdy otaczający polimer zmniejsza wagę i integruje dodatkowe funkcje.
Typowe zastosowania obejmują:
- Złącza i zaciski elektryczne samochodowe
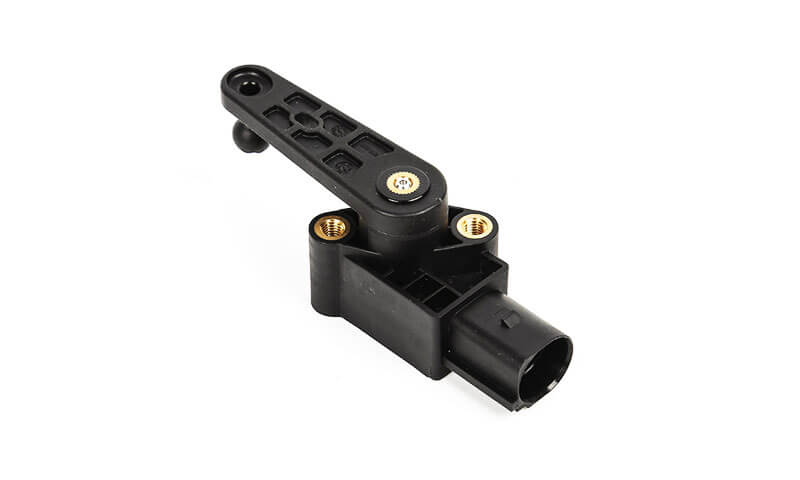
- Obudowy czujników i elementy montażowe
- Gwintowane punkty mocowania
- Tuleje i wsporniki łożysk
- Elementy przełączające i sterujące
- Elementy układu paliwowego i płynowego
- Elementy elektryczne pod maską
Komponenty elektryczne i elektroniczne
Formowanie wkładkowe jest szczególnie skuteczne w przypadku komponentów elektrycznych, ponieważ przewodzące wkładki metalowe mogą być hermetyzowane w polimerach izolujących elektrycznie.
Miedź, mosiądz, brąz fosforowy, i inne stopy przewodzące są powszechnie stosowane na końcówki, szpilki, łączność, i elementy związane z szynami zbiorczymi.
Formowany polimer zapewnia izolację elektryczną, zachowując jednocześnie dokładne położenie elementów przewodzących.
Aplikacje obejmują:
- Złącza elektryczne
- Bloki zaciskowe
- Przełącz komponenty
- Obudowy czujników
- Elementy cewki i silnika
- Złącza przewodów i kabli
- Elektroniczne moduły sterujące
Komponenty medyczne i opieki zdrowotnej
Medyczny urządzenia często wymagają kompaktowych komponentów, które łączą precyzyjne właściwości mechaniczne z biokompatybilnymi lub odpornymi chemicznie polimerami.
Formowanie wstawkowe może łączyć elementy ze stali nierdzewnej, precyzyjne szpilki, elementy gwintowane, i inne funkcjonalne wkładki bezpośrednio w obudowach polimerowych.
Typowe zastosowania obejmują:
- Narzędzia chirurgiczne i diagnostyczne
- Złącza medyczne
- Elementy obsługujące płyny
- Obudowy urządzeń
- Jednorazowe zespoły medyczne
- Precyzyjne elementy pozycjonujące
Sprzęt przemysłowy i maszyny
Produkty przemysłowe często wymagają gwintowanych wkładek metalowych, tuleje odporne na zużycie, Wały, elementy wzmacniające, lub precyzyjne elementy montażowe w strukturach polimerowych.
Aplikacje obejmują:
- Obudowy maszynowe
- Uchwyty przemysłowe
- Elementy przekładni i napędu
- Łożyska i tuleje
- Elementy hydrauliczne i pneumatyczne
- Sprzęt kontrolny
- Czujniki przemysłowe
Produkty konsumenckie i gospodarstwa domowego
Produkty konsumenckie zyskują na wyglądzie dzięki formowaniu wkładkowemu, efektywność montażu, i integracja funkcjonalna są ważne.
Przykłady obejmują:
- Obudowy elektronarzędzi
- Elementy urządzenia
- Obudowy do kamer i elektroniki
- Uchwyty i uchwyty
- Sprzęt do mebli
- Sprzęt sportowy
- Produkty do higieny osobistej
Zastosowania lotnicze i wysokowydajne
Zastosowania lotnicze stawiają szczególnie wysokie wymagania dotyczące materiałów i spójności produkcji.
Precyzyjnie obrobione metalowe wkładki mogą być osadzone w wysokowydajnych polimerach konstrukcyjnych, takich jak PEEK lub wzmocnionych tworzywach termoplastycznych.
Potencjalne zastosowania obejmują:
- Lekkie elementy konstrukcyjne
- Złącza elektryczne
- Zespoły czujników
- Wyposażenie wnętrza samolotu
- Obudowy wysokotemperaturowe
- Precyzyjne elementy mocujące
9. Formowanie wstawkowe vs. Inne metody produkcyjne
Formowanie wtryskowe nie jest w żadnym przypadku lepsze od konwencjonalnego montażu lub innych technologii formowania. Jego pierwotna wartość wynika z integracji kilku funkcji produkcyjnych w jeden komponent.
Odpowiedni proces zależy od wielkości produkcji, Geometria części, kombinacja materiałów, wymagana wydajność, i całkowity koszt produkcji.
| Metoda produkcyjna | Podstawowe podejście | Zalety | Ograniczenia | Najlepiej nadać |
| Wstaw formowanie | Formuj polimer bezpośrednio wokół wstępnie ustawionej wkładki. | Integruje komponenty; zmniejsza montaż; doskonała spójność pozycyjna; kompaktowe konstrukcje. | Wymaga narzędzi kompatybilnych z płytkami i starannego zaprojektowania materiału/procesu. | Zestawy metalowo-plastikowe, złącza, elementy gwintowane, Precyzyjne obudowy. |
| Konwencjonalne formowanie wtryskowe + Montaż | Formuj części polimerowe oddzielnie, a następnie montuj wkładki. | Wysoka elastyczność; proste narzędzia do formowania; łatwa wymiana podzespołów. | Dodatkowa praca, sprzęt montażowy, i akumulacja tolerancji. | Produkty wymagające częstych zmian komponentów lub małej złożoności montażu. |
| Overmolding | Druga warstwa polimeru jest formowana na istniejącym polimerze lub komponencie. | Dobra ergonomia, opieczętowanie, i funkcjonalność wielu materiałów. | Wiązanie polimer-polimer może wymagać starannego doboru materiału. | Uchwyty, pieczęcie, produkty miękkie w dotyku, komponenty wielomateriałowe. |
| Mechaniczne mocowanie | Śruby, śruby, klipy, lub inne elementy złączne łączą oddzielne elementy. | Łatwy demontaż i konserwacja; wysoce ugruntowana technologia. | Więcej komponentów; wyższy koszt montażu; większy rozmiar opakowania. | Produkty i zespoły nadające się do serwisowania wymagające demontażu. |
Montaż na wcisk |
Wkładka jest mechanicznie wciskana w element formowany lub obrabiany maszynowo. | Proste i ekonomiczne; nie wymaga dodatkowego kleju. | Wymaga precyzyjnej kontroli zakłóceń; siły wciskania mogą uszkodzić komponenty. | Tuleje, szpilki, namiar, i proste metalowe wstawki. |
| Łączenie kleju | Klej łączy polimer z wkładką lub wieloma elementami. | Potrafi łączyć różne materiały i rozkładać naprężenia na dużym obszarze. | Czas leczenia, Przygotowanie powierzchni, starzenie się, i zgodność chemiczna mogą budzić wątpliwości. | Opieczętowanie, wiązanie strukturalne, i złożone zespoły z różnych materiałów. |
| Odlew z wkładką metalową | Wkładki metalowe są włączane podczas operacji odlewania metalu. | Nadaje się do elementów z przewagą metali i zastosowań wysokotemperaturowych. | Wyższe temperatury ograniczają wybór płytki i materiału. | Metalowe obudowy i komponenty wymagające wbudowanych funkcji. |
10. Niestandardowe rozwiązania w zakresie formowania wkładanego firmy LangHe Tech
Niezawodny dostawca form wtryskowych powinien zapewniać więcej niż tylko możliwości formowania wtryskowego.
Jakość końcowego komponentu zależy od interakcji pomiędzy produkcją wkładek, Projektowanie formy, wybór polimeru, parametry wtrysku, kontrola wymiarowa, i kontrola po formowaniu.
LangHe Tech można traktować niestandardowe formowanie wkładkowe jako zintegrowany proces produkcyjny, począwszy od wymagań funkcjonalnych klienta i rysunków technicznych, a skończywszy na oprzyrządowaniu, odlewanie, kontrola, i dostawa produkcji.
| Zdolność | Bliższe dane |
| Wstaw materiały | Mosiądz, miedź, stal nierdzewna, aluminium, tytan, ZERKAĆ, ceramika, szkło. |
| Żywice | Abs, nylon (PA6, PA66), komputer, POM, PBT, ZERKAĆ, PP, TPU, LSR, i niestandardowe stopnie. |
| Wstaw typy | Gwintowane wkładki, styki elektryczne, wkłady stemplujące, precyzyjnie obrobione wkładki, niestandardowe wstawki. |
| Odlewanie | Formowanie wtryskowe, Overmolding, formowanie dwustrzałowe, formowanie kompresyjne. |
| Wprowadzenie | Podręcznik, półautomowane, w pełni zautomatyzowane wprowadzanie przez robota. |
| Jakość | ISO 9001:2015 atestowany; 100% kontrola; Cmm; systemy wizyjne. |
| Czas realizacji | 2–4 tygodnie na prototypy; 4–6 tygodni na oprzyrządowanie produkcyjne. |
11. Wniosek
Formowanie wtryskowe jest wysoce efektywną technologią produkcyjną służącą integracji metalu, ceramiczny, szkło, lub inne wkładki bezpośrednio w komponentach termoplastycznych lub elastomerowych.
Jego podstawową zaletą jest integracja funkcjonalna: wiele materiałów i funkcji można połączyć w jeden formowany element, redukując jednocześnie późniejsze operacje montażowe.
Jednakże, Skuteczne formowanie wkładkowe zależy od znacznie więcej niż tylko umieszczenia wkładki wewnątrz formy.
Wstaw geometrię, wybór polimeru, Rozszerzanie termiczne, Projektowanie formy, ciśnienie wtrysku, zachowanie napełniania, chłodzenie, automatyzacja, i kontrolę jakości należy rozpatrywać łącznie.
Najbardziej niezawodnym podejściem jest zatem traktowanie formowania wtryskowego jako zintegrowanego rozwiązania inżynieryjnego, a nie izolowanej operacji formowania wtryskowego.
Właściwa analiza DFM, kontrolowana produkcja wkładek, zoptymalizowane oprzyrządowanie, zweryfikowane parametry procesu, i systematyczna kontrola są podstawą produkcji niezawodnych komponentów formowanych metodą wtrysku na skalę komercyjną.
FAQ
W jaki sposób wkładki są utrzymywane na miejscu podczas formowania?
Wkładki można mocować za pomocą wnęk formy, szpilki lokalizujące, rdzenie, rowki, chrząka, podcięcia, cechy zakłócające, systemy magnetyczne, utrzymanie próżni, lub zautomatyzowane mechanizmy chwytające.
Wybór odpowiedniej metody zależy od geometrii płytki i wymagań produkcyjnych.
Jaka jest różnica pomiędzy formowaniem wkładkowym a obtryskiem?
Wstaw formowanie generalnie polega na formowaniu polimeru wokół wstępnie wyprodukowanej wkładki, często element metalowy.
Overmolding zazwyczaj polega na formowaniu jednego materiału na istniejącym podłożu, który może być innym polimerem, elastomer, lub wcześniej uformowany element. W niektórych zastosowaniach te dwie technologie mogą się pokrywać.
Można stosować formowanie wkładane z płynną gumą silikonową (LSR)?
A: Tak. LSR można stosować do formowania wtryskowego uszczelek, uszczelki, i elementy medyczne. Zapewnia doskonałą odporność na ciepło i biokompatybilność.