Zwłaszcza elektryczne piece do topienia piece indukcyjne średniej częstotliwości— dają odlewniom doskonałą kontrolę nad temperaturą topnienia, skład ładunku, i elastyczność produkcji. Ale sam piec to tylko jedna część odlew system.
Problem w przygotowaniu podopiecznego, stopić chemię, kontrola udaru, wykładzina pieca, szczepienie ochronne, sferoidyzacja, lub praktyka odlewania może ostatecznie ujawnić się jako wada odlewu, problem z obróbką, niestabilna mikrostruktura, lub nadmiernych kosztów produkcji.
Z perspektywy inżyniera odlewnika, faktycznie powstaje wiele „wad odlewniczych”. zanim metal dotrze do formy.
Jest to szczególnie prawdziwe podczas produkcji szare żelazo, żelazo plastyczne, i inne odlewy żelazne w elektrycznych systemach topienia.
Następujące 15 tematy obejmują najczęstsze problemy związane z piecem i topieniem, wraz z praktycznymi środkami naprawczymi.
1. Nadmierna utrata spalania elementu
W piecu elektrycznym do topienia, nadmierny utrata spalania elementu to jeden z tych problemów, który na początku wygląda na niewielki, ale ostatecznie pojawia się w analizie chemicznej, Mikrostruktura, i właściwości mechaniczne odlewu.
Elementy takie jak I, Mn, i Kr są podatne na utlenianie podczas topienia, a rzeczywisty odzysk może się znacznie różnić w zależności od stanu wsadu i praktyki pieca.
W niektórych operacjach odlewniczych, można zaobserwować kilkuprocentowe straty, ale dokładna wartość to proces- i zależne od stopu i należy je ustalić na podstawie rzeczywistych danych pieca, a nie traktować jako stałą regułę.
Po latach wokół pieców indukcyjnych, Odkryłem, że nadmierne wypalenie zawodowe zwykle nie wynika z jednego dramatycznego błędu.
Częściej, stop po prostu spędza zbyt dużo czasu gorącego i odsłoniętego, podczas gdy praktyka ładowania i żużla nie jest dobrze kontrolowana.
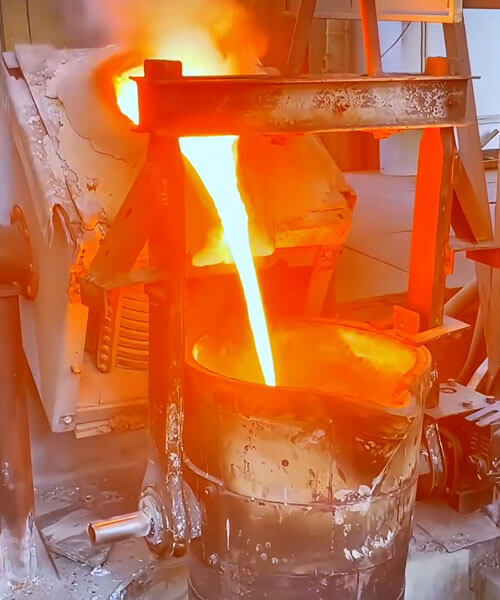
Dlaczego dochodzi do nadmiernego spalania?
Pierwszym winowajcą jest zwykle długi czas topnienia. Im dłużej metal pozostaje w podwyższonej temperaturze, tym większa jest szansa na utlenianie i utratę pierwiastków.
Sytuacja pogarsza się, gdy w piecu tworzy się ładunek mostkujący lub „wiszący”., ponieważ dolna część wanny ulega przegrzaniu podczas oczekiwania na opadnięcie pozostałego wsadu.
Znaczenie ma także stan ładunku. Mokry, zardzewiały, mocno utleniony, bardzo cienki, lub źle przygotowany złom ma znacznie większą odsłoniętą powierzchnię w stosunku do swojej masy i może zwiększać utlenianie i tworzenie się żużla.
Nadwymiarowe elementy stwarzają kolejny problem: spowalniają topienie i wydłużają czas pracy pieca, zanim kąpiel zostanie całkowicie stopiona.
Równie ważna jest gospodarka żużlem. Właściwie kontrolowana warstwa żużla może zmniejszyć bezpośrednie narażenie stopionego metalu na atmosferę.
Jeśli pozwoli się na nadmierne gromadzenie się żużla, Jednakże, może również wychwytywać cenne metale i pierwiastki stopowe.
Nie chodzi o to, żeby było po prostu więcej żużla, ale utrzymanie odpowiedniego stanu żużla na właściwym etapie topienia.
Jak zmniejszyć straty spowodowane spalaniem elementów
Najbardziej skutecznym rozwiązaniem jest kontrolować cały cykl topienia, zaczynając od opłaty.
Materiały wsadowe powinny być czyste, suchy, i rozsądnej wielkości. Unikaj nadmiernej ilości bardzo cienkiego złomu, mocno zardzewiały materiał, lub niezręczne kształty, które prawdopodobnie będą mostkować wewnątrz pieca.
Wsad powinien topić się stopniowo i równomiernie, a nie tworzyć zawieszoną warstwę nad przegrzaną kąpielą.
Druga zasada jest taka topić się tak efektywnie, jak to możliwe. Po stopieniu materiału, należy unikać niepotrzebnego przetrzymywania w wysokiej temperaturze.
Dobre ładowanie pieca, stabilna praca elektryczna, i terminowe podawanie pozostałego wsadu pomagają skrócić cykl topienia.
Praktyka żużlowa również ma znaczenie. Z żużlem należy walczyć już w trakcie topienia, a nie pozwalać na jego niekontrolowane gromadzenie się.
W stosownych przypadkach, utrzymywanie kontrolowanej pokrywy żużla na późniejszych etapach topienia może pomóc w ograniczeniu bezpośredniego narażenia na metal.
Do obróbki wiórów lub drobnych pozostałości, które należy poddać recyklingowi, ładowanie wymaga większej uwagi ze względu na duży stosunek powierzchni do objętości.
Czysty, suche wióry można wprowadzać stopniowo po ustaleniu się stabilnego jeziorka stopionego, a nie wrzucać je w jednej dużej partii.
Praktyczne spojrzenie inżyniera odlewnika
Kiedy spektrometr to pokaże I, Mn, lub Odzysk Cr jest stale niższy niż oczekiwano, Nie kompensowałbym tego od razu, dodając więcej pierwiastków stopowych.
Pierwszy, spójrz na zapis topnienia:
Stan wsadu → Czas topienia → Temperatura kąpieli → Czas przetrzymywania → Stan żużla → Rzeczywisty odzysk pierwiastka
Gdy odlewnia pozna swój prawdziwy stopień odzysku, obliczenia opłat stają się znacznie bardziej wiarygodne.
Ważną kwestią jest to, że nadmierna utrata spalania jest zwykle problemem związanym z kontrolą procesu, zanim stanie się problemem związanym z dostosowaniem składu chemicznego.
Zmniejsz niepotrzebne narażenie na wysoką temperaturę, poprawić przygotowanie ładunku, zapobiegać mostkowaniu, i utrzymywać kontrolowaną ochronę przed żużlem.
Rezultatem jest nie tylko bardziej stabilna chemia, ale także bardziej spójną strukturę odlewu i właściwości mechaniczne.
2. Nadmiar tlenu w stopionym żelazie
W topieniu w piecu indukcyjnym, nadmiar tlenu nie jest zwykle tak oczywisty, jak problem z temperaturą lub odchylenie chemiczne.
Jednakże, gdy aktywność tlenu staje się zbyt wysoka, może to mieć wpływ na powstawanie żużla, stopić czystość, zarodkowanie grafitu, i konsystencję końcowej mikrostruktury.
Z punktu widzenia odlewnika, pierwszą rzeczą do zapamiętania jest to, że piec indukcyjny nie ma tej samej silnie utleniającej atmosfery, co inne systemy topienia.
Kiedy więc pojawiają się problemy z tlenem, Zwykle patrzę najpierw jak postępowano ze stopionym materiałem, zwłaszcza w późniejszym etapie topienia.
Dlaczego tlen staje się nadmierny?
Jedną z częstych przyczyn jest nadmierne mieszanie elektromagnetyczne lub zbyt agresywna regulacja częstotliwości na koniec stopu.
Silny ruch kąpieli zwiększa kontakt stopionego metalu z atmosferą, dając tlenowi większą możliwość przedostania się do stopu.
Inną częstą przyczyną są mokre lub źle przygotowane dodatki.
Wilgoć, rdza, i tlenki powierzchniowe w materiałach dodanych później mogą zwiększać tworzenie się tlenków i powodować dodatkowe problemy związane z gazem.
Długie okresy przegrzania lub utrzymywania w wysokiej temperaturze mogą również pogorszyć sytuację.
Im dłużej stop pozostaje odsłonięty w tych warunkach, tym większa możliwość utleniania i tworzenia się żużla.
Ważne jest to, że kontrola tlenu nie polega po prostu na pomiarze jednej liczby. Temperatura, czas trzymania, podniecenie, stan naładowania, i praktyka żużlowa, wszystkie oddziałują na siebie.
Jak kontrolować nadmiar tlenu
W późniejszym etapie topienia, unikać niepotrzebnego mieszania po osiągnięciu wymaganego składu chemicznego i temperatury.
Nie należy utrzymywać wanny w ruchu tylko dlatego, że piec jest w stanie to zrobić.
Wszystkie dodatki, narzędzia, i materiały wsadowe, które mają kontakt ze stopionym materiałem, powinny być czyste i suche.
Jest to szczególnie ważne w przypadku późnych dostosowań chemicznych, ponieważ pozostało niewiele czasu na usunięcie dodatkowych zanieczyszczeń przed wylaniem.
Należy również zminimalizować przetrzymywanie w wysokiej temperaturze. Doprowadzić stop do wymaganej temperatury, przeprowadzić niezbędną regulację chemiczną i obróbkę, i przejdź do nalewania, zamiast utrzymywać niepotrzebnie gorącą kąpiel.
Do produkcji krytycznej, bezpośrednia analiza tlen i inne rozpuszczone gazy może być bardziej przydatne niż poleganie wyłącznie na wizualnej obserwacji stopu.
Praktyczne spojrzenie inżyniera odlewnika
Kiedy pojawiają się problemy z odlewaniem związane z tlenem, Nie od razu winiłbym sam piec.
Najpierw przejrzałbym praktyka topienia na późnym etapie:
Mieszanie → Dodatki → Temperatura → Czas przetrzymywania → Stan żużla
W wielu przypadkach, nadmiar tlenu nie jest spowodowany zasadą topienia pieca indukcyjnego, ale przez to, co dzieje się, gdy metal jest już stopiony.
3. Zawartość węgla niższa niż oczekiwano
Innym częstym problemem podczas topienia w piecu elektrycznym jest końcowy efekt zawartość węgla okazuje się niższa niż przewiduje obliczenie ładunku.
Jest to szczególnie kłopotliwe w przypadku żeliwa szarego i żeliwa sferoidalnego, ponieważ węgiel nie jest po prostu liczbą stopową w raporcie z analizy.
Ma to bezpośredni wpływ na ekwiwalent węgla, Formacja grafitu, Zachowanie zestalania, charakterystyka karmienia, i ostateczna mikrostruktura.
Częstym błędem jest prawidłowe obliczenie ładunku na papierze i założenie, że obliczona zawartość węgla pojawi się automatycznie w końcowym wytopie. W rzeczywistej produkcji, piec zawsze ma swój własny sposób odzyskiwania węgla.
Dlaczego poziom emisji dwutlenku węgla spada poniżej wartości docelowej?
Jednym z powodów jest nadmierna temperatura i długotrwałe przetrzymywanie. W określonych warunkach pieca, węgiel może zostać zużyty w wyniku utleniania i reakcji wysokotemperaturowych.
Znaczenie ma również skład chemiczny żużla i atmosfery pieca. Gdy stop jest zbyt gorący zbyt długo, efektywny odzysk węgla może się zmniejszyć.
Inną praktyczną przyczyną jest po prostu zastosowanie teoretycznej wartości odzysku węgla, która nie odpowiada rzeczywistej wartości pieca.
Każdy sklep ma różnice w konstrukcji pieca, materiały do ładowania, praktyka operacyjna, i czas topnienia.
Współczynnik odzysku zaczerpnięty z podręcznika może zatem znacznie różnić się od wartości obserwowanej w hali produkcyjnej.
Jak zapobiegać niskiej emisji dwutlenku węgla
Pierwszym krokiem jest założenie odlewni rzeczywisty stopień odzysku węgla z danych produkcyjnych.
Zapisz obliczony ładunek węgla, końcowy wynik spektrometru, czas topnienia, historia temperatur, i skład ładunku w serii nagrzewań.
Po zebraniu wystarczającej ilości danych, prawdziwe zachowanie podczas odzyskiwania staje się znacznie wyraźniejsze.
Obliczenia ładunku należy następnie skorygować, stosując współczynnik odzysku specyficzny dla zakładu, zamiast całkowicie polegać na wartościach teoretycznych.
Unikaj niepotrzebnego przegrzania i długotrwałego utrzymywania wysokiej temperatury.
Celem jest efektywne osiągnięcie wymaganego stanu stopu oraz przystąpienie do obróbki i zalewania bez konieczności spędzania dodatkowego czasu w temperaturze.
Do poprawek z chemii, dodatek węgla należy również wprowadzić metodą kontrolowaną, która sprzyja niezawodnemu rozpuszczaniu i minimalizuje straty utleniania.
Praktyczne spojrzenie inżyniera odlewnika
Kiedy końcowy poziom węgla wielokrotnie spada poniżej wartości docelowej, Zwykle najpierw sprawdzam cztery rzeczy:
Obliczenie wsadu → Rzeczywisty odzysk węgla → Temperatura topnienia/przetrzymywania → Praktyka dodawania węgla
Po zrozumieniu faktycznego odzysku pieca, problem staje się znacznie łatwiejszy do opanowania.
Stabilny węgiel jest jednym z fundamentów stabilnej produkcji żeliwa szarego i sferoidalnego, i z mojego doświadczenia, dobre zapisy dotyczące pieca są o wiele bardziej wiarygodne niż wielokrotne korygowanie wytopu na podstawie domysłów.
4. Otworki związane z azotem i defekty gazowe przypominające szczeliny
Szczególnie uciążliwe są defekty związane z gazem, które stają się widoczne dopiero po obróbce skrawaniem.
Odlew może wyglądać solidnie na zewnątrz, ale raz nudny, powierzchnia uszczelniająca, lub inna sekcja jest obrobiona, mały dziurki lub zagłębienia przypominające szczeliny nagle się pojawić.
W odlewniach żelaza, nadmierny azot może przyczyniać się do tego typu defektów w podatnych warunkach procesu. Jednakże, azot rzadko jest jedynym czynnikiem.
Stopić czystość, wtrącenia tlenkowe, materiały do ładowania, wodór, warunki zalewania, i zarodkowanie grafitu wpływają na końcowy wynik.
Dlaczego to się dzieje?
Problem zwykle zaczyna się od ładowania. Niektóre stale stopowe i niektóre złom mogą zawierać stosunkowo wysokie poziomy azotu.
Jeśli te materiały zostaną zmieszane w normalny ładunek żelaza bez kontroli, zawartość azotu w stopie może stopniowo wzrastać.
Na uwagę zasługują również nawęglacze. Dwa produkty, które na karcie zakupu wyglądają jak „substancje zwiększające emisję dwutlenku węgla”, mogą mieć bardzo różną zawartość azotu.
Ta różnica może nie mieć znaczenia na papierze, ale może to mieć duże znaczenie w przypadku wrażliwego gatunku żelaza.
Kolejną kwestią, na którą chciałbym zwrócić uwagę z doświadczenia, jest to, że niska zawartość azotu nie jest automatycznie celem dla każdego żeliwa.
Azot może wpływać na zarodkowanie grafitu i rozwój matrycy, zatem prawidłowa wartość zależy od gatunku i wymaganej mikrostruktury. Celem jest kontrolowany poziom azotu, a nie po prostu najniższą możliwą liczbę.
Jak temu zapobiec
Zacznij od kontroli ładowania. Unikaj niekontrolowanego złomu o wysokiej zawartości azotu i sprawdzaj skład nawęglaczy podczas wytwarzania produktów wrażliwych na azot.
Jeśli w odlewie widoczne są niewyjaśnione dziury, bezpośredni analiza tlenu/azotu jest o wiele bardziej przydatne niż ciągłe zmienianie modyfikatora na ślepo.
Odlewnia powinna porównać poziom azotu w dobrym wytopie z poziomem azotu w wytopie wadliwym, a następnie prześledzić różnicę w odniesieniu do wsadu i procesu.
W wybranych procesach można stosować dodatki wiążące azot, takie jak Ti lub Zr, nie należy ich jednak traktować jako uniwersalnego lekarstwa, ponieważ mogą również zmieniać wtrącenia i mikrostrukturę.
Praktyczne spojrzenie inżyniera odlewnika
Kiedy nagle pojawiają się defekty gazowe przypominające szczeliny, Zwykle sprawdzam:
Wsad → Nawęglacz → Całkowita liczba N/O → Czystość stopu → Praktyka zalewania
Zanim spróbujesz „naprawić” objaw, znajdź jego źródło.
5. Słaba odpowiedź na inokulację w żeliwie szarym
Topienie indukcyjne jest wydajne i czyste, ale jednym skutkiem ubocznym jest to, że końcowy stop może mieć stosunkowo niski potencjał siarki i tlenu w porównaniu z niektórymi tradycyjnymi sposobami topienia.
W tych warunkach, żelazo szare może słabo reagować na inokulację, nawet jeśli operator zwiększy dodatek modyfikatora.
Może wystąpić większe przechłodzenie, mniej korzystna morfologia grafitu płatkowego, większa tendencja do węglików w cienkich przekrojach, lub po prostu konstrukcja odlewu, która jest mniej stabilna niż oczekiwano.
Dlaczego szczepienie staje się nieskuteczne?
Zaszczepianie nie działa niezależnie od żelaza podstawowego. Jego skuteczność zależy od składu chemicznego i stanu metalurgicznego stopu, jak i rodzaj, kwota, i czas podawania inokulanta.
Bardzo niski poziom siarki może być częścią problemu w niektórych procesach wytwarzania żeliwa szarego.
Różne odlewnie stosują różne zakresy docelowe, ale w wielu praktycznych operacjach związanych z żeliwem szarym poziom siarki jest celowo kontrolowany, a nie pozwala się mu spaść do skrajnie niskiej wartości.
Innym problemem jest zanik zaszczepienia. Modyfikator dodany zbyt wcześnie może stracić wiele ze swoich właściwości, zanim metal dotrze do formy.
Jak poprawić reakcję
Najpierw ustabilizuj żelazo podstawowe. Nie próbuj rozwiązywać niestabilnego stopu po prostu zwiększając ilość dodawanego modyfikatora.
Następnie wybierz modyfikator zgodnie z jego gatunkiem i procesem, a następnie dodaj go tak blisko nalewania, jak to jest praktyczne.
Typowe modyfikatory na bazie FeSi mogą zawierać kontrolowane dodatki, takie jak Ca, BA, Sr, lub pierwiastki ziem rzadkich w celu wspomagania skutecznego zarodkowania grafitu.
Jeśli sklep wielokrotnie doświadcza słabej reakcji, porównaj siarkę, aktywność tlenu, przechłodzenie, dodatek do szczepienia, i czas zanikania pomiędzy dobrymi i złymi upałami.
To zazwyczaj mówi więcej niż samo spojrzenie na zużycie modyfikatorów.
Praktyczne spojrzenie inżyniera odlewnika
Kiedy operator mi powie, „Dodaliśmy więcej modyfikatora, ale to nadal nie zadziałało”, moje pierwsze pytanie brzmi:
Jaki był stan żelaza podstawowego przed inokulacją?
Zaszczepianie jest operacją końcową. Nie może kompensować niestabilnej jakości stopu.
6. Niestabilna sferoidalność w żeliwie sferoidalnym
W produkcji żeliwa sferoidalnego, fluktuacje guzkowe są klasycznym sygnałem, że żelazo podstawowe i proces obróbki nie są wystarczająco stabilne.
Jedno ciepło może zapewnić czystość, dobrze uformowane grudki grafitu, podczas gdy następny wykazuje niższą guzowatość, bardziej nieregularny grafit, lub zupełnie inną populację grafitu, mimo że operator przestrzegał tej samej receptury obróbki.
Dlaczego guzkowatość się zmienia?
Pierwszą rzeczą, którą sprawdzam, jest początkowa zawartość siarki.
Magnez jest zużywany podczas sferoidyzacji, a wymagana ilość zależy silnie od zawartości siarki i tlenu w nieobrobionym żelazie.
Jeśli poziom siarki zmienia się w zależności od ciepła, stały dodatek magnezu nie spowoduje stałego poziomu resztkowego Mg.
Temperatura leczenia, odzysk magnezu, intensywność reakcji, szczepienie ochronne, a czas między leczeniem a nalewaniem również wpływa na wynik.
Segregacja ładunków to kolejna kwestia praktyczna. Szare żelazo powraca, powroty z żeliwa sferoidalnego, stal ze stopu, i inny złom nie powinien być mieszany bez uwzględnienia ich wpływu na chemię.
Jak ustabilizować guzowatość
Kluczem jest kontrolowanie całego łańcucha leczenia:
Chemia żelaza podstawowego → Siarka → Temperatura obróbki → Odzyskiwanie magnezu → Zaszczepianie → Czas zalewania
Do wielu gatunków żeliwa sferoidalnego, resztkowy Mg może znacznie spaść 0.03–0,06% wag., ale to tylko ogólne odniesienie.
Dla konkretnego stopnia należy ustalić właściwy cel, grubość sekcji, metoda leczenia, i specyfikację klienta.
Kontrola metalograficzna powinna również wykraczać poza zwykły „procent guzowatości”.
Liczba guzków, rozkład wielkości, Morfologia grafitowa, struktura matrycy, i zawartość węglików dają znacznie lepszy obraz tego, czy proces jest faktycznie stabilny.
Praktyczne spojrzenie inżyniera odlewnika
Jeśli guzkowatość nadal się porusza, nie zmieniaj od razu dodatku magnezu.
Najpierw ustabilizuj żelazo bazowe. Konsekwentna obróbka zastosowana do niespójnego metalu nadal będzie dawać niespójne odlewy.
7. Niska liczba guzków grafitu i nierówny rozmiar guzków
Odlew z żeliwa sferoidalnego może mieć akceptowalną sferoidalność grafitu, ale nadal mieć niezadowalającą liczba guzków lub rozkład wielkości.
To rozróżnienie ma znaczenie. Guzkowatość mówi nam, jak okrągły i dobrze uformowany jest grafit; liczba guzków mówi nam, ile cząstek grafitu powstało podczas krzepnięcia. Obydwa wpływają na zachowanie podczas krzepnięcia i ostateczną strukturę matrycy.
Najczęstsze przyczyny
Kiedy resztkowy magnez jest wystarczający, ale liczba guzków jest niska, Najpierw bym podejrzewał słaba lub zanikająca inokulacja.
Zaszczepienie tworzy dodatkowe miejsca zarodkowania grafitu. Jeśli modyfikator zostanie dodany zbyt wcześnie, jest słabo rozpuszczony, lub nie jest dobrze dopasowany do stanu żelaza, efekt może zaniknąć, zanim metal dotrze do formy.
Warunki chłodzenia również mają znaczenie. Gruby odcinek zestala się wolniej niż cienki, zatem to samo leczenie może spowodować powstanie różnych populacji guzków w różnych częściach tego samego odlewu.
Jak poprawić liczbę guzków
Stosuj stabilną praktykę zaszczepiania i zwracaj szczególną uwagę na czas.
Do żeliwa sferoidalnego obrabianego drutem, inokulację zazwyczaj przeprowadza się natychmiast po zabiegu sferoidyzacji lub jedynie z krótkim, kontrolowanym opóźnieniem, w zależności od procesu.
Do niektórych zastosowań z żeliwa sferoidalnego, liczba guzków 100–200 guzków/mm² lub więcej można spotkać, ale nie ma uniwersalnej „poprawnej” wartości.
Cel zależy od składu stopu, grubość sekcji, Szybkość chłodzenia, oraz obowiązującą specyfikację.
Najważniejsze jest to konsystencja, nie goniąc za jednym numerem.
Praktyczne spojrzenie inżyniera odlewnika
Jeśli grafit jest okrągły, ale zbyt gruby i zbyt rzadki, pierwsze pytanie nie powinno brzmieć: „Czy potrzebujemy więcej magnezu??"
Zwykle bardziej przydatne jest pytanie:
Czy żelazo zostało prawidłowo zaszczepione?, i czy zaszczepienie było nadal skuteczne, gdy metal dostał się do formy?
Dobra produkcja żeliwa sferoidalnego zależy od kontrolowania obu sferoidyzacja i zarodkowanie. Jedno bez drugiego to za mało.
8. Słaba skrawalność po odlaniu
Kiedy klient mówi, „Odlew jest trudny w obróbce," Nie obwiniam automatycznie procesu CNC.
W wielu przypadkach, prawdziwy problem powstał już na etapach topienia i krzepnięcia.
Żeliwo można obrabiać bardzo różnie, nawet jeśli dwa wytopy mają podobne wartości twardości.
Rzeczywiste zachowanie skrawania zależy w dużym stopniu od struktury matrycy, Morfologia grafitowa, węgliki, fosforki, wtrącenia, i lokalny chłód.
Typowymi przyczynami są wolny cementyt, twarde fazy fosforkowe lub węglikowe, nadmierny perlit w gatunku, który ma być bardziej ferrytyczny, nieprawidłowe struktury w gorących punktach termicznych, lub nierozpuszczonych cząstek żelazostopu.
Dlaczego to się dzieje?
Może rozwinąć się sekcja, która szybko się ochładza obszary schłodzonego żelaza lub węglika, podczas gdy w gorącym miejscu może powstać inna matryca niż otaczający metal.
Z żeliwa sferoidalnego, Nadmiar perlitu lub węglików może również zwiększyć zużycie narzędzia i siły skrawania.
Dlatego samo sprawdzenie twardości Brinella nie zawsze wystarczy.
Dwa odlewy o podobnej twardości mogą mieć zauważalnie różną skrawalność, ponieważ mikrostruktura i rozkład fazy twardej są różne.
Jak poprawić skrawalność
Rozwiązanie zaczyna się od góry:
Chemia ładunku → Ekwiwalent węgla → Zaszczepianie → Szybkość krzepnięcia → Obróbka cieplna → Końcowa mikrostruktura
Najpierw kontroluj chemię, następnie zbadaj strukturę grafitu i matrycy.
Jeśli problem z obróbką występuje tylko w cienkich przekrojach lub w pobliżu gorących punktów, projekt formy i warunki chłodzenia mogą wymagać uwagi, a nie kolejnej zmiany parametrów cięcia CNC.
Gdzie to konieczne, badanie metalograficzne może szybko wykazać, czy prawdziwym problemem jest cementyt, węgliki, nadmiar perlitu, nieprawidłowość grafitu, lub inny problem mikrostrukturalny.
Praktyczne spojrzenie inżyniera odlewnika
Gdy obróbka nagle staje się trudna, Zawsze pytam:
„Czy zmieniła się metalowa konstrukcja??"
Jeżeli zużycie narzędzia wzrosło jednocześnie ze zmianą twardości odlewu lub mikrostruktury, warsztat obróbczy może dostrzegać jedynie końcowy objaw problemu w odlewni.
9. Pozostały magnez wydaje się zbyt wysoki według spektrometru
Czasami spektrometr zgłasza stosunkowo wysoką wartość resztkowy magnez wartość, jednakże odlew nie wykazuje oczekiwanego wychłodzenia ani nieprawidłowej mikrostruktury.
Jest to sytuacja, w której sprawdziłbym pomiar przed zmianą procesu leczenia.
Dla niektórych gatunków żeliwa sferoidalnego, resztkowy Mg w okolicy 0.03–0,06% wag. może być rozsądne, ale właściwy cel zależy od klasy, poziom siarki, metoda leczenia, Rozmiar sekcji, i specyfikacja.
Dlaczego wynik może wprowadzać w błąd?
Na odczyty spektrometru może wpływać kilka czynników:
- Kalibracja przyrządu lub dryft
- Nieprawidłowe standardy odniesienia
- Złe przygotowanie próbki
- Nierówne szlifowanie
- Zanieczyszczenie powierzchni
- Próbka niereprezentatywna
Magnez jest również wrażliwy na technikę analityczną, dlatego sposób przygotowania i testowania próbek przez operatora ma większe znaczenie, niż wielu osobom się wydaje.
Jak zweryfikować wynik
Pierwszym krokiem jest sprawdzenie przyrządu za pomocą certyfikowanego wzorca odniesienia.
Przygotowanie próbki powinno przebiegać zgodnie z kontrolowaną procedurą, łącznie z właściwym szlifowaniem i czyszczeniem, reprezentatywna powierzchnia.
Jeśli wynik pozostaje wątpliwy, porównać ją z niezależną metodą analityczną, np analiza chemiczna na mokro tam, gdzie to właściwe.
Praktyczne spojrzenie inżyniera odlewnika
Kiedy raport z chemii i struktura odlewu wydają się nie zgadzać, nie zmieniaj od razu receptury pieca.
Najpierw udowodnij, że pomiar jest prawidłowy.
Widziałem sklepy goniące za magnezem, węgiel, oraz regulacje krzemowe przez całą zmianę, gdy prawdziwym problemem była zła próbka lub nieprawidłowo skalibrowany spektrometr.
10. Niska udarność w żeliwie sferoidalnym
Odlew z żeliwa sferoidalnego może spełnić wymagania dotyczące wytrzymałości na rozciąganie i nadal nie przejść próby udarności.
Jest to szczególnie ważne w przypadku gatunków, w przypadku których oprócz wytrzymałości określa się udarność i ciągliwość.
Na skuteczność uderzenia wpływa skład chemiczny, Morfologia grafitowa, struktura matrycy, zawartość węglika, wtrącenia, i jakość odlewu.
Dlaczego spada udarność?
Wysoki poziom fosfor i mangan może mieć szkodliwy wpływ na ciągliwość i udarność ferrytycznego żeliwa sferoidalnego, natomiast nadmiar perlitu, węgliki, słaba guzowatość, lub niekorzystna morfologia grafitu może również zmniejszyć wytrzymałość.
Dla gatunków takich jak QT350-22L lub QT400-18L, celem nie jest po prostu maksymalizacja siły.
Chemia i obróbka muszą być zrównoważone, aby uzyskać wymaganą matrycę ferrytyczną i ciągliwość.
Jak to poprawić
Zacznij od czystych i kontrolowanych materiałów wsadowych. Unikaj niepotrzebnego zanieczyszczenia stopami i utrzymuj fosfor i mangan w określonym zakresie.
Następnie kontroluj całą sekwencję obróbki stopu:
Żelazo podstawowe → Sferoidyzacja → Zaszczepianie → Zestalanie → Kontrola matrycy
Dla ocen krytycznych, Oprócz badań rozciągania i udarności należy stosować badania metalograficzne.
Jeśli wartości uderzenia nagle spadną, porównaj nieudane serie z zaakceptowanymi rundami, zamiast patrzeć tylko na końcową liczbę uderzeń.
Praktyczne spojrzenie inżyniera odlewnika
Gdy udarność jest niska, nie dodawaj po prostu stopu, aby zwiększyć wytrzymałość.
Odlew może stać się mocniejszy, a mimo to stać się bardziej kruchy.
Zawsze najpierw patrzę na matrycę – ferryt, Perlite, węgliki, i morfologię grafitu – następnie cofnijmy się do procesu chemicznego i obróbki.
Właściwe pytanie nie brzmi: „Jak możemy to utrudnić?”, ale „Jaką mikrostrukturę faktycznie wytworzyliśmy?"
11. Niewyjaśnione problemy z castingiem
Każda odlewnia w końcu napotyka najbardziej frustrujące zdanie w hali produkcyjnej:
„Nic się nie zmieniło, ale obsada jest inna.”
Kiedy oczywiste parametry wydają się niezmienione, ale porowatość, struktura grafitowa, twardość, maszyna, lub właściwości mechaniczne nagle się zmieniają, ciągłe zgadywanie zwykle marnuje czas.
Pierwszym krokiem jest porównanie a dobre ciepło i złe ciepło przy użyciu rzeczywistych pomiarów.
Przydatne metody diagnostyczne
W zależności od wady, przydatne narzędzia obejmują:
- Optyczna spektroskopia emisyjna dla pierwiastków głównych i śladowych
- Analiza tlenu/azotu w przypadku problemów z rozpuszczonymi gazami i czystością
- Metalografia do oceny grafitu i matrycy
- SEM/EDS dla wtrąceń i faz nieprawidłowych
- Rentgen lub CT pod kątem porowatości wewnętrznej i wad
- Analiza termiczna dla zachowania krzepnięcia
- Testy ultradźwiękowe dla odpowiednich nieciągłości wewnętrznych
Kluczem jest dobór testu zgodnie z podejrzewanym mechanizmem. Przeprowadzanie każdej dostępnej analizy bez jasnego pytania diagnostycznego nie ma dużej wartości.
Praktyczne spojrzenie inżyniera odlewnika
Gdy przyczyna jest niejasna, Nie wierzę w zmianę trzech rzeczy na raz.
Zmień jedną kontrolowaną zmienną, porównaj to ze znanym dobrym ciepłem, i prowadzić dokumentację produkcji.
Dobry casting vs. zły casting jest często najszybszą drogą do odpowiedzi.
Jeżeli odlewnia nie może przeprowadzić wymaganej analizy wewnętrznie, wysłanie próbek do wykwalifikowanego laboratorium jest zwykle tańsze niż złomowanie kolejnego tygodnia produkcji.
12. Długi czas topienia i nadmierne zużycie energii elektrycznej
Długie cykle topienia to coś więcej niż problem energetyczny.
Im dłużej metal pozostaje w piecu, tym większa jest możliwość utleniania, strata stopu, tworzenie się żużla, atak ogniotrwały, i niepotrzebnego wzrostu temperatury.
Z produkcyjnego punktu widzenia, powolny piec zmniejsza również dostępną wydajność topienia i zwiększa koszt na tonę akceptowalnego metalu.
Dlaczego topienie trwa zbyt długo?
Przyczyny mogą być zaskakująco proste:
- Źle przygotowany lub zbyt duży ładunek
- Mostkowanie ładunku
- Niska gęstość ładunku
- Nieefektywna transmisja elektryczna
- Zły stan pieca
- Niepotrzebne utrzymywanie w wysokiej temperaturze
- Problemy z układem chłodzenia lub układem elektrycznym
- Zużyte materiały ogniotrwałe lub nieefektywna praktyka operacyjna
Specyficzne zużycie energii różni się znacznie w zależności od konstrukcji pieca i warunków instalacji, dlatego opublikowane wartości należy traktować ostrożnie.
Postać taka jak 570 kWh/t lub 800 kWh/t nie jest uniwersalnym punktem odniesienia. Przydatną liczbą jest rzeczywista kWh na tonę dopuszczalnego stopionego metalu wyprodukowanego w tym konkretnym zakładzie.
Jak zmniejszyć zużycie energii
Zacznij od skrócenia całego cyklu topienia, a nie po prostu zwiększania mocy pieca.
Materiał wsadowy powinien być suchy, czysty, odpowiednio dobrane, i sprawnie zapakowane. Należy zapobiegać mostkowaniu, należy wyeliminować niepotrzebne przetrzymywanie w wysokiej temperaturze.
Układ elektryczny należy również sprawdzić jako kompletny łańcuch:
Moc przychodząca → Przetwornica → Kondensatory → Kable/szyny zbiorcze → Cewka indukcyjna → Piec → Stopiony metal
Energia może zostać utracona w kilku punktach.
Stan pieca też ma znaczenie. Zniszczona podszewka, nieefektywny układ chłodzenia, lub usterka elektryczna może po cichu zwiększyć zużycie energii dla każdego ciepła.
Praktyczne spojrzenie inżyniera odlewnika
Kiedy ktoś mi mówi, „Piec pracuje pełną mocą, więc musi być wydajny," Nie jestem przekonany.
Chcę zobaczyć trzy liczby:
Czas topnienia + kWh/t + ton akceptowalnego metalu
Piec, który topi się szybko, ale wytwarza niestabilny metal, nie jest wydajny. Piec, który zużywa mniej energii elektrycznej, ale działa zbyt długo, może mieć ten sam problem z innej strony.
Prawdziwym celem jest stabilna chemia, przewidywalny czas topnienia, i najniższe praktyczne zużycie energii na tonę dobrych odlewów.
13. Częste awarie elektryczne i mechaniczne pieca
Sercem procesu produkcyjnego odlewni jest elektryczny piec do topienia, więc nawet pozornie drobna usterka elektryczna lub mechaniczna może szybko zatrzymać całą linię.
W rzeczywistości, wiele powtarzających się awarii pieca nie jest spowodowanych przez sam korpus pieca, ale przez elektronikę mocy, Systemy chłodzenia, Składniki hydrauliczne, czujniki, znajomości, i elementy sterujące.
Typowe obszary problemów obejmują konwerter i tablice sterujące, kondensatory, obwody chłodzenia wodą, połączenia cewek, układy hydrauliczne, monitorowanie temperatury, zabezpieczenie przed wyciekiem, i izolacja.
Dlaczego to się dzieje?
Jedną z przyczyn jest zła jakość komponentów, ale konserwacja jest równie ważna.
Luźne połączenia elektryczne, niestabilny przepływ wody chłodzącej, nadmierna temperatura wody, kondensacja, lub uszkodzony czujnik może stopniowo przekształcić się w znacznie większą awarię.
Chłodzenie jest szczególnie istotne w przypadku pieców indukcyjnych. Cewka i powiązane elementy elektryczne zależą od stabilnej cyrkulacji wody.
Mały problem z wodą chłodzącą może stać się poważnym problemem bezpieczeństwa, jeśli zostanie zignorowany.
Jak temu zapobiec
Przy zakupie lub konserwacji pieca elektrycznego, Zwróć uwagę nie tylko na zdolność topienia, ale także na jakość i identyfikowalność kluczowych komponentów.
Program konserwacji powinien obejmować rutynowe kontrole:
- Przepływ i temperatura wody chłodzącej
- Połączenia elektryczne
- Ciśnienie hydrauliczne
- Stan cewki
- Zabezpieczenie przed wyciekiem
- Izolacja
- Systemy alarmowe i blokady
Dostawca powinien również zapewnić jasne informacje na temat krytycznych części zamiennych i cyklu ich wymiany.
Praktyczne spojrzenie inżyniera odlewnika
Kiedy piec zaczyna mieć „małe problemy” co kilka dni, Nigdy nie uważam ich za małe.
Złe podłączenie wody, słaby kondensator, lub wadliwy czujnik może ostatecznie skutkować przestojem produkcji lub problemem bezpieczeństwa.
Dobry piec to nie ten, który działa gdy wszystko jest nowe.
To ten, który dzięki swoim składnikom pozostaje stabilny po tysiącach cykli produkcyjnych, konserwacja, alarmy, i system części zamiennych zostały od początku odpowiednio zaplanowane.
14. Krótka żywotność wykładziny pieca
Wyłożenie pieca jest jednym z najważniejszych elementów pieca indukcyjnego.
Oddziela roztopiony metal od konstrukcji pieca, więc jakość wykładziny ma bezpośredni wpływ na żywotność, stopić czystość, stabilność produkcji, i bezpieczeństwo operatora.
Do topienia żelaza, Wykładziny na bazie kwaśnej krzemionki są szeroko stosowane w odpowiednich zastosowaniach w piecach indukcyjnych.
Jednakże, Żywotność wykładziny zależy od znacznie więcej niż nominalnego materiału ogniotrwałego.
Dlaczego podszewka zużywa się zbyt szybko?
Typowe przyczyny obejmują:
- Zła jakość materiału ogniotrwałego
- Nieprawidłowy rozkład wielkości cząstek
- Nieprawidłowy montaż lub zagęszczenie
- Nieodpowiednie spiekanie
- Nadmierna temperatura robocza
- Agresywny żużel
- Uderzenie mechaniczne podczas ładowania
- Nieprawidłowa praktyka pierwszej serii
Nawet dobry materiał ogniotrwały może mieć krótką żywotność, jeśli proces instalacji i spiekania jest nieodpowiedni.
Surowiec powinien charakteryzować się odpowiednią zawartością krzemionki i kontrolowanym poziomem zanieczyszczeń.
Do materiałów ogniotrwałych na bazie krzemionki, wysoka zawartość SiO₂ – często powyżej 98% dla odpowiednich surowców — może być ważne, ale dokładna specyfikacja materiałów ogniotrwałych musi być zgodna z projektem pieca i wymaganiami technicznymi dostawcy.
Jak poprawić żywotność podszewki
Najważniejszym krokiem jest dopasowanie systemu ogniotrwałego do wydajności pieca, stop, temperatura robocza, stan żużla, i cykl produkcyjny.
Instalacja musi być zgodna z procedurą określoną przez dostawcę materiałów ogniotrwałych, włączając w to odpowiednie ubijanie, wysuszenie, odnalezienie, i spiekanie pierwszego ciepła.
Na szczególną uwagę zasługuje pierwsza ciepła. Kontrolowany wzrost temperatury i prawidłowy proces spiekania tworzą warstwę roboczą, która zabezpiecza okładzinę podczas późniejszej produkcji.
Podczas serwisu, okładzinę należy regularnie sprawdzać, a nie czekać na oczywistą awarię.
Zmiany wydajności pieca, głębokość kąpieli, lub profil okładzinowy mogą wcześnie wykryć miejscowe zużycie.
Praktyczne spojrzenie inżyniera odlewnika
Widziałem odlewnie, które oszczędzały trochę pieniędzy na materiałach ogniotrwałych, a potem traciły znacznie więcej na skutek krótszej żywotności wykładzin, stracona produkcja, i niepotrzebne naprawy.
Najtańsza podszewka rzadko jest najtańszą podszewką w eksploatacji.
Wybierz materiał ogniotrwały zgodnie z rzeczywistym piecem i topionym metalem, zainstaluj go poprawnie, i poważnie traktuj pierwsze upały.
Dobra wykładzina chroni nie tylko piec, ale także stop i ludzie go obsługujący.
15. Erozja ogniotrwała „stopy słonia”.
Tzw. „stopa słonia” jest charakterystyczną postacią miejscowej erozji ogniotrwałej w pobliżu dolnej części wykładziny pieca indukcyjnego.
Profil wewnętrzny zostaje miejscowo zagłębiony lub powiększony, nadając zużytym obszarom charakterystyczny kształt.
To coś więcej niż wada wzroku. Silna miejscowa erozja może zmniejszyć efektywną objętość pieca, wpływać na czystość stopu, przyspieszyć uszkodzenia ogniotrwałe, i ostatecznie stworzyć poważne zagrożenie bezpieczeństwa.
Dlaczego się rozwija?
Jedną z częstych przyczyn jest niestabilne ładowanie i mostkowanie.
Jeśli ponadwymiarowe kawałki ładunku tworzą most nad stopioną kąpielą, dolna część pieca może być silnie narażona na naprężenia termiczne i mechaniczne.
Kiedy most w końcu się zawali, ciężki materiał może uderzyć w dolną wyściółkę.
Nadmierna lokalna temperatura i agresja chemiczna mogą przyspieszyć erozję.
Wykładzina, która jest już osłabiona przez słabe spiekanie lub niewłaściwy dobór materiału ogniotrwałego, jest jeszcze bardziej podatna na uszkodzenia.
Jak temu zapobiec
Materiał wsadowy powinien być odpowiednio dobrany i załadowany w sposób pozwalający uniknąć niestabilnego mostkowania. Duży, ciężkich kawałków nie należy zrzucać bezpośrednio na dno pieca.
Operator powinien także unikać niepotrzebnego przegrzania i monitorować profil okładziny podczas rutynowych kontroli.
Po zaobserwowaniu miejscowej erozji, naprawę należy rozważyć, zanim uszkodzony obszar stanie się poważnym problemem dla bezpieczeństwa.
Praktyczne spojrzenie inżyniera odlewnika
Kiedy widzę profil stopy słonia, Nie pytam po prostu, „Ile podszewki zostało utracone?"
Chcę wiedzieć dlaczego to się tam wydarzyło.
Czy chodziło o mostkowanie ładunku? Czy piec się przegrzał? Czy okładzina została nieprawidłowo spiekana? Czy materiał ogniotrwały był nieodpowiedni do procesu??
Jeśli naprawisz tylko zużyty obszar bez usuwania przyczyny, ten sam problem powróci.
W odlewnictwie, zużycie wykładziny jest często oznaką sposobu eksploatacji pieca.
Przeczytaj uważnie ten zapis, i często możesz zapobiec kolejnej awarii, zanim ona nastąpi.
16. Wniosek
Problemy związane z odlewaniem w piecu elektrycznym rzadko rozwiązuje się poprzez zmianę jednego parametru w izolacji.
Stabilny proces odlewania wymaga kontroli całego łańcucha:
Materiały wsadowe → Praca pieca → Chemia stopu → Temperatura → Kontrola żużla i gazu → Obróbka/szczepienie → Wylewanie → Zestalanie → Kontrola
Najważniejsza lekcja praktyczna jest taka jakość stopu powstaje przed wylaniem.
Z tego powodu, nowoczesna odlewnia nie powinna polegać wyłącznie na doświadczeniu operatora.
Analiza spektrometryczna, pomiar tlenu/azotu, metalografia, analiza termiczna, Ndt, monitorowanie energii, oraz inspekcja materiałów ogniotrwałych zmieniają sterowanie piecem z rozwiązywania problemów opartych na doświadczeniu w mierzalną inżynierię procesową.
Celem nie jest po prostu produkcja stopionego żelaza.
Celem jest czysta produkcja, chemicznie stabilny, metal kontrolowany termicznie, który krzepnie w określoną mikrostrukturę i konsekwentnie wytwarza odlewy spełniające wymagania wymiarowe, mechaniczny, obróbka, i wymagania serwisowe.