

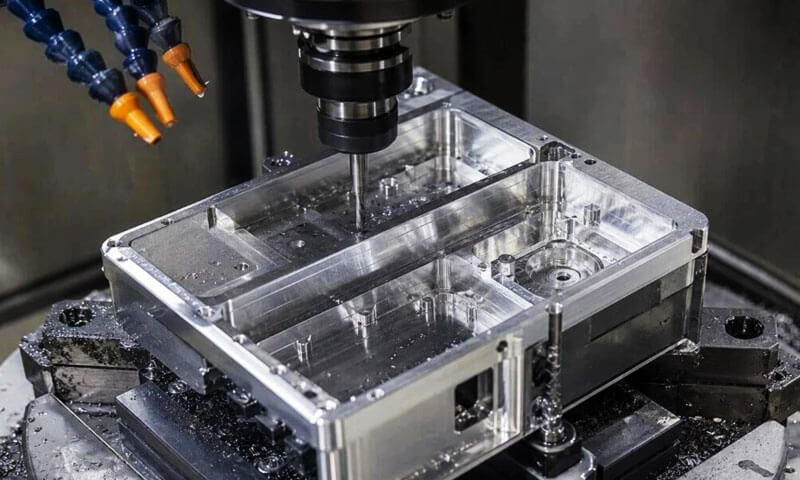
Nad moim 32 lata precyzji działania obróbka aluminium linie do części samochodowych, Części do pojazdów elektrycznych, nowa energia, i elektroniczne części konstrukcyjne 3C,
Straciłem rachubę, ilu nowych inżynierów ds. procesów przyszło do mnie z myślą, że „aluminium jest miękkie, jak trudne może to być?” i wyszedłem dwa tygodnie później, wpatrując się w kosz ze złomowanymi częściami pokrytymi zadziorami, ślady rozmów, i dryf wymiarowy.
Rewolucja w zakresie lekkości zepchnęła aluminium w każdy zakątek precyzyjnej produkcji – i nie bez powodu.
Zapewnia wyjątkowy stosunek wytrzymałości do masy, Doskonałe przewodnictwo termiczne i elektryczne, i wysoką formowalność. Ale „łatwy do formowania” nie oznacza „łatwy w obróbce”.
Aluminium ma swój własny, unikalny zestaw trybów awarii, większość z nich sprowadza się do jednej podstawowej prawdy: aluminium nie pęka tak jak stal.
Odkształca się, przyspawa się do krawędzi narzędzia, to odskakuje, i rozszerza się i kurczy dramatycznie wraz z temperaturą.
W tym przewodniku omówiono podstawy obrabialności aluminium, osiem najbardziej uporczywych wyzwań produkcyjnych, Główne przyczyny defektów według typu operacji, oraz strategie optymalizacji całego procesu sprawdzone w hali produkcyjnej.
To nie jest teoria podręcznikowa – tego nauczyliśmy się w jednej wyrzuconej partii, jedno przeprojektowanie oprzyrządowania, i strojenie jednego procesu na raz.
1. Podstawy obrabialności aluminium: Oceny, Stopy & System ocen
Skrawalność aluminium zależy prawie całkowicie od składu stopu i stanu odpuszczenia.
W branży stosuje się pięciostopniowy system ocen A–E (A = najlepiej, E = najbiedniejszy) w oparciu o tworzenie się wiórów, Jakość wykończenia powierzchni, i stopień zużycia narzędzia.
Służy jako punkt odniesienia — rzeczywista wydajność zależy również od typu narzędzia, prędkość cięcia, i dostarczanie chłodziwa.
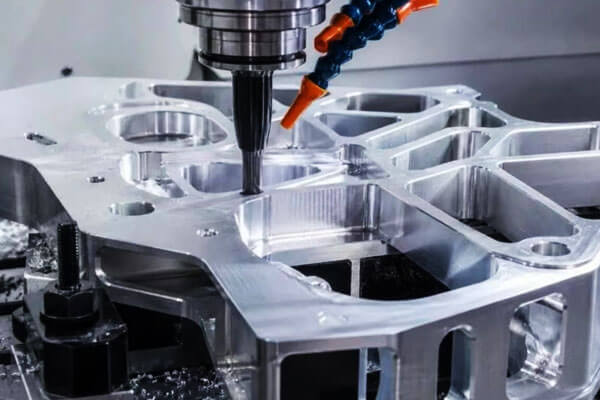
Kute vs. Skrawalność odlewu aluminiowego
Kute aluminium ma wyraźny wzór: wyższa wytrzymałość i twardość = niższa plastyczność = łatwiejsze łamanie wiórów = lepsza skrawalność.
Dlatego T6, T7, T8, i T9 hartują maszynę znacznie lepiej niż miękki materiał O-temp.
Odlew aluminiowy nie podlega tej samej zależności liniowej. Porowatość wewnętrzna, duże fazy międzymetaliczne, i zawartość krzemu wpływają na zachowanie chipów.
W niektórych przypadkach, Miękkie gatunki odlewów są lepsze od twardych, ponieważ wewnętrzne mikrodefekty pomagają w czystym łamaniu wiórów.
Tabela ocen obrabialności
| Kuty stop | Twardość (500 kg obciążenia) | Ocena obróbki | Odlew ze stopu | Twardość (500 kg obciążenia) | Ocena obróbki |
| 1100-O | 23 | mi | 238-F (Odlew piaskowy) | 100 | B |
| 2011-T8 | 100 | A | A240-F (Odlew piaskowy) | 90 | A |
| 2219-T851 | 130 | B | 319-T6 (Stała pleśń) | 95 | B |
| 3003-H18 | 55 | D | 354-T61 (Stała pleśń) | 100 | B |
| 5052-O | 47 | D | 355-T6 (Odlew piaskowy) | 90 | B |
| 5056-H18 | 105 | C | 356-T6 (Stała pleśń) | 90 | B |
| 6061-O | 30 | D | 357-T6 (Odlew piaskowy) | 90 | B |
| 6061-T6 | 95 | C | A380-F (Die obsada) | 80 | B |
| 6262-T9 | 120 | B | 413-F (Die obsada) | - - | B |
| 7075-O | 60 | D | A535-F (Odlew piaskowy) | - - | mi |
| 7075-T6 | 150 | D | 713-F (Odlew piaskowy) | 65 | B |
Stopy aluminium do obróbki swobodnej
Stopy jak 2011, 6262, I 6020 zostały opracowane specjalnie pod kątem obrabialności. Zawierają celowe dodatki ołowiu, bizmut, lub cyna, które tworzą dyskretne cząstki drugiej fazy.
Cząstki te działają jak wewnętrzne łamacze wiórów, zakłócając spływ wiórów i zapobiegając tworzeniu się długich, nitkowatych wiórów owijających się wokół narzędzi i uszkadzających wykończenie powierzchni.
Nad przeszłością 20 lata, przemysł w dużej mierze wycofał gatunki bezołowiowe do obróbki skrawaniem na rzecz preparatów na bazie cyny, aby zapewnić zgodność z wymogami ochrony środowiska, ale podstawowy mechanizm pozostaje ten sam.
2. . 8 Podstawowe wyzwania związane z obróbką aluminium
Aluminium jest ogólnie uważane za łatwe w obróbce, ale doświadczeni mechanicy to wiedzą duża prędkość skrawania nie oznacza automatycznie stabilnej, precyzyjnej obróbki.
Materiał jest plastyczny, reagujące termicznie, i stosunkowo zgodne, podczas gdy niektóre stopy i warunki odlewania powodują własne problemy związane ze zużyciem narzędzi i kontrolą wiórów.
Po latach w warsztacie, te same osiem problemów pojawia się wielokrotnie.
Mogą one wyglądać inaczej w zależności od części, ale podstawowe przyczyny zwykle wracają do geometrii narzędzia, ciepło, stan materialny, trzymanie pracy, Parametry cięcia, i kolejność procesu.
Zbudowany krawędź (UKŁON): Najczęstszy problem związany z narzędziami
Zbudowany krawędź (UKŁON) występuje, gdy aluminium przywiera do krawędzi skrawającej pod wpływem niekorzystnych kombinacji nacisków skrawania, temperatura, geometria narzędzia, i smarowanie.
W przeciwieństwie do konwencjonalnego zużycia ściernego, jest to przede wszystkim mechanizm zużycia kleju.
Gdy aluminium zacznie gromadzić się na krawędzi, zmienia się efektywna geometria narzędzia.
Krawędź tnąca staje się mniej ostra, siły skrawania stają się mniej stabilne, a wykończona powierzchnia może szybko ulec zniszczeniu.
Typowe konsekwencje obejmują złe wykończenie powierzchni, zwiększone zadziory, dryf wymiarowy, i przypadkowe zarysowania w przypadku oderwania się przyklejonego aluminium.
Wybór narzędzia jest zatem krytyczny. Obróbka aluminium generalnie korzysta z ostrości, wysoce wypolerowane krawędzie skrawające i geometrie zaprojektowane z myślą o efektywnym przepływie wiórów.
Niepotrzebnie lepkie powłoki narzędzi lub matowe krawędzie mogą przyspieszyć problem. Równie ważne są odpowiednie smarowanie i warunki skrawania.
Praktyczny znak ostrzegawczy jest prosty: gdy aluminium zacznie przyklejać się do narzędzia, nie czekaj, aż powierzchnia ulegnie uszkodzeniu, zanim zbadasz przyczynę.
Zniekształcenia obróbcze: Termiczny, Stres szczątkowy, i efekty zaciskania
Zniekształcenia wymiarowe to jeden z najtrudniejszych do kontrolowania problemów aluminium, ponieważ jednocześnie może wystąpić kilka mechanizmów.
Pierwszym jest Rozszerzanie termiczne. Wiele stopów aluminium ma współczynnik rozszerzalności cieplnej w przybliżeniu 23 × 10⁻⁶ /° C., znacznie wyższe niż zwykłe stale.
A 1 m element aluminiowy może zatem zmienić długość o około 0.023 mm na każdy 1°C zmiany temperatury.
Drugie jest uwalnianie naprężeń resztkowych. Walcowana płyta, wytłaczane sekcje, i kute półfabrykaty mogą zawierać naprężenia wewnętrzne powstające podczas produkcji materiału.
Usunięcie dużej ilości materiału z jednej strony może uwolnić te naprężenia i spowodować wygięcie elementu, twist, lub utracić płaskość.
Trzeci jest deformacja uchwytu roboczego. Aluminium jest stosunkowo zgodne, dlatego nadmierny nacisk mocowania może zniekształcić cienką ściankę lub płytę.
Część może powrócić do pierwotnego kształtu natychmiast po zwolnieniu zacisku, pozostawienie wymiarów obrobionych niezgodnych ze stanem, w jakim część została zmierzona.
Dlatego stabilny proces wymaga zrównoważonego usuwania materiału, odpowiednie trzymanie robocze, i kontrolę termiczną, zamiast po prostu zwiększać siłę mocowania lub wykonywać cięższe cięcia.
Drgania i wibracje w częściach cienkościennych i o głębokich wnękach
Cienkie ściany, głębokie kieszenie, długie narzędzia, i smukłe elementy mają ograniczoną sztywność konstrukcyjną.
Gdy siła skrawania przekracza stabilność układu, narzędzie, przedmiot, lub oba mogą wibrować.
Wynikowy ślady rozmów zwykle pojawiają się jako powtarzające się fale lub linie na obrobionej powierzchni.
Co ważniejsze, drgania zmieniają rzeczywistą ścieżkę cięcia, co znacznie utrudnia kontrolę wymiarową i geometryczną.
Rozwiązanie zwykle zaczyna się od sztywności: skrócić wysięg narzędzia, poprawić trzymanie się pracy, i podeprzyj obrabiany przedmiot, jeśli to możliwe.
Następnie należy dostosować parametry skrawania, aby uniknąć niestabilnych obszarów prędkości wrzeciona i nadmiernego sprzężenia promieniowego.
Do cienkościennych części aluminiowych, światło, kontrolowane przejścia kończące są często bardziej niezawodne niż próba usunięcia pozostałego zapasu w jednym agresywnym przejściu.
Słabe wykończenie powierzchni i tworzenie się zadziorów
Plastyczność aluminium może utrudniać uzyskanie czystych krawędzi i konsekwentnie gładkich powierzchni.
Złe warunki skrawania mogą powodować rozmazywanie materiału zamiast czystego ścinania, podczas gdy długie wióry mogą ponownie ciąć wykończoną powierzchnię.
Najczęstsze obszary problemowe to wyjścia z dziur, krawędzie szczelin, ostre zakątki, i przejścia konturowe.
Narost na krawędzi pogarsza sytuację, ponieważ fragmenty mogą odrywać się od narzędzia i porysować element.
Do części kosmetycznych lub anodowanych, wady te stają się szczególnie istotne. Powierzchnia, która wydaje się akceptowalna w zwykłym oświetleniu warsztatowym, może wykazywać oczywiste linie obróbki, zadrapania, lub podarte obszary po wykończeniu.
Dlatego dobra jakość powierzchni zaczyna się od ostrego narzędzia, stabilne warunki skrawania, efektywne odprowadzanie wiórów, i kontrolowane przygotowanie krawędzi, zamiast polegać na polerowaniu po obróbce, aby ukryć problem.
Niestabilność wymiarowa i dryft termiczny
Wysoka rozszerzalność cieplna aluminium oznacza, że temperatura jest w rzeczywistości kolejną zmienną obróbki.
Na przykład, zmiana temperatury o 10°C może odpowiadać w przybliżeniu 0.23 mm zmiany wymiarów na metr dla typowego stopu aluminium. W części o bliskiej tolerancji, to nie jest mały błąd.
Staje się to szczególnym problemem, gdy:
- Część jest obrabiana na gorąco i sprawdzana po schłodzeniu
- Temperatura płynu chłodzącego znacznie się różni
- Temperatury maszyny i przedmiotu obrabianego zmieniają się podczas długich serii produkcyjnych
- Różne partie są mierzone w różnych warunkach środowiskowych
Do prac precyzyjnych, obróbka, stabilizacja, i inspekcję należy traktować jako jeden proces.
Części należy mierzyć w kontrolowanych warunkach, a temperatura odniesienia pomiaru powinna być jasno określona.
Trudności w wierceniu i gwintowaniu
Wiercenie i gwintowanie w aluminium wydaje się proste, dopóki odprowadzanie wiórów nie stanie się czynnikiem ograniczającym.
Podczas wiercenia, słabo usunięte wióry mogą ocierać się o ściankę otworu i powodować zarysowania, duże dziury, lub zwężający się.
Problem staje się poważniejszy w przypadku głębokich otworów, ponieważ wióry mają dłuższą drogę do pokonania.
Dotykanie stwarza podobny problem. Wióry aluminiowe mogą przylegać do kranu i wypełniać rowki, zwiększając moment skrawania i potencjalnie powodując uszkodzenie gwintu lub złamanie gwintownika.
Praktycznym rozwiązaniem jest dopasowanie geometrii narzędzia do rodzaju otworu, utrzymywać odpowiednie smarowanie, i zapewniają niezawodną ścieżkę ewakuacji wiórów.
Otwory przelotowe i nieprzelotowe często wymagają różnych geometrii gwintowników, a wiercenie głębokich otworów może wymagać kontrolowanego dziobania lub podawania chłodziwa przez narzędzie.
Wady powierzchni stają się bardziej widoczne po anodowaniu
Anodowanie nie jest procesem korygującym słabą obróbkę. W wielu przypadkach, sprawia, że istniejące różnice w powierzchni są łatwiej widoczne.
Znaki narzędzi, zadrapania, gadać, wbudowane chipy, małe jamy, i niejednolite przygotowanie powierzchni może stać się bardzo widoczne po anodowaniu, szczególnie na elementach dekoracyjnych lub barwionych aluminium.
Stwarza to powszechny problem produkcyjny: część przechodzi kontrolę wymiarową, ale nie przechodzi kontroli kosmetycznej po obróbce powierzchniowej.
Aby tego uniknąć, specyfikację obróbki i specyfikację anodowania należy opracować razem.
Krytyczne widoczne powierzchnie wymagają kontrolowanej obróbki, dokładne sprzątanie, ostrożne gratowanie, i odpowiednią ochronę przed leczeniem.
Zużycie narzędzia: Przyczepność zamiast prostego odpryskiwania krawędzi
Zużycie narzędzia w aluminium nie zawsze wygląda jak klasyczne zużycie powierzchni przyłożenia obserwowane podczas obróbki stali. Głównym problemem jest przyczepność aluminium na krawędzi skrawającej.
Postęp może być stopniowy:
Czysta krawędź → Przyczepność aluminium → Narost na krawędzi → Zmieniona geometria krawędzi → Słabe wykończenie powierzchni → Dryft wymiarowy
Narzędzie może nadal wyglądać na fizycznie nienaruszone, ale jego geometria cięcia uległa już zmianie.
Dlatego oczekiwanie na oczywiste uszkodzenie narzędzia jest słabą strategią zapewniającą trwałość narzędzia w przypadku precyzyjnej obróbki aluminium.
Zamiast tego trwałość narzędzia należy monitorować poprzez kombinację trendów w zakresie wykończenia powierzchni, dryf wymiarowy, powstawanie zadziorów, obciążenie wrzeciona, i bezpośrednią kontrolę narzędzi.
Po rozwinięciu się znacznego narostu na krawędzi, samo dalsze używanie narzędzia lub lekkie wygładzenie krawędzi może nie przywrócić oryginalnej geometrii cięcia.
3. Typowe wady podczas obróbki skrawaniem
Wady wyglądają różnie w zależności od operacji. Znajomość podpisu mówi dokładnie, gdzie szukać pierwotnej przyczyny.
Operacje frezowania
| Wada | Wygląd | Pierwotna przyczyna |
| Nierówna powierzchnia / część się kłania | Płaskość poza specyfikacją; część wygina się w górę | Naprężenie szczątkowe puste; nierównomierne usuwanie naddatku; niewystarczające chłodzenie; nierówne mocowanie |
| Ślady drgań na bocznych ścianach | Faliste zmarszczki na pionowych ścianach | Nadmierny wysięg narzędzia; niedopasowanie posuwu/prędkości; niska sztywność części; prędkość wrzeciona przy częstotliwości rezonansowej |
| Zadrapania powierzchni / mglisty wygląd | Przetarcia liniowe; matowe, mętne wykończenie powierzchni | Zbudowany krawędź; niewystarczające smarowanie chłodziwem; recyrkulacja wiórów; wyszczerbiona krawędź narzędzia |
| Ciężkie zadziory na krawędziach; długi czas gratowania | Grube, ciągłe zadziory wzdłuż krawędzi części | Za mały kąt natarcia narzędzia; zbyt mała prędkość skrawania; brak wycofania narzędzia przy wyjściu; niezoptymalizowane frezowanie współbieżne |
| Niespójne wymiary partii | Wymiary dryfują od pierwszej części do ostatniej | Zmiana temperatury cięcia; progresywne zużycie BUE; rozszerzalność cieplna oprawy; części mierzone jako ciepłe |
Wiercenie & Nudne operacje
| Wada | Wygląd | Pierwotna przyczyna |
| Zwężany otwór (szersze u góry) | Duże wejście, niewymiarowe wyjście; ściana dziury punktowej | Zatkane kanały fletu; wióry ocierające się o ścianę; niewystarczające chłodzenie, spawanie materiałów na terenach wiertniczych |
| Wyjdź z zadziorów / zapadnięcie się krawędzi otworu | Przewrócony zadzior na wyjściu z otworu; rozwarstwienie na cienkim materiale | Zły stan krawędzi skrawającej wiertła; zbyt duża prędkość posuwu; brak wsparcia pod cienkim materiałem; powolne wycofanie |
| Wysunięta głęboka dziura / Słabe wykończenie powierzchniowe | Dziura oddala się od środka; szorstkie wykończenie wewnętrzne | Słabe odprowadzanie wiórów; niewystarczająca sztywność wiertła; niewystarczające ciśnienie chłodziwa przechodzącego przez narzędzie |
Dotykanie Operacji
| Wada | Wygląd | Pierwotna przyczyna |
| Podarte nici / sproszkowane pozostałości aluminium | Surowy, rozdarte boki nici; drobny proszek aluminiowy | Kliknij CZĘŚĆ; zbyt mała głośność fletu; słabe smarowanie chłodziwa; niewymiarowe wiertło do gwintowania |
| Schwytany / zepsuty kran | Dotknij blokady w otworze; ścina się | Gwintowanie ciągłe bez usuwania wiórów; zbyt duża prędkość wrzeciona; flety wypełnione frytkami |
Operacje toczenia
| Wada | Wygląd | Pierwotna przyczyna |
| Złe wykończenie powierzchni / ślady narzędzi spiralnych | Widoczny wzór spiralny; wysokie wartości Ra | Nos OX; zbyt mały promień nosa; nieprawidłowa prędkość podawania |
| Smukłe zginanie wału / błąd stożkowy | Wał się wygina; średnica zwęża się wzdłuż długości | Wzrost termiczny; nadmierny nacisk na konik; stężenie ciepła cięcia |
4. Pełna optymalizacja procesu: Od półfabrykatu do gotowej części
Naprawianie problemów związanych z obróbką aluminium nie polega na zwiększaniu chłodziwa lub zwalnianiu posuwu.
Chodzi o kontrolę na poziomie systemu, od przyjęcia pustego opakowania po kontrolę końcową. Oto dziewięć punktów kontrolnych, które dostrajamy na każdej linii.
Pusta obróbka wstępna: Zatrzymaj zniekształcenia u źródła
Większość problemów z odkształceniami zaczyna się, zanim pierwsze narzędzie dotknie części.
- Najpierw odprężenie: Wszystkie kute płyty i kute półfabrykaty są odprężane przed obróbką. Albo naturalne starzenie się 72 godziny, lub pieczenie w niskiej temperaturze w temperaturze 120–150°C przez 2–4 godziny.
Uwalnia to naprężenia szczątkowe, dzięki czemu nie powstają one w trakcie obróbki i nie wypaczają części. - Jednolity dodatek zapasowy: Pozostawić minimalny naddatek na obróbkę 0,8–1,5 mm na stronę. Nigdy nie bierz całej kolby z jednej strony – nierównomierne uwalnianie naprężeń gwarantuje wypaczenie.
- Wstępna kontrola odlewów: Przed obróbką sprawdzić odlewy pod kątem porowatości i wtrąceń piasku metodą NDT.
Nic nie marnuje czasu tak, jak obróbka całej części tylko po to, aby podczas kontroli końcowej znaleźć podpowierzchniową pustkę.
Wybór narzędzia: Prawdziwe rozwiązanie problemu narastającej krawędzi
Wybór narzędzia jest 80% bitwy pod BUE.
- Materiał narzędzia:
-
- Precyzyjne wykończenie na dużą skalę: PCD (Diament polikrystaliczny) narzędzia.
W ogóle nie trzymają się aluminium, zapewniają najlepsze wykończenie powierzchni, i wytrzymują 10–20 razy dłużej niż węgliki. Warte premii za duże serie. - Produkcja mało/średnioseryjna: Drobnoziarnisty węglik z niepowlekanymi lub dedykowanymi powłokami aluminiowymi (Ticn, DLC, węgiel podobny do diamentu).
Nigdy nie używaj standardowych powłok TiN na aluminium — aluminium przylega do form TiN i BUE niemal natychmiast. - Tanie, lekkie prace: Szybkie narzędzia stalowe, tylko do lekkich cięć wykańczających z małą prędkością.
- Precyzyjne wykończenie na dużą skalę: PCD (Diament polikrystaliczny) narzędzia.
- Geometria narzędzia:
-
- Otwarte kąty natarcia 15–25° zmniejszają kompresję skrawania i zapobiegają tworzeniu się BUE.
- Duże kieszenie na wióry i ostre krawędzie skrawające zapewniają płynną ewakuację wiórów.
- Do frezów, użyj nierównej podziałki zębów, aby uniknąć drgań rezonansowych.
- Do obróbki wykańczającej użyj promienia naroża 0,2–0,4 mm. Zbyt duży nos powoduje drgania na cienkich ścianach.
- Zasady użytkowania: Zmień narzędzie przy pierwszych oznakach BUE lub stępienia. Nigdy nie kamieniuj tępego narzędzia i używaj go do wykańczania. Zminimalizuj wysięg narzędzia, aby zmaksymalizować sztywność i zmniejszyć drgania.
Parametry cięcia: Książka „Wysoka prędkość, Zasada lekkiego cięcia
Obróbka aluminium najlepiej przebiega szybko i płytko.
- Przemiał:
-
- Prędkość cięcia: 300–1500 m/min dla węglika; 2000–5000 m/min dla PCD.
- Posuw na ząb: 0.05–0,2 mm. Lekkie cięcia, nigdy ciężkie, powolne podawanie.
- Głębokość cięcia: 0.5–2 mm na przejście zgrubne; ≤0,3 mm do wykończenia. Lżejsze cięcia = mniej ciepła = mniej zniekształceń.
- Wiercenie: Wysoka prędkość wrzeciona, niska prędkość podawania, oraz okresowe cykle wycofywania w celu łamania wiórów. Do głębokich otworów, użyj cykli wiercenia głębokiego, aby usunąć wióry.
- Stukający: Niskie prędkości wrzeciona. Do odprowadzania wiórów należy używać gwintowników spiralnych. W przypadku otworów przelotowych należy używać kurków dolnych, gwintowniki spiralne do otworów nieprzelotowych. Aby uzyskać większy luz gwintu, należy dobrać wiertło do gwintownika o 0,05–0,1 mm powyżej normy.
Chłód & Smarowanie: Wykonaj lub złam dla wykończenia powierzchni
Chłodziwo nie tylko chłodzi — smaruje powierzchnię styku narzędzia z chipem, zapobiegając BUE.
- Stosuj dedykowane chłodziwa do obróbki aluminium z pakietami smarowania pod ekstremalnymi ciśnieniami. Prosty olej > emulsja do smarowania.
- Nigdy nie używaj chłodzenia wyłącznie wodą. Brak smarowania gwarantuje poważne BUE i zniszczone wykończenie powierzchni.
- Wysoka objętość, dostarczanie strumienia pod wysokim ciśnieniem bezpośrednio w strefę cięcia. Do głębokich otworów, Wewnętrzne doprowadzanie chłodziwa przez narzędzie jest obowiązkowe.
- MQL (minimalna ilość smarowania) z mgłą olejową sprawdza się bardzo dobrze w przypadku obróbki PCD z dużą prędkością. Pozostawia minimalne pozostałości i jest przyjazny dla anodowania.
Trzymanie robocze: Unikaj zgnieceń i wibracji
- Umiarkowana siła mocowania: Aluminium jest miękkie. Zbyt duży nacisk pozostawia wgłębienia i zniekształca cienkie ścianki. W przypadku cienkich blach stosuje się uchwyty próżniowe.
- Pełne wsparcie: Dodaj podpory zapasowe pod cienkimi ścianami i nawisami. Nigdy nie zawieszaj maszynowo niepodpartych sekcji — drgania są gwarantowane.
- Materiał mocowania: Użyj fenolu, nylon, lub aluminiowe miękkie szczęki do osprzętu. Szczęki z twardej stali zaznaczają i miażdżą części aluminiowe.
- Wstępnie ogrzane osprzęt do produkcji seryjnej: Przed uruchomieniem partii o wąskich tolerancjach należy poczekać, aż osprzęt osiągnie temperaturę roboczą. Rozszerzanie się osprzętu jest ukrytym źródłem dryfu wymiarowego.
Sekwencja procesu: Minimalizuj zniekształcenia krok po kroku
Kolejność procesów ma większe znaczenie, niż większość ludzi zdaje sobie sprawę.
- Postępuj zgodnie z sekwencją: Obróbka zgrubna → Odprężanie (piec lub moczyć) → Półwykończenie → Wykończenie. Nigdy nie szoruj i kończ za jednym razem.
- Do części cienkościennych, wykonywać wiele przejść świetlnych zamiast jednego cięcia na pełnej głębokości.
- Najpierw wyfrezuj profile zewnętrzne i wgłębienia, wierć i stukaj jako ostatni. Siły frezowania mogą rozciągnąć i zniekształcić położenie otworów, jeśli zostaną wykonane wcześniej.
- Przed zakończeniem obróbki końcowej poczekaj, aż część ostygnie do temperatury pokojowej. Zatrzymaj maszynę, odejdź po 20 protokół, potem wróć i wykonaj ostatnie cięcie. Ten pojedynczy krok eliminuje większość termicznych błędów wymiarowych.
- Dodaj przejścia promieniowe w wewnętrznych narożnikach. Ostre narożniki = duże zadziory i koncentracja naprężeń.
Kontrola gratowania
Gratowanie może pochłonąć 30% całkowitego kosztu części, jeśli na to pozwolisz.
- Do łamania krawędzi podczas obróbki należy używać narzędzi ze ściętymi krawędziami tnącymi. Gratowanie w trakcie procesu za każdym razem przewyższa gratowanie ręczne.
- Do frezowania konturowego używaj ścieżek narzędzia typu „łuk wejściowy/wylot”.. Nigdy nie zatrzymuj się i nie wycofuj prosto z krawędzi — powoduje to powstawanie ciężkich zadziorów.
- Do części przeznaczonych do anodowania, nigdy nie należy mocno usuwać zadziorów piaskiem – powoduje to nierówny kolor i przebarwienia powierzchni. Preferuj gratowanie wibracyjne lub gratowanie ultradźwiękowe, aby uzyskać jednolitą jakość powierzchni.
Stabilność wymiarowa & Kontrola środowiska
- Utrzymuj temperaturę w warsztacie na poziomie 20±2°C, aby zapewnić pracę z zachowaniem wąskich tolerancji.
- Pozwól części odpocząć 2–4 godziny po obróbce przed końcową kontrolą. Pozwól im całkowicie ostygnąć i ustabilizować się.
- Kalibracja mikrometrów i suwmiarki pod kątem błędu temperatury. Ciepłe narzędzie pomiarowe daje błędne odczyty.
Przygotowanie wstępne do anodowania & Powłoka
- Po obróbce oczyść wszystkie pozostałości chłodziwa z części. Pozostałości powodują plamy i plamy po anodowaniu.
- Wyeliminuj głębokie zadrapania narzędzia, żłobione ślady, i pogawędzić przed zakończeniem. Anodowanie ich nie ukryje – sprawi, że będą bardziej widoczne.
- Zamaskuj i chroń otwory gwintowane i precyzyjne przed czyszczeniem i powlekaniem, aby uniknąć korozji i uszkodzenia krawędzi.
5. Tabela referencyjna szybkiego rozwiązywania problemów
| Problem | Najbardziej prawdopodobna przyczyna | Pierwsza poprawka do wypróbowania |
| Zbudowany krawędź / Słabe wykończenie powierzchniowe | Niewłaściwa powłoka narzędzia; niewystarczające smarowanie | Zmień na DLC lub węglik niepowlekany; zwiększyć ciśnienie płynu chłodzącego |
| Części wypaczają się po obróbce | Naprężenie szczątkowe puste; nierównomierne usuwanie naddatku | Dodaj wypieki odprężające przed obróbką; wyrównać zapasy na stronę |
| Ślady drgań na bocznych ścianach | Rezonans; nadmierny wysięg narzędzia | Zmień prędkość wrzeciona; zmniejszyć wysunięcie narzędzia |
| Stożkowy wywiercony otwór | Pakowanie chipów; słabe chłodzenie | Użyj cyklu wiercenia dziobowego; zwiększyć dopływ chłodziwa przez narzędzie |
Podarte gwintowane gwinty |
Słabe odprowadzanie wiórów; niewymiarowe wiertło | Użyj kranu ze spiralnym rowkiem; zwiększyć rozmiar wiertła gwintowniczego 0.05 mm |
| Dryft wymiarowy partii | Rozszerzalność cieplna; postępowy BUE | Przed pomiarem poczekaj, aż części ostygną; zużycie narzędzia indeksującego |
| Ciężkie zadziory na krawędziach | Mały kąt natarcia; proste wycofanie narzędzia | Zwiększ kąt natarcia; użyj ścieżek narzędzia wyjścia z łuku |
| Anodowanie wad powierzchniowych | Zadrapania powstałe przed obróbką; pozostałości płynu chłodzącego | Popraw wykończenie powierzchni; dokładnie oczyścić przed malowaniem |
6. Wniosek
W obróbce aluminium nie chodzi o brutalną siłę ani najszybszą maszynę. Chodzi o kontrolę tarcia na poziomie systemu, ciepło, stres, i zachowanie chipa.
Warsztaty specjalizujące się w aluminium nie mają wymyślnych maszyn — mają lepszą dyscyplinę procesową.
Kontrolują pusty stres, wybierają odpowiednie narzędzia (i unikaj niewłaściwych powłok), wykonują szybkie, lekkie cięcia, zalewają strefę cięcia smarem, i pozwalają częściom ostygnąć przed pomiarem.
Największym błędem popełnianym przez nowych inżynierów jest traktowanie aluminium jak miękkiej stali. To inny materiał o różnych trybach uszkodzeń.
Zbudowany krawędź, zniekształcenia termiczne, gadać, i tworzenie się zadziorów nie są drobnymi uciążliwościami – są one definiującymi wyzwaniami procesu.
Rozwiązuj je systematycznie od półfabrykatu do gotowej części, i przejdziesz od walki ze złomem w każdym cyklu do osiągania tolerancji partia po partii.
Po 32 lata, Wciąż widzę, że nowe sklepy uczą się tego na własnej skórze. Ale kiedy już opracujesz właściwy system, aluminium jest jednym z najbardziej produktywnych, spójny, i precyzyjne materiały, które można obrabiać.

