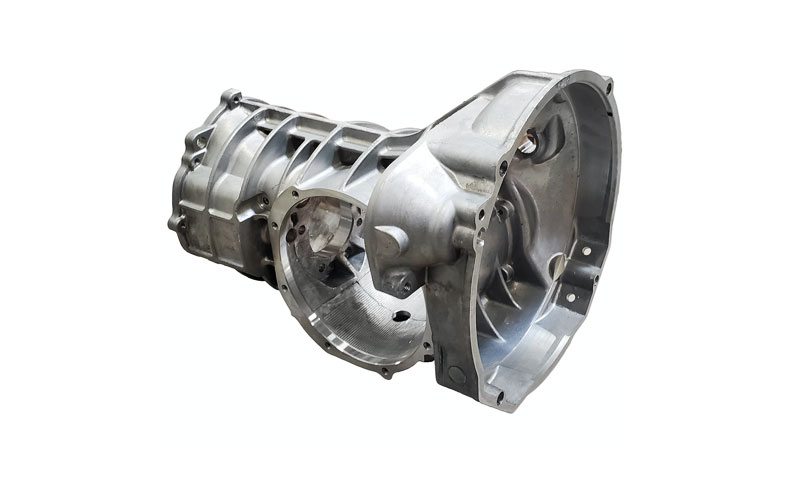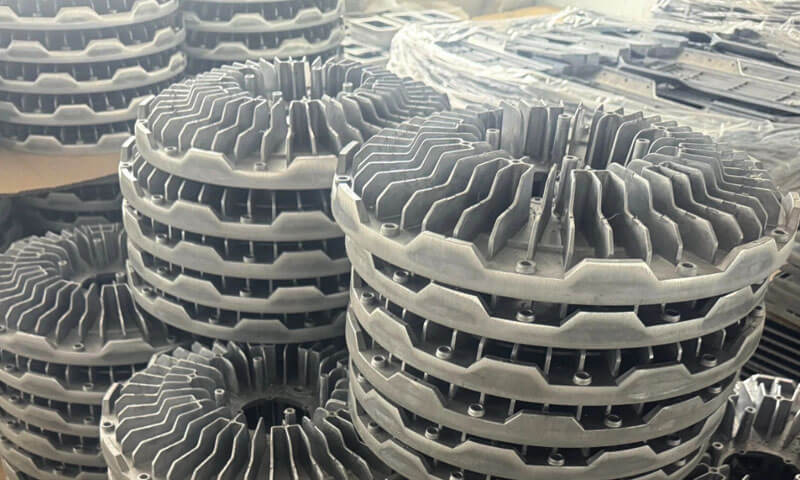
Oświetlenie zewnętrzne to jedno z najbardziej wymagających zastosowań obudowy.
Latarnia, iluminacja, pakiet ścienny, lub oprawa krajobrazowa musi przetrwać deszcz, śnieg, będzie solić, Promieniowanie UV, Cykl termiczny, obciążenie wiatrem, wibracja, i okazjonalne uderzenia — często przez dekadę lub dłużej przy minimalnej konserwacji.
Wewnątrz tej obudowy, kierowca, Układ LED, i okablowanie generują ciepło, które musi zostać rozproszone, tak aby woda lub kurz nie dostały się do wrażliwych elementów elektronicznych.
Niestandardowe obudowy z odlewanego ciśnieniowo aluminium stały się domyślnym rozwiązaniem dla tego wyzwania.
Aluminium oferuje wyjątkową kombinację przewodności cieplnej, Stosunek siły do masy, Odporność na korozję, i swobodę projektowania.
Odlewanie ciśnieniowe pozwala na uzyskanie złożonych geometrii – żeberek chłodzących, rowki uszczelek, mocowania bossów, i komory optyczne – produkowane jako pojedyncze, część o kształcie zbliżonym do siatki przy dużej objętości i doskonałej powtarzalności.
W tym artykule omówiono zasady inżynieryjne, opcje materiałowe, Procesy produkcyjne, i wymagania jakościowe związane z produkcją niestandardowych obudów z odlewanego ciśnieniowo aluminium do oświetlenia zewnętrznego.
1. Jakie są niestandardowe obudowy z odlewu aluminiowego do oświetlenia zewnętrznego?
Niestandardowa obudowa oświetleniowa z odlewanego ciśnieniowo aluminium to metalowa obudowa wytwarzana poprzez wtryskiwanie stopionego stopu aluminium do precyzyjnej stalowej matrycy pod wysokim ciśnieniem.
Gdy metal zestala się, odlew zostaje wyrzucony, przycięty, i przetwarzane tak, aby odpowiadał wymiarom komponentu, funkcjonalny, i wymagania kosmetyczne.
W przeciwieństwie do zwykłej obudowy zaadaptowanej z istniejącego produktu, opracowano niestandardową obudowę uwzględniającą konkretną geometrię i wymagania wydajnościowe oprawy.
Jego wymiary, interfejsy montażowe, funkcje chłodzenia, konstrukcje uszczelniające, i wykończenie powierzchni można dostosować do modułu LED, zespół optyczny, kierowca, i środowisko instalacji.
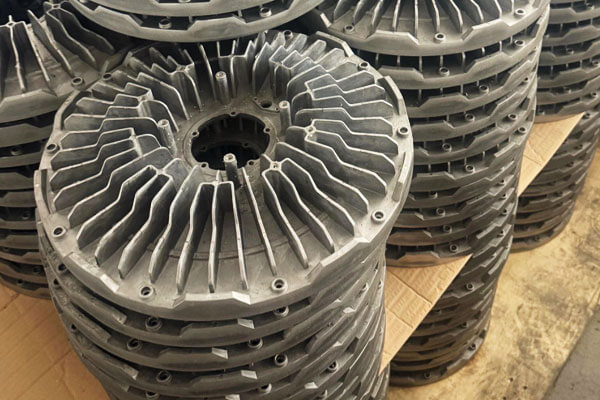
Główne funkcje obudowy oświetleniowej
Obudowa jest elementem konstrukcyjnym i termicznym systemu oświetleniowego. Do jego głównych funkcji zalicza się:
- Ochrona mechaniczna: Obsługuje tablicę LED, kierowca, obiektyw, reflektor, i elementy montażowe, jednocześnie wytrzymując obciążenia instalacyjne, wibracja, i przypadkowe uderzenie.
- Zarządzanie termicznie: Odprowadza ciepło z modułu LED i przekazuje je do otoczenia poprzez powierzchnię obudowy i żeberka chłodzące.
- Ochrona środowiska: Zapewnia interfejsy strukturalne potrzebne do uszczelek, okładki, dławiki kablowe, oraz elementy złączne zapobiegające przedostawaniu się wody i kurzu.
- Stabilność wymiarowa: Utrzymuje względne położenie modułu LED, komponenty optyczne, i montaż interfejsów.
- Ochrona przed korozją i wyglądem: Stanowi odpowiednie podłoże pod powłoki ochronne i wykończenia dekoracyjne.
- Integracja montażu: Konsoliduje elementy, takie jak występy śrubowe, wsporniki, przejścia kablowe, i przedziały kierowcy, aby zmniejszyć liczbę części i złożoność montażu.
2. Typowe zastosowania obudów oświetleniowych z odlewanego ciśnieniowo aluminium
Produkty oświetlenia zewnętrznego różnią się znacznie gęstością mocy, metoda instalacji, środowisko operacyjne, i wymagania konserwacyjne.
Dlatego projektowanie obudowy powinno rozpoczynać się od rzeczywistych warunków pracy aplikacji, a nie od standardowego kształtu lub mocy znamionowej.
Oprawy uliczne i drogowe LED
Obudowy latarni ulicznych muszą wytrzymać ekspozycję na zewnątrz, obciążenie wiatrem, wibracja, i wielokrotne cykle termiczne.
Muszą także utrzymać moduł LED i zespół optyczny w stabilnej pozycji.
Typowe priorytety projektowe obejmują:
- Zintegrowane żebra chłodzące dostosowane do obciążenia termicznego i dostępnego przepływu powietrza.
- Mocne interfejsy do montażu na słupie lub z możliwością regulacji kąta.
- Uszczelnione przedziały elektryczne z dostępnymi pokrywami konserwacyjnymi.
- Odporna na korozję obróbka powierzchni zapewniająca długotrwałe narażenie na działanie warunków zewnętrznych.
- Geometria minimalizująca gromadzenie się wody i ułatwiająca czyszczenie.
Do dużych opraw drogowych, waga jest również ważnym czynnikiem, ponieważ wpływa na elementy montażowe, procedury instalacyjne, i obciążenia konstrukcji wsporczych.
Naświetlacze LED i reflektory dużej mocy
Reflektory mogą działać przy stosunkowo dużej gęstości mocy i często są instalowane w odsłoniętych miejscach.
Ich obudowy muszą równoważyć odprowadzanie ciepła z wytrzymałością konstrukcyjną i odpornością na warunki atmosferyczne.
Odlew może zawierać żebra chłodzące, czopy montażowe, nawiasy celownicze, i wzmocnione piasty śrubowe.
Gdzie moduł LED montowany jest bezpośrednio do obudowy, powierzchnia styku powinna być zaprojektowana tak, aby zapewniała stałą wymianę ciepła. Jakakolwiek późniejsza obróbka musi zachować zamierzoną geometrię interfejsu.
Oświetlenie architektoniczne i elewacyjne
Oprawy architektoniczne często mają wysokie wymagania kosmetyczne, ponieważ ich obudowy są widoczne na budynkach, mosty, i struktury publiczne.
Względy projektowe obejmują wąskie przekroje poprzeczne, ukryte mocowania, jednolita powłoka, spójne rozmieszczenie linii podziału, oraz odporność na odbarwienia i korozję.
Obudowa musi również pomieścić elementy optyczne i zachować wyrównanie bez tworzenia niepotrzebnej objętości.
Ogród, Ścieżka, i oświetlenie krajobrazu
Oświetlenie krajobrazu może być narażone na nawadnianie, podsiąk, nawozy, chemikalia czyszczące, oraz wielokrotne manipulacje podczas instalacji lub konserwacji.
Projekt obudowy powinien uwzględniać ścieżki wodne, wejścia kablowe, korozja elementów złącznych, i kompatybilność pomiędzy stopem aluminium i sąsiadującymi materiałami.
Gdzie różne metale stykają się ze sobą w wilgotnym środowisku, należy wziąć pod uwagę korozję galwaniczną i ją złagodzić poprzez odpowiedni dobór materiału, powłoki, podkładki izolacyjne, lub inne środki projektowe.
Tunel, Parking, i przemysłowe oświetlenie zewnętrzne
Zastosowania te mogą obejmować podwyższone temperatury otoczenia, zanieczyszczenia unoszące się w powietrzu, wibracja, i częste cykle operacyjne.
W tunelach i obiektach przemysłowych, dostęp w celu konserwacji może być również ograniczony.
Obudowa powinna być zaprojektowana z myślą o oczekiwanym obciążeniu termicznym, warunki montażu, procedury czyszczenia, i narażenie środowiska.
Do wymagających instalacji, kompletna oprawa może wymagać dodatkowej ochrony przed wnikaniem, Odporność na uderzenie, lub badania korozji.
3. Dlaczego warto wybrać odlew aluminiowy do obudów oświetlenia zewnętrznego?
Odlewanie ciśnieniowe aluminium to nie jedyny sposób na wykonanie obudowy oświetleniowej. Obudowy mogą być również wykonane z wytłaczanego aluminium, tłoczona stal, tworzywo sztuczne formowane wtryskowo, lub aluminium odlewane w piasku.
Każdy ma zalety, ale odlewanie ciśnieniowe oferuje charakterystyczną kombinację oświetlenia zewnętrznego.
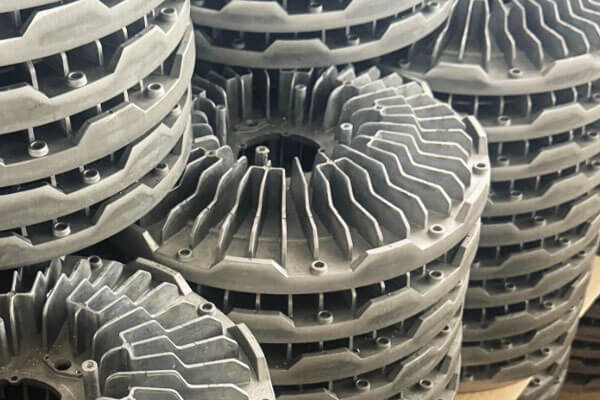
Przewodność cieplna.
Aluminium ma przewodność cieplną około 96–121 W/m·K w przypadku typowych stopów odlewanych ciśnieniowo, takich jak A380 i A360.
Dzięki temu sama obudowa może pełnić funkcję radiatora, rozprowadzanie ciepła z płyty LED i odprowadzanie go do powietrza. Tworzywa sztuczne wymagają oddzielnych metalowych radiatorów; stal jest słabym przewodnikiem.
Niska waga i przydatna wytrzymałość konstrukcyjna
Stopy aluminium mają stosunkowo niską gęstość, zazwyczaj wokół 2.7 g/cm³, dzięki czemu są znacznie lżejsze od stali.
Jest to korzystne w przypadku latarni ulicznych montowanych na słupach, oprawy ścienne, oraz duże reflektory, w których ciężar elementu wpływa na obsługę i obciążenie.
Wolność projektowa.
Odlewanie ciśnieniowe może wytwarzać złożone trójwymiarowe kształty ze zintegrowanymi żebrami, Szefowie, żeberka, rowki uszczelek, i elementy montażowe. To zmniejsza liczbę części, czas montażu, i potencjalne ścieżki wycieków.
Siła i trwałość.
Odlew aluminiowy zapewnia dobrą sztywność i odporność na uderzenia. Jest w stanie wytrzymać obciążenie wiatrem, wibracja, i przypadkowe uderzenie lepsze niż większość tworzyw sztucznych.
Odporność na korozję.
Aluminium naturalnie tworzy ochronną warstwę tlenku. Przy odpowiednim doborze stopu i wykończeniu powierzchni, może przetrwać w środowiskach przybrzeżnych i przemysłowych przez wiele lat.
Dokładność wymiarowa i powtarzalność.
Odlewanie pod wysokim ciśnieniem pozwala uzyskać części o doskonałej spójności wymiarowej, co ma kluczowe znaczenie dla uszczelnienia uszczelki i dopasowania soczewki. W przypadku krytycznych cech można osiągnąć tolerancję ± 0,1 mm lub lepszą.
Ekonomia o dużym wolumenie.
Po wyprodukowaniu matrycy, koszt jednostkowy jest niski w przypadku dużych ilości. Czasy cykli są krótkie, a proces jest wysoce zautomatyzowany.
Recyklabalność.
Aluminium jest wysoce nadające się do recyklingu, który wspiera cele zrównoważonego rozwoju i odzyskiwanie materiałów po zakończeniu cyklu życia.
4. Wybór odpowiedniego stopu aluminium do obudów oświetlenia zewnętrznego
Wybór stopu wpływa na lejność, Siła mechaniczna, Zachowanie termiczne, Wydajność korozji, jakość wykończenia, i koszt produkcji.
Nie ma jednego stopu, który byłby najlepszy dla każdej obudowy oświetlenia zewnętrznego.
Typowe stopy aluminium do odlewania ciśnieniowego
Poniższe porównanie ma służyć jako praktyczny przewodnik po selekcji. Oznaczenia stopów i limity chemiczne różnią się w zależności od normy krajowej, i podobne oznaczenia nie zawsze są wymienne.
| Stop lub oznaczenie | Ogólna charakterystyka | Potencjalna przydatność do obudów oświetleniowych |
| ADC12 | Popularny, wyznaczony w Japonii stop do odlewania ciśnieniowego Al-Si-Cu, charakteryzujący się dobrą lejnością i stabilnością wymiarową | Obudowy LED ogólnego przeznaczenia, okładki, i złożone obudowy |
| A380 | Szeroko stosowany w Ameryce Północnej stop Al-Si-Cu do odlewania ciśnieniowego, zapewniający użyteczną równowagę pomiędzy lejnością i właściwościami mechanicznymi | Obudowy konstrukcyjne, wsporniki, i komponenty ze zintegrowanymi funkcjami |
| A383 | Stop Al-Si-Cu często wybierany do skomplikowanych odlewów i trudnych warunków wypełniania | Projekty obudów cienkościennych lub skomplikowanych geometrycznie, w przypadku których gatunek jest dostępny i kwalifikowany |
| Gatunki do odlewów ciśnieniowych Al-Si-Mg | Niektóre gatunki zapewniają korzystne zachowanie korozyjne lub potencjał w zakresie specjalistycznych kombinacji właściwości | Zastosowania wymagające szczególnej równowagi sił, Odporność na korozję, lub wykończenie |
5. Zarządzanie ciepłem i rozpraszanie ciepła
Zarządzanie temperaturą jest najważniejszym czynnikiem wydajności zewnętrznej obudowy oświetlenia LED.
Diody LED przekształcają tylko część swojej mocy wejściowej w światło; reszta staje się ciepłem.
Jeśli to ciepło nie zostanie usunięte, wzrasta temperatura złącza LED, powodując zmniejszenie strumienia świetlnego, zmiana koloru, i przedwczesna porażka. Obudowa jest głównym radiatorem.
Projekt ścieżki termicznej.
Ciepło musi przepływać z płytki LED przez materiał interfejsu termicznego, do obudowy, i wylatuje w powietrze przez płetwy.
Każdy interfejs na tej ścieżce zwiększa opór cieplny. Obudowa powinna zapewniać:
- As, obrobiona powierzchnia montażowa LED, aby zminimalizować rezystancję interfejsu.
- Wystarczający przekrój pomiędzy obszarem diod LED a żeberkami.
- Żebra o odpowiedniej powierzchni i rozstawie dla konwekcji naturalnej lub wymuszonej.
- Konstrukcja pozwalająca uniknąć gorących punktów i wąskich gardeł termicznych.
Geometria płetwy.
Wysokość płetwy, grubość, rozstaw, i orientacja określają rozpraszanie ciepła. Do naturalnej konwekcji, odstęp między lamelami powinien być wystarczająco duży, aby umożliwić przepływ powietrza między lamelami — zazwyczaj 8–12 mm w przypadku opraw zewnętrznych.
Do wymuszonej konwekcji, dopuszczalne są mniejsze odstępy. Jeśli to możliwe, żeberka powinny być ustawione pionowo, aby uzyskać efekt komina.
Grubość i masa ścianki.
Grubsza ściana skuteczniej rozprowadza ciepło, ale zwiększa wagę i koszty. Optymalna grubość ścianki zależy od mocy diody LED i wielkości obudowy.
Typowe odlewane obudowy oświetleniowe mają ścianki o grubości 2–4 mm, z grubszymi sekcjami w pobliżu obszaru montażu diod LED.
Symulacja i walidacja.
Symulacja termiczna (CFD) służy do przewidywania temperatur złączy i optymalizacji geometrii żeber przed cięciem narzędzi.
Walidację fizyczną przeprowadza się za pomocą obrazowania termowizyjnego i pomiarów termopar na prototypach.
Materiały interfejsu termicznego.
Należy kontrolować interfejs między płytką LED a obudową.
Podkładki termiczne, pasta, lub materiały zmiennofazowe są stosowane w celu zminimalizowania rezystancji styku. Powierzchnia obudowy musi być płaska i czysta.
Ochrona przed wnikaniem i wydajność cieplna.
Uszczelnienie obudowy zgodnie z normą IP66 lub IP67 ogranicza przepływ powietrza i może zatrzymywać ciepło. Projekt musi równoważyć wymagania dotyczące uszczelnienia z wydajnością cieplną.
Aby wyrównać ciśnienie, nie dopuszczając do wnikania wody, można zastosować membrany wentylacyjne lub otwory wentylacyjne.
6. Odporność na warunki atmosferyczne, Odporność na korozję, i wykończenie powierzchni
Obudowy oświetlenia zewnętrznego muszą wytrzymywać ekspozycję środowiskową, zachowując jednocześnie integralność zmontowanej obudowy.
Deszcz, kondensacja, pył, promieniowanie ultrafioletowe, złoża soli, i cykliczne zmiany temperatury mogą mieć wpływ na długoterminową wydajność.
Odlew aluminiowy stanowi podstawę konstrukcyjną, ale niezawodna ochrona zależy od łącznej wydajności stopu, obróbka powierzchniowa, system uszczelniający, łączniki, wejścia kablowe, i proces montażu.
Ochrona przed wnikaniem (IP) oceny.
Większość obudów oświetlenia zewnętrznego ma stopień ochrony IP65, IP66, lub IP67.
Rowek uszczelki musi zostać obrobiony maszynowo lub odlany zgodnie z dokładnymi wymiarami, a materiał uszczelki musi być zgodny z oczekiwanym zakresem temperatur i narażeniem środowiska. Uszczelki silikonowe są powszechnie stosowane w zastosowaniach wymagających wysokiej temperatury i narażenia na promieniowanie UV.
Projekt uszczelki.
Rowek uszczelki powinien być tak zaprojektowany, aby podczas dokręcania pokrywy ściskał uszczelkę o 20–30%..
Głębokość i szerokość rowka muszą być jednakowe na całym obwodzie. Obrobione maszynowo rowki uszczelek zapewniają lepsze uszczelnienie niż rowki odlewane.
Wprowadzenie kabla i uszczelnienie.
Wejścia kablowe należy uszczelnić dławnicami kablowymi lub złączami zalanymi w obudowie. Gwintowane wejścia powinny być obrobione zgodnie ze standardowymi specyfikacjami gwintów i uszczelnione za pomocą o-ringów lub uszczelek.
Wyrównanie ciśnienia.
Uszczelnione obudowy mogą zasysać wodę przez uszczelki podczas cykli termicznych w wyniku zmian ciśnienia. Oddychające otwory wentylacyjne (NP., Gorzkie otwory wentylacyjne) umożliwiają wyrównanie ciśnienia, blokując jednocześnie wodę w stanie ciekłym.
Odporność na korozję.
Aluminium jest naturalnie odporne na korozję, jednak ekspozycja na zewnątrz – szczególnie w środowiskach przybrzeżnych i przemysłowych – wymaga dodatkowej ochrony. Wykończenie powierzchni jest niezbędne.
Opcje wykończenia powierzchni:
- Powłoka proszkowa: Zapewnia trwałe, kolorowe wykończenie o dobrej odporności na warunki atmosferyczne. Typowa grubość wynosi 60–120 µm. Właściwa obróbka wstępna (odtłuszczanie, powłoka konwersyjna) ma kluczowe znaczenie dla przyczepności.
- Anodowanie: Tworzy ochronną warstwę tlenków. Anodowanie siarkowe typu II przy grubości 10–25 μm jest powszechne; Twarde anodowanie typu III przy 25–50 μm zapewnia lepszą odporność na zużycie.
- Malowanie na mokro: Używane do określonych kolorów lub zastosowań wrażliwych na koszty. Mniej trwała niż malowanie proszkowe.
- Powłoka elektroniczna: Zapewnia równomierne pokrycie i dobrą odporność na korozję, często używany jako podkład.
- Powłoki konwersyjne: Powłoki chromianowe lub fosforanowe poprawiają przyczepność farby i zapewniają pewną ochronę przed korozją.
Problem anodowania ADC12
Jak szczegółowo opisałem w naszym poprzednim artykule (Czy można anodować odlew aluminiowy??), Odlew aluminiowy ADC12 nie anoduje się dobrze ze względu na wysoką zawartość krzemu (9–12%).
Standardowe anodowanie powoduje powstawanie plam, sprośne wyniki. Do obudów oświetlenia zewnętrznego, Standardowym wykończeniem jest malowanie proszkowe, nie anodowanie.
Jeśli anodowanie jest wymagane ze względów estetycznych, określić stop o niskiej zawartości krzemu (YL102 / ALSI9MG) oraz budżet na wstępną obróbkę odsilikonującą.
Testowanie mgły solnej.
Obudowy malowane proszkowo lub malowane są często testowane zgodnie z normą ASTM B117 przez 500–1000 godzin w celu sprawdzenia odporności na korozję. Kryteria akceptacji zależą od specyfikacji i środowiska.
Odporność na UV.
Obudowy zewnętrzne muszą być odporne na degradację pod wpływem promieni UV. Powłoki proszkowe i wykończenia anodowane są z natury odporne na promieniowanie UV. Elementy plastikowe, takie jak soczewki i uszczelki, również muszą być odporne na promieniowanie UV.
7. Niestandardowy proces produkcji odlewów ciśnieniowych aluminium
Produkcja niestandardowej obudowy oświetlenia zewnętrznego obejmuje szereg współzależnych operacji.
Decyzje podejmowane podczas projektowania produktu i opracowywania form wpływają na jakość odlewu, wymagania dotyczące obróbki, wydajność wykończenia, i koszt produkcji.
Krok 1: Projekt i recenzja DFM.
Model 3D klienta i wymagania są sprawdzane pod kątem możliwości odlewania.
Odlewnia sugeruje zmianę grubości ścianki, szkic kąty, promienie, bramkowanie, i położenie sworznia wypychacza. Symulacja przepływu (NP., MAGMA lub Flow-3D) przewiduje zachowanie podczas napełniania i krzepnięcia.
Krok 2: Projektowanie i produkcja matryc.
Stalowa matryca (zwykle H13) jest obrabiany z wnęką, rdzeń, biegacze, bramy, studnie przelewowe, i kanały chłodzenia.
Konstrukcja matrycy ma kluczowe znaczenie dla napełniania, chłodzenie, i wyrzut części. Typowa żywotność matrycy wynosi 50 000–150 000 strzałów, w zależności od stopu i konserwacji.
Krok 3: Topienie i dozowanie.
Wybrany stop jest topiony i utrzymywany w odpowiedniej temperaturze. Zautomatyzowane piece dozujące dostarczają precyzyjne ciężarki wtrysku do maszyny odlewniczej.
Krok 4: Odlewanie matrycy wysokiego ciśnienia.
Roztopione aluminium jest wtryskiwane do matrycy z dużą prędkością i ciśnieniem (zazwyczaj 700–1400 barów).
Metal wypełnia wnękę, twardnieje pod ciśnieniem, i jest wyrzucany jako odlew. Czasy cykli wynoszą zazwyczaj 30–90 sekund, w zależności od rozmiaru części i grubości ścianki.
Krok 5: Przycinanie i gratowanie.
Bramy, biegacze, i przelewy są przycinane w matrycy wykończeniowej lub przez piłowanie i szlifowanie. Krawędzie są ogratowane.
Krok 6: Śrutowanie i przygotowanie powierzchni.
Odlewy są śrutowane w celu usunięcia wypływki, tlenek, i zanieczyszczenie powierzchni, oraz przygotowanie powierzchni do wykończenia.
Krok 7: CNC Mękawka.
Cechy krytyczne — rowki na uszczelkach, Powierzchnie montażowe LED, gwintowane otwory, wejścia kablowe, i interfejsy montażowe – są obrabiane do ostatecznych wymiarów.
Krok 8: Wykończenie powierzchni.
Powłoka proszkowa, Anodowanie, malarstwo, lub e-powłoka jest nakładana zgodnie ze specyfikacją.
Krok 9: Montaż i testowanie.
Uszczelki, soczewki, dławiki kablowe, i inne elementy są zmontowane. Testowanie szczelności, Testowanie IP, i przeprowadzane są testy funkcjonalne.
Krok 10: Kontrola i pakowanie.
Kontrola końcowa weryfikuje wymiary, skończyć, i funkcjonalność. Części są pakowane tak, aby zapobiec uszkodzeniom podczas transportu.
8. Zamawianie aluminiowych obudów oświetleniowych w firmie LangHe Industry
Przemysł Langhe produkuje niestandardowe elementy z odlewów aluminiowych według rysunków klienta, wspieranie projektów od pojedynczych prototypów po partie produkcyjne.
Do obudów oświetlenia zewnętrznego, zapewniamy odlewanie pod wysokim ciśnieniem, CNC Mękawka, Wykończenie powierzchni, i kontrolę wymiarową w celu spełnienia określonych wymagań projektowych i aplikacyjnych.
Możliwości produkcyjne
Nasze możliwości obejmują szeroką gamę aluminiowych obudów oświetleniowych, od obudów kompaktowych po większe elementy konstrukcyjne.
| Parametr | Zdolność |
| Umierać odlew proces | Odlewanie matrycy wysokiego ciśnienia (HPDC), włączając w stosownych przypadkach procesy w komorze zimnej i w komorze gorącej |
| Część waga | 0.05– 50 kg za sztukę |
| Typowa tolerancja odlewu | ±0,1 do ±0,3 mm, w zależności od wymiarów i projektu odlewu |
| Dostępne stopy | ADC12, A380, EN AC-46000 (ALSI9CU3), I AC-44300 (ALSI12), EN AC-43400 (ALSI10MG), i inne stopy na zamówienie |
| Powierzchnia wykończeniowy | Anodowanie, powłoka proszkowa, e-powłoka, chromianowanie, Sandblasting, i polerowanie |
| Kontrola | Kontrola wymiarowa CMM, Certyfikacja materialna, i badanie szczelności, jeśli ma to zastosowanie |
| Zarządzanie jakością | ISO 9001:2015 |
Od prototypu do produkcji
LangHe obsługuje krótkie serie, zaczynając od pojedynczego prototypu, jak również powtarzalną produkcję.
Każdy projekt jest oceniany na podstawie dostarczonych rysunków, specyfikacje materiałowe, wymagania dotyczące wykończenia powierzchni, i zamierzone zastosowanie.
Do elementów oświetlenia zewnętrznego, stawiamy na dokładność wymiarową, integralność odlewu, jakość obróbki, i konsystencję powłoki.
Certyfikaty materiałowe, raporty wymiarowe, i zapisy grubości powłok są dostępne zgodnie z ustalonymi wymogami dokumentacji, w tym dla małych partii.
Aby poprosić o wycenę, prosimy o dostarczenie rysunków 2D lub plików CAD 3D, preferowany stop aluminium, obróbka powierzchniowa, wymagana ilość, i krytyczne specyfikacje techniczne.
Informacje te pozwalają nam ocenić możliwości produkcyjne i zalecić odpowiednią ścieżkę produkcji dla niestandardowych aluminiowych obudów oświetleniowych.
9. Wniosek
Niestandardowe obudowy z odlewanego ciśnieniowo aluminium stanowią podstawę nowoczesnego oświetlenia zewnętrznego.
Łączą w sobie wydajność termiczną, Roztrwałość mechaniczna, Odporność na korozję, i swobodę projektowania w sposób, z jakim niewiele innych materiałów i procesów może się równać.
Obudowa nie jest obudową pasywną – jest to konstrukcja termiczna, opieczętowanie, i układ konstrukcyjny.
LangHe Industry oferuje wsparcie inżynieryjne, możliwość odlewania ciśnieniowego, obróbka, wykończeniowy, oraz systemy jakości potrzebne do produkcji niestandardowych aluminiowych obudów oświetleniowych, które spełniają wymagania środowisk zewnętrznych.
Czy aplikacja jest latarnią uliczną, iluminacja, element krajobrazu, lub instalacja na wysokim maszcie, odpowiedni projekt obudowy i partner produkcyjny decydują o tym, czy produkt będzie trwały, czy taki, który zawiedzie.
FAQ
Który stop aluminium jest najlepszy do obudów oświetlenia zewnętrznego?
ADC12 i A380 są powszechnymi punktami wyjścia dla obudów z aluminium odlewanego ciśnieniowo pod wysokim ciśnieniem ze względu na ich odlewalność i przydatne właściwości mechaniczne.
Najlepszy wybór zależy od geometrii obudowy, wymagania termiczne, narażenie na korozję, Wykończenie powierzchni, i obowiązującą specyfikację materiałową.
Środowiska przybrzeżne lub agresywne chemicznie mogą wymagać dodatkowej oceny stopu i systemu powłok ochronnych.
Czy obudowy z odlewanego ciśnieniowo aluminium można stosować do oświetlenia LED dużej mocy??
Tak. Odlewany ciśnieniowo aluminium jest szeroko odpowiedni do obudów diod LED dużej mocy, ponieważ może łączyć termiczną powierzchnię montażową ze zintegrowanymi żebrami chłodzącymi i cechami konstrukcyjnymi.
Jednakże, Rzeczywista wydajność chłodzenia zależy od stopu, geometria płetwy, Interfejs LED, materiały termiczne, przepływ powietrza, temperatura otoczenia, i orientacja oprawy.
Po analizie termicznej należy przeprowadzić badanie zmontowanego produktu.
Czy niestandardowa obudowa z odlewanego ciśnieniowo aluminium może osiągnąć stopień ochrony IP65, IP66, lub IP67?
Można go zaprojektować jako część obudowy spełniającej te parametry, ale ocena nie jest nieodłączną właściwością castingu.
Kompletny zespół musi spełniać obowiązujące wymagania testowe, łącznie z wydajnością uszczelek, okładki, łączniki, dławiki kablowe, złącza, i procedura montażu.
Czy malowanie proszkowe nadaje się do zewnętrznych aluminiowych obudów oświetleniowych??
Malowanie proszkowe jest częstym wyborem w przypadku obudów oświetlenia zewnętrznego, ponieważ oferuje szeroką gamę kolorów i może zapewnić użyteczną ochronę przed korozją, gdy stop, obróbka wstępna, powłoka, i proces utwardzania są odpowiednio kontrolowane.
Specyfikacje powłok powinny uwzględniać przyczepność, grubość, narażenie środowiska, i maskowanie krytycznych interfejsów.
Dlaczego warto wybrać firmę LangHe Industry w przypadku niestandardowych obudów oświetleniowych??
LangHe oferuje wsparcie projektowe, Wybór stopu, Die casting, CNC Mękawka, Wykończenie powierzchni, montaż, i testowanie pod jednym dachem.
Firma utrzymuje udokumentowany system jakości i ma doświadczenie w obsłudze klientów z branży oświetleniowej i przemysłowej.