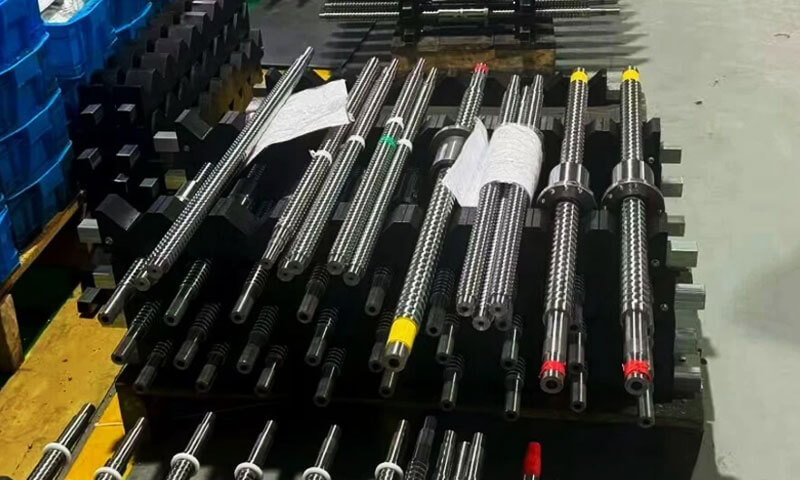
W świecie ruchu liniowego, śruby pociągowe są często cichymi końmi pociągowymi – proste, niezawodny, i opłacalne.
Zamieniają ruch obrotowy na ruch liniowy poprzez gwintowany wał i nakrętkę, zapewniając przewagę mechaniczną, która jest przewidywalna i solidna.
Ale gdy standardowe śruby katalogowe nie są w stanie spełnić wymagań konkretnego zastosowania, niestandardowe śruby pociągowe stają się różnicą między dobrym projektem a świetnym.
1. Co to jest śruba pociągowa?
Śruba pociągowa to gwintowany element mechaniczny, który przekształca ruch obrotowy w ruch liniowy poprzez połączenie gwintowanego wału i dopasowanej nakrętki.
Gdy śruba obraca się względem nakrętki, gwint śrubowy prowadzi nakrętkę wzdłuż osi śruby, powodując kontrolowane przemieszczenie liniowe.
W zależności od mechanizmu, albo śruba, albo nakrętka mogą się obracać, podczas gdy drugi element się porusza.
Śruby pociągowe są szeroko stosowane w automatyce przemysłowej, siłowniki liniowe, sprzęt do pakowania, urządzenia medyczne, instrumenty laboratoryjne, i drukarki 3D.
Ich prosta konstrukcja, Kompaktowa konstrukcja, stosunkowo niski koszt, oraz zdolność do generowania znacznej siły osiowej czynią je odpowiednimi do zastosowań wymagających kontrolowanego pozycjonowania lub regulacji mechanicznej.
Do niestandardowych śrub pociągowych, inżynierowie mogą określić profil gwintu, średnica, Ołów, długość, tworzywo, obróbka powierzchniowa, i funkcje obróbki końcowej dostosowane do wymagań mechanicznych i operacyjnych aplikacji.
Parametry te wpływają na nośność, dokładność pozycjonowania, odporność na zużycie, Moment operacyjny, i życie serwisowe.
Kluczowa terminologia
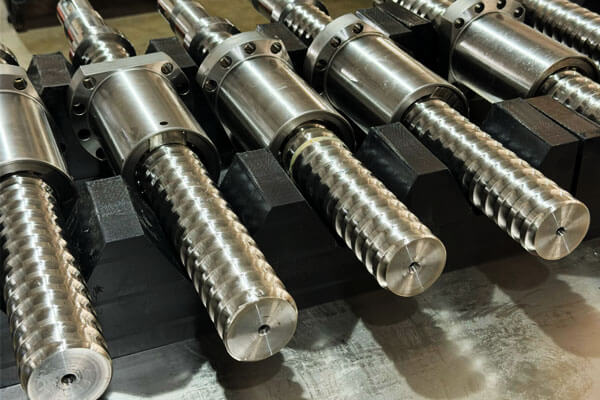
- Ołów: Odległość osiowa na obrót.
- Poziom: Odległość osiowa między odpowiednimi punktami na sąsiednich gwintach.
- Rozpoczyna się: Liczba niezależnych gwintów na śrubie. Ołów = Skok × Początek.
- Główna średnica: Zewnętrzna średnica śruby.
- Niewielka średnica: Średnica nasady gwintu.
- Reakcja: Utrata ruchu pomiędzy śrubą a nakrętką przy odwróceniu kierunku.
- Wstępnie załaduj: Przyłożona siła w celu zmniejszenia luzu.
2. Typowe typy gwintów śrub pociągowych i ich charakterystyka
Geometria gwintu określa, w jaki sposób śruba pociągowa przenosi obciążenia osiowe, generuje tarcie, współpracuje z nakrętką, i reaguje na zużycie.
Właściwy profil zależy od wymaganej siły, kierunek ruchu, metoda produkcji, dostępne materiały nakrętkowe, i obowiązujące normy wymiarowe.
Nici Acme
Gwinty Acme wykorzystują profil trapezowy z nominalnym kątem gwintu 29° w ramach wspólnego systemu Acme.
Są szeroko stosowane w północnoamerykańskich mechanizmach przenoszenia mocy i regulacji.
Ich stosunkowo szeroki kształt gwintu zapewnia praktyczną równowagę pomiędzy wytrzymałością, Produkcja, i kompatybilność nakrętek.
Gwinty Acme można wytwarzać poprzez nacinanie gwintów, walcowanie, lub inne odpowiednie procesy, w zależności od wymagań dotyczących geometrii i dokładności.
Typowe zastosowania obejmują regulację obrabiarek, mechanizmy podnoszące, zaciski, siłowniki, i zespoły pozycjonujące.
Względy produkcyjne:Określony standard Acme, średnica, poziom, klasa dopasowania, i konstrukcję nakrętki należy potwierdzić przed obróbką.
Gwintów Acme nie należy traktować jako wymiennych z metrycznymi gwintami trapezowymi tylko dlatego, że oba mają profil trapezowy.
Metryczne gwinty trapezowe
Metryczne gwinty trapezowe są zwykle zgodne ze specyfikacjami metrycznych gwintów trapezowych ISO i wykorzystują nominalny kąt gwintu 30°.
Są szeroko stosowane w urządzeniach przemysłowych i systemach ruchu zaprojektowanych wokół wymiarów metrycznych.
Są dostępne w różnych średnicach i podziałkach, a także można je dostosować do długości wału, Ołów, koniec geometrii, i materiał.
Metryczne gwinty trapezowe są szczególnie przydatne, gdy śruba pociągowa musi być zintegrowana z łożyskami metrycznymi, sprzężenia, wsparcie, i inne elementy maszyn.
Gwinty kwadratowe
Gwinty kwadratowe mają prawie prostopadłe boki gwintu i profil zaprojektowany w celu zmniejszenia składowych siły promieniowej związanych z nachylonymi bokami gwintu.
Ich geometria może zapewnić korzystną wydajność przekładni w odpowiednich warunkach.
Jednakże, gwinty kwadratowe są trudniejsze w produkcji i kontroli niż wiele profili trapezowych.
Ich stosunkowo delikatna geometria i specjalistyczne wymagania dotyczące narzędzi mogą zwiększać koszty produkcji, szczególnie w przypadku małych partii lub złożonych komponentów.
Są odpowiednie do wybranych zastosowań w przenoszeniu mocy, gdzie ich zalety w zakresie wydajności uzasadniają złożoność produkcji.
Nici wzmacniające
Gwinty wzmacniające mają asymetryczny profil przeznaczony do przenoszenia znacznych obciążeń osiowych głównie w jednym kierunku.
Jedna flanka jest stosunkowo stroma, podczas gdy przeciwny bok zapewnia bardziej stopniowy profil tworzenia i łączenia gwintu.
Stosowane są w wyspecjalizowanych mechanizmach takich jak prasy, systemy mocowania, oraz inne zastosowania z dominującym kierunkiem obciążenia.
Projekt musi uwzględniać kierunek siły roboczej, odwrotne ładowanie, naprężenie korzenia gwintu, oraz geometrię styku przeciwnej nakrętki.
Niestandardowe profile gwintów
Niektóre zastosowania wymagają profilu gwintu innego niż standardowy Acme, metryczny trapezowy, kwadrat, lub formy podporowe.
W przypadku integracji z istniejącym zespołem mogą być konieczne profile niestandardowe, spełniające nietypowe wymagania dotyczące obciążenia, lub pasujące do zastrzeżonej nakrętki.
Przed określeniem profilu niestandardowego, inżynierowie powinni rozważyć dostępność narzędzi, metody inspekcji, produkcja orzechów, dostępność części zamiennych, i koszt przyszłej produkcji.
Niestandardowy wątek powinien rozwiązać jasno zdefiniowany problem inżynieryjny, a nie wprowadzać złożoność bez wymiernych korzyści.
3. Materiały na niestandardowe śruby pociągowe
Wybór materiału wpływa na nośność, odporność na zużycie, Zachowanie korozji, maszyna, Stabilność wymiarowa, i koszt.
Śruba pociągowa i jej nakrętka powinny być wybrane jako para robocza, a nie jako niezależne elementy.
Typowe materiały na śruby pociągowe
| Tworzywo | Kluczowe cechy | Zalety | Rozważania | Typowe zastosowania |
| Węgiel stal | Dobra wytrzymałość i skrawalność w odpowiednich gatunkach | Ekonomiczny, szeroko dostępne | Może być wymagana ochrona antykorozyjna | Ogólne maszyny przemysłowe |
| Stop stal | Wytrzymałość i hartowność różnią się w zależności od gatunku i obróbki cieplnej | Nadaje się do wymagających obciążeń i warunków zużycia | Obróbka cieplna może mieć wpływ na odkształcenia i ostateczne wymiary | Siłowniki i systemy przekładniowe o dużej wytrzymałości |
| Nierdzewny stal | Odporność na korozję zależy od gatunku i środowiska | Przydatne w wilgotnych warunkach, mycie, lub warunki korozyjne | Nie wszystkie gatunki oferują tę samą wytrzymałość, twardość, lub odporność na korozję | Sprzęt do przetwarzania żywności, systemy laboratoryjne, mechanizmy zewnętrzne |
Stopy aluminium |
Niska gęstość i dobra skrawalność | Lekki, Łatwy do maszyny | Niższa sztywność i odporność na zużycie niż wiele stali | Lekkie mechanizmy i specjalistyczne systemy o niskim obciążeniu |
| Brązowy | Powszechnie stosowany do nakrętek, a nie do długich wałów śrub pociągowych | Przydatne właściwości ślizgowe i zużycie w odpowiednich parach | Stopień, smarowanie, i obciążenie określają wydajność | Nakrętki śrub pociągowych i elementy przenoszenia mocy |
| Inżynieria Polimery | Niskie tarcie lub odporność na korozję w odpowiednich gatunkach | Lekki, potencjalnie cicho, i nadaje się do konstrukcji pracujących na sucho | Skradać się, Rozszerzanie termiczne, temperatura, należy ocenić dopuszczalne obciążenia | Nakrętki polimerowe, siłowniki kompaktowe, sprzęt laboratoryjny |
4. Procesy produkcyjne niestandardowych śrub pociągowych
Odpowiedni proces produkcyjny zależy od geometrii gwintu, tworzywo, dokładność wymiarowa, Wykończenie powierzchni, ilość zamówienia, i cele kosztów. Żaden pojedynczy proces nie jest optymalny dla każdej niestandardowej śruby pociągowej.
Toczenie CNC i wycinanie gwintów
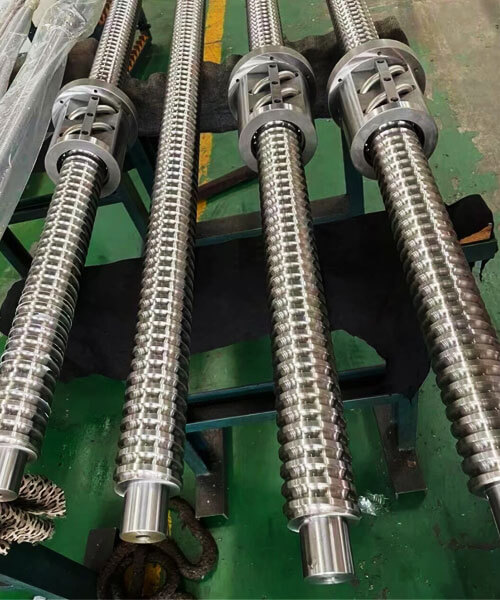
Toczenie CNC jest powszechnie stosowane do produkcji wałów śrub pociągowych, stopniowane średnice, czopy łożyskowe, plecy, i elementy końcowe.
Obróbka gwintu może następnie wygenerować określony profil przy użyciu odpowiedniego oprzyrządowania i kontrolowanej ścieżki narzędzia.
Takie podejście zapewnia elastyczność w przypadku niestandardowych wymiarów, specjalne materiały, Krótkie biegi produkcyjne, i projekty z wieloma elementami obrabianymi.
Jest to szczególnie przydatne, gdy śruba wymaga niestandardowych długości lub skomplikowanej geometrii końcówki.
Jednakże, nacinanie gwintów usuwa materiał i nie zapewnia automatycznie takich samych właściwości powierzchni jak gwinty formowane na zimno.
Stan narzędzia, sztywność maszyny, trzymanie pracy, efekty termiczne, i parametry skrawania mogą mieć wpływ na jakość gwintu.
Do długich lub smukłych trzonków, metody podparcia i kolejność obróbki są szczególnie ważne, ponieważ siły skrawania mogą powodować ugięcie.
Pomiary w trakcie procesu i odpowiednie operacje wykończeniowe pomagają kontrolować ostateczne wymiary.
Walcowanie gwintów
Walcowanie gwintów tworzy gwint poprzez plastyczne odkształcenie materiału pomiędzy matrycami, zamiast wycinać profil gwintu.
W odpowiednich warunkach, w procesie tym można uzyskać spójne gwinty o korzystnym wykończeniu powierzchni i utwardzanej przez zgniot warstwie powierzchniowej.
Potencjalne zalety obejmują wysoką wydajność produkcji i zmniejszone straty materiałowe.
Walcowanie gwintów jest często atrakcyjne w przypadku powtarzalnej produkcji, gdy materiał jest obrabiany, średnica, profil gwintu, i oprzyrządowanie są kompatybilne z procesem.
Jego ograniczenia obejmują koszty oprzyrządowania, ograniczenia związane z niektórymi geometriami i materiałami, oraz konieczność kontrolowania średnicy półwyrobu i warunków formowania.
Nie nadaje się do każdej dużej średnicy, Niska objętość, lub wysoce wyspecjalizowana śruba pociągowa.
Wirowanie nici
Wirowanie gwintów wykorzystuje specjalistyczny układ tnący do generowania spiralnych kształtów gwintów, szczególnie w przypadku długich lub smukłych elementów śrubowych.
W zależności od konfiguracji maszyny i geometrii komponentu, może wspierać produktywną obróbkę śrub pociągowych przy wysokich wymaganiach dotyczących gwintów.
Proces wymaga odpowiedniego sprzętu, obróbka, i specjalistyczną wiedzę dotyczącą konfiguracji. Jego opłacalność zależy od kształtu gwintu, długość śruby, tworzywo, i wielkość produkcji.
Szlifowanie gwintów
Szlifowanie gwintów usuwa materiał za pomocą tarczy ściernej i jest często wybierane w przypadku dużej dokładności gwintu, kontrolowana geometria profilu, lub wymagane jest odpowiednie wykończenie.
Może być również stosowany po obróbce cieplnej, gdy element wymaga ostatecznej korekty wymiarowej.
Szlifowanie zazwyczaj wiąże się z wyższymi kosztami sprzętu i przetwarzania niż wiele konwencjonalnych operacji cięcia.
Dlatego, jest najbardziej odpowiedni, gdy wymagana dokładność, stan materialny, lub wydajność uzasadnia dodatkowy wydatek.
Precyzyjnie szlifowany gwint nie eliminuje konieczności kontroli prostości wału, wymiary czopa łożyskowego, lub wyrównanie montażu. Funkcje te pozostają częścią ogólnego łańcucha dokładności.
Obróbka cieplna i wykończenie powierzchniowe
Obróbka cieplna może poprawić twardość, wytrzymałość, lub odporność na zużycie, w zależności od materiału i procesu. Jednakże, może to również powodować zniekształcenia lub zmiany wymiarowe.
Typowy plan produkcji może zatem obejmować obróbkę zgrubną elementu, poddać go obróbce cieplnej, a następnie, jeśli to konieczne, wykonać obróbkę wykańczającą lub szlifowanie.
Wykończenie powierzchni może obejmować polerowanie, pasywacja, Czarny tlenek, platerowanie, lub powłoki specyficzne dla zastosowania.
Proces musi być kompatybilny z materiałem podstawowym, nakrętka współpracująca, smar, i środowisko serwisowe.
Wymiary gwintu należy sprawdzić po operacjach, które mogą zmienić powierzchnię lub geometrię. Jeśli określono powłokę, jego grubość i jednorodność należy uwzględnić w planowaniu wymiarowym.
5. Obróbka CNC i precyzyjne sterowanie
CNC Mękawka odgrywa kluczową rolę w produkcji niestandardowych śrub pociągowych, ponieważ wał zwykle łączy gwintowaną sekcję roboczą z kilkoma precyzyjnie obrobionymi elementami końcowymi.
Pomyślny proces musi kontrolować zarówno geometrię gwintu śrubowego, jak i relację pomiędzy osią gwintu, powierzchnie nośne, i interfejsy napędów.
Kolejność obróbki i mocowanie
Typowa trasa produkcji może obejmować przygotowanie materiału, ostre toczenie, obróbka gwintów, obróbka cieplna, jeśli jest to wymagane, obróbka końcowa, Załączanie uwagi, obróbka powierzchniowa, i kontrola końcowa.
Rzeczywista kolejność zależy od materiału, proces wątku, Wymagania tolerancji, i projektowanie komponentów.
Do długich wałów, na szczególną uwagę zasługuje sposób pracy. Nadmierna siła mocowania może zniekształcić smukły przedmiot obrabiany, natomiast niewystarczające podparcie może powodować drgania lub odkształcenia podczas cięcia.
Wsparcie konika, stałe odpoczynki, odpowiednie mocowania, i starannie zaplanowane sekwencje obróbki mogą pomóc w utrzymaniu stabilności.
Tam, gdzie śruba wymaga dużej koncentryczności pomiędzy gwintem a czopami łożyskowymi, producent powinien zdefiniować odpowiednie punkty odniesienia i kontrolować sposób obróbki tych elementów względem siebie.
Funkcje krytyczne i związane z nimi ryzyko produkcyjne
| Funkcja | Dlaczego to ma znaczenie | Potencjalny problem produkcyjny | Metoda kontroli |
| Nitka profil | Określa zaangażowanie i przenoszenie obciążenia | Niewłaściwy kąt, głębokość, lub forma korzenia | Odpowiednie oprzyrządowanie i kontrola profilu |
| Ołów dokładność | Wpływa na podróż na obrót | Skumulowany błąd pozycjonowania osiowego | Pomiar ołowiu na określonej długości |
| Główny I drobny średnice | Wpływa na dopasowanie i wytrzymałość rdzenia | Za duży wymiar, niewymiarowy, lub niespójna geometria gwintu | Pomiary wymiarowe i sprawdzanie gwintów |
| Wał prostota | Wpływa na rotację i wyrównanie | Pochylenie się, ugięcie, lub stres resztkowy | Kontrolowana obróbka, wsparcie, i kontrola prostości |
Czopy łożyskowe |
Określ pasowanie łożyska i podparcie obrotowe | Nieprawidłowa średnica, stożek, lub słabe wykończenie | Precyzyjne toczenie lub szlifowanie i pomiar średnicy |
| Ramię pozycje | Kontroluj osiowe położenie komponentów | Nieprawidłowe osadzenie łożyska lub długość montażu | Obróbka oparta na punktach odniesienia i kontrola wymiarowa |
| Funkcja końcowa koncentryczność | Wpływa na wyrównanie napędu i bicie | Niewspółosiowość sprzęgła i osi śruby | Spójna strategia odniesienia i pomiar bicia |
| Powierzchnia skończyć | Wpływa na tarcie i zachowanie kontaktowe | Znaki narzędzi, Burrs, lub nadmierna szorstkość | Odpowiednie wykończenie i kontrola powierzchni |
Tolerancje muszą odzwierciedlać funkcję
Na rysunku należy rozróżnić krytyczne wymiary funkcjonalne od wymiarów niekrytycznych.
Dokładność prowadzenia gwintu, pasować do przeciwnej nakrętki, średnica czopa łożyskowego, położenie ramion, a bicie może wymagać bardziej rygorystycznej kontroli niż całkowita długość lub niefunkcjonalne powierzchnie.
Wymaganą tolerancję należy określić zgodnie z wymaganiami eksploatacyjnymi zespołu i możliwościami pomiarowymi.
Ogólna tolerancja zastosowana do każdego wymiaru może zwiększyć koszty bez poprawy wydajności systemu.
Do niestandardowych śrub pociągowych, specyfikacja powinna jasno określać metodę pomiaru lub obowiązującą normę, jeżeli tolerancję można interpretować na różne sposoby.
Jest to szczególnie ważne dla dokładności skoku gwintu, prostota, i niestandardowe profile.
Gratowanie i jakość krawędzi
Zadziory na początku nici, końcówki nici, Klucze, otwory poprzeczne, i ramiona mogą zakłócać montaż, uszkodzić współpracujące elementy, lub tworzyć lokalne koncentracje naprężeń.
Nadmierne gratowanie może również zmienić geometrię gwintu lub usunąć materiał z funkcjonalnych krawędzi.
Kontrolowana procedura wykańczania powinna usunąć niepożądane zadziory, zachowując jednocześnie określony kształt gwintu i wymiary funkcjonalne.
Gdzie montaż zależy od określonego wprowadzenia lub fazowania, geometrię tę należy określić na rysunku, a nie pozostawić ją całkowicie ocenie operatora.
6. Dokładność śruby pociągowej, Reakcja, i wydajność
Wydajność śruby pociągowej zależy od kilku powiązanych, ale odrębnych cech.
Tolerancja wymiarowa, dokładność prowadzenia gwintu, reakcja, prostota, Runout, i powtarzalność pozycjonowania nie powinny być traktowane jako wymienne miary precyzji.
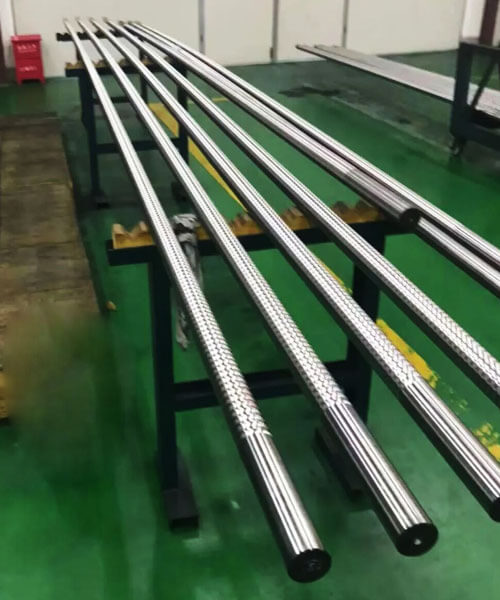
Dokładność prowadzenia gwintu
Dokładność skoku opisuje, jak bardzo rzeczywisty postęp osiowy na obrót odpowiada określonej wartości.
Błędy mogą kumulować się na całej długości roboczej, powodując, że nakrętka przemieszcza się dalej lub mniej niż oczekiwano.
Na przykład, śruba może mieć akceptowalny lokalny profil gwintu, ale nadal wykazywać skumulowany błąd ruchu w całym długim skoku.
Z tego powodu pomiar samej średnicy lub sprawdzenie gwintu za pomocą prostego miernika typu go/no nie może w pełni ustalić dokładności skoku.
Wymaganą dokładność przewodu należy określić dla określonej długości pomiarowej lub zgodnie z odpowiednią normą.
Aplikacja określa, czy lokalny błąd wysokości tonu, skumulowany błąd odprowadzenia, lub oba wymagają kontroli.
Luz i utrata ruchu
Luz to luz osiowy pomiędzy śrubą i nakrętką, który staje się widoczny, gdy kierunek ruchu zmienia się.
Mogą mieć na to wpływ tolerancje produkcyjne, nosić , projekt nakrętki, temperatura, i warunki montażu.
Typowe metody zmniejszania luzu obejmują:
- Wybór lepiej dopasowanej kombinacji śrub i nakrętek.
- Zastosowanie konstrukcji z regulowaną lub dzieloną nakrętką.
- W stosownych przypadkach zastosowanie kontrolowanego napięcia wstępnego.
- Wymiana zużytej nakrętki lub śruby.
- Kompensacja przewidywalnego utraconego ruchu poprzez kontroler ruchu, jeśli aplikacja na to pozwala.
Wstępne obciążenie może poprawić zachowanie dwukierunkowego pozycjonowania, ale może również zwiększyć tarcie, moment napędowy, ciepło, i nosić.
Dlatego projekt powinien uwzględniać najniższy praktyczny luz zgodny z wymaganą żywotnością i obciążeniem.
Dokładność i powtarzalność pozycjonowania
Dokładność pozycjonowania opisuje, jak blisko system osiąga zamierzoną pozycję.
Powtarzalność opisuje, jak konsekwentnie powraca do tej samej pozycji w porównywalnych warunkach.
Śruba pociągowa może charakteryzować się dobrą powtarzalnością, wykazując jednocześnie systematyczne błędy pozycjonowania.
Odwrotnie, śruba o stosunkowo niskim skumulowanym błędzie skoku może nadal zapewniać słabą powtarzalność w przypadku luzu, wahania tarcia, niewspółosiowość, lub zmiany temperatury nie są kontrolowane.
Wydajność systemu zależy również od silnika, sprzęganie, namiar, sztywność montażu, rozdzielczość enkodera, strategia kontroli, i obciążenie zewnętrzne.
Więc, Sama tolerancja gwintu śruby pociągowej nie może zagwarantować dokładności pozycjonowania całej maszyny.
Efektywność, Tarcie, i samoblokujące
Śruby pociągowe działają głównie poprzez kontakt ślizgowy, więc tarcie jest ważną częścią ich zachowania.
Wydajność zależy od profilu gwintu, kąt natarcia, współczynnik tarcia, smarowanie, materiał nakrętki, i załaduj.
Niektóre konstrukcje śrub pociągowych mogą wytrzymać cofanie się w określonych warunkach, jednak nigdy nie należy zakładać samoblokowania wyłącznie dlatego, że elementem jest śruba pociągowa.
Zachowanie zależy od geometrii gwintu i tarcia i może się zmieniać wraz ze smarowaniem, nosić , wibracja, lub warunki pracy.
Do podnoszenia, holding, lub zastosowań krytycznych dla bezpieczeństwa, projekt powinien niezależnie oceniać jazdę do tyłu i, jeśli jest to wymagane, uwzględniać odpowiedni hamulec lub inny mechanizm utrzymujący ładunek.
Nosić, Smarowanie, i Żywotność
Na styku ślizgowym pomiędzy śrubą a nakrętką rozwija się zużycie. Jego szybkość zależy od nacisku kontaktowego, prędkość ślizgania, Wykończenie powierzchni, parowanie materiałów, smarowanie, zanieczyszczenie, i cykl pracy.
Smarowanie może zmniejszyć tarcie i zużycie, jeśli wybrany smar jest kompatybilny z materiałami, temperatura, środowisko, i sposób działania.
Niektóre nakrętki polimerowe są przeznaczone do pracy na sucho, ale ich limity obciążenia i temperatury nadal wymagają weryfikacji.
Przydatna ocena żywotności uwzględnia nie tylko twardość materiału, ale także zachowanie nakrętki podczas zużycia, wykończenie wału, wyrównanie, i wymagania konserwacyjne.
W zapylonym lub ściernym środowisku, skuteczna ochrona przed zanieczyszczeniami może być równie ważna jak wstępny wybór materiału.
7. Zastosowania niestandardowych śrub pociągowych
Niestandardowe śruby pociągowe są stosowane w sprzęcie wymagającym kontrolowanego ruchu liniowego, regulowane pozycjonowanie, lub mechaniczne przenoszenie siły.
Ich konstrukcja różni się znacznie w zależności od zastosowania, szczególnie pod względem obciążenia, prędkość podróży, reakcja, Odporność na korozję, i oczekiwany okres eksploatacji.
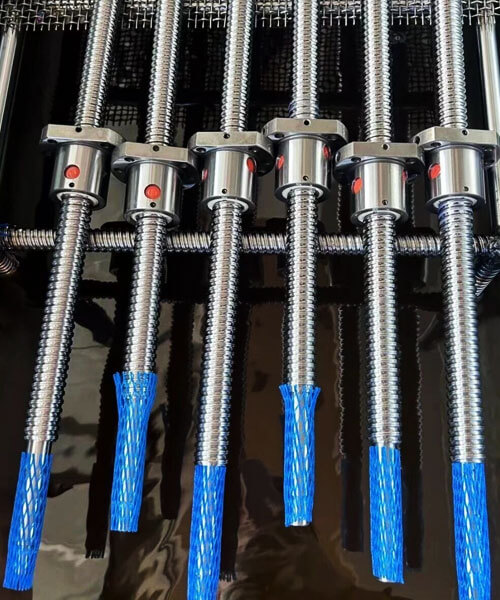
Automatyka przemysłowa i siłowniki liniowe
Zautomatyzowane maszyny wykorzystują śruby pociągowe do pozycjonowania prowadnic, regulacja armatury, obsługa siłowników kompaktowych, i kontrolowanie ruchów mechanicznych.
Niestandardowe śruby pociągowe umożliwiają producentom sprzętu określenie skoku, Ołów, interfejsy montażowe, i konfiguracja nakrętki wymagana przez konkretną maszynę.
Do systemów często cyklicznych, inżynierowie powinni priorytetowo potraktować odporność na zużycie, stabilny moment obrotowy, kontrola luzu, i odpowiednie smarowanie.
Aplikacje wymagające dużej prędkości wymagają również oceny prędkości krytycznej, sztywność wsparcia, i wytwarzanie ciepła.
Sprzęt CNC i precyzyjne systemy pozycjonowania
Śruby pociągowe można stosować w wybranych regulacjach maszyny, osie pomocnicze, mechanizmy pozycjonowania narzędzi, i kompaktowe etapy pozycjonowania.
Wymagana dokładność zależy od funkcji: ręczny mechanizm regulacji może tolerować większy luz niż zautomatyzowana oś, która wielokrotnie zmienia kierunek.
Do zastosowań związanych z pozycjonowaniem, projekt powinien określać dokładność prowadzenia, prostota, koncentryczność cechy końcowej, luz nakrętki, oraz wymaganą powtarzalność na poziomie systemu.
Gdzie duża prędkość, wysoka sztywność, i wysoka wydajność dominują wymagania, śruba kulowa może być bardziej odpowiednim rozwiązaniem.
Maszyny pakujące i montażowe
Sprzęt do pakowania i montażu często wykorzystuje śruby pociągowe do regulacji prowadnic, zmienić formaty produktów, elementy pozycji, i regulować ustawienia mechaniczne.
Zastosowania te mogą wymagać wielokrotnych regulacji, kompaktowe opakowanie, i niezawodną pracę w warunkach narażenia na kurz lub środki czyszczące.
Niestandardowa obróbka końcowa może uprościć integrację z kółkami ręcznymi, sprzężenia, namiar, i uchwyty montażowe.
Wybór materiału i sposobu obróbki powierzchni powinien odzwierciedlać rzeczywiste środowisko pracy i procedury konserwacji.
Sprzęt medyczny i laboratoryjny
Przyrządy laboratoryjne i wybrane urządzenia medyczne mogą wykorzystywać śruby pociągowe do pozycjonowania próbki, regulacja wysokości, mechanizmy dozujące, i kontrolowany ruch.
W zależności od wyposażenia, ważne wymagania mogą obejmować płynny ruch, niski poziom hałasu podczas pracy, kompaktowe wymiary, Odporność na korozję, i stałą powtarzalność.
Wybrany materiał i środek smarny muszą być zgodne z programem czyszczenia i otaczającymi elementami.
Jeżeli sprzęt podlega wymogom prawnym lub dotyczącym czystości, obowiązujący materiał, identyfikowalność, a wymagania dotyczące dokumentacji należy określić przed rozpoczęciem produkcji.
3D Drukarki i kompaktowe systemy ruchu
Niektóre drukarki 3D i kompaktowe systemy ruchu wykorzystują śruby pociągowe do przesuwania platform lub regulacji komponentów wzdłuż osi liniowej.
Priorytety projektowe obejmują zwartość, niskie tarcia, spójny ruch, i wystarczającą sztywność.
Odpowiedni skok zależy od pożądanego skoku na obrót, charakterystyka silnika, wymagana rozdzielczość pozycjonowania, i prędkość działania.
Drobniejszy przewód może zapewnić większą redukcję przemieszczenia mechanicznego na obrót silnika, ale rzeczywista osiągalna rozdzielczość pozycjonowania zależy również od sterowania silnikiem, reakcja, sztywność, i inne czynniki systemowe.
Wytrzymałe urządzenia regulacyjne i przemysłowe
W zaciskach stosowane są również śruby pociągowe, prasy, mechanizmy podnoszące, i wytrzymałe systemy regulacji.
Zastosowania te wymagają dokładnej oceny obciążenia osiowego, średnica rdzenia, docisk gwintu, warunki wsparcia, i możliwa jazda tyłem.
Gdzie śruba pociągowa podtrzymuje zawieszony lub niebezpieczny ładunek, projekt musi uwzględniać odpowiednie przepisy dotyczące utrzymywania ładunku i środki bezpieczeństwa.
Samego oporu tarcia śruby nie należy traktować jako gwarantowanego zabezpieczenia.
8. Najczęstsze pułapki i sposoby ich uniknięcia
Wiele problemów ze śrubą pociągową ma swoje źródło w niekompletnych specyfikacjach lub niedopasowaniu elementu do warunków jego pracy.
Rozwiązanie tych problemów na etapie projektowania jest na ogół bardziej ekonomiczne niż korygowanie ich po instalacji.
Wybór śruby wyłącznie na podstawie średnicy
Większa średnica może zwiększyć sztywność i wytrzymałość rdzenia, ale nie gwarantuje to automatycznie wymaganej nośności, dokładność, lub żywotność.
Formularz wątku, mniejsza średnica, stan materialny, długość nieobsługiwana, kontakt nakrętki, i warunki pracy również mają znaczenie.
Jak tego uniknąć: Zdefiniuj obciążenie, udar, prędkość, układ wsparcia, cykl pracy, i wymaganą trwałość przed ostatecznym dobraniem średnicy.
Sprawdź naprężenie rozciągające lub ściskające, wyboczenie, i warunki kontaktu gwintu, jeśli mają zastosowanie.
Mylenie tonu z ołowiem
Używanie skoku tak, jakby był to skok liniowy na obrót, może spowodować nieprawidłowe obliczenie prędkości lub niezgodność projektu.
Jest to szczególnie ważne w przypadku wątków wielopoczątkowych, gdzie ołów jest większy niż skok.
Jak tego uniknąć: Stanowisko stanowe, Ołów, i liczbę uruchomień oddzielnie na rysunku lub w specyfikacji technicznej. Sprawdź, czy nakrętka i śruba mają ten sam system gwintów i geometrię.
Określanie wąskich tolerancji bez przyczyny funkcjonalnej
Zbyt restrykcyjne tolerancje mogą wydłużyć czas obróbki, koszty inspekcji, i ryzyko odrzucenia bez poprawy wydajności gotowej maszyny.
Jak tego uniknąć: Zidentyfikuj krytyczne wymiary funkcjonalne i zastosuj węższe tolerancje tylko tam, gdzie jest to konieczne.
Zdefiniuj dokładność odprowadzenia, pasować, prostota, Runout, i tolerancje elementów końcowych zgodnie z wymaganiami montażowymi.
Ignorowanie reakcji zwrotnych i zachowań odwrotnych
Mechanizm może poruszać się dokładnie w jednym kierunku, ale wykazywać utratę ruchu, gdy kierunek jest odwrotny.
Może to być spowodowane luzem nakrętki, nosić , elastyczność montażu, lub inne źródła luzów mechanicznych.
Jak tego uniknąć: Określ dopuszczalny luz i warunki pracy, w jakich należy go osiągnąć.
Tam, gdzie jest to uzasadnione, należy rozważyć nakrętkę regulowaną lub wstępnie naprężoną, uwzględniając jednocześnie związane z tym tarcie, moment obrotowy, i nosić.
Wybór niekompatybilnych materiałów śrub i nakrętek
Kombinacja materiałów, która dobrze sprawdza się przy małych obciążeniach, może ulec nadmiernemu zużyciu, irytujący, skradać się, lub problemy termiczne w różnych warunkach pracy.
Jak tego uniknąć: Ocenić śrubę i nakrętkę razem. Weź pod uwagę nacisk kontaktowy, prędkość ślizgania, smarowanie, temperatura, zanieczyszczenie, Ekspozycja chemiczna, i oczekiwaną żywotność.
Z widokiem na wsparcie i wyrównanie wału
Nawet dobrze obrobiona śruba może wytwarzać wibracje, nierówne zużycie, lub nierówny moment obrotowy w przypadku montażu ze złym ustawieniem lub nieodpowiednim podparciem.
Jak tego uniknąć: Zaprojektuj układ łożysk wcześnie, kontrolować związek pomiędzy osią gwintu a funkcjonalnymi elementami końcowymi, i sprawdź prostoliniowość i bicie, jeśli jest to wymagane.
Zamiast polegać wyłącznie na pomiarach poszczególnych części, należy sprawdzić zmontowany system.
Niezaplanowanie smarowania i zanieczyszczenia
Nieodpowiednie smarowanie lub wnikanie cząstek ściernych może przyspieszyć zużycie i zwiększyć tarcie.
Odwrotnie, nieodpowiedni smar może uszkodzić nakrętki polimerowe, zanieczyścić proces, lub powodować niezgodność ze środowiskiem operacyjnym.
Jak tego uniknąć: Zdefiniuj wymagania dotyczące smarowania i ochrony przed produkcją.
Weź pod uwagę okładki, miechy, pieczęcie, interwały konserwacyjne, oraz, w stosownych przypadkach, smary kompatybilne z materiałami.
9. Wniosek
Niestandardowe śruby pociągowe to precyzyjnie zaprojektowane rozwiązanie do zastosowań, w których standardowe śruby nie są w stanie sprostać wymaganiom dotyczącym obciążenia, prędkość, precyzja, lub środowisko.
Poprzez zrozumienie geometrii gwintu, Wybór materiału, Procesy produkcyjne, i kontrola jakości, inżynierowie i kupujący mogą określić śruby pociągowe, które zapewniają niezawodność, wydajność o długiej żywotności.
Kluczem jest wczesna współpraca z ekspertem od obróbki. Dostawca, który rozumie zarówno założenia projektowe, jak i realia produkcyjne, może polecić odpowiedni kształt gwintu, tworzywo, i precyzyjną klasę – i unikaj kosztownych pułapek wynikających z domysłów.
FAQ
Jaka jest różnica między tonem a ołowiem?
Skok to odległość osiowa pomiędzy sąsiednimi odpowiednimi punktami gwintu, podczas gdy ołów to odległość osiowa przebyta podczas jednego pełnego obrotu.
Do śruby jednostartowej, ołów i wysokość są równe. Do śruby wielorozruchowej, prowadzenie równa się skokowi pomnożonemu przez liczbę startów.
Który typ gwintu jest najlepszy dla niestandardowej śruby pociągowej?
Nie ma uniwersalnego, najlepszego typu gwintu. Acme i metryczne gwinty trapezowe są powszechnym wyborem do przemysłowego przenoszenia mocy, ponieważ równoważą wytrzymałość i łatwość produkcji.
Gwinty kwadratowe mogą pasować do specjalistycznych zastosowań wymagających korzystnej wydajności transmisji, podczas gdy gwinty podporowe są przeznaczone do znacznego obciążenia osiowego, głównie w jednym kierunku.
Wybór powinien uwzględniać obciążenie, prędkość, pasować, projekt nakrętki, możliwości produkcyjne, i koszt.
Jak można zmniejszyć luz w śrubie pociągowej?
Luz można zmniejszyć poprzez odpowiednie tolerancje śrub i nakrętek, regulowane nakrętki, konstrukcje z nakrętką dzieloną, lub kontrolowane napięcie wstępne.
Wybór zależy od wymaganej wydajności pozycjonowania i akceptowalnego tarcia.
Nadmierne napięcie wstępne może zwiększyć moment napędowy, ciepło, i nosić, dlatego projekt powinien równoważyć utratę ruchu z żywotnością.
Jak można poprawić żywotność śruby pociągowej?
Żywotność można wydłużyć, wybierając kompatybilną parę materiałów śruba i nakrętka, kontrolowanie nacisku kontaktowego, zapewnienie prawidłowego wyrównania, stosując odpowiednie smarowanie, i zabezpieczenie gwintu przed zanieczyszczeniem.
Działanie w ramach projektowych ograniczeń obciążenia i prędkości oraz okresowe sprawdzanie zużycia może również pomóc w zapobieganiu przedwczesnym awariom.
Do wymagających zastosowań, oczekiwania dotyczące okresu użytkowania należy ustalić poprzez analizę inżynieryjną i, w razie potrzeby, reprezentatywne testy.
Czy mogę używać śruby pociągowej w pozycji pionowej bez hamulca??
Śruba pociągowa o pojedynczym rozruchu i niskim kącie przyłożenia jest często samoblokująca i może wytrzymać obciążenie pionowe bez hamulca. Śruby wielorozruchowe z reguły nie są samoblokujące i mogą wymagać hamulca.