

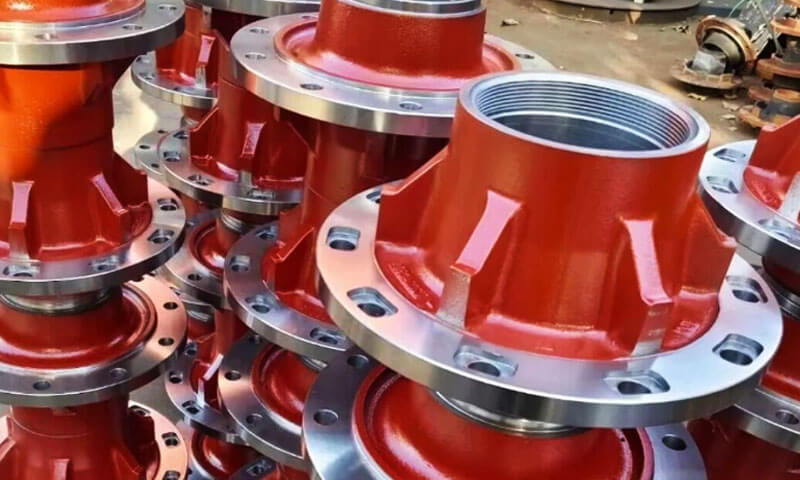
Piasty kół stanowią krytyczny interfejs pomiędzy ciężkim samochodem ciężarowym lub naczepą a jego kołami.
Przewożą cały ładunek pojazdu, przekazują moment napędowy i moment hamowania, i wytrzymuje nieustające wibracje, zaszokować, i zmęczenie.
Awaria piasty przy prędkości autostradowej jest katastrofalna – nie tylko awaria, ale zagrożenie bezpieczeństwa. Przez dziesięciolecia, na rynku dominowały ciężkie odlewy piaskowe.
Jednak wraz ze wzrostem ładowności i operatorami flot wymagają dłuższej żywotności przy mniejszych wymaganiach konserwacyjnych, technologia produkcji ewoluowała w kierunku precyzyjnych procesów odlewania, które zapewniają wyższy stosunek wytrzymałości do masy i doskonałą odporność na zmęczenie.
W tym artykule omówiono inżynierię, przybory, procesy, i kontrolę jakości niestandardowych odlewów piast kół do zastosowań w trudnych warunkach.
1. Co to jest odlew piasty koła?
Odlew piasty koła to metalowy element o kształcie zbliżonym do netto, wytwarzany przez wlanie stopionego metalu do przygotowanej formy i umożliwienie mu zestalenia się do wymaganej geometrii.
Następnie odlew jest czyszczony, sprawdzony, i obrabiane w celu uzyskania wymiarów i właściwości powierzchni potrzebnych do montażu.
W przeciwieństwie do gotowej piasty koła, komponent odlany niekoniecznie jest gotowy do montażu.
Noszące siedzenia, powierzchnie montażowe, otwory na śruby, powierzchnie stykowe z uszczelnieniem, i inne krytyczne cechy zazwyczaj wymagają obróbki w celu spełnienia wymagań rysunku technicznego.
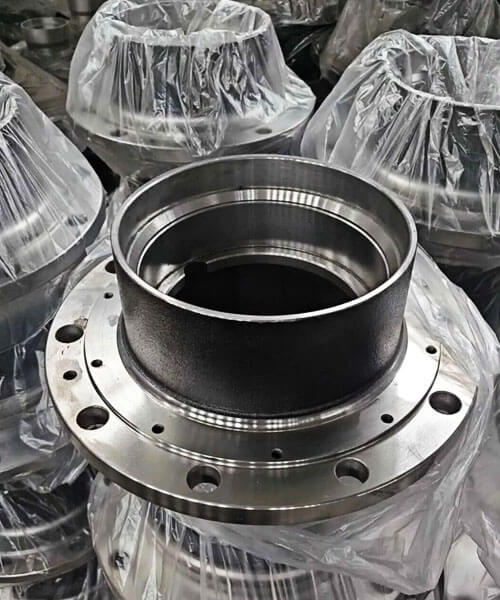
Rola piasty koła w pojeździe ciężarowym
Piasta koła stanowi część zespołu końcówki koła, ale jego dokładna funkcja zależy od architektury pojazdu.
Piasta napędzana może współpracować z osią napędową, podczas gdy piasta nienapędzana może obracać się na wrzecionie.
Niektóre konstrukcje integrują elementy mocowania koła z elementami hamulca; inni używają oddzielnych bębnów lub tarcz hamulcowych.
Piasta musi przenosić obciążenia wywierane przez koło i pojazd, zachowując jednocześnie współosiowość wymaganą przez układ łożysk.
Podczas serwisu, może doświadczyć kombinacji:
- Obciążenia promieniowe generowane przez masę pojazdu i kontakt z drogą.
- Obciążenia boczne podczas pokonywania zakrętów i zmiany pasa ruchu.
- Siły wzdłużne związane z przyspieszaniem i hamowaniem.
- Powtarzające się obciążenia cykliczne, które mogą inicjować i propagować pęknięcia zmęczeniowe.
- Obciążenia wibracyjne i udarowe spowodowane nierównościami drogi.
- Narażenie środowiska na działanie wody, zanieczyszczenia drogowe, sole odladzające, i zmiany temperatury.
Warunki te sprawiają, że konstrukcja piasty koła jest problemem konstrukcyjnym i produkcyjnym, a nie tylko kwestią odtworzenia kształtu zewnętrznego.
2. Ewolucja produkcji: Od tradycyjnego odlewania piaskowego po bardziej kontrolowane technologie
Ewolucja odlewów piast kół nie polega po prostu na przejściu od starego procesu do nowego, uniwersalnego, lepszego.
Jest to zwrot w kierunku wyboru najodpowiedniejszej ścieżki produkcyjnej i kontrolowania materiału, geometria, i zestalenie dokładniej.
Tradycyjne odlewanie piaskowe pozostaje przydatne w przypadku ciężkich, złożony, i komponenty o stosunkowo niewielkiej objętości.
Bardziej zaawansowane metody formowania mogą poprawić spójność wymiarową lub jakość powierzchni, natomiast nowoczesna obróbka żeliwa sferoidalnego może poprawić powtarzalność właściwości mechanicznych.
Korzyści zależą od tego, jak dobrze technologia pasuje do komponentu.
Tradycyjne odlewanie piaskowe: Elastyczność w przypadku ciężkich komponentów
Odlewanie piaskowe wykorzystuje formę uformowaną z przygotowanego piasku i układu spoiwa. Forma może pomieścić złożone kształty, duże komponenty, oraz szeroką gamę stopów żelaza.
Do piast kół o dużej wytrzymałości, jego zalety obejmują:
- Elastyczność w zakresie rozmiaru i geometrii komponentów.
- Przydatność do skomplikowanych kołnierzy, Szefowie, i kontury wewnętrzne.
- Stosunkowo elastyczne oprzyrządowanie do produkcji niestandardowej lub produkcji na mniejszą skalę.
- Kompatybilność z żeliwem szarym, żelazo plastyczne, i różne staliwa, podlega projektowaniu procesu.
Jego ograniczenia mogą obejmować większą chropowatość powierzchni, szersza zmienność wymiarowa odlewu, oraz zwiększone wymagania dotyczące obróbki w porównaniu z bardziej precyzyjnymi procesami formowania.
Najważniejszym wyzwaniem jest kontrolowanie krzepnięcia. Grube sekcje, nagłe zmiany grubości ścianek, i źle zaprojektowane systemy podawania mogą prowadzić do wad skurczowych lub wewnętrznych nieciągłości.
Lepszy projekt formy, inżynieria bramek i pionów, kontrola temperatury, a symulacja procesu może poprawić konsystencję bez konieczności rezygnacji z odlewania w piasku.
Formowanie skorupy: Ulepszona kontrola powierzchni i wymiarów
Do formowania skorupowego wykorzystuje się piasek pokryty żywicą, nałożony na podgrzany wzór, aby utworzyć stosunkowo cienką warstwę, sztywna skorupa formy.
W porównaniu z konwencjonalnym formowaniem piaskowym, może zapewnić lepsze wykończenie powierzchni i kontrolę wymiarową dla odpowiednich rozmiarów komponentów i wielkości produkcji.
Koszty oprzyrządowania i eksploatacji, Jednakże, może być wyższa.
Do odlewów piast kół, potencjalne korzyści obejmują:
- Bardziej spójna geometria odlewu.
- Zmniejszone nierówności powierzchni w odpowiednich obszarach.
- Poprawiona powtarzalność pomiędzy partiami produkcyjnymi.
- Potencjalnie niższe naddatki na obróbkę wykańczającą i obróbkę.
Formowanie skorupowe nie eliminuje automatycznie wad odlewu. Skurcz, porowatość związana z gazem, wtrącenia, i zmiany mikrostrukturalne pozostają możliwe, jeśli jakość stopu, Przygotowanie pleśni, zsyp, lub krzepnięcie nie są kontrolowane.
Jest to najbardziej odpowiednie przy wielkości piasty, geometria, wymagana jakość, i wielkość produkcji uzasadniają ten proces.
Odlewanie grawitacyjne i inne metody odlewania precyzyjnego
Casting grawitacyjny, znany również jako odlewanie w formie trwałej, wykorzystuje grawitację do wypełnienia formy wielokrotnego użytku, zazwyczaj wykonane z metalu.
Może zapewnić dobrą powtarzalność i jakość powierzchni dla odpowiednich stopów i geometrii komponentów.
Jednakże, odlewania grawitacyjnego nie należy traktować jako bezpośredniego zamiennika konwencjonalnego odlewu piasty z żeliwa lub stali.
Trwałe formy metalowe są stosowane głównie do stopów metali nieżelaznych, szczególnie aluminium, ponieważ temperatury topnienia i zalewania żelaza i stali stwarzają różne wyzwania związane z narzędziami i temperaturą.
Do piast kół o dużej wytrzymałości, precyzyjny projekt z aluminium odlewanego grawitacyjnie można rozważyć tylko wtedy, gdy kompletne wymagania techniczne dotyczące końcówki koła potwierdzają tę metodę materiałową i produkcyjną.
Piasty żeliwnej i piasty odlewanej z aluminium nie można traktować jako równoważnych po prostu dlatego, że obydwa można wyprodukować przy użyciu technologii odlewania.
Podobnie, Odlewanie matrycy wysokiego ciśnienia, Casting inwestycyjny, i inne trasy precyzyjne mają swój własny materiał, rozmiar, koszt, i ograniczenia strukturalne.
Ich przydatność należy ocenić w odniesieniu do rzeczywistej konstrukcji piasty.
Zaawansowana obróbka żelaza sferoidalnego: Sterowanie mikrostrukturą
Do odlewów piast kół z żeliwa sferoidalnego, jednym z najbardziej znaczących osiągnięć jest ulepszona kontrola morfologii roztopionego żelaza i grafitu.
Żeliwo sferoidalne wytwarza się poprzez obróbkę stopionego żelaza w taki sposób, że grafit zestala się głównie w postaci sferoidalnej lub sferoidalnej, a nie w postaci płatków występujących w żeliwie szarym.
Ta morfologia ogólnie zapewnia korzystniejszą kombinację wytrzymałości i plastyczności.
Ważne elementy sterujące obejmują:
- Skład chemiczny: Ustalenie odpowiedniego węgla, krzem, i poziomy pierwiastków stopowych dla określonego gatunku.
- Leczenie guzkowe: Stosowanie odpowiedniego leczenia, zwykle zawierające magnez, w celu promowania grafitu sferoidalnego.
- Szczepienie ochronne: Kontrolowanie zarodkowania grafitu i zmniejszanie ryzyka powstawania niepożądanych mikrostruktur.
- Czas i temperatura leczenia: Zarządzanie procesem w celu utrzymania stałej jakości metalu podczas odlewania.
- Weryfikacja mikrostrukturalna: Sprawdzanie kształtu grafitu, struktura matrycy, i inne określone cechy.
Kontrole te mają znaczenie, ponieważ sam nominalny gatunek materiału nie gwarantuje jednolitych właściwości w całym złożonym odlewie.
Grubość przekroju, Szybkość chłodzenia, a lokalne warunki krzepnięcia mogą wpływać na ostateczną mikrostrukturę.
ASTM A536 określa wymagania dotyczące odlewów z żeliwa sferoidalnego i wyraźnie uznaje, że właściwości mogą się różnić w zależności od lokalizacji odlewu oraz pomiędzy odlewem a próbką do badań.
3. Wybór materiału na odlewy piast kół o dużej wytrzymałości
Do wielu konstrukcji piast odlewanych, 65-45-12 I 80-55-06 żelazo plastyczne są użytecznym punktem wyjścia do oceny materiału.
Jeśli projekt wymaga innych właściwości mechanicznych, można rozważyć zastosowanie żeliwa sferoidalnego lub ADI o wyższej wytrzymałości, ale żadnego z nich nie należy wybierać wyłącznie ze względu na wyższe wartości wytrzymałości.
Materiał końcowy musi być dostosowany do geometrii piasty, proces produkcyjny, i warunki świadczenia usług.
Porównanie materiałów
| Tworzywo | Wytrzymałość na rozciąganie (MPA) | Granica plastyczności (MPA) | Typowa twardość (HBW) | Koszt względny |
| Dukes żelazo 65-45-12 | ≥448 | ≥310 | 156–217 | Niski - umiarkowany |
| Dukes żelazo 80-55-06 | ≥552 | ≥379 | 187–255 | Umiarkowany |
| Dukes żelazo 100-70-03 | ≥689 | ≥483 | 241–302 | Umiarkowane - wysokie |
| Utwardzony Dukes żelazo (Adi), Oceny 1–3 | ≥900–1200 | ≥650–850 | 269–444 | Wysoki |
| Rzucać stal, NP., ASTM A216 WCB | ≥485 | ≥250 | Stopień- i zależne od stanu | Umiarkowane - wysokie |
| Aluminium stop A356-T6 | Zależne od procesu; zwykle około 230–310 | Zależne od procesu; zwykle około 150–230 | Zwykle około 70–90 | Generalnie wyższy koszt materiału/procesu |
4. Wybór procesu produkcyjnego odlewu piasty koła
Wybór odpowiedniego procesu odlewania piasty koła do dużych obciążeń zależy od rozmiaru elementu, tworzywo, Wolumen produkcyjny, Wymagania wymiarowe, i potrzeby obróbki.
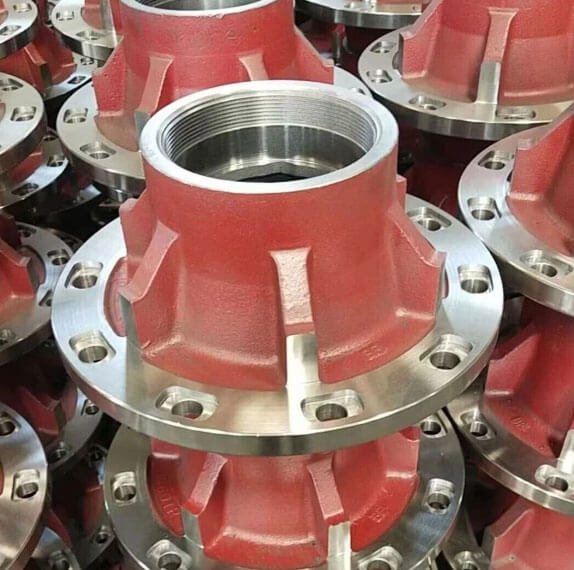
Do większości piast kół z żeliwa i staliwa, odlewanie w piasku pozostaje praktycznym rozwiązaniem, ponieważ uwzględnia złożone geometrie, stosunkowo duże elementy, oraz szeroką gamę stopów żelaza.
Porównanie typowych procesów odlewniczych
| Proces odlewania | Typowa tolerancja wymiarowa* | Masa części / Rozmiar | Przydatność produkcyjna | Powierzchnia odlewana | Najlepsze aplikacje |
| Zielony Piasek Odlew | Około ±0,8–1,5 mm dla wybranych wymiarów | 5–500 kg; zależne od projektu | Produkcja wielkoseryjna przy użyciu odpowiedniego oprzyrządowania | Sprawiedliwy | Standardowe piasty do samochodów ciężarowych i naczep; ekonomiczne odlewy żelazne |
| Powłoka Pleśń Odlew | Około ±0,5–1,0 mm dla odpowiednich cech i rozmiarów komponentów | Zwykle odlewy małe i średnie; różni się w zależności od projektu | Średnie do dużych wolumeny, gdzie uzasadniona jest inwestycja w oprzyrządowanie | Dobre lub bardzo dobre | Piasty wymagające lepszego wykończenia powierzchni i spójności wymiarowej |
Precyzyjne odlewanie grawitacyjne |
Około ±0,5–1,0 mm dla wybranych wymiarów i odpowiednich konstrukcji | Generalnie małe i średnie komponenty; wysokostopowe- i zależne od geometrii | Produkcja średnioseryjna, w której opłacalne jest użycie narzędzi wielokrotnego użytku | Dobre lub bardzo dobre | Wybrane konstrukcje piast ze stopu aluminium i lekkie zastosowania |
| Inwestycja Odlew | Około ±0,1–0,3 mm dla odpowiednich wymiarów i geometrii | Generalnie małe i średnie komponenty | Objętość niska do średniej, w zależności od złożoności | Doskonały | Mały, złożone, precyzyjne komponenty, w których cenne są ściślejsze szczegóły odlewu |
5. Najczęstsze tryby awarii piasty koła
Zrozumienie, w jaki sposób koncentratory zawodzą, jest kluczem do prawidłowego ich projektowania i pozyskiwania.
| Tryb awarii | Wygląd | Pierwotna przyczyna | Zapobieganie |
| Zużycie otworu łożyska / owalność | Otwór nieokrągły; łożysko kręci się w piaście | Miękka ścianka odlewnicza, zła obróbka cieplna, wibracja | Właściwa klasa materiału; kontrolowane obróbka cieplna; odpowiednią grubość ścianki |
| Pęknięcie otworu na kołek | Pęknięcia promieniujące od otworów na kołki | Koncentracja stresu; nadmierny moment obrotowy; słaby promień zaokrąglenia | Obszerny wzór filetowy; kontrolowana specyfikacja momentu obrotowego |
| Porowatość skurczowa w środku piasty | Widoczne lub wewnętrzne puste przestrzenie w pobliżu otworu łożyska | Nieodpowiednie zasilanie pionu; przejście od grubego do cienkiego | Zoptymalizowana konstrukcja pionu; Kierunkowe zestalenie |
Bicie czoła koła |
Wibracja, pulsacja hamulca, nierówne zużycie opon | Zniekształcenie odlewania; słaba kontrola punktu odniesienia obróbki | Ulga w stresie po castingu; kontrolowane urządzenie do obróbki |
| Pęknięcie termiczne w pobliżu kołnierza hamulca | Drobne pęknięcia w pobliżu powierzchni mocowania hamulca | Kontrola ciepła na podstawie ciepła hamowania; słaba ciągliwość | Żeliwo sferoidalne o odpowiedniej wytrzymałości; analiza cykli termicznych |
| Wżery korozyjne | Rdza powierzchniowa, wżery na nieobrobionych powierzchniach | Sól drogowa, bez powłoki, niewłaściwa powierzchnia odlewu | Podkład bogaty w cynk + powłoka pudrowa; materiał odporny na korozję |
. #1 Ukryty zabójca: Porowatość skurczowa w otworze łożyska
Widziałem setki nieudanych koncentratorów wracających z pola. Najczęstszą wadą wewnętrzną jest porowatość skurczowa tuż przy gnieździe łożyska – niewidoczna na powierzchni, ale wystarczające, aby spowodować ścieranie łożyska, przegrzanie, i ewentualne zajęcie.
Jest to prawie zawsze problem związany z konstrukcją pionu: gruba sekcja nośna twardnieje jako ostatnia bez odpowiedniego podawania.
Dobre odlewnie wykonują badanie rentgenowskie lub ultradźwiękowe strefy łożyskowej każdej piasty. Tanie odlewnie tego nie robią – i dowiadujesz się o tym sześć miesięcy później na poboczu autostrady.
6. Precyzyjna obróbka CNC gotowych piast kół
Odlew ustala podstawowy kształt piasty koła, ale precyzyjna obróbka tworzy interfejsy, które określają, w jaki sposób komponent pasuje i działa w zespole końcówki koła.
Noszące siedzenia, powierzchnie montażowe, otwory na śruby, powierzchnie stykowe z uszczelnieniem, oraz inne określone cechy mogą wymagać ścisłej kontroli wymiarów i geometrii.
Wymagania te muszą być określone na podstawie rysunku technicznego i powiązanego projektu montażu.
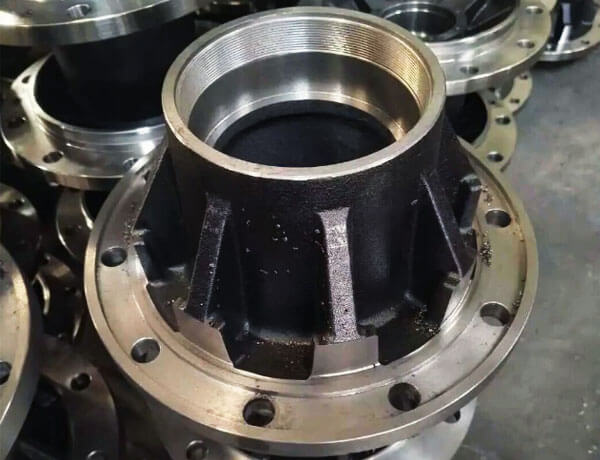
Obróbka krytycznych interfejsów
Kilka cech zasługuje na szczególną uwagę podczas obróbki.
Otwory łożyskowe i gniazda: Cechy te muszą spełniać określoną średnicę, okrągłość, cylindryczność, Wykończenie powierzchni, i wymagania dotyczące dopasowania.
Nieprawidłowe wymiary mogą mieć wpływ na montaż łożyska, luz roboczy lub napięcie wstępne, w zależności od układu łożysk, i rozkład obciążenia.
Powierzchnie montażowe kół: Powierzchnia montażowa tworzy interfejs pomiędzy piastą a kołem.
Płaskość, prostopadłość, i wymagania dotyczące bicia powinny być określone odpowiednio do projektu, ponieważ odchylenia mogą mieć wpływ na dokładność montażu i zachowanie obrotowe.
Otwory na śruby i kręgi na śruby: Średnica otworu, pozycja, rozstaw, a określona geometria siedziska musi pasować do systemu mocowania koła.
Błędy położenia mogą skomplikować montaż lub spowodować nierówne warunki styku.
Powierzchnie uszczelniające: Gdzie w piaście mieści się uszczelka, Wykończenie powierzchni, geometria, i dokładność wymiarowa muszą być zgodne z określoną konstrukcją uszczelnienia i warunkami pracy.
Kontroluj odniesienia do punktów odniesienia i naddatki na obróbkę
Spójna strategia obróbki rozpoczyna się od wybrania odpowiednich punktów odniesienia i ustalenia, w jaki sposób element będzie umiejscowiony i zamocowany.
Jeśli początkowa konfiguracja odnosi się do nieodpowiedniej powierzchni, obróbka skrawaniem może odtworzyć błędy wymiarowe pomiędzy otworem, kołnierz, i inne krytyczne funkcje.
Ważny jest również wystarczający i stały naddatek na obróbkę: niewystarczający zapas może pozostawić części odlewu nieobrobione, podczas gdy nadmierny zapas zwiększa czas cyklu i zużycie narzędzia.
Do złożonych węzłów, planowanie procesu powinno ustalić kolejność obróbki, metoda trzymania pracy, i punkty kontrolne przed rozpoczęciem produkcji.
Koncentryczność, Wybicie, i wykończenie powierzchni
Zależność geometryczna pomiędzy powierzchnią styku łożyska, oś obrotu, i powierzchnia mocowania koła mogą mieć wpływ na działanie gotowej piasty.
W zależności od rysunku, kontrola może obejmować:
- Średnica otworu i dokładność geometryczna.
- Bicie promieniowe i osiowe.
- Prostopadłość powierzchni montażowych do określonej osi odniesienia.
- Położenie otworu na śrubę i geometria montażowa.
- Wykończenie powierzchni styków łożyska i uszczelnienia.
Pomiary te należy wykonywać przy użyciu odpowiednich przyrządów, instrumenty precyzyjne, lub współrzędnościowy sprzęt pomiarowy, jeśli jest to wymagane.
Ważne jest, aby nie stosować jednej uniwersalnej tolerancji do wszystkich piast kół. Prawidłowe wartości zależą od układu łożysk, konstrukcja końcówki koła, wymiary komponentów, i obowiązujące wymagania inżynieryjne.
Jak obróbka wpływa na całkowity koszt produkcji
Na koszt obróbki wpływa spójność wymiarowa odlewu, obrabialność materiału, naddatek obróbczy, złożoność uchwytu roboczego, Życie narzędzi, i wymaganą częstotliwość kontroli.
Dobrze zaprojektowany odlew może ograniczyć niepotrzebne usuwanie materiału i uprościć konfiguracje obróbki.
Jednakże, minimalizacja naddatku do obróbki kosztem niezawodnego oczyszczenia powierzchni może zwiększyć odsetek odrzutów.
Celem jest ustalenie stabilnego związku między dokładnością odlewu a możliwościami obróbki, tak aby można było konsekwentnie wytwarzać najważniejsze cechy.
7. Kontrola jakości i testowanie komponentów piast o krytycznym znaczeniu dla bezpieczeństwa
Węzły o krytycznym znaczeniu dla bezpieczeństwa wymagają rygorystycznego programu jakości. Typowe testy obejmują:
| Test | Zamiar | Standard / Metoda |
| Analiza chemiczna | Sprawdź skład materiału | Spektrometria |
| Testy mechaniczne | Rozciągający, dawać, wydłużenie, twardość | ASTM E8, E10 |
| Ocena mikrostruktury | Guzkowatość, matryca, rozmiar grafitowy | ASTM A247 |
| Kontrola wymiarowa | Noszące nuty, kołnierz, otwory na kołki | Cmm, Wskaźniki |
| Badanie radiograficzne | Porowatość wewnętrzna, skurcz | ASTM E94 / E505 |
| Testy ultradźwiękowe | Wady wewnętrzne w odcinkach krytycznych | ASTM A609 |
| Badanie cząstek magnetycznych | Pęknięcia powierzchniowe | ASTM E709 |
| Dynamiczna próba zmęczenia | Symulowane obciążenie drogowe | Specyfikacja SAE J1095 lub OEM |
| Test obciążenia próbnego | Integralność strukturalna | Specyfikacja producenta osi |
| Kontrola bicia | Bicie kołnierza i otworu łożyska | Wskaźnik zegarowy / Cmm |
| Ciśnienie / próba szczelności | Integralność uszczelnienia olejowego (w stosownych przypadkach) | - - |
8. Zastosowania niestandardowych odlewów piast kół
Niestandardowe odlewy piast kół są stosowane w różnych pojazdach użytkowych i transporcie przemysłowym.
Każda aplikacja przedstawia inne warunki obciążenia, ograniczenia wymiarowe, i wymagania środowiskowe.
Ciężkie ciężarówki autostradowe
Piasty pojazdów ciężarowych muszą być dostosowane do określonego układu łożysk, mocowanie koła, i konfiguracji osi, wytrzymując powtarzające się obciążenia drogowe, siły na zakrętach, oraz warunki obsługi związane z hamowaniem.
Właściwości materiału, geometria montażowa, Wydajność zmęczenia, i dokładność obróbki są kluczowymi kwestiami.
Naczepy i transport towarowy
Piasty przyczep działają pod wielokrotnym obciążeniem podczas transportu długodystansowego.
Ich specyfikacje zależą od konstrukcji osi, konfiguracja kół, układ łożysk, Wymagania dotyczące obciążenia, i oczekiwane środowisko operacyjne.
Narażenie na korozję i użyteczność mogą również wpływać na wymagania projektowe i wykończeniowe.
Pojazdy budowlane i terenowe
Niektóre pojazdy budowlane i specjalistyczne podlegają większym obciążeniom udarowym, nierówny teren, pył, i zanieczyszczenie.
Ich piasty wymagają oceny obciążeń specyficznej dla danego zastosowania, wytrzymałość materiału, geometria konstrukcyjna, uszczelnianie interfejsów, i warunki konserwacji.
Produkcja OEM i wymiana na rynku wtórnym
Projekty OEM mogą wymagać kontrolowanych poprawek, powtarzalna produkcja, udokumentowane wymagania materiałowe, i planowaną walidację.
Komponenty zamienne stwarzają dodatkowe wyzwania, gdy oryginalne rysunki lub specyfikacje materiałów są niekompletne, co sprawia, że weryfikacja wymiarowa i zgodność aplikacji są szczególnie ważne.
9. Niestandardowe rozwiązania w zakresie odlewów piast kół firmy LangHe Industry
LangHe Industry dostarcza niestandardowe rozwiązania w zakresie odlewów piast kół do ciężkich samochodów ciężarowych i naczep, wspieranie projektów wymagających materiałów dostosowanych do konkretnego zastosowania, projekty odlewów, Precyzyjna obróbka, i kontrola jakości.
Nasze możliwości produkcyjne obejmują kluczowe etapy produkcji, w tym:
- Procesy odlewania: Odlewanie w zielonym piasku i odlewanie w formach skorupowych dla odpowiednich konstrukcji piast kół żelaznych.
W przypadku kompatybilnych zastosowań metali nieżelaznych można rozważyć precyzyjne odlewanie grawitacyjne, w zależności od wymagań komponentów. - Wybór materiału: Gatunki żeliwa sferoidalnego, takie jak ASTM A536 65-45-12, 80-55-06, I 100-70-03, jak również hartowane żeliwo sferoidalne (Adi) i inne określone stopnie, w zależności od wykonalności projektu i produkcji.
- Symulacja castingu: Analiza wypełniania formy i krzepnięcia w celu optymalizacji konstrukcji wlewu i pionu oraz zmniejszenia ryzyka wad odlewu.
- CNC Mękawka: Obrócenie, nudny, wiercenie, stukający, oraz inne określone operacje obróbcze. Jeśli wymaga tego konstrukcja komponentu i warunki pracy, można zastosować równoważenie.
- Kontrola jakości: Kontrola wymiarowa, weryfikacja merytoryczna, oraz obowiązujące badania nieniszczące (Ndt) zgodnie z uzgodnionymi specyfikacjami.
Dla każdego projektu należy potwierdzić zarządzanie jakością i wymagania specyficzne dla branży motoryzacyjnej. - Identyfikowalność: Dokumentacja materiałowa, identyfikacja partii produkcyjnej, oraz raporty z inspekcji zgodnie z opisem.
Współpracujemy z producentami OEM i innymi klientami przemysłowymi w celu opracowania odlewów piast kół dostosowanych do ich określonych wymagań dotyczących obciążenia, cykle pracy, ograniczenia wymiarowe, i cele wagowe.
Nasze wsparcie inżynieryjne obejmuje projektowanie pod kątem możliwości produkcji (DFM) recenzja, wskazówki dotyczące wyboru materiału, i ocenę prototypu, jeśli jest to wymagane.
Skontaktuj się z LangHe Industry aby omówić Twój niestandardowy projekt odlewu piasty koła.
Dostarczenie rysunku technicznego lub próbki, wymagania materiałowe, oczekiwana wielkość produkcji, a kryteria inspekcji pomogą nam ocenić odpowiednią trasę produkcyjną.
10. Wniosek
Niestandardowe odlewy piast kół należą do elementów mających największe znaczenie dla bezpieczeństwa w samochodach ciężarowych i naczepach o dużej ładowności.
Z zewnątrz wyglądają jak proste okrągłe odlewy, ale każda cecha — otwór łożyska, twarz koła, otwory na kołki, powierzchnia montażowa hamulca — musi być precyzyjnie zaprojektowana i odlana zgodnie z rygorystycznymi normami.
Różnica między trwałym koncentratorem 700,000 km i taki, który kończy się niepowodzeniem 200,000 km sprowadza się do trzech rzeczy: właściwy materiał, właściwa obróbka cieplna, i właściwa kontrola procesu odlewania.
Żeliwo sferoidalne o odpowiedniej normalizacji zapewnia wytrzymałość, tłumienie, i odporność na zużycie, których wymagają intensywne prace.
Technologia krzepnięcia kierunkowego eliminuje porowatość skurczową w otworze łożyska. Rygorystyczne badania NDT i weryfikacja wymiarowa wychwytują defekty, zanim dotrą na drogę.
Dla operatorów flot, producentów przyczep, i producenci OEM osi, przesłanie jest jasne: piasty kół nie są towarem, który można pozyskać wyłącznie na podstawie ceny.
Są to elementy zabezpieczające. Nawiąż współpracę z odlewnią, która zna tryby awarii piast kół, kontroluje każdy etap procesu, i stoi za każdym odlewem z pełną identyfikowalnością. W ten sposób uzyskujesz koncentratory, które pozostają w drodze, nie po tej stronie.
FAQ
Jakie materiały są powszechnie stosowane na odlewy piast kół samochodów ciężarowych o dużej wytrzymałości?
Żeliwo sferoidalne jest jednym z kandydatów na odlewane piasty kół, ponieważ może zapewnić użyteczną kombinację wytrzymałości, plastyczność, i elastyczność odlewania. W przypadku konkretnych projektów można również uwzględnić staliwo.
Odpowiedni materiał zależy od geometrii piasty, wymagana wydajność zmęczeniowa, masa, środowisko operacyjne, i obowiązujące specyfikacje.
Dlaczego odlew piasty koła wymaga obróbki CNC??
Obróbka CNC pozwala uzyskać precyzyjne gniazda łożysk, powierzchnie montażowe, otwory na śruby, i inne interfejsy potrzebne do montażu.
Odlew zapewnia podstawowy kształt, podczas obróbki ustalane są ostateczne wymiary i charakterystyka powierzchni określone na rysunku technicznym.
Czy istniejącą piastę koła można poddać inżynierii odwrotnej w celu uzyskania niestandardowego odlewu??
Tak, istniejący komponent może stanowić punkt wyjścia do analizy wymiarowej i rekonstrukcji projektu.
Jednakże, Inżynieria odwrotna powinna również ustalić wymagania materiałowe, krytyczne interfejsy, tolerancje obróbki, i odpowiednie kryteria wydajności.
Same wymiary zewnętrzne nie są wystarczające, aby potwierdzić, że piasta zamienna nadaje się do zastosowań o kluczowym znaczeniu dla bezpieczeństwa.
Jakie informacje są potrzebne do wyceny niestandardowego odlewu piasty koła?
Dostarcz rysunek techniczny lub próbkę, specyfikacja materiału, Krytyczne wymiary, szczegóły aplikacji, oczekiwana ilość, wymagania dotyczące obróbki, i potrzeb związanych z dokumentacją jakościową.
Wszelkie wymagane badania NDT, badanie zmęczenia, lub inną walidację należy również podać na etapie wyceny, aby można było dokładnie ocenić trasę produkcji i koszt.

