Stal nierdzewna jest wybierany ze względu na odporność na korozję. Jednak pod pewnymi warunkami, może paść ofiarą ukrytej i niebezpiecznej formy zlokalizowanego ataku: Korozja międzygranowa (IGC).
Powierzchnia może nadal wyglądać jasno i czysto. Same ziarna mogą być w dużej mierze nienaruszone. Jednak granice ziaren – wąskie strefy pomiędzy ziarnami – zostały selektywnie rozwiązane.
Wytrzymałość i plastyczność gwałtownie spadają, a element może nagle i krucho ulec uszkodzeniu.
Widziałem to w spawanych rurach, które przeszły kontrolę wzrokową, a następnie pękły podczas pracy. Widziałem to w wymiennikach ciepła, które wyglądały dobrze, dopóki próba ciśnieniowa nie otworzyła ścieżki wycieku wzdłuż sieci granic ziaren.
IGC jest problemem inżyniera materiałowego, ponieważ nie jest to problem kosmetyczny powierzchni – jest to utrata integralności strukturalnej w skali mikroskopowej.
1. Co to jest korozja międzykrystaliczna stali nierdzewnej?
Korozja międzygranowa (IGC) to zlokalizowane zjawisko korozji, w którym korozja preferencyjnie atakuje granice ziaren lub wąskie obszary bezpośrednio do nich przylegające, podczas gdy wnętrze ziaren pozostaje stosunkowo nienaruszone.
Aby zrozumieć to zjawisko, ważne jest, aby pamiętać, że stal nierdzewna składa się z wielu mikroskopijnych kryształów zwanych ziarnami.
Każde ziarno ma swoją własną orientację krystalograficzną, a granice między sąsiednimi ziarnami nazywane są granicami ziaren.
W normalnych warunkach, granice ziaren i wnętrza ziaren mają wystarczająco podobną odporność na korozję, aby stal nierdzewna mogła zachować swoje pasywne zachowanie ochronne.
Jednakże, pewne obróbki cieplne lub warunki pracy mogą powodować powstawanie różnic chemicznych lub mikrostrukturalnych wzdłuż tych granic.
Kiedy granice ziaren stają się elektrochemicznie mniej odporne niż otaczająca osnowa, korozja postępuje preferencyjnie wzdłuż tych wąskich obszarów.
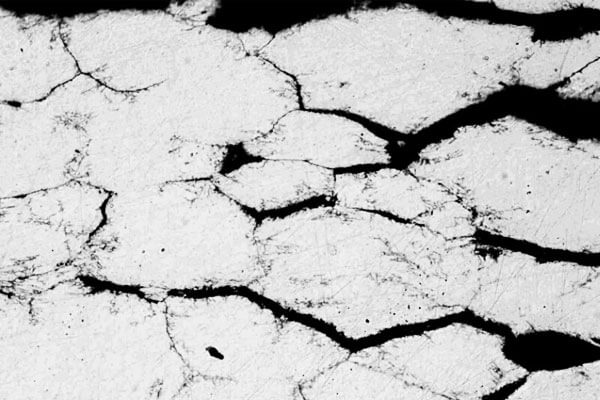
Kluczowa charakterystyka korozji międzykrystalicznej
Korozja międzykrystaliczna ma kilka cech, które odróżniają ją od innych form korozji stali nierdzewnej:
- Selektywny atak na granicę ziarna: Korozja postępuje głównie wzdłuż granic ziaren, a nie równomiernie na powierzchni metalu.
- Ograniczone widoczne uszkodzenia powierzchni: Korozja na wczesnym etapie może nie powodować widocznej rdzy, odbarwienie, lub chropowatość powierzchni.
- Utrata integralności mechanicznej: W miarę pogarszania się granic ziaren, sąsiednie ziarna tracą siłę wiązania, zmniejszenie plastyczności, wytrzymałość, i nośność.
- Potencjał szybkiego rozprzestrzeniania się: Gdy rozwinie się ciągła sieć podatnych granic ziaren, korozja może wniknąć głębiej w materiał.
- Trudne wczesne wykrycie: Konwencjonalna kontrola wzrokowa może nie ujawnić uszkodzeń, zwłaszcza na początkowych etapach.
Jednym z najbardziej niepokojących aspektów konstrukcji IGC jest to, że element ze stali nierdzewnej może zachować pozornie akceptowalny wygląd zewnętrzny, podczas gdy jego wewnętrzna mikrostruktura uległa już znacznym uszkodzeniom.
Z tego powodu korozja międzykrystaliczna jest często uważana za ukryty mechanizm uszkodzeń materiału.
| Typ korozji | Lokalizacja ataku | Typowy wygląd | Trudność w wykrywaniu |
| Ogólna korozja | Jednolita powierzchnia | Rębnia, rdza | Łatwy |
| Wżery | Zlokalizowane wgłębienia powierzchniowe | Małe głębokie dziury | Umiarkowany |
| Korozja międzygranowa | Granice ziaren | Powierzchnia może wyglądać na jasną; możliwy zrzut ziarna | Trudny |
| Pękanie korozji stresu | Pęknięcia pod wpływem naprężeń rozciągających | Drobne pęknięcia | Trudny |
2. Główny mechanizm: Teoria zubożenia chromu
Odporność na korozję stali nierdzewnej zależy przede wszystkim od chromu. W przypadku wystawienia na działanie środowiska zawierającego tlen, chrom reaguje z tlenem, tworząc niezwykle cienką warstwę, stabilny, i przylegającą, bogatą w chrom warstwę pasywną na powierzchni metalu.
Do konwencjonalnej stali nierdzewnej, zawartość chromu około 12 do ustalenia i utrzymania zachowania stali nierdzewnej w odpowiednich warunkach na ogół wymagany jest % wag. lub wyższy.
Korozja międzykrystaliczna może wystąpić, gdy stężenie chromu w pobliżu granic ziaren spadnie poniżej poziomu potrzebnego do utrzymania stabilnej warstwy pasywnej.
Uczulenie: Węgliki chromu wytrącają się na granicach ziaren
Austenityczna stal nierdzewna ogólnie wykazuje dobrą odporność na korozję, gdy została poddana odpowiedniemu wyżarzaniu.
Typowa obróbka roztworowa polega na podgrzaniu materiału do temperatury około 1050–1100°C, a następnie szybkie chłodzenie, zwykle hartowanie w wodzie lub inna kwalifikowana metoda chłodzenia.
Podczas tego procesu:
- Węgliki chromu są rozpuszczane w osnowie austenitycznej.
- Węgiel jest zatrzymywany w przesyconym roztworze stałym.
- Chrom staje się bardziej równomiernie rozprowadzony w całym materiale.
- Stal zachowuje zdolność tworzenia ochronnej warstwy pasywnej.
Jednakże, gdy materiał zostanie następnie wystawiony na działanie temperatur w zakresie około 450–850°C, może wystąpić zjawisko zwane uczuleniem.
Ten zakres temperatur jest powszechnie nazywany zakresem temperatur uczulania.
Proces metalurgiczny przebiega w następujący sposób:
Krok 1: Dyfuzja węgla w kierunku granic ziaren
Atomy węgla mają stosunkowo wysoką dyfuzyjność w austenitycznej stali nierdzewnej.
Gdy materiał wchodzi w zakres temperatur uczulania, atomy węgla migrują w kierunku granic ziaren, gdzie opady są korzystne energetycznie.
Krok 2: Wytrącanie się węglika chromu
Węgiel reaguje z chromem, tworząc węgliki bogate w chrom, najczęściej Cr₂₃C₆.
Węgliki te preferencyjnie wytrącają się wzdłuż granic ziaren, ponieważ zapewniają korzystne miejsca zarodkowania.
Krok 3: Lokalne zużycie chromu
Tworzenie się węglików chromu powoduje zużycie chromu z otaczającej metalicznej osnowy.
Ponieważ chrom dyfunduje znacznie wolniej niż węgiel w litej stali, stężenie chromu w pobliżu granic ziaren nie może zostać uzupełnione wystarczająco szybko, aby zrekompensować wytrącanie się węglików.
Więc, wąskie obszary zubożone w chrom powstają w sąsiedztwie granic ziaren.
Tworzenie stref zubożonych w chrom
Strefa zubożona w chrom jest krytyczną cechą mikrostrukturalną odpowiedzialną za konwencjonalną korozję międzykrystaliczną związaną z uczuleniem.
Ponieważ węgliki chromu wytrącają się wzdłuż granic ziaren, sąsiednia matryca traci chrom.
Gdy stężenie chromu w obszarze zubożonym spadnie poniżej wartości ok 12 wt., jego zdolność do utrzymywania stabilnej warstwy pasywnej ulega znacznemu pogorszeniu.
Wnętrza zbożowe, które zachowują wystarczającą ilość chromu, nadal wykazują stosunkowo dobrą odporność na korozję.
Tworzy to heterogeniczną mikrostrukturę składającą się z:
- Bogate w chrom wnętrza ziaren o stosunkowo dużej pasywności.
- Węglik chromu wytrąca się wzdłuż granic ziaren.
- Wąskie obszary zubożone w chrom przylegające do osadów.
Różnica w odporności na korozję pomiędzy tymi obszarami stwarza warunki do selektywnego ataku na granicę ziaren.
Warto to zauważyć 12 % wag. to raczej praktyczne odniesienie metalurgiczne niż bezwzględny próg mający zastosowanie do każdego środowiska.
Rzeczywista pasywacja zależy od pełnego składu stopu, chemia rozwiązań, temperatura, i warunki elektrochemiczne.
Mechanizm elektrochemiczny: Tworzenie ogniwa mikrogalwanicznego
W środowisku korozyjnym, strefa zubożona w chrom i osnowa ziarna mają różne potencjały elektrochemiczne:
- Strefa zubożona w chrom: anodowy, niski potencjał, łatwo się rozpuścić.
- Matryca zbożowa: katodowy, bogaty w chrom, pozostaje bierny.
Krytycznym czynnikiem jest stosunek powierzchni. Strefa wyczerpana jest bardzo mała; matryca ziaren jest bardzo duża. To tworzy duża katoda – mała anoda stan.
Gęstość prądu anodowego w strefie zubożonej staje się bardzo wysoka, korozja szybko wnika wzdłuż granic ziaren.
Po zaatakowaniu sieci granicznej, uszkodzenia nie da się naprawić folią pasywną. Warstwa tlenkowa nie może pokonać granicy rozpuszczonych ziaren.
3. Inne mechanizmy korozji międzykrystalicznej
Chociaż teoria zubożenia chromu wyjaśnia większość przypadków korozji międzykrystalicznej w austenitycznej stali nierdzewnej, nie uwzględnia każdej sytuacji.
W przypadku określonych składów materiałowych i warunków pracy, dwa dodatkowe mechanizmy mogą przyczyniać się do ataku na granicę ziaren.
Teoria fazy anodowej
Niektóre związki międzymetaliczne, zwłaszcza sigma (A) i chi (X) fazy, może wytrącać się wzdłuż granic ziaren podczas ekspozycji termicznej.
Fazy te mogą wykazywać odmienne zachowanie elektrochemiczne od otaczającej osnowy metalicznej i mogą działać jako preferowane miejsca anodowe, powodując miejscowe rozpuszczenie.
W przeciwieństwie do konwencjonalnego usuwania chromu, mechanizm ten niekoniecznie wymaga utworzenia strefy zubożonej w chrom.
Zamiast, same fazy międzymetaliczne mogą ulegać preferencyjnemu atakowi elektrochemicznemu.
Mechanizm ten jest częściej kojarzony z:
- Wysoka zawartość chromu, ferrytyczne stale nierdzewne o wysokiej zawartości molibdenu.
- Austenityczne stale nierdzewne poddane długotrwałej pracy w wysokiej temperaturze.
Teoria segregacji na granicach ziaren
Segregacja na granicy ziaren występuje w przypadku śladowych zanieczyszczeń, takie jak siarka (S), fosfor (P), i silikon (I), gromadzą się na granicach ziaren podczas obróbki termicznej lub długotrwałego narażenia na działanie podwyższonych temperatur.
Wzbogacenie tych pierwiastków może zmienić lokalny skład chemiczny i właściwości elektrochemiczne granic ziaren, zmniejszając ich zdolność pasywacyjną i zwiększając ich podatność na korozję selektywną.
Mechanizm ten pomaga wyjaśnić, dlaczego niektóre stale nierdzewne o niskiej i bardzo niskiej zawartości węgla mogą w określonych warunkach nadal ulegać korozji międzykrystalicznej.
Dlatego, Samo zmniejszenie zawartości węgla nie eliminuje całego ryzyka korozji międzykrystalicznej. Oceniając odporność stali nierdzewnej na korozję, należy również wziąć pod uwagę kontrolę zanieczyszczeń i skład chemiczny granic ziaren.
4. Typowe przyczyny korozji międzykrystalicznej w zastosowaniach przemysłowych
W rzeczywistej produkcji i usługach przemysłowych, korozja międzykrystaliczna rzadko wynika z jednego czynnika.
Skład materiału, historia termiczna, Procesy wytwarzania, i środowiska operacyjne mogą oddziaływać na siebie, zwiększając podatność.
Poniżej przedstawiono najważniejsze scenariusze, które należy wziąć pod uwagę.
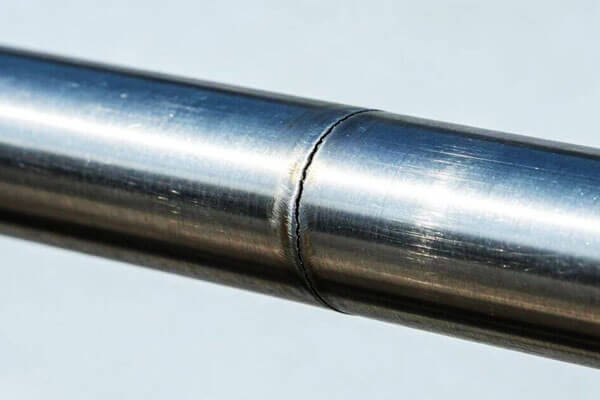
Strefa wpływu ciepła spawania (Haz)
Spawanie jest jednym z najczęstszych źródeł uczulenia austenitycznej stali nierdzewnej.
Podczas spawania, metal nieszlachetny sąsiadujący ze spoiną podlega cyklowi termicznemu. W zależności od odległości od linii zgrzewania, różne regiony osiągają różne temperatury szczytowe i szybkości chłodzenia.
Niektóre części strefy wpływu ciepła mogą wejść w zakres uczulenia 450–850°C.
Jeśli materiał pozostaje w tym zakresie wystarczająco długo, węgliki chromu mogą wytrącać się wzdłuż granic ziaren.
Może to spowodować utworzenie wąskiego obszaru o zmniejszonej odporności na korozję po obu stronach spoiny.
W niektórych stabilizowanych stalach nierdzewnych, w pobliżu granicy stapiania może wystąpić bardziej zlokalizowane zjawisko, znane jako atak linii noża.
Jest to szczególnie związane z gatunkami stabilizowanymi, takimi jak 321 I 347 w określonych historiach termicznych.
Na ryzyko wpływa m.in:
- Zawartość węgla w materiale podstawowym.
- Dopływ ciepła spawania.
- Temperatura międzyściegowa.
- Szybkość chłodzenia.
- Liczba przejść spawalniczych.
- Skład metalu wypełniającego.
- Późniejsza ekspozycja termiczna.
Zapobieganie:
- W przypadku elementów spawanych wrażliwych na korozję należy stosować gatunki o niskiej zawartości węgla, takie jak 304L lub 316L.
- Zoptymalizuj dopływ ciepła spawania, aby uniknąć niepotrzebnego narażenia termicznego.
- Stosować odpowiednie procedury spawania wielościegowego.
- Kontroluj temperaturę międzyściegową.
- Wybierz kompatybilne materiały spawalnicze.
- Należy rozważyć wyżarzanie po spawaniu, jeśli uzasadnia to geometria elementu i wymagania serwisowe.
Co ważne, samo zmniejszenie dopływu ciepła spawania nie gwarantuje wyeliminowania uczulenia. Pełny cykl termiczny, łącznie z ponownym nagrzewaniem w kolejnych przejściach, trzeba ocenić.
Niewłaściwa obróbka cieplna
Wyżarzanie rozpuszczające jest szeroko stosowane w celu przywrócenia odporności na korozję Austenityczna stal nierdzewna.
Jednakże, źle kontrolowany proces obróbki cieplnej może dać odwrotny skutek.
Na przykład, jeśli austenityczna stal nierdzewna zostanie podgrzana do około 1050–1100°C, ale będzie chłodzona zbyt wolno, może przebywać w zakresie temperatur uczulania wystarczająco dużo czasu, aby nastąpiło wytrącenie węglika chromu.
Podobnie, trzymanie materiału w temperaturze 450–850°C przez dłuższy czas może sprzyjać uczuleniu.
Typowe problemy związane z obróbką cieplną obejmują:
- Niewystarczająca temperatura wyżarzania rozpuszczającego.
- Nieodpowiedni czas trzymania.
- Powolne lub niekontrolowane chłodzenie.
- Nierównomierny rozkład temperatury pieca.
- Nieprawidłowe ustalenia dotyczące załadunku.
- Niekwalifikowane powtarzające się cykle termiczne.
Zapobieganie:
Zastosuj kwalifikowaną procedurę wyżarzania przesycającego w zależności od gatunku stopu, grubość sekcji, i geometrię komponentów.
Zapewnij odpowiednie ogrzewanie, równomierność temperatury, i wystarczająco szybkie chłodzenie w całym zakresie uczulania.
Długotrwałe narażenie na podwyższone temperatury
Elementy ze stali nierdzewnej stosowane w wymiennikach ciepła, Kotły, piece, Reaktory chemiczne, i urządzenia do wytwarzania energii mogą być narażone na długotrwałe narażenie termiczne.
Nawet gdy temperatura robocza jest niższa od maksymalnego zakresu uczulenia, długotrwałe narażenie może nadal powodować reakcje wytrącania, w zależności od składu stopu i historii termicznej.
Na przykład, długotrwała praca w temperaturze około 400–600°C może przyczynić się do stopniowych zmian mikrostrukturalnych.
Dokładna reakcja zależy od temperatury, czas ekspozycji, zawartość węgla, elementy stopowe, oraz historię poprzedniego przetwarzania.
Jest to szczególnie ważne w przypadku komponentów poddawanych powtarzającym się cyklom ogrzewania i chłodzenia.
Zapobieganie:
- Wybierz gatunki stali nierdzewnej o odpowiedniej stabilności termicznej.
- Oceń pełną historię temperatur serwisowych.
- Unikaj niepotrzebnego narażenia termicznego podczas produkcji i eksploatacji.
- W stosownych przypadkach należy rozważyć gatunki stabilizowane lub niskoemisyjne.
- Przeprowadzaj okresowe kontrole i oceny metalurgiczne kluczowych komponentów.
Środowiska pracy korozyjne
Uczulenie sprawia, że stal nierdzewna jest bardziej podatna na atak międzykrystaliczny, ale otaczające środowisko decyduje o tym, czy rozwinie się znacząca korozja.
Niektóre środowiska chemiczne mogą przyspieszyć rozpuszczanie obszarów zubożonych w chrom.
Przykłady obejmują:
- Silne roztwory kwasu siarkowego.
- Środowiska kwasu azotowego w określonych warunkach.
- Strumienie procesowe zawierające chlorki.
- Kwaśne roztwory chemiczne.
- Środowiska wodne o wysokiej temperaturze.
Jednakże, działanie każdego medium w dużym stopniu zależy od stężenia, temperatura, napowietrzanie, i potencjał elektrochemiczny.
Jony chlorkowe, Na przykład, są szczególnie związane z korozją wżerową i szczelinową. Ich obecność nie oznacza automatycznie korozji międzykrystalicznej.
W rzeczywistości, jednocześnie może wystąpić uczulenie i inne zlokalizowane mechanizmy korozji, czyniąc analizę awarii bardziej złożoną.
Zapobieganie:
Przed wybraniem gatunku stali nierdzewnej należy ocenić rzeczywisty skład chemiczny i warunki pracy medium roboczego.
Do krytycznych aplikacji, kwalifikacja materiału powinna obejmować badania korozji reprezentatywne dla zamierzonego środowiska pracy.
5. Jak naprawiać i zapobiegać korozji międzykrystalicznej
Wyjaśnienia wymaga określenie „naprawa”.. Kiedyś korozja międzykrystaliczna (IGC) spowodował znaczne rozpuszczenie granic ziaren, szkód nie da się odwrócić.
Skuteczna kontrola koncentruje się zatem na zapobieganiu uczuleniom i przywracaniu stanu metalurgicznego materiału przed wystąpieniem korozji.
Używaj stali nierdzewnych o niskiej zawartości węgla
Wybierz gatunki niskoemisyjne, takie jak 304L i 316L, o zawartości węgla 0.03 % wag. lub poniżej.
Niższa zawartość węgla zmniejsza wytrącanie się węglika chromu na granicach ziaren, minimalizując ryzyko wyczerpania się chromu.
Gatunki te są szeroko stosowane do elementów spawanych i zastosowań wymagających podwyższonych temperatur.
Używaj stabilizowanych gatunków stali nierdzewnej
Tytan (Z) i Niobium (NB) łączą się preferencyjnie z węglem, tworząc stabilne węgliki, zmniejszając powstawanie węglików chromu i pomagając utrzymać chrom w otaczającej matrycy.
Typowe gatunki stabilizowane obejmują:
- 321: Stal nierdzewna stabilizowana tytanem.
- 347: Stal nierdzewna stabilizowana niobem.
Gatunki te nadają się do zastosowań w podwyższonych temperaturach i elementów spawanych, gdzie wyżarzanie po spawaniu jest niepraktyczne.
Zastosuj wyżarzanie rozpuszczające
Wyżarzanie rozpuszczające zazwyczaj obejmuje ogrzewanie stali nierdzewnej do temperatury około 1050–1100°C, a następnie szybkie chłodzenie.
Ta obróbka rozpuszcza węgliki chromu i przywraca chrom do stałego roztworu, pomagając przywrócić odporność na korozję.
Może odwrócić działanie uczulające, jeśli nie wystąpiła znacząca korozja na granicy ziaren. Jednakże, nie może naprawić istniejących uszkodzeń korozyjnych i może być niepraktyczny w przypadku dużych konstrukcji spawanych.
Optymalizacja procedur spawania
Należy kontrolować parametry spawania, aby zminimalizować narażenie na działanie uczulającego zakresu 450–850°C. Zalecane praktyki obejmują:
- Użyj kontrolowane, stosunkowo niski dopływ ciepła.
- Zastosuj spawanie wielościegowe z odpowiednią kontrolą temperatury międzyściegowej.
- Wybierz niskoemisyjne lub stabilizowane metale nieszlachetne i kompatybilne metale wypełniające.
- Unikaj nadmiernego podgrzewania i niepotrzebnego powolnego chłodzenia.
- Jeśli jest to praktyczne, zastosować wyżarzanie po spawaniu.
Projekt kontroli i warunki świadczenia usług
Do stali nierdzewnych wrażliwych na uczulenia, jeśli to możliwe, należy unikać długotrwałego narażenia na temperatury w zakresie 400–600°C.
Wybierz gatunki niskoemisyjne lub stabilizowane w zależności od temperatury roboczej i środowiska korozyjnego.
Należy również wziąć pod uwagę warunki świadczenia usług. Chlorki, kwas siarkowy, i kwas azotowy mogą w określonych warunkach przyczyniać się do korozji.
Właściwy drenaż i unikanie stref zastoju pomaga zmniejszyć gromadzenie się i stężenie mediów korozyjnych.
Sprawdź i przetestuj korozję międzykrystaliczną
Dla kluczowych komponentów, sprawdzić odporność na IGC poprzez odpowiednie testy i badania metalurgiczne. Typowe metody obejmują:
- ASTM A262: Standardowe praktyki oceny podatności na atak międzykrystaliczny austenitycznych stali nierdzewnych.
- Test Straussa i test Hueya: Specyficzne testy korozyjne stosowane do oceny odporności na korozję międzykrystaliczną.
- DL-EPR: Elektrochemiczne badanie reaktywacji potencjokinetycznej z podwójną pętlą do oceny uczulenia.
- Badanie metalograficzne: Służy do identyfikacji wytrącania się węglików na granicy ziaren i związanych z nimi zmian mikrostrukturalnych.
Ważną kwestią jest to, że sama pasywacja nie może wyeliminować uczulenia. Potrafi przywrócić warstwę pasywną na odpowiednio przygotowanej powierzchni, ale nie może uzupełnić chromu w wyczerpanych obszarach granicznych zbóż.
6. Jak wybrać odpowiedni gatunek stali nierdzewnej, aby zminimalizować korozję międzykrystaliczną
Wybór odpowiedniego gatunku stali nierdzewnej wymaga oceny składu chemicznego materiału, trasa produkcyjna, proces produkcyjny, i środowisko serwisowe.
Poniższe zalecenia stanowią praktyczny punkt wyjścia dla typowych zastosowań przemysłowych.
| Wymaganie aplikacji | Zalecane opcje materiałowe | Rozważania dotyczące wyboru |
| Urządzenia spawane ogólnego przeznaczenia | 304L, CF3 | Obniżona zawartość węgla pomaga zminimalizować uczulenie |
| Sprzęt do przetwarzania chemicznego | 316L, CF3M | Niska zawartość węgla i molibdenu zapewniają lepszą odporność na korozję w wielu środowiskach |
| Elementy spawane w wysokiej temperaturze | 321, 347 | Elementy stabilizujące pomagają kontrolować wytrącanie się węglika chromu |
| Korpusy zaworów z odlewu odpornego na korozję | CF3M, CF8M | Wybór zależy od limitu węgla i rzeczywistego medium procesowego |
| Sprzęt odporny na korozję typu duplex | 2205, 2507 | Kontroluj równowagę fazową i zapobiegaj szkodliwym wytrącaniom międzymetalicznym |
| Ciężkie środowiska chemiczne | 904L, 254 SMO lub inne kwalifikowane gatunki wysokostopowe | Wymaga oceny rzeczywistego ośrodka chemicznego i temperatury |
Przy ostatecznym wyborze należy kierować się kilkoma ważnymi względami:
- Temperatura robocza: Ocenić zarówno normalne temperatury robocze, jak i przejściową ekspozycję termiczną.
- Wymagania spawalnicze: Należy rozważyć, czy element będzie poddany rozległemu spawaniu lub naprawie.
- Środek korozji: Zidentyfikuj stężenie chlorków, kwasowość, temperatura, i warunki utleniające.
- Geometria komponentu: Należy wziąć pod uwagę grubość przekroju i dostępność obróbki cieplnej.
- Wymagania inspekcyjne: Ustal, czy wymagane jest badanie metalograficzne czy standardowe badanie korozji.
- Żywotność: Ocenić długoterminowe skutki starzenia termicznego i narażenia na korozję.
Do elementów znajdujących się pod ciśnieniem i mających kluczowe znaczenie dla bezpieczeństwa, dobór materiałów powinien opierać się na obowiązujących przepisach projektowych, specyfikacje materiałowe, oraz oceny korozji specyficzne dla danej usługi.
7. Wniosek
Korozja międzykrystaliczna to mechanizm uszkodzeń metalurgicznych, który może poważnie zagrozić niezawodności elementów ze stali nierdzewnej.
W konwencjonalnych austenitycznych stalach nierdzewnych, najczęstszą przyczyną jest uczulenie: ekspozycja termiczna powoduje wytrącanie się węglików chromu wzdłuż granic ziaren, zużywanie chromu z sąsiednich regionów i tworzenie stref zubożonych w chrom.
Kiedy te strefy tracą zdolność do utrzymywania stabilnego filmu pasywnego, korozja postępuje preferencyjnie wzdłuż granic ziaren.
Jednakże, wyczerpanie się chromu nie jest jedynym możliwym mechanizmem. Wytrącanie fazy międzymetalicznej, segregacja na granicy ziaren, przy ocenie uszkodzeń korozyjnych należy również wziąć pod uwagę wpływ określonych środowisk eksploatacyjnych.
Dla producentów odlewów precyzyjnych ze stali nierdzewnej, Odporność na korozję musi być projektowana od początku produkcji.
Skład chemiczny, topienie, zestalenie, obróbka cieplna, i spawanie naprawcze przyczyniają się do końcowego stanu metalurgicznego.
I Langhe, nasze podejście do odlewów precyzyjnych ze stali nierdzewnej kładzie nacisk na dobór materiału, kontrolowane procesy odlewania, odpowiednią obróbkę cieplną, i inspekcja wspierająca produkcję niezawodnych komponentów dla wymagających środowisk przemysłowych.
Niezależnie od tego, czy produkujesz niestandardowe korpusy zaworów ze stali nierdzewnej, Komponenty pompy, przeszkody, lub inne odlewy precyzyjne, zrozumienie i kontrolowanie korozji międzykrystalicznej jest niezbędne do osiągnięcia długoterminowej wydajności materiałów i niezawodności produktu.
FAQ
Co to jest zanik spoiny?
Zanik spoiny to korozja międzykrystaliczna w strefie wpływu ciepła spoiny, spowodowane uczuleniem podczas cykli termicznych spawania.
Czy stal nierdzewna 304L i 316L zapobiega IGC?
Znacząco zmniejszają ryzyko, ponieważ węgiel jest zatrzymywany 0.03% lub poniżej, ale nie są całkowicie odporne w każdych warunkach.
Jakie są 321 I 347 używana stal nierdzewna?
Są to gatunki stabilizowane. Tytan w 321 i niob 347 preferencyjnie łączyć z węglem, zmniejszenie zubożenia chromu.
Czy wyżarzanie rozpuszczające może naprawić uczulenie?
Może przywrócić stan metalurgiczny, jeśli uszkodzenia korozyjne nie są zbyt zaawansowane. Nie może naprawić granic ziaren, które już się rozpuściły.
Czy pasywacja naprawia korozję międzykrystaliczną??
NIE. Pasywacja przywraca warstwę pasywną powierzchni, ale nie może przywrócić chromu do zubożonej strefy granicznej ziaren.