


1. Wstęp
Dysze przemysłowe to znacznie więcej niż proste wyloty cieczy. W zakładach petrochemicznych, Systemy lotnicze, linie do przetwarzania żywności, sprzęt morski, zespoły hydrauliczne,
i precyzyjne urządzenia natryskowe, Dysze odgrywają decydującą rolę w atomizacji, formacja strumieniowa, Regulacja przepływu, kontrola ciśnienia, i średnia dostawa.
Na ich wydajność ma bezpośredni wpływ dokładność geometryczna, jakość kanału wewnętrznego, Odporność na korozję, integralność mechaniczna, i spójność produkcji.
Ze względu na te wymagania, produkcja dysz jest klasycznym problemem decyzyjnym inżynierskim: czy część powinna być wyprodukowana przez precyzyjne odlewanie lub przez CNC Mękawka?
2. Co sprawia, że produkcja dysz jest wymagająca pod względem technicznym?
A dysza jest elementem kształtującym przepływ, co oznacza, że jego forma wewnętrzna i zewnętrzna ma bezpośredni wpływ na funkcjonalność.
W przeciwieństwie do wielu części konstrukcyjnych, dyszy nie można oceniać jedynie na podstawie siły i wyglądu. Jego geometria musi zapewniać stabilne zachowanie płynu.
Kluczowe wymagania inżynieryjne dotyczące dysz
- Precyzyjne wewnętrzne kanały przepływu
- Gładkie i spójne powierzchnie przepływu
- Dokładny rozmiar otworu
- Stabilne powierzchnie uszczelniające
- Dobra odporność na korozję i zużycie
- Odporność na wibracje, szok ciśnieniowy, i kawitacja
- Powtarzalna wydajność we wszystkich partiach produkcyjnych
Wymagania te tworzą wąskie okno produkcyjne. Zbyt duża chropowatość powierzchni może zakłócać przepływ. Odchylenie wymiarowe może zmienić wzór natryskiwania lub współczynnik wypływu.
Wady wewnętrzne mogą powodować wycieki, zatykanie, lub lokalna awaria. Z tego powodu, Proces produkcyjny jest nierozerwalnie związany z wydajnością dyszy.
3. Podstawy procesów
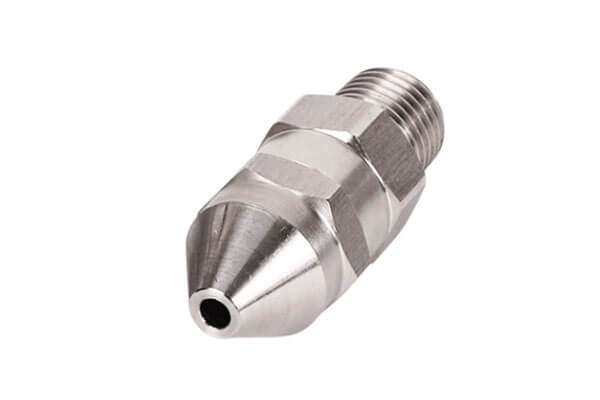
Precyzyjna dysza odlewnicza
Precyzyjne casting, często nazywane Casting inwestycyjny lub casting zagubiony, to proces o kształcie zbliżonym do netto, który jest szczególnie odpowiedni w przypadku części o złożonej geometrii.
Typowa trasa obejmuje tworzenie wzoru wosku, Budynek ceramiczny, DEWAXING, strzelanie do skorupy, wylewanie metalu, chłodzenie, Usuwanie skorupy, i końcowanie.
Do produkcji dysz, proces ten pozwala na stopioną stal nierdzewną, mosiądz, lub stop wysokotemperaturowy do wlania do niestandardowej formy ceramicznej.
Rezultatem jest prawie gotowy półfabrykat dyszy ze zintegrowanymi konturami, Zakrzywione kanały, i złożone cechy, których obróbka z pełnego półfabrykatu byłaby trudna lub kosztowna.
Charakterystyka podstawowa
- Silna swoboda geometryczna
- Dobra przydatność do zintegrowanych struktur
- Mniejsze zapotrzebowanie na obróbkę całego ciała
- Wydajny w przypadku średnich i dużych wielkości produkcji
- Nadaje się do kompleksów, części ze stopów odpornych na korozję
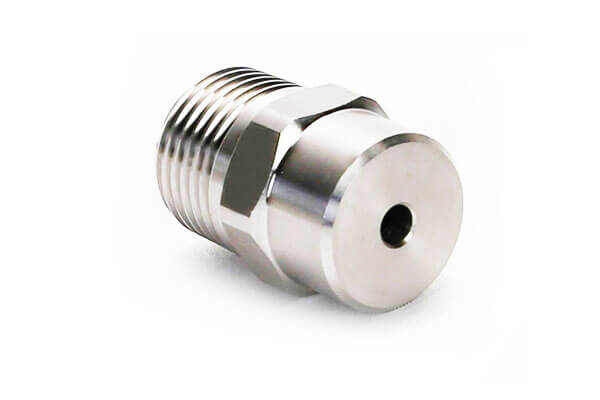
Dysza obrabiana CNC
CNC Mękawka to proces subtraktywny, w którym wykorzystuje się zaprogramowane ścieżki narzędzia do usuwania materiału z kęsów, bary, Odkuwki, lub walcowany towar.
Zwykle polega to na skręcaniu, przemiał, wiercenie, gwintowanie, obróbka głębokich otworów, i precyzyjne wykończenie.
Do produkcji dysz, Obróbka CNC jest szczególnie silna, gdy geometria jest regularna, tolerancje są wąskie, a kanały przepływowe są dostępne dla narzędzi.
Jest szeroko stosowany do precyzyjnych dysz z prostymi otworami, cechy koncentryczne, niezawodne powierzchnie uszczelniające, i rygorystyczne wymagania wymiarowe.
Charakterystyka podstawowa
- Doskonała dokładność wymiarowa
- Doskonała kontrola nad krytycznymi powierzchniami
- Szybkie prototypowanie i zmiany projektowe
- Brak inwestycji w formy
- Wysoka elastyczność w przypadku małych partii i prac niestandardowych
4. Bezpośrednie porównanie inżynieryjne
Możliwość dostosowania konstrukcji i złożoność projektu
| Aspekt | Precyzyjna dysza odlewnicza | Dysza obrabiana CNC |
| Swoboda geometrii | Bardzo wysoko | Umiarkowany do wysokiego, ale zależy od dostępu do narzędzia |
| Zakrzywione prowadnice / kanały spiralne | Doskonały | Trudne i kosztowne |
| Wielogałęziowe przejścia wewnętrzne | Doskonały | Zwykle nieefektywne |
| Konstrukcje zintegrowane cienkościenne | Dobry | Możliwy, ale często droższe |
| Ostre narożniki wewnętrzne | Ograniczone przez możliwość Castibity | Łatwiejsza obróbka w dostępnych miejscach |
| Formacja jednoczęściowa | Mocna zaleta | Zwykle wymaga prostszej geometrii |
Odlewanie precyzyjne jest lepszym wyborem, gdy dysza zawiera zakrzywione prowadnice, asymetryczne zagłębienia, przejścia wielogałęziowe, lub złożony zintegrowany organizm.
Może wytwarzać komponenty o kształcie zbliżonym do siatki, co zmniejsza liczbę etapów montażu i eliminuje szwy spawalnicze, co jest szczególnie cenne w przypadku układów płynów wrażliwych na wycieki.
Obróbka CNC jest bardziej odpowiednia do regularnej obróbki, symetryczny, i kształty dostępne za pomocą narzędzi. Doskonale radzi sobie z prostymi otworami, koncentryczne otwory, wątki, płaskie powierzchnie uszczelniające, i standardowe geometrie stożka.
Ale kiedy projekt staje się wewnętrznie bardzo złożony, czas obróbki i koszty gwałtownie rosną.
Dokładność wymiarowa i jakość powierzchni
| Parametr wydajności | Precyzyjna dysza odlewnicza | Dysza obrabiana CNC |
| Ogólna tolerancja wymiarowa | CT4 - CT6, w przybliżeniu ±0,05 do ±0,15 mm | ±0,005 do ±0,02 mm |
| Minimalna apertura praktyczna | O 0.5 mm | O 0.1 mm |
| Chropowatość powierzchni w formie surowej | Ra 1,6–6,3 μm | Ra 0,2–1,6 µm |
| Uszczelnianie płaskości twarzy | Zwykle wymaga wtórnego wykończenia | Można formować bezpośrednio z dużą precyzją |
| Gładkość kanału wewnętrznego | Dobry, ale z odlaną teksturą | Doskonały |
Obróbka CNC jest wyraźnie lepsza, gdy dysza wymaga wyjątkowo ścisłej kontroli tolerancji, zwłaszcza w strefie otworu, uszczelniająca twarz, i koncentryczne cechy.
Zapewnia gładsze powierzchnie i lepszą kontrolę nad krytycznymi wymiarami.
Odlewanie precyzyjne może osiągnąć użyteczną dokładność dla wielu dysz przemysłowych, ale powierzchnia po odlaniu zazwyczaj zachowuje teksturę zestalania.
Nie musi to koniecznie stanowić problemu w przypadku zwykłych zastosowań natryskowych lub strumieniowych, ale najbardziej funkcjonalne powierzchnie zwykle wymagają lokalnej obróbki lub polerowania.
Wykorzystanie materiałów i mikrostruktura
| Aspekt | Precyzyjna dysza odlewnicza | Dysza obrabiana CNC |
| Forma wyjściowa materiału | Stopiony metal | Solidny zapas, kucie, lub bar |
| Wykorzystanie materiału | Około 85%–92% | Około 30%–55% |
| Generacja złomu | Niskie do umiarkowane | Duża ilość chipów |
| Mikrostruktura | Odlana struktura dendrytyczna | Struktura kutego ziarna |
| Orientacja przepływu metalu | Nie ciągłe jak zapasy kute | Zachowane w materiale bazowym, częściowo zakłócone przez cięcie |
Odlewanie precyzyjne jest na ogół bardziej efektywne pod względem materiałowym.
Ma to szczególne znaczenie, gdy dysza jest wykonana z drogich stopów, takich jak stal nierdzewna, stopy niklu, lub stopy tytanu. Mniej odpadów oznacza niższy koszt efektywny i łatwiejsze skalowanie.
Obróbka CNC rozpoczyna się od kutego materiału, który ma już wyrafinowaną strukturę ziaren i silną ciągłość mechaniczną.
Daje to gotowej części wysoką wytrzymałość bazową i odporność na zmęczenie. Jednakże, proces cięcia powoduje powstawanie wiórów i może lokalnie zmieniać warstwę powierzchniową pod wpływem ciepła i naprężeń.
Różnica nie jest czysto akademicka. Wpływa na koszty, reakcja mechaniczna, i zachowanie korozyjne w trakcie eksploatacji.
Właściwości mechaniczne i trwałość użytkowania
| Wskaźnik mechaniczny | Precyzyjna dysza odlewnicza | Dysza obrabiana CNC |
| Wytrzymałość na rozciąganie | Nieco niższa w typowych odlewach ze stali nierdzewnej | Wyższa zawartość surowca kutego |
| Wytrzymałość uderzenia | Umiarkowany | Wysoki |
| Odporność na zmęczenie | Dobry do stałej służby | Silniejszy do cyklicznego ładowania |
| Odporność na wysokie ciśnienie | Nadaje się do średniego ciśnienia | Lepiej przy bardzo wysokim ciśnieniu |
| Odporność na zużycie | Mundur, stabilny wzór zużycia | Wyższa twardość miejscowa i odporność na ścieranie |
| Usługa średnio żrąca | Bardzo dobry, zwłaszcza po odpowiedniej obróbce cieplnej | Dobry, ale stan powierzchni ma znaczenie |
Dysze obrabiane CNC są zwykle preferowane przy wysokim ciśnieniu, podatny na wibracje, lub w środowiskach charakteryzujących się dużym zmęczeniem.
Ich materiał bazowy ma tendencję do zachowywania lepszej ciągłości mechanicznej, który obsługuje wymagające warunki usług.
Dysze do precyzyjnego odlewania są często lepiej przystosowane do żrących mediów chemicznych, wilgotne środowiska o wysokiej temperaturze, oraz stabilne systemy przepływu, w których geometria i kompatybilność materiałowa mają większe znaczenie niż odporność na ekstremalne ciśnienia.
Po odpowiedniej obróbce cieplnej, odlewana stal nierdzewna może zapewnić doskonałą odporność na korozję.
Cykl produkcyjny i możliwość dostosowania partii
| Aspekt | Precyzyjna dysza odlewnicza | Dysza obrabiana CNC |
| Konfiguracja wstępna | Wymagane opracowanie formy i procesu | Nie wymaga formy |
| Szybkość prototypu | Wolniej | Bardzo szybko |
| Produkcja masowa | Skuteczny po ustabilizowaniu | Efektywne tylko w przypadku prostszych kształtów |
| Najlepszy rozmiar partii | Niski do średniego, często 50–10 000 sztuk | Bardzo małe partie do umiarkowanych serii |
| Elastyczność zmian | Niżej | Bardzo wysoko |
Odlewanie wymaga wstępnego przygotowania narzędzi i procesu, dlatego na początku czas realizacji jest dłuższy. Po ustabilizowaniu, Jednakże, może stać się bardzo wydajny w przypadku powtarzalnej produkcji.
To czyni go atrakcyjnym, gdy konstrukcja dyszy jest dojrzała i oczekuje się, że pozostanie niezmieniona.
Obróbka CNC jest odwrotna. Nie ma prawie żadnej bariery narzędziowej i idealnie nadaje się do szybkiego prototypowania, próby inżynieryjne, pilna dostawa, i produkcja zindywidualizowana.
Kompromis polega na tym, że każdą część należy wyciąć indywidualnie, co może sprawić, że produkcja na dużą skalę będzie wolniejsza i droższa w przypadku skomplikowanych geometrii.
Kompleksowa struktura kosztów
| Współczynnik kosztów | Precyzyjna dysza odlewnicza | Dysza do obróbki CNC |
| Koszt narzędzi | Wyżej na początku | Bardzo niski lub żaden |
| Koszt materiału | Niższe efektywne marnotrawstwo | Wyższy koszt złomu |
| Koszt pracy | Niższe na część w skali | Wyższe na część w przypadku skomplikowanych części |
| Koszt przetwarzania końcowego | Umiarkowany | Niskie do umiarkowane |
| Najlepszy stan kosztowy | Złożone części, głośność umiarkowana do dużej | Proste części, niska objętość, Szybki zwrot |
Do prostych geometrii dysz, Obróbka CNC może być tańszą metodą, zwłaszcza gdy wielkość produkcji jest niewielka i nie ma uzasadnienia dla inwestycji w oprzyrządowanie.
Do średnich i bardzo skomplikowanych geometrii dysz, odlewanie precyzyjne często zmniejsza całkowity koszt, unikając nadmiernej obróbki wieloosiowej, wielokrotne zaciskanie, i operacje montażowe.
Oszczędność materiału jest szczególnie ważna w przypadku drogich stopów.
5. Typowe wady i wyzwania związane z kontrolą jakości
Wady dyszy do precyzyjnego odlewania
Odlewanie precyzyjne ma wiele zalet, nie jest jednak wolne od ryzyka procesowego.
| Powszechna wada | Typowy efekt | Metoda kontroli |
| Otwory piaskowe / wtrącenia | Może blokować małe przejścia lub osłabiać lokalne strefy | Popraw jakość powłoki i filtrację |
| Porowatość skurczowa | Zmniejsza zdolność do przenoszenia nacisku | Zoptymalizuj projekt bramkowania i krzepnięcia |
| Skurcz wymiarowy | Wpływa na tolerancje i powierzchnie uszczelniające | Rezerwowy naddatek na obróbkę |
| Tekstura ziarna powierzchniowego | Lekko szorstkuje kanały przepływowe | Wykończ krytyczne obszary poprzez obróbkę skrawaniem lub polerowanie |
Najważniejszą strategią kontroli dysz odlewniczych jest pozostawienie naddatku na obróbkę krytycznych powierzchni i otworów.
W rzeczywistości, powierzchnie uszczelniające i właściwości przepływu o wąskiej tolerancji nie powinny całkowicie opierać się na dokładności odlewu.
Wady dyszy do obróbki CNC
Obróbka CNC jest bardzo precyzyjna, ale ma swoje własne obawy dotyczące jakości.
| Powszechna wada | Typowy efekt | Metoda kontroli |
| Burrs | Zakłóca przepływ i może powodować zatykanie | Załączanie uwagi, wykończenie krawędzi |
| Odchylenie mocowania | Tworzy błąd koncentryczności | Ulepsz projekt oprawy |
| Utwardzanie powierzchniowe | Może wpływać na korozję i jakość wykończenia | Użyj zoptymalizowanej prędkości skrawania i chłodziwa |
| Znaki narzędzi | Zwiększ szorstkość w wrażliwych obszarach przepływu | Wtórne polerowanie lub wykańczanie |
W zastosowaniach dyszowych, małe zadziory mogą być bardziej szkodliwe, niż się wydaje. Nawet drobne niedoskonałości krawędzi mogą powodować turbulencje, nierówny spray, lub zatrzymanie zanieczyszczeń.
Dlatego też gratowanie po obróbce nie jest opcjonalne w przypadku krytycznej produkcji dysz.
6. Wybór aplikacji: Który proces pasuje do której dyszy?
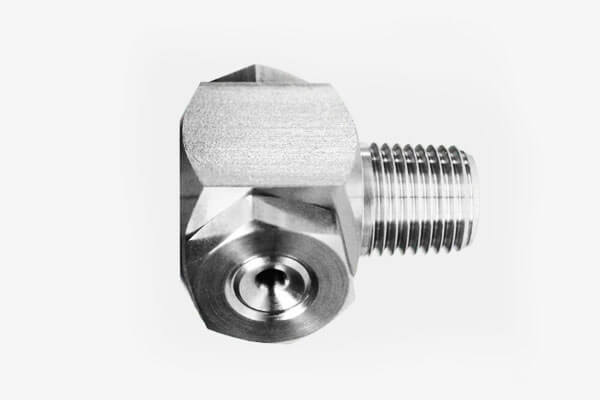
Precyzyjna dysza odlewnicza jest najlepsza do
- Złożone zakrzywione kanały
- Wielogałęziowe lub nieregularne przejścia wewnętrzne
- Duże lub zintegrowane korpusy dysz
- Media korozyjne i usługi pod umiarkowanym ciśnieniem
- Produkcja średnioseryjna
- Stopy o wysokiej wartości, w których liczy się oszczędność materiału
Typowe branże
- Przetwarzanie chemiczne
- Odsalanie morza
- Postępowanie z wodą morską
- Spryskiwanie i czyszczenie żywności
- Dostawa płynów przemysłowych pod średnim ciśnieniem
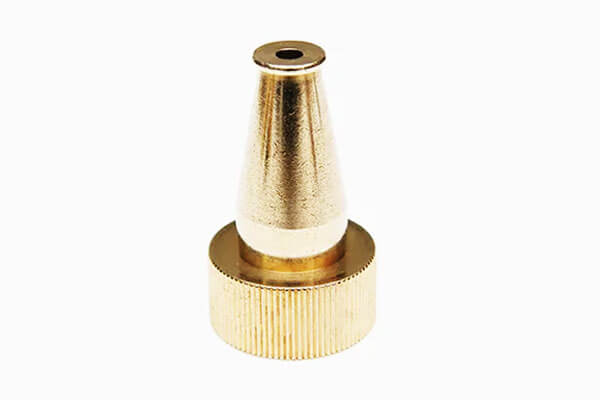
Dysza do obróbki CNC jest najlepsza do
- Proste dysze z otworem prostym
- Dysze z mikrootworem
- Precyzyjne powierzchnie uszczelniające
- Praca pod wysokim ciśnieniem lub intensywnymi wibracjami
- Szybkie prototypowanie i niestandardowe części
- Produkcja małoseryjna z wąskimi tolerancjami
Typowe branże
- Wtrysk paliwa lotniczego
- Wysokociśnieniowy sprzęt do czyszczenia
- Systemy hydrauliczne
- Medyczne urządzenia do atomizacji
- Precyzyjny sprzęt laboratoryjny
7. Produkcja kompozytów: Puste odlewanie + Wykończenie CNC
W nowoczesnej produkcji dysz, najbardziej dojrzałym technicznie podejściem często nie jest ani czyste odlewanie precyzyjne, ani czysta obróbka CNC, ale hybrydowa ścieżka produkcji który łączy w sobie mocne strony obu.
Metoda ta rozpoczyna się od precyzyjnie odlanego półfabrykatu, a kończy na ukierunkowanej obróbce CNC powierzchni funkcjonalnych.
Do wielu dysz przemysłowych, szczególnie te stosowane w wymagających środowiskach kontroli płynów, ten połączony proces zapewnia najlepszą równowagę pomiędzy złożonością geometrii, dokładność wymiarowa, Jakość powierzchni, Wydajność kosztów, i stabilność produkcji.
Dlaczego podejście hybrydowe ma znaczenie
Dysza jest komponentem zorientowanym na funkcje.
Jego kształt zewnętrzny może być stosunkowo złożony, ale najbardziej krytyczne cechy wydajności są zwykle skoncentrowane w określonych strefach: otwór, uszczelniająca twarz, połączenie gwintowe, powierzchnie odniesienia, a czasami wewnętrzne obszary przejściowe.
Są to miejsca, w których nawet bardzo małe odchylenie może wpłynąć na wzór natrysku, konsystencja wydzieliny, zachowanie pod ciśnieniem, lub wydajność wycieków.
Precyzyjne odlewanie doskonale nadaje się do formowania całego korpusu dyszy w stanie zbliżonym do kształtu netto.
Może tworzyć zakrzywione kontury, zintegrowane przejścia, nieregularna geometria zewnętrzna, oraz złożone formy konstrukcyjne, które w przeciwnym razie wymagałyby rozległej obróbki lub wielu zmontowanych części.
Jednakże, Sam odlew zwykle nie gwarantuje niezwykle wąskich tolerancji i gładkości powierzchni wymaganych w najbardziej krytycznych interfejsach funkcjonalnych.
Właśnie tam nieodzowna staje się obróbka CNC.
Rezerwując naddatek na obróbkę w niezbędnych obszarach, producenci mogą wykorzystywać operacje CNC do udoskonalania tylko ważnych stref, zamiast obrabiać całą część z litego materiału.
Takie podejście pozwala zachować geometryczne zalety odlewania, osiągając poziom precyzji oczekiwany od wysokiej klasy dysz.
Logika procesu: Od kształtu bliskiego sieci do precyzji funkcjonalnej
Proces hybrydowy rozpoczyna się od projektu odlewu, który jest celowo zoptymalizowany pod kątem późniejszej obróbki.
Inżynierowie nie projektują części jako ostatecznego, gotowego odlewu; Zamiast, projektują to jako blank odlewniczy z kontrolowanymi naddatkami.
Naddatki te zwykle pozostawia się w obszarze kryzy, strefy gwintów, pieczęci twarze, i inne powierzchnie odniesienia, które wymagają ścisłej kontroli wymiarowej.
Pozostałe ciało, szczególnie obszary, które nie wpływają bezpośrednio na końcowe zachowanie płynu, pozostaje w formie odlewu zbliżonej do siatki.
Po etapie castingu, zaślepka dyszy jest czyszczona, sprawdzony, i w razie potrzeby poddane obróbce cieplnej.
Ten komponent pośredni zawiera już główne cechy konstrukcyjne gotowej części.
Obróbka CNC jest następnie stosowana selektywnie i precyzyjnie, przy użyciu osprzętu i ścieżek narzędzi dostosowanych do krytycznych powierzchni.
W rzeczywistości, oznacza to, że tylko ułamek całkowitej geometrii jest obrabiany do ostatecznego rozmiaru, co skraca czas cyklu, zużycie narzędzia, i straty materiału w porównaniu z obróbką na pełnym magazynie.
Zalety inżynieryjne trasy kompozytowej
Najważniejszą zaletą odlewania i wykańczania CNC jest separacja funkcjonalna. Proces ten pozwala każdej metodzie produkcyjnej robić to, co potrafi najlepiej.
Odlewanie obsługuje tworzenie kształtu i oszczędność materiału. Obróbka CNC zapewnia precyzję, powtarzalność, i uszlachetnianie powierzchni.
Dzieląc część w ten sposób, producent unika wymuszania jednego procesu w celu rozwiązania wszystkich problemów.
Jest to szczególnie cenne w przypadku dysz o mieszanych wymaganiach.
Na przykład, korpus zewnętrzny może wymagać dużego rozmiaru, wyprofilowany, i strukturalnie zintegrowane, podczas gdy wewnętrzne gniazdo dyszy lub stożek uszczelniający mogą wymagać kontroli na poziomie mikronów.
W pełni obrobiona część byłaby marnotrawstwem i czasochłonnością.
Całkowicie odlana część może nie spełniać wymagań dotyczących precyzji. Część hybrydowa rozwiązuje oba problemy w racjonalny sposób.
Kolejną ważną korzyścią jest zmniejszone obciążenie obróbką. Kiedy korpus dyszy jest odlany w kształcie zbliżonym do ostatecznego, ilość naddatku usuniętego podczas obróbki jest znacznie mniejsza niż w przypadku obróbki kęsów.
Zmniejsza to straty surowców, skraca czas przetwarzania, i zmniejsza obciążenie narzędzia.
Zaleta staje się szczególnie znacząca, gdy dysza jest wykonana z drogich stopów, takich jak stal nierdzewna, stopy niklu, lub stopy tytanu.
Ulepsza się także proces hybrydowy Wolność projektowa. Inżynierowie mogą określić złożone geometrie wewnętrzne lub zewnętrzne, nie martwiąc się, że cała część musi być dostępna dla narzędzi skrawających.
Pod warunkiem, że krytyczne strefy wykańczające nadają się do obróbki, reszta konstrukcji może pozostać odlana.
Jest to bardzo przydatne w zastosowaniach, w których wymagane jest prowadzenie płynów, integracja montażowa, i kompaktowa konstrukcja opakowania są ważne.
Koszty i efektywność produkcji
Z punktu widzenia ekonomiki produkcji, trasa złożona jest często najbardziej zrównoważonym rozwiązaniem dla medium- do produktów dyszowych o wysokiej wartości.
Etap odlewania pochłania złożoność kształtu, podczas gdy etap CNC ogranicza się do najmniejszej liczby powierzchni o dużej wartości.
To znacznie poprawia stosunek wysiłku produkcyjnego do wartości funkcjonalnej.
W porównaniu z obróbką całej dyszy z pełnego pręta, metoda hybrydowa zazwyczaj zmniejsza zużycie materiału i czas cięcia.
W porównaniu z poleganiem wyłącznie na castingu, znacznie poprawia ostateczną precyzję i spójność.
Dzięki temu jest szczególnie atrakcyjny w branżach, w których koszty awarii są wysokie, gdzie powtarzalność wymiarowa ma znaczenie, oraz gdzie sam stop jest na tyle drogi, że odpady stanowią poważny problem.
Proces jest również skalowalny. Po ustabilizowaniu oprzyrządowania odlewniczego i zatwierdzeniu programu wykańczającego CNC, produkcja może przejść do powtarzalnego i kontrolowanego przepływu pracy.
Do średnich i dużych serii produkcyjnych, koszt jednostkowy często staje się bardzo konkurencyjny, ponieważ półfabrykat odlewniczy jest wydajny w formowaniu, a operacje wykańczające pozostają zlokalizowane.
Uwagi dotyczące kontroli jakości
Sukces metody hybrydowej zależy od dobrej dyscypliny inżynierskiej na obu etapach.
Jeśli półfabrykat odlewniczy jest źle zaprojektowany, późniejszy naddatek na obróbkę może być nierówny, nadmierny, lub niewystarczające.
Jeśli strategia wykańczania CNC nie jest dokładnie kontrolowana, krytyczne cechy dyszy mogą utracić koncentryczność, Uszczelnienie integralności, lub dokładność przepływu.
Z tego powodu, przejście pomiędzy odlewaniem a obróbką skrawaniem należy zaplanować od początku.
Wzór odlewu powinien uwzględniać dobrze określone naddatki w obrobionych strefach, a kontrola po odlaniu powinna potwierdzić, że półwyrób nadaje się do operacji wtórnych.
Podczas wykańczania CNC, oprawy muszą utrzymywać dokładną kontrolę punktu odniesienia, zwłaszcza gdy dysza wymaga współosiowych lub ortogonalnych relacji pomiędzy otworem, nitka, i uszczelnianie twarzy.
Ważna jest również integralność powierzchni. Struktura odlewu może zawierać niewielką teksturę ziarna lub miejscową szorstkość, ale ostatecznie obrobione powierzchnie powinny wyeliminować te niedoskonałości w strefach funkcjonalnych.
W wielu przypadkach, końcowe gratowanie, Polerowanie, lub etap czyszczenia, aby zapewnić, że na ścieżce przepływu nie pozostaną żadne resztki zadziorów ani cząstek.
Typowe zastosowania przemysłowe
Ta łączona metoda produkcji jest szeroko stosowana w dyszach przeznaczonych do wymagających środowisk przemysłowych.
Jest to szczególnie powszechne w przemyśle petrochemicznym, morski, lotniczy, oraz wysokiej klasy systemy kontroli płynów.
Zastosowania te często wymagają korpusu dyszy o złożonej konstrukcji i odpornej na korozję, ale wymagają także jednej lub więcej powierzchni z niezwykle precyzyjną kontrolą wymiarów.
Przykładami są dysze natryskowe ze zintegrowanymi obudowami, wysokowydajne dysze atomizujące, precyzyjne elementy wtryskowe, i odporne na korozję dysze rozprowadzające płyn.
W każdym przypadku, etap odlewania zapewnia platformę konstrukcyjną, a etap obróbki zapewnia ostateczną wydajność funkcjonalną.
Dlaczego stało się to rozwiązaniem głównego nurtu
Rosnące zastosowanie „blanki castingowej”. + Model „wykańczanie CNC” nie jest przypadkowy.
Odzwierciedla szerszy trend w zaawansowanej produkcji: użyj najbardziej wydajnego procesu dla każdej funkcji, zamiast zmuszać pojedynczy proces do robienia wszystkiego.
W produkcji dysz, zasada ta jest szczególnie przekonująca, ponieważ część zawiera zarówno strefy dominujące kształt, jak i strefy dominujące precyzję.
W rezultacie, metoda hybrydowa jest obecnie powszechnie postrzegana jako preferowane rozwiązanie w przypadku wysokiej klasy dysz przemysłowych.
Oferuje geometryczną elastyczność odlewania, precyzja obróbki CNC, oraz struktura kosztów, która jest często korzystniejsza niż alternatywy w pełni odlane lub obrobione maszynowo.
Dla producentów poszukujących niezawodnej wydajności i konkurencyjnej ekonomiki, jest to często najbardziej racjonalny wybór inżynieryjny.
8. Wniosek
Porównanie odlewania precyzyjnego i obróbki CNC dysz nie jest kwestią tego, który proces jest uniwersalnie lepszy. To kwestia dopasowania inżynieryjnego.
Precyzyjne casting doskonale sprawdza się, gdy dysza jest strukturalnie złożona, kwestia efektywnej materiałowo produkcji, a warunki pracy są zgodne z produkcją o średniej precyzji, zbliżoną do kształtu netto.
Jest szczególnie wydajny w przypadku urządzeń zintegrowanych, konstrukcje odporne na korozję i ekonomiczna produkcja średnionakładowa.
CNC Mękawka doskonale sprawdza się, gdy dysza wymaga ekstremalnej precyzji wymiarowej, Doskonałe wykończenie powierzchniowe, odporność na wysokie ciśnienie, i szybka iteracja.
Jest to preferowany wybór w przypadku prostych, ale bardzo krytycznych elementów przepływu, prototypy, oraz produkcja na zamówienie w małych partiach.
We współczesnej praktyce przemysłowej, najbardziej dojrzałym rozwiązaniem jest często rozwiązanie hybrydowe: odlać kształt, obrobić funkcję.
Strategia ta wykorzystuje to, co najlepsze z obu światów i zapewnia najlepszą równowagę wydajności, koszt, i możliwość produkcji.
FAQ
Która dysza ma lepszą odporność na korozję?
W wielu przypadkach, precyzyjnie odlewane dysze ze stali nierdzewnej mogą zapewnić doskonałą odporność na korozję, zwłaszcza po odpowiedniej obróbce cieplnej i wykończeniu powierzchni.
Wynik końcowy zależy od wyboru stopu, Jakość powierzchni, i środowisko serwisowe.
Czy dysze spiralne lub bardzo złożone można wykonać metodą obróbki CNC?
Tak, ale zwykle tylko przy sprzęcie wieloosiowym i przy znacznie wyższych kosztach. Do bardzo złożonych struktur wewnętrznych, odlewanie precyzyjne jest zwykle bardziej ekonomiczne.
Który proces jest tańszy w przypadku masowej produkcji?
Do skomplikowanych projektów dysz, odlewanie precyzyjne często staje się tańsze w skali. Do prostych konstrukcji dysz, Obróbka CNC może pozostać bardziej ekonomiczna, zwłaszcza w małych ilościach.
Który proces jest lepszy w przypadku usług wymagających bardzo wysokiego ciśnienia?
Dysze obrabiane CNC są na ogół lepiej przystosowane do warunków bardzo wysokiego ciśnienia, ponieważ zazwyczaj wykorzystują półfabrykat kuty o większej ciągłości mechanicznej i ściślejszej kontroli wymiarowej.
Czy w przypadku dysz odlewanych konieczna jest obróbka wykańczająca??
Do powierzchni krytycznych, Tak. Uszczelnianie twarzy, obszary gwintowane, a drobne otwory są zwykle obrabiane po odlaniu, aby zapewnić ostateczną precyzję i jakość powierzchni.

