Akryl, lub polimetakrylan metylu (PMMA), to jedno z najbardziej wszechstronnych tworzyw konstrukcyjnych stosowanych w nowoczesnej produkcji.
Jest przezroczysty, wytrzymały, i stabilność wymiarowa — trzy właściwości, które rzadko współistnieją w jednym materiale.
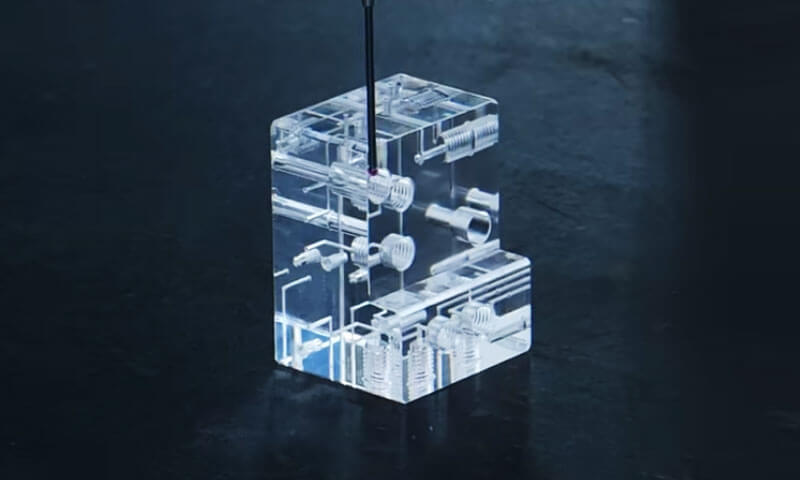
Od obudów urządzeń medycznych i sprzętu laboratoryjnego po soczewki do świateł samochodowych, ekspozytory w punktach sprzedaży, i precyzyjne komponenty płynne, części akrylowe pełnią funkcje szkła, poliwęglan, i inne polimery nie mogą same w sobie dorównać.
Ale akryl nie jest pojedynczym materiałem. Występuje w postaci odlewanej i wytłaczanej o znacząco różnych właściwościach, i można go kształtować za pomocą obróbki CNC, formowanie wtryskowe, cięcie laserowe, Termiczne, i wiązanie.
Wybór odpowiedniej formy materiału i właściwego procesu produkcyjnego to różnica pomiędzy częścią, która działa bezbłędnie, a tą, która pęka, szaleństwa, lub nie przeszedł kontroli wymiarowej.
W tym artykule omówiono precyzyjne niestandardowe części akrylowe z perspektywy wyspecjalizowanego producenta.
1. Co to jest akryl (PMMA)?
Polimetakrylan metylu (PMMA) jest przezroczysty, amorficzny polimer termoplastyczny wytwarzany przez polimeryzację metakrylanu metylu (MMA) monomer.
Po raz pierwszy został skomercjalizowany w 1930S i od tego czasu stał się jednym z najczęściej używanych przezroczystych tworzyw sztucznych na świecie.
PMMA jest powszechnie znane jako "akryl", ale materiał ten jest również sprzedawany pod dobrze znanymi nazwami handlowymi, takimi jak Pleksiglas, pleksiglas, Lucit, akrylit, i Altuglas.
Te nazwy handlowe odnoszą się do produktów handlowych lub marek opartych na materiałach akrylowych; podstawowym polimerem jest PMMA.
Atrakcyjność PMMA polega na połączeniu wysokiej przezroczystości optycznej, niska gęstość, dobra twardość powierzchni, Odporność na UV, odporność na warunki atmosferyczne, i łatwość wytwarzania.
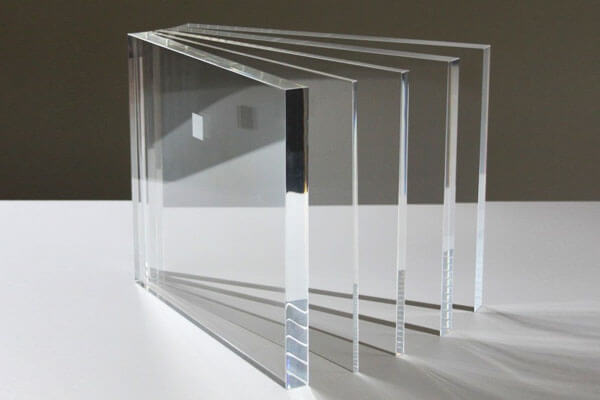
Wysokiej jakości przezroczysty PMMA może zapewnić transmisję światła widzialnego na poziomie ok 90–92%, nadając mu wygląd przypominający szkło, a jednocześnie ważąc tylko o połowę mniej niż konwencjonalne szkło.
2. Jakie są różne rodzaje akryli (PMMA)?
Do precyzyjnych części akrylowych, Zapasy PMMA są powszechnie podzielone na odlewane PMMA i wytłaczane PMMA w zależności od sposobu produkcji materiału.
Choć oba bazują na tym samym polimerze, ich historia przetwarzania może powodować różnice w masie cząsteczkowej, stres resztkowy, Zachowanie termiczne, jakość optyczna, i wydajność obróbki.
Odlewany PMMA
Odlewany PMMA jest wytwarzany przez polimeryzację ciekłego metakrylanu metylu (MMA) pomiędzy foremkami, powszechnie płyty szklane do produkcji arkuszy.
W porównaniu z materiałem wytłaczanym, odlewane PMMA generalnie oferuje wyższą masę cząsteczkową, niższe naprężenia szczątkowe, Dobra stabilność termiczna, i doskonałą klarowność optyczną.
Te cechy sprawiają, że odlewane PMMA jest szczególnie odpowiednie do CNC Mękawka.
W odpowiednio kontrolowanych warunkach skrawania, może wytwarzać stosunkowo czyste wióry i dobrze zdefiniowane obrobione krawędzie, jednocześnie zmniejszając tendencję do nadmiernego zmiękczania lub rozmazywania się w strefie cięcia.
Dlatego też odlewane PMMA jest powszechnie wybierane na komponenty precyzyjne, takie jak osłony optyczne, przezroczyste obudowy, okna inspekcyjne, prototypy, i wykonane na zamówienie części akrylowe.
Wytłaczane PMMA
Wytłaczane PMMA jest wytwarzany poprzez ciągłe topienie granulek żywicy akrylowej i tłoczenie polimeru przez matrycę.
Proces wytłaczania zapewnia wydajną produkcję standardowych arkuszy, pręty, rurki, i profile, ale może wprowadzić orientację molekularną i wyższe szczątkowe naprężenie wewnętrzne.
Podczas agresywnej obróbki CNC, cechy te mogą zwiększać ryzyko deformacji spowodowanej ciepłem, topienie krawędzi, i szaleństwo stresu, szczególnie gdy warunki skrawania są słabo kontrolowane lub przedmiot zawiera ostre elementy wewnętrzne.
Wytłaczany PMMA pozostaje szeroko stosowany w ogólnych produktach akrylowych i znormalizowanych półproduktach, ale do wymagającej obróbki subtraktywnej, Często preferowany jest odlew PMMA, jeśli chodzi o stabilność wymiarową, Jakość powierzchni, i niskie naprężenia obróbcze są krytyczne.
3. Właściwości materiału rdzenia akrylu (PMMA) dla komponentów precyzyjnych
Zrozumienie właściwości materiałowych PMMA jest niezbędne do projektowania niezawodnych części. Poniższe właściwości są szczególnie istotne w przypadku elementów precyzyjnych.
Właściwości optyczne.
PMMA transmituje około 92% widzialnego światła, w porównaniu z ok 90% do szkła.
Ma współczynnik załamania światła 1.49 i niska dyspersja, dzięki czemu nadaje się do soczewek, prowadnice świetlne, i okna optyczne. Nie żółknie znacząco pod wpływem promieni UV, w przeciwieństwie do wielu innych tworzyw sztucznych.
Właściwości mechaniczne.
PMMA jest sztywny i twardy. Typowa wytrzymałość na rozciąganie wynosi 65–75 MPa, wytrzymałość na zginanie wynosi 90–110 MPa, a moduł sprężystości przy rozciąganiu wynosi 2,4–3,2 GPa.
Jest kruchy w porównaniu z poliwęglanem, o udarności z karbem Izoda 15–25 J/m.
Oznacza to, że części akrylowe muszą być zaprojektowane tak, aby uniknąć koncentracji naprężeń, które mogłyby spowodować pęknięcia.
Właściwości termiczne.
Temperatura zeszklenia PMMA wynosi około 105°C, a temperatura ugięcia pod wpływem ciepła wynosi około 95°C w temperaturze 0.45 MPA.
Temperatura pracy jest zazwyczaj ograniczona do 80°C przy ciągłym użytkowaniu. Współczynnik rozszerzalności cieplnej wynosi w przybliżeniu 70 × 10⁻⁶ /° C., który jest wyższy niż w przypadku większości metali, ale niższy niż w przypadku wielu innych tworzyw sztucznych.
Odporność chemiczna.
PMMA jest odporne na rozcieńczone kwasy, Alkalis, węglowodory alifatyczne, i oleje mineralne.
Jest atakowany przez ketony (aceton, MEK), estry, chlorowane węglowodory, i węglowodory aromatyczne.
Alkohole mogą powodować pękanie naprężeniowe w obciążonych częściach. Należy to uwzględnić przy wyborze środków czyszczących i klejów.
Absorpcja wilgoci.
PMMA pochłania około 0,3–0,4% wody w stanie nasycenia. Jest to niski poziom w porównaniu z nylonem lub poliwęglanem, ale nadal może powodować zmiany wymiarowe precyzyjnych części.
Do krytycznych aplikacji, części należy kondycjonować przed końcową obróbką.
Właściwości elektryczne.
PMMA ma dobrą wytrzymałość dielektryczną (około 20 kV/mm) i opór objętościowy (około 10¹⁵ Ω·cm), dzięki czemu nadaje się do zastosowań elektrycznych i elektronicznych.
Odporność na warunki atmosferyczne.
PMMA charakteryzuje się dużą odpornością na promieniowanie UV i warunki atmosferyczne. Jest szeroko stosowany w oznakowaniu zewnętrznym, Wykończenie samochodowe, i przeszklenia architektoniczne.
Jednakże, Długotrwała ekspozycja na promieniowanie UV może powodować degradację powierzchni niektórych preparatów, dlatego do użytku na zewnątrz zaleca się gatunki odporne na promieniowanie UV.
Biokompatybilność.
Dostępny jest PMMA klasy medycznej, stosowany w protetyce dentystycznej, cement kostny, i elementy wyrobów medycznych.
Można go sterylizować tlenkiem etylenu, promieniowanie gamma, lub autoklawowanie (z ograniczeniami).
4. Precyzyjna obróbka CNC akrylu (PMMA) Strony
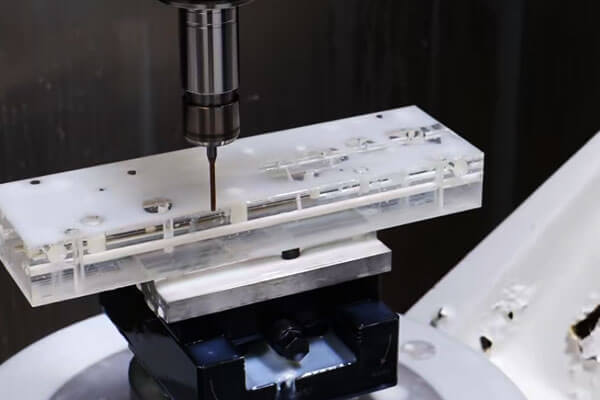
CNC Mękawka to jedna z najbardziej elastycznych metod produkcji precyzyjnego akrylu na zamówienie (PMMA) strony, zwłaszcza gdy wymagana ilość jest stosunkowo niewielka, geometria jest wysoce spersonalizowana, lub projekt musi być często zmieniany.
W odróżnieniu od formowania wtryskowego, Obróbka CNC nie wymaga dedykowanej formy produkcyjnej.
Gotowy element produkowany jest bezpośrednio z arkusza PMMA, płyta, pręt, blok, lub inny odpowiedni półprodukt poprzez usuwanie materiału za pomocą sterowanych komputerowo narzędzi skrawających.
Typowe operacje CNC dla PMMA obejmują przemiał, obrócenie, wiercenie, nudny, Rozwierc, rozgromienie, fazowanie, i grawerowanie.
W zależności od geometrii i wymaganej jakości optycznej, po obróbce można zastosować polerowanie lub inne operacje wykańczania powierzchni.
Głównym wyzwaniem jest zarządzanie ciepłem. PMMA ma stosunkowo niską przewodność cieplną, dzięki czemu ciepło wytwarzane w strefie cięcia może szybko się kumulować.
Nadmierne ciepło może zmiękczyć polimer i spowodować jego stopienie, powstawanie zadziorów, rozmazanie powierzchni, zniekształcenie wymiarowe, lub szaleństwo stresu.
Ostre oprzyrządowanie, odpowiednie parametry skrawania, efektywne odprowadzanie wiórów, dlatego też niezbędne jest sztywne, lecz niewymagające naprężeń mocowanie.
Proces obróbki CNC PMMA
Typowy precyzyjny przepływ pracy to:
Wybór materiału → Programowanie CAD/CAM → Mocowanie → Obróbka zgrubna → Obróbka wykańczająca → Gratowanie → Polerowanie/wykańczanie powierzchni → Kontrola wymiarowa
Materiał należy dobrać odpowiednio do zastosowania i wymagań obróbki.
Odlewany PMMA jest często preferowany w przypadku wymagającej obróbki subtraktywnej, ponieważ jego właściwości materiałowe mogą zapewnić korzystne zachowanie wymiarowe i obróbcze,
podczas gdy wytłaczany półfabrykat można również z powodzeniem obrabiać, jeśli naprężenia szczątkowe i efekty termiczne są odpowiednio kontrolowane.
Podczas programowania CAM, ścieżka narzędzia powinna unikać niepotrzebnego gromadzenia się ciepła.
Wysokie zaangażowanie narzędzia, długotrwałe pocieranie, a wielokrotne przejścia przez ten sam obszar mogą generować nadmierną temperaturę, nawet jeśli nominalne parametry skrawania wydają się rozsądne.
Zalety obróbki CNC PMMA
Wysoka elastyczność projektowania
Obróbka CNC może wytwarzać wysoce spersonalizowane geometrie bez konieczności stosowania narzędzi do formowania wtryskowego.
Modyfikacje projektu można zwykle wdrożyć poprzez zmiany CAD/CAM, a nie poprzez produkcję nowej formy.
Dzięki temu proces ten szczególnie nadaje się do prototypów inżynieryjnych, próbki funkcjonalne, komponenty zamienne, i niestandardowe części o małej objętości.
Doskonała dostępność funkcji
Obróbka CNC może bezpośrednio wytwarzać precyzyjne elementy, takie jak:
- Dziury i dziury
- Szczeliny i kieszenie
- Wątki tam, gdzie to konieczne
- Powierzchnie montażowe
- Kontratersje
- Fazowania
- Grawerowane oznaczenia
Złożone kombinacje cech można obrabiać w jednym ustawieniu, jeśli pozwala na to maszyna i układ uchwytów roboczych.
Nadaje się do prototypów i małych ilości
Obróbka CNC jest atrakcyjna ekonomicznie, gdy wielkość produkcji nie uzasadnia stosowania oprzyrządowania do formowania wtryskowego.
Umożliwia także producentowi stosunkowo szybkie przejście od gotowego projektu CAD do fizycznego komponentu.
Wysoka kontrola wymiarowa
Nowoczesny sprzęt CNC może zapewnić ścisłą kontrolę wymiarową w przypadku zapasów PMMA, maszyna, obróbka, temperatura, i warunki pomiaru są odpowiednio zarządzane.
Krytyczne cechy można również sprawdzić za pomocą maszyn współrzędnościowych, systemy wizyjne, lub mierniki precyzyjne.
Ograniczenia obróbki CNC PMMA
Głównym ograniczeniem jest wydajność usuwania materiału. Znaczna część pierwotnego zapasu może stać się odpadem obróbczym, szczególnie gdy gotowy komponent ma mały stosunek materiału do objętości.
Obróbka CNC może również stać się kosztowna w przypadku dużych ilości produkcji, ponieważ czas cyklu i obciążenie maszyny zależą od liczby części.
Inne ograniczenia obejmują:
- Akumulacja ciepła podczas cięcia
- Ryzyko zadziorów lub stopienia krawędzi
- Potencjalne uwolnienie naprężenia szczątkowego
- Wyższy koszt jednostkowy przy dużych ilościach
- Konieczność dodatkowego polerowania powierzchni optycznych
- Zwiększone wymagania dotyczące obsługi przezroczystych części wrażliwych na zarysowania
Z tych powodów, Obróbka CNC jest na ogół najsilniejsza w przypadku prototypów i części spektrum produkcji o małej objętości.
5. Formowanie wtryskowe niestandardowego akrylu (PMMA) Strony
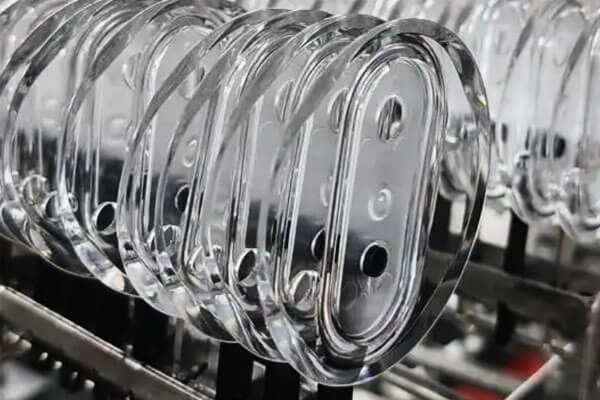
Formowanie wtryskowe tworzy części PMMA poprzez ogrzewanie tworzywa termoplastycznego powyżej jego zakresu przetwarzania, wtryskiwanie stopionego polimeru do precyzyjnej formy pod ciśnieniem, pozwalając materiałowi ostygnąć i zestalić się, a następnie wyrzucenie gotowego komponentu.
W przeciwieństwie do obróbki CNC, który usuwa materiał z litego półwyrobu, formowanie wtryskowe tworzy wymaganą geometrię bezpośrednio przez wnękę formy.
Dzięki temu jest szczególnie skuteczny powtarzalna produkcja skomplikowanych kształtów i komponentów o dużej objętości.
Typowy cykl formowania wtryskowego PMMA to:
Suszenie żywicy → Plastyfikacja → Wtrysk → Pakowanie/przetrzymywanie → Chłodzenie → Wyrzucanie → Kontrola
PMMA wymaga odpowiedniej kontroli wilgotności przed obróbką. Nadmierna wilgoć w żywicy może powodować powstawanie pęcherzyków, srebrne smugi, mgła, oraz inne wady powierzchniowe lub optyczne.
Warunki suszenia powinny być zgodne ze specyfikacją producenta żywicy.
Formowanie wtryskowe o jakości optycznej
Gdy część PMMA jest przeznaczona do zastosowań optycznych lub przezroczystych, sama dokładność wymiarowa jest niewystarczająca.
Proces musi także być kontrolowany:
Zachowanie przepływu + równomierność chłodzenia + stres resztkowy + stan powierzchni formy
Źle kontrolowane napełnianie lub chłodzenie może powodować zniekształcenia optyczne, nawet jeśli wymiary części mieszczą się w granicach tolerancji.
Sama powierzchnia formy działa jak bezpośrednia powierzchnia repliki. Jakakolwiek wada, zanieczyszczenie, zadrapanie, lub niewłaściwa tekstura na krytycznej powierzchni formy może zostać przeniesiona na gotowy element akrylowy.
Z tego powodu, Formowanie optyczne PMMA często wymaga szczególnie dokładnej kontroli polerowania formy, suszenie żywicy, warunki napełniania, Wentylacja, i chłodzenie.
Zalety formowania wtryskowego PMMA
Zalety:
- Niski koszt jednostkowy przy dużej objętości: Po zamortyzowaniu oprzyrządowania, koszt jednostkowy jest niski.
- Wysoka wydajność produkcji: Możliwe są tysiące części dziennie.
- Doskonała powtarzalność: Spójne wymiary i właściwości.
- Złożona geometria: Zintegrowane funkcje, żeberka, Szefowie, i zatrzaski mogą być formowane.
- Wykończenie powierzchni: Tekstura formy jest replikowana na części.
- Różnorodność materiału: Kolorowy, wypełniony, dostępne są także gatunki specjalistyczne.
- Automatyzacja: Proces może być w pełni zautomatyzowany.
Ograniczenia:
- Wysoki koszt narzędzi: Formy mogą kosztować dziesiątki tysięcy dolarów.
- Długi czas realizacji: Produkcja form trwa od tygodni do miesięcy.
- Ograniczenia projektowe: Szkic kąty, równomierność grubości ścianki, należy wziąć pod uwagę lokalizację bramy.
- Ograniczenia materiałowe: Odlewany akryl o bardzo dużej masie cząsteczkowej nie może być formowany.
- Stres resztkowy: Części formowane mogą wykazywać naprężenia szczątkowe i dwójłomność.
- Minimalna głośność: Nieekonomiczne w przypadku małych ilości.
6. Techniczny & Porównanie ekonomiczne: CNC Mękawka vs.. Formowanie wtryskowe
Zarówno obróbka CNC, jak i formowanie wtryskowe mogą wytwarzać precyzyjne, niestandardowe części PMMA, ale są one zoptymalizowane dla różnych warunków produkcji.
Główną różnicą jest to, że obróbka CNC usuwa materiał z stałego materiału PMMA, podczas gdy formowanie wtryskowe formuje część bezpośrednio w formie.
W rezultacie, ich strukturę kosztów, Elastyczność projektowania, Wydajność produkcji, i wykorzystanie materiału są zupełnie inne.
| Kluczowy czynnik | CNC Mękawka | Formowanie wtryskowe |
| Zasada produkcji | Obróbka subtraktywna z blachy PMMA, płyta, pręt, lub zablokuj | Formowanie stopionego PMMA w precyzyjnej formie |
| Najlepszy wolumen produkcji | Prototyp, próbka, i produkcję niskonakładową | Średni- i produkcja o dużej objętości |
| Początkowy koszt narzędzi | Niski; głównie standardowe narzędzia skrawające i osprzęt | Wysoki; wymagana dedykowana forma |
| Koszt jednostkowy | Stosunkowo wysoki, ponieważ czas obróbki rośnie wraz z ilością | Stosunkowo niski po zamortyzowaniu inwestycji w formę |
| Elastyczność projektowania | Doskonały; Zmiany CAD można zwykle wdrożyć bez nowego oprzyrządowania | Ograniczone po obróbce; większe zmiany w projekcie mogą wymagać modyfikacji formy |
| Szybkość rozwoju | Szybko; nadaje się do szybkich prototypów | Wolniejsze ze względu na konstrukcję formy, produkcja, i próby są potrzebne |
Złożona geometria 3D |
Dobry, ale ograniczone dostępem do narzędzi i strategią obróbki | Doskonały do formowanych żeber, Szefowie, klipy, i zintegrowane funkcje |
| Dokładność wymiarowa | Wysokie i bezpośrednio kontrolowane przez ścieżki narzędzi CNC | Wysoka stabilizacja po procesie, ale podlegają wpływom warunków skurczu i formowania |
| Jakość powierzchni optycznej | Doskonały potencjał dzięki kontrolowanej obróbce i polerowaniu | Doskonały potencjał dzięki wysokiej jakości powierzchniom form i stabilnemu formowaniu |
| Wykorzystanie materiału | Niżej; usunięty materiał staje się odpadem obróbczym | Wyższy; część powstaje w pobliżu kształtu netto, chociaż prowadnice i wlewy powodują pewne odpady |
| Elastyczność grubości ścianki | Doskonały do obrabianych elementów o zmiennej grubości | Wymaga starannej kontroli, aby zminimalizować ślady opadania, Warpage, i stres resztkowy |
| Funkcje wewnętrzne | Doskonała do dostępnych otworów, szczeliny, i kieszenie | Doskonały do formowanych piast, żeberka, i złożone zintegrowane funkcje |
| Wykończenie powierzchni | Łatwe do łączenia z polerowaniem, szlifowanie, lub inne operacje wtórne | Powierzchnia formy w dużej mierze determinuje wykończenie po uformowaniu; nadal może być wymagane wtórne wykończenie |
Stres resztkowy |
Można je wprowadzić lub zwolnić podczas obróbki, szczególnie w przypadku obciążonych zapasów | Formowanie może wprowadzić resztkową orientację i naprężenia termiczne |
| Koszt odpadów materiałowych | Większe znaczenie w przypadku geometrii mocno obrobionych | Generalnie niższy w przypadku części o dużej objętości, zbliżonych do kształtu netto |
| Powtarzalność część po części | Bardzo wysoki przy stabilnym programowaniu CNC i kontroli procesu | Bardzo wysoki po ustabilizowaniu się parametrów formy i formowania |
| Ekonomiczny próg rentowności | Zwykle korzystne przy mniejszych ilościach | Staje się coraz bardziej ekonomiczne wraz ze wzrostem wielkości produkcji |
| Typowe zastosowania PMMA | Prototypy, części optyczne, obudowy niestandardowe, komponenty o małej objętości | Okładki, obudowy, wyświetla, elementy oświetleniowe, części niestandardowe w dużych ilościach |
| Główna zaleta | Elastyczność przy niskich nakładach początkowych | Wysoka produktywność i niski koszt jednostkowy w skali |
| Główne ograniczenie | Wyższy koszt jednostkowy i usuwanie materiału | Wysoka inwestycja w oprzyrządowanie i mniejsza elastyczność projektowania po obróbce |
7. Wykańczanie powierzchni akrylowych i obróbka końcowa
Wykończenie powierzchni ma kluczowe znaczenie w przypadku części akrylowych, zwłaszcza gdy ważna jest przejrzystość optyczna lub wygląd. Typowe operacje wykończeniowe obejmują:
Polerowanie
Akryl można polerować do uzyskania doskonałego wykończenia optycznego przy użyciu serii papierów ściernych, związki, i polerowanie kół. Do wykańczania krawędzi stosuje się również polerowanie płomieniowe i polerowanie parowe.
Wyżarzanie
Obrobione maszynowo lub formowane części akrylowe można wyżarzać w celu zmniejszenia naprężeń wewnętrznych.
Wyżarzanie zazwyczaj przeprowadza się w temperaturze 70–80°C przez kilka godzin, a następnie powolne chłodzenie. Zmniejsza to ryzyko pęknięć i pęknięć.
Polerowanie parowe
Część jest wystawiona na działanie oparów rozpuszczalnika, co wygładza powierzchnię. Daje to wykończenie o bardzo wysokim połysku, ale wymaga starannej kontroli, aby uniknąć zniekształceń.
Polerowanie płomieniowe
Nad powierzchnią przepływa kontrolowany płomień, topienie cienkiej warstwy i uzyskanie gładkości, błysk. Jest to powszechnie stosowane w przypadku krawędzi.
Polerowanie diamentów
Dla wymagających przezroczystych komponentów, polerowanie diamentów może zapewnić wysoce wyrafinowaną powierzchnię. Jest szczególnie przydatny tam, gdzie wymagana jest niska chropowatość powierzchni i wysoka przejrzystość optyczna.
W porównaniu z konwencjonalnym polerowaniem ściernym, Procesy oparte na diamentach mogą zapewnić bardziej kontrolowane usuwanie bardzo małych ilości materiału.
Dzięki temu są atrakcyjne w przypadku precyzyjnych powierzchni optycznych i komponentów, w których należy zminimalizować widoczne ślady obróbki.
Malowanie i powlekanie
Akryl można malować, wydrukowane na ekranie, lub pokryty powłoką antyrefleksyjną, antystatyczny, lub wykończenia z twardą powłoką.
Teksturowanie i matowe wykończenie
Nie każda część PMMA wymaga przezroczystości, błyszcząca powierzchnia. W przypadku redukcji odblasków można zastosować kontrolowane wykończenie matowe lub teksturowane, wygląd wizualny, rozproszenie światła, lub właściwości dotykowe są ważniejsze niż maksymalna przezroczystość.
Cięcie i grawerowanie laserowe
Do cięcia wykorzystywana jest obróbka laserowa, rytownictwo, i znakowanie akrylu. W niektórych przypadkach daje wypolerowaną krawędź.
Klejenie i montaż
Akryl można łączyć metodą zgrzewania rozpuszczalnikowego, klejenie, zgrzewanie ultradźwiękowe, lub mocowanie mechaniczne. Spawanie rozpuszczalnikowe daje przezroczyste złącze, ale wymaga starannej kontroli.
Czyszczenie
Akryl należy czyścić wodą z łagodnym mydłem lub specjalistycznymi środkami do czyszczenia tworzyw sztucznych. Należy unikać rozpuszczalników, takich jak aceton i alkohol, ponieważ mogą powodować szaleństwo.
8. Zastosowania niestandardowego akrylu (PMMA) Strony
Połączenie przezroczystości optycznej, Lekka konstrukcja, odporność na warunki atmosferyczne, Izolacja elektryczna, i obrabialność sprawiają, że PMMA nadaje się do szerokiej gamy niestandardowych komponentów.
Komponenty optyczne i fotoniczne
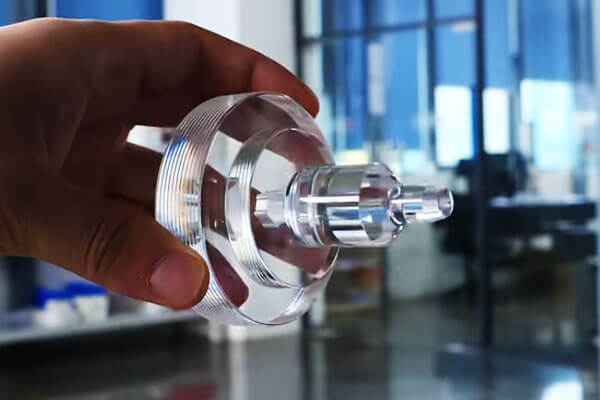
PMMA jest szeroko stosowany tam, gdzie wymagana jest kontrolowana transmisja światła. Jego przejrzystość optyczna sprawia, że nadaje się do elementów, w których częścią funkcji jest przezroczystość wizualna lub rozsył światła.
Typowe zastosowania obejmują:
- Przewodniki świetlne
- Osłony optyczne
- Przezroczyste okna
- Soczewki wystawowe
- Komponenty do zarządzania oświetleniem
- Ochronne obudowy optyczne
Sprzęt elektroniczny i elektryczny
PMMA zapewnia dobrą izolację elektryczną i może tworzyć lekkie, przezroczyste konstrukcje ochronne.
Niestandardowe komponenty mogą obejmować:
- Przezroczyste osłony sprzętu
- Okna wskaźników
- Obudowy wyświetlaczy
- Panele ochronne
- Obudowy elektryczne
- Izolacyjne elementy dystansowe i osprzęt
Sprzęt przemysłowy
Maszyny przemysłowe często wymagają od operatorów obserwacji procesów wewnętrznych bez narażania ruchomych lub niebezpiecznych elementów.
Dlatego PMMA można stosować do::
- Okna inspekcyjne
- Strażnicy maszyn
- Osłony ochronne
- Komponenty z widokiem płynnym
- Przezroczyste obudowy procesowe
- Panele obserwacyjne
Sprzęt laboratoryjny i medyczny
Przejrzystość PMMA, czysty wygląd, i łatwość produkcji sprawiają, że jest on przydatny w wybranych elementach sprzętu laboratoryjnego i medycznego.
Aplikacje mogą obejmować:
- Osłony instrumentów
- Komory z widokiem na płyn
- Obudowy laboratoryjne
- Przykładowe elementy kontroli
- Obudowy urządzeń
Automotive i transport
W wybranych przypadkach można zastosować PMMA automobilowy i zastosowania transportowe, w których wymagana jest przejrzystość, odporność na warunki atmosferyczne, i wygląd są ważne.
Przykłady obejmują:
- Komponenty związane z oświetleniem
- Osłony wskaźników
- Elementy wyświetlacza
- Części wewnętrzne przezroczyste
- Elementy dekoracyjne
Produkty oświetleniowe i wystawowe
Jest to jeden z najsilniejszych obszarów zastosowań komercyjnych PMMA. Materiał skutecznie przepuszcza światło, zapewniając jednocześnie znaczną elastyczność projektowania.
Niestandardowe komponenty PMMA mogą być produkowane jako:
- Dyfuzory
- Przewodniki świetlne
- Panele wystawowe
- Podświetlane znaki
- Dekoracyjne elementy oświetlenia
- Przezroczyste obudowy
Produkty architektoniczne i komercyjne
PMMA jest szeroko stosowany w produktach wizualnych i dekoracyjnych, ponieważ może łączyć przezroczystość ze stosunkowo niską wagą.
Przykłady obejmują:
- Oznakowanie
- Urządzenia wystawowe
- Struktury detaliczne
- Panele dekoracyjne
- Elementy oświetlenia architektonicznego
- Elementy wystawy
9. Czynniki kosztowe dla niestandardowych części akrylowych
Tworzywo
Wybór materiału ma bezpośredni wpływ na koszt. Odlewane PMMA jest na ogół droższe niż standardowe wytłaczane PMMA,
podczas gdy gatunki specjalne, takie jak odporne na promieniowanie UV, antystatyczny, optyczny, lub materiały klasy medycznej mogą wiązać się z dodatkowymi kosztami.
Ważna jest również grubość części i wymiary półfabrykatu, szczególnie do obróbki CNC. Gruby lub ponadgabarytowy półwyrób z PMMA może zwiększyć zarówno zużycie materiału, jak i straty podczas obróbki.
Złożoność projektu
Złożona geometria wydłuża czas produkcji i wymagania procesowe.
Do części obrabianych CNC, funkcje, takie jak głębokie kieszenie, podcięcia, cienkie ściany, wiele konfiguracji, i złożone powierzchnie 3D mogą wydłużyć godziny obróbki i wymagania dotyczące narzędzi.
Do formowania wtryskowego, skomplikowana geometria może zwiększyć koszty projektowania i produkcji form.
Podcięcia mogą wymagać prowadnic lub innych mechanizmów, podczas gdy cienkie lub nierówne ściany mogą wymagać bardziej wyrafinowanego projektu przepływu formy i chłodzenia.
Wymagania dotyczące tolerancji
Węższe tolerancje wymagają większej kontroli procesu i częstszych inspekcji.
Ogólny element PMMA może nie wymagać tego samego poziomu tolerancji co element optyczny lub element precyzyjnie dopasowany.
Nadmierne tolerancje mogą zatem zwiększyć koszty produkcji bez zapewniania dodatkowej wartości funkcjonalnej.
Specjalnie dla PMMA, na kontrolę wymiarową może również wpływać temperatura, stres resztkowy, i historię obróbki materiału, dlatego tolerancje krytyczne należy określić zgodnie z rzeczywistymi wymaganiami funkcjonalnymi.
Wolumen produkcyjny
Wielkość produkcji jest jednym z najważniejszych czynników przy wyborze pomiędzy obróbką CNC a formowaniem wtryskowym.
Produkcja niskoseryjna generalnie faworyzuje obróbkę CNC, ponieważ proces ten wymaga stosunkowo niewielu dedykowanych narzędzi.
Większa produkcja generalnie preferuje formowanie wtryskowe, ponieważ początkową inwestycję w formę można rozłożyć na wiele części.
Nie ma uniwersalnej ilości progu rentowności. To zależy od rozmiaru części, geometria, czas obróbki, koszt formy, czas cyklu, i roczne zapotrzebowanie produkcyjne.
Wykończenie powierzchni
Wykończenie powierzchni może znacząco wpłynąć na koszt przezroczystych części akrylowych.
Podstawowe wykończenie CNC wymaga mniej obróbki niż dokładne polerowanie, chwila polerowanie optyczne może obejmować wiele etapów i dodatkową kontrolę.
Dodatkowe procesy, takie jak polerowanie płomieniowe, tam, gdzie ma to zastosowanie, wykończenie paroizolacyjne, malarstwo, lub powłoki funkcjonalne mogą dodatkowo zwiększyć koszty przetwarzania.
Do przezroczystego PMMA, wymagane wykończenie powinno być jasno określone, ponieważ polerowanie niepotrzebnych powierzchni może zwiększyć koszty bez poprawy wydajności komponentu.
Operacje wtórne
Operacje wykonywane po pierwotnym procesie obróbki lub formowania również mają wpływ na cenę gotowej części. Mogą one obejmować:
- Wyżarzanie lub obróbka odprężająca
- Klejenie
- Montaż
- Wiercenie lub obróbka wtórna
- Drukowanie lub znakowanie
- Powłoka ochronna
- Specjalne opakowanie
Wpływ na koszty zależy od liczby operacji i wymaganego stopnia ręcznej obsługi.
Obróbka
Oprzyrządowanie stanowi główną różnicę między obróbką CNC a formowaniem wtryskowym.
Obróbka CNC zazwyczaj wymaga osprzętu, a nie dedykowanej formy produkcyjnej, więc początkowa inwestycja w oprzyrządowanie jest stosunkowo niska.
Formowanie wtryskowe, przez porównanie, wymaga dedykowanej formy, a koszt formy może być znaczny w przypadku złożonych komponentów lub części PMMA wymagających wysoce wypolerowanych powierzchni optycznych.
Do produkcji o dużej objętości, Jednakże, wyższy początkowy koszt formy można zrekompensować niższym jednostkowym kosztem produkcji.
Czas realizacji
Standardowe czasy realizacji produkcji mają zwykle przewidywalną strukturę kosztów.
Przyspieszona produkcja lub pilna dostawa może wymagać dodatkowego planowania pracy maszyny, nadgodziny, przyspieszone pozyskiwanie materiałów, lub przyspieszone wykończenie i kontrola, co może zwiększyć całkowity koszt.
Z tego powodu, realistyczne planowanie dostaw jest często bardziej ekonomiczne niż żądanie niepotrzebnie skompresowanego harmonogramu produkcji.
Wymagania jakościowe
Wymogi dotyczące inspekcji i dokumentacji również wpływają na koszty.
Podstawowa kontrola wymiarowa jest mniej wymagająca niż program produkcyjny wymagający pomiaru CMM, inspekcja optyczna, weryfikacja chropowatości powierzchni, Certyfikacja materialna, Testowanie funkcjonalne, lub pełna identyfikowalność.
Do komponentów o dużej wartości lub optycznych PMMA, Dodatkowy przegląd może być uzasadniony wadami typu zarysowania, mgła, zwariowany, lub zniekształcenia wymiarowe mogą mieć wpływ na akceptację produktu, nawet jeśli podstawowa geometria jest prawidłowa.
10. Wartość wyspecjalizowanego producenta precyzyjnych części PMMA
Wyspecjalizowany producent precyzyjnego PMMA wnosi więcej niż tylko wydajność obróbki i formowania.
Do przezroczystych elementów akrylowych, zachowanie materialne, Kontrola termiczna, dokładność wymiarowa, jakość optyczna, i wykończenie są ze sobą ściśle powiązane.
Wybór dostawcy z doświadczeniem w tych obszarach może zmniejszyć ryzyko rozwoju i poprawić spójność od prototypu po produkcję.
Wiedza materiałowa
PMMA jest dostępny w różnych gatunkach i postaciach magazynowych, oraz akryl odlewany i wytłaczany mogą zachowywać się inaczej podczas obróbki skrawaniem i obróbki cieplnej.
Wyspecjalizowany producent może wybrać odpowiedni materiał w zależności od przezroczystości, grubość, Wymagania mechaniczne, Ekspozycja UV, Wykończenie powierzchni, i sposób wytwarzania.
Na przykład, Odlewany PMMA jest często preferowany w przypadku wymagających komponentów obrabianych CNC ze względu na korzystne właściwości obróbki i właściwości optyczne, podczas gdy półprodukt wytłaczany może być bardziej ekonomiczny w zastosowaniach standardowych.
Wybór procesu
Odpowiedni proces produkcyjny zależy w dużej mierze od wielkości produkcji i geometrii części.
CNC Mękawka ogólnie dobrze nadaje się do prototypów, produkcja niskonakładowa, i wysoce spersonalizowane geometrie.
Formowanie wtryskowe staje się coraz bardziej atrakcyjne, gdy projekt jest stabilny, a wielkości produkcji są wystarczająco duże, aby uzasadnić dedykowane oprzyrządowanie.
Wyspecjalizowany producent może również połączyć te dwa podejścia, na przykład wykorzystanie obróbki CNC do walidacji prototypu przed przeniesieniem ostatecznego projektu do formowania wtryskowego.
Projektowanie dla produkcji
Części PMMA wymagają szczególnej uwagi przy grubości ścianek, narożniki wewnętrzne, dziury, obszary mocowania, naddatek obróbczy, projekt, i odkształcenia termiczne.
Przezroczyste części dodają kolejną warstwę złożoności, ponieważ ślady bramek, linie podziału, Znaki obróbki, a naprężenia szczątkowe mogą stać się znaczące wizualnie lub optycznie.
Wczesny przegląd DFM może zidentyfikować te problemy przed rozpoczęciem oprzyrządowania lub produkcją, zmniejszając prawdopodobieństwo kosztownych przeprojektowań lub modyfikacji formy.
Możliwość precyzyjnej obróbki
Precyzyjna obróbka PMMA wymaga czegoś więcej niż tylko maszyny CNC.
Ostre oprzyrządowanie, kontrolowane warunki skrawania, skuteczne odprowadzanie wiórów, stabilne trzymanie pracy, i zarządzanie temperaturą są niezbędne, aby zapobiec topnieniu, powstawanie zadziorów, zwariowany, i dryf wymiarowy.
Do elementów precyzyjnych, producent powinien być w stanie kontrolować wymiary krytyczne zgodnie z rzeczywistymi wymaganiami rysunku i weryfikować je za pomocą odpowiedniego sprzętu pomiarowego.
Specjalizacja w zakresie wykończenia powierzchni
Ostateczny wygląd i właściwości optyczne części akrylowych mogą w dużym stopniu zależeć od obróbki końcowej. W zależności od aplikacji, może zapewnić producent:
- Precyzyjne wykończenie CNC
- Polerowanie mechaniczne
- Polerowanie diamentowe
- Polerowanie płomieniowe dla odpowiednich zastosowań
- Szlifowanie i przygotowanie powierzchni
- Teksturowanie
- Funkcjonalne powłoki powierzchniowe
Do elementów optycznych, wykończenie musi być dokładnie kontrolowane, ponieważ nadmierne polerowanie może zmienić wymiary lub geometrię optyczną.
Kontrola termiczna i naprężeniowa
PMMA jest wrażliwe na ciepło i naprężenia własne. Zła obróbka, odlewanie, lub obsługa może doprowadzić do szaleństwa, wyśmienity, Warpage, lub niestabilność wymiarowa.
Wyspecjalizowany producent może zastosować odpowiednią kontrolę procesu, np. zoptymalizowane parametry cięcia, kontrolowane warunki formowania, wyżarzanie tam, gdzie jest to wymagane, i ostrożne obchodzenie się z przezroczystymi powierzchniami.
Kontrola jakości i identyfikowalność
Precyzyjna produkcja PMMA może wymagać czegoś więcej niż tylko podstawowej kontroli wymiarowej.
W zależności od aplikacji, kontrola jakości może obejmować pomiar CMM lub pomiar wizyjny, kontrola powierzchni, pomiar chropowatości, kontrola wyglądu optycznego, weryfikacja merytoryczna, i testy funkcjonalne.
Do komponentów produkcyjnych, udokumentowane zapisy inspekcji i identyfikowalność partii materiałów zapewniają dodatkową kontrolę nad spójnością.
Elastyczność produkcji
Dostawca zdolny do wsparcia prototyp, Niska objętość, i produkcja o dużej objętości może zmniejszyć potrzebę przenoszenia produktu pomiędzy producentami w miarę wzrostu popytu.
Wybierz LangHe dla niestandardowego akrylu (PMMA) Strony
Przemysł Langhe zapewnia zintegrowane Obróbka CNC i formowanie wtryskowe rozwiązania dla niestandardowego akrylu (PMMA) komponenty, wspieranie projektów od opracowania prototypu po produkcję.
Nasze podejście do produkcji łączy dobór materiałów, Recenzja DFM, precyzyjne przetwarzanie, Wykończenie powierzchni, i kontrola jakości w celu spełnienia specyficznych wymagań przezroczystych i precyzyjnych części z tworzyw sztucznych.
Do PMMA obrabianego CNC, LangHe może obsługiwać niestandardowe geometrie, precyzyjne otwory, kieszenie, cechy montażowe, i polerowane powierzchnie.
Do powtarzalnej produkcji, formowanie wtryskowe można opracować w celu uzyskania stabilności, złożone geometrie z wydajną produkcją pojedynczych części.
Wyślij nam swoje 2Rysunek D, 3Model CAD, Klasa PMMA, ilość, tolerancja, i wymagania dotyczące wykończenia powierzchni.
Przemysł Langhe może ocenić projekt i zalecić odpowiednią obróbkę CNC, formowanie wtryskowe, lub połączone rozwiązanie produkcyjne dla niestandardowych części akrylowych.
11. Wniosek
Precyzyjne niestandardowe części akrylowe są niezbędne w branżach, w których panuje przejrzystość, trwałość, i stabilność wymiarowa są wymagane.
Wybór pomiędzy akrylem lanym i wytłaczanym, oraz pomiędzy obróbką CNC a formowaniem wtryskowym, zależy od wymagań aplikacji, tom, i koszt.
Obróbka CNC zapewnia swobodę projektowania, wąskie tolerancje, i szybka realizacja, dzięki czemu idealnie nadaje się do prototypów i produkcji niskoseryjnej.
Formowanie wtryskowe zapewnia niski koszt jednostkowy i wysoką powtarzalność w dużych ilościach, czyniąc go idealnym do produkcji o dużej objętości. Podejście hybrydowe może połączyć to, co najlepsze z obu.
Wybór odpowiedniego partnera produkcyjnego jest kluczowy.
Wyspecjalizowany producent posiadający wiedzę materiałową, możliwości precyzyjne, wykończenie know-how, a solidny system jakości może pomóc zapewnić, że każda część akrylowa spełnia wymagania dotyczące wydajności i wyglądu.
LangHe jest pozycjonowany jako taki partner, oferując głębokość techniczną i elastyczność produkcji potrzebną do niestandardowych projektów akrylowych.
FAQ
Jaka jest różnica między akrylem a poliwęglanem?
Akryl (PMMA) zapewnia lepszą przejrzystość optyczną, Odporność na UV, i odporność na zarysowania.
Poliwęglan jest znacznie mocniejszy i bardziej odporny na uderzenia, ale jest bardziej podatny na zarysowania i żółknięcie.
Akryl jest preferowany do zastosowań optycznych i wyświetlaczy; poliwęglan do zastosowań odpornych na uderzenia.
Czy jest to tworzywo akrylowe czy szkło?
Akryl to tworzywo sztuczne, nie szkło. Jest to przezroczysty termoplast wykonany z polimetakrylanu metylu (PMMA).
Często nazywane jest „szkłem akrylowym”, ponieważ zapewnia przezroczystość i wygląd przypominający szkło, jednak jego właściwości materiałowe i metody produkcji zasadniczo różnią się od właściwości szkła nieorganicznego.
Akryl jest lżejszy, łatwiejszy w obróbce mechanicznej i termoformowaniu, podczas gdy szkło ogólnie zapewnia wyższą twardość i odporność na ciepło.
Czy części PMMA można polerować do wykończenia optycznego??
Tak. Precyzyjne części PMMA można polerować mechanicznie lub diamentowo, aby uzyskać bardzo niską chropowatość powierzchni i wysoką przejrzystość optyczną.
W zależności od gatunku PMMA, grubość, proces polerowania, i metoda pomiaru, czyste PMMA może osiągnąć w przybliżeniu 90–92% przepuszczalności światła widzialnego.
Z odpowiednio kontrolowanym polerowaniem i zarządzaniem naprężeniami, PMMA może zapewnić doskonałe powierzchnie optyczne przy przybliżonej wadze 50% tyle samo co konwencjonalne szkło.