Omawiając procesy cięcia metalu, obrócenie, przemiał, i szlifowaniu zwykle poświęca się najwięcej uwagi. Jednakże, nie każdy problem związany z obróbką można najlepiej rozwiązać za pomocą obrotowego noża.
Do powierzchni płaskich, proste rowki, Klucze, Splajny, oraz niektóre nieokrągłe profile wewnętrzne, liniowe procesy cięcia pozostają bardzo przydatne.
Trzy ważne procesy omówione w tym artykule to planowanie, modelacja, i przeciąganie.
Wszystkie trzy usuwają materiał poprzez względny ruch liniowy pomiędzy narzędziem tnącym a przedmiotem obrabianym, różnią się jednak zasadniczo konfiguracją maszyny, kierunek cięcia, obróbka, wydajność, obowiązująca geometria, i ekonomia.
Z perspektywy produkcyjnej, właściwym pytaniem nie jest po prostu to, który proces jest „lepszy”. To jest:
Który proces cięcia liniowego zapewnia wymaganą geometrię, dokładność, Wykończenie powierzchni, wydajność, oraz koszt konkretnej części i wielkość produkcji?
1. Struganie: Cięcie tłokowe dużych płaskich powierzchni
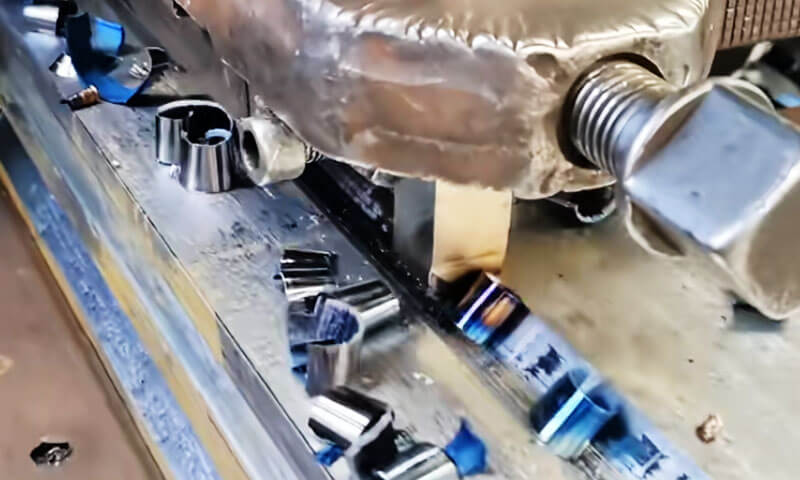
Struganie to tradycyjny liniowy proces skrawania metalu, w którym przedmiot obrabiany porusza się ruchem posuwisto-zwrotnym względem nieruchomego jednopunktowego narzędzia tnącego. W przeciwieństwie do skręcania, przemiał, lub szlifowanie, struganie nie polega na ciągłym cięciu obrotowym.
Zamiast, materiał jest usuwany podczas suwu do przodu, podczas gdy skok powrotny jest zwykle ruchem bez cięcia.
Ta prosta zasada cięcia sprawia, że struganie szczególnie nadaje się do dużych, ciężki, i wydłużone przedmioty o długich, płaskich lub prostych powierzchniach.
Chociaż nowoczesny Frezowanie CNC zastąpił struganie w wielu zastosowaniach ogólnego przeznaczenia, struganie pozostaje technicznie cenne tam, gdzie rozmiar i ciężar przedmiotu obrabianego sprawiają, że obróbka obrotowa jest mniej praktyczna.
Duże łóżka maszynowe, ciężkie podstawy, Odlewy strukturalne, i długie powierzchnie prowadzące są reprezentatywnymi przykładami.
Zasada działania planowania
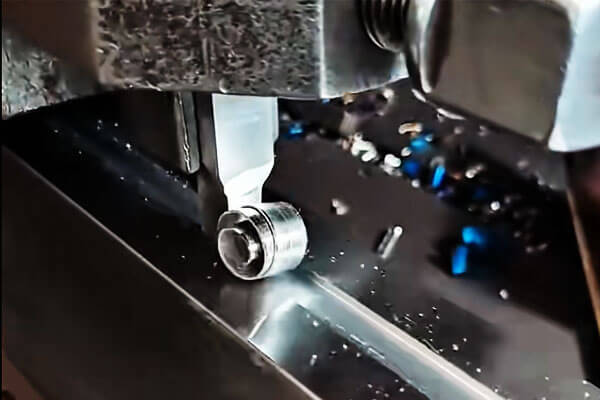
Działanie tnące strugarki opiera się na powtarzalnym cyklu skoku. Podczas ruchu do przodu, krawędź tnąca wchodzi w obrabiany przedmiot i usuwa kontrolowaną warstwę materiału.
Następnie narzędzie lub stół kończy ruch powrotny, normalnie bez cięcia, przed zastosowaniem kolejnego karmienia.
Podstawowy cykl to:
Skok cięcia → skok powrotny → posuw → skok cięcia
Posuw stopniowo przesuwa pozycję skrawania tak, aby narzędzie pokrywało wymagany obszar obróbki.
Łącząc ruch stołu wzdłużnego z posuwem poprzecznym lub pionowym, strugarka może generować poziomo, pionowy, i nachylonych powierzchniach.
Ten ruch posuwisto-zwrotny stanowi podstawową różnicę między struganiem a większością nowoczesnych procesów obróbki o wysokiej wydajności.
W frezowaniu, nóż obraca się w sposób ciągły, a wiele zębów wielokrotnie styka się z obrabianym przedmiotem. W planowaniu, cięcie jest przerywane i zwykle wykonywane za pomocą a pojedyncza krawędź skrawająca.
Główne elementy strugarki
Konwencjonalna strugarka składa się z dużej liczby elementów konstrukcyjnych i elementów sterujących ruchem, zaprojektowanych do podtrzymywania ciężkich przedmiotów obrabianych i utrzymywania stabilności cięcia.
| Część | Główna funkcja |
| Łóżko maszynowe | Podtrzymuje stół posuwisto-zwrotny i pochłania siły skrawania |
| Stół roboczy | Przenosi przedmiot obrabiany i zapewnia główny ruch posuwisto-zwrotny |
| Kolumny/Obudowy | Podeprzyj szynę poprzeczną i głowice narzędziowe |
| Szyna krzyżowa | Przenosi i pozycjonuje głowice narzędziowe |
| Głowice narzędziowe | Przytrzymaj narzędzia tnące i zapewnij regulację posuwu |
| Mechanizm podawania | Steruje ruchem przyrostowym pomiędzy pociągnięciami tnącymi |
| Układ napędowy | Zapewnia kontrolowane przyspieszenie stołu, prędkość cięcia, i prędkość powrotu |
Konstrukcja maszyny musi być wystarczająco sztywna, ponieważ struganie jest często stosowane w przypadku dużych odlewów i komponentów, w których występują duże siły skrawania.
Jakakolwiek niestabilność w tabeli, system mocowania pracy, lub głowica narzędzia może objawiać się bezpośrednio jako wibracje, zmienność wymiarowa, lub słabe wykończenie powierzchniowe.
Typowe zastosowania strugania
Najsilniejszym obszarem zastosowania strugania jest produkcja duży, długi, stosunkowo proste powierzchnie
Klasycznym przykładem są duże łóżka obrabiarek. Ich prowadnice i powierzchnie montażowe mogą rozciągać się na znaczne długości i wymagać dokładnego ustawienia wzdłuż całej obwiedni roboczej.
Podobne wymagania występują w dużych bazach, ramki, Odlewy strukturalne, i ciężkiego sprzętu przemysłowego.
Struganie może również produkować:
- Długie płaszczyzny poziome
- Powierzchnie pionowe
- Nachylone powierzchnie
- Proste rowki
- Rowki V
- Rowki T
- Profile typu jaskółczy ogon
- Długie powierzchnie prowadzące
Z odpowiednim oprzyrządowaniem i konfiguracją maszyny, można również wygenerować bardziej wyspecjalizowane profile.
Jednakże, proces jest najbardziej ekonomiczny, gdy geometria pozostaje zasadniczo liniowa i dostępna dla narzędzia posuwisto-zwrotnego.
Narzędzia do strugania i strategia cięcia
Planowanie zwykle wykorzystuje narzędzia skrawające jednopunktowe
Do obróbki zgrubnej, Zwykle preferowane jest sztywne narzędzie z mocną krawędzią skrawającą, dzięki czemu można wykonywać większe głębokości skrawania bez nadmiernych wibracji.
W operacjach wykańczających wykorzystywane są narzędzia zaprojektowane w celu zapewnienia bardziej stabilnego skrawania i lepszej jakości powierzchni.
Należy zminimalizować wysięg narzędzia, ponieważ długi występ narzędzia zmniejsza sztywność i może zwiększać drgania.
Staje się to szczególnie ważne przy struganiu dużych odlewów, ponieważ sam przedmiot obrabiany może zawierać zlokalizowane zmiany sztywności.
Praktyczna konfiguracja narzędzia opiera się na trzech podstawowych zasadach:
Prawidłowa pozycja narzędzia + minimalny zwis + bezpieczne mocowanie
Obrabiany przedmiot musi być również mocno podparty. Małe elementy można zamocować w imadle lub innym uchwycie, podczas gdy duże odlewy i wyroby są zazwyczaj mocowane za pomocą zacisków, śruby, bloki wsparcia, lub dedykowane oprawy.
Charakterystyka procesu i typowa dokładność
Główną wadą strugania jest niska wydajność usuwania materiału w porównaniu z frezowaniem ciągłym, ponieważ skok powrotny zwykle nie przyczynia się do cięcia.
Zmiany narzędzi oraz przyspieszanie i zwalnianie posuwisto-zwrotne również ograniczają produktywność.
Jego mocną stroną jest elastyczność, stosunkowo proste oprzyrządowanie, oraz możliwość obróbki dużych i ciężkich elementów bez konieczności stosowania skomplikowanych frezów obrotowych.
Te cechy sprawiają, że struganie jest szczególnie przydatne w produkcji jednoczęściowej i małoseryjnej, prace naprawcze, oraz obróbka dużych, płaskich elementów.
Typowa osiągalna dokładność zależy w dużym stopniu od stanu maszyny, geometria narzędzia, sztywność przedmiotu obrabianego, i parametry procesu.
Jako ogólne odniesienie, konwencjonalne struganie może osiągnąć w przybliżeniu Dokładność wymiarowa IT9–IT7, z chropowatością powierzchni powszechnie wokół Ra 12,5–1,6 μm.
W sprzyjających warunkach i przy odpowiednio szerokich narzędziach wykończeniowych, precyzyjne struganie można osiągnąć w przybliżeniu IT6, z chropowatością powierzchni potencjalnie sięgającą około Ra 0,8–0,2 μm.
Wartości te mają charakter orientacyjny, a nie uniwersalny i nie powinny zastępować walidacji zdolności specyficznej dla procesu.
| Parametr | Typowe właściwości strugania |
| Metoda cięcia | Cięcie jednopunktowe, posuwisto-zwrotne |
| Podstawowa aplikacja | Duże płaskie i proste powierzchnie |
| Możliwość obróbki | Poziomy, pionowy, nachylone powierzchnie; proste rowki; proste uformowane profile |
| Główna zaleta | Elastyczny i ekonomiczny dla dużych, komponenty o małej objętości |
| Główne ograniczenie | Skok powrotny na biegu jałowym zmniejsza produktywność |
| Typowa dokładność | Około IT9 – IT7 |
| Typowa chropowatość powierzchni | Około Ra 12,5–1,6 μm |
| Precyzyjne wykończenie | W odpowiednich warunkach może osiągnąć IT6 i około Ra 0,8–0,2 μm |
Podstawową wartością strugania jest jego zdolność do zapewnienia stabilności, elastyczna obróbka dużych płaskich geometrii przy stosunkowo prostych narzędziach.
Chociaż w wielu środowiskach produkcyjnych zostało ono w dużej mierze zastąpione przez wysokowydajne frezowanie, pozostaje to praktycznym procesem w przypadku dużych komponentów, obróbka ciężka, oraz produkcja na małą skalę, gdzie elastyczność i prostota sprzętu są ważniejsze niż maksymalna prędkość cyklu.
2. Modelacja: Pionowe cięcie posuwisto-zwrotne dla elementów wewnętrznych i zewnętrznych
Doświadczeni mechanicy często opisują dłutownicę jako „strugarkę pionową”, i porównanie jest technicznie trafne.
W kształtowaniu, kierunek cięcia jest raczej pionowy niż poziomy, a proces ten jest ukierunkowany przede wszystkim na powierzchnie wewnętrzne.
Można to uznać za pionowe przedłużenie procesu strugania, dzieląc ten sam podstawowy punkt, przerywane cięcie przy jednoczesnym rozszerzeniu zasięgu do otworów, Huby, oraz inne zamknięte geometrie, do których strugarka lub frezarka nie ma łatwego dostępu.
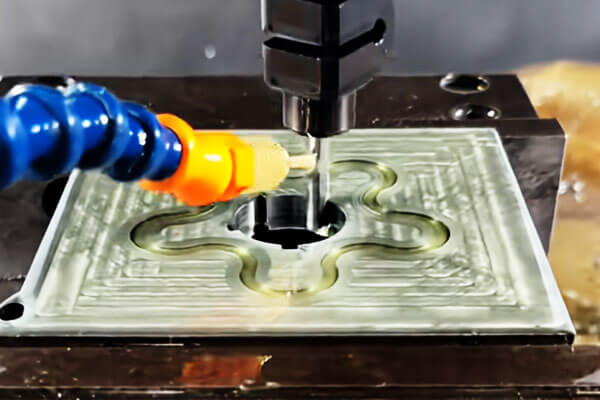
Podstawowe wyposażenie: Maszyna do gry
Maszyna do gry (sloter) składa się z łóżka, górne i dolne wózki ślizgowe, okrągły stół roboczy, baran, i kolumna.
Podstawowym ruchem jest pionowy, liniowy ruch posuwisto-zwrotny tłoka, który przenosi narzędzie dłutujące w dół przez obrabiany przedmiot i cofa je podczas skoku powrotnego.
Ruch posuwowy zapewnia ruch wzdłużny i poprzeczny suwaków górnych i dolnych, natomiast ruch obrotowy okrągłego stołu roboczego umożliwia indeksowanie kątowe.
Ta kombinacja umożliwia maszynie wykonywanie nie tylko prostych cięć wewnętrznych, ale także elementów indeksowanych rozmieszczonych wokół otworu.
Typowe automaty do gry obsługują uderzenia od zgrubnych 80 MM do 500 mm, z szybkościami pamięci RAM zwykle pomiędzy 15 I 60 skoków na minutę w zależności od długości skoku i materiału.
Ponieważ cięcie następuje tylko podczas ruchu w dół, proces ten jest z natury przerywany, a efektywny czas cięcia wynosi około 40–50% całkowitego cyklu.
Zakres obróbki i szczegóły praktyczne
Dłutowanie jest w przeważającej mierze operacją „wewnętrzną”.. Do jego mocnych stron zalicza się:
- Wpusty w piastach, Przekładnie, i koła pasowe
- Otwory kwadratowe i prostokątne
- Otwory wielokątne (sześciokątny, ośmioboczny, i podobne profile)
- Otwory wielowypustowe i wielowypusty wewnętrzne
- Wewnętrzne rowki, ślepe szczeliny, i nieregularne profile wewnętrzne
Narzędzia do wycinania otworów można podzielić na dwie szerokie kategorie. Narzędzie o ostrej krawędzi służy do zgrubnego rowkowania i obróbki otworów wielokątnych, gdzie może pokonywać narożniki i zmieniać profile.
Narzędzie o płaskiej krawędzi służy do obróbki wykańczającej i wycinania rowków pod kątem prostym, zapewniając czystszą ścianę boczną i bardziej płaskie dno.
Podczas wycinania splajnów pojawia się krytyczny szczegół. Nie wystarczy kontrolować symetrię każdego rowka wpustowego; odstępy kątowe wszystkich rowków wpustowych na obwodzie również muszą mieścić się w granicach tolerancji.
Osiąga się to poprzez zastosowanie płyty podziałowej lub głowicy dzielącej w połączeniu z obrotowym stołem roboczym.
Ponieważ dopasowanie wielowypustu zależy od łącznej pozycji każdego zęba, nawet niewielki błąd indeksowania może powodować zakłócenia podczas montażu lub niedopuszczalny luz w eksploatacji.
W rzeczywistości, dokładność indeksowania jest często utrzymywana w granicach kilku minut kątowych, w zależności od klasy splajnu i komponentu współpracującego.
Charakterystyka procesu i dokładność
Slotter oferuje wyraźne korzyści w określonych kontekstach produkcyjnych.
Jego konstrukcja jest stosunkowo prosta, konfiguracja jest szybka, oraz do jednoczęściowej lub małoseryjnej produkcji wewnętrznych rowków wpustowych i otworów niekołowych, jest to często najbardziej opłacalna dostępna opcja.
Wymaga również mniej wyspecjalizowanego oprzyrządowania niż przeciąganie, co czyni go atrakcyjnym dla warsztatów pracy i działów utrzymania ruchu.
Ograniczenia są równie dobrze ustalone. Podczas skoku powrotnego, narzędzie ociera się o ściankę przedmiotu obrabianego, przyspieszając zużycie narzędzia i zmniejszając jego trwałość.
Uchwyt narzędziowy lub wytaczak ma ograniczoną sztywność, co ogranicza zarówno maksymalną długość szczeliny, jak i osiągalny stosunek głębokości do szerokości.
W rezultacie, głębokie lub wąskie szczeliny mogą wymagać wielu przejść, a ugięcie może mieć wpływ na spójność wymiarową.
W normalnych warunkach, dłutowanie pozwala uzyskać dokładność wymiarową w zakresie IT9 do IT7, z chropowatością powierzchni zwykle pomiędzy Ra 6.3 μm i Ra 1.6 μm.
Drobniejsze wykończenia zazwyczaj wymagają zmniejszonego posuwu, ostre oprzyrządowanie, a czasem osobne przejście kończące. Poniższa tabela podsumowuje główne parametry procesu.
| Parametr | Typowe cechy kształtowania |
| Metoda cięcia | Pionowe, jednopunktowe cięcie posuwisto-zwrotne |
| Podstawowe zastosowania | Wewnętrzne rowki wpustowe, szczeliny, rowki wielowypustowe, otwory kwadratowe i wielokątne |
| Dodatkowe aplikacje | Wybrane przekładnie, Cams, profile zewnętrzne |
| Główna zaleta | Skuteczny w przypadku elementów wewnętrznych, które są trudne do obróbki za pomocą konwencjonalnego toczenia |
| Główne ograniczenie | Niższa produktywność ze względu na nietnący skok powrotny |
| Typowa dokładność | Około IT9 – IT7 |
| Typowa chropowatość powierzchni | Około Ra 6,3–1,6 μm |
| Przydatność produkcyjna | Szczególnie ekonomiczne przy pracy jednoczęściowej i małych partiach |
Poza ukształtowanymi otworami, Dłutownica może również obrabiać koła zębate cylindryczne, Cams, i inne specjalne komponenty, jeśli stosowane są odpowiednie mocowania i układy indeksujące.
Dzięki tej wszechstronności zyskała reputację „uniwersalnego substytutu” warsztatu — maszyny, która może nie być pierwszym wyborem w przypadku produkcji na dużą skalę, ale taki, który niezawodnie poradzi sobie z dziwnymi sytuacjami, wewnętrzne, i trudne, gdy inne procesy nie mogą.
3. Broaching: Wysokowydajne cięcie liniowe za pomocą narzędzia wielozębnego
Broaching to wysoce produktywny proces cięcia liniowego, w którym specjalnie zaprojektowane narzędzie zwane a iglica porusza się liniowo względem przedmiotu obrabianego.
W przeciwieństwie do strugania i kształtowania, które zwykle wykorzystują pojedynczą krawędź tnącą i usuwają materiał poprzez powtarzalne pociągnięcia, przeciągacz zawiera wiele zębów tnących rozmieszczonych stopniowo wzdłuż narzędzia.
Każdy ząb usuwa kontrolowaną ilość materiału, umożliwiający obróbkę zgrubną, półwykończenie, i wykańczanie można wykonać jednym ciągłym pociągnięciem.
Ta unikalna geometria narzędzia sprawia, że przeciąganie jest szczególnie skuteczne w przypadku powtarzalnych profili wewnętrznych i zewnętrznych, szczególnie w średnim- i produkcja o dużej objętości.
Typowymi przykładami są wewnętrzne rowki wpustowe, Splajny, kwadratowe otwory, otwory wielokątne, oraz wybrane profile związane z przekładnią.
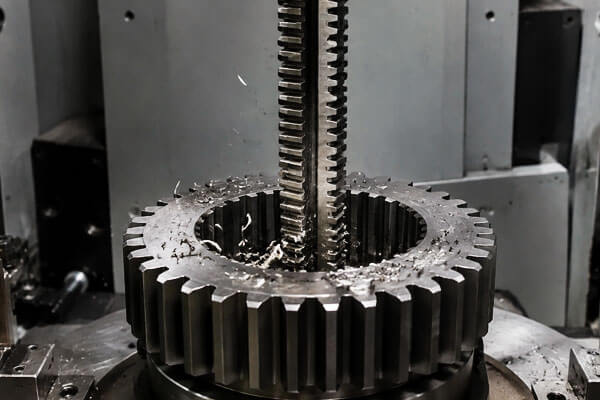
Podstawowe wyposażenie i oprzyrządowanie
Przeciągacze są dostępne w dwóch głównych konfiguracjach: pionowe i poziome.
Nowoczesne maszyny są niemal powszechnie napędzane hydraulicznie, co zapewnia gładkość, stabilny, i spójny ruch cięcia podczas całego skoku.
Długości skoku różnią się znacznie w zależności od wielkości maszyny, od mniej więcej 500 mm na mniejszych maszynach pionowych do kilku metrów na dużych przeciągarkach poziomych.
Podstawą procesu jest narzędzie do przeciągania, lub poruszyć. Jego konstrukcja jest wysoce zaawansowana technicznie, przy czym każda sekcja pełni odrębną funkcję:
- Cholewka: Przenosi siłę ciągnącą lub pchającą z maszyny.
- Pilot z przodu: Centruje i prowadzi przeciągacz w momencie jego wejścia do wstępnie obrobionego otworu.
- Sekcja cięcia: Zawiera wiele zębów ułożonych w kolejności rosnącej, każdy ząb usuwa kontrolowany przyrost materiału.
- Wykończeniowy (rozmiar) sekcja: Ostatnie zęby usuwają ostatnie małe przyrosty, aby ustalić ostateczny wymiar i wykończenie powierzchni.
- Tylny pilot: Podtrzymuje i prowadzi przeciągacz podczas opuszczania przedmiotu obrabianego.
Ponieważ zęby rosną stopniowo, przeciągacz wykonuje obróbkę zgrubną, półwykończenie, i wykończenie jednocześnie. Pojedynczy przebieg kończy całą operację.
Wzrost na ząb zazwyczaj mieści się w zakresie 0.02 Do 0.15 mm, w zależności od wymaganego materiału i wykończenia powierzchni.
Zakres obróbki i względy praktyczne
Przeciąganie dzieli się na dwie kategorie: przeciąganie wewnętrzne i zewnętrzne (powierzchnia) poruszanie.
Przeciąganie wewnętrzne służy do wykonywania szerokiej gamy otworów profilowanych:
- Okrągłe otwory
- Otwory kwadratowe
- Otwory wielowypustowe
- Otwory przekładniowe i inne nieokrągłe profile wewnętrzne
Przeciąganie zewnętrzne stosuje się do powierzchni płaskich, Rowki V, i inne profile zewnętrzne.
Jest powszechnie stosowany w przemyśle motoryzacyjnym i lotniczym do obróbki elementów, takich jak tarcze turbin i korbowody.
Na uwagę zasługuje kilka praktycznych kwestii. Podczas przeciągania wewnętrznego otworu, obrabiany przedmiot zasadniczo nie wymaga mocowania.
Jest podparty na swojej powierzchni czołowej, a sama siła tnąca utrzymuje go w odpowiednim położeniu. Jednakże, prostopadłość pomiędzy wstępnie obrobionym otworem a powierzchnią czołową podpory musi odpowiadać specyfikacji.
Jeśli ta prostopadłość jest słaba, pod obrabianym przedmiotem można zastosować sferyczną podkładkę uszczelniającą, aby umożliwić samonastawność podczas przejścia.
Do przeciągania zewnętrznego, siły skrawania są asymetryczne, dlatego obrabiany przedmiot musi być mocno zamocowany. Do utrzymania przeciągacza na właściwym torze wymagana jest również płyta prowadząca.
Bez odpowiednich wskazówek, narzędzie może dryfować, powodując powstanie powierzchni niewspółosiowej lub wykraczającej poza tolerancję i potencjalnie złomowanie części.
Charakterystyka procesu i dokładność
Główną zaletą przeciągania jest połączenie wysokiej wydajności i stałej dokładności.
Ponieważ cała operacja odbywa się za jednym pociągnięciem, czasy cykli są krótkie, a powtarzalność doskonała.
Dzięki temu przeciąganie idealnie nadaje się do masowej produkcji części wymagających szczelności, jednolite tolerancje.
W normalnych warunkach, przeciąganie osiąga ekonomiczną dokładność IT9 do IT7, z chropowatością powierzchni pomiędzy Ra 1.6 μm i Ra 0.4 μm.
W sprzyjających warunkach, dokładność może być utrzymywana jeszcze mocniej. Spójność między partiami jest jedną z najmocniejszych cech procesu, ponieważ sama geometria narzędzia określa ostateczne wymiary.
Ograniczenia przeciągania są równie jasne:
- Dedykowane oprzyrządowanie: Jedna przeciągaczka jest przeznaczona dla jednego określonego rozmiaru i profilu. Nie można go dostosować, aby uzyskać inny wymiar.
- Ograniczenia geometryczne: Stopniowe dziury, ślepe dziury, i bardzo dużych otworów nie można przebić od wewnątrz.
- Zniekształcenia cienkościenne: Przedmioty cienkościenne są podatne na odkształcenia pod wpływem dużych sił skrawania.
- Wysoki koszt narzędzia: Projektowanie broszek jest drogie, produkcja, i utrzymuj.
- Próg ekonomiczny: Przeciąganie jest opłacalne tylko w przypadku produkcji średnio- i wielkoseryjnej, gdzie koszt narzędzia można rozłożyć na dużą liczbę części.
Do pracy jednoczęściowej lub w małych partiach, jest to po prostu nieekonomiczne.
Poniższa tabela podsumowuje główne parametry procesu.
| Parametr | Typowa charakterystyka przeciągania |
| Metoda cięcia | Cięcie liniowe progresywnym narzędziem wielozębnym |
| Główne wyposażenie | Przeciągacze pionowe lub poziome |
| Podstawowe zastosowania | Klucze, otwory wielowypustowe, kwadratowe otwory, otwory wielokątne, utworzone profile |
| Główna zaleta | Bardzo wysoka produktywność; obróbkę zgrubną i wykańczającą można często wykonać za jednym pociągnięciem |
| Typowa dokładność | Około IT9 – IT7 |
| Typowa chropowatość powierzchni | Około Ra 1,6–0,4 μm |
| Przydatność produkcyjna | Najlepiej nadaje się do średnich- i produkcja o dużej objętości |
| Główne ograniczenie | Dedykowane oprzyrządowanie do przeciągania jest drogie i zależne od zastosowania |
Dlatego przeciąganie najlepiej rozumieć jako proces, który przekształca duże inwestycje w narzędzia w wyjątkową produktywność i powtarzalność.
Gdzie wielkość produkcji uzasadnia oprzyrządowanie, jest to jedna z najbardziej wydajnych i niezawodnych metod obróbki otworów profilowanych i powierzchni zewnętrznych.
Tam, gdzie objętość jest mała lub geometria jest nieodpowiednia, alternatywne procesy, takie jak szczelinowanie, przemiał, lub EDM są bardziej odpowiednie.
4. Planowanie vs. Kształtowanie vs. Broaching: Podstawowe różnice
| Element porównawczy | Struganie | Modelacja | Broaching |
| Podstawowa zasada | Cięcie liniowe posuwisto-zwrotne, zazwyczaj, gdy narzędzie lub przedmiot obrabiany porusza się poziomo | Cięcie liniowe posuwisto-zwrotne, zazwyczaj z narzędziem poruszającym się pionowo | Cięcie liniowe za pomocą przeciągacza wielozębnego z coraz większymi zębami tnącymi |
| Typowa maszyna | Strugarka | Kształtujący / automat do gry | Przeciągarka pozioma lub pionowa |
| Narzędzie | Jednopunktowe narzędzie tnące | Jednopunktowe narzędzie tnące | Dedykowany przeciągacz wielozębny |
| Ruch pierwotny | Poziomy ruch posuwisto-zwrotny | Pionowy ruch posuwisto-zwrotny | Ciągły liniowy skok ciągnięcia lub pchania |
| Główne aplikacje | Duże płaskie powierzchnie, kroki, plecy, Rowki V, Rowki T | Wewnętrzne rowki wpustowe, szczeliny, otwory kwadratowe i wielokątne, wybrane profile zewnętrzne | Klucze, otwory wielowypustowe, kwadratowe otwory, otwory wielokątne, profile zewnętrzne |
Typowa geometria przedmiotu obrabianego |
Duże i stosunkowo długie płaskie elementy | Funkcje wewnętrzne lub zlokalizowane, zwłaszcza szczeliny i profile | Powtarzalne profile wewnętrzne lub zewnętrzne o określonej geometrii |
| Usuwanie materiału | Przyrostowe, zazwyczaj jedna krawędź tnąca na skok | Przyrostowe, zazwyczaj jedna krawędź tnąca na skok | Progresywne cięcie wieloma zębami w jednym przejściu |
| Wydajność | Niskie do umiarkowane | Niskie do umiarkowane | Wysoka do bardzo wysokiego |
| Typowa dokładność | Około IT9 – IT7; drobniejsze wykończenie może w odpowiednich warunkach zbliżyć się do IT6 | Około IT9 – IT7 | Około IT9 – IT7, w zależności od oprzyrządowania i kontroli procesu |
| Typowa chropowatość powierzchni | Około Ra 12,5–1,6 μm; | Około Ra 6,3–1,6 μm | Około Ra 1,6–0,4 μm |
| Koszt narzędzi | Stosunkowo niski | Stosunkowo niski | Wysoka, bo przeciągacze są wyspecjalizowane |
Elastyczność |
Wysokie dla dużych, różnorodne detale | Wysoka w przypadku elementów wewnętrznych w małych partiach | Niski; oprzyrządowanie jest ogólnie profilowane- i specyficzne dla rozmiaru |
| Wolumen produkcyjny | Najlepsze do pracy jednoczęściowej i w małych partiach | Najlepsze do pracy jednoczęściowej i w małych partiach | Najlepsze dla średnich- i produkcja o dużej objętości |
| Główna zaleta | Ekonomiczna obróbka dużych płaskich powierzchni za pomocą prostego oprzyrządowania | Efektywna obróbka wewnętrznych rowków i profili | Doskonała produktywność, spójność wymiarowa, i powtarzalność |
| Główne ograniczenie | Skok powrotny bez cięcia zmniejsza wydajność | Niska sztywność i skok powrotny bez cięcia ograniczają produktywność | Wysoki koszt oprzyrządowania i ograniczona przydatność dla niewidomych, wkroczył, lub wysoce zmienne cechy |
| Kluczowe rozważania dotyczące procesu | Podpora przedmiotu obrabianego, sztywność narzędzia, i stabilność przy długim skoku | Wysięg narzędzia, dostępność wewnętrzna, indeksowanie, i dokładność rowków | Projekt przeciągnięcia, prowadzenie przedmiotu obrabianego, dokładność wstępnie obrobionego otworu, i kontrola siły skrawania |
5. Wniosek
Struganie, modelacja, i przeciąganie to trzy różne procesy cięcia liniowego, każdy z nich jest dostosowany do innego zakresu wymagań produkcyjnych.
Struganie doskonale nadaje się do dużych płaskich powierzchni i prostych rowków, szczególnie w produkcji jednoczęściowej i małoseryjnej, gdzie ważna jest elastyczność narzędzi i stosunkowo niski koszt sprzętu.
Modelacja jest szczególnie skuteczny w przypadku rowków wpustowych wewnętrznych, szczeliny, kwadratowe otwory, i inne zlokalizowane profile, oferując praktyczne rozwiązanie, gdy konwencjonalne frezowanie jest mniej odpowiednie.
Broaching, w przeciwieństwie do tego, wykorzystuje dedykowane narzędzie wielozębowe, aby wykonać wiele profili jednym pociągnięciem, dzięki czemu jest szczególnie skuteczny w przypadku średnich- oraz produkcję wielkoseryjną, w której powtarzalność i produktywność mają kluczowe znaczenie.
Z punktu widzenia inżynierii procesowej, nie ma uniwersalnie lepszej metody.
Właściwy wybór powinien opierać się na geometrii części, tworzywo, wymagania dotyczące wymiarów i powierzchni, Wolumen produkcyjny, Inwestycja narzędzi, i całkowity koszt produkcji.
FAQ
Jaka jest główna różnica między struganiem a kształtowaniem?
Struganie wykorzystuje poziomy ruch posuwisto-zwrotny do obróbki zewnętrznych powierzchni płaskich i rowkowanych.
Kształtowanie wykorzystuje pionowy ruch posuwisto-zwrotny, głównie do otworów wewnętrznych, Klucze, i profilowane otwory. Mają tę samą zasadę cięcia jednopunktowego, ale różnią się orientacją i ukierunkowaniem na zastosowanie.
Dlaczego przeciąganie jest stosowane tylko w przypadku produkcji na dużą skalę?
Przeciąganie wymaga oddania, narzędzia skrawające o specyficznych kształtach, które są drogie w produkcji i modyfikowaniu.
Wysokie koszty oprzyrządowania można zamortyzować jedynie przy dużych wolumenach produkcji. Dla małych partii, koszt oprzyrządowania w przeliczeniu na część sprawia, że przeciąganie jest nieekonomiczne.
Można wykonać standardowe otwory zaślepiające maszynę do przeciągania?
Generalnie nie. Standardowe przeciąganie wymaga otworu przelotowego, przez który może przejść narzędzie.
Istnieją specjalne narzędzia do przeciągania na ślepo do zastosowań o ograniczonej głębokości, mają one jednak istotne ograniczenia i nie stanowią standardowej praktyki przemysłowej.
Który proces cięcia liniowego zapewnia najlepsze wykończenie powierzchni?
Precyzyjne struganie szerokim narzędziem pozwala uzyskać najniższą chropowatość powierzchni (w dół do Ra 0.2 μm), porównywalne z precyzyjnym szlifowaniem.
Przeciąganie zapewnia najbardziej spójne wykończenie w produkcji wielkoseryjnej. Standardowe kształtowanie zapewnia umiarkowaną jakość powierzchni.
Czy te liniowe procesy cięcia są nadal istotne w przypadku nowoczesnego frezowania CNC??
Tak. Dla określonych funkcji, takich jak szczeliny na jaskółczy ogon, Klucze, i płaskie powierzchnie o małej objętości, Procesy cięcia liniowego często zapewniają niższe koszty, prostsza konfiguracja, i jakość porównywalną do frezowania CNC.
Pozostają one podstawowymi procesami w warsztatach pracy, obiekty konserwacyjne, i wielkoseryjna produkcja form.