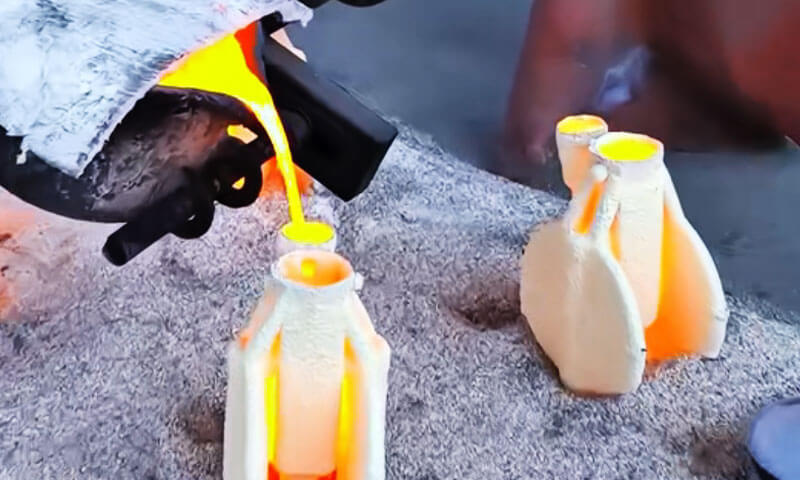
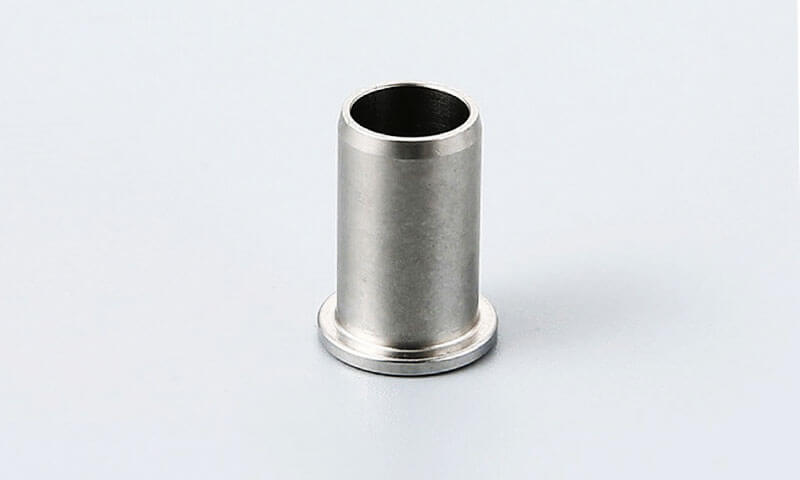
Odlewanie aluminium to praktyczne rozwiązanie produkcyjne umożliwiające produkcję lekkich elementów metalowych o złożonej geometrii, zintegrowane funkcje funkcjonalne, i wysoka wydajność materiałowa.
W porównaniu z obróbką elementu w całości z kęsów, odlewanie może ustalić większość wymaganej geometrii formy, redukując usuwanie materiału i czas obróbki.
W zależności od geometrii części, Wolumen produkcyjny, Wymagania wymiarowe, i wydajność mechaniczna, producenci mogą wybierać Casting grawitacyjny, Odlewanie matrycy niskiej ciśnienia (LPDC), Odlewanie matrycy wysokiego ciśnienia (HPDC), Casting inwestycyjny, i odlewanie piasku.
LangHe Industry podchodzi do niestandardowego odlewania aluminium jako zintegrowanego procesu produkcyjnego, a nie izolowanej operacji odlewniczej.
Nasz przepływ pracy może obejmować przegląd techniczny, wybór procesu odlewania, opracowywanie narzędzi i wzorów, topienie aluminium, odlew, obróbka cieplna,
CNC Mękawka, Wykończenie powierzchni, i kontrola jakości, umożliwiając klientom opracowywanie komponentów od ilości prototypowych po powtarzalną produkcję.
1. Co to jest odlew aluminiowy?
Casting aluminiowy to proces produkcyjny, w którym stopiony stop aluminium jest wprowadzany do gniazda formy i pozostawiany do zestalenia do określonej geometrii.
W zależności od wymaganego komponentu, Wolumen produkcyjny, dokładność wymiarowa, i wydajność mechaniczna, forma może być wykonana ze związanego piasku, materiały ceramiczne, lub narzędzia metalowe wielokrotnego użytku.
Podstawową zaletą odlewu aluminium jest jego zdolność do przekształcenia stosunkowo złożonego trójwymiarowego projektu w element o kształcie zbliżonym do netto w jednej operacji formowania pierwotnego.
Elementy, które wymagałyby obszernej obróbki lub montażu w przypadku produkcji z litego materiału – np. żebra, Szefowie, zakrzywione ściany, obudowy, i wnęki wewnętrzne – często można je włączyć bezpośrednio do odlewu.
Podstawowa sekwencja odlewania aluminium
Chociaż różne technologie odlewania wykorzystują inny sprzęt i oprzyrządowanie, podstawowa sekwencja produkcyjna jest podobna:
Wybór stopu → projektowanie formy/oprzyrządowania → topienie → obróbka stopu → wypełnianie formy → krzepnięcie → wyjmowanie z formy → czyszczenie → obróbka cieplna → obróbka skrawaniem → obróbka wykańczająca → kontrola
2. Technologie procesów odlewania rdzeni w LangHe Foundry
LangHe Foundry wykorzystuje zróżnicowaną platformę do odlewania aluminium, aby dopasować proces produkcyjny do geometrii części, Wolumen produkcyjny, Wymagania wymiarowe, Wykończenie powierzchni, i cele o właściwościach mechanicznych.
Żadna pojedyncza metoda odlewania nie jest odpowiednia dla każdego elementu aluminiowego. Podstawowe procesy obejmują odlewanie ciśnieniowe grawitacyjne, Odlewanie matrycy niskiej ciśnienia, Odlewanie matrycy wysokiego ciśnienia, Casting inwestycyjny, i odlewanie piasku.
Casting grawitacyjny (Stała pleśń)
Casting grawitacyjny, znany również jako Stałe odlewanie form, używa metalowej formy wielokrotnego użytku, zwykle wykonane z żeliwa lub stali.
Roztopione aluminium jest wprowadzane do wnęki głównie pod wpływem grawitacji, podczas gdy do kontrolowania uwalniania i zestalania stosuje się powłoki formy i kontrolowane podgrzewanie formy.
Ponieważ metalowa forma stosunkowo skutecznie odprowadza ciepło, odlewanie ciśnieniowe grawitacyjne może wytworzyć drobniejszą i bardziej jednolitą strukturę odlewu niż w przypadku wielu konwencjonalnych warunków odlewania w piasku.
Zapewnia również lepsze wykończenie powierzchni i spójność wymiarową.

Kluczowe cechy obejmują:
- Dobre właściwości mechaniczne wynikające ze stosunkowo kontrolowanego krzepnięcia.
- Dobre wykończenie powierzchni i spójność wymiarowa w porównaniu z odlewem piaskowym.
- Narzędzia wielokrotnego użytku odpowiednie do średnich- do produkcji o dużej objętości.
- Niższe inwestycje w oprzyrządowanie w porównaniu do odlewania ciśnieniowego w wielu zastosowaniach.
- Dłuższe czasy cykli niż HPDC, ale ogólnie krótsze niż konwencjonalne odlewanie piaskowe.
Typowe zastosowania obejmują obudowy pomp, wsporniki silnika i maszyny, obudowy elektryczne, koła, i konstrukcyjne elementy aluminiowe
Główne ograniczenia mają charakter geometryczny. Bardzo cienkie ściany, Głębokie podcięcia, i bardzo skomplikowane funkcje mogą być trudniejsze do wyprodukowania niż w przypadku HPDC, podczas gdy czasy cykli są na ogół dłuższe, ponieważ napełnianie odbywa się głównie pod wpływem grawitacji.
Odlewanie matrycy niskiej ciśnienia (LPDC)
Odlewanie matrycy niskiej ciśnienia wypełnia formę od dołu, doprowadzając kontrolowane ciśnienie gazu do szczelnego pieca przetrzymującego.
Stopione aluminium unosi się przez łodygę lub rurę wznośną do wnęki matrycy, przy typowych ciśnieniach napełniania, zwykle w przybliżonym zakresie 0.1–1 bar
W przeciwieństwie do napełniania grawitacyjnego, LPDC zapewnia kontrolowany przepływ metalu w górę i może utrzymać ciśnienie podczas krzepnięcia.
Może to poprawić podawanie i zmniejszyć tendencję do pewnych wad skurczowych, gdy proces jest odpowiednio zaprojektowany.
LPDC jest szczególnie odpowiedni do komponentów, w których Wewnętrzna solidność, integralność strukturalna, i spójne właściwości mechaniczne są ważne.
Proces ten jest powszechnie kojarzony z felgami aluminiowymi i można go zastosować także w przypadku wybranych obudów, Składniki hamulcowe, i odlewy konstrukcyjne.
Do jego głównych zalet należą:
- Kontrolowane, wypełnienie o stosunkowo niskiej turbulencji
- Dobre wykorzystanie metalu
- Wysoka powtarzalność
- Dobra jakość wewnętrzna dla odpowiednich projektów
- Przydatność dla średnich- do produkcji o dużej objętości
Jego ograniczenia obejmują wolniejsze czasy cykli niż HPDC i węższy zakres praktycznych geometrii.
Wymagania dotyczące sprzętu i narzędzi są również bardziej specjalistyczne niż w przypadku konwencjonalnego odlewania piaskowego.
Odlewanie matrycy wysokiego ciśnienia (HPDC)
Odlewanie matrycy wysokiego ciśnienia wtryskuje roztopione aluminium do stalowej matrycy wielokrotnego użytku z dużą prędkością i ciśnieniem.
Typowe poziomy ciśnienia odlewania ciśnieniowego mogą sięgać w przybliżeniu 700–1400 barów, w zależności od konstrukcji maszyny, stop, i etap procesu.
HPDC jest zoptymalizowany pod kątem produkcji kompleksów na dużą skalę, Składniki cienkiej ściany.
Szybkie napełnianie umożliwia wykonywanie skomplikowanych funkcji, żeberka, Szefowie, oraz zintegrowane konstrukcje montażowe, które mają być utworzone przy ograniczonej obróbce wtórnej.
W odpowiednich warunkach, fragmenty ścian wokół 0.8 mm lub nieco grubszy może być osiągnięty w wybranych obszarach, ale praktyczne minimum zależy w dużym stopniu od stopu, przewidywany obszar, długość przepływu, Projektowanie die, i warunki termiczne.

Typowe zastosowania obejmują:
- Przekładnie samochodowe i obudowy silników
- Osłony silnika i konstrukcji
- Elektroniczne obudowy
- Obudowy przemysłowe
- Złożone lekkie elementy konstrukcyjne
Główne zalety to wysoka produktywność, doskonała powtarzalność wymiarowa, Dobre wykończenie powierzchni, i rozbudowana integracja funkcji.
Głównymi ograniczeniami są wysoki koszt matryc stalowych oraz potencjalna porowatość gazu i uwięzione powietrze spowodowane szybkim napełnianiem.
Może to również ograniczyć przydatność konwencjonalnego HPDC do niektórych zastosowań związanych z obróbką cieplną lub szczelnością, chyba że stosowane są specjalistyczne procesy.
Casting inwestycyjny
Casting inwestycyjny, lub casting zagubiony, wykorzystuje wzór wosku do stworzenia ceramicznej formy muszli.
Model woskowy pokryty jest kolejnymi warstwami ceramiki ogniotrwałej, po czym usuwa się wosk i wypala się powłokę ceramiczną przed wprowadzeniem stopionego aluminium.
Proces ten jest szczególnie cenny, gdy element ma złożoną trójwymiarową geometrię, Drobne szczegóły, cienkie sekcje, lub cechy wewnętrzne, które są trudne do ekonomicznego odtworzenia przy użyciu konwencjonalnych procesów piaskowych lub trwałych form.
Odlewanie metodą traconą może zapewnić dobrą reprodukcję powierzchni i dokładność wymiarową.
Reprezentatywne wykończenie powierzchni może mieścić się w zakresie około 125–250 mikrocalów RMS, w zależności od stopu, System powłoki, i warunki procesu.
Kluczowe zalety obejmują:
- Złożona geometria i duża swoboda projektowania
- Dobra dokładność wymiarowa
- Dobra reprodukcja powierzchni
- Produkcja bliskiego kształtu
- Szeroki wybór stopów
Typowe zastosowania obejmują precyzyjne komponenty przemysłowe, sprzęt związany z lotnictwem, elementy sprzętu medycznego, i inne złożone części aluminiowe.
Podstawowymi ograniczeniami są wyższe koszty oprzyrządowania i przetwarzania w porównaniu z konwencjonalnym odlewaniem w formach piaskowych oraz ogólnie niższa produktywność w przypadku bardzo dużych wielkości produkcji.
Casting piasku (Żywica & Zielony piasek)
Casting piasku wykorzystuje jednorazową formę piaskową do utworzenia wnęki odlewniczej. LangHe Foundry może stosować różne systemy piaskowania, w tym piasek zielony i piasek związany żywicą, w zależności od rozmiaru części, geometria, Wolumen produkcyjny, i wymagania wymiarowe.
Zielony piasek wykorzystuje system formowania zawierający wilgoć, podczas gdy piasek związany żywicą wykorzystuje chemicznie utwardzony układ spoiwa.
Piasek żywiczny może zapewnić lepszą kontrolę złożonych form i rdzeni, podczas gdy piasek zielony jest szeroko stosowany w ekonomicznej produkcji ogólnego przeznaczenia.
Odlewanie piaskowe zapewnia największą elastyczność duże elementy i niskie- do produkcji średniej objętości.
Koszty oprzyrządowania są na ogół znacznie niższe niż w przypadku trwałych form lub matryc HPDC, a proces może obejmować stosunkowo duże i złożone komponenty.
Typowe zastosowania obejmują:
- Duże obudowy pomp i zaworów
- Podstawy i obudowy maszyn
- Elementy urządzeń przemysłowych
- Odlewy prototypowe
- Duże niestandardowe konstrukcje aluminiowe
Jego głównymi ograniczeniami są bardziej szorstkie wykończenie powierzchni, mniejsza dokładność wymiarowa, i większe wymagania dotyczące obróbki w porównaniu z odlewaniem ciśnieniowym lub odlewaniem traconym.
Wybór procesu w LangHe Foundry
O właściwym procesie odlewania aluminium decyduje tzw wymagania dotyczące projektowania i produkcji części, a nie samą metodą odlewania.
Odlewanie ciśnieniowe grawitacyjne i LPDC dobrze nadają się do zastosowań wymagających kontrolowanego krzepnięcia i stałych właściwości; HPDC jest zoptymalizowany pod kątem dużych objętości, złożona produkcja cienkościenna;
odlewanie metodą traconą zajmuje się skomplikowanymi precyzyjnymi geometriami; a odlewanie w piasku pozostaje bardzo skuteczne w przypadku dużych lub małych komponentów.
Pozwala na to elastyczność procesu Langhe Foundry aby zrównoważyć inwestycje w oprzyrządowanie, Wydajność produkcji, kontrola wymiarowa, Jakość powierzchni, i wymagania mechaniczne dla każdego zastosowania odlewu aluminium.
3. Nauka o materiałach & Metalurgia stopów aluminium
Wybór stopu jest jedną z najważniejszych decyzji przy odlewaniu aluminium, ponieważ ma bezpośredni wpływ na lejność, Siła mechaniczna, Odporność na korozję, maszyna, reakcja na obróbkę cieplną, i temperatura pracy.
Typowe stopy odlewnicze aluminium
Najpopularniejsze stopy odlewnicze opierają się przede wszystkim na Al-Si, Al-Si-Mg, i systemy Al-Si-Cu.
Silikon poprawia płynność i zachowanie wypełnienia, magnez umożliwia utwardzanie wydzieleniowe, podczas gdy miedź może zwiększyć wytrzymałość i poprawić obrabialność, ale ogólnie zmniejsza odporność na korozję.
| Stop | Typowy system stopowy | Kluczowe cechy | Typowe zastosowania |
| A356 | Al-Si-Mg | Doskonała możliwość obsadzenia, Odporność na korozję, i dobra wytrzymałość po leczeniu T6 | Obudowy, części strukturalne, Komponenty samochodowe |
| A357 | Al-Si-Mg | Wyższa zawartość Mg niż A356, zapewniając wyższą wytrzymałość po obróbce cieplnej | Odlewy konstrukcyjne o dużej wytrzymałości, wymagające komponenty inżynieryjne |
| A380 | Al-Si-cu | Doskonała zdolność wypełniania matryc, dobra wytrzymałość i skrawalność, szeroko stosowany do odlewania ciśnieniowego | Części samochodowe, obudowy, wsporniki, Komponenty przemysłowe |
| ADC12 | Al-Si-Cu-Fe | Doskonała płynność, dobra stabilność wymiarowa i produktywność w HPDC; szeroko stosowane do skomplikowanych części cienkościennych | Obudowy motoryzacyjne, części silnika, obudowy elektroniczne i przemysłowe |
A383 |
Al-Si-cu | Wysoka płynność i dobra odporność na pękanie na gorąco; nadaje się do skomplikowanych geometrii odlewów ciśnieniowych | Złożone obudowy i elementy konstrukcyjne odlewane ciśnieniowo |
| A413 | Al-Si | Wysoka zawartość krzemu, doskonała płynność i szczelność ciśnieniowa | Składniki hydrauliczne, obudowy, odlewy cienkościenne |
| A390 | Stop Al o wysokiej zawartości Si | Wysoka odporność na zużycie i dobra stabilność wymiarowa, ale trudniejszy w obróbce | Komponenty silnika, lakierki, części odporne na zużycie |
| A206 | Al-Cu | Wysoka wytrzymałość i wydajność zmęczeniowa po obróbce cieplnej, o niższej lejności niż stopy Al-Si | Elementy konstrukcyjne i konstrukcyjne o wysokiej wytrzymałości |
Stopy poddawane obróbce cieplnej a stopy niepoddawane obróbce cieplnej
Stopy do obróbki cieplnej czerpią znaczną część swojej wytrzymałości z kontrolowanych reakcji metalurgicznych zachodzących po odlaniu. A356, A357, i A206 są reprezentatywnymi przykładami.
Typowa metoda T6 obejmuje obróbkę cieplną w przesycie, Szybkie gaszenie, i sztuczne starzenie się, z dokładnymi temperaturami i czasami przetrzymywania określonymi w specyfikacji stopu, grubość przekroju odlewu, i wymagane właściwości.
Stopy nieobrabialne cieplnie (A443, A518) w zakresie wytrzymałości opierają się głównie na mikrostrukturze w stanie odlewu i składzie chemicznym stopu.
Ich wydajność można jeszcze poprawić poprzez kontrolę jakości stopu, Struktura ziarna, wady rzucające, i warunki chłodzenia, ale nie uzyskują takiej samej reakcji utwardzania wydzieleniowego jak A356 lub A357.
To rozróżnienie jest szczególnie ważne w przypadku odlewania pod wysokim ciśnieniem.
Chociaż niektóre stopy do odlewania ciśnieniowego mają potencjał obróbki cieplnej, konwencjonalne części HPDC mogą zawierać uwięziony gaz i porowatość, które mogą rozszerzać się lub powodować powstawanie pęcherzy podczas obróbki roztworem w wysokiej temperaturze.
Z tego powodu, stopy takie jak A380 i ADC12 są powszechnie stosowane w stanie odlanym lub po wybranej obróbce starzenia w niskiej temperaturze, w zależności od projektu komponentu i procesu.
4. Integracja Inżynierska: DFM & Możliwości symulacji
Niestandardowy odlew aluminiowy jest najbardziej niezawodny, gdy kwestie produkcyjne zostaną uwzględnione przed wyprodukowaniem oprzyrządowania.
LangHe Foundry traktuje DFM jako etap inżynieryjny, a nie końcową kontrolę produkcji.
Celem jest przekształcenie modelu CAD klienta w geometrię, którą można wypełnić, zestalone, poddane obróbce cieplne, obrabiane, i stale sprawdzane.
Projekt do przeglądu wykonalności
Przegląd techniczny ocenia część zarówno z punktu widzenia produktu, jak i odlewni.
Ważne obszary obejmują:
- Grubość ścian i przejścia
- Projekt wymagań
- Filety i promienie
- Żeberka i szefowie
- Dostępność rdzenia
- Bramkowanie i karmienie
- Skurcz odlewu
- Naddatek na obróbkę
- Strategia odniesienia
- Powierzchnie mocujące i kontrolne
Na przykład, nagłe przejście od cienkiej ściany do bardzo grubego zgrubienia może spowodować lokalną koncentrację termiczną.
Grubszy obszar może dłużej pozostać płynny podczas krzepnięcia i stać się podatny na porowatość skurczową.
Mała modyfikacja geometryczna — na przykład dodanie zaokrąglenia, redukcja niepotrzebnej masy, lub poprawienie przejścia – może zatem poprawić jakość odlewu bez zmiany podstawowej funkcji elementu.
Grubość ścianki i przejścia sekcji
Jednorodność grubości przekroju jest jedną z najbardziej przydatnych ogólnych zasad odlewania aluminium.
Mogą powodować duże różnice w grubości ścianek:
Różne szybkości chłodzenia → różne czasy krzepnięcia → nierównowaga termiczna → zwiększone ryzyko defektów
Nie oznacza to jednak, że każdy odlew musi mieć idealnie jednolite ścianki. Wymagania funkcjonalne często wymagają żeber, Szefowie, Podkładki montażowe, i inne lokalne funkcje.
Celem inżynierii jest kontrolowanie tych zmian poprzez stopniowe przejścia i odpowiednią konstrukcję termiczną.
Projekt bramkowania i karmienia
System wlewowy kontroluje sposób, w jaki stopiony metal dociera do gniazda formy, podczas gdy system podawania kompensuje skurcz podczas krzepnięcia.
Przegląd inżynieryjny uwzględnia:
- Lokalizacja bramy
- Wymiary prowadnicy
- Kolejność napełniania
- Pozycja pionowa
- Lokalne gorące punkty
- Kierunkowe zestalenie
- Przepełnienie i odpowietrzenie, jeśli ma to zastosowanie
Prawidłowo zaprojektowany system może zmniejszyć turbulencje, poprawić wypełnienie, i zapewniają lepsze podawanie sekcji, które mogą ulec skurczowi.
Symulacja napełniania i krzepnięcia form
Do części złożonych lub o dużej wartości, symulację numeryczną można wykorzystać do oceny proponowanego odlewu przed próbami fizycznymi.
Oprogramowanie do symulacji odlewania może modelować wypełnienie formy, przenoszenie ciepła, zestalenie, i zachowanie związane ze skurczem.
Platformy komercyjne, takie jak MAGMASOFT i ProCAST, to przykłady narzędzi stosowanych w odlewnictwie przemysłowym.
Symulacja może pomóc w identyfikacji:
| Obszar symulacji | Cel inżynieryjny |
| Wzór wypełnienia | Zidentyfikuj niepełne wypełnienie i niekorzystne ścieżki przepływu |
| Rozkład temperatury | Ocenić bilans cieplny podczas napełniania |
| Sekwencja krzepnięcia | Określ, gdzie krzepnięcie następuje jako pierwsze i ostatnie |
| Gorące miejsca | Zidentyfikuj regiony o podwyższonym ryzyku skurczu |
| Przewidywanie porowatości | Zidentyfikuj obszary potencjalnie podatne na skurcz wewnętrzny |
| Projekt bramki/wzmacniacza | Zoptymalizuj dostarczanie i podawanie metalu |
| Alternatywy procesowe | Porównaj różne rozwiązania procesowe lub geometryczne przed próbami |
Symulacja jest narzędziem inżynierii predykcyjnej, nie zastępuje walidacji produkcji.
Rzeczywiste wyniki odlewania nadal zależą od stanu stopu, temperatura formy, ustawienia maszyny, kontrola operatora, i stabilność procesu.
Integracja CAD/CAM
Po zatwierdzeniu projektu odlewu, Dane CAD/CAM można wykorzystać podczas opracowywania narzędzi i obróbki.
Ten sam model cyfrowy może obsługiwać:
Geometria odlewu → Projektowanie oprzyrządowania → Programowanie CNC → Kontrola
Zmniejsza to ryzyko rozbieżności pomiędzy oryginalnym rysunkiem, model odlewniczy, i końcowy program obróbki.
Do produkcji na zamówienie, ciągłość danych cyfrowych jest szczególnie przydatna, gdy klient dokonuje zmian technicznych. Zmiany można ocenić przed wydaniem instrukcji dotyczących narzędzi lub obróbki.
Strategia odniesienia dla odlewów
Odlew powinien być zaprojektowany w sposób logiczny strategia punktów odniesienia obróbki. Krytyczne powierzchnie obróbcze należy odnieść do stabilnych i powtarzalnych cech odlewu.
Jest to szczególnie ważne w przypadku komponentów zawierających:
- Noszące nuty
- Otwory montażowe
- Uszczelnianie twarzy
- Interfejsy wału
- Wiele powiązanych funkcji obróbki
Zły wybór punktu odniesienia może spowodować łańcuch błędów wymiarowych, nawet jeśli każda pojedyncza operacja obróbki wydaje się akceptowalna.
Celem jest kontrolowanie relacji między cechami, nie tylko wymiar każdej cechy z osobna.
5. Zaawansowane przetwarzanie końcowe, Obróbka, i wykończenie powierzchni
Odlewanie ustala podstawową geometrię elementu aluminiowego, ale często wymagana jest dodatkowa obróbka, aby osiągnąć określone właściwości mechaniczne, dokładność wymiarowa, stan powierzchni, i wydajność funkcjonalna.
W odlewni LangHe, obróbka końcowa jest wybierana w zależności od stopu, Metoda odlewania, Geometria części, Wymagania tolerancji, i ostateczna aplikacja.

Obróbka cieplna
Obróbkę cieplną stosuje się przede wszystkim w przypadku poddawanych obróbce cieplnej stopów odlewniczych aluminium, takich jak A356 i A357.
Do najczęstszych warunków należą T4 i T6, podczas gdy wybrane stopy i zastosowania mogą wymagać innych warunków odpuszczania.
Typowy Leczenie T6 składa się z trzech etapów:
- Rozwiązanie obróbki cieplne w celu rozpuszczenia odpowiednich składników stopowych w osnowie aluminiowej.
- Gaszenie w celu zatrzymania przesyconego roztworu stałego.
- Sztuczne starzenie się w celu promowania kontrolowanego wytrącania oraz zwiększenia wytrzymałości i twardości.
Do stopów typu A356, Obróbkę roztworem zwykle prowadzi się w temperaturze około 530–545°C, po którym następuje szybkie hartowanie i sztuczne starzenie, często w zakresie 150–180°C.
Dokładne temperatury, czasy trzymania, i warunki chłodzenia należy ustalić zgodnie ze specyfikacją stopu i geometrią odlewu.
Obróbka cieplna musi również uwzględniać porowatość odlewu i stabilność wymiarową. Nadmierne nagrzewanie elementów odlewanych ciśnieniowo ze znaczną ilością uwięzionego gazu może prowadzić do zmian wymiarowych lub powstawania pęcherzy na powierzchni.
Dlatego, wraz z procesem odlewania należy ustalić odpowiedni sposób odpuszczania i obróbki cieplnej.
Obróbka CNC odlewów aluminiowych
Obróbka precyzyjna służy do przekształcania wybranych powierzchni odlewów w cechy funkcjonalne o kontrolowanych wymiarach i zależnościach pozycyjnych.
Typowe operacje obejmują okładzina, przemiał, wiercenie, nudny, stukający, Rozwierc, gwintowanie, rowkowanie, i podcięcie.
Obróbka jest szczególnie ważna dla:
- Gniazda łożysk i precyzyjne otwory
- Uszczelnianie powierzchni
- Powierzchnie montażowe
- Gwintowane otwory
- Interfejsy wału i sprzęgła
- Wymiarowe powierzchnie odniesienia
Kluczową kwestią jest związek między geometrią odlewu a punktami odniesienia obróbki.
Powierzchnie funkcjonalne powinny być obrabiane na podstawie stabilnych elementów odniesienia, aby zapewnić koncentryczność, równoległość, prostopadłość, a dokładność pozycjonowania może być stale kontrolowana.
Do odpowiednio zaprojektowanych odlewów aluminiowych, tolerancje obróbki wymiarowej ok ± 0,05 mm może być używany jako praktyczny punkt odniesienia dla wielu funkcji, podczas gdy w przypadku wybranych wymiarów w kontrolowanych warunkach CNC można osiągnąć węższe tolerancje.
Rzeczywista wydajność zależy od rozmiaru części, geometria, stop, stan obróbki cieplnej, możliwości maszyny, i wymagania dotyczące inspekcji.
Wykończenie powierzchni
Wykończenie powierzchni może poprawić wygląd, usunąć pozostałości odlewu i zadziory, i zapewniają dodatkową ochronę przed korozją lub zużyciem.
Wybrana obróbka powinna być dostosowana do stopu aluminium i wymaganego środowiska pracy.
| Wykończenie powierzchni | Główny cel | Typowa aplikacja |
| Strzały | Usuwa skalę, pozostałości, i luźny materiał powierzchniowy; tworzy jednolitą konsystencję | Ogólne odlewy przemysłowe |
| Wykończenie wibracyjne | Gratowanie i wygładzanie krawędzi | Małe i średnie komponenty |
| Anodowanie | Tworzy kontrolowaną warstwę tlenku glinu zapewniającą odporność na korozję i wygląd | Obudowy, okładki, komponenty konsumenckie i przemysłowe |
| Powłoka proszkowa | Tworzy trwałą powłokę dekoracyjno-ochronną | Części zewnętrzne i przemysłowe |
Malarstwo |
Zapewnia kolor i dodatkową ochronę środowiska | Elementy maszyn i urządzeń |
| Powłoka konwersji chromianu | Poprawia ochronę przed korozją i może utrzymać przewodność elektryczną | Obudowy elektryczne i przemysłowe |
| Oznaczenie laserowe | Stała identyfikacja i identyfikowalność | Numery części, Kody QR, Logos, informacje o partii |
Testy montażowe i funkcjonalne
W przypadku komponentów dostarczanych jako gotowe zespoły, obróbka końcowa może wykraczać poza obróbkę skrawaniem i obróbkę powierzchni.
W zależności od produktu, usługi mogą obejmować instalację wkładek, dociskanie łożyska, zapięcie, podzespół, weryfikacja wymiarowa, i opakowanie ochronne.
Odlewy aluminiowe ciśnieniowe mogą również wymagać badania szczelności.
Testy ciśnienia powietrza lub wody są zwykle wybierane zgodnie z projektem komponentu i specyfikacją klienta, natomiast w przypadku, gdy wymagana jest znacznie większa czułość na wycieki, można zastosować badanie helem.
Ciśnienie próbne, czas stabilizacji, dopuszczalny wyciek, a kryteria akceptacji powinny być zawsze określone na podstawie obowiązującego rysunku lub specyfikacji technicznej.
Celem post-processingu nie jest tylko poprawa wyglądu.
Odpowiednio kontrolowana sekwencja obróbki cieplnej, CNC Mękawka, Wykończenie powierzchni, montaż, a testy funkcjonalne zapewniają, że odlany element spełnia swoje ostateczne wymiary, mechaniczny, i wymagania serwisowe.
6. Zapewnienie jakości & Standardy zgodności
Kontrola jakości jest niezbędna w przypadku odlewów aluminiowych ze względu na wady odlewów, zmienność wymiarowa, niespójności w obróbce cieplnej, a błędy obróbki mogą bezpośrednio wpływać na wydajność gotowego komponentu.
W odlewni LangHe, zapewnienie jakości powinno obejmować cały łańcuch produkcyjny, od kontroli surowca i stopu po odlewanie, obróbka cieplna, obróbka, Wykończenie powierzchni, i kontrola końcowa.
Kontrola materiału i składu chemicznego
Pierwszym etapem jest sprawdzenie, czy wybrany stop jest zgodny z wymaganą specyfikacją.
Skład chemiczny sprawdza się za pomocą odpowiedniego sprzętu do analizy materiałowej, ze szczególnym uwzględnieniem elementów mających duży wpływ na zachowanie odlewów i właściwości mechaniczne, w tym I, Mg, Cu, Fe, Mn, i Zn.
Do zleceń produkcyjnych, identyfikacja materiału i identyfikowalność partii pomagają zapewnić, że stop zastosowany w odlewie odpowiada zatwierdzonej specyfikacji.
Kontrola procesu odlewania
Jakość odlewu zależy w dużej mierze od kontrolowania procesu, a nie od polegania wyłącznie na kontroli końcowej.
Do ważnych parametrów należy temperatura topnienia, temperatura formy, warunki napełniania, parametry zalewania lub wtryskiwania, Odgazowanie, stopić czystość, i zachowanie krzepnięcia.
Do skomplikowanych odlewów, symulację procesu można również wykorzystać podczas opracowywania rozwiązań technicznych w celu zidentyfikowania potencjalnych problemów z napełnianiem, gorące punkty, i obszary podatne na skurcz przed ukończeniem oprzyrządowania produkcyjnego.
Obróbka cieplna i weryfikacja mechaniczna
Do stopów do ulepszania cieplnego, zapisy dotyczące obróbki cieplnej powinny być kontrolowane zgodnie z określonymi warunkami temperamentu.
A356-T6, Na przykład, wymaga kontrolowanego leczenia roztworem, gaszenie, i sztuczne starzenie w celu osiągnięcia określonych parametrów mechanicznych.
Kryteria akceptacji powinny opierać się na obowiązującej specyfikacji stopu, rysunek, zamówienie zakupu, lub standard techniczny klienta, a nie ogólna wartość stosowana do każdego odlewu.
Kontrola wymiarowa i powierzchniowa
Po odlewaniu i obróbce, Wymiary krytyczne sprawdza się przy użyciu skalibrowanego sprzętu pomiarowego.
W zależności od złożoności części, kontrola może obejmować zaciski, mikrometry, Wskaźniki, wysokościomierze, CMMS, systemy kontroli optycznej, i specjalistyczne osprzęt.
Kontrola powierzchni obejmuje wygląd odlewu, Znaki obróbki, Burrs, spękanie, stan powłoki, oraz inne wymagania określone przez klienta.
Gdzie to konieczne, Rentgen/ct, Penetrujący barwnik, lub inne nieniszczące metody badań można włączyć zgodnie z poziomem ryzyka i specyfikacją komponentu.
Zgodność i identyfikowalność
Niestandardowe odlewy aluminiowe mogą wymagać zgodności z normą ASTM, W, Z, GB, lub specyficzne dla klienta standardy materiałowe i wymiarowe, w zależności od rynku docelowego i zastosowania.
Obowiązującą normę należy zawsze określić na etapie wyceny i przeglądu rysunków.
Identyfikowalność może rozciągać się od partia surowca → stop/ciepło → partia odlewów → obróbka cieplna → obróbka skrawaniem → kontrola → końcowa wysyłka.
Jest to szczególnie ważne w przypadku zbiorników ciśnieniowych, związane z bezpieczeństwem, i komponenty do powtarzalnej produkcji.
Odlewnia LangHe jest firmą Producent posiadający certyfikat ISO, wspieranie zorganizowanego podejścia do zarządzania jakością w całej produkcji odlewów na zamówienie.
7. Niestandardowy odlew aluminiowy vs. Obróbka aluminium: Co jest lepsze?
Niestandardowe odlewy aluminium i obróbka CNC nie są rozwiązaniami konkurencyjnymi w każdym zastosowaniu.
Odpowiadają różnym wymaganiom produkcyjnym, a w wielu przypadkach najskuteczniejszym rozwiązaniem jest połączenie odlewania i obróbki skrawaniem.
| Czynnik | Niestandardowy odlew aluminiowy | Obróbka CNC aluminium |
| Podstawowa zasada | Roztopione aluminium jest formowane w wymaganą geometrię | Materiał jest usuwany z kęsa, płyta, lub zapasy barowe |
| Złożona geometria | Doskonały do zintegrowanych kształtów, żeberka, Szefowie, i cechy wewnętrzne | Bardziej ograniczone przez dostęp do narzędzi i usuwanie materiału |
| Obróbka | Wymaga wzorów, formy, lub umiera | Generalnie nie wymaga formy odlewniczej |
| Początkowy koszt oprzyrządowania | Wyższy, zwłaszcza do odlewania ciśnieniowego | Niższe dla prototypów i małych ilości |
| Produkcja o dużej objętości | Dobrze nadaje się do powtarzalnej produkcji | Może stać się więcej czasu- i materiałochłonne |
Precyzja wymiarowa |
Dobry, a następnie, jeśli to konieczne, obróbka skrawaniem | Generalnie wyższa w przypadku elementów obrabianych bezpośrednio |
| Wydajność materialna | Produkcja o kształcie zbliżonym do netto może zmniejszyć zapasy obróbcze | Znaczący materiał jest usuwany z materiału stałego |
| Stan powierzchni | Zależy od metody odlewania i stopu | Bezpośrednio kontrolowane przez parametry skrawania i narzędzia |
| Elastyczność prototypu | Umiarkowany, w zależności od metody oprzyrządowania | Doskonały |
| Typowa strategia | Odrzuć główny korpus, następnie krytyczne funkcje maszyny | Obrabiaj całą część z magazynu |
Połączony casting + Strategia CNC
Do wielu komponentów przemysłowych, najbardziej praktycznym rozwiązaniem jest brak odlewu Lub obróbka, Ale:
Projektowanie → Odlew aluminiowy → Obróbka cieplna → Obróbka CNC → Wykańczanie powierzchni → Kontrola
Takie podejście skutecznie oddziela dwie funkcje produkcyjne:
- Odlew zapewnia złożoność geometryczną i kształt zbliżony do netto.
- CNC Mękawka zapewnia precyzję.
- Obróbka cieplna tam, gdzie ma to zastosowanie, rozwija wymagane właściwości mechaniczne.
- Wykończenie powierzchni zapewnia ochronę przed korozją i wygląd.
- Kontrola weryfikuje gotową część z rysunkiem.
Prawidłowy proces zależy zatem od geometrii, stop, ilość roczna, tolerancja, wymagania powierzchniowe, budżet narzędziowy, i całkowity koszt produkcji, zamiast skupiać się na jednym procesie, który jest powszechnie lepszy.
8. Zakupy strategiczne: Dlaczego warto wybrać odlewnię LangHe do niestandardowych odlewów aluminium??
Wybór niestandardowego producenta odlewów aluminiowych to decyzja strategiczna, która wpływa na jakość, koszt, czas realizacji, i niezawodność łańcucha dostaw.
Langhe Foundry oferuje kombinację możliwości, które czynią go dobrym wyborem w przypadku niestandardowych projektów odlewów aluminiowych.
Zdywersyfikowany portfel procesów.
LangHe zajmuje się odlewaniem ciśnieniowym grawitacyjnym, Odlewanie matrycy niskiej ciśnienia, Odlewanie matrycy wysokiego ciśnienia, Casting inwestycyjny, i odlewanie piasku.
Pozwala to odlewni wybrać optymalny proces dla każdego zastosowania, zamiast wymuszać pojedynczy proces pasujący do każdej części.
Integracja inżynierska.
Zespół inżynierów LangHe przekazuje informacje zwrotne DFM, symulacja, i optymalizacja procesu. Skraca to czas rozwoju, poprawia jakość za pierwszym razem, i obniża całkowity koszt.
Własna obróbka i wykańczanie.
LangHe oferuje obróbkę CNC, obróbka cieplna, Anodowanie, powłoka proszkowa, malarstwo, i montaż. Skraca to czas realizacji, kontroluje jakość, i upraszcza zarządzanie łańcuchem dostaw.
Systemy jakościowe.
LangHe utrzymuje udokumentowany system jakości z certyfikacją materiałów, Kontrola wymiarowa, Ndt, i pełna identyfikowalność. Jest to niezbędne w motoryzacji, lotniczy, medyczny, i inne krytyczne aplikacje.
Elastyczność produkcji.
LangHe może produkować prototypy, małe partie, i serie produkcyjne na dużą skalę. Wydajność odlewni i kontrola procesów pozwalają jej sprostać wymagającym harmonogramom dostaw.
Doświadczenie w branży.
LangHe obsługuje klientów z branży motoryzacyjnej, lotniczy, energia, Telekomunikacja, medyczny, przemysłowy, i branż produktów konsumenckich. To doświadczenie jest podstawą każdego projektu.
Jedyny partner produkcyjny w zakresie niestandardowych odlewów aluminiowych
Wartość LangHe Foundry polega na integracji technologii odlewania, wsparcie inżynieryjne, CNC Mękawka, Wykończenie powierzchni, kontrola, i koordynację dostaw w jeden proces produkcyjny.
Zmniejsza to potrzebę zarządzania oddzielnymi dostawcami dla poszczególnych etapów produkcji i zapewnia przejrzysty interfejs techniczny od przeglądu rysunku do gotowej części.
Dla kupujących oceniających niestandardowego dostawcę odlewów aluminiowych, dlatego kluczowym czynnikiem jest nie tylko cena jednostkowa, ale także zdolność procesową, wsparcie inżynieryjne, spójność jakości, elastyczność produkcji, i całkowity koszt własności.
Zintegrowane podejście LangHe ma na celu spełnienie tych wymagań od wstępnego opracowania po powtarzalną produkcję.
9. Wniosek
Niestandardowe odlewanie aluminium to wszechstronny i opłacalny proces produkcyjny do produkcji skomplikowanych, lekki, i trwałe komponenty.
Wybór procesu odlewania – matryca grawitacyjna, Niski ciśnienie, wysoki ciśnienie, inwestycja, lub piasek — zależy od geometrii, tom, tolerancja, Wykończenie powierzchni, i wymagania dotyczące właściwości mechanicznych.
Langhe Foundry oferuje kompleksową platformę castingową, wsparcie inżynieryjne, obróbka i wykańczanie we własnym zakresie, i silny system jakości.
Ta kombinacja umożliwia odlewni dostarczanie niestandardowych odlewów aluminiowych, które spełniają najbardziej wymagające specyfikacje, przy jednoczesnej kontroli kosztów i czasu realizacji.
Czy aplikacją jest obudowa samochodowa, wspornik lotniczy, obudowę elektroniczną, lub korpus pompy przemysłowej, odpowiedni partner do odlewania może sprawić różnicę między komponentem, który działa niezawodnie, a takim, który przedwcześnie ulegnie awarii.
Przemysł Langhe jest pozycjonowany jako taki partner, oferując głębię techniczną, możliwości produkcyjne, i zapewnienie jakości potrzebne w przypadku niestandardowych projektów odlewów aluminiowych.
FAQ
Czy ADC12 nadaje się do niestandardowego odlewania aluminium??
Tak. ADC12 jest szeroko stosowany do odlewania ciśnieniowego pod wysokim ciśnieniem ze względu na dobrą płynność, Stabilność wymiarowa, i przydatność do złożonych komponentów.
Jest powszechnie stosowany do obudów, wsporniki, elementy silnika, oraz inne części odlewane ciśnieniowo do zastosowań przemysłowych i motoryzacyjnych.
Czy odlewy aluminiowe można poddać obróbce cieplnej??
Tak, ale możliwość zastosowania zależy od stopu i procesu odlewania. A356 i A357, Na przykład, są powszechnie dostarczane w warunkach obróbki cieplnej, takich jak T6.
Konwencjonalne stopy odlewane pod wysokim ciśnieniem, takie jak ADC12, wymagają dodatkowej uwagi, ponieważ uwięziony gaz i porowatość mogą wpływać na ich reakcję na obróbkę w wysokiej temperaturze.
Czy LangHe może zapewnić obróbkę po odlewie aluminium?
Tak. Niestandardowe odlewy aluminiowe można łączyć z obróbką CNC otworów, wątki, powierzchnie uszczelniające, interfejsy montażowe, i inne precyzyjne funkcje, następnie kontrola i odpowiednie wykończenie powierzchni.
Jaka jest różnica między odlewaniem ciśnieniowym a odlewaniem ciśnieniowym?
Odlewanie grawitacyjne polega na wlewaniu stopionego aluminium do metalowej formy pod wpływem grawitacji, zapewniający dobre właściwości mechaniczne i wykończenie powierzchni w umiarkowanych ilościach.
Odlewanie ciśnieniowe polega na wtryskiwaniu stopionego aluminium pod wysokim ciśnieniem, Produkcyjny kompleks, części cienkościennych w dużych ilościach z doskonałą dokładnością wymiarową.
Do czego służy odlewanie ciśnieniowe pod niskim ciśnieniem?
Do odlewania symetrycznego stosuje się odlewanie pod niskim ciśnieniem, części o wysokiej integralności, takie jak koła samochodowe, głowice cylindra, i zaciski hamulcowe. Oferuje doskonałą jakość wewnętrzną i wysoką wydajność materiału.