1. Introduksjon
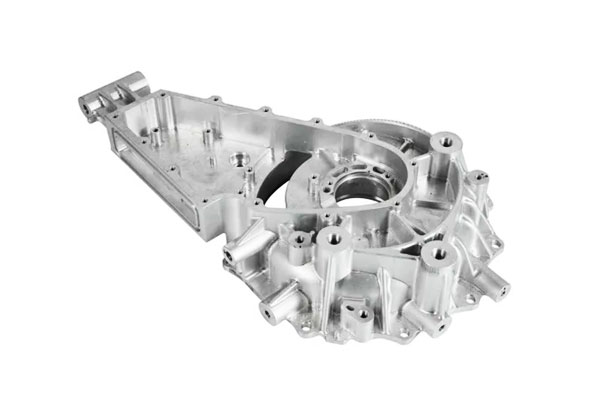
Vannglassinvesteringsstøping (også kjent som natriumsilikatinvesteringsstøping) er en presisjonsstøpeteknologi som bruker vannglass som bindemiddel for skallet, kombinert med ildfaste materialer for å danne en høyfast form, og støper deretter smeltet karbonstål for å oppnå kompleksformede ventiler.
Ventiler i karbonstål, som kjernekomponenter i væsketransportsystemer, er mye brukt i petroleum, kjemisk, makt, kommunale og andre felt, og deres produksjonspresisjon, strukturell integritet og korrosjonsmotstand bestemmer direkte sikkerheten og stabiliteten til industrielle systemer.
Sammenlignet med tradisjonell sandstøping og silica sol investeringsstøping, Vannglassinvesteringsstøping har fordelene med lave kostnader, kort produksjonssyklus, og sterk tilpasningsevne til komplekse strukturer, gjør den til den vanlige prosessen for masseproduksjon av middels og lavpresisjons karbonstålventiler.
2. Hva er støping av vannglassinvesteringer?
Vannglassinvesteringsstøping, Også kjent som natriumsilikat skallstøping, er en presisjonsstøpemetode mye brukt til produksjon av karbonstålventiler.
Prosessen er en flertrinn, systematisk drift designet for å produsere høykvalitets ventilemner med komplekse geometrier og pålitelige mekaniske egenskaper.
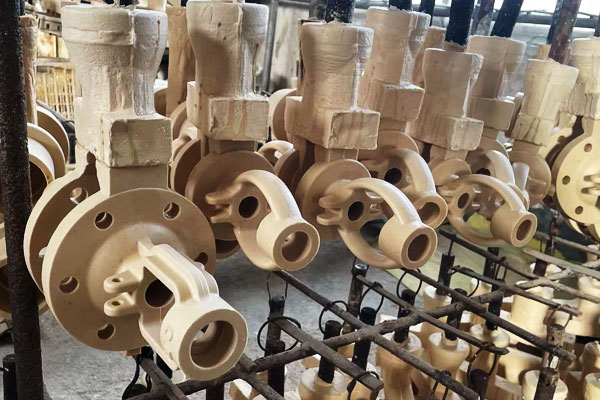
Dens kjerneprinsipp er å repliker ventilgeometrien ved å bruke et smeltbart voksmønster, danne a høytemperaturbestandig skall gjennom påfølgende belegg og ildfaste lag, fjern voksen for å lage et hulrom, og til slutt støp smeltet karbonstål inn i formen.
Denne teknikken integreres Dimensjonal presisjon, overflatekvalitet, og tilpasningsevne til komplekse interne strukturer, gjør den egnet for medium- til høyytelsesventiler i industrielle og petrokjemiske applikasjoner.
Prosessegenskaper og tilpasningsevne
Vannglass investering støping har åpenbare tekniske fordeler og bruksgrenser i produksjonen av karbonstål ventiler:
- Kostnadsfordel: Prisen på vannglass er kun 1/20-1/30 av silikasol, og kravene til produksjonsmiljø (temperatur og fuktighet) er ikke strenge,
som kan redusere produksjonskostnadene med 30-40% sammenlignet med silica sol investeringsstøping.
Den er egnet for masseproduksjon av middels og lavende karbonstålventiler. - Tilpasningsevne til komplekse strukturer: Gjennom bruk av løselige kjerner, den kan nøyaktig danne komplekse interne strukturer av ventiler som buede strømningskanaler, flertrinns hulrom, og smale tetningsflater, som er vanskelig å få til med tradisjonell sandstøping.
- Produksjonseffektivitet: Den kjemiske herdemetoden til baksiden av skallet muliggjør rask herding og etablerer våtstyrke,
med en kortere prosesssyklus og høyere produksjonseffektivitet enn investeringsstøping av silikasol, og den daglige produksjonen av en enkelt produksjonslinje kan nå tusenvis av ventilemner. - Begrensninger: Dimensjonsnøyaktigheten (IT11-IT13) og overflatebehandling (Ra6,3-12,5μm) av støpegodsene er lavere enn for silica sol investeringsstøping,
og skallet har dårlig luftgjennomtrengelighet, som er utsatt for defekter som porøsitet og sandklebing, krever streng prosesskontroll.
3. Materiell valg: Karbonstålkvaliteter for ventiler og støpeegnethet
Valget av karbonstål for vannglass investeringsstøpte ventiler må balansere servicekrav– som press, temperatur, og middels kompatibilitet—med Casting Performance nødvendig for vannglassprosessen.
Ulike stålkvaliteter tilbyr varierende mekaniske egenskaper, Kjemiske sammensetninger, og casting-atferd, gjør valg av karakter kritisk for både ytelse og produksjonsevne.
Kjernekarbonstålkvaliteter og -standarder
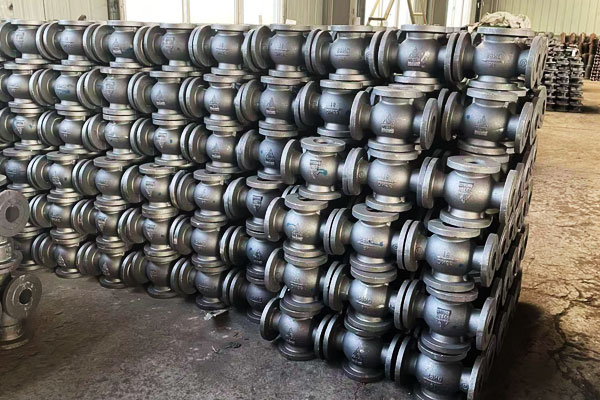
De primære karbonstålkvalitetene som brukes til ventiler er i samsvar med ASTM A216 og GB/t 12229 standarder, med WCB er den mest brukte.
Nøkkeltrekk ved vanlige karakterer er oppsummert nedenfor:
| Stålkarakter | Standard | Kjemisk sammensetning (vekt%) | Mekaniske egenskaper (Normalisert) | Typiske arbeidsforhold |
| WCB | ASTM A216 / GB/t 12229 | C ≤0,30, Mn 0,60–1,05, Og ≤0,60, P ≤0,040, S ≤0,045 | Strekk: 485–655 MPa; Utbytte ≥250 MPa; Forlengelse ≥22 %; Slagkraft ≥27 J (-29° C.) | Middels/lavt trykk, -29° C til 427 ° C., ikke-korrosive medier (vann, damp, olje) |
| WCA | ASTM A216 | C ≤0,25, Mn ≤0,70, Og ≤0,60, P ≤0,040, S ≤0,045 | Strekk: 415–585 MPa; Utbytte ≥220 MPa; Forlengelse ≥28 % | Normal temperatur, Lavt trykk, ≥20°C, generelt industrivann og gass |
WCC |
ASTM A216 | C ≤0,25, Mn 0,80–1,20, Og ≤0,60, P ≤0,040, S ≤0,045 | Strekk: 485–655 MPa; Utbytte ≥300 MPa; Forlengelse ≥25 % | Middels/høyt trykk, -46° C til 427 ° C., lavtemperatur- og høytrykksmedier |
| ZG280-520 | GB/t 12229 | C 0,20–0,30, Mn 0,50–0,80, Og 0,20–0,50, P ≤0,040, S ≤0,040 | Strekkfasthet ≥480 MPa; Utbytte ≥280 MPa; Forlengelse ≥20 % | Innenlandske middels/lavtrykksventiler; tilsvarende WCB |
Støping Egnethet for investeringsstøping av vannglass
Støpeprosessen for vannglass stiller spesifikke krav til karbonstålkvaliteter for å sikre vellykket fylling, størkning, og defektfrie komponenter.
Hovedhensynene inkluderer Fluiditet, krymping, og mottakelighet for varmesprekker:
- Fluiditet: Karakterer som WCB og ZG280-520 viser god flyt på grunn av balanserte karbon- og mangannivåer, lar smeltet stål fylle trange ventilkanaler og tetningsflater.
WCA, med lavere manganinnhold, viser noe redusert fluiditet, gjør den mer egnet for enklere ventilgeometrier. Riktig kontroll av helletemperaturen er avgjørende for å unngå kalde stengninger eller ufullstendige fyllinger. - Krymping: Karbonstål krymper vanligvis 4.5–5,5 % under størkning. Siden vannglassskallet har lav elastisitet, stigerør må være nøye utformet - vanligvis 15–25 % av støpevolumet– for å kompensere for krymping og forhindre hulrom i kritiske områder som ventilhus og panser.
- Hot Cracking Tendens:WCC inneholder høyere manganinnhold, som øker følsomheten for varmeoppsprekking.
Avbøtende strategier inkluderer kontroll av kjølehastigheter under størkning og utforming av jevne overgangsfileter i ventilgeometrien for å redusere spenningskonsentrasjonen.
4. Grunnleggende prinsipper og prosesssystem for støping av vannglassinvesteringer
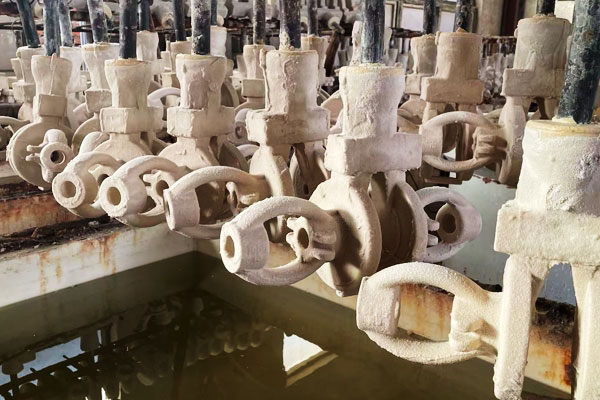
Vannglassinvesteringsstøpeprosessen for karbonstålventiler er et flertrinns systematisk prosjekt, som hovedsakelig inkluderer formfremstilling, skjellfremstilling, avvoksing, Helling, rengjøring og varmebehandling.
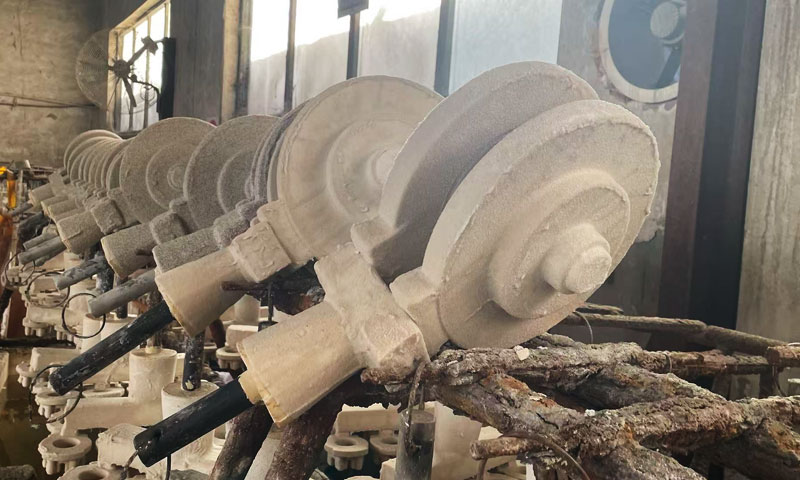
Dens kjerneprinsipp er å bruke den smeltbare voksformen for å gjenskape ventilstrukturen, danne et høytemperaturbestandig skall gjennom flere lag med belegg og sliping, fjern voksformen ved oppvarming for å danne et hulrom, og til slutt støpt smeltet karbonstål for å oppnå ventilemnet.
Kjerneprosessflyt og nøkkelparametere
Prosessflyten av vannglassinvesteringer som støper karbonstålventiler er høyt standardisert, og hver lenke har streng parameterkontroll for å sikre kvaliteten på blanken.
De viktigste trinnene og tekniske parameterne er som følger:
1. Forberedelse av voksform:
Voksformen er grunnlaget for å sikre dimensjonsnøyaktigheten til ventilen. Det ofte brukte formmaterialet er en blanding av parafin og lavmolekylær polyetylenvoks, med et smeltepunkt på 52-56 ℃.
Injeksjonsparametrene er strengt kontrollert: injeksjonstemperatur 55-58 ℃, injeksjonstrykk 1-2MPa, holdetid 3-5s, og hviletid etter injeksjon 2-4 timer for å eliminere indre stress i voksformen.
For ventiler med komplekse interne strømningskanaler, løselige kjerner (urea-sukker blanding, forhold 95:5) brukes, som kan løses opp og fjernes med vann etter skallfremstilling, unngå vanskeligheten med fjerning av kjerne for komplekse strukturer.
2. Voksformmontering (Tregruppering):
De kvalifiserte voksformene er sveiset til innløpskoppen i et rimelig arrangement, med tanke på bekvemmeligheten av belegg, ventilasjon og tørking, og sekvensiell størkning under helling.
Avstanden mellom voksformer kontrolleres for å unngå gjensidig påvirkning under skallfremstilling og helling, og sveisetemperaturen er basert på den mørkerøde fargen på sveisekniven for å forhindre skålding av voksformen.
3. Shell Making:
Dette er kjerneleddet for å sikre styrken og overflatekvaliteten til formen. Skallet er sammensatt av et overflatelag, et overgangslag og et baklag.
Overflatelaget og overgangslaget bruker en silika sol-vannglass-komposittprosess for å balansere overflatekvalitet og kostnad: overflatelaget bruker silikasol og 300-mesh zirkonpulver (forhold 1:3.65) for å forbedre overflatefinishen, og baklaget bruker vannglass og 200-mesh gangpulver for å forbedre skallstyrken.
Nøkkelparametrene for skallproduksjon er: romtemperatur 25±2℃, overflatelagets fuktighet 50-60%, Slurry viskositet (overflatelag 38±3s, overgangslag 35±3s, målt ved Janes nr. 4 viskositetskopp), og hvert lag med sliping tørkes til skallet er hardt før neste lag påføres.
4. Avvoksing:
Voksformen fjernes ved dampavvoksing, med damptrykk 0,6-0,8 MPa og avvoksingstid 15-20 min.
Voksfjerningshastigheten bør være ≥98 % for å unngå rester av voks i hulrommet, som vil forårsake karbondefekter i ventilemnet.
5. Steking og helling:
Skallet stekes ved 850-950 ℃ i 2-3 timer for å fjerne fuktighet og gjenværende karbon, og forbedre høytemperaturstabiliteten til skallet.
Helletemperaturen til karbonstål (tar WCB som eksempel) er 1520-1560 ℃, og hellehastigheten styres i henhold til veggtykkelsen til ventilen: 0.5-1.0m/s for tynnveggede deler og 0,3-0,5m/s for tykkveggede deler for å unngå sprut og porøsitet.
6. Rengjøring og etterbehandling:
Etter at støpingen er avkjølt til romtemperatur, skallet fjernes ved sandblåsing (aluminiumoksidsand, partikkelstørrelse 100-120 mesh), og deretter sprue, stigerør og grader fjernes.
For tetningsflaten og strømningskanalen til ventilen, ytterligere sliping og polering er nødvendig for å oppfylle kravene til dimensjonsnøyaktighet.
5. Etterstøpingsbehandling av vannglassinvestering Støping av karbonstålventiler
Etter vann glass investering støping, karbonstålventiler krever systematiske post-casting behandlinger å sikre Dimensjonell stabilitet, optimalisert mekanisk ytelse, overflatekvalitet, og langsiktig servicepålitelighet.
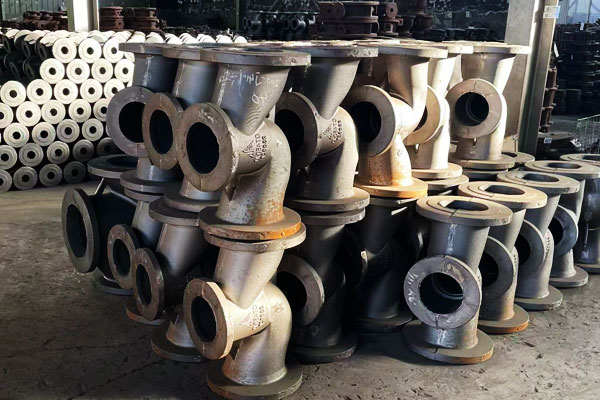
Stressreduksjon og varmebehandling
Varmebehandling er avgjørende for å lindre Restspenninger forårsaket av ujevn avkjøling og størkning og for å foredle mikrostruktur for forbedret seighet, duktilitet, og hardhet.
Nøkkelbehandlinger inkluderer:
Termisk stressavlastning
- Objektiv: Reduser indre spenninger fra størkning og ujevn avkjøling.
- Parametere: Typisk temperatur: 550–650°C for middels karbonstål (F.eks., WCB), varighet: 1–2 timer, etterfulgt av langsom avkjøling.
- Effekt: Restspenninger reduseres med 30–50 %, minimere skjev, forvrengning, og dimensjonsavvik under maskinering eller montering.
Normalisering
- Prosedyre: Oppvarming av støpegodset over AC3 (~850–900°C) etterfulgt av luftkjøling.
- Hensikt: Foredler kornstrukturen, homogeniserer mikrostrukturen, Forbedrer seighet, og reduserer sprøhet.
- Søknad: Spesielt viktig for høykarbon WCC-ventiler, som brukes i høytrykks- eller lavtemperaturapplikasjoner der sprøhet kan føre til katastrofal svikt.
Slukking og temperering
- Gjeldende karakterer: Høykarbon eller spesialstål (F.eks., WCC) krever høyere styrke og hardhet.
- Behandle: Slokking etterfulgt av temperering for å oppnå en balanse mellom høy flytestyrke og duktilitet.
- Kritiske hensyn: Kjølehastigheter må kontrolleres nøye, spesielt for komplekse ventilgeometrier, for å forhindre sprekker eller forvrengning.
Sammendrag: Varmebehandling sikrer jevne mekaniske egenskaper, stressavlastning, og klargjøring for etterfølgende maskinering og overflatebehandling.
Overflaterengjøring og defektfjerning
Etter varmebehandling, overflateforberedelse sørger for at ventilen møter dimensjonal, forsegling, og overflatekvalitetskrav:
Skudd sprengning / Grit sprengning
- Fjerner gjenværende sand, oksider, og skala fra støpeoverflaten.
- Gir en kontrollert overflateruhet som forsterker vedheft for belegg eller maling.
Maskinering og trimming
- Kritiske flater, tetningsansikter, gjengede hull, og flenser er maskinert til stramme toleranser ved bruk av CNC eller konvensjonell fresing.
- Sikrer dimensjonsnøyaktighet og riktig monteringspassning.
Sveisereparasjoner (om nødvendig)
- Stor Krympende hulrom, blåsehull, eller sprekker kan repareres med TIG- eller MIG-sveising med kompatible fyllmetaller.
- Spenningsavlastning etter sveis er obligatorisk for forhindre lokalisert forvrengning eller stresskonsentrasjoner.
Dette stadiet garanterer at ventiler er strukturelt forsvarlig og dimensjonalt klar for endelig etterbehandling og belegg.
Overflatebeskyttelse og belegg
Karbonstål er mottakelig for korrosjon, spesielt i vann, damp, olje, eller milde kjemiske miljøer. Overflatebehandling beskytter ventilen og forlenger levetiden.
Typiske metoder inkluderer:
| Behandlingstype | Hensikt | Notater / Typiske parametere |
| Grunning og maling | Korrosjonsbeskyttelse, spesielt for milde medier | Epoksybaserte eller polyuretanbelegg; tykkelse 50–150 µm |
| Pulverlakkering | Slitesterk og jevn beskyttelseslag | Egnet for industrielle og utendørs bruksområder; saltspraymotstand ≥500 timer etter skikkelig overflateforberedelse |
E-belegg (Elektroforetisk belegg) |
Ensartet dekning for komplekse geometrier | Utmerket vedheft og korrosjonsbeskyttelse; ideell som base for ekstra malingslag |
| Hardvendt / Overleggssveising | Slitasjemotstand på tetningsflater eller ventilseter | Wolframkarbid eller Stellite-legeringer brukt i kritiske områder |
Ytterligere merknader:
- Overflatebehandlinger forbedrer også hydraulisk ytelse, redusere turbulens, og forebygge materialforringelse i langsiktig tjeneste.
- Ordentlig overflateforberedelse (rengjøring, sprengning, avfetting) er avgjørende for beleggets vedheft og korrosjonsbestandighet.
Ikke-destruktiv testing (Ndt) og funksjonell verifisering
Før sluttmontering, ventiler gjennomgår omfattende inspeksjon For å sikre integritet og overholdelse av designspesifikasjoner:
- Ultrasonic testing (Ut): Oppdager interne sprekker, hulrom, og inneslutninger.
- Radiografisk testing (Røntgen): Avslører porøsitet, Krympende hulrom, og skjulte indre defekter.
- Fargestoff penetrant testing (Pt): Oppdager overflatesprekker, spesielt på tetningsflater.
- Hydrostatisk og trykktesting: Bekrefter lekkasjetetthet og driftsintegritet under designpress.
Disse inspeksjonene er kritiske for høyt trykk, lav temperatur, eller korrosive serviceventiler, hvor svikt kan få alvorlige sikkerhetsmessige og økonomiske konsekvenser.
6. Applikasjonsscenarier og markedsposisjonering
Vann glass investering støping karbonstål ventiler, med deres kostnadseffektivitet og prosess tilpasningsevne, inntar en viktig posisjon i det industrielle ventilmarkedet, og deres applikasjonsscenarier er nært knyttet til deres ytelse og presisjonsnivåer.
Hovedapplikasjonsfelt
- Petroleums- og kjemisk industri: Brukes i mellom- og lavtrykksrørledninger for olje, gass og kjemisk lett oljetransport,
slik som portventiler, kuleventiler og tilbakeslagsventiler av ASTM A216 WCB-materiale, egnet for arbeidstemperaturer -29℃ til 427℃ og trykkklasse 150-300. - Kraftindustri: Brukes i sirkulerende vannsystemer, damprørledninger og hjelpesystemer til termiske kraftverk,
med WCB og ZG280-520 som hovedmaterialer, med middels trykk og middels temperatur damp. - Kommunalteknikk: Brukes i vannforsyning og avløpsrørledninger, varmerørledninger og naturgassrørledninger,
med WCA- og WCB-ventiler som hovedprodukter, krever lave kostnader og pålitelig tetningsytelse. - Generelt maskiner: Brukes i hydrauliske systemer, kjølesystemer og drivstoffforsyningssystemer for maskiner og utstyr, egnet for ventiler med komplekse strukturer og små partier.
Markedsposisjonering og konkurransefordel
Sammenlignet med andre støpeprosesser, vann glass investering avstøpning karbonstål ventiler har en klar markedsposisjonering:
- Sammenlignet med Silica Sol Investment Casting: Kostnaden er 30-40% senke, men presisjonen er lavere.
Den er egnet for middels og lave ventiler uten strenge krav til overflatefinish, og okkuperer 60-70% av mellom- og lavtrykksventilmarkedet. - Sammenlignet med sandstøping: Den har høyere presisjon og bedre overflatekvalitet, kan danne komplekse strukturer,
og egner seg for ventiler med høye krav til innvendige strømningskanaler og tetningsflater, gradvis erstatte sandstøping i markedet for middels presisjonsventiler.
7. Utviklingstrender og teknologiske innovasjoner
Med de økende kravene til industrielle systemer for ventilkvalitet, effektivitet og miljøvern,
støpeteknologi for vannglassinvesteringer for karbonstålventiler er konstant nyskapende, og utviklingstrendene gjenspeiles hovedsakelig i følgende aspekter:
- Miljøvennlig bindemiddelutvikling: Utvikle lavmodul, lavtoksisitet vannglassbindemidler for å erstatte tradisjonelt natriumsilikat, redusere utslipp av avløpsvann og miljøforurensning.
Samtidig, fremme resirkulering av avfallssand og voks for å forbedre ressursutnyttelsen. - Optimalisering av prosesskombinasjoner: Optimalisere silica sol-vann glass komposittprosessen ytterligere, forbedre overflatekvaliteten og dimensjonsnøyaktigheten til støpegods (nå IT10-IT12),
og begrense gapet med silica sol investeringsstøping, utvide applikasjonen i middels og høye ventiler. - Digital og intelligent produksjon: Introduser digital simuleringsteknologi (slik som CASTsoft) for å simulere helle- og størkningsprosessen, forutse og eliminere feil på forhånd.
Vedta automatiserte produksjonslinjer for voksinjeksjon, skallfremstilling og sandblåsing for å forbedre produksjonseffektiviteten og kvalitetsstabiliteten. - Materialoppgradering og ytelsesforbedring: Utvikle karbonstålkvaliteter med lav temperatur og høy styrke for å utvide bruken av investeringsstøpeventiler for vannglass i lavtemperatur (-60℃) og høytrykk (Klasse 600) arbeidsforhold,
og forbedre korrosjonsbestandigheten gjennom overflatebehandling (som galvanisering og fosfatering).
8. Konklusjon
Vannglass investering støping er en pålitelig, nøyaktig, og miljøvennlig metode for produksjon av karbonstålventiler med komplekse geometrier.
Ved å kontrollere nøye bindemiddelkjemi, skallkonstruksjon, og termisk styring, produsenter kan oppnå høykvalitetsventiler med utmerket mekanisk ytelse, dimensjonsnøyaktighet, og overflatebehandling.
Med utvikling av miljøvennlige permer, digital simulering og intelligent produksjon,
vann glass investering støping karbonstål ventiler vil ytterligere utvide sin anvendelse i middels og high-end industrielle felt, og spiller en viktigere rolle i sikkerheten og stabiliteten til industrielle væskesystemer.
Vanlige spørsmål
Hva er vannglassinvesteringsstøping?
Vannglassinvesteringsstøping er en presisjonsstøpeprosess som bruker en smeltbar voksform belagt med et vannglassbasert skall for å lage komplekse ventilformer i karbonstål.
Voksen fjernes gjennom avvoksing, og smeltet stål helles inn i hulrommet.
Hva er de typiske karbonstålkvalitetene som brukes til ventiler?
Vanlige karakterer inkluderer WCB, WCA, WCC (ASTM A216) og ZG280–520 (GB/t 12229). Valg avhenger av trykk, temperatur, og medium.
WCB er mye brukt for medium- og lavtrykksapplikasjoner, mens WCC er egnet for høytrykks- eller lavtemperaturservice.
Hvordan er investeringsstøping av vannglass sammenlignet med silikasolstøping?
Vannglassstøping er mer kostnadseffektivt, har raskere produksjonssykluser, og passer for medium- og lavende ventiler, mens silikasol-støping gir høyere overflatefinish og dimensjonsnøyaktighet, gjør den ideell for avanserte ventiler.
Hvilke etterstøpingsbehandlinger som kreves?
Nøkkelbehandlinger inkluderer: stressavlastning, normalisering eller temperering, maskinering, reparasjon av feil, overflaterengjøring, og belegg (epoksy, pulverbelegg, eller e-belegg) for å sikre mekanisk integritet, Korrosjonsmotstand, og dimensjonal nøyaktighet.