1. Introduzione
Gli ugelli industriali sono molto più che semplici uscite per fluidi. Negli impianti petrolchimici, sistemi aerospaziali, linee di lavorazione alimentare, equipaggiamento marittimo, gruppi idraulici,
e dispositivi di spruzzatura di precisione, gli ugelli svolgono un ruolo decisivo nell'atomizzazione, formazione di getti, Regolazione del flusso, Controllo della pressione, e consegna media.
Le loro prestazioni sono direttamente influenzate dalla precisione geometrica, qualità del canale interno, Resistenza alla corrosione, Integrità meccanica, e coerenza produttiva.
A causa di questi requisiti, la produzione di ugelli è un classico problema decisionale ingegneristico: la parte dovrebbe essere prodotta da Casting di precisione o da MACCHING CNC?
2. Ciò che rende la produzione di ugelli tecnicamente impegnativa?
UN ugello è un componente che modella il flusso, il che significa che la sua forma interna ed esterna ha un impatto funzionale diretto.
A differenza di molte parti strutturali, un ugello non può essere giudicato solo dalla robustezza o dall'aspetto. La sua geometria deve supportare un comportamento fluido stabile.
Requisiti ingegneristici chiave per gli ugelli
- Canali di flusso interni precisi
- Superfici di flusso lisce e coerenti
- Dimensione precisa dell'orifizio
- Facce di tenuta stabili
- Buona resistenza alla corrosione e all'usura
- Resistenza alle vibrazioni, shock di pressione, e cavitazione
- Prestazioni ripetibili tra lotti di produzione
Queste richieste creano una finestra di produzione ristretta. Troppa rugosità superficiale può disturbare il flusso. La deviazione dimensionale può alterare il modello di spruzzo o il coefficiente di scarico.
I difetti interni possono causare perdite, intasamento, o fallimento locale. Per questo motivo, il processo di produzione è inseparabile dalle prestazioni degli ugelli.
3. Fondamenti di processo
Ugello per fusione di precisione
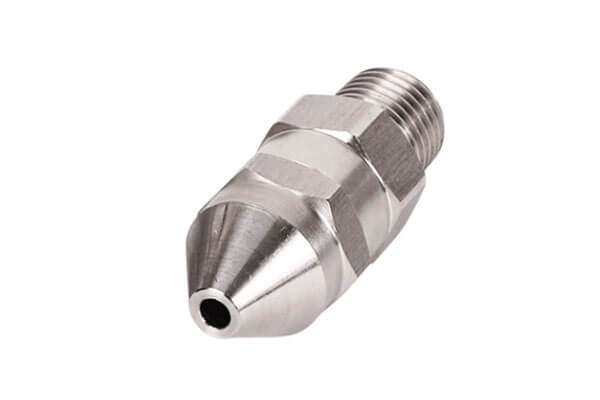
Casting di precisione, spesso indicato come Casting per investimenti o casting di cera perduto, è un processo di forma quasi netta particolarmente adatto per parti con geometria complessa.
Il percorso tipico prevede la realizzazione del modello in cera, edificio a conchiglia in ceramica, Dewaxing, sparare a conchiglia, Versare in metallo, raffreddamento, rimozione del guscio, e finire.
Per la produzione di ugelli, questo processo consente l'acciaio inossidabile fuso, ottone, o lega ad alta temperatura da versare in uno stampo ceramico personalizzato.
Il risultato è un ugello grezzo quasi finito con contorni integrati, canali curvi, e caratteristiche complesse che sarebbero difficili o costose da lavorare da un grezzo.
Caratteristiche fondamentali
- Forte libertà geometrica
- Buona idoneità per strutture integrate
- Ridotta necessità di lavorazione dell'intero corpo
- Efficiente per volumi di produzione medi e alti
- Adatto per complessi, parti in lega resistente alla corrosione
Ugello lavorato a CNC
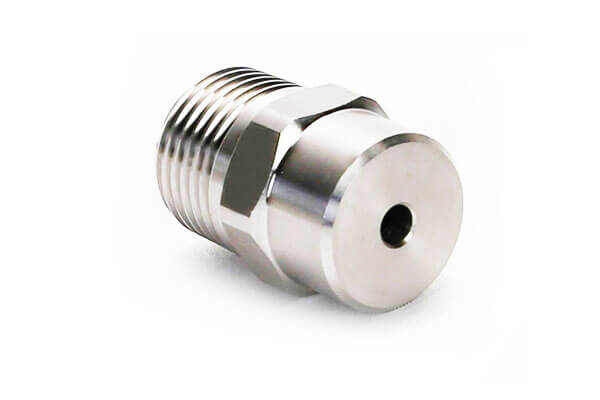
MACCHING CNC è un processo sottrattivo che utilizza percorsi utensile programmati per rimuovere materiale dalle billette, bar, Forgiati, o materiale laminato.
In genere comporta la svolta, fresatura, perforazione, filo, lavorazione di fori profondi, e finitura di precisione.
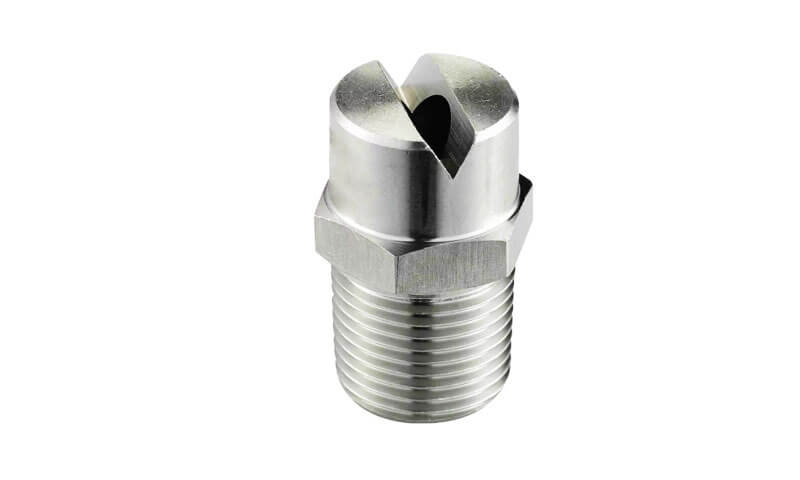
Per la produzione di ugelli, La lavorazione CNC è particolarmente potente quando la geometria è regolare, le tolleranze sono strette, e i passaggi di flusso sono accessibili agli strumenti.
È ampiamente utilizzato per ugelli ad alta precisione con fori diritti, caratteristiche concentriche, superfici di tenuta affidabili, e severi requisiti dimensionali.
Caratteristiche fondamentali
- Eccellente precisione dimensionale
- Controllo superiore sulle superfici critiche
- Prototipazione rapida e modifiche al design
- Nessun investimento per la muffa
- Elevata flessibilità per piccoli lotti e lavorazioni personalizzate
4. Confronto ingegneristico affiancato
Adattabilità strutturale e complessità progettuale
| Aspetto | Ugello per fusione di precisione | Ugello lavorato a CNC |
| Libertà di geometria | Molto alto | Da moderato a alto, ma dipendente dall'accesso allo strumento |
| Guide curve / canali a spirale | Eccellente | Difficile e costoso |
| Passaggi interni multi-ramo | Eccellente | Di solito inefficiente |
| Strutture integrate a parete sottile | Bene | Possibile, ma spesso più costoso |
| Angoli interni vivi | Limitato dalla castabilità | Più facile da lavorare in aree accessibili |
| Formazione in un unico pezzo | Forte vantaggio | Di solito richiede una geometria più semplice |
La fusione di precisione è la scelta più efficace quando l'ugello include guide curve, cavità asimmetriche, passaggi multi-ramo, o un organismo integrato complesso.
Può produrre componenti dalla forma quasi netta che riducono le fasi di assemblaggio ed eliminano le giunture saldate, che è particolarmente utile per i sistemi di fluidi sensibili alle perdite.
La lavorazione CNC è più adatta per la lavorazione regolare, simmetrico, e forme accessibili agli strumenti. Eccelle nei fori dritti, fori concentrici, discussioni, facce di tenuta piane, e geometrie coniche standard.
Ma quando il design diventa molto complesso internamente, i tempi di lavorazione e i costi aumentano notevolmente.
Precisione dimensionale e qualità della superficie
| Parametro di prestazione | Ugello per fusione di precisione | Ugello lavorato a CNC |
| Tolleranza dimensionale generale | CT4 - CT6, circa da ±0,05 a ±0,15 mm | Da ±0,005 a ±0,02 mm |
| Apertura pratica minima | Di 0.5 mm | Di 0.1 mm |
| Rugosità superficiale della forma grezza | Ra 1,6–6,3 μm | Ra 0,2–1,6 μm |
| Sigillatura della planarità della faccia | Di solito necessita di una finitura secondaria | Può essere formato direttamente con alta precisione |
| Levigatezza del canale interno | Bene, ma con struttura fusa | Eccellente |
La lavorazione CNC è chiaramente superiore quando l'ugello richiede un controllo di tolleranza estremamente stretto, soprattutto nella zona dell'orifizio, faccia di tenuta, e caratteristiche concentriche.
Produce superfici più lisce e un migliore controllo sulle dimensioni critiche.
La fusione di precisione può raggiungere una precisione utile per molti ugelli industriali, ma la superficie grezza mantiene tipicamente la struttura di solidificazione.
Ciò non è necessariamente un problema nelle normali applicazioni a spruzzo o a getto, ma le superfici più funzionali di solito richiedono lavorazione o lucidatura locale.
Utilizzo dei materiali e microstruttura
| Aspetto | Ugello per fusione di precisione | Ugello lavorato a CNC |
| Modulo di partenza del materiale | Metallo fuso | Azione solida, forgiatura, o barra |
| Utilizzo del materiale | Circa 85%–92% | Circa 30%–55% |
| Generazione di rottami | Da basso a moderato | Elevato volume di trucioli |
| Microstruttura | Struttura dendritica fusa | Struttura in grano battuto |
| Orientamento del flusso metallico | Non continuo come il grezzo lavorato | Conservato nel materiale di base, parzialmente disturbato dal taglio |
La fusione di precisione è generalmente più efficiente in termini di materiale.
Ciò è importante soprattutto quando l'ugello è realizzato con leghe costose come l'acciaio inossidabile, leghe di nichel, o leghe di titanio. Meno sprechi significa costi effettivi inferiori e scalabilità più semplice.
La lavorazione CNC inizia con un materiale lavorato che presenta già una struttura a grana raffinata e una forte continuità meccanica.
Ciò conferisce alla parte finita un'elevata robustezza di base e resistenza alla fatica. Tuttavia, il processo di taglio genera trucioli e può alterare localmente lo strato superficiale attraverso calore e sollecitazioni.
La differenza non è semplicemente accademica. Influisce sui costi, risposta meccanica, e comportamento alla corrosione in servizio.
Proprietà meccaniche e durabilità del servizio
| Indicatore meccanico | Ugello per fusione di precisione | Ugello lavorato a CNC |
| Resistenza alla trazione | Leggermente inferiore nelle tipiche fusioni in acciaio inossidabile | Superiore in stock lavorato |
| La tenacità dell'impatto | Moderare | Alto |
| Resistenza alla fatica | Buono per un servizio costante | Più forte per il carico ciclico |
| Resistenza all'alta pressione | Adatto per media pressione | Meglio per pressioni molto alte |
| Resistenza all'usura | Uniforme, modello di usura stabile | Maggiore durezza locale e resistenza all'abrasione |
| Servizio medio corrosivo | Molto bene, soprattutto dopo un adeguato trattamento termico | Bene, ma le condizioni della superficie sono importanti |
Gli ugelli lavorati a CNC sono generalmente preferiti in alta pressione, soggetto a vibrazioni, o ambienti ad alta intensità di fatica.
Il loro materiale di base tende a mantenere una migliore continuità meccanica, che supporta condizioni di servizio impegnative.
Gli ugelli per colata di precisione sono spesso più adatti ai mezzi chimici corrosivi, ambienti umidi ad alta temperatura, e sistemi di flusso stabili in cui la geometria e la compatibilità dei materiali contano più della resistenza alla pressione estrema.
Se adeguatamente trattato termicamente, l'acciaio inossidabile fuso può offrire eccellenti prestazioni contro la corrosione.
Ciclo produttivo e adattabilità dei lotti
| Aspetto | Ugello per fusione di precisione | Ugello lavorato a CNC |
| Configurazione iniziale | È necessario lo sviluppo di stampi e processi | Non è necessario alcuno stampo |
| Velocità del prototipo | Più lentamente | Molto veloce |
| Produzione di massa | Efficiente una volta stabilizzato | Efficace solo per le forme più semplici |
| Migliore dimensione del lotto | Da basso a medio, spesso 50-10.000 pezzi | Lotti da molto piccoli a tirature moderate |
| Flessibilità nel cambio | Inferiore | Molto alto |
La fusione richiede attrezzature iniziali e preparazione del processo, quindi il tempo di consegna è più lungo all'inizio. Una volta stabilizzato, Tuttavia, può diventare molto efficiente per la produzione ripetuta.
Ciò lo rende attraente quando il design dell’ugello è maturo e si prevede che rimanga invariato.
La lavorazione CNC è l'opposto. Non presenta quasi alcuna barriera per gli utensili ed è ideale per la prototipazione rapida, prove di ingegneria, consegna urgente, e produzione personalizzata.
Il compromesso è che ogni parte deve essere tagliata individualmente, che può rendere la produzione su larga scala più lenta e più costosa per geometrie complesse.
Struttura completa dei costi
| Fattore di costo | Ugello per fusione di precisione | Ugello per lavorazione CNC |
| Costo degli utensili | Più alto all'inizio | Molto basso o nullo |
| Costo del materiale | Minori sprechi effettivi | Costo dello scarto più elevato |
| Costo del lavoro | Inferiore per parte in scala | Maggiore per parte per parti complesse |
| Costo di post-elaborazione | Moderare | Da basso a moderato |
| Migliore condizione di costo | Parti complesse, volume da moderato ad alto | Parti semplici, Volume basso, rapido inversione di tendenza |
Per geometrie di ugelli semplici, La lavorazione CNC può essere la strada più economica, soprattutto quando il volume di produzione è ridotto e non è giustificato alcun investimento in attrezzature.
Per geometrie degli ugelli di complessità medio-alta, la fusione di precisione spesso riduce il costo totale evitando un'eccessiva lavorazione multiasse, serraggio ripetuto, e operazioni di assemblaggio.
Il risparmio di materiale è particolarmente importante per le leghe costose.
5. Difetti comuni e sfide del controllo qualità
Difetti degli ugelli di fusione di precisione
La fusione di precisione offre molti vantaggi, ma non è esente da rischi di processo.
| Difetto comune | Effetto tipico | Metodo di controllo |
| Buchi di sabbia / inclusioni | Può bloccare piccoli passaggi o indebolire zone locali | Migliora la qualità del guscio e la filtrazione |
| Porosità di restringimento | Riduce la capacità di sopportare la pressione | Ottimizzare la progettazione di gating e solidificazione |
| Ritiro dimensionale | Influisce sulle tolleranze e sulle superfici di tenuta | Riserva sovrametallo di lavorazione |
| Granatura superficiale | Irruvidisce leggermente i canali di flusso | Rifinisci le aree critiche mediante lavorazione o lucidatura |
La strategia di controllo più importante negli ugelli di colata è quella di lasciare un margine di lavorazione su facce e orifizi critici.
In pratica, le superfici di tenuta e le caratteristiche di flusso con tolleranza stretta non dovrebbero fare affidamento interamente sulla precisione del getto.
Difetti degli ugelli di lavorazione CNC
La lavorazione CNC è altamente precisa, ma ha i suoi problemi di qualità.
| Difetto comune | Effetto tipico | Metodo di controllo |
| Burrs | Disturba il flusso e può causare intasamenti | Sfacciato, rifinitura del bordo |
| Deviazione di serraggio | Crea errore di concentricità | Migliorare la progettazione degli apparecchi |
| Incrudimento superficiale | Può influire sulla corrosione e sulla qualità della finitura | Utilizzare velocità di taglio e refrigerante ottimizzati |
| Segni di strumenti | Aumenta la rugosità nelle aree sensibili al flusso | Lucidatura o finitura secondaria |
Nelle applicazioni con ugelli, piccole sbavature possono essere più dannose di quanto sembri. Anche le più piccole imperfezioni dei bordi possono causare turbolenze, spruzzo irregolare, o ritenzione della contaminazione.
Ecco perché la sbavatura post-lavorazione non è opzionale nella produzione critica di ugelli.
6. Selezione dell'applicazione: Quale processo si adatta a quale ugello?
L'ugello per fusione di precisione è il migliore per
- Canali curvi complessi
- Passaggi interni multi-ramo o irregolari
- Corpi ugelli grandi o integrati
- Fluidi corrosivi e servizio a pressione moderata
- Produzione in lotti medi
- Leghe di alto valore in cui il risparmio di materiale è importante
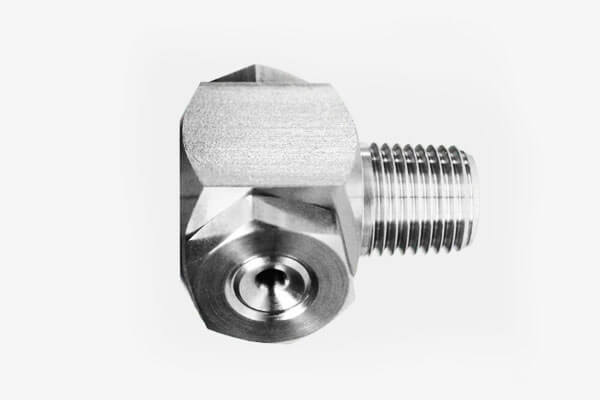
Industrie tipiche
- Elaborazione chimica
- Desalinizzazione marina
- Movimentazione dell'acqua di mare
- Spruzzatura e pulizia degli alimenti
- Erogazione di fluidi industriali a media pressione
L'ugello per lavorazione CNC è il migliore per
- Ugelli semplici a foro dritto
- Ugelli a microapertura
- Superfici di tenuta di precisione
- Servizio ad alta pressione o ad alta intensità di vibrazioni
- Prototipazione rapida e parti personalizzate
- Produzione in piccoli lotti con tolleranze strette
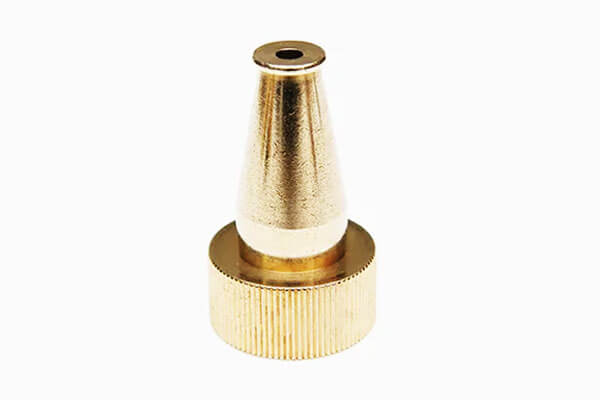
Industrie tipiche
- Iniezione di carburante aerospaziale
- Attrezzature per la pulizia ad alta pressione
- Sistemi idraulici
- Dispositivi di atomizzazione medica
- Attrezzature da laboratorio di precisione
7. Produzione composita: Colata a vuoto + Finitura CNC
Nella moderna produzione di ugelli, l'approccio tecnicamente più maturo spesso non è né la pura fusione di precisione né la pura lavorazione CNC, ma a percorso di produzione ibrida che unisce i punti di forza di entrambi.
Questo metodo inizia con un grezzo fuso di precisione e termina con una finitura CNC mirata sulle superfici funzionali.
Per molti ugelli industriali, soprattutto quelli utilizzati in ambienti esigenti con controllo dei fluidi, questo processo combinato offre il miglior equilibrio tra la complessità della geometria, precisione dimensionale, Qualità della superficie, Efficienza dei costi, e stabilità produttiva.
Perché l’approccio ibrido è importante
Un ugello è un componente guidato dalla funzione.
La sua forma esterna può essere relativamente complessa, ma le caratteristiche prestazionali più critiche sono solitamente concentrate in zone specifiche: l'orifizio, faccia di tenuta, connessione filettata, superfici di riferimento, e talvolta aree di transizione interne.
Questi sono i punti in cui anche una deviazione molto piccola può influenzare il ventaglio di spruzzatura, consistenza dello scarico, comportamento della pressione, o prestazioni di perdita.
La fusione di precisione è eccellente nel formare il corpo complessivo dell'ugello in uno stato quasi netto.
Può produrre contorni curvi, passaggi integrati, geometrie esterne irregolari, e forme strutturali complesse che altrimenti richiederebbero lavorazioni estese o più parti assemblate.
Tuttavia, la fusione da sola di solito non è in grado di garantire le tolleranze estremamente strette e la levigatezza superficiale richieste nelle interfacce funzionali più critiche.
È qui che la finitura CNC diventa indispensabile.
Riservando un sovrametallo di lavorazione sulle aree necessarie, i produttori possono utilizzare le operazioni CNC per rifinire solo le zone importanti anziché lavorare l'intera parte da materiale solido.
Questo approccio preserva i vantaggi geometrici della fusione raggiungendo al tempo stesso il livello di precisione previsto dagli ugelli di fascia alta.
Logica del processo: Dalla forma Near-Net alla precisione funzionale
Il processo ibrido inizia con un progetto di fusione intenzionalmente ottimizzato per la lavorazione successiva.
Gli ingegneri non progettano la parte come una fusione finale finita; Invece, lo progettano come a colata grezza con quote controllate.
Questi margini vengono solitamente lasciati nella regione dell'orifizio, zone di filo, Facce di sigillatura, e altre superfici di riferimento che richiedono uno stretto controllo dimensionale.
Il corpo rimanente, soprattutto le aree che non influenzano direttamente il comportamento finale del fluido, viene lasciato nella sua forma quasi netta.
Dopo la fase di casting, il pezzo grezzo dell'ugello viene pulito, ispezionato, e trattato termicamente se necessario.
Questo componente intermedio contiene già le principali caratteristiche strutturali del pezzo finito.
La lavorazione CNC viene quindi applicata in modo selettivo e preciso, utilizzando attrezzature e percorsi utensile adattati alle superfici critiche.
In pratica, ciò significa che solo una frazione della geometria totale viene lavorata fino alla dimensione finale, che riduce il tempo del ciclo, abbigliamento per utensili, e spreco di materiale rispetto alla lavorazione a stock completo.
Vantaggi ingegneristici del percorso composito
Il vantaggio più importante della fusione più finitura CNC è separazione funzionale. Il processo consente a ciascun metodo di produzione di fare ciò che sa fare meglio.
La fusione gestisce la creazione della forma e l'economia dei materiali. La lavorazione CNC gestisce la precisione, ripetibilità, e perfezionamento della superficie.
Dividendo la parte in questo modo, il produttore evita di forzare un processo per risolvere tutti i problemi.
Ciò è particolarmente utile per gli ugelli con requisiti misti.
Per esempio, potrebbe essere necessario che il corpo esterno sia grande, sagomato, e strutturalmente integrato, mentre la sede del getto interno o il cono di tenuta possono richiedere un controllo a livello di micron.
Una parte completamente lavorata sarebbe uno spreco e richiederebbe molto tempo.
Una parte completamente fusa potrebbe non soddisfare i requisiti di precisione. Una parte ibrida risolve entrambi i problemi in modo razionale.
Un altro vantaggio importante è carico di lavorazione ridotto. Quando il corpo dell'ugello viene fuso vicino alla forma finale, la quantità di materiale rimosso dalla lavorazione è di gran lunga inferiore rispetto alla lavorazione della billetta.
Ciò riduce gli sprechi di materie prime, riduce il tempo di elaborazione, e riduce il carico dell'utensile.
Il vantaggio diventa particolarmente significativo quando l'ugello è realizzato con leghe costose come l'acciaio inossidabile, leghe di nichel, o leghe di titanio.
Anche il processo ibrido migliora Design Libertà. Gli ingegneri possono specificare geometrie interne o esterne complesse senza preoccuparsi che l'intera parte debba essere accessibile agli utensili da taglio.
Purché le zone critiche di finitura siano lavorabili, il resto della struttura può rimanere gettato.
Ciò è molto utile nelle applicazioni in cui il percorso dei fluidi, integrazione di montaggio, e il design compatto del pacchetto sono tutti importanti.
Costi ed efficienza produttiva
Dal punto di vista dell’economia della produzione, il percorso composito è spesso la soluzione più equilibrata per il mezzo- ai prodotti con ugelli di alto valore.
La fase di fusione assorbe la complessità della forma, mentre la fase CNC è limitata al minor numero di superfici di alto valore.
Ciò migliora notevolmente il rapporto tra impegno produttivo e valore funzionale.
Rispetto alla lavorazione dell'intero ugello da barra piena, il metodo ibrido riduce tipicamente il consumo di materiale e i tempi di taglio.
Rispetto all'affidarsi interamente al casting, migliora nettamente la precisione e la consistenza finale.
Ciò lo rende particolarmente interessante nei settori in cui il costo di un fallimento è elevato, dove la ripetibilità dimensionale conta, e dove la lega stessa è abbastanza costosa da rendere i rifiuti una seria preoccupazione.
Il processo è anche scalabile. Una volta stabilizzati gli strumenti di fusione e convalidato il programma di finitura CNC, la produzione può passare a un flusso di lavoro ripetibile e controllato.
Per produzioni medie e grandi, il costo unitario diventa spesso altamente competitivo perché il pezzo grezzo da colata è efficiente da formare e le operazioni di finitura rimangono localizzate.
Considerazioni sul controllo di qualità
Il successo del metodo ibrido dipende da una buona disciplina ingegneristica in entrambe le fasi.
Se il pezzo grezzo da colata è mal progettato, il sovrametallo di lavorazione successivo potrebbe non essere uniforme, eccessivo, o insufficiente.
Se la strategia di finitura CNC non è attentamente controllata, le caratteristiche critiche dell'ugello potrebbero perdere concentricità, Integrità di sigillatura, o precisione del flusso.
Per questo motivo, il passaggio dalla fusione alla lavorazione meccanica deve essere pianificato fin dall'inizio.
Il modello di fusione dovrebbe includere tolleranze ben definite sulle zone lavorate, e l'ispezione post-fusione dovrebbe confermare che il pezzo grezzo è adatto per le operazioni secondarie.
Durante la finitura CNC, gli impianti devono mantenere un controllo accurato del dato, soprattutto quando l'ugello richiede rapporti coassiali o ortogonali tra gli orifizi, filo, e facce di tenuta.
Anche l'integrità della superficie è importante. La struttura fusa può contenere una lieve struttura della grana o rugosità locale, ma le superfici lavorate finali dovrebbero eliminare queste imperfezioni nelle zone funzionali.
In molti casi, una sbavatura finale, lucidare, o viene aggiunta una fase di pulizia per garantire che non rimangano bave o particelle residue nel percorso del flusso.
Tipici casi di utilizzo industriale
Questo percorso di produzione combinato è ampiamente utilizzato negli ugelli che servono ambienti industriali esigenti.
È particolarmente comune nel settore petrolchimico, marino, aerospaziale, e sistemi di controllo dei fluidi di fascia alta.
Queste applicazioni spesso richiedono un corpo dell'ugello strutturalmente complesso e resistente alla corrosione, ma richiedono anche una o più superfici con un controllo dimensionale estremamente preciso.
Gli esempi includono ugelli spruzzatori con alloggiamenti integrati, ugelli atomizzatori ad alte prestazioni, componenti di getto di precisione, e ugelli di distribuzione del fluido resistenti alla corrosione.
In ogni caso, la fase di getto fornisce la piattaforma strutturale, e la fase di lavorazione garantisce la prestazione funzionale finale.
Perché è diventata una soluzione mainstream
La crescente adozione del “casting grezzo + Il modello “finitura CNC” non è casuale.
Riflette una tendenza più ampia nel settore manifatturiero avanzato: utilizzare il processo più efficiente per ciascuna funzionalità anziché forzare un singolo processo a fare tutto.
Nella produzione di ugelli, questo principio è particolarmente convincente perché la parte contiene sia zone dominanti la forma che zone dominanti la precisione.
Di conseguenza, il percorso ibrido è ora ampiamente considerato come la soluzione preferita per gli ugelli industriali di fascia alta.
Offre la flessibilità geometrica della fusione, la precisione della lavorazione CNC, e una struttura dei costi che è spesso più favorevole rispetto alle alternative completamente fuse o completamente lavorate.
Per i produttori che cercano prestazioni affidabili ed economia competitiva, è spesso la scelta ingegneristica più razionale.
8. Conclusione
Il confronto tra fusione di precisione e lavorazione CNC per ugelli non riguarda quale processo sia universalmente superiore. È una questione di adattamento ingegneristico.
Casting di precisione eccelle quando l'ugello è strutturalmente complesso, una produzione efficiente in termini di materiali è importante, e la condizione di lavoro è compatibile con la produzione di forma quasi netta di media precisione.
È particolarmente potente per gli integrati, design resistenti alla corrosione e produzione economica di volumi medi.
MACCHING CNC eccelle quando l'ugello richiede estrema precisione dimensionale, Eccellente finitura superficiale, resistenza all'alta pressione, e iterazione rapida.
È la scelta preferita per componenti di flusso semplici ma altamente critici, prototipi, e produzione personalizzata in piccoli lotti.
Nella moderna pratica industriale, la soluzione più matura è spesso quella ibrida: lanciare la forma, macchina la funzione.
Questa strategia cattura il meglio di entrambi i mondi e offre il più forte equilibrio di prestazioni, costo, e produzione.
FAQ
Quale ugello ha una migliore resistenza alla corrosione?
In molti casi, Gli ugelli in acciaio inossidabile fuso di precisione possono offrire un'eccellente resistenza alla corrosione, soprattutto dopo un adeguato trattamento termico e finitura superficiale.
Il risultato finale dipende dalla selezione della lega, Qualità della superficie, e ambiente di servizio.
È possibile realizzare ugelli a spirale o altamente complessi mediante lavorazione CNC?
SÌ, ma solitamente solo con attrezzature multiasse e ad un costo molto più elevato. Per strutture interne altamente complesse, la fusione di precisione è solitamente più economica.
Quale processo è più economico per la produzione di massa?
Per progetti di ugelli complessi, la fusione di precisione spesso diventa più economica su larga scala. Per design semplici di ugelli, La lavorazione CNC può rimanere più economica, soprattutto a bassi volumi.
Quale processo è migliore per il servizio ad altissima pressione?
Gli ugelli lavorati a CNC sono generalmente più adatti a condizioni di altissima pressione perché in genere utilizzano materiale lavorato con maggiore continuità meccanica e controllo dimensionale più rigoroso.
Per gli ugelli fusi è necessaria una post-lavorazione?
Per superfici critiche, SÌ. Sigillatura delle facce, regioni filettate, e gli orifizi fini vengono comunemente lavorati dopo la fusione per garantire precisione finale e qualità della superficie.