Quando si parla di processi di taglio dei metalli, girando, fresatura, e la macinazione di solito ricevono la maggior parte dell'attenzione. Tuttavia, non tutti i problemi di lavorazione vengono risolti al meglio da una fresa rotante.
Per superfici piane, scanalature diritte, chiave, spline, e alcuni profili interni non circolari, processi di taglio lineare rimanere molto utile.
I tre processi importanti trattati in questo articolo sono piallatura, modellare, e brocciatura.
Tutti e tre rimuovono il materiale attraverso un movimento lineare relativo tra l'utensile da taglio e il pezzo da lavorare, ma differiscono fondamentalmente nella configurazione della macchina, direzione di taglio, utensili, produttività, geometria applicabile, ed economia.
Dal punto di vista della produzione, la domanda corretta non è semplicemente quale processo sia “migliore”. È:
Quale processo di taglio lineare fornisce la geometria richiesta, precisione, finitura superficiale, produttività, e il costo per la parte specifica e il volume di produzione?
1. Pianificazione: Taglio alternativo per grandi superfici piane
Pianificazione è un tradizionale processo lineare di taglio dei metalli in cui il pezzo si muove reciprocamente contro un utensile da taglio fisso a punto singolo. A differenza della svolta, fresatura, o macinare, la piallatura non si basa sul taglio rotativo continuo.
Invece, il materiale viene rimosso durante la corsa in avanti, mentre la corsa di ritorno è normalmente un movimento non tagliente.
Questo semplice principio di taglio rende la piallatura particolarmente adatta ai grandi, pesante, e pezzi allungati con superfici lunghe piane o diritte.
Anche se moderno Macinazione CNC ha sostituito la piallatura in molte applicazioni generiche, la piallatura rimane tecnicamente preziosa laddove le dimensioni e il peso del pezzo rendono meno pratica la lavorazione rotativa.
Grandi basi per macchine utensili, basi pesanti, getti strutturali, e le superfici di guida lunghe sono esempi rappresentativi.
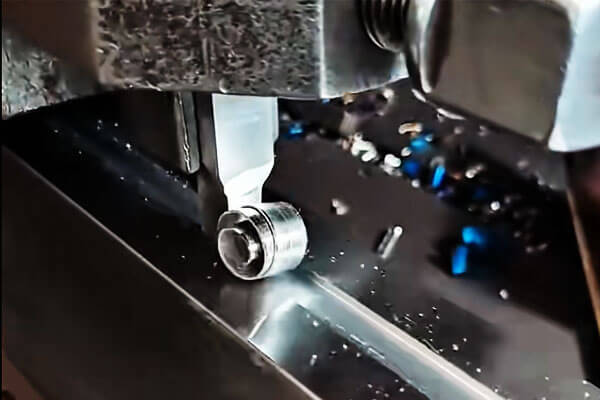
Principio di funzionamento della piallatura
L'azione di taglio di una piallatrice si basa su un ciclo di corse ripetuto. Durante la corsa in avanti, il tagliente impegna il pezzo e rimuove uno strato controllato di materiale.
L'utensile o la tavola completano quindi il movimento di ritorno, normalmente senza tagliare, prima che venga applicato il feed successivo.
Il ciclo di base è:
Corsa di taglio → corsa di ritorno → avanzamento → corsa di taglio
L'avanzamento sposta progressivamente la posizione di taglio in modo che l'utensile copra l'area di lavorazione richiesta.
Combinando il movimento longitudinale della tavola con l'avanzamento trasversale o verticale, una piallatrice può generare orizzontali, verticale, e superfici inclinate.
Questo movimento alternativo è la distinzione fondamentale tra la piallatura e i più moderni processi di lavorazione ad alta produttività.
Nella fresatura, la taglierina ruota continuamente e più denti impegnano ripetutamente il pezzo. In planata, il taglio è intermittente e normalmente viene eseguito con a unico tagliente.
Componenti principali di una piallatrice
Una piallatrice convenzionale è costituita da un gran numero di componenti strutturali e di controllo del movimento progettati per supportare pezzi pesanti e mantenere la stabilità di taglio.
| Componente | Funzione principale |
| Letto a macchina | Supporta il tavolo alternativo e assorbe le forze di taglio |
| Tavolo da lavoro | Trasporta il pezzo e fornisce il movimento alternativo primario |
| Colonne/Alloggiamenti | Sostenere la traversa e le teste degli utensili |
| Traversa | Trasporta e posiziona le teste degli utensili |
| Teste degli utensili | Tenere gli utensili da taglio e regolare l'avanzamento |
| Meccanismo di alimentazione | Controlla il movimento incrementale tra le corse di taglio |
| Sistema di guida | Fornisce un'accelerazione controllata della tavola, velocità di taglio, e velocità di ritorno |
La struttura della macchina deve essere sufficientemente rigida poiché la piallatura viene spesso applicata a getti e componenti di grandi dimensioni con notevoli forze di taglio.
Qualsiasi instabilità nella tabella, sistema di tenuta del lavoro, o la testa dell'utensile può apparire direttamente come vibrazione, variazione dimensionale, o scarsa finitura superficiale.
Applicazioni tipiche della piallatura
Il campo di applicazione più importante per la piallatura è la produzione di grande, lungo, superfici relativamente diritte
Un classico esempio sono i grandi letti per macchine utensili. Le loro guide e superfici di montaggio possono estendersi su lunghezze considerevoli e richiedono un allineamento accurato lungo l'intera area di lavoro.
Requisiti simili si verificano in basi di grandi dimensioni, cornici, getti strutturali, e attrezzature industriali pesanti.
Anche la piallatura può produrre:
- Piani orizzontali lunghi
- Superfici verticali
- Superfici inclinate
- Scanalature diritte
- V-Grooves
- Scanalature a T
- Profili a coda di rondine
- Superfici di guida lunghe
Con attrezzature e configurazione della macchina adeguate, possono essere generati anche profili più specializzati.
Tuttavia, il processo è più economico quando la geometria rimane fondamentalmente lineare e accessibile all'utensile alternativo.
Strumenti di piallatura e strategia di taglio
La piallatura utilizza tipicamente utensili da taglio a punto singolo
Per lavorazioni di sgrossatura, normalmente si preferisce un utensile rigido con un tagliente robusto in modo che sia possibile eseguire profondità di taglio maggiori senza vibrazioni eccessive.
Le operazioni di finitura utilizzano utensili progettati per produrre un'azione di taglio più stabile e una migliore qualità della superficie.
La sporgenza dell'utensile dovrebbe essere ridotta al minimo perché una lunga sporgenza dell'utensile riduce la rigidità e può aumentare le vibrazioni.
Ciò diventa particolarmente importante quando si piallano getti di grandi dimensioni perché il pezzo stesso può contenere cambiamenti localizzati di rigidità.
Una configurazione pratica dello strumento segue tre principi di base:
Posizione corretta dell'utensile + sporgenza minima + bloccaggio sicuro
Inoltre il pezzo deve essere sostenuto saldamente. Piccoli componenti possono essere fissati in una morsa o altro dispositivo, mentre le fusioni e le lavorazioni di grandi dimensioni sono generalmente fissate con morsetti, bulloni, blocchi di supporto, o apparecchi dedicati.
Caratteristiche del processo e accuratezza tipica
Lo svantaggio principale della piallatura è la bassa efficienza di rimozione del materiale rispetto alla fresatura continua, perché la corsa di ritorno normalmente non contribuisce al taglio.
Anche i cambi di utensile e l'accelerazione e la decelerazione alternative limitano la produttività.
I suoi punti di forza sono la flessibilità, attrezzatura relativamente semplice, e la capacità di lavorare componenti grandi o pesanti senza la necessità di complesse frese rotanti.
Queste caratteristiche rendono la piallatura particolarmente utile nella produzione di pezzi singoli e di piccoli lotti, lavori di riparazione, e la lavorazione di componenti piani di grandi dimensioni.
La precisione tipica ottenibile dipende fortemente dalle condizioni della macchina, geometria dell'utensile, rigidità del pezzo, e parametri di processo.
Come riferimento generale, la piallatura convenzionale può raggiungere approssimativamente Precisione dimensionale IT9–IT7, con rugosità superficiale comunemente intorno Ra 12,5–1,6 μm.
In condizioni favorevoli e con adeguati strumenti di finitura larghi, la piallatura di precisione può raggiungere approssimativamente IT6, con rugosità superficiale potenzialmente estesa Ra 0,8–0,2 μm.
Questi valori sono indicativi piuttosto che universali e non dovrebbero sostituire la convalida delle capacità specifiche del processo.
| Parametro | Caratteristiche tipiche della planata |
| Metodo di taglio | Taglio alternativo a punto singolo |
| Applicazione primaria | Grandi superfici piane e diritte |
| Caratteristiche lavorabili | Orizzontale, verticale, superfici inclinate; scanalature diritte; profili formati semplici |
| Vantaggio principale | Flessibile ed economico per le grandi dimensioni, componenti a basso volume |
| Limitazione principale | La corsa di ritorno al minimo riduce la produttività |
| Precisione tipica | Circa IT9–IT7 |
| Rugosità superficiale tipica | Circa Ra 12,5–1,6 μm |
| Finiture di precisione | Può avvicinarsi a IT6 e a circa Ra 0,8–0,2 μm in condizioni adeguate |
Il valore fondamentale della planata risiede nella sua capacità di fornire stabilità, lavorazione flessibile di grandi geometrie piatte con utensili relativamente semplici.
Sebbene sia stato in gran parte sostituito dalla fresatura ad alta produttività in molti ambienti produttivi, rimane un processo pratico per componenti di grandi dimensioni, lavorazione pesante, e produzione a basso volume in cui la flessibilità e la semplicità delle attrezzature sono più importanti della massima velocità del ciclo.
2. Modellando: Taglio alternativo verticale per caratteristiche interne ed esterne
I macchinisti veterani spesso descrivono lo slotter come una “piallatrice verticale”, e il paragone è tecnicamente calzante.
Nel dare forma, la direzione di taglio è verticale anziché orizzontale, e il processo è rivolto principalmente alle superfici interne.
Può essere considerata come l'estensione verticale del processo di piallatura, condividendo lo stesso punto fondamentale, azione di taglio intermittente estendendo la sua portata nei fori, Hub, e altre geometrie chiuse a cui una piallatrice o una sagomatrice non possono accedere facilmente.
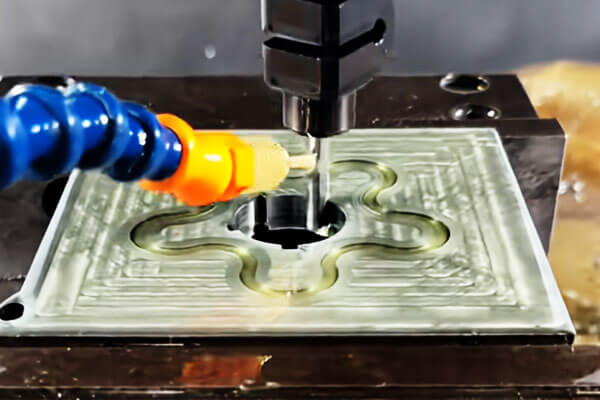
Attrezzatura principale: La Stozzatrice
La slot machine (slotter) è composto da un letto, carrelli di scorrimento superiori e inferiori, un tavolo da lavoro circolare, un ariete, e una colonna.
Il movimento primario è il movimento alternativo lineare verticale del pistone, che trasporta l'utensile per scanalatura attraverso il pezzo e lo ritrae durante la corsa di ritorno.
Il movimento di avanzamento è fornito dal movimento longitudinale e trasversale delle slitte superiore e inferiore, mentre il movimento rotatorio del piano di lavoro circolare consente l'indicizzazione angolare.
Questa combinazione consente alla macchina di eseguire non solo tagli interni diritti ma anche lavorazioni indicizzate distribuite attorno a un foro.
Le tipiche slot machine gestiscono corse che vanno da circa 80 mm a 500 mm, con velocità del pistone comunemente comprese tra 15 E 60 corse al minuto a seconda della lunghezza della corsa e del materiale.
Perché il taglio avviene solo durante la corsa verso il basso, il processo è intrinsecamente intermittente, e il tempo di taglio effettivo è pari a circa il 40–50% del ciclo totale.
Ambito di lavorazione e dettagli pratici
Lo slotting è prevalentemente un’operazione “interna”.. I suoi punti di forza includono:
- Chiavette nei mozzi, marcia, e pulegge
- Fori quadrati e fori rettangolari
- Fori poligonali (esagonale, ottagonale, e profili simili)
- Fori spline e spline interne
- Scanalature interne, asole cieche, e profili interni irregolari
Gli utensili per scanalatura rientrano in due grandi categorie. L'utensile a punta viene utilizzato per eseguire scanalature sgrossate e per la lavorazione di fori poligonali, dove può superare angoli e profili variabili.
L'utensile a tagliente piatto viene utilizzato per operazioni di finitura e per il taglio di scanalature ad angolo retto, producendo una parete laterale più pulita e un fondo più piatto.
Un dettaglio critico emerge quando si tagliano le spline. Non è sufficiente controllare la simmetria di ogni singola chiavetta; anche la spaziatura angolare di tutte le sedi per chiavetta attorno alla circonferenza deve essere mantenuta entro i limiti di tolleranza.
Ciò si ottiene utilizzando una piastra indicizzatrice o una testa divisoria insieme alla tavola di lavoro rotante.
Perché l'adattamento della spline è determinato dalla posizione cumulativa di ogni dente, anche un piccolo errore di indicizzazione può causare interferenze durante il montaggio o giochi inaccettabili in servizio.
In pratica, la precisione di indicizzazione è spesso mantenuta entro pochi minuti d'arco, a seconda della classe della spline e del componente di accoppiamento.
Caratteristiche e accuratezza del processo
Lo slotter offre evidenti vantaggi in determinati contesti produttivi.
La sua struttura è relativamente semplice, la configurazione è veloce, e per la produzione in pezzo unico o in piccoli lotti di sedi per chiavetta interna e fori non circolari, spesso è l'opzione più conveniente disponibile.
Richiede inoltre utensili meno specializzati rispetto alla brocciatura, il che lo rende attraente per officine e reparti di manutenzione.
I limiti sono altrettanto ben stabiliti. Sulla corsa di ritorno, l'utensile sfrega contro la parete del pezzo, accelerando l'usura dell'utensile e riducendo la durata dell'utensile.
Il portautensile o la barra di alesatura hanno una rigidità limitata, che limita sia la lunghezza massima della fessura che il rapporto profondità-larghezza ottenibile.
Di conseguenza, le fessure profonde o strette possono richiedere più passaggi, e la deflessione può influenzare la consistenza dimensionale.
In condizioni normali, la scanalatura raggiunge una precisione dimensionale nell'intervallo di Da IT9 a IT7, con rugosità superficiale in genere tra Ra 6.3 µm e Ra 1.6 μm.
Le finiture più fini generalmente richiedono un avanzamento ridotto, utensili affilati, e talvolta un passaggio di finitura separato. La tabella seguente riassume i principali parametri di processo.
| Parametro | Caratteristiche tipiche della formatura |
| Metodo di taglio | Taglio a punto singolo alternativo verticale |
| Applicazioni primarie | Chiavi interne, slot, scanalature scanalate, fori quadrati e poligonali |
| Ulteriori applicazioni | Marce selezionate, Cams, profili esterni |
| Vantaggio principale | Efficace per caratteristiche interne difficili da lavorare mediante tornitura convenzionale |
| Limitazione principale | Produttività inferiore a causa della corsa di ritorno senza taglio |
| Precisione tipica | Circa IT9–IT7 |
| Rugosità superficiale tipica | Circa Ra 6,3–1,6 μm |
| Idoneità alla produzione | Particolarmente economico per lavori singoli e in piccole serie |
Oltre i buchi sagomati, lo stozzatore può anche lavorare ingranaggi cilindrici, Cams, e altri componenti speciali quando vengono utilizzati dispositivi e dispositivi di indicizzazione adeguati.
Questa versatilità le è valsa la reputazione di “sostituto universale” dell’officina, una macchina che potrebbe non essere la prima scelta per la produzione di grandi volumi, ma uno che può gestire in modo affidabile le disparità, quello interno, e il difficile quando altri processi non possono farlo.
3. Brocciando: Taglio lineare ad alta produttività con un utensile multi-dente
Brocciando è un processo di taglio lineare altamente produttivo in cui un utensile appositamente progettato chiamato a spilla si muove linearmente rispetto al pezzo.
A differenza della piallatura e dello shaping, che normalmente utilizzano un solo tagliente e asportano materiale attraverso colpi ripetuti, una broccia contiene più denti taglienti disposti progressivamente lungo l'utensile.
Ogni dente rimuove una quantità controllata di materiale, consentendo la sgrossatura, semifinitura, e finitura da completare in un unico colpo continuo.
Questa geometria unica dell'utensile rende la brocciatura particolarmente efficace per profili interni ed esterni ripetitivi, soprattutto nel medio- e produzione ad alto volume.
Esempi tipici includono le sedi per chiavetta interne, spline, fori quadrati, fori poligonali, e profili selezionati relativi agli attrezzi.
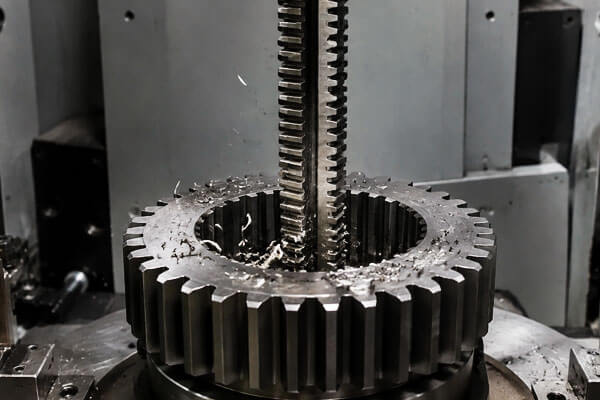
Attrezzature e strumenti principali
Le brocciatrici sono disponibili in due configurazioni principali: verticale e orizzontale.
Le macchine moderne sono quasi universalmente azionate idraulicamente, che fornisce liscio, stabile, e movimento di taglio costante durante tutta la corsa.
Le lunghezze della corsa variano ampiamente in base alle dimensioni della macchina, da circa 500 mm su macchine verticali più piccole fino a diversi metri su brocciatrici orizzontali di grandi dimensioni.
Il cuore del processo è lo strumento di brocciatura, o spilla. La sua costruzione è altamente ingegnerizzata, con ciascuna sezione che svolge una funzione distinta:
- Stinco: Trasmette la forza di trazione o di spinta dalla macchina.
- Pilota anteriore: Centra e guida la broccia mentre entra nel foro prelavorato.
- Sezione di taglio: Contiene più denti disposti in sequenza crescente, ciascun dente rimuove un incremento controllato di materiale.
- Finitura (dimensionamento) sezione: I denti finali rimuovono gli ultimi piccoli incrementi per stabilire la dimensione finale e la finitura superficiale.
- Pilota posteriore: Supporta e guida la broccia mentre esce dal pezzo.
Perché i denti si alzano progressivamente, la broccia esegue la sgrossatura, semifinitura, e finire contemporaneamente. Un solo passaggio completa l'intera operazione.
L'aumento per dente è tipicamente nell'intervallo di 0.02 A 0.15 mm, a seconda del materiale e della finitura superficiale richiesta.
Ambito di lavorazione e considerazioni pratiche
La brocciatura si divide in due categorie: brocciatura interna ed esterna (superficie) brocciatura.
Brocciatura interna viene utilizzato per produrre un'ampia varietà di fori profilati:
- Fori rotondi
- Fori quadrati
- Fori della spline
- Fori degli ingranaggi e altri profili interni non circolari
Brocciatura esterna viene utilizzato per superfici piane, V-Grooves, e altri profili esterni.
È comune nell'industria automobilistica e aerospaziale per la lavorazione di componenti come dischi di turbine e bielle.
Diversi punti pratici meritano attenzione. Quando si broccia un foro interno, generalmente non è necessario bloccare il pezzo.
È supportato sulla sua faccia finale, e la forza di taglio stessa lo mantiene in posizione. Tuttavia, la perpendicolarità tra il foro prelavorato e la superficie terminale di supporto deve soddisfare le specifiche.
Se questa perpendicolarità è scarsa, è possibile utilizzare una rondella di appoggio sferica sotto il pezzo per consentire l'autoallineamento durante il passaggio.
Per brocciatura esterna, le forze di taglio sono asimmetriche, quindi il pezzo deve essere bloccato positivamente. È inoltre necessaria una piastra guida per mantenere la broccia in carreggiata.
Senza una guida adeguata, lo strumento può spostarsi, producendo una superficie disallineata o fuori tolleranza e potenzialmente rottamando la parte.
Caratteristiche e accuratezza del processo
Il vantaggio principale della brocciatura è la combinazione di elevata produttività e precisione costante.
Perché l'intera operazione viene completata in un solo colpo, i tempi di ciclo sono brevi e la ripetibilità è eccellente.
Ciò rende la brocciatura ideale per la produzione in grandi volumi di parti che richiedono tenuta, tolleranze uniformi.
In condizioni normali, la brocciatura raggiunge una precisione economica di Da IT9 a IT7, con rugosità superficiale in mezzo Ra 1.6 µm e Ra 0.4 μm.
In condizioni favorevoli, la precisione può essere mantenuta ancora più stretta. La coerenza da lotto a lotto è una delle caratteristiche più forti del processo, poiché è la geometria stessa dell'utensile a determinare le dimensioni finali.
I limiti della brocciatura sono altrettanto chiari:
- Utensileria dedicata: Una broccia è progettata per una dimensione e un profilo specifici. Non può essere regolato per produrre una dimensione diversa.
- Restrizioni geometriche: Fori a gradini, buchi ciechi, e fori molto grandi non possono essere brocciati internamente.
- Distorsione a parete sottile: I pezzi a pareti sottili sono soggetti a deformazione sotto le forti forze di taglio coinvolte.
- Costo utensile elevato: Le brocce sono costose da progettare, produzione, e mantenere.
- Soglia economica: La brocciatura è conveniente solo nella produzione di volumi medio-alti, dove il costo dell'utensile può essere ammortizzato su un gran numero di parti.
Per lavori singoli o in piccoli lotti, semplicemente non è economico.
La tabella seguente riassume i principali parametri di processo.
| Parametro | Caratteristiche tipiche della brocciatura |
| Metodo di taglio | Taglio lineare con utensile multidente progressivo |
| Attrezzatura principale | Brocciatrici verticali o orizzontali |
| Applicazioni primarie | Chiave, fori della spline, fori quadrati, fori poligonali, profili formati |
| Vantaggio principale | Produttività molto elevata; la sgrossatura e la finitura possono spesso essere completate in una sola passata |
| Precisione tipica | Circa IT9–IT7 |
| Rugosità superficiale tipica | Circa Ra 1,6–0,4 μm |
| Idoneità alla produzione | Più adatto a medio- e produzione ad alto volume |
| Limitazione principale | Gli utensili dedicati per brocce sono costosi e specifici per l'applicazione |
La brocciatura è quindi meglio intesa come un processo che converte elevati investimenti in attrezzature in produttività e ripetibilità eccezionali.
Dove il volume della produzione giustifica l'attrezzatura, è uno dei metodi più efficienti e affidabili disponibili per la lavorazione di fori profilati e superfici esterne.
Dove il volume è basso o la geometria non è adatta, lavorazioni alternative come la stozzatura, fresatura, o EDM sono più appropriati.
4. Planare vs. Modellare vs. Brocciando: Differenze fondamentali
| Elemento di confronto | Pianificazione | Modellando | Brocciando |
| Principio fondamentale | Taglio lineare alternativo, tipicamente con l'utensile o il pezzo in lavorazione che si muove orizzontalmente | Taglio lineare alternativo, tipicamente con lo strumento che si muove verticalmente | Taglio lineare con broccia multidente con denti di taglio progressivamente più grandi |
| Macchina tipica | Pialla | Modellatore / slot machine | Brocciatrice orizzontale o verticale |
| Attrezzo | Utensile da taglio a punto singolo | Utensile da taglio a punto singolo | Broccia dedicata multi-dente |
| Movimento primario | Moto alternativo orizzontale | Moto alternativo verticale | Corsa lineare continua di trazione o spinta |
| Applicazioni principali | Grandi superfici piane, passi, spalle, V-Grooves, Scanalature a T | Chiavi interne, slot, fori quadrati e poligonali, profili esterni selezionati | Chiave, fori della spline, fori quadrati, fori poligonali, profili esterni |
Geometria tipica del pezzo |
Componenti piatti grandi e relativamente lunghi | Funzionalità interne o localizzate, soprattutto scanalature e profili | Profili interni o esterni ripetitivi con geometria definita |
| Rimozione materiale | Incrementale, generalmente un tagliente per corsa | Incrementale, generalmente un tagliente per corsa | Taglio progressivo con più denti in un unico passaggio |
| Produttività | Da basso a moderato | Da basso a moderato | Alto a molto alto |
| Precisione tipica | Circa IT9–IT7; la finitura più fine può avvicinarsi a IT6 in condizioni adeguate | Circa IT9–IT7 | Circa IT9–IT7, a seconda degli strumenti e del controllo del processo |
| Rugosità superficiale tipica | Circa Ra 12,5–1,6 μm; | Circa Ra 6,3–1,6 μm | Circa Ra 1,6–0,4 μm |
| Costo degli utensili | Relativamente basso | Relativamente basso | Alto perché le brocce sono specializzate |
Flessibilità |
Alto per grande, pezzi vari | Elevato per funzionalità interne di piccoli lotti | Basso; l'attrezzatura è generalmente di profilo- e specifici per dimensione |
| Volume di produzione | Ideale per lavori singoli e in piccoli lotti | Ideale per lavori singoli e in piccoli lotti | Ideale per medie- e produzione ad alto volume |
| Vantaggio principale | Lavorazione economica di grandi superfici piane con utensili semplici | Lavorazione efficace di scanalature e profili interni | Produttività eccellente, coerenza dimensionale, e ripetibilità |
| Limitazione principale | La corsa di ritorno senza taglio riduce l'efficienza | La bassa rigidità e la corsa di ritorno senza taglio limitano la produttività | Costo elevato degli utensili e idoneità limitata per i non vedenti, fatto un passo, o caratteristiche altamente variabili |
| Considerazioni chiave sul processo | Supporto del pezzo, rigidità dell'utensile, e stabilità a corsa lunga | Sporgenza dell'utensile, accessibilità interna, indicizzazione, e precisione della scanalatura | Design della spilla, guida del pezzo, precisione del foro prelavorato, e controllo della forza di taglio |
5. Conclusione
Pianificazione, modellare, e la brocciatura sono tre distinti processi di taglio lineare, ciascuno adatto a una diversa gamma di requisiti di produzione.
Pianificazione è particolarmente adatto per grandi superfici piane e scanalature diritte, in particolare nella produzione di pezzi singoli e di piccoli lotti, dove la flessibilità degli utensili e il costo relativamente basso delle attrezzature sono importanti.
Modellando è particolarmente efficace per le chiavette interne, slot, fori quadrati, e altri profili localizzati, offrendo una soluzione pratica quando la fresatura convenzionale è meno adatta.
Brocciando, al contrario, utilizza uno strumento dedicato multi-dente per completare molti profili in un'unica passata, rendendolo particolarmente efficace per il medium- e produzione di grandi volumi in cui ripetibilità e produttività sono fondamentali.
Dal punto di vista dell’ingegneria di processo, non esiste un metodo universalmente superiore.
La scelta appropriata dovrebbe essere basata sulla geometria della parte, materiale, requisiti dimensionali e di superficie, volume di produzione, Investimento per utensili, e il costo complessivo di produzione.
FAQ
Qual è la differenza principale tra planing e shaping??
La piallatura utilizza il movimento alternativo orizzontale per lavorare superfici esterne piane e scanalate.
La modellatura utilizza il movimento alternativo verticale, principalmente per fori interni, chiave, e fori profilati. Condividono lo stesso principio di taglio a punto singolo ma differiscono nell'orientamento e nel focus dell'applicazione.
Perché la brocciatura viene utilizzata solo per la produzione di grandi volumi?
La brocciatura richiede una lavorazione dedicata, utensili da taglio specifici per forma che sono costosi da produrre e modificare.
L'elevato costo degli utensili può essere ammortizzato solo su grandi volumi di produzione. Per piccoli lotti, il costo degli utensili per pezzo rende la brocciatura antieconomica.
Può fornire fori ciechi per brocciatrici standard?
Generalmente no. La brocciatura standard richiede un foro passante per il passaggio dell'utensile.
Esistono speciali strumenti di brocciatura cieca per applicazioni a profondità limitata, ma presentano limitazioni significative e non costituiscono una pratica industriale standard.
Quale processo di taglio lineare offre la migliore finitura superficiale?
La piallatura di precisione con utensili larghi può ottenere la rugosità superficiale più bassa (fino a Ra 0.2 μm), paragonabile alla rettifica di precisione.
La brocciatura offre la finitura più uniforme nella produzione di grandi volumi. La sagomatura standard produce una qualità superficiale moderata.
Questi processi di taglio lineare sono ancora rilevanti con la moderna fresatura CNC??
SÌ. Per caratteristiche specifiche come le scanalature a coda di rondine, chiave, e superfici piane a basso volume, i processi di taglio lineare spesso offrono costi inferiori, configurazione più semplice, e qualità paragonabile alla fresatura CNC.
Rimangono processi fondamentali nelle officine per il lavoro, strutture di manutenzione, e produzione di moduli ad alto volume.