

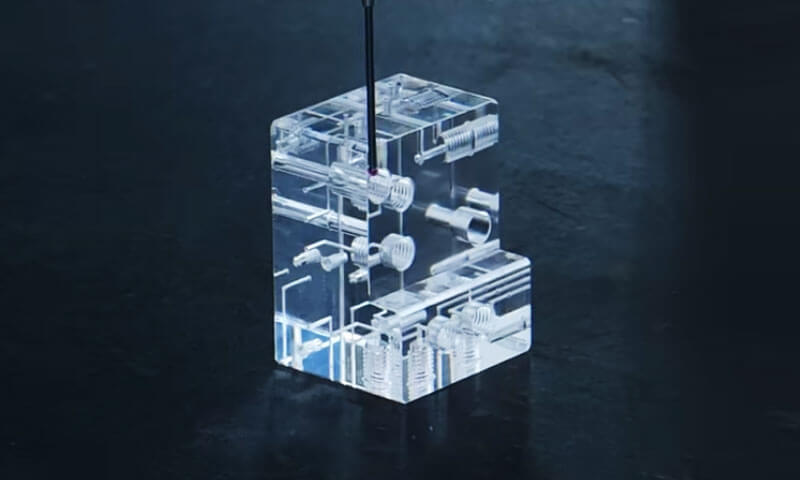
Acrilico, o polimetilmetacrilato (PMMA), è uno dei tecnopolimeri più versatili nella produzione moderna.
È trasparente, durevole, e dimensionalmente stabile: tre proprietà che raramente coesistono in un unico materiale.
Dagli alloggiamenti per dispositivi medici e apparecchiature da laboratorio alle lenti per luci automobilistiche, espositori presso i punti vendita, e componenti fluidici di precisione, le parti acriliche svolgono funzioni che il vetro, policarbonato, e altri polimeri non possono eguagliarsi da soli.
Ma l'acrilico non è un unico materiale. Esiste in forme colate ed estruse con proprietà significativamente diverse, e può essere modellato mediante lavorazione CNC, stampaggio a iniezione, taglio laser, Termoforming, e legame.
La scelta della giusta forma del materiale e del giusto processo di produzione fa la differenza tra una parte che funziona perfettamente e una che si rompe, manie, o non supera il controllo dimensionale.
Questo articolo esamina le parti acriliche personalizzate di precisione dal punto di vista di un produttore specializzato.
1. Cos'è l'acrilico (PMMA)?
Polimetilmetacrilato (PMMA) è un trasparente, polimero termoplastico amorfo prodotto dalla polimerizzazione del metilmetacrilato (MMA) monomero.
Fu commercializzato per la prima volta nel 1930S e da allora è diventata una delle plastiche trasparenti più utilizzate al mondo.
Il PMMA è comunemente noto semplicemente come "acrilico", ma il materiale è commercializzato anche con nomi commerciali noti come Plexiglas, Perspex, Lucite, Acrilite, e Altuglas.
Questi nomi commerciali si riferiscono a prodotti commerciali o marchi basati su materiali acrilici; il polimero sottostante è il PMMA.
L'attrattiva del PMMA risiede nella sua combinazione di elevata trasparenza ottica, bassa densità, buona durezza superficiale, Resistenza UV, resistenza agli agenti atmosferici, e facilità di fabbricazione.
Il PMMA trasparente di alta qualità può fornire una trasmissione della luce visibile di circa 90–92%, conferendogli un aspetto simile al vetro pur pesando solo circa la metà del vetro convenzionale in volume.
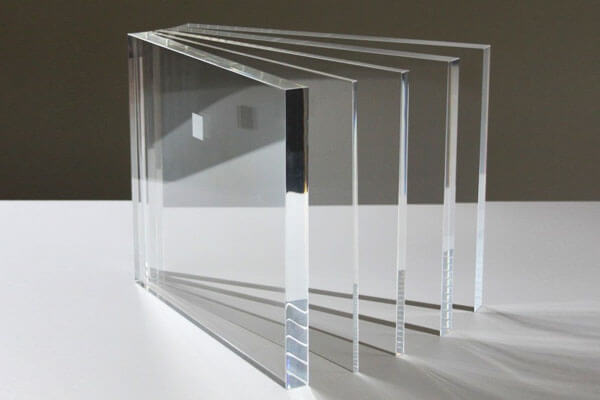
2. Quali sono i diversi tipi di acrilici (PMMA)?
Per parti acriliche di precisione, Lo stock di PMMA è comunemente suddiviso in PMMA colato e PMMA estruso in base a come viene prodotto il materiale.
Sebbene entrambi siano basati sullo stesso polimero, la loro storia di lavorazione può produrre differenze nel peso molecolare, stress residuo, comportamento termico, qualità ottica, e prestazioni di lavorazione.
PMMA fuso
PMMA fuso è prodotto polimerizzando il metilmetacrilato liquido (MMA) tra gli stampi, comunemente lastre di vetro per la produzione di lastre.
Rispetto al materiale estruso, Il PMMA colato offre generalmente un peso molecolare più elevato, minore stress residuo, Buona stabilità termica, ed eccellente chiarezza ottica.
Queste caratteristiche rendono il PMMA colato particolarmente adatto MACCHING CNC.
In condizioni di taglio adeguatamente controllate, può produrre trucioli relativamente puliti e bordi lavorati ben definiti, riducendo al tempo stesso la tendenza ad un eccessivo rammollimento o sbavatura nella zona di taglio.
Il PMMA fuso è quindi comunemente selezionato per componenti di precisione come le coperture ottiche, custodie trasparenti, finestre di ispezione, prototipi, e parti acriliche lavorate su misura.
PMMA estruso
PMMA estruso è prodotto fondendo continuamente pellet di resina acrilica e forzando il polimero attraverso uno stampo.
Il processo di estrusione fornisce una produzione efficiente di fogli standardizzati, aste, tubi, e profili, ma può introdurre un orientamento molecolare e uno stress interno residuo più elevato.
Durante la lavorazione CNC aggressiva, queste caratteristiche possono aumentare il rischio di deformazione dovuta al calore, fusione dei bordi, e stress maniacale, in particolare quando le condizioni di taglio sono scarsamente controllate o il componente presenta caratteristiche interne taglienti.
Il PMMA estruso rimane ampiamente utile per prodotti acrilici fabbricati in generale e materiali standardizzati, ma per lavorazioni sottrattive impegnative, Il PMMA colato è spesso preferito quando si ha stabilità dimensionale, Qualità della superficie, e un basso stress di lavorazione sono fondamentali.
3. Proprietà del materiale principale dell'acrilico (PMMA) per componenti di precisione
Comprendere le proprietà del materiale PMMA è essenziale per progettare parti che funzionino in modo affidabile. Le seguenti proprietà sono particolarmente rilevanti per i componenti di precisione.
Proprietà ottiche.
PMMA trasmette approssimativamente 92% di luce visibile, rispetto a circa 90% per vetro.
Ha un indice di rifrazione pari a 1.49 e bassa dispersione, rendendolo adatto per le lenti, guide luminose, e finestre ottiche. Non ingiallisce in modo significativo sotto l'esposizione ai raggi UV, a differenza di molte altre materie plastiche.
Proprietà meccaniche.
Il PMMA è rigido e duro. La resistenza alla trazione tipica è 65–75 MPa, la resistenza alla flessione è 90–110 MPa, e il modulo di trazione è 2,4–3,2 GPa.
È fragile rispetto al policarbonato, con resistenza all'urto Izod dentellato di 15–25 J/m.
Ciò significa che le parti acriliche devono essere progettate per evitare concentrazioni di stress che potrebbero provocare crepe.
Proprietà termiche.
La temperatura di transizione vetrosa del PMMA è di circa 105°C, e la temperatura di deflessione del calore è di circa 95°C a 0.45 MPA.
La temperatura di servizio è generalmente limitata a 80°C per l'uso continuo. Il coefficiente di dilatazione termica è di circa 70 × 10⁻⁶ /° C., che è superiore a quello della maggior parte dei metalli ma inferiore a quello di molte altre plastiche.
Resistenza chimica.
Il PMMA resiste agli acidi diluiti, alcali, idrocarburi alifatici, e oli minerali.
Viene attaccato dai chetoni (acetone, MEK), esteri, idrocarburi clorurati, e idrocarburi aromatici.
Gli alcoli possono causare fessurazioni da stress nelle parti sollecitate. Questo deve essere considerato quando si scelgono detergenti e adesivi.
Assorbimento di umidità.
Il PMMA assorbe circa lo 0,3–0,4% di acqua a saturazione. Questo è basso rispetto al nylon o al policarbonato, ma può comunque causare cambiamenti dimensionali nelle parti di precisione.
Per applicazioni critiche, le parti devono essere condizionate prima della lavorazione finale.
Proprietà elettriche.
Il PMMA ha una buona rigidità dielettrica (circa 20 kV/mm) e resistività di volume (circa 10¹⁵ Ω·cm), rendendolo adatto per applicazioni elettriche ed elettroniche.
Resistenza agli agenti atmosferici.
Il PMMA è altamente resistente ai raggi UV e agli agenti atmosferici esterni. È ampiamente utilizzato nella segnaletica esterna, rivestimento automobilistico, e vetrate architettoniche.
Tuttavia, l'esposizione prolungata ai raggi UV può causare il degrado della superficie in alcune formulazioni, pertanto i gradi stabilizzati ai raggi UV sono consigliati per l'uso esterno.
Biocompatibilità.
È disponibile PMMA di grado medico e viene utilizzato nelle protesi dentali, cemento osseo, e componenti di dispositivi medici.
Può essere sterilizzato con ossido di etilene, radiazione gamma, o autoclavaggio (con limitazioni).
4. Lavorazione CNC di precisione dell'acrilico (PMMA) Parti
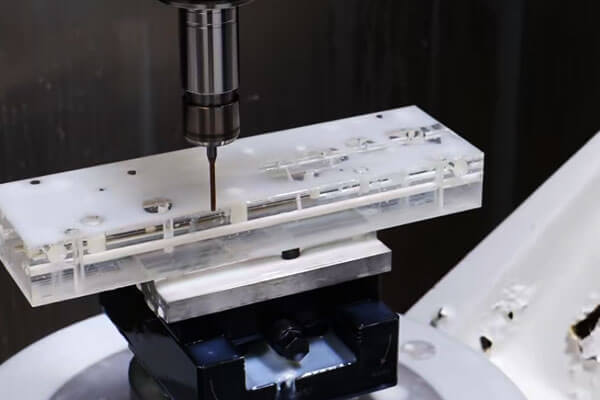
MACCHING CNC è uno dei metodi più flessibili per produrre acrilico personalizzato di precisione (PMMA) parti, in particolare quando la quantità richiesta è relativamente piccola, la geometria è altamente personalizzata, oppure il design deve essere cambiato frequentemente.
A differenza dello stampaggio ad iniezione, La lavorazione CNC non richiede uno stampo di produzione dedicato.
Il componente finito è prodotto direttamente dalla lastra di PMMA, piatto, asta, bloccare, o altro materiale idoneo rimuovendo il materiale con utensili da taglio controllati da computer.
Le operazioni CNC comuni per PMMA includono fresatura, girando, perforazione, noioso, alesatura, routing, smussatura, e incisione.
A seconda della geometria e della qualità ottica richiesta, la lavorazione può essere seguita da lucidatura o altre operazioni di finitura superficiale.
La sfida principale è la gestione termica. Il PMMA ha una conduttività termica relativamente bassa, pertanto il calore generato nella zona di taglio può accumularsi rapidamente.
Il calore eccessivo può ammorbidire il polimero e provocarne la fusione, formazione di bave, sbavature superficiali, distorsione dimensionale, o stress maniacale.
Utensili affilati, parametri di taglio appropriati, efficiente evacuazione del truciolo, e sono quindi essenziali fissaggi rigidi ma poco sollecitati.
Processo di lavorazione CNC per PMMA
Un tipico flusso di lavoro di precisione è:
Selezione materiale → Programmazione CAD/CAM → Bloccaggio pezzi → Lavorazione di sgrossatura → Lavorazione di finitura → Sbavatura → Lucidatura/Finitura superficiale → Ispezione dimensionale
Il materiale deve essere selezionato in base all'applicazione e ai requisiti di lavorazione.
PMMA fuso è spesso preferito per la lavorazione sottrattiva impegnativa perché le sue caratteristiche del materiale possono fornire un comportamento dimensionale e di lavorazione favorevole,
mentre il materiale estruso può anche essere lavorato con successo quando lo stress residuo e gli effetti termici sono adeguatamente controllati.
Durante la programmazione CAM, il percorso utensile dovrebbe evitare inutili accumuli di calore.
Elevato impegno dell'utensile, sfregamento prolungato, e passaggi ripetuti sulla stessa area possono generare una temperatura eccessiva anche quando i parametri di taglio nominali appaiono ragionevoli.
Vantaggi della lavorazione CNC PMMA
Elevata flessibilità di progettazione
La lavorazione CNC può produrre geometrie altamente personalizzate senza richiedere utensili per lo stampaggio a iniezione.
Le modifiche al progetto possono normalmente essere implementate tramite modifiche CAD/CAM anziché producendo un nuovo stampo.
Ciò rende il processo particolarmente adatto per i prototipi ingegneristici, campioni funzionali, componenti sostitutivi, e parti personalizzate a basso volume.
Eccellente accessibilità alle funzionalità
La lavorazione CNC può produrre direttamente caratteristiche di precisione come:
- Fori e fori
- Slot e tasche
- Discussioni ove appropriato
- Superfici di montaggio
- Contraccolpi
- Smussi
- Segni incisi
Combinazioni complesse di elementi possono essere lavorate in un unico setup quando la macchina e la disposizione dei portapezzi lo consentono.
Adatto per prototipi e bassi volumi
La lavorazione CNC è economicamente interessante quando la quantità di produzione non giustifica gli utensili per lo stampaggio a iniezione.
Consente inoltre al produttore di passare in tempi relativamente brevi da un progetto CAD finito a un componente fisico.
Elevato controllo dimensionale
Le moderne apparecchiature CNC possono fornire uno stretto controllo dimensionale quando lo stock di PMMA, macchina, utensili, temperatura, e le condizioni di misurazione sono gestite correttamente.
Le caratteristiche critiche possono anche essere ispezionate utilizzando le CMM, sistemi di visione, o calibri di precisione.
Limitazioni della lavorazione CNC PMMA
La limitazione principale è l’efficienza di rimozione del materiale. Una parte significativa del materiale originale potrebbe diventare scarto di lavorazione, in particolare quando il componente finito ha un rapporto materiale/volume ridotto.
La lavorazione CNC può anche diventare costosa per grandi quantità di produzione perché il tempo di ciclo e l’occupazione della macchina aumentano con il numero di parti.
Altre limitazioni includono:
- Accumulo di calore durante il taglio
- Rischio di sbavature o scioglimento dei bordi
- Potenziale rilascio di tensioni residue
- Costo unitario più elevato per volumi elevati
- Necessità di lucidatura aggiuntiva per superfici ottiche
- Maggiori requisiti di movimentazione per parti trasparenti sensibili ai graffi
Per questi motivi, La lavorazione CNC è generalmente più forte nel prototipo e nella parte finale a basso volume dello spettro di produzione.
5. Stampaggio ad iniezione di acrilico personalizzato (PMMA) Parti
Stampaggio a iniezione forma parti in PMMA riscaldando il materiale termoplastico al di sopra del suo intervallo di lavorazione, iniettando il polimero fuso in uno stampo di precisione sotto pressione, permettendo al materiale di raffreddarsi e solidificarsi, e quindi espellere il componente finito.
A differenza della lavorazione CNC, che rimuove il materiale da un pezzo grezzo solido, lo stampaggio a iniezione crea la geometria richiesta direttamente attraverso la cavità dello stampo.
Ciò lo rende particolarmente efficace per produzione ripetuta di forme complesse e componenti in grandi volumi.
Un tipico ciclo di stampaggio a iniezione del PMMA è:
Essiccazione della resina → Plastificazione → Iniezione → Imballaggio/mantenimento → Raffreddamento → Espulsione → Ispezione
Il PMMA richiede un adeguato controllo dell'umidità prima della lavorazione. L'eccessiva umidità nella resina può contribuire alla formazione di bolle, striature argentate, foschia, e altri difetti superficiali o ottici.
Le condizioni di asciugatura dovrebbero seguire le specifiche del produttore della resina.
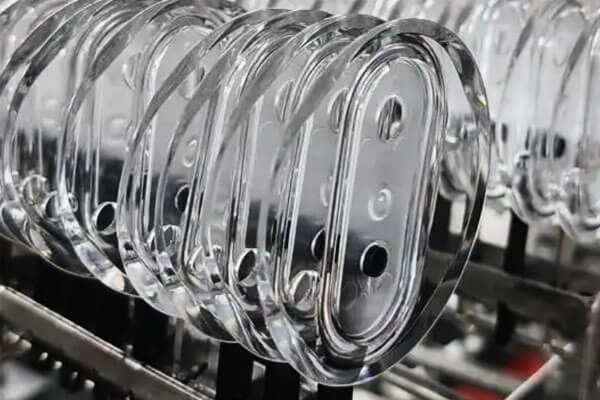
Stampaggio a iniezione di qualità ottica
Quando la parte in PMMA è destinata ad applicazioni ottiche o trasparenti, la sola precisione dimensionale è insufficiente.
Anche il processo deve essere controllato:
Comportamento del flusso + uniformità di raffreddamento + stress residuo + condizioni della superficie dello stampo
Un riempimento o un raffreddamento scarsamente controllati possono creare distorsioni ottiche anche quando le dimensioni della parte rimangono entro la tolleranza.
La superficie dello stampo stessa funge da superficie di replica diretta. Qualsiasi difetto, contaminazione, graffio, oppure una struttura inappropriata su una superficie critica dello stampo può essere trasferita alla parte acrilica finita.
Per questo motivo, Lo stampaggio del PMMA ottico richiede spesso un controllo particolarmente accurato della lucidatura dello stampo, essiccazione della resina, condizioni di riempimento, sfogo, e raffreddamento.
Vantaggi dello stampaggio a iniezione del PMMA
Vantaggi:
- Costo unitario basso a volume: Una volta ammortizzati gli utensili, il costo unitario è basso.
- Elevato tasso di produzione: Sono possibili migliaia di parti al giorno.
- Eccellente ripetibilità: Dimensioni e proprietà coerenti.
- Geometria complessa: Caratteristiche integrate, costolette, Boss, e gli attacchi a scatto possono essere modellati.
- Finitura superficiale: La struttura dello stampo viene replicata sulla parte.
- Varietà di materiali: Colorato, riempito, e sono disponibili gradi speciali.
- Automazione: Il processo può essere completamente automatizzato.
Limitazioni:
- Alti costi di utensili: Gli stampi possono costare decine di migliaia di dollari.
- Tempi di consegna lunghi: La fabbricazione dello stampo richiede settimane o mesi.
- Vincoli di design: Angoli di tiraggio, uniformità dello spessore della parete, e la posizione del cancello deve essere considerata.
- Limitazioni materiali: L'acrilico colato ad altissimo peso molecolare non può essere modellato.
- Stress residuo: Le parti stampate possono presentare tensioni residue e birifrangenza.
- Volume minimo: Non economico per volumi bassi.
6. Tecnico & Confronto economico: MACCHING CNC VS. Stampaggio ad iniezione
La lavorazione CNC e lo stampaggio a iniezione possono entrambi produrre parti in PMMA personalizzate di precisione, ma sono ottimizzati per diverse condizioni di produzione.
La distinzione principale è che la lavorazione CNC rimuove il materiale dal materiale solido in PMMA, mentre lo stampaggio a iniezione forma la parte direttamente in uno stampo.
Di conseguenza, la loro struttura dei costi, flessibilità di progettazione, Efficienza della produzione, e l'utilizzo dei materiali sono molto diversi.
| Fattore chiave | Lavorazione CNC | Stampaggio ad iniezione |
| Principio di produzione | Lavorazione sottrattiva da lastra in PMMA, piatto, asta, o bloccare | Formatura di PMMA fuso all'interno di uno stampo di precisione |
| Miglior volume di produzione | Prototipo, campione, e produzione a basso volume | Medio- e produzione ad alto volume |
| Costo di strumenti iniziali | Basso; principalmente utensili e attrezzature da taglio standard | Alto; è necessario uno stampo dedicato |
| Costo unitario | Relativamente alto perché il tempo di lavorazione aumenta con la quantità | Relativamente basso dopo l'ammortamento dell'investimento nello stampo |
| Flessibilità di progettazione | Eccellente; Le modifiche CAD in genere possono essere implementate senza nuovi strumenti | Limitato dopo l'utensileria; importanti modifiche alla progettazione potrebbero richiedere la modifica dello stampo |
| Velocità di sviluppo | Veloce; adatto per prototipi rapidi | Più lento perché progettazione dello stampo, produzione, e sono necessarie prove |
Geometria 3D complessa |
Bene, ma vincolato dall’accesso agli utensili e dalla strategia di lavorazione | Eccellente per centine modellate, Boss, clip, e funzionalità integrate |
| Precisione dimensionale | Elevata e controllata direttamente dai percorsi utensile CNC | Elevato dopo la stabilizzazione del processo, ma influenzato dalle condizioni di ritiro e stampaggio |
| Qualità della superficie ottica | Ottime potenzialità con lavorazione e lucidatura controllate | Potenziale eccellente con superfici dello stampo di alta qualità e stampaggio stabile |
| Utilizzo del materiale | Inferiore; il materiale rimosso diventa scarto di lavorazione | Più alto; la parte è formata vicino alla forma netta, sebbene i corridori e i canali di colata creino alcuni rifiuti |
| Flessibilità dello spessore della parete | Eccellente per componenti lavorati a spessore variabile | Richiede un attento controllo per ridurre al minimo i segni di affondamento, warpage, e stress residuo |
| Caratteristiche interne | Eccellente per fori accessibili, slot, e tasche | Ottimo per capi stampati, costolette, e funzionalità integrate complesse |
| Finitura superficiale | Facile da abbinare alla lucidatura, macinazione, o altre operazioni secondarie | La superficie dello stampo determina in gran parte la finitura come stampato; potrebbe essere ancora necessaria una finitura secondaria |
Stress residuo |
Può essere introdotto o rilasciato durante la lavorazione, soprattutto in azioni stressate | Lo stampaggio può introdurre orientamento residuo e stress termico |
| Costo dei rifiuti materiali | Più significativo per le geometrie pesantemente lavorate | Generalmente inferiore per pezzi con forma quasi netta ad alto volume |
| Ripetibilità da parte a parte | Molto alto con programmazione CNC stabile e controllo di processo | Molto elevato dopo la stabilizzazione dei parametri di stampaggio e stampaggio |
| Break-even economico | Di solito favorevole a quantità inferiori | Diventa sempre più economico all'aumentare del volume di produzione |
| Applicazioni tipiche del PMMA | Prototipi, parti ottiche, custodie personalizzate, componenti a basso volume | Copertine, Alloggi, display, componenti di illuminazione, parti personalizzate ad alto volume |
| Vantaggio principale | Flessibilità con un basso investimento iniziale | Elevata produttività e basso costo unitario su larga scala |
| Limitazione principale | Costo unitario e rimozione del materiale più elevati | Elevato investimento in attrezzature e minore flessibilità di progettazione dopo l'attrezzatura |
7. Finitura e post-elaborazione della superficie acrilica
La finitura superficiale è fondamentale per le parti acriliche, soprattutto quando la chiarezza ottica o l'aspetto sono importanti. Le operazioni di finitura comuni includono:
Lucidatura
L'acrilico può essere lucidato fino ad ottenere un'elevata finitura ottica utilizzando una sequenza di carte abrasive, composti, e ruote lucidanti. Per la finitura dei bordi vengono utilizzate anche la lucidatura a fiamma e la lucidatura a vapore.
Ricottura
Le parti acriliche lavorate o stampate possono essere ricotte per alleviare le tensioni interne.
La ricottura viene generalmente eseguita a 70–80°C per diverse ore, seguito da un raffreddamento lento. Ciò riduce il rischio di screpolature e screpolature.
Lucidatura a vapore
La parte è esposta ai vapori di solvente, che leviga la superficie. Ciò produce una finitura molto lucida ma richiede un attento controllo per evitare distorsioni.
Lucidatura alla fiamma
Sulla superficie viene fatta passare una fiamma controllata, sciogliendo uno strato sottile e producendo una superficie liscia, finitura lucida. Questo è comunemente usato per i bordi.
Lucidatura del diamante
Per componenti trasparenti esigenti, lucidatura del diamante può fornire una superficie altamente raffinata. È particolarmente utile dove sono richieste bassa rugosità superficiale ed elevata chiarezza ottica.
Rispetto alla lucidatura abrasiva convenzionale, I processi a base di diamante possono fornire una rimozione più controllata di quantità molto piccole di materiale.
Ciò li rende attraenti per superfici e componenti ottici di precisione in cui i segni di lavorazione visibili devono essere ridotti al minimo.
Verniciatura e rivestimento
L'acrilico può essere verniciato, serigrafato, o rivestito con antiriflesso, antistatico, o finiture a rivestimento duro.
Texture e finitura opaca
Non tutte le parti in PMMA necessitano di un trasparente, superficie lucida. Una finitura opaca o strutturata controllata può essere utilizzata per ridurre l'abbagliamento, aspetto visivo, diffusione della luce, o le caratteristiche tattili sono più importanti della massima trasparenza.
Taglio e incisione laser
Per il taglio viene utilizzata la lavorazione laser, incisione, e marcatura acrilica. In alcuni casi produce un bordo lucido.
Incollaggio e assemblaggio
L'acrilico può essere unito mediante saldatura a solvente, incollaggio adesivo, saldatura ad ultrasuoni, o fissaggio meccanico. La saldatura con solvente produce un giunto trasparente ma richiede un attento controllo.
Pulizia
L'acrilico deve essere pulito con acqua e sapone neutro o detergenti specifici per plastica. Evitare solventi come acetone e alcol, poiché possono causare screpolature.
8. Applicazioni di acrilico personalizzato (PMMA) Parti
La combinazione di trasparenza ottica, Costruzione leggera, resistenza agli agenti atmosferici, isolamento elettrico, e la lavorabilità rendono il PMMA adatto per un'ampia gamma di componenti personalizzati.
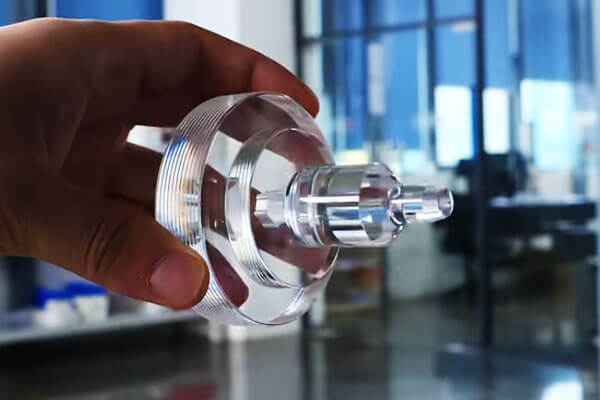
Componenti ottici e fotonici
Il PMMA è ampiamente utilizzato laddove è richiesta una trasmissione della luce controllata. La sua chiarezza ottica lo rende adatto a componenti in cui la trasparenza visiva o la distribuzione della luce fanno parte della funzione.
Le applicazioni tipiche includono:
- Guide luminose
- Coperture ottiche
- Finestre trasparenti
- Lenti di visualizzazione
- Componenti per la gestione della luce
- Custodie ottiche protettive
Elettronica e apparecchiature elettriche
Il PMMA fornisce un buon isolamento elettrico e può creare strutture protettive trasparenti e leggere.
I componenti personalizzati possono includere:
- Coperchi trasparenti per apparecchiature
- Finestre indicatore
- Alloggiamenti per display
- Pannelli protettivi
- Recinti elettrici
- Distanziatori e fissaggi isolanti
Attrezzatura industriale
I macchinari industriali spesso richiedono che gli operatori osservino i processi interni senza esporre componenti mobili o pericolosi.
Il PMMA può quindi essere utilizzato per:
- Finestre di ispezione
- Protezioni macchine
- Coperture protettive
- Componenti della vista fluida
- Alloggiamenti di processo trasparenti
- Pannelli di osservazione
Attrezzature mediche e di laboratorio
La trasparenza del PMMA, aspetto pulito, e la facilità di fabbricazione lo rendono utile per componenti selezionati di apparecchiature mediche e di laboratorio.
Le applicazioni possono includere:
- Coperture degli strumenti
- Camere per la visione dei fluidi
- Recinzioni da laboratorio
- Componenti per l'ispezione del campione
- Alloggiamenti per apparecchiature
Automotive e trasporti
Il PMMA può essere utilizzato in modo selezionato automobile e applicazioni di trasporto in cui la trasparenza, resistenza agli agenti atmosferici, e l'aspetto sono importanti.
Gli esempi includono:
- Componenti legati all'illuminazione
- Coperture degli indicatori
- Visualizzare gli elementi
- Parti interne trasparenti
- Componenti decorativi
Prodotti per l'illuminazione e l'esposizione
Questa è una delle aree di applicazione commerciale più forti del PMMA. Il materiale può trasmettere la luce in modo efficiente consentendo allo stesso tempo una notevole flessibilità progettuale.
I componenti personalizzati in PMMA possono essere prodotti come:
- Diffusori
- Guide luminose
- Pannelli espositivi
- Insegne luminose
- Componenti di illuminazione decorativa
- Alloggiamenti trasparenti
Prodotti architettonici e commerciali
Il PMMA è ampiamente utilizzato per prodotti visivi e decorativi perché può combinare la trasparenza con un peso relativamente basso.
Gli esempi includono:
- Segnaletica
- Apparecchi espositivi
- Strutture di vendita al dettaglio
- Pannelli decorativi
- Elementi di illuminazione architettonica
- Componenti espositivi
9. Fattori di costo per parti acriliche personalizzate
Materiale
La scelta dei materiali ha un impatto diretto sui costi. Il PMMA colato è generalmente più costoso del PMMA estruso standard,
mentre gradi speciali come quelli stabilizzati ai raggi UV, antistatico, ottico, oppure i materiali di grado medico possono comportare costi aggiuntivi.
Anche lo spessore della parte e le dimensioni del grezzo sono importanti, in particolare per la lavorazione CNC. Un pezzo grezzo in PMMA spesso o sovradimensionato può aumentare sia il consumo di materiale che gli scarti di lavorazione.
Progettare complessità
La geometria complessa aumenta i tempi di produzione e i requisiti di processo.
Per pezzi lavorati a CNC, caratteristiche come tasche profonde, sottosquadri, pareti sottili, configurazioni multiple, e le superfici 3D complesse possono aumentare le ore di lavorazione e i requisiti di utensili.
Per stampaggio ad iniezione, la geometria complicata può aumentare i costi di progettazione e produzione dello stampo.
I sottosquadri possono richiedere diapositive o altri meccanismi, mentre pareti sottili o irregolari possono richiedere una progettazione più sofisticata del flusso dello stampo e del raffreddamento.
Requisiti di tolleranza
Tolleranze più strette richiedono un maggiore controllo del processo e maggiori ispezioni.
Un componente generico in PMMA potrebbe non necessitare dello stesso livello di tolleranza di un componente ottico o ad adattamento di precisione.
Tolleranze eccessive possono quindi aumentare i costi di produzione senza fornire ulteriore valore funzionale.
Nello specifico per PMMA, il controllo dimensionale può essere influenzato anche dalla temperatura, stress residuo, e la storia della lavorazione del materiale, pertanto le tolleranze critiche dovrebbero essere definite in base alle effettive esigenze funzionali.
Volume di produzione
Il volume di produzione è uno dei fattori più importanti nella scelta tra lavorazione CNC e stampaggio a iniezione.
La produzione in volumi ridotti generalmente favorisce la lavorazione CNC perché il processo richiede relativamente pochi utensili dedicati.
La produzione in volumi più elevati generalmente favorisce lo stampaggio a iniezione, perché l'investimento iniziale nello stampo può essere ripartito su più parti.
Non esiste una quantità di pareggio universale. Dipende dalla dimensione della parte, geometria, tempo di lavorazione, costo dello stampo, Tempo del ciclo, e fabbisogno di produzione annuale.
Finitura superficiale
La finitura superficiale può influire in modo significativo sul costo delle parti acriliche trasparenti.
La finitura CNC di base richiede una lavorazione inferiore rispetto alla lucidatura fine, Mentre lucidatura ottica può comportare più fasi e ispezioni aggiuntive.
Processi aggiuntivi come la lucidatura a fiamma, finitura relativa al vapore, ove applicabile, pittura, o i rivestimenti funzionali possono aumentare ulteriormente i costi di lavorazione.
Per PMMA trasparente, la finitura richiesta deve essere chiaramente specificata poiché la lucidatura delle superfici non necessarie può comportare un aumento dei costi sostanziali senza migliorare le prestazioni dei componenti.
Operazioni secondarie
Anche le operazioni eseguite dopo il processo di lavorazione o stampaggio primario contribuiscono al prezzo del pezzo finito. Questi possono includere:
- Trattamento di ricottura o distensione
- Legame
- Assemblaggio
- Foratura o lavorazione secondaria
- Stampa o marcatura
- Rivestimento protettivo
- Confezione speciale
L'impatto sui costi dipende dal numero di operazioni e dal grado di movimentazione manuale richiesta.
Utensili
Gli utensili rappresentano una delle principali differenze tra la lavorazione CNC e lo stampaggio a iniezione.
La lavorazione CNC generalmente richiede attrezzature piuttosto che uno stampo di produzione dedicato, quindi l'investimento iniziale in attrezzature è relativamente basso.
Stampaggio a iniezione, per confronto, richiede uno stampo dedicato, inoltre, il costo dello stampo può essere significativo per componenti complessi in PMMA o parti che richiedono superfici ottiche altamente lucidate.
Per la produzione ad alto volume, Tuttavia, il costo iniziale dello stampo più elevato può essere compensato dal costo di produzione unitario inferiore.
Tempi di consegna
I tempi di produzione standard hanno normalmente una struttura dei costi prevedibile.
La produzione accelerata o la consegna urgente possono richiedere una programmazione aggiuntiva della macchina, col tempo, approvvigionamento rapido dei materiali, o finitura e ispezione accelerate, che può aumentare il costo totale.
Per questo motivo, una pianificazione realistica delle consegne è spesso più economica che richiedere un programma di produzione inutilmente compresso.
Requisiti di qualità
Anche i requisiti di ispezione e documentazione influiscono sui costi.
L'ispezione dimensionale di base è meno impegnativa di un programma di produzione che richiede la misurazione CMM, ispezione ottica, verifica della rugosità superficiale, Certificazione dei materiali, Test funzionali, o tracciabilità completa.
Per componenti in PMMA ottici o di alto valore, un'ulteriore ispezione può essere giustificata a causa di difetti come graffi, foschia, pazzo, oppure la distorsione dimensionale può influire sull'accettazione del prodotto anche quando la geometria di base è corretta.
10. Valore di un produttore specializzato di componenti di precisione in PMMA
Un produttore specializzato di PMMA di precisione contribuisce più della semplice capacità di lavorazione o stampaggio.
Per componenti acrilici trasparenti, comportamento materiale, controllo termico, precisione dimensionale, qualità ottica, e la finitura sono strettamente connesse.
La scelta di un fornitore con esperienza in queste aree può ridurre i rischi di sviluppo e migliorare la coerenza dal prototipo alla produzione.
Competenza sui materiali
Il PMMA è disponibile in diversi gradi e forme di stock, e l'acrilico colato ed estruso può comportarsi diversamente durante la lavorazione meccanica e il trattamento termico.
Un produttore specializzato può selezionare il materiale appropriato in base alla trasparenza, spessore, Requisiti meccanici, Esposizione ai raggi UV, finitura superficiale, e metodo di produzione.
Per esempio, Il PMMA fuso è spesso preferito per componenti impegnativi lavorati a CNC grazie alle sue caratteristiche ottiche e di lavorazione favorevoli, mentre il materiale estruso può essere più economico per applicazioni standardizzate.
Selezione del processo
Il processo di produzione appropriato dipende fortemente dal volume di produzione e dalla geometria della parte.
MACCHING CNC è generalmente adatto ai prototipi, produzione a basso volume, e geometrie altamente personalizzate.
Stampaggio a iniezione diventa sempre più attraente quando la progettazione è stabile e le quantità di produzione sono sufficientemente elevate da giustificare attrezzature dedicate.
Un produttore specializzato può anche combinare i due approcci, ad esempio utilizzando la lavorazione CNC per la convalida del prototipo prima di trasferire un progetto definitivo allo stampaggio a iniezione.
Progettazione per la produzione
Le parti in PMMA richiedono un'attenzione particolare allo spessore delle pareti, angoli interni, buchi, aree di bloccaggio, sovrametallo di lavorazione, bozza, e deformazione termica.
Le parti trasparenti aggiungono un ulteriore livello di complessità perché segnano il cancello, linee di divisione, segni di lavorazione, e lo stress residuo può diventare visivamente o otticamente significativo.
La revisione anticipata del DFM può identificare questi problemi prima che inizino gli strumenti o la produzione, riducendo la probabilità di costose riprogettazioni o modifiche dello stampo.
Capacità di lavorazione di precisione
La lavorazione di precisione del PMMA richiede più di una macchina CNC.
Utensili affilati, condizioni di taglio controllate, efficace evacuazione del truciolo, tenuta del lavoro stabile, e la gestione termica sono necessari per prevenire lo scioglimento, formazione di bave, pazzo, e deriva dimensionale.
Per componenti di precisione, il produttore dovrebbe essere in grado di controllare le dimensioni critiche in base ai requisiti reali del disegno e verificarle utilizzando apparecchiature di misurazione adeguate.
Competenza nella finitura superficiale
L'aspetto finale e le prestazioni ottiche delle parti acriliche possono dipendere in larga misura dalla post-elaborazione. A seconda dell'applicazione, un produttore può fornire:
- Finitura fine CNC
- Lucidatura meccanica
- Lucidatura a diamante
- Lucidatura alla fiamma per applicazioni adeguate
- Levigatura e preparazione della superficie
- Strutturazione
- Rivestimenti superficiali funzionali
Per componenti ottici, la finitura deve essere attentamente controllata perché una lucidatura eccessiva può modificare le dimensioni o la geometria ottica.
Controllo termico e dello stress
Il PMMA è sensibile al calore e allo stress residuo. Lavorazione scadente, modanatura, o la manipolazione può causare screpolature, cracking, warpage, o instabilità dimensionale.
Un produttore specializzato può incorporare controlli di processo adeguati come parametri di taglio ottimizzati, condizioni di stampaggio controllate, ricottura dove richiesto, e un'attenta manipolazione delle superfici trasparenti.
Controllo Qualità e Tracciabilità
La produzione di PMMA di precisione può richiedere qualcosa di più del controllo dimensionale di base.
A seconda dell'applicazione, il controllo di qualità può includere la misurazione CMM o visiva, ispezione superficiale, misurazione della rugosità, controlli dell'aspetto ottico, verifica materiale, e test funzionali.
Per componenti di produzione, i registri di ispezione documentati e la tracciabilità dei lotti di materiale forniscono un ulteriore controllo sulla coerenza.
Flessibilità produttiva
Un fornitore in grado di supportare prototipo, a basso volume, e produzione ad alto volume può ridurre la necessità di trasferire il prodotto tra produttori man mano che la domanda aumenta.
Scegli LangHe per l'acrilico personalizzato (PMMA) Parti
Industria di Langhe fornisce integrato Lavorazione CNC e stampaggio ad iniezione soluzioni per acrilico personalizzato (PMMA) componenti, supportare progetti dallo sviluppo del prototipo fino alla produzione.
Il nostro approccio produttivo combina la selezione dei materiali, Revisione DFM, lavorazione di precisione, finitura superficiale, e ispezione di qualità per soddisfare i requisiti specifici delle parti in plastica trasparenti e di precisione.
Per PMMA lavorato a CNC, LangHe può supportare geometrie personalizzate, fori di precisione, tasche, caratteristiche di montaggio, e superfici lucide.
Per la produzione ripetuta, lo stampaggio ad iniezione può essere sviluppato per la stabilità, geometrie complesse con una produzione efficiente per parte.
Inviaci il tuo 2disegno D, 3Modello CAD D, Grado PMMA, quantità, tolleranza, e requisiti di finitura superficiale.
Industria di Langhe può valutare il progetto e consigliare una lavorazione CNC idonea, stampaggio a iniezione, o una soluzione di produzione combinata per le tue parti acriliche personalizzate.
11. Conclusione
Le parti acriliche personalizzate di precisione sono essenziali nei settori in cui la trasparenza, durabilità, e stabilità dimensionale sono necessarie.
La scelta tra acrilico colato ed estruso, e tra lavorazione CNC e stampaggio a iniezione, dipende dai requisiti dell'applicazione, volume, e costo.
La lavorazione CNC offre libertà di progettazione, tolleranze strette, e tempi di consegna rapidi, rendendolo ideale per prototipi e produzioni a basso volume.
Lo stampaggio a iniezione offre un basso costo unitario e un'elevata ripetibilità in termini di volume, rendendolo ideale per la produzione ad alto volume. Un approccio ibrido può combinare il meglio di entrambi.
La scelta del giusto partner produttivo è essenziale.
Un produttore specializzato con competenza sui materiali, capacità di precisione, know-how di finitura, e un solido sistema di qualità può aiutare a garantire che ogni parte acrilica soddisfi i requisiti di prestazioni e aspetto.
LangHe si posiziona come tale partner, offrendo la profondità tecnica e la flessibilità produttiva necessarie per progetti acrilici personalizzati.
FAQ
Qual è la differenza tra acrilico e policarbonato?
Acrilico (PMMA) offre una migliore chiarezza ottica, Resistenza UV, e resistenza ai graffi.
Il policarbonato è molto più forte e resistente agli urti, ma è più soggetto a graffi e ingiallimento.
L'acrilico è preferito per applicazioni ottiche e di visualizzazione; policarbonato per applicazioni resistenti agli urti.
È plastica acrilica o vetro?
L'acrilico è una plastica, non vetro. È un materiale termoplastico trasparente realizzato in polimetilmetacrilato (PMMA).
Viene spesso chiamato "vetro acrilico" perché può fornire trasparenza e aspetto simili al vetro, ma le sue proprietà materiali e i metodi di produzione sono fondamentalmente diversi da quelli del vetro inorganico.
L'acrilico è più leggero, più facile da lavorare e termoformare, mentre il vetro offre generalmente maggiore durezza e resistenza al calore.
Le parti in PMMA possono essere lucidate con una finitura di grado ottico??
SÌ. Le parti di precisione in PMMA possono essere lucidate meccanicamente o al diamante per ottenere una rugosità superficiale molto bassa e un'elevata chiarezza ottica.
A seconda del grado di PMMA, spessore, processo di lucidatura, e metodo di misurazione, Il PMMA trasparente può raggiungere approssimativamente 90–92% di trasmissione della luce visibile.
Con lucidatura e gestione dello stress adeguatamente controllate, Il PMMA può fornire eccellenti superfici ottiche con un peso approssimativo 50% tanto quanto il vetro convenzionale.

