


Rozsdamentes acél lézervágás átalakuló előrelépést jelent a modern gyártásban, egyesíti a rozsdamentes acél tartósságát és korrózióállóságát a fejlett lézertechnológia pontosságával és hatékonyságával.
Az 1970-es években történt ipari bevezetése óta, A lézeres vágás az egyszerű lapfeldolgozástól egy rendkívül kifinomult módszerré fejlődött, amely képes bonyolult előállítani, nagy toleranciájú alkatrészek a rozsdamentes acél minőségek és vastagságok széles skálájában.
A pontosság követelményei vezérlik, sebesség, és minimális anyaghulladék, ez a technika nélkülözhetetlenné vált az olyan iparágakban, mint a repülés, autóipari, orvostechnikai eszközök, élelmiszer -feldolgozás, és építészeti tervezés.
Mechanikai előnyein túl, a rozsdamentes acél lézervágás támogatja a digitális gyártási trendeket, zökkenőmentes integrációt kínál a CAD/CAM rendszerekkel, automatizált gyártósorok, és valós idejű minőségellenőrzési rendszerek.
1. Mi az a lézeres vágási technológia?
Lézervágás nem érintkező, nagy pontosságú termikus vágási folyamat, amely fókuszált, nagy teljesítményű lézersugár megolvad, éget, vagy elpárologtatja az anyagot egy meghatározott útvonalon.
Gyorsasága miatt széles körben használják a repülőgépipartól és az autóipartól az elektronikai és orvosi eszközökig terjedő iparágakban., pontosság, és rugalmasság.

Működési elv
A lényege, lézervágás magában foglalja a koherens irányítását, nagy intenzitású lézersugár a munkadarab felületére.
A lézersugarat lézerrezonátorban állítják elő, ahol a fényerősítés stimulált emisszió révén történik.
A sugarat ezután tükrök sorozatán vagy száloptikán keresztül egy vágófejhez vezetik, ahol egy apróra összpontosul, nagy energiájú folt, gyakran kevesebb, mint 0.3 mm átmérőjű.
Amikor ez a fókuszált sugár érintkezik az anyag felületével, gyorsan felmelegíti a megcélzott területet olvadáspontjáig vagy párolgási pontjáig.
Az intenzív lokalizált energia hatására az anyag megolvad, éget, vagy szublimál, lehetővé teszi, hogy a lézer minimális hőtorzítással levágja a munkadarabot.
Kulcsfontosságú elemek
- Lézerforrás: A gyakori lézerforrások közé tartoznak a szálas lézerek, CO₂ lézerek, és Nd:YAG lézerek, mindegyik más-más hullámhosszúsággal és kimeneti teljesítménnyel, az adott anyagokhoz és vastagságokhoz szabva.
- Fókuszáló optika: A precíziós lencsék vagy tükrök koncentrálják a lézersugarat a rendkívül nagy teljesítménysűrűség elérése érdekében (10⁶ W/cm²-ig), elengedhetetlen a hatékony vágáshoz.
- Segédgáz: Koaxiális gázsugár (mint például az oxigén, nitrogén, vagy sűrített levegő) a lézersugár mellett van irányítva, hogy eltávolítsa az olvadt vagy elpárolgott anyagot a vágásból, tiszta vágást biztosítva.
A segédgáz típusa is befolyásolja a vágási mechanizmust és az élminőséget. - Mozgásvezérlő rendszer: A CNC vezérlésű motorok programozott pályákon mozgatják a lézerfejet vagy a munkadarabot, összetett formák és bonyolult kialakítások lehetővé tétele megismételhetőség és gyorsaság mellett.
Lézeres vágási mechanizmusok
A lézeres vágás három elsődleges mechanizmuson keresztül működik, a felhasznált anyagtól és gáztól függően:
- Fúziós vágás (Olvad és fúj):
A lézer megolvasztja az anyagot, és inert segédgázt (általában nitrogén) lefújja az olvadt anyagot a vágásról.
Ez a módszer tisztaságot eredményez, oxidmentes élek, ideális rozsdamentes acélhoz és alumíniumhoz. - Reaktív vágás (Lángvágás):
Oxigén használata segédgázként, a lézersugár exoterm reakciót indít el az anyaggal, energiát ad a vágási folyamathoz és növeli a vágási sebességet, különösen a szénacélokban.
Viszont, oxidált éleket eredményezhet. - Szublimációs vágás:
Az anyag szilárd anyagból közvetlenül gázzá párolog, olvadás nélkül. Ez a módszer jellemző a nem fémes anyagokra, például a műanyagokra, faipari, és kompozitok, minimális hőhatású zónákat kínál.
2. Gyakran használt lézerforrások
A lézerforrás megválasztása kritikus tényező a hatékonyságban, minőség, és a rozsdamentes acél lézervágás költséghatékonysága.
A különböző lézertípusok hullámhossza eltérő, teljesítmény kimenet, gerenda minősége, és működési jellemzői, alkalmassá teszi őket speciális alkalmazásokhoz és anyagvastagságokhoz.
A rozsdamentes acél vágásánál a három leggyakoribb lézerforrás a következő CO₂ lézerek, szálas lézerek, és ND: YAG lézerek.

CO₂ lézerek
- Hullámhossz: Hozzávetőlegesen 10.6 mikrométer (μm)
- Működési elv: A CO₂ lézerek olyan gázlézerek, amelyek szén-dioxid keverékét tartalmazzák, nitrogén, a hélium gázokat pedig elektromosan gerjesztik lézerfény előállítására.
- Erősség:
-
- Jól bevált technológia, több évtizedes ipari felhasználással.
- Nagy teljesítmény, néhány száz watttól több tíz kilowattig, vastag rozsdamentes acél vágására alkalmas.
- A kiváló gerendaminőség precíz vágást tesz lehetővé jó élminőséggel.
- Korlátozások:
-
- Viszonylag nagy és összetett beállítások a gázkezelésnek és a lézerüreges kialakításnak köszönhetően.
- Tükrök szükségesek a lézersugár irányításához, karbantartási igényeket és lehetséges összehangolási problémákat eredményez.
- A hosszabb hullámhossz kevesebb fémelnyelést eredményez, ami csökkentheti a vágási hatékonyságot olyan fényvisszaverő anyagokon, mint a rozsdamentes acél.
- Alkalmazások: Széles körben használják közepes és vastag rozsdamentes acéllemezek vágására, különösen ott, ahol nagy teljesítményre van szükség.
Fiber lézerek
- Hullámhossz: Körül 1.07 mikrométer (μm)
- Működési elv: A szálas lézerek lézerfényt állítanak elő a diódalézerek által pumpált adalékolt optikai szálakon keresztül, koherens nyaláb létrehozása, amely magán a szálon keresztül továbbított.
- Erősség:
-
- Fémekben nagyobb abszorpció a rövidebb hullámhossz miatt, a szálas lézerek hatékonyabbá tétele a rozsdamentes acél vágásakor.
- Kompakt, erős, és alacsony karbantartási igény, mivel nincsenek tükrök – a sugártovábbítás száloptikán keresztül történik.
- Kiváló sugárminőség magas fókuszálhatósággal, nagyon finom vágást és nagyobb sebességet tesz lehetővé.
- Jellemzően energiatakarékosabb, alacsonyabb működési költségek mellett.
- Hosszabb üzemidő, kevesebb állásidővel.
- Korlátozások:
-
- A teljesítmény általában több kilowattra korlátozódik, bár egyre inkább elérhetők a nagy teljesítményű szálas lézerek.
- Különböző beállításokat vagy segédgáz-konfigurációkat igényelhet nagyon vastag anyagokhoz, mint a CO₂ lézerekhez.
- Alkalmazások: Ideális vékony és közepes vastagságú rozsdamentes acél vágásához, mikro-megmunkálás, és nagy pontosságot igénylő alkalmazások.
ND: YAG (Neodímiummal adalékolt ittrium-alumínium gránát) Lézerek
- Hullámhossz: Hozzávetőlegesen 1.06 mikrométer (μm)
- Működési elv: Szilárdtestlézerek, ahol egy Nd:A YAG kristályt vakulámpák vagy diódák optikailag pumpálják, hogy impulzusos vagy folyamatos lézersugarat bocsátanak ki.
- Erősség:
-
- Nagyon nagy csúcsteljesítményre képes impulzus üzemmódban, alkalmas precíziós forgácsolásra és mikromegmunkálásra.
- Jó sugárminőség és fényvisszaverő anyagok, például rozsdamentes acél vágására való képesség.
- Korlátozások:
-
- Általában kevésbé hatékony és nagyobb karbantartást igényel a szálas lézerekhez képest.
- A kisebb foltméretek és az alacsonyabb átlagos teljesítmény korlátozza alkalmazásukat nagy volumenű vágásnál.
- Bonyolultabb hűtési és karbantartási követelmények.
- Alkalmazások: Gyakran használják speciális alkalmazásokban, mint például a mikrovágás, hegesztés, vagy rozsdamentes acél alkatrészek megjelölése, ahol a pontosság kritikus.
3. Miért igényel speciális vágást a rozsdamentes acél?
Rozsdamentes acél, kiváló korrózióállóságáról ismert, mechanikai erő, és esztétikai vonzerő, széles körben használják az olyan iparágakban, mint a repülés, orvosi, autóipari, élelmiszer -feldolgozás, és építészet.
Viszont, Ezek a tulajdonságok, amelyek a rozsdamentes acélt kívánatossá teszik, egyedi kihívásokat is jelentenek a megmunkálásban és a vágásban.
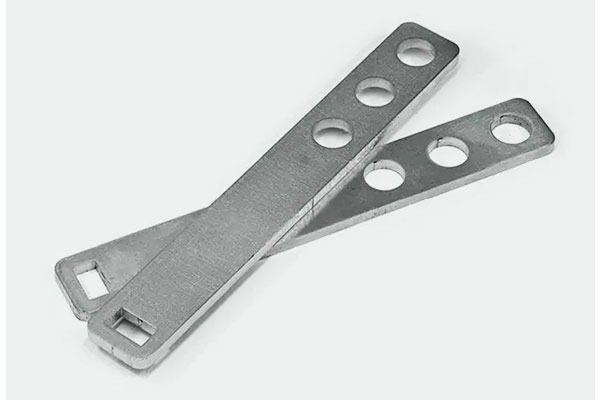
A rozsdamentes acél anyagtulajdonságai
A rozsdamentes acél nem egyetlen ötvözet, hanem egy vasalapú ötvözetek családja, minimálisan 10.5% krómtartalom. Egyedülálló tulajdonságai közé tartozik:
- Magas tükrözőképesség: Különösen a sok lézerrendszer által használt infravörös hullámhosszon, a rozsdamentes acél a lézerenergia jelentős részét visszaveri,
ami megnehezíti a kezdeti sugárcsatolást és nagyobb teljesítményt vagy speciális lézereket igényel (PÉLDÁUL., rövidebb hullámhosszú szálas lézerek). - Alacsony hővezető képesség: A szénacélhoz vagy alumíniumhoz képest, a rozsdamentes acél nem vezeti el olyan gyorsan a hőt.
Ez helyi túlmelegedéshez vezethet, ha a folyamat nincs optimalizálva, növeli a hőtorzulás vagy a rossz élminőség kockázatát. - Magas olvadáspont: Körülbelül 1400–1530°C olvadási tartományban, A rozsdamentes acél nagyobb energiasűrűséget igényel a vágás megkezdéséhez és fenntartásához.
- Oxidképződés: A rozsdamentes acélok magas hőmérsékleten hajlamosak krómban gazdag oxidrétegek kialakítására.
Megfelelő gázárnyékolás nélkül, ez befolyásolhatja a hegeszthetőséget és a vágás utáni felületminőséget.
A hagyományos vágási módszerek korlátai
Hagyományos vágási technikák, például nyírás, fűrészelés, vagy a mechanikus lyukasztás számos korláttal szembesül, ha rozsdamentes acélra alkalmazzák:
- Szerszám kopás: A rozsdamentes acél keménysége és szívóssága a szerszám gyors károsodását okozhatja.
- Sorjaképződés: A mechanikai eljárások gyakran sorját és durva éleket hagynak, további sorjázási műveleteket igényel.
- Hővel érintett zónák (HAZ): Az olyan technikák, mint a plazma vagy az oxigén-üzemanyag vágás, széles HAZ-okat generálnak, potenciálisan megváltoztatja a kohászati tulajdonságokat a vágott él közelében.
- Korlátozott tervezési rugalmasság: A mechanikai eljárások kevésbé alkalmasak bonyolult geometriák vagy szűk sugarak vágására drága szerszámok nélkül.
Pontossági és tisztasági követelmények
Sok rozsdamentes acélt használó iparág szigorú tűrésekkel és esztétikai szabványokkal rendelkezik:
- Orvosi eszközök: Sorjamentességet igényel, szennyeződésmentes vágások minimális hőváltozással a biokompatibilitás megőrzése érdekében.
- Élelmiszer -feldolgozó berendezés: Higiéniát követel, sima felületek, amelyek megakadályozzák a baktériumok felhalmozódását.
- Építészeti panelek: Gyakran tartalmaznak dekoratív felületeket vagy tükörfényes felületeket, amelyek nem sérülhetnek meg vagy oxidálódhatnak a vágás során.
Lézervágás, ha megfelelően van beállítva, nyújtásával jeleskedik e követelmények teljesítésében:
- Nagy dimenziós pontosság
- Minimális mechanikai deformáció
- Tiszta, oxidmentes élek (különösen nitrogén segédgáz használata esetén)
Felületi érzékenység és felületminőség
A polírozásban sok rozsdamentes acélt használnak, csiszolt, vagy mintás felületek, amelyeket meg kell őrizni a feldolgozás során.
A mechanikus módszerek megkarcolhatják vagy eltorzítják ezeket a felületeket. Lézervágás, különösen szálas lézerekkel és érintésmentes vágófejekkel, elkerüli a mechanikai érintkezést és megőrzi a felület integritását.
4. A rozsdamentes acél minőségére vonatkozó szempontok
Austenit osztályok (304, 316)
- Kihívások csökkentése: A nagy rugalmasság sorjaképződéshez vezet; optimalizált nitrogénnyomás (2 MPA) és 1.5 kW szálas lézerteljesítmény minimalizálja a sorja magasságát <0.05mm.
- Élelmiszeripari alkalmazások: 316A nitrogénnel vágott L megfelel az FDA szabványainak, felületi érdességgel Ra < 0.8μm gyógyszerészeti berendezésekhez.
Martenzites fokozatok (410, 420)
- Keménység hatás: 420 rozsdamentes acél (40 HRC) megkövetel 20% nagyobb lézerteljesítmény, mint 304 a megnövekedett hővezető képesség miatt.
- Szerszám alkalmazások: 410 oxigénnel vágjuk at 1.2 m/min késpengékhez alkalmas éleket hoz létre, 8-12°-os élszögekkel elérhető.
Csapadék-keményedési fokozatok (17-4 PH)
- Hőkezelés érzékenysége: Vágás oldatban izzított állapotban (Feltétel a) megakadályozza a keményedést a HAZ-ban. Vágás utáni öregedés (H900) visszaállítja a szakítószilárdságot 1,310 MPA.
- Űrhajózás: 17-4 Az 5 kW-os szálas lézerrel vágott PH üzemanyagtartály-alkatrészek bemutatják <0.1mm-es méreteltérés, megfelel az AS9100D szabványoknak.
5. A rozsdamentes acél lézeres vágás legfontosabb folyamatparaméterei
A rozsdamentes acél lézertechnológiával történő kiváló minőségű vágása számos kritikus folyamatparaméter gondos ellenőrzésétől függ.
Ezek a paraméterek befolyásolják a vágás minőségét, sebesség, él kidolgozása, hővel érintett zóna (HAZ), és az általános hatékonyságot.

Lézerteljesítmény
- Meghatározás: A lézersugár kimenő teljesítménye, jellemzően wattban mérik (W) vagy kilowatt (kW).
- Hatás: A nagyobb lézerteljesítmény vastagabb anyagok vágását és gyorsabb vágási sebességet tesz lehetővé.
Viszont, a túlzott teljesítmény túlzott olvadást okozhat, csavarás, vagy egy szélesebb hőhatászóna. - Tipikus hatótávolság: Rozsdamentes acélhoz, a lézer teljesítménye néhány száz watttól mozog (vékony lapokhoz) ig 10 kW vagy több (vastag lemezekhez).
Vágási sebesség
- Meghatározás: Az a sebesség, amellyel a lézerfej vagy a munkadarab egymáshoz képest elmozdul, általában milliméter per másodpercben (mm/s) vagy méter percenként (M/My).
- Hatás: A sebesség növelése javítja a termelékenységet, de ronthatja a vágás minőségét, ha a lézerenergia nem elegendő ahhoz, hogy teljesen behatoljon az anyagba.
A túl lassú sebesség túlzott hőbevitelhez és rossz élminőséghez vezet. - Optimalizálás: Kiegyensúlyozottnak kell lennie a lézerteljesítménnyel és az anyagvastagsággal a tiszta, salak és salakmentes vágás érdekében.
Segédgáz típusa és nyomása
- Típus:
-
- Oxigén (O₂): Általában rozsdamentes acél reaktív vágására használják, elősegíti az oxidációt és növeli a vágási hatékonyságot.
- Nitrogén (N₂): Inert vágáshoz használják az oxidáció megelőzésére, tisztább éleket eredményez, elszíneződés nélkül.
- Sűrített levegő: Néha költséghatékony alternatívaként használják, de oxidációt okozhat.
- Nyomás: Jellemzően től 0.5 hogy 20 bar a gáz típusától és anyagvastagságától függően.
- Hatás: A gáznyomás segít kifújni az olvadt fémet a vágásból, befolyásolja a vágás minőségét, él kidolgozása, és hőbevitel.
Fókusz pozíció
- Meghatározás: A lézersugár fókuszpontjának relatív helyzete az anyag felületén.
- Hatás: A helyes fókuszpozícionálás elengedhetetlen az optimális energiasűrűséghez a vágási zónában. A fókusz beállítható:
-
- Az anyag felületén,
- Kicsit feljebb (defókuszált),
- Kicsit a felszín alatt.
- Hatás: A nem megfelelő fókusz gyenge behatolást okoz, széles bevágás, vagy túlzott olvadás.
Impulzus frekvencia és időtartam (pulzáló lézerekhez)
- Impulzus frekvencia: A lézerimpulzusok száma másodpercenként (HZ).
- Impulzus időtartama: Az egyes lézerimpulzusok hossza (mikroszekundum vagy nanoszekundum).
- Hatás: Szabályozza az impulzusonként leadott energiát. A magas frekvencia rövid impulzusokkal csökkentheti a hőbevitelt, előnyös vékony rozsdamentes acél vagy precíziós vágásokhoz.
Kiállási távolság
- Meghatározás: A lézervágófej fúvókája és az anyag felülete közötti távolság.
- Hatás: Ha túl közel van, az károsíthatja a fúvókát, vagy fröcskölést okozhat; túlságosan csökkenti a gázsugár hatékonyságát és a vágás minőségét.
- Tipikus hatótávolság: 0.5 hogy 2 mm rozsdamentes acél vágásához.
Kerf szélesség
- Meghatározás: A lézersugár által eltávolított anyag szélessége.
- Hatás: Befolyásolja a méretpontosságot és az anyagfelhasználást.
- Befolyásoló tényezők: Lézeres pontméret, hatalom, és vágási sebesség.
6. A rozsdamentes acél lézeres vágás előnyei
A lézeres vágás a rozsdamentes acél megmunkálásának egyik kedvelt módszere lett, mivel számos előnye van a hagyományos vágási technikákkal szemben..

Precíziós és kiváló minőségű vágások
- Minimális bevágásszélesség: A lézeres vágás rendkívül keskeny bevágást eredményez (vágás szélessége), gyakran kevesebb, mint 0.2 mm, ami minimális anyagveszteséget és szigorúbb tűréseket eredményez.
- Tiszta élek: A hőhatás zóna (HAZ) nagyon kicsi, csökkenti a vetemedést és a torzítást.
Az élek jellemzően simák és sorjamentesek, gyakran szükségtelenné teszi a másodlagos kikészítést. - Összetett geometriák: A lézersugarak CNC rendszerekkel pontosan vezérelhetők, bonyolult formák vágását teszi lehetővé, Finom részletek, és mechanikus módszerekkel nehezen elérhető éles sarkok.
Sebesség és Hatékonyság
- Gyors feldolgozás: A lézeres vágás nagy sebességgel működik, különösen vékony és közepes vastagságú rozsdamentes acéllemezeken (~15 mm-ig), jelentősen csökkenti a gyártási időt.
- Automatizálás kompatibilitása: A CNC és robotrendszerekkel való integráció folyamatosságot tesz lehetővé, felügyelet nélküli művelet, az áteresztőképesség javítása és a munkaerőköltségek csökkentése.
- Csökkentett beállítási idő: Az érintésmentes jelleg azt jelenti, hogy nincs szerszámkopás vagy mechanikai változás, lehetővé teszi a gyors váltást a különböző vágási munkák között.
Sokoldalúság és rugalmasság
- Széles vastagsági tartomány: A lézeres vágórendszerek a nagyon vékony fóliáktól a több centiméter vastagságig terjedő rozsdamentes acéllemezek kezelésére alkalmasak, megfelelő teljesítménybeállításokkal és segédgázokkal.
- Többféle gázlehetőség: Különféle segédgázok használata (nitrogén, oxigén, levegő) lehetővé teszi a vágási folyamatok testreszabását a sebesség optimalizálása érdekében, él minőség, és az oxidáció szabályozása.
- Anyagi kompatibilitás: A rozsdamentes acélon kívül, A lézerek különféle fémeket és nemfémeket vághatnak kisebb módosításokkal, sokoldalúságot biztosít a vegyes gyártósorokhoz.
Költséghatékonyság
- Csökkent anyaghulladék: A keskeny bevágás és a nagy pontosság csökkenti a selejtezési arányt.
- Alacsonyabb munkaerőköltségek: Az automatizálás csökkenti a kézi kezelés és beavatkozás szükségességét.
- Minimális szerszámkopás: Mivel a vágás lézersugárral történik, nincs fizikai érintkezés vagy kopás, a karbantartási költségek csökkentése.
- Energiahatékonyság: A modern szálas lézerek kevesebb energiát fogyasztanak a hagyományos mechanikus vágáshoz képest, hozzájárulva a teljes működési költségmegtakarításhoz.
Környezetvédelmi és biztonsági előnyök
- Kapcsolatfelvétel nélküli folyamat: Minimálisra csökkenti az anyag mechanikai igénybevételét, és csökkenti az éles szerszámokkal vagy a vágási törmelékkel kapcsolatos munkahelyi veszélyeket.
- Tisztító eljárás: Kevesebb port és zajt generál a plazma- vagy mechanikus vágáshoz képest.
- Csökkentett fogyóeszközök használata: A csiszolóvágási módszerekkel ellentétben, a lézervágáshoz nincs szükség fogyó pengékre vagy tárcsákra, A hulladék csökkentése.
Továbbfejlesztett tervezési és innovációs lehetőségek
- Gyors prototípuskészítés: Az összetett formák gyors és pontos vágásának képessége felgyorsítja a tervezési iterációkat és a termékfejlesztést.
- Testreszabás: A kis tételes vagy egyedi megrendelések megvalósíthatók és költséghatékonyak a minimális szerszámcserék miatt.
- Mikro és finom gyártás: A lézeres vágással rendkívül finom vágásokat lehet készíteni, amelyek alkalmasak nagy pontosságú elektronikai alkalmazásokhoz, orvostechnikai eszközök, és dekoratív rozsdamentes alkatrészek.
7. A rozsdamentes acél lézeres vágás korlátai és kihívásai
Míg a lézervágás számos előnnyel jár a rozsdamentes acél megmunkálásakor, bizonyos korlátokat és kihívásokat is jelent, amelyeket gondosan kell kezelni az optimális eredmények elérése érdekében.
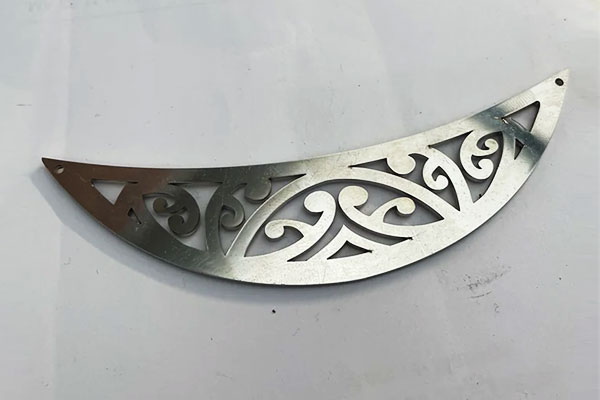
Vastagsági korlátozások
- Csökkentett hatékonyság vastag anyagokon: A lézeres vágás vékony és közepes vastagságú rozsdamentes acéllemezek esetén a leghatékonyabb, jellemzően 15-20 mm.
Vastagabb szakaszok vágásához nagyobb lézerteljesítményre és lassabb sebességre van szükség, ami növelheti a költségeket és a feldolgozási időt. - Hővel érintett zóna (HAZ) Növekedés: A vastagság növekedésével, az anyagon keresztül történő megolvadáshoz szükséges hőbevitel megemelkedik, nagyobb HAZ-t okozva.
Ez termikus torzuláshoz vezethet, kohászati változások, és leromlott élminőség.
Felületi tükröződés és anyagminőség
- Magas tükrözőképesség: A rozsdamentes acél fényvisszaverő felülete lézersugár visszaverődést okozhat, eredménytelenséghez vezet, instabil vágás, vagy akár a lézeroptika károsodását.
A szálas lézerek ezt hatékonyabban enyhítik, mint a CO₂ lézerek, de még mindig gondos paraméterhangolást igényelnek. - Anyag variabilitás: Változások a rozsdamentes acél összetételében, felszíni befejezés, vagy a bevonatok befolyásolhatják a lézerelnyelést és a vágás minőségét, folyamatmódosítást igényel.
Élminőség és salakképződés
- Vágott éleken salak: A nem megfelelő gázválasztás vagy az elégtelen segédgáznyomás az olvadt anyag hozzátapadását okozhatja a vágott élhez (salak), másodlagos tisztítást vagy csiszolást tesz szükségessé.
- Csíkok és érdesség: Nagyobb vágási sebességnél vagy vastagabb anyagoknál, csíkok vagy durva él textúrák alakulhatnak ki, befolyásolja az esztétikát vagy a mechanikai illeszkedést.
Segítség a gáz kiválasztásában és a költségekben
- Gázfüggőség: A segédgáz kiválasztása (nitrogén, oxigén, vagy levegő) jelentősen befolyásolja a vágás minőségét, sebesség, és oxidáció:
-
- Oxigén: Elősegíti a gyorsabb vágást oxidációval, de durvábbat okozhat, oxidált élek.
- Nitrogén: Tisztán termel, oxidmentes élek, de drágább, és csökkentheti a vágási sebességet.
- Levegő: Költséghatékony lehetőség, de kevésbé egyenletes minőség.
- Működési költségek: Nagy tisztaságú gázok, különösen a nitrogén, hozzájárul a működési költségek növekedéséhez.
Felszerelés és karbantartás
- Magas kezdeti beruházás: Fejlett lézervágó gépek, különösen a nagy teljesítményű szálas lézerek, jelentős tőkebefektetést igényel.
- Optikai érzékenység: A lézeroptika érzékeny a visszavert sugarak vagy por okozta szennyeződésekre és sérülésekre, rendszeres karbantartást és beállítást tesz szükségessé.
- Szakképzett művelet: Az optimális lézervágáshoz képzett kezelőkre és mérnökökre van szükség a paraméterek kezeléséhez, problémák elhárítása, és végezzen megelőző karbantartást.
Hőhatások és torzítások
- Termikus feszültségek: A koncentrált lézerhő termikus feszültségeket válthat ki, ami vetemedést okoz, különösen vékony vagy bonyolultan vágott rozsdamentes acél alkatrészekben.
- Mikrostrukturális változások: Hosszan tartó hőhatás megváltoztathatja a rozsdamentes acél mikroszerkezetét a vágott él közelében, befolyásolja a korrózióállóságot és a mechanikai tulajdonságokat.
Az összetett 3D alakzatok vágásának korlátai
- Elsősorban 2D vágás: A legtöbb lézervágó rendszert sík lapokhoz vagy egyszerű 3D kontúrokhoz optimalizálták.
Az összetett 3D formák vagy vastag szakaszok gyakran alternatív módszereket igényelnek, például lézeres hegesztést vagy 5 tengelyes lézeres megmunkálást. - Korlátozott behatolási mélység: A lézer gyújtótávolsága és teljesítménye korlátozza a vágási mélységet és szöget, korlátozza egyes alkalmazások sokoldalúságát.
8. A rozsdamentes acél lézeres vágás alkalmazásai
A rozsdamentes acél lézeres vágása pontosságának köszönhetően a különböző iparágak nélkülözhetetlen technológiájává vált, sebesség, és sokoldalúság.
Az a képessége, hogy bonyolult mintákat készít kiváló minőségű élekkel, ideálissá teszi számos gyártási és gyártási alkalmazáshoz.

Autóipar
- Alkatrész gyártás: A lézervágást széles körben használják autómotorok precíz alkatrészeinek előállítására, kipufogórendszerek, és alvázelemek rozsdamentes acéllemezekből és lemezekből.
- Prototípuskészítés és testreszabás: A technológia lehetővé teszi a gyors prototípuskészítést és az összetett geometriájú alkatrészek testreszabását, segít az autóipari mérnököknek a tervek gyors és hatékony tesztelésében.
- Dekoratív elemek: A lézeres vágás lehetővé teszi bonyolult díszítések létrehozását, jelvényeket, és grillek tiszta élekkel és részletes mintákkal.
Űrrepülés és repülés
- Szerkezeti alkatrészek: Rozsdamentes acél alkatrészek repülőgépvázhoz, motorok, és a futóművek gyakran nagy szilárdságot és korrózióállóságot igényelnek, precíziós lézervágással érhető el.
- Súlycsökkentés: A lézeres vágás képessége könnyű súly előállítására, Az összetett formák segítenek a repülőgépgyártóknak optimalizálni a szerkezeti integritást, miközben minimalizálják a súlyt.
- Szoros tolerancia: A repülőgép-alkatrészek szigorú tűréshatárokat és sima felületet igényelnek, amelyet a lézervágás következetesen képes biztosítani.
Orvosi eszközök gyártása
- Műtéti eszközök: A rozsdamentes acél lézervágás kritikus fontosságú az éles gyártás során, steril, és precíz sebészeti eszközök, például szikék, csipesz, és olló.
- Implantátumok és protézisek: A lézeres vágás lehetővé teszi a bonyolult gyártást, biokompatibilis implantátumok és protetikai komponensek szigorú specifikációkkal.
- Orvosi berendezések: A lézeres vágást diagnosztikai és kezelőeszközök házainak és alkatrészeinek gyártására használják, ahol a pontosság és a tisztaság a legfontosabb.
Építészet és építkezés
- Dekoratív panelek: A lézeres vágás lehetővé teszi az építészek számára, hogy komplexet készítsenek, művészi rozsdamentes acél panelek, képernyők, és az esztétikát a tartóssággal ötvöző homlokzatok.
- Szerkezeti elemek: Rozsdamentes acél alkatrészek precíziós vágása tartószerkezetekhez, zárójel, és fixtures javítja az építés minőségét és biztonságát.
- Egyedi szerelvények és szerelvények: Testre szabott rozsdamentes acél elemek, például lépcsőkorlátok, balustrádok, és a jelzések a lézervágás rugalmasságából erednek.
Élelmiszer- és italipar
- Szaniter berendezések: A rozsdamentes acél korrózióállósága ideálissá teszi higiénikus környezetben. A lézervágást tartályok gyártására használják, csövek, és feldolgozó berendezések, amelyek megfelelnek a szigorú tisztasági előírásoknak.
- Csomagológépek: A precíziósan vágott rozsdamentes acél alkatrészek javítják az élelmiszer-csomagoló és palackozó gépek megbízhatóságát és hatékonyságát.
- Dekoratív és funkcionális alkatrészek: Egyedi lézerrel vágott rozsdamentes acél elemeket használnak a konyhai berendezésekben és a kereskedelmi vendéglátóipari berendezésekben.
Elektronika és elektromos ipar
- Házak és burkolatok: A lézeres vágás precíz rozsdamentes acél házakat készít az elektronikai eszközök számára, védelmet és hőállóságot kínál.
- Mikrogyártás: Kicsi, részletes alkatrészek, például csatlakozók, kapcsolattartó, és az árnyékoló alkatrészek profitálnak a lézervágás pontosságából és ismételhetőségéből.
- Hűtőbordák és hűtőrendszerek: Az egyedi lézerrel vágott rozsdamentes acél alkatrészek segítenek kezelni a hőleadást az elektronikus szerelvényekben.
Művészet és egyedi gyártás
- Szobrászat és művészeti installációk: A művészek a lézeres vágást olyan bonyolult rozsdamentes acél mintákhoz és mintákhoz használják, amelyeket hagyományos módszerekkel nehéz vagy lehetetlen lenne elérni.
- Egyedi ékszerek és kiegészítők: A lézeres vágás részletgazdag és finom, sima élekkel és összetett formájú rozsdamentes acéldarabokat tesz lehetővé.
- Jelzések és márkaépítés: A vállalkozások lézerrel vágott rozsdamentes acél feliratokat és logókat használnak a tartósság és a professzionális megjelenés érdekében.
9. Minőségellenőrzés és szabványok
A rozsdamentes acél lézervágás legmagasabb minőségének biztosítása magában foglalja a méretpontosság szigorú ellenőrzését, él minőség, és az anyagi integritás.
A nemzetközi szabványok betartása és a fejlett vizsgálati módszerek alkalmazása kritikus fontosságú a megbízható és következetes eredmények érdekében.
Dimenziós pontosság
- Tűrési tartományok:
A rozsdamentes acél lézeres vágása az anyagvastagságtól függően szűk tűréseket tesz lehetővé. Vékony lapokhoz (1–3 mm), tipikus mérettűrés ±0,1 mm.
Vastagabb lemezekhez től kezdve 10 hogy 20 mm, a tűrések ±0,3 mm-re nőnek, szerint ISO 2768-M (közepes tolerancia fokozat).
Ezek a szabványok biztosítják, hogy az alkatrészek megfeleljenek a tervezési előírásoknak a pontos összeszerelés és működés érdekében. - Edge minőségi osztályok:
Szerint ISO -ban 9013, élminőség osztályozása felületi érdesség (RA):
-
- Osztály 1: RA < 2.5 μm, alkalmas nagy pontosságú alkalmazásokhoz, például orvosi eszközökhöz és repülőgép-alkatrészekhez.
- Osztály 2: RA < 5 μm, általában általános ipari alkalmazásokban használják, ahol a közepes felületi minőség elfogadható.
Romboló tesztelés (NDT)
- Vizuális ellenőrzés:
10x és 50x közötti nagyítás használata, a kezelők megvizsgálják a vágott éleket sorja szempontjából, salaklerakódások, oxidáció, és egyéb felületi hibák.
Ez a lépés biztosítja, hogy a felület integritása megfeleljen az esztétikai és funkcionális követelményeknek a további feldolgozás vagy összeszerelés előtt. - Ultrahangos tesztelés:
Vastagabb rozsdamentes acélminőségekhez, például 316L at 10 mm vastagság, ultrahangos vizsgálattal 5 MHz szondákat alkalmaznak a felszín alatti hibák észlelésére a hőhatás zónán belül (HAZ).
Ezzel a módszerrel olyan apró hibák is azonosíthatók, mint 0.2 mm, kritikus minőségbiztosítási lépést biztosít a biztonság szempontjából kritikus alkalmazásokban. - Korrózióvizsgálat:
A korrózióállóság elengedhetetlen a rozsdamentes acél alkatrészekhez, Különösen durva környezetben.
-
- ASTM B117 sóspray-tesztek mutatják, hogy a nitrogén segédgázzal lézerrel vágott alkatrészek kiváló korrózióállóságot mutatnak, elviselni 500 óra jelentős leromlás nélkül 304 rozsdamentes acél.
- Ezzel szemben, az oxigénnel segített vágások jellemzően kb 300 órákkal a korróziós jelek megjelenése előtt. Ez rávilágít a vágási gáz kiválasztásának fontosságára a tartósság és az élettartam szempontjából.
10. Összehasonlítás más vágási módszerekkel
A rozsdamentes acél vágási technikájának kiválasztásakor, döntő fontosságú a különböző módszerek pontosságon alapuló értékelése, sebesség, költség, minőség, és alkalmas speciális alkalmazásokra.
Az alábbiakban a lézervágás átfogó összehasonlítása látható más elterjedt vágási technológiákkal: plazmavágás, vízsugaras vágás, és mechanikus vágás.
| Kritériumok | Lézeres vágás | Plazmavágás | Vízsugaras vágás | Mechanikus vágás |
| Pontosság & Élminőség | Nagyon nagy pontosság; tiszta, sima élek | Közepes pontosság; durvább élek | Nagy pontosságú; sima élek | Alacsony vagy mérsékelt; a széle kidolgozást igényelhet |
| Sebesség | Magas vékony és közepes vastagsághoz | Nagyon magas, különösen vastag fémekhez | Mérsékelttől lassúig | Lassútól közepesig |
| Anyagvastagság képesség | ~20 mm-ig (a lézer teljesítményétől függ) | -Ig 50 mm vagy több | Nagyon vastag anyagok lehetségesek (100+ mm) | A szerszám erőssége korlátozza |
| Hőhatás zóna (HAZ) | Minimálistól közepesig, teljesítménytől függően | Nagyobb HAZ | Egyik sem (hidegvágási folyamat) | Egyik sem |
| Üzemeltetési költség | Mérsékelt (energia + karbantartás) | Alacsony vagy mérsékelt | Közepes vagy magas | Alacsony |
| Megfelelő alkalmazások | Fémlemez, bonyolult tervek, vékony vagy közepes vastagságú | Vastag lemezek, nehéz gyártás, durva vágások | Vastag anyagok; hőre érzékeny anyagok | Egyszerű vágások, durva alakítás, vastag anyagok |
| Profit | Kiváló pontosság; minimális anyagi torzítás; gyors vékony lapokhoz | Hatékony vastag fémekhez; gyorsabb vágás vastag lemezeken | Nincs hőtorzulás; szinte bármilyen anyagot vághat | Olcsó költség; egyszerű berendezés |
| Hátrányok | Korlátozott vastag anyagképesség; a fényvisszaverő rozsdamentes acél kihívást jelenthet | Alacsonyabb élminőség; jelentős HAZ; nem ideális finom vágásokhoz | Lassabb, mint a lézer; magasabb fogyasztási költségek; nedves eljárás | Korlátozott pontosság; lassú; szerszám kopás; egyszerű formákra korlátozódik |
11. Következtetés
Rozsdamentes acél lézervágó állványok metszéspontjában precíziós tervezés és modern gyártási innováció.
A gyors szállítás képességével, tiszta, és nagyon pontos eredményeket, több iparágban is nélkülözhetetlenné vált.
Ahogy a technológia fejlődik, elfogadása intelligens lézerrendszerek és fenntartható gyakorlatok továbbra is feszegeti a fémgyártásban lehetségesek határait.
GYIK
Milyen vastagságú rozsdamentes acél vágható lézerrel?
Ez a lézer teljesítményétől függ:
- -Ig 6 mm: 1A –2 kW szálas lézerek nagy pontossággal kezelik a vékony lemezeket.
- 6–12 mm: 3Általában –6 kW lézereket használnak.
- 12-25 mm: 6–10 kW+ teljesítményű szálas lézereket igényel, megfelelő segédgázzal és optikával.
Jegyzet: Az élek minősége és sebessége csökkenhet a vastagság növekedésével.
A lézeres vágás élek oxidációját okozza-e a rozsdamentes acélon??
Csak ha oxigén segédgázként használják. Az oxidáció és az elszíneződés elkerülése érdekében:
- Használat nitrogén inert gázként.
- Ez világosságot eredményez, tiszta élek, ideális esztétikai vagy korrózióérzékeny alkalmazásokhoz (PÉLDÁUL., orvosi, élelmiszer-minőségű berendezés).
Melyek a tipikus tűréshatárok a lézerrel vágott rozsdamentes acél alkatrészeknél??
A tűrések vastagságonként változnak:
- ± 0,1 mm 1-3 mm vastag lapokhoz.
- ±0,2-0,3 mm 10-20 mm-es lemezekhez.
Szabványok hasonló ISO 2768-M és ISO -ban 9013 határozza meg az általános és finom tolerancia osztályokat.

