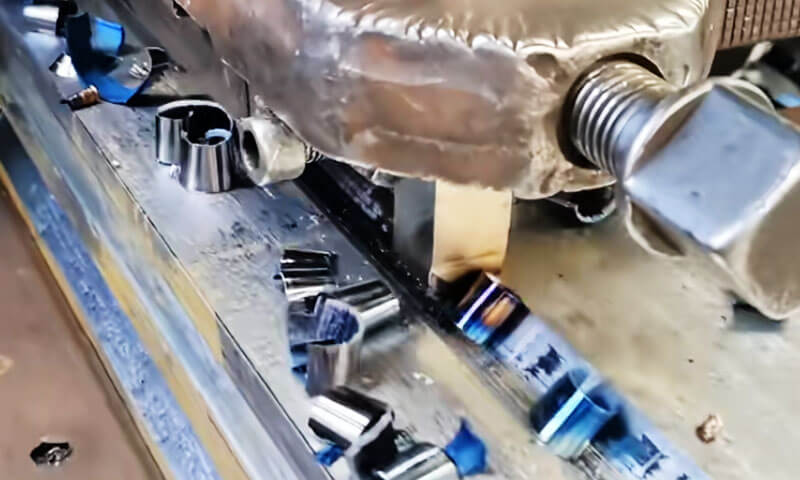
A fémforgácsolási folyamatok tárgyalásakor, fordulás, őrlés, és általában a köszörülés kapja a legtöbb figyelmet. Viszont, nem minden megmunkálási problémát a legjobban egy forgó maró megoldani.
Lapos felületekhez, egyenes hornyok, kulcstartó, szilánk, és bizonyos nem kör alakú belső profilok, lineáris vágási folyamatok rendkívül hasznosak maradnak.
A cikkben tárgyalt három fontos folyamat a következő gyalulás, formálás, és feszegetve.
Mindhárom eltávolítja az anyagot a vágószerszám és a munkadarab közötti relatív lineáris mozgással, de alapvetően különböznek egymástól a gép konfigurációjában, vágási irány, szerszámkészítés, termelékenység, alkalmazható geometria, és a közgazdaságtan.
Gyártási szempontból, a helyes kérdés nem egyszerűen az, hogy melyik folyamat a „jobb”. Ez az:
Melyik lineáris vágási eljárás biztosítja a szükséges geometriát, pontosság, felszíni befejezés, termelékenység, valamint az adott alkatrész és a gyártási mennyiség költsége?
1. Gyalulás: Dugattyús vágás nagy lapos felületekhez
Gyalulás egy hagyományos lineáris fémforgácsolási eljárás, amelyben a munkadarab kölcsönösen elmozdul egy rögzített egypontos vágószerszámhoz. Az esztergálástól eltérően, őrlés, vagy őrlés, a gyalulás nem támaszkodik a folyamatos forgóvágásra.
Helyette, anyag eltávolításra kerül az előre löket során, míg a visszatérő löket általában nem vágó mozgás.
Ez az egyszerű vágási elv a gyalulást különösen alkalmassá teszi nagy méretekhez, nehéz, és hosszúkás munkadarabok hosszú sík vagy egyenes felülettel.
Bár modern CNC őrlés sok általános célú alkalmazásban váltotta fel a gyalulást, A gyalulás műszakilag értékes marad ott, ahol a munkadarab mérete és súlya miatt a forgó megmunkálás kevésbé praktikus.
Nagyméretű szerszámgépágyak, nehéz alapok, szerkezeti öntvények, és a hosszú vezetőfelületek reprezentatív példák.
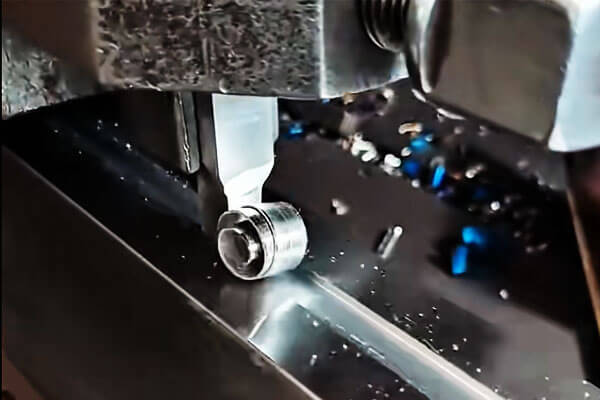
A gyalulás működési elve
A gyalugép vágási művelete ismételt löketcikluson alapul. Az előre ütés során, a vágóél a munkadarabhoz kapcsolódik, és eltávolítja az ellenőrzött anyagréteget.
A szerszám vagy asztal ezután befejezi a visszatérő mozgását, általában vágás nélkül, a következő feed alkalmazása előtt.
Az alapciklus az:
Vágási löket → visszatérő löket → előtolás → vágási löket
Az előtolás fokozatosan eltolja a vágási pozíciót, hogy a szerszám lefedje a kívánt megmunkálási területet.
A hosszirányú asztalmozgatás keresztirányú vagy függőleges előtolással kombinálva, egy gyalugép képes vízszintes generálni, függőleges, és ferde felületek.
Ez az oda-vissza mozgás az alapvető különbség a gyalulás és a legtöbb modern, nagy termelékenységű megmunkálási folyamat között.
Marásban, a vágó folyamatosan forog, és több fog ismételten érintkezik a munkadarabbal. A gyalulásban, a vágás szakaszos, és általában a egyetlen vágóél.
A gyalugép fő alkatrészei
A hagyományos gyalugép nagyszámú szerkezeti és mozgásszabályozó alkatrészből áll, amelyeket a nehéz munkadarabok megtámasztására és a vágási stabilitás fenntartására terveztek..
| Összetevő | Fő funkció |
| Gépi ágy | Támogatja a dugattyús asztalt és elnyeli a vágóerőket |
| Munkaasztal | Hordja a munkadarabot és biztosítja az elsődleges oda-vissza mozgást |
| Oszlopok/házak | Támassza meg a keresztsínt és a szerszámfejeket |
| Cross Rail | Hordja és pozícionálja a szerszámfejeket |
| Szerszámfejek | Fogja meg a vágószerszámokat, és állítsa be az előtolást |
| Takarmányozási mechanizmus | Szabályozza a vágási löketek közötti növekményes mozgást |
| Hajtásrendszer | Szabályozott asztalgyorsítást biztosít, vágási sebesség, és visszatérési sebesség |
A gép szerkezetének kellően merevnek kell lennie, mert a gyalulást gyakran alkalmazzák nagyméretű öntvényeken és jelentős forgácsolóerőkkel rendelkező alkatrészeken..
Bármilyen instabilitás a táblázatban, munkatartó rendszer, vagy a szerszámfej közvetlenül vibrációként jelenhet meg, méretváltoztatás, vagy rossz felületi kivitel.
A gyalulás tipikus alkalmazásai
A gyalulás legerősebb alkalmazási területe a gyártás nagy, hosszú, viszonylag egyenes felületek
Klasszikus példa a nagy szerszámgépágyak. Vezetői és rögzítési felületeik jelentős hosszúságúak lehetnek, és pontos igazítást igényelnek a teljes munkaburok mentén.
Hasonló igények vannak nagy bázisoknál is, keretek, szerkezeti öntvények, és nehézipari berendezések.
Gyalulás is termelhet:
- Hosszú vízszintes síkok
- Függőleges felületek
- Ferde felületek
- Egyenes barázdák
- V-hornyok
- T-nyílások
- Fecskefarkú profilok
- Hosszú vezetőfelületek
Megfelelő szerszámokkal és gépkonfigurációval, speciálisabb profilok is előállíthatók.
Viszont, az eljárás akkor a leggazdaságosabb, ha a geometria alapvetően lineáris és hozzáférhető marad a dugattyús szerszám számára.
Gyalulási eszközök és vágási stratégia
Gyalulás jellemzően használ egypontos vágószerszámok
Durva megmunkáláshoz, általában előnyben részesítik az erős vágóéllel rendelkező merev szerszámot, hogy nagyobb vágásmélységeket lehessen elvégezni túlzott vibráció nélkül.
A befejező műveletek olyan szerszámokat használnak, amelyek stabilabb vágási műveletet és jobb felületminőséget biztosítanak.
A szerszám túlnyúlását minimálisra kell csökkenteni, mert a szerszám hosszú kinyúlása csökkenti a merevséget, és növelheti a remegést.
Ez különösen nagy öntvények gyalulásakor válik fontossá, mivel maga a munkadarab helyi merevségváltozásokat tartalmazhat..
A praktikus szerszámbeállítás három alapelvet követ:
A szerszám helyes pozíciója + minimális túlnyúlás + biztonságos rögzítés
A munkadarabot is szilárdan alá kell támasztani. A kis alkatrészek satuba vagy más rögzítőelembe rögzíthetők, míg a nagy öntvényeket és gyártmányokat általában bilincsekkel rögzítik, csavaroz, támasztó blokkok, vagy dedikált berendezési tárgyak.
A folyamat jellemzői és tipikus pontossága
A gyalulás fő hátránya a folyamatos maráshoz képest alacsony anyageltávolítási hatékonysága, mert a visszatérő löket általában nem járul hozzá a vágáshoz.
A szerszámcserék és az ingadozó gyorsítások és lassítások szintén korlátozzák a termelékenységet.
Erőssége a rugalmasság, viszonylag egyszerű szerszámozás, valamint nagy vagy nehéz alkatrészek megmunkálásának képessége bonyolult forgó marók nélkül.
Ezek a jellemzők különösen hasznossá teszik a gyalulást az egydarabos és kis szériás gyártásban, javítási munkák, valamint nagy lapos alkatrészek megmunkálása.
A tipikus elérhető pontosság erősen függ a gép állapotától, szerszám geometriája, munkadarab merevsége, és a feldolgozási paraméterek.
Általános hivatkozásként, hagyományos gyalulással kb IT9–IT7 méretpontosság, körülötte általában felületi érdesség Ra 12,5–1,6 μm.
Kedvező körülmények között és megfelelő széles kidolgozó szerszámokkal, precíziós gyalulással kb IT6, a felületi érdesség potenciálisan körbeér Ra 0,8-0,2 μm.
Ezek az értékek tájékoztató jellegűek, nem pedig univerzálisak, és nem helyettesíthetik a folyamatspecifikus képességérvényesítést.
| Paraméter | Tipikus gyalulási jellemzők |
| Vágási módszer | Dugattyús egypontos vágás |
| Elsődleges alkalmazás | Nagy sík és egyenes felületek |
| Megmunkálható jellemzők | Vízszintes, függőleges, ferde felületek; egyenes hornyok; egyszerű formált profilok |
| Fő előnye | Rugalmas és gazdaságos nagyok számára, alacsony volumenű alkatrészek |
| Fő korlátozás | Az üresjárati visszatérő löket csökkenti a termelékenységet |
| Tipikus pontosság | Körülbelül IT9–IT7 |
| Tipikus felületi érdesség | Körülbelül Ra 12,5–1,6 μm |
| Precíziós kikészítés | Megfelelő körülmények között képes megközelíteni az IT6-ot és körülbelül Ra 0,8–0,2 μm-t |
A gyalulás alapvető értéke abban rejlik, hogy stabilitást biztosít, nagy lapos geometriák rugalmas megmunkálása viszonylag egyszerű szerszámozással.
Bár ezt nagyrészt felváltotta a nagy termelékenységű marás sok termelési környezetben, praktikus folyamat marad nagy alkatrészeknél, nagy teherbírású megmunkálás, és kis volumenű gyártás, ahol a rugalmasság és a berendezések egyszerűsége fontosabb, mint a maximális ciklussebesség.
2. Formálás: Függőleges dugattyús vágás belső és külső funkciókhoz
A veterán gépészek a slottert gyakran „függőleges gyaluként” írják le., és az összehasonlítás technikailag találó.
Az alakításban, a vágás iránya inkább függőleges, mint vízszintes, és a folyamat elsősorban a belső felületekre irányul.
A gyalulási folyamat függőleges kiterjesztésének tekinthető, ugyanazon az alapvető egyetlen ponton osztoznak, szakaszos vágási művelet, miközben kiterjeszti a kinyúlását a furatokba, csomópont, és egyéb zárt geometriák, amelyekhez egy gyalu vagy alakoló nem fér hozzá könnyen.
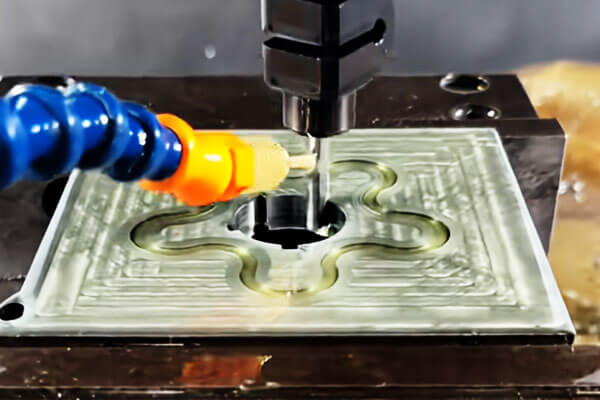
Alapfelszerelés: A nyerőgép
A nyerőgép (slotter) ágyból áll, felső és alsó csúszókocsik, kör alakú munkaasztal, egy kos, és egy oszlop.
Az elsődleges mozgás a kos függőleges lineáris oda-vissza mozgása, amely a hornyolószerszámot lefelé viszi a munkadarabon és visszahúzza azt a visszatérő löketnél.
Az előtolási mozgást a felső és alsó csúszda hosszanti és keresztirányú mozgása biztosítja, míg a körkörös munkaasztal forgó mozgása lehetővé teszi a szög szerinti indexelést.
Ez a kombináció lehetővé teszi, hogy a gép ne csak egyenes belső vágásokat hajtson végre, hanem egy furat körül elosztott indexelt elemeket is.
A tipikus nyerőgépek a durva ütéseket kezelik 80 mm -hez 500 mm, közötti ram-sebességekkel általában 15 és 60 löket/perc a lökethossztól és anyagtól függően.
Mivel a vágás csak a lefelé irányuló löket során történik, a folyamat eredendően szakaszos, és a hatékony vágási idő a teljes ciklus körülbelül 40-50%-a.
Megmunkálási hatókör és gyakorlati részletek
A hornyolás túlnyomórészt „belső” művelet. Erősségei közé tartozik:
- Kulcshornyok a kerékagyokban, fogaskerék, és csigák
- Négyzet alakú furatok és téglalap alakú furatok
- Sokszögű lyukak (hatszögletű, nyolcszögű, és hasonló profilok)
- Spline furatok és belső bordák
- Belső hornyok, vak nyílások, és szabálytalan belső profilok
A hornyolóeszközök két nagy kategóriába sorolhatók. A hegyes élű szerszám durva hornyolásra és sokszögű furatok megmunkálására szolgál, ahol sarkokat és változó profilokat tud bevinni.
A lapos élű szerszám simítási műveletekre és derékszögű hornyok vágására szolgál, tisztább oldalfalat és laposabb alját eredményezve.
Egy kritikus részlet merül fel a bordák vágásakor. Nem elég az egyes kulcshornyok szimmetriáját szabályozni; a kerület körüli összes reteszhorony szögtávolságát is a tűréshatáron belül kell tartani.
Ezt úgy érik el, hogy a forgó munkaasztallal együtt egy mutatólemezt vagy osztófejet használnak.
Mivel a spline illeszkedést minden fog halmozott helyzete határozza meg, még egy kis indexelési hiba is interferenciát okozhat az összeszerelés során vagy elfogadhatatlan holtjátékot a szervizelés során.
Gyakorlatban, az indexelési pontosságot gyakran néhány ívpercesen belül tartják, a spline osztálytól és a párosító komponenstől függően.
A folyamat jellemzői és pontossága
A slotter egyértelmű előnyöket kínál bizonyos gyártási körülmények között.
Felépítése viszonylag egyszerű, a beállítás gyors, valamint belső kulcshornyok és nem kör alakú furatok egy darabból vagy kis tételben történő gyártásához, gyakran ez a legköltséghatékonyabb lehetőség.
Ez is kevésbé speciális szerszámot igényel, mint a préselés, ami vonzóvá teszi az álláskereskedések és a karbantartó részlegek számára.
A korlátok ugyanilyen jól megalapozottak. A visszacsapáson, a szerszám a munkadarab falához dörzsölődik, felgyorsítja a szerszámkopást és csökkenti a szerszám élettartamát.
A szerszámtartó vagy a fúrórúd korlátozott merevséggel rendelkezik, amely korlátozza mind a maximális réshosszt, mind az elérhető mélység-szélesség arányt.
Ennek eredményeként, a mély vagy keskeny nyílások többszörös áthaladást igényelhetnek, és az elhajlás befolyásolhatja a méretkonzisztenciát.
Normál körülmények között, tartományban méretpontosságot ér el a hornyolás IT9 – IT7, a felületi érdességgel jellemzően között RA 6.3 μm és Ra 1.6 μm.
A finomabb felületek általában csökkentett adagolást igényelnek, éles szerszámozás, és néha külön befejező passz. Az alábbi táblázat összefoglalja a fő folyamatparamétereket.
| Paraméter | Tipikus alakformálási jellemzők |
| Vágási módszer | Függőleges dugattyús egypontos vágás |
| Elsődleges alkalmazások | Belső kulcshornyok, rés, spline hornyok, négyzet alakú és sokszögű lyukak |
| További alkalmazások | Válogatott fogaskerekek, bütykök, külső profilok |
| Fő előnye | Hatékony a hagyományos esztergálással nehezen megmunkálható belső elemekhez |
| Fő korlátozás | Alacsonyabb termelékenység a nem vágó visszatérő löket miatt |
| Tipikus pontosság | Körülbelül IT9–IT7 |
| Tipikus felületi érdesség | Körülbelül Ra 6,3–1,6 μm |
| Gyártási alkalmasság | Különösen gazdaságos egy darabos és kis tételes munkákhoz |
A formázott lyukakon túl, a slotter hengeres fogaskerekeket is megmunkálhat, bütykök, és egyéb speciális alkatrészek, ha megfelelő rögzítéseket és indexelő elrendezéseket használnak.
Ez a sokoldalúság a műhely „univerzális helyettesítőjeként” szerzett hírnevet – egy olyan gép, amely nem biztos, hogy az első választás a nagy mennyiségű gyártáshoz., de olyan, amely megbízhatóan kezeli a furcsaságokat, a belső, és a nehéz, amikor más folyamatok nem képesek.
3. Boaching: Nagy termelékenységű lineáris vágás többfogú szerszámmal
Boaching egy rendkívül termelékeny lineáris vágási eljárás, amelyben egy speciálisan tervezett szerszám, az a nyárs lineárisan mozog a munkadarabhoz képest.
A gyalulással és alakítással ellentétben, amelyek általában egyetlen vágóélt használnak, és ismételt mozdulatokkal távolítják el az anyagot, egy bross több vágófogat tartalmaz, amelyek fokozatosan vannak elrendezve a szerszám mentén.
Minden fog szabályozott mennyiségű anyagot távolít el, nagyolást tesz lehetővé, félkészítő, és a befejezést egyetlen folyamatos mozdulattal kell elvégezni.
Ez az egyedülálló szerszámgeometria különösen hatékonysá teszi a préselést ismétlődő belső és külső profilok esetén, főleg közepesen- és nagy volumenű termelés.
Tipikus példák közé tartoznak a belső kulcshornyok, szilánk, négyzet alakú lyukak, sokszögű lyukak, és kiválasztott fogaskerékhez kapcsolódó profilok.
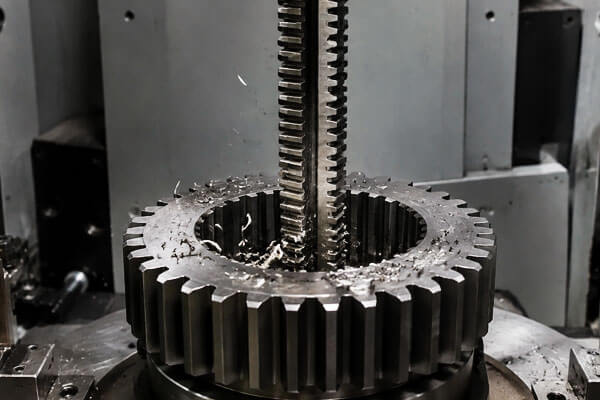
Alapfelszerelések és szerszámok
A vágógépek két fő konfigurációban állnak rendelkezésre: függőleges és vízszintes.
A modern gépek szinte általánosan hidraulikus hajtásúak, amely sima, stabil, és egyenletes vágási mozgás az egész löket során.
A lökethossz a gép méretétől függően nagyon változó, tól nagyjából 500 mm kisebb függőleges gépeken, több méter nagy vízszintes vágógépeken.
A folyamat magja az áttörési eszköz, vagy broach. Felépítése magasan megtervezett, minden szakasz külön funkciót tölt be:
- Lábszár: Átviszi a húzó- vagy tolóerőt a gépről.
- Első pilóta: Középre állítja és megvezeti a nyílást, amikor az belép az előre megmunkált furatba.
- Vágó rész: Több fogat tartalmaz, amelyek emelkedő sorrendben vannak elrendezve, minden fog egy ellenőrzött anyagnövekményt távolít el.
- Végső (méretezés) szakasz: A végső fogak eltávolítják az utolsó kis lépéseket, hogy megállapítsák a végső méretet és a felületi minőséget.
- Hátsó pilóta: Megtámasztja és megvezeti az előtétet, amikor az kilép a munkadarabból.
Mivel a fogak fokozatosan emelkednek, a broach nagyolást végez, félkészítő, és egyszerre fejezi be. Egyetlen lépéssel a teljes művelet befejeződik.
A fogankénti emelkedés jellemzően a tartományba esik 0.02 hogy 0.15 mm, az anyagtól és a szükséges felületkezeléstől függően.
Megmunkálási kör és gyakorlati szempontok
Az áttörés két kategóriába sorolható: belső áttörés és külső (felület) feszegetve.
Belső áttörés profilos furatok készítésére szolgál:
- Kerek lyukak
- Négyzet alakú lyukak
- Spline lyukak
- Fogaskerék furatok és egyéb nem kör alakú belső profilok
Külső áttörés sík felületekhez használják, V-hornyok, és egyéb külső profilok.
Elterjedt az autóiparban és a repülőgépiparban olyan alkatrészek megmunkálására, mint a turbinatárcsák és a hajtórudak.
Számos gyakorlati szempont érdemel figyelmet. Belső lyuk áttörésekor, a munkadarabot általában nem kell rögzíteni.
A homloklapján meg van támasztva, és maga a vágóerő tartja a helyén. Viszont, az előre megmunkált furat és a támasztó homlokfelület közötti merőlegességnek meg kell felelnie az előírásoknak.
Ha ez a merőlegesség rossz, a munkadarab alatt egy gömb alakú alátét használható, amely lehetővé teszi az önbeállítást az áthaladás során.
Külső lyukasztáshoz, a vágóerők aszimmetrikusak, így a munkadarabot pozitívan kell rögzíteni. Szükség van egy vezetőlemezre is, hogy a nyílás a pályán maradjon.
Megfelelő útmutatás nélkül, a szerszám sodródhat, rosszul illeszkedő vagy tűréshatáron kívüli felület keletkezik, és az alkatrész potenciálisan leselejtezhető.
A folyamat jellemzői és pontossága
A préselés fő előnye a nagy termelékenység és az egyenletes pontosság kombinációja.
Mert az egész művelet egyetlen mozdulattal befejeződik, a ciklusidők rövidek és az ismételhetőség kiváló.
Ez ideálissá teszi a préselést a tömítettséget igénylő alkatrészek nagy volumenű gyártásához, egységes tűrések.
Normál körülmények között, feltárása gazdasági pontosságot ér el IT9 – IT7, közötti felületi érdességekkel RA 1.6 μm és Ra 0.4 μm.
Kedvező körülmények között, a pontosság még szorosabban tartható. A tételenkénti konzisztencia a folyamat egyik legerősebb jellemzője, hiszen maga a szerszámgeometria határozza meg a végső méreteket.
Az áttörés korlátai ugyanilyen egyértelműek:
- Dedikált szerszámok: Egy bross egy adott mérethez és profilhoz készült. Nem állítható más méretre.
- Geometriai korlátozások: Lépcsős lyukak, vaklyukak, és a nagyon nagy lyukakat belülről nem lehet áttörni.
- Vékonyfalú torzítás: A vékony falú munkadarabok hajlamosak a deformációra a nagy forgácsolóerő hatására.
- Magas szerszámköltség: A projekciók tervezése költséges, gyártás, és fenntart.
- Gazdasági küszöb: A broaching csak közepes és nagy volumenű gyártásnál költséghatékony, ahol a szerszámköltség nagyszámú alkatrészre amortizálható.
Egyrészes vagy kis tételes munkákhoz, egyszerűen nem gazdaságos.
Az alábbi táblázat összefoglalja a fő folyamatparamétereket.
| Paraméter | Tipikus betörési jellemzők |
| Vágási módszer | Lineáris vágás progresszív többfogú szerszámmal |
| Fő felszerelés | Függőleges vagy vízszintes vágógépek |
| Elsődleges alkalmazások | Kulcstartó, spline lyukak, négyzet alakú lyukak, sokszögű lyukak, kialakított profilok |
| Fő előnye | Nagyon magas termelékenység; a nagyolás és a simítás gyakran egy mozdulattal elvégezhető |
| Tipikus pontosság | Körülbelül IT9–IT7 |
| Tipikus felületi érdesség | Körülbelül Ra 1,6-0,4 μm |
| Gyártási alkalmasság | Közepesnek a legalkalmasabb- és nagy volumenű termelés |
| Fő korlátozás | A dedikált vágószerszám drága és alkalmazás-specifikus |
A kivágás ezért a legjobban olyan folyamatként értelmezhető, amely a nagy szerszámbefektetést kivételes termelékenységgé és megismételhetőségsé alakítja.
Ahol a gyártási mennyiség indokolja a szerszámozást, ez az egyik leghatékonyabb és legmegbízhatóbb módszer profilozott furatok és külső felületek megmunkálására.
Ha alacsony a hangerő vagy a geometria nem megfelelő, alternatív folyamatok, mint például a hornyolás, őrlés, vagy EDM a megfelelőbb.
4. Gyalulás vs. Alakformálás vs. Boaching: Alapvető különbségek
| Összehasonlító elem | Gyalulás | Formálás | Boaching |
| Alapelv | Dugattyús lineáris vágás, jellemzően a szerszám vagy a munkadarab vízszintesen mozog | Dugattyús lineáris vágás, jellemzően függőlegesen mozgó szerszámmal | Lineáris vágás többfogú vágóprofillal, fokozatosan nagyobb vágófogakkal |
| Tipikus gép | Gyalugép | Alakító / nyerőgép | Vízszintes vagy függőleges vágógép |
| Eszköz | Egypontos vágószerszám | Egypontos vágószerszám | Többfogú, dedikált brosúra |
| Elsődleges mozgás | Vízszintes oda-vissza mozgás | Függőleges oda-vissza mozgás | Folyamatos lineáris húzás vagy tolólöket |
| Fő alkalmazások | Nagy lapos felületek, lépéseket, vállak, V-hornyok, T-nyílások | Belső kulcshornyok, rés, négyzet alakú és sokszögű lyukak, kiválasztott külső profilok | Kulcstartó, spline lyukak, négyzet alakú lyukak, sokszögű lyukak, külső profilok |
Tipikus munkadarab geometria |
Nagy és viszonylag hosszú lapos alkatrészek | Belső vagy lokalizált jellemzők, különösen a rések és profilok | Ismétlődő belső vagy külső profilok meghatározott geometriával |
| Anyagi eltávolítás | Járulékos, általában egy vágóél löketenként | Járulékos, általában egy vágóél löketenként | Progresszív vágás több foggal egyetlen menetben |
| Termelékenység | Alacsony vagy mérsékelt | Alacsony vagy mérsékelt | Magas vagy nagyon magas |
| Tipikus pontosság | Körülbelül IT9–IT7; a finomabb kivitel megfelelő körülmények között megközelítheti az IT6-ot | Körülbelül IT9–IT7 | Körülbelül IT9–IT7, a szerszámozástól és a folyamatvezérléstől függően |
| Tipikus felületi érdesség | Körülbelül Ra 12,5–1,6 μm; | Kb. Ra 6,3-1,6 μm | Körülbelül Ra 1,6–0,4 μm |
| Szerszámköltség | Viszonylag alacsony | Viszonylag alacsony | Magas, mert a broaches speciálisak |
Rugalmasság |
Magas nagyok számára, változatos munkadarabok | Magas a kis szériás belső funkciókhoz | Alacsony; A szerszámozás általában profil- és méretspecifikus |
| Termelési kötet | A legjobb egyrészes és kis tételes munkákhoz | A legjobb egyrészes és kis tételes munkákhoz | A legjobb közepesnek- és nagy volumenű termelés |
| Fő előny | Nagy sík felületek gazdaságos megmunkálása egyszerű szerszámozással | Belső hornyok és profilok hatékony megmunkálása | Kiváló termelékenység, dimenziós következetesség, és megismételhetőség |
| Fő korlátozás | A nem vágó visszatérő löket csökkenti a hatékonyságot | Az alacsony merevség és a nem vágó visszatérő löket korlátozza a termelékenységet | Magas szerszámköltség és korlátozott alkalmasság vakok számára, lépett, vagy erősen változó jellemzők |
| Kulcsfontosságú folyamat mérlegelése | Munkadarab támaszték, szerszámmerevség, és hosszú löketű stabilitás | Szerszám túlnyúlás, belső akadálymentesítés, indexelés, és a horony pontossága | Broach kialakítás, munkadarab vezetés, előre megmunkált furatpontosság, és vágóerő-szabályozás |
5. Következtetés
Gyalulás, formálás, és a préselés három különálló lineáris vágási folyamat, mindegyik más-más gyártási követelménynek felel meg.
Gyalulás kiválóan alkalmas nagy sík felületekre és egyenes hornyokra, különösen az egydarabos és kis szériás gyártásban, ahol fontos a szerszámok rugalmassága és a viszonylag alacsony berendezésköltség.
Formálás különösen hatékony a belső kulcshornyokhoz, rés, négyzet alakú lyukak, és más lokalizált profilok, praktikus megoldást kínál, amikor a hagyományos marás kevésbé alkalmas.
Boaching, ezzel szemben, egy többfogú dedikált eszközt használ számos profil elkészítéséhez egyetlen mozdulattal, így különösen hatékony közepes- és nagy volumenű gyártás, ahol az ismételhetőség és a termelékenység kritikus.
Folyamatmérnöki szempontból, nincs egyetemesen jobb módszer.
A megfelelő választásnak az alkatrész geometriáján kell alapulnia, anyag, méret- és felületi követelmények, termelési kötet, szerszámfektetés, és a teljes gyártási költség.
GYIK
Mi a fő különbség a gyalulás és az alakítás között?
A gyalulás vízszintes oda-vissza mozgást használ a külső sík és hornyolt felületek megmunkálásához.
A formázás függőleges oda-vissza mozgást használ, elsősorban belső furatokhoz, kulcstartó, és profilozott lyukak. Ugyanazt az egypontos vágási elvet osztják, de eltérnek egymástól a tájolásban és az alkalmazási fókuszban.
Miért csak nagy volumenű gyártáshoz használják a broachingot??
A behatolás elhivatottságot igényel, formaspecifikus vágószerszámok, amelyek gyártása és módosítása költséges.
A magas szerszámköltség csak nagy gyártási mennyiségek esetén amortizálható. Kis tételekhez, az alkatrészenkénti szerszámköltség gazdaságtalanná teszi a nyílást.
Szabványos áttörő gép vakfuratait?
Általában nem. A szabványos lyukasztáshoz átmenő furat szükséges a szerszám áthaladásához.
A korlátozott mélységű alkalmazásokhoz speciális vakvágó szerszámok léteznek, de jelentős korlátokkal rendelkeznek, és nem szabványos ipari gyakorlat.
Melyik lineáris vágási eljárás biztosítja a legjobb felületminőséget?
A precíziós széles szerszámos gyalulással a legkisebb felületi érdesség érhető el (le Ra 0.2 μm), a precíziós csiszoláshoz hasonlítható.
A préselés a legkonzisztensebb felületet biztosítja a nagy volumenű gyártás során. A szabványos formázás közepes felületi minőséget eredményez.
Ezek a lineáris forgácsolási eljárások még mindig relevánsak a modern CNC marásnál??
Igen. Speciális funkciókhoz, például fecskefarkú nyílásokhoz, kulcstartó, és kis térfogatú sík felületek, A lineáris vágási eljárások gyakran alacsonyabb költségeket biztosítanak, egyszerűbb beállítás, és a CNC marással összevethető minőség.
Ezek továbbra is alapvető folyamatok maradnak az álláskereskedésekben, karbantartó létesítmények, és nagy volumenű formagyártás.