Öntödei termelésben, túlságosan gyakori és zavarba ejtő jelenség: két öntöde pontosan ugyanazt az öntvényt gyártja ugyanabból az ötvözetből, azonos öntési hőmérsékleteket használva, kapuzat kialakítások, és töltőanyagok,
mégis az egyik folyamatosan hibamentes alkatrészeket szállít, míg a másik a kitartóval küzd, visszatérő repedés.
Sok öntödei vezető ezt a hiányt a kezelői készségeknek tulajdonítja, alapanyag variáció, vagy akár szerencse.
Valóságban, a különbség szinte mindig a formázási homokrendszer viselkedésének alapvető különbségeiből adódik, amelyek nem láthatók a véletlen megfigyelés számára.
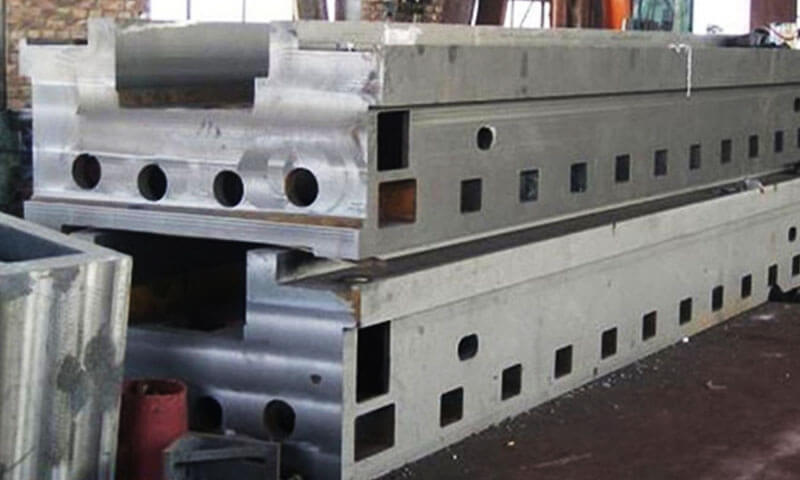
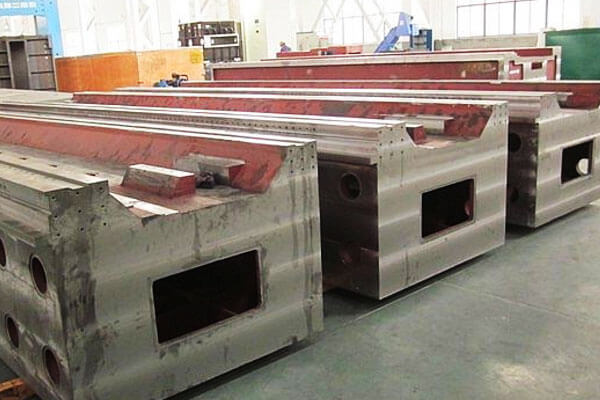
Ez a cikk egy klasszikus valós ipari esetet vizsgál meg: mindkettőre egyforma 6 méteres szerszámgép gerenda öntvény készült gyanta homok és cement önkeményedő homokformázó sorok.
Szigorúan illeszkedő öntési paraméterekkel, kémiai összetétel, és az olvadék minősége, a gyantahomok eljárás következetesen repedésmentes gerendákat állított elő, míg a cement önkeményedő homokvonal ismétlődő keresztirányú repedési hibákat szenvedett, amelyek a vastag középső gerenda szakaszban koncentrálódnak.
Az alábbiakban részletesen elemezzük az eredmény mögött meghúzódó hat fő kohászati és folyamatmechanizmust, hatékony mérnöki betekintést nyújt a nehéz profilú acélöntési folyamatokat optimalizáló öntödei csapatok számára.
1. Miért viselkedhet másként ugyanaz a hatméteres szerszámgép-öntés??
A nagy szerszámgépágy kiváló példa az öntvényre, ahol a penész viselkedése rendkívül fontos.
Geometriája gyakran tartalmaz:
- Hosszú teljes méretek
- A vastag és vékony szakaszok össze vannak kötve
- Bordák és hálók
- Nagy kiemelkedések vagy szerelési területek
- Belső üregek
- Hosszú vízszintes szakaszok
- Erősen változó helyi termikus tömegek
- Nagy felhalmozódott megszilárdulási zsugorodás
Ahogy a fém folyékony állapotból szobahőmérsékletre hűl, szerződést köt.
Az öntvény nem tud szabadon összehúzódni, mert a penész körülveszi, magok korlátozzák a belső mozgást, és az öntvény különböző szakaszai különböző sebességgel hűlnek és szilárdulnak.
Ez versenyt generál két erő között:
Öntési összehúzódás versus penész ellenállás az összehúzódással szemben
Ha a penész a megfelelő szakaszban deformálódhat vagy összeeshet, az összehúzódás egy részét a penészgomba mozgása alkalmazza.
Ha a forma erősen merev marad, az összehúzódás egyre inkább feszültséggé alakul át a fémben.
Hosszú ideig, viszonylag karcsú szerszámgépes öntvény, ez kritikussá válhat.
Az alapmechanizmus leegyszerűsíthető így:
Termikus összehúzódás + szerkezeti visszafogás → húzófeszültség → lokális képlékeny alakváltozás → repedés keletkezése
Az, hogy a feszültség valóban repedés lesz-e, a hőmérséklettől függ, mikroszerkezet, geometria, táplálás, fennmaradó stressz, valamint a forma és a magok mozgási képessége.
Ezért gyakran nem elegendő az öntési hőmérséklet vagy a kémiai összetétel összehasonlítása.
2. Magas hőmérsékletű maradványszilárdság és penészhordozhatóság
Nagy szerszámgép gerendához, Az egyik legfontosabb különbség a gyantával kötött homok és a cementkötésű önkeményedő homok között az, hogy a forma mechanikusan reagál, amikor a hőmérséklete emelkedik, és az öntvény elkezd megszilárdulni és összehúzódni..
Ez a megkülönböztetés sokkal fontosabb, mint a szobahőmérsékletű formaszilárdság összehasonlítása.
Az öntőforma különösen erős lehet formázás és kezelés közben, de problémássá válhat, ha túlságosan merev marad abban az időszakban, amikor az öntvénynek szabadon össze kell húzódnia..
Ezért két tulajdonságot együtt kell vizsgálni:
Magas hőmérsékletű maradék szilárdság — mekkora szilárdságot tart meg a forma az olvadt fémmel történő felmelegítés után.
A forma folyásképessége vagy összecsukhatósága — milyen könnyen deformálódhat a forma vagy veszítheti el ellenállását, amikor az összehúzódó öntvény elmozdulni próbál.
Hatméteres szerszámgép gerendához, ezen tulajdonságok és az öntvényösszehúzódás közötti kölcsönhatás erősen befolyásolhatja a termikus és meleg szakítófeszültségek kialakulását.
Cement önkeményedő homok: Nagy maradék erő és nagyobb visszafogottság
A cementkötésű önkeményedő homok a cementkötésű kötőanyagrendszer révén szilárdságot fejleszt, és jó méretstabilitású merev formák előállítására képes.
Öntési körülmények között, viszont, a forma nem feltétlenül veszíti el mechanikai ellenállását olyan gyorsan, mint egy szerves kötésű rendszer.
Ahogy az acélöntvény lehűl, megszilárdulási összehúzódáson megy keresztül, amelyet hőösszehúzódás követ. A forma és a magok ennek a mozgásnak egy részét ellenzik.
Ahol a forma nagyon merev marad, az öntvény szükséges összehúzódásának nagyobb hányada mechanikai feszültséggé és feszültséggé alakul át.
Hosszú szerszámgép gerendához, a hatás inkább kumulatív, semmint pusztán lokális.
Egy hatméteres öntvény érezhető teljes hőösszehúzódást tapasztalhat, míg bordák, főnökök, magvak, a vastag szakaszok pedig további helyi korlátozást hozhatnak létre.
Ha a penész nem enged eléggé, a keletkező feszültség a geometriailag érzékeny területekre koncentrálódhat.
A mechanizmus fogalmilag úgy ábrázolható:
Öntési összehúzódás → formaellenállás → visszafogott alakváltozás → húzófeszültség → lokális alakváltozás → repedés keletkezése
Ez fontos, viszont, hogy ne kezelje a maradék penészszilárdságot a repedés egyedüli okaként.
A tényleges repedésveszély az ötvözettől is függ, megszilárdulási tartomány, metszet geometriája, takarmányozási feltételek, hőmérséklet-eloszlás, mag visszatartás, és a fém mechanikai tulajdonságai a megfelelő hőmérsékleten.
Így, A rendkívül merev, cementkötésű formák mérnöki problémája nem egyszerűen az, hogy „túl erős”.
A probléma az, hogy az öntvény összehúzódásával szembeni ellenállása jelentős maradhat az öntvény hőtörténetének kritikus szakaszában.
Gyantával kötött homok: A kötés erősségének fokozatos elvesztése és a hozamok javulása
A gyantakötésű formázórendszerek olyan szerves kötőanyagokat használnak, amelyek termikus viselkedése alapvetően eltér a cementkötésű rendszerekétől.
Az olvadt acél hőjének kitéve, a szerves kötőanyag hőbomláson megy keresztül, lágyulással és a kötési szilárdság fokozatos elvesztésével a hőmérséklet emelkedésével.
Ez a változás különösen fontos a nagy öntvényeknél, mivel a forma a töltés és kezelés során erős alátámasztásból egy kevésbé korlátozó állapotba kerülhet a későbbi hűtés során..
Ahogy a casting szerződések, a homok fokozatosan elveszítheti mozgásellenállási képességét.
Ahelyett, hogy nagyon merev burkolatot tartana fenn az öntvény körül a hűtési folyamat során, a penész alkalmasabbá válhat a kötőanyag lebomlásával.
A fogalmi mechanizmus az:
Öntési összehúzódás → kötőanyag lebomlása → csökkent homokszilárdság → penészmozgás/összeomlás → alacsonyabb mechanikai visszatartás
Ez nagyok számára előnyös lehet, geometriailag bonyolult öntvények, mivel az öntvény termikus összehúzódásának egy részét a formadeformáció alkalmazza, ahelyett, hogy teljes mértékben a fémen belüli feszültséggé alakulna.
Viszont, A gyantahomok nem nevezhető teljesen „puhának” vagy „feszültségmentesnek” magas hőmérsékleten.
Különböző gyantarendszerek, kötőanyag koncentrációk, homok hőmérséklete, bevonatrendszerek, penészsűrűségek, és a hőtörténetek különböző maradványszilárdsági görbéket állítanak elő.
A lényeges jellemző a szilárdságveszteség sebesség- és hőmérsékletfüggése, nem egyszerűen azt, hogy a forma tartalmaz-e gyantát.
3. A forma hőtágulása és az öntéssel való termikus kölcsönhatás
Az öntőforma visszatartása csak egy része a forma és a nagy öntvény közötti hő-mechanikai kölcsönhatásnak.
Maga a forma hőtáguláson és deformáción megy keresztül, miután az olvadt fém belép az üregbe, és ez a méretváltozás megváltoztathatja az összehúzódó öntvényre kifejtett korlátozás mértékét és irányát.
Hatméteres szerszámgép gerendához, ezt a hatást nem szabad az öntvényösszehúzódástól függetlenül figyelembe venni.
Az öntvény egyszerre hűl és próbál összehúzódni, miközben a környező forma felmelegszik és saját termikus reakción megy keresztül.
Az így létrejövő feszültségállapotot tehát a az öntvény és a forma egymáshoz viszonyított mozgása, nem külön-külön egyik anyag hőtágulási együtthatójával sem.
Cementkötésű homok: Erősebb termikus kölcsönhatás az öntéssel
A cementkötésű önkeményedő homok egy aggregált fázist és egy cementkötésű kötőanyag-rendszert tartalmaz, és hevítés közbeni méretreakciója az aggregált ásványianyagtól függ, kötőanyag készítmény, nedvesség állapota, penészsűrűség, és hőtörténet.
Szilícium-dioxidban gazdag formázóhomokhoz, az adalékanyag hőtágulása különösen fontossá válik, mivel a formát olvadt acéllal hevítik.
A forma nem egyszerűen geometriailag változatlan marad öntés után; az egyes homokszemcsék és a környező kötött szerkezet hőtágulást és más magas hőmérsékleti változásokat tapasztal.
Egy időben, az acélöntvény kezd megszilárdulni, majd összehúzódni.
Ez relatív eltolási problémát okoz:
Fűtött formamozgás + öntés összehúzódása + korlátozott penészkompatibilitás → fokozott határfelületi visszatartás
Ha a forma kellően merev marad, hőmozgása lokálisan ellenezheti az öntvény összehúzódását.
Az így létrejövő kölcsönhatás növelheti a húzófeszültséget a sérülékeny területeken, különösen ott, ahol az öntési geometria már differenciális összehúzódást ír elő.
Hatméteres szerszámgép gerendához, körül válhat fontossá a hatás:
- Vastag-vékony szakasz átmenetek
- Bordák kereszteződései
- Nagy főnökök
- Mag által alátámasztott üregek
- Hosszú visszafogott szakaszok
- Geometriai szakadások
A lényeg az, hogy a formának nem kell egyszerű egyenletes „nyomóerőt” kifejtenie az öntvényre az anyag hőtágulásához.
A differenciális tágulás és a kényszer alakváltozás elegendő a feszültségi állapot módosításához.
Gyantával kötött homok: Különböző termikus reakciók és progresszív kötőanyag-lebomlás
A gyantával kötött homok hőtágulást is tapasztal, különösen, ha szilícium-dioxid aggregátumot használnak.
Ezért, technikailag pontatlan lenne a gyantahomokot úgy leírni, hogy „elhanyagolható hőtágulású” pusztán azért, mert szerves kötőanyagot használ.
A fontosabb különbség az adalékanyag és a kötőanyag rendszer kombinált hőreakciója.
Ahogy a forma hőmérséklete emelkedik, a szerves gyanta fokozatosan lágyul, lebomlik, és elveszti a kötőerőt.
Következésképpen a megkötött homok mechanikailag kevésbé merev lehet ugyanabban az időszakban, amikor az öntvény jelentős hőösszehúzódáson megy keresztül.
Ez másfajta interakciót eredményez:
Öntési összehúzódás + progresszív forma-megfelelőség → csökkentett hőmozgás átvitel az öntési feszültségbe
A forma továbbra is melegszik és tágul, de az a képessége, hogy ezt a méretváltozást merev mechanikai kényszerként továbbítsa, csökkenhet, ahogy a kötőanyag lebomlik.
Ez a megkülönböztetés különösen fontos a műgyanta- és cementkötésű rendszerek összehasonlításakor. A releváns kérdés nem egyszerű:
Melyik forma kisebb hőtágulási együtthatóval rendelkezik?
Az:
A forma hőmozgásának mekkora része jut át ténylegesen az öntvényre, miközben az öntvény mechanikailag sérülékeny?
Ez sokkal hasznosabb mérnöki kritérium.
Az adalékanyag típusa fontosabb lehet, mint a kötőanyag típusa
Egy másik fontos szempont, hogy a hőtágulást erősen befolyásolja a összesített.
Szilika homok, cirkon, króm, és más tűzálló aggregátumok eltérő hőtágulási jellemzőkkel rendelkeznek.
Következésképpen, két különböző kötőanyagot használó forma továbbra is hasonló hőmozgást mutathat, ha ugyanazt az adalékanyagot használják, míg két, ugyanazt a gyantarendszert használó forma eltérően viselkedhet, ha az adalékanyagaik vagy a homok osztályozása különbözik.
Ez azt jelenti, hogy az értelmes folyamat-összehasonlításnak különbséget kell tennie között:
Binder viselkedése + összesített viselkedés + penészsűrűség + hőmérséklet története
ahelyett, hogy az összes termikus viselkedést kizárólag a kötőanyagnak tulajdonítanánk.
Például, A kvarcban gazdag homok jellegzetes hőtágulási reakciót mutat az ásványi átalakulási viselkedésével összefüggésben.
Az így létrejövő formamozgás a forma teljes szerkezetétől és a fűtési körülményektől függ, nem egyszerűen egyetlen közzétett tágulási együtthatón.
4. Nedvesség és gázfejlődés: Miért számít a cementkötésű rendszerek víztartalma?
A nedvesség az egyik legfontosabb különbség a cementkötésű önkeményedő homok és a gyantával kötött homok között, de a nagy acélöntvényekre gyakorolt hatása bonyolultabb annál, mint egyszerűen azt mondani, hogy „a víz repedéseket okoz”.
A fontos kérdés a maradék nedvesség közötti kölcsönhatás, gáztermelés, penészáteresztő képesség, fémhőmérséklet, penész hőmérséklet, valamint az öntvény termikus és mechanikai állapota a töltés és a korai megszilárdulás során.
Hatméteres szerszámgép gerendához, a forma nagyon nagy felületet képvisel egy magas hőmérsékletű acélöntvény körül.
A forma-fém határfelületen keletkező nedvességet vagy kötőanyag bomlástermékeket a formán keresztül kell szállítani..
Ha a gázfejlődés meghaladja a forma szellőzőképességét, az ebből eredő nyomás és határfelületi reakciók hozzájárulhatnak a hibákhoz, és bonyolíthatják az öntvény hőtörténetét.
Az alapvető különbség az, hogy a cementkötésű rendszerek keményedési mechanizmusuk részeként vizet tartalmaznak, míg a gyantával kötött rendszerek nem támaszkodnak cementhidratációra.
Viszont, gyantahomok nem gázmentes: szerves kötőanyaga termikusan lebomolhat és gáznemű termékeket hoz létre, ha fémolvadéknak van kitéve.
Cement önkeményedő homok: Víz, Steam generáció, és a gáznyomás
A cementkötésű önkeményedő homok a keményedési folyamat lényeges összetevőjeként vizet használ.
A cementrendszertől függően, összesített, gyógyulási feltételek, környezeti páratartalom, tárolási idő, és a forma vastagsága, némi nedvesség maradhat fizikailag a formában, miközben további víz épül be a hidratált kötőanyag szerkezetébe.
Amikor az olvadt acél belép az üregbe, a forma felülete rendkívüli hőterhelésnek van kitéve. Bármilyen szabad vagy fizikailag elérhető nedvesség a forró arc közelében gyorsan elpárologhat, gőz létrehozása.
Ez potenciálsorozatot hoz létre:
Maradék nedvesség → gyors felmelegedés → gőzképződés → gázszállítás → helyi nyomás/áramlási hatások
Ha nagy a gázképződés sebessége és nem megfelelő az áteresztőképesség, gáz halmozódhat fel a forma-fém határfelület közelében. Ez hozzájárulhat olyan hibákhoz, mint pl:
- Gázporozitás
- Fúvólyukak
- Felületi ütések
- Tűlyukak
- Vénás vagy felületi hibák, a formarendszertől függően
- Fém behatolás vagy penészerózió kedvezőtlen körülmények között
A kockázat mértéke erősen függ a penész áteresztőképességétől és szellőzőrendszerétől.
A megfelelően szárított vagy kikeményedett, megfelelő áteresztőképességű forma hatékonyan képes gázt bocsátani, míg a nedvességben gazdag vagy rosszul szellőző penész lényegesen súlyosabb problémákat okozhat.
A gőz közvetlenül okoz termikus repedéseket?
Ez a pont különös gondosságot igényel.
Csábító a nedvesség elpárolgását közvetlennek nevezni „gőzrobbanás → felületi kioltás → termikus repedés” mechanizmus. A legtöbb nagy acélöntvényben, ez a magyarázat túlságosan leegyszerűsítő.
Az öntőforma gyorsan elnyeli a hőt az olvadt acélból, és a fém felületén természetesen hőmérséklet-gradiens alakul ki.
A nedvesség elpárolgása megváltoztathatja a helyi hőátadást, gáznyomás, és a felszíni feltételek, de ez nem jelenti automatikusan azt, hogy az acélfelület kohászati értelemben azonnal „kioltódik”..
Az, hogy kialakul-e repedés, az együttes hatásoktól függ:
Termikus gradiens + megszilárdulási viselkedés + penészvisszatartás + forró hajlékonyság + helyi geometria + stresszfejlődés
Ezért, a nedvesség potenciálisan hozzájárulhat a termikus és öntési hibákhoz, nem kezelik a repedés univerzális önálló okaként.
Hatméteres szerszámgép gerendához, ez a megkülönböztetés azért fontos, mert a hibásan a „gőzös oltásnak” tulajdonított repedés valójában a penész visszatartásának kombinációjából eredhet., forró szakadásra való hajlam, szelvényvastagság különbségek, és a nem megfelelő etetés.
Gyantával kötött homok: Nincs hidratálás, de a kötőanyag-bomlás még mindig gázt termel
A gyantával kötött homok nem keményedik meg a cementhidratáció következtében. Szerves kötőanyaga kémiai térhálósodáson megy keresztül, majd az acélolvadék által keltett hőterhelés hatására lebomlik.
Következésképpen, egy megfelelően előkészített gyantaforma viszonylag kevés szabad vizet tartalmazhat a cementkötésű rendszerhez képest, jelentősen csökkenti a gőzképződés sajátos problémáját a formázási maradék nedvességből.
Viszont, helytelen lenne azt állítani:
"A gyantahomok nem termel gázt."
A szerves gyanta kötőanyagok az öntés során számos gáz halmazállapotú bomlásterméket generálhatnak.
Ha a kötőanyag hozzáadása túlzott mértékű vagy az áteresztőképesség gyenge, ezek a gázok továbbra is öntési hibákat okozhatnak.
A vonatkozó mérnöki kapcsolat tehát az:
Kötőanyag tartalom + termikus bomlás + áteresztőképesség + légtelenítés = gázzal kapcsolatos öntési viselkedés
Ez az oka annak, hogy az alacsonyabb nedvességtartalom nem jelent automatikusan alacsonyabb teljes gáztermelést.
5. Hűtési sebesség és termikus gradiens: A rejtett hajtóerő a nagy öntvényes repedés mögött
Hatméteres szerszámgépes öntéshez, a hűtés nem egyszerűen a megszilárdulást követő utolsó szakasz.
Ez egy folyamatos termo-mechanikai folyamat, amelyben a hőmérséklet gradiens, fázistranszformáció, összehúzódás, penészvisszatartás, és a helyi geometria kölcsönhatásba lép.
Az így létrejövő feszültségi állapot meghatározhatja, hogy az öntvény sértetlen marad-e, vagy forró szakadások keletkeznek-e, hűtési repedések, vagy torzítás.
A gyantával kötött homok és a cementkötésű önkeményedő homok közötti fontos különbség tehát nem az, hogy az egyik rendszer automatikusan „gyorsan hűl”, a másik pedig „lassan hűl”.
A tényleges hűtési viselkedés az aggregátum típusától függ, penészsűrűség, kötőanyag tartalom, forma vastagsága, alapkonfiguráció, öntési modulus, és a termikus érintkezési feltételek.
Ami jelentősen megváltozik a homokrendszerek között, az a hőátadási viselkedés kombinációja és, még fontosabb, hogy a hőmérséklet csökkenésével a forma továbbra is visszatartja az öntvényt.
Nagy szerszámgép gerendához, ez a kölcsönhatás különösen fontossá válik, mivel az öntvény hosszú vékony falakat tartalmazhat, nehéz bordák, vastag főnökök, és lokálisan masszív szakaszok, amelyek lényegesen eltérő sebességgel hűlnek le.
Cementkötésű homok: Hosszan tartó termikus és mechanikai kölcsönhatás
A vastag cementkötésű forma jelentős hőszigetelést biztosít, és jelentős mechanikai szilárdságot tarthat fenn az öntvény hűtési ciklusának jelentős részében.
A pontos hűtési idő jelentősen eltér az öntőszakasz méretétől és a forma kialakításától függően, így az olyan rögzített értékeket, mint a „12–24 óra”, nem szabad univerzálisnak tekinteni.
A fontosabb probléma az, hogy az öntvény továbbra is összehúzódik, miközben a forma továbbra is jelentős mechanikai visszafogást biztosíthat.
Egy nehéz középső rész hosszabb ideig marad forró, mint egy vékony szalag vagy él. Ahogy a környező vékonyabb részek mechanikailag erősebbé válnak, és kevésbé képesek ellenállni a terhelésnek, a melegebb szakasz termikusan tovább fejlődik. Ez differenciális összehúzódást hoz létre.
Az így létrejövő feszültség felfogható úgy:
Differenciális hűtés → differenciális összehúzódás → forma/mag visszatartás → húzófeszültség felhalmozódás
Ha a helyi húzófeszültség meghaladja az anyag azon a hőmérsékleten elérhető rugalmasságát, forró szakadás vagy repedés kezdeményezheti.
Hosszú szerszámgépes öntéshez, a kockázatot felerősíti az öntvény teljes hossza. Még a viszonylag kis összehúzódási feszültségek is jelentős, több méteres abszolút elmozdulásnak felelhetnek meg.
Gyantával kötött homok: Hőreakció és a korlátozás korábbi elvesztése
A gyantával kötött homok jelentős hőállósággal is rendelkezik, különösen, ha szilícium-dioxid aggregátumot használnak, ezért technikailag pontatlan lenne azt állítani, hogy a gyantahomok eredendően drámaian nagyobb hűtési sebességet biztosít minden alkalmazásnál.
Fontosabb jellemzője a szerves kötőanyag hőmérsékletfüggő lebomlása.
Ahogy a forma felmelegszik, a gyanta fokozatosan veszít kötési erejéből. Következésképpen, a forma egyre jobban alkalmazkodóvá válhat, miközben az öntés összehúzódási szakaszába lép.
Ez potenciálisan kedvező sorrendet hoz létre:
Az öntvény lehűl és összehúzódik → a gyantakötés elveszíti erejét → a penész rugalmasabbá válik → az összehúzódás alkalmazkodik → a visszatartás csökken
A penész visszatartásának csökkentése fontosabb lehet, mint maga az abszolút hűtési sebesség.
Más szavakkal, a gyantaforma nem feltétlenül akadályozza meg a stresszt azáltal, hogy az öntvényt gyorsan lehűti. Ehelyett csökkentheti a mechanikailag hatékony visszatartás időtartamát és mértékét a hűtés későbbi szakaszaiban.
6. Penészkeményedés és csupaszítás okozta mikrorepedések
A forma öntés előtti állapota egy másik változó, amelyet gyakran figyelmen kívül hagynak a nagy öntvények repedéseinek vizsgálatakor..
A forma nem kezdi meg a kölcsönhatást az öntettel abban a pillanatban, amikor az olvadt acél belép az üregbe.
Már átesett a keverésen, kikeményedés, lecsupaszítás, kezelés, összeszerelés, magbeépítés, tárolás, és szállítás.
Az ezekben a szakaszokban keletkezett sérülések befolyásolhatják a forma felületének minőségét és az üreg méretstabilitását.
Viszont, fontos különbséget tenni a forma mikrorepedése és a fémöntvény repedése között.
A látható vagy mikroszkopikus méretű homokpenész hiba nem válik automatikusan fémrepedéssé. Hatása attól függ, hogy hol fordul elő, és hogy megváltoztatja-e a fémpenetrációt, felületi geometria, vagy stresszkoncentráció.
Cementkötésű homok: Kikeményedés és kezelési érzékenység
A cementkötésű önkeményedő formák ellenőrzött kikeményedési reakciókra támaszkodnak végső szilárdságuk kialakítása érdekében.
Nagyon nagy formákhoz, az egyenletes kikeményedés nehezebb lehet a vastagság miatt, nedvességeloszlás, környezeti körülmények, és a helyi kötőanyag-koncentráció változhat.
A lehetséges problémák közé tartozik:
- Egyenetlen kötés
- Helyi erőváltozás
- Felületi törékenység
- Károk kezelése
- Repedés éles penészvonásoknál
- Méretváltozások tárolás közben
Ha a penész felülete megsérül a csupaszítás vagy a szállítás során, az olvadt fém behatolhat a sérült területbe vagy reprodukálhatja azt.
Egy durva, törött, vagy lokálisan erodált formafelület ekkor geometriai szakadást hozhat létre az öntvényben.
Erősen stresszes régióban, egy ilyen megszakítás működhet a helyi stresszkoncentrátor.
Ez technikailag pontosabb, mintha azt feltételeznénk, hogy a homokban lévő minden mikrorepedés automatikusan fémrepedéssé válik.
Gyantával kötött homok: Gyors térhálósodás, de a folyamatszabályozás továbbra is számít
A gyantával kötött rendszerek általában viszonylag gyorsan fejlesztik a kezelhetőséget, a kötőanyag- és katalizátorrendszertől függően. Ez leegyszerűsítheti a minta eltávolítását, forma összeállítás, és termelési logisztika.
Viszont, A gyors kikeményedés nem zárja ki a penészesedés lehetőségét.
Túl sok katalizátor, helytelen gyantadagolás, rossz keverés, túlzott homok hőmérséklet, vagy egyenetlen kikeményedés eredményezhet:
- Törékeny penészfelületek
- Helyi erőváltozás
- Dimenziós instabilitás
- Korai kötőanyagreakció
- Penészkárosodás kezelés közben
Más szavakkal, A gyantahomok nem eleve immunis az öntés előtti formahibákra. Előnye abban rejlik, hogy képes gyorsan kifejleszteni a szükséges szilárdságot, miközben egy ellenőrzött folyamatablakot fenntart.
Mi történik, ha egy sérült formafelület olvadt fémmel találkozik?
Tegyük fel, hogy egy helyi penészfal kis repedést vagy sérült területet tartalmaz.
Többféle eredmény is lehetséges.
A fém csak felületi felületi egyenetlenségként reprodukálhatja a hibát.
Behatolhat a nyíláson is, uszony vagy lokalizált fémvetület létrehozása. Súlyosabb esetekben, a penészmozgás vagy az erózió megváltoztathatja az öntvény geometriáját.
Attól függ, hogy a kapott jellemző szerkezetileg fontossá válik-e:
- Hiba mélysége
- Hiba orientáció
- Öntési geometria
- Helyi stressz állapot
- Megmunkálási ráhagyás
- Az anyag rugalmassága
- Felszíni befejezés
Ezért, a penészhibát leginkább úgy tekinthetjük, mint a lehetséges iniciációs hely vagy geometriai tökéletlenség, nem pedig a repedés automatikus forrásaként.
7. Shakeout összecsukhatóság és másodlagos stressz repedés
Az öntési folyamat nem ér véget, amikor a fém eléri a szobahőmérsékletet. A shakeout egy másik mechanikai esemény, amely befolyásolhatja egy nagy öntvény végső integritását.
Hatméteres szerszámgép gerendához, ez a szakasz különös figyelmet érdemel, mert az öntvény még mindig tartalmazhat maradék feszültséget, míg a hosszú szerkezet viszonylag hajlékony és ütésálló lehet.
A kulcsváltozó az összecsukhatóság— a forma és a magok azon képessége, hogy az öntés után kellően elveszítsék szilárdságukat, hogy az alkatrész szükségtelen mechanikai terhelés nélkül eltávolítható legyen.
Cementkötésű homok: A nagyobb áttörési ellenállás növelheti a shakeout-igényt
A cementkötésű formák jelentős szilárdságot tarthatnak fenn az öntés után, a kötőanyag-rendszertől és a hőterheléstől függően.
Ha az öntvény lehűlése után a forma erősen ragadt marad, több mechanikai energiára lehet szükség a homok és az alkatrész elválasztásához.
Hatméteres masszív gerendához, túlzott vibráció, hatás, lokalizált kalapálás, vagy a rosszul szabályozott mechanikai törés átviheti a terhelést az öntvénybe.
Ez még jelentősebbé válik, ha az öntvény már tartalmaz:
- Maradék hőfeszültség
- Öntés okozta torzítás
- Helyi megszakadások
- Geometriai feszültségkoncentrációk
- Csökkent hajlékonyságú területek
Ilyen helyzetben, a rázás nem okozhatja az eredeti kohászati hibát, de kiválthat vagy kiterjeszthet egy meglévő repedést, amely már közel volt kritikus állapotához.
Ez a megkülönböztetés fontos a kiváltó ok elemzésében.
Gyantával kötött homok: A termikus lebontás javítja az összecsukhatóságot
A szerves gyanta kötőanyagok az öntés során keletkező hőhatás hatására fokozatosan lebomlanak. Ez csökkentheti a homok szilárdságát az öntés után, és megkönnyíti a penész eltávolítását.
Ennek eredményeként, a gyantával ragasztott formák gyakran jó öntés utáni összecsukhatóságot tudnak elérni anélkül, hogy túlzott mechanikai behatást igényelnének.
Ez az egyik oka annak, hogy a gyantarendszerek vonzóak az összetett öntvényeknél, ahol a penész eltávolítása a bordák körül, üregek, és magok nehéz.
Viszont, az „önösszeomlást” nem szó szerint kell értelmezni. Maradék homok szilárdság, forma vastagsága, kötőanyag készítmény, bevonatok, és a helyi hőhatás mind befolyásolja a tényleges rázási viselkedést.
A Shakeout olyan repedést hozhat létre, amely korábban nem volt jelen?
Igen – de ezt pontosan le kell írni.
Azon öntvényen, amelyen nincs látható repedés a felrázás előtt, az agresszív penészeltávolítás során törés keletkezhet, ha elegendő maradékfeszültséget tartalmaz, és az alkalmazott mechanikai terhelés meghaladja a helyi szerkezeti kapacitást.
Viszont, ez nem bizonyítja, hogy a kirázási folyamat volt az alapvető ok.
A tényleges sorrend lehet:
Az öntés látens gyenge tartományt hoz létre → maradék feszültség marad → a rázás további mechanikai terhelést fejt ki → repedés nyílik
Így, shakeout lehet a ravaszt, míg a mögöttes ok az öntvénytervezésben rejlik, kohászati állapot, megszilárdulási hibák, vagy korábbi stressz kialakulása.
Ez a megkülönböztetés elengedhetetlen a hatékony korrekciós intézkedésekhez.
8. Gyantahomok vs. Cement önkeményedő homok: Mi Változik Valójában?
Az alapvető ellentét a következőképpen foglalható össze:
| Alaptényező | Gyantával kötött homok | Cementkötésű önkeményedő homok |
| Keményedési mechanizmus | Szerves gyanta + katalizátor/keményítő | Cement kötőanyag + vízbázisú kémiai/hidratációs reakciók |
| Kezdeti penészszilárdság | Magas és irányítható | Magas kellő kikeményedés után |
| Magas hőmérsékleti viselkedés | A kötőanyag hevítés hatására jelentősen lebomlik | A kötőanyag-rendszer a készítménytől függően megőrizheti jelentős maradék szilárdságát |
| Összecsukhatóság | Kedvezővé válhat, mivel a szerves kötőanyag termikusan lebomlik | Viszonylag erős maradhat, hacsak nincs kifejezetten meghibásodásra tervezve |
| Nedvességfüggőség | Általában alacsony vízigény | A víz a kötőanyag-rendszer szerves része |
| Gáztermelés | A szerves kötőanyag lebomlását ellenőrizni kell | A víz- és kötőanyaggal kapcsolatos gázképződést ellenőrizni kell |
Áteresztőképesség |
Erősen befolyásolja a tömörítés és a kötőanyag szintje | Erősen befolyásolja a tömörítés, nedvesség, és kötőanyag rendszer |
| Nagy öntési alkalmasság | Nagyon sokoldalúan használható összetett, nagy öntvényekhez | Alkalmas lehet, ha a penész viselkedését megfelelően szabályozzák |
| Fő folyamat érzékenysége | Kötőanyag szint, katalizátor, homok hőmérséklete, gáztermelés | Nedvesség, kikeményedés, maradék szilárdság, áteresztőképesség |
| A repedéselemzés fő kockázata | Túlzott visszatartás vagy gázhatások, ha rosszul szabályozzák | Tartós penész/mag visszatartás és nedvességgel kapcsolatos folyamatinstabilitás |
| Fő mérnöki fókusz | Ellenőrzött erő-összecsukhatóság átmenet | Ellenőrzött térhálósodási szilárdság és megfelelő lebontási viselkedés |
9. Gyakorlati vonatkozások és folyamatoptimalizálás
Nagyméretű szerszámgépágyakat gyártó öntödék számára, oszlopok, keresztgerendák, és más nehéz profilú acélöntvények, a gyantakötésű homok és a cementkötésű önkeményedő homok közötti választást nem szabad csak az anyag- vagy öntési költség szempontjából értékelni.
Az értelmesebb gazdasági mutató az elfogadható öntvény előállításának összköltsége:
Formázási költség → Öntési hozam → Selejt arány → Utándolgozás → Megmunkálási veszteség → Ellenőrzési költség → Szállítási megbízhatóság
A tonnánként olcsóbbnak tűnő homokrendszer lényegesen drágábbá válhat, ha növeli a repedést, eloszlás, méretbeli instabilitás, vagy shakeout kár.
Egy időben, sem a gyantahomok, sem a cementhomok nem nevezhető általánosan jobbnak.
A helyes választás az öntvény méretétől függ, szakasz vastagság, geometria, ötvözet, termelési kötet, minőségi követelmények, rendelkezésre álló felszerelés, és folyamatirányítási képesség.
Mikor megfelelő a cementes önkeményedő homok?
A cementkötésű önkeményedő homok hatékony formázási eljárás lehet, ha jellemzői kompatibilisek az öntéssel.
Különösen praktikus lehet nagy formáknál, ahol nagy a formaszilárdság, dimenziós stabilitás, alacsony mintaköltség, és a viszonylag egyszerű termelési logisztika fontos.
Ez is vonzó lehet bizonyos alacsony- és közepes volumenű öntvények, ahol a költséges állandó szerszámozás gazdaságilag nem lenne indokolt.
Viszont, ahogy az öntési geometria összetettebbé válik, és a hőmechanikai korlátozás kritikusabbá válik, az öntödének értékelnie kell, hogy a forma maradék szilárdsága és összecsukhatósága kompatibilis-e az öntvény összehúzódásával.
Repedésre hajlamos alkalmazásokhoz, nem az a lényeges kérdés, hogy a cementhomok műszakilag képes-e előállítani az alkatrészt. Ez az, hogy a folyamat képes-e ezt ismételten elvégezni elfogadható selejtezési és átdolgozási sebességgel.
Mikor vonzóbb a gyantakötésű homok?
A gyantával kötött homok gyakran vonzó a nagy számára, összetett, nehéz profilú öntvények, ahol precíz formafelépítés, bonyolult magok, szabályozott dimenziós reprodukció, és a kedvező öntés utáni összecsukhatóság fontos.
Fő előnye nem egyszerűen a „magasabb minőség”. A jelentősebb előny az, hogy olyan öntőrendszert lehet létrehozni, amelyben a kezelés és öntés során fennálló szilárdság kombinálható a kötőanyag szilárdságának fokozatos elvesztésével a hőhatás során..
Nagy értékű szerszámgép-öntvényekhez, ez gazdaságilag jelentős lehet, mert a repedési és utómunkálási arány kismértékű csökkenése meghaladhatja a kötőanyagrendszer magasabb költségét.
Az üzleti eset tehát így fejezhető ki:
Magasabb fröccsöntési költség → kisebb meghibásodási valószínűség → kisebb selejt/újrafeldolgozás → nagyobb teljes gyártási hozam
A tényleges hasznot termelési adatokkal kell bizonyítani, nem pedig előre feltételezni.
10. Következtetés
Egy nagy szerszámgépes öntvény teljesítményét kölcsönhatások láncolata határozza meg, nem pedig egyetlen folyamatparaméter.
A gyantával kötött homok és a cementkötésű önkeményedő homok eltérő formázási környezetet hoz létre, különösen a forró szilárdság tekintetében, maradék szilárdság, gázfejlődés, termikus viselkedés, összecsukhatóság, és mechanikus visszatartás.
Hatméteres szerszámgép gerendához vagy ágyhoz, ezek a különbségek lényegesen befolyásolhatják a repedésérzékenységet. Viszont, a hiba teljes egészében az öntési folyamathoz való hozzárendelése hiányos lenne.
Öntvény tervezés, ötvözetkohászat, táplálás, hőgradiensek, mag visszatartás, penészsűrűség, kikeményedés, nedvesség, hűtés, és a shakeoutot mind figyelembe kell venni.
A legmegbízhatóbb megközelítés tehát az, ha a öntőforma és öntés egyetlen összekapcsolt mérnöki rendszerként.
Amikor egy öntvény másként viselkedik a homokfolyamat-váltás után, a válasz általában nem egy nyilvánvaló paraméterben van elrejtve.
Megtalálható a között, hogy a fém hogyan akar összehúzódni, és hogy a penész mennyire engedi elmozdulni.
GYIK
Miért okoz több repedést a cementhomok, mint a gyantahomok nehéz öntvényeknél??
A cementhomok öntési hőmérsékleten merev marad, nagy zsugorodási visszatartó feszültség létrehozása.
Termikusan is tágul, nedvességet tartalmaz, ami gőzsokkot okoz, és erőszakos rázást igényel.
A gyantahomok magas hőmérsékleten meglágyul, zsugorodás mellett hozamot, minimális nedvességgel rendelkezik, és magától összeomlik a gyengéd kirázáshoz.
Használható-e valaha a cement önkeményedő homok nagy szerszámgépgerendákhoz??
Igen, de folyamatmódosítást igényel: szerves hozamú szerek hozzáadása, kapuzás és felemelkedés optimalizálása, a hűtési sebesség szabályozása, és gyengéd shakeout gyakorlatokat alkalmazva.
Akár optimalizálással is, viszont, A repedések aránya általában magasabb, mint a gyantahomok esetében.
A gyantahomok mindig drágább, mint a cementhomok??
A gyantahomok tonnánkénti anyagköltsége magasabb, de jellemzően nagyobb termést hoz, kevesebb hulladék, gyorsabb ciklusidő, és alacsonyabb tisztítási költség.
Nagy értékű nehéz profilöntvényekhez, A gyantahomok szinte mindig alacsonyabb összköltséget biztosít jó darabonként.
Milyen öntvényméretnél válik előnyösebbé a gyantahomok?
Nincs szigorú küszöb, de általában 1-2 tonna feletti öntvényekhez, amelyek szelvényvastagsága meghaladja 50 mm, a cementhomok repedésveszélye általában meghaladja a költségelőnyét.
Minél nagyobb és nehezebb az öntvény, annál erősebb a gyantahomok esetében.
Keverhet-e gyantát és cementes homokot, hogy középutat kapjon?
Egyes öntödékben hibrid rendszereket használnak, jellemzően az öntési felületen gyanta homokréteggel és cementhomok hátlappal.
Ez javíthatja a felület minőségét és csökkentheti a repedés kockázatát alacsonyabb költséggel, mint a teljes gyantás homok, de gondos folyamatirányítást igényel.