

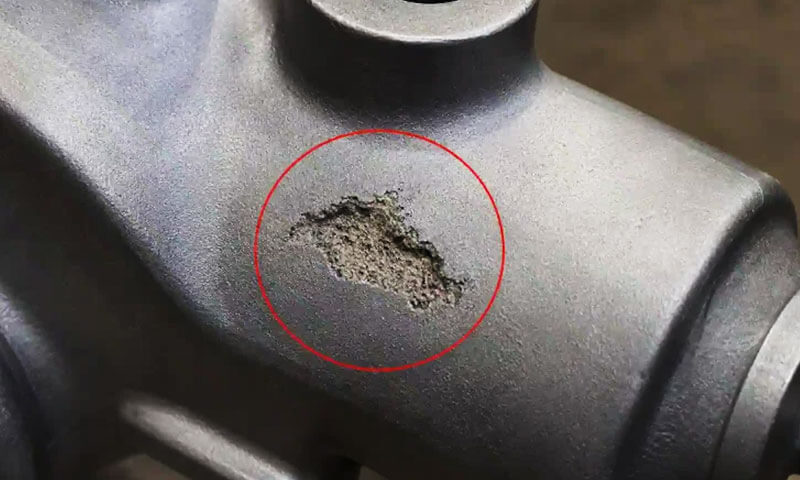
Salakzáródási hibák elveszett haböntvénynél a párolgásos mintaöntés során tapasztalt legmakacsabb minőségi problémák közé tartoznak, különösen nagy megmunkált felületű öntvények vagy magas belső tisztasági követelmények esetén.
A hibát a gyártási környezetben gyakran úgy írják le homok beillesztés, homok behatolása, bevonat-bevonás, vagy „belépő homok”, mert a látható hiba száraz homokot tartalmazhat, tűzálló bevonat, hab bomlási maradékok, vagy hagyományos kohászati salak.
Sok elszigetelt öntvényhibától eltérően, Az elveszett haböntvény salakbekerülését ritkán okozza egyetlen folyamatváltozó.
Pontosabban értelmezhető a minta-bevonat integritása közötti kölcsönhatás eredményeként, kapurendszer tervezése, száraz-homok viselkedés, vákuumnyomás, öntési körülmények, mintakezelés, és az olvadt fém tisztasága.
A robusztus megközelítés ezért a salakzáródás megelőzését a rendszerszintű folyamatvezérlési probléma, ahelyett, hogy egyszerűen növelnék a bevonat vastagságát vagy csökkentenék az öntési hőmérsékletet.
1. Mik a salakzáródási hibák az elveszett haböntésnél?
Salakzáródási hibák elveszett haböntvénynél nem fémes hibák, amelyek akkor keletkeznek, amikor idegen anyagok beszorulnak az öntvény belsejébe a formatöltés és a megszilárdulás során.
Származásuktól függően, ezek a hibák a következőkből állhatnak száraz formázóhomok, tűzálló bevonat részecskék, kohászati salak, oxidok, hab bomlási maradékok, vagy ezen anyagok kombinációi.
-Ben Elveszett haböntés, a hibát a gyártás során gyakran úgy emlegetik homok beillesztés, homok belépő, bevonat-bevonás, vagy homok behatolása.
Bár ezeket a kifejezéseket néha felcserélhetően használják, nem mindig pontosan ugyanazt a mechanizmust írják le.
A homokbezárás általában a fröccsöntő homok fémbe való bedolgozását jelenti, míg az olvadt fémből salak vagy tűzálló zárvány származhat, bevonat, illetve a töltés közbeni reakcióik.
Az alapvető probléma az, hogy az olvadt fémnek át kell haladnia egy istállón, tűzálló bélésű üreg, miközben a polimer habmintázat lebomlik, és gáznemű és folyékony termékei a bevonaton és a száraz homokon keresztül távoznak.
Ha a bevonat elveszti integritását, laza homok bekerül a fémbe. Hasonlóképpen, ha az olvadt fémben már jelen vannak salak- vagy oxidrészecskék, bejuthatnak az öntvénybe, és a megszilárdulás során beszorulhatnak.
Tipikus megjelenés és azonosítás
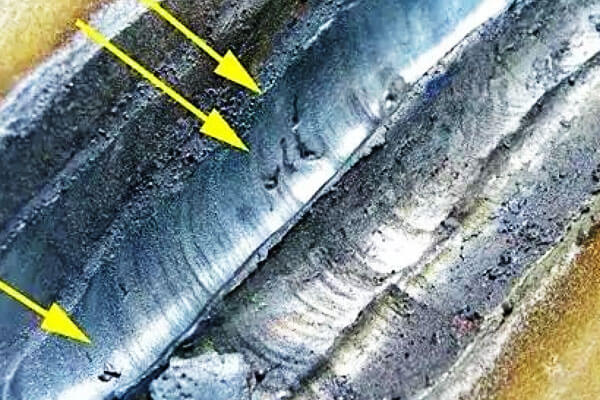
A salakzárvány hibái nem mindig láthatók közvetlenül a felrázás után.
Egy öntvény kívülről elfogadhatónak tűnhet, de jelentős zárványokat csak ezután mutathat meg CNC megmunkálás, fúrás, őrlés, vagy szakaszolás feltárja az érintett területet.
A megmunkált felületeken elszigetelt foltok jelenhetnek meg, szabálytalan foltok, csíkok, vagy idegen anyag klaszterei. Megjelenésük a zárvány forrásától függően változik.
Fehér vagy világos színű szemcsés részecskék gyakran szilícium-dioxid homokkal vagy tűzálló anyaggal társulnak, míg szürke, sötétszürke, vagy fekete régiók salakot jelezhet, oxidok, bevonat maradványai, vagy a hab bomlásából származó széntartalmú termékek.
Viszont, a vizuális megjelenés önmagában nem tudja megbízhatóan meghatározni a zárvány eredetét.
Gyártási hibaelhárításhoz, metallográfiai vizsgálat és, amikor szükséges, SEM/EDS elemzés meg tudja különböztetni a szilícium-dioxidban gazdag homokszemcsét az oxidban gazdag kohászati zárványtól vagy a tűzálló bevonat töredékétől.
| Megfigyelt hiba megjelenése | Lehetséges eredet | Tipikus hely |
| Fehér szemcsés foltok | Szilícium-dioxid homok vagy tűzálló részecskék | Megmunkált felületek, kapuk közelében |
| Szürke vagy fekete, szabálytalan foltok | Salak, oxidok, bevonat maradványai | Belső öntési régiók |
| Lineáris vagy repedésszerű zárványok | Bevonat repedés, majd homok bejutása | Mintás ízületek, kapuzási csomópontok |
| Befogadási klaszterek | Helyi bevonathiba vagy turbulens fémáramlás | Sprue, futó, ingate területek |
| Nagy belső nemfémes régiók | Súlyos homok behatolása vagy a bevonat szétrepedése | Kapurendszer vagy öntvényátmenetek közelében |
Hol fordulnak elő salakzárványok?
A hiba potenciálisan a teljes fémáramlási útvonalon előfordulhat, beleértve a kiöntő pohár, sprue, futó, Mennyi, kapurendszer csomópontjai, és öntőüreg.
Azonban, a legnagyobb kockázatú területek általában azok a helyek, ahol a kapurendszer csatlakozik az öntvényhez, vagy ahol a geometria hirtelen változást okoz az áramlás irányában vagy sebességében.
A sprue-to-runner, futó-ingate, és ingate-minta kapcsolatok különös figyelmet érdemelnek.
Ezek a területek az öntés során jelentős termikus és mechanikai igénybevételnek vannak kitéve.
Ha ezen helyek egyikén a bevonat megrepedt, rosszul kötött, túlságosan vékony, vagy helyileg sérült mintaszerelés vagy homokfeltöltés során, az olvadt fém közvetlenül érintkezhet a környező homokkal.
Amint a bevonat gátja áttört, a kombináció fémnyomás, vákuumszívás, és fémáramlási erők laza homokot és tűzálló részecskéket húzhat a folyékony fémbe.
A magával ragadott anyagot ezután az öntvénybe szállítják, és a fém megszilárdulásakor beszorulhat.
2. Miért különösen nehéz a salak bedolgozása az elveszett hab öntésében?
Az elveszett haböntés alapvetően különbözik a hagyományos homoköntéstől, mivel a habmintázat a formában marad a kiöntésig.
A minta nem egyszerűen eltűnik, mielőtt a fém belép az üregbe; helyette, átesik hőbomlás és párologtatás, ahogy az olvadt fém fokozatosan felváltja.
Ez több egyidejű szállítási jelenséget hoz létre:
- Az olvadt fém az üregen keresztül halad előre.
- A polimer mintázat lebomlik.
- A gáz és folyékony bomlástermékek átvándorolnak a tűzálló bevonaton.
- A vákuumnyomás befolyásolja a forma kitöltését és a gázelszívást.
- A tűzálló bevonat intenzív termikus és mechanikai terhelésnek van kitéve.
- A mintát körülvevő száraz homoknak megfelelő szerkezeti integritást kell fenntartania.
Ha a bevonat megreped vagy elveszti a tapadást, a haladó fém közvetlenül érintkezhet a laza homokkal.
Ha a kapurendszer nem megfelelően védett, homok és tűzálló szilánkok kerülhetnek a fémáramba.
Ez az oka annak, hogy pusztán a bevonat tűzállóságának növelése nem feltétlenül oldja meg a problémát.
Bevonat szilárdsága, áteresztőképesség, tapadás, szárítási viselkedés, bevonat vastagsága, kapu tervezés, és a vákuumszabályozást együtt kell figyelembe venni.
3. A salakzáródás hibáinak fő okai az elveszett haböntésnél
A salak- és homokzárványok az elveszett haböntvényben vannak többtényezős hibák nem pedig egyetlen folyamatparaméter eredménye.
A teljes fém áramlási út – a kiöntő csészétől és a csonktól a futóig, Mennyi, és a végső üreg – potenciálisan képes nemfémes anyagot juttatni az öntvénybe.
Gyakorlatban, viszont, kapurendszer csomópontjai, bevonat hibák, és a nagy fémáramlási sebességnek kitett területek jelentik a legkritikusabb kockázati zónákat.
Tűzálló bevonat meghibásodása
A tűzálló bevonat elsődleges gátat képez az olvadt fém és a száraz homok között.
Ha ez a gát megreped, hámoz, vagy erodálódik, a homok és a tűzálló részecskék bejuthatnak a fémbe, és beszorulhatnak az öntvénybe.
A bevonattal kapcsolatos gyakori okok közé tartozik a nem megfelelő szobahőmérsékletű szilárdság, elégtelen meleg szilárdság, egyenetlen bevonatvastagság, rossz tapadás, és nem megfelelő szárítás.
Különös figyelmet kell fordítani sprue-runner kötések, futó-ingate csatlakozások, éles sarkok, és mintaátmenetek, ahol az egyenletes bevonatfedés fenntartása nehezebb.
Egy megfelelő elveszett hab bevonatnak elegendőnek kell lennie tűzállóság, mechanikai erő, áteresztőképesség, tapadás, és hősokkállóság az öntési folyamat során.
Kapurendszer és tömítési problémák
A kapurendszer a homokzárvány kritikus forrása, mivel ez biztosítja a kezdeti utat az olvadt fém számára a formába.
Rosszul csatlakoztatott vagy nem megfelelően tömített csövek, futók, és az ingates nyílásokat hozhat létre, amelyeken keresztül száraz homok jut a fémáramba.
A kapucsomóknál kialakuló bevonatrepedések különösen veszélyesek, mivel ezeken a területeken koncentrált fémáramlás és termikus terhelés tapasztalható.
A kapurendszernek ezért megfelelő merevséggel kell rendelkeznie, biztonságos kapcsolatokat, és folyamatos tűzálló védelem.
Öntés előtt, a kiöntő csészét és a szabadon álló kapuhelyeket is ellenőrizni kell laza homok, por, sérült bevonat, és idegen részecskék.
Nem megfelelő öntési és vákuumparaméterek
A folyamat paraméterei közvetlenül befolyásolják a bevonat mechanikai és hőterhelését.
Egy túlzott öntőmagasság vagy fémáramlási sebesség növelheti a bevonat erózióját, míg a túl magas öntési hőmérséklet felgyorsíthatja a hőbomlást és a tűzálló fém reakciókat.
Egymással szemben, túl alacsony hőmérséklet hibás futást és hiányos feltöltést okozhat.
A vákuumot is gondosan ellenőrizni kell. Bár a vákuum elengedhetetlen a homok tömörítéséhez és a gázelvezetéshez, a túl magas vákuumszint laza homokot vagy bevonatdarabokat vonhat be a meglévő repedéseken keresztül.
A homok jellemzői egy másik szempont. A nem megfelelő szemcseméret-eloszlás növelheti a homok behatolását, erózió, vagy rossz gázelvezetés.
Az optimális kombináció vákuumszint, öntési hőmérséklet, töltési arány, és homok specifikáció ezért minden ötvözetre és öntvénygeometriára meg kell határozni, nem pedig univerzális beállításként.
Mintakezelés és formázási sérülések
A zárványhibák kiöntés előtt keletkezhetnek, ha a bevont habmintázat szállítás közben megsérül, összeszerelés, homokfeltöltés, vagy vibrációs fröccsöntés.
Az agresszív homokterhelés vagy a túlzott vibráció repedéseket és forgácsokat okozhat a megszáradt bevonatban, különösen a vékony szakaszok és a kapuzati csatlakozások környékén.
Ezek a hibák rejtve maradhatnak, miután a mintát homokba temetik, és csak akkor válnak nyilvánvalóvá, ha a megmunkálás során a zárványok láthatóvá válnak..
Ezért elengedhetetlen az ellenőrzött formázási sorrend: a mintát megfelelően alá kell támasztani az erősebb vibráció alkalmazása előtt, és a kapurendszert nem szabad meghajlítani vagy mechanikailag megzavarni a tömörítés során.
Olvadt fém tisztaság
Nem minden zárvány származik a penészből. Oxidok, salak, tűzálló részecskék, és egyéb nemfémes zárványok, amelyek már jelen vannak az olvadt fémben töltés közben is beszorulhat.
A hatékony ellenőrzés ezért a teljes fémfeldolgozási láncra odafigyelést igényel, beleértve az olvadást is, salakeltávolítás, hőmérséklet szabályozás, oltás vagy kezelés adott esetben, átruházás, és kiöntve.
Salaklefölözés, szűrés, és a megfelelően kialakított kapuzó vagy salakfogó funkciók tovább csökkenthetik az üregbe jutó nem fémes anyagok mennyiségét.
4. Esettanulmányok: Salakbefogadási hibák és javítási intézkedések a LangHe Öntödében
-Kor Langhe öntöde, A salak- és homokzárvány-szabályozást folyamatmérnöki problémaként kezelik, nem pedig végső ellenőrzési problémaként.
Elveszett hab öntésben, zárványhibák származhatnak a tűzálló bevonatból, minta összeállítás, öntési művelet, vákuum rendszer, kapu tervezés, vagy fémolvadt tisztaság.
Következésképpen, A hatékony korrekciós intézkedés megköveteli a hiba morfológiájának korrelációját a hiba helyével és a tényleges folyamat körülményeivel.
A következő három eset jellemző LangHe Öntödei gyártási forgatókönyvek szürkeöntvény bevonásával, csillapító vas, és szénacél elveszett hab öntvények.
Az esetek bemutatják, hogy a szisztematikus kiváltó ok-elemzés hogyan alakíthatja át az ismétlődő befogadási problémákat mérhető folyamatfejlesztésekké.
Ügy 1: Szürke öntöttvas hidraulikus szelepház
Háttér
LangHe Az öntöde szürkeöntöttvas hidraulikus szeleptesteket gyártott az elveszett haböntési eljárás segítségével.
Az alkatrészek több precíziós megmunkálású tömítőfelületet tartalmaztak, és alá lettek vetve 100% nyomáspróba at 1.6 MPA.
Mivel a tömítőfelületeket utólag megmunkálták, viszonylag kis belső zárványok szabaddá válhatnak és szivárgást okozhatnak.
Hiba tünetei
A kezdeti első menet hozam kb 68%. A legtöbb nyomáspróba meghibásodása a megmunkált szelepülékfelületeken feltárt felszín alatti zárványokra vezethető vissza.
A kapurendszer átvizsgálása fontos támpontot adott. Shakeout után, körül többször is megfigyelhető lokalizált bevonat leválása ingate-casting csomópont.
Amikor a futó szakaszait átvizsgálás céljából eltörték, fehér szemcsés részecskék voltak láthatók a törés felületén belül, magával ragadott tűzálló vagy homokanyag jelenlétét jelzi.
Kiváltó ok -elemzés
A vizsgálat két elsődleges tényezőt azonosított.
Első, a tűzálló bevonat a tömlő csatlakozása körül lényegesen vékonyabb volt, mint a minta lapos részein.
A csomópont geometriája miatt a bevonat egyenetlenül eresztette le a merítés során, ami lokálisan gyenge gátat eredményez.
Második, a szerszámot viszonylag magas állandó vákuumszint alatt, kb 0.045 MPA.
Miután a csomópontnál a bevonat meggyengült, a nyomáskülönbség elősegítette a laza homok mozgását a hibás területen a töltés során.
A hiba tehát nem csak a vákuumnak tulajdonítható. Inkább, a tényleges meghibásodási mechanizmus az volt:
egyenetlen bevonatvastagság → lokális bevonatgyengeség → vákuum által támogatott homokbevezetés → zárvány beszorulás → megmunkálási expozíció → nyomáspróba szivárgás.
Javító intézkedések
LangHe Az öntöde két fő eljárásmódosítást hajtott végre. Egy második megerősített bevonatréteget kifejezetten a kapuzó csomópontokra és más magas kockázatú átmeneti tartományokra alkalmaztak, a helyi bevonat vastagságának kb 60%.
A vákuumrendszert is állandó nyomású üzemről szabályozott kétfokozatú profilra változtatták.
A vákuumot kezdetben kb 0.025 MPA a töltés korai szakaszában, és fokozatosan kb 0.038 MPA a töltés utolsó szakaszában.
A cél az volt, hogy elkerüljük a túlzott nyomáskülönbséget, amikor a fém először belép a sérülékeny kapuzó tartományba, miközben továbbra is elegendő vákuumot biztosít a töltési folyamat későbbi szakaszában a forma stabilitása és a gázelszívás érdekében.
Eredmény
A nyomáspróba áthaladási aránya ról nőtt 68% hogy 92%, míg salak- a homokzárványhoz kapcsolódó selejt pedig megközelítőleg csökkent 71%.
Az eset bebizonyította, hogy a helyi bevonattervezés és a dinamikus vákuumszabályozás hatékonyabb lehet, mint a teljes bevonatvastagság növelése vagy az egyenletesen magas vákuumszint fenntartása az öntés során..
Ügy 2: Öntöttvas autós alváztartó
Háttér
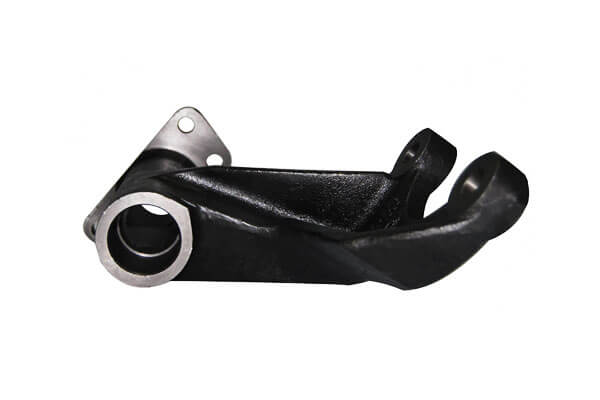
LangHe Öntödében gyártott gömbgrafitos öntvény autóipari alvázkonzolok elveszett haböntvény felhasználásával.
A komponensek között voltak látható külső felületek, amelyeket később megkaptak elektroforetikus bevonat (E-borítás).
Mivel a végső festett felület szigorú megjelenési követelményeket támasztott, viszonylag kis felszín alatti hibák válhatnak láthatóvá a bevonat után.
Hiba tünetei
Az elektroforetikus festés után kezdetben időszakos felületi hiba problémát figyeltek meg. A konzolok felső felületén túlnyomórészt kis salakszerű hólyagok jelentek meg, megközelítőleg előfordulási arányával 22%.
Érdekes módon, a hibák nem véletlenszerűen oszlottak el.
Egy olyan régióban összpontosultak, amely az elsődleges torkolattal szemben helyezkedett el, azt sugallja, hogy a hiba inkább a nem fémes anyag kitöltési viselkedésével vagy mozgásával volt összefüggésben, mintsem egyenletes eloszlású kohászati zárvány..
Kiváltó ok -elemzés
A mintaösszeállítás vizsgálata során kiderült, hogy a A csonk és a csúszó csatlakozás laza préselt illesztést használt. Vibrációs formázás során, az ízület kissé elmozdulhatott, lokalizált rést hozva létre.
Egy időben, a homokfeltöltés során alkalmazott kezdeti vibrációs amplitúdó túl agresszív volt.
Mivel a habszerkezet függőleges felületei ebben a szakaszban nem voltak megfelelően alátámasztva, a megszáradt bevonatban mikrorepedések alakultak ki.
E két körülmény kombinációja utat teremtett a homok bejutásához:
laza kapuzási kötés + agresszív korai vibráció → bevonat sérülése és nyílása → homok feltöltés közben → belső zárványok → felületi hólyagok az E-bevonat után.
Ez a megállapítás azt is megmagyarázza, hogy a felrázást követő hagyományos szemrevételezés miért nem azonosította következetesen a problémát: a sérülések nagy része a homok alatt volt az öntés előtt, és öntés után nem volt látható.
Javító intézkedések
LangHe Az öntöde beépített megerősítő gallért vezetett be a csonk és a csúszó között, és további tűzálló bevonatot alkalmazott a csatlakozás körül, hogy javítsa a mechanikai stabilitást és a bevonat folytonosságát..
A vibrációs programot ezt követően két szakaszra osztották. A kezdeti homokfedés után, a mintát kb 5 másodpercnyi alacsony amplitúdójú rezgés.
A nagyobb amplitúdójú tömörítést csak azután vezették be, hogy a habszerelvényt kellőképpen körülfogták és homokkal alátámasztották.
Az öntőforma végső lezárása előtt bevezették a speciális szársapkás tömítési eljárást is, hogy megakadályozzák a laza homok bejutását a felső kapurendszeren.
Eredmény
Az E-bevonat utáni felületi hibaarány kb 22% hogy 4%. A hibához kapcsolódó ügyfél-elutasítási tételeket megszüntettük.
Az eset szemlélteti az elveszett hab öntés egyik fontos elvét: A fröccsöntési vibráció nem egyszerűen egy tömörítési paraméter; közvetlenül befolyásolhatja a bevonat integritását és ezáltal az öntvény tisztaságát.
Az optimális rezgésprofilnak megfelelő homoktömörítést kell biztosítania a bevont minta mechanikai károsodása nélkül.
Ügy 3: Szénacél szivattyúház
Háttér
LangHe Az öntöde megvizsgálta az elveszett haböntvény alkalmazását szénacél szivattyúházakra a hagyományos homoköntés alternatívájaként.
A cél a megmunkálási ráhagyás csökkentése és a nagy belső áramlási járatok méretkonzisztenciájának javítása volt.
Az alkatrészek kiterjedt megmunkált belső felülettel rendelkeztek, különösen fontossá téve a belső befogadás ellenőrzését.
Hiba tünetei
A kezdeti gyártási kísérletek széles körben elterjedt, szórt zárványokat mutattak ki a megmunkált belső áramlási felületeken. Az így kapott selejt arány elérte a kb 35%.
A kapurendszer átvizsgálása kifejezett tűzálló eróziót és felületi erezetet mutatott ki a futópálya mentén.
A hibaeloszlás azt sugallta, hogy a probléma elsősorban az a bevonat lebomlása az acéltöltés során, nem pedig egyszerűen olvadt fémsalakkal.
Kiváltó ok -elemzés
Az első nagy probléma az eredetileg szürkevas hab öntéshez kifejlesztett bevonatrendszer alkalmazása volt.
Tűzállósága és melegszilárdsága nem volt elegendő a szénacél lényegesen nagyobb hőterheléséhez.
Öntés közben, a bevonat a magas hőmérséklet együttes hatására részben lebomlott és erodálódott, hőtapás, és fémáramlási erők.
A második probléma a túlzottan hatékony öntőfej volt. A 1-tonnás merőkanál viszonylag nagy fémáramlási sebességet generált a csatorna feltöltésekor, az amúgy is sérülékeny bevonat növekvő mechanikai eróziója.
A kombinált mechanizmus tehát az volt:
nem megfelelő tűzálló rendszer → magas hőmérsékletű bevonat lebomlása → túlzott fémáramlási erózió → tűzálló részecskék az acélba → belső zárványok.
Javító intézkedések
LangHe Az öntöde a hagyományos vasminőségű bevonatot a magas alumínium-oxid tartalmú tűzálló bevonat, amelyet kifejezetten az acélhab öntéséhez terveztek.
Az új bevonat lényegesen nagyobb tűzállóságot és melegszilárdságot biztosított az acélöntési környezet számára.
Az effektív öntési magasság is csökkent. Alulöntő merőkanál elrendezést vezettek be, a fúvóka a lehető legközelebb van a kiöntőpohárhoz, hogy csökkentse a felesleges fémgyorsulást és turbulenciát.
Végül, az öntési hőmérsékletet kb 1560°C-tól 1510 °C-ig, miközben a szénacél minőségére és az öntvénygeometriára megállapított eljárási ablakon belül marad.
Ezeket a változtatásokat nem elszigetelt kiigazításként, hanem összehangolt csomagként hajtották végre.
Eredmény
A belső salakzárvány selejt aránya kb 35% hogy 8%, kereskedelmileg életképessé téve az elveszett hab eljárást a szivattyúház alkalmazásához.
Az eset is mutatja, miért A bevonat kiválasztásának ötvözetspecifikusnak kell lennie.
Nem feltételezhető automatikusan, hogy egy tűzálló bevonat, amely megfelelő a szürkevashoz, megfelelő hő- és kémiai stabilitást biztosít az acél számára.
Az ötvözet öntési hőmérsékletének növekedésével, bevonat tűzállósága, forró erő, hősokkállóság, és a fém/bevonat kompatibilitás egyre fontosabbá válik.
A három legfontosabb tanulságai LangHe Öntödei tokok
A három eset különböző ötvözeteket és különböző öntési geometriákat tartalmazott, de közös mintát árulnak el: A salakbezáródás általában több folyamatváltozó közötti kölcsönhatás következménye.
| Ügy | Elsődleges hibamechanizmus | Kritikus folyamatváltozó | Korrekciós stratégia | Eredmény |
| Szürkevas hidraulikus szelepház | Homok bejutása gyenge burkolaton keresztül | Bevonat vastagsága + vákuum | Megerősített bevonat és fokozatos vákuum | Elsődleges hozam: 68% → 92% |
| Öntöttvas alváz tartó | Bevonat sérülések formázás közben | Kapuzó-csuklószilárdság + rezgés | Megerősített kötés és fokozatos vibráció | Felszíni hibák: 22% → 4% |
| Szénacél szivattyúház | Magas hőmérsékletű bevonat erózió | Bevonat tűzállósága + kiöntő fej | Magas alumínium-oxid bevonat és csökkentett öntési magasság | Befoglalási törmelék: 35% → 8% |
A legfontosabb következtetés az nincs univerzális „bezáródásgátló beállítás” az elveszett haböntéshez.
A megfelelő bevonatrendszer, vákuum profil, vibrációs program, öntési hőmérséklet, kapu tervezés, és a homok specifikációját az ötvözet és az öntvény geometriájához kell igazítani.
Ezért, LangHe Az öntödei megközelítés arra összpontosít kiváltó ok azonosítása, folyamat-ablak optimalizálás, és hibahely-elemzés ahelyett, hogy kizárólag a végső szemrevételezésre hagyatkozna.
Ez a módszer különösen értékes a hidraulikus alkatrészek esetében, autóipari öntvények, szivattyúház, szeleptestek, és egyéb alkatrészek, amelyekben a belső zárványok csak megmunkálás vagy funkcionális tesztelés után válhatnak nyilvánvalóvá.
5. Szisztematikus megelőzési és enyhítési stratégiák
A salakzárványok ellenőrzése az elveszett haböntés során megköveteli koordinált folyamatirányítás, nem pedig egyetlen korrekciós intézkedés.
A leghatékonyabb módszer a bevonat integritásának megőrzése, védi a mintát formázás közben, szabályozza a fémáramlást és a vákuumot, és javítja az olvadt fém tisztaságát a teljes gyártási ciklus során.
Optimalizálja a tűzálló bevonatot
A tűzálló bevonat az elsődleges gát, amely elválasztja az olvadt fémet a száraz homoktól.
Megfelelőnek kell lennie tűzállóság, áteresztőképesség, tapadás, szobahőmérsékletű szilárdság, és forró erőt.
A bevonatot egyenletesen, több rétegben hordja fel, a rétegek között kellő száradással. A kapucsomók és más erősen eróziós területek további megerősítést kapnak.
Formázás előtt minden bevont mintát ellenőrizni kell, és minták látható repedésekkel, hámlás, vagy a leválást meg kell javítani vagy el kell utasítani.
Vezérlőminta összeállítás és formázás
A habmintázatnak és a kapurendszernek mechanikailag stabilnak kell maradnia a homokfeltöltés és a vibráció során.
A kapuzó csatlakozásokat szükség esetén megfelelő támasztékokkal vagy karmantyúkkal lehet megerősíteni. A homokot először óvatosan kell bevezetni, és a vibrációnak kis amplitúdóval kell kezdődnie.
Magasabb vibrációs intenzitást csak akkor szabad alkalmazni, ha a mintát megfelelően körbevette homokkal.
Körülbelül különös gondosság szükséges sprue, futó csomópontok, és ingates, ahol a mechanikai mozgás megrepedheti a tűzálló réteget.
A kiöntőt is biztonságosan le kell zárni, és a kiöntőcsészét közvetlenül kiöntés előtt meg kell tisztítani.
Szabályozza az öntési hőmérsékletet és a fémáramlást
Az öntési körülményeknek minimálisra kell csökkenteniük a bevonat erózióját, miközben meg kell őrizni a megfelelő folyékonyságot és a forma teljes kitöltését.
Túlzott öntési magasság, turbulencia, és a hőmérséklet növelheti a tűzálló degradációt és a zárvány elragadását.
| Ötvözött típusú | Tipikus öntési hőmérséklet | Tipikus öntési idő* |
| Szürke öntöttvas | 1380-1420°C | 10-20 s |
| Csillapító vas | 1420-1450°C | 12–25 s |
| Szén / gyengén ötvözött acélöntvény | 1480-1560°C | 15–30 S |
*Tipikus referenciaértékek 300–500 kg-os kiöntési tételhez; a tényleges paramétereket az ötvözet minőségének megfelelően kell meghatározni, öntőmassza, falvastagság, kapu tervezés, és felszerelés.
Az üst kapacitását ésszerűen az öntvényhez kell igazítani. Ha a kiöntőcsövet a kiöntőcsésze közelében tartja, csökken a szabadesés magassága és az ütközési sebesség.
A kiöntés is maradjon sima és folyamatos, elkerülve a szükségtelen megszakításokat vagy a hirtelen áramlási hullámokat.
Optimalizálja a vákuumvezérlést
A vákuum elengedhetetlen az elveszett habos öntéshez, mert javítja a száraz homokos tömörítést, megkönnyíti a gázelvezetést, és támogatja a formatöltést.
Viszont, A túlzott negatív nyomás homokot vagy bevonatdarabokat vonhat be a meglévő repedéseken keresztül.
Sok vasöntvényhez, a működési tartomány kb 0.025–0,040 MPa általában kiindulópontként használják. Az optimális érték erősen függ az öntési geometriától és a folyamat körülményeitől.
A lépcsőzetes vákuumprofil előnyös lehet: a kezdeti töltés során viszonylag mérsékelt vákuum csökkenti a bevonat erózióját, amit a töltés előrehaladtával megnövekedett vákuum követ.
A vákuumot ezért úgy kell kezelni, mint a optimalizálandó folyamatváltozó, nem egyszerűen maximalizálva.
Javítja a kapuzást és a salakvisszatartást
A kapu kialakításának elő kell segítenie a stabil feltöltést, miközben meg kell akadályoznia, hogy a nem fémes anyagok elérjék a kritikus öntési területeket.
Az ötvözettől és az öntvény geometriától függően, a rendszer tartalmazhat salakcsapdák, szakaszokat lefölözni, letelepedési területek, szűrők, vagy dedikált gyűjtőzónák.
A kerámia habszűrők további szabályozást biztosíthatnak a nem fémes zárványok ellen, bár használatukat a szükséges áramlási sebesség és öntési hőmérséklet alapján kell értékelni.
A megfelelő kapuzat kialakítás különösen fontos a nyomást tartalmazó és nagymértékben megmunkált alkatrészeknél, ahol még a kis zárványok is működési meghibásodást okozhatnak.
Tartsa fenn a megfelelő homokminőséget
A száraz homoknak egyensúlyt kell teremtenie közöttük áteresztőképesség, tömörítési viselkedés, felületi minőség, és ellenáll a fém behatolásnak.
A túl durva homok növelheti a behatolást és a zárványokkal kapcsolatos hibákat, míg a túlzott finomság ronthatja a gázelszívást és megváltoztathatja a penész viselkedését.
Sok vastartalmú elveszett hab alkalmazáshoz, 30/50 hálóval mosott kvarchomok egy gyakran használt referencia specifikáció.
A tényleges szemcseméret-eloszlást az öntési és bevonatrendszer szerint kell kiválasztani, a bírságok rendszeres eltávolításával, por, és törött bevonatrészecskék.
Javítja az olvadt fémek tisztaságát
A külső homok és bevonatzárványok csak egy részét képezik a problémának. Az olvadt fémben már jelenlévő oxidok és salak további nemfémes zárványforrásokká válhatnak.
A hatékony szabályozás ezért az olvasztási szakaszban kezdődik, és az átvitellel és öntéssel folytatódik.
A legfontosabb intézkedések közé tartozik salakeltávolítás, megfelelő olvadékkezelés, ellenőrzött átvitel, tiszta merőkanalat, és szűrés, ahol technikailag megfelelő.
Az általános cél mindkettő megelőzése exogén zárványok a formából és endogén zárványok keletkezik az olvadt fémben a kész öntvénybe kerüléskor.
6. Következtetés
Salakzáródási hibák elveszett haböntvénynél elsősorban az olvadt fém kölcsönhatása okozza, tűzálló bevonat, száraz homok, hab bomlástermékei, vákuumnyomás, és kohászati zárványok.
A leggyakoribb mechanizmusok közé tartozik a bevonat repedése vagy repedése, gyenge kapurendszer ízületek, homokbevonat, túlzott fémáramlási erózió, nem megfelelő vákuumszabályozás, instabil formázási műveletek, és nem megfelelő az olvadt fém tisztasága.
A valós termelési esetek következetesen azt mutatják, hogy az elszigetelt egyparaméteres módosítások csak marginális javulást eredményeznek.
A tartósan alacsony salakbevonási arány elérése holisztikus megközelítést igényel: optimalizált bevonat összetétel és alkalmazás, szigorú formázási és kezelési fegyelem, megfelelően megtervezett kapuzat salaktartó tulajdonságokkal, kalibrált folyamatparaméterek és folyamatos olvadt fém tisztasági ellenőrzés.
Ha szisztematikusan hajtják végre a gyártás minden szakaszában, ezek az intézkedések nagyon alacsony szintre csökkenthetik a salakkal kapcsolatos hulladékot, az elveszett haböntvény életképessé tétele még nagy igényű megmunkált alkatrészek esetén is.

