1. Miért számít a méretpontosság?
A méretpontosság az egyik legkritikusabb minőségi jellemző öntvény, közvetlenül befolyásolja az összeszerelési pontosságot, funkcionális megbízhatóság, fáradtság élettartama, és a felcserélhetőség.
Olyan iparágakban, mint a repülőgépipar, autóipari hajtáslánc, precíziós gépek, orvostechnikai eszközök, és energiafelszerelés, akár néhány tizedmilliméteres méreteltérés is összeszerelési hibához vezethet, teljesítményromlás, vagy túlzott downstream megmunkálási költségek.
Fontossága ellenére, a méretpontosságot gyakran alábecsülik a napi öntödei műveletekben.
Sok gyártó nagymértékben támaszkodik a formakompenzációra vagy a megnövelt megmunkálási ráhagyásokra a méretproblémák enyhítése érdekében.
Bár ezek az intézkedések átmenetileg elfedhetik a problémákat, nem foglalkoznak a mögöttes folyamat változékonyságával.
Következésképpen, amikor az ügyfelek szigorú toleranciakövetelményeket támasztanak, a gyártók gyakran képtelenek egyenletes eredményeket elérni.
A méretpontosságot nem egyetlen paraméter szabályozza; ez a halmozott eredménye szerszámozási viselkedés, anyagjellemzők, felszerelési képesség, hőtörténet, és folyamattervezés.
Ez a cikk az ipari gyakorlat és a mérnöki elvek alapján szisztematikusan elemzi az öntvény méretpontosságát befolyásoló főbb tényezőket – különösen a befektetett öntéseknél., és gyakorlati útmutatást ad a hatékony ellenőrzéshez.
2. Áttekintés – a méretváltozás fő forrásai
Magas szinten, a mérethibák négy tartományból származnak:
- Tervezés / folyamat séma: kapu, részgeometria, falvastagság eloszlás, magtámaszok.
- Szerszámkészítés / forma: geometria, termikus állapot, elengedési viselkedés és kopás.
- Anyagok: viaszkémia (befektetési casting), tűzálló összetétel, újrahasznosított tartalom változékonysága.
- Felszerelés & művelet: befecskendezési hőmérséklet/nyomás, gépvezérlési pontosság, héj hőmérséklete öntéskor, hűtési/szárítási körülmények és emberi tényezők.
Minden tartomány kölcsönhatásba lép: PÉLDÁUL., a penész hőmérséklete befolyásolja a viasz zsugorodását; a héj hőmérséklete befolyásolja a fém megszilárdulását és a héj kidudorodását; A viasz befecskendezési nyomása és a kioldási időzítés belső feszültségeket hoz létre, amelyek ellazulnak a hűtés során.
3. Penészgombával kapcsolatos tényezők
A forma határozza meg a viaszmintázat kezdeti geometriáját (vagy homokmag, más folyamatokban) és ezért megállapítja a méretpontosság alapvonalát.
A penészgombával kapcsolatos változók között, hőmérséklet szabályozás és szerkezeti tervezés a legbefolyásosabbak, mégis gyakran figyelmen kívül hagyják.
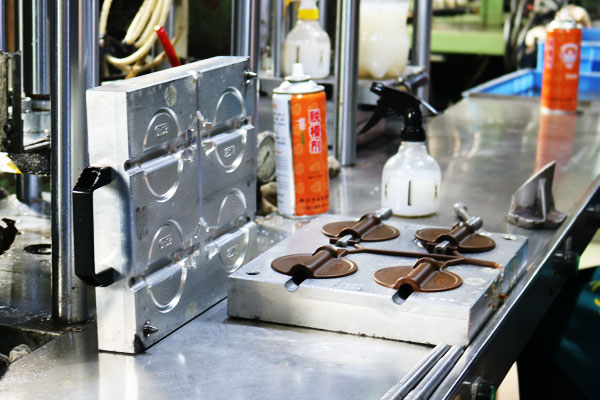
Penészhőmérséklet
A penész hőmérséklete közvetlen és számszerűsíthető hatással van a méretstabilitásra a hőtágulás és összehúzódás miatt.
-Ben befektetési casting, az acél vagy alumínium formák mérhető méretváltozást tapasztalhatnak a hőmérséklet változásával.
A hőmérséklet különbség 10 A °C 0,05-0,15 mm-es méretváltozást okozhat közepes méretű formáknál – ez jelentős a nagy pontosságú alkatrészeknél.
Gyakorlatban, a formákat gyakran közvetlenül a tárolóhelyekről szállítják át (amely lehet feltétel nélküli) viaszbefecskendező műhelyekbe. A szezonális hőmérséklet-különbségek súlyosbítják a problémát.
Azok a viaszminták, amelyek azelőtt keletkeznek, hogy a forma eléri a termikus egyensúlyt, szisztematikus méreteltérést mutatnak, akkor is, ha az összes befecskendezési paraméter változatlan marad.
Főbb ellenőrzési elvek:
- A gyártás előtt a formákat a viasz befecskendezési környezetben termikusan stabilizálni kell.
- A precíziós öntvényekhez a forma hőmérsékletét figyelni kell és dokumentálni kell.
- Hőmérséklet különbségek a penészgombák között, viasz, és a környezeti környezetet minimálisra kell csökkenteni a differenciális hűtés és zsugorodás csökkentése érdekében.
Formaszerkezet és kibocsátási viselkedés
A penészszerkezet befolyásolja a feszültségek kialakulását és ellazulását a viasz megszilárdulása és formázása során.
Rossz formakialakítás – például elégtelen huzat, bonyolult maghúzó mechanizmusok, vagy kiegyensúlyozatlan üregelrendezések – viaszmintázat-deformációt okozhat a kibocsátás során.
A kiadás időzítése különösen kritikus:
- Idő előtti bontás képlékeny deformációt eredményez, mivel a viasz nem fejezte be a megszilárdulást és a zsugorodást.
- Túlzott bontási késleltetés növeli a tapadást és a súrlódást, nagyobb kioldóerőt igényel, amely torzítja a mintát.
Emellett, a rosszul kialakított sínek és kapuk egyenetlen feltöltést és nem egyenletes hűtést okozhatnak, amelyek dimenziós inkonzisztenciát jelentenek.
4. A viaszanyaggal kapcsolatos tényezők
A befektetési öntésben, a viaszminta az öntvény prototípusa, méretpontossága pedig közvetlenül befolyásolja a végső öntvény méretpontosságát.
A viaszanyag minősége és teljesítménye – beleértve a viaszanyag típusát és az újrahasznosított viasz állapotát – kulcsfontosságú tényezők, amelyek befolyásolják a viaszmintázat méretstabilitását..

Új viasz anyag
A különböző gyártók különböző alapanyag-összetételű és adalékarányú viaszanyagokat állítanak elő, ami különbségekhez vezet a zsugorodási arányukban.
Még akkor is, ha ugyanazt a formát használjuk, a különböző viaszanyagok által előállított viaszminták méretpontossága jelentősen eltér.
A viaszanyag zsugorodási sebessége kulcsfontosságú mutató, amely befolyásolja a viaszmintázat méretpontosságát;
a nagyobb zsugorodási sebesség nagyobb méreteltéréshez vezet a viaszmintázat lehűlése után, míg a stabil zsugorodási sebesség az alapja az egyenletes viaszmintázat-méretek biztosításának.
Ezért, nagy méretpontosságú öntvények gyártása során, stabil teljesítményű, megbízható gyártók viaszanyagait kell kiválasztani,
és szigorúan ellenőrizni és tesztelni kell a viaszanyag zsugorodási sebességét használat előtt, hogy megbizonyosodjon arról, hogy megfelel a gyártási követelményeknek.
Újrahasznosított viasz
A legtöbb casting cégnél, A viaszanyagokat újrahasznosítják és újra felhasználják a gyártási költségek csökkentése érdekében.
Viszont, az újrahasznosítási folyamatban, sok tényező megváltoztatja a viaszanyag teljesítményét, ezáltal befolyásolja a viaszmintázat méretstabilitását.
Először, az új viasz hozzáadásának aránya az újrahasznosított viaszban változó, ami a kevert viaszanyag inkonzisztens zsugorodási sebességét eredményezi.
Másodszor, a viaszkezelési folyamat instabilitása (mint például az elégtelen olvadás vagy egyenetlen keveredés) a viaszanyag egyenetlen teljesítményéhez vezet.
Emellett, az újrahasznosított viasz tételei közötti víztartalom és hamutartalom különbségei szintén változásokat okoznak a viaszanyag zsugorodási sebességében.
Praktikus és hatékony javaslat, hogy nagy méretpontosságú öntvények készítésekor, speciális viaszfecskendező gépet kell használni, és minden új viaszanyagot át kell venni a gyártáshoz.
Ez minimálisra csökkentheti az újrahasznosított viasz hatását a viaszmintázat méretpontosságára, és biztosítja a viaszminta méreteinek konzisztenciáját.
Eddig, egyes vállalatok még mindig használnak hengercserélő viaszfecskendező gépeket nagy pontosságú termékek előállításához, célja a viaszanyag hőmérsékleti konzisztenciájának a lehető legnagyobb mértékű szabályozása, ezzel biztosítva a viaszmintázat méretstabilitását.
5. Viasz befecskendező gép teljesítménye
A viaszinjektáló gép teljesítménye kulcsfontosságú berendezéstényező, amely befolyásolja a viaszmintázat méretstabilitását.
Az a pontosság, amellyel a viaszbefecskendező gép szabályozza a viasz hőmérsékletét, befecskendezési nyomás, és egyéb paraméterek közvetlenül meghatározzák a viaszmintázat minőségét és méretpontosságát.
Gyakorlati tesztek kimutatták, hogy ha a viaszinjektáló gép beállított hőmérséklete 53°C, a viaszbefecskendező nyílásból injektált viaszanyag hőmérséklete 52°C és 56°C között ingadozik (a mérési hibákat leszámítva),
jelezve, hogy a viaszinjektáló gép nem rendelkezik kellő pontossággal a viaszanyag hőmérsékletének szabályozásában.
A berendezések teljesítményének korlátai mellett, emberi tényezők is befolyásolják a viaszinjektáló gép teljesítményét.
Például, egyes dolgozók hozzászoktak ahhoz, hogy a hulladékviaszmintákat közvetlenül a viaszinjektáló gép viasztároló tartályába öntik., amely közvetlenül befolyásolja a tartályban lévő viaszanyag hőmérsékleti egyenletességét.
A viasztároló tartályban a viasz utántöltés gyakorisága is befolyásolja a viaszanyag hőmérsékleti egyenletességét:
ha a viaszt túl gyakran pótolják, az új viasz hőmérséklete ingadozásokat okoz a tartályban lévő viaszanyag általános hőmérsékletében;
ha túl ritkán töltik fel, a viaszanyag hőmérséklete csökken a hőveszteség miatt, folyékonyságának és zsugorodási sebességének megváltozásához vezet.
6. Viasz befecskendezési paraméterek
A viasz befecskendezési paraméterei a leginkább intuitív tényezők, amelyek befolyásolják a viaszmintázat méretpontosságát, beleértve a viasz befecskendezési nyomást, formakiszabadulási idő, befecskendezési sebesség, és egyéb paraméterek.
Ezek között, A viaszmintázat méretpontosságára a viasz befecskendezési nyomása és a formakioldási idő van a legjelentősebb hatással.
A viasz befecskendezési nyomása közvetlenül befolyásolja a viaszanyag kitöltési fokát a formaüregben.
Ha a befecskendezési nyomás túl alacsony, a viaszanyag nem tudja teljesen kitölteni a formaüreget, ami a viaszmintázat elégtelen méretét eredményezi.
Ha a befecskendezési nyomás túl magas, a viaszanyag túlzott belső feszültséget hoz létre a formaüregben, és ez a belső feszültség a hűtés során felszabadul, a viaszmintázat deformálódásához vezet.
Mint korábban említettük, a formaleadási idő közvetlen hatással van a viaszmintázat méretpontosságára is.
Viszont, még akkor is, ha a viasz befecskendezési paraméterei következetesen vannak beállítva, a viaszmintázat méreteinek ingadozása továbbra is előfordul, amely szorosan összefügg a viaszinjektáló gép teljesítményével.
Gyakorlati tesztelés megállapította, hogy amikor ugyanaz a viaszfecskendező gép folyamatosan termel 40 viasz minták egy karima (tervezési méret 95 mm), a maximális és minimális mérete közötti különbség a 40 a viaszminták elérik a 0,3 mm-t.
A további vizsgálatok feltárták, hogy a viaszmintázatok közül kettőnél méretbeli eltérések mutatkoztak a munkaszüneteket tartó dolgozók miatti elhúzódó penészkiszabadulási idő miatt..
Amikor a formaleadási időt mesterségesen meghosszabbították 3 jegyzőkönyv, az összes viaszminta méretei szinte megegyeztek.
Viszont, az elhúzódó formakiszabadulási idő súlyosan befolyásolja a termelés hatékonyságát, és sok termékszerkezet nem alkalmas a meghosszabbított formaleadási időre; ez a teszt csak a formakioldódási idő hatását vizsgálja a viaszmintázat méreteire.
7. Wax Pattern hűtés
A viaszminta hűtési folyamata kulcsfontosságú láncszem, amely befolyásolja a méretpontosságát, különösen nagy méretpontosságú viaszmintákhoz.
A tényleges gyártásban, nem ajánlott vizet használni a viaszminták nagy méretpontosságú hűtésére.
Még akkor is, ha a viaszminta a vízbe helyezés után be van fedve, könnyen egyenetlen hűtési sebességet okozhat, ami egyenetlen zsugorodást és a viaszmintázat további deformálódását eredményezi.
Külföldi fejlett öntőgyárakban, a viaszminták vízhűtését szinte soha nem alkalmazzák, amely teljes mértékben tükrözi az egyenletes hűtés fontosságát a viaszmintázat méretpontossága szempontjából.
A deformációra hajlamos termékekhez, a hűtés során a viaszmintához speciális formáló szerszámokat kell készíteni.
Meg kell jegyezni, hogy a formázó szerszámokat nem ajánlott fémből, például alumíniumból készíteni, mivel a fémek nagy hővezető képességgel rendelkeznek, ami a viaszmintázat helyi gyors lehűlését okozza és deformációhoz vezet.
Egyes repülőgépipari termékek gyártása során, minden viaszminta külön hűtőeszközzel van felszerelve az egyenletes hűtés biztosítása és a méretpontosság megőrzése érdekében.
8. Tűzálló anyagok és héj szilárdsága
A befektetési öntésben, a tűzálló anyagokból készült héj formaként szolgál az olvadt fém öntéséhez, és a tűzálló anyagok teljesítménye és a héj szilárdsága közvetlenül befolyásolja a végső öntvény méretpontosságát.
A különböző tűzálló anyagok eltérő hőtágulási együtthatóval rendelkeznek (a hőtágulási együtthatók hatását az öntvény méreteire a korábbi cikkekben említettük).
Ezek a különbségek a héj tágulásának és összehúzódásának változásait eredményezik a fűtés és hűtés során, ezáltal befolyásolja az öntvény méretpontosságát.

Még akkor is, ha ugyanazt a tűzálló anyagot használjuk, különbségek a hígtrágya elkészítésében, működési módszerek, és a héj vastagsága is befolyásolja az öntvény méreteit.
Emellett, A héj kidudorodása egy másik fontos tényező, amely befolyásolja az öntvény méretpontosságát.
A héj kidudorodását az ésszerűtlen termékszerkezetek okozhatják, a héj elégtelen rétegközi sűrűsége a héjkészítés során, egyenetlen héjvastagság, és egyéb okok miatt.
Egyszer a héj kidudorodik öntés közben, az öntőüreg alakja megváltozik, ami komoly méreteltéréseket eredményez az öntvényben.
9. A héj hőmérséklete öntés közben
A kerámia héj hőmérséklete az öntés pillanatában kritikus folyamatváltozó, amely közvetlenül szabályozza az olvadt fém megszilárdulását – és ezért erősen befolyásolja a végső méreteket..
A héj hőmérséklete határozza meg a helyi hőelvonási sebességet: a forróbb héj csökkenti a fém hűtési sebességét és késlelteti a megszilárdulást, míg a hidegebb héj növeli a hűtési sebességet és elősegíti a gyors fagyást.
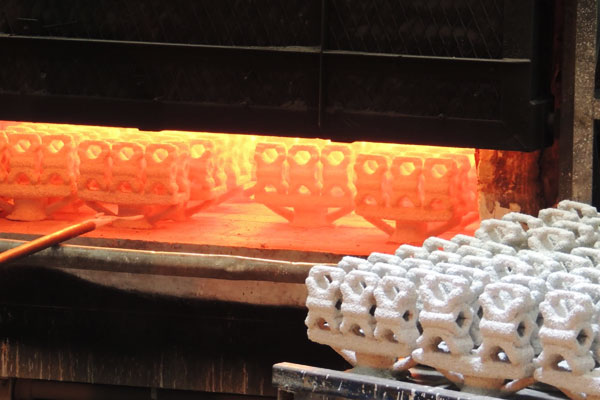
Mindkét szélsőség megváltoztatja a zsugorodási viselkedést, az etetés hatékonyságát és az öntési hibákra való hajlamot.
- Túl meleg: amikor a héj túlmelegedett (például ~1000 °C egy sokkal hidegebb héjjal szemben), a fém lassan lehűl, a megszilárdulása elhúzódik, és az általános térfogati zsugorodás növekedhet.
A lassú hűtés az etetés helyét és időpontját is eltolja, ami nagyobb méreteltéréseket vagy belső zsugorodási hibákat okozhat, mivel az alkatrész tovább marad folyékony, és nagyobb az összehúzódás, mielőtt a fémet teljesen megtámasztja egy merev mátrix. - Túl hideg: amikor a héj alulmelegedett (például ~600 °C), a fém gyorsan lefagy.
A gyors fagyás beszoríthatja a fémet még azelőtt, hogy az üreg teljesen megtelne, és növelheti a hidegzárás valószínűségét, félrefutások vagy hiányos kitöltések – ezek mindegyike mérethibákat és nem megfelelőségeket okoz.
Mivel az optimális héjhőmérséklet az ötvözet kémiájától függ, szakasz vastagság, kapuzat/felszállócső kialakítása és a szükséges mérettűrés, a héj-hőmérséklet-szabályozást minden öntvénycsaládhoz meg kell határozni és érvényesíteni kell.
A gyakorlati intézkedések közé tartozik a héjak előmelegítése egy jóváhagyott alapértékre, a héj hőmérsékletének megfigyelése hőelemekkel vagy infravörös pirométerekkel reprezentatív helyeken, és naplózási hőmérsékletek a nyomon követhetőség érdekében.
Az egyenletes hűtést biztosító héj-hőmérséklet-ablak azonosítására kísérleti öntést vagy hőszimulációt kell használni, kiszámítható adagolás és a szükséges méretstabilitás.
Gyakorlati ellenőrző lista
- Határozza meg és dokumentálja a héj célhőmérséklet-tartományát az egyes ötvözetekhez és alkatrészgeometriákhoz.
- A kiöntés előtt melegítse elő a héjakat, és hagyja kiegyenlítődni a hőmérsékletet; kerülje a nagy hőmérséklet-gradienseket a héjon keresztül.
- Kövesse a héj hőmérsékletét valós időben (hőelemek vagy kalibrált IR) és rögzítse a leolvasásokat minden egyes tételnél.
- Használjon mintaöntést vagy szimulációt a hőmérsékleti ablak érvényesítéséhez, valamint az irányított megszilárdulás és az adagolási teljesítmény megerősítéséhez.
- Ha méretsodródás jelenik meg, első diagnosztikai lépésként korrelálja a héj-hőmérséklet-naplókkal.
A héjhőmérséklet szabályozása ezért egy nagy tőkeáttételű szabályozás: összhangba hozza a megszilárdulási viselkedést a kapuzás/felszálló stratégiával, minimalizálja a zsugorodási meglepetéseket, és segít biztosítani az ismételhető méretpontosságot.
10. Folyamatséma tényezők
A folyamatséma az öntvénygyártás általános útmutatója, és racionalitása közvetlenül befolyásolja az öntvények méretpontosságát. Itt a legfontosabb tényezők között, a kapu helyzete és az öntvényszerkezet befolyásolja leginkább.
A kapuk különböző helyzetei különböző fokú öntvénydeformációhoz vezetnek.
Ennek a pontnak vannak tipikus esetei mind a befektetési öntés kézikönyveiben, mind a vonatkozó szakmai könyvekben (mint például Yamaya Yoko művei), és számos iparági szakértő is hivatkozott erre vonatkozó példákra, ezért ez a cikk nem részletezi tovább.

Ennek alapvető oka az, hogy a kapu különböző pozíciói a töltési sorrendben eltérésekhez vezetnek, hőmérsékleti téreloszlás, és az olvadt fém feszültségeloszlása az üregben, ezáltal eltéréseket okoz az öntvény zsugorodásában és deformációjában.
Emellett, a különböző öntvényszerkezetek az öntvények egyenetlen zsugorodásához is vezetnek.
Például, összetett szerkezetű öntvények, egyenetlen falvastagság, és a nagy helyi térfogatkülönbségek egyenetlen hűtési sebességgel járnak a megszilárdulási folyamat során, ami egyenetlen zsugorodást és további méreteltéréseket eredményez.
Ezért, az öntési szerkezet és eljárási séma kialakításakor, teljes mértékben figyelembe kell venni a zsugorodás hatását a méretpontosságra, és meg kell tenni a megfelelő intézkedéseket a méreteltérések csökkentése érdekében.
11. Következtetés
Az öntvények méretpontosságát számos tényező befolyásolja, ideértve, de nem kizárólagosan a formákat, viasz anyagok, viaszfecskendező gépek, viasz befecskendezési paraméterei, viaszmintás hűtés, tűzálló anyagok, héj hőmérséklete öntés közben, és folyamatsémák.
A tényleges gyártásban, a gyártók gyakran csak az egyedi tényezőkre összpontosítanak (mint például a szerszámbeállítás és a megmunkálási ráhagyás növelése) és figyelmen kívül hagyja a különféle tényezők átfogó hatását, ami az ügyfelek nagy méretpontossági követelményeinek elmulasztását eredményezi.
Nagy méretpontosságú öntvények előállításához, átfogó minőségellenőrzési rendszer kialakítása szükséges, szigorúan ellenőrizni kell a gyártási folyamat minden láncszemét, és figyeljen minden olyan részletre, amely befolyásolhatja a méretpontosságot.
A fent említett tényezőkön kívül, egyéb szempontok, mint például az utómunkálatok (őrlés, megmunkálás) bizonyos hatással lesz az öntési méretpontosságra is.
Csak az összes releváns tényező átfogó figyelembevételével és szigorú ellenőrzésével javítható hatékonyan az öntvények méretstabilitása és pontossága, a vevők egyre magasabb minőségi követelményeinek kielégítése és a vállalkozások piaci versenyképességének növelése.