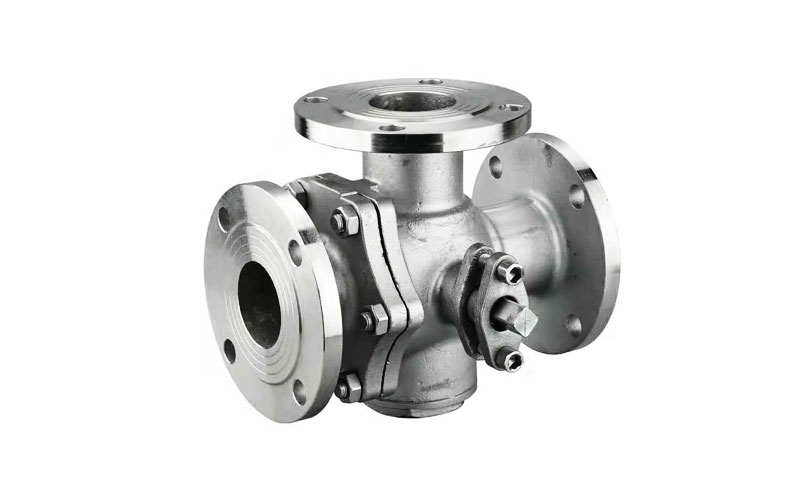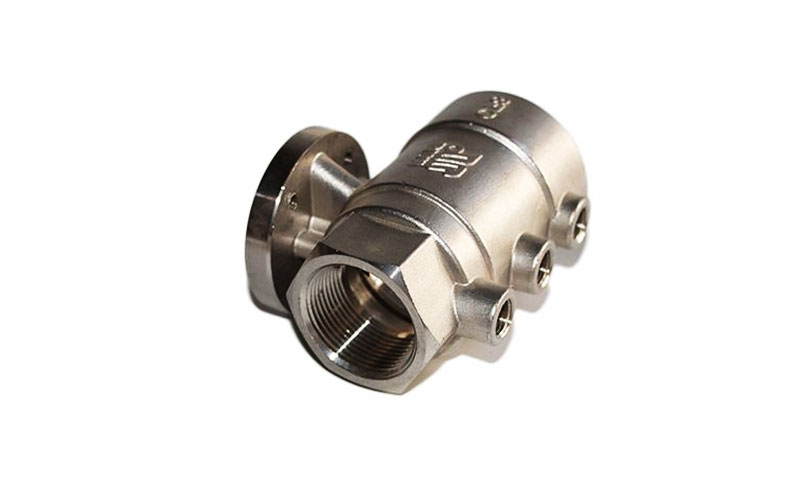
1. Zašto je točnost dimenzija važna
Dimenzijska točnost jedan je od najkritičnijih atributa kvalitete kasting, izravno utječući na preciznost montaže, funkcionalna pouzdanost, Život umora, i zamjenjivosti.
U industrijama kao što je zrakoplovna, automobilski pogonski sklop, precizni strojevi, medicinski uređaji, i energetska oprema, dimenzionalna odstupanja od čak nekoliko desetinki milimetra mogu rezultirati kvarom sklopa, degradacija performansi, ili pretjerani troškovi obrade nizvodno.
Unatoč svojoj važnosti, točnost dimenzija često se podcjenjuje u svakodnevnim poslovima ljevaonice.
Mnogi se proizvođači uvelike oslanjaju na kompenzaciju kalupa ili povećana dopuštenja za strojnu obradu kako bi ublažili probleme s dimenzijama.
Iako ove mjere mogu privremeno prikriti probleme, ne bave se temeljnom varijabilnošću procesa.
Stoga, kada kupci nameću stroge zahtjeve tolerancije, proizvođači često ne mogu postići dosljedne rezultate.
Dimenzijska točnost nije određena jednim parametrom; to je kumulativni ishod ponašanje alata, karakteristike materijala, sposobnost opreme, toplinska povijest, i dizajn procesa.
Ovaj članak sustavno analizira glavne čimbenike koji utječu na dimenzionalnu točnost lijevanja—posebice u lijevanju pomoću kalupa—na temelju industrijske prakse i inženjerskih načela, i daje praktične smjernice za učinkovitu kontrolu.
2. Pregled — glavni izvori varijacija dimenzija
Na visokoj razini, dimenzionalne pogreške potječu iz četiri domene:
- Dizajn / shema procesa: kapiranje, dio geometrije, raspodjela debljine stijenke, oslonci jezgre.
- Alati / kalup: geometrija, toplinsko stanje, ponašanje otpuštanja i trošenje.
- Materijali: kemija voska (casting), vatrostalni sastav, varijabilnost recikliranog sadržaja.
- Oprema & operacija: temperatura/pritisak ubrizgavanja, preciznost upravljanja strojem, temperatura ljuske pri izlijevanju, uvjeti hlađenja/sušenja i ljudski čimbenici.
Svaka domena je u interakciji: Npr., temperatura kalupa utječe na skupljanje voska; temperatura ljuske utječe na skrućivanje metala i ispupčenje ljuske; tlak ubrizgavanja voska i vrijeme otpuštanja stvaraju unutarnje naprezanje koje popušta tijekom hlađenja.
3. Čimbenici povezani s plijesni
Kalup definira početnu geometriju voštanog uzorka (ili pješčana jezgra, u drugim procesima) i stoga uspostavlja temelj za točnost dimenzija.
Među varijablama vezanim uz plijesan, kontrolu temperature i konstrukcijski dizajn su najutjecajniji, ali često zanemareni.
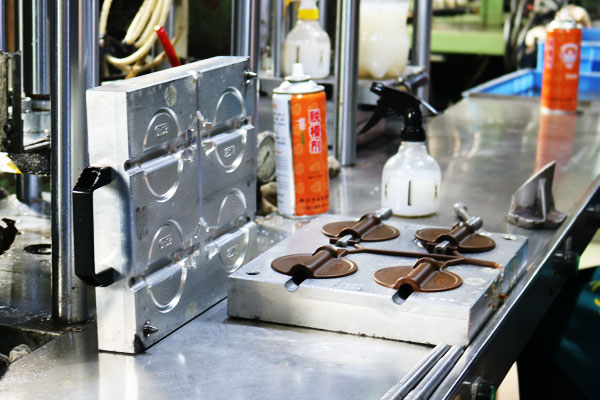
Temperatura plijesni
Temperatura kalupa ima izravan i mjerljiv utjecaj na stabilnost dimenzija zbog toplinskog širenja i skupljanja.
U casting, čelični ili aluminijski kalupi mogu doživjeti mjerljive promjene dimenzija s temperaturnim varijacijama.
Temperaturna razlika od 10 °C može uzrokovati promjene dimenzija reda veličine 0,05–0,15 mm za kalupe srednje veličine—što je značajno za dijelove visoke preciznosti.
U praksi, kalupi se često prenose izravno iz skladišnih prostora (koja može biti bezuvjetna) u radionice za brizganje voska. Sezonske temperaturne razlike pogoršavaju problem.
Voštani uzorci proizvedeni prije nego što kalup postigne toplinsku ravnotežu pokazat će sustavno dimenzionalno odstupanje, čak i ako svi parametri ubrizgavanja ostanu nepromijenjeni.
Ključna načela upravljanja:
- Kalupi se prije proizvodnje moraju termički stabilizirati u okruženju za ubrizgavanje voska.
- Temperaturu kalupa treba pratiti i dokumentirati za precizne odljevke.
- Temperaturne razlike između plijesni, vosak, i okoliša treba svesti na minimum kako bi se smanjilo diferencijalno hlađenje i skupljanje.
Struktura kalupa i ponašanje pri otpuštanju
Struktura kalupa utječe na to kako se naprezanja razvijaju i popuštaju tijekom skrućivanja voska i vađenja iz kalupa.
Loš dizajn kalupa—kao što je nedovoljan propuh, složeni mehanizmi za izvlačenje jezgre, ili neuravnoteženi rasporedi šupljina—mogu uzrokovati deformaciju uzorka voska tijekom otpuštanja.
Vrijeme objavljivanja je posebno kritično:
- Prerano vađenje iz kalupa rezultira plastičnom deformacijom jer vosak nije dovršio skrućivanje i skupljanje.
- Pretjerano kašnjenje vađenja iz kalupa povećava prianjanje i trenje, zahtijevaju veće sile oslobađanja koje iskrivljuju uzorak.
Dodatno, loše dizajnirani vodilice i vrata mogu uzrokovati neravnomjerno punjenje i neravnomjerno hlađenje, što dovodi do nedosljednosti dimenzija.
4. Čimbenici vezani uz materijal voska
U investicijskom lijevanju, voštani uzorak je prototip odljevka, a njegova dimenzijska točnost izravno utječe na dimenzijsku točnost konačnog odljevka.
Kvaliteta i izvedba voštanog materijala—uključujući vrstu voštanog materijala i stanje recikliranog voska—ključni su čimbenici koji utječu na stabilnost dimenzija voštanog uzorka.

Novi voštani materijal
Različiti proizvođači proizvode voštane materijale s različitim sastavom sirovina i omjerima aditiva, što dovodi do razlika u njihovim stopama skupljanja.
Čak i kada se koristi isti kalup, dimenzionalna točnost voštanih uzoraka proizvedenih od različitih voštanih materijala značajno će varirati.
Stopa skupljanja voštanog materijala ključni je pokazatelj koji utječe na točnost dimenzija voštanog uzorka;
veća stopa skupljanja će dovesti do većeg odstupanja dimenzija nakon što se voštani uzorak ohladi, dok je stabilna stopa skupljanja osnova za osiguranje dosljednih dimenzija uzorka voska.
Stoga, pri izradi odljevaka s visokom preciznošću dimenzija, potrebno je odabrati voštane materijale renomiranih proizvođača sa stabilnim učinkom,
i provesti strogu inspekciju i testiranje stope skupljanja voštanog materijala prije uporabe kako bi se osiguralo da zadovoljava proizvodne zahtjeve.
Reciklirani vosak
U većini poduzeća za lijevanje, voštani materijali se recikliraju i ponovno koriste kako bi se smanjili troškovi proizvodnje.
Međutim, u procesu recikliranja, mnogi čimbenici će promijeniti učinak voštanog materijala, čime se utječe na dimenzijsku stabilnost voštanog uzorka.
Prvo, omjer dodavanja novog voska u reciklirani vosak varira, što rezultira nedosljednim stopama skupljanja materijala od miješanog voska.
Drugo, nestabilnost procesa obrade voskom (kao što je nedovoljno topljenje ili neravnomjerno miješanje) dovodi do nejednake izvedbe voštanog materijala.
Uz to, razlike u sadržaju vode i sadržaju pepela između serija recikliranog voska također će uzrokovati promjene u stopi skupljanja materijala od voska.
Praktičan i učinkovit prijedlog je da kod proizvodnje odljevaka s visokom preciznošću dimenzija, treba koristiti namjenski stroj za ubrizgavanje voska, a sve nove voštane materijale treba usvojiti za proizvodnju.
To može smanjiti utjecaj recikliranog voska na točnost dimenzija voštanog uzorka i osigurati dosljednost dimenzija voštanog uzorka.
Do sada, neke tvrtke još uvijek koriste strojeve za ubrizgavanje voska koji mijenjaju cilindre za proizvodnju proizvoda visoke preciznosti, s ciljem da što više kontrolira temperaturnu postojanost voštanog materijala, čime se osigurava dimenzionalna stabilnost voštanog uzorka.
5. Performanse stroja za ubrizgavanje voska
Učinkovitost stroja za ubrizgavanje voska ključni je čimbenik opreme koji utječe na stabilnost dimenzija uzorka voska.
Preciznost kojom stroj za ubrizgavanje voska kontrolira temperaturu voska, tlak ubrizgavanja, i drugi parametri izravno određuju kvalitetu i točnost dimenzija voštanog uzorka.
Praktično ispitivanje pokazalo je da kada je postavljena temperatura stroja za ubrizgavanje voska 53°C, temperatura voštanog materijala koji se ubrizgava iz otvora za ubrizgavanje voska varira između 52°C i 56°C (isključujući pogreške mjerenja),
što ukazuje na to da stroj za ubrizgavanje voska nema dovoljnu preciznost u kontroli temperature voštanog materijala.
Osim ograničenja performansi opreme, ljudski čimbenici također utječu na performanse stroja za brizganje voska.
Na primjer, neki su radnici navikli izravno izlijevati uzorke otpadnog voska u spremnik za skladištenje voska stroja za ubrizgavanje voska, što izravno utječe na ujednačenost temperature voštanog materijala u spremniku.
Učestalost dopunjavanja voska u spremniku za vosak također utječe na ujednačenost temperature voštanog materijala:
ako se vosak prečesto nadopunjuje, temperatura novog voska uzrokovat će fluktuacije u ukupnoj temperaturi materijala voska u spremniku;
ako se dopunjuje prerijetko, temperatura voštanog materijala će se smanjiti zbog gubitka topline, što dovodi do promjena u njegovoj fluidnosti i brzini skupljanja.
6. Parametri ubrizgavanja voska
Parametri ubrizgavanja voska najintuitivniji su čimbenici koji utječu na točnost dimenzija uzorka voska, uključujući tlak ubrizgavanja voska, vrijeme oslobađanja kalupa, Brzina ubrizgavanja, i druge parametre.
Među njima, tlak ubrizgavanja voska i vrijeme oslobađanja kalupa imaju najznačajniji utjecaj na točnost dimenzija voštanog uzorka.
Tlak ubrizgavanja voska izravno utječe na stupanj punjenja voštanog materijala u šupljini kalupa.
Ako je tlak ubrizgavanja prenizak, voštani materijal ne može u potpunosti ispuniti šupljinu kalupa, što rezultira nedovoljnom veličinom voštanog uzorka.
Ako je tlak ubrizgavanja previsok, voštani materijal će stvoriti prekomjerno unutarnje naprezanje u šupljini kalupa, a ovaj unutarnji napon će se osloboditi tijekom hlađenja, što dovodi do deformacije voštanog uzorka.
Kao što je spomenuto ranije, vrijeme oslobađanja kalupa također ima izravan utjecaj na točnost dimenzija voštanog uzorka.
Međutim, čak i ako su parametri ubrizgavanja voska postavljeni dosljedno, fluktuacije u dimenzijama voštanog uzorka i dalje postoje, što je usko povezano s učinkom stroja za brizganje voska.
Praktično ispitivanje pokazalo je da kada isti stroj za ubrizgavanje voska neprekidno proizvodi 40 voštani uzorci prirubnice (projektirana veličina 95 mm), razlika između maksimalne i minimalne veličine 40 voštani uzorci dosežu 0,3 mm.
Daljnja istraga otkrila je da su dva voštana uzorka imala odstupanja u dimenzijama zbog produljenog vremena otpuštanja kalupa uzrokovanog pauzama radnika.
Kad je vrijeme oslobađanja kalupa umjetno produljeno na 3 minute, dimenzije svih voštanih uzoraka bile su gotovo dosljedne.
Međutim, produljeno vrijeme oslobađanja kalupa ozbiljno će utjecati na učinkovitost proizvodnje, a mnoge strukture proizvoda nisu prikladne za produženo vrijeme oslobađanja kalupa; ovaj test samo provjerava utjecaj vremena oslobađanja kalupa na dimenzije voštanog uzorka.
7. Hlađenje voštanog uzorka
Proces hlađenja voštanog uzorka ključna je karika koja utječe na njegovu točnost dimenzija, posebno za voštane uzorke s visokom preciznošću dimenzija.
U stvarnoj proizvodnji, ne preporuča se koristiti vodu za hlađenje voštanih uzoraka visoke točnosti dimenzija.
Čak i ako je voštani uzorak prekriven nakon stavljanja u vodu, lako je uzrokovati neravnomjernu brzinu hlađenja, što rezultira neravnomjernim skupljanjem i daljnjim deformiranjem voštanog uzorka.
U stranim naprednim tvornicama za lijevanje, vodeno hlađenje voštanih uzoraka gotovo se i ne koristi, što u potpunosti odražava važnost ravnomjernog hlađenja za točnost dimenzija voštanog uzorka.
Za proizvode sklone deformacijama, tijekom hlađenja voštanog uzorka moraju se izraditi posebni alati za oblikovanje.
Treba napomenuti da se alati za oblikovanje ne preporučuju izrađivati od metala kao što je aluminij, jer metali imaju visoku toplinsku vodljivost, što će izazvati lokalno brzo hlađenje voštane šare i dovesti do deformacije.
U proizvodnji određenih zrakoplovnih proizvoda, svaki voštani uzorak opremljen je namjenskim alatom za hlađenje kako bi se osiguralo ravnomjerno hlađenje i održala njegova točnost dimenzija.
8. Vatrostalni materijali i čvrstoća ljuske
U investicijskom lijevanju, ljuska izrađena od vatrostalnih materijala služi kao kalup za izlijevanje rastaljenog metala, a performanse vatrostalnih materijala i čvrstoća ljuske izravno utječu na točnost dimenzija konačnog odljevka.
Različiti vatrostalni materijali imaju različite koeficijente toplinske ekspanzije (utjecaj koeficijenata toplinskog rastezanja na dimenzije odljevka spomenut je u prethodnim člancima).
Ove razlike će dovesti do varijacija u širenju i skupljanju ljuske tijekom zagrijavanja i hlađenja, čime se utječe na točnost dimenzija odljevka.

Čak i kada se koristi isti vatrostalni materijal, razlike u pripremi kaše, metode rada, a debljina ljuske također će utjecati na dimenzije odljevka.
Uz to, ispupčenje ljuske još je jedan važan čimbenik koji utječe na točnost dimenzija lijevanja.
Ispupčenje ljuske može biti uzrokovano nerazumnom strukturom proizvoda, nedovoljna međuslojna gustoća ljuske tijekom izrade ljuske, nejednaka debljina ljuske, i drugi razlozi.
Jednom kada se školjka ispupči tijekom izlijevanja, oblik šupljine za lijevanje će se promijeniti, što rezultira ozbiljnim dimenzijskim odstupanjima odljevka.
9. Temperatura školjke tijekom izlijevanja
Temperatura keramičke ljuske u trenutku izlijevanja kritična je procesna varijabla koja izravno kontrolira kako se rastaljeni metal skrućuje — i stoga snažno utječe na konačne dimenzije.
Temperatura ljuske određuje lokalnu brzinu ekstrakcije topline: toplija ljuska smanjuje brzinu hlađenja metala i odgađa skrućivanje, dok hladnija ljuska povećava brzinu hlađenja i potiče brzo smrzavanje.
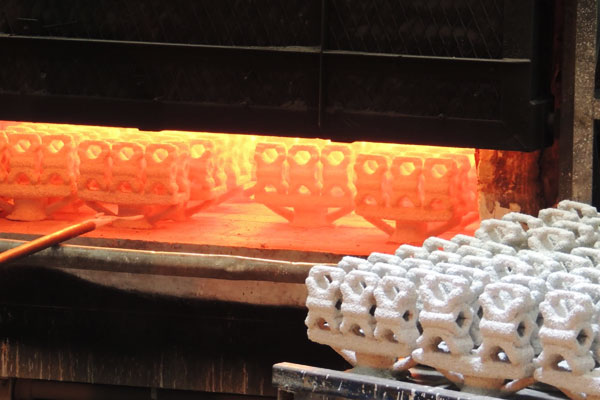
Oba ekstrema mijenjaju ponašanje skupljanja, učinkovitost hranjenja i sklonost greškama u lijevanju.
- Prevruće: kad je ljuska pregrijana (na primjer ~1000 °C u odnosu na mnogo hladniju ljusku), metal se polako hladi, skrućivanje je produženo, a sveukupno volumetrijsko skupljanje se može povećati.
Sporo hlađenje također mijenja mjesto i vrijeme hranjenja, što može uzrokovati veća dimenzionalna odstupanja ili unutarnje defekte skupljanja jer dio ostaje tekući duže i kontrakcija je veća prije nego što metal u potpunosti podupre kruta matrica. - Prehladno: kada je ljuska nedovoljno zagrijana (primjerice ~600 °C), metal se brzo smrzava.
Brzo smrzavanje može zarobiti metal prije nego što se šupljina potpuno ispuni i povećati vjerojatnost hladnog zatvaranja, pogrešna izvođenja ili nepotpuna ispuna — što sve dovodi do dimenzijskih pogrešaka i nesukladnosti.
Budući da optimalna temperatura ljuske ovisi o kemiji legure, debljina presjeka, konstrukcija zatvornice/uspona i potrebna tolerancija dimenzija, kontrola temperature ljuske mora biti određena i potvrđena za svaku familiju odljevaka.
Praktične mjere uključuju prethodno zagrijavanje školjki na potvrđenu zadanu vrijednost, praćenje temperature ljuske s termoparovima ili IR pirometrima na reprezentativnim mjestima, i temperature zapisivanja radi sljedivosti.
Pilot izlijevanje ili toplinske simulacije trebaju se koristiti za identifikaciju prozora temperature ljuske koji proizvodi ravnomjerno hlađenje, predvidljivo hranjenje i potrebna dimenzionalna stabilnost.
Praktični kontrolni popis
- Definirajte i dokumentirajte ciljani temperaturni raspon ljuske za svaku leguru i geometriju dijela.
- Zagrijte školjke i ostavite da se temperatura uravnoteži prije izlijevanja; izbjegavajte velike temperaturne gradijente preko školjke.
- Pratite temperaturu školjke u stvarnom vremenu (termoparovi ili kalibrirani IR) i zabilježite očitanja za svaku seriju.
- Upotrijebite izlijevanje uzoraka ili simulaciju za provjeru temperaturnog okvira i potvrdu usmjerenog skrućivanja i izvedbe punjenja.
- Ako se pojavi dimenzionalni pomak, povezati ga s zapisima temperature školjke kao prvi dijagnostički korak.
Kontrola temperature ljuske stoga je kontrola visoke poluge: usklađuje ponašanje skrućivanja sa strategijom zatvaranja/uspona, smanjuje iznenađenja skupljanja i pomaže osigurati ponovljivu točnost dimenzija.
10. Čimbenici procesne sheme
Shema procesa je opći vodič za proizvodnju odljevaka, a njegova racionalnost izravno utječe na točnost dimenzija odljevaka. Među ključnim čimbenicima ovdje, položaj vrata i struktura lijeva su najutjecajniji.
Različiti položaji vrata dovest će do različitih stupnjeva deformacije odljevka.
Ova točka ima tipične slučajeve u priručnicima za livenje u kalupe i relevantnim stručnim knjigama (kao što su djela Yamaye Yoko), a mnogi su stručnjaci iz industrije također naveli relevantne primjere, tako da ovaj članak neće dalje razrađivati.

Osnovni razlog je taj što različiti položaji vrata dovode do razlika u redoslijedu punjenja, raspodjela temperaturnog polja, i raspodjela naprezanja rastaljenog metala u šupljini, čime uzrokuje varijacije u skupljanju i deformaciji odljevka.
Uz to, različite strukture odljevaka također će dovesti do neravnomjernog skupljanja odljevaka.
Na primjer, odljevci složenih struktura, nejednaka debljina stijenke, a velike razlike u lokalnom volumenu imat će nejednake brzine hlađenja tijekom procesa skrućivanja, što rezultira neravnomjernim skupljanjem i daljnjim odstupanjima u dimenzijama.
Stoga, pri projektiranju konstrukcije odljevka i procesne sheme, potrebno je u potpunosti razmotriti utjecaj skupljanja na točnost dimenzija i poduzeti odgovarajuće mjere za smanjenje odstupanja dimenzija.
11. Zaključak
Na točnost dimenzija odljevaka utječu brojni čimbenici, uključujući ali ne ograničavajući se na kalupe, voštani materijali, strojevi za ubrizgavanje voska, parametri ubrizgavanja voska, hlađenje voštanog uzorka, vatrostalni materijali, temperatura ljuske tijekom lijevanja, i procesne sheme.
U stvarnoj proizvodnji, proizvođači se često fokusiraju samo na pojedinačne čimbenike (kao što je podešavanje kalupa i povećanje dopuštenja za strojnu obradu) a zanemariti sveobuhvatni utjecaj različitih čimbenika, što rezultira neuspjehom u ispunjavanju zahtjeva kupaca za visokom točnošću dimenzija.
Za izradu odljevaka s visokom preciznošću dimenzija, potrebno je uspostaviti cjelovit sustav kontrole kvalitete, strogo kontrolirati svaku kariku proizvodnog procesa, i obratite pažnju na svaki detalj koji može utjecati na točnost dimenzija.
Osim gore navedenih čimbenika, drugi aspekti kao što je naknadna dorada (mljevenje, obrada) također će imati određeni utjecaj na točnost dimenzija lijevanja.
Samo sveobuhvatnim razmatranjem i striktnom kontrolom svih relevantnih čimbenika može se učinkovito poboljšati stabilnost dimenzija i točnost odljevaka, zadovoljavanje sve viših zahtjeva kupaca za kvalitetom i jačanje tržišne konkurentnosti poduzeća.