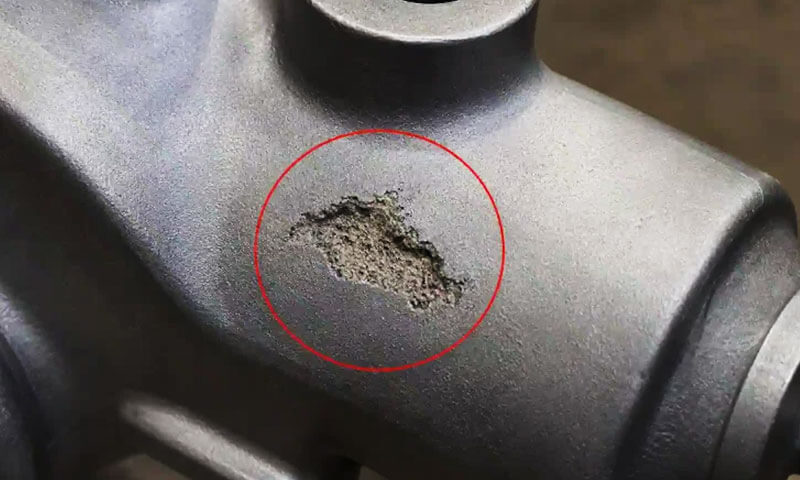
Défauts d'inclusion de laitier dans le moulage de mousse perdue sont parmi les problèmes de qualité les plus persistants rencontrés dans le moulage par évaporation, en particulier lors de la production de pièces moulées avec des surfaces usinées étendues ou des exigences de propreté interne exigeantes.
Le défaut est souvent décrit dans les environnements de production comme inclusion de sable, pénétration du sable, inclusion de revêtement, ou "sable entrant", car le défaut visible peut contenir du sable sec, revêtement réfractaire, résidus de décomposition de la mousse, ou laitier métallurgique conventionnel.
Contrairement à de nombreux défauts de coulée isolés, L'inclusion de scories dans le moulage de mousse perdue est rarement causée par une seule variable de processus.
Il est plus précisément compris comme le résultat d'une interaction entre l'intégrité du motif et du revêtement, conception du système de contrôle, comportement sur sable sec, pression du vide, conditions de coulée, gestion des modèles, et la propreté du métal en fusion.
Une approche robuste considère donc la prévention de l'inclusion de scories comme un problème de contrôle de processus au niveau du système, plutôt que de simplement augmenter l'épaisseur du revêtement ou de réduire la température de coulée.
1. Quels sont les défauts d'inclusion de scories dans le moulage de mousse perdue?
Défauts d'inclusion de laitier dans le moulage de mousse perdue des défauts non métalliques se forment lorsque des matériaux étrangers sont piégés à l'intérieur de la pièce moulée pendant le remplissage et la solidification du moule..
Selon leur origine, ces défauts peuvent consister en sable de moulage sec, particules de revêtement réfractaire, laitier métallurgique, oxydes, résidus de décomposition de la mousse, ou des combinaisons de ces matériaux.
Dans casting de mousse perdu, le défaut est souvent désigné en production comme inclusion de sable, entrée de sable, inclusion de revêtement, ou pénétration de sable.
Bien que ces termes soient parfois utilisés de manière interchangeable, ils ne décrivent pas toujours exactement le même mécanisme.
L'inclusion de sable fait généralement référence à l'incorporation de sable de moulage dans le métal., alors que les scories ou les inclusions réfractaires peuvent provenir du métal en fusion, revêtement, ou leurs réactions lors du remplissage.
Le problème fondamental est que le métal en fusion doit progresser à travers une trajectoire stable., cavité recouverte de réfractaire pendant que le motif de mousse polymère se décompose et que ses produits gazeux et liquides s'échappent à travers le revêtement et le sable sec.
Si le revêtement perd son intégrité, le sable meuble est entraîné dans le métal. De même, si des particules de laitier ou d'oxyde sont déjà présentes dans le métal en fusion, ils peuvent être transportés dans la pièce coulée et rester piégés lors de la solidification.
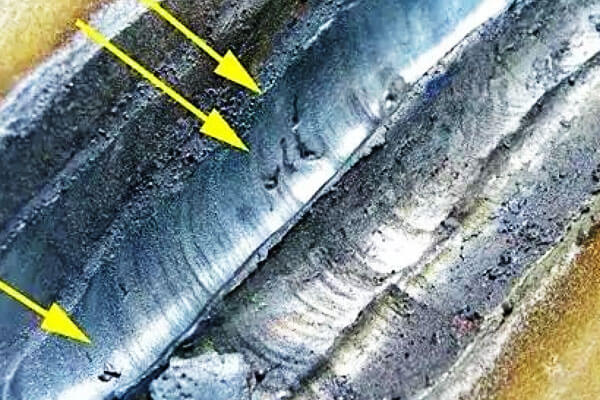
Apparence typique et identification
Les défauts d’inclusion des scories ne sont pas toujours visibles immédiatement après le décochage.
Un moulage peut paraître acceptable extérieurement mais révéler des inclusions significatives seulement après Usinage CNC, forage, affûtage, ou sectionnement expose la région touchée.
Les surfaces usinées peuvent présenter des taches isolées, taches irrégulières, traces, ou des amas de corps étrangers. Leur aspect varie selon la source de l'inclusion.
Particules granulaires blanches ou de couleur claire sont souvent associés à du sable siliceux ou à des matériaux réfractaires, alors que gris, gris foncé, ou régions noires peut indiquer des scories, oxydes, résidus de revêtement, ou produits carbonés issus de la décomposition de la mousse.
Cependant, l’apparence visuelle à elle seule ne peut pas déterminer de manière fiable l’origine d’une inclusion.
Pour le dépannage de la production, examen métallographique et, quand c'est nécessaire, Analyse SEM/EDS peut distinguer une particule de sable riche en silice d'une inclusion métallurgique riche en oxydes ou d'un fragment de revêtement réfractaire.
| Aspect du défaut observé | Origine possible | Emplacement typique |
| Taches granuleuses blanches | Sable de silice ou particules réfractaires | Surfaces usinées, près des portes |
| Taches irrégulières grises ou noires | Scories, oxydes, résidus de revêtement | Régions de diffusion internes |
| Inclusions linéaires ou semblables à des fissures | Fissuration du revêtement suivie d'une entrée de sable | Joints à motif, carrefours de déclenchement |
| Groupes d'inclusion | Défaillance localisée du revêtement ou écoulement de métal turbulent | Sprue, coureur, zones d'entrée |
| Grandes régions internes non métalliques | Entrée importante de sable ou écaillage du revêtement | Près du système de gate ou des transitions de coulée |
Où se produisent les inclusions de scories?
Le défaut peut potentiellement se produire sur tout le trajet du flux de métal., y compris le verser la tasse, sprue, coureur, combien, jonctions du système de portes, et cavité de coulée.
Néanmoins, les zones les plus à risque sont généralement les endroits où le système de portes se connecte à la pièce coulée ou où la géométrie provoque des changements brusques dans la direction ou la vitesse du flux..
Le de la carotte au coureur, coureur à l'entrée, et connexions d'entrée à modèle méritent une attention particulière.
Ces régions sont exposées à des contraintes thermiques et mécaniques importantes lors du coulage.
Si le revêtement à l'un de ces endroits est fissuré, mal collé, excessivement mince, ou endommagé localement lors de l'assemblage du motif ou du remplissage de sable, le métal en fusion peut entrer directement en contact avec le sable environnant.
Une fois la barrière du revêtement franchie, la combinaison de pression du métal, aspiration sous vide, et les forces d'écoulement du métal peut attirer le sable libre et les particules réfractaires dans le métal liquide.
Le matériau entraîné est ensuite transporté dans la pièce moulée et peut être piégé à mesure que le métal se solidifie..
2. Pourquoi l'inclusion de scories est particulièrement difficile dans le moulage de mousse perdue
Le moulage en mousse perdue diffère fondamentalement du moulage au sable conventionnel car le motif de mousse reste à l'intérieur du moule jusqu'au coulage..
Le motif ne disparaît pas simplement avant que le métal ne pénètre dans la cavité; plutôt, il subit décomposition thermique et vaporisation à mesure que le métal en fusion le remplace progressivement.
Cela crée plusieurs phénomènes de transport simultanés:
- Le métal en fusion avance dans la cavité.
- Le motif polymère se décompose.
- Les produits de décomposition gazeux et liquides migrent à travers le revêtement réfractaire.
- La pression du vide influence le remplissage du moule et l'évacuation des gaz.
- Le revêtement réfractaire est exposé à des charges thermiques et mécaniques intenses.
- Le sable sec entourant le motif doit maintenir une intégrité structurelle suffisante.
Si le revêtement se fissure ou perd son adhérence, le métal qui avance peut entrer directement en contact avec le sable meuble.
Si le système de contrôle est insuffisamment protégé, le sable et les fragments réfractaires peuvent pénétrer dans le flux de métal.
C'est pourquoi le simple fait d'augmenter le caractère réfractaire du revêtement ne résout pas nécessairement le problème..
Résistance du revêtement, perméabilité, adhésion, comportement au séchage, épaisseur du revêtement, conception de déclenchement, et le contrôle du vide doivent être considérés ensemble.
3. Principales causes de défauts d’inclusion de scories dans le moulage de mousse perdue
Les inclusions de scories et de sable dans le moulage de mousse perdue sont défauts multifactoriels plutôt que le résultat d'un seul paramètre de processus.
L'intégralité du trajet d'écoulement du métal, depuis le gobelet verseur et la carotte jusqu'au canal d'injection, combien, et cavité finale - est potentiellement capable d'introduire des matériaux non métalliques dans la pièce moulée.
En pratique, cependant, jonctions du système de portes, défauts de revêtement, et les zones soumises à une vitesse élevée d'écoulement des métaux représentent les zones à risque les plus critiques.
Défaillance du revêtement réfractaire
Le revêtement réfractaire constitue la principale barrière entre le métal en fusion et le sable sec..
Si cette barrière se fissure, peelings, ou s'érode, le sable et les particules réfractaires peuvent être entraînés dans le métal et rester piégés dans la pièce moulée.
Les causes courantes liées au revêtement incluent une résistance insuffisante à température ambiante., résistance à chaud insuffisante, épaisseur de revêtement inégale, mauvaise adhérence, et un mauvais séchage.
Une attention particulière devrait être accordée à joints de cheminée d'injection, connexions coureur-ingate, coins pointus, et transitions de motifs, où il est plus difficile de maintenir une couverture de revêtement uniforme.
Un revêtement en mousse perdue approprié doit fournir suffisamment résistance, résistance mécanique, perméabilité, adhésion, et résistance aux chocs thermiques tout au long du processus de coulée.
Problèmes de système de verrouillage et d’étanchéité
Le système d'entrée est une source critique d'inclusion de sable car il constitue le chemin initial du métal en fusion dans le moule..
Buses d'injection mal connectées ou insuffisamment scellées, coureurs, et les portes peuvent créer des ouvertures par lesquelles le sable sec pénètre dans le flux de métal.
Les fissures de revêtement au niveau des jonctions de déclenchement sont particulièrement dangereuses car ces zones subissent un flux de métal concentré et une charge thermique..
Le système de portail doit donc avoir une rigidité adéquate, connexions sécurisées, et protection réfractaire continue.
Avant de verser, le gobelet verseur et les zones de contact exposées doivent également être vérifiés. sable meuble, poussière, revêtement endommagé, et particules étrangères.
Paramètres de coulée et de vide incorrects
Les paramètres du processus affectent directement les charges mécaniques et thermiques imposées au revêtement.
Un tête de coulée ou vitesse d'écoulement du métal excessive peut augmenter l’érosion du revêtement, tandis qu'une température de coulée trop élevée peut accélérer la dégradation thermique et les réactions des métaux réfractaires.
Inversement, des températures excessivement basses peuvent provoquer des erreurs de production et un remplissage incomplet.
Le vide doit également être soigneusement contrôlé. Bien que le vide soit indispensable au compactage du sable et à l’évacuation des gaz, un niveau de vide trop élevé peut aspirer du sable ou des fragments de revêtement à travers les fissures existantes.
Les caractéristiques du sable sont une autre considération. Une distribution granulométrique inappropriée peut augmenter la pénétration du sable, érosion, ou mauvaise évacuation des gaz.
La combinaison optimale de niveau de vide, température de versement, taux de remplissage, et spécification du sable doit donc être établi pour chaque alliage et géométrie de coulée plutôt que appliqué comme réglage universel.
Manipulation des motifs et dommages causés par le moulage
Des défauts d'inclusion peuvent survenir avant le coulage si le motif en mousse enduit est endommagé pendant le transport., assemblée, remplissage de sable, ou moulage par vibration.
Un chargement agressif de sable ou des vibrations excessives peuvent produire des fissures et des éclats dans le revêtement séché., en particulier autour des sections minces et des connexions de déclenchement.
Ces défauts peuvent rester cachés une fois le motif enfoui dans le sable et ne devenir apparents que lorsque des inclusions sont exposées lors de l'usinage..
Une séquence de moulage contrôlée est donc essentielle: le motif doit être correctement soutenu avant que des vibrations plus fortes ne soient appliquées, et le système de portes ne doit pas être plié ou perturbé mécaniquement pendant le compactage..
Propreté du métal en fusion
Toutes les inclusions ne proviennent pas du moule. Oxydes, scories, particules réfractaires, et autres inclusions non métalliques déjà présentes dans le métal en fusion peut également se coincer lors du remplissage.
Un contrôle efficace nécessite donc une attention portée à l’ensemble de la chaîne de transformation des métaux., y compris la fusion, élimination des scories, contrôle de la température, inoculation ou traitement le cas échéant, transfert, et verser.
Écrémage des scories, filtration, et des caractéristiques d'entrée ou de piégeage des scories conçues de manière appropriée peuvent réduire davantage la quantité de matériau non métallique pénétrant dans la cavité..
4. Études de cas: Échecs d’inclusion de scories et actions correctives à la fonderie LangHe
À Fonderie de Langhe, Le contrôle des inclusions de scories et de sable est traité comme un problème d'ingénierie des procédés plutôt que comme un problème d'inspection finale..
En moulage de mousse perdue, les défauts d'inclusion peuvent provenir du revêtement réfractaire, assemblage de motifs, opération de moulage, système de vide, conception de déclenchement, ou propreté du métal en fusion.
Par conséquent, Une action corrective efficace nécessite de corréler la morphologie du défaut avec l'emplacement du défaut et les conditions réelles du processus..
Les trois cas suivants représentent des cas typiques LangIl Scénarios de production en fonderie impliquant de la fonte grise, fer à fonte ductile, et pièces moulées en mousse perdue en acier au carbone.
Les cas démontrent comment une analyse systématique des causes profondes peut convertir les problèmes d'inclusion récurrents en améliorations mesurables des processus..
Cas 1: Corps de vanne hydraulique en fonte grise
Arrière-plan
LangIl La fonderie a produit des corps de vannes hydrauliques en fonte grise en utilisant le procédé de moulage à mousse perdue.
Les composants contenaient plusieurs surfaces d'étanchéité usinées avec précision et ont été soumis à 100% essai de pression à 1.6 MPA.
Parce que les surfaces d'étanchéité ont été usinées ultérieurement, des inclusions internes relativement petites pourraient être exposées et provoquer des fuites.
Symptômes de défauts
Le rendement initial au premier passage était d'environ 68%. La plupart des échecs des tests de pression ont été attribués à des inclusions souterraines exposées sur les surfaces usinées des sièges de soupape..
L'inspection du système de contrôle a fourni un indice important. Après le secouage, un délaminage localisé du revêtement a été observé à plusieurs reprises autour du jonction entrée-coulée.
Lorsque des sections du coureur ont été cassées pour inspection, des particules granuleuses blanches étaient visibles à l'intérieur de la surface de fracture, indiquant la présence de matériaux réfractaires ou de sable entraînés.
Analyse des causes profondes
L'enquête a identifié deux principaux facteurs contributifs.
D'abord, le revêtement réfractaire autour de la jonction d'entrée était nettement plus fin que sur les parties plates du motif.
La géométrie de la jonction a provoqué un drainage inégal du revêtement lors du trempage., ce qui entraîne une barrière localement faible.
Deuxième, le moule a fonctionné sous un niveau de vide constant relativement élevé d'environ 0.045 MPA.
Une fois le revêtement à la jonction affaibli, la différence de pression favorise le mouvement du sable meuble à travers la zone défectueuse pendant le remplissage.
Le défaut n’a donc pas été attribué uniquement au vide. Plutôt, le véritable mécanisme de défaillance était:
épaisseur de revêtement inégale → faiblesse locale du revêtement → entrée de sable assistée par vide → piégeage d'inclusions → exposition à l'usinage → fuite lors d'un test de pression.
Actions correctives
LangIl Foundry a mis en œuvre deux modifications majeures du processus. Une deuxième couche de revêtement renforcée a été appliquée spécifiquement sur les jonctions de déclenchement et autres régions de transition à haut risque., augmentation de l'épaisseur locale du revêtement d'environ 60%.
Le système de vide est également passé d'un fonctionnement à pression constante à un profil contrôlé à deux étages..
Le vide a été initialement maintenu à environ 0.025 MPA au début de la phase de remplissage et a augmenté progressivement jusqu'à environ 0.038 MPA pendant la dernière partie du remplissage.
Le but était d'éviter d'appliquer une pression différentielle excessive pendant que le métal pénétrait pour la première fois dans la région de déclenchement vulnérable., tout en fournissant un vide suffisant plus tard dans le processus de remplissage pour la stabilité du moule et l'évacuation des gaz.
Résultat
Le taux de réussite aux tests de pression est passé de 68% à 92%, tandis que les scories- et les déchets liés aux inclusions de sable ont été réduits d'environ 71%.
Le cas a démontré que l'ingénierie du revêtement local et le contrôle dynamique du vide pourraient être plus efficaces que la simple augmentation de l'épaisseur globale du revêtement ou le maintien d'un niveau de vide uniformément élevé tout au long du coulage..
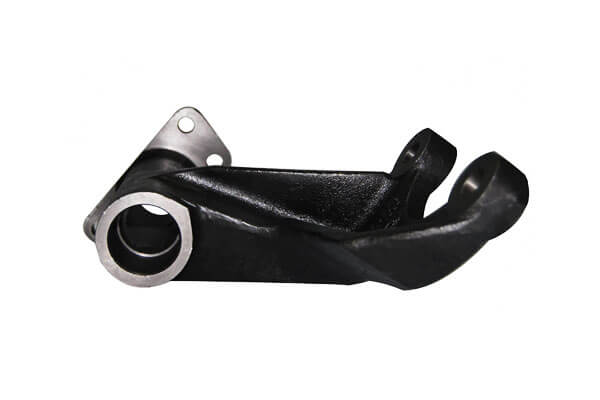
Cas 2: Support de châssis automobile en fonte ductile
Arrière-plan
LangIl Supports de châssis automobile en fonte ductile fabriqués en fonderie à l'aide de moulage de mousse perdue.
Les composants comprenaient des surfaces externes exposées qui ont ensuite reçu revêtement électrophorétique (E-revêtement).
Parce que la surface peinte finale avait des exigences strictes en matière d'apparence, des défauts souterrains relativement petits pourraient devenir visibles après le revêtement.
Symptômes de défauts
Un problème intermittent de défauts de surface a été initialement observé après une peinture électrophorétique.. De petites cloques ressemblant à des scories sont apparues principalement sur la surface supérieure des brackets., avec un taux d'occurrence d'environ 22%.
De manière intéressante, les défauts n'ont pas été répartis au hasard.
Ils étaient concentrés dans une région située en face de l'entrée principale, ce qui suggère que le défaut était associé au comportement de remplissage ou au mouvement d'un matériau non métallique plutôt qu'à une inclusion métallurgique uniformément répartie.
Analyse des causes profondes
L'examen de l'assemblage du modèle a révélé que le la connexion entre la carotte et le canal utilise un joint lâche à ajustement serré. Pendant le moulage par vibration, l'articulation pourrait bouger légèrement, créer un écart localisé.
En même temps, l'amplitude de vibration initiale utilisée lors du remplissage du sable était trop agressive.
Parce que les surfaces verticales de l'assemblage de mousse n'étaient pas suffisamment soutenues à ce stade, microfissures développées dans le revêtement séché.
La combinaison de ces deux conditions a créé une voie d'entrée du sable:
joint de fermeture lâche + vibrations précoces agressives → dommages et ouvertures du revêtement → entraînement de sable lors du remplissage → inclusions internes → cloques de surface après revêtement E.
Cette constatation explique également pourquoi l’inspection visuelle conventionnelle après désincarcération n’a pas systématiquement identifié le problème.: une grande partie des dégâts était localisée sous le sable avant le coulage et n'était pas facilement visible après le coulage.
Actions correctives
LangIl Foundry a introduit un collier de renforcement intégré au niveau de la connexion carotte-canne et a appliqué un revêtement réfractaire supplémentaire autour du joint pour améliorer à la fois la stabilité mécanique et la continuité du revêtement..
Le programme de vibration a ensuite été divisé en deux étapes. Après une première couverture de sable, le motif a été soumis à environ 5 secondes de vibration de faible amplitude.
Un compactage de plus grande amplitude n'a été introduit qu'une fois que l'assemblage de mousse était suffisamment entouré et soutenu par du sable..
Une procédure dédiée de scellement des bouchons de coulée a également été introduite avant la fermeture finale du moule pour empêcher le sable meuble de pénétrer par le système de vanne supérieur..
Résultat
Le taux de défauts de surface après revêtement E a diminué d'environ 22% à 4%. Les lots rejetés par les clients associés au défaut ont été éliminés.
Le cas illustre un principe important dans le moulage de mousse perdue: la vibration du moulage n’est pas simplement un paramètre de compactage; cela peut influencer directement l’intégrité du revêtement et donc la propreté de la coulée.
Le profil de vibration optimal doit permettre un compactage adéquat du sable sans endommager mécaniquement le motif enduit..
Cas 3: Boîtier de pompe en acier au carbone
Arrière-plan
LangIl Foundry a étudié l'application du moulage à mousse perdue aux corps de pompe en acier au carbone comme alternative au moulage au sable conventionnel..
L'objectif était de réduire les surépaisseurs d'usinage et d'améliorer la cohérence dimensionnelle des grands passages d'écoulement internes..
Les composants avaient de vastes surfaces internes usinées, ce qui rend le contrôle interne de l’inclusion particulièrement important.
Symptômes de défauts
Les premiers essais de production ont montré des inclusions dispersées et répandues sur les surfaces d'écoulement internes usinées.. Le taux de rebut qui en a résulté a atteint environ 35%.
L'inspection du système de portes a révélé une érosion réfractaire prononcée et des veines de surface le long du canal..
La répartition des défauts suggère que le problème était principalement associé à dégradation du revêtement lors du remplissage de l'acier, plutôt qu'avec simplement des scories de métal en fusion.
Analyse des causes profondes
Le premier problème majeur était l’utilisation d’un système de revêtement initialement développé pour le moulage de mousse perdue en fonte grise..
Son caractère réfractaire et sa résistance à chaud étaient insuffisants pour la charge thermique nettement plus élevée associée à l'acier au carbone..
Pendant le versement, le revêtement partiellement dégradé et érodé sous les effets combinés de la haute température, choc thermique, et les forces d'écoulement du métal.
Le deuxième problème était une tête de coulée efficace excessive.. UN 1-tonne louche généré une vitesse d'écoulement du métal relativement élevée lors du remplissage de la carotte, érosion mécanique croissante du revêtement déjà vulnérable.
Le mécanisme combiné a donc été:
système réfractaire inadéquat → dégradation du revêtement à haute température → érosion excessive par écoulement de métal → particules réfractaires pénétrant dans l'acier → inclusions internes.
Actions correctives
LangIl Foundry a remplacé le revêtement conventionnel de qualité fer par un revêtement réfractaire à haute teneur en alumine spécialement conçu pour le moulage de mousse perdue en acier.
Le nouveau revêtement offre un caractère réfractaire et une résistance à chaud nettement plus élevés pour l'environnement de coulée de l'acier..
La hauteur de coulée effective a également été réduite. Un système de louche à coulée par le bas a été introduit, avec la buse positionnée aussi près que possible du gobelet verseur pour réduire les accélérations et les turbulences inutiles du métal.
Enfin, la température de coulée a été réduite d'environ 1560°C à 1510°C, tout en restant dans la fenêtre de processus établie pour la nuance d'acier au carbone et la géométrie de coulée.
Ces changements ont été mis en œuvre sous la forme d’un ensemble coordonné plutôt que sous forme d’ajustements isolés..
Résultat
Le taux de ferraille interne des inclusions de scories a diminué d'environ 35% à 8%, rendant le processus de mousse perdue commercialement viable pour l'application du boîtier de pompe.
L'affaire montre également pourquoi la sélection du revêtement doit être spécifique à l'alliage.
Un revêtement réfractaire qui fonctionne correctement pour la fonte grise ne peut pas automatiquement être considéré comme offrant une stabilité thermique et chimique suffisante pour l'acier..
À mesure que la température de coulée de l'alliage augmente, caractère réfractaire du revêtement, force chaude, résistance aux chocs thermiques, et la compatibilité métal/revêtement devient de plus en plus importante.
Principales leçons des trois LangIl Cas de fonderie
Les trois cas concernaient différents alliages et différentes géométries de coulée, mais ils révèlent un modèle commun: l'inclusion de scories est généralement la conséquence d'une interaction entre plusieurs variables de processus.
| Cas | Mécanisme de défaut primaire | Variable de processus critique | Stratégie corrective | Résultat |
| Corps de vanne hydraulique en fonte grise | Entrée de sable à travers un revêtement d'entrée faible | Épaisseur du revêtement + vide | Revêtement renforcé et vide étagé | Rendement de premier passage: 68% → 92% |
| Support de châssis en fonte ductile | Dommages au revêtement lors du moulage | Résistance des joints d'obturation + vibration | Articulation renforcée et vibration étagée | Défauts de surface: 22% → 4% |
| Corps de pompe en acier au carbone | Érosion des revêtements à haute température | Caractère réfractaire du revêtement + tête verseuse | Revêtement à haute teneur en alumine et hauteur de coulée réduite | Rebut d'inclusion: 35% → 8% |
La conclusion la plus importante est que il n’existe pas de « réglage anti-inclusion » universel pour le moulage de mousse perdue.
Le système de revêtement approprié, profil de vide, programme de vibrations, température de versement, conception de déclenchement, et les spécifications du sable doivent être adaptées à l'alliage et à la géométrie du moulage..
Pour cette raison, LangIl L’approche de Foundry se concentre sur identification des causes profondes, optimisation de la fenêtre de processus, et analyse de localisation des défauts plutôt que de compter uniquement sur une inspection visuelle finale.
Cette méthodologie est particulièrement intéressante pour les composants hydrauliques, pièces moulées automobiles, boîtiers de pompage, corps de valve, et autres pièces dans lesquelles des inclusions internes ne peuvent apparaître qu'après un usinage ou des tests fonctionnels.
5. Stratégies systématiques de prévention et d’atténuation
Le contrôle des inclusions de scories dans le moulage de mousse perdue nécessite contrôle coordonné des processus plutôt qu’une seule mesure corrective.
L'approche la plus efficace consiste à maintenir l'intégrité du revêtement, protéger le motif lors du moulage, contrôler le flux de métal et le vide, et améliorer la propreté du métal en fusion tout au long du cycle de production.
Optimiser le revêtement réfractaire
Le revêtement réfractaire est la principale barrière séparant le métal en fusion du sable sec..
Il devrait avoir suffisamment résistance, perméabilité, adhésion, résistance à température ambiante, et force chaude.
Appliquer le revêtement uniformément en plusieurs couches, avec un séchage suffisant entre les couches. Les carrefours et autres zones à forte érosion devraient recevoir un renforcement supplémentaire.
Chaque motif enduit doit être inspecté avant le moulage, et motifs présentant des fissures visibles, peeling, ou le délaminage doit être réparé ou rejeté.
Assemblage et moulage de modèles de contrôle
Le motif de mousse et le système de déclenchement doivent rester mécaniquement stables pendant le remplissage de sable et les vibrations..
Les connexions de portail peuvent être renforcées avec des supports ou des manchons appropriés si nécessaire. Le sable doit d'abord être introduit doucement, et la vibration doit commencer à faible amplitude.
Une intensité de vibration plus élevée ne doit être appliquée qu'une fois que le motif est correctement entouré de sable..
Une attention particulière est requise autour du sprue, jonctions de coureurs, et ingates, où le mouvement mécanique peut fissurer la couche réfractaire.
La carotte doit également être solidement scellée et le gobelet verseur doit être nettoyé immédiatement avant de verser..
Contrôler la température de coulée et le débit de métal
Les conditions de coulée doivent minimiser l'érosion du revêtement tout en maintenant une fluidité adéquate et un remplissage complet du moule..
Hauteur de coulée excessive, turbulence, et la température peut augmenter la dégradation des réfractaires et l'entraînement des inclusions.
| Type en alliage | Température de coulée typique | Temps de coulée typique* |
| Fonte grise | 1380–1420°C | 10–20 s |
| Fer à fonte ductile | 1420–1450°C | 12–25 s |
| Carbone / acier moulé faiblement allié | 1480–1560°C | 15–30 s |
*Valeurs de référence typiques pour un lot de coulée de 300 à 500 kg; les paramètres réels doivent être établis en fonction de la qualité de l'alliage, masse de coulée, épaisseur de paroi, conception de déclenchement, et équipement.
La capacité de la poche doit être raisonnablement adaptée à la pièce coulée.. Garder le bec verseur près de la carotte réduit la hauteur de chute libre et la vitesse d'impact..
Le versement doit également rester lisse et continu, éviter les interruptions inutiles ou les pics de débit soudains.
Optimiser le contrôle du vide
Le vide est essentiel dans le moulage de mousse perdue car il améliore le compactage du sable sec, facilite l'évacuation des gaz, et prend en charge le remplissage des moules.
Cependant, une pression négative excessive peut entraîner du sable ou des fragments de revêtement à travers les fissures existantes.
Pour de nombreuses pièces moulées en fer, une plage de fonctionnement d'environ 0.025–0,040 MPa est couramment utilisé comme point de départ. La valeur optimale dépend fortement de la géométrie de coulée et des conditions du processus.
Un profil de vide étagé peut être avantageux: un vide relativement modéré lors du remplissage initial réduit l'érosion du revêtement, suivi d'un vide accru à mesure que le remplissage progresse.
Le vide doit donc être traité comme un variable de processus à optimiser, pas simplement maximisé.
Améliorer le déclenchement et la rétention des scories
La conception du point d'injection doit favoriser un remplissage stable tout en empêchant les matériaux non métalliques d'atteindre les régions de coulée critiques.
En fonction de l'alliage et de la géométrie de coulée, le système peut intégrer pièges à scories, coupes écrémées, zones de peuplement, filtres, ou zones de collecte dédiées.
Les filtres en mousse céramique peuvent fournir un contrôle supplémentaire des inclusions non métalliques, bien que leur utilisation doive être évaluée par rapport au débit et à la température de coulée requis.
Une conception de déclenchement appropriée est particulièrement importante pour les composants sous pression et hautement usinés où même de petites inclusions peuvent provoquer une défaillance fonctionnelle..
Maintenir une qualité de sable appropriée
Le sable sec doit assurer un équilibre entre perméabilité, comportement au compactage, qualité de surface, et résistance à la pénétration du métal.
Un sable trop grossier peut augmenter la pénétration et les défauts liés aux inclusions, tandis qu'un excès de fines peut nuire à l'évacuation des gaz et altérer le comportement des moisissures..
Pour de nombreuses applications de mousse perdue ferreuse, 30/50 sable de silice lavé par maille est une spécification de référence couramment utilisée.
La distribution granulométrique réelle doit être sélectionnée en fonction du système de coulée et de revêtement., avec suppression régulière des amendes, poussière, et particules de revêtement brisées.
Améliorer la propreté du métal en fusion
Les inclusions externes de sable et de revêtement ne sont qu’une partie du problème. Les oxydes et scories déjà présents dans le métal en fusion peuvent devenir des sources supplémentaires d'inclusions non métalliques.
Un contrôle efficace commence donc dès la phase de fusion et se poursuit jusqu'au transfert et au coulage..
Les mesures clés comprennent élimination des scories, traitement de fusion approprié, transfert contrôlé, nettoyer les louches, et filtration lorsque cela est techniquement approprié.
L'objectif global est d'empêcher à la fois inclusions exogènes du moule et inclusions endogènes généré dans le métal en fusion dès son entrée dans la pièce moulée finie.
6. Conclusion
Défauts d'inclusion de laitier dans le moulage de mousse perdue sont principalement causés par l’interaction du métal en fusion, revêtement réfractaire, sable sec, produits de décomposition de la mousse, pression du vide, et inclusions métallurgiques.
Les mécanismes les plus courants incluent la fissuration ou l’écaillage du revêtement., joints du système d'ouverture faibles, entraînement du sable, érosion excessive par flux de métal, contrôle du vide incorrect, opérations de moulage instables, et une propreté insuffisante du métal en fusion.
Les cas de production réels démontrent systématiquement que des ajustements isolés d'un seul paramètre n'apportent qu'une amélioration marginale..
Atteindre des taux d’inclusion de scories constamment faibles nécessite une approche holistique: formulation et application optimisées du revêtement, discipline rigoureuse de moulage et de manipulation, portail correctement conçu avec des fonctionnalités de rétention des scories, paramètres de processus calibrés et contrôle continu de la propreté du métal en fusion.
Lorsqu’il est mis en œuvre systématiquement à toutes les étapes de production, ces mesures peuvent réduire les déchets liés aux scories à des niveaux très bas, rendant le moulage de mousse perdue viable même pour les composants usinés très exigeants.