

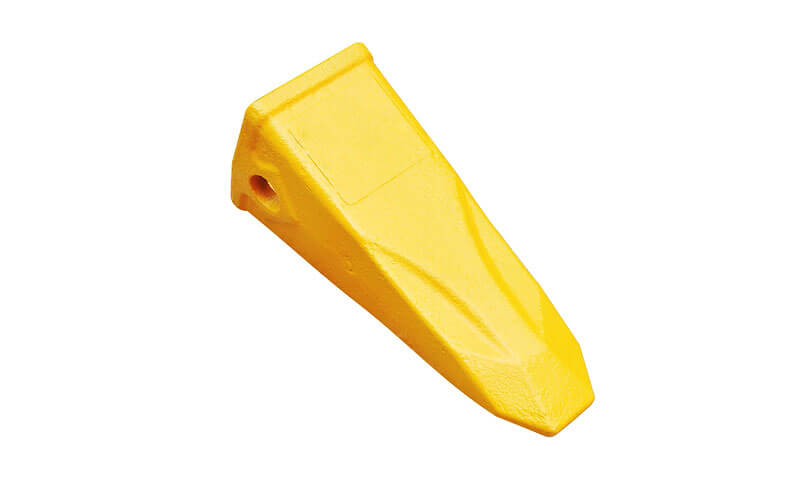
Dans les opérations minières à grande échelle, les dents du godet de la pelle sont petites par rapport à l'ensemble de la machine, mais ils jouent un rôle essentiel dans la productivité, fiabilité des équipements, et le coût d'exploitation. Chaque dent est exposée à une usure abrasive sévère, impact répété, charges de flexion, et des conditions de travail très variables. L'usure prématurée réduit l'efficacité du creusement, tandis que les défauts de moulage internes peuvent provoquer des fissures et conduire à une défaillance inattendue des dents..
Pour cette raison, la production de dents de godet en acier à haute teneur en manganèse ne peut pas être traitée simplement comme une opération de coulée conventionnelle. Sélection des matériaux, conception de moisissure, paramètres de versement, débit métallique, comportement de solidification, capacité d'alimentation, et le contrôle des défauts doit être considéré comme un système d'ingénierie intégré.
Les progrès récents dans la simulation de moulage offrent un moyen pratique de réaliser cette intégration. En combinant métallurgie des aciers à haute teneur en manganèse, simulation numérique, conception d'expériences, optimisation du système de contrôle, et validation de la production, les fabricants peuvent passer d'un processus de moulage basé sur l'expérience à un processus de moulage de précision plus prévisible et basé sur les données..
1. Que sont les dents de godet en acier à haute teneur en manganèse?
Les dents de godet en acier à haute teneur en manganèse sont des composants d'usure remplaçables installés au bord des godets des excavatrices et des équipements miniers.. Ils pénètrent dans la roche, minerai, charbon, gravier, sol, et d'autres matériaux tout en transférant les forces d'excavation de la structure du godet vers le matériau en cours d'excavation.
La dent doit résister simultanément à deux formes de charge fondamentalement différentes:
- Usure abrasive importante causé par un contact continu avec des particules dures.
- Charges d'impact et de flexion généré lorsque la dent pénètre dans un sol compacté, rocher, ou des gisements minéraux.
Cette combinaison rend le choix des matériaux particulièrement important. Un matériau qui offre une excellente dureté mais une ténacité insuffisante peut se briser sous l'impact, tandis qu'un matériau avec une ténacité élevée mais un mauvais comportement d'écrouissage peut s'user rapidement.
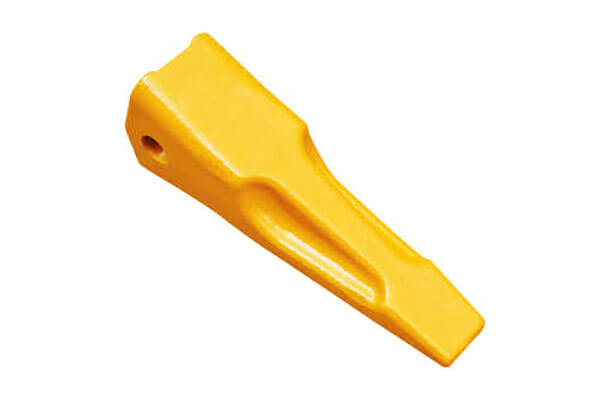
L'acier austénitique à haute teneur en manganèse résout ce conflit grâce à sa capacité à subir des travail en durcissant pendant le service. La couche de surface peut devenir considérablement plus dure sous l'effet d'impacts répétés, tandis que le matériau sous-jacent conserve une ténacité relativement élevée..
Pour les grandes dents de godet minier, le procédé de coulée doit donc préserver l'avantage fondamental de l'alliage tout en minimisant les défauts de coulée qui pourraient devenir des sites d'initiation de fracture.
2. Pourquoi l'acier à haute teneur en manganèse est utilisé pour les dents de godet
Les performances caractéristiques de l'acier à haute teneur en manganèse proviennent de sa matrice austénitique et de sa teneur en manganèse relativement élevée.. Les aciers au manganèse conventionnels de type Hadfield contiennent généralement environ 10–14% Mn, avec du carbone généralement autour 0.9–1,4%, bien que la chimie exacte varie selon la qualité et l'application.
Des éléments tels que le chrome, molybdène, silicium, et du nickel peut également être introduit pour modifier la trempabilité, comportement à l'usure, résistance à la corrosion, ou stabilité microstructurale.
Résistance élevée aux chocs
Les dents du godet subissent des impacts répétés lorsqu'elles heurtent un matériau dur. L'acier à haute teneur en manganèse peut absorber une énergie d'impact considérable sans fracture catastrophique lorsqu'il est correctement traité thermiquement et exempt de défauts internes critiques..
Cette robustesse est particulièrement importante pour les grosses pelles minières, où les dimensions des dents et les charges de fonctionnement sont nettement supérieures à celles des engins de construction ordinaires.
Capacité de durcissement au travail
La caractéristique la plus distinctive de l'acier à haute teneur en manganèse est sa capacité à durcir sous déformation mécanique..
Pendant le service, un impact répété provoque une déformation plastique dans la région de la surface. Cette déformation augmente la densité de dislocation et peut induire des mécanismes de durcissement supplémentaires, produisant une surface durcie tout en conservant un intérieur relativement résistant.
Cela crée un gradient de performance important:
Noyau résistant → surface écrouie → résistance améliorée à l'usure abrasive.
L'efficacité de ce mécanisme dépend fortement de l'environnement de travail réel. Les applications à fort impact sont généralement plus favorables à l'acier au manganèse que les conditions d'usure par glissement à faible impact.
Bonne combinaison de solidité et de résistance à l'usure
L'acier à haute teneur en manganèse correctement traité peut fournir un équilibre utile entre la résistance à la traction, dureté, et porter une résistance. Cela le rend adapté aux composants où les chocs et l'abrasion sont inévitables..
Cependant, ces propriétés ne peuvent pas être évaluées indépendamment de la qualité de la coulée. Retrait interne, inclusions, fissure, ou des régions microstructurales grossières peuvent gravement compromettre la fiabilité mécanique d'un alliage par ailleurs approprié.
3. Nuances typiques d'acier à haute teneur en manganèse pour les dents de godet
Acier à haute teneur en manganèse n'est pas un seul alliage standardisé. Différents fabricants d'équipements et applications minières peuvent utiliser différentes compositions chimiques et spécifications..
Un alliage typique de type Hadfield peut être basé sur des nuances telles que Mn13, tandis que les qualités modifiées contenant du chrome ou du molybdène sont utilisées là où des performances améliorées sont requises.
| Type de matériau | Caractéristiques typiques | Applications appropriées |
| Acier à haute teneur en manganèse de type Mn13 | Haute ténacité et forte capacité d'écrouissage | Dents de godet d'excavatrice générale et d'exploitation minière |
| Acier de type Mn13Cr | Résistance à l’usure améliorée et trempabilité modifiée | Composants miniers robustes |
| Acier de type Mn13Mo | Le molybdène améliore la résistance aux précipitations indésirables de carbure et favorise les performances des sections épaisses | Grandes dents de godet et équipement minier lourd |
| Acier moulé modifié à haute teneur en Mn | Chimie ajustée en fonction de l'épaisseur de la section et des conditions de service | Applications personnalisées à fort impact et à forte abrasion |
Pour les grandes dents de godet, la sélection des alliages ne doit pas être basée uniquement sur la teneur nominale en manganèse. Épaisseur des sections, intensité de l'impact, conditions abrasives, capacité de traitement thermique, et géométrie de coulée doivent tous être pris en compte lors de la sélection des matériaux.
4. Caractéristiques structurelles des grandes dents de godet
Les dents du godet peuvent paraître relativement simples de l'extérieur, mais leur géométrie de coulée crée plusieurs défis métallurgiques et de solidification importants.
Une grande dent typique comprend une pointe de travail pointue, un corps central épais, une interface de montage ou d'adaptateur, et sections renforcées localement. Ces régions ont des masses thermiques très différentes.
Le section centrale épaisse et la zone de montage a tendance à retenir la chaleur plus longtemps que les bords fins et les sections saillantes. Pendant la solidification, cela crée des gradients thermiques et des points chauds localisés.
Le problème peut être représenté conceptuellement comme:
Section mince → refroidissement rapide → solidification précoce
Section épaisse → refroidissement lent → solidification tardive → besoin d'alimentation
Si le métal liquide ne peut pas compenser adéquatement le retrait de solidification dans ces points chauds, des cavités de retrait ou une porosité de retrait dispersée peuvent se développer.
Ceci est particulièrement dangereux pour les dents du godet car les défauts internes sont difficiles à identifier visuellement mais peuvent devenir des points d'initiation de fissures sous des impacts répétés..
5. Principaux défis de moulage des dents de godet en acier à haute teneur en manganèse
Porosité de retrait et cavités de retrait
Le retrait est l'un des défauts de coulée les plus graves dans les grandes dents de godet en acier à haute teneur en manganèse..
Pendant que l'acier fondu refroidit et se solidifie, son volume diminue. La coulée solidifiante nécessite donc une alimentation continue à partir du métal liquide environnant.. Si le chemin d'alimentation est interrompu par une solidification prématurée, des défauts de retrait internes peuvent se former.
Le risque devient particulièrement élevé autour des sections épaisses où la solidification est retardée.
Un processus bien conçu doit établir une séquence de solidification contrôlée:
sections minces → sections intermédiaires → points chauds majeurs → colonne montante
Cela permet au riser de rester liquide plus longtemps et d'alimenter les régions qui se solidifieront plus tard..
Température de coulée excessive
L'acier à haute teneur en manganèse nécessite une température suffisante pour maintenir la fluidité pendant le remplissage, en particulier pour les pièces moulées de grande taille et géométriquement complexes.
Cependant, une surchauffe excessivement élevée n’est pas automatiquement bénéfique.
Une température de coulée trop élevée peut:
- augmenter le temps de solidification;
- agrandir les gradients thermiques;
- augmenter l'accumulation de chaleur dans les sections épaisses;
- intensifier les tendances au retrait;
- augmenter l'interaction entre l'acier fondu et le moule;
- potentiellement favoriser des changements microstructuraux indésirables.
Donc, l'objectif n'est pas simplement de maximiser la température de coulée, mais pour établir une fenêtre de température optimisée qui offre une fluidité adéquate sans augmenter inutilement l'exposition thermique.
Remplissage lent
Les grandes dents de godet présentent des volumes de moule importants et des géométries complexes. Si le remplissage est trop lent, le métal en fusion perd une chaleur excessive avant que la cavité ne soit complètement remplie.
Cela peut augmenter le risque de:
- maltraitement;
- Ferme à froid;
- fusion incomplète;
- solidification non uniforme;
- mauvaise qualité de surface.
La solution n’est pas simplement d’accélérer arbitrairement le métal. Une vitesse d'écoulement excessive peut produire une érosion de moisissure, turbulence, formation d'oxyde, et le piégeage des scories.
Le processus de remplissage idéal doit donc équilibrer temps de remplissage, perte thermique, stabilité du débit, et résistance à l'érosion des moisissures.
Défauts de gaz
Les défauts de gaz peuvent provenir des matériaux du moule, matériaux de base, humidité résiduelle, ventilation inadéquate, ou écoulement de métal turbulent.
Pour une grande dent de godet, du gaz piégé peut se former:
- trous de souffle;
- trous d'épingle;
- porosité du sous-sol;
- inclusions liées au gaz.
Une ventilation efficace est donc essentielle, en particulier autour de la pointe de la dent et d'autres points saillants où le gaz s'accumule naturellement pendant le remplissage.
Inclusions non métalliques
L'acier à haute teneur en manganèse est sensible à la contamination par les oxydes et les scories.
Des systèmes d'injection mal conçus peuvent transporter des scories ou du métal oxydé dans la pièce moulée.. Une fois piégé, ces inclusions peuvent réduire la ductilité locale et devenir des sites potentiels d'initiation de fatigue ou de fissures d'impact.
Un système de contrôle de haute qualité doit donc fournir:
remplissage lisse + sens d'écoulement contrôlé + séparation des scories + filtration adéquate le cas échéant.
6. Processus de moulage de précision pour les dents de godet en acier à haute teneur en manganèse
La production de dents de godet en acier à haute teneur en manganèse est fondamentalement différente du moulage de composants en acier relativement simples.. La dent doit combiner une géométrie complexe, résistance élevée aux chocs, Excellente résistance à l'usure, et une solidité interne fiable. Pour les grandes dents de godet minier, le processus de coulée doit donc être conçu autour du séquence complète de remplissage-solidification-alimentation-traitement thermique, plutôt que de se concentrer uniquement sur le remplissage du moule ou la précision dimensionnelle.
Exigences de moulage pour les grandes dents de godet en acier à haute teneur en manganèse
Les grandes dents de godet minier contiennent généralement une pointe de travail pointue, un corps central relativement épais, et une section de montage lourde. Ces caractéristiques géométriques créent des différences substantielles dans la masse thermique locale.
La pointe fine de la dent perd rapidement de la chaleur, tandis que les régions centrales et de montage retiennent le métal fondu beaucoup plus longtemps. Pendant la solidification, ces sections épaisses deviennent donc des points chauds thermiques et nécessitent une alimentation efficace.
Cela crée une exigence fondamentale de casting:
Le système de porte doit assurer un remplissage complet et stable, tandis que le système d'alimentation doit maintenir les principaux points chauds alimentés en métal liquide jusqu'aux étapes finales de solidification..
Pour cette raison, la conception de la pièce moulée doit commencer par l’identification des centres thermiques de la pièce moulée. La position de la ligne de séparation, emplacement de coulée, sprue, coureurs, intats, curseurs, frissons, et des évents doivent ensuite être établis en fonction du comportement de remplissage et de solidification prévu.
Grande dent de godet minier représentative
Un exemple d'ingénierie utile est une grande dent de godet pour un P&Pelle minière de classe H 2800, fabriqué à partir de Acier à haute teneur en manganèse de type ZGMn13Mo.
La pièce moulée représentative a une masse d'environ 385 kg et des dimensions maximales d'environ 1,340 × 425 × 255 mm. En raison de sa grande taille et de ses conditions de service difficiles, le composant nécessite à la fois une excellente qualité de surface et une intégrité interne élevée.
Le processus de production original utilisait le moulage au sable avec un système de fermeture par le bas. Une colonne montante a été positionnée près de la partie centrale épaisse de la dent pour permettre l'alimentation, tandis que la ventilation était disposée près de la pointe de la dent pour faciliter l'évacuation des gaz de moulage..
Les paramètres initiaux du processus étaient d'environ:
| Paramètre de processus | État initial |
| Matériel | Acier à haute teneur en manganèse ZGMn13Mo |
| Masse de coulée | ~385kg |
| Dimensions maximales | ~1 340 × 425 × 255 mm |
| Température de versement | ~1 600 °C |
| Taux de coulée | ~14kg/s |
| Température de préchauffage du moule | ~400 °C |
| Temps de remplissage | ~45 s |
| Processus de coulée | Coulée de sable |
| Concept de portail | Porte inférieure |
Ces paramètres fournissent une illustration utile de la raison pour laquelle un processus de coulée ne peut pas être jugé uniquement par son comportement de remplissage..
Préparation des moules et des pièces moulées
Pour les grandes pièces moulées en acier à haute teneur en manganèse, le moule doit résister à une charge thermique importante tout en offrant une stabilité dimensionnelle adéquate, perméabilité, et résistance à la pénétration du métal.
Un système de sable approprié est sélectionné en fonction de la taille du lancer, exigences de qualité de surface, volume de production, et équipement de fabrication de moules. Les grandes dents de godet bénéficient généralement d'un moule rigide capable de maintenir une stabilité dimensionnelle lors du remplissage et de la solidification., tandis qu'une perméabilité et une ventilation suffisantes doivent être maintenues pour éviter les défauts liés au gaz.
Le moule doit également être soigneusement séché et préchauffé avant de verser.. Ceci est particulièrement important pour le moulage d'acier à haute température, car l'humidité résiduelle peut rapidement générer de grandes quantités de gaz au contact du métal en fusion..
Le préchauffage offre plusieurs avantages. Il réduit le choc thermique initial entre l'acier en fusion et le moule, modère l’extraction de chaleur du métal, améliore le remplissage des régions complexes, et réduit le risque de défauts de gaz liés à l'humidité.
Cependant, le préchauffage du moule doit être optimisé plutôt que simplement maximisé. Une température excessive du moule peut prolonger excessivement la solidification et altérer l’équilibre thermique de la pièce moulée., qu'un préchauffage insuffisant peut accélérer la congélation locale et augmenter les défauts de remplissage.
Conception à portail inférieur
Un système de fermeture par le bas est particulièrement utile pour les grandes pièces moulées en acier lorsqu'elles sont stables, un remplissage à relativement faible turbulence est requis.
Au lieu de permettre à l'acier en fusion de tomber directement dans la cavité par le haut, le métal entre par une région inférieure et monte progressivement à travers le moule.
Cette disposition peut réduire:
- impact direct du métal sur le moule;
- turbulence;
- formation d'oxyde;
- entraînement des scories;
- érosion localisée des moisissures.
Pour acier à haute teneur en manganèse, ces avantages sont importants car les inclusions et les films d'oxyde peuvent devenir des discontinuités internes nuisibles dans un composant critique en cas de choc.
Cependant, le portage par le bas introduit également un défi thermique. Les régions supérieures de la pièce moulée peuvent recevoir du métal relativement plus froid plus tard dans le processus de remplissage.. Le système de portes doit donc être conçu avec le système de colonne montante pour garantir que la stabilité du remplissage ne compromet pas l'alimentation ultérieure..
L’objectif n’est pas simplement de faire entrer le métal par le bas, mais pour établir un débit contrôlé et historique thermique tout au long de la coulée.
Étape de remplissage: Contrôler la fluidité et les pertes thermiques
Pendant le remplissage, l'acier à haute teneur en manganèse doit rester suffisamment fluide pour atteindre toutes les zones de la dent avant que la solidification locale ne bloque le chemin d'écoulement.
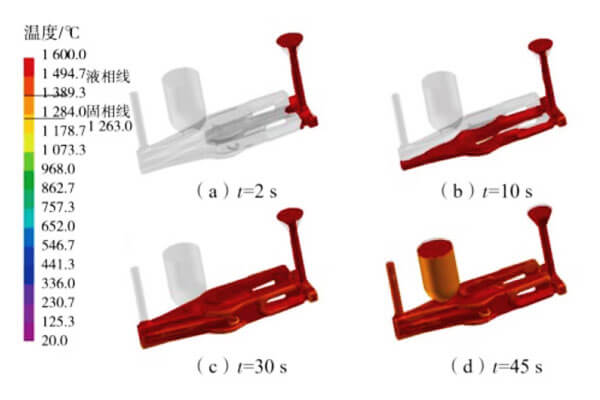
Pour la dent de godet représentative, la simulation initiale a montré que la cavité pouvait être complètement remplie environ 45 secondes. Le métal coulait relativement facilement, et la simulation n'a pas indiqué d'éclaboussures à grande échelle ni de turbulences sévères.
C'est un résultat important, mais cela ne prouve pas que le processus de casting soit satisfaisant.
La distinction clé est entre qualité de remplissage et qualité de solidification.
Une pièce moulée peut remplir complètement le moule tout en développant un retrait interne car la répartition du métal lors de la solidification ultérieure est défavorable..
Donc, une évaluation appropriée du processus doit toujours procéder:
Analyse de remplissage → analyse du champ de température → analyse de solidification → analyse d'alimentation → prédiction des défauts.
Contrôle de solidification: L'étape critique
Le défi le plus important pour une grande dent de godet en acier à haute teneur en manganèse est souvent l'étape de solidification..
Pendant que le casting refroidit, les sections minces et les régions exposées se solidifient en premier, tandis que les sections centrales épaisses restent liquides plus longtemps. Si le métal liquide dans la colonne montante ou le canal d'alimentation gèle avant que le point chaud n'ait terminé sa solidification, le liquide restant ne peut pas compenser la contraction volumétrique.
Le résultat peut être:
contraction du liquide → alimentation insuffisante → retrait interdendritique → porosité de retrait ou cavité de retrait.
Dans le cas représentatif, la simulation a montré que le système de déclenchement s'est solidifié relativement tôt, tandis que le casting continuait à se solidifier progressivement. À un stade ultérieur, la région centrale épaisse est restée avec une fraction solide sensiblement inférieure à celle de ses zones environnantes.
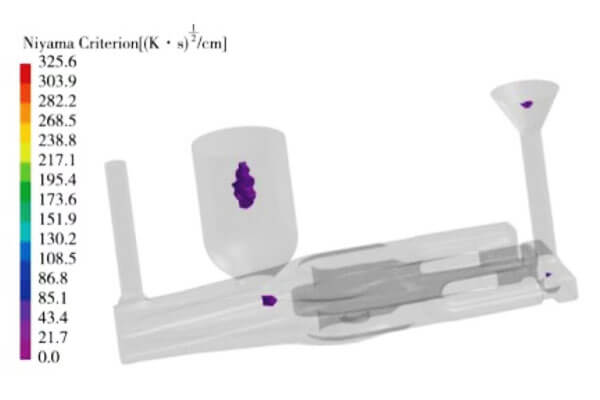
Cela indique un problème d'alimentation potentiel au centre de la dent..
La découverte est particulièrement significative car cette région est mécaniquement importante. Un défaut de retrait localisé dans une colonne montante non fonctionnelle peut être simplement éliminé avec la colonne montante. Le même défaut à l'intérieur du corps de travail de la dent du godet peut réduire considérablement la fatigue et la résistance aux chocs..
Conception de la colonne montante et alimentation par points chauds
La colonne montante est le réservoir principal qui compense le retrait de solidification.
Pour une grande dent de godet, la colonne montante doit être positionnée à proximité du centre thermique principal plutôt que simplement placée là où elle convient au moulage.
L'exigence fondamentale de conception est:
Temps de solidification de la colonne montante > temps de solidification du point chaud.
Ceci peut être réalisé en augmentant le module thermique effectif de la colonne montante., en utilisant des manchons isolants ou exothermiques, et concevoir une connexion d'alimentation suffisamment grande.
En même temps, la taille de la colonne montante ne doit pas être augmentée sans limite. Une colonne montante surdimensionnée peut améliorer l'alimentation mais réduire considérablement le rendement de coulée et augmenter la consommation de métal..
La conception optimale équilibre donc:
efficacité alimentaire + solidité du casting + rendement en métal + coût d'ébavurage.
7. ProCAST comme outil numérique pour l'optimisation du casting
Le moulage de précision moderne utilise de plus en plus la simulation numérique pour évaluer la conception des processus avant la production physique.
Un logiciel tel que Procédure peut simuler un remplissage métallique, transfert de chaleur, solidification, répartition de la température, et défauts de retrait potentiels.
Pour une grande dent de godet, la simulation peut répondre à plusieurs questions critiques:
- Où arrive le métal fondu en premier?
- Où la température chute-t-elle le plus rapidement?
- Quelles régions se solidifient en premier?
- Où sont les pools de liquides finaux?
- Les colonnes montantes sont-elles capables d’alimenter les points chauds?
- Où la porosité de retrait est-elle la plus probable?
- Le remplissage est-il suffisamment stable?
- L'augmentation de la vitesse de coulée créera-t-elle une érosion ou des turbulences par les moisissures ??
Critère Niyama
Le critère Niyama est couramment utilisé comme indicateur du risque de défaut lié au retrait..
En termes simplifiés, régions connaissant une combinaison défavorable de gradient de température et vitesse de refroidissement sont plus sensibles à la porosité de retrait.
La simulation peut donc identifier les régions potentiellement dangereuses avant la production réelle.
Cela change la stratégie de développement de processus de:
Casting → défaut → analyse des causes profondes → refonte
à:
Simulation → optimisation → casting d'essai → validation.
Cette dernière approche peut réduire considérablement le temps de développement et les rebuts.
8. Simulation de fonderie pour l'optimisation des processus
Pour les grandes dents de godet en acier à haute teneur en manganèse, la simulation de coulée constitue un moyen efficace d'optimiser le processus avant des essais de production coûteux. Au lieu de s'appuyer entièrement sur des paramètres empiriques de déclenchement et de coulée, des logiciels tels que ProCAST peuvent simuler le remplissage de métal en fusion, transfert de chaleur, solidification, et formation de retrait. Ceci est particulièrement utile pour les dents de godet, car leurs sections centrales épaisses et leurs transitions complexes créent des différences significatives en termes de vitesse de refroidissement et de demande d'alimentation..
L’objectif d’optimisation n’est pas simplement d’obtenir un remplissage complet du moule. Un processus réussi doit atteindre remplissage stable, fluidité suffisante, solidification contrôlée, et une alimentation efficace, tout en gardant les défauts de retrait en dehors des zones porteuses critiques.
Simulation de Remplissage et Solidification
La simulation initiale doit inclure la géométrie de coulée complète, système de contrôle, curseurs, et moule à sable. Les propriétés des matériaux et les conditions limites thermiques sont établies avant d'analyser le processus de remplissage.
Pendant le remplissage, les variables clés incluent la température du métal, temps de remplissage, vitesse d'écoulement, et turbulences potentielles. Un remplissage trop lent entraîne des pertes de chaleur importantes et augmente le risque de solidification prématurée, tandis qu'une vitesse d'écoulement excessive peut provoquer une érosion des moisissures, turbulence, et entraînement d'oxydes ou de scories.
L'analyse de solidification est encore plus importante pour les grandes dents de godet. La région centrale épaisse reste généralement liquide plus longtemps que les sections plus fines, créer un point chaud localisé. Si l'alimentation est interrompue avant que cette région ne termine sa solidification, la contraction volumétrique peut produire une porosité de retrait ou des cavités de retrait.
Des critères de prédiction des défauts tels que Critère de Niyama peut donc être utilisé pour identifier les zones présentant un risque accru de retrait interne. Le résultat idéal est que les défauts prévus restent concentrés dans la colonne montante ou le système de déclenchement plutôt que dans le corps fonctionnel de la dent du godet..
Conception expérimentale orthogonale
Optimiser systématiquement le processus de coulée, trois paramètres majeurs peuvent être évalués grâce à un plan expérimental orthogonal à trois niveaux:
| Paramètre | Niveau 1 | Niveau 2 | Niveau 3 |
| UN: Température de versement | 1,450° C | 1,500° C | 1,550° C |
| B: Vitesse de coulée | 16 kg/s | 14 kg/s | 12 kg/s |
| C: Température de préchauffage du moule | 600° C | 500° C | 400° C |
Chaque combinaison de paramètres est simulée, avec volume de défaut de retrait prévu utilisée comme variable de réponse principale. Parmi les combinaisons simulées, la tendance au retrait la plus faible a été obtenue avec 1,450°C température de coulée, 16 kg/s vitesse de coulée, et préchauffage du moule à 600°C.
Les résultats de la simulation démontrent une relation de processus importante. Une température de coulée plus élevée n'améliore pas nécessairement la qualité de la coulée. Une surchauffe excessive prolonge l'état liquide du métal et peut augmenter la charge thermique et la tendance au retrait des sections épaisses.. De la même manière, un faible débit de coulée augmente le temps de remplissage et permet une plus grande perte de chaleur. Préchauffage adéquat du moule, entre-temps, réduit la différence de température entre le métal en fusion et le moule, aidant à maintenir la fluidité et à obtenir un champ thermique plus uniforme.
Paramètres de processus optimisés
Les paramètres optimisés peuvent être résumés comme suit:
| Paramètre | Processus initial | Processus optimisé | Principal avantage |
| Température de versement | 1,600° C | 1,450° C | Réduit la surchauffe excessive et la tendance au retrait |
| Vitesse de coulée | ~14kg/s | 16 kg/s | Réduit le temps de remplissage et réduit les pertes de chaleur |
| Préchauffage du moule | 400° C | 600° C | Améliore l’uniformité thermique et les conditions d’alimentation |
| Temps de remplissage | ~45 s | ~35 s | Réduit le refroidissement prématuré lors du remplissage |
La température de coulée optimisée est suffisamment élevée pour maintenir la fluidité requise de l'acier à haute teneur en manganèse tout en évitant la surchauffe excessive associée au processus original à 1 600°C.. Augmenter le débit de coulée d'environ 14 à 16 kg/s compense la température de coulée plus basse en raccourcissant le temps de remplissage. L'augmentation du préchauffage du moule de 400°C à 600°C réduit encore le gradient thermique entre le métal en fusion et le moule..
Refonte du système de contrôle
Les paramètres de processus ne peuvent à eux seuls résoudre les défauts causés par un système de contrôle inadéquat.. La configuration d'origine, constitué essentiellement d'une seule grappe, coureur, et ingate, a donc été repensé pour s'adapter aux conditions de coulée optimisées.
Le le diamètre de la carotte a été augmenté pour améliorer la capacité de livraison du métal et maintenir un taux de remplissage stable. Deux portes supplémentaires ont été introduites pour améliorer la distribution du métal et fournir un meilleur accès à l'alimentation aux sections critiques.. Une différence de hauteur d'entrée crée une différence de pression utile, contribuant à accélérer le remplissage des zones les plus reculées.
Des puits de coureurs ont également été incorporés à proximité des bases de coureurs concernées.. Ces fonctionnalités fournissent un effet tampon, réduire les changements brusques de direction d’écoulement, et aider à piéger les scories et autres inclusions avant que le métal n'entre dans la cavité de coulée.
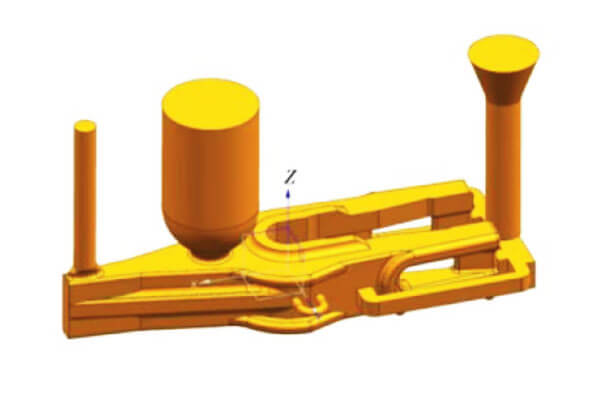
Le concept de gate optimisé peut donc être résumé comme suit ::
| Modification du portail | But | Bénéfice attendu |
| Diamètre de carotte plus grand | Augmenter la capacité de flux de métal | Remplissage plus rapide et plus stable |
| Deux portes supplémentaires | Améliorer la répartition des flux | Meilleur remplissage des sections critiques |
| Différentes élévations d'entrée | Générer une différence de pression | Améliorer le remplissage des régions éloignées |
| Puits de coureur | Écoulement tampon et scories de piège | Turbulence réduite et métal plus propre |
Résultats d'optimisation basés sur la simulation
Après avoir appliqué les paramètres de processus optimisés et le système de contrôle repensé, le processus de coulée complet est à nouveau simulé. Le modèle de solidification prévu devient plus favorable, avec une meilleure alimentation de la zone centrale épaisse et un risque réduit de retrait interne.
Le plus important, les défauts de retrait prévus sont déplacés du corps fonctionnel de la dent de godet vers le contremarche, verser la tasse, et système de coureurs. C'est le résultat souhaité de l'optimisation de l'alimentation, car ces régions sont supprimées lors de l'ébarbage et ne compromettent pas l'intégrité structurelle du composant fini..
La comparaison entre les processus initiaux et optimisés démontre l'efficacité de l'approche de simulation:
| Variable de processus | État initial | État optimisé |
| Température de versement | 1,600° C | 1,450° C |
| Vitesse de coulée | ~14kg/s | 16 kg/s |
| Préchauffer le moule | 400° C | 600° C |
| Temps de remplissage | ~45 s | ~35 s |
| Déclenchement | Entrée simple | Multi-porte + puits de coureur |
| Risque de retrait interne | Significatif | Considérablement réduit |
| Emplacement principal du défaut prévu | Corps de coulée + système d'alimentation | Principalement un système de colonne montante et de portail |
De la simulation numérique à la production
La simulation de moulage doit finalement être vérifiée par la production physique. Après avoir mis en œuvre les paramètres optimisés et la conception du gate, les pièces moulées d'essai peuvent être évaluées par inspection visuelle, inspection dimensionnelle, examen métallographique, test de dureté, et des contrôles non destructifs appropriés, en particulier des tests par ultrasons pour la solidité interne.
L’importance de l’optimisation va donc au-delà de la simple obtention d’un meilleur résultat de simulation.. Il établit une relation reproductible entre température de versement, taux de remplissage, état thermique du moule, configuration de déclenchement, et comportement de solidification.
Pour dents de godet en acier à haute teneur en manganèse, cette méthodologie basée sur la simulation réduit le développement par essais et erreurs, améliore le rendement de coulée, minimise les défauts de retrait internes, et fournit une base plus fiable pour produire de gros composants miniers capables de résister à des chocs sévères et à l'usure abrasive.
9. Validation et résultats
L'efficacité du processus de coulée optimisé doit être démontrée à la fois par simulation numérique et validation physique de la production. Pour dents de godet en acier à haute teneur en manganèse, l'élimination des défauts de surface visibles ne suffit pas à elle seule. L'objectif critique est d'obtenir une structure interne solide, capable de résister aux chocs répétés., flexion, et usure abrasive lors des opérations minières.
Résultats de simulation post-optimisation
Après avoir optimisé les paramètres de coulée et repensé le système de gating, le processus de coulée a été à nouveau simulé dans les nouvelles conditions. Par rapport au processus original, le comportement de solidification prévu est devenu nettement plus favorable.
| Paramètre | Avant l'optimisation | Après optimisation |
| Porosité de rétrécissement | Risque important dans la section centrale épaisse | Aucun rétrécissement significatif prévu dans le corps dentaire |
| Emplacement du défaut | Corps dentaire et système d'alimentation | Principalement un système de colonne montante et de portail |
| Modèle de solidification | Non uniforme; carence alimentaire locale | Plus contrôlé et directionnel |
| Efficacité alimentaire | Insuffisant dans les points chauds critiques | Alimentation améliorée des sections épaisses |
| Solidité du casting | Défauts internes possibles | Haute solidité interne |
| Risque de production | Haut | Considérablement réduit |
Le résultat le plus important est le déplacement du retrait prévu. Dans le processus initial, la section centrale épaisse de la dent du godet est restée vulnérable à une alimentation insuffisante, permettant au retrait de se développer à l'intérieur du moulage fonctionnel. Après optimisation, le système d'alimentation a pu compenser plus efficacement la contraction de solidification, et les défauts prévus restants étaient principalement concentrés dans la colonne montante et le système de portes..
Il s'agit d'une distinction essentielle dans l'ingénierie de moulage. L'objectif n'est pas nécessairement d'éliminer tout retrait de l'ensemble du système de moule., car la contraction volumétrique est inhérente à la solidification du métal. Plutôt, le processus doit être conçu de manière à ce que le retrait se produise régions d'alimentation sacrificielles plutôt que dans le corps de la dent porteur.
Validation de la production
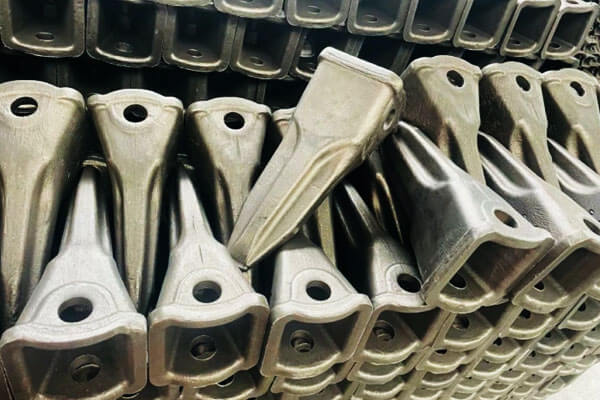
Le processus optimisé a ensuite été appliqué à la production physique. Les dents de godet résultantes ont montré une amélioration substantielle de la qualité de surface et de l'intégrité interne par rapport aux pièces moulées produites à l'aide du procédé d'origine..
| Indicateur de performance | Processus initial | Processus optimisé |
| Qualité de surface | Défauts et imperfections locaux de la surface | Qualité de surface considérablement améliorée |
| Solidité interne | Risque de retraits et de porosité | Structure dense sans défauts de retrait significatifs |
| Répartition des défauts | Des défauts peuvent survenir dans le corps dentaire | Défauts principalement confinés aux régions d'alimentation amovibles |
| Taux de rejet | Relativement élevé | Considérablement réduit |
| Cohérence structurelle | Variable | Plus cohérent |
| Stabilité de la production | Sensible aux fluctuations du processus | Répétabilité améliorée du processus |
L'inspection physique a confirmé la tendance principale prédite par la simulation: les dents de godet optimisées présentaient une qualité de surface améliorée et des défauts de retrait internes considérablement réduits. La réduction des rejets de coulée démontre également l'intérêt pratique de l'optimisation du processus avant la production à grande échelle..
Pour les dents de godet minier, cette amélioration a une signification technique directe. Le retrait interne peut agir comme une concentration de contraintes sous des charges d'impact sévères et peut déclencher la propagation de fissures., fracture dentaire prématurée, ou panne accélérée. En améliorant la solidité interne, le processus optimisé fournit une base plus solide pour obtenir des propriétés mécaniques constantes et une durée de vie plus longue.
Importance technique de la validation
L’accord entre simulation et production démontre l’intérêt de l’intégration simulation de coulée, optimisation des paramètres de processus, et refonte du système de contrôle d'accès dans le processus de développement de la fabrication.
Le processus optimisé a établi un équilibre plus favorable entre la température de coulée, taux de remplissage, Préchauffage des moisissures, et comportement alimentaire. Au lieu de compter sur des essais de production répétés pour identifier les défauts, les problèmes potentiels peuvent être identifiés et corrigés au stade du processus virtuel.
Pour dents de godet en acier à haute teneur en manganèse, cette approche est particulièrement efficace car la taille des composants, solidification en section épaisse, et les conditions de service exigeantes rendent la qualité de la coulée interne critique. Une pièce moulée saine à solidification contrôlée constitue la base nécessaire pour le traitement thermique ultérieur et le contrôle final., contribuant à terme à des performances plus fiables dans les applications minières à fort impact et à forte abrasion.
10. Moulage de précision ou forgeage pour les dents de godet
Pour les dents de godet d'excavatrice minière, le moulage de précision et le forgeage peuvent produire des composants à haute résistance, mais ils suivent des principes de fabrication fondamentalement différents.
| Facteur de comparaison | Casting de précision | Forgeage |
| Principe de fabrication | L'acier fondu à haute teneur en manganèse est coulé dans un moule conçu avec précision et solidifié selon la géométrie requise.. | La billette d'acier chauffée est déformée plastiquement sous des forces de compression élevées à l'aide de matrices, presses, ou des marteaux. |
| Flexibilité de conception | Haut; profils dentaires complexes, surfaces courbes, transitions internes, patrons, et les fonctionnalités intégrées peuvent être produites directement. | Modéré; les géométries complexes peuvent nécessiter plusieurs opérations de forgeage, préformes, garniture, et usinage ultérieur. |
| Utilisation des matériaux | Généralement favorable car la coulée de forme quasi nette peut suivre de près la géométrie finale du composant, bien que le métal du portail et de la colonne montante doive être retiré. | Les pertes matérielles peuvent augmenter à cause du flash, garniture, indemnités d'usinage, et préparation des billettes. |
| Grandes dents de godet | Particulièrement adapté aux grandes dents minières où les dimensions et la masse des composants rendent les exigences en matière d'équipement de forge importantes. | Les grandes dents nécessitent des charges de forgeage très élevées et un équipement de grande capacité, ce qui peut augmenter considérablement les exigences en matière d'outillage et de production. |
Solidité interne |
Nécessite un contrôle minutieux de la solidification, alimentation, conception de colonne, et simulation de coulée pour éviter la porosité de retrait et les cavités. | Fournit généralement une excellente intégrité interne lorsqu’il est correctement forgé, même si les tours, fissure, inclusions, et les défauts liés au forgeage restent possibles. |
| Microstructure | La solidification produit une structure coulée qui peut nécessiter un traitement en solution et un refroidissement contrôlé pour atteindre les propriétés requises de l'acier à haute teneur en manganèse.. | La déformation plastique peut affiner et homogénéiser la microstructure et produire un écoulement favorable des grains. |
| Flux de grains | Aucun flux de grain directionnel induit mécaniquement; les propriétés dépendent fortement de la structure de solidification et du traitement thermique. | Avantage majeur; le flux continu de grains peut suivre la géométrie des composants et améliorer la résistance aux chocs et aux charges de fatigue. |
| Se résistance à l'usure | Élevé lorsqu'il s'agit d'une qualité d'acier à haute teneur en manganèse appropriée, structure de coulée sonore, et un traitement thermique approprié sont utilisés. | Haut, le travail mécanique contribuant potentiellement au raffinement et à la robustesse de la structure. |
Résistance à l'impact |
Peut fournir une excellente ténacité, mais rétrécissement interne, structure grossière, ou les défauts de coulée doivent être strictement contrôlés. | Offre généralement une forte ténacité et résistance à la fatigue en raison de l'écoulement des grains forgés et de la porosité interne réduite.. |
| Complexité dimensionnelle | Excellent pour la production de formes quasi nettes de profils de dents irréguliers et de caractéristiques géométriques intégrées. | Plus difficile pour les géométries hautement tridimensionnelles ou en contre-dépouille; un usinage supplémentaire peut être nécessaire. |
| Coût d'outillage | Les coûts des moules et des modèles peuvent être relativement économiques, en particulier pour la production de volumes moyens et de grandes pièces. | Les matrices de forgeage sont généralement coûteuses et nécessitent une résistance et un entretien d'outillage importants.. |
| Volume de production | Convient aux prototypes, petits et moyens lots, et production en grand volume lorsque l'outillage est optimisé. | Plus intéressant économiquement lorsque le volume de production est suffisamment élevé pour justifier des matrices et des équipements de forgeage coûteux.. |
| Développement de processus | Peut être optimisé grâce à la simulation de moulage, y compris le remplissage, solidification, Prédiction du retrait basée sur Niyama, déclenchement, et conception de la colonne montante. | Nécessite une simulation de forgeage et un contrôle minutieux de la température de la billette, séquence de déformation, le remplissage, et force de forgeage. |
Exigences d'usinage |
Peut atteindre une forme proche de la valeur nette et réduire l'usinage aux interfaces fonctionnelles et aux zones dimensionnelles critiques. | Les ébauches forgées peuvent nécessiter un usinage important en fonction de la géométrie finale des dents et des exigences dimensionnelles.. |
| Problèmes de défauts typiques | Porosité de rétrécissement, cavités de rétrécissement, défauts de gaz, inclusions, Ferme à froid, maltraitement, et faire des fissures. | Forger des tours, sous-remplissage, fissure, inclusions, mourir inadéquation, décarburisation, et contraintes résiduelles. |
| Optimisation des processus | Déclenchement, alimentation, température de versement, taux de coulée, Préchauffage des moisissures, et le traitement thermique peut être systématiquement optimisé. | Température des billettes, taux de déformation, séquence de forgeage, Température, lubrification, et le refroidissement doit être contrôlé. |
| Adéquation économique | Excellent choix pour les grands, dents de godet minier complexes, en particulier là où la géométrie de fonderie réduit la complexité de l'usinage et de l'outillage. | Intéressant lorsqu'une intégrité mécanique exceptionnellement élevée est requise et que la géométrie des composants, volume de production, et la capacité de forgeage disponible justifient l'investissement. |
| Application la mieux adaptée | Dents de godet grandes et complexes en acier à haute teneur en manganèse nécessitant une résistance à l'usure, résistance à l'impact, flexibilité géométrique, et une production évolutive. | Composants où l'intégrité mécanique maximale et la fluidité des grains forgés l'emportent sur la complexité géométrique, coût de l'outillage, et les exigences en matière d'équipement. |
11. Dents de godet personnalisées en acier à haute teneur en manganèse de LangHe
LangHe fournit des solutions de moulage de métaux personnalisées pour les applications industrielles exigeantes, y compris de grands composants résistants à l'usure et des pièces moulées en acier à haute teneur en manganèse.
Pour dents de godet personnalisées, l'approche de fabrication peut intégrer conception du processus de coulée, développement de moules et de noyaux, contrôle et alimentation optimisés, contrôle des alliages, traitement thermique, Usinage CNC, et inspection dans un flux de production coordonné.
Pour les projets axés sur l'ingénierie, le processus peut commencer avec le dessin 2D du client, 3Modèle CAO D, dent usée existante, ou dimensions de l'interface de l'équipement. La conception du moulage peut ensuite être revue pour en vérifier la fabricabilité., points chauds thermiques, indemnités d'usinage, projet d'exigences, et stratégie d'alimentation.
Pour les dents de godet grandes et techniquement exigeantes, le développement de processus assisté par simulation est particulièrement précieux. Le comportement de remplissage et de solidification peut être évalué avant la production, permettant le déclenchement, curseurs, frissons, et les paramètres de processus doivent être optimisés avant de s'engager dans une fabrication à grande échelle.
En fin de compte, un fournisseur professionnel devrait fournir plus qu'une forme en métal moulé.. L'objectif est un répétable, traçable, composant d'usure contrôlé par les défauts, capable de survivre à l'environnement minier prévu.
12. Conclusion
Pour les grandes dents de godet, les défis techniques les plus critiques se concentrent autour retrait de solidification, points chauds thermiques, stabilité de remplissage, température du moule, gestion du gaz, inclusions, et l'intégrité structurelle interne.
La fabrication moderne repose donc de plus en plus sur une méthodologie intégrée:
Sélection des matériaux → Conception de fonderie → Simulation → Gate & Optimisation de l'alimentation → Fusion contrôlée → Coulée de précision → Traitement thermique → CND → Inspection dimensionnelle → Validation de la production
Parmi ces étapes, la simulation de coulée constitue un pont particulièrement précieux entre la conception théorique du processus et la production physique. En analysant le remplissage, champs de température, comportement de solidification, et risque de démarque inconnue avant production, les fabricants peuvent réduire considérablement le développement par essais et erreurs et améliorer la cohérence du moulage.
Une dent de godet en acier à haute teneur en manganèse correctement conçue n'est donc pas simplement une pièce d'usure moulée : il s'agit d'un composant d'ingénierie soigneusement contrôlé conçu pour offrir des performances fiables dans certaines des conditions de travail les plus difficiles de l'industrie minière..
Références:
[1] Qiu, Li JN, Chen K., Xu G., Yang YK, Li X M. "État de la recherche sur l'acier à haute teneur en manganèse et à haute teneur en aluminium et points clés de la coulée continue". ALLEZ, 2024, 76(12): 7011–7022.
[2] Yang L., Winkler J., Présoly P, et al. Sensibilité aux fissures des aciers cryogéniques à haute teneur en manganèse lors de la solidification initiale lors de la coulée continue [J]. Journal de recherche internationale sur le fer et l'acier, 2025, 32 (3 ) : 682-694.
[3]Lee Seunghee,Parc Jiwon,Kim Yongrai,et al.Homogénéisation microstructurale et amélioration des propriétés mécaniques de l'acier moulé à haute teneur en manganèse grâce à un processus de forgeage à chaud[J]. Journal coréen des métaux et matériaux, 2025, 63 (7):483-493.
[4] Zeng Y P, Ji H C, Chanson C Z, et al.Simulation numérique et expérience sur le forgeage à chaud d'un noyau de participation en acier à haute teneur en manganèse[J]. Matériaux Aujourd'hui Communications, 2024, 40: 109588.
[5] Salem I, Elfawkhry M.K., El-Salam H M A ,et al.Amélioration des pièces moulées en acier au manganèse: le rôle du magnésium, calcium, et éléments tensioactifs dans le renforcement des structures composites céramique-métal[J].Journal international de la mise en métal, 2026, 20(2) : 1289-1298.

